JP4088355B2 - 切断機における丸材供給装置 - Google Patents
切断機における丸材供給装置 Download PDFInfo
- Publication number
- JP4088355B2 JP4088355B2 JP13353297A JP13353297A JP4088355B2 JP 4088355 B2 JP4088355 B2 JP 4088355B2 JP 13353297 A JP13353297 A JP 13353297A JP 13353297 A JP13353297 A JP 13353297A JP 4088355 B2 JP4088355 B2 JP 4088355B2
- Authority
- JP
- Japan
- Prior art keywords
- round
- round material
- lift
- cutting machine
- feeding
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 239000000463 material Substances 0.000 title claims description 84
- 238000005520 cutting process Methods 0.000 title claims description 17
- 238000005096 rolling process Methods 0.000 claims description 3
- 238000000034 method Methods 0.000 description 4
- 238000001514 detection method Methods 0.000 description 3
- 238000010586 diagram Methods 0.000 description 3
- 239000000758 substrate Substances 0.000 description 3
- 239000012530 fluid Substances 0.000 description 2
- 235000014676 Phragmites communis Nutrition 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000005484 gravity Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
Images






Landscapes
- Sawing (AREA)
Description
【発明の属する技術分野】
この発明は、切断機における丸材供給装置に関する。
【0002】
【従来の技術】
従来、切断機へ丸材を送材する送材コンベア上へ丸材を供給する装置としては、図10に示されているごとき供給装置101が実公昭52−22064号公報として知られている。
【0003】
すなわち、供給装置101は、傾斜ストックヤード部103の送材コンベア105に設けた駆動ローラ107側にストッパ109が設けられ、このストッパ109にて傾斜ストックヤード部103上にストックされた丸材Wは止められている。
【0004】
そして、ストッパ109側の一本の丸材Wはキツカ111を図10中に矢印で示す方向へ上昇させて丸材Wを搬出する。なお、符号113はシュートである。
【0005】
また、図11に示されているごとく、送材コンベア105には複数の基準ローラ115が立設され、丸材Wをこの基準ローラ115に当接させ基準出しを行なうプッシャ117が複数個所に設けられている。
【0006】
【発明が解決しようとする課題】
ところで、上述した従来の丸材供給装置では、キツカ111が上昇し一本の丸材Wを蹴り出すと、丸材Wは送材コンベア105の駆動ローラ107上へ大きな衝撃を伴って搬出される。また、キツカ111が下降する時は傾斜ストックヤード部103上の丸材Wは、丸材一本の隙間をうめるため図10の図中矢印で示した方向へ移動する。この時も大きな衝撃を伴なう。
【0007】
これらの衝撃は丸材Wの径が大きくなればなるほど大きくなるため、大径材の供給装置にはこのような形態は使えなかった。
【0008】
また、送材コンベア105の丸材Wの基準ローラ115へ巾寄せするときは、図11に示されているごとく丸材Wの片側が基準ローラ115に当っている状態では、丸材Wをプッシャ117にて押して丸材Wを基準ローラ115に沿わせている。このとき、丸材Wを駆動ローラ107上ですべらせなければならず、大きな力が必要となるだけでなく、丸材Wが駆動ローラ107を傷つけたり、大きな摩擦音が発生する。
【0009】
この発明の目的は、丸材の供給に伴ない発生する衝撃、騒音を解消し、作業環境の改善を図った切断機における丸材供給装置を提供することにある。
【0010】
【課題を解決するための手段】
本発明は、前述のごとき問題に鑑みてなされたもので、切断機(1)に対して丸材(W)を送材する送材コンベア(21)と、この送材コンベア(21)の送材方向と直交した一側に設けられた傾斜ストックヤード部(19)と、この傾斜ストックヤード部(19)の前記送材コンベア(21)側において当該傾斜ストックヤード部(19)上の丸材(W)の転動を停止するストッパ(29)とを備え、前記ストッパ(29)に接触している丸材(W)を持ち上げ自在かつ丸材(W)を持ち上げた状態で前記送材コンベア(21)へ移動自在なリフト部(45)を備え、前記送材コンベア(21)の位置において前記リフト部(45)を下降して前記リフト部(45)から前記送材コンベア(21)の駆動ローラ(25)へ前記丸材(W)を載せる構成であり、前記リフト部(45)の上部に、前記丸材(W)を支承する凹状の曲面部(49)を備えていることを特徴とするものである。
【0012】
また、前記切断機における丸材供給装置において、前記リフト部(45)上の前記丸材(W)が当接自在な竪ローラ(53)を、前記リフト部(45)の上部に備えていることを特徴とするものである。
【0018】
【発明の実施の形態】
以下、この実施の形態を図面に基づいて詳細に説明する。なお、切断機として例えばバンドソーを採用したが、バンドソーは既に公知の構成であるため詳細な構成については説明を省略すると共に、バンドソーで加工されたワークの搬出装置についても詳細は構成については説明を省略する。
【0019】
まず、理解を容易とするためにバンドソーと付帯設備の全体的配置について概略的に説明する。
【0020】
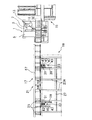
図4および図5を参照するに、切断機としてのバンドソー1は、基台3上にフレーム5が立設され、このフレーム5に切断加工ヘッド7が移動自在に設けられていて、この切断加工ヘッド7にエンドレス状の帯鋸刃を掛回支持する回転自在な駆動ホイール9と従動ホイール11が設けられている。そして、前記駆動ホイール9を駆動するための駆動モータ13を備えている。
【0021】
前記バンドソー1の図4および図5において右側には、製品(切断品)を搬出しパレットに搬入する製品搬出装置15が設けられ、バンドソー1の図4および図5において左側には丸材を供給する丸材供給装置17が設けられている。
【0022】
前記丸材供給装置17は、定尺材(4〜6m)を切断機としてのバンドソー1に供給し、切断が完了すると、次々に傾斜ストックヤード上の丸材を供給するもので、同一寸法の丸材を大量に切断する仕様に最適なものである。
【0023】
すなわち、丸材供給装置17は、定尺材をストックする傾斜ストックヤード部19と丸材を一本づつ送材コンベア21へ供給する取り出し装置23と、丸材Wをバンドソー1へ搬送する駆動ローラ25を備えた前記送材コンベア21と、より構成されている。
【0024】
より詳細には、図1,図2および図3を併せて参照するに、前記傾斜ストックヤード部19は、図3,図4および図5を参照するに、型鋼溶接構成で枠体27が作られ複数本の上梁27A上に丸材Wがストックされるようになっていて、上梁27Aは、左下りの傾斜が付けられ、その傾斜角θは丸材Wが自重により転動可能な角度(例えば5度)が付けられている。そして、この上梁27Aの送材コンベア21側(図3において左側)には丸材Wの移動を止めるストッパ29が設けられている。
【0025】
上記構成により、傾斜ストックヤード部19の上梁27Aは丸材Wが自重により転動できる角度に合わせて設けられているため、ストッパ29側の丸材Wを一本を取り出すと、次々に丸材Wは転動して次の丸材Wはストッパ29に当接して停止する。
【0026】
したがって、ストックした丸材Wを整列させる装置も不要で、安価に製作することができる。
【0027】
前記取り出し装置23は、図1,図2および図4,図5を参照するに、前記傾斜ストックヤード部19の送材コンベア21側の複数個所(本例では2箇所)に設けられている。
【0028】
前記枠体27の側面に基板31が固着され、この基板31の上下に2本の丸棒ガイドレール33が水平状態に敷設され、この丸棒ガイドレール33にガイド35を介して支持板37が設けられていて、この支持板37を水平方向(左右方向)移動せしめる流体圧作動のシリンダ39が前記基板31に設けられている。
【0029】
前記支持板37には垂直方向に複数個のガイド41が複数列設けられ、このガイド41内を上下動するガイド棒43が複数本(本例では2本)リフト部45に設けられていて、このリフト部45を上下動せしめる流体圧作動のシリンダ47が前記支持板37に設けられている。
【0030】
上記構成により、リフト部45はシリンダ47の作動により上下動自在になると共に、シリンダ39の作動により水平方向へ自在に移動することができる。
【0031】
また、リフト部45の上部は、丸材Wを支承する凹状の曲面部49と受部51とが形成されている。前記受部51には図2に示されているごとく、竪ローラ53が軸受55により回転自在に支承され、この竪ローラ53の表面に丸材Wが当接する。
【0032】
前記送材コンベア21は、図3,図4および図5を参照するに、複数本の駆動ローラ25が枠体57に設けられていると共に、複数本の基準ローラ59が枠体57に立設されている。
【0033】
上記構成により、前述した傾斜ストックヤード部19より供給された一本の丸材Wは駆動ローラ25上に乗り、基準ローラ59に沿って送材されバンドソー1へ供給される。
【0034】
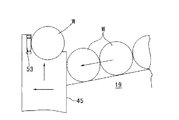
上述したごとき構成により、その作用としては、切断機としてバンドソー1から丸材供給信号が出ると、図6に示されているごとく、リフト部45が上昇し、丸材W一本がリフトされる。リフト部45が上昇限、すなわちリフト部45に支承された丸材Wの下面がストッパ29の上面と基準ローラ59の上面とに接触しない高さまで上昇したら、横送り用のシリンダ39の作動によりゆっくり(2m/分)横送りされる。このとき、傾斜ストックヤード部19の丸材Wは自重によりころがり、リフト部45と接触した後、リフト部45のゆっくりとした横送りスピードと同じスピードで丸材Wはころがってストッパ29まで移動する。
【0035】
而して、一本丸材Wが供給されることによる衝撃音は解消される。
【0036】
次にゆっくりと横送りして、丸材Wが基準ローラ59を交わす点を越えると、リフト部45は下降を開始し、駆動ローラ25に丸材Wが接触する手前で下降を停止させる。そして、リフト部45を今度は逆(戻し)方向に横送りさせ、丸材Wを基準ローラ59に当て、基準ローラ59に沿わせた後リフト部45を完全に下降させると、丸材Wは基準ローラ59に沿った状態で駆動ローラ25に衝撃を発生することなく載ったことになる。
【0037】
而して、基準ローラ59に沿わせるとき、丸材Wを駆動ローラ25に接触させないため、スムーズに丸材Wを基準ローラ59に沿わせることができ、巾寄せ装置も不用であり、丸材Wか駆動ローラ25を疵付けたり、大きな摩擦音が発生することもない。
【0038】
続いて、丸材Wを駆動ローラ25に載せた後、図7に示されているごとく、リフト部45を少し後退(図7において左側へ)させた状態、すなわち、竪ローラ53の表面を丸材Wより若干量離隔させた状態で、駆動ローラ25を駆動して丸材Wをバンドソー1に搬送する。
【0039】
而して、丸材Wは竪ローラ53と基準ローラ59との間で搬送されるため、丸材Wが基準ローラ59より離れるのを防ぐことができる。
【0040】
前記リフト部45を横送りして丸材Wが基準ローラ59を交わす点の検出は、入力された丸材Wの径と横送り移動距離センサ(例えばリニアスケール、エンコーダとラック、ピニオンの組合せ等)の情報を元に演算で求めることが可能である。また、タクトタイムを気にしなければ、材料径に関係なく全ストローク移動した後に下降させれば、より簡単である。
【0041】
基準ローラ59に丸材Wが沿ったことを検知する方法は、リフト部45を基準ローラ59に押し付け、リフト部45が停止したことをセンシングするか、タイマ後沿ったと見なす方法、また、横送りするシリンダ39に応力スイッチを設け検知する方法、更に、基準ローラ59側にリミットスイッチ等のセンサを設けることで検知が可能である。
【0042】
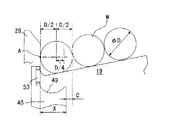
次に、丸材Wの径によってリフト部45がリフトする位置を変更することによって、必ず一本のみをリフトする方法は、図8を参照するに、丸材W一本のみをリフトするには、リフト部45の右端部から傾斜ストックヤード17に設けたストッパ29が丸材Wと接触している点Aまでの距離をxとする。
【0043】
D/2<x<D−Cにあれば、リフト部45を上昇させると一本の丸材Wは持ち上げられ、リフト部45に形成した曲面部49に入り取り出すことが可能となる。
【0044】
xの距離としては、x=D/2に近い所では、重心の位置かリフト部45の右端部に近いため、リフト部45に形成した曲面部49に入らないことも考えられる。また、x=Dの近くでは、次の丸材Wも一緒に持ち上げてしまうこともあり得る。このことは丸材Wには曲がりがあるためでなる。
【0045】
従って、x=D/2+(D/2)÷2=D/2+D/4の位置近くが良いことになる。
【0046】
このため、リフト部45の位置を丸材Wの径に応じてx位置に自動設定すれば、作業者は調整することなく、自動運転が可能となる。なお、丸材Wの径は、バンドソー1では材料径の入力項目があり、その情報を利用すれば良い。材料径の入力項目が無い機械では、図9に示されているごとき材料径設定器61を用いて入力する方を法用いることにより可能である。例えば、丸材Wの径が200の時は材料径設定器61をφ200に合わせる。
【0047】
更に、x位置の検知方法としては、リニアスケール、エンコーダとラック、ピニオン等で簡単に検知が可能であり、丸材Wの径が限定されている場合はリミットスイッチ等での検知もローコストで可能となるため有効である。
【0048】
なお、この発明は前述した発明の実施の形態に限定されることなく、適宜な変更を行なうことにより、その他の態様で実施し得るものである。例えば、リフト部45の上下動、横送りに丸棒ガイドレール33とガイド35、ガイド棒43とガイド41を採用しているが、リニアガイドまたはローラガイド等なんでも可能である。
【0049】
【発明の効果】
以上のごとき実施の形態の説明より理解されるように、本発明によれば、傾斜ストックヤード部より一本の丸材を取り出すと、次の丸材はリフト部に接触した後、リフト部の横送りに追従しながらストッパまで移動するので、傾斜ストックヤード部における丸材の移動により衝撃音は解消される。また、リフト部で上昇した丸材はリフト部の下降によって駆動ローラに移載されるので、駆動ローラに衝撃を発生させることがない。
【図面の簡単な説明】
【図1】この発明の主要部を示し、図5におけるI−I線に沿った拡大断面図である。
【図2】図1におけるII矢視部の拡大図である。
【図3】図5におけるIII −III 線に沿った拡大断面図である。
【図4】バンドソーと丸材供給装置を示す平面図である。
【図5】図4における側面図である。
【図6】作用説明図である。
【図7】作用説明図である。
【図8】作用説明図である。
【図9】材料径設定器を示す正面説明図である。
【図10】従来例を示し、丸材供給装置の正面説明図である。
【図11】従来例を示し、巾寄せ装置の平面説明図である。
【符号の説明】
1 バンドソー(切断機)
17 丸材供給装置
19 傾斜ストックヤード部
21 送材コンベア
23 取り出し装置
25 駆動ローラ
29 ストッパ
45 リフト部
53 竪ローラ
59 基準ローラ
W 丸材
θ 傾斜角度
Claims (2)
- 切断機(1)に対して丸材(W)を送材する送材コンベア(21)と、この送材コンベア(21)の送材方向と直交した一側に設けられた傾斜ストックヤード部(19)と、この傾斜ストックヤード部(19)の前記送材コンベア(21)側において当該傾斜ストックヤード部(19)上の丸材(W)の転動を停止するストッパ(29)とを備え、前記ストッパ(29)に接触している丸材(W)を持ち上げ自在かつ丸材(W)を持ち上げた状態で前記送材コンベア(21)へ移動自在なリフト部(45)を備え、前記送材コンベア(21)の位置において前記リフト部(45)を下降して前記リフト部(45)から前記送材コンベア(21)の駆動ローラ(25)へ前記丸材(W)を載せる構成であり、前記リフト部(45)の上部に、前記丸材(W)を支承する凹状の曲面部(49)を備えていることを特徴とする切断機における丸材供給装置。
- 請求項1に記載の切断機における丸材供給装置において、前記リフト部(45)上の前記丸材(W)が当接自在な竪ローラ(53)を、前記リフト部(45)の上部に備えていることを特徴とする切断機における丸材供給装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP13353297A JP4088355B2 (ja) | 1997-05-23 | 1997-05-23 | 切断機における丸材供給装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP13353297A JP4088355B2 (ja) | 1997-05-23 | 1997-05-23 | 切断機における丸材供給装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH10315047A JPH10315047A (ja) | 1998-12-02 |
| JP4088355B2 true JP4088355B2 (ja) | 2008-05-21 |
Family
ID=15107012
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP13353297A Expired - Fee Related JP4088355B2 (ja) | 1997-05-23 | 1997-05-23 | 切断機における丸材供給装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4088355B2 (ja) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6603484B2 (ja) * | 2015-06-01 | 2019-11-06 | 和光工業株式会社 | 長尺加工材自動給送装置 |
| CN118287755B (zh) * | 2024-05-16 | 2024-10-01 | 浙江富士泰机床有限责任公司 | 一种直立锯的阶梯轨道送料台 |
-
1997
- 1997-05-23 JP JP13353297A patent/JP4088355B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH10315047A (ja) | 1998-12-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US6142050A (en) | Cutting machine for elongate workpieces | |
| US10239224B2 (en) | Lumber retrieval method with selective crown orientation | |
| JPH0525739B2 (ja) | ||
| EP1893512B1 (en) | Automatic depalletizer | |
| KR102248817B1 (ko) | 레이저 절단용 피절단물의 이송 시스템 | |
| JPH10315047A (ja) | 切断機における丸材供給方法およびその装置 | |
| JPH07277476A (ja) | ローラーコンベアにおける芯出し装置 | |
| KR100797851B1 (ko) | 시편 인출장치 | |
| JP4718056B2 (ja) | 鋼材搬送装置 | |
| KR101207741B1 (ko) | 이송 주편의 위치 고정장치 | |
| CN112427713A (zh) | 钢带废料剪切收集系统及其控制方法 | |
| KR20030037467A (ko) | 강판 전단기의 체인 컨베이어형 스크랩 배출장치 | |
| JPS6338027Y2 (ja) | ||
| JP2648545B2 (ja) | ワーク移送装置 | |
| JPH05259Y2 (ja) | ||
| JPH072352U (ja) | 板材アンローダ | |
| JP3482449B2 (ja) | 形鋼加工機の素材供給装置 | |
| JPH1035825A (ja) | クレーン | |
| JPH0530690B2 (ja) | ||
| KR101060895B1 (ko) | 강판 연속라인의 오프너장치 | |
| JPH0750353Y2 (ja) | ワーク分離搬送装置 | |
| JP2550987Y2 (ja) | 板材の端縁検出装置 | |
| JPH04322954A (ja) | 搬送装置 | |
| JPH07328835A (ja) | 切断材戻し機能付きシヤー装置 | |
| JPS605379B2 (ja) | プレスのブランク材供給装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20040430 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20070410 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20070612 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20070809 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20071030 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20071225 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20080219 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20080225 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110228 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120229 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130228 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130228 Year of fee payment: 5 |
|
| LAPS | Cancellation because of no payment of annual fees |