JP4103182B2 - 磁石式発電機及びその製造方法 - Google Patents
磁石式発電機及びその製造方法 Download PDFInfo
- Publication number
- JP4103182B2 JP4103182B2 JP20327898A JP20327898A JP4103182B2 JP 4103182 B2 JP4103182 B2 JP 4103182B2 JP 20327898 A JP20327898 A JP 20327898A JP 20327898 A JP20327898 A JP 20327898A JP 4103182 B2 JP4103182 B2 JP 4103182B2
- Authority
- JP
- Japan
- Prior art keywords
- magnet
- yoke
- protection ring
- manufacturing
- magnets
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images






Landscapes
- Permanent Magnet Type Synchronous Machine (AREA)
- Permanent Field Magnets Of Synchronous Machinery (AREA)
Description
【発明の属する技術分野】
本発明は、例えば二輪車に用いて好適な磁石式発電機に関する。
【0002】
【従来の技術】
従来の磁石式発電機を図10〜図12に示す。
図10に示す磁石式発電機100(従来技術1)は、ヨーク110内の底部にリング状のスペーサ120を配置し、このスペーサ120により磁石130の底部側位置(図10の右端位置)を規制した状態で磁石130とヨーク110とを接着固定している。
図11に示す磁石式発電機100(従来技術2)は、ヨーク110の底壁に孔140を空け、この孔140からヨーク110内に挿入されたピン150により磁石130の底部側位置を規制した状態で磁石130とヨーク110とを接着固定している。
図12に示す磁石式発電機100(従来技術3)は、ヨーク110の内径面に段付き部160を設け、この段付き部160により磁石130の底部側位置を規制した状態で、磁石130の内径側に磁石保護環170を打ち込み(圧入)、その磁石保護環170の反力により磁石130をヨーク110の内径面に押し付けて磁石130を固定している。
【0003】
【発明が解決しようとする課題】
ところが、上記の従来技術1〜3は、それぞれ磁石130の底部側位置を規制するための部品または加工等を必要とすることから以下の問題点があった。
(従来技術1)
▲1▼磁石130を位置決めするためのスペーサ120を必要とするので高価となる。
▲2▼発電子200の位置やコア210の厚さに合わせて磁石130を最適位置に配置しようとすると、その度にスペーサ120の寸法が異なるため、スペーサ120を成型する型を新規に設ける必要があり、型代が増加して高価となる。
(従来技術2)
▲1▼ヨーク110の底壁に孔140を開けるための型が必要になり高価となる。
▲2▼磁石130とヨーク110とを接着する際に接着剤が垂れてピン150に付着すると、磁石130とピン150とが固着する不具合が生じる。
▲3▼磁石130とヨーク110との接着が完了するまで、ピン150及びこのピン150を保持する付属治具を回転子と一体に保つ必要があるため、多数のピン150と付属治具を必要とする。
(従来技術3)
ヨーク110の内径面に段付き部160を設けていることから、発電子200の位置やコア210の厚さに合わせて磁石130を最適位置に配置しようとすると、その度に段付き部160の位置が異なるため、ヨーク110の段付き部160を成型する型を新規に設ける必要があり、型代が増加して高価となる。
本発明は、上記事情に基づいて成されたもので、その目的は、安価な磁石式発電機を提供することにある。
【0004】
【課題を解決するための手段】
(請求項1の手段)
磁石保護環は、磁石の開口側端面を覆う円環状のつば部を有し、ヨークには、開口端部の内径側角部にテーパ状の面取りがつば部と径方向に対向するように設けられている。これにより、磁石と磁石保護環とを一体に組み合わせた状態でヨークに打ち込むことができるため、その打ち込み位置に磁石を位置決めすることができる。この場合、従来技術で説明したスペーサやピン、ピンを通すための穴、及びヨークの内径面に設けられる段付き部等の磁石の位置決めに要する部品や加工を必要としないため、コストを低減できる。なお、打ち込みを可能にするために、勾配の緩やかな面取りを設ける。
【0005】
また、磁石と磁石保護環とを一体に組み合わせてヨークに打ち込むことができるため、磁石保護環の筒部底部側を磁石内径より径を小さくしたテーパ状に形成する必要がない。つまり、従来技術3に示した磁石式発電機は、先に磁石のみをヨーク内に配置して、後から磁石保護環を磁石の内径側に圧入する構成であるため、磁石保護環の圧入を可能にするために、磁石保護環の筒部底部側が磁石内径より小さいテーパ状に縮径されている(外径が小さくなっている)。このため、底部側内径が小さくなるので、コアの厚い発電子と組み合わせると、底部側磁石保護環とコアとのエアギャップを確保するために磁石を薄くしなければならず、性能が低下する問題が生じる。これに対し、本発明では、磁石保護環の筒部底部側を磁石内径より小さくする必要がないため、磁石保護環の筒部の外周に複数個の磁石を配置した状態で、両者がヨークの内側に圧入することによって、筒部の外周面を磁石の軸方向全長に渡って磁石の内周面と密着させることができ、コアの厚い発電子と組み合わせた場合でも、磁石を薄くすることなく、発電子とのエアギャップを確保することができる。
【0006】
(請求項2の手段)
磁石の軸方向底部側の外径側角部に磁石の円弧全長に渡って面取りが設けられている。つまり、磁石をヨークの内側に打ち込む(または磁石の外側にヨークを打ち込む)時に、ヨークの開口端部(面取りを設けた部分)に当たる磁石の角部にも面取りを設けることにより、打ち込みを更に容易に行うことができる。
【0007】
(請求項3の手段)
磁石の内径側角部に軸方向全長に渡って面取りが設けられている。これは、ヨークを打ち込む(あるいは磁石を打ち込む)際に、周方向に隣合う磁石と磁石との間で筒部の膨出部が外径側へ突出するため、周方向に隣合う磁石間の隙間が小さいと、膨出部の変形(外径側への膨出)が困難となる。そこで、磁石の内径側角部に面取りを設けることにより、周方向に隣合う磁石間の隙間が小さい場合でも、膨出部の変形スペースを確保できる。
【0008】
(請求項4の手段)
つば部の膨出部と周方向同位置に、周方向に隣合う磁石間の隙間と略同じ幅の位置決め溝が設けられている。磁石と磁石保護環とを一体に組み合わせてヨークに打ち込む際に、つば部の位置決め溝に磁石間の隙間を合わせることで磁石と磁石保護環とを容易に位置決めすることができる。
【0009】
(請求項5の手段)
磁石とヨークとを接着剤により固着している。この場合、磁石保護環の反力(磁石を外径方向へ付勢する力)と接着力とで磁石を固定するため、磁石固定強度を充分に確保できる。これにより、磁石保護環を薄くすることが可能で、その磁石保護環を薄くした分だけ磁石を厚くして性能向上を図ることができ、大型ロータにも適用が可能になる。
【0010】
(請求項6の手段)
磁石保護環を薄くして打ち込みを行うと、つば部の剛性が低下して、打ち込み後につば部が波うち状に変形する可能性がある。そこで、つば部に複数の溝部を設けることにより、つば部の波うちを防止することができる。なお、複数の溝部は、つば部の周方向に略等間隔に設けることが望ましい。
また、この溝部に接着剤を滴下することにより、磁石端面と磁石保護環との間に接着剤が浸透し易くなり、磁石端面と磁石保護環との接着を確実に行うことができる。
【0011】
(請求項7の手段)
磁石保護環と磁石は、筒部の外周に複数個の磁石を配置した状態で両者を打ち込み用治具に装着し、その打ち込み用治具により筒部の内周面を規制しながら磁石の外側にヨークを打ち込む(あるいはヨークの内側に磁石を打ち込む)ことにより、ヨーク内の所定位置に組付けられる。この場合、ヨークの開口端部の内径側角部にテーパ状の面取りが設けられているため、この面取りによって形成される傾斜面に沿って容易に打ち込みを行うことができる。
【0012】
(請求項8の手段)
磁石保護環と磁石は、つば部に設けた位置決め溝と周方向に隣合う磁石間の隙間との周方向位置を合わせた状態で打ち込み用治具に装着される。これにより、磁石と磁石保護環とを位置決めした状態でヨークとの打ち込みを行うことができる。
【0013】
(請求項9の手段)
ヨークの底壁に磁石との位置関係を特定する窓穴を開け、磁石に着磁する時に、窓穴を通じて磁石と着磁治具との位置決めを行う。これにより、磁石と着磁治具とを位置決めした状態で磁石に着磁することができるため、周方向に隣合う磁石と磁石との合わせ位置部に磁極がこないように着磁することが可能となり、性能低下を防止できる。
【0014】
(請求項10の手段)
磁石保護環は、打ち込みにより、磁石と磁石との間で筒部の膨出部が外径側へ突出するが、筒部の外径を入口側から奥側まで略同一に設けた場合、膨出部の突出量は磁石に当たっている部分より、磁石に当たっていない奥側部分の方が大きくなる。その結果、磁石の周方向中央部付近で、磁石に当たっていない筒部の奥側部分が内径側へ飛び出すことがある。そこで、筒部の入口側より奥側の方が外径を若干小さくして、打ち込み代を減らすことにより、筒部の内径側への飛び出しを少なくすることができる。
【0015】
【発明の実施の形態】
次に、本発明の実施例を図面に基づいて説明する。
(第1実施例)
図1は磁石式発電機の径方向断面図である。
本実施例の磁石式発電機1は、例えば二輪車に用いられるもので、以下に説明する発電子と回転子とを備える。
発電子は、図1に示すように、複数枚の鉄板を積層してコア2を形成し、このコア2の外側を絶縁処理した後、発電コイル3を巻き付けて構成されている。
【0016】
回転子は、ヨーク4、複数個の磁石5、及び磁石保護環6より構成される。
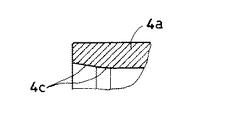
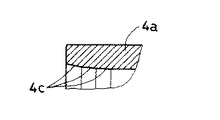
ヨーク4は、鉄板をプレス加工したもので、円筒壁4aと底壁4bを有する椀状に成型され、底壁4bの複数箇所でリベット7によりボス8に締結されている。円筒壁4aの開口端内径側の角部には、ヨーク4内への磁石5の打ち込み(圧入)を容易にするため、図3に示すように、勾配の緩やかなテーパ状の面取り4cが設けられている。なお、この面取り4cは、図4及び図5に示すように、勾配を段階的(図4は2段階、図5は3段階)に設定しても良い。
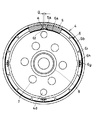
ヨーク4の底壁4bには、図2に示すように、2個の窓穴4dが径方向の対向位置に開けられている(窓穴4dの説明は後述する)。
ボス8は、円筒内周面にテーパ8aが設けられ、そのテーパ8aをクランクシャフトのテーパ部(図示しない)に嵌め合わせて、ボス8の先端側(図1の左側)から締結部材(図示しない)によりクランクシャフトに締結されている。
【0017】
磁石5は、ヨーク4の内側に磁石保護環6と一緒に圧入された後、接着剤でヨーク4に接着される。従って、磁石5は、磁石保護環6の反力(磁石5を径方向外側へ付勢する力)と接着力の両方でヨーク4に固定される。
磁石5の内径側角部には、図2に示すように、軸方向全長に渡って面取り5aが設けられ、この面取り5aによって磁石保護環6との間に略三角形状の空間A(図2参照)を形成している。また、磁石5の軸方向底部側(図1の右側)の外径側角部に磁石5の円弧全長に渡って面取り(図示しない)を設けても良い。つまり、磁石5をヨーク4の内側に打ち込む(または磁石5の外側にヨーク4を打ち込む)時に、ヨーク4の開口端部(面取り4cを設けた部分)に当たる磁石5の角部にも面取りを設けることにより、打ち込みを更に容易に行うことができる。
【0018】
磁石保護環6は、図6に示すように、各磁石5の内径側に圧入される筒部6aと、各磁石5の開口端側端面を覆うリング状のつば部6bとを有し、非磁性体の金属板(例えばステンレス板)をプレスで筒状に絞った後、底部を丸く穴抜きして形成されている。
筒部6aは、その外径寸法が、ヨーク4内に組み込まれた各磁石5の径方向に対向する磁石5間の内径寸法より若干大きく設けられている。また、筒部6aの中間部6cの外径が先端部6d(図6の右端部)の外径より若干大きく、中間部6cから先端部6dにかけてテーパ状に形成され、更につば部側端部6eの外径が中間部6cの外径より若干大きく、つば部側端部6eから中間部6cにかけてテーパ状に形成されている。つまり、中間部6cから先端側より、中間部6cからつば部6b側の方が筒部6aの打ち込み代が多くなるように構成されている。なお、中間部6cから先端側のテーパの方が中間部6cからつば部6b側のテーパより勾配が緩やかに設けられている。
また、筒部6aには、図2及び図6に示すように、磁石5の数と同数の膨出部6fが筒部6aの径方向外側へ若干突出して設けられている。この膨出部6fは、筒部6aの周方向に等間隔位置に設定され、筒部6aの周方向に所定の幅で、且つ筒部6aのつば部6b側端部から先端側へ向かって所定長さだけ設けられている。
【0019】
筒部6aとつば部6bとの折り曲げ部には、磁石5の角部と干渉しないように、全周に渡ってR部(図6参照)が設けられている。
つば部6bには、図2に示すように、磁石5の数と同数の位置決め溝6gと、その位置決め溝6gに繋がる長穴溝6hと、複数のU字溝6iとが設けられている。
位置決め溝6gは、打ち込み時に磁石5と磁石保護環6との位置決めを行うために設けられているもので、筒部6aに設けられた膨出部6fと周方向同位置に設定され、磁石5間の隙間Gと略同じ幅で開けられている。
長穴溝6hは、打ち込み時に膨出部6fの変形を容易にするために設けられたもので、周方向に長穴状に形成され、位置決め溝6gの内径側に繋がっている。
U字溝6iは、打ち込み後につば部6bが波うち状に変形することを防止するために設けられたもので、図2に示すように、つば部6bの周方向に略等間隔位置に設定されている。
【0020】
次に、本実施例の回転子の製造方法について説明する。
本実施例の回転子は、図7に示す打ち込み用治具(下述する)を用いて、磁石5と磁石保護環6とを一体にヨーク4の内側に打ち込んで組み立てられる。
打ち込み用治具は、圧入治具9、可動治具10、及び加圧治具11より構成される。
圧入治具9は、磁石保護環6と磁石5とを保持する治具で、磁石保護環6の筒部6aを内側から保持する円柱形の保持部9aを有する。
可動治具10は、圧入治具9に保持された磁石5の外径面に嵌合するリング状に設けられ、圧入治具9に対してスプリング12により支持されている。この可動治具10の内周面には、図8(図7のB−B断面図)に示すように、4個(磁石5の数と同数)の位置決め突起10aが可動治具10の内径側へ突出して設けられている。各位置決め突起10aは、可動治具10の周方向等間隔に位置し、周方向の突起幅がヨーク4の内側に配置される磁石5と磁石5との隙間Gより若干小さく設けられている。
加圧治具11は、圧入治具9の上方からヨーク4を加圧して磁石5の外側に打ち込むための治具である。
【0021】
先ず、圧入治具9につば部6bを下向きにして磁石保護環6をセットする。この時、つば部6bに設けられている位置決め溝6gを可動治具10の位置決め突起10aに嵌合して磁石保護環6の周方向位置を規制する。続いて、4個の磁石5を磁石保護環6と可動治具10との間に挿入する。なお、各磁石5は、それぞれ可動治具10の2個の位置決め突起10a間に挿入されることにより、自動的に磁石保護環6との位置決めが行われる。
更に、ヨーク4の開口端を下向きにして磁石5の各外径側に被せる。これにより、磁石5の外径側角部とヨーク4の開口端角部に設けた面取り4cとが当たった状態でセットされる。なお、この時、ヨーク4の底壁4bに開けられた窓穴4dに、圧入治具9に支持された位置決めピン13を通すことにより、圧入治具9に位置決めされている磁石5とヨーク4との位置決めを行うことができる。
続いて、加圧治具11でヨーク4を上方から加圧すると、磁石5の外径側角部がヨーク4の面取り4cに沿って内側に押し付けられ、磁石5と磁石保護環6とが同時にヨーク4内に圧入されていく。
【0022】
この圧入に伴って磁石保護環6の筒部6aが内径側へ押し縮められ、その筒部6aの内周面が圧入治具9の保持部9aの外周面に当接すると、筒部6aの押し縮められた分が磁石5の面取り5aによって形成される空間A(図2参照)に膨出し、磁石5をヨーク4の円筒壁4a内周面に押し付けて、磁石5をヨーク4に位置決めする。
その後、圧入治具9から回転子を取り外し、予熱を加えた後、ヨーク4の底壁4bを下にした状態で、ヨーク4と磁石5との合わせ面(図1のC部)に接着剤を滴下する。これにより、接着剤がヨーク4と磁石5との間、磁石5と磁石保護環6との間に浸透し、それぞれの部品を接着固定する。
最後に、図示しない着磁治具により各磁石5を着磁して終了する。
【0023】
(第1実施例の効果)
本実施例の回転子は、ヨーク4の開口端角部にテーパ状の面取り4cを設けているため、磁石5と磁石保護環6とを一体に組み合わせた状態でヨーク4内に打ち込むことができ、その打ち込み位置に磁石5を位置決めすることができる。この場合、打ち込み用治具によって圧入完了位置を変えることにより、従来技術の位置決め方法によらず、磁石5を任意の性能最適位置に設定することができ、磁石5の最大性能を発揮することができる。これにより、従来の磁石式発電機と比較して、磁石5の位置決めに要するコストを低減できる。
また、磁石5と磁石保護環6とを一体に組み合わせてヨーク4に打ち込むことができるため、磁石保護環6の筒部底部側をテーパ状に縮径する必要がない。これにより、筒部6aの外周面を磁石5の軸方向全長に渡って磁石5の内周面と密着させることができ、コア2の厚い発電子と組み合わせた場合でも、磁石5を薄くすることなく、発電子とのエアギャップを確保することができる。
【0024】
本実施例の磁石保護環6は、つば部6bに位置決め溝6gを設けているため、磁石5と磁石保護環6とを一体に組み合わせてヨーク4に打ち込む際に、可動治具10の位置決め突起10aにつば部6bの位置決め溝6gと磁石5間の隙間Gとを合わせることで磁石5と磁石保護環6とを容易に位置決めすることができる。
また、磁石保護環6は、打ち込みにより、磁石5と磁石5との間で筒部6aの膨出部6fが外径側へ突出するが、筒部6aの外径を入口側から奥側まで略同一に設けた場合、膨出部6fの突出量は磁石5に当たっている部分より、磁石5に当たっていない奥側部分の方が大きくなる。その結果、磁石5の周方向中央部付近で、磁石5に当たっていない筒部6aの奥側部分が内径側へ飛び出すことがある。そこで、筒部6aの入口側より奥側の方が外径を若干小さくして、打ち込み代を減らすことにより、筒部6aの内径側への飛び出しを少なくすることができる。
更に、筒部6aをテーパ状に形成したことにより、磁石保護環6のプレス絞りを容易にし、且つプレス型からも抜け易くできるメリットがある。
【0025】
本実施例の回転子は、磁石保護環6の反力(磁石5を外径方向へ付勢する力)と接着剤の接着力とで磁石5をヨーク4に固定しているため、磁石固定強度を充分に確保できる。これにより、磁石保護環6を薄くすることが可能で、その磁石保護環6を薄くした分だけ磁石5を厚くして性能向上を図ることができ、大型ロータにも適用が可能になる。
上記のように磁石保護環6を薄くして打ち込みを行うと、つば部6bの剛性が低下して、打ち込み後につば部6bが波うち状に変形する可能性がある。そこで、つば部6bに複数のU字溝6iを設けることにより、つば部6bの波うちを防止することができる。また、このU字溝6iに接着剤を滴下することにより、磁石5と磁石保護環6との間に接着剤が浸透し易くなり、磁石5と磁石保護環6との接着を確実に行うことができる。
【0026】
本実施例の回転子は、周方向に隣合う磁石5間の隙間Gが小さいため、このままでは、磁石保護環6の筒部6aに設けた膨出部6fが打ち込み時に外側へ突出できるスペースを充分に確保することができない。そこで、本実施例では、磁石5の内径側角部に面取り4cを設けて磁石保護環6との間に空間Aを形成することにより、周方向に隣合う磁石5間の隙間Gが小さい場合でも、膨出部6fの変形スペースを確保している。
磁石保護環6と磁石5とをヨーク4内に組み込んだ後、磁石5を着磁する際に、ヨーク4の底壁4bに開けた窓穴4dを通じて磁石5と着磁治具との位置決めを行うことができる。この場合、磁石5と着磁治具とを位置決めした状態で磁石5に着磁できるため、隣合う磁石5と磁石5との合わせ位置部に磁極がこないように着磁することが可能となり、性能低下を防止できる。
【0027】
(第2実施例)
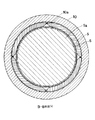
図9はヨーク4の開口側から見た回転子の正面図(一部断面を含む)である。
本実施例は、周方向に隣合う磁石5間の隙間Gが大きい場合の一例である。
第1実施例では、周方向に隣合う磁石5間の隙間Gが小さいため、磁石保護環6の筒部6aに設けた膨出部6fが外側へ変形できるスペースを確保する必要があり、そのために、磁石5の内径側角部に面取り5aを設けているが、本実施例では、周方向に隣合う磁石5間の隙間Gが大きいため、磁石5の内径側角部に面取りを設ける必要はない。
また、磁石保護環6のつば部6bに設ける位置決め溝6gの周方向幅を磁石5間の隙間Gに合わせて大きく設定している。なお、位置決め溝6gの周方向幅を大きくすることにより、第1実施例に記載した長穴溝6hを廃止することができる。
この第2実施例においても、第1実施例に記載した打ち込み用治具を用いて磁石保護環6と磁石5とを一体に組み合わせてヨーク4の内側に打ち込むことができるため、第1実施例と同様の効果を得ることができる。
【図面の簡単な説明】
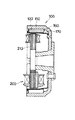
【図1】磁石式発電機の径方向断面図である(第1実施例)。
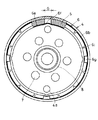
【図2】ヨークの開口側から見た回転子の正面図である(第1実施例)。
【図3】ヨークの開口端部に設けたテーパ形状を示す断面図である。
【図4】ヨークの開口端部に設けたテーパ形状の変形例を示す断面図である。
【図5】ヨークの開口端部に設けたテーパ形状の変形例を示す断面図である。
【図6】磁石保護環の径方向断面図である。
【図7】圧入治具による打ち込み工程を示す断面図である。
【図8】図7のB−B断面図である。
【図9】ヨークの開口側から見た回転子の正面図である(第2実施例)。
【図10】磁石式発電機の径方向断面図である(従来技術)。
【図11】磁石式発電機の径方向断面図である(従来技術)。
【図12】磁石式発電機の径方向断面図である(従来技術)。
【符号の説明】
1 磁石式発電機
4 ヨーク
4b 底壁
4c ヨークの面取り
4d 窓穴
5 磁石
5a 磁石の面取り
6 磁石保護環
6a 筒部
6b つば部
6f 膨出部
6g 位置決め溝
6i U字溝(溝部)
9 圧入治具(打ち込み用治具)
10 可動治具(打ち込み用治具)
11 加圧治具(打ち込み用治具)
Claims (10)
- 底壁を有する椀状のヨークと、
このヨーク内に挿入され、前記ヨークの内周面に沿って周方向に所定の間隔を開けて配された複数個の磁石と、
円筒状の筒部と、円環状のつば部とを有し、前記筒部が前記複数個の磁石の内径側に圧入状態で配置され、前記つば部が前記磁石の開口側端面を覆う磁石保護環とを有する磁石式発電機であって、
前記ヨークには、開口端部の内径側角部にテーパ状の面取りが設けられ、
前記磁石保護環は、周方向に隣合う前記磁石間で外径方向へ突出する膨出部を前記筒部に設け、且つ、前記磁石保護環の前記筒部の外周に前記複数個の磁石を配置した状態で、両者が前記ヨークの内側に圧入されることによって、前記筒部の外周面が前記磁石の軸方向全長に渡って前記磁石の内周面と密着しており、
前記テーパ状の面取りは、前記つば部と径方向に対向する位置にあることを特徴とする磁石式発電機。 - 前記磁石の軸方向底部側の外径側角部に前記磁石の円弧全長に渡って面取りが設けられていることを特徴とする請求項1に記載した磁石式発電機。
- 前記磁石の内径側角部に軸方向全長に渡って面取りが設けられていることを特徴とする請求項1及び2に記載した磁石式発電機。
- 前記つば部の前記膨出部と周方向同位置に、周方向に隣合う前記磁石間の隙間と略同じ幅の位置決め溝が設けられていることを特徴とする請求項1〜3に記載した磁石式発電機。
- 前記磁石と前記ヨークとを接着剤により固着していることを特徴とする請求項1〜4に記載した磁石式発電機。
- 前記磁石保護環は、前記位置決め溝とは別に前記つば部に複数の溝部が設けられていることを特徴とする請求項4及び5に記載した磁石式発電機。
- 請求項1〜6に記載した磁石式発電機の製造方法であって、
前記磁石保護環と前記磁石は、前記筒部の外周に前記複数個の磁石を配置した状態で両者を打ち込み用治具に装着し、その打ち込み用治具により前記筒部の内周面を規制しながら前記磁石の外側に前記ヨークを打ち込むことにより、前記ヨーク内の所定位置に組付けられることを特徴とする磁石式発電機の製造方法。 - 請求項7に記載した磁石式発電機の製造方法において、
前記磁石保護環と前記磁石は、前記つば部に設けた位置決め溝と周方向に隣合う磁石間の隙間との周方向位置を合わせた状態で前記打ち込み用治具に装着されることを特徴とする磁石式発電機の製造方法。 - 請求項7及び8に記載した磁石式発電機の製造方法において、
前記ヨークの底壁に前記磁石との位置関係を特定する窓穴を開け、前記磁石に着磁する時に、前記窓穴を通じて前記磁石と着磁治具との位置決めを行うことを特徴とする磁石式発電機の製造方法。 - 請求項7〜9に記載した磁石式発電機の製造方法において、
前記磁石保護環は、前記筒部の入口側より奥側の方が外径を若干小さくして、打ち込み代を減らしていることを特徴とする磁石式発電機の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP20327898A JP4103182B2 (ja) | 1998-07-17 | 1998-07-17 | 磁石式発電機及びその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP20327898A JP4103182B2 (ja) | 1998-07-17 | 1998-07-17 | 磁石式発電機及びその製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2000037054A JP2000037054A (ja) | 2000-02-02 |
| JP4103182B2 true JP4103182B2 (ja) | 2008-06-18 |
Family
ID=16471414
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP20327898A Expired - Fee Related JP4103182B2 (ja) | 1998-07-17 | 1998-07-17 | 磁石式発電機及びその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4103182B2 (ja) |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3619206B2 (ja) * | 2002-04-22 | 2005-02-09 | 三菱電機株式会社 | 磁石発電機 |
| JP2006144972A (ja) * | 2004-11-22 | 2006-06-08 | Tokai Rubber Ind Ltd | 防振ブッシュ組付構造 |
| JP2006158061A (ja) * | 2004-11-29 | 2006-06-15 | Kokusan Denki Co Ltd | 磁石発電機用回転子 |
| JP4161082B2 (ja) | 2006-09-13 | 2008-10-08 | 三菱電機株式会社 | 磁石発電機 |
| JP5422019B2 (ja) | 2012-05-16 | 2014-02-19 | 三菱電機株式会社 | 磁石式発電機 |
| CN105529853A (zh) * | 2016-02-24 | 2016-04-27 | 珠海格力节能环保制冷技术研究中心有限公司 | 转子壳及外转子电机 |
| CN113875137B (zh) * | 2019-05-31 | 2024-05-31 | 爱知制钢株式会社 | 励磁元件的制造方法 |
| EP4224685A4 (en) * | 2020-09-30 | 2024-01-10 | Aichi Steel Corporation | METHOD FOR PRODUCING A FIELD MAGNET |
-
1998
- 1998-07-17 JP JP20327898A patent/JP4103182B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2000037054A (ja) | 2000-02-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US7629721B2 (en) | Stator of motor | |
| US6891295B2 (en) | Flywheel magneto generator | |
| JPH07312852A (ja) | 永久磁石形回転子の製造方法 | |
| JPS62203537A (ja) | 電動機用回転子 | |
| JP2010115108A (ja) | 電気モータ | |
| JP2000037054A (ja) | 磁石式発電機及びその製造方法 | |
| JP2005354768A (ja) | 表面磁石型界磁ロータ及びそれを利用したモータ | |
| KR102796745B1 (ko) | 전기 기계용 반경방향 다중 피스 로터 | |
| US20010048259A1 (en) | Dynamo-electric machine and outer yoke thereof | |
| JP3674649B2 (ja) | 内磁形モータとその永久磁石固定方法 | |
| JP3003748B2 (ja) | 磁石発電機の回転子の製造方法 | |
| US7173351B2 (en) | Motor and method of manufacturing the same | |
| JPH10145996A (ja) | 磁石発電機のロータ | |
| JPH06169539A (ja) | 圧縮機用電動機の回転子 | |
| JPH06237547A (ja) | 永久磁石式回転電機 | |
| JPS5854861A (ja) | 永久磁石励磁式スタ−タ等のマグネツト保持構造 | |
| JPH0767273A (ja) | 回転電機の鉄心 | |
| JP2011078219A (ja) | 回転電機用固定子及びその製造方法 | |
| JPS62138044A (ja) | 磁石発電機の回転子 | |
| JPH0779537A (ja) | 回転電動機用ロータの磁石取付け方法及びその装置 | |
| JP2673775B2 (ja) | 磁石発電機の回転子の製造方法 | |
| JPS6043744B2 (ja) | 磁石回転電機の製造方法 | |
| JPS63174538A (ja) | 磁石式電動機 | |
| JPH0681439B2 (ja) | 同期電動機のラジアルタイプロータ | |
| JP2608518B2 (ja) | 磁石発電機の回転子の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20041026 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20061124 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20061128 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20070126 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20070417 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20070608 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20080304 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20080317 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110404 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120404 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120404 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130404 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130404 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140404 Year of fee payment: 6 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |