JP4137973B2 - 射出成形機 - Google Patents
射出成形機 Download PDFInfo
- Publication number
- JP4137973B2 JP4137973B2 JP2006343151A JP2006343151A JP4137973B2 JP 4137973 B2 JP4137973 B2 JP 4137973B2 JP 2006343151 A JP2006343151 A JP 2006343151A JP 2006343151 A JP2006343151 A JP 2006343151A JP 4137973 B2 JP4137973 B2 JP 4137973B2
- Authority
- JP
- Japan
- Prior art keywords
- screw
- injection
- backflow prevention
- detected
- time
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/46—Means for plasticising or homogenising the moulding material or forcing it into the mould
- B29C45/47—Means for plasticising or homogenising the moulding material or forcing it into the mould using screws
- B29C45/50—Axially movable screw
- B29C45/52—Non-return devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/76—Measuring, controlling or regulating
- B29C45/768—Detecting defective moulding conditions
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C2945/00—Indexing scheme relating to injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould
- B29C2945/76—Measuring, controlling or regulating
- B29C2945/76003—Measured parameter
- B29C2945/76013—Force
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C2945/00—Indexing scheme relating to injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould
- B29C2945/76—Measuring, controlling or regulating
- B29C2945/76177—Location of measurement
- B29C2945/7618—Injection unit
- B29C2945/76187—Injection unit screw
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C2945/00—Indexing scheme relating to injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould
- B29C2945/76—Measuring, controlling or regulating
- B29C2945/76344—Phase or stage of measurement
- B29C2945/76381—Injection
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
Description
又、特許文献4は、射出中の逆流防止弁の閉鎖タイミングを検出しているものではないが、射出時にスクリューに作用する回転トルクを検出し、この検出トルクによって逆流防止弁の破損等の異常を検出するものが知られている。
また、請求項14に係る発明は、請求項11又は請求項13に係る発明において、前記基準射出保圧切換位置はスクリュー前進開始時点におけるスクリュー位置からの相対距離で設定され、前記逆流防止弁の閉鎖時点において検出されるスクリュー位置はスクリュー前進開始時点におけるスクリュー位置からの相対距離として検出されるものとした。さらに、請求項15に係る発明は、請求項12に係る発明において、前記射出速度切換位置はスクリュー前進開始時点におけるスクリュー位置からの相対距離で設定されているものとした。また、請求項16に係る発明は、請求項12又は請求項15に係る発明において、前記基準射出速度切換位置をスクリュー前進開始時点におけるスクリュー位置からの相対距離で設定し、前記逆流防止弁の閉鎖時点において検出されるスクリュー位置をスクリュー前進射出開始時点におけるスクリュー位置からの相対距離として検出するものとした。
図3は、計量工程終了後、射出工程を実行する方式の動作の説明図である。
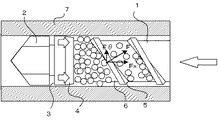
図3(a)は、計量工程終了時のスクリュー位置、逆流防止弁機構の状態を示すもので、スクリューヘッド2の先端のシリンダ7内には溶融樹脂が貯えられており、スクリュー1は後退位置にある。計量工程では、スクリュー1の回転によって溶融された樹脂が逆流防止弁3の後方の樹脂圧力を上昇させ、逆流防止弁3を前方に押す力を発生させ、逆流防止弁3が前方に押し出されると、溶融樹脂は逆流防止弁3とスクリュー1の縮径された部分の間隙を通り逆流防止弁3の前方に流れ込む。計量工程が終了した段階では、逆流防止弁3は図3(a)に示すように、前方に位置し、逆流防止弁3を開き、溶融樹脂の通路を解放している。なお、スクリューヘッド2の先端のシリンダ7内の溶融樹脂の圧力と、スクリュー1のフライト5間の溝部6に残存する樹脂の圧力との差が小さいことより、逆流防止弁機構の逆流防止弁3は不安定な状態にある。このような状態からスクリュー1を前進させて射出を行うと、前記圧力差等に応じて逆流防止弁3の閉鎖のタイミングが変動する。
図3(d)は、さらにスクリューが前進し射出・保圧切り換え位置に達したときの状態を表す。
図4(a)は、計量工程終了時のスクリュー位置、逆流防止弁機構の状態を示す。この時の状態は、図3(a)と同じ状態である。
図4(b)は、計量完了後・射出開始前のスクリュー前進工程で、スクリューを前進させ逆流防止弁3が閉鎖した時点の状態を示す図である。
図4(c)は、逆流防止弁3を閉鎖したあと、スクリューを射出開始位置まで後退させたときの状態を表す。この状態でも、逆流防止弁3は閉鎖している。
図4(d)は、図4(c)に示す、スクリューを射出開始位置まで後退させ、逆流防止弁3が閉鎖した状態で、該射出開始位置から、スクリューを前進させて射出・保圧を実行しているときの状態を示している。以下、この図4(a)の状態から、図4(b)に示すようにスクリュー前進させ、図4(c)に示すようにスクリューを射出開始位置まで後退させるスクリュー前後進処理の工程を射出前スクリュー移動工程という。
図5において、横軸は、時間又は射出方向のスクリュー位置を表し、縦軸はスクリューに作用する回転力を示す。
図5中、S点は、スクリューの前進開始点であり、このスクリューの前進開始と共に逆流防止弁とチェックシートの間隙から樹脂の逆流が始まるため、この樹脂の逆流によりスクリューの回転力が増大する。すなわち、図3(b)に示す逆流防止弁が開いた状態で射出を開始すると共に樹脂の逆流が始まる。又、図4に示す方式では、図4(a)の状態から、射出前スクリュー移動工程を開始し、スクリューを前進させたとき、樹脂の逆流が始まり、この逆流した樹脂の圧力がスクリュー1のフライト5に作用してスクリュー1を回転させる回転力が発生する。
スクリュー1が挿入されたシリンダ7の先端には、ノズル9が装着され、シリンダ7の後端部には樹脂ペレットをシリンダ7内に供給するホッパ15が取り付けられている。スクリュー1の先端には、逆流防止弁3,チェックシート4からなる逆流防止機構を備える。スクリュー1は計量用サーボモータ10により伝動機構12を介して回転駆動されるようになっており、さらに該スクリュー1は、射出用サーボモータ11により伝動機構13及びボールネジ/ナット等の回転運動を直線運動に変換する変換機構14によって軸方向に駆動され射出及び背圧制御がなされるように構成されている。計量用サーボモータ10、射出用サーボモータ11にはその回転位置速度を検出する位置・速度検出器16,17が取り付けられており、この位置・速度検出器によって、スクリュー1の回転速度、スクリュー1の位置(スクリュー軸方向の位置)、移動速度(射出速度)を検出できるようにしている。又、スクリュー1に加わる溶融樹脂からの圧力を検出するロードセル等の圧力センサ18が設けられている。
PMCCPU21には射出成形機のシーケンス動作を制御するシーケンスプログラム等を記憶したROM26および演算データの一時記憶等に用いられるRAM27が接続され、CNCCPU22には、射出成形機を全体的に制御する自動運転プログラム等を記憶したROM28および演算データの一時記憶等に用いられるRAM29が接続されている。
なお、型締機構やエジェクタ機構を駆動するサーボモータやサーボアンプ等も設けられているものであるが、これらのものは本願発明と直接関係していないことから、図7では省略している。
射出のためにスクリュー1を前進開始させると共に、スクリュー1の回転力の時間積分値A(t)、スクリュー位置に対する積分値A(x)を記憶する各レジスタに「0」を格納する(ステップ200)。さらに、現在位置レジスタよりクリュー1の前進開始時のスクリュー位置xを読み取りレジスタR(x)に格納すると共に、スクリュー回転用のサーボモータ10が受ける回転力Trqを記憶するレジスタR(Trq)に「0」を格納する(ステップ201)。さらに、スクリュー前進開始からの経過時間を計時するタイマーをスタートさせる(ステップ202)。
又、スクリュー回転力のピーク値が検出されることなく、ステップ203で検出されたスクリュー位置xが設定されている射出保圧切換位置VP0に達したと判断されたときには(ステップ206)、ピーク値なしを記憶し(ステップ210)、このピーク値、物理量検出処理を終了する。
こうして求めた補正されたVP切換位置にスクリューが達するまで射出が行われると、射出工程から保圧工程に移行する(ステップ106、107)。
この成形品を取り出す際、ステップ108に判別した良否判断に基づいて、良成形品と不良品とは区別して取り出される。表示装置/入力装置30の表示画面に求めた物理量を表示し(ステップ115)、1成形サイクルは終了し、ステップ101に戻り次の成形サイクルを実行する。
なお、ステップ111のスクリュー逆回転処理、ステップ112のサックバック処理は実行しない場合もあり、必ずしも必要とする処理ではない。
良否判別を行なう項目は、例えば、
・逆流防止弁の閉鎖タイミング(スクリュー回転力のピーク時)でのスクリュー位置x
・逆流防止弁の閉鎖タイミングでのスクリュー移動開始からのスクリューの移動距離L
・逆流防止弁の閉鎖タイミングにおけるスクリュー移動射出開始時点からの経過時間t
・逆流防止弁の閉鎖タイミングにおける射出圧力P
・逆流防止弁の閉鎖タイミングにおけるスクリューの移動速度(射出速度)V
・逆流防止弁の閉鎖タイミングにおけるスクリュー回転力Trqのピーク値
・スクリュー移動開始から逆流防止弁の閉鎖タイミングまでのスクリュー回転力の時間積分値A(t)
・スクリュー移動開始から逆流防止弁の閉鎖タイミングまでスクリュー回転力をスクリュー位置に関して積分した値A(x)
などであり、これらの値を基準値と比較して良否判別を行なう。2以上の項目を併用して良否判別を行なってもよい。
例えば、逆流防止弁の閉鎖タイミング(スクリュー回転力のピーク時)のスクリュー位置xに基づいて、成形品の良否判別を行うものであれば、図9のステップ200、202、206の処理は必要がなく、ステップ208で求め、記憶する物理量も、レジスタR(x)に記憶するピーク時のスクリュー位置xのみでよいことになる。又、ステップ108での処理は、この求めたピーク時のスクリュー位置xに基づいて、例えば、該スクリュー位置xが設定許容範囲内か否かによって良否判別がなされることになる。
●逆流防止弁の閉鎖タイミング(ピーク時点)のスクリュー位置xから保圧完了時点までのスクリューの移動距離(このスクリュー移動距離は、金型に充填される樹脂量、成形品の重量を示す指標であり、成形品の品質を表す指標となる)、
●逆流防止弁の閉鎖タイミングから射出・保圧切換時点までのスクリューの移動距離(このスクリュー移動距離は、金型に充填される樹脂量、成形品の重量を示す指標であり、成形品の品質を表す指標となる)、
●逆流防止弁の閉鎖タイミング(ピーク時点)のスクリュー位置xから射出保圧工程においてスクリューが最も前進した時点までのスクリューの移動距離(逆流防止弁の閉鎖タイミングにおけるスクリュー位置xと射出保圧工程においてスクリューが最も前進した位置との差の距離であり、このスクリュー移動距離も、金型に充填される樹脂量、成形品の重量を示す指標であり、成形品の品質を表す指標となる。)、
などで良否判別を行なうこともできる。
まず、本実施形態に関係して、成形条件として、射出前スクリュー移動工程におけるスクリューを前進させる前進圧力(スクリューを前進させる力)、射出保圧切換位置(VP切換位置という)VP0、逆流防止弁が閉鎖するものと想定されるスクリュー位置を基準逆流防止弁閉鎖位置として設定する。基準逆流防止弁閉鎖位置は、射出成形を行い、良成形品が得られた成形サイクルの直前の成形サイクルにおける、射出前スクリュー移動時のスクリュー回転力がピークとなるスクリュー位置とする。又は、良成形品が得られる時の複数の成形サイクルの射出前スクリュー移動時のスクリュー回転力がピークとなるスクリュー位置の平均値を基準逆流防止弁閉鎖位置として求めて設定する。
この成形品を取り出す際、ステップ309に判別した良否判断に基づいて、良成形品と不良品とは区別して取り出される。又、表示装置/入力装置30の表示画面に、求めた射出前スクリュー移動工程、射出保圧工程での物理量1、2を表示し(ステップ322)、1成形サイクルは終了し、ステップ301に戻り次の成形サイクルを実行する。
この図10で示した第2の実施形態では、射出前スクリュー移動工程において、及び、射出保圧工程において、逆流する樹脂によりスクリューにかかる回転力のピーク値を検出し、その時の物理量1、2を求め、この求めた物理量1、2によって、VP切換位置の補正、成形品良否判別を行うようにしたが、射出保圧工程でのピーク値、物理量検出は行わず、射出前スクリュー移動工程で、スクリュー回転力のピーク値の検出及び物理量の検出を行い、この検出した物理量に基づいて、VP切換位置の補正、成形品良否判別を行うようにしてもよい。この場合には、ステップ303、304、305の処理は必要がなく、ステップ306の処理が「VP切換位置=VP0+VP1」となり、射出前スクリュー移動工程で求められたピーク時のスクリュー位置より算出される補正量VP1によって、VP切換位置が求められることになる。又、ステップ309での成形品の良否判別処理が射出前スクリュー移動工程で求められる物理量1によって判別されることになる。さらに、ステップ322で表示する情報も、射出前スクリュー移動工程で求められる物理量1だけが表示されることになる点で相違する。
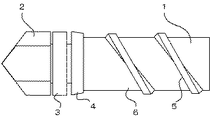
2 スクリューヘッド
3 逆流防止弁
4 チェックシート
5 フライト
6 溝部
7 シリンダ
20 制御装置
Claims (16)
- 逆流防止弁を備えるスクリューと、
該スクリューを回転駆動する回転駆動手段と、
前記スクリューをスクリュー軸方向に駆動する軸方向駆動手段と、
前記スクリューに作用する回転力を検出する回転力検出手段とを備えた射出成形機において、
前記軸方向駆動手段でスクリューを射出方向に前進移動させる際に、前記スクリューに作用する回転力を前記回転力検出手段で検出し、該検出した回転力がピークとなる時点を前記逆流防止弁の閉鎖時点として検出する回転力ピーク時点検出手段を備えたことを特徴とする射出成形機。 - 前記回転力ピーク時点検出手段による前記逆流防止弁の閉鎖時点の検出は、射出保圧工程におけるスクリューの前進移動において行なうことを特徴とする請求項1に記載の射出成形機。
- 前記回転力ピーク時点検出手段による前記逆流防止弁の閉鎖時点の検出は、計量工程完了から射出工程開始までの間に行なうスクリューの前進移動において行うことを特徴とする請求項1に記載の射出成形機。
- 前記回転力ピーク時点検出手段による前記逆流防止弁の閉鎖時点の検出は、射出保圧工程、及び計量工程完了から射出工程開始までの間に行なうスクリューの前進移動において行い、射出保圧工程において、前記回転力にピークが検出されないときに、計量工程完了から射出工程開始までの間に行なうスクリューの前進移動で検出された回転力がピークとなった時点を前記逆流防止弁の閉鎖時点とする請求項1に記載の射出成形機。
- 前記回転力ピーク時点検出手段で検出される前記逆流防止弁の閉鎖時点において、射出成形に係る物理量を検出する物理量検出手段を設け、該物理量検出手段で検出された物理量と予め定めた許容範囲と比較し、前記検出される物理量が前記許容範囲内にあるときは、成形品を良品であると判別する第1の判別手段を備えることを特徴とする請求項1乃至4の内いずれか1項に記載の射出成形機。
- 前記物理量検出手段で前記逆流防止弁の閉鎖時点において検出される物理量は、
スクリュー位置、
スクリュー前進開始時点から前記逆流防止弁の閉鎖時点までのスクリューの移動距離、
スクリュー前進開始時点から前記逆流防止弁の閉鎖時点までの経過時間、
溶融樹脂圧力、
スクリューの移動速度、
前記回転力検出手段で検出される回転力、
スクリュー前進開始時点から前記逆流防止弁の閉鎖時点までの前記回転力の時間積分値、
スクリュー前進開始時点から前記逆流防止弁の閉鎖時点まで前記回転力をスクリュー位置に関して積分した値、
のうちの1または2以上の物理量であることを特徴とする請求項5に記載の射出成形機。 - 前記スクリューのスクリュー軸方向の位置を検出する位置検出手段を備え、該位置検出手段で検出した前記逆流防止弁の閉鎖時点において検出されるスクリュー位置と予め定めた時点におけるスクリュー位置との差を求め、該差を予め定めた許容範囲と比較し、前記差が前記許容範囲内にあるときは、成形品を良品であると判別する第2の判別手段を備えることを特徴とする請求項1乃至4の内いずれか1項に記載の射出成形機。
- 前記予め定めた時点は、
保圧完了時点、
射出工程から保圧工程への切換時点、
射出保圧工程においてスクリューが最も前進した時点、
のうちの1または2以上の時点であることを特徴とする請求項7に記載の射出成形機。 - 前記スクリューのスクリュー軸方向の位置を検出する位置検出手段と、
該位置検出手段により前記逆流防止弁の閉鎖時点において検出されるスクリュー位置を基準スクリュー位置として記憶する手段と、
溶融樹脂圧力を検出する圧力検出手段とを備え、
該基準スクリュー位置を記憶した成形サイクル以降の成形サイクルにおいて、前記スクリュー前進中にスクリューが前記基準スクリュー位置に到達した時の前記圧力検出手段で検出した溶融樹脂圧力を、予め定めた許容範囲と比較し、前記溶融樹脂圧力が前記許容範囲内にあるときは成形品を良品であると判別する第3の判別手段を備えることを特徴とする請求項1乃至4の内いずれか1項に記載の射出成形機。 - 前記逆流防止弁の閉鎖時点におけるスクリュー前進開始時点からの経過時間を計測する経過時間計測手段と、
該経過時間計測手段で計測された経過時間を基準スクリュー前進経過時間として記憶する手段と、
溶融樹脂圧力を検出する圧力検出手段とを備え、
該基準スクリュー前進経過時間を記憶した成形サイクル以降の成形サイクルにおいて、前記スクリュー前進中にスクリュー前進開始時点からの経過時間が前記基準スクリュー前進経過時間となった時に、前記圧力検出手段で検出される溶融樹脂圧力と予め定めた許容範囲と比較し、前記検出溶融樹脂圧力が前記許容範囲内にあるときは成形品を良品であると判別する第4の判別手段を備えることを特徴とする請求項1乃至4の内いずれか1項に記載の射出成形機。 - 前記スクリューのスクリュー軸方向の位置を検出する位置検出手段を備えると共に、
射出工程から保圧工程への切換を行なうためのスクリュー位置を設定する射出保圧切換位置設定手段と、
前記射出保圧切換位置を補正するための基準逆流防止弁閉鎖位置を設定する基準逆流防止弁閉鎖位置設定手段と、
前記逆流防止弁の閉鎖時点においてスクリュー位置を検出し、該検出位置と前記基準逆流防止弁閉鎖位置との差を求め、該差に基づいて前記射出保圧切換位置を補正する射出保圧切換位置補正手段とを備えることを特徴とする請求項1乃至10の内いずれか1項に記載の射出成形機。 - 前記スクリューのスクリュー軸方向の位置を検出する位置検出手段を備えると共に、
射出工程において射出速度を切換えるためのスクリュー位置を設定する射出速度切換位置設定手段を備えると共に、
前記射出速度切換位置を補正するための基準射出速度切換位置を設定する基準射出速度切換位置設定手段と、
前記逆流防止弁の閉鎖時点においてスクリュー位置を検出し、該検出位置と前記基準射出速度切換位置との差を求め、該差に基づいて前記射出速度切換位置を補正する射出速度切換位置補正手段とを備えることを特徴とする請求項1乃至11の内いずれか1項に記載の射出成形機。 - 前記射出保圧切換位置はスクリュー前進開始時点におけるスクリュー位置からの相対距離で設定されていることを特徴とする請求項11に記載の射出成形機。
- 前記基準射出保圧切換位置はスクリュー前進開始時点におけるスクリュー位置からの相対距離で設定され、前記逆流防止弁の閉鎖時点において検出されるスクリュー位置はスクリュー前進開始時点におけるスクリュー位置からの相対距離として検出されることを特徴とする請求項11又は請求項13に記載の射出成形機。
- 前記射出速度切換位置はスクリュー前進開始時点におけるスクリュー位置からの相対距離で設定されていることを特徴とする請求項12に記載の射出成形機。
- 前記基準射出速度切換位置はスクリュー前進開始時点におけるスクリュー位置からの相対距離で設定され、前記逆流防止弁の閉鎖時点において検出されるスクリュー位置はスクリュー前進射出開始時点におけるスクリュー位置からの相対距離として検出されることを特徴とする請求項12又は請求項15に記載の射出成形機。
Priority Applications (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006343151A JP4137973B2 (ja) | 2006-12-20 | 2006-12-20 | 射出成形機 |
| CN2007101668316A CN101204844B (zh) | 2006-12-20 | 2007-10-22 | 注塑成型机 |
| US11/876,462 US7654809B2 (en) | 2006-12-20 | 2007-10-22 | Injection molding machine having a force peak time detecting device |
| EP07119481A EP1935608B1 (en) | 2006-12-20 | 2007-10-29 | Injection molding machine |
| DE602007003670T DE602007003670D1 (de) | 2006-12-20 | 2007-10-29 | Spritzgießmaschine |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006343151A JP4137973B2 (ja) | 2006-12-20 | 2006-12-20 | 射出成形機 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2008155379A JP2008155379A (ja) | 2008-07-10 |
| JP4137973B2 true JP4137973B2 (ja) | 2008-08-20 |
Family
ID=39301119
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2006343151A Active JP4137973B2 (ja) | 2006-12-20 | 2006-12-20 | 射出成形機 |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US7654809B2 (ja) |
| EP (1) | EP1935608B1 (ja) |
| JP (1) | JP4137973B2 (ja) |
| CN (1) | CN101204844B (ja) |
| DE (1) | DE602007003670D1 (ja) |
Families Citing this family (25)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4199287B1 (ja) * | 2007-07-23 | 2008-12-17 | ファナック株式会社 | 射出成形機、及び射出成形機における逆回転工程の逆回転量調整方法 |
| JP5179993B2 (ja) * | 2008-08-04 | 2013-04-10 | ファナック株式会社 | 射出成形機の逆流防止弁閉鎖状態判別方法とその判別機能を備えた射出成形機 |
| JP5622326B2 (ja) * | 2011-09-13 | 2014-11-12 | 株式会社名機製作所 | 射出成形機および射出成形機の作動方法 |
| JP5507519B2 (ja) * | 2011-10-14 | 2014-05-28 | ファナック株式会社 | 射出成形機の計量制御装置 |
| JP5788353B2 (ja) * | 2012-03-26 | 2015-09-30 | 住友重機械工業株式会社 | 射出成形機 |
| JP6026219B2 (ja) * | 2012-10-22 | 2016-11-16 | 住友重機械工業株式会社 | 射出成形機 |
| DE102014002983B4 (de) * | 2013-03-04 | 2025-03-27 | Fanuc Corporation | Steuerung einer Spritzgussmaschine |
| DE102013112971B3 (de) * | 2013-11-25 | 2015-02-05 | Leistritz Extrusionstechnik Gmbh | Einrichtung und Verfahren zur Überprüfung des Aufbaus einer Extruderschnecke |
| US10543629B2 (en) * | 2014-12-11 | 2020-01-28 | Inglass S.P.A. | Method and apparatus for injection molding of plastic materials |
| CN104535309B (zh) * | 2014-12-17 | 2017-07-11 | 海天塑机集团有限公司 | 注塑螺杆止逆环响应时间的测试方法 |
| KR102191191B1 (ko) * | 2016-03-25 | 2020-12-15 | 엘에스엠트론 주식회사 | 사출 성형기 |
| CN108698296B (zh) | 2016-03-31 | 2020-12-11 | 住友重机械工业株式会社 | 注射成型用信息管理装置及注射成型机 |
| CN110366483B (zh) * | 2017-02-28 | 2021-12-28 | 住友重机械工业株式会社 | 校正装置、注射成型系统及校正方法 |
| DE102018111055A1 (de) | 2018-05-08 | 2019-11-14 | Kraussmaffei Technologies Gmbh | Rückströmsperre |
| JP7193376B2 (ja) * | 2019-02-22 | 2022-12-20 | Towa株式会社 | 樹脂成型装置及び樹脂成型品の製造方法 |
| JP6947771B2 (ja) * | 2019-03-28 | 2021-10-13 | ファナック株式会社 | 射出成形システム |
| JP7256718B2 (ja) * | 2019-09-06 | 2023-04-12 | ファナック株式会社 | 射出成形機の制御装置及び制御方法 |
| JP7294966B2 (ja) * | 2019-09-18 | 2023-06-20 | ファナック株式会社 | 射出成形機の制御装置および制御方法 |
| JP7277323B2 (ja) * | 2019-09-18 | 2023-05-18 | ファナック株式会社 | 射出成形機の制御装置および制御方法 |
| JP2021049660A (ja) * | 2019-09-24 | 2021-04-01 | 株式会社日本製鋼所 | 射出成形機の計量設定画面 |
| JP7277332B2 (ja) * | 2019-09-30 | 2023-05-18 | ファナック株式会社 | 射出成形機の制御装置および制御方法 |
| US12304126B2 (en) | 2020-07-29 | 2025-05-20 | Husky Injection Molding Systems Ltd. | Method of improving shot repeatability in multilayer reciprocating screw injection molding machines |
| CN117255736B (zh) * | 2021-06-07 | 2026-05-29 | 发那科株式会社 | 注射装置 |
| CN114326682B (zh) * | 2021-12-30 | 2023-06-20 | 华南理工大学 | 基于比例积分观测器的注塑机冷凝控制系统故障监测方法 |
| DE102022127260A1 (de) | 2022-10-18 | 2024-04-18 | Arburg Gmbh + Co Kg | Prozesskennzahlermittlung |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0712634B2 (ja) | 1987-12-25 | 1995-02-15 | ファナック株式会社 | 射出装置の異常検出装置 |
| JPH0714614B2 (ja) | 1989-09-04 | 1995-02-22 | 株式会社名機製作所 | リングバルブ位置検出機能を備えた射出装置 |
| JPH0453720A (ja) | 1990-06-22 | 1992-02-21 | Japan Steel Works Ltd:The | 射出成形機の射出装置の逆流ストローク算出方法及び装置 |
| JPH066319B2 (ja) | 1990-11-29 | 1994-01-26 | 株式会社新潟鐵工所 | 射出成形機におけるスクリュのストローク制御方法 |
| JP2769648B2 (ja) | 1991-03-12 | 1998-06-25 | 株式会社名機製作所 | 射出成形機 |
| DE19834086C1 (de) | 1998-07-29 | 2000-01-05 | Battenfeld Gmbh | Verfahren zum Spritzgießen von Kunststoff-Formteilen |
| JP3805308B2 (ja) * | 2003-01-17 | 2006-08-02 | ファナック株式会社 | 射出成形機 |
| JP3914936B2 (ja) * | 2003-06-17 | 2007-05-16 | ファナック株式会社 | 射出成形機のホッパ下温調部の温度調整装置 |
| JP2006069219A (ja) | 2005-10-18 | 2006-03-16 | Sumitomo Heavy Ind Ltd | 成形機の生産状況表示装置。 |
| JP4038226B2 (ja) * | 2006-02-22 | 2008-01-23 | ファナック株式会社 | 射出成形機の計量方法及び制御装置 |
-
2006
- 2006-12-20 JP JP2006343151A patent/JP4137973B2/ja active Active
-
2007
- 2007-10-22 US US11/876,462 patent/US7654809B2/en active Active
- 2007-10-22 CN CN2007101668316A patent/CN101204844B/zh active Active
- 2007-10-29 DE DE602007003670T patent/DE602007003670D1/de active Active
- 2007-10-29 EP EP07119481A patent/EP1935608B1/en active Active
Also Published As
| Publication number | Publication date |
|---|---|
| US20080152748A1 (en) | 2008-06-26 |
| DE602007003670D1 (de) | 2010-01-21 |
| JP2008155379A (ja) | 2008-07-10 |
| EP1935608A3 (en) | 2008-12-17 |
| EP1935608B1 (en) | 2009-12-09 |
| US7654809B2 (en) | 2010-02-02 |
| CN101204844A (zh) | 2008-06-25 |
| CN101204844B (zh) | 2011-04-20 |
| EP1935608A2 (en) | 2008-06-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2008155379A (ja) | 射出成形機 | |
| US7661946B2 (en) | Injection molding machine having a screw equipped with a check ring | |
| JP4216318B2 (ja) | 射出成形機 | |
| CN101209579B (zh) | 注塑机和调整注塑机中螺杆反向旋转的控制条件的方法 | |
| JP5351307B1 (ja) | 射出成形機の圧力制御装置 | |
| JP4199287B1 (ja) | 射出成形機、及び射出成形機における逆回転工程の逆回転量調整方法 | |
| JP4171515B2 (ja) | 射出成形機 | |
| JP4156651B2 (ja) | 射出成形機の逆流防止弁閉鎖状態判別方法 | |
| JP4235240B2 (ja) | 逆流防止弁閉鎖状態判定手段を有する射出成形機 | |
| JP5144442B2 (ja) | 射出成形機およびその逆流防止弁閉鎖状態判別方法 | |
| JP5236363B2 (ja) | 射出成形機の制御装置 | |
| JP4156654B1 (ja) | 射出成形機 | |
| JP5179993B2 (ja) | 射出成形機の逆流防止弁閉鎖状態判別方法とその判別機能を備えた射出成形機 | |
| JP2008302560A (ja) | 射出成形機及び逆流防止弁閉鎖判別方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A871 | Explanation of circumstances concerning accelerated examination |
Free format text: JAPANESE INTERMEDIATE CODE: A871 Effective date: 20080417 |
|
| A975 | Report on accelerated examination |
Free format text: JAPANESE INTERMEDIATE CODE: A971005 Effective date: 20080507 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20080520 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20080604 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4137973 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110613 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110613 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120613 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120613 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130613 Year of fee payment: 5 |