JP4201094B2 - プレス機械 - Google Patents
プレス機械 Download PDFInfo
- Publication number
- JP4201094B2 JP4201094B2 JP35884397A JP35884397A JP4201094B2 JP 4201094 B2 JP4201094 B2 JP 4201094B2 JP 35884397 A JP35884397 A JP 35884397A JP 35884397 A JP35884397 A JP 35884397A JP 4201094 B2 JP4201094 B2 JP 4201094B2
- Authority
- JP
- Japan
- Prior art keywords
- mold
- information
- cartridge
- die
- station
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images



Classifications
-
- G—PHYSICS
- G05—CONTROLLING; REGULATING
- G05B—CONTROL OR REGULATING SYSTEMS IN GENERAL; FUNCTIONAL ELEMENTS OF SUCH SYSTEMS; MONITORING OR TESTING ARRANGEMENTS FOR SUCH SYSTEMS OR ELEMENTS
- G05B19/00—Program-control systems
- G05B19/02—Program-control systems electric
- G05B19/418—Total factory control, i.e. centrally controlling a plurality of machines, e.g. direct or distributed numerical control [DNC], flexible manufacturing systems [FMS], integrated manufacturing systems [IMS] or computer integrated manufacturing [CIM]
- G05B19/41865—Total factory control, i.e. centrally controlling a plurality of machines, e.g. direct or distributed numerical control [DNC], flexible manufacturing systems [FMS], integrated manufacturing systems [IMS] or computer integrated manufacturing [CIM] characterised by job scheduling, process planning, material flow
- G05B19/4187—Total factory control, i.e. centrally controlling a plurality of machines, e.g. direct or distributed numerical control [DNC], flexible manufacturing systems [FMS], integrated manufacturing systems [IMS] or computer integrated manufacturing [CIM] characterised by job scheduling, process planning, material flow by tool management
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D28/00—Shaping by press-cutting; Perforating
- B21D28/02—Punching blanks or articles with or without obtaining scrap; Notching
- B21D28/12—Punching using rotatable carriers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D37/00—Tools as parts of machines covered by this subclass
- B21D37/14—Particular arrangements for handling and holding in place complete dies
- B21D37/145—Die storage magazines
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q13/00—Equipment for use with tools or cutters when not in operation, e.g. protectors for storage
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q3/00—Devices holding, supporting, or positioning work or tools, of a kind normally removable from the machine
- B23Q3/155—Arrangements for automatic insertion or removal of tools, e.g. combined with manual handling
- B23Q3/1552—Arrangements for automatic insertion or removal of tools, e.g. combined with manual handling parts of devices for automatically inserting or removing tools
- B23Q3/15546—Devices for recognizing tools in a storage device, e.g. coding devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q41/00—Combinations or associations of metal-working machines not directed to a particular result according to classes B21, B23, or B24
- B23Q41/08—Features relating to maintenance of efficient operation
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B15/00—Details of, or accessories for, presses; Auxiliary measures in connection with pressing
- B30B15/02—Dies; Inserts therefor; Mounting thereof; Moulds
- B30B15/028—Loading or unloading of dies, platens or press rams
-
- G—PHYSICS
- G05—CONTROLLING; REGULATING
- G05B—CONTROL OR REGULATING SYSTEMS IN GENERAL; FUNCTIONAL ELEMENTS OF SUCH SYSTEMS; MONITORING OR TESTING ARRANGEMENTS FOR SUCH SYSTEMS OR ELEMENTS
- G05B19/00—Program-control systems
- G05B19/02—Program-control systems electric
- G05B19/18—Numerical control [NC], i.e. automatically operating machines, in particular machine tools, e.g. in a manufacturing environment, so as to execute positioning, movement or co-ordinated operations by means of program data in numerical form
- G05B19/4093—Numerical control [NC], i.e. automatically operating machines, in particular machine tools, e.g. in a manufacturing environment, so as to execute positioning, movement or co-ordinated operations by means of program data in numerical form characterised by part programming, e.g. entry of geometrical information as taken from a technical drawing, combining this with machining and material information to obtain control information, named part program, for the NC machine
- G05B19/40937—Numerical control [NC], i.e. automatically operating machines, in particular machine tools, e.g. in a manufacturing environment, so as to execute positioning, movement or co-ordinated operations by means of program data in numerical form characterised by part programming, e.g. entry of geometrical information as taken from a technical drawing, combining this with machining and material information to obtain control information, named part program, for the NC machine concerning programming of machining or material parameters, pocket machining
- G05B19/40938—Tool management
-
- G—PHYSICS
- G05—CONTROLLING; REGULATING
- G05B—CONTROL OR REGULATING SYSTEMS IN GENERAL; FUNCTIONAL ELEMENTS OF SUCH SYSTEMS; MONITORING OR TESTING ARRANGEMENTS FOR SUCH SYSTEMS OR ELEMENTS
- G05B19/00—Program-control systems
- G05B19/02—Program-control systems electric
- G05B19/418—Total factory control, i.e. centrally controlling a plurality of machines, e.g. direct or distributed numerical control [DNC], flexible manufacturing systems [FMS], integrated manufacturing systems [IMS] or computer integrated manufacturing [CIM]
- G05B19/4183—Total factory control, i.e. centrally controlling a plurality of machines, e.g. direct or distributed numerical control [DNC], flexible manufacturing systems [FMS], integrated manufacturing systems [IMS] or computer integrated manufacturing [CIM] characterised by data acquisition, e.g. workpiece identification
-
- G—PHYSICS
- G05—CONTROLLING; REGULATING
- G05B—CONTROL OR REGULATING SYSTEMS IN GENERAL; FUNCTIONAL ELEMENTS OF SUCH SYSTEMS; MONITORING OR TESTING ARRANGEMENTS FOR SUCH SYSTEMS OR ELEMENTS
- G05B2219/00—Program-control systems
- G05B2219/20—Pc systems
- G05B2219/25—Pc structure of the system
- G05B2219/25294—Part, workpiece, code, tool identification
-
- G—PHYSICS
- G05—CONTROLLING; REGULATING
- G05B—CONTROL OR REGULATING SYSTEMS IN GENERAL; FUNCTIONAL ELEMENTS OF SUCH SYSTEMS; MONITORING OR TESTING ARRANGEMENTS FOR SUCH SYSTEMS OR ELEMENTS
- G05B2219/00—Program-control systems
- G05B2219/20—Pc systems
- G05B2219/26—Pc applications
- G05B2219/2622—Press
-
- G—PHYSICS
- G05—CONTROLLING; REGULATING
- G05B—CONTROL OR REGULATING SYSTEMS IN GENERAL; FUNCTIONAL ELEMENTS OF SUCH SYSTEMS; MONITORING OR TESTING ARRANGEMENTS FOR SUCH SYSTEMS OR ELEMENTS
- G05B2219/00—Program-control systems
- G05B2219/30—Nc systems
- G05B2219/31—From computer integrated manufacturing till monitoring
- G05B2219/31095—Read write intelligent chip on workpiece, pallet, tool for data exchange
-
- G—PHYSICS
- G05—CONTROLLING; REGULATING
- G05B—CONTROL OR REGULATING SYSTEMS IN GENERAL; FUNCTIONAL ELEMENTS OF SUCH SYSTEMS; MONITORING OR TESTING ARRANGEMENTS FOR SUCH SYSTEMS OR ELEMENTS
- G05B2219/00—Program-control systems
- G05B2219/30—Nc systems
- G05B2219/32—Operator till task planning
- G05B2219/32074—History of operation of each machine
-
- G—PHYSICS
- G05—CONTROLLING; REGULATING
- G05B—CONTROL OR REGULATING SYSTEMS IN GENERAL; FUNCTIONAL ELEMENTS OF SUCH SYSTEMS; MONITORING OR TESTING ARRANGEMENTS FOR SUCH SYSTEMS OR ELEMENTS
- G05B2219/00—Program-control systems
- G05B2219/30—Nc systems
- G05B2219/32—Operator till task planning
- G05B2219/32422—Tool management and database management
-
- G—PHYSICS
- G05—CONTROLLING; REGULATING
- G05B—CONTROL OR REGULATING SYSTEMS IN GENERAL; FUNCTIONAL ELEMENTS OF SUCH SYSTEMS; MONITORING OR TESTING ARRANGEMENTS FOR SUCH SYSTEMS OR ELEMENTS
- G05B2219/00—Program-control systems
- G05B2219/30—Nc systems
- G05B2219/36—Nc in input of data, input key till input tape
- G05B2219/36315—Library for shapes of tool holders, fixtures, chucks
-
- G—PHYSICS
- G05—CONTROLLING; REGULATING
- G05B—CONTROL OR REGULATING SYSTEMS IN GENERAL; FUNCTIONAL ELEMENTS OF SUCH SYSTEMS; MONITORING OR TESTING ARRANGEMENTS FOR SUCH SYSTEMS OR ELEMENTS
- G05B2219/00—Program-control systems
- G05B2219/30—Nc systems
- G05B2219/37—Measurements
- G05B2219/37234—Monitor tool before, after and during machining
-
- G—PHYSICS
- G05—CONTROLLING; REGULATING
- G05B—CONTROL OR REGULATING SYSTEMS IN GENERAL; FUNCTIONAL ELEMENTS OF SUCH SYSTEMS; MONITORING OR TESTING ARRANGEMENTS FOR SUCH SYSTEMS OR ELEMENTS
- G05B2219/00—Program-control systems
- G05B2219/30—Nc systems
- G05B2219/45—Nc applications
- G05B2219/45131—Turret punch press
-
- G—PHYSICS
- G05—CONTROLLING; REGULATING
- G05B—CONTROL OR REGULATING SYSTEMS IN GENERAL; FUNCTIONAL ELEMENTS OF SUCH SYSTEMS; MONITORING OR TESTING ARRANGEMENTS FOR SUCH SYSTEMS OR ELEMENTS
- G05B2219/00—Program-control systems
- G05B2219/30—Nc systems
- G05B2219/49—Nc machine tool, till multiple
- G05B2219/49304—Tool identification, code
-
- G—PHYSICS
- G05—CONTROLLING; REGULATING
- G05B—CONTROL OR REGULATING SYSTEMS IN GENERAL; FUNCTIONAL ELEMENTS OF SUCH SYSTEMS; MONITORING OR TESTING ARRANGEMENTS FOR SUCH SYSTEMS OR ELEMENTS
- G05B2219/00—Program-control systems
- G05B2219/30—Nc systems
- G05B2219/49—Nc machine tool, till multiple
- G05B2219/49305—Store, memory on tool with control and maintenance data
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P90/00—Enabling technologies with a potential contribution to greenhouse gas [GHG] emissions mitigation
- Y02P90/02—Total factory control, e.g. smart factories, flexible manufacturing systems [FMS] or integrated manufacturing systems [IMS]
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T483/00—Tool changing
- Y10T483/12—Tool changing with means to regulate operation by means of replaceable information supply [e.g., templet, tape, card, etc. ]
- Y10T483/123—Replaceable information comprising tool location
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T483/00—Tool changing
- Y10T483/13—Tool changing with control means energized in response to activator stimulated by condition sensor
- Y10T483/132—Responsive to tool identifying information
- Y10T483/134—Identifying information on tool or tool holder
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T483/00—Tool changing
- Y10T483/13—Tool changing with control means energized in response to activator stimulated by condition sensor
- Y10T483/136—Responsive to tool
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T483/00—Tool changing
- Y10T483/17—Tool changing including machine tool or component
- Y10T483/1729—Reciprocating tool machine tool [e.g., broaching machine, shaping machine, etc.]
- Y10T483/1731—Reciprocating tool machine tool [e.g., broaching machine, shaping machine, etc.] including matrix
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T83/00—Cutting
- Y10T83/869—Means to drive or to guide tool
- Y10T83/8727—Plural tools selectively engageable with single drive
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Manufacturing & Machinery (AREA)
- General Physics & Mathematics (AREA)
- Automation & Control Theory (AREA)
- Quality & Reliability (AREA)
- General Engineering & Computer Science (AREA)
- Geometry (AREA)
- Human Computer Interaction (AREA)
- Punching Or Piercing (AREA)
- Mounting, Exchange, And Manufacturing Of Dies (AREA)
- Automatic Tool Replacement In Machine Tools (AREA)
Description
【発明の属する技術分野】
この発明は、複数の金型を搭載したカートリッジを交換して加工を行うカートリッジ式パンチプレス等のプレス機械に関する。
【0002】
【従来の技術と発明が解決しようとする課題】
カートリッジ式やタレット式のパンチプレスは、金型を交換することによって、多種多様な加工に対応できる板金加工機である。しかし、近年は、高速化、高品質化、低騒音化などの要求に応じるため、金型交換に伴って金型パラメータの入力が不可欠となってきた。また、金型の履歴(摩耗)を管理するための情報も必要性が増している。
金型パラメータの入力は、金型一つ毎に行わなくてはならず、パラメータの情報量も大きいため、多くの時間を費やす。また、作業者の手入力によっているため、入力ミスも生じ易い。特に、自動カートリッジ交換装置を備えたプレス機械のように、一度にまとめて多くの金型を交換するパンチプレスにおいては、金型パラメータや履歴の入出力が生産性低下の原因となる。
【0003】
この発明は、金型交換時に必要となる金型情報の制御装置への手入力を不用にし、入力ミスを解消したプレス機械を提供することを目的とする。
この発明の他の目的は、金型の摩耗の監視を簡単にすることである。
この発明のさらに他の目的は、金型情報の管理を簡単にすることである。
【0004】
【課題を解決するための手段】
この発明のプレス機械を、実施形態に対応する図1を参照して説明する。このプレス機械は、複数の金型ステーションを有し各金型ステーションに金型(7),(8)を搭載した金型保持体であるカートリッジ(6)を用い、板材(W)に加工を行うプレス機本体(1)と、カートリッジ(6)を複数格納したカートリッジマガジン(2)と、前記プレス機本体(1)とカートリッジマガジン(2)との間でカートリッジ(6)を交換するカートリッジ交換装置(3)と、前記プレス機本体(1)を制御するプレス機本体用の制御手段(4)と、前記カートリッジ交換装置(3)を制御するカートリッジ交換制御手段(5)とを備え、次の各手段を設けたものである。すなわち、少なくとも1台のプレス機械に用いられる全ての金型(7),(8)について各金型(7),(8)につき複数の金型情報(D)と金型特定情報(P)とを対応させて記憶した金型情報等記憶手段(15)を設け、かつステーション・金型対応情報記憶手段(16)とカートリッジ交換時入力手段(17)を設ける。ステーション・金型対応情報記憶手段(16)は、個々のカートリッジ(6)に設けられた記憶媒体からなり,この記憶媒体が設けられたカートリッジ(6)の各金型ステーションに対して付されたステーション番号と,その金型ステーションに設置された金型(7),(8)の金型特定情報(P)とを対応させたカートリッジ1個分の情報であるステーション・金型対応情報(U)を記憶する手段である。カートリッジ交換時入力手段(17)は、カートリッジ交換毎に前記ステーション・金型対応情報記憶手段(16)のステーション・金型対応情報(U)を読み込んでこのステーション・金型対応情報(U)を前記プレス機本体用の制御手段(4)に入力する手段である。前記プレス機本体用の制御手段(4)は、前記カートリッジ交換時入力手段(17)から入力された前記ステーション・金型対応情報(U)を記憶する対応情報記憶部(18)と、この対応情報記憶部(18)に記憶されたステーション・金型対応情報(U)における金型特定情報(P)により、前記金型情報等記憶手段(15)に記憶されている複数の金型(7),(8)の金型情報(D)を識別する識別手段(20)を有するものとする。
この構成によると、カートリッジ(6)を交換したときに、前記カートリッジ交換時入力手段(17)で金型特定情報(P)が制御手段(4)の所定の記憶部(18)等に入力される。制御手段(4)の識別手段(20)は、その入力された金型特定情報(P)により、金型情報等記憶手段(15)に記憶されている複数の金型の金型情報(D)を識別する。このため、カートリッジ交換時などの金型交換時に従来必要とされた金型情報の制御装置への手入力を行うことなく、加工時に必要な金型情報(D)を得て、加工を行うことができる。また、作業者による入力ミスが解消される。
【0005】
上記構成において、前記複数の金型情報(D)は、金型種類の情報(Da),(Db)と金型履歴の情報(Dc)よりなり、前記金型履歴の情報(Dc)は、その金型(7),(8)を用いたパンチ回数の情報とする。前記制御手段(4)は、パンチ回数をカウントして前記記憶手段(15)に記憶されている金型情報(D)の金型履歴情報(Dc)を書き換える履歴書換手段(22)を有するものとする。
この構成によると、個々の金型(7),(8)のパンチ回数で示される金型履歴が、このパンチプレスの運転に伴って書き換えられる。そのため、金型(7),(8)の摩耗の監視が簡単に行える。
【0006】
また、これらの構成において、前記金型特定情報(P)は、個々の金型(7),(8)に対して固有の番号とする。これにより、金型情報(D)の管理が簡単に行える。
【0007】
【発明の実施の形態】
この発明の一実施形態を図1ないし図3と共に説明する。このプレス機械は、複数の金型7,8を搭載したカートリッジ6を交換して加工を行うカートリッジ式パンチプレスであって、前記カートリッジ6の少なくとも一つを使用して板材Wに加工を行うプレス機本体1と、カートリッジマガジン2と、カートリッジ交換装置3と、プレス機本体1の制御手段4と、カートリッジ交換制御手段5とで主に構成される。
【0008】
プレス機本体1は、金型保持体である上下のカートリッジ6,6を対として用いて板材Wに加工を行うものである。上下のカートリッジ6は、複数の金型ステーションT(図3)を有し、各金型ステーションTにパンチ金型7またはダイ金型8を搭載したものである。各金型ステーションTには、ステーション番号T1,T2,…が付される。これら上下のカートリッジ6は、プレスフレーム1aに設けられた上下のガイド10,10に沿って進退自在に支持され、カートリッジ進退装置11で進退駆動されて、任意の金型7,8がプレスヘッド9と対応する位置に割り出される。プレスヘッド6は、パンチ金型7を叩くラムおよびこのラムを駆動するパンチ駆動源を有するものである。パンチ駆動源は、機械式のものであっても、油圧式のものであっても良いが、この例ではサーボモータが用いられている。板材Wは、テーブル(図示せず)上を板材送り装置12により、カートリッジ6の進退方向およびこれに直交する方向に移動させられる。
【0009】
カートリッジマガジン2は、上下のカートリッジ6を対として、複数格納したものである。カートリッジ交換装置3は、プレス機本体1とカートリッジマガジン2との間でカートリッジ6を交換する装置であり、上下のカートリッジ6を対として交換する。カートリッジ交換装置3の制御は、NC装置からなるカートリッジ交換制御手段5で行われる。
【0010】
制御手段4は、加工プログラム14に従ってプレス機本体1を制御する手段であり、コンピュータ式のNC装置(数値制御装置)およびプログラマブルコントローラで構成される。制御手段4に設けたプレス本体制御部13は、プレス機本体1に、加工指令として、プレスヘッド9、カートリッジ進退装置11、および板材送り装置12の各駆動指令を出力する手段である。制御手段4は、現在パンチに使用する金型のパラメータ等を記憶する現在使用金型情報記憶手段19を有し、プレス本体制御部13は、この現在使用金型情報記憶手段19に記憶された金型パラメータ等の金型情報に従って、プレスヘッド9のラム昇降速度等の制御を行う。
【0011】
この実施形態のパンチプレスは、上記前提構成のパンチプレスにおいて、金型パラメータや履歴等の金型情報を金型番号と共に金型情報等記憶手段15に登録しておき、カートリッジ交換時には金型特定情報Pのみをカートリッジ交換時入力手段17で入力するようにしたものである。これにより、カートリッジ交換に費やす時間を節約し、入力ミスを防止するようにしている。
具体的には、前記金型情報等記憶手段15およびカートリッジ交換時入力手段17の他に、対応情報記憶部18、識別手段20、パンチ回数カウント手段21、および履歴書換手段22を制御手段4に設けると共に、ステーション・金型対応情報記憶手段16を後述のように設けている。
【0012】
金型情報等記憶手段15は、各金型7,8につき複数の金型情報Dと金型特定情報Pとを対応させて記憶した手段であり、少なくとも1台のプレス機械に用いられる全ての金型7,8について記憶させてある。この金型情報等記憶手段15は、いわばデータベースであり、制御手段4に設けられた記憶手段に設けても、また、信号伝送経路で接続されておれば、この制御装置4やプレス機本体1と離れて設けられていても良い。例えば、カートリッジ交換制御手段5や、専用の金型管理コンピュータのメモリや、同じ工場内に設置された同機種のプレス機械に前記金型情報等記憶手段15を設けても良い。なお、金型情報等記憶手段15は、制御手段4とは常にリンクされていて、随時、情報の読み書きが可能なようにする。
【0013】
金型特定情報Pは、1組の金型(この例では、パンチ金型7およびダイ金型8であるが、ストリッパが別に設けられる場合はパンチ金型7,ダイ金型8,およびストリッパの組)毎に付される固有の情報であり、金型番号として与えられている。この金型番号からなる金型特定情報Pは、同じ機械内においても、同じ工場内においても重複することが無いように設定してある。
この金型番号は、管理上で仮想的に付す他に、何らかの方法で認識できるように、各金型7,8に物理的に付される。例えば、金型交換作業者等が目視で認識できるように、金型7,8の表面に印字で施したり、電子的手段で認識できるように、バーコードやメモリーチップ等で金型7,8に付される。
【0014】
金型情報Dは、金型種類の情報Da,Dbと、金型履歴の情報Dcとからなる。金型種類の情報Da,Dbは、一般に金型パラメータと呼ばれている情報であり、この例では、金型形状(形状および大きさ)の情報Daと、シャー有りかまたはシャーなしの金型形式の情報Dbとされている。金型種類の情報には、この他にクリアランスやストリッパ種類の情報等が用いられることがある。
金型履歴の情報Dcは、その金型7,8を用いたパンチ回数のことである。
【0015】
カートリッジ交換時入力手段17は、カートリッジ交換したときに金型特定情報Pを制御手段4に入力する手段である。この例では、カートリッジ交換時入力手段17は、カートリッジ6のステーション番号T1,T2,…と、その金型ステーションTに設置された金型7,8の金型特定情報P1,P2,…とを対応させたカートリッジ1個分の情報であるステーション・金型対応情報Uを、金型交換毎に制御手段4に入力するものとしてある。
カートリッジ交換時入力手段17は、ステーション・金型対応情報記憶手段16のステーション・金型対応情報Uを読み込んで制御手段4に入力するものとしてある。
【0016】
ステーション・金型対応情報記憶手段16は、前記ステーション・金型対応情報Uを記憶した手段であり、例えば、個々のカートリッジ6に設けられたメモリーチップやカード等の記憶媒体からなる。この記憶媒体は、カートリッジ6に固定のものであっても、着脱可能としたものであっても良い。
【0017】
制御手段4に設けた対応情報記憶部18は、カートリッジ交換時入力手段17から入力されたステーション・金型対応情報Uを記憶する手段である。
識別手段20は、カートリッジ交換時入力手段17から入力された金型特定情報Pにより、金型情報等記憶手段15に記憶されている複数の金型7,8の金型情報Dを識別する手段である。この例では、識別手段20は、具体的には対応情報記憶部18に記憶されたステーション・金型対応情報Uにおける金型特定情報Pから、金型情報等記憶手段15の金型情報Dを識別するものとされている。
【0018】
パンチ回数カウント手段21は、プレス機本体1で使用されているカートリッジ6の各金型7,8につき、実際にプレスヘッド9でパンチされた回数をカウントする手段である。パンチ回数のカウントは、所定の加工の単位で行われる。例えば、プレスヘッド9に対応させる金型7,8(パンチ加工に使用される金型)が交換される都度、カウント値をクリアするものとしても良く、また1枚の板材Wの加工が終了するまで、各金型7,8のカウント値を積算するものとしても良く、さらにカートリッジ6がプレス機本体1から交換されるまで、各金型7,8のカウント値を積算するものとしても良い。
履歴書換手段22は、金型情報等記憶手段15に金型履歴Dcとして記憶されているパンチ回数を、パンチ回数カウント手段21でカウントされたパンチ回数だけ加算して書き換える手段である。書き換えのタイミングは、パンチ回数カウント手段21でカウントする単位に応じて行われる。
【0019】
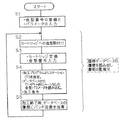
上記構成の動作を、図2の流れ図と共に説明する。まず、準備として、金型情報等記憶手段15に、各金型7,8の金型特定情報(金型番号)Pの登録と、金型情報Dとなるパラメータ類の入力を行う(ステップS1)。また、カートリッジマガジン2に準備される各カートリッジ6への金型7,8の取付けを行う(S2)。
プレス機本体1に対するカートリッジ交換があると、カートリッジ交換時入力手段17から制御手段4の対応情報記憶部18に、金型番号の入力として、ステーション・金型対応情報Uの入力を行う(S3)。
パンチ加工に際して、加工プログラム14では、その金型指令14Tとしてステーション番号T1,T2…が指定される(S4)。制御手段4は、この金型指令14Tによりプレス機本体制御部13でプレス機本体1の金型割出の制御を行うと共に、前記金型指令14Tにより、対応情報記憶部18に記憶されたステーション・金型対応情報Uから金型特定情報Pを認識し、この金型特定情報Pから金型情報等記憶手段15の対応する金型情報Dを識別して、その金型種類の情報(各金型パラメータ)Da,Dbを現在使用金型情報記憶手段19に読み込む。例えば、加工プログラム14の金型指令14Tが(T1)であると、ステーション・金型対応情報Uから金型番号P1を特定し、この金型番号P1から「φ6,シャーなし」であるとの金型情報Dを金型情報等記憶手段15から得る。プレス機本体制御部13は、この現在使用金型情報記憶手段19に読み込まれた金型情報Dの各金型パラメータを利用し、パンチ加工が最適制御されるように加工指令を出力する。例えば、パンチストローク速度の変化曲線等の制御等を金型パラメータに応じて行う。
【0020】
所定の加工が終了すると、その間パンチ回数カウント手段21でカウントされた個々の金型7,8についてのパンチ回数を、金型情報等記憶手段15の対応する金型番号Pの金型履歴Dcに加算する。この加算による書換えを履歴書換手段22が行う。このようなカートリッジ6への金型取付(S2)から、パンチ回数加算(S5)までの動作ないし処理が繰り返される。カートリッジ6への金型取付(S2)は、必要な場合のみ行われ、通常は、パンチ回数加算(S5)からカートリッジ交換のステップ(S3)に戻ることになる。
金型情報等記憶手段15に記憶された金型履歴の情報Dcは、随時読み出すことができ、これにより金型7,8の摩耗の監視が行える。
【0021】
このプレス機械は、このようにカートリッジ交換時には金型特定情報P(具体的にはステーション・金型対応情報U)を入力するだけで済み、形状,寸法,種類等の金型パラメータや金型履歴Dc等の金型情報Dの制御手段4への手入力を一切不用としながら、適切な金型パラメータによる加工の最適化、および金型履歴の監視による金型7,8の摩耗の管理が行える。
【0022】
図4はプレス機械の提案例を示す。この例は、図1の実施形態において、金型情報等記憶手段15を、カートリッジ毎に分けて金型特定情報Pおよび金型情報Dを記憶した金型情報等記憶手段15Aに代えたものである。カートリッジ毎に分けて金型特定情報Pおよび金型情報Dを記憶する記憶領域Rには、カートリッジ6の各ステーションTに設置されている金型7,8についての情報をステーション番号T1,T2,…に対応させて記憶させておく。このカートリッジ毎の記憶領域Rは、1台のプレス機械に準備されるカートリッジ数よりも多く設定しておくことが好ましい。また、その記憶領域Rの一つは、カートリッジ6に搭載されていない金型7,8についての金型特定情報Pと金型情報Dとを対応させて記憶する領域とする。
カートリッジ交換時入力手段17Aは、カートリッジ番号K1,K2,…を制御手段4に入力するものとする。制御手段4の対応情報記憶部18Aは、その入力されたカートリッジ番号を記憶する領域とする。
【0023】
この提案例の場合、加工プログラム14(図1)の金型指令14Tに対して、識別手段20は、対応情報記憶部18Aのカートリッジ番号から、金型情報等記憶手段15Aの対応するカートリッジ番号の記憶領域Rにおけるステーション番号T1,T2,…を選択し、その選択されたステーション番号T1,T2,…の金型特定情報Pで特定される金型情報Dを現在使用金型情報記憶手段19に読み込む。この提案例のその他の構成,機能は、図1〜図3に示した実施形態と同じである。金型情報等記憶手段15Aにおける金型履歴の情報Dcも、前記と同様にして履歴書換手段22により書換えられる。
【0024】
この提案例の場合、大量の金型情報Dをカートリッジ単位(例えば金型数にして12〜30程度)に分け、管理するので、検索や修正を早く容易に行える。また、カートリッジ交換に伴う金型パラメータDa,Db等の金型情報Dの書換えが、カートリッジ番号を入力するだけで済む。
また、加工に使用している金型7,8の金型情報Dと使用していない金型7,8の金型情報Dとを、カートリッジ番号から区別できるので、使用していない金型7,8の金型情報Dを安全に書換えできる。したがって、加工中の金型外段取りに対応でき、加工中に金型情報等記憶手段15Aの金型情報Dを変更することができる。
また、カートリッジ毎に分けた記憶領域Rを、プレス機械内のカートリッジ収容数よりも多くしておいた場合、次の利点が得られる。すなわち、新しい金型レイアウトのカートリッジを用いる度に新しい記憶領域Rを作る必要があるが、容量に余裕があれば、過去に作った金型レイアウトを再使用する際に、再入力の手間が省ける。
【0025】
なお、前記実施形態や提案例では、パンチ金型7とダイ金型8をセットとして管理するようにしたが、パンチ金型7とダイ金型8とを別個に管理するようにしても良い。その場合、例えば、前記実施形態において、金型特定情報Pは、パンチ金型7とダイ金型8の各々に設ける固有の情報とし、かつ金型情報等記憶手段15も、パンチ金型7とダイ金型8の各々に対して、金型特定情報Pに対応して金型情報Dを記憶したものとする。また、ステーション・金型対応情報Uは、ステーション番号に対して、パンチ金型7の金型特定情報とダイ金型8の金型特定情報とを対応させた情報とされる。
現行の金型管理は、パンチ金型とダイ金型をセットで管理することが常識であるが、加工板厚の関係でダイだけをパンチに対するクリアランスの異なるものに交換してパンチは交換せずに加工を行うような場合もあり、このような場合にはパンチ金型7とダイ金型8とを別個に管理することが必要となる。
また、前記実施形態は、カートリッジ式パンチプレスに適用した場合につき説明したが、この発明は、この他にタレットパンチプレス等の各種のプレス機械に適用することができる。
【0026】
【発明の効果】
この発明のプレス機械は、複数の金型ステーションを有し各金型ステーションに金型を搭載した金型保持体であるカートリッジを用い、板材に加工を行うプレス機本体と、カートリッジを複数格納したカートリッジマガジンと、前記プレス機本体とカートリッジマガジンとの間でカートリッジを交換するカートリッジ交換装置と、前記プレス機本体を制御するプレス機本体用の制御手段と、前記カートリッジ交換装置を制御するカートリッジ交換制御手段と、少なくとも1台のプレス機械に用いられる全ての金型について各金型につき複数の金型情報と金型特定情報とを対応させて記憶した金型情報等記憶手段と、個々のカートリッジに設けられた記憶媒体からなり,この記憶媒体が設けられたカートリッジの各金型ステーションに対して付されたステーション番号と,その金型ステーションに設置された金型の金型特定情報とを対応させたカートリッジ1個分の情報であるステーション・金型対応情報を記憶するステーション・金型対応情報記憶手段と、カートリッジ交換毎に前記ステーション・金型対応情報記憶手段のステーション・金型対応情報を読み込んでこのステーション・金型対応情報を前記プレス機本体用の制御手段に入力するカートリッジ交換時入力手段とを備え、前記プレス機本体用の制御手段は、前記カートリッジ交換時入力手段から入力された前記ステーション・金型対応情報を記憶する対応情報記憶部と、この対応情報記憶部に記憶されたステーション・金型対応情報における金型特定情報から、前記金型情報等記憶手段に記憶されている複数の金型の金型情報を識別する識別手段を有するものとしたため、金型交換時に必要となる金型情報の制御装置への手入力が不用となり、金型交換の段取り時間が短縮されると共に、入力ミスが解消される。
前記複数の金型情報は、金型種類の情報と金型履歴の情報よりなり、前記金型履歴の情報はその金型を用いたパンチ回数の情報であり、前記制御手段に、パンチ回数をカウントして前記記憶手段に記憶されている金型情報の金型履歴情報を書き換える履歴書換手段を設けたため、金型の履歴を読み出して、金型の摩耗の監視を簡単に行うことができる。
また、前記金型特定情報を、個々の金型に対して固有の番号としたため、金型情報の管理が一層簡単となる。
【図面の簡単な説明】
【図1】この発明の一実施形態にかかるプレス機械の概念構成を示すブロック図である。
【図2】その制御動作の流れ図である。
【図3】カートリッジの平面図である。
【図4】提案例にかかるプレス機械の概念構成を示すブロック図である。
【符号の説明】
1…プレス機本体
2…カートリッジマガジン
3…カートリッジ交換装置
4…制御手段
6…カートリッジ(金型保持体)
7…パンチ金型
8…ダイ金型
15…金型情報等記憶手段
16…ステーション・金型対応情報記憶手段
17…カートリッジ交換時入力手段
18…対応情報記憶部
19…現在使用金型情報記憶手段
20…識別手段
22…履歴書換手段
D…金型情報
Da,Db…金型種類の情報
Dc…金型履歴の情報
P…金型特定情報
T…金型ステーション
Claims (1)
- 複数の金型ステーションを有し各金型ステーションに金型を搭載した金型保持体であるカートリッジを用い、板材に加工を行うプレス機本体と、カートリッジを複数格納したカートリッジマガジンと、前記プレス機本体とカートリッジマガジンとの間でカートリッジを交換するカートリッジ交換装置と、前記プレス機本体を制御するプレス機本体用の制御手段と、前記カートリッジ交換装置を制御するカートリッジ交換制御手段と、
少なくとも1台のプレス機械に用いられる全ての金型について各金型につき複数の金型情報と金型特定情報とを対応させて記憶した金型情報等記憶手段と、
個々のカートリッジに設けられた記憶媒体からなり,この記憶媒体が設けられたカートリッジの各金型ステーションに対して付されたステーション番号と,その金型ステーションに設置された金型の金型特定情報とを対応させたカートリッジ1個分の情報であるステーション・金型対応情報を記憶するステーション・金型対応情報記憶手段と、
カートリッジ交換毎に前記ステーション・金型対応情報記憶手段のステーション・金型対応情報を読み込んでこのステーション・金型対応情報を前記プレス機本体用の制御手段に入力するカートリッジ交換時入力手段とを備え、
前記プレス機本体用の制御手段は、前記カートリッジ交換時入力手段から入力された前記ステーション・金型対応情報を記憶する対応情報記憶部と、この対応情報記憶部に記憶されたステーション・金型対応情報における金型特定情報から、前記金型情報等記憶手段に記憶されている複数の金型の金型情報を識別する識別手段を有し、
前記複数の金型情報は、金型種類の情報と金型履歴の情報よりなり、前記金型履歴の情報はその金型を用いたパンチ回数の情報であり、前記制御手段は、パンチ回数をカウントして前記記憶手段に記憶されている金型情報の金型履歴情報を書き換える履歴書換手段を有し、
前記金型特定情報は、個々の金型に対して固有の番号であるプレス機械。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP35884397A JP4201094B2 (ja) | 1997-12-26 | 1997-12-26 | プレス機械 |
| DE69829638T DE69829638T2 (de) | 1997-12-26 | 1998-10-30 | Stanzmaschine |
| EP98120584A EP0927600B1 (en) | 1997-12-26 | 1998-10-30 | Press machine |
| US09/199,044 US6344018B1 (en) | 1997-12-26 | 1998-11-24 | Press machine |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP35884397A JP4201094B2 (ja) | 1997-12-26 | 1997-12-26 | プレス機械 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH11188430A JPH11188430A (ja) | 1999-07-13 |
| JP4201094B2 true JP4201094B2 (ja) | 2008-12-24 |
Family
ID=18461395
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP35884397A Expired - Fee Related JP4201094B2 (ja) | 1997-12-26 | 1997-12-26 | プレス機械 |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US6344018B1 (ja) |
| EP (1) | EP0927600B1 (ja) |
| JP (1) | JP4201094B2 (ja) |
| DE (1) | DE69829638T2 (ja) |
Families Citing this family (35)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3211798B2 (ja) * | 1999-01-21 | 2001-09-25 | 村田機械株式会社 | 生産機械 |
| DE19944581C1 (de) * | 1999-09-17 | 2000-12-14 | Woschnik & Partner Maschb Gmbh | Flachbett-Bogenstanze, insbesondere zur Herstellung von Papier- oder Kartonzuschnitten |
| CH693786A5 (fr) * | 2000-05-16 | 2004-02-13 | Bobst Sa | Dispositif de commande d'une machine de découpage d'ébauches dans un matériau en feuille. |
| EP1172718B1 (de) * | 2000-07-14 | 2007-09-12 | Trumpf Werkzeugmaschinen GmbH + Co. KG | System und Verfahren zur Identifizierung von Werkzeugen und/oder Werkzeugteilen von Werkzeugmaschinen |
| US20020082746A1 (en) * | 2000-12-27 | 2002-06-27 | Honeywell International Inc. | Replaceable media with programmable device |
| DE10129392A1 (de) * | 2001-06-20 | 2003-01-02 | Convenience Food Sys Wallau | Werkzeug mit einem Sensorchip |
| WO2003023545A2 (de) * | 2001-09-12 | 2003-03-20 | Rexroth Indramat Gmbh | Verfahren zur vorbereitung, aufbereitung und wartung von werkzeugdaten |
| JP4304980B2 (ja) * | 2002-12-27 | 2009-07-29 | 豊和工業株式会社 | シート切断装置 |
| MXPA05013110A (es) * | 2003-06-04 | 2006-05-25 | Christopher J Zusi | Montaje automatizado de una maquina con herramental modulado. |
| JP4499384B2 (ja) * | 2003-07-14 | 2010-07-07 | 株式会社アマダ | パンチプレスの金型管理装置 |
| DE10347972A1 (de) * | 2003-10-15 | 2005-05-19 | Siemens Ag | Steuerverfahren für eine Produktionsmaschine, insbesondere eine Werkzeugmaschine, durch eine der Produktionsmaschine zugeordnete Steuereinrichtung |
| JP2005161355A (ja) * | 2003-12-02 | 2005-06-23 | Murata Mach Ltd | パンチプレス制御装置 |
| DE102004013615A1 (de) | 2004-03-19 | 2005-10-13 | Siemens Ag | Betriebsverfahren für eine von einer Steuereinrichtung gesteuerte Werkzeugmaschine |
| JP4468195B2 (ja) * | 2005-01-31 | 2010-05-26 | 富士通株式会社 | 加工装置向け識別ユニットおよび加工装置並びに加圧装置 |
| GB2426849B (en) * | 2005-05-16 | 2010-12-08 | Circuitmaster Designs Ltd | A system for monitoring and controlling operation of a machine having a detachable component |
| WO2006135030A1 (ja) * | 2005-06-15 | 2006-12-21 | Amada Co., Ltd | 曲げ加工装置並びに金型管理方法、金型配列方法及び金型ストッカ選択方法 |
| JP2007185686A (ja) * | 2006-01-13 | 2007-07-26 | Murata Mach Ltd | パンチプレスの段取り情報発生装置 |
| US7669453B2 (en) * | 2006-02-16 | 2010-03-02 | Wilson Tool International Inc. | Cartridge for machine tool |
| US7913533B2 (en) * | 2006-02-16 | 2011-03-29 | Wilson Tool International Inc. | Machine tool cartridge with information storage device, smart cartridge systems, and methods of using smart cartridge systems |
| US7337038B2 (en) * | 2006-02-28 | 2008-02-26 | Finn-Power International, Inc. | Method of determining compatibility of tool and worksheet in a sheet fabrication machine and system therefor |
| US9211581B2 (en) * | 2007-09-21 | 2015-12-15 | Wilson Tool International Inc. | Stripper assemblies and components thereof for multi-tool punch assemblies |
| DE102008006982A1 (de) * | 2008-01-31 | 2009-08-13 | Deutsches Zentrum für Luft- und Raumfahrt e.V. | Roboter und Verfahren zum Parametrieren eines Robotermodells |
| WO2009117396A2 (en) * | 2008-03-17 | 2009-09-24 | Suprock Christopher A | Smart machining system and smart tool holder therefor |
| EP2455186A1 (de) * | 2010-11-17 | 2012-05-23 | Schneider GmbH & Co. KG | Vorrichtung und Verfahren zum Bearbeiten einer optischen Linse mit automatischer Identifizierung der optischen Linse |
| JP5977953B2 (ja) * | 2011-08-31 | 2016-08-24 | 株式会社アマダホールディングス | 加工システム及びその方法 |
| US8588957B2 (en) * | 2011-10-24 | 2013-11-19 | Sikorsky Aircraft Corporation | Cutting tool data verification system and method |
| JP5965245B2 (ja) * | 2012-08-16 | 2016-08-03 | 株式会社アマダホールディングス | バッファタレット装置 |
| DE202012105021U1 (de) * | 2012-12-21 | 2014-03-24 | Grob-Werke Gmbh & Co. Kg | Bearbeitungsmaschine |
| EP2939756B1 (de) | 2014-05-02 | 2016-07-06 | TRUMPF Werkzeugmaschinen GmbH + Co. KG | Werkzeugmaschine zum Bearbeiten eines Werkstücks mit einer Werkzeughandlingvorrichtung und einem Werkzeugmagazin sowie Verfahren und Bearbeitungsprgramm zum Betreiben einer derartigen Werkzeugmaschine |
| US20160224020A1 (en) * | 2015-01-30 | 2016-08-04 | Siemens Product Lifecycle Management Software Inc. | Systems and methods using an event descriptor framework |
| JP6529281B2 (ja) * | 2015-02-26 | 2019-06-12 | キヤノン株式会社 | 画像形成装置と穿孔装置の管理方法 |
| JP6584166B2 (ja) * | 2015-06-24 | 2019-10-02 | キヤノン株式会社 | パンチ処理装置、画像形成システム |
| DE102020200510A1 (de) * | 2020-01-16 | 2021-07-22 | Sms Group Gmbh | Heftmaschine |
| TWI782735B (zh) * | 2020-10-21 | 2022-11-01 | 瑞士商巴柏斯特麥克斯合資公司 | 片材處理機 |
| JP7488758B2 (ja) * | 2020-12-07 | 2024-05-22 | 東洋ガラス株式会社 | 容器検査システム |
Family Cites Families (32)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3618836A (en) * | 1969-09-15 | 1971-11-09 | Bio Logic Inc | Chemistry encoding |
| US3921486A (en) * | 1973-07-09 | 1975-11-25 | Manco Mfg Co | Machine tool for workpieces of extended dimension |
| USRE32837E (en) * | 1982-05-12 | 1989-01-17 | Comau S.P.A. | Coding systems for elements of machine tools, particularly of the numerically controlled type |
| US4503741A (en) * | 1982-07-26 | 1985-03-12 | The Warner & Swasey Company | Bridge type punch press |
| DE3326615A1 (de) * | 1983-07-23 | 1985-01-31 | Otto Bilz, Werkzeugfabrik, 7302 Ostfildern | Werkzeug oder werkzeughalter, insbesondere fuer die zerspanende bearbeitung auf numerisch gesteuerten bearbeitungszentren |
| US4922591A (en) * | 1984-03-20 | 1990-05-08 | Carboloy Inc. | Tool storage and changing system |
| JPS6199529A (ja) * | 1984-10-23 | 1986-05-17 | Amada Co Ltd | パンチプレスの工具寿命管理装置 |
| JPS61103629A (ja) * | 1984-10-24 | 1986-05-22 | Amada Metoretsukusu:Kk | タレツトパンチプレスの金型管理方法 |
| US5257199A (en) * | 1985-09-11 | 1993-10-26 | Omron Tateisi Electronics | Apparatus for identifying tools and for managing tool data |
| JPS62120945A (ja) * | 1985-11-20 | 1987-06-02 | Tokyo Keiki Co Ltd | 工具ホルダ |
| CH676945A5 (ja) * | 1986-02-06 | 1991-03-28 | Amada Co Ltd | |
| JPS6399149A (ja) * | 1986-10-13 | 1988-04-30 | Amada Co Ltd | 工作機械の工具交換方法 |
| US4850766A (en) * | 1987-01-09 | 1989-07-25 | Yamazaki Mazaki Corporation | Pull stud |
| JPS63245358A (ja) * | 1987-03-30 | 1988-10-12 | Toyoda Mach Works Ltd | 工具ホルダ |
| US5046014A (en) * | 1988-07-06 | 1991-09-03 | Toshiaki Anjo | Automatic tool position recognizing device recognizing bar codes on tools |
| JP2778962B2 (ja) * | 1988-10-31 | 1998-07-23 | 株式会社アマダメトレックス | 板材加工機における金型管理装置 |
| EP0455164B1 (en) * | 1990-05-01 | 1995-03-22 | Amada Company Limited | A turret punch press with a die exchanging device |
| JPH0441162A (ja) * | 1990-06-05 | 1992-02-12 | Fanuc Ltd | 工具管理方式 |
| JPH0829469B2 (ja) * | 1990-07-03 | 1996-03-27 | 株式会社小松製作所 | Nc加工制御装置 |
| JP2584889B2 (ja) * | 1990-07-26 | 1997-02-26 | ファナック株式会社 | パンチプレス機械の工具選択方法 |
| JP3295105B2 (ja) * | 1991-05-27 | 2002-06-24 | 株式会社アマダ | パンチプレス機 |
| US5215513A (en) * | 1991-06-06 | 1993-06-01 | Amada Engineering & Service Co., Inc. | Tool changing apparatus for a turret punch press |
| JP3518883B2 (ja) * | 1993-10-19 | 2004-04-12 | 株式会社小松製作所 | パンチプレス機における金型管理方法 |
| US5478301A (en) * | 1994-08-02 | 1995-12-26 | Amada Engineering And Service Co., Inc. | Punch press system |
| US5778749A (en) * | 1995-06-05 | 1998-07-14 | Dunn; David C. | Flexible manufacturing press assembly |
| JP3765889B2 (ja) * | 1996-02-13 | 2006-04-12 | 株式会社アマダエンジニアリングセンター | 金型装置及びこの金型装置を用いたパンチプレス |
| US5669866A (en) * | 1996-06-10 | 1997-09-23 | W. A. Whitney Co. | Punch press with tool changer |
| US6163734A (en) * | 1996-07-05 | 2000-12-19 | Amada Co Ltd | Punching tool provided with tool identification medium and punch press provided with a tool identification medium reader cross reference to related application |
| US5943240A (en) * | 1996-10-09 | 1999-08-24 | Nakamura; Kaoru | Machine tool control system and method utilizing metal mold arrangement information |
| JP3204165B2 (ja) * | 1997-06-16 | 2001-09-04 | 村田機械株式会社 | パンチプレス機 |
| US5882285A (en) * | 1997-10-03 | 1999-03-16 | Amada Mfg America, Inc. | Punching tool storing and interchanging system |
| US6047579A (en) * | 1998-04-17 | 2000-04-11 | The Minster Machine Company | RF tag attached to die assembly for use in press machine |
-
1997
- 1997-12-26 JP JP35884397A patent/JP4201094B2/ja not_active Expired - Fee Related
-
1998
- 1998-10-30 DE DE69829638T patent/DE69829638T2/de not_active Expired - Lifetime
- 1998-10-30 EP EP98120584A patent/EP0927600B1/en not_active Expired - Lifetime
- 1998-11-24 US US09/199,044 patent/US6344018B1/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| DE69829638T2 (de) | 2006-01-19 |
| JPH11188430A (ja) | 1999-07-13 |
| US6344018B1 (en) | 2002-02-05 |
| EP0927600B1 (en) | 2005-04-06 |
| EP0927600A1 (en) | 1999-07-07 |
| DE69829638D1 (de) | 2005-05-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US6344018B1 (en) | Press machine | |
| US5595560A (en) | Die management method for punch press | |
| JP4184438B2 (ja) | 板金加工ラインの制御方法、及びその制御装置 | |
| JP3710917B2 (ja) | 工具識別媒体を備えたパンチング用工具 | |
| JP3054223B2 (ja) | パンチプレスの金型管理システム | |
| JP2636130B2 (ja) | タレットパンチプレスの金型自動交換制御装置とその金型交換方法 | |
| JPH11179448A (ja) | カートリッジ式パンチプレス | |
| JP3880690B2 (ja) | 工具識別媒体を備えたパンチング用工具および工具識別媒体読み取り装置を備えたパンチプレス | |
| JP3224274B2 (ja) | パンチプレスにおける金型選択制御装置 | |
| JP3100995B2 (ja) | 工具管理システム | |
| JP3317989B2 (ja) | Ncタレットパンチプレスの金型交換管理装置 | |
| JP4492136B2 (ja) | パンチプレス用プログラム作成装置およびそのパンチプレス | |
| JP5140360B2 (ja) | 成形パラメータ管理装置及びその方法 | |
| JP3405176B2 (ja) | 板材加工機の自動プログラミング装置 | |
| JP3164885B2 (ja) | パンチプレスにおける金型自動交換方法とその装置 | |
| JP3710999B2 (ja) | パンチ | |
| JPS6399149A (ja) | 工作機械の工具交換方法 | |
| JPH04360755A (ja) | 自動工具研磨装置 | |
| JPH04360757A (ja) | 工具保管装置 | |
| JPH04262826A (ja) | パンチプレス機 | |
| JPH10225724A (ja) | 曲げ加工システムおよびこの曲げ加工システムに用いる金型供給装置 | |
| JP2843142B2 (ja) | パンチプレスのガイドキー管理方式 | |
| JPH04358602A (ja) | 工具保管装置 | |
| JPH0450088B2 (ja) | ||
| JPH04256538A (ja) | 工具収容部を有する工作機械 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20040407 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20060525 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20060606 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20060726 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20060829 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20061026 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20070529 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20070719 |
|
| A911 | Transfer of reconsideration by examiner before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20070730 |
|
| A912 | Removal of reconsideration by examiner before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A912 Effective date: 20070914 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20081001 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111017 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111017 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121017 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121017 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131017 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131017 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20141017 Year of fee payment: 6 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |