JP4307687B2 - 鋳造方法及び鋳造用金型 - Google Patents
鋳造方法及び鋳造用金型 Download PDFInfo
- Publication number
- JP4307687B2 JP4307687B2 JP2000160120A JP2000160120A JP4307687B2 JP 4307687 B2 JP4307687 B2 JP 4307687B2 JP 2000160120 A JP2000160120 A JP 2000160120A JP 2000160120 A JP2000160120 A JP 2000160120A JP 4307687 B2 JP4307687 B2 JP 4307687B2
- Authority
- JP
- Japan
- Prior art keywords
- mold
- pin
- movable
- fixed
- cavity
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images



Landscapes
- Moulds For Moulding Plastics Or The Like (AREA)
- Molds, Cores, And Manufacturing Methods Thereof (AREA)
Description
【発明の属する技術分野】
本発明は鋳造方法及び鋳造用金型の改良に関する。
【0002】
【従来の技術】
鋳造方法及び鋳造用金型として、例えば特開平11−19761号公報「ダイカスト用金型」が知られている。
上記技術は、同公報の図4によれば、ダイカスト用の金型6(符号は公報の符号を流用した)は、固定型7と可動型9とでキャビティ8を形成し、このキャビティ8内に固定型7から鋳物1の鋳込み孔4(中空部)を形成する固定中子10を突出させ、可動型9から鋳造1の鋳抜き孔4に発生するばり32を削除するためのばり取りピン23を突出させ、このばり取りピン23を皿ばね31で付勢するものである。
【0003】
【発明が解決しようとする課題】
しかし、上記金型6では、図5に示される通り、ばり取りピン23が鋳物1の途中で止まるため、取ったバリが鋳物1の途中に引っ掛かる心配がある。すなわち、バリが残った場合には長いピンなどでバリの除去作業が必要になる。
また、固定中子10の先端とばり取りピン23の先端とにズレが生じた場合にはうまくばり取りができないということもある。
【0004】
そこで、本発明の目的は、鋳造品の中空部に発生するばりを確実に取り、このばりを鋳造品の中空部の外に排出することのできる鋳造方法及び鋳造用金型を提供することにある。
【0005】
【課題を解決するための手段】
上記目的を達成するために請求項1の鋳造方法は、固定側金型と可動側金型とでキャビティを形成し、このキャビティ内に固定側金型から鋳造品の中空部を形成する固定側ピンを突出させ、キャビティ内に可動側金型から鋳造品の中空部を形成する可動側ピンを突出させ、これらのピンの先端同士をキャビティ内で合せ、このときに、固定側ピン側又は可動ピン側のどちらか一方に形成された凸部を、可動ピン側又は固定ピン側のどちらか他方に形成された凹部に嵌合させ、キャビティに溶湯を注入し、この溶湯が固化した後に鋳造品を可動型側金型に残しつつ型開きを行ない、次に可動側ピンを更に突出することにより、固定側ピンの先端と可動側ピンの先端との合せ面に発生したバリを取ると共に鋳造品の外に排出するようにしたことを特徴とする。
【0006】
すなわち、型開き後に可動側ピンを更に突出することにより、固定側ピンの先端と可動側ピンの先端との合せ面に発生するバリを取ると共に鋳造品の外に排出する。
固定側ピンの先端と可動側ピンの先端との合せ面に発生するバリを取ると共に鋳造品の外に排出するようにして、鋳造工程の簡素化及び鋳造品の品質の向上を図る。
また、固定側ピン側又は可動ピン側のどちらか一方に形成された凸部を、可動ピン側又は固定ピン側のどちらか他方に形成された凹部に嵌合させたので、可動側ピンの位置決め精度の向上をすることができる。
【0007】
請求項2は、固定側金型と可動側金型とでキャビティを形成し、このキャビティ内に固定側金型から鋳造品の中空部を形成する固定側ピンを突出させ、キャビティ内に可動側金型から鋳造品の中空部を形成する可動側ピンを突出させ、これらのピンの先端同士をキャビティ内で合せるようにした鋳造用金型において、この鋳造用金型は、可動側ピンを進退させるピン駆動手段と、固定側ピンを弾性的に支える弾発手段とを備え、
固定側ピン又は可動側ピンのどちらか一方は先端に凸部が形成され、可動側ピン又は固定側ピンのどちらか他方は先端に凸部が嵌合する凹部が形成されたことを特徴とする。
【0008】
ピン駆動手段を進退させることで、例えば、固定側ピンと可動側ピンとの間に発生するばりを取ると共にこのばりを鋳造品の中空部の外に排出するようにする。
すなわち、ピン駆動手段を進退させることで、例えば、固定側ピンと可動側ピンとの間に発生するばりを取ると共にこのばりを鋳造品の中空部の外に排出するようにして、鋳造工程の簡素化及び鋳造品の品質の向上を図る。
また、固定側ピン又は可動側ピンのどちらか一方は先端に凸部が形成され、可動側ピン又は固定側ピンのどちらか他方は先端に凸部が嵌合する凹部が形成されたので、可動側ピンの位置決め精度の向上をすることができると共に、可動側ピンの倒れ防止及びズレ防止を図ることができる。
【0009】
【発明の実施の形態】
本発明の実施の形態を添付図に基づいて以下に説明する。なお、図面は符号の向きに見るものとする。
図1は本発明に係る鋳造用金型の断面図であり、成形装置10に鋳造用金型20をセットした姿を示す。
鋳造用金型20は、成形装置10の固定盤11に取付ける固定側金型21と、成形装置20の可動盤12に取付ける可動側金型22とからなる。なお、可動盤12は、成形装置20に備えたシリンダ13で横スライドする部材であり、14は成形装置10のベッド、23は固定側金型21と可動側金型22とを合せることで形成するキャビティ、Fは固定側金型21と可動側金型22との合せ面を示す。
【0010】
固定側金型21は、金型本体25に固定側ピン26をスライド可能に取付け、この固定側ピン26を付勢する弾発手段としての複数の皿ばね27・・・(・・・は複数個を示す。以下同じ)を設け、これらの皿ばね27・・・の弾発力を維持するこのために冷却路(不図示)を形成したものである。すなわち、固定側ピン26は可動側金型22に向けて常時皿ばね27・・・で付勢したものである。
可動側金型22は、金型本体35に可動側ピン36をスライド可能に取付け、この可動側ピン36に継手37を接続し、この継手37に可動側ピン36を進退させるピン駆動手段としての駆動シリンダ38を接続したものである。なお、駆動シリンダ38は、成形装置10の可動盤12に取付けたものであって、駆動シリンダ38を制御する制御部39を備える。38aは駆動シリンダ38のロッドを示す。
【0011】
固定側ピン26は先端に凸部26aを形成し、可動側ピン36は先端に凹部36aを形成したものであって、凸部26aに凹部36aを嵌合させることで可動側ピン36の芯出し及び振れ止めをしようとするものである。すなわち、固定側ピン26の先端に凸部26aを形成し、可動側ピン36の先端に凹部36aを形成したので、可動側ピン36の位置決め精度の向上をすることができると共に、可動側ピン36の倒れ防止及びズレ防止を図ることができる。
【0012】
また、鋳造用金型20は、固定側金型21と可動側金型22とでキャビティ23を形成し、このキャビティ23内に固定側金型21から鋳造品の中空部を形成する固定側ピン26を突出させ、キャビティ23内に可動側金型22から鋳造品の中空部を形成する可動側ピン36を突出させ、これらのピン26,36の先端同士をキャビティ23内で合せるようにした鋳造用金型20において、この鋳造用金型20は、可動側ピン36を進退させる駆動シリンダ38と、固定側ピン26を弾性的に支える皿ばね27・・・とを備えたものであり、駆動シリンダ38を進退させることで、例えば、固定側ピン26と可動側ピン36との間に発生するばりを削除すると共に削除したばりを鋳造品の中空部の外に排出することができる。
この結果、鋳造工程の簡素化及び鋳造品の品質の向上を図ることができる。
【0013】
以上に述べた鋳造用金型20の作用を次に説明する。
図2(a),(b)は本発明に係る鋳造用金型の動作を示す第1説明図である。
(a)において、成形装置10の固定盤11(図1参照)に固定側金型21を取付け、成形装置20の可動盤12に可動側金型22を取付ける。
(b)において、成形装置20の可動盤12を矢印▲1▼の如く移動することで、固定側金型21に可動側金型22を合せる。
【0014】
図3(a),(b)は本発明に係る鋳造用金型の動作を示す第2説明図である。
(a)において、駆動シリンダ38のロッド38aを矢印▲2▼の如く前進させ、可動側ピン36の先端を固定側ピン26の先端に当て、可動側ピン36で固定側ピン26を所定の距離だけ押す。このとき、固定側ピン26の凸部に可動側ピン36の凹部36aを嵌合させる。
固定側ピン26の先端に凸部26aを形成し、可動側ピン36の先端に凹部36aを形成したので、可動側ピン36の位置決め精度の向上をすることができると共に、可動側ピン36の倒れ防止を図ることができる。
(b)において、図示せぬゲートからキャビティ23に溶湯を注入する。ここで、固定側ピン26の凸部26a及び可動側ピン36の凹部36a周りを図4(a)に拡大して示し、詳細に説明する。
【0015】
図4(a),(b)は本発明に係る鋳造用金型の動作を示す第3説明図である。
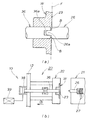
(a)は、図4(b)の4(a)拡大図であり、固定側ピン26の凸部26a及び可動側ピン36の凹部36a周りを示す。
すなわち、固定側ピン26と可動側ピン36の合せ面Fをミクロ的に見ると鋳造品WにばりB,Bが発生することがある。
(b)において、成形装置20の可動盤12を矢印▲3▼の如く移動することで、型開きを行なう。
【0016】
図5(a),(b)は本発明に係る鋳造用金型の動作を示す第4説明図である。
(a)において、駆動シリンダ38のロッド38aを矢印▲4▼の如く動かすことで、鋳造品Wから可動側ピン36の先端を突出させる。
(b)において、鋳造品Wから可動側ピン36の先端を突出させることで、ばりB,Bを矢印▲6▼,▲6▼の如く削除すると共に削除したばりを鋳造品Wの中空部W1の外に排出することができる。
この結果、鋳造工程の簡素化及び鋳造品Wの品質の向上を図ることができる。
【0017】
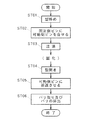
図6は本発明に係る鋳造方法を示すフローチャートである。なお、ST××はステップ番号を示す(符号は図5を参照)。
ST01:固定側金型21に可動側金型22を型締めをすることでキャビティ23を形成する。
ST02:キャビティ23内で鋳造品Wの中空部W1を形成するために固定側金型21から突出させた固定側ピン26の先端と可動側金型22から突出させた可動側ピン36の先端とを合せる。
ST03:キャビティ23に溶湯を注入する。
【0018】
ST04:溶湯が固化した後に型開きを行なう。
ST05:可動側ピン36を固定側金型21に向かって前進させる。
ST06:固定側ピン26の先端と可動側ピン36の先端との合せ面F(図4参照)に発生するバリを取る4と共に鋳造品Wの外に排出する。
【0019】
すなわち、固定側金型21と可動側金型22とでキャビティ23を形成し、このキャビティ23内に固定側金型21から鋳造品Wの中空部W1を形成する固定側ピン26を突出させ、キャビティ23内に可動側金型22から鋳造品Wの中空部W1を形成する可動側ピン36を突出させ、これらのピン26,36の先端同士をキャビティ23内で合せ、キャビティ23に溶湯を注入し、この溶湯が固化した後に鋳造品Wを可動型側金型22に残しつつ型開きを行ない、次に可動側ピン36を更に突出することにより、固定側ピン26の先端と可動側ピン36の先端との合せ面Fに発生するバリB,Bを取ると共に鋳造品Wの外に排出するようにしたので、鋳造工程の簡素化を図れると共に鋳造品Wの品質の向上を図ることができる。
【0020】
尚、実施の形態では図3(a)に示すように、固定側金型21と可動側金型22との合せ面Fで、可動側ピン36を固定側ピン26に当てるようにしたがこれに限るものではなく、前記合せ面Fを含むキャビティ23内で合せるようにしたものであればよい。
また、実施の形態では図1に示すように、固定側ピン26に凸部26aを形成し、可動側ピン36に凹部36aを形成したが、これに限るものではなく、固定側ピンに凹部を形成し、可動側ピンに凸部を形成したものであってもよい。
【0021】
【発明の効果】
本発明は上記構成により次の効果を発揮する。
請求項1は、固定側金型と可動側金型とでキャビティを形成し、このキャビティ内に固定側金型から鋳造品の中空部を形成する固定側ピンを突出させ、キャビティ内に可動側金型から鋳造品の中空部を形成する可動側ピンを突出させ、これらのピンの先端同士をキャビティ内で合せ、キャビティに溶湯を注入し、この溶湯が固化した後に鋳造品を可動型側金型に残しつつ型開きを行ない、次に可動側ピンを更に突出することにより、固定側ピンの先端と可動側ピンの先端との合せ面に発生したバリを取ると共に鋳造品の外に排出するようにしたので、鋳造工程の簡素化及び鋳造品の品質の向上を図ることができる。
また、固定側ピン側又は可動ピン側のどちらか一方に形成された凸部を、可動ピン側又は固定ピン側のどちらか他方に形成された凹部に嵌合させたので、可動側ピンの位置決め精度の向上をすることができる。
【0022】
請求項2は、固定側金型と可動側金型とでキャビティを形成し、このキャビティ内に固定側金型から鋳造品の中空部を形成する固定側ピンを突出させ、キャビティ内に可動側金型から鋳造品の中空部を形成する可動側ピンを突出させ、これらのピンの先端同士をキャビティ内で合せるようにした鋳造用金型において、この鋳造用金型は、可動側ピンを進退させるピン駆動手段と、固定側ピンを弾性的に支える弾発手段とを備えたものであり、ピン駆動手段を進退させることで、例えば、固定側ピンと可動側ピンとの間に発生するばりを削除すると共に削除したばりを鋳造品の中空部の外に排出することができる。
この結果、鋳造工程の簡素化及び鋳造品の品質の向上を図ることができる。
また、固定側ピン又は可動側ピンのどちらか一方は先端に凸部が形成され、可動側ピン又は固定側ピンのどちらか他方は先端に凸部が嵌合する凹部が形成されたので、可動側ピンの位置決め精度の向上をすることができると共に、可動側ピンの倒れ防止及びズレ防止を図ることができる。
【図面の簡単な説明】
【図1】本発明に係る鋳造用金型の断面図
【図2】本発明に係る鋳造用金型の動作を示す第1説明図
【図3】本発明に係る鋳造用金型の動作を示す第2説明図
【図4】本発明に係る鋳造用金型の動作を示す第3説明図
【図5】本発明に係る鋳造用金型の動作を示す第4説明図
【図6】本発明に係る鋳造方法を示すフローチャート
【符号の説明】
20…鋳造用金型、21…固定側金型、22…可動側金型、23…キャビティ、26…固定側ピン、27…弾発手段(皿ばね)、36…可動側ピン、38…ピン駆動手段(駆動シリンダ)。
Claims (2)
- 固定側金型と可動側金型とでキャビティを形成し、このキャビティ内に固定側金型から鋳造品の中空部を形成する固定側ピンを突出させ、キャビティ内に可動側金型から鋳造品の中空部を形成する可動側ピンを突出させ、これらのピンの先端同士をキャビティ内で合せ、このときに、前記固定側ピン又は前記可動側ピンのどちらか一方に形成された凸部を、前記可動側ピン又は前記固定側ピンのどちらか他方に形成された凹部に嵌合させ、キャビティに溶湯を注入し、この溶湯が固化した後に鋳造品を可動型側金型に残しつつ型開きを行ない、次に前記可動側ピンを更に突出することにより、固定側ピンの先端と可動側ピンの先端との合せ面に発生したバリを取ると共に鋳造品の外に排出するようにしたことを特徴とする鋳造方法。
- 固定側金型と可動側金型とでキャビティを形成し、このキャビティ内に固定側金型から鋳造品の中空部を形成する固定側ピンを突出させ、キャビティ内に可動側金型から鋳造品の中空部を形成する可動側ピンを突出させ、これらのピンの先端同士をキャビティ内で合せるようにした鋳造用金型において、
この鋳造用金型は、前記可動側ピンを進退させるピン駆動手段と、前記固定側ピンを弾性的に支える弾発手段とを備え、
前記固定側ピン又は前記可動側ピンのどちらか一方は先端に凸部が形成され、前記可動側ピン又は前記固定側ピンのどちらか他方は先端に前記凸部が嵌合する凹部が形成されたことを特徴とする鋳造用金型。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2000160120A JP4307687B2 (ja) | 2000-05-30 | 2000-05-30 | 鋳造方法及び鋳造用金型 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2000160120A JP4307687B2 (ja) | 2000-05-30 | 2000-05-30 | 鋳造方法及び鋳造用金型 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2001340955A JP2001340955A (ja) | 2001-12-11 |
| JP4307687B2 true JP4307687B2 (ja) | 2009-08-05 |
Family
ID=18664362
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2000160120A Expired - Fee Related JP4307687B2 (ja) | 2000-05-30 | 2000-05-30 | 鋳造方法及び鋳造用金型 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4307687B2 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6079601B2 (ja) * | 2013-12-11 | 2017-02-15 | トヨタ自動車株式会社 | 金型 |
-
2000
- 2000-05-30 JP JP2000160120A patent/JP4307687B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2001340955A (ja) | 2001-12-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2009125800A (ja) | ダイカスト金型及びダイカスト法 | |
| JP2009061767A (ja) | 射出プレス成形方法 | |
| JP2623310B2 (ja) | 鋳造装置 | |
| JP2001340955A (ja) | 鋳造方法及び鋳造用金型 | |
| JPH09103864A (ja) | ダイカスト機 | |
| JP3620724B2 (ja) | 電動射出成形機の型締装置 | |
| JP3393793B2 (ja) | ダイカスト用金型 | |
| JP2009143051A (ja) | 射出成形機の突出し機構 | |
| JP2657193B2 (ja) | 射出成形金型装置 | |
| JP3842608B2 (ja) | 射出成形用金型 | |
| JPH0136583Y2 (ja) | ||
| JP2875921B2 (ja) | スリーブセット装置 | |
| JP2005014317A (ja) | 射出成形方法と成形用金型装置 | |
| JPH06154987A (ja) | 鋳造用金型における押出し装置 | |
| JP2023087333A (ja) | 金型装置 | |
| JPH09225967A (ja) | 射出成形金型 | |
| JP4287806B2 (ja) | 移送盤を備えた成形機の可動金型 | |
| JPH0985417A (ja) | ダイカスト装置及びダイカスト方法 | |
| JP2583830Y2 (ja) | 射出成形金型 | |
| JPH0312991B2 (ja) | ||
| JPH0739618Y2 (ja) | 射出成形金型装置 | |
| JP2004230662A (ja) | 射出成形用金型 | |
| JP2548300Y2 (ja) | 射出成形金型 | |
| JPH1044162A (ja) | 突き出し機構付き金型 | |
| JP2007008042A (ja) | 成形金型及び成形方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20061130 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20090128 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20090203 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20090330 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20090428 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20090430 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120515 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130515 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130515 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140515 Year of fee payment: 5 |
|
| LAPS | Cancellation because of no payment of annual fees |