JP4331300B2 - 中空スタビライザの製造方法 - Google Patents
中空スタビライザの製造方法 Download PDFInfo
- Publication number
- JP4331300B2 JP4331300B2 JP03600399A JP3600399A JP4331300B2 JP 4331300 B2 JP4331300 B2 JP 4331300B2 JP 03600399 A JP03600399 A JP 03600399A JP 3600399 A JP3600399 A JP 3600399A JP 4331300 B2 JP4331300 B2 JP 4331300B2
- Authority
- JP
- Japan
- Prior art keywords
- pipe
- pipe material
- stabilizer
- shot peening
- thick
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C37/00—Manufacture of metal sheets, rods, wire, tubes, profiles or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape
- B21C37/06—Manufacture of metal sheets, rods, wire, tubes, profiles or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape of tubes or metal hoses; Combined procedures for making tubes, e.g. for making multi-wall tubes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60G—VEHICLE SUSPENSION ARRANGEMENTS
- B60G21/00—Interconnection systems for two or more resiliently-suspended wheels, e.g. for stabilising a vehicle body with respect to acceleration, deceleration or centrifugal forces
- B60G21/02—Interconnection systems for two or more resiliently-suspended wheels, e.g. for stabilising a vehicle body with respect to acceleration, deceleration or centrifugal forces permanently interconnected
- B60G21/04—Interconnection systems for two or more resiliently-suspended wheels, e.g. for stabilising a vehicle body with respect to acceleration, deceleration or centrifugal forces permanently interconnected mechanically
- B60G21/05—Interconnection systems for two or more resiliently-suspended wheels, e.g. for stabilising a vehicle body with respect to acceleration, deceleration or centrifugal forces permanently interconnected mechanically between wheels on the same axle but on different sides of the vehicle, i.e. the left and right wheel suspensions being interconnected
- B60G21/055—Stabiliser bars
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D7/00—Modifying the physical properties of iron or steel by deformation
- C21D7/02—Modifying the physical properties of iron or steel by deformation by cold working
- C21D7/04—Modifying the physical properties of iron or steel by deformation by cold working of the surface
- C21D7/06—Modifying the physical properties of iron or steel by deformation by cold working of the surface by shot-peening or the like
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/10—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of tubular bodies
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16F—SPRINGS; SHOCK-ABSORBERS; MEANS FOR DAMPING VIBRATION
- F16F1/00—Springs
- F16F1/02—Springs made of steel or other material having low internal friction; Wound, torsion, leaf, cup, ring or the like springs, the material of the spring not being relevant
- F16F1/14—Torsion springs consisting of bars or tubes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60G—VEHICLE SUSPENSION ARRANGEMENTS
- B60G2200/00—Indexing codes relating to suspension types
- B60G2200/10—Independent suspensions
- B60G2200/14—Independent suspensions with lateral arms
- B60G2200/144—Independent suspensions with lateral arms with two lateral arms forming a parallelogram
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60G—VEHICLE SUSPENSION ARRANGEMENTS
- B60G2202/00—Indexing codes relating to the type of spring, damper or actuator
- B60G2202/10—Type of spring
- B60G2202/12—Wound spring
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60G—VEHICLE SUSPENSION ARRANGEMENTS
- B60G2202/00—Indexing codes relating to the type of spring, damper or actuator
- B60G2202/10—Type of spring
- B60G2202/13—Torsion spring
- B60G2202/135—Stabiliser bar and/or tube
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60G—VEHICLE SUSPENSION ARRANGEMENTS
- B60G2206/00—Indexing codes related to the manufacturing of suspensions: constructional features, the materials used, procedures or tools
- B60G2206/01—Constructional features of suspension elements, e.g. arms, dampers, springs
- B60G2206/012—Hollow or tubular elements
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60G—VEHICLE SUSPENSION ARRANGEMENTS
- B60G2206/00—Indexing codes related to the manufacturing of suspensions: constructional features, the materials used, procedures or tools
- B60G2206/01—Constructional features of suspension elements, e.g. arms, dampers, springs
- B60G2206/40—Constructional features of dampers and/or springs
- B60G2206/42—Springs
- B60G2206/427—Stabiliser bars or tubes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60G—VEHICLE SUSPENSION ARRANGEMENTS
- B60G2206/00—Indexing codes related to the manufacturing of suspensions: constructional features, the materials used, procedures or tools
- B60G2206/01—Constructional features of suspension elements, e.g. arms, dampers, springs
- B60G2206/80—Manufacturing procedures
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60G—VEHICLE SUSPENSION ARRANGEMENTS
- B60G2206/00—Indexing codes related to the manufacturing of suspensions: constructional features, the materials used, procedures or tools
- B60G2206/01—Constructional features of suspension elements, e.g. arms, dampers, springs
- B60G2206/80—Manufacturing procedures
- B60G2206/81—Shaping
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60G—VEHICLE SUSPENSION ARRANGEMENTS
- B60G2206/00—Indexing codes related to the manufacturing of suspensions: constructional features, the materials used, procedures or tools
- B60G2206/01—Constructional features of suspension elements, e.g. arms, dampers, springs
- B60G2206/80—Manufacturing procedures
- B60G2206/81—Shaping
- B60G2206/8103—Shaping by folding or bending
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60G—VEHICLE SUSPENSION ARRANGEMENTS
- B60G2206/00—Indexing codes related to the manufacturing of suspensions: constructional features, the materials used, procedures or tools
- B60G2206/01—Constructional features of suspension elements, e.g. arms, dampers, springs
- B60G2206/80—Manufacturing procedures
- B60G2206/81—Shaping
- B60G2206/8104—Shaping by drawing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60G—VEHICLE SUSPENSION ARRANGEMENTS
- B60G2206/00—Indexing codes related to the manufacturing of suspensions: constructional features, the materials used, procedures or tools
- B60G2206/01—Constructional features of suspension elements, e.g. arms, dampers, springs
- B60G2206/80—Manufacturing procedures
- B60G2206/81—Shaping
- B60G2206/8106—Shaping by thermal treatment, e.g. curing hardening, vulcanisation
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60G—VEHICLE SUSPENSION ARRANGEMENTS
- B60G2206/00—Indexing codes related to the manufacturing of suspensions: constructional features, the materials used, procedures or tools
- B60G2206/01—Constructional features of suspension elements, e.g. arms, dampers, springs
- B60G2206/80—Manufacturing procedures
- B60G2206/84—Hardening
- B60G2206/8401—Annealing
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D1/00—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering
- C21D1/26—Methods of annealing
- C21D1/30—Stress-relieving
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Crystallography & Structural Chemistry (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Manufacturing & Machinery (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Vehicle Body Suspensions (AREA)
Description
【発明の属する技術分野】
この発明は、自動車等の車両に使用される中空スタビライザの製造方法に関する。
【0002】
【従来の技術】
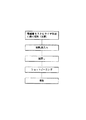
従来より、車両のロール剛性を高める手段として、スタビライザが採用されている。また、車両の軽量化を図るために、パイプ材を用いた中空スタビライザも知られている。図6は従来の中空スタビライザの製造工程を示している。従来の中空スタビライザは、一般に低炭素鋼(炭素量0.2〜0.3%)の電縫管を所望のスタビライザ形状に冷間成形したのち加熱し、焼入れおよび焼戻しの熱処理を行なうことによって調質し、さらにショットピーニングを行なっている。
【0003】
上記電縫管は、熱間圧延フープ材を周知のロールフォーミング法によって造管しつつその管軸方向に沿う継ぎ目を溶接するようにしている。このためロールフォーミング法によって造管できるパイプの肉厚比すなわち(肉厚/外径)をあまり大きくすることができず、肉厚比が0.15〜0.17を越えるような厚肉電縫管の製造は通常の設備では実施困難であった。
【0004】
【発明が解決しようとする課題】
このため電縫管からなる中空スタビライザは、これまでのところ肉厚比が比較的小さい薄肉管を使用せざるを得なかった。薄肉管は、従来の中実材料からなるスタビライザに比較して軽量化を図る上では有効であるが、肉厚比が小さくなればなるほど、つまり薄肉管になるほど、スタビライザの設計応力(スタビライザ形状とばね定数を一定とした場合の基準応力)が大きくなるため、応力面で制約を受けやすくなる。すなわち、スタビライザの設計上、応力に余裕がある場合には電縫管を用いた中空スタビライザを採用することができ、その場合に中実スタビライザと比較して50%以上の軽量化を達成できる。
【0005】
しかしながら、設計上、応力が高い中空スタビライザについては、電縫管で入手可能な上限の肉厚比0.15〜0.17(軽量化率で40%〜35%)の電縫管を用いても、設計基準をクリアーすることができないことがあり、その場合には中実材が使用されることになる。従って中空スタビライザは、その軽量化のメリットにかかわらず、スタビライザ全体の数十%に採用されているに過ぎないのが現状であった。
【0006】
従って本発明の目的は、電縫管の問題点を解消し、中空スタビライザの実用化を促進できるような中空スタビライザの製造方法を提供することにある。
【0007】
【課題を解決するための手段】
前記目的を果たすための本発明の製造方法は、炭素量が0.17〜0.45w%の炭素鋼からなる電縫管をオーステナイト化温度まで加熱し熱間で連続的に縮管加工することにより素管を得るとともにこの素管をコイル状に巻取る素管製造工程と、焼入れ・焼戻しを行なうことなく前記コイル状の素管を浮きプラグとダイスとを用いて減面率が30%以上45%以下となるように冷間で引抜き加工を行ない肉厚比を増加させることによって肉厚比(t/d)が前記電縫管の肉厚比よりも大きい0.20以上0.27以下で引張強さが800〜1000N/mm2 の厚肉パイプ材を得る冷間引抜き工程と、前記冷間引抜き工程によって得られた厚肉パイプ材を冷間で所望のスタビライザ形状に曲げ成形する成形工程と、前記成形工程後に300℃から450℃の温度で前記厚肉パイプ材の歪み取り焼鈍を行なう焼鈍工程と、この焼鈍工程後に前記厚肉パイプ材を室温まで冷却したのち、前記厚肉パイプ材に焼入れ・焼戻しを行なうことなくショットピーニングを行なうショットピーニング工程とを具備している。
【0008】
さらにこの発明は請求項2に記載したように、前記成形工程を行なう前に前記厚肉パイプ材の内面にショットピーニングを行なう内面ショットピーニング工程を具備することも含んでいる。
【0009】
【発明の実施の形態】
以下に本発明の一実施形態について、図1から図5を参照して説明する。
図2に一例を示した中空スタビライザ10は、車体(図示せず)の幅方向に延びる主部11と、主部11の両端に連なる左右一対のアーム部12とを有している。主部11はゴムブッシュ14等を介して車体側に支持され、アーム部12の端末12aは左右のサスペンション機構15にスタビライザリンク(図示せず)等を介して連結される。
【0010】
主部11やアーム部12は車体側の部品やサスペンション機構15との干渉を避けるために、数か所ないし十数か所において曲げ加工が施されている。このスタビライザ10を有する車両がカーブ走行する際などのように、左右のサスペンション機構15に上下逆相の入力があったとき、左右のアーム部12が互いに逆方向に撓むとともに主部11がねじられ、このスタビライザ10は車体の横揺れを抑制するばねとして機能する。
【0011】
次に本発明に係る中空スタビライザの製造方法について、図1等を参照して説明する。
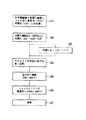
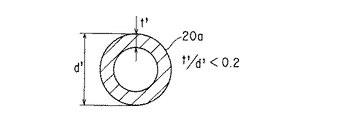
まず、素管製造工程S1において、スタビライザの製品外径よりも大径な電縫管を熱間で連続的に縮管加工することにより、この電縫管よりも径の小さい長尺な素管20a(図3に断面を示す)を得るとともに、この素管20aを直径数メートル程度のコイル状に巻取り、いわゆるPIC(Pipe In Coil)を得る。素管20aの肉厚比(t′/d′)は0.2未満である。この素管製造工程S1での縮管加工は、例えば炭素鋼のオーステナイト化温度(例えば750℃〜900℃以上)で行なわれる。
【0012】
前記電縫管は炭素量が0.45重量%以下の熱間圧延フープ材を材料とし、周知のロールフォーミング法によって造管しつつ、その管軸方向に沿う継ぎ目を連続的に高周波誘導溶接することによって製造される。
【0013】
次いで冷間引抜き工程S2において、前記素管20aを減面率が30%以上となるように、ダイスと浮きプラグ等を用いて冷間で引抜き加工を行なう。この明細書で言う冷間とは、積極的に加熱しない室温程度(常温:例えば15℃)を意味するが、加工熱による温度上昇や、それ以外の要因による多少の温度上昇は冷間の概念に含むものとする。減面率は[(加工前の断面積−加工後の断面積)/加工前の断面積]×100で表される。
【0014】
前記冷間引抜き工程S2により、肉厚比(t/d)すなわち(肉厚/外径)を0.20〜0.27に増加させるとともに、引張強さσB が800〜1000N/mm2 のストレートな厚肉パイプ材20b(図4に断面を示すPIC引抜管)を得る。炭素鋼では減面率を大きくするほど引張強さを高めることができ、鋼種に応じて減面率を加減することによって、所望の引張強さを得ることが可能である。なお、冷間で行なわれるパイプ引抜き加工の減面率は、通常45%が限界である。
【0015】
図5は、米国自動車技術会(SAE)で規定されている鋼種SAE1022とSAE1541について、減面率と引張強さとの関係を示している。これ以外の鋼種でも図5と同様の傾向がみられる。SAE1022はFeを主成分として、Cが0.17〜0.23,Mnが0.70〜1.00(いずれも重量%),残部が微量のSiとPおよびSなどである。SAE1541もFeを主成分として、Cが0.36〜0.45,Mnが1.30〜1.65(いずれも重量%),残部が微量のSiとPおよびSなどである。
【0016】
上記冷間引抜き工程S2において素管20aを強加工することにより、従来の中実スタビライザあるいは中空スタビライザの製造工程で行なわれていた焼入れおよび焼戻しの熱処理を実施することなく、前述の引張強さσB を有する厚肉パイプ材20bが得られる。この厚肉パイプ材(PIC引抜管)20bは所定のスタビライザ長さに切断される。
【0017】
冷間引抜き工程S2を実施したのち、成形工程S4を行なう前に、例えば後述する実施例6のように、必要に応じて内面ショットピーニング工程S3を行なってもよい。内面ショットピーニング工程S3では、ストレートな形状の厚肉パイプ材20bの内面に、直圧式のショットブラスト装置によって多数のショットを圧搾空気と共に打付け、厚肉パイプ材20bの内面表層部に圧縮の残留応力を生じせしめる。この場合、直管状態のパイプ材20bにショットピーニングを行なうことになるためショットブラスト装置が複雑化せず、実施が容易である。
【0018】
そして成形工程S4において、成形機等を用いて厚肉パイプ材20bを冷間で曲げ加工することにより、主部11やアーム部12などが所望のスタビライザ形状に成形される。また、アーム部12の端末12aの成形等も行なわれる。
【0019】
成形工程S4を実施したのち、焼鈍工程S5において、厚肉パイプ材20bをオーブン等によって300℃〜450℃に加熱し、この温度で適当な時間(例えば数十分)保持することにより、厚肉パイプ材20bの歪み取り焼鈍が行なわれる。この焼鈍工程S5により、成形工程S4後に厚肉パイプ材20bに残留している有害な残留応力が除去されることになる。
【0020】
焼鈍工程S5を実施したのち、ショットピーニング工程S6において、厚肉パイプ材20bの外面にショットピーニングが行なわれる。このショットピーニング工程S6は、下記実施例1,3,5のように厚肉パイプ材20bの温度が室温まで下がった状態において実施されることもあるし、あるいは、下記実施例2,4,6のように焼鈍工程S5の直後に厚肉パイプ材20bが300℃から400℃の温度にあるうちに行なわれることもある。
【0021】
最後に、塗装工程S7において中空スタビライザ10の外面に防錆塗装が施され、必要に応じて内面にも防錆処理が施される。そして所定の検査等をパスしたものが中空スタビライザ10として完成する。
【0022】
下記表1は、本発明の技術思想に基いて設計された中空スタビライザの設計例1〜3について、その設計応力や軽量化率等を従来技術1(中実丸棒)および従来技術2(電縫管)と比較したものである。
【0023】
【表1】

表1に示されるように、軽量化率に関しては従来技術2(電縫管)が最も優位であるが、従来技術2は従来技術1と比較して応力増加率が大きすぎるため、使用条件等によっては耐久性が悪化することが懸念される。前述した厚肉パイプ材を用いる設計例1〜3は、いずれも軽量化率が30%〜20%と軽量化率に関しては従来技術2よりも少ないが、応力増加率は低く抑えられているため、中実丸棒からなる従来技術1と同等レベルの設計応力で中空スタビライザを実現可能である。
【0025】
表1の設計に基き、従来の外径15mmの中実スタビライザを中空化するために、実施例1〜4についてそれぞれ3個ずつのサンプルの耐久特性(疲労強度)の確認試験を行ない、比較のためにまとめた結果を下記表2に示した。表2中の従来例1,2と実施例1〜4は、互いに共通のスタビライザ形状でばね定数(剛性)も同一であり、それぞれが同一撓み(変位)で15万回以上の耐久性を有することが基準となっている。
【0026】
【表2】
表2中の実施例1と実施例3は、前記製造プロセス(図1)で説明した素管製造工程S1と、冷間引抜き工程S2と、成形工程S4と、焼鈍工程S5と、室温で行なうショットピーニング工程S6を経て中空スタビライザを製造した。実施例2と実施例4は、素管製造工程S1と、冷間引抜き工程S2と、成形工程S4と、焼鈍工程S5と、焼鈍直後の300〜400℃で行なうショットピーニング工程S6を経て中空スタビライザを製造したものである。
【0028】
表2中の従来例1は、中実丸棒に焼入れと焼戻しの熱処理を行なうことによって、1270N/mm2 の強度を有するように調質された中実スタビライザであり、重量は大きいが耐久回数については十分な値が得られている。従来例2は、肉厚比が0.16の電縫管に焼入れと焼戻しを行なうことによって、1220N/mm2 の強度を有するように調質した中空スタビライザであり、軽量化率38%を達成できたが、耐久回数については、中実スタビライザ(従来例1)の3分の1から4分の1程度に過ぎなかった。
【0029】
これに対し本発明の実施例1〜4は、前述の素管20aに冷間引抜き工程S2を実施することによって、焼入れ・焼戻しを行なうことなく950N/mm2 または830N/mm2 の強度を厚肉パイプ材20b(PIC引抜管)に与えたものであり、設計応力の増加が極力抑えられているとともに、耐久性が従来例2に比較して大幅に向上している。
【0030】
特に実施例2では、焼鈍工程S5直後の300〜400℃の温度でショットピーニングしたことにより、従来例1の中実スタビライザと同一レベルの耐久性が得られている。このように300〜400℃の温度でショットピーニングすることにより、厚肉パイプ材20bの表層部に加工硬化および歪時効による高強度化が生じ、表層部の強度がショットピーニング前に比べて50〜100N/mm2 程度向上するため耐久性の安定につながる。
【0031】
次表3は、従来の中実スタビライザ(外径27mm)を中空化する場合について、本発明の実施例5,6の耐久特性(疲労強度)の確認試験を行ない、まとめた結果である。表3中の従来例3は、中実丸棒に焼入れ・焼戻しの熱処理を行なうことによって、1270N/mm2 の強度を有するように調質された中実スタビライザである。
【0032】
【表3】
表3中の実施例5は、前述の素管製造工程S1と、冷間引抜き工程S2と、成形工程S4と、焼鈍工程S5と、室温で行なうショットピーニング工程S6とを経て中空スタビライザを製造した。この実施例5は、冷間引抜き工程S2を実施することによって、焼入れ・焼戻しを行なうことなく950N/mm2 の強度を厚肉パイプ材20bに与えたものであり、従来例3の中実スタビライザと比較して僅かな設計応力増加ですみ、耐久性に関しても目標の15万回を大きく上回っている。
【0034】
実施例6は、素管製造工程S1と、冷間引抜き工程S2と、内面ショットピーニング工程S3と、成形工程S4と、焼鈍工程S5と、焼鈍直後の300〜400℃で行なうショットピーニング工程S6を経て中空スタビライザを製造したものである。この実施例6では、内面ショットピーニング工程S3と、焼鈍直後の300℃〜400℃の温度でショットピーニング工程S6を実施したことによって、従来例3の中実スタビライザと同一レベルの耐久性が得られている。
【0035】
なお、軽量化率が35%を越えるようなパイプ材(肉厚比0.2未満)を用いると設計応力が上がりすぎ、15万回未満で折損することがある。パイプ材の引張強さが750N/mm2 以下の場合も15万回未満で折損することが確認されている。冷間引抜き工程S2において、厚肉パイプ材20bの肉厚比が0.2〜0.27の範囲(軽量化率:20〜30%)となるように加工すれば、表2に示されるように15万回以上の耐久性を満足することができる。肉厚比が0.27を越えるように加工することは、ダイス等を用いた現在のパイプ引抜き加工技術では実現が困難なだけでなく軽量化メリットがなくなる。
【0036】
引張強さは材料中の炭素量によって大きく左右される。例えば図5に示すようにSAE1022の場合、引張強さ800N/mm2 を確保するには、30%以上の減面率が必要である。さらに引張強さを高めるためにC量の多い材料(例えばSAE1541)を用いた場合には、減面率45%で引抜くことによって引張強さ1000N/mm2 が確保されるが、それ以上の引張強さはパイプ引抜き加工の限界上、製造が困難である。またSAE1541の炭素量(0.45w%)を越える材料は、電縫管製造時の溶接品質が不安定になることが懸念されるため適切でない。
【0037】
これらの理由から、冷間引抜き工程S2によって減面する厚肉パイプ材20bの肉厚比t/dを0.20〜0.27に限定し、かつ、引張強さを800〜1000N/mm2 に限定することにした。また、本発明で用いる電縫管の炭素量は0.17〜0.45w%が望まれる。
【0038】
焼鈍工程S5における温度については、300℃未満では成形工程S4における塑性加工による有害な残留応力の除去ができず、450℃を越える温度ではパイプ材20bの軟化が始まってしまうことから、焼鈍温度は300℃〜450℃の範囲が推奨される。
【0039】
【発明の効果】
請求項1に記載した発明によれば、電縫管を用いていながら従来の電縫管製の中空スタビライザの問題点を解消することができ、従来の中実スタビライザに比較して十分な軽量化を図ることができるとともに、所望の耐久性をクリアーすることができ、焼入れ焼戻しの熱処理を省略できるため熱処理に必要な製造設備やエネルギーも節約され、製造コストも下げることができる。
【0040】
請求項2に記載された発明によれば、内面ショットピーニングによって耐久性をさらに向上させることができる。
【図面の簡単な説明】
【図1】 本発明の中空スタビライザの製造工程の一実施形態を示すフローチャート。
【図2】 本発明の一実施形態を示す中空スタビライザと懸架機構の一部の斜視図。
【図3】 本発明の中空スタビライザに用いる素管の断面図。
【図4】 図3に示された素管を冷間引抜き加工することによって得た厚肉パイプ材の断面図。
【図5】 冷間引抜き工程におけ減面率と引張強さとの関係を示す図。
【図6】 従来の中空スタビライザの製造工程を示すフローチャート。
【符号の説明】
10…中空スタビライザ
20a…素管
20b…厚肉パイプ材(PIC引抜管)
Claims (2)
- 炭素量が0.17〜0.45w%の炭素鋼からなる電縫管をオーステナイト化温度まで加熱し熱間で連続的に縮管加工することにより素管を得るとともにこの素管をコイル状に巻取る素管製造工程と、
焼入れ・焼戻しを行なうことなく前記コイル状の素管を浮きプラグとダイスとを用いて減面率が30%以上45%以下となるように冷間で引抜き加工を行ない肉厚比を増加させることによって肉厚比が前記電縫管の肉厚比よりも大きい0.20以上0.27以下で、引張強さが800N/mm2 から1000N/mm2 の厚肉パイプ材を得る冷間引抜き工程と、
前記冷間引抜き工程によって得られた前記厚肉パイプ材を冷間で所望のスタビライザ形状に曲げ成形する成形工程と、
前記成形工程後に300℃から450℃の温度で前記厚肉パイプ材の歪み取り焼鈍を行なう焼鈍工程と、
この焼鈍工程後に前記厚肉パイプ材を室温まで冷却したのち、前記厚肉パイプ材に焼入れ・焼戻しを行なうことなくショットピーニングを行なうショットピーニング工程とを具備したことを特徴とする中空スタビライザの製造方法。 - 前記冷間引抜き工程後、前記成形工程を行なう前に前記厚肉パイプ材の内面にショットピーニングを行なう内面ショットピーニング工程を具備したことを特徴とする請求項1記載の中空スタビライザの製造方法。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP03600399A JP4331300B2 (ja) | 1999-02-15 | 1999-02-15 | 中空スタビライザの製造方法 |
| US09/501,650 US6682610B1 (en) | 1999-02-15 | 2000-02-10 | Manufacturing method for hollow stabilizer |
| EP00103002A EP1029720B1 (en) | 1999-02-15 | 2000-02-14 | Manufacturing method for hollow stabilizer |
| DE60003959T DE60003959T2 (de) | 1999-02-15 | 2000-02-14 | Herstellungsverfahren eines Hohlstabilisators |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP03600399A JP4331300B2 (ja) | 1999-02-15 | 1999-02-15 | 中空スタビライザの製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2000233625A JP2000233625A (ja) | 2000-08-29 |
| JP4331300B2 true JP4331300B2 (ja) | 2009-09-16 |
Family
ID=12457615
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP03600399A Expired - Lifetime JP4331300B2 (ja) | 1999-02-15 | 1999-02-15 | 中空スタビライザの製造方法 |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US6682610B1 (ja) |
| EP (1) | EP1029720B1 (ja) |
| JP (1) | JP4331300B2 (ja) |
| DE (1) | DE60003959T2 (ja) |
Families Citing this family (54)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2002331326A (ja) * | 2001-03-08 | 2002-11-19 | Nhk Spring Co Ltd | 中空スタビライザおよびその製造方法 |
| SE524277C2 (sv) * | 2002-05-16 | 2004-07-20 | Accra Teknik Ab | Krängningshämmare och ett förfarande vid tillverkning av densamma |
| KR20040046025A (ko) * | 2002-11-26 | 2004-06-05 | 임성혁 | 예열장치를 갖춘 쇼트피닝설비 |
| EP1627931B1 (en) * | 2003-04-25 | 2017-05-31 | Tubos De Acero De Mexico, S.A. | Seamless steel tube which is intended to be used as a guide pipe and production method thereof |
| CN100418654C (zh) * | 2003-09-02 | 2008-09-17 | 锦州秀亭制管有限公司 | 不锈钢汽车尾气管的制造方法 |
| EP1561827A1 (en) * | 2004-02-06 | 2005-08-10 | Alstom Technology Ltd | Method of welding a ferritic steel comprising a post weld heat treatment and cold working on the weld |
| US20050214560A1 (en) * | 2004-03-25 | 2005-09-29 | Stephen Yue | Thermal spray reinforcement of a stabilizer bar |
| DE102004053455B4 (de) * | 2004-11-05 | 2007-01-11 | Thyssen Krupp Automotive Ag | Verfahren und Bearbeitungseinrichtung zur Herstellung von Stabilisatoren |
| DE102005014966A1 (de) * | 2005-04-01 | 2006-10-05 | Schaeffler Kg | Verfahren zur Herstellung geschweisster Wälzlagerringe aus Wälzlagerstahl |
| US7744708B2 (en) * | 2006-03-14 | 2010-06-29 | Tenaris Connections Limited | Methods of producing high-strength metal tubular bars possessing improved cold formability |
| KR101340165B1 (ko) * | 2006-06-29 | 2013-12-10 | 테나리스 커넥션즈 아.게. | 저온에서 개선된 등방성 인성을 갖는 유압 실린더용 무계목정밀 강철 튜브 및 그것의 제조방법 |
| DE102007006875A1 (de) | 2007-02-07 | 2008-08-14 | Benteler Stahl/Rohr Gmbh | Verwendung einer Stahllegierung als Werkstoff zur Herstellung von dynamisch belasteten Rohrbauteilen und Rohrbauteil |
| MX2007004600A (es) * | 2007-04-17 | 2008-12-01 | Tubos De Acero De Mexico S A | Un tubo sin costura para la aplicación como secciones verticales de work-over. |
| US7862667B2 (en) | 2007-07-06 | 2011-01-04 | Tenaris Connections Limited | Steels for sour service environments |
| US8328960B2 (en) * | 2007-11-19 | 2012-12-11 | Tenaris Connections Limited | High strength bainitic steel for OCTG applications |
| US20100059958A1 (en) * | 2008-09-10 | 2010-03-11 | The Pullman Company | Heavy vehicle sway bar with redundancy (backup safety feature) |
| KR101042493B1 (ko) * | 2008-09-29 | 2011-06-16 | 현대제철 주식회사 | 차량용 로드휠의 휠디스크 및 그 제조방법 |
| MX2009012811A (es) * | 2008-11-25 | 2010-05-26 | Maverick Tube Llc | Procesamiento de desbastes delgados o flejes compactos de aceros al boro/titanio. |
| EP2325435B2 (en) | 2009-11-24 | 2020-09-30 | Tenaris Connections B.V. | Threaded joint sealed to [ultra high] internal and external pressures |
| WO2011066126A1 (en) * | 2009-11-25 | 2011-06-03 | Corning Incorporated | Method for making creep resistant refractory metal structures |
| EP2357099B1 (de) * | 2010-02-16 | 2017-07-12 | Benteler Automobiltechnik GmbH | Stabilisator und Verfahren zum Herstellen eines Stabilisators |
| DE102010036513A1 (de) * | 2010-07-20 | 2012-01-26 | Benteler Automobiltechnik Gmbh | Verfahren zur Herstellung eines Stabilisators und Stabilisator |
| US9163296B2 (en) | 2011-01-25 | 2015-10-20 | Tenaris Coiled Tubes, Llc | Coiled tube with varying mechanical properties for superior performance and methods to produce the same by a continuous heat treatment |
| IT1403688B1 (it) | 2011-02-07 | 2013-10-31 | Dalmine Spa | Tubi in acciaio con pareti spesse con eccellente durezza a bassa temperatura e resistenza alla corrosione sotto tensione da solfuri. |
| IT1403689B1 (it) | 2011-02-07 | 2013-10-31 | Dalmine Spa | Tubi in acciaio ad alta resistenza con eccellente durezza a bassa temperatura e resistenza alla corrosione sotto tensioni da solfuri. |
| US8636856B2 (en) | 2011-02-18 | 2014-01-28 | Siderca S.A.I.C. | High strength steel having good toughness |
| US8414715B2 (en) | 2011-02-18 | 2013-04-09 | Siderca S.A.I.C. | Method of making ultra high strength steel having good toughness |
| CN102240697B (zh) * | 2011-05-21 | 2013-12-25 | 广东龙丰精密铜管有限公司 | 一种铜盘管生产线 |
| US9340847B2 (en) | 2012-04-10 | 2016-05-17 | Tenaris Connections Limited | Methods of manufacturing steel tubes for drilling rods with improved mechanical properties, and rods made by the same |
| EP2857537B1 (en) | 2012-05-25 | 2018-07-25 | Nippon Steel & Sumitomo Metal Corporation | Hollow stabilizer, and steel pipe for hollow stabilizers and method for production thereof |
| WO2013179435A1 (ja) * | 2012-05-31 | 2013-12-05 | Udトラックス株式会社 | 排気管の耐久性向上方法及び排気浄化装置 |
| CN103659165A (zh) * | 2012-09-07 | 2014-03-26 | 上海莲南汽车附件有限公司 | 一种燃油分配管中Damper的加工工艺流程 |
| CN102836895B (zh) * | 2012-09-10 | 2015-09-30 | 攀钢集团江油长城特殊钢有限公司 | 一种异型无缝钢管的制造方法 |
| BR112015016765A2 (pt) | 2013-01-11 | 2017-07-11 | Tenaris Connections Ltd | conexão de tubos de perfuração, tubo de perfuração correspondente e método para montar tubos de perfuração |
| DE102013101276A1 (de) * | 2013-02-08 | 2014-08-14 | Benteler Automobiltechnik Gmbh | Verfahren zur Herstellung eines Kraftfahrzeugstabilisators |
| US9187811B2 (en) | 2013-03-11 | 2015-11-17 | Tenaris Connections Limited | Low-carbon chromium steel having reduced vanadium and high corrosion resistance, and methods of manufacturing |
| US9803256B2 (en) | 2013-03-14 | 2017-10-31 | Tenaris Coiled Tubes, Llc | High performance material for coiled tubing applications and the method of producing the same |
| EP2789700A1 (en) | 2013-04-08 | 2014-10-15 | DALMINE S.p.A. | Heavy wall quenched and tempered seamless steel pipes and related method for manufacturing said steel pipes |
| EP2789701A1 (en) | 2013-04-08 | 2014-10-15 | DALMINE S.p.A. | High strength medium wall quenched and tempered seamless steel pipes and related method for manufacturing said steel pipes |
| KR102197204B1 (ko) | 2013-06-25 | 2021-01-04 | 테나리스 커넥션즈 비.브이. | 고크롬 내열철강 |
| DE102013218413A1 (de) * | 2013-09-13 | 2015-03-19 | Zf Friedrichshafen Ag | Stabilisator eines Kraftfahrzeugs und Verfahren zum Herstellen desselben |
| JP2015209015A (ja) * | 2014-04-24 | 2015-11-24 | 日本発條株式会社 | 中空スタビライザ |
| JP6258243B2 (ja) * | 2015-03-23 | 2018-01-10 | 日本発條株式会社 | スタビライザおよびその製造方法 |
| US20160305192A1 (en) | 2015-04-14 | 2016-10-20 | Tenaris Connections Limited | Ultra-fine grained steels having corrosion-fatigue resistance |
| CN106475740A (zh) * | 2015-08-28 | 2017-03-08 | 上海中国弹簧制造有限公司 | 一种高应力空心稳定杆的制造工艺 |
| DE102017104089A1 (de) * | 2016-03-14 | 2017-09-14 | Ksm Castings Group Gmbh | Verfahren zum Herstellen eines wärmebehandelten, mit einem Radlager versehenen Radträgers |
| US11124852B2 (en) | 2016-08-12 | 2021-09-21 | Tenaris Coiled Tubes, Llc | Method and system for manufacturing coiled tubing |
| US10434554B2 (en) | 2017-01-17 | 2019-10-08 | Forum Us, Inc. | Method of manufacturing a coiled tubing string |
| WO2019003397A1 (ja) * | 2017-06-28 | 2019-01-03 | 三菱製鋼株式会社 | 中空スタビライザーの製造方法 |
| WO2020111017A1 (ja) * | 2018-11-30 | 2020-06-04 | Jfeスチール株式会社 | 溶接継手の耐疲労特性向上方法 |
| CN109852786B (zh) * | 2019-02-28 | 2020-12-01 | 重庆科技学院 | 油气管道焊接的焊后处理装置 |
| JP7266716B2 (ja) * | 2020-05-15 | 2023-04-28 | 三菱製鋼株式会社 | 中空ばねの製造方法 |
| CN113155017B (zh) * | 2021-04-23 | 2022-05-24 | 西南石油大学 | 一种山区管道应变在线监测系统 |
| CN119525935B (zh) * | 2024-12-05 | 2025-09-26 | 中国航发贵州黎阳航空动力有限公司 | 一种航空发动机稳定器整体成形方法 |
Family Cites Families (26)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2131874C3 (de) * | 1971-06-26 | 1984-07-19 | Benteler-Werke Ag, 4794 Schloss Neuhaus | Vorrichtung zum Reduzieren von Rohrsträngen |
| US4070209A (en) | 1976-11-18 | 1978-01-24 | Usui International Industry, Ltd. | Method of producing a high pressure fuel injection pipe |
| US4138141A (en) | 1977-02-23 | 1979-02-06 | General Signal Corporation | Force absorbing device and force transmission device |
| US4231555A (en) | 1978-06-12 | 1980-11-04 | Horikiri Spring Manufacturing Co., Ltd. | Bar-shaped torsion spring |
| SU727287A1 (ru) | 1978-07-10 | 1980-04-15 | Институт черной металлургии | Способ изготовлени цельнокатанных колес |
| DE2846445C2 (de) | 1978-10-25 | 1982-11-04 | Estel Hoesch Werke Ag, 4600 Dortmund | Drehstab-Stabilisator |
| DE2931340A1 (de) * | 1979-08-02 | 1981-02-19 | Oppermann Willi Friedrich | Verfahren zum kontinuierlichen fertigen von baendern und rohren in einer produktionslinie |
| JPS5845130Y2 (ja) | 1979-09-07 | 1983-10-14 | 日本発条株式会社 | 車輛用中空スタビライザ |
| JPS5690137A (en) | 1979-12-22 | 1981-07-22 | Nhk Spring Co Ltd | Hollow stabilizer for vehicle |
| JPS6020091B2 (ja) * | 1980-06-09 | 1985-05-20 | 新日本製鐵株式会社 | 低温加熱鍛接造管法 |
| JPS58141329A (ja) * | 1982-02-17 | 1983-08-22 | Toyota Motor Corp | 鋼管製自動車部品の製造法 |
| JPS58188532A (ja) | 1982-04-28 | 1983-11-04 | Nhk Spring Co Ltd | 中空スタビライザの製造方法 |
| JPS58188518A (ja) * | 1982-04-28 | 1983-11-04 | Nhk Spring Co Ltd | 中空スタビライザの製造方法 |
| JPS60154827A (ja) * | 1984-01-26 | 1985-08-14 | Toyota Motor Corp | 自動車用中空スタビライザの製造方法 |
| JPS6164817A (ja) * | 1984-09-03 | 1986-04-03 | Nhk Spring Co Ltd | 電縫管を用いた中空スタビライザの製造方法 |
| SU1442310A1 (ru) | 1985-10-01 | 1988-12-07 | Институт черной металлургии | Способ прокатки железнодорожных колес |
| JP2841630B2 (ja) | 1990-02-14 | 1998-12-24 | 住友金属工業株式会社 | マグネシウム合金鍛造ホイールの製造方法 |
| FI90635C (sv) | 1990-03-05 | 1994-03-10 | Imatra Steel Oy Ab | Förfarande och anordning för tillverkning av krängningshämmare |
| JP2811226B2 (ja) * | 1990-07-02 | 1998-10-15 | 新日本製鐵株式会社 | 車体補強用鋼管 |
| DE4219336C2 (de) * | 1992-06-10 | 1995-10-12 | Mannesmann Ag | Verwendung eines Stahls zur Herstellung von Konstruktionsrohren |
| DE4221957C1 (de) * | 1992-07-02 | 1994-01-13 | Mannesmann Ag | Verfahren zur Herstellung eines metallischen, dickwandigen Hochdruckrohres |
| JP3243659B2 (ja) * | 1993-01-25 | 2002-01-07 | 新日本製鐵株式会社 | 冷間加工性の優れたコイル状鋼管の製造方法 |
| RU2022710C1 (ru) | 1993-06-11 | 1994-11-15 | Институт проблем сверхпластичности металлов РАН | Способ обработки заготовок из твердых сплавов и карбидов переходных металлов |
| JPH07266837A (ja) | 1994-03-29 | 1995-10-17 | Horikiri Bane Seisakusho:Kk | 中空スタビライザの製造法 |
| JP3236452B2 (ja) | 1994-09-19 | 2001-12-10 | 株式会社ケンウッド | 電子機器のツマミ装置 |
| DE19647449A1 (de) | 1996-11-16 | 1998-05-20 | Alsthom Cge Alcatel | Verfahren und Vorrichtung zur Herstellung von Metallröhrchen großer Länge |
-
1999
- 1999-02-15 JP JP03600399A patent/JP4331300B2/ja not_active Expired - Lifetime
-
2000
- 2000-02-10 US US09/501,650 patent/US6682610B1/en not_active Expired - Lifetime
- 2000-02-14 EP EP00103002A patent/EP1029720B1/en not_active Expired - Lifetime
- 2000-02-14 DE DE60003959T patent/DE60003959T2/de not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| EP1029720A3 (en) | 2001-11-07 |
| DE60003959D1 (de) | 2003-08-28 |
| JP2000233625A (ja) | 2000-08-29 |
| EP1029720A2 (en) | 2000-08-23 |
| EP1029720B1 (en) | 2003-07-23 |
| US6682610B1 (en) | 2004-01-27 |
| DE60003959T2 (de) | 2004-01-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2000233625A (ja) | 中空スタビライザの製造方法 | |
| KR100507785B1 (ko) | 중공 스태빌라이저 및 그 제조 방법 | |
| US6384388B1 (en) | Method of enhancing the bending process of a stabilizer bar | |
| JPH0261339B2 (ja) | ||
| JP2018176240A (ja) | トーションビームの製造方法 | |
| JPWO2020003720A1 (ja) | 中空スタビライザー製造用の電縫鋼管、中空スタビライザー、及びそれらの製造方法 | |
| JP4066915B2 (ja) | 耐疲労特性に優れた中空スタビライザの製造方法 | |
| KR102830472B1 (ko) | 전봉 강관, 그 제조 방법 및 자동차용 구조 부재 | |
| US9969238B2 (en) | Hollow stabilizer | |
| JP3634418B2 (ja) | コイルばねの製造方法及び高靭性・高抗張力コイルばね | |
| JP3840376B2 (ja) | 疲労強度および延性に優れた硬引き線用鋼材および硬引き伸線材 | |
| JP2708279B2 (ja) | 高強度ばねの製造方法 | |
| JPS6164812A (ja) | 車両用鋼製部品の製造方法 | |
| JP2004353028A (ja) | 冷間鍛造加工性と転造加工性に優れた高炭素鋼管およびその製造方法 | |
| JPS6076232A (ja) | 高強度中空スタビライザの製造方法 | |
| CZ9602016A3 (cs) | Trubka k výrobě stabilizátoru, stabilizátor z takovéto trubky a způsob jeho výroby | |
| JP4132246B2 (ja) | ハイドロフォーム成形用電縫鋼管の製造方法 | |
| JPH0765098B2 (ja) | 摩擦圧接に適した高強度電縫鋼管の製造方法 | |
| JPS62224422A (ja) | 中空スタビライザの製造方法 | |
| JPS62224421A (ja) | 中空スタビライザの製造方法 | |
| JPS59133326A (ja) | 耐へたり性の優れたばね用鋼線の製造法 | |
| JP2778433B2 (ja) | 機械構造用高強度電気抵抗溶接鋼管の製造方法 | |
| JPS62224423A (ja) | 中空スタビライザの製造方法 | |
| JPS5818404B2 (ja) | ダイケイウスニクコウカンノヤキイレ ヤキモドシホウホウ | |
| JPS5934210B2 (ja) | コネクテイングロツドの製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20050706 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20071204 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080122 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20080226 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080422 |
|
| A911 | Transfer to examiner for re-examination before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20080515 |
|
| A912 | Re-examination (zenchi) completed and case transferred to appeal board |
Free format text: JAPANESE INTERMEDIATE CODE: A912 Effective date: 20080627 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20090618 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120626 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120626 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130626 Year of fee payment: 4 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| EXPY | Cancellation because of completion of term |