JP4333701B2 - 搬送システム - Google Patents
搬送システム Download PDFInfo
- Publication number
- JP4333701B2 JP4333701B2 JP2006164324A JP2006164324A JP4333701B2 JP 4333701 B2 JP4333701 B2 JP 4333701B2 JP 2006164324 A JP2006164324 A JP 2006164324A JP 2006164324 A JP2006164324 A JP 2006164324A JP 4333701 B2 JP4333701 B2 JP 4333701B2
- Authority
- JP
- Japan
- Prior art keywords
- tray
- pod
- transport
- trays
- space
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images


Classifications
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P72/00—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof
- H10P72/50—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for positioning, orientation or alignment
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P72/00—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof
- H10P72/30—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for conveying, e.g. between different workstations
- H10P72/34—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for conveying, e.g. between different workstations the wafers being stored in a carrier, involving loading and unloading
- H10P72/3411—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for conveying, e.g. between different workstations the wafers being stored in a carrier, involving loading and unloading involving loading and unloading of wafers
- H10P72/3412—Batch transfer of wafers
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P72/00—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof
- H10P72/04—Apparatus for manufacture or treatment
- H10P72/0451—Apparatus for manufacturing or treating in a plurality of work-stations
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P72/00—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof
- H10P72/30—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for conveying, e.g. between different workstations
- H10P72/34—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for conveying, e.g. between different workstations the wafers being stored in a carrier, involving loading and unloading
- H10P72/3406—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for conveying, e.g. between different workstations the wafers being stored in a carrier, involving loading and unloading involving removal of lid, door or cover
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P72/00—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof
- H10P72/70—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for supporting or gripping
- H10P72/76—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for supporting or gripping using mechanical means, e.g. clamps or pinches
- H10P72/7602—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for supporting or gripping using mechanical means, e.g. clamps or pinches the wafers being placed on a robot blade or gripped by a gripper for conveyance
Landscapes
- Container, Conveyance, Adherence, Positioning, Of Wafer (AREA)
- Packaging Frangible Articles (AREA)
- Stackable Containers (AREA)
Description
前記ポッド搬送手段は、工程間搬送スペースでポッドを搬送するものであり、前記トレイ搬送手段は、前記工程間搬送スペースよりクリーン度の高い工程内搬送スペースで並設されている複数の加工処理ステーションに対してトレイを搬送するものであることを特徴とする。
前記境界上に載置されたポッドに複数段積みされたトレイを該ポッドから、前記工程間搬送スペースに対して出し入れするトレイ出し入れ手段を備え、前記トレイ段積み段ばらし手段は、前記トレイ出し入れ手段と前記トレイ搬送手段との間に設けられ、
前記ポッドは、段積みされたトレイを載せる底蓋と、この段積みされトレイを載せた底蓋を上方から覆う上殻とを備え、前記トレイ出し入れ手段は、工程間搬送スペース側である前記上殻に対して、前記底蓋を工程内搬送スペース側との間で上下させるものであり、このトレイ出し入れ手段による前記底蓋の上下の間、前記上殻は、前記工程間搬送スペースと前記工程内搬送スペースとを遮蔽することを特徴とする。
前記境界上に載置されたポッドに複数段積みされたトレイを該ポッドから、前記工程間搬送スペースに対して出し入れするトレイ出し入れ手段を備え、前記トレイ段積み段ばらし手段は、前記トレイ出し入れ手段と前記トレイ搬送手段との間に設けられ、
前記ポッドは、段積みされたトレイを載せる底蓋と、この段積みされトレイを載せた底蓋を上方から覆う上殻とを備え、前記トレイ出し入れ手段は、工程間搬送スペース側である前記上殻に対して、前記底蓋を工程内搬送スペース側との間で上下させるものであり、このトレイ出し入れ手段による前記底蓋の上下の間、前記上殻は、前記工程間搬送スペースと前記工程内搬送スペースとを遮蔽するので、それぞれの搬送スペースのクリーン度の相互の影響を回避しながら、必要に応じて、トレイの枚葉搬送と、バルク搬送とを選択することができる。
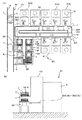
この搬送システム50は、半導体基板や液晶表示板などを製造する工場において、その素材となる平板状ワーク(半導体ウエハや、ガラス板)にクリーンルーム内で種々の加工処理を施す際に、平板状ワークを一枚ずつトレイに収容した状態で複数枚単位で、又は、一枚単位で搬送するものである。
この加工処理ステーションSでは、トレイ1からワークWを取り出して、所定の加工処理を施したのち、また、トレイ1に戻すようにしている。
トレイ1、底蓋2と上殻3とから構成されるポッド5については、図2を用いて後に詳述する。
このポッド搬送手段10は、床面走行の台車タイプであって、決められた走行路6と、この走行路7を自動制御されて走行する複数の台車7とを備えている。
なお、ポッド搬送手段としては、ここでは床面走行の台車タイプを例示したが、これに限らず、天井走行タイプや、コンベア式であってもよい。
トレイ出し入れ手段20については、図3を用いて、後に詳述する。
なお、トレイ搬送手段30で搬送するトレイ1は、一枚ずつであってもよく(枚葉搬送)、複数段積みされた状態であっても良い。
トレイ段積み段ばらし手段40については、図4を用いて、後に詳述する。
上殻3の下部開口部は、エアーチューブシール手段4を含めた底蓋2の外縁に沿う形状ではあるが、この下部開口部内縁と、蓋2の外縁との間には、自由な空気の流通を阻止しない程度の隙間があり、この隙間は、エアーチューブシール手段4によって開閉されるようになっている。
つまり、本発明のポッド5は、上記のようなトレイ1を複数段積み載置する底蓋2と、それに対して、エアーチューブシール手段4により互換性がありながら、機密性を保つ上殻3との組み合わせで、上記のように、多品種小ロット対応を可能とし、搬送効率を向上させることを可能とするものである。
本発明においては、ポッド5から、トレイ1Mを出し入れするトレイ出し入れ手段20は、ポッド5自身が、上述したように、底蓋2にトレイ1を複数段積み載置し、上殻3に対しては、エアーチューブシール手段4によって、容易にシール解除と抵抗無く離脱が可能なものであるので、図1(b)でも解るように、トレイ出し入れ手段20は、この底蓋2を昇降させる非常に簡単な構造のもので足りる。
ポッド受板11は、底蓋2に嵌め込み凹所2aがある場合には、これに嵌合する嵌め込み突起11aを設けるのがよく、その場合には、トレイ出し入れ手段20とポッド5との間の水平方向の位置決めがより確実になる。
この開口部13の周辺には、ここに載置されるポッド5の上殻3の下縁部分を押さえる、進退可能な押さえ板14が設けられている。
隔壁CAのトレイ出し入れ手段20が設けられている部分に、ポッド5が載置されると、押さえ板14で上殻3が固定される。この状態は、トレイ出し入れ手段20のポッド受板11にポッド5の底蓋2が載置されている状態でもある。
2 底蓋
3 上殻
5 ポッド
10 ポッド搬送手段
20 トレイ出し入れ手段
30 トレイ搬送手段
40 トレイ段積み段ばらし手段
50 搬送システム
Claims (2)
- 複数段積みされたトレイを密閉収容したポッドを搬送するポッド搬送手段と、トレイを搬送するトレイ搬送手段と、このトレイ搬送手段と前記ポッド搬送手段との間に、トレイを複数段積みし、あるいは複数段積みされたトレイを段ばらしするトレイ段積み段ばらし手段とを設け、
前記ポッド搬送手段は、工程間搬送スペースでポッドを搬送するものであり、前記トレイ搬送手段は、前記工程間搬送スペースよりクリーン度の高い工程内搬送スペースで並設されている複数の加工処理ステーションに対してトレイを搬送するものであり、
前記工程内搬送スペースと前記工程間搬送スペースとの境界上に、前記ポッド搬送手段で搬送されたポッドが載置され、
前記境界上に載置されたポッドに複数段積みされたトレイを該ポッドから、前記工程間搬送スペースに対して出し入れするトレイ出し入れ手段を備え、前記トレイ段積み段ばらし手段は、前記トレイ出し入れ手段と前記トレイ搬送手段との間に設けられ、
前記ポッドは、段積みされたトレイを載せる底蓋と、この段積みされトレイを載せた底蓋を上方から覆う上殻とを備え、前記トレイ出し入れ手段は、工程間搬送スペース側である前記上殻に対して、前記底蓋を工程内搬送スペース側との間で上下させるものであり、このトレイ出し入れ手段による前記底蓋の上下の間、前記上殻は、前記工程間搬送スペースと前記工程内搬送スペースとを遮蔽する搬送システム。 - 上殻の下部開口部内縁と底蓋の外縁との間には、自由な空気の流通を阻止しない程度の隙間があり、底蓋はこの隙間を開閉するエアーチューブシール手段を備えている請求項1記載の搬送システム。
Priority Applications (6)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006164324A JP4333701B2 (ja) | 2006-06-14 | 2006-06-14 | 搬送システム |
| KR1020070013665A KR20070119480A (ko) | 2006-06-14 | 2007-02-09 | 반송 시스템 |
| TW096105099A TW200806554A (en) | 2006-06-14 | 2007-02-12 | Conveying system |
| EP07006599A EP1867591A1 (en) | 2006-06-14 | 2007-03-29 | Conveying system |
| US11/730,768 US20070292256A1 (en) | 2006-06-14 | 2007-04-04 | Conveying system |
| CNA2007101100045A CN101088893A (zh) | 2006-06-14 | 2007-06-14 | 输送系统 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006164324A JP4333701B2 (ja) | 2006-06-14 | 2006-06-14 | 搬送システム |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2007335555A JP2007335555A (ja) | 2007-12-27 |
| JP4333701B2 true JP4333701B2 (ja) | 2009-09-16 |
Family
ID=38017068
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2006164324A Expired - Fee Related JP4333701B2 (ja) | 2006-06-14 | 2006-06-14 | 搬送システム |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US20070292256A1 (ja) |
| EP (1) | EP1867591A1 (ja) |
| JP (1) | JP4333701B2 (ja) |
| KR (1) | KR20070119480A (ja) |
| CN (1) | CN101088893A (ja) |
| TW (1) | TW200806554A (ja) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US9545724B2 (en) | 2013-03-14 | 2017-01-17 | Brooks Automation, Inc. | Tray engine with slide attached to an end effector base |
| CN106946012B (zh) * | 2017-03-22 | 2023-02-14 | 武汉工程大学 | 一种自动下线机及其自动控制方法 |
| CN109110497B (zh) | 2018-08-31 | 2021-06-11 | 惠科股份有限公司 | 一种显示面板的搬运系统和搬运方法 |
| US11705358B2 (en) * | 2018-10-29 | 2023-07-18 | Taiwan Semiconductor Manufacturing Co., Ltd. | Systems and methods for automated processing ports |
| CN111106038B (zh) | 2018-10-29 | 2023-01-31 | 台湾积体电路制造股份有限公司 | 自动化处理端系统以及方法 |
Family Cites Families (22)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2656048A (en) * | 1951-06-22 | 1953-10-20 | Nat Plastic Products Company | Apparatus for loading and unloading laminating presses |
| US4014430A (en) * | 1970-12-28 | 1977-03-29 | B & K Hydraulic Co. | Automatic palletizer method and apparatus |
| US4034846A (en) * | 1975-04-25 | 1977-07-12 | Bunting Magnetics Company | Method and apparatus for providing automatic stacking of manufactured parts |
| US4582219A (en) * | 1985-02-20 | 1986-04-15 | Empak, Inc. | Storage box having resilient fastening means |
| US4865515A (en) * | 1987-06-24 | 1989-09-12 | Dorner Mfg. Corp. | Apparatus for unstacking and stacking containers |
| US5380138A (en) * | 1987-08-07 | 1995-01-10 | Canon Kabushiki Kaisha | Automatic article feeding system |
| US5010716A (en) * | 1989-08-18 | 1991-04-30 | Fassauer Arthur L | Air-floated cutting apparatus with overhead grass catcher |
| US5313156A (en) * | 1991-12-04 | 1994-05-17 | Advantest Corporation | Apparatus for automatic handling |
| US5290141A (en) * | 1992-11-06 | 1994-03-01 | Brenton Engineering Inc. | Continuous down stacker apparatus |
| US5478202A (en) * | 1994-03-07 | 1995-12-26 | Ishii; Toru | Case separating apparatus |
| ES2229247T3 (es) * | 1995-03-28 | 2005-04-16 | Brooks Automation Gmbh | Estacion de carga y descarga para instalaciones de tratamiento de semiconductores. |
| US5674039A (en) * | 1996-07-12 | 1997-10-07 | Fusion Systems Corporation | System for transferring articles between controlled environments |
| US5885045A (en) * | 1997-03-17 | 1999-03-23 | Fortrend Engineering Corporation | Integrated wafer pod-load/unload and mass-transfer system |
| JP3591679B2 (ja) * | 1997-04-17 | 2004-11-24 | 株式会社アドバンテスト | Ic用トレイ取出装置及びic用トレイ収納装置 |
| US6579052B1 (en) * | 1997-07-11 | 2003-06-17 | Asyst Technologies, Inc. | SMIF pod storage, delivery and retrieval system |
| WO1999036787A1 (de) * | 1998-01-16 | 1999-07-22 | Discovery Technologies Ag | Verfahren und vorrichtung zur durchführung von grossen zahlen von gleichen biologisch/chemischen tests in einem mikromassstab |
| US5997238A (en) * | 1998-10-13 | 1999-12-07 | Sony Corporation | On-line package stacking apparatus and method |
| JP4202498B2 (ja) * | 1998-12-15 | 2008-12-24 | 株式会社アドバンテスト | 部品ハンドリング装置 |
| KR101229132B1 (ko) * | 2003-07-11 | 2013-02-01 | 테크-셈 아크티엔게젤샤프트 | 전자부품들을 제조하는 동안 판형상의 기질들을 저장하고 전달하기 위한 장치 |
| JP4337683B2 (ja) * | 2004-08-16 | 2009-09-30 | 村田機械株式会社 | 搬送システム |
| US8025473B2 (en) * | 2004-10-25 | 2011-09-27 | Tokyo Electron Limited | Carrying system, substrate treating device, and carrying method |
| JP4367440B2 (ja) * | 2006-06-14 | 2009-11-18 | 村田機械株式会社 | 搬送システム |
-
2006
- 2006-06-14 JP JP2006164324A patent/JP4333701B2/ja not_active Expired - Fee Related
-
2007
- 2007-02-09 KR KR1020070013665A patent/KR20070119480A/ko not_active Withdrawn
- 2007-02-12 TW TW096105099A patent/TW200806554A/zh unknown
- 2007-03-29 EP EP07006599A patent/EP1867591A1/en not_active Withdrawn
- 2007-04-04 US US11/730,768 patent/US20070292256A1/en not_active Abandoned
- 2007-06-14 CN CNA2007101100045A patent/CN101088893A/zh active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| KR20070119480A (ko) | 2007-12-20 |
| JP2007335555A (ja) | 2007-12-27 |
| TW200806554A (en) | 2008-02-01 |
| CN101088893A (zh) | 2007-12-19 |
| EP1867591A1 (en) | 2007-12-19 |
| US20070292256A1 (en) | 2007-12-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US7506749B2 (en) | Conveying system | |
| CN101814420B (zh) | 基板处理装置 | |
| US11515189B2 (en) | Automatic handling buffer for bare stocker | |
| CN112786504B (zh) | 基板处理装置和基板收纳容器保管方法 | |
| KR20140089517A (ko) | 로드 포트, efem | |
| KR20090064587A (ko) | 기판 보관고 | |
| ATE398832T1 (de) | Transport- und lagerungssystem für halbleiterscheibenbehälter | |
| KR100288852B1 (ko) | 반도체수납도구, 핸들링방법 및 생산시스템 | |
| JP3632812B2 (ja) | 基板搬送移載装置 | |
| JP4348520B2 (ja) | 搬送システム | |
| US20070292256A1 (en) | Conveying system | |
| CN101027767A (zh) | 容器输送装置 | |
| TWI453810B (zh) | 基板處理裝置 | |
| TWI741028B (zh) | 物品搬送設備 | |
| JP2010241547A (ja) | 走行車システム | |
| JP2006347752A (ja) | 搬送システム | |
| JP5277572B2 (ja) | 板状物の保管移送システムおよび板状物の保管移送方法 | |
| JP2006347753A (ja) | 搬送システム | |
| JP2005170682A (ja) | ディスプレイ用基板の取り出し機構およびディスプレイ用基板の取り出し方法 | |
| HK1110569A (en) | Conveying system | |
| EP2245656B1 (en) | Automatic handling buffer for bare stocker | |
| CN222715445U (zh) | 镀膜装置 | |
| JP2005093585A (ja) | トレイおよびその搬送システム | |
| JP2005089048A (ja) | トレイ搬送システム | |
| JP2008100802A (ja) | 基板保管庫 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20080404 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080430 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080624 |
|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20080624 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20090217 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20090416 |
|
| A911 | Transfer to examiner for re-examination before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20090423 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20090602 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20090615 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120703 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130703 Year of fee payment: 4 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |