JP4334656B2 - 変色性蒸着媒体とその製造方法 - Google Patents
変色性蒸着媒体とその製造方法 Download PDFInfo
- Publication number
- JP4334656B2 JP4334656B2 JP6765999A JP6765999A JP4334656B2 JP 4334656 B2 JP4334656 B2 JP 4334656B2 JP 6765999 A JP6765999 A JP 6765999A JP 6765999 A JP6765999 A JP 6765999A JP 4334656 B2 JP4334656 B2 JP 4334656B2
- Authority
- JP
- Japan
- Prior art keywords
- vapor deposition
- color
- layer
- changing
- cured
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images


Landscapes
- Credit Cards Or The Like (AREA)
- Printing Methods (AREA)
- Holo Graphy (AREA)
Description
【産業上の利用分野】
本発明は、観察する視角度により色彩が変化し偽造防止や装飾目的に利用できる変色性蒸着媒体とその製造方法に関する。
【0002】
【従来の技術】
ホログラムや回折格子によって反射光を分光しレインボー調の色彩を持たせた媒体や印刷物が偽造防止や装飾印刷技術として使用されている。また、液晶表示装置に使われる偏光フィルムや鱗片状のパール顔料を使用した角度によって色彩が変化する媒体や印刷インキが同様の目的で使用されている。
しかし、ホログラムや回折格子を作製する場合は、それらを干渉露光したレジスト塗工板に撮影した画像をエッチングして凹凸を作製し回折柄とするか、切削加工装置を用いて彫り込んだ型版を作製するか、電子線描画装置によって凹凸を描画した型版を作製して、回折柄を作るなど画像の作製に手間がかかると共に、媒体化にはこの版を媒体に複製する必要があった。
このような回折格子あるいはホログラム層を有するシートの製造方法の一例として特開平4−104188号公報に記載する技術があるが、シートの片面にはやはり回折格子あるいはホログラム層を複製して形成する必要がありコスト高となるものである。
【0003】
一方、パール印刷の場合は印刷柄は自由であるものの、印刷インキの厚盛りが必要であり、コストが高くなるとともに印刷基材や用途を制限することになっていた。液晶用偏光フィルムを用いた場合は、価格が高いとともにパターンを形成し難く、適用できる媒体種が少ないという問題があった。
【0004】
【発明が解決しようとする課題】
本発明では、上記の問題点を解決するため、ホログラム、回折格子と同様の角度変色効果を得ることができる媒体を提供するとともに、その媒体作製過程から手間のかかる製版・複製の工程を削除することを目的としている。
【0005】
【課題を解決するための手段】
上記課題を解決するための、変色性蒸着媒体の第1は、観察する視角度により色彩が変化する変色性蒸着媒体であって、基材上に、硬化した放射線硬化型樹脂組成物と、金属蒸着層と、が順次設けられており、当該金属蒸着層には、半硬化状態の放射線硬化型樹脂組成物が加熱された際の基材との伸びの差に基づく微細な凹凸形状が、形成されていることを特徴とする変色性蒸着媒体、にある。かかる変色性蒸着媒体であるため、偽造防止や装飾目的等の各種用途に利用できる。
【0006】
上記課題を解決するための、変色性蒸着媒体の第2は、観察する視角度により色彩が変化する変色性蒸着媒体であって、基材上に、硬化した放射線硬化型樹脂組成物と、金属蒸着層と、が順次設けられており、当該金属蒸着層には、ホログラムパターンと半硬化状態の放射線硬化型樹脂組成物が加熱された際の基材との伸びの差に基づく微細な凹凸形状とが、重畳して形成されていることを特徴とする変色性蒸着媒体、にある。かかる変色性蒸着媒体であるため、偽造防止や装飾目的等の各種用途に利用できる。
【0007】
上記課題を解決するための、変色性蒸着媒体の第3は、観察する視角度により色彩が変化する変色性蒸着媒体であって、基材上に、硬化した放射線硬化型樹脂組成物と、金属蒸着層と、が順次設けられており、当該金属蒸着層には、回折格子パターンと半硬化状態の放射線硬化型樹脂組成物が加熱された際の基材との伸びの差に基づく微細な凹凸形状とが、重畳して形成されていることを特徴とする変色性蒸着媒体、にある。かかる変色性蒸着媒体であるため、偽造防止や装飾目的等の各種用途に利用できる。
【0008】
上記課題を解決するための、変色性蒸着媒体の製造方法の第1は、観察する視角度により色彩が変化する変色性蒸着媒体の製造方法であって、
(1)伸縮の少ない基材上に放射線硬化型樹脂組成物を塗工する工程、
(2)当該塗工された樹脂組成物が完全に硬化しない程度に放射線を照射して半硬化状態の樹脂層に変化させる工程、
(3)半硬化状態の樹脂層表面に金属蒸着層を形成する工程、
(4)基材および半硬化状態の樹脂層の全体を加熱処理することにより、樹脂層を完全に硬化させるとともに樹脂層および金属蒸着層に微細な凹凸形状を形成する工程、
を含むことを特徴とする変色性蒸着媒体の製造方法、にある。かかる変色性蒸着媒体の製造方法であるため、偽造防止や装飾目的等の各種用途に利用可能な蒸着媒体を容易に製造できる。
【0009】
上記課題を解決するための、変色性蒸着媒
体の製造方法の第2は、観察する視角度により色彩が変
化する変色性蒸着媒体の製造方法であって、
(1)伸縮の少ない基材上に放射線硬化型樹脂組成物を塗工する工程、
(2)放射線硬化型樹脂組成物の表面にホログラムパターンを転写する工程、
(3)当該塗工された樹脂組成物が完全に硬化しない程度に放射線を照射して半硬化状態の樹脂層に変化させる工程、
(4)半硬化状態の樹脂層表面に金属蒸着層を形成する工程、
(5)基材および半硬化状態の樹脂層の全体を加熱処理することにより、樹脂層を完全に硬化させるとともに樹脂層および金属蒸着層に微細な凹凸形状を形成する工程、
を含むことを特徴とする変色性蒸着媒体の製造方法、にある。かかる変色性蒸着媒体の製造方法であるため、偽造防止や装飾目的等の各種用途に利用可能な蒸着媒体を容易に製造できる。
【0010】
上記課題を解決するための、変色性蒸着媒
体の製造方法の第3は、観察する視角度により色彩が変
化する変色性蒸着媒体の製造方法であって、
(1)伸縮の少ない基材上に放射線硬化型樹脂組成物を塗工する工程、
(2)放射線硬化型樹脂組成物の表面に回折格子パターンを転写する工程、
(3)当該塗工された樹脂組成物が完全に硬化しない程度に放射線を照射して半硬化状態の樹脂層に変化させる工程、
(4)半硬化状態の樹脂層表面に金属蒸着層を形成する工程、
(5)基材および半硬化状態の樹脂層の全体を加熱処理することにより、樹脂層を完全に硬化させるとともに樹脂層および金属蒸着層に微細な凹凸形状を形成する工程、
を含むことを特徴とする変色性蒸着媒体の製造方法、にある。かかる変色性蒸着媒体の製造方法であるため、偽造防止や装飾目的等の各種用途に利用可能な蒸着媒体を容易に製造できる。
【0011】
【発明の実施の形態】
本発明は、放射線硬化型樹脂を低架橋密度状態に架橋させた場合に、その半硬化状態の組成物では耐熱性が十分でなく、高熱を印加した場合に当該半硬化状態の層が熱で伸びて基材との伸びの差に基づく微細凹凸形状が発生する現象を利用したものである。すなわち、基材および樹脂層のその後の熱過程において凹凸が生じると樹脂層はそのまま熱硬化するかもしくは不飽和結合が飽和して失われるので、元の平面状態には戻らずに定着する。この際、樹脂層表面に金属蒸着膜が形成されている場合は金属蒸着粒子の並び方にも凹凸形状が樹脂に追従して形成残存するので微細凹凸形状紋を発生して定着する。
このような微細凹凸形状紋は1〜2μmピッチ程度の規則的な筋状の形状を呈するので、ホログラムパターンや回折格子パターンと同様に視角度により色彩が変化する特性を呈する。また、このような媒体は一定の条件下で連続的に大量に生産できるので複製版を準備したり複製工程を施す必要なく7色の角度変色性蒸着媒体として直接製造でき各種用途に利用できる。
【0012】
こうして製造した角度変色性蒸着媒体面にヒートシール剤や粘着剤を塗布して転写媒体等に加工をすれば任意の箔押しパターンにより絵柄を形成できる他、ヒートシール剤塗布したものを同様に細断してリボン化した場合には、例えばサーマルヘッドによる転写で自由なパターンを形成できる。このような金属蒸着面は自然な回折色彩を持つが、ホログラムと同様な色彩効果があり装飾材料として優れるとともに、薄く壊れやすい特性のため、偽造防止材料としても有用である。また、この放射線硬化型樹脂にホログラムパターンや回折パターンを重畳して複製することにより、簡単なホログラム絵柄等を用いた場合にも、両者を組み合わせることにより変色効果の大きいパターンを形成できる。
【0013】
以下、図面を参照して本発明の実施形態を説明する。
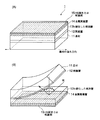
図1は、本発明の変色性蒸着媒体とその使用状態を示す斜視図である。図1(A)は媒体の斜視図、図1(B)は媒体使用時の状態を示す図である。
図1(A)のように本発明の変色性蒸着媒体1は、基材11に剥離層12を介してまたは介さずに放射線硬化型樹脂の硬化した樹脂層13hを有し、さらに金属蒸着層14を介して最表面にヒートシール剤または粘着剤15を有している。粘着剤を塗布する場合はさらに保護剥離紙(不図示)を設けて実際の使用時には当該保護剥離紙を剥離して、図1(A)の状態から上下を反対にした状態で表示する物品等にそのまま貼着して使用する場合が多い。このように物品に貼着してラベル状態で使用する場合は基材11と硬化した樹脂層13hが強固に結合している方が望ましいので、剥離層12は用いないのが通常である。
図1(B)は、変色性蒸着媒体の他の使用方法を示す図である。この場合はヒートシール剤15を加熱して物品に貼着した後、基材11を剥離して使用する。脆弱な偽造防止媒体等に使用する場合はこの状態の場合が多い。金属蒸着層14には、光回折効果を生じるようなストライプ状の微細凹凸形状が形成されており、凹凸面に入射した光は色光毎に分離して回折する。サーマルヘッド用リボンとして使用する場合も同様に使用され、基材11側からサーマルヘッドで加熱してHS剤により紙面等に貼着して転写すると同時に基材11を剥離する。
【0014】
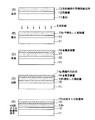
図2は、変色性蒸着媒体の製造工程を示す断面図、図3は、変色性蒸着媒体の他の形態の製造工程を示す断面図である。
まず、図2(A)のように、耐熱性が高く比較的に伸縮の少ない基材11上に剥離層12を介してまたは介さずに放射線硬化型樹脂組成物13を塗工する。剥離層は硬化した樹脂組成物が基材に対して易剥離性である場合、あるいは前記のように剥離を目的としない場合は設ける必要はない。剥離を容易とするためには2〜3μm以下の薄層に形成することが好ましい。放射線硬化型樹脂組成物13の塗布厚は、0.5〜5.0μm程度が好ましい。剥離層12や樹脂組成物13の塗布はグラビアコート、ダイコート、ロールコート、バーコート等で行うことができる。
続いて、図2(B)のように紫外線、電子線等の放射線5を該硬化型樹脂組成物13が完全には硬化しない程度に照射する。これにより樹脂層は半硬化した状態の樹脂層13sとなる。半硬化状態とするためには、通常の硬化条件の20〜50%程度の照射量で十分である。
【0015】
硬化状態は、赤外線吸収スペクトルによる分析で、照射前後の不飽和結合の減衰を見ることにより判断することができる。実験的には、完全に硬化した状態に比して架橋密度が不足した状態であって、不飽和結合比が未硬化状態の40%以上残存することが好結果を得ることが確認されている。不飽和結合比が40%以下の場合は硬化が進み過ぎて、次の熱過程での伸びが十分には生じないからである。また、全く放射線照射しない場合の加熱のみでは硬化に時間がかかり塗膜として安定しないからである。
【0016】
次に、図2(C)のように硬化型樹脂層13上に金属蒸着層14を設ける。金属蒸着は、アルミニュウム、クロム、ニッケルあるいは銀等の光輝性の単一成分の金属か青銅、真鍮、白銅等の合金もしくは酸化物、硫化物等の金属化合物を使用することもできる。合金は着色もしくは塗膜の反射率を調整する場合に用いる。金属化合物を使用する場合は、その選択により透明または半透明性の蒸着層にできる効果がある。金属蒸着層14の厚みは、光を反射できれば良く薄層であることが好ましいので100〜2000Å程度とする。蒸着層を透明または半透明の反射蒸着層とする場合には、蒸着面からの反射光と蒸着層を透してその下面の印刷図柄等の双方を合わせて視認することができ特殊な装飾効果を発揮することができる。
【0017】
この状態で、基材およびその上に形成された半硬化状態の樹脂層をオーブン等の加熱装置に導入して100°C〜170°C程度、好ましくは120°C〜150°C程度の温度で1分間程度強熱すると、放射線硬化型樹脂層は熱硬化もするので完全に硬化するが、その際、樹脂層と蒸着金属層に一定の方向性を有する筋状の微細凹凸形状が発生する。この現象の理由は詳細に解明されてはいないが、加熱負荷直後であって室温に戻る前であっても当該形状が発生していることから、加熱の際に樹脂層に伸びを生じ、その伸びが基材の伸び率よりは大きいため樹脂層に微細な凹凸形状が形成されると解される(図2(D))。
【0018】
凹凸のピッチや形状、方向性等は基材の特性や剥離層の有無、樹脂組成物によっても変化する。また、基材の延伸特性や組成物の塗布条件によっても変化するので一定の形状とするためにはそれらの条件を管理する必要がある。
一般に延伸して熱固定した基材は熱収縮が小さく、未延伸の場合または延伸しても熱固定しない基材では熱収縮が大きく生じる。延伸した場合も一軸延伸か二軸延伸かによって収縮の方向に違いが生じる。基材のこれらの伸びや収縮特性と半硬化した放射線硬化型樹脂組成物との伸び率との関係が凹凸形状に影響することになる。また、加熱時にシートに負荷される張力の問題もあるので一該にどの方向にどのように凹凸形状が生じると定めることはできない。しかし、同一のシートで無負荷の張力状態で熱処理した場合にも凹凸形状が発生するので加熱時の張力の影響のみではないと解される。以上のように種々の変化要因があるが、一定条件で製造された基材を使用して所定の塗布材料を同一条件で塗工して加工すれば、ほぼ一定の色変化を与える媒体が得られるので工業的に量産する上での問題はない。
【0019】
微細凹凸形状は加熱を除去して室温に冷却しても樹脂層の凹凸形状はそのまま残るので、金属蒸着層の微細凹凸形状14pもそのまま凹凸形状を維持して縮緬状微細凹凸形状を発生して定着する。
この状態で金属蒸着面にヒートシール剤や粘着剤15を施せば転写箔やラベルとして使用することができ、転写と同時にまたは転写後、任意の絵柄を箔押ししてパターンを形成することもできる。また、ヒートシール剤を塗布して数ミリから数センチ幅の長尺リボン状に細断すればサーマルヘッドによる熱転写リボンとして使用することができる(図2(E))。
【0020】
図3は、微細凹凸形状と重畳してホログラムパターンや回折格子パターンを設ける場合の製造工程を示している。この場合は、基材11上に剥離層12を介してまたは介さずに放射線硬化型樹脂組成物13を塗工した後、予め別の工程で感光性樹脂にホログラム露光してエッチングによりパターン形成したホログラム版面にニッケルメッキを施してホログラムマイクロエンボスを移し取って作製したホログラム型版16を押しつけて(図3(B))、ホログラムパターンを写しとる。放射線硬化型樹脂は未硬化の状態でホログラム型の型押しがなされるので、ホログラム型を正しく写し取るためには組成物13の表面硬度がやわらかい状態である必要があり、硬化前の鉛筆硬度が6B〜2Bで、硬化後にはF〜2Hになることが望ましい。連続的な工程ではホログラム型版の型押しはロール状に形成された型版と押圧ロールとの間で行われることになる。
【0021】
ホログラム型を複製した後、紫外線、電子線等の放射線5を該硬化型樹脂組成物13が完全に硬化しない程度に照射する。これにより樹脂層は半硬化した樹脂層13sとなる(図3(C))。次に、樹脂層13s上に金属蒸着を行う。金属蒸着は、図2の場合と同様に行う(図3(D))。この状態で、基材およびその上に形成された半硬化状態の樹脂層をオーブン等の加熱装置に導入して100°C〜170°C、好ましくは120°C〜150°C程度の温度で1分間程度強熱することにより、金属蒸着層14と硬化した樹脂層13面には型押しによるホログラムパターン16pと微細凹凸形状14pが複合して出現する(図3(E))。その後の工程は、図2の場合と同様である。
ホログラムパターンは回折格子パターンあっても同様であり、この場合は研削等により形成した回折格子型版を使用する。
【0022】
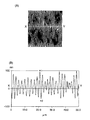
図4は、剥離層を設けない場合の微細凹凸形状の表面状態を示す図である。図4(A)はその平面図、図4(B)は図4(A)のXY両端間におけるAFM(デジタル インストゥルメント株式会社製「ナノスコープ3」)で測定した表面の凹凸チャートを示している。図4(A)において、XY間は50μmである。図4(B)は当該XY間の表面状態凹凸を示すチャートで、微細凹凸形状の凹凸間平均ピッチは、1.953μm、*1と*2間の高低差は、157.13nmと測定されている。凹凸形状は機械的研削またはフォトエッチング技術等により作った回折格子パターンよりはランダム性が大きいが、光学的に撮影して作ったホログラムパターンとは同程度の縞模様を形成しているように見られる。ただし、深さ方向のランダム性は大きくなる(深さの制御は効かない)傾向になる。
【0023】
図5は、剥離層を設けた場合の表面状態を示す図である。図5(A)はその平面図、図5(B)は図5(A)のPQ両端間における同一測定器によるチャートを示す。図5(A)において、PQ間は58μmである。図5(B)は当該PQ間の表面状態凹凸を示すチャートで、微細凹凸形状の凹凸間平均ピッチは、1.367μm、*3と*4間の高低差は、43.253nmと測定される。
上記は、基材の厚み、剥離層以外の条件は同一であり、剥離層がある場合は、凹凸ピッチ、深さも縮小する傾向が認められる。凹凸のピッチ間隔は比較的に均一であるが、深さの制御が困難と見られるのは図4と同様である。
なお、上記チャートは、後述の実施例1と実施例2のものであるが、基材シートには厚み、50μm(図4)と25μm(図5)のポリエステルシートを使用し、ウェブ状原反の流れ方向はチャートの走査方向に平行にされている。
【0024】
このような微細凹凸形状は通常の回折格子とほぼ同一の条件で角度色変化効果を生じる。図4において、平均凹凸ピッチ間隔を格子定数d(d=1.953μm)として計算すると、波長λ、入射角θ、回折角φとの関係において回折光の明部が生ずる角度では以下の(1)の関係式が成立する。
d(sinθ−sinφ)=mλ (1)
m=1,λ=550×10-9m(緑色光),d=1.953×10⁻⁶m
入射角θ=45°で白色光を照射した場合、sinφ=0.451となり、回折角φ=25.2度となる。同様にλ=650×10-9m(赤色光)では、φ=22.0度、λ=450×10-9m(青色光)では、φ=28.5度となる。
【0025】
このようにして形成した蒸着媒体は、物品の表示ラベルとして基材11を剥離しないでそのまま使用することができ、また転写箔として基材を剥離して例えば塩化ビニールカード基材に任意の絵柄で転写することができ、カード上にホログラムやパール印刷と同様の効果を持つ角度依存変色性絵柄を形成できる。
また、ホットスタンプ用の転写箔として使用すれば、スタンプに任意の形状を設けて箔押しと同時に凹凸形状またはホログラム形状の一部を押圧して色変化部分を消失した状態とすることができる。
さらにまた、剥離層12およびヒートシール剤15にガラス転移点の低い樹脂を使用し、前記のように細幅に裁断してリボン加工することにより、箔押しよりは熱条件が低いサーマルヘッドを使用する熱転写プリンター用リボンとして使用することができる。
【0026】
<材質に関する実施例>
▲1▼基材シート
耐熱性が高く比較的に伸縮の少ない硬質の基材シートが好ましい。例えば、延伸したまたは未延伸のポリエチレンテレフタレート(PET)、ポリブチレンテレフタレート、ポリエチレンテレフタレート/イソフタレート共重合体等のポリエステル樹脂、ポリプロピレン、ポリメチルペンテン等のポリオレフィン樹脂、ポリフッ化ビニル、ポリフッ化ビニリデン、ポリ4フッ化エチレン、エチレン/4フッ化エチレン共重合体等のポリフッ化エチレン系樹脂、ナイロン6、ナイロン6,6等のポリアミド、ポリエチレンナフタレート(PNT)、ポリイミド、ポリサルフォン、ポリカーボネート、トリアセテート、ポリビニルアルコール等のシートやフィルムである。これらのシートまたはフィルムは単層であっても複層であってもよく、基材厚みとしては、10〜100μm程度が好ましい。リボン化してサーマルヘッドによる熱転写を行う場合は、極力薄厚のものが好ましく、10〜25μm程度のものを推奨できる。
【0027】
▲2▼剥離層樹脂
剥離層用塗工樹脂としては、上記基材シートに対して製造工程では接着状態を維持し使用時には易剥離性となる材料を選択して使用することができる。例えば、基材がPET樹脂であれば、メチルメタアクリレート系のアクリル樹脂をトルエン溶剤に溶解して使用することができる。
【0028】
▲3▼放射線硬化型樹脂組成物
本発明に使用する放射線硬化型樹脂組成物は、ラジカル重合性を有し、常圧、20°C〜100°Cの温度で液状の不飽和エチレン系モノマー10〜100重量部に対し、光ラジカル重合開始剤と増感剤を0.05〜10重量部、不飽和エチレン系オリゴマーを100重量部配合してなることを特徴とする。
本発明の放射線硬化型樹脂組成物に用いる不飽和エチレン系モノマーは、常圧、20°C〜100°Cの温度で液体の、ラジカル重合性を持つもので、2−エチルヘキシルアクリレート、2−ヒドロキシエチルアクリレート、2−ヒドロキシエチルメタアクリレート、2−ヒドロキプロピルアクリレート、テトラヒドロフルフリルアクリレート、テトラヒドロキシフルフリルメタクリレート、フェノキシエチルアクリレート、テトラヒドロフルフリルオキシエチルアリレート、テトラヒドロフルフリルオキシヘキサノリドアクリレートなどの各種アクリレートが例示できる。また、各種ウレタンアクリレート、エポキシアクリレート、アクリルアミドであってもよい。
なお、オリゴマーにはこれらの低重合度のものを使用することができる。
【0029】
上記不飽和エチレン系モノマーは、常温、常圧での感光性樹脂の取扱いに際してモノマー状態を保持する必要があるため、常圧、20°C〜100°Cの温度で液状であることを必要とする。
本発明に使用する放射線硬化型樹脂組成物は、ホログラム露光するものではないのでホログラム撮影のために使用する高感度のホログラム記録材料である必要はない。すなわち高感度のホログラム記録材料では、10〜100mJ/cm2 の露光で記録可能のものも一般的に使用されていて、もちろんそのような感光材料でも使用可能であるが、本発明の目的には極端に長時間の露光を要するもの以外、低感度のものでも十分である。
【0030】
次に、光ラジカル重合開始剤としては、ベンゾインアルキルエーテル類、ケタール類、オキシムエステル類、ベンゾフェノン、チオキサントン誘導体、キノン、チオアクリドンなどの芳香族ケトン類、1,3−ジ(t−ブチルジオキシルカルボニルベンゼン)、3,3´,4,4´−テトラキス(t−ブチルジオキシカルボニル)ベンゾフェノンなどのパーオキシ酸エステル、ヨードニウム塩類、ジアニン、ローダミン、サフラニン、マラカイトグリーン、メチレンブルーなどのアルキルまたはアルキルほう酸塩、鉄−アレーン錯体、ビスイミダゾール類、N−アリールグリシンなどが例示できる。また、増感剤としては、種々の可視光増感剤、例えば、ミヒラーズケトンなどの芳香族アミン、キサンテン系色素、チオピリリウム塩、メロシニン・キノリン系色素、クマリン・ケトクマリン系色素、アクリジンオレンジ、ベンゾフラビン、ジアニン、フタロシアニン、ポルフィン、ローダミン、サフラニン、マラカイトグリーン、メチレングリーン、などを例示できる。
【0031】
上記光ラジカル重合開始剤と増感剤は、不飽和エチレン系モノマー100重量部に対し、0.05〜10重量部の割合で用いる場合が一般的には最も効果的である。配合量が0.05重量部未満では、吸光量が少なく効果がなく、10重量部を超えると、光の吸収が過剰となり、硬化のための紫外光が照射されても開始剤が周辺の高架橋された分子中に固定されて、ラジカルを移動できなくなる問題が生じるからである。しかし、本発明の蒸着媒体の製造では、放射線による硬化時には完全な硬化状態とする必要はなく、熱をかけると動く程度とすることが必要なため、寧ろ不完全な条件とする必要がある。
【0032】
▲4▼ヒートシール剤
ホットメルト型、熱可塑性型の各種の材料を使用することができる。エポキシ樹脂系、酢酸ビニール系、ウレタン系、塩ビ酢ビ系樹脂等のものが一般に使用されている。
▲5▼粘着剤
ブチルゴム系、天然ゴム系、シリコン系、SBR系、ポリイソブチレン系の接着成分に粘着付与剤や可塑剤等を加えた溶剤型やエマルジョン型等各種の粘着剤を使用することができる。
【0033】
【実施例】
以下、本発明の実施例につき、図1〜図4を参照して説明する。
(実施例1)
厚み50μmで、ウェブ状の2軸延伸ポリエチレンテレフタレートフィルム(東レ株式会社製「ルミラー50T60」)に、剥離層を設けずに、下記組成の紫外線硬化型樹脂組成物を厚み2μmに塗布した。
(組成)
不飽和エチレン系モノマー 20重量部
不飽和エチレン系オリゴマー 80重量部
増感剤 0.3重量部
メチルエチルケトン 30重量部
この組成物の塗工時の粘度はザーンカップ♯3で測定して25°Cで、27秒であった。
塗布後、メタルハライドランプによる紫外線光を500mJ/cm2 照射して組成物を半硬化状態にした。半硬化状態の架橋度をFT−IR赤外分光光度計で測定したところ組成物の二重結合の55%が未架橋状態であることが明らかになった。
【0034】
半硬化した樹脂層13s上にアルミ蒸着層400Åを形成する(図2(C))とともに、100°Cの乾燥ゾーンに20秒以上流れるように制御したところ、樹脂層およびアルミ蒸着層には、図4(A)のようにウェブの流れにほぼ直交した筋状微細凹凸形状が発生した。この凹凸形状の平均ピッチは、1.953μm、平均凹凸深さは、0.26μmであった。この金属蒸着面は自然に角度に依存して変色する7色回折色彩を持つようになった。
その後、アルミ蒸着層上にSBR系粘着剤を厚み25μmに塗工し(図2(E))、蒸着媒体を完成した。このようにして作製した蒸着媒体はラベルとして使用して十分な色変化効果を発揮することができた。
【0035】
(実施例2)
厚み25μmで、ウェブ状の2軸延伸ポリエチレンテレフタレートフィルム(東レ株式会社製「ルミラー25T60」)に剥離層として、メチルメタアクリレート系アクリル樹脂をトルエンに希釈して厚み1μmに塗工した。
その上に実施例1と同一の紫外線硬化型樹脂組成物を厚み2μmに塗工した。なお、塗工時の組成物の粘度も実施例1の場合と同一であった。
塗布後、メタルハライドランプによる紫外線光を500mJ/cm2 照射して組成物を半硬化状態にした。半硬化状態の架橋度をFT−IR赤外分光光度計で測定したところ組成物の二重結合の52%が未架橋状態であることが明らかになった。
【0036】
半硬化した樹脂層13s上に、硫化亜鉛によるほぼ透明な金属蒸着層14を厚み400Åを形成した(図2(C))。その後、100°Cの乾燥ゾーンに20秒以上流れるように制御したところ樹脂層および透明蒸着層には、図4(A)のようにウェブの流れにほぼ直交した筋状微細凹凸形状が発生した。この凹凸形状の平均ピッチは、1.367μm、平均凹凸深さは、0.31μmであった。
その後、透明反射蒸着層上に塩酢ビ系ヒートシール剤を厚み4.0μmに塗工し(図2(E))、蒸着媒体を完成した。このようにして作製した蒸着媒体は転写箔として使用して塩化ビニールカード基材に任意の絵柄で転写し基材を剥離したところ、カード上にホログラムやパール印刷と同様の効果を持つ角度依存色柄を作製できた。また、蒸着層が透明反射蒸着層となったため、蒸着層を透してカード上の絵柄も観察することができ優れた装飾効果を発揮した。
【0037】
(実施例3)
厚み16μmでウェブ状の2軸延伸ポリエチレンテレフタレートフィルム(東レ株式会社製「ルミラー16S28」)に剥離層として、メチルメタアクリレート系アクリル樹脂をトルエンに希釈して塗工した。
その上に実施例1と同一の紫外線硬化型樹脂組成物を厚み2μmに塗工した。
なお、塗工時の組成物の粘度も実施例1の場合と同一であった。塗布後、UVメタルハライドランプによる紫外線光を500mJ/cm2 照射して組成物を半硬化状態にした。半硬化状態の架橋度をFT−IR赤外分光光度計で測定したところ組成物の二重結合の53%が未架橋状態であることが明らかになった。
つづいて、別の工程でレジスト樹脂にホログラム露光を行いエッチングによりパターン形成したホログラム型版をニッケルメッキしてメッキ面にホログラムマイクロエンボスを移し取って作製したホログラム型版16を押しつけてホログラムを複製した後(図3(B))、塗工樹脂に対して、UVメタルハライドランプによる紫外線を500mJ/cm2 照射して半硬化状態にした。半硬化状態の架橋度をFT−IR赤外分光光度計で測定したところ組成物の二重結合の50%が未架橋状態であることが明らかになった。
【0038】
半硬化した樹脂層13s上に、アルミ蒸着層14を厚み400Åに形成した。その後、100°Cの乾燥ゾーンに20秒以上流れるように制御したところ、樹脂層およびアルミ蒸着層14には、ウェブの流れにほぼ直交した筋状微細凹凸形状が発生した(図3(E))。この凹凸形状の平均ピッチは、1.654μm、平均凹凸深さは、0.29μmであった。
また、この媒体は自然に角度に依存して変色する7色回折色彩を持つとともに、ホログラムパターンと重畳した部分には複雑な色変化パターンが形成された。このようにして作製した蒸着媒体を転写箔として利用して塩化ビニールカード基材に任意の絵柄で転写し基材を剥離したところ、カード上にホログラムやパール印刷と同様の効果を持つ角度依存色柄を作製できた。
また、10mm幅の細幅に切断して熱転写用リボンとして使用したところ角度依存色柄を転写することができた。
【0039】
【発明の効果】
以上のように、本発明の変色性蒸着媒体は、放射線硬化型樹脂組成物を半硬化状態で加熱した際に表面に回折格子状の微細凹凸形状が発生するのを利用して当該形状を金属蒸着層に定着させることで視角度の変化により色変化を生じる変色性蒸着媒体とすることができた。このような蒸着媒体は各種装飾材料や偽造防止媒体として使用することができる。
かかる媒体の製造の従来方法は回折格子パターンやホログラムパターンの形成と複製工程を経て得られるため、製造コストの高いものとなっていた。本発明の変色性蒸着媒体の製造方法では従来手法と全く異なる方法で同様の効果を発揮する変色性蒸着媒体を大量かつ低コストで製造することができる。
【図面の簡単な説明】
【図1】 本発明の変色性蒸着媒体とその使用状態を示す斜視図である。
【図2】 本発明の変色性蒸着媒体の製造工程を示す断面図である。
【図3】 本発明の変色性蒸着媒体の他の形態の製造工程を示す断面図である。
【図4】 剥離層を設けない場合の表面状態を示す図である。
【図5】 剥離層を設けた場合の表面状態を示す図である。
【符号の説明】
1 変色性蒸着媒体
11 基材
12 剥離層
13 放射線硬化型樹脂
13s 半硬化した樹脂層
13h 硬化した樹脂層
14 金属蒸着層
14p 微細凹凸形状
15 ヒートシール剤または粘着剤
16 ホログラム型版
Claims (22)
- 観察する視角度により色彩が変化する変色性蒸着媒体であって、基材上に、硬化した放射線硬化型樹脂組成物と、金属蒸着層と、が順次設けられており、当該金属蒸着層には、半硬化状態の放射線硬化型樹脂組成物が加熱された際の基材との伸びの差に基づく微細な凹凸形状が、形成されていることを特徴とする変色性蒸着媒体。
- 観察する視角度により色彩が変化する変色性蒸着媒体であって、基材上に、硬化した放射線硬化型樹脂組成物と、金属蒸着層と、が順次設けられており、当該金属蒸着層には、ホログラムパターンと半硬化状態の放射線硬化型樹脂組成物が加熱された際の基材との伸びの差に基づく微細な凹凸形状とが、重畳して形成されていることを特徴とする変色性蒸着媒体。
- 観察する視角度により色彩が変化する変色性蒸着媒体であって、基材上に、硬化した放射線硬化型樹脂組成物と、金属蒸着層と、が順次設けられており、当該金属蒸着層には、回折格子パターンと半硬化状態の放射線硬化型樹脂組成物が加熱された際の基材との伸びの差に基づく微細な凹凸形状とが、重畳して形成されていることを特徴とする変色性蒸着媒体。
- 放射線硬化型樹脂組成物が、不飽和エチレン系モノマー10〜100重量部に対し、不飽和エチレン系オリゴマーを100重量部配合してなるものであって、前記半硬化状態の放射線硬化型樹脂組成物は通常の硬化条件の20乃至50%の放射線照射量であることを特徴とする請求項1から請求項3記載の変色性蒸着媒体。
- 基材と硬化した放射線硬化型樹脂組成物との間に剥離層を有することを特徴とする請求項1から請求項4記載の変色性蒸着媒体。
- 金属蒸着層上に粘着剤層がさらに設けられていることを特徴とする請求項1から請求項5記載の変色性蒸着媒体。
- 金属蒸着層上にヒートシール剤層がさらに設けられていることを特徴とする請求項1から請求項5記載の変色性蒸着媒体。
- 金属蒸着層の金属が単一の金属組成からなることを特徴とする請求項1から請求項7記載の変色性蒸着媒体。
- 金属蒸着層の金属が合金からなることを特徴とする請求項1から請求項7記載の変色性蒸着媒体。
- 金属蒸着層が金属化合物からなることを特徴とする請求項1から請求項7記載の変色性蒸着媒体。
- 金属蒸着層が透明反射蒸着層であることを特徴とする請求項1から請求項7記載の変色性蒸着媒体。
- 変色性蒸着媒体がサーマルヘッドによる熱転写可能にリボン状に細断されされていることを特徴とする請求項7記載の変色性蒸着媒体。
- 観察する視角度により色彩が変化する変色性蒸着媒体の製造方法であって、
(1)伸縮の少ない基材上に放射線硬化型樹脂組成物を塗工する工程、
(2) 当該塗工された樹脂組成物が完全に硬化しない程度に放射線を照射して半硬化状態の樹脂層に変化させる工程、
(3)半硬化状態の樹脂層表面に金属蒸着層を形成する工程、
(4)基材および半硬化状態の樹脂層の全体を加熱処理することにより、樹脂層を完全に硬化させるとともに樹脂層および金属蒸着層に微細な凹凸形状を形成する工程、
を含むことを特徴とする変色性蒸着媒体の製造方法。 - 観察する視角度により色彩が変化する変色性蒸着媒体の製造方法であって、
(1)伸縮の少ない基材上に放射線硬化型樹脂組成物を塗工する工程、
(2)放射線硬化型樹脂組成物の表面にホログラムパターンを転写する工程、
(3) 当該塗工された樹脂組成物が完全に硬化しない程度に放射線を照射して半硬化状態の樹脂層に変化させる工程、
(4)半硬化状態の樹脂層表面に金属蒸着層を形成する工程、
(5)基材および半硬化状態の樹脂層の全体を加熱処理することにより、樹脂層を完全に硬化させるとともに樹脂層および金属蒸着層に微細な凹凸形状を形成する工程、
を含むことを特徴とする変色性蒸着媒体の製造方法。 - 観察する視角度により色彩が変化する変色性蒸着媒体の製造方法であって、
(1)伸縮の少ない基材上に放射線硬化型樹脂組成物を塗工する工程、
(2)放射線硬化型樹脂組成物の表面に回折格子パターンを転写する工程、
(3)当該塗工された樹脂組成物が完全に硬化しない程度に放射線を照射して半硬化状態の樹脂層に変化させる工程、
(4)半硬化状態の樹脂層表面に金属蒸着層を形成する工程、
(5)基材および半硬化状態の樹脂層の全体を加熱処理することにより、樹脂層を完全に硬化させるとともに樹脂層および金属蒸着層に微細な凹凸形状を形成する工程、
を含むことを特徴とする変色性蒸着媒体の製造方法。 - 放射線硬化型樹脂組成物が、不飽和エチレン系モノマー10〜100重量部に対し、不飽和エチレン系オリゴマーを100重量部配合してなるものであって、前記半硬化状態の樹脂層は通常の放射線硬化型樹脂組成物の硬化条件の20乃至50%の放射線照射量であることを特徴とする請求項13から請求項15記載の変色性蒸着媒体の製造方法。
- 基材と硬化した放射線硬化型の樹脂組成物との間に剥離層を設けることを特徴とする請求項13から請求項16記載の変色性蒸着媒体の製造方法。
- 金属蒸着層の金属が単一の金属組成からなることを特徴とする請求項13から請求項16記載の変色性蒸着媒体の製造方法。
- 金属蒸着層の金属が合金からなることを特徴とする請求項13から請求項16記載の変色性蒸着媒体の製造方法。
- 金属蒸着層が金属化合物からなることを特徴とする請求項13から請求項16記載の変色性蒸着媒体の製造方法。
- 金属蒸着層が透明反射蒸着であることを特徴とする請求項13から請求項16記載の変色性蒸着媒体の製造方法。
- 加熱処理を100°C、20秒以上の条件で行うことを特徴とする請求項13から請求項16記載の変色性蒸着媒体の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP6765999A JP4334656B2 (ja) | 1999-03-15 | 1999-03-15 | 変色性蒸着媒体とその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP6765999A JP4334656B2 (ja) | 1999-03-15 | 1999-03-15 | 変色性蒸着媒体とその製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2000264000A JP2000264000A (ja) | 2000-09-26 |
| JP4334656B2 true JP4334656B2 (ja) | 2009-09-30 |
Family
ID=13351369
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP6765999A Expired - Fee Related JP4334656B2 (ja) | 1999-03-15 | 1999-03-15 | 変色性蒸着媒体とその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4334656B2 (ja) |
Families Citing this family (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2003001922A (ja) * | 2001-06-25 | 2003-01-08 | Toppan Forms Co Ltd | 光沢インクを用いた偽造防止用シートの製法 |
| ATE427837T1 (de) * | 2001-12-22 | 2009-04-15 | Ovd Kinegram Ag | Diffraktives sicherheitselement |
| JP2003263113A (ja) * | 2002-03-11 | 2003-09-19 | Gunze Ltd | 容器用感熱密着性ラベルとその添装方法 |
| JP2004230571A (ja) * | 2003-01-28 | 2004-08-19 | Toppan Printing Co Ltd | ホログラムラベル及びその製造方法 |
| DE10318105B4 (de) * | 2003-03-21 | 2007-09-20 | Ovd Kinegram Ag | Verfahren zur Herstellung von Mikrostrukturen |
| RU2310896C2 (ru) * | 2003-03-21 | 2007-11-20 | Овд Кинеграм Аг | Способ изготовления микроструктур |
| JP4495722B2 (ja) * | 2003-04-22 | 2010-07-07 | オーファオデー キネグラム アーゲー | ミクロ構造の作成方法 |
| JP2008279597A (ja) * | 2006-05-10 | 2008-11-20 | Oji Paper Co Ltd | 凹凸パターン形成シートおよびその製造方法、反射防止体、位相差板、工程シート原版ならびに光学素子の製造方法 |
| JP5109318B2 (ja) * | 2006-09-27 | 2012-12-26 | 凸版印刷株式会社 | 光学用転写シートを用いた有機el表示体の製造方法 |
| CN113795533B (zh) * | 2019-01-31 | 2024-09-13 | 索尼集团公司 | 全息记录组合物、全息记录介质、光学元件、装置和部件、以及形成全息衍射光栅的方法 |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5983110A (ja) * | 1982-11-02 | 1984-05-14 | Dainippon Printing Co Ltd | パタ−ン状回折格子の複製方法 |
| JPS61110583A (ja) * | 1984-11-02 | 1986-05-28 | Toppan Printing Co Ltd | 虹彩色を有する金属類蒸着転写箔の製造方法 |
| JPS62125879A (ja) * | 1985-11-26 | 1987-06-08 | Nisshin Steel Co Ltd | 放射線硬化型塗料による塗装金属板の製造方法 |
| JPH0615234B2 (ja) * | 1985-12-05 | 1994-03-02 | 東洋メタライジング株式会社 | 虹彩模様を呈する積層体及びその製造方法 |
| JPH01280092A (ja) * | 1988-05-02 | 1989-11-10 | Toppan Printing Co Ltd | 高光沢紙の製造方法 |
| JPH03223883A (ja) * | 1990-01-30 | 1991-10-02 | Dainippon Printing Co Ltd | ホログラムの複製方法 |
| JP3314965B2 (ja) * | 1991-11-25 | 2002-08-19 | 大日本印刷株式会社 | 耐擦傷性防眩フィルム、偏光板及びその製造方法 |
| JPH06182957A (ja) * | 1992-12-15 | 1994-07-05 | Dainippon Printing Co Ltd | 化粧シート及び該化粧シートの製造方法 |
| JPH06314057A (ja) * | 1993-11-05 | 1994-11-08 | Dainippon Printing Co Ltd | 透明型ホログラム |
| JPH07199812A (ja) * | 1993-12-28 | 1995-08-04 | Toppan Printing Co Ltd | 積層体 |
| JPH08142491A (ja) * | 1994-11-18 | 1996-06-04 | Dainippon Printing Co Ltd | 転写シート |
| JPH09243817A (ja) * | 1996-03-12 | 1997-09-19 | Fujitsu Ltd | 樹脂パターンの形成方法とカラーフィルタ基板の製造方法 |
-
1999
- 1999-03-15 JP JP6765999A patent/JP4334656B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2000264000A (ja) | 2000-09-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2018084613A (ja) | ホログラム転写箔 | |
| JP2004101834A (ja) | 画像表示媒体、及びその製造方法 | |
| JP2000264000A (ja) | 変色性蒸着媒体とその製造方法 | |
| JP2000047556A (ja) | 光回折構造を有する物品の製造方法 | |
| JP2008139718A (ja) | ホログラムラベル | |
| JP2004098455A (ja) | 転写箔及びその製造方法 | |
| JP4390898B2 (ja) | 変色性蒸着印刷物の製造方法 | |
| JP5277742B2 (ja) | インモールド用転写箔の製造方法 | |
| JP2000047555A (ja) | 光回折構造を有する物品の製造方法 | |
| JPH05201181A (ja) | 身分証明書 | |
| JP2005085094A (ja) | 偽造防止媒体および偽造防止シール | |
| WO2006085597A1 (ja) | 複数図柄光輝性フィルム、複数図柄光輝性スレッドおよびそれらを用いた光輝性複数図柄形成物 | |
| JP4858133B2 (ja) | ホログラムラベル | |
| JP5957799B2 (ja) | 光学物品、光学物品を備えた転写箔、転写箔を備えた印刷物、印刷物の製造方法 | |
| JP2006313361A (ja) | カラーホログラムの製造方法 | |
| JPH03129382A (ja) | ホログラム及び回折格子柄付カード | |
| JP2004109417A (ja) | 光回折構造の製造方法、複製版材、及び媒体 | |
| JP3018598B2 (ja) | ホログラム転写箔 | |
| JP5088086B2 (ja) | ホログラム画像形成方法 | |
| JPH07329469A (ja) | 偽造防止シート | |
| JP5407922B2 (ja) | ホログラムラベル | |
| JP2008139717A (ja) | ホログラムラベル | |
| JP7311013B2 (ja) | 体積ホログラム積層体、体積ホログラム積層体の製造方法、体積ホログラム転写箔、体積ホログラムラベル、埋込用体積ホログラムシート、カードおよびホログラム貼付物品 | |
| JP2011203489A (ja) | ホログラムラベル | |
| JP4973163B2 (ja) | スクラッチカードの製造方法、及びスクラッチカード |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20060227 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20080724 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080805 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080924 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20090623 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20090624 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120703 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080924 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120703 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130703 Year of fee payment: 4 |
|
| LAPS | Cancellation because of no payment of annual fees |