JP4407796B2 - パリソン成形方法及び装置 - Google Patents
パリソン成形方法及び装置 Download PDFInfo
- Publication number
- JP4407796B2 JP4407796B2 JP2003282035A JP2003282035A JP4407796B2 JP 4407796 B2 JP4407796 B2 JP 4407796B2 JP 2003282035 A JP2003282035 A JP 2003282035A JP 2003282035 A JP2003282035 A JP 2003282035A JP 4407796 B2 JP4407796 B2 JP 4407796B2
- Authority
- JP
- Japan
- Prior art keywords
- resin
- parison
- die head
- discharge port
- head discharge
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000000465 moulding Methods 0.000 title claims description 73
- 238000000034 method Methods 0.000 title claims description 28
- 229920005989 resin Polymers 0.000 claims description 337
- 239000011347 resin Substances 0.000 claims description 337
- 230000002093 peripheral effect Effects 0.000 claims description 67
- 230000007246 mechanism Effects 0.000 claims description 15
- 239000012530 fluid Substances 0.000 claims description 14
- 239000010410 layer Substances 0.000 description 96
- 238000000071 blow moulding Methods 0.000 description 15
- 239000000463 material Substances 0.000 description 12
- 238000007493 shaping process Methods 0.000 description 11
- 230000004888 barrier function Effects 0.000 description 8
- 239000002356 single layer Substances 0.000 description 8
- 238000004891 communication Methods 0.000 description 6
- 238000001125 extrusion Methods 0.000 description 5
- 239000003086 colorant Substances 0.000 description 4
- 230000001276 controlling effect Effects 0.000 description 4
- 230000002411 adverse Effects 0.000 description 3
- 230000008859 change Effects 0.000 description 3
- 230000000694 effects Effects 0.000 description 3
- 238000010101 extrusion blow moulding Methods 0.000 description 3
- 238000012545 processing Methods 0.000 description 3
- 238000009751 slip forming Methods 0.000 description 3
- 238000013461 design Methods 0.000 description 2
- 230000006872 improvement Effects 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- 230000004048 modification Effects 0.000 description 2
- 238000012986 modification Methods 0.000 description 2
- 229920005672 polyolefin resin Polymers 0.000 description 2
- 230000008569 process Effects 0.000 description 2
- 229920000219 Ethylene vinyl alcohol Polymers 0.000 description 1
- 239000000853 adhesive Substances 0.000 description 1
- 230000001070 adhesive effect Effects 0.000 description 1
- 238000007664 blowing Methods 0.000 description 1
- 230000006837 decompression Effects 0.000 description 1
- 238000007599 discharging Methods 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- 239000004715 ethylene vinyl alcohol Substances 0.000 description 1
- 239000002828 fuel tank Substances 0.000 description 1
- RZXDTJIXPSCHCI-UHFFFAOYSA-N hexa-1,5-diene-2,5-diol Chemical compound OC(=C)CCC(O)=C RZXDTJIXPSCHCI-UHFFFAOYSA-N 0.000 description 1
- 230000002401 inhibitory effect Effects 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 239000012778 molding material Substances 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- 230000001105 regulatory effect Effects 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 238000011144 upstream manufacturing Methods 0.000 description 1
Images






Landscapes
- Blow-Moulding Or Thermoforming Of Plastics Or The Like (AREA)
Description
また、ダイヘッド吐出口付近に高圧で樹脂を付加することによって、主パリソンを切断する方法は、主パリソンを切断するための樹脂をかなり高圧にしなければならない問題点があると共に、主パリソンに対してある程度粘性を持った樹脂を選定しなければならず、樹脂の選択幅が狭まるという問題点もある。
また、内層に別成形したプリフォームを用い、押出し樹脂により外側を覆い、ピンチオフ部を外層単独に構成する方法は、プリフォームを成形するための別装置・別工程を必要とする。しかもその場合は、連続したパリソンは得られないため、高速成形には不利である。さらに、内外層を交互に蓄積・射出・ピンチオフするようにしたものは、内層及び外層の吐出制御が非常に複雑であると共に、連続したパリソンは得られないため、高速成形には不利であるという欠点がある。
さらに、前記第1パリソン部間を前記第2樹脂により接続する際に、前記第1ダイヘッド吐出口の外周側、もしくは内周側、もしくは外周側と内周側から流体を付加することが望ましい。
前記第2パリソン部は、バリ部となる場合に限らず、二次成形部の一部となる場合もあり、バリ部となる場合は単一樹脂が望ましいが、二次成形部の一部となる場合は、成形する容器に応じて多層あるいは単層構造とすることができる。また、第2パリソン部は、必ずしも軸方向に一段と限らず、二つ以上の樹脂を配置して2段以上にすることも可能である。
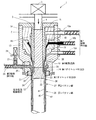
図1は、第1パリソン部36を吐出している状態を示し、コア部材4は下方位置に押し下げられ、ダイ吐出口30は第1ダイ吐出口23と連通している状態にある。したがって、図示のように第1樹脂押出機10aから押出された内層樹脂40の上に、第1樹脂押出機10bから押出された中間層樹脂41、第1樹脂押出機10cから押出された外層樹脂42が順次積層されて第1樹脂となり第1樹脂流路22を通過し、第1ダイヘッド吐出口23から吐出され、さらに連通路を通ってダイヘッド吐出口30から円筒状の第1パリソン部36となって押出成形される。その際、第2樹脂押出機26による第2樹脂の押出がなく、第2樹脂は第2ダイヘッド吐出口24でその先端部を通過している第1樹脂の外層樹脂42と接しながら停止している状態にあるが、第2樹脂押出機26から定量の樹脂を押出して、外層樹脂の外周部に付加してもよい。第2樹脂が連続して第1樹脂の外層樹脂の外側に付加される場合、第2樹脂が外層樹脂と同じ樹脂であるならば、それだけ外層樹脂が厚くなり、違う樹脂の場合は、第2樹脂が第1パリソンの外層を構成することになり、第1パリソン部の層が増えることになる。
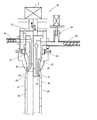
該実施形態のパリソン成形装置49は、厚さ方向に単一層からなり、高さ方向に2種類の樹脂からなるパリソンを構成する場合を示し、前記実施形態と同様な部材は同一符号を付し、相違点のみについて説明する(以下に示す各実施形態においても同様とする)。該実施形態において、図1〜2に示す実施形態と主に相違する点は、第1パリソン部が単層となっている点であり、したがって第1樹脂押出機は単一の押出機しか有してない。該図において、中心線から右側は、第1パリソン部47を押出成形している状態を示し、左側は第2パリソン部48を押出成形している状態を示している。
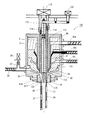
図4は、単層パリソンの成形装置の変形例であり、本実施形態のパリソン成形装置60では、第2樹脂流路62をコア部材61内に設け、第1樹脂押出機63にアキュムレータ64を設けてある。したがって、本実施形態では、間欠的な第1パリソン部47を接続する第2樹脂が、第1ダイヘッド吐出口65の内周側から付与される。この場合、第1樹脂押出後、コア部材61が上昇することによって、第2樹脂押出機26と第2樹脂流路62が連通し、第2樹脂に押出機26による圧力が加えられる。そして、第2樹脂が吐出されることにより、第2ダイヘッド吐出口66が第1パリソン部47と接続され、第2パリソン部48が成形され、第2パリソン部成形後コア部材61が下降して、第1ダイヘッド吐出口65を開口すると同時にアキュムレータ64が作動して第1樹脂を第1ダイヘッド吐出口65から射出することによって、第1樹脂が第2パリソン部48に接続される。この時第2樹脂押出機26と第2樹脂流路62は、物理的に遮断されるため、第2樹脂の流出は最小限に抑えることができる。なお、本実施形態では、第1パリソン部47の肉厚調節機構68を、第2ダイヘッド吐出口より上流側のダイ内部のみに設けてあるが図1及び図2に示すように、樹脂吐出口の下流側或いはその両方に設けても良い。
本実施形態のパリソン成形装置110は、筒状開閉弁(シャットオフバルブ)とコアの組合せにより、第1ダイヘッド吐出口及びダイヘッド吐出口を制御したものであり、図8で中心線より右側半分が筒状開閉弁が上昇して第1ダイヘッド吐出口を開いている状態を示し、左側半分が筒状開閉弁が下降して第1ダイヘッド吐出口を閉じている状態を示している。図1に示す実施形態と同様な構成は同一符号を付し、相違している構成についてのみ説明する。
また、本発明によって得られるパリソンの第1パリソン部及び/又は第2パリソン部の層構成も、単層、2層以上の多層といった様々な層構成にすることが可能である。
2、52、79 ダイ本体
3 内筒
4、51、61、115 コア部材
10a〜10c、50、63、78 第1樹脂押出機
16 内層樹脂流路
19 中間層樹脂流路
20 外層樹脂流路
22、53、78、113 第1樹脂流路
23、54、65、80、112 第1ダイヘッド吐出口
24、58、66、85a〜b 第2ダイヘッド吐出口
25、55、82、102 ダイ外筒
26、81a、81b 第2樹脂押出機
27、64 アキュムレータ
28 プランジャー
29、57、62、83a、83b 第2樹脂流路
30、125 ダイヘッド吐出口
31、56、68、118 パリソン肉厚調整機構
32、86、87、116 吐出樹脂制御部材
36、47、71 第1パリソン部
37、48、72 第2パリソン部
74 コア外輪
75 コア内輪
92 圧力エア供給路
94、101 圧力エア噴出口
111 筒状開閉弁
114 筒状開閉弁駆動装置
Claims (13)
- 第1樹脂押出機より押出される第1樹脂を、第1ダイヘッド吐出口において該第1ダイヘッド吐出口を開閉することにより吐出させ、間欠的な第1パリソン部を形成すると共に、該間欠的な第1パリソン部間を前記第1ダイヘッド吐出口とは異なる一つ以上の第2ダイヘッド吐出口から付与される一つ以上の樹脂からなる第2樹脂により形成される第2パリソン部で接続することにより、パリソンの長手方向に二つ以上の樹脂を配置するパリソン成形方法であって、前記第1パリソン部間を前記第2樹脂により接続する際に、前記第1ダイヘッド吐出口の外周側、もしくは内周側、もしくは外周側と内周側から流体を付加することを特徴とする、パリソン成形方法。
- 間欠的な前記第1パリソン部を接続する前記第2樹脂が、第1ダイヘッド吐出ロの外周側、又は内周側、もしくは外周側と内周側から付与されることを特徴とする請求項1に記載のパリソン成形方法。
- 前記第1パリソン部及び又は前記第2パリソン部の一部もしくは全てが、多層構造となっていることを特徴とする請求項1又は2に記載のパリソン成形方法。
- 前記第2樹脂は、前記第1樹脂が吐出されている間は吐出されないことを特徴とする請求項1乃至3何れかに記載のパリソン成形方法。
- 前記第2樹脂の一部もしくは全てが、前記第1樹脂が吐出されている間にも吐出されていることを特徴とする請求項1乃至3何れかに記載のパリソン成形方法。
- 前記第2樹脂の一部もしくは全ての流量を常時もしくは定期的に制御することを特徴とする請求項1乃至5何れかに記載のパリソン成形方法。
- 前記第1パリソン部及び第2パリソン部が押出されるダイヘッド吐出口の開口量を調整することにより、パリソンの肉厚を調整することを特徴とする請求項1乃至6何れかに記載のパリソン成形方法。
- ダイヘッドに、第1樹脂押出機、第2樹脂押出機、前記第1樹脂押出機から押出された溶融樹脂を通過させ端部が第1ダイヘッド吐出口となっている第1樹脂流路、前記第2樹脂押出機から押出された溶融樹脂を通過させ端部が第2ダイヘッド吐出口となっている第2樹脂流路を有し、且つ第1ダイヘッド吐出口を開閉する第1ダイヘッド吐出口開閉手段を有し、前記第1ダイヘッド吐出ロを前記第1ダイヘッド吐出ロ開閉手段が間欠的に閉塞することにより、前記第1樹脂押出機より押出される第1樹脂を間欠的に遮断して間欠的な第1樹脂を少なくとも含む第1パリソン部を形成すると共に、前記第1パリソン部間に前記第2ダイヘッド吐出口から吐出される第2樹脂が接続されるようにしてなるパリソン成形装置であって、
前記第1ダイヘッド吐出口の外周側、もしくは内周側、もしくは外周側と内周側に流体供給装置に接続された流体吹出し口を有し、前記第1パリソン部間を前記第2樹脂により接続する際に前記流体吹出し口より前記第1ダイヘッド吐出口周辺に流体を付加するようにしてなることを特徴とするパリソン成形装置。 - 前記第1ダイヘッド吐出ロ開閉手段が、ダイヘッドの中心部に位置してコア駆動装置により所定ストロークで変位可能に設けられたコアである請求項8記載のパリソン成形装置。
- 前記第1ダイヘッド吐出ロ開閉手段が、ダイヘッドの中央部に位置して所定ストロークで変位可能に設けられた筒状開閉バルブである請求項8記載のパリソン成形装置。
- 前記筒状開閉バルブの中心部を貫通して所定ストロークで変位可能にコアが設けられ、該コアの下端がダイヘッド吐出口の開口量を制御してパリソンの肉厚を制御する肉厚制御部材となっている請求項10に記載のパリソン成形装置。
- パリソンの偏肉及び/又は偏心を調整するパリソン肉厚調整機構を有する請求項8乃至11何れかに記載のパリソン成形装置。
- 前記第1樹脂押出機及び第2樹脂押出機がそれぞれ1台以上の樹脂押出機からなり、前記第1樹脂及び第2樹脂がそれぞれ1層又は多層となって前記第1樹脂流路及び第2樹脂流路を通過するようにしてなる請求項8乃至12何れかに記載のパリソン成形装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003282035A JP4407796B2 (ja) | 2002-08-23 | 2003-07-29 | パリソン成形方法及び装置 |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002243806 | 2002-08-23 | ||
| JP2003282035A JP4407796B2 (ja) | 2002-08-23 | 2003-07-29 | パリソン成形方法及び装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004098666A JP2004098666A (ja) | 2004-04-02 |
| JP4407796B2 true JP4407796B2 (ja) | 2010-02-03 |
Family
ID=32301153
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003282035A Expired - Fee Related JP4407796B2 (ja) | 2002-08-23 | 2003-07-29 | パリソン成形方法及び装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4407796B2 (ja) |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8157555B2 (en) | 2005-01-12 | 2012-04-17 | Toyo Seikan Kaisha, Ltd. | Extrusion feed device for composite resin and composite resin mass |
| EP1885542A2 (de) * | 2005-05-10 | 2008-02-13 | Mauser-Werke GmbH | Extrusions-speicherkopf, verfahren zur herstellung von blasgeformten mehrschichtigen kunststoffhohlkörpern und hergestellter kunststoffhohlkörper |
| JP4771315B2 (ja) * | 2006-08-31 | 2011-09-14 | 株式会社吉野工業所 | 多層ブロー容器 |
| KR100868915B1 (ko) * | 2007-06-21 | 2008-11-17 | 도요 세이칸 가부시키가이샤 | 복합 수지의 압출 공급 장치 및 복합 수지괴 |
| KR101277925B1 (ko) * | 2008-06-30 | 2013-06-27 | 가부시키가이샤 요시노 고교쇼 | 합성수지제 적층 병체, 사출성형장치 및 적층 프리폼의 성형방법 |
| KR101024862B1 (ko) | 2009-01-05 | 2011-03-31 | 허남춘 | 다색조 용기 성형용 다이헤드 및 이를 포함하는 성형장치 |
| DE102014004221A1 (de) * | 2014-03-25 | 2015-10-01 | Hpt Hochwertige Pharmatechnik Gmbh & Co. Kg | Spritzstation für die Herstellung von Multilayer-Vorformlingen |
| DE102020209556B4 (de) * | 2020-07-29 | 2026-05-07 | Volkswagen Aktiengesellschaft | Verfahren zum Herstellen von Kraftstofftanks und eine Anlage zum Durchführen eines entsprechenden Verfahrens |
-
2003
- 2003-07-29 JP JP2003282035A patent/JP4407796B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2004098666A (ja) | 2004-04-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| AU2019264547B2 (en) | Preform extrusion molding apparatus, method for extrusion molding, and preform | |
| US10766182B2 (en) | Extrusion parison head for discontinuous foaming | |
| US7959426B2 (en) | Apparatus for producing a multi-layer parison having a layer of varying thickness | |
| JPH04316808A (ja) | 多層パリソンの押出制御方法 | |
| JPH0365768B2 (ja) | ||
| JP2004098666A (ja) | パリソン成形方法及び装置並びにパリソン、パリソン加工方法 | |
| CN101939152A (zh) | 用于形成多层树脂的模头和具有该模头的挤出成型机 | |
| CN104723538A (zh) | 用于通过挤吹成型制造塑料制品的装置和制造塑料制品的方法 | |
| JP3217361B2 (ja) | 押出吹込成形機用アキュムレータヘッド | |
| KR20060132740A (ko) | 멀티 레이어 도즈 | |
| EP1676687B1 (en) | Multilayered molten resin mass, multilayered preform for blow molding formed from the multilayered molten resin mass by compression molding, and multilayered container | |
| JP5841610B2 (ja) | 特にプラスチック材料のための押出成形装置 | |
| JP2011104807A (ja) | 複合合成樹脂生成方法と複合合成樹脂生成装置 | |
| JPH02200404A (ja) | 押出ダイとこれを使って成形する押出体及びその成形方法 | |
| CN100551670C (zh) | 复合树脂的挤压供给装置以及复合树脂块 | |
| JP3897447B2 (ja) | パリソン形成方法とその装置 | |
| EP1129838B1 (de) | Vorrichtung zum Herstellen von hohlkörperförmigen Artikeln aus thermoplastischem Kunststoff durch Saugblasen | |
| CN101500780B (zh) | 具有型坯壁厚分布系统的用于中空体吹塑的挤压头 | |
| KR102647106B1 (ko) | 패리슨 성형용 수지 압출기 및 이를 포함하는 블로우 사출 성형 장치 | |
| JPH0650179Y2 (ja) | ブロー成形機用のダイヘッド | |
| JPH07171879A (ja) | 多層ブロー成形用ダイス | |
| KR100588776B1 (ko) | 그라데이션 효과를 갖는 용기 제조장치 | |
| JPH0465761B2 (ja) | ||
| JP3252103B2 (ja) | パリソンの肉厚調整装置 | |
| EP0430596A1 (en) | Parison head for use in a multi-layer blow moulding machine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20060704 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20080829 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20090318 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20090518 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20090708 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20090825 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20091021 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20091103 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4407796 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121120 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121120 Year of fee payment: 3 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121120 Year of fee payment: 3 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131120 Year of fee payment: 4 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131120 Year of fee payment: 4 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313111 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| LAPS | Cancellation because of no payment of annual fees |