JP4800643B2 - 筒状フィルターおよびその製造方法 - Google Patents
筒状フィルターおよびその製造方法 Download PDFInfo
- Publication number
- JP4800643B2 JP4800643B2 JP2005076043A JP2005076043A JP4800643B2 JP 4800643 B2 JP4800643 B2 JP 4800643B2 JP 2005076043 A JP2005076043 A JP 2005076043A JP 2005076043 A JP2005076043 A JP 2005076043A JP 4800643 B2 JP4800643 B2 JP 4800643B2
- Authority
- JP
- Japan
- Prior art keywords
- fiber
- heat
- nonwoven fabric
- melting point
- layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000004519 manufacturing process Methods 0.000 title claims description 14
- 239000000835 fiber Substances 0.000 claims description 457
- 239000004745 nonwoven fabric Substances 0.000 claims description 153
- 238000001914 filtration Methods 0.000 claims description 131
- 238000002844 melting Methods 0.000 claims description 71
- 230000008018 melting Effects 0.000 claims description 64
- 229920005989 resin Polymers 0.000 claims description 55
- 239000011347 resin Substances 0.000 claims description 55
- 239000000853 adhesive Substances 0.000 claims description 33
- -1 polyethylene terephthalate Polymers 0.000 claims description 32
- 239000002131 composite material Substances 0.000 claims description 25
- 229920001577 copolymer Polymers 0.000 claims description 16
- 239000004840 adhesive resin Substances 0.000 claims description 11
- 229920006223 adhesive resin Polymers 0.000 claims description 11
- 229920005992 thermoplastic resin Polymers 0.000 claims description 11
- 239000000463 material Substances 0.000 claims description 9
- 239000004645 polyester resin Substances 0.000 claims description 8
- 239000003795 chemical substances by application Substances 0.000 claims description 7
- 230000008602 contraction Effects 0.000 claims description 6
- 238000010438 heat treatment Methods 0.000 claims description 6
- 229920000728 polyester Polymers 0.000 claims description 6
- 229920001225 polyester resin Polymers 0.000 claims description 6
- 229920000139 polyethylene terephthalate Polymers 0.000 claims description 6
- 239000005020 polyethylene terephthalate Substances 0.000 claims description 6
- 230000001070 adhesive effect Effects 0.000 claims description 5
- 229920001707 polybutylene terephthalate Polymers 0.000 claims description 5
- 125000003118 aryl group Chemical group 0.000 claims description 4
- 229920000229 biodegradable polyester Polymers 0.000 claims description 4
- 239000004622 biodegradable polyester Substances 0.000 claims description 4
- 229920002678 cellulose Polymers 0.000 claims description 4
- 239000001913 cellulose Substances 0.000 claims description 4
- 229920001634 Copolyester Polymers 0.000 claims description 3
- 229920003232 aliphatic polyester Polymers 0.000 claims description 2
- 238000000578 dry spinning Methods 0.000 claims description 2
- 238000002166 wet spinning Methods 0.000 claims description 2
- 239000000284 extract Substances 0.000 claims 1
- 239000010410 layer Substances 0.000 description 189
- 239000000306 component Substances 0.000 description 48
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 28
- 238000004804 winding Methods 0.000 description 26
- 239000004743 Polypropylene Substances 0.000 description 21
- 229920001155 polypropylene Polymers 0.000 description 18
- 239000007788 liquid Substances 0.000 description 16
- 238000000034 method Methods 0.000 description 15
- 239000002245 particle Substances 0.000 description 10
- 239000008358 core component Substances 0.000 description 9
- 230000000052 comparative effect Effects 0.000 description 7
- 238000011118 depth filtration Methods 0.000 description 7
- 238000012545 processing Methods 0.000 description 7
- 238000001471 micro-filtration Methods 0.000 description 6
- 230000000903 blocking effect Effects 0.000 description 5
- 239000000428 dust Substances 0.000 description 5
- 239000004744 fabric Substances 0.000 description 5
- 239000004750 melt-blown nonwoven Substances 0.000 description 5
- QQONPFPTGQHPMA-UHFFFAOYSA-N propylene Natural products CC=C QQONPFPTGQHPMA-UHFFFAOYSA-N 0.000 description 5
- 238000012360 testing method Methods 0.000 description 5
- 239000012530 fluid Substances 0.000 description 4
- 229920013716 polyethylene resin Polymers 0.000 description 4
- 125000004805 propylene group Chemical group [H]C([H])([H])C([H])([*:1])C([H])([H])[*:2] 0.000 description 4
- OKKJLVBELUTLKV-UHFFFAOYSA-N Methanol Chemical compound OC OKKJLVBELUTLKV-UHFFFAOYSA-N 0.000 description 3
- 239000000470 constituent Substances 0.000 description 3
- 238000002788 crimping Methods 0.000 description 3
- 238000009826 distribution Methods 0.000 description 3
- 239000000706 filtrate Substances 0.000 description 3
- 239000010419 fine particle Substances 0.000 description 3
- 239000012535 impurity Substances 0.000 description 3
- 230000000149 penetrating effect Effects 0.000 description 3
- 230000002093 peripheral effect Effects 0.000 description 3
- 238000011045 prefiltration Methods 0.000 description 3
- 238000003825 pressing Methods 0.000 description 3
- 238000007789 sealing Methods 0.000 description 3
- 239000004094 surface-active agent Substances 0.000 description 3
- 239000000725 suspension Substances 0.000 description 3
- 230000037303 wrinkles Effects 0.000 description 3
- 229920001410 Microfiber Polymers 0.000 description 2
- 239000004698 Polyethylene Substances 0.000 description 2
- 239000002253 acid Substances 0.000 description 2
- 239000003513 alkali Substances 0.000 description 2
- 239000011248 coating agent Substances 0.000 description 2
- 238000001035 drying Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 238000010828 elution Methods 0.000 description 2
- 238000005187 foaming Methods 0.000 description 2
- 229920001903 high density polyethylene Polymers 0.000 description 2
- 239000004700 high-density polyethylene Substances 0.000 description 2
- 229920001519 homopolymer Polymers 0.000 description 2
- 238000010030 laminating Methods 0.000 description 2
- 229920001684 low density polyethylene Polymers 0.000 description 2
- 239000004702 low-density polyethylene Substances 0.000 description 2
- 229920001179 medium density polyethylene Polymers 0.000 description 2
- 239000004701 medium-density polyethylene Substances 0.000 description 2
- 239000002184 metal Substances 0.000 description 2
- 229910052751 metal Inorganic materials 0.000 description 2
- 239000003973 paint Substances 0.000 description 2
- 230000035515 penetration Effects 0.000 description 2
- 229920001748 polybutylene Polymers 0.000 description 2
- 229920000573 polyethylene Polymers 0.000 description 2
- 229920000098 polyolefin Polymers 0.000 description 2
- 229920005672 polyolefin resin Polymers 0.000 description 2
- 239000000843 powder Substances 0.000 description 2
- 238000004080 punching Methods 0.000 description 2
- 239000008213 purified water Substances 0.000 description 2
- 230000008646 thermal stress Effects 0.000 description 2
- 239000011800 void material Substances 0.000 description 2
- 239000002759 woven fabric Substances 0.000 description 2
- 241000675108 Citrus tangerina Species 0.000 description 1
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical group [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 1
- 229920002292 Nylon 6 Polymers 0.000 description 1
- 241000219793 Trifolium Species 0.000 description 1
- 235000013334 alcoholic beverage Nutrition 0.000 description 1
- 239000002216 antistatic agent Substances 0.000 description 1
- 230000002146 bilateral effect Effects 0.000 description 1
- 238000004140 cleaning Methods 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 230000007797 corrosion Effects 0.000 description 1
- 238000005260 corrosion Methods 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 239000006185 dispersion Substances 0.000 description 1
- 239000003651 drinking water Substances 0.000 description 1
- 235000020188 drinking water Nutrition 0.000 description 1
- 238000011156 evaluation Methods 0.000 description 1
- 238000007380 fibre production Methods 0.000 description 1
- 239000012510 hollow fiber Substances 0.000 description 1
- 229920000092 linear low density polyethylene Polymers 0.000 description 1
- 239000004707 linear low-density polyethylene Substances 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 239000000155 melt Substances 0.000 description 1
- 239000012528 membrane Substances 0.000 description 1
- 239000000401 methanolic extract Substances 0.000 description 1
- 239000003595 mist Substances 0.000 description 1
- 238000002156 mixing Methods 0.000 description 1
- 239000003921 oil Substances 0.000 description 1
- 239000003960 organic solvent Substances 0.000 description 1
- 229920006122 polyamide resin Polymers 0.000 description 1
- 239000011148 porous material Substances 0.000 description 1
- 229920005604 random copolymer Polymers 0.000 description 1
- 239000004065 semiconductor Substances 0.000 description 1
- 239000002356 single layer Substances 0.000 description 1
- 239000002904 solvent Substances 0.000 description 1
- 238000009987 spinning Methods 0.000 description 1
- 238000003756 stirring Methods 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 239000002344 surface layer Substances 0.000 description 1
- 229920002994 synthetic fiber Polymers 0.000 description 1
- 239000012209 synthetic fiber Substances 0.000 description 1
- 229920001897 terpolymer Polymers 0.000 description 1
- 238000005406 washing Methods 0.000 description 1
Images

Landscapes
- Filtering Materials (AREA)
- Nonwoven Fabrics (AREA)
Description
(繊維の熱収縮率)
単繊維の熱収縮率は、10本束ねて2点間の長さが100mmに印を付けた捲縮を掛けてない繊維を金網のコップの底に吊るし、任意の温度に加熱した乾燥機に5秒間入れて、取り出して熱収縮後の長さを測定し、下記式で算出した。
熱収縮率(%)=[(100−熱収縮後の長さ)×100]/100
なお、乾熱収縮率はJISに準拠して1mg/dの加重を掛けて測定した。
140℃に加熱した熱風貫通型熱接着不織布加工機中で、コンベアに沿わせて試験不織布を繰出し、20秒間熱処理したとき、下記式で不織布の熱収縮率を算出した。
元の不織布幅をA(cm)とし、熱処理後の不織布の幅B(cm)とすると、
熱収縮率(%)=[100×(A−B)]/A
JIS L 1015−7.22(6)のメタノール抽出分による。
濃度200ppmに調製された試験用ダスト(JIS8種[中位径6.6〜8.6μmと11種[中位径1.6〜2.3μm]を1:1の質量割合で混合したもの、関東ローム製)の試験用懸濁液を均一に攪拌しながら筒状フィルターの外側から中空部に向かって15リットル/分の流量で流し、この流量を維持するための通水圧力が0.2MPaになったときの総通水量(リットル)で表す。
試験用懸濁液の所定量に含まれるダストの粒子径別の個数(M)と、これを濾過した後の液に残るダストの粒子径別の個数(N)を粒度分布測定機(商品名:コールターカウンターZM型:コールターエレクトロニクス社製)を用いて測定した。各粒子径別に下記式から遮断率を算出した。遮断率はある粒子径以上は100%になる。その直前の遮断率が99%になる粒子径(r)を濾過精度とした。
遮断率(%)=[(M−N)×100]/M
濾過精度はrが小さいほど微小な粒子をフィルターが補足できることを示す。
試験用懸濁液は、50ppmのJIS7種[中位径27〜31μm]とJIS8種[中位径6.6〜8.6μm]を1:1の質量割合で混合したダスト水分散液を、流速40リットル/分で濾過し、濾過開始後5分の濾過液について測定した。
水を流速40リットル/分で通水した時の、フィルターの入口、出口の圧力差を測定し、(KPa)で表示した。
(熱収縮繊維)
プロピレンが96質量%で、融点が136℃、230℃のMFRが15g/10分のエチレン−プロピレン共重合体(EP)を265℃で溶融紡糸し、90℃の熱水中で3.2倍に熱延伸し、続いて静電防止剤などを含む繊維処理剤を付与して、スタフィングボックスで機械捲縮をかけ、60℃のコンベア型熱風貫通型乾燥機で乾燥して51mmに切断した、4dtex(EP1繊維)、8dtex(EP2繊維)、及び15dtex(EP3繊維)のステープル繊維を用いた。上記EP1〜EP3繊維の熱収縮率は、130℃で45%(100mmが55mmとなった)、140℃で85%、そして150℃で92%の単繊維熱収縮率を示した。一方、JISに準拠した1mg/dの加重を掛ける乾熱収縮率は、4dtexのEP1繊維では、130℃で50%、140℃で70%、そして150℃で76%であった。また4dtexのEP1繊維の熱応力は、100℃で15gf/dtex、120℃で25gf/dtex、そして140℃で20gf/dtexであった。なお、これらEP繊維は、熱収縮させた後に150℃に暴露すると溶融した粒状となり、少しの押し圧をかけると熱接着に利用できる。
熱接着・熱収縮複合繊維は、前記EP樹脂を芯成分とし、鞘成分に融点が122℃で190℃のMFRが20g/10分の直鎖状低密度ポリエチレンを用いて、複合断面積比が1:1の偏芯した鞘芯型複合繊維を前記EP繊維と同様にして6dtexのステープル繊維(EL繊維)とした。120℃と140℃の乾熱収縮率は、夫々10%と25%であった。なお、無加重下での単繊維熱収縮率は、140℃において35%であった。
鞘成分として前記EP樹脂を50質量%と、芯成分として融点が163℃で230℃のMFRが30g/10分であるポリプロピレン樹脂を50質量%で大きく偏芯した鞘芯型の4dtexの複合繊維を、EP繊維と同様にしてステープル繊維(CPP繊維)とした。なお、延伸温度を60℃、延伸倍率を3.5倍とした。140℃におけるその単繊維熱収縮率は20%であり、激しく立体状の微細な捲縮が発生して、微細なコイルがさらに大きなコイル状に渦巻く、バイラテラル捲縮となった。
ポリエチレン樹脂を鞘成分とし、芯成分をポリプロピレン樹脂とする熱接着性複合繊維(大和紡績(株)製、商品名NBF)を使用した。140℃におけるその単繊維熱収縮率は1%であった。
ポリエチレン樹脂を1成分とし、もう1つの成分をポリプロピレン樹脂とする繊維断面が蜜柑の様に放射状となっているポリオレフィン樹脂のみでなる分割型繊維(大和紡績(株)製、DF7)を使用した。140℃におけるその単繊維熱収縮率は2%以下であった。
ポリプロピレン樹脂からなるポリプロピレン繊維(PP繊維)を使用した。140℃におけるその単繊維熱収縮率は2%以下であった。
三井化学(株)製の6dtex弱のポリプロピレンスパンボンド不織布(SB1)PK103を使用した。140℃における幅方向の熱収縮率は15%であった。
チッソ(株)製のポリエチレン樹脂を鞘成分とし、芯成分をポリプロピレン樹脂とする熱接着性複合繊維の2dtexスパンボンド不織布(SB2)を使用した。140℃における長さ方向の熱収縮率は2%であった。
使用する繊維は、それぞれ別個にローラカードを用いて開繊してウェブとなした。まず、主体繊維層として、目付15g/m2の繊度2dtexのNBF(細繊度繊維)からなるカードウェブの両側に、それぞれ目付13g/m2の繊度6dtexのNBF(太繊度繊維)からなるカードウェブを積層して、細繊度繊維層が主体濾過層となるようにし、太繊度繊維層が通液層となるように、三層の積層ウェブとした。熱収縮繊維層として、目付15g/m2の繊度4dtexEP1繊維からなるカードウェブを使用し、熱収縮繊維層の上に主体繊維層(積層ウェブ)をネットコンベア上で積層して、4MPaの圧力水で、上下の両面から水流交絡加工し、厚みが約1mmの繊維交絡不織布(複層不織布)を作製した。この複層不織布を、スリット型吸引ボックスを用いて十分水切りした後に、135℃のネットコンベア式熱風貫通型乾燥機で、非拘束状態下、オーバーフィードさせて、乾燥と熱収縮加工を行い、EP1繊維が熱収縮して三層の積層ウェブに多数の皺状物を形成させた、目付が130g/m2で見かけの厚みが4mmの多皺不織布を作製した。
実施例1で、乾燥用のネットコンベア式熱風貫通型乾燥機とカートリッジフィルターに巻き上げる機構を持った145℃に加熱した熱風貫通型乾燥機を連結した装置を用いて、他の条件は実施例1と同様にして、収縮加工と熱接着加工を連続して行い、本発明の筒状フィルターを得た。実施例1と同様にして、熱収縮繊維層を外巻きとするものと内巻きとするものの評価をしたところ、実施例1とほぼ同一の性能であった。
実施例1の細繊度繊維に代え、繊度1dtexのNBF繊維を使用した以外は、実施例1と同様の方法で、熱収縮繊維層を内巻きとする本発明の筒状フィルターを得た。この熱収縮繊維層を内巻きとするカートリッジフィルターの濾過精度は4μm、濾過ライフは600リットル、通水圧損は6KPaであり、実施例1の筒状フィルターよりも濾過精度がさらに向上したものであった。
実施例1の各繊維に代えて、主体繊維層として、目付25g/m2の繊度10dtexのNBF(細繊度繊維)からなるカードウェブの両側に、それぞれ目付13g/m2の繊度15dtexのNBF(太繊度繊維)からなるカードウェブを積層して三層積層ウェブを使用し、熱収縮繊維層として、目付15g/m2の繊度15dtexEP3繊維からなるカードウェブを使用した以外は、実施例1と同様の方法で、熱収縮繊維層を内巻きとする本発明の筒状フィルターを得た。このカートリッジフィルターの濾過精度は15μm、濾過ライフは1600リットル、通水圧損は2KPaであった。
実施例1で使用した細繊度繊維に代えて、繊度2.5dtex、8分割型のDF7を使用して、水流交絡加工の水圧を7MPaに上げた以外は、実施例1と同様の方法で、熱収縮繊維層を内巻きとする本発明の筒状フィルターを得た。このカートリッジフィルターの濾過精度は2μm、濾過ライフは500リットル、通水圧損は7KPaであり、実施例3のカートリッジフィルターより濾過精度がさらに向上したものであった。
実施例1で使用した細繊度繊維に代えて、繊度2dtex、8分割型のTF15を使用した以外は、実施例1と同様の方法で、熱収縮繊維層を内巻きとする本発明の筒状フィルターを得た。このカートリッジフィルターは、水圧を実施例1と同様の4MPaとしたものの濾過精度は4μmであり、実施例5と類似の6MPaとしたものの濾過精度は3μmあり、圧損は5KPaと向上した。これは、極細繊維の半分が熱収縮したことに起因すると推定される。
実施例1で使用した細繊度繊維層に代えて、目付20g/m2の繊度2dtexの複合繊維スパンボンド不織布SB2を使用した以外は、実施例1と同様の方法で、熱収縮繊維層を内巻きとする本発明の筒状フィルターを得た。性能は、実施例1とほぼ同様であった。
実施例1で使用した細繊度繊維に代えて、目付20g/m2の繊度2dtexのポリプロピレン繊維(PP繊維)を使用した以外は、実施例1と同様の方法で、熱収縮繊維層を内巻きとする本発明の筒状フィルターを得た。性能は、実施例1とほぼ同様であった。
実施例8の熱収縮繊維層に代えて、目付16g/m2の繊度6dtex弱のポリプロピレンスパンボンド不織布(SB1)PK103を使用した。このとき作製した多皺不織布は、不織布の長手方向に皺が伸びる形態で、難点は不織布幅を広くすると不織布幅方向において中央部にやや皺が入り難い点であるが、30cm幅ではほぼ均一な多皺を形成することができた。この30cm幅の多皺不織布を用いて、実施例8と同様の方法で、熱収縮繊維層を外巻きとする本発明の筒状フィルターを得た。得られたカートリッジフィルターの濾過精度は8μm、濾過ライフは800リットル、通水圧損は7KPaであり、従来の相当するモールド型カートリッジフィルターより濾過ライフと通水圧損の性能が向上したものであった。
実施例1の熱収縮繊維層に代えて、繊度4dtexの潜在捲縮性繊維(CPP繊維)を使用した以外は、実施例1と同様の方法で、多皺不織布を作製した。この多皺不織布は、多皺化だけでなく熱収縮繊維層も少し伸び加減の微細なクリンプが集まったものになっており、張力をかけないように繊維を加熱したコンベア上で熱収縮繊維層を外側としてそのまま巻き上げて、本発明の筒状フィルターを得た。これを評価したところ、実施例1よりも深層濾過効果が大きく、濾過ライフは900リットルであった。
実施例1において、熱収縮繊維層の上に目付20g/m2の繊度2dtexのNBF繊維ウェブ層を乗せ、さらに繊度4dtexのNBF繊維ウェブ層を積層した三層重ねのウェブとし、実施例1と同様の方法で、本発明の筒状フィルターを得た。得られたカートリッジフィルターの濾過精度は6μm、濾過ライフは700リットル、通水圧損は7KPaであった。
実施例11において、熱収縮繊維を8dtexのEP2繊維に代えて、4dtexのNBF繊維に代えて8dtexのNBF繊維を使用した以外は、実施例11と同様の方法で、本発明の筒状フィルターを得た。得られたカートリッジフィルターの濾過精度は6μm、濾過ライフは800リットル、通水圧損は6KPaであった。
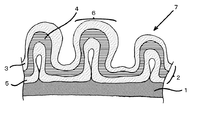
目付15g/m2の繊度4dtexの熱収縮繊維EP1の繊維ウェブの上に、目付30g/m2の繊度2dtexのNBF繊維ウェブを積層し、3MPaの圧力水で実施例1と同様の方法で乾燥した図1に示す厚み2mmの水流交絡不織布とした。これを、熱収縮繊維層を外側として巻回して、本発明の筒状フィルターを得た。得られたカートリッジフィルターの濾過精度は13μm、濾過ライフは600リットル、通水圧損は10KPaであった。
目付40g/m2の繊度2dtexのNBF繊維ウェブを、3MPaの圧力水で実施例1と同様の方法で乾燥した水流交絡不織布とし、これを巻回してカートリッジフィルターとした。得られたカートリッジフィルターの濾過精度は15μm、濾過ライフは400リットル、通水圧損は13KPaであった。
目付20g/m2の繊度2dtexの複合繊維スパンボンド不織布SB2を、実施例1に準じて直接巻回してカートリッジフィルターとした。得られたカートリッジフィルターは堅く巻かれて、比較例の1.3倍を超える重さとなり、これを評価したところ、カートリッジフィルターの表面に濾過物が薄く付着している表層濾過であり、その濾過精度は5μmと高いが、濾過ライフは100リットル、通水圧損は18KPaであった。
2 主体繊維層
3、5 通液層
4 主体濾過層
6 皺状物
7 複層不織布(多皺不織布)
8 筒状体
Claims (11)
- 複数の繊維層からなる複層不織布が巻回された筒状体を含み、隣り合う複層不織布同士が熱接着されて成る筒状フィルターであって、
前記複層不織布が、140℃における熱収縮率が9%以上の熱収縮繊維を含む熱収縮繊維層及び140℃における熱収縮率が4%以下の主体繊維を含む主体繊維層を含み、かつ複層不織布の少なくとも一方の表面を構成する繊維層が熱接着樹脂成分を含む熱接着性繊維を含み、
前記複層不織布が、熱収縮により多数の皺状物を形成する多皺不織布であり、
少なくとも前記熱接着樹脂成分で前記複層不織布間を熱接着により一体化してなる筒状フィルター。 - 前記熱接着性繊維が、熱接着成分である低融点熱可塑性樹脂と、繊維主体成分である高融点熱可塑性樹脂を含み、その融点差が10℃以上有する熱接着性複合繊維である、請求項1に記載の筒状フィルター。
- 前記熱収縮繊維層を構成する熱収縮繊維が、融点を110〜160℃とする共重合ポリエステル樹脂を低融点成分とし、ポリエチレンテレフタレート樹脂またはポリブチレンテレフタレート樹脂を高融点成分とする偏心鞘芯型またはサイドバイサイド型ポリエステル系熱接着性複合繊維であり、
前記主体繊維層を構成する繊維が、融点を220℃以上とするポリエステル系繊維、及び湿式紡糸または乾式紡糸のセルロースからなる繊維から選ばれる少なくとも一つの繊維である、請求項1又は2に記載の筒状フィルター。 - 前記熱収縮繊維層を構成する熱収縮繊維が、融点を80〜160℃とする生分解性共重合ポリエステル樹脂を低融点成分とし、低融点成分の融点より10℃を超える生分解性ポリエステル樹脂を高融点成分とする偏心鞘芯型またはサイドバイサイド型の生分解性ポリエステル系熱接着性複合繊維であり、
前記主体繊維層を構成する繊維が、湿式紡糸または乾式紡糸のセルロースからなる繊維である、請求項1又は2に記載の筒状フィルター。 - 前記熱収縮繊維層を構成する熱収縮繊維が、融点を110〜160℃とする共重合ポリエステル樹脂を低融点成分とし、ポリエチレンテレフタレート樹脂またはポリブチレンテレフタレート樹脂を高融点成分とする偏心鞘芯型またはサイドバイサイド型ポリエステル系熱接着性複合繊維であり、
前記主体繊維層を構成する繊維が、融点が180〜210℃である芳香族脂肪族ポリエステル樹脂を第1成分とし、融点が250℃以上の芳香族ポリエステル樹脂を第2成分とし、第1成分の少なくとも一部が繊維表面に露出した複合繊維である、請求項1又は2に記載の筒状フィルター。 - 前記複層不織布が、水流交絡により一体化されており、複層不織布における繊維処理剤の付着量が0.05質量%以下である、請求項1〜5のいずれかに記載の筒状フィルター。
- 前記熱収縮繊維層及び主体繊維層が、各繊維層をそれぞれ構成する繊維の繊度が異なり、いずれか一方が太繊度繊維で構成される太繊度繊維層を形成し、他方が細繊度繊維で構成される細繊度繊維層を形成しており、前記太繊度繊維層の平均繊度が細繊度繊維層の平均繊度の2倍以上である、請求項1〜6のいずれかに記載の筒状フィルター。
- 前記複層不織布は、前記主体繊維層が細繊度繊維を含む細繊度繊維層の両面に太繊度繊維を含む太繊度繊維層を配して成る三層構造である、請求項1〜7のいずれかに記載の筒状フィルター。
- 前記複層不織布を構成するいずれか一方の繊維層が、スパンボンド不織布である、請求項1〜8のいずれかに記載の筒状フィルター。
- 前記筒状体の外周に巻回された外装不織布を更に含み、
前記外装不織布は、前記熱接着性繊維からなり、かつ前記筒状体の外周に熱接着されている請求項1に記載の筒状フィルター。 - 複数の繊維層からなる複層不織布が巻回された筒状体を含み、隣り合う複層不織布同士が熱接着されて成る筒状フィルターの製造方法であって、
前記複層不織布が、140℃における熱収縮率が9%以上の熱収縮繊維を含む熱収縮繊維層及び140℃における熱収縮率が4%以下の主体繊維を含む主体繊維層を含み、かつ複層不織布の少なくとも一方の表面を構成する繊維層が熱接着樹脂成分を含む熱接着性繊維を含み、かつ前記熱接着樹脂成分の融点−5℃から前記主体繊維の最も融点の高い樹脂の融点−10℃までの範囲の温度における熱収縮繊維と主体繊維との熱収縮率の差が5%以上であり、
前記複層不織布を、前記熱接着性繊維の熱接着樹脂成分の融点を5℃下回る温度以上に加熱して熱収縮繊維層を収縮させて多数の皺状物を形成させて多皺不織布を形成し、
前記多皺不織布を前記熱接着性繊維の熱接着温度で加熱して少なくとも前記熱接着樹脂成分で前記複層不織布間を熱接着により一体化しながら巻芯に巻き取り、
巻き取られた前記複層不織布から前記巻芯を抜き取って、前記複層不織布が巻回された筒状体を形成する筒状フィルターの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005076043A JP4800643B2 (ja) | 2005-03-16 | 2005-03-16 | 筒状フィルターおよびその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005076043A JP4800643B2 (ja) | 2005-03-16 | 2005-03-16 | 筒状フィルターおよびその製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2006255576A JP2006255576A (ja) | 2006-09-28 |
| JP4800643B2 true JP4800643B2 (ja) | 2011-10-26 |
Family
ID=37095364
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2005076043A Expired - Fee Related JP4800643B2 (ja) | 2005-03-16 | 2005-03-16 | 筒状フィルターおよびその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4800643B2 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN107398134A (zh) * | 2016-05-18 | 2017-11-28 | 现代自动车株式会社 | 使用高密度滤纸的空气过滤器和空气净化器以及使用其的车辆 |
| CN108096927A (zh) * | 2017-12-29 | 2018-06-01 | 北昌君控(北京)科技有限公司 | 一种空气过滤材料及其制备方法、应用 |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5273863B2 (ja) * | 2009-05-29 | 2013-08-28 | 三ツ星ベルト株式会社 | フィルタ成形体用不織布巻付け装置及びフィルタ成形体用不織布巻付け方法 |
| DE102009041401A1 (de) * | 2009-09-12 | 2011-03-24 | Hydac Filtertechnik Gmbh | Filterelement mit einem Filtermedium sowie Verfahren zum Herstellen desselben |
| SG11201407525VA (en) * | 2012-06-06 | 2014-12-30 | Emd Millipore Corp | Low organic extractable depth filter media processed with solvent extraction method |
| JP6511289B2 (ja) * | 2015-02-24 | 2019-05-15 | 呉羽テック株式会社 | 内燃機関用プレエアフィルタ |
| EP3365090B1 (en) * | 2015-10-21 | 2022-05-04 | SWM Luxembourg s.a.r.l. | Fuel filter employing one or more layers of wetlaid synthetic fibers |
| US11420143B2 (en) | 2018-11-05 | 2022-08-23 | Hollingsworth & Vose Company | Filter media with irregular structure and/or reversibly stretchable layers |
| WO2021226049A1 (en) * | 2020-05-04 | 2021-11-11 | Hollingsworth & Vose Company | Filter media with irregular structure and/or reversibly stretchable layers |
| KR102881240B1 (ko) * | 2022-07-29 | 2025-11-06 | 킴벌리-클라크 월드와이드, 인크. | 차등 수축을 통한 토포그래피 돌출부를 갖는 다층 부직포 물질을 형성하는 방법 |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0618567Y2 (ja) * | 1989-08-09 | 1994-05-18 | 大和紡績株式会社 | カートリッジフィルター |
| JP3138145B2 (ja) * | 1993-06-07 | 2001-02-26 | 大和紡績株式会社 | 嵩高性不織布 |
| JP3386531B2 (ja) * | 1993-10-05 | 2003-03-17 | 日本バイリーン株式会社 | フィルタ素材 |
| JP3717566B2 (ja) * | 1994-11-09 | 2005-11-16 | 大和紡績株式会社 | カートリッジフィルター及びその製造方法 |
| JPH08217136A (ja) * | 1995-02-08 | 1996-08-27 | Hagiwara Kogyo Kk | 物品収納用包装体 |
| JPH08226045A (ja) * | 1995-02-21 | 1996-09-03 | Nippon Waido Cloth Kk | 立体構造布 |
| JP3131557B2 (ja) * | 1995-10-19 | 2001-02-05 | 大和紡績株式会社 | 多皺性不織布及びその製造方法 |
| DE19820560A1 (de) * | 1998-05-08 | 1999-11-11 | Mgf Gutsche & Co Gmbh Betriebs | Filtermedium |
| JP4083951B2 (ja) * | 2000-03-10 | 2008-04-30 | 日本バイリーン株式会社 | 筒状フィルタ |
| JP4139141B2 (ja) * | 2002-05-31 | 2008-08-27 | 大和紡績株式会社 | 筒状フィルター及びその製造方法 |
| JP4016327B2 (ja) * | 2002-08-20 | 2007-12-05 | 東洋紡績株式会社 | ポリエステル系不織布およびフィルター |
| JP2004142766A (ja) * | 2002-10-23 | 2004-05-20 | Unitika Ltd | 生分解性袋状物 |
-
2005
- 2005-03-16 JP JP2005076043A patent/JP4800643B2/ja not_active Expired - Fee Related
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN107398134A (zh) * | 2016-05-18 | 2017-11-28 | 现代自动车株式会社 | 使用高密度滤纸的空气过滤器和空气净化器以及使用其的车辆 |
| CN107398134B (zh) * | 2016-05-18 | 2021-06-29 | 现代自动车株式会社 | 使用高密度滤纸的空气过滤器和空气净化器以及使用其的车辆 |
| CN108096927A (zh) * | 2017-12-29 | 2018-06-01 | 北昌君控(北京)科技有限公司 | 一种空气过滤材料及其制备方法、应用 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2006255576A (ja) | 2006-09-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101678254B (zh) | 在空气过滤器中应用的多层复合物 | |
| EP3429720B1 (de) | Staubsaugerfilterbeutel mit staub- und/oder faserförmigem recyclierten material und/oder samenfasern | |
| CA2331636A1 (en) | Vacuum cleaner bag and improved vacuum cleaner bag | |
| CN102869433B (zh) | 细纤维液体颗粒过滤介质 | |
| KR100875842B1 (ko) | 필터 카트리지 | |
| JPH1190135A (ja) | プリーツフィルター | |
| JP5823205B2 (ja) | カートリッジフィルター | |
| JP2006255576A (ja) | 筒状フィルターおよびその製造方法 | |
| KR20200116522A (ko) | 필터 매체 | |
| JP4083951B2 (ja) | 筒状フィルタ | |
| EP3601656B1 (de) | Spinnvliesmaterial, gegenstand umfassend ein spinnvliesmaterial, filtermedium, filterelement und deren verwendung | |
| JP5836190B2 (ja) | 筒状フィルター | |
| JP5836191B2 (ja) | 筒状フィルター | |
| JP4751604B2 (ja) | 筒状フィルター及びその製造方法 | |
| JP4139141B2 (ja) | 筒状フィルター及びその製造方法 | |
| JP2001321620A (ja) | 筒状フィルタ | |
| JP4914569B2 (ja) | 筒状フィルターおよびその製造方法 | |
| JP2015093259A (ja) | 筒状フィルター | |
| JPH04145914A (ja) | カートリッジフィルター | |
| JP2001096110A (ja) | 筒状フィルタ | |
| JP4464433B2 (ja) | 筒状フィルタ | |
| JPWO2000057989A1 (ja) | フィルターカートリッジ | |
| JP4073150B2 (ja) | 筒状フィルタ | |
| JP3712464B2 (ja) | カートリッジフィルター及びその製造方法 | |
| JP6560101B2 (ja) | プリーツフィルター |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20080208 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20100702 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20100713 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20100906 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20110802 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20110804 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140812 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4800643 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313115 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| LAPS | Cancellation because of no payment of annual fees |