JP4826253B2 - セラミック多層基板の製造方法およびセラミック多層基板 - Google Patents
セラミック多層基板の製造方法およびセラミック多層基板 Download PDFInfo
- Publication number
- JP4826253B2 JP4826253B2 JP2005380695A JP2005380695A JP4826253B2 JP 4826253 B2 JP4826253 B2 JP 4826253B2 JP 2005380695 A JP2005380695 A JP 2005380695A JP 2005380695 A JP2005380695 A JP 2005380695A JP 4826253 B2 JP4826253 B2 JP 4826253B2
- Authority
- JP
- Japan
- Prior art keywords
- ceramic
- green sheet
- conductor
- multilayer substrate
- hole conductor
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 239000000919 ceramic Substances 0.000 title claims description 364
- 239000000758 substrate Substances 0.000 title claims description 125
- 238000004519 manufacturing process Methods 0.000 title claims description 80
- 238000000034 method Methods 0.000 title claims description 53
- 239000004020 conductor Substances 0.000 claims description 286
- 230000002265 prevention Effects 0.000 claims description 134
- 238000010304 firing Methods 0.000 claims description 35
- 239000000463 material Substances 0.000 claims description 34
- 239000011521 glass Substances 0.000 claims description 19
- 229920005989 resin Polymers 0.000 claims description 19
- 239000011347 resin Substances 0.000 claims description 19
- 238000011049 filling Methods 0.000 claims description 15
- 239000011810 insulating material Substances 0.000 claims description 14
- 238000010030 laminating Methods 0.000 claims description 13
- 229910010293 ceramic material Inorganic materials 0.000 claims description 12
- 238000005245 sintering Methods 0.000 claims description 5
- 230000000149 penetrating effect Effects 0.000 claims description 4
- 239000010410 layer Substances 0.000 description 43
- 229910052751 metal Inorganic materials 0.000 description 12
- 239000002184 metal Substances 0.000 description 12
- 239000000843 powder Substances 0.000 description 12
- 230000000694 effects Effects 0.000 description 11
- 230000008569 process Effects 0.000 description 9
- 230000001629 suppression Effects 0.000 description 8
- 238000007639 printing Methods 0.000 description 7
- 239000002994 raw material Substances 0.000 description 7
- 239000004065 semiconductor Substances 0.000 description 6
- 230000004048 modification Effects 0.000 description 5
- 238000012986 modification Methods 0.000 description 5
- 230000002093 peripheral effect Effects 0.000 description 5
- 239000002002 slurry Substances 0.000 description 5
- 230000015572 biosynthetic process Effects 0.000 description 4
- 239000003990 capacitor Substances 0.000 description 4
- 238000009792 diffusion process Methods 0.000 description 4
- 229910052709 silver Inorganic materials 0.000 description 4
- KFZMGEQAYNKOFK-UHFFFAOYSA-N Isopropanol Chemical compound CC(C)O KFZMGEQAYNKOFK-UHFFFAOYSA-N 0.000 description 3
- YXFVVABEGXRONW-UHFFFAOYSA-N Toluene Chemical compound CC1=CC=CC=C1 YXFVVABEGXRONW-UHFFFAOYSA-N 0.000 description 3
- 239000002245 particle Substances 0.000 description 3
- 238000007747 plating Methods 0.000 description 3
- 239000000047 product Substances 0.000 description 3
- OQCFWECOQNPQCG-UHFFFAOYSA-N 1,3,4,8-tetrahydropyrimido[4,5-c]oxazin-7-one Chemical compound C1CONC2=C1C=NC(=O)N2 OQCFWECOQNPQCG-UHFFFAOYSA-N 0.000 description 2
- 239000004743 Polypropylene Substances 0.000 description 2
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 description 2
- QVQLCTNNEUAWMS-UHFFFAOYSA-N barium oxide Chemical compound [Ba]=O QVQLCTNNEUAWMS-UHFFFAOYSA-N 0.000 description 2
- 239000011230 binding agent Substances 0.000 description 2
- 229910052802 copper Inorganic materials 0.000 description 2
- 238000009413 insulation Methods 0.000 description 2
- 239000000203 mixture Substances 0.000 description 2
- 230000003287 optical effect Effects 0.000 description 2
- 239000004014 plasticizer Substances 0.000 description 2
- -1 polypropylene Polymers 0.000 description 2
- 229920001155 polypropylene Polymers 0.000 description 2
- 229910000679 solder Inorganic materials 0.000 description 2
- 239000002904 solvent Substances 0.000 description 2
- 241000405965 Scomberomorus brasiliensis Species 0.000 description 1
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 1
- 239000000654 additive Substances 0.000 description 1
- 238000004873 anchoring Methods 0.000 description 1
- 239000012752 auxiliary agent Substances 0.000 description 1
- 229910052810 boron oxide Inorganic materials 0.000 description 1
- BRPQOXSCLDDYGP-UHFFFAOYSA-N calcium oxide Chemical compound [O-2].[Ca+2] BRPQOXSCLDDYGP-UHFFFAOYSA-N 0.000 description 1
- ODINCKMPIJJUCX-UHFFFAOYSA-N calcium oxide Inorganic materials [Ca]=O ODINCKMPIJJUCX-UHFFFAOYSA-N 0.000 description 1
- 239000000292 calcium oxide Substances 0.000 description 1
- 230000008859 change Effects 0.000 description 1
- 238000010344 co-firing Methods 0.000 description 1
- 239000011248 coating agent Substances 0.000 description 1
- 238000000576 coating method Methods 0.000 description 1
- 239000002131 composite material Substances 0.000 description 1
- 230000008602 contraction Effects 0.000 description 1
- 229910052878 cordierite Inorganic materials 0.000 description 1
- 239000013078 crystal Substances 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- JKWMSGQKBLHBQQ-UHFFFAOYSA-N diboron trioxide Chemical compound O=BOB=O JKWMSGQKBLHBQQ-UHFFFAOYSA-N 0.000 description 1
- DOIRQSBPFJWKBE-UHFFFAOYSA-N dibutyl phthalate Chemical compound CCCCOC(=O)C1=CC=CC=C1C(=O)OCCCC DOIRQSBPFJWKBE-UHFFFAOYSA-N 0.000 description 1
- JSKIRARMQDRGJZ-UHFFFAOYSA-N dimagnesium dioxido-bis[(1-oxido-3-oxo-2,4,6,8,9-pentaoxa-1,3-disila-5,7-dialuminabicyclo[3.3.1]nonan-7-yl)oxy]silane Chemical compound [Mg++].[Mg++].[O-][Si]([O-])(O[Al]1O[Al]2O[Si](=O)O[Si]([O-])(O1)O2)O[Al]1O[Al]2O[Si](=O)O[Si]([O-])(O1)O2 JSKIRARMQDRGJZ-UHFFFAOYSA-N 0.000 description 1
- 239000002270 dispersing agent Substances 0.000 description 1
- 238000007606 doctor blade method Methods 0.000 description 1
- 239000000945 filler Substances 0.000 description 1
- 239000002241 glass-ceramic Substances 0.000 description 1
- 229910052737 gold Inorganic materials 0.000 description 1
- 239000012212 insulator Substances 0.000 description 1
- 239000011229 interlayer Substances 0.000 description 1
- 238000004898 kneading Methods 0.000 description 1
- 238000009766 low-temperature sintering Methods 0.000 description 1
- 238000002156 mixing Methods 0.000 description 1
- 238000010295 mobile communication Methods 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 229910052759 nickel Inorganic materials 0.000 description 1
- TWNQGVIAIRXVLR-UHFFFAOYSA-N oxo(oxoalumanyloxy)alumane Chemical compound O=[Al]O[Al]=O TWNQGVIAIRXVLR-UHFFFAOYSA-N 0.000 description 1
- 229910052697 platinum Inorganic materials 0.000 description 1
- 229920002037 poly(vinyl butyral) polymer Polymers 0.000 description 1
- 239000002244 precipitate Substances 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- 238000007650 screen-printing Methods 0.000 description 1
- 229910052814 silicon oxide Inorganic materials 0.000 description 1
- 238000003756 stirring Methods 0.000 description 1
- 239000011800 void material Substances 0.000 description 1
Images








Landscapes
- Production Of Multi-Layered Print Wiring Board (AREA)
Description
(1)セラミックグリーンシート用スラリーを塗工して、セラミックグリーンシートを形成する工程、
(2)セラミックグリーンシートに、ビアホール導体形成用の貫通孔を形成する工程、
(3)ビアホール導体形成用の貫通孔に導電性ペーストを充填してビアホール導体を形成する工程、
(4)セラミックグリーンシートの表面に導電性ペーストを印刷して面内導体用導体パターンを形成する工程、
(5)セラミックグリーンシートを順次、積層することにより、未焼成のセラミック積層体を形成する工程、
(6)未焼成のセラミック積層体を焼成する工程
などを経て製造されている。
キャリアフィルムによって裏打ちされたセラミックグリーンシートに対して、少なくとも前記セラミックグリーンシートを貫通する貫通孔を形成する工程と、
前記貫通孔に導電性ペーストを充填することによりセラミックグリーンシートにビアホール導体を形成する工程と、
前記セラミックグリーンシートの表面に、前記ビアホール導体の端面の少なくとも一部から、前記セラミックグリーンシートの表面の少なくとも一部に跨るように、前記セラミックグリーンシートから前記ビアホール導体が欠落することを防止するための欠落防止パターンを形成する工程と、
前記セラミックグリーンシートを前記キャリアフィルムから剥離する工程と、
前記キャリアフィルムから剥離した、前記ビアホール導体および前記欠落防止パターンを備えたセラミックグリーンシートを含む複数のセラミックグリーンシートを積層してグリーンシート積層体を形成する工程と、
前記グリーンシート積層体を焼成して、前記グリーンシート積層体を焼結させる工程と
を具備することを特徴としている。
複数のセラミック層を積層してなるセラミック積層体と、前記セラミック積層体を構成する前記セラミック層の層間に配設された面内導体と、前記セラミック層の層間を接続するためのビアホール導体とを備えたセラミック多層基板であって、
前記ビアホール導体の端面の少なくとも一部から、前記ビアホール導体の端面と同一面となる前記セラミック層の表面の少なくとも一部に跨るように、かつ、前記ビアホール導体の端面の少なくとも一部が露出するような態様で絶縁性パターンが設けられているとともに、前記絶縁性パターンが複数のセラミック層に設けられていること、を特徴としている。
なお、この実施例では、セラミックグリーンシート1として、例えば、酸化バリウム、酸化アルミニウム、酸化ケイ素、酸化カルシウムおよび酸化ホウ素などを混合した低温焼結セラミック原料粉末に、ポリビニルブチラールなどの有機バインダ、ジ−n−ブチルフタレートなどの可塑剤、トルエンやイソプロピルアルコールなどの溶剤をそれぞれ添加、混合して調製したスラリーをドクターブレード法などの方法によってキャリアフィルム2上にシート状に成形したものを用いた。
また、有機バインダ、可塑剤、溶剤などについては、公知の種々のものを用いることが可能である。さらに、分散剤などの添加物を添加することも可能である。
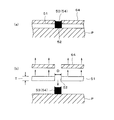
D/t>3.0 ……(1)
欠落防止パターン5を形成するためのペーストとして、例えば、ポリプロピレンなどの樹脂を主成分とする樹脂ペーストを用いることが可能である。このような樹脂ペーストを用いた場合、グリーンシート積層体の焼成時に欠落防止パターンが焼失するため、欠落防止パターンの形状を自由に選択することが可能になり、製造工程の自由度を向上させることが可能になる。
例えば、樹脂ペーストを用いた場合、ビアホール導体4の端面4aを含むセラミックグリーンシート1の全面に欠落防止パターン5を配設することが可能であり、このとき欠落防止パターン5がビアホール導体4の端面4aの全体およびセラミックグリーンシート1の表面全体の広い領域と接しているため、ビアホール導体4の欠落防止効果をより大きくすることが可能になる。
欠落防止パターン5を形成するためのペーストとして、金属を主成分とする導電性ペーストを用いてもよい。この場合、配線パターンなどを構成する導体パターン6に使用している導電性ペーストと同系統の組成のものを用いることが焼結性の点から望ましい。
また、欠落防止パターン5を形成するのに導電性ペーストを用いた場合、欠落防止パターン5はビアホール導体4の端面4aの全体およびビアホール導体4の端面4aの周囲のセラミックグリーンシート1の表面を覆うように配設することができる。また、このとき、欠落防止パターン5はビアホール導体4の端面4a全体と接しており、さらに、ビアホール導体4との密着性にも優れるため、ビアホール導体4をより確実に保持し、大きな欠落防止効果を得ることができる。
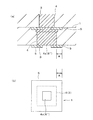
また、欠落防止パターン5を形成するためのペーストとして、導電性ペーストを用いた場合、欠落防止パターン5の、ビアホール導体4の端面4aの外周部からセラミックグリーンシート1の表面への突出距離(例えば、図4(a),(c)、及び、図5(a),(b)の距離A)は、20〜200μmとすることが望ましく、50〜100μmとすることが最も望ましい。距離Aが20μm未満になると十分な欠落防止効果が得られず、また、200μmを超えると、小型化への障害となるため好ましくない。一方、距離Aを50〜100μmとすることにより、製品の小型化を妨げることなく、十分な欠落防止効果を確保することが可能になる。
欠落防止パターン5を形成するためのペーストとして、セラミックを主成分として含むセラミックペーストを用いてもよい。欠落防止パターン5を形成するのにセラミックペーストを用いる場合、セラミックグリーンシート1(すなわち、セラミック積層体21(図2))を構成するセラミックと同系統のセラミックを用いることが焼結性の点から望ましい。
また、欠落防止パターン5を形成するのにセラミックペーストを用いる場合、欠落防止パターン5は、ビアホール導体4の端面4aの少なくとも一部が露出するような態様でビアホール導体4の端面4aの外周部から、ビアホール導体4の端面4aの周囲のセラミックグリーンシート1の表面に跨るように配設することができる。また、セラミックペーストを用いた場合、絶縁体からなる欠落防止パターン(絶縁性パターン)5が形成されるため、導電性ペーストを用いる場合に比べて、ビアホール導体4の端面4aの面積、すなわち、電極面積が大きくなりすぎることを回避しつつ、ビアホール導体4の欠落を防止することが可能になる。
なお、欠落防止パターン5を形成するためのペーストとして、セラミックペーストを用いた場合も、欠落防止パターン5の、ビアホール導体4の端面4aの外周部からセラミックグリーンシート1の表面への突出距離(例えば、図5(a),(b)の距離A)は、20〜200μmとすることが望ましく、50〜100μmとすることが最も望ましい。距離Aが20μm未満になると十分な欠落防止効果が得られず、また、200μmを超えると、小型化への障害となるため好ましくない。ただし、セラミックペーストの場合は200μmを超えた場合でも、他のビアホール導体の全面を覆うことがなければ問題はない。一方、距離Aを50〜100μmとすることにより、製品の小型化を妨げることなく、十分な欠落防止効果を確保することが可能になる。
面内導体を構成する導体パターン6は、欠落防止パターン5を乗り越えてビアホール導体4の端面4a上に達するように配設される導通接続部6aと、引き出し部6bと、前記導体接続部6aと引き出し部6bを接続する接続部6cとを含んでおり、引き出し部6b、接続部6c、導体接続部6aを介して、ビアホール導体4に接続されている。
また、端子電極を構成する導体パターン6は、欠落防止パターン5の上からビアホール導体4の端面4a上に至る領域に配設され、ビアホール導体4に確実に接続されている。
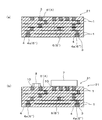
なお、この実施例1では、図2(c)に示すように、セラミック多層基板(セラミック積層体)21の下面側に露出したビアホール導体4の下側の端面4aがセラミック多層基板の端子電極6'''となっている。
なお、図2(c),図3は、焼成後にも欠落防止パターン5が残留している例を示している。
この実施例2では、欠落防止パターンの形成用材料として、樹脂ペーストを用い、セラミックグリーンシートの全面に欠落防止パターンを形成した。
(1)まず、図9(a)に示すように、キャリアフィルム2に裏打ちされたセラミックグリーンシート1を用意する。
なお、上記実施例では焼結性の観点から、前記欠落防止パターンは積層体の最外層となる位置に配設するように積層しているが、場合によっては最外層以外のセラミックグリーンシートにも、樹脂ペースト層からなる欠落防止パターン5(5a)を設けるように構成することも可能である。
り、図11(a)に示すような、ビアホール導体4が表面に露出した表面導体6'(4)、面内導体6''、ビアホール導体4の端面4aによって形成されている端子電極6'''(4a)などを構成する導体パターン6、ビアホール導体4などを備えたセラミック多層基板(セラミック積層体)21を得る。
この実施例3では、グリーンシート積層体の焼成温度では実質的に焼結しない難焼結性セラミックを主成分とする材料からなる欠落防止パターンを形成することにより、欠落防止パターンがビアホール導体の脱落を防止する機能を果たすとともに、焼成工程において、グリーンシート積層体の積層方向に直交する方向(平面方向)の収縮を抑制する機能を果たすようにした。
(1)まず、図13(a)に示すように、キャリアフィルム2に裏打ちされたセラミックグリーンシート1を用意する。
また、欠落防止パターン5(収縮抑制層5b)は、焼成後の厚みが1〜20μmとなるように、塗布厚みを調整する。これは、焼成後の厚みが1μm未満になると、収縮を抑制する効果が不十分になり、また厚みが20μmを超えると、セラミック材料からのガラス成分の欠落防止パターンへの拡散が十分にゆきわたらず、そのためセラミック層間の接着性が確保できなくなることがあることによる。
なお、難焼結性セラミックを主成分とする欠落防止パターン5(収縮抑制層5b)は、焼成工程における収縮がほとんどなく、焼成の前後においてその厚みに大きな変化が起こることはない。
なお、この実施例3では、欠落防止パターン5として、収縮抑制層5bが用いられているので、グリーンシート積層体11の焼成工程で、グリーンシート積層体11が積層方向には収縮するが、積層方向に直交する方向(平面方向)にはほとんど収縮しないようにすることが可能になり、所望の寸法精度、形状精度を備え、かつ、ビアホール導体4の欠落のない信頼性の高いセラミック多層基板を得ることができる。また、欠落防止パターンとしての収縮抑制層が、ビアホール導体とセラミックグリーンシートとの両者にまたがっているので、焼成時、それらの間に生じることのあるボイドの発生を防ぐことができる。
したがって、本願発明は、セラミック多層基板やそれを用いたセラミック多層モジュールおよびそれらの製造技術の分野に広く適用することができる。
2 キャリアフィルム
3 ビアホール用の貫通孔
4 ビアホール導体
4a ビアホール導体の端面
5(5a) 欠落防止パターン
5b 収縮抑制層
6 導体パターン
6' 表面導体
6'' 面内導体
6''' 端子電極
6a 導体接続部
6b 引き出し部
6c 接続部
7 半導体デバイス
8 表面実装部品
9 金属ケース
10 はんだ
11 グリーンシート積層体(未焼成セラミック積層体)
21 セラミック多層基板(セラミック積層体)
31 セラミック多層モジュール
31a 金属ケース付きセラミック多層モジュール
D ビアホール用の貫通孔の平面形状の最大寸法
t セラミックグリーンシートとキャリアフィルムの厚みを加算した厚さ
Claims (17)
- キャリアフィルムによって裏打ちされたセラミックグリーンシートに対して、少なくとも前記セラミックグリーンシートを貫通する貫通孔を形成する工程と、
前記貫通孔に導電性ペーストを充填することによりビアホール導体を形成する工程と、
前記セラミックグリーンシートの表面に、前記ビアホール導体の端面の少なくとも一部から、前記セラミックグリーンシートの表面の少なくとも一部に跨るように、前記セラミックグリーンシートから前記ビアホール導体が欠落することを防止するための欠落防止パターンを形成する工程と、
前記セラミックグリーンシートを前記キャリアフィルムから剥離する工程と、
前記キャリアフィルムから剥離した、前記ビアホール導体および前記欠落防止パターンを備えたセラミックグリーンシートを含む複数のセラミックグリーンシートを積層してグリーンシート積層体を形成する工程と、
前記グリーンシート積層体を焼成して、前記グリーンシート積層体を焼結させる工程と
を具備することを特徴とする、セラミック多層基板の製造方法。 - 前記欠落防止パターンを形成した後、前記セラミックグリーンシートの表面に、前記グリーンシート積層体において面内導体となる導体パターンを形成する工程を備えることを特徴とする、請求項1記載のセラミック多層基板の製造方法。
- 前記欠落防止パターンを、前記グリーンシート積層体と同時に焼成されるセラミックおよび/またはガラスを主成分とする絶縁性材料によって、前記ビアホール導体の端面の少なくとも一部が露出するような態様で形成することを特徴とする、請求項1または2記載のセラミック多層基板の製造方法。
- 前記欠落防止パターンを、前記ビアホール導体の端面の外周全体を覆うように形成することを特徴とする、請求項3記載のセラミック多層基板の製造方法。
- 前記欠落防止パターンを、前記ビアホール導体の端面の外周の要部を覆い、かつ、少なくとも外周の一部を覆わないような態様で形成することを特徴とする、請求項3記載のセラミック多層基板の製造方法。
- 前記面内導体が、前記ビアホール導体の端面の前記露出した部分を覆うように形成される導体接続部と、前記導体接続部に接続される引き出し部とを備えており、前記引き出し部と前記導体接続部との接続部が、前記ビアホール導体の端面の外周の、前記欠落防止パターンにより覆われていない部分に形成されることを特徴とする、請求項5記載のセラミック多層基板の製造方法。
- 前記欠落防止パターンを、前記グリーンシート積層体を焼成する工程で消失する樹脂により形成することを特徴とする、請求項1または2記載のセラミック多層基板の製造方法。
- 前記欠落防止パターンを、前記ビアホール導体の端面全体を覆うように形成することを特徴とする、請求項7記載のセラミック多層基板の製造方法。
- 前記欠落防止パターンを、前記ビアホール導体が形成された前記セラミックグリーンシートの表面全体を覆うように形成することを特徴とする、請求項8記載のセラミック多層基板の製造方法。
- 前記欠落防止パターンを、前記グリーンシート積層体の焼成温度では実質的に焼結しない難焼結性セラミックを主成分とする絶縁性材料により、前記ビアホール導体の端面の少なくとも一部が露出するように形成することを特徴とする、請求項1または2記載のセラミック多層基板の製造方法。
- 難焼結性セラミックを主成分とする絶縁性材料よりなる前記欠落防止パターンの厚みを1〜20μmとするとともに、前記欠落防止パターンを前記ビアホール導体の端面の前記露出した部分を除く前記セラミックグリーンシートの表面全体を覆うように形成することを特徴とする、請求項10記載のセラミック多層基板の製造方法。
- 前記セラミックグリーンシートがAg系導体材料またはCu系導体材料と同時に焼成することが可能な低温焼結セラミック材料を主成分とするものであり、前記ビアホール導体はAg系導体材料またはCu系導体材料を主成分とするものであることを特徴とする、請求項1〜11のいずれかに記載のセラミック多層基板の製造方法。
- 複数のセラミック層を積層してなるセラミック積層体と、前記セラミック積層体を構成する前記セラミック層の層間に配設された面内導体と、前記セラミック層の層間を接続するためのビアホール導体とを備えたセラミック多層基板であって、
前記ビアホール導体の端面の少なくとも一部から、前記ビアホール導体の端面と同一面となる前記セラミック層の表面の少なくとも一部に跨るように、かつ、前記ビアホール導体の端面の少なくとも一部が露出するような態様で絶縁性パターンが設けられているとともに、前記絶縁性パターンが複数のセラミック層に設けられていること、を特徴とするセラミック多層基板。 - 前記絶縁性パターンが、前記セラミック積層体と同時に焼結されるセラミックおよび/またはガラスを主成分とするものであることを特徴とする、請求項13記載のセラミック多層基板。
- 前記絶縁性パターンが、前記セラミック層の焼成温度では実質的に焼結しない難焼結性セラミックを主成分とし、厚みが1〜20μmのものであることを特徴とする、請求項13のセラミック多層基板。
- 前記ビアホール導体の端面が、前記セラミック積層体の最上層および/または最下層に露出していることを特徴とする、請求項13〜15のいずれかに記載のセラミック多層基板。
- 前記セラミック層が、Ag系導体材料またはCu系導体材料と同時焼成可能な低温焼結セラミック材料を主成分とするものであり、前記ビアホール導体はAg系導体材料またはCu系導体材料を主成分とするものであることを特徴とする、請求項13〜16のいずれかに記載のセラミック多層基板。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005380695A JP4826253B2 (ja) | 2005-12-30 | 2005-12-30 | セラミック多層基板の製造方法およびセラミック多層基板 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005380695A JP4826253B2 (ja) | 2005-12-30 | 2005-12-30 | セラミック多層基板の製造方法およびセラミック多層基板 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2007184314A JP2007184314A (ja) | 2007-07-19 |
| JP4826253B2 true JP4826253B2 (ja) | 2011-11-30 |
Family
ID=38340160
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2005380695A Expired - Fee Related JP4826253B2 (ja) | 2005-12-30 | 2005-12-30 | セラミック多層基板の製造方法およびセラミック多層基板 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4826253B2 (ja) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5240724B2 (ja) * | 2009-01-28 | 2013-07-17 | 京セラ株式会社 | 電子部品搭載用基板 |
| JP5331134B2 (ja) * | 2011-01-19 | 2013-10-30 | 三菱電機株式会社 | セラミック基板の製造方法および多層セラミック基板の製造方法 |
| JP5994825B2 (ja) | 2014-08-06 | 2016-09-21 | 大日本印刷株式会社 | 貫通電極基板及びその製造方法、並びに貫通電極基板を用いた半導体装置 |
| JP7535005B2 (ja) * | 2021-03-31 | 2024-08-15 | Tdk株式会社 | 積層電子部品 |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6047495A (ja) * | 1983-08-25 | 1985-03-14 | 株式会社日立製作所 | セラミツク配線基板 |
| JPH0493096A (ja) * | 1990-08-08 | 1992-03-25 | Shinko Electric Ind Co Ltd | 多層セラミック基板 |
| JPH08111587A (ja) * | 1994-10-11 | 1996-04-30 | Fujitsu Ltd | 配線板構造及びその製造方法並びに半導体装置 |
| JP3102287B2 (ja) * | 1994-12-19 | 2000-10-23 | 住友金属工業株式会社 | セラミックス多層基板 |
| JPH08274467A (ja) * | 1995-03-30 | 1996-10-18 | Mitsubishi Electric Corp | 多層セラミック基板のバイア形成方法 |
| JP3656484B2 (ja) * | 1999-03-03 | 2005-06-08 | 株式会社村田製作所 | セラミック多層基板の製造方法 |
| JP3991514B2 (ja) * | 1999-06-23 | 2007-10-17 | 株式会社デンソー | 配線基板の製造方法 |
| JP4277275B2 (ja) * | 2004-01-22 | 2009-06-10 | 日立金属株式会社 | セラミック積層基板および高周波電子部品 |
| JP4432517B2 (ja) * | 2004-02-06 | 2010-03-17 | 株式会社村田製作所 | 複合多層基板 |
-
2005
- 2005-12-30 JP JP2005380695A patent/JP4826253B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2007184314A (ja) | 2007-07-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2002094244A (ja) | セラミック多層基板の製造方法および未焼成セラミック積層体 | |
| JP4277275B2 (ja) | セラミック積層基板および高周波電子部品 | |
| EP1708258A1 (en) | Composite ceramic substrate | |
| EP1921904B1 (en) | Ceramic electronic component and method for manufacturing the same | |
| KR100922079B1 (ko) | 다층 세라믹 기판 | |
| EP0535711A2 (en) | Method for producing multilayered ceramic substrate | |
| US7009114B2 (en) | Wiring substrate, method of producing the same, and electronic device using the same | |
| JP3591437B2 (ja) | 多層セラミック基板およびその製造方法ならびに電子装置 | |
| EP2120522A1 (en) | Method for the production of laminated ceramic electronic parts | |
| JP4565383B2 (ja) | キャビティを備えた多層セラミック基板およびその製造方法 | |
| JP2007184314A (ja) | セラミック多層基板の製造方法およびセラミック多層基板 | |
| JP2001339166A (ja) | 多層配線基板及びその製造方法 | |
| JP2006108483A (ja) | キャビティを備えた多層セラミック基板およびその製造方法 | |
| JP3994795B2 (ja) | 積層型セラミック電子部品およびその製造方法 | |
| JP2002050869A (ja) | 多層配線基板の製造方法 | |
| JP4535801B2 (ja) | セラミック配線基板 | |
| JP2004087989A (ja) | 多層配線基板 | |
| KR100956212B1 (ko) | 다층 세라믹 기판의 제조 방법 | |
| JP4900227B2 (ja) | 多層セラミック基板の製造方法及び多層セラミック基板、これを用いた電子部品 | |
| JP2010153554A (ja) | セラミック基板及びその製造方法 | |
| JP2007311596A (ja) | 突起電極付き回路基板の製造方法及び突起電極付き回路基板 | |
| JP4826348B2 (ja) | 突起状電極付き多層セラミック電子部品の製造方法 | |
| JP2004165343A (ja) | 積層型セラミック電子部品およびその製造方法 | |
| JP3188086B2 (ja) | セラミック配線基板とその製造方法及びその実装構造 | |
| JP2001143527A (ja) | 導電ペースト及びそれを用いたセラミック配線基板 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20080701 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20110113 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20110118 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20110322 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20110816 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20110829 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140922 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4826253 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |