JP4867342B2 - 刈払い用回転刃及びその製造方法 - Google Patents
刈払い用回転刃及びその製造方法 Download PDFInfo
- Publication number
- JP4867342B2 JP4867342B2 JP2005380994A JP2005380994A JP4867342B2 JP 4867342 B2 JP4867342 B2 JP 4867342B2 JP 2005380994 A JP2005380994 A JP 2005380994A JP 2005380994 A JP2005380994 A JP 2005380994A JP 4867342 B2 JP4867342 B2 JP 4867342B2
- Authority
- JP
- Japan
- Prior art keywords
- base metal
- cutting edge
- blade
- cutting
- hardness
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000004519 manufacturing process Methods 0.000 title claims description 19
- 238000005520 cutting process Methods 0.000 claims description 83
- 239000010953 base metal Substances 0.000 claims description 63
- 230000002093 peripheral effect Effects 0.000 claims description 14
- 230000006698 induction Effects 0.000 claims description 10
- 238000010438 heat treatment Methods 0.000 claims description 8
- 238000010791 quenching Methods 0.000 claims description 7
- 230000000171 quenching effect Effects 0.000 claims description 7
- 238000005496 tempering Methods 0.000 claims description 7
- 239000002184 metal Substances 0.000 claims description 6
- 229910052751 metal Inorganic materials 0.000 claims description 6
- PCHJSUWPFVWCPO-UHFFFAOYSA-N gold Chemical compound [Au] PCHJSUWPFVWCPO-UHFFFAOYSA-N 0.000 claims description 3
- 239000010931 gold Substances 0.000 claims description 3
- 229910052737 gold Inorganic materials 0.000 claims description 3
- 241000237519 Bivalvia Species 0.000 claims description 2
- 235000020639 clam Nutrition 0.000 claims description 2
- 238000000034 method Methods 0.000 description 12
- 230000004907 flux Effects 0.000 description 7
- BQCADISMDOOEFD-UHFFFAOYSA-N Silver Chemical compound [Ag] BQCADISMDOOEFD-UHFFFAOYSA-N 0.000 description 5
- 238000005219 brazing Methods 0.000 description 5
- 239000000463 material Substances 0.000 description 5
- 229910052709 silver Inorganic materials 0.000 description 5
- 239000004332 silver Substances 0.000 description 5
- 241000196324 Embryophyta Species 0.000 description 3
- 230000006866 deterioration Effects 0.000 description 3
- 238000005498 polishing Methods 0.000 description 2
- 241000209128 Bambusa Species 0.000 description 1
- 235000017166 Bambusa arundinacea Nutrition 0.000 description 1
- 235000017491 Bambusa tulda Nutrition 0.000 description 1
- 235000015334 Phyllostachys viridis Nutrition 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- JEIPFZHSYJVQDO-UHFFFAOYSA-N iron(III) oxide Inorganic materials O=[Fe]O[Fe]=O JEIPFZHSYJVQDO-UHFFFAOYSA-N 0.000 description 1
- 230000002265 prevention Effects 0.000 description 1
- 230000003449 preventive effect Effects 0.000 description 1
- 208000023504 respiratory system disease Diseases 0.000 description 1
- 229910000679 solder Inorganic materials 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 238000009966 trimming Methods 0.000 description 1
- 230000008016 vaporization Effects 0.000 description 1
- 238000009834 vaporization Methods 0.000 description 1
- 239000013585 weight reducing agent Substances 0.000 description 1
Images


Landscapes
- Harvester Elements (AREA)
Description
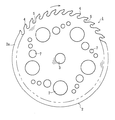
図1〜図4は、本発明に係わる刈払い用回転刃の一実施形態を示し、図1がその平面図、図2がその要部の拡大図、図3がその側面図、図4が製造方法の一例を示す工程図である。
2・・・・台金
2a・・・外周縁部
3・・・・取付穴
4・・・・刃先
4a・・・すくい面
4b・・・逃げ面
4c・・・あさり面
4d・・・側面
5・・・・刃室
6・・・・焼戻し部
7・・・・円孔
t1・・・刃先板厚
t2・・・台金板厚
Claims (2)
- 中心位置に刈払機への取付穴が穿設された円板状の台金と、該台金の外周縁部に所定間隔で形成された刃先と、前記台金の外周縁部で前記刃先間に台金の中心位置方向に向けて曲線状に窪んだ刃室と、を備えた刈払い用回転刃であって、
前記刃先は、研磨処理されたすくい面と逃げ面及びあさり面を有すると共に台金の板厚と同一厚で、超硬金属からなるチップの形状に対応したチップ形状を有して台金自体に一体形成されると共に、該刃先が誘導加熱により焼入処理されてその硬度が前記チップと同様の硬度に設定されると共に、前記刃先と前記台金の連結部となる刃先の基部に該刃先の硬度より柔らかな所定幅の焼戻し部が形成されていることを特徴とする刈払い用回転刃。 - 中心位置に刈払機への取付穴が穿設された円板状の台金と、該台金の外周縁部に所定間隔で形成された刃先と、前記台金の外周縁部で前記刃先間に台金の中心位置方向に向けて曲線状に窪んだ刃室と、を備えた刈払い用回転刃の製造方法であって、
前記円板状の台金を形成する工程と、該台金の外周縁部に所定間隔で前記刃室を形成する工程と、すくい面と逃げ面及びあさり面を有すると共に台金の板厚と同一厚で、超硬金属からなるチップの形状に対応したチップ形状を有する刃先を台金自体に一体形成する工程と、前記刃先に誘導加熱により焼入処理してその硬度を前記チップと同様の硬度に設定する工程と、前記刃先と前記台金の連結部となる刃先の基部に該刃先の硬度より柔らかな所定幅の焼戻し部を形成する工程と、を備えることを特徴とする刈払い用回転刃の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005380994A JP4867342B2 (ja) | 2005-12-14 | 2005-12-14 | 刈払い用回転刃及びその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005380994A JP4867342B2 (ja) | 2005-12-14 | 2005-12-14 | 刈払い用回転刃及びその製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2007159553A JP2007159553A (ja) | 2007-06-28 |
| JP4867342B2 true JP4867342B2 (ja) | 2012-02-01 |
Family
ID=38243150
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2005380994A Expired - Fee Related JP4867342B2 (ja) | 2005-12-14 | 2005-12-14 | 刈払い用回転刃及びその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4867342B2 (ja) |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS55119130A (en) * | 1979-03-07 | 1980-09-12 | Hitachi Ltd | Saw blade with excellent durability and its manufacture |
| JPH0423601Y2 (ja) * | 1987-06-11 | 1992-06-02 | ||
| DE3738492A1 (de) * | 1987-11-12 | 1989-05-24 | Wagner Maschf Gustav | Verfahren zum befestigen von hss-schneiden oder dgl. an einem werkzeug-tragelement, sowie nach diesem verfahren hergestellte werkzeuge |
| JPH0374288U (ja) * | 1989-11-21 | 1991-07-25 | ||
| JPH04117215A (ja) * | 1990-09-06 | 1992-04-17 | Taikatsu Sangyo Kk | 丸鋸刃 |
| JPH07111815A (ja) * | 1993-10-16 | 1995-05-02 | Yoshihiro Koshiba | 丸鋸刃 |
| JP3806407B2 (ja) * | 2002-01-11 | 2006-08-09 | 有限会社イセ農器 | 刈払い機用回転刃の製造方法及び刈払い機用回転刃 |
-
2005
- 2005-12-14 JP JP2005380994A patent/JP4867342B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2007159553A (ja) | 2007-06-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US5018276A (en) | Tooth structure of rotary saw blade and method of forming the same | |
| US20080017009A1 (en) | Reversible circular saw blade | |
| JPS6190876A (ja) | 超砥粒電着丸鋸 | |
| US20040016125A1 (en) | Disk cutter having cutter inserts arranged at unequal pitches | |
| RU2645534C2 (ru) | Дисковое пильное полотно с интегрированным пространством для стружки | |
| US20060243115A1 (en) | Circular saw having wiper tips | |
| US20040065183A1 (en) | Disk cutter | |
| KR200362758Y1 (ko) | 금속절삭용 원형톱 | |
| JP4867341B2 (ja) | 刈払い用回転刃及びその製造方法 | |
| JP2007159553A (ja) | 刈払い用回転刃及びその製造方法 | |
| CN213107522U (zh) | 一种高强度金刚石锯片 | |
| JP3380646B2 (ja) | 電着ブレード | |
| US20100199964A1 (en) | One-sided curved anchor slots in a cutting disc and process of producing same | |
| JP2011217712A (ja) | 刈払い用チップソー及びその製造方法 | |
| JP2002326166A (ja) | 電着薄刃砥石とその製造方法 | |
| JP4957890B2 (ja) | 回転刃及びその製造方法 | |
| JP2000254822A (ja) | チップソー | |
| JP4073414B2 (ja) | 回転円盤カッター | |
| CN215787188U (zh) | 一种出材效率高的金属锯片基体 | |
| JP6668178B2 (ja) | セグメントチップ | |
| JPH0463682A (ja) | ダイヤモンドサーキュラーソー | |
| CN214323800U (zh) | 一种轻量化低噪音金刚石锯片 | |
| JPS643645Y2 (ja) | ||
| JPH07323403A (ja) | 超硬丸のこ | |
| CN211104844U (zh) | 一种高强度金刚石耐磨锯片 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20081125 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20101228 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20110329 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20110517 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20111018 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20111031 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4867342 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20141125 Year of fee payment: 3 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |