JP5033246B2 - 電子ビームを用いた金属スラブの製造装置およびこれを用いた金属スラブの製造方法 - Google Patents
電子ビームを用いた金属スラブの製造装置およびこれを用いた金属スラブの製造方法 Download PDFInfo
- Publication number
- JP5033246B2 JP5033246B2 JP2010549533A JP2010549533A JP5033246B2 JP 5033246 B2 JP5033246 B2 JP 5033246B2 JP 2010549533 A JP2010549533 A JP 2010549533A JP 2010549533 A JP2010549533 A JP 2010549533A JP 5033246 B2 JP5033246 B2 JP 5033246B2
- Authority
- JP
- Japan
- Prior art keywords
- mold
- slab
- metal
- shaft
- wall
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images




Classifications
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22B—PRODUCTION AND REFINING OF METALS; PRETREATMENT OF RAW MATERIALS
- C22B9/00—General processes of refining or remelting of metals; Apparatus for electroslag or arc remelting of metals
- C22B9/16—Remelting metals
- C22B9/22—Remelting metals with heating by wave energy or particle radiation
- C22B9/228—Remelting metals with heating by wave energy or particle radiation by particle radiation, e.g. electron beams
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/04—Continuous casting of metals, i.e. casting in indefinite lengths into open-ended moulds
- B22D11/041—Continuous casting of metals, i.e. casting in indefinite lengths into open-ended moulds for vertical casting
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/04—Continuous casting of metals, i.e. casting in indefinite lengths into open-ended moulds
- B22D11/05—Continuous casting of metals, i.e. casting in indefinite lengths into open-ended moulds into moulds having adjustable walls
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/10—Supplying or treating molten metal
- B22D11/11—Treating the molten metal
- B22D11/113—Treating the molten metal by vacuum treating
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22B—PRODUCTION AND REFINING OF METALS; PRETREATMENT OF RAW MATERIALS
- C22B34/00—Obtaining refractory metals
- C22B34/10—Obtaining titanium, zirconium or hafnium
- C22B34/12—Obtaining titanium or titanium compounds from ores or scrap by metallurgical processing; preparation of titanium compounds from other titanium compounds see C01G23/00 - C01G23/08
- C22B34/1295—Refining, melting, remelting, working up of titanium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22B—PRODUCTION AND REFINING OF METALS; PRETREATMENT OF RAW MATERIALS
- C22B34/00—Obtaining refractory metals
- C22B34/20—Obtaining niobium, tantalum or vanadium
- C22B34/24—Obtaining niobium or tantalum
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Organic Chemistry (AREA)
- Metallurgy (AREA)
- Materials Engineering (AREA)
- Manufacturing & Machinery (AREA)
- General Life Sciences & Earth Sciences (AREA)
- Geology (AREA)
- Environmental & Geological Engineering (AREA)
- Life Sciences & Earth Sciences (AREA)
- Health & Medical Sciences (AREA)
- Toxicology (AREA)
- Physics & Mathematics (AREA)
- Plasma & Fusion (AREA)
- Manufacture And Refinement Of Metals (AREA)
- Continuous Casting (AREA)
Description
工程1:スラブの引き抜き台座が、角形鋳型内に入るまで、前記引き抜き台座を上昇させる。
工程2:前記角形鋳型の内部に引き抜き台座が装入された後、前記角形鋳型を構成する短辺鋳型壁を前記引き抜き台座と一旦接触させた後、前記引き抜き台座が下降可能なように前記短辺鋳型壁を引き抜き台座から離間させる。
工程3:角形鋳型にハースから溶湯を注入すると共に前記引き抜き台座を下方に連続的に移動させて所定長さの金属スラブを溶製する。
工程4:前記金属スラブの溶製が終了した後、引き抜き台座を下降させて、生成した金属スラブ全体がスラブ室に収まるまで、引き抜き台座を下降させて、角形鋳型内から生成スラブを抜き出す。
工程5:前記スラブ室内に生成スラブを抜き出した後、大気遮断弁を駆動して溶解室を大気と遮断した後、次いでスラブ室の圧力を大気圧まで戻しつつ冷却後、前記スラブ室から生成した金属スラブを取り出す。
工程6:前記大気遮断弁により溶解室が大気と遮断された後、前記溶解室内が減圧状態に維持された状態で、前記角形鋳型を構成する短辺鋳型壁を移動させて鋳型幅を変更する。
工程7:幅可変された鋳型幅に整合した引き抜き台座を角形鋳型内に挿入後、溶解を再開する。
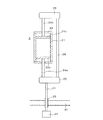
図1は、本願発明に係る金属スラブの製造に好ましい製造装置の構造例を表している。前記溶解装置は、金属溶解部Lと金属抜き出し部Mから構成されており、前記金属溶解部Lは、頂部に電子銃6を具備した溶解室7を有し、前記溶解室7の内部には、電子ビームにより溶解した原料を保持するハース3および前記ハース3で溶製された金属を凝固せしめる幅可変の角形鋳型2が配置されている。また、溶解室7の底部には、溶解室内と大気から遮断するための大気遮断弁1が配設されている。
本願発明においては、前記の金属スラブ10の抜き出し操作の後に、金属溶解部L内に配設されている角形鋳型2の幅を変更することができる。図2は、本願発明の第1実施形態に係る金属インゴットの製造方法に用いる幅可変の角形鋳型2の好ましい態様を表している。図2は、図1における角形鋳型2を上方から見た図である。
図5は、本願発明の第2実施形態に係る好ましい態様を表している。本実施形態では、短辺鋳型壁22aおよび22bを駆動させるモーター29は、電子ビーム溶解炉壁30の内部に配設されている。その結果、図4のように炉外に配設したモーターの動力を内部に伝達するモーター駆動軸27を貫通させる貫通口を炉壁に設ける必要がなく、よって、同貫通部からの大気の侵入も効果的に回避することができるという効果を奏するものである。
図6は、本願発明の第3実施形態に係る好ましい態様を表している。本実施形態では、短辺鋳型壁22aおよび22bを駆動させる独立した2個のモーター29を短辺鋳型壁外に配設したことを特徴とするものである。その結果、前記短辺鋳型壁22aおよび22bの位置決めを、1個のモーターによる駆動力を一対の短辺鋳型壁に分散する第1および第2実施形態よりも精度よく進めることができるという効果を奏する。
図7は、本願発明の第4実施形態に係る短辺鋳型壁22aおよび22bの別の好ましい態様を表している。本実施形態では、前記短辺鋳型壁22aおよび22bの両端部、すなわちインゴットのコーナー部に相当する部分に面取り部が設けられている。その結果、当該鋳型を用いて溶製されるスラブのコーナー部の抜熱強度が緩和され、溶製されるスラブのコーナー部に健全な凝固組織を生成させることができるという効果を奏するものである。
図1および図2に示した装置を用いて、電子ビーム溶解炉を構成する金属溶解部を大気開放することなく、減圧を維持した状態にて、3種類の幅の異なる単重10tのチタンスラブをそれぞれ5本ずつ計15本製造した。溶製されたスラブの表層部が大気との接触により形成される酸化物や窒化物の生成の証拠となる変色の様子は観察されなかった。
駆動用のモーターを溶解炉内部に一対有し(図6)、かつ短辺鋳型壁に面取り部を有する(図7)装置を用いて、3種類の幅の異なる単重10tのチタンスラブをそれぞれ3本づつ、計9本製造した。溶製されたスラブの鋳肌は、平滑であるのみならず、表面には酸化物や窒化物の生成されたような顕著な変色の様子は観察されなかった。その変色は殆ど無く、実施例1よりも更に優れていた。また、同スラブのコーナー部にも割れのような欠陥はなく、健全な凝固組織を有していることが確認された。
幅可変鋳型ではなく幅固定式の鋳型を用いて鋳型を変更する際には、電子ビーム溶解炉を解体して変更した以外は実施例1と同じ条件で15本のチタンスラブを製造した。
Claims (11)
- 電子ビーム溶解による金属スラブの製造装置であって、前記製造装置は、大気遮断弁により分離可能な金属溶解部と金属抜き出し部から構成されており、前記金属溶解部は、溶解室、電子銃、ハース、幅可変の角形鋳型および大気遮断弁から構成され、また、前記金属抜出し部は、スラブ室、引き抜き台座、引き抜きシャフト、および引き抜き駆動装置から構成されていることを特徴とする金属スラブの製造装置。
- 前記幅可変の角形鋳型は、一対の長辺鋳型壁と、一対の短辺鋳型壁とから構成されており、前記短辺鋳型壁がシャフトガイドに貫通して配置された壁駆動シャフトを介して、長辺鋳型壁面に沿って摺動可能なように構成されていることを特徴とする請求項1に記載の金属スラブの製造装置。
- 前記壁駆動シャフトは、対向する一対の短辺鋳型壁のそれぞれに接続されており、一方の壁駆動シャフトは、シャフト駆動装置およびモーター駆動シャフトを介してモーターに接続されており、他方の壁駆動シャフトは、シャフト駆動装置、動力伝達シャフトおよびモーター駆動シャフトを介してモーターに接続されていることを特徴とする請求項2に記載の金属スラブの製造装置。
- 前記モーター駆動シャフトは、電子ビーム溶解炉の炉壁に内装されたOリング軸受けを介して電子ビーム溶解炉の外部に配置されたモーターに接続されていることを特徴とする請求項3に記載の金属スラブの製造装置。
- 前記動力伝達シャフトは、Oリング軸受けを介してシャフト駆動装置に接続されていることを特徴とする請求項3に記載の金属スラブの製造装置。
- 前記一方の壁駆動シャフトは、シャフト駆動装置およびモーター駆動シャフトを介してモーターに接続されており、前記他方の壁駆動シャフトは、シャフト駆動装置、動力伝達シャフトおよびモーター駆動シャフトおよび前記モーターに接続され、前記モーターおよび全ての駆動装置を電子ビーム溶解炉の内部に配設したことを特徴とする請求項3に記載の金属スラブの製造装置。
- 請求項1〜6のいずれかに記載の金属スラブの製造装置を用いた金属スラブの製造方法であって、前記幅可変の角形鋳型を構成する角形鋳型の幅を変更するに先立って、前記角形鋳型内で生成した金属スラブを角形鋳型から抜き出した後、前記角形鋳型を構成する短辺鋳型壁を移動させることを特徴とする金属スラブの製造方法。
- 前記角形鋳型を構成する角形鋳型壁の幅を縮めるように、前記角形鋳型を構成する短辺鋳型壁を移動させることを特徴とする請求項7に記載の金属スラブの製造方法。
- 前記角形鋳型を構成する角形鋳型壁の幅を変更する際に、前記角形鋳型壁を構成する短辺鋳型壁の片側のみを移動させることを特徴とする請求項7または8に記載の金属スラブの製造方法。
- 前記金属スラブの溶製が終了した後、次の工程を行うことを特徴とする請求項7〜9のいずれかに記載の金属スラブの製造方法。
工程1:スラブの引き抜き台座が、角形鋳型内に入るまで、前記引き抜き台座を上昇させる。
工程2:前記角形鋳型の内部に引き抜き台座が装入された後、前記角形鋳型を構成する短辺鋳型壁を前記引き抜き台座と一旦接触させた後、前記引き抜き台座が下降可能なように前記短辺鋳型壁を引き抜き台座から離間させる。
工程3:角形鋳型にハースから溶湯を注入すると共に前記引き抜き台座を下方に連続的に移動させて所定長さの金属スラブを溶製する。
工程4:前記金属スラブの溶製が終了した後、引き抜き台座を下降させて、生成した金属スラブ全体がスラブ室に収まるまで、引き抜き台座を下降させて、角形鋳型内から生成スラブを抜き出す。
工程5:前記スラブ室内に生成スラブを抜き出した後、大気遮断弁を駆動して溶解室を大気と遮断した後、次いでスラブ室の圧力を大気圧まで戻しつつ冷却後、前記スラブ室から生成した金属スラブを取り出す。
工程6:前記大気遮断弁により溶解室が大気と遮断された後、前記溶解室内が減圧状態に維持された状態で、前記角形鋳型を構成する短辺鋳型壁を移動させて鋳型幅を変更する。
工程7:幅可変された鋳型幅に整合した引き抜き台座を角形鋳型内に挿入後、溶解を再開する。 - 前記金属が純チタン、ニオブ、タンタル、またはこれらの少なくとも1つを含む合金であることを特徴とする請求項7〜10のいずれかに記載の金属スラブの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010549533A JP5033246B2 (ja) | 2009-02-09 | 2010-02-08 | 電子ビームを用いた金属スラブの製造装置およびこれを用いた金属スラブの製造方法 |
Applications Claiming Priority (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2009027335 | 2009-02-09 | ||
| JP2009027335 | 2009-02-09 | ||
| PCT/JP2010/051789 WO2010090313A1 (ja) | 2009-02-09 | 2010-02-08 | 電子ビームを用いた金属スラブの製造装置およびこれを用いた金属スラブの製造方法 |
| JP2010549533A JP5033246B2 (ja) | 2009-02-09 | 2010-02-08 | 電子ビームを用いた金属スラブの製造装置およびこれを用いた金属スラブの製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPWO2010090313A1 JPWO2010090313A1 (ja) | 2012-08-09 |
| JP5033246B2 true JP5033246B2 (ja) | 2012-09-26 |
Family
ID=42542200
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010549533A Active JP5033246B2 (ja) | 2009-02-09 | 2010-02-08 | 電子ビームを用いた金属スラブの製造装置およびこれを用いた金属スラブの製造方法 |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US20110308760A1 (ja) |
| EP (1) | EP2394758B1 (ja) |
| JP (1) | JP5033246B2 (ja) |
| WO (1) | WO2010090313A1 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR102531449B1 (ko) * | 2021-11-30 | 2023-05-11 | 한국생산기술연구원 | 티타늄 잉곳 제조방법 |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US10155263B2 (en) * | 2012-09-28 | 2018-12-18 | Ati Properties Llc | Continuous casting of materials using pressure differential |
| JP2014233753A (ja) * | 2013-06-05 | 2014-12-15 | 新日鐵住金株式会社 | 分塊工程や精整工程を省略しても熱間圧延後の表面性状に優れた工業用純チタンインゴットおよびその製造方法 |
| DE102015107258B3 (de) * | 2015-05-08 | 2016-08-04 | Ald Vacuum Technologies Gmbh | Vorrichtung und Verfahren zur Herstellung von Ingots |
| CN109763002B (zh) * | 2019-03-28 | 2023-09-12 | 朝阳金达钛业股份有限公司 | 一种用于生产海绵钛的蒸馏装置 |
| CN112059134B (zh) * | 2020-09-30 | 2025-02-21 | 烟台万隆真空冶金股份有限公司 | 一种真空熔炼气氛保护半连续铸造系统 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5973154A (ja) * | 1982-10-20 | 1984-04-25 | Nippon Steel Corp | 連続鋳造における鋳片幅変更方法 |
| JPS63184663U (ja) * | 1987-05-22 | 1988-11-28 | ||
| JPH04131330A (ja) * | 1990-09-21 | 1992-05-06 | Nikko Kyodo Co Ltd | 純チタン又はチタン合金材の製造方法 |
| JP2007162113A (ja) * | 2005-12-16 | 2007-06-28 | Toho Titanium Co Ltd | 金属の電子ビーム溶解装置およびこの装置を用いた金属の溶解方法 |
Family Cites Families (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1291760B (de) * | 1963-11-08 | 1969-04-03 | Suedwestfalen Ag Stahlwerke | Verfahren und Vorrichtung zum diskontinuierlichen und kontinuierlichen Vakuum-Schmelzen und -Giessen von Staehlen und stahlaehnlichen Legierungen (Superiegierungen) |
| US3764297A (en) * | 1971-08-18 | 1973-10-09 | Airco Inc | Method and apparatus for purifying metal |
| AT357286B (de) * | 1978-06-14 | 1980-06-25 | Voest Alpine Ag | Verfahren zum anfahren einer stranggiessanlage und kokille zu seiner durchfuehrung |
| FR2604378B1 (fr) * | 1978-06-30 | 1989-10-27 | Snecma | Appareillage de fonderie pour la fabrication de pieces metalliques moulees a structure orientee |
| DE3263265D1 (en) * | 1981-08-21 | 1985-05-30 | Voest Alpine Ag | Plate mould of a continuous casting plant |
| JPS62158832A (ja) * | 1985-12-28 | 1987-07-14 | Kobe Steel Ltd | 駆動機器外置式の真空冶金用幅可変式鋳型 |
| USRE32932E (en) * | 1987-03-06 | 1989-05-30 | A Johnson Metals Corporation | Cold hearth refining |
| SU1627314A1 (ru) * | 1988-10-26 | 1991-02-15 | Производственное объединение "Уралмаш" | Кристаллизатор машины непрерывного лить заготовок |
| FR2649918B1 (fr) * | 1989-07-19 | 1994-06-10 | Lorraine Laminage | Lingotiere a plaques pour la coulee continue de metal |
| US5224534A (en) * | 1990-09-21 | 1993-07-06 | Nippon Mining And Metals Company, Limited | Method of producing refractory metal or alloy materials |
| US5358687A (en) * | 1993-06-21 | 1994-10-25 | Agency Of Industrial Science And Technology | Processes for manufacturing intermetallic compounds, intermetallic alloys and intermetallic matrix composite materials made thereof |
| US6296043B1 (en) * | 1996-12-10 | 2001-10-02 | Howmet Research Corporation | Spraycast method and article |
| US5972282A (en) * | 1997-08-04 | 1999-10-26 | Oregon Metallurgical Corporation | Straight hearth furnace for titanium refining |
| DE19741131C2 (de) * | 1997-09-15 | 2001-06-28 | Sms Demag Ag | Stranggießkokille |
| DE10156336A1 (de) * | 2001-11-16 | 2003-06-05 | Ald Vacuum Techn Gmbh | Verfahren zur Herstellung von Legierungs-Ingots |
-
2009
- 2009-02-08 US US13/148,377 patent/US20110308760A1/en not_active Abandoned
-
2010
- 2010-02-08 JP JP2010549533A patent/JP5033246B2/ja active Active
- 2010-02-08 WO PCT/JP2010/051789 patent/WO2010090313A1/ja not_active Ceased
- 2010-02-08 EP EP10738641.9A patent/EP2394758B1/en active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5973154A (ja) * | 1982-10-20 | 1984-04-25 | Nippon Steel Corp | 連続鋳造における鋳片幅変更方法 |
| JPS63184663U (ja) * | 1987-05-22 | 1988-11-28 | ||
| JPH04131330A (ja) * | 1990-09-21 | 1992-05-06 | Nikko Kyodo Co Ltd | 純チタン又はチタン合金材の製造方法 |
| JP2007162113A (ja) * | 2005-12-16 | 2007-06-28 | Toho Titanium Co Ltd | 金属の電子ビーム溶解装置およびこの装置を用いた金属の溶解方法 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR102531449B1 (ko) * | 2021-11-30 | 2023-05-11 | 한국생산기술연구원 | 티타늄 잉곳 제조방법 |
Also Published As
| Publication number | Publication date |
|---|---|
| EP2394758A4 (en) | 2014-06-04 |
| JPWO2010090313A1 (ja) | 2012-08-09 |
| WO2010090313A1 (ja) | 2010-08-12 |
| US20110308760A1 (en) | 2011-12-22 |
| EP2394758A1 (en) | 2011-12-14 |
| EP2394758B1 (en) | 2019-03-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JPWO2010090313A1 (ja) | 電子ビームを用いた金属スラブの製造装置およびこれを用いた金属スラブの製造方法 | |
| US8409319B2 (en) | Silicon purification method | |
| KR101782202B1 (ko) | 고순도 티탄 잉곳, 그 제조 방법 및 티탄 스퍼터링 타깃 | |
| KR20170036810A (ko) | 전자빔 용해로에서 용제된 열간 압연용 티탄 슬래브와 그 용제 방법 및 열간 압연용 티탄 슬래브의 압연 방법 | |
| CN212371158U (zh) | 一种变形镁合金铸锭坯的铸造装置 | |
| JP5788691B2 (ja) | 金属溶製用溶解炉およびこれを用いた金属の溶製方法 | |
| KR101436843B1 (ko) | 슬래브의 인라인 표면 처리 방법 및 그 장치 | |
| JP5500401B2 (ja) | 衝撃保証用ビームブランクの連続鋳造方法 | |
| CN104889351B (zh) | 铸造方法和铸造用铸模 | |
| JP2016043377A (ja) | Cu−Ga合金の連続鋳造方法 | |
| JP6452037B2 (ja) | 鋳造方法および鋳造装置 | |
| JP7406073B2 (ja) | チタン鋳塊の製造方法 | |
| JPH0531568A (ja) | プラズマ溶解鋳造方法 | |
| CN114346192A (zh) | 一种可以明显减轻宽厚板头尾坯裂纹控制方法 | |
| JP4403129B2 (ja) | 高融点金属の真空アーク溶解方法 | |
| CN107614153A (zh) | 表面熔融处理用钛板坯和使用了该钛板坯的热轧用钛坯料 | |
| KR101818155B1 (ko) | 시드 조성물 및 이를 이용한 선재의 제조 방법 | |
| JP5004195B2 (ja) | コールドクルーシブル溶解法 | |
| JPH05104208A (ja) | プラズマ溶解鋳造方法 | |
| JP5701720B2 (ja) | チタンまたはチタン合金からなる鋳塊の連続鋳造用の鋳型およびこれを備えた連続鋳造装置 | |
| CN121826527A (zh) | 一种hrb400e方坯剪切裂纹控制方法 | |
| JP2006175505A (ja) | 再溶解原料の製造方法及び装置 | |
| JP2026501169A (ja) | 高清浄鉄-ニッケル合金の製造方法、及びこれにより製造された高清浄鉄-ニッケル合金 | |
| JP2005296993A (ja) | 鋳片の分塊圧延方法 | |
| JPS63180351A (ja) | 鋼片鋳造法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20120529 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20120619 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20120629 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5033246 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150706 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150706 Year of fee payment: 3 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150706 Year of fee payment: 3 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |