JP5221561B2 - 包装装置用シャットル交換システムおよび方法 - Google Patents
包装装置用シャットル交換システムおよび方法 Download PDFInfo
- Publication number
- JP5221561B2 JP5221561B2 JP2009545559A JP2009545559A JP5221561B2 JP 5221561 B2 JP5221561 B2 JP 5221561B2 JP 2009545559 A JP2009545559 A JP 2009545559A JP 2009545559 A JP2009545559 A JP 2009545559A JP 5221561 B2 JP5221561 B2 JP 5221561B2
- Authority
- JP
- Japan
- Prior art keywords
- shuttle
- track
- film
- pair
- packaging
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000004806 packaging method and process Methods 0.000 title claims description 39
- 238000000034 method Methods 0.000 title description 9
- 230000008859 change Effects 0.000 claims abstract description 13
- 238000004804 winding Methods 0.000 claims description 14
- 239000004744 fabric Substances 0.000 claims description 4
- 239000005022 packaging material Substances 0.000 claims description 4
- 229920006254 polymer film Polymers 0.000 claims description 3
- 239000000463 material Substances 0.000 abstract description 5
- 229910000831 Steel Inorganic materials 0.000 description 2
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 2
- 229910052782 aluminium Inorganic materials 0.000 description 2
- 230000008901 benefit Effects 0.000 description 2
- 229920001684 low density polyethylene Polymers 0.000 description 2
- 239000004702 low-density polyethylene Substances 0.000 description 2
- 238000012986 modification Methods 0.000 description 2
- 230000004048 modification Effects 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- 239000004698 Polyethylene Substances 0.000 description 1
- 239000006260 foam Substances 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 239000004745 nonwoven fabric Substances 0.000 description 1
- 238000012856 packing Methods 0.000 description 1
- -1 polyethylene Polymers 0.000 description 1
- 229920000573 polyethylene Polymers 0.000 description 1
- 230000008569 process Effects 0.000 description 1
- 230000001681 protective effect Effects 0.000 description 1
- 230000008439 repair process Effects 0.000 description 1
- 238000011144 upstream manufacturing Methods 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B11/00—Wrapping, e.g. partially or wholly enclosing, articles or quantities of material, in strips, sheets or blanks, of flexible material
- B65B11/06—Wrapping articles, or quantities of material, by conveying wrapper and contents in common defined paths
- B65B11/08—Wrapping articles, or quantities of material, by conveying wrapper and contents in common defined paths in a single straight path
- B65B11/10—Wrapping articles, or quantities of material, by conveying wrapper and contents in common defined paths in a single straight path to fold the wrappers in tubular form about contents
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B25/00—Packaging other articles presenting special problems
- B65B25/24—Packaging annular articles, e.g. tyres
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B11/00—Wrapping, e.g. partially or wholly enclosing, articles or quantities of material, in strips, sheets or blanks, of flexible material
- B65B11/04—Wrapping, e.g. partially or wholly enclosing, articles or quantities of material, in strips, sheets or blanks, of flexible material the articles being rotated
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B49/00—Devices for folding or bending wrappers around contents
- B65B49/10—Folders movable in closed non-circular paths
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B59/00—Arrangements to enable machines to handle articles of different sizes, to produce packages of different sizes, to vary the contents of packages, to handle different types of packaging material, or to give access for cleaning or maintenance purposes
- B65B59/04—Machines constructed with readily-detachable units or assemblies, e.g. to facilitate maintenance
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49718—Repairing
- Y10T29/49721—Repairing with disassembling
- Y10T29/4973—Replacing of defective part
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/53—Means to assemble or disassemble
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Basic Packing Technique (AREA)
- Replacement Of Web Rolls (AREA)
- Rolls And Other Rotary Bodies (AREA)
- Auxiliary Devices For And Details Of Packaging Control (AREA)
Description
本発明は種々の形態で実施することができ、図面に示し以下説明する形態は、本発明の一例であって、本発明を図示する特定の実施形態に限定する趣旨ではない。
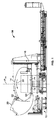
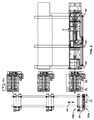
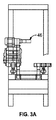
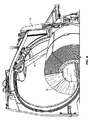
12 シャットル交換システム
14 軌道
16 基台
18 軌道の下方部分
20 アーム(軌道の開くことのできる部分)
22 ヒンジ
26 シャットル
26′ 交換シャットル
30 駆動部またはトラクター
32a フィルム供給部またはトレーラー
32b フィルム供給部またはトレーラー
36 シャットル交換組立体
38 トラック部材
38a トラック部材
38b トラック部材
40 キャリア
C コイル
E コイルの中心穴
F フィルム
Claims (10)
- ロール又はコイル状の関連物品を包装するための包装装置で用いるシャットル交換システムにおいて、
前記包装装置は鉛直に配向した楕円形の軌道を有し、前記軌道は、片持ち梁状のベース部と、前記物品を該軌道へ出し入れするために開くことのできる部分とを有しており、
前記包装装置は、前記軌道内周に沿って移動するシャットルを含み、該シャットルから前記物品の周囲に巻付けるための包装材料が供給され、
前記シャットル交換システムは、
キャリアと、
前記キャリア上に互いに離間させて取付けられた一対のトラック部材とを具備し、
前記トラック部材は互いに平行に配置され、かつ、シャットルを支持するようになっており、
前記キャリアは、前記一対のトラック部材の何れか一方を前記軌道の片持ち梁状のベース部に対して整列させるために、鉛直方向、長手方向および横断方向に移動自在となっており、前記トラック部材の一方が交換すべきシャットルを受容し、かつ、前記トラック部材の他方が前記軌道上に移動させるべく交換シャットルを保持するようになっており、前記キャリアは、前記軌道の開くことのできる部分が干渉することなく開閉できるようにするために、前記軌道から離反可能となっているシャットル交換システム。 - 前記シャットルがフィルム供給車を含む請求項1に記載のシャットル交換システム。
- 前記供給車が、ポリマーフィルムを供給する請求項2に記載のシャットル交換システム。
- 前記供給車が、布帛の包装部材を供給する請求項2に記載のシャットル交換システム。
- 前記シャットルが駆動部と、フィルム供給車とを含み、該供給車が前記駆動部によって牽引されるようにした請求項1に記載のシャットル交換システム。
- 前記シャットルが、駆動部と、一対のフィルム供給車とを含み、該供給車が前記駆動部によって牽引され、また、前記一対の供給車の一方がポリマーフィルムを供給し、前記一対の供給車の他方が布帛を供給する請求項1に記載のシャットル交換システム。
- 前記軌道の開くことのできる部分が、シャットル交換のために移動するようにした請求項1に記載のシャットル交換システム。
- 前記シャットル交換システムが、並設された少なくとも一対のトラック部材を含む請求項1に記載のシャットル交換システム。
- 前記少なくとも一対のトラック部材は、前記包装装置の軌道の下方部分の前方へ延びるように配置されている請求項8に記載のシャットル交換システム。
- 巻取り要素をさらに具備する請求項8に記載のシャットル交換システムであって、前記巻取り要素は各前記トラック部材に関連付けられていて各前記トラック部材に対して共通のものであり、さらに前記巻取り要素は、前記包装装置の軌道から余分なフィルムを除去するようになっている請求項8に記載のシャットル交換システム。
Applications Claiming Priority (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US88482207P | 2007-01-12 | 2007-01-12 | |
| US60/884,822 | 2007-01-12 | ||
| US11/953,993 US8037661B2 (en) | 2007-01-12 | 2007-12-11 | Shuttle change system and method for wrapping apparatus |
| US11/953,993 | 2007-12-11 | ||
| PCT/US2007/088539 WO2008085702A1 (en) | 2007-01-12 | 2007-12-21 | Shuttle change system and method for changing a shuttle |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| JP2010515633A JP2010515633A (ja) | 2010-05-13 |
| JP2010515633A5 JP2010515633A5 (ja) | 2011-02-17 |
| JP5221561B2 true JP5221561B2 (ja) | 2013-06-26 |
Family
ID=39166760
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2009545559A Active JP5221561B2 (ja) | 2007-01-12 | 2007-12-21 | 包装装置用シャットル交換システムおよび方法 |
Country Status (10)
| Country | Link |
|---|---|
| US (1) | US8037661B2 (ja) |
| EP (1) | EP2102067B1 (ja) |
| JP (1) | JP5221561B2 (ja) |
| KR (1) | KR101531962B1 (ja) |
| CN (1) | CN101553402B (ja) |
| AT (1) | ATE490181T1 (ja) |
| BR (1) | BRPI0719601B1 (ja) |
| CA (1) | CA2669176C (ja) |
| DE (1) | DE602007010980D1 (ja) |
| WO (1) | WO2008085702A1 (ja) |
Families Citing this family (26)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8051544B2 (en) * | 2007-12-24 | 2011-11-08 | Haverfield International Incorporated | Method of replacing insulators on a tower and insulator support and transport assembly therefor |
| US8650836B2 (en) * | 2009-04-14 | 2014-02-18 | Illinois Tool Works Inc. | Film-tail sealing system and method for wrapping apparatus |
| US9892730B2 (en) | 2009-07-01 | 2018-02-13 | Comcast Interactive Media, Llc | Generating topic-specific language models |
| CN101804872A (zh) * | 2010-03-09 | 2010-08-18 | 鞍山市弘鑫包装材料有限公司 | 钢卷包装用自动薄膜缠绕机 |
| US20120180430A1 (en) * | 2011-01-14 | 2012-07-19 | Groupe Anderson Inc. | Wrapping machine and inline wrapper comprising the same |
| EP2744710B1 (en) * | 2011-08-16 | 2016-08-10 | Aetna Group S.P.A. | Apparatus and method for changing unwinding units in a wrapping machine |
| ES2583783T3 (es) * | 2011-08-16 | 2016-09-22 | Aetna Group S.P.A. | Sistema para mover unidades operativas de una máquina envolvedora y máquina envolvedora |
| AT13149U1 (de) * | 2012-03-02 | 2013-07-15 | Andreas Lindpointner | Folienwickelmaschine |
| EP2876068B1 (en) * | 2013-11-26 | 2017-10-18 | KNA Corporation OY | Apparatus, method and system for wrapping a wrapping material, a wrapping device and a control unit |
| US10293975B2 (en) | 2014-03-31 | 2019-05-21 | Encore Packaging Llc | Clasp for tethering |
| CN104002115B (zh) * | 2014-05-26 | 2016-09-28 | 齐鲁工业大学 | 一种线辊提取装置 |
| AU2017258283B2 (en) * | 2016-04-28 | 2019-05-02 | Lantech.Com, Llc | Automatic roll change for stretch wrapping machine |
| EP3481729B1 (en) | 2016-07-05 | 2021-04-14 | Taylor-Winfield Technologies, Inc. | Robotic strapping machine and method |
| US20180127122A1 (en) | 2016-11-06 | 2018-05-10 | Encore Packaging Llc | Automated Box or Object Wrapping |
| USD827002S1 (en) * | 2017-03-03 | 2018-08-28 | Encore Packaging Llc | Wrapping apparatus |
| USD827001S1 (en) * | 2017-03-03 | 2018-08-28 | Encore Packaging Llc | Wrapping apparatus |
| USD868859S1 (en) * | 2018-06-11 | 2019-12-03 | Baron Buehring | Side panel for high capacity dispensing unit |
| USD869527S1 (en) * | 2018-06-11 | 2019-12-10 | Baron Buehring | Side panel for high capacity dispensing unit |
| USD868860S1 (en) * | 2018-06-11 | 2019-12-03 | Baron Buehring | Side panel for high capacity dispensing unit |
| USD873317S1 (en) * | 2018-06-11 | 2020-01-21 | Baron Buehring | Side panel for high capacity dispensing unit |
| USD868858S1 (en) * | 2018-06-11 | 2019-12-03 | Baron Buehring | Side panel for high capacity dispensing unit |
| CN112623308B (zh) * | 2020-11-23 | 2022-03-25 | 马鞍山市双益机械制造有限公司 | 卷材自动包装线用缠绕包装机 |
| KR20250004799A (ko) * | 2022-04-15 | 2025-01-08 | 시그노드 인디아 리미티드 | 코일을 포장하기 위한 시스템 및 방법 |
| US20230391481A1 (en) * | 2022-06-01 | 2023-12-07 | Taylor-Winfield Technologies, Inc. | Robotic strapping machine with pivoting strapping head and method |
| CN116767558A (zh) * | 2023-05-23 | 2023-09-19 | 山东喜达橡胶科技有限公司 | 一种立式轮胎缠膜装置 |
| CN116741531B (zh) * | 2023-08-14 | 2023-11-03 | 浙江炬源物联科技有限公司 | 一种互感器绝缘聚酯薄膜梭子自动缠绕设备及其缠绕工艺 |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5282347A (en) | 1991-11-12 | 1994-02-01 | John Lysaght (Australia) Limited | Wrapping apparatus |
| AUPM388194A0 (en) * | 1994-02-14 | 1994-03-10 | John Lysaght (Australia) Limited | Wrapping apparatus with shuttle change |
| FI101281B1 (fi) * | 1996-08-23 | 1998-05-29 | Haloila M Oy Ab | Laite käärintäkalvon kietomiseksi pakattavan tavaran ympärille |
| JP2949489B2 (ja) * | 1998-02-10 | 1999-09-13 | シンエイテック株式会社 | 包装装置 |
| FI105666B (fi) * | 1998-02-11 | 2000-09-29 | Haloila M Oy Ab | Käärintälaite |
| US6520445B2 (en) * | 1999-12-06 | 2003-02-18 | Luiz Henrique Araujo | Coil wrapping machine |
| GB0109646D0 (en) * | 2001-04-19 | 2001-06-13 | Itw Ltd | Web tensioning device |
| JP2003160104A (ja) * | 2001-11-26 | 2003-06-03 | Nippon Steel Corp | 線材コイルの梱包方法 |
| FI114307B (fi) * | 2002-04-30 | 2004-09-30 | Pesmel Oy | Kalvonjakelulaitteisto ja automaattinen käärintälaitteisto |
| US6688076B1 (en) * | 2002-05-30 | 2004-02-10 | Victor M. Rivera, Jr. | Apparatus for wrapping articles in film material |
| CN2590874Y (zh) | 2002-12-24 | 2003-12-10 | 宝山钢铁股份有限公司 | 复合式缠绕包装机 |
| FI113361B (fi) * | 2003-02-25 | 2004-04-15 | Octomeca Oy | Käärintäpakkauskone |
| DE102004023532A1 (de) * | 2004-03-15 | 2005-10-06 | H. Böhl GmbH | Verfahren zum Umwickeln eines lang- oder Rundteils, beispielsweise eines Stahlteils |
| US8650836B2 (en) * | 2009-04-14 | 2014-02-18 | Illinois Tool Works Inc. | Film-tail sealing system and method for wrapping apparatus |
-
2007
- 2007-12-11 US US11/953,993 patent/US8037661B2/en active Active
- 2007-12-21 AT AT07855316T patent/ATE490181T1/de not_active IP Right Cessation
- 2007-12-21 JP JP2009545559A patent/JP5221561B2/ja active Active
- 2007-12-21 KR KR1020097014258A patent/KR101531962B1/ko active Active
- 2007-12-21 EP EP07855316A patent/EP2102067B1/en active Active
- 2007-12-21 BR BRPI0719601A patent/BRPI0719601B1/pt active IP Right Grant
- 2007-12-21 CA CA2669176A patent/CA2669176C/en active Active
- 2007-12-21 CN CN2007800447456A patent/CN101553402B/zh active Active
- 2007-12-21 WO PCT/US2007/088539 patent/WO2008085702A1/en not_active Ceased
- 2007-12-21 DE DE602007010980T patent/DE602007010980D1/de active Active
Also Published As
| Publication number | Publication date |
|---|---|
| BRPI0719601A2 (pt) | 2013-12-10 |
| EP2102067A1 (en) | 2009-09-23 |
| ATE490181T1 (de) | 2010-12-15 |
| WO2008085702A1 (en) | 2008-07-17 |
| DE602007010980D1 (de) | 2011-01-13 |
| US8037661B2 (en) | 2011-10-18 |
| CN101553402A (zh) | 2009-10-07 |
| CN101553402B (zh) | 2011-05-18 |
| JP2010515633A (ja) | 2010-05-13 |
| US20080168643A1 (en) | 2008-07-17 |
| BRPI0719601B1 (pt) | 2018-11-21 |
| CA2669176C (en) | 2011-10-18 |
| CA2669176A1 (en) | 2008-07-17 |
| KR20090098976A (ko) | 2009-09-18 |
| WO2008085702A8 (en) | 2009-06-18 |
| KR101531962B1 (ko) | 2015-06-26 |
| EP2102067B1 (en) | 2010-12-01 |
| BRPI0719601A8 (pt) | 2016-05-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2010515633A (ja) | 包装装置用シャットル交換システムおよび方法 | |
| US8650836B2 (en) | Film-tail sealing system and method for wrapping apparatus | |
| CA1131190A (en) | Unwinding stand for level wind reclosable stock pouch material and methods | |
| US10934035B2 (en) | Machine for packaging flexible hoses | |
| EP2739463B1 (en) | System and method for winding and/or unwinding storage reels | |
| EP2660173B1 (en) | Automatic rewinder for forming reels of air bubble film (or similar materials) with or without core | |
| US7540124B2 (en) | Apparatus and method for stretch wrapping a plurality of tubes | |
| CN1329267C (zh) | 设备 | |
| US5048261A (en) | Top sheet dispenser for a stretch wrapping apparatus | |
| CN216512140U (zh) | 积退丝放线自动转换装置 | |
| JP4393876B2 (ja) | ストリップ状製品を用いてタイヤカバーを製造するためにストリップ状製品を貯蔵したり移送する装置 | |
| JP2016079038A (ja) | 紡績コップのための方向付け装置を備えた巻取りユニット | |
| CN114057032B (zh) | 积退丝放线自动转换装置 | |
| CN101454222B (zh) | 容器的填塞物的制造方法及筒状网的卷绕装置 | |
| JP7029450B2 (ja) | 巻取り終わりにストリップを横方向に切断する手段を備えたウェブ材料のストリップ巻取り装置及び方法 | |
| JPH07156913A (ja) | 金属コイル包装のグリップアーム周回による包装紙巻付装置列 | |
| JP2575576B2 (ja) | 帯状材料の巻取処理装置 | |
| WO2006122568A1 (en) | Apparatus and method for cable winding apparatus | |
| EP2572999B1 (en) | Vertical-curtain wrapping apparatus with multiformat feeder | |
| CN110072643A (zh) | 用于加工带端部的设备和方法 | |
| JPH0872815A (ja) | 糸条パッケージのフィルム包装装置 | |
| TWM513174U (zh) | 捲筒料包裝機料件支撐結構 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20101221 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20101221 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20120822 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20121002 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20121130 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20130205 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20130307 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20160315 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5221561 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313113 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313113 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |