JP7204184B2 - 車両用ドアシール材 - Google Patents

車両用ドアシール材 Download PDF

Info

Publication number
JP7204184B2
JP7204184B2 JP2018214951A JP2018214951A JP7204184B2 JP 7204184 B2 JP7204184 B2 JP 7204184B2 JP 2018214951 A JP2018214951 A JP 2018214951A JP 2018214951 A JP2018214951 A JP 2018214951A JP 7204184 B2 JP7204184 B2 JP 7204184B2
Authority
JP
Japan
Prior art keywords
component
door
vehicle
sealing material
vehicle door
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Active
Application number
JP2018214951A
Other languages
English (en)
Other versions
JP2020082763A (ja
Inventor
和也 加藤
貴士 南保
Original Assignee
化成工業株式会社
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by 化成工業株式会社 filed Critical 化成工業株式会社
Priority to JP2018214951A priority Critical patent/JP7204184B2/ja
Publication of JP2020082763A publication Critical patent/JP2020082763A/ja
Application granted granted Critical
Publication of JP7204184B2 publication Critical patent/JP7204184B2/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Seal Device For Vehicle (AREA)
  • Sealing Material Composition (AREA)

Description

本発明は、車両用ドアシール材に関する。更に詳しくは、自動車の各種ドアや車両本体に開口した車両開口部等に沿って取設され、ドアを閉じた際に雨水の車両内部への浸入等を防止するための高シール性を備えた車両用ドアシール材に関する。
従来、車両用ドアシール材(「車両用ウェザーストリップ」とも呼称される。)は、可動部材としてのドア及び/または固定部材としての車両本体の車両開口部の周縁に沿って取設されている(例えば、特許文献1参照)。例えば、車両用ドアシール材(以下、単に「シール材」と称す。)の取設されたドアを車両開口部に近接させて閉じた状態にすることで、ドア及び車両本体の間に当該シール材が挟まれた状態となる。なお、シール材は、ドア側または車両本体側のいずれか一方または双方に取設されるものであっても構わない。
シール材は、応力に対して弾性変形可能なゴム材料から主に構成されている。そのため、ドア及び車両本体の間に挟まれた状態では、少なくとも一部が押し潰されて変形した状態となる。このとき、シール材には応力の負荷されていない元の形状に戻ろうとする復元力(反発力)が働くため、押し潰されたシール材の一部の面がドアまたは車両本体に密着する。その結果、車両外部及び車両内部の間を水等が流通することが規制され、シール材によって車両内部が密閉された状態となる。
これにより、車両外部から車両内部への虫や高圧の洗車水等の水の浸入を防いだり、水以外の塵や埃等の細かな夾雑物の侵入、或いは、車両外部の騒音、臭い、または風等の侵入等を防止したりすることができる。すなわち、シール材によって、運転中のドライバーや同乗者を不快にさせることがなく、快適な車内空間を保った状態にすることができる。
更に、シール材は、車両外部及び車両内部の空気の流出入を併せて抑制することができる。そのため、車両内部から車両外部(また、車両外部から車両内部)への暖気または冷気の流出入を抑制することができる。その結果、エアーコンディショニング装置によって調整された車内温度を安定して維持することができる。そのため、ガソリンの消費量等を抑えるなど燃費性能に優れ、かつ高い環境性能の維持を図ることができる。
上記したように、シール材は、乗用車またはその他各種車両等において重要な機能を発揮するものである。ここで、シール材の基本的な構造について説明すると、シール材は、ドアや車両本体の車両開口部等に周知の固定手段(例えば、クリップ等)を介して固定される略板状のシール基部と、当該シール基部と一体的に成形され、ドアを閉じた状態にした際に一部が押し潰され、変形する中空構造のシール部とを具備して主に構成されている。なお、シール部のシール外面から所定方向に突出した板状のリップ部を備えたシール材も形成されている。
上述した通り、シール材は弾性変形可能なゴム材料などの樹脂材料を主原料として形成され、所定の温度に加熱して粘度を調整した主原料を押出成形技術や型成形技術(射出成形技術)等の周知の樹脂成形技術を用いて所望の形状に形成されている。シール材は、ドアの周縁に沿って取設される長尺状のものであるため、主に押出成形技術によって形成されている。ここで、主原料として使用されるゴム材料(樹脂材料)としては、例えば、エチレン・プロピレン・ジエンゴム(EPDM)、或いはその他の熱可塑性エラストマー等が主に用いられることが多い。
特開2012-116451号公報
上記に示した通り、シール材は、止水効果等の高いシール性を備えた有用な部材の一つである。更に、シール部の形状や原料として使用する樹脂材料を適宜選択し、より高いシール性を発揮させることが可能であった。しかしながら、高いシール性のみを追求すると、下記に掲げる不具合を生じることがあった。
すなわち、高いシール性を獲得するためには、ドアを閉めた状態で、一方(例えば、ドア側)から他方(例えば、車両本体側)に向かって、強い力でシール部を押し付ける必要があった。すなわち、シール部を構成する樹脂材料は、高い反発力(反発性)が求められていた。特に、近年においては車両内部に高性能のスピーカー等のオーディオ機器が搭載され、車内で高音質の音楽を楽しむ人々も増えている。そのため、車両内部の音が車両外部に漏れないようにするために高い遮音性が求められることがある。これにより、高い反発力を備えたシール部が採用されることが多くなっている。
ここで、反発力が弱い場合、シール材と密着した車両本体等との間に隙間が生じる可能性があり、当該隙間から水や塵等が浸入(または侵入)するおそれがあった。そのため、ある程度の反発力の強さは必要であった。
一方、反発力が強すぎると、ドアを確実に閉じるために必要な力(エネルギー)が大きくなる可能性があった。すなわち、ドアを閉めようとする際に、車両開口部等に取設されたシール材が当該ドアを閉める力を弱める可能性があった。そのため、ドアを車両本体に対して規定以上の速さ(ドア閉め速度)で、勢い良く閉めるドア閉め操作が必要となることがあった。これにより、力の弱い高齢者や子供は、ドアを確実に閉めることができず、所謂「半ドア」の状態となったり、何度かドア閉め操作を繰り返したりする必要があった。そのため、運転者等はドア閉まり性に不満を感じることがあった。
上記のような高いシール性とともに、良好なドア閉まり性を確保するために、従来はシール部の形状や厚さを変更したり、樹脂材料の種類自体を変更したりすることが行われていた。シール性及びドア閉まり性は、互いに相反する性質のものであるため、双方が良好な性状を示すシール材を構築することは困難性を有していた。
本願発明者は、上記不具合を解消するために鋭意研究を重ねた結果、シール材の主原料となるゴム材料(樹脂材料)と、当該ゴム材料に加えられる炭素成分(カーボンブラック)のそれぞれの配合部数を調整することで、シール性及びドア閉まり性の双方の性能が良好なシール材を得ることを見出した。更に、シール材の動的粘弾性、速度依存性、及びムーニー粘度に着目し、これらの各パラメータを所定の範囲に規定することで、特にドア閉まり性の向上が図られたシール材を安定的に形成可能であることを見出したものである。
そこで、本発明は、上記実情に鑑み、高いシール性の維持とともに、従来と比較して小さな力(エネルギー)であってもドアを確実に閉めることの可能な良好なドア閉まり性を備えたシール材の提供を課題とするものである。
本発明によれば、上記課題を解決したドアシール材(車両用ドアシール材)が提供される。
[1] エチレン・プロピレン・ジエンゴムを含む第一成分、及び、カーボンブラックを含む第二成分を原材料とする車両用ドアシール材であって、前記第一成分の配合部数を前記第二成分の配合部数で除した値が、0.831.25の範囲であり、ムーニー粘度が、25~61ML(1+4)125℃であり、前記カーボンブラックのヨウ素吸着量が20~40mg/g、かつ、DBP吸油量が50~112cm /100gの範囲である車両用ドアシール材。
[2] 動的粘弾性を示す損失正接の値が、0.095~0.210の範囲である前記[1]に記載の車両用ドアシール材。
[3] 横軸を圧縮速度[m/s]、及び、縦軸を荷重変化率[%]として、圧縮速度試験の結果をプロットし、算出された近似式の傾きによって示される速度依存性[%/(m/s)]の値が、100以下である前記[1]または[2]に記載の車両用ドアシール材。
] 前記第一成分のムーニー粘度が、29~80ML(1+4)125℃の範囲であ
る前記[1]~[]のいずれかに記載の車両用ドアシール材。
] 前記第一成分及び前記第二成分に加え、軟化剤、加工助剤、充填剤、架橋剤、加硫促進剤、及び発泡剤の少なくともいずれか一種を更に原材料として含む前記[1]~[]のいずれかに記載の車両用ドアシール材。
本発明のシール材によれば、従来のシール材と同様の高いシール性を確保しつつ、小さな力で良好なドア閉まり性を発揮することができる。その結果、高齢者や子供であっても確実にドアを閉めることが可能となり、半ドアの状態からドア閉め操作を繰り返したりする必要がない。これにより、ドア閉め操作に対する不具合及び不満を解消することができる。
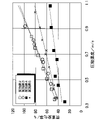
シール材の基本構造を示す断面図である。 圧縮速度試験の試験結果の一例を示すグラフである。
以下、図面を参照しつつ、本発明のシール材(車両用ドアシール材)の実施の形態について説明する。なお、本発明のシール材は、以下の実施形態に限定されるものではなく、本発明の範囲を逸脱しない限りにおいて、種々の設計の変更、修正、改良等を加え得るものである。
1.シール材
本発明の一実施形態のシール材1は、乗用車等の車両のドア(または車両本体)にクリップ等の周知手段(図示しない)を介して取設されるものである。シール材1は、例えば、図1に示すように、ドア等に接し、固定される略平板状のシール基部2と、当該シール基部2と一体的に成形された断面中空状のシール部3とを主に具備して構成されるものである。ここで、図1は、本発明のシール材の構成を単純化して示したものであり、この断面形状のものに限定されるものではない。
ドア等にシール基部2が接し固定された状態で、車両本体等に近接されることにより、シール部3のシール部外表面4が車両本体の一部と接し、中空状のシール部3が押し潰され変形する。これにより、ドア及び車両本体の間に中空状のシール部3が変形した状態で挟まれることなり、シール部外表面4が反発力によって車両本体側に押し付けられる。これにより、車両本体及びシール部3のシール部外表面4の間が密となり、止水性等の高いシール性が確保される。
更に具体的に説明すると、シール材1は、応力に対して弾性変形可能な樹脂材料(ゴム材料)を押出成形した長尺状のものである。本実施形態のシール材1は、樹脂材料として、エチレン・プロピレン・ジエンゴム(以下、「EPDM」と称す。)を主原料として用いられている。ここで、EPDMを含む成分が本発明における第一成分に相当する。
更に、本実施形態のシール材1は、上記第一成分に加え、カーボンブラックを含んでいる。ここで、カーボンブラックが本発明における第二成分に相当する。すなわち、上記の第一成分及び第二成分が本実施形態のシール材1の主原料となる。ここで、第一成分の樹脂成分は、上述したEPDMに限定されるものではなく、他の合成樹脂や天然樹脂等で構成されたゴム材料であっても、その他熱可塑性エラストマー等の周知のポリマー成分であっても構わない。すなわち、応力に対して弾性変形し、高いシール性を有するとともに、後述する要件を具備し、良好なドア閉まり性を備えるものであればよい。
なお、シール材1には、EPDMを含む第一成分及びカーボンブラックを含む第二成分の原材料以外に、その他種々の添加剤等を含むものであっても構わない。例えば、軟化剤、加工助剤、充填剤、架橋剤、加硫促進剤、及び発泡剤等の少なくともいずれか一種を、それぞれ添加量を調整して含んでもよい。なお、これらの軟化剤等の添加については、シール材の製造において既に周知のものであるため詳細な説明は省略するものとする。
本実施形態のシール材1は、上記の第一成分及び第二成分の配合部数の比率が下記に示す範囲内に規定される。すなわち、EPDMを含む第一成分の配合部数を、カーボンブラックを含む第二成分の配合部数で除した値(以下、「第一成分/第二成分比」と称す。)が、0.60~2.00の範囲であることを特徴とする。第一成分/第二成分比の値が上記範囲内である条件を満たすことにより、ドア閉まり性の良好なシール材とすることができる。第一成分/第二成分比を所定範囲に規定することに着目し、良好なドア閉まり性を備えたシール材を形成可能とすることは本発明に特有の構成である。
更に、本実施形態のシール材1によれば、ゴム材料の動的粘弾性を示す損失正接の値が、0.095~0.210の範囲であることを特徴とするものであっても構わない。上記の範囲内に第一成分/第二成分比の値を調整することで、ゴム材料等の材料の動的粘弾性に係る損失正接(tanδ)の値を上記範囲内にすることができる。
「動的粘弾性」とは、ドアを閉じる際のドア閉まり性に大きく寄与するゴム材料等の性質の一つである。ゴム材料等の樹脂材料は、単一または複数の分子が多数結合した高分子材料である。高分子材料は、一般的に、「弾性」及び「粘性」のそれぞれの中間の性質である「粘弾性」の性状を呈している。
更に具体的に説明すると、「弾性」とは、“変形に必要な力は、変形の大きさによって主に決定され、変形の速度には依存しない”性質を備えるものであり、一方、「粘性」とは、“変形に必要な力は、変形の速度によって主に決定され、変形の大きさには依存しない”性質を備えるものと一般的に定義される。理想的なゴムは弾性体の一例であり、水飴状のものが粘性体の一例である。
粘弾性体としての性状を有する樹脂材料に対し、弾性の性質及び粘性の性質のどちらかが強く寄与しているかを評価するための指標として、損失正接(tanδ)の値が用いられることがある。一般的には、樹脂材料等の材料の力学物性に対する粘性の寄与(E”)を、弾性の寄与(E’)で除した値(E”/E’≒tanδ)が損失正接として求められる。
すなわち、損失正接の値が0に近似するほど、その材料は弾性体の性質を強く有し、一方、損失正接の値が大きくなるほど粘性体の性質を有する材料となる。本発明のシール材は、損失正接の値が0.095~0.210の範囲内であることを特徴とするものであり、弾性体及び粘性体の双方の性質を有することになる。
損失正接の値が0.095よりも低い場合は、弾性体としての性質が強くなり、後述するムーニー粘度の値が低くなり加工性が悪化する。一方、損失正接の値が0.210を超える場合、粘性体としての性質が強くなる。そのため、損失性質の値を上記範囲に規定することで、高シール性と良好なドア閉まり性の双方を作用効果を奏するシール材を形成することができる。なお、損失正接の値の測定等についての詳細は後述する。
更に、本実施形態のシール材1は、横軸を圧縮速度[m/s]、及び、縦軸を荷重変化率[%]として、圧縮速度試験を行い、その試験結果をプロットし、算出された近似式の傾きによって示される速度依存性[%/(m/s)]の値が100以下であることを特徴とするものであっても構わない。すなわち、ドアを閉める際にシール材1に圧力が加わる際の圧縮速度と荷重変化率に基づいて速度依存性が算出され、その値が100以下のシール材1が良好なドア閉まり性を有する。なお、圧縮速度試験の具体例についての詳細は後述する。
また、本実施形態のシール材1は、シール材1自体のムーニー粘度が25~69ML(1+4)125℃の範囲であることを特徴するものであってもよい。ここで、ムーニー粘度(M)は、ゴム材料等の塑性を評価するための単位であり、評価対象の試料を所定の温度で加熱した後、当該温度を保ちながら毎分2回転するローターに加わるトルクを求め、当該トルクの値から算出したものである。なお、所定の加熱温度(例えば、125℃)で試料を加熱し、1分間の予備加熱後、L形ローターを回転させ、4分後の値(ムーニー値)を“ML(1+4)125℃”として表示する。なお、ムーニー粘度の測定の詳細は後述する。
加えて、シール材1の原料となる第一成分のムーニー粘度が、29~80ML(1+4)125℃の範囲であることを特徴としてもよい。ムーニー粘度については、既に説明をしたため、ここでは詳細な説明は省略する。シール材1の全体のムーニー粘度は、第一成分のムーニー粘度が大きく寄与するためである。
以下、本発明のシール材について、下記の実施例に基づいて説明するが、本発明の製造方法は、これらの実施例に限定されるものではない。
1.試料(シール材)の作成
エチレン・プロピレン・ジエンゴムを含む第一成分、及び、カーボンブラックを含む第二成分を主たる原材料として混合し、周知の押出成形機によって長尺状に押出成形することで所望の形状(図1等参照)のシール材を作成した。
第一成分に含まれるEPDMとして、ムーニー粘度の異なる3種類のエチレン・プロピレン・ジエンゴム(EPDM1、EPDM2、EPDM3)をそれぞれ用いた(下記表1参照)。なお、EPDM3は、油展ポリマーであり、樹脂成分(EPDM):100phr、油展:20phrのものを用いた。そのため、EPDM3については、後述する第一成分/第二成分比については、上記油展率を考慮した上での算出を行っている。すなわち、EPDM3の実配合部数Xに、油展率Yを乗じた値をEPDM3の配合部数としている。ここで、油展率Yは、上記例では、樹脂成分/(樹脂成分+油展)=100/(100+20)であり、約0.83となる。
Figure 0007204184000001
一方、第二成分に含まれるカーボンブラックとして、粒径、ヨウ素吸着量、及びDBP吸油量のそれぞれ異なる3種類のカーボンブラック(CB1、CB2、CB3)を用いた(下記、表2参照)。
Figure 0007204184000002
なお、上記第一成分及び第二成分以外に、その他原料として、軟化剤としてパラフィンオイル、加工助剤としてステアリン酸及び酸化亜鉛、充填剤として炭酸カルシウム、架橋剤として硫黄を加えている。また、加硫促進剤及び発泡剤等も適宜加えている。
下記表3に示すように、使用する第一成分及び第二成分の種類、及び各成分の配合部数[phr]を変化させることにより、実施例1~7及び比較例1,2のシール材に押出成形する前の原料を調製した。なお、第一成分及び第二成分の種類及び配合部数を変化させる以外、すなわち、軟化剤や加工助剤等の配合部数は実施例1~7及び比較例1,2において同一のものとした。
このようにして得られた原料を周知の押出成形機を用いて所望の形状の押出成形することで、図1に示すような試験形状のシール材を形成した。なお、用いた押出成形機及び押出成形技術は、既存のシール材を形成する際に使用される周知のものであり、ここでは詳細な説明は省略する。更に、第一成分及び第二成分の種類及び配合部数以外に、押出成形を行う原料の加熱温度や押出圧力等の種々の条件についてはいずれも同じものとした。
2.第一成分/第二成分比
上記の通り、原料を調製し形成された実施例1~7及び比較例1,2のシール材に係る第一成分/第二成分比の値を下記表3に示す。ここで、前述したように、第一成分のEPDM3については油展ポリマーのため油展率を考慮して算出を行っている。これによると、実施例1~7は、本発明において規定された第一成分/第二成分比の範囲(0.60~2.00)を満たすものであり、比較例1は第一成分/第二成分比の上限値を超えるもの、比較例2は第一成分/第二成分比の下限値を超え、いずれも本発明において規定された第一成分/第二成分比を逸脱するものである。
Figure 0007204184000003
3.シール材の評価
上記の通り、第一成分/第二成分を考慮して形成された実施例1~7及び比較例1,2のシール材についてそれぞれ評価した結果を以下に示す。
3-1.損失正接(動的粘弾性)の評価
損失正接(tanδ)の値は、JIS K6394:2007(加硫ゴム及び熱可塑性ゴム-動的性質の求め方-一般指針)に準拠して算出した。更に具体的に説明すると、粘弾性を測定するための測定機器として、粘弾性測定装置RSA-3(TA INSTRUMENTS製)を用い、上記の通り作成された実施例1~7、及び比較例1、2のシール材からそれぞれ直径6mm、高さ2~3mm程度の円柱状の測定用試験片をそれぞれ切り出し、粘弾性測定装置にセットし、計測を行った。
この場合、測定条件は、試験回数:n=3、変形方法:圧縮方法、静的歪み:10%、動的歪み:±0.1%、測定周波数:1Hzに統一して行った。当該測定条件に基づいて動的粘弾性が測定され、算出された損失正接(tanδ)の値を上記表3に示す。これによると、比較例1,2以外は全て本発明において規定された損失正接の値の条件(0.095~0.210)を満たしていることが確認された。
一方、第一成分/第二成分比が規定範囲の上限値を超える場合(比較例1)では、損失正接の値が低くなることが確認された。すなわち、第一成分の比率が多い場合は、弾性体としての性状が強くなることが示された。一方、第一成分/第二成分比が規定範囲の下限値を下まわる場合(比較例2)では、損失正接の値が大きくなることが確認された。すなわち、第一成分の比率が小さい場合は、粘性体としての性状が強くなることが確認された。
3-2.圧縮速度試験
圧縮速度試験用のために、形成されたシール材から長さ100mmの試料をそれぞれ切り出した。その後、ロードセルに荷重治具を固定した後、0.3~1.0m/sの速度で、当該試料を設定基準位置まで圧縮した場合の荷重値を計測し、更に静荷重値(試験速度:20mm/min)からの荷重変化率[%]を算出した。その後、算出された荷重変化率[%]に基づき、横軸に圧縮速度[m/s]、縦軸に荷重変化率[%]をプロットしたグラフを作成した(図2)。
これにより、圧縮速度及び荷重変化率の相関関係を示す近似式を算出し、求められた近似式の傾き[%/(m/s)]によって速度依存性の評価を行った。なお、プロットされたグラフから近似式を求める手法は周知のものを使用可能である。例えば、補間多項式、最小二乗法、テーラー級数、パデ近似、及び連分数展開などの方法がある。これらの方法を任意に選択して求めることができる。図2は、図示の簡略化のため、実施例1~7及び比較例1,2の中の一部の実施例及び比較例についてプロットしたグラフを示している。
本実施例において、グラフより求められた近似式の傾きが、40以下のものを“A(=優)”、41~70の範囲のものを“B(=良)”、71~100の範囲のものを“C(=可)”、及び、100以上のものを“D(=不可)”として圧縮速度試験の評価を行った。得られた速度依存性(≒近似式の傾き)の値及びその評価結果を上記表3に示す。
これによると、第一成分/第二成分比の値が1.25であり、かつ損失正接の値が0.097と実施例中で最も低い値を示す実施例4が良好な速度依存性を示すことが確認された。更に、損失正接の値が高くなるに連れて、速度依存性の評価が低くなる傾向が示された。なお、比較例1は速度依存性に関しては良好な評価を得るものの、後述する加工性の評価が低くなっている。すなわち、速度依存性のみを良好なものとしてもシール材全体としては低い評価になる。
3-3.加工性(ムーニー粘度)
更に、シール材の加工性の評価のために、ムーニー粘度ML(1+4)125℃の値を測定した。ムーニー粘度の測定は、JIS K6300-1:2001(第1部:ムーニー粘度計による粘度及びスコーチタイムの求め方)に準拠して行った。具体的には、ムーニー粘度計(M&K製)を用い、125℃の温度でL形ローターを用いて1分間予熱した後、当該L形ローターを4分間回転させた際のムーニー粘度ML(1+4)125℃を測定した。なお、既に説明した第一成分のムーニー粘度の値も、上記と同様の条件により行っている(表1参照)。
シール部材の加工性の評価は、上記ムーニー粘度ML(1+4)125℃の値が、40~55の範囲のものを“B(=良)”、25~39の範囲、または、56~70の範囲のもの“C(=可)”、及び、24以下若しくは71以上のものを“D(=不可)”として評価した。得られたムーニー粘度の値及び評価結果を上記表3に示す。
これによると、ムーニー粘度が40~55の範囲に該当する実施例4が最も加工性が良好となることが示された。しかしながら、第一成分/第二成分比、損失正接、及び速度依然性との明確な相関関係は現時点では確認されなかった。
3-4.実車試験評価
次に、最も評価の高かった実施例4のシール材を実際の車両に装着し、実車に使用されている既存のシール材との間で、ドア閉まり性がどの程度改良されているかの確認を行った。ここで、実車試験は、車両のフロント運転席側のドアの周縁に長尺状のシール材を所定の固定手段で装着し、更に、車両の全てのドア及び窓を閉じた状態で行った。すなわち、試験のためにドア閉め操作を行うドア以外から空気が流出入することを抑制し、最もドア閉まり性が悪くなる条件で実車試験を行った。
ここで、ドア閉まり速度[m/s]は、ドアの把持部の下方に反射板を装着し、ドアを閉める操作の際に当該反射板にレーザーを照射することにより測定した。すなわち、ドアを閉める操作によって、当該ドア(反射板)がレーザー速度計を通過する際の速度を計測し、ドアが完全に閉まった状態になる、換言すれば、「半ドア」にならない最小の速度を本実施例におけるドア閉まり速度とした。実車試験評価の結果を下記表4に示す。
Figure 0007204184000004
これによると、既存のシール材によって測定されたドア閉まり速度が0.95[m/s]であるのに対し、本発明のシール材は、ドア閉まり速度が0.93[m/s]となった。すなわち、既存のシール材よりもゆっくりした速度でドアを確実に閉めることができる。更に、ドア一枚当たりのエネルギーも-4.2[%]抑えることが示された。その結果、腕の力の弱い高齢者や子供等であってもドアを確実に閉めることができる。すなわち、本発明のシール材は、ドア閉まり性において有効であることが示された。
本発明のシール材(車両用ドアシール材)は、乗用車や産業用或いは農業等の各種車両のドアまたは車体開口部等に取設可能であり、その他の種々の産業技術分野において利用可能性が期待される。
1:シール材(車両用ドアシール材)、2:シール基部、3:シール部、4:シール部外表面。

Claims (5)

  1. エチレン・プロピレン・ジエンゴムを含む第一成分、及び、カーボンブラックを含む第二成分を原材料とする車両用ドアシール材であって、
    前記第一成分の配合部数を前記第二成分の配合部数で除した値が、0.831.25の範囲であり、
    ムーニー粘度が、25~61ML(1+4)125℃であり、
    前記カーボンブラックのヨウ素吸着量が20~40mg/g、かつ、DBP吸油量が50~112cm /100gの範囲である車両用ドアシール材。
  2. 動的粘弾性を示す損失正接の値が、
    0.095~0.210の範囲である請求項1に記載の車両用ドアシール材。
  3. 横軸を圧縮速度[m/s]、及び、縦軸を荷重変化率[%]として、圧縮速度試験の結果をプロットし、算出された近似式の傾きによって示される速度依存性[%/(m/s)]の値が、100以下である請求項1または2に記載の車両用ドアシール材。
  4. 前記第一成分のムーニー粘度が、
    80ML(1+4)125℃の範囲である請求項1~3のいずれか一項に記載の車両用ドアシール材。
  5. 前記第一成分及び前記第二成分に加え、
    軟化剤、加工助剤、充填剤、架橋剤、加硫促進剤、及び発泡剤の少なくともいずれか一種を更に原材料として含む請求項1~4のいずれか一項に記載の車両用ドアシール材。
JP2018214951A 2018-11-15 2018-11-15 車両用ドアシール材 Active JP7204184B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2018214951A JP7204184B2 (ja) 2018-11-15 2018-11-15 車両用ドアシール材

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2018214951A JP7204184B2 (ja) 2018-11-15 2018-11-15 車両用ドアシール材

Publications (2)

Publication Number Publication Date
JP2020082763A JP2020082763A (ja) 2020-06-04
JP7204184B2 true JP7204184B2 (ja) 2023-01-16

Family

ID=70909550

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2018214951A Active JP7204184B2 (ja) 2018-11-15 2018-11-15 車両用ドアシール材

Country Status (1)

Country Link
JP (1) JP7204184B2 (ja)

Citations (6)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2002205606A (ja) 2001-01-10 2002-07-23 Nishikawa Rubber Co Ltd 自動車用ウエザーストリップ
JP2003237497A (ja) 2002-02-12 2003-08-27 Toyo Tire & Rubber Co Ltd ウエザストリップ
JP2003237377A (ja) 2002-02-20 2003-08-27 Toyo Tire & Rubber Co Ltd ウエザストリップ
JP2006282887A (ja) 2005-03-31 2006-10-19 Toyoda Gosei Co Ltd 液圧シリンダ用シール部品
JP2007015321A (ja) 2005-07-11 2007-01-25 Toyo Tire & Rubber Co Ltd ウェザーストリップの製造方法
JP2014111731A (ja) 2012-11-06 2014-06-19 Nishikawa Rubber Co Ltd ウェザーストリップ用発泡体ゴム材料

Patent Citations (6)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2002205606A (ja) 2001-01-10 2002-07-23 Nishikawa Rubber Co Ltd 自動車用ウエザーストリップ
JP2003237497A (ja) 2002-02-12 2003-08-27 Toyo Tire & Rubber Co Ltd ウエザストリップ
JP2003237377A (ja) 2002-02-20 2003-08-27 Toyo Tire & Rubber Co Ltd ウエザストリップ
JP2006282887A (ja) 2005-03-31 2006-10-19 Toyoda Gosei Co Ltd 液圧シリンダ用シール部品
JP2007015321A (ja) 2005-07-11 2007-01-25 Toyo Tire & Rubber Co Ltd ウェザーストリップの製造方法
JP2014111731A (ja) 2012-11-06 2014-06-19 Nishikawa Rubber Co Ltd ウェザーストリップ用発泡体ゴム材料

Also Published As

Publication number Publication date
JP2020082763A (ja) 2020-06-04

Similar Documents

Publication Publication Date Title
US5183613A (en) Process for the preparation of solventless, low friction, abrasion-resistant coatings for elastomeric substrates
US8353130B2 (en) Door weather strip
EP3246356B1 (en) Epdm based rubber composition for sponge section in weather strip of passenger car
JPH10324200A (ja) 自動車用ウェザストリップ
JP2014111731A (ja) ウェザーストリップ用発泡体ゴム材料
Lee et al. Multidisciplinary design of door inner belt weatherstrip for simultaneous reduction of wind noise and squeaking in electric vehicles
JP2020082763A (ja) 車両用ドアシール材
KR101491166B1 (ko) 웨더스트립 조성물
Lee et al. Multidisciplinary tailgate guide bumper design for electric vehicles: Overcoming rattle, separation noise and closure effort trade-offs
JP2000191863A (ja) ウインド―シ―ル成形体及びその製造方法
KR101776413B1 (ko) 나노 산화 아연 충전 웨더스트립 고무 조성물 및 이를 이용한 자동차용 웨더스트립
JP3754940B2 (ja) ゴム組成物
US11680126B2 (en) Thermoplastic elastomer composition and thermoplastic elastomer manufactured by using the same
CN108698496B (zh) 用于机动车辆的异型带材和异型带材的制造方法
JP7716378B2 (ja) 押出し成形体,ウェザーストリップ
KR102721742B1 (ko) Uhmwpp를 이용한 글라스 런 코너 성형부 표면 엠보싱 효과가 있는 epdm 고무 조성물 및 이를 이용한 자동차용 글라스 런 제품
KR20260032699A (ko) 자동차 부품용 고무 조성물, 이의 제조 방법, 이를 사용하여 제조된 자동차 부품
KR101567166B1 (ko) 내구성 강화 고무조성물
KR20030091391A (ko) 차량용 웨더스트립
US20230278406A1 (en) Bonding sheet material for weather strip, weather strip, and method for producing same
KR20250079958A (ko) 씰링 부품용 고무 조성물 및 이를 이용한 자동차용 웨더스트립
JP2024093686A (ja) ゴム組成物及びホース
KR20100007540A (ko) 자동차 웨더스트립 조인트부용 고무 조성물
JP2005114141A (ja) 防振ゴム
US20190176764A1 (en) Rubber wiper blade element with friction reducing agent that continuously migrates to the surface

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20210729

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20220720

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20220726

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20220901

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20221220

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20221221

R150 Certificate of patent or registration of utility model

Ref document number: 7204184

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250