JPWO2015114678A1 - 円筒形接着対象物の内外面にゴム層を接着するための前処理方法 - Google Patents
円筒形接着対象物の内外面にゴム層を接着するための前処理方法 Download PDFInfo
- Publication number
- JPWO2015114678A1 JPWO2015114678A1 JP2015559608A JP2015559608A JPWO2015114678A1 JP WO2015114678 A1 JPWO2015114678 A1 JP WO2015114678A1 JP 2015559608 A JP2015559608 A JP 2015559608A JP 2015559608 A JP2015559608 A JP 2015559608A JP WO2015114678 A1 JPWO2015114678 A1 JP WO2015114678A1
- Authority
- JP
- Japan
- Prior art keywords
- elastic pressing
- pressing member
- bonded
- adhesive layer
- bonding
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B37/00—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding
- B32B37/10—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by the pressing technique, e.g. using action of vacuum or fluid pressure
-
- C—CHEMISTRY; METALLURGY
- C09—DYES; PAINTS; POLISHES; NATURAL RESINS; ADHESIVES; COMPOSITIONS NOT OTHERWISE PROVIDED FOR; APPLICATIONS OF MATERIALS NOT OTHERWISE PROVIDED FOR
- C09J—ADHESIVES; NON-MECHANICAL ASPECTS OF ADHESIVE PROCESSES IN GENERAL; ADHESIVE PROCESSES NOT PROVIDED FOR ELSEWHERE; USE OF MATERIALS AS ADHESIVES
- C09J5/00—Adhesive processes in general; Adhesive processes not provided for elsewhere, e.g. relating to primers
- C09J5/06—Adhesive processes in general; Adhesive processes not provided for elsewhere, e.g. relating to primers involving heating of the applied adhesive
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C70/00—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts
- B29C70/04—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts comprising reinforcements only, e.g. self-reinforcing plastics
- B29C70/28—Shaping operations therefor
- B29C70/40—Shaping or impregnating by compression not applied
- B29C70/42—Shaping or impregnating by compression not applied for producing articles of definite length, i.e. discrete articles
- B29C70/44—Shaping or impregnating by compression not applied for producing articles of definite length, i.e. discrete articles using isostatic pressure, e.g. pressure difference-moulding, vacuum bag-moulding, autoclave-moulding or expanding rubber-moulding
- B29C70/443—Shaping or impregnating by compression not applied for producing articles of definite length, i.e. discrete articles using isostatic pressure, e.g. pressure difference-moulding, vacuum bag-moulding, autoclave-moulding or expanding rubber-moulding and impregnating by vacuum or injection
-
- C—CHEMISTRY; METALLURGY
- C09—DYES; PAINTS; POLISHES; NATURAL RESINS; ADHESIVES; COMPOSITIONS NOT OTHERWISE PROVIDED FOR; APPLICATIONS OF MATERIALS NOT OTHERWISE PROVIDED FOR
- C09J—ADHESIVES; NON-MECHANICAL ASPECTS OF ADHESIVE PROCESSES IN GENERAL; ADHESIVE PROCESSES NOT PROVIDED FOR ELSEWHERE; USE OF MATERIALS AS ADHESIVES
- C09J5/00—Adhesive processes in general; Adhesive processes not provided for elsewhere, e.g. relating to primers
- C09J5/02—Adhesive processes in general; Adhesive processes not provided for elsewhere, e.g. relating to primers involving pretreatment of the surfaces to be joined
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B5/00—Presses characterised by the use of pressing means other than those mentioned in the preceding groups
- B30B5/02—Presses characterised by the use of pressing means other than those mentioned in the preceding groups wherein the pressing means is in the form of a flexible element, e.g. diaphragm, urged by fluid pressure
-
- C—CHEMISTRY; METALLURGY
- C09—DYES; PAINTS; POLISHES; NATURAL RESINS; ADHESIVES; COMPOSITIONS NOT OTHERWISE PROVIDED FOR; APPLICATIONS OF MATERIALS NOT OTHERWISE PROVIDED FOR
- C09J—ADHESIVES; NON-MECHANICAL ASPECTS OF ADHESIVE PROCESSES IN GENERAL; ADHESIVE PROCESSES NOT PROVIDED FOR ELSEWHERE; USE OF MATERIALS AS ADHESIVES
- C09J2301/00—Additional features of adhesives in the form of films or foils
- C09J2301/50—Additional features of adhesives in the form of films or foils characterized by process specific features
- C09J2301/504—Additional features of adhesives in the form of films or foils characterized by process specific features process of pretreatment for improving adhesion of rubber on metallic surfaces
-
- C—CHEMISTRY; METALLURGY
- C09—DYES; PAINTS; POLISHES; NATURAL RESINS; ADHESIVES; COMPOSITIONS NOT OTHERWISE PROVIDED FOR; APPLICATIONS OF MATERIALS NOT OTHERWISE PROVIDED FOR
- C09J—ADHESIVES; NON-MECHANICAL ASPECTS OF ADHESIVE PROCESSES IN GENERAL; ADHESIVE PROCESSES NOT PROVIDED FOR ELSEWHERE; USE OF MATERIALS AS ADHESIVES
- C09J2400/00—Presence of inorganic and organic materials
- C09J2400/10—Presence of inorganic materials
- C09J2400/16—Metal
- C09J2400/163—Metal in the substrate
-
- C—CHEMISTRY; METALLURGY
- C09—DYES; PAINTS; POLISHES; NATURAL RESINS; ADHESIVES; COMPOSITIONS NOT OTHERWISE PROVIDED FOR; APPLICATIONS OF MATERIALS NOT OTHERWISE PROVIDED FOR
- C09J—ADHESIVES; NON-MECHANICAL ASPECTS OF ADHESIVE PROCESSES IN GENERAL; ADHESIVE PROCESSES NOT PROVIDED FOR ELSEWHERE; USE OF MATERIALS AS ADHESIVES
- C09J2400/00—Presence of inorganic and organic materials
- C09J2400/10—Presence of inorganic materials
- C09J2400/16—Metal
- C09J2400/166—Metal in the pretreated surface to be joined
-
- C—CHEMISTRY; METALLURGY
- C09—DYES; PAINTS; POLISHES; NATURAL RESINS; ADHESIVES; COMPOSITIONS NOT OTHERWISE PROVIDED FOR; APPLICATIONS OF MATERIALS NOT OTHERWISE PROVIDED FOR
- C09J—ADHESIVES; NON-MECHANICAL ASPECTS OF ADHESIVE PROCESSES IN GENERAL; ADHESIVE PROCESSES NOT PROVIDED FOR ELSEWHERE; USE OF MATERIALS AS ADHESIVES
- C09J2421/00—Presence of unspecified rubber
- C09J2421/006—Presence of unspecified rubber in the substrate
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16L—PIPES; JOINTS OR FITTINGS FOR PIPES; SUPPORTS FOR PIPES, CABLES OR PROTECTIVE TUBING; MEANS FOR THERMAL INSULATION IN GENERAL
- F16L58/00—Protection of pipes or pipe fittings against corrosion or incrustation
- F16L58/02—Protection of pipes or pipe fittings against corrosion or incrustation by means of internal or external coatings
- F16L58/04—Coatings characterised by the materials used
- F16L58/10—Coatings characterised by the materials used by rubber or plastics
Landscapes
- Chemical & Material Sciences (AREA)
- Organic Chemistry (AREA)
- Engineering & Computer Science (AREA)
- Composite Materials (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Fluid Mechanics (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
- Adhesive Tapes (AREA)
- Adhesives Or Adhesive Processes (AREA)
Abstract
Description
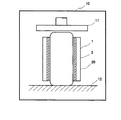
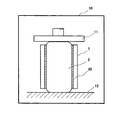
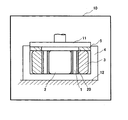
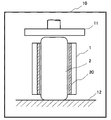
図1Aおよび図1Bを参照して、円筒部材の内面に接着層を形成する方法およびその装置について説明する。この方法は、代表的には、金属性の中空の管形状である接着対象物1の内面にゴム層を接着する場合に、ゴム層を管部材の内面に接着するための前処理として、ゴム層を接着するための接着層を円筒部材の内面に形成する方法である。ゴム層を接着させたい接着対象物1は、中空部を有する管形状である。管形状は、断面が代表的には円であるが、または多角形でもよい。
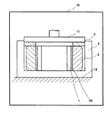
続いて、図2を参照して、管形状または柱状部材の外面に接着層を貼り付ける方法およびその装置について説明する。この方法は、代表的には、金属性の管形状または柱形状である接着対象物1の外面にゴム層を接着する場合に、ゴム層をその部材の外面に接着するための前処理として、ゴム層を接着するための接着層を管形状または柱部材の外面に形成する方法である。ゴム層を接着させたい接着対象物1は、代表的には円柱または円筒形状であるが、多角形形状でもよい。ここでは、円筒形状の場合を例として説明する。
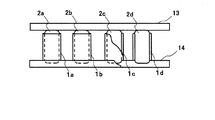
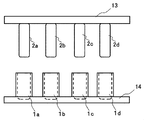
続いて、図5および図6を参照して、実施の形態1の接着対象物1の内面にゴム層を接着するための前処理を行なう際に、複数の接着対象物1の内面に接着剤シート20を接着させる方法および装置について説明する。実施の形態3は、実施の形態1を一度に複数の接着対象物1の内面に接着剤シート20を接着するものであるので、その構成自体は実施の形態1の場合と同じである。したがって、ここでは異なる部分のみを説明する。また、図4および図5では、加熱チャンバは図示していないが、実施の形態3も、加熱チャンバ内で、実施の形態1と同様の環境下で実行する。
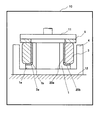
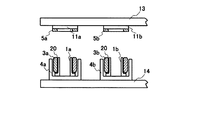
実施の形態3では、実施の形態1を複数の接着対象物1a,1b,1c,1dに対して、同時に実行する方法を示した。実施の形態4は、実施の形態2を複数の接着対象物1a,1b,1c,1dに対して、同時に実行する方法である。図7に示すように、実施の形態2と同様に、加熱チャンバ(不図示)内に、押圧板13およびテーブル12を配置する。実施の形態4では、押圧板13には、図7に示すように、押圧板11aと押圧板11bとを取り付け、また、それぞれにリング部材5aおよび5bを取り付けておく。押圧板11a,11bとリング部材5a,5bは、実施の形態2と同じである。一方、押圧板13の押圧板11a,11bの位置に対応するように、テーブル14には、接着対象物1a,1bを載置する。ここでは、2つの接着対象物1a,1bとして説明しているが、複数である限り、何個でも設置することができる。接着対象物1a,1bに対応する個数の弾性押圧部材3a,3bを、それぞれの軸方向が接着対象物1a,1bのそれぞれの軸方向と一致するように載置する点も、実施の形態と同様である。押圧板11a,11bを接着対象物1a,1bのそれぞれの軸方向に移動させて、弾性押圧部材3a,3bを圧縮する。実施の形態4は、接着対象物1a,1b個数が複数である以外、実施の形態2と全く同様に実施することができる。
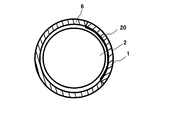
実施の形態1から実施の形態4は、管形状を形成している場合の接着対象物1の内外面に接着層を形成する方法である。しかし、接着対称面が完全な管形状を有していなくてもよい。実施の形態4は、接着対称面が完全な管形状を有していない接着対象物に実施の形態1から4を適用する方法である。図8を参照して、実施の形態5を説明する。
2 弾性押圧部材
3 弾性押圧部材
10 加熱チャンバ
11 押圧板
12 テーブル
13 押圧板
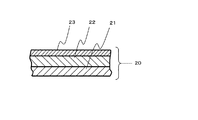
20 接着シート
21 フィルム
22 上塗接着剤
23 下塗接着剤
Claims (8)
- 中空部を有する接着対象物の前記中空部内面に、未加硫ゴム層を接着するための接着剤層を前記中空部内面に形成する方法であって、
フィルムの上に形成された上塗接着剤層と前記上塗接着剤層上に形成された下塗接着剤層とを有する接着シートの下塗接着剤層を前記接着対象物の前記中空部内面に接着する工程と、
前記接着シートが接着された接着対象物を加熱する工程と、
弾性押圧部材を前記中空部に挿入して、前記弾性押圧部材を軸方向に圧縮して前記弾性押圧部材を半径方向に変形させて、前記フィルムを押圧して前記接着シートを均等に押圧する工程と、を備える方法。 - 請求項1に記載の方法であって、
前記中空部は円筒形であることを特徴とする方法。 - 請求項1に記載の方法であって、
前記中空部は多角形であることを特徴とする方法。 - 請求項1に記載の方法であって、
前記接着対象物は、前記接着シートを接着する実際に接着を行う曲面と、それと結合可能な治具から形成されていることを特徴とする方法。 - 接着対象物の外側曲面に、未加硫ゴム層を接着するための接着剤層を形成する方法であって、
フィルム上に形成された上塗接着剤層と前記上塗接着剤層上に形成された下塗接着剤層とを有する接着シートの下塗接着剤層を前記接着対象物の前記外側曲面に接着する工程と、
前記接着シートが接着された接着対象物を加熱する工程と、
中空部を有する弾性押圧部材の前記中空部に挿入して、前記弾性押圧部材を軸方向に圧縮して、前記弾性押圧部材を半径方向に変形させて、前記フィルムを押圧して前記接着シートを均等に押圧する工程と、を備える方法。 - 請求項1に記載の方法であって、
前記外側曲面の断面は円であって、
前記中空部は円筒形であることを特徴とする方法。 - 請求項1に記載の方法であって、
前記外側曲面の断面は多角形であって、
前記中空部は多角形であることを特徴とする方法。 - 中空部を有する接着対象物の前記中空部の内面と外側曲面の両方に、未加硫ゴム層を接着するための接着剤層を前記中空部内面に形成する方法であって、
フィルムの上に形成された上塗接着剤層と前記上塗接着剤層上に形成された下塗接着剤層とを有する接着シートの下塗接着剤層を前記接着対象物の前記中空部の前記内面と前記外側曲面に接着する工程と、
前記接着シートが接着された接着対象物を加熱する工程と、
第一弾性押圧部材を前記第一弾性押圧部材の前記中空部に挿入して前記弾性押圧部材を軸方向に圧縮して前記弾性押圧部材を半径方向に変形させて前記フィルムを押圧して前記接着シートを前記接着対象物の前記中空部の前記内面に押圧すると共に、中空部を有する第二弾性押圧部材の前記中空部に挿入して、前記第二弾性押圧部材を軸方向に圧縮して、前記第二弾性押圧部材を半径方向に変形させて、前記フィルムを押圧して前記接着シートを前記接着対象物の前記外側曲面に押圧する工程と、を備える方法。
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PCT/JP2014/000439 WO2015114678A1 (ja) | 2014-01-29 | 2014-01-29 | 円筒形接着対象物の内外面にゴム層を接着するための前処理方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPWO2015114678A1 true JPWO2015114678A1 (ja) | 2017-03-23 |
| JP6328670B2 JP6328670B2 (ja) | 2018-05-23 |
Family
ID=53756310
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015559608A Active JP6328670B2 (ja) | 2014-01-29 | 2014-01-29 | 円筒形接着対象物の内外面にゴム層を接着するための前処理方法 |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US10195835B2 (ja) |
| EP (1) | EP3101077B1 (ja) |
| JP (1) | JP6328670B2 (ja) |
| CN (1) | CN106133081B (ja) |
| WO (1) | WO2015114678A1 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP4183561A1 (en) * | 2021-11-23 | 2023-05-24 | Fundació Eurecat | Vacuum infusion system and method for vacuum infusing a fibre reinforcement with a resin |
Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5232070A (en) * | 1975-09-04 | 1977-03-10 | Kubota Ltd | Method of planting hook around thermoplastic resin pipe |
| JPS59163104A (ja) * | 1983-02-21 | 1984-09-14 | 本州製紙株式会社 | ゴムの押圧部材を用いた容器用シ−ル装置 |
| JPS6018563A (ja) * | 1983-07-11 | 1985-01-30 | Koyo Sangyo Kk | 平滑でない面にフイルム状物等を接着する方法 |
| JPS60228134A (ja) * | 1984-04-26 | 1985-11-13 | Kishimoto Akira | プラスチツクテ−プの熱接着法 |
| JPS6339976A (ja) * | 1986-08-04 | 1988-02-20 | Mitsubishi Heavy Ind Ltd | 穴内周面に対する樹脂摺動剤のライニング方法 |
| JPS6363774A (ja) * | 1986-09-05 | 1988-03-22 | Yamatake Honeywell Co Ltd | 加圧接着方法 |
| JPH0285129U (ja) * | 1988-12-21 | 1990-07-03 | ||
| JPH0347732A (ja) * | 1989-07-17 | 1991-02-28 | Japan Steel & Tube Constr Co Ltd | ライニング工法 |
| JP2010013567A (ja) * | 2008-07-04 | 2010-01-21 | Nakashima Rubber Industry Co Ltd | 接着シート |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CA439887A (en) * | 1947-02-25 | The General Tire And Rubber Company | Bushing making method | |
| US8557082B2 (en) * | 2007-07-18 | 2013-10-15 | Watlow Electric Manufacturing Company | Reduced cycle time manufacturing processes for thick film resistive devices |
-
2014
- 2014-01-29 EP EP14880445.3A patent/EP3101077B1/en active Active
- 2014-01-29 JP JP2015559608A patent/JP6328670B2/ja active Active
- 2014-01-29 US US15/115,184 patent/US10195835B2/en active Active
- 2014-01-29 CN CN201480074404.3A patent/CN106133081B/zh active Active
- 2014-01-29 WO PCT/JP2014/000439 patent/WO2015114678A1/ja not_active Ceased
Patent Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5232070A (en) * | 1975-09-04 | 1977-03-10 | Kubota Ltd | Method of planting hook around thermoplastic resin pipe |
| JPS59163104A (ja) * | 1983-02-21 | 1984-09-14 | 本州製紙株式会社 | ゴムの押圧部材を用いた容器用シ−ル装置 |
| JPS6018563A (ja) * | 1983-07-11 | 1985-01-30 | Koyo Sangyo Kk | 平滑でない面にフイルム状物等を接着する方法 |
| JPS60228134A (ja) * | 1984-04-26 | 1985-11-13 | Kishimoto Akira | プラスチツクテ−プの熱接着法 |
| JPS6339976A (ja) * | 1986-08-04 | 1988-02-20 | Mitsubishi Heavy Ind Ltd | 穴内周面に対する樹脂摺動剤のライニング方法 |
| JPS6363774A (ja) * | 1986-09-05 | 1988-03-22 | Yamatake Honeywell Co Ltd | 加圧接着方法 |
| JPH0285129U (ja) * | 1988-12-21 | 1990-07-03 | ||
| JPH0347732A (ja) * | 1989-07-17 | 1991-02-28 | Japan Steel & Tube Constr Co Ltd | ライニング工法 |
| JP2010013567A (ja) * | 2008-07-04 | 2010-01-21 | Nakashima Rubber Industry Co Ltd | 接着シート |
Also Published As
| Publication number | Publication date |
|---|---|
| EP3101077A4 (en) | 2017-03-08 |
| EP3101077B1 (en) | 2024-12-11 |
| EP3101077C0 (en) | 2024-12-11 |
| US10195835B2 (en) | 2019-02-05 |
| JP6328670B2 (ja) | 2018-05-23 |
| CN106133081B (zh) | 2019-06-28 |
| US20160355702A1 (en) | 2016-12-08 |
| CN106133081A (zh) | 2016-11-16 |
| EP3101077A1 (en) | 2016-12-07 |
| WO2015114678A1 (ja) | 2015-08-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US10773463B2 (en) | Method for producing a composite part, and composite part | |
| US10946601B2 (en) | Method of forming non-pneumatic tire using support structure deformation | |
| EP2441338A3 (en) | Method for manufacturing inflatable bladders for use in footwear and other articles of manufacture | |
| US20190105888A1 (en) | Method for fixing resin tube to die and manufacturing method for resin-tube covered roller | |
| WO2009008338A1 (ja) | 塗装方法およびそれにより得られる塗装体 | |
| JP2017524045A5 (ja) | ||
| KR20160047184A (ko) | 미세섬모 구조물의 제조방법 및 미세섬모 구조물 | |
| JP6328670B2 (ja) | 円筒形接着対象物の内外面にゴム層を接着するための前処理方法 | |
| JP4681634B2 (ja) | 接着シート | |
| US9402134B2 (en) | Manufacturing method for stiffened diaphragm and the manufactured diaphragm using same | |
| JP5820091B1 (ja) | 接着シート | |
| JP4412518B2 (ja) | フッ素樹脂製チューブ被覆ロールの製造方法 | |
| CN107817568B (zh) | 大长径比非球面光学元件凹面加工的装夹装置及装夹方法 | |
| KR20180097188A (ko) | 시트패드용 파스너 테이프 제조방법 | |
| RU2006139861A (ru) | Способ изготовления изделий из композиционных материалов | |
| JP3707097B2 (ja) | 梱包・包装用部材の製造方法 | |
| KR20170133111A (ko) | 시트 필름 라미네이터 | |
| JP2021159887A5 (ja) | ||
| JP6211096B2 (ja) | 未加硫ゴムを接着対象物にゴム層として定着させる方法 | |
| JP3835527B2 (ja) | ベルト製造方法 | |
| JP4347533B2 (ja) | ベルト製造方法 | |
| JP2016065117A (ja) | 接着シートの接着剤の転写方法 | |
| JPH07205286A (ja) | 複合管の製造方法 | |
| CN107108070B (zh) | 具有带加强的壁区域的容器的集束 | |
| JP2015183736A (ja) | ダンパプーリの製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20170808 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20171010 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20171019 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20171218 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20180410 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20180418 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6328670 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313113 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |