KR20120123038A - 주형 조형기에 있어서의 샌드탱크의 급배기 장치 및 급배기 방법 - Google Patents
주형 조형기에 있어서의 샌드탱크의 급배기 장치 및 급배기 방법 Download PDFInfo
- Publication number
- KR20120123038A KR20120123038A KR1020127016315A KR20127016315A KR20120123038A KR 20120123038 A KR20120123038 A KR 20120123038A KR 1020127016315 A KR1020127016315 A KR 1020127016315A KR 20127016315 A KR20127016315 A KR 20127016315A KR 20120123038 A KR20120123038 A KR 20120123038A
- Authority
- KR
- South Korea
- Prior art keywords
- sand
- valve
- exhaust
- sand tank
- supply
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22C—FOUNDRY MOULDING
- B22C15/00—Moulding machines characterised by the compacting mechanism; Accessories therefor
- B22C15/23—Compacting by gas pressure or vacuum
- B22C15/24—Compacting by gas pressure or vacuum involving blowing devices in which the mould material is supplied in the form of loose particles
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Casting Devices For Molds (AREA)
- Jet Pumps And Other Pumps (AREA)
Abstract
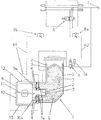
본 발명에 의한 주형 조형기에 있어서의 샌드탱크의 급배기 장치는, 주형 조형기에 있어서의 샌드탱크와, 상기 샌드탱크의 내면과 간격을 둔 상태로 상기 샌드탱크의 내부에 설치된 다공질체와, 상기 다공질체의 외면과 상기 샌드탱크의 내면에 의해 형성되는 중공실과, 상기 샌드탱크의 모래충전용 노즐의 선단 주변가장자리에 장착되는 동시에 내부 공간으로 압축공기가 도입됨으로써 팽창하는 시일부재와, 상기 중공실에 연통된 급기?배기 겸용의 파일럿식 급배기밸브와, 상기 파일럿식 급배기밸브 및 상기 시일부재의 내부 공간에 연통된 개폐밸브를 구비한다.
Description
Claims (4)
- 주형 조형기에 있어서의 샌드탱크와,
상기 샌드탱크의 내면과 간격을 둔 상태로 상기 샌드탱크의 내부에 설치된 다공질체와,
상기 다공질체의 외면과 상기 샌드탱크의 내면에 의해 형성되는 중공실과,
상기 샌드탱크의 모래충전용 노즐의 선단 주변가장자리에 장착되는 동시에 내부공간에 압축 공기가 도입됨으로써 팽창하는 시일부재와,
상기 중공실에 연통된 급기?및 배기 겸용의 파일럿식 급배기밸브와,
상기 파일럿식 급배기밸브 및 상기 시일부재의 내부공간에 연통된 개폐밸브,를 구비하는 것을 특징으로 하는,
주형 조형기에 있어서의 샌드탱크의 급배기 장치. - 제1항에 있어서,
상기 개폐밸브와 상기 파일럿식 급배기밸브의 사이, 및, 상기 개폐밸브와 상기 시일부재의 내부공간의 사이에 각각, 속도제어밸브를 개재시킨 것을 특징으로 하는,
주형 조형기에 있어서의 샌드탱크의 급배기 장치. - 제1항에 기재된 주형 조형기에 있어서의 샌드탱크의 급배기 장치를 이용한 주형 조형기에 있어서의 샌드탱크의 급배기 방법으로서,
상기 주형 조형기에 있어서의 상기 샌드탱크 내에 주물사를 저류한 상태로 상기 개폐밸브를 개방함으로써, 상기 시일부재를 팽창시켜 주형틀의 모래도입구의 선단 주변가장자리에 밀착시킨 상태로, 상기 파일럿식 급배기밸브를 개방하여 압축 공기를 상기 중공실 및 상기 다공질체를 통하여 상기 샌드탱크 내로 급기하여 상기 샌드탱크 내의 주물사를 상기 주형틀 내에 충전하는 공정과,
상기 개폐밸브를 폐쇄함으로써, 상기 시일부재를 수축시켜 상기 주형틀의 모래도입구의 선단 주변가장자리로부터 이반시키고, 또한 상기 파일럿식 급배기밸브를 폐쇄하여 상기 샌드탱크 내의 압축 공기를 상기 다공질체 및 상기 중공실을 통하여 상기 샌드탱크 밖으로 배기하는 공정,을 가지는 것을 특징으로 하는,
주형 조형기에 있어서의 샌드탱크의 급배기 방법. - 제3항에 있어서,
상기 개폐밸브와 상기 파일럿식 급배기밸브의 사이, 및, 상기 개폐밸브와 상기 시일부재의 내부공간의 사이에 각각, 속도제어밸브를 개재시켜, 상기 각각의 속도제어밸브를 조정함으로써, 상기 파일럿식 급배기밸브를 개방하기 전에, 상기 시일부재를 팽창시켜 주형틀의 모래도입구의 선단 주변가장자리에 밀착시킨 상태로 하도록 한 것을 특징으로 하는,
주형 조형기에 있어서의 샌드탱크의 급배기 방법.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010005048A JP5062540B2 (ja) | 2010-01-13 | 2010-01-13 | 鋳型造型機におけるサンドタンクの給排気装置及び給排気方法 |
| JPJP-P-2010-005048 | 2010-01-13 | ||
| PCT/JP2010/055184 WO2011086711A1 (ja) | 2010-01-13 | 2010-03-25 | 鋳型造型機におけるサンドタンクの給排気装置及び給排気方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20120123038A true KR20120123038A (ko) | 2012-11-07 |
| KR101632686B1 KR101632686B1 (ko) | 2016-06-22 |
Family
ID=42954848
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020127016315A Expired - Fee Related KR101632686B1 (ko) | 2010-01-13 | 2010-03-25 | 주형 조형기에 있어서의 샌드탱크의 급배기 장치 및 급배기 방법 |
Country Status (9)
| Country | Link |
|---|---|
| US (1) | US8490675B2 (ko) |
| EP (1) | EP2524745A4 (ko) |
| JP (1) | JP5062540B2 (ko) |
| KR (1) | KR101632686B1 (ko) |
| CN (2) | CN201744616U (ko) |
| BR (1) | BR112012017261B1 (ko) |
| EA (1) | EA019660B1 (ko) |
| MX (1) | MX343712B (ko) |
| WO (1) | WO2011086711A1 (ko) |
Families Citing this family (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5062540B2 (ja) * | 2010-01-13 | 2012-10-31 | 新東工業株式会社 | 鋳型造型機におけるサンドタンクの給排気装置及び給排気方法 |
| US8701744B2 (en) | 2010-03-11 | 2014-04-22 | Sintokogio, Ltd. | Molding machine |
| WO2013175813A1 (ja) | 2012-05-23 | 2013-11-28 | 新東工業株式会社 | 中子造型装置及び中子造型方法 |
| ES2630066T3 (es) * | 2012-05-25 | 2017-08-17 | Sintokogio, Ltd. | Procedimiento de llenado de arena de núcleo |
| CN103817294B (zh) * | 2014-03-07 | 2016-03-30 | 南京亚力电气有限公司 | 喷砂方便,取放模具省力的水平分型脱箱造型机 |
| CN104399904B (zh) * | 2014-12-18 | 2017-01-04 | 苏州明志科技有限公司 | 一种射芯机的可控射砂机构及射砂方法 |
| CN110340311B (zh) * | 2019-08-20 | 2024-08-02 | 盐城市东云自动化科技有限公司 | 一种用于快速更换砂型铸造机密封圈的翻转机构 |
| CN110987561A (zh) * | 2019-12-13 | 2020-04-10 | 中国海洋大学 | 一种砂土制样装置及方法 |
| CN115815536B (zh) * | 2022-12-07 | 2026-01-27 | 岳西县顺达机械有限公司 | 一种用于叉车配件模具成型的射砂机 |
| CN116673434B (zh) * | 2023-06-08 | 2026-06-26 | 南京航空航天大学 | 多材料粉末床增材制造多孔负压铺砂与回收一体化方法 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5134518U (ko) * | 1974-09-04 | 1976-03-15 | ||
| JPS5179510U (ko) * | 1974-12-18 | 1976-06-23 | ||
| JPS5226316A (en) | 1975-08-25 | 1977-02-26 | Naniwa Seisakusho Kk | Turntable reciprocative rotation type twoostation greensand mold |
| JPS63303651A (ja) * | 1987-06-05 | 1988-12-12 | Sintokogio Ltd | 三段重ね無枠鋳型造型機 |
| JP2002210541A (ja) | 2001-01-16 | 2002-07-30 | Sintokogio Ltd | 鋳物砂吹込み造型機の排気機構 |
| KR20090104858A (ko) * | 2007-01-16 | 2009-10-06 | 신토고교 가부시키가이샤 | 공기를 이용한 모래 도입 장치 및 주형을 제조하는 방법 및 장치 |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5179510A (ko) | 1975-01-06 | 1976-07-10 | Hitachi Ltd | |
| JPS6048257B2 (ja) * | 1977-09-02 | 1985-10-26 | 新東工業株式会社 | 鋳型造型機 |
| JPS5924552A (ja) * | 1982-07-30 | 1984-02-08 | Sintokogio Ltd | 無枠式上・下鋳型同時造型機 |
| TW367275B (en) * | 1996-04-19 | 1999-08-21 | Sintokogio Ltd | A method of filling cores with molding sand |
| EP1184106B1 (en) * | 2000-02-17 | 2013-07-17 | Sintokogio, Ltd. | Method and device for filling casting sand |
| JP5226316B2 (ja) | 2004-10-19 | 2013-07-03 | エルゴトロン,インコーポレイティド | ディスプレイ取付システムおよび方法 |
| US7699441B2 (en) | 2006-12-12 | 2010-04-20 | Eastman Kodak Company | Liquid drop ejector having improved liquid chamber |
| JP5297102B2 (ja) | 2008-06-25 | 2013-09-25 | パナソニック株式会社 | 厨房装置 |
| JP5062540B2 (ja) * | 2010-01-13 | 2012-10-31 | 新東工業株式会社 | 鋳型造型機におけるサンドタンクの給排気装置及び給排気方法 |
-
2010
- 2010-01-13 JP JP2010005048A patent/JP5062540B2/ja active Active
- 2010-03-25 EP EP10843069.5A patent/EP2524745A4/en not_active Withdrawn
- 2010-03-25 MX MX2012008176A patent/MX343712B/es active IP Right Grant
- 2010-03-25 BR BR112012017261-1A patent/BR112012017261B1/pt active IP Right Grant
- 2010-03-25 KR KR1020127016315A patent/KR101632686B1/ko not_active Expired - Fee Related
- 2010-03-25 EA EA201290635A patent/EA019660B1/ru not_active IP Right Cessation
- 2010-03-25 US US13/521,861 patent/US8490675B2/en active Active
- 2010-03-25 WO PCT/JP2010/055184 patent/WO2011086711A1/ja not_active Ceased
- 2010-04-30 CN CN2010201871064U patent/CN201744616U/zh not_active Expired - Lifetime
- 2010-04-30 CN CN201010169782A patent/CN101862816A/zh active Pending
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5134518U (ko) * | 1974-09-04 | 1976-03-15 | ||
| JPS5179510U (ko) * | 1974-12-18 | 1976-06-23 | ||
| JPS5226316A (en) | 1975-08-25 | 1977-02-26 | Naniwa Seisakusho Kk | Turntable reciprocative rotation type twoostation greensand mold |
| JPS63303651A (ja) * | 1987-06-05 | 1988-12-12 | Sintokogio Ltd | 三段重ね無枠鋳型造型機 |
| JP2002210541A (ja) | 2001-01-16 | 2002-07-30 | Sintokogio Ltd | 鋳物砂吹込み造型機の排気機構 |
| KR20090104858A (ko) * | 2007-01-16 | 2009-10-06 | 신토고교 가부시키가이샤 | 공기를 이용한 모래 도입 장치 및 주형을 제조하는 방법 및 장치 |
Also Published As
| Publication number | Publication date |
|---|---|
| MX343712B (es) | 2016-11-18 |
| BR112012017261B1 (pt) | 2018-01-23 |
| CN201744616U (zh) | 2011-02-16 |
| EA019660B1 (ru) | 2014-05-30 |
| US8490675B2 (en) | 2013-07-23 |
| WO2011086711A1 (ja) | 2011-07-21 |
| KR101632686B1 (ko) | 2016-06-22 |
| EP2524745A4 (en) | 2017-08-16 |
| US20120325422A1 (en) | 2012-12-27 |
| EP2524745A1 (en) | 2012-11-21 |
| CN101862816A (zh) | 2010-10-20 |
| MX2012008176A (es) | 2012-08-03 |
| BR112012017261A2 (pt) | 2016-04-19 |
| JP2011143426A (ja) | 2011-07-28 |
| JP5062540B2 (ja) | 2012-10-31 |
| EA201290635A1 (ru) | 2012-12-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101632686B1 (ko) | 주형 조형기에 있어서의 샌드탱크의 급배기 장치 및 급배기 방법 | |
| JP6636693B2 (ja) | 注入可能な製品で物品を充填するための充填ユニットおよび方法 | |
| CN103878945B (zh) | 叠层模具传送装置 | |
| GB2434180A (en) | Pump apparatus | |
| JP6133250B2 (ja) | 繊維強化樹脂成形品の成形方法及びその装置 | |
| CN106115585B (zh) | 一种用于灌装阀的液位修正装置 | |
| KR20170082636A (ko) | 최소의 데드레그들을 갖는 개선된 밸브 블록 | |
| US9713898B2 (en) | Blowing station with compressed air-operated mold clamp, and method for holding together a blow mold of multipiece design | |
| CN101743114A (zh) | 空心体吹气机的阀装置和将压缩空气吹入吹气体积的方法 | |
| KR20160132880A (ko) | 가압 탱크, 수송관으로의 분체(粉體)의 이송 장치 및 그 이송 방법 | |
| JP2006007411A5 (ko) | ||
| CN109231112B (zh) | 用于向物品填充可倾倒的产品的填充单元和填充方法 | |
| JP2001259793A (ja) | 生型造型設備における圧縮空気吹込み装置 | |
| JP4796305B2 (ja) | 圧縮空気節減ゴム練り装置 | |
| CN204953834U (zh) | 一种用于造型机射砂模块的密封结构 | |
| EP0802004B1 (en) | A method of filling cores with molding sand | |
| JP4281366B2 (ja) | 冷却媒体・離型剤噴霧装置 | |
| CN105090531A (zh) | 电动阀 | |
| ES2912582T3 (es) | Aparato y procedimiento para la vibrocompresión al vacío de mezclas | |
| CN223270735U (zh) | 机动车水冷却刹车鼓用电磁气动阀 | |
| US8353328B2 (en) | Sand-forming apparatus | |
| US8025494B2 (en) | Tire vulcanizer | |
| KR101198361B1 (ko) | 주물사 재생설비용 이송장치 | |
| JP2010023514A (ja) | 中空体をブロー成形する装置であって加圧・温度制御された流体の回路を備える装置 | |
| KR20120042205A (ko) | 핫 러너 시스템의 가스 제거 장치 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0105 | International application |
St.27 status event code: A-0-1-A10-A15-nap-PA0105 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-3-3-R10-R18-oth-X000 |
|
| R17-X000 | Change to representative recorded |
St.27 status event code: A-3-3-R10-R17-oth-X000 |
|
| A201 | Request for examination | ||
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| PA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-PA0201 |
|
| D13-X000 | Search requested |
St.27 status event code: A-1-2-D10-D13-srh-X000 |
|
| D14-X000 | Search report completed |
St.27 status event code: A-1-2-D10-D14-srh-X000 |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| E13-X000 | Pre-grant limitation requested |
St.27 status event code: A-2-3-E10-E13-lim-X000 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
St.27 status event code: A-1-2-D10-D22-exm-PE0701 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
St.27 status event code: A-2-4-F10-F11-exm-PR0701 |
|
| PR1002 | Payment of registration fee |
St.27 status event code: A-2-2-U10-U12-oth-PR1002 Fee payment year number: 1 |
|
| PG1601 | Publication of registration |
St.27 status event code: A-4-4-Q10-Q13-nap-PG1601 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| FPAY | Annual fee payment |
Payment date: 20190607 Year of fee payment: 4 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 4 |
|
| FPAY | Annual fee payment |
Payment date: 20200605 Year of fee payment: 5 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 5 |
|
| FPAY | Annual fee payment |
Payment date: 20210604 Year of fee payment: 6 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 6 |
|
| FPAY | Annual fee payment |
Payment date: 20220603 Year of fee payment: 7 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 7 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 8 |
|
| PC1903 | Unpaid annual fee |
St.27 status event code: A-4-4-U10-U13-oth-PC1903 Not in force date: 20240617 Payment event data comment text: Termination Category : DEFAULT_OF_REGISTRATION_FEE |
|
| PC1903 | Unpaid annual fee |
St.27 status event code: N-4-6-H10-H13-oth-PC1903 Ip right cessation event data comment text: Termination Category : DEFAULT_OF_REGISTRATION_FEE Not in force date: 20240617 |