KR20140051898A - 그린 타이어를 제조하기 위한 장치 및 방법 - Google Patents
그린 타이어를 제조하기 위한 장치 및 방법 Download PDFInfo
- Publication number
- KR20140051898A KR20140051898A KR1020147000974A KR20147000974A KR20140051898A KR 20140051898 A KR20140051898 A KR 20140051898A KR 1020147000974 A KR1020147000974 A KR 1020147000974A KR 20147000974 A KR20147000974 A KR 20147000974A KR 20140051898 A KR20140051898 A KR 20140051898A
- Authority
- KR
- South Korea
- Prior art keywords
- drum
- rubber material
- transfer drum
- material layer
- transfer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
- 238000000034 method Methods 0.000 title claims abstract description 40
- 238000004519 manufacturing process Methods 0.000 title claims description 18
- 239000000463 material Substances 0.000 claims abstract description 126
- 238000001125 extrusion Methods 0.000 claims abstract description 56
- 238000005520 cutting process Methods 0.000 claims abstract description 52
- 238000004804 winding Methods 0.000 claims abstract description 25
- 230000002093 peripheral effect Effects 0.000 claims description 12
- 238000001816 cooling Methods 0.000 claims description 10
- 238000000465 moulding Methods 0.000 claims description 6
- 230000005540 biological transmission Effects 0.000 claims description 2
- 238000004891 communication Methods 0.000 claims description 2
- 230000000452 restraining effect Effects 0.000 claims 1
- 238000000429 assembly Methods 0.000 abstract description 2
- 230000000712 assembly Effects 0.000 abstract description 2
- 239000011324 bead Substances 0.000 description 9
- 230000006835 compression Effects 0.000 description 2
- 238000007906 compression Methods 0.000 description 2
- 229910000831 Steel Inorganic materials 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000007664 blowing Methods 0.000 description 1
- 238000006243 chemical reaction Methods 0.000 description 1
- 239000002826 coolant Substances 0.000 description 1
- 239000000112 cooling gas Substances 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 230000009977 dual effect Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000000835 fiber Substances 0.000 description 1
- -1 for example Substances 0.000 description 1
- 239000007789 gas Substances 0.000 description 1
- 230000014759 maintenance of location Effects 0.000 description 1
- 239000003507 refrigerant Substances 0.000 description 1
- 230000003014 reinforcing effect Effects 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 230000001360 synchronised effect Effects 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D30/00—Producing pneumatic or solid tyres or parts thereof
- B29D30/06—Pneumatic tyres or parts thereof (e.g. produced by casting, moulding, compression moulding, injection moulding, centrifugal casting)
- B29D30/08—Building tyres
- B29D30/20—Building tyres by the flat-tyre method, i.e. building on cylindrical drums
- B29D30/30—Applying the layers; Guiding or stretching the layers during application
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D30/00—Producing pneumatic or solid tyres or parts thereof
- B29D30/06—Pneumatic tyres or parts thereof (e.g. produced by casting, moulding, compression moulding, injection moulding, centrifugal casting)
- B29D30/08—Building tyres
- B29D30/20—Building tyres by the flat-tyre method, i.e. building on cylindrical drums
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D30/00—Producing pneumatic or solid tyres or parts thereof
- B29D30/06—Pneumatic tyres or parts thereof (e.g. produced by casting, moulding, compression moulding, injection moulding, centrifugal casting)
- B29D30/38—Textile inserts, e.g. cord or canvas layers, for tyres; Treatment of inserts prior to building the tyre
- B29D30/42—Endless textile bands without bead-rings
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D30/00—Producing pneumatic or solid tyres or parts thereof
- B29D30/06—Pneumatic tyres or parts thereof (e.g. produced by casting, moulding, compression moulding, injection moulding, centrifugal casting)
- B29D30/38—Textile inserts, e.g. cord or canvas layers, for tyres; Treatment of inserts prior to building the tyre
- B29D30/46—Cutting textile inserts to required shape
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D30/00—Producing pneumatic or solid tyres or parts thereof
- B29D30/06—Pneumatic tyres or parts thereof (e.g. produced by casting, moulding, compression moulding, injection moulding, centrifugal casting)
- B29D30/70—Annular breakers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60C—VEHICLE TYRES; TYRE INFLATION; TYRE CHANGING; CONNECTING VALVES TO INFLATABLE ELASTIC BODIES IN GENERAL; DEVICES OR ARRANGEMENTS RELATED TO TYRES
- B60C9/00—Reinforcements or ply arrangement of pneumatic tyres
- B60C9/02—Carcasses
- B60C9/04—Carcasses the reinforcing cords of each carcass ply arranged in a substantially parallel relationship
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D30/00—Producing pneumatic or solid tyres or parts thereof
- B29D30/06—Pneumatic tyres or parts thereof (e.g. produced by casting, moulding, compression moulding, injection moulding, centrifugal casting)
- B29D30/08—Building tyres
- B29D30/20—Building tyres by the flat-tyre method, i.e. building on cylindrical drums
- B29D30/24—Drums
- B29D2030/241—Auxiliary drums used for temporary storage of the layers before application to the building drums
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D30/00—Producing pneumatic or solid tyres or parts thereof
- B29D30/06—Pneumatic tyres or parts thereof (e.g. produced by casting, moulding, compression moulding, injection moulding, centrifugal casting)
- B29D30/08—Building tyres
- B29D30/20—Building tyres by the flat-tyre method, i.e. building on cylindrical drums
- B29D30/30—Applying the layers; Guiding or stretching the layers during application
- B29D2030/3064—Details, accessories and auxiliary operations not otherwise provided for
- B29D2030/3092—Changing the orientation of the layers, e.g. plies, to be applied
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D30/00—Producing pneumatic or solid tyres or parts thereof
- B29D30/06—Pneumatic tyres or parts thereof (e.g. produced by casting, moulding, compression moulding, injection moulding, centrifugal casting)
- B29D30/70—Annular breakers
- B29D2030/705—Annular breakers the breakers being obtained by cutting a continuous reinforced strip into predefined lengths and placing the cut strips side by side on a suitable support, e.g. a toroidal core or a carcass
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60C—VEHICLE TYRES; TYRE INFLATION; TYRE CHANGING; CONNECTING VALVES TO INFLATABLE ELASTIC BODIES IN GENERAL; DEVICES OR ARRANGEMENTS RELATED TO TYRES
- B60C9/00—Reinforcements or ply arrangement of pneumatic tyres
- B60C9/18—Structure or arrangement of belts or breakers, crown-reinforcing or cushioning layers
- B60C2009/1871—Structure or arrangement of belts or breakers, crown-reinforcing or cushioning layers with flat cushions or shear layers between belt layers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60C—VEHICLE TYRES; TYRE INFLATION; TYRE CHANGING; CONNECTING VALVES TO INFLATABLE ELASTIC BODIES IN GENERAL; DEVICES OR ARRANGEMENTS RELATED TO TYRES
- B60C9/00—Reinforcements or ply arrangement of pneumatic tyres
- B60C9/18—Structure or arrangement of belts or breakers, crown-reinforcing or cushioning layers
- B60C9/1835—Rubber strips or cushions at the belt edges
- B60C9/185—Rubber strips or cushions at the belt edges between adjacent or radially below the belt plies
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49481—Wheel making
- Y10T29/49492—Land wheel
- Y10T29/49538—Tyre making
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/53—Means to assemble or disassemble
- Y10T29/53448—Vehicle wheel
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Textile Engineering (AREA)
- Tyre Moulding (AREA)
- Registering, Tensioning, Guiding Webs, And Rollers Therefor (AREA)
- Extrusion Moulding Of Plastics Or The Like (AREA)
Abstract
Description
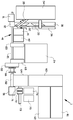
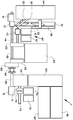
도 1은 본 발명에 따른 조립체의 예시적인 실시예를 개략적으로 도시한 도면;
도 2는 전달 드럼을 사용하는 '스트립 감기'를 위한 디바이스의 예시적인 실시예를 개략적으로 도시한 측면도;
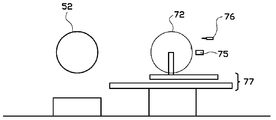
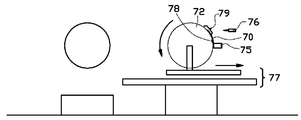
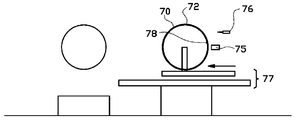
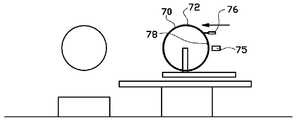
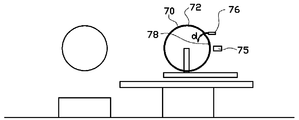
도 3a 내지 도 3g는, 전달 드럼 상에 고무 재료 층을 제조하고 고무 재료 층을 성형 드럼 상으로 전달하기 위한 다양한 단계들 도중의, 도 2의 디바이스를 도시한 도면들;
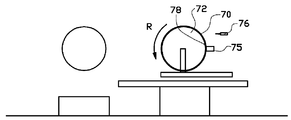
도 4a 및 도 4b는 고무 재료 층을 전달 드럼으로부터 성형 드럼으로 전달하기 위한 단계들을 상세하게 도시한 도면들; 그리고
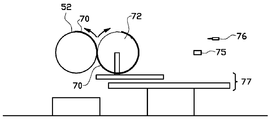
도 5는 본 발명에 따른 조립체의 제2 예시적인 실시예를 개략적으로 도시한 도면.
Claims (25)
- 그린 타이어를 제조하기 위한 방법에 있어서,
압출 디바이스로부터 가황되지 않은 고무 재료 스트립을 압출하는 단계;
압출 도중에 고무 재료 층을 형성하기 위해 전달 드럼 상에 상기 스트립을 나선형으로 감는 단계;
적어도 실질적으로 축 방향으로 상기 고무 재료 층을 절단하는 단계; 및
실질적으로 동시에 상기 전달 드럼으로부터 상기 절단된 고무 재료 층을 풀고 성형 드럼 상으로 고무 재료 층을 감는 것에 의해, 상기 전달 드럼으로부터 상기 성형 드럼 상으로 상기 절단된 고무 재료 층을 전달하는 단계를 포함하는 것인 그린 타이어를 제조하기 위한 방법. - 제 1항에 있어서,
상기 스트립은 상기 고무 재료 층을 이루도록 상기 전달 드럼의 여러 바퀴에 걸쳐 감기게 되는 것인 그린 타이어를 제조하기 위한 방법. - 제 1항 또는 제 2항에 있어서,
상기 전달 드럼은 압출 도중에 회전하고 축방향으로 이동하게 되는 것인 그린 타이어를 제조하기 위한 방법. - 제 1항 또는 제 2항에 있어서,
상기 압출 디바이스 및 상기 전달 드럼은 압출 도중에 상기 전달 드럼의 축 방향으로 서로에 대해 이동하게 되는 것인 그린 타이어를 제조하기 위한 방법. - 제 1항 내지 제 4항 중 어느 한 항에 있어서,
상기 고무 재료 층은, 바람직하게 상기 성형 드럼의 실질적으로 연속적인 회전에 의해, 상기 성형 드럼 상에 실질적으로 상기 성형 드럼의 1 바퀴 만큼 배열되는 것인 그린 타이어를 제조하기 위한 방법. - 제 1항 내지 제 5항 중 어느 한 항에 있어서,
상기 고무 재료 층은, 2개, 3개 또는 그 이상의 압출 디바이스들을 사용하여 형성되며, 상기 여러 압출 디바이스들은 상이한 성분들의 고무 구성요소들을 압출하는 것인 그린 타이어를 제조하기 위한 방법. - 제 1항 내지 제 6항 중 어느 한 항에 있어서,
상기 전달 드럼은, 상기 전달 드럼으로부터 상기 성형 드럼으로 상기 고무 재료 층을 전달하기 위해, 상기 압출 디바이스 근처의 제1 위치와 상기 성형 드럼 근처의 제2 위치 사이에서 이동가능한 것인 그린 타이어를 제조하기 위한 방법. - 제 1항 내지 제 7항 중 어느 한 항에 있어서,
상기 전달 드럼은 제1 회전축에 대해 회전가능하고, 상기 성형 드럼은 제2 회전축에 대해 회전가능하며, 상기 제1 및 제2 회전축은 적어도 상기 절단된 층의 전달 도중에 실질적으로 평행하게 위치하게 되는 것인 그린 타이어를 제조하기 위한 방법. - 제 1항 내지 제 8항 중 어느 한 항에 있어서,
상기 전달 드럼 상의 고무 재료는, 바람직하게 상기 전달 드럼 내의 냉각 디바이스에 의해, 강제적으로 냉각되는 것인 그린 타이어를 제조하기 위한 방법. - 제 1항 내지 제 9항 중 어느 한 항에 있어서,
적어도 상기 절단 디바이스가 상기 고무 재료 층을 절단할 수 있는 자체의 절단 구역 근처의, 상기 고무 재료는 구속 디바이스에 의해 상기 전달 드럼 상에 구속되고, 상기 구속 디바이스는 바람직하게 상기 전달 드럼의 일부분인 것인 그린 타이어를 제조하기 위한 방법. - 제 1항 내지 제 10항 중 어느 한 항에 있어서,
상기 고무 재료 층을 절단한 이후에 그리고 상기 고무 재료 층을 상기 전달 드럼으로부터 상기 성형 드럼으로 전달하는 도중에, 절단에 의해 형성되는 상기 고무 재료 층의 외측 단부들이 분리 부재에 의해 서로로부터 떨어져 있게 유지되는 것인 그린 타이어를 제조하기 위한 방법. - 제 11항에 있어서,
상기 고무 재료 층을 상기 전달 드럼으로부터 상기 성형 드럼으로 전달하는 도중에, 상기 분리 부재는 상기 외측 단부들을 실질적으로 상기 전달 드럼의 반경 방향에서 떨어져 있게 유지하는 것인 그린 타이어를 제조하기 위한 방법. - 그린 타이어를 제조하기 위한 조립체로서,
성형 드럼,
가황되지 않은 고무 스트립을 압출하기 위한 압출 디바이스,
고무 재료 층을 이루도록 상기 가황되지 않은 고무 스트립을 자체의 위에 나선형으로 감도록 배열되는 전달 드럼, 및
상기 고무 재료 층을 적어도 실질적으로 축 방향으로 절단하기 위한 절단 디바이스를 포함하며,
상기 전달 드럼은, 상기 전달 드럼으로부터 상기 성형 드럼으로 상기 고무 재료 층을 전달하기 위해, 상기 압출 디바이스 근처의 제1 위치와 상기 성형 드럼 근처의 제2 위치 사이에서 이동가능한 것인 그린 타이어를 제조하기 위한 조립체. - 제 13항에 있어서,
상기 고무 재료 층은 상기 전달 드럼 둘레의 여러 바퀴의 스트립으로 형성되는 것인 그린 타이어를 제조하기 위한 조립체. - 제 13항 또는 제 14항에 있어서,
상기 전달 드럼은 압출 도중에 축 방향으로 이동가능한 것인 그린 타이어를 제조하기 위한 조립체. - 제 13항 또는 제 14항에 있어서,
상기 압출 디바이스 및 상기 전달 드럼은 상기 전달 드럼의 축 방향으로 서로에 대해 이동가능한 것인 그린 타이어를 제조하기 위한 조립체. - 제 13항 내지 제 16항 중 어느 한 항에 있어서,
상기 전달 드럼의 직경은 상기 성형 드럼의 직경에 대해 적어도 실질적으로 크거나 같은 것인 그린 타이어를 제조하기 위한 조립체. - 제 13항 내지 제 17항 중 어느 한 항에 있어서,
상기 전달 드럼의 직경은 가변적인 것인 그린 타이어를 제조하기 위한 조립체. - 제 13항 내지 제 18항 중 어느 한 항에 있어서,
2개, 3개 또는 그 이상의 압출 디바이스들을 갖도록 제공되며,
상기 여러 압출 디바이스들은 바람직하게 상이한 성분들의 고무 구성요소들을 압출하도록 맞춰지는 것인 그린 타이어를 제조하기 위한 조립체. - 제 13항 내지 제 19항 중 어느 한 항에 있어서,
상기 전달 드럼은 상기 전달 드럼 상의 상기 고무 재료를 냉각하기 위한 냉각 디바이스를 갖도록 제공되는 것인 그린 타이어를 제조하기 위한 조립체. - 제 13항 내지 제 20항 중 어느 한 항에 있어서,
상기 전달 드럼은, 적어도 상기 절단 디바이스가 상기 고무 재료 층을 절단할 수 있는 자체의 절단 구역 근처에, 상기 고무 재료 층을 구속하기 위한 구속 디바이스를 포함하는 것인 그린 타이어를 제조하기 위한 조립체. - 제 21항에 있어서,
상기 구속 디바이스는, 적어도 상기 절단 구역 근처에 진출하는 다수의 흡입 노즐과 유동 연결 상태에 있는, 진공 공급원을 포함하는 것인 그린 타이어를 제조하기 위한 조립체. - 제 13항 내지 제 22항 중 어느 한 항에 있어서,
상기 전달 드럼은, 적어도 상기 절단 디바이스가 상기 고무 재료 층을 절단할 수 있는 자체의 절단 구역 근처에, 상기 고무 재료 층을 절단함에 의해 형성되며 상기 전달 드럼으로부터 상기 성형 드럼으로 상기 고무 재료 층을 전달하는 도중에 서로로부터 떨어져 있게 되는, 상기 절단된 고무 재료 층의 외측 단부들을 유지하기 위한 분리 부재를 포함하는 것인 그린 타이어를 제조하기 위한 조립체. - 제 23항에 있어서,
상기 분리 부재는, 상기 고무 재료 층을 상기 전달 드럼으로부터 상기 성형 드럼으로 전달하는 도중에, 상기 외측 단부들을 실질적으로 상기 전달 드럼의 반경 방향에서 서로 떨어져 있게 유지하도록 맞춰지는 것인 그린 타이어를 제조하기 위한 조립체. - 제 24항에 있어서,
상기 분리 부재는 상기 전달 드럼의 표면 부분을 포함하고, 상기 표면 부분은 상기 전달 드럼의 둘레 표면에 회전가능하게 연결되며, 회전축은 상기 전달 드럼의 상기 둘레 표면 내에 또는 상기 둘레 표면 근처에 위치하게 되는 것인 그린 타이어를 제조하기 위한 조립체.
Applications Claiming Priority (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US201161504782P | 2011-07-06 | 2011-07-06 | |
| NL2007058 | 2011-07-06 | ||
| US61/504,782 | 2011-07-06 | ||
| NL2007058A NL2007058C2 (nl) | 2011-07-06 | 2011-07-06 | Samenstel en werkwijze voor het vervaardigen van een groene band. |
| PCT/NL2012/050456 WO2013006043A1 (en) | 2011-07-06 | 2012-06-28 | Apparatus and method for manufacturing a green tyre |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20140051898A true KR20140051898A (ko) | 2014-05-02 |
Family
ID=47437250
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020137005746A Abandoned KR20140038336A (ko) | 2011-07-06 | 2012-06-01 | 그린 타이어 제조 방법 및 장치 |
| KR1020147000974A Ceased KR20140051898A (ko) | 2011-07-06 | 2012-06-28 | 그린 타이어를 제조하기 위한 장치 및 방법 |
Family Applications Before (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020137005746A Abandoned KR20140038336A (ko) | 2011-07-06 | 2012-06-01 | 그린 타이어 제조 방법 및 장치 |
Country Status (10)
| Country | Link |
|---|---|
| US (2) | US9199423B2 (ko) |
| EP (2) | EP2598322B1 (ko) |
| JP (2) | JP6085599B2 (ko) |
| KR (2) | KR20140038336A (ko) |
| CN (2) | CN103097119B (ko) |
| BR (2) | BR112013004441A2 (ko) |
| NL (1) | NL2007058C2 (ko) |
| RU (2) | RU2560368C1 (ko) |
| TW (2) | TWI558542B (ko) |
| WO (2) | WO2013006039A1 (ko) |
Families Citing this family (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| NL2015401B1 (en) | 2015-09-04 | 2017-03-22 | Vmi Holland Bv | Assembly and method for tire building. |
| CN106217846B (zh) * | 2016-07-25 | 2018-12-21 | 浙江国自机器人技术有限公司 | 内胎自动拼接系统 |
| JP6993872B2 (ja) * | 2017-12-28 | 2022-01-14 | Toyo Tire株式会社 | タイヤ用ベルトの製造方法 |
| JP6993875B2 (ja) | 2017-12-28 | 2022-01-14 | Toyo Tire株式会社 | タイヤ構成部材の製造方法及びタイヤ構成部材の製造装置 |
| JP6970613B2 (ja) * | 2017-12-28 | 2021-11-24 | Toyo Tire株式会社 | タイヤ構成部材の製造方法及びタイヤ構成部材の製造装置 |
| JP6951969B2 (ja) * | 2017-12-28 | 2021-10-20 | Toyo Tire株式会社 | シート状ベルトの巻き取り方法及び巻き取り装置 |
| JP6920193B2 (ja) * | 2017-12-28 | 2021-08-18 | Toyo Tire株式会社 | タイヤ用ベルトの製造方法及び製造装置 |
| FR3084279B1 (fr) * | 2018-05-17 | 2020-07-10 | Compagnie Generale Des Etablissements Michelin | Installation de fabrication de nappes de renfort avec dispositif de retournement a plat de bandelettes |
| JP7215888B2 (ja) * | 2018-12-13 | 2023-01-31 | Toyo Tire株式会社 | 空気入りタイヤの製造方法 |
| JP7403304B2 (ja) * | 2019-12-13 | 2023-12-22 | Toyo Tire株式会社 | グリーンタイヤの成型装置及び成型方法 |
Family Cites Families (49)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB372043A (en) * | 1930-07-11 | 1932-05-05 | Morgan & Wright | Improvements in methods and apparatus for manufacturing tires |
| FR2141480B1 (ko) * | 1971-06-03 | 1973-06-29 | Uniroyal | |
| US3757618A (en) * | 1971-10-01 | 1973-09-11 | Goodrich Co B F | Fabric cutting |
| US3894906A (en) * | 1973-06-01 | 1975-07-15 | Nat Standard Co | Apparatus for making tire breakers |
| DE2740609C2 (de) * | 1977-09-09 | 1982-05-13 | Continental Gummi-Werke Ag, 3000 Hannover | Vorrichtung zum Aufbauen von Luftreifen oder deren Teilen |
| SU786172A1 (ru) * | 1979-03-22 | 1991-11-15 | Предприятие П/Я А-3404 | Лини дл сборки покрышек пневматических шин радиальной конструкции |
| CA1251717A (en) * | 1982-12-16 | 1989-03-28 | David J.B. Perkins | Method of manufacture of an elastomeric layer for incorporation into a pneumatic tyre and apparatus therefore |
| JPS59216704A (ja) * | 1983-05-24 | 1984-12-06 | Yokohama Rubber Co Ltd:The | 空気入りラジアルタイヤ |
| IT1203558B (it) * | 1986-05-20 | 1989-02-15 | Firestone Int Dev Spa | Metodo per la realizzazione di un pneumatico radiale di prima fase per veicoli |
| DE3712263A1 (de) | 1987-04-10 | 1988-10-27 | Hans Precht | Verfahren zur herstellung von reifenausgangsmaterial sowie wickel- und schneidmaschine |
| JP3124560B2 (ja) * | 1990-12-28 | 2001-01-15 | 株式会社ブリヂストン | プライ部材の成型方法 |
| JPH05245864A (ja) * | 1992-03-06 | 1993-09-24 | Yokohama Rubber Co Ltd:The | ゴム用圧延装置におけるゴムシートの寸法安定方法及び装置 |
| US5605596A (en) * | 1995-02-06 | 1997-02-25 | The Goodyear Tire & Rubber Company | Dual gumstrip applicator for tire cord belts |
| JP3439878B2 (ja) * | 1995-04-28 | 2003-08-25 | 横浜ゴム株式会社 | 帯状シート材料の端尺処理方法及び装置 |
| JPH09193259A (ja) * | 1996-01-19 | 1997-07-29 | Sumitomo Rubber Ind Ltd | 帯状部材の貼付方法及び貼付装置 |
| NL1002306C2 (nl) | 1996-02-12 | 1997-08-13 | Vmi Epe Holland | Samenstel van inrichtingen voor het bouwen van een groene band voor voertuigen. |
| US6039826A (en) * | 1997-04-22 | 2000-03-21 | The Yokohama Rubber Co., Ltd. | Method of forming green tire with strip winding |
| JP3822945B2 (ja) * | 1997-04-22 | 2006-09-20 | 横浜ゴム株式会社 | グリーンタイヤの成形方法 |
| JP2001009929A (ja) * | 1999-06-28 | 2001-01-16 | Yokohama Rubber Co Ltd:The | ベルト部材の端尺除去方法及びその装置 |
| WO2001017760A1 (fr) * | 1999-09-07 | 2001-03-15 | Fuji Seiko Co., Ltd. | Procede et dispositif de production d'une nappe de carcasse destinee a des pneumatiques |
| JP2002028888A (ja) * | 2000-07-14 | 2002-01-29 | Yokohama Rubber Co Ltd:The | ゴム状弾性シートの切断方法及び装置 |
| JP4795576B2 (ja) | 2000-08-21 | 2011-10-19 | 不二精工株式会社 | リボン巻付装置、グリーンタイヤの製造システム、リボン巻付方法、及びグリーンタイヤの製造方法 |
| JP4556328B2 (ja) | 2000-12-27 | 2010-10-06 | 横浜ゴム株式会社 | 帯状ゴム部材の搬送,転写方法及びその装置 |
| ES2286252T3 (es) * | 2001-01-12 | 2007-12-01 | Bridgestone Corporation | Metodo de fabricacion de un elemento estructural de una cubierta, y aparato para el mismo. |
| WO2002102579A1 (en) * | 2001-06-19 | 2002-12-27 | Bridgestone Corporation | Method of forming tire component member |
| US6736932B2 (en) * | 2001-09-14 | 2004-05-18 | The Goodyear Tire & Rubber Company | Cutting segment for a false drum |
| US6773530B2 (en) * | 2001-09-21 | 2004-08-10 | The Goodyear Tire & Rubber Company | Method for manufacturing tires on a flexible manufacturing system |
| US6866736B2 (en) | 2001-09-21 | 2005-03-15 | The Goodyear Tire & Rubber Company | Combined transfer of toe guards and inner liner from false drum to building drum |
| US7118642B2 (en) * | 2002-04-09 | 2006-10-10 | Matador A. S. | Method and plant for the manufacture of green tyres |
| FR2839005A1 (fr) * | 2002-04-25 | 2003-10-31 | Michelin Soc Tech | Procede pour la manutention de produits en bande en vue de leur utilisation pour la fabrication d'une enveloppe de pneumatique |
| AU2003232838A1 (en) | 2002-06-03 | 2003-12-19 | Michelin Recherche Et Techniques S.A. | Device for producing a reinforcing structure for a tyre, comprising a strip turning mechanism |
| EP1541326A4 (en) * | 2002-07-25 | 2006-04-12 | Bridgestone Corp | DEVICE FOR FASTENING PNEUMATIC COMPONENT |
| AU2003251082A1 (en) * | 2002-11-05 | 2004-06-07 | Pirelli Pneumatici S.P.A. | Process and plant for manufacturing tires for vehicle wheels |
| NL1022246C2 (nl) * | 2002-12-23 | 2004-06-24 | Vmi Epe Holland | Inrichting en werkwijze voor het maken van een gordellaag. |
| JP2004268548A (ja) * | 2003-03-12 | 2004-09-30 | Yokohama Rubber Co Ltd:The | 円筒状ゴム部材の成形組立て方法及びその装置 |
| US7341640B2 (en) * | 2004-02-27 | 2008-03-11 | Toyo Tire & Rubber Co., Ltd. | Method of and apparatus for forming rubber strip materials for building tires and method of building tires |
| US20060070504A1 (en) * | 2004-10-01 | 2006-04-06 | Downing Daniel R | Apparatus for cutting elastomeric materials |
| DE112004003006T5 (de) * | 2004-11-02 | 2007-10-11 | Toyo Tire & Rubber Co., Ltd. | Reifenherstellverfahren und Reifenherstellanlage |
| JP4255435B2 (ja) | 2004-11-11 | 2009-04-15 | 住友ゴム工業株式会社 | 空気入りタイヤの製造方法 |
| WO2006064525A1 (en) | 2004-12-16 | 2006-06-22 | Pirelli Tyre S.P.A. | Method and plant for manufacturing tyres for vehicle wheels |
| NL1027846C2 (nl) * | 2004-12-22 | 2006-06-23 | Vmi Epe Holland | Inrichting voor het opnemen, verplaatsen en plaatsen van strips of stroken flexibel materiaal. |
| US7455002B2 (en) * | 2004-12-23 | 2008-11-25 | The Goodyear Tire & Rubber Company | Method for cutting elastomeric materials and the article made by the method |
| WO2007013161A1 (ja) * | 2005-07-28 | 2007-02-01 | Toyo Tire & Rubber Co., Ltd. | タイヤ用インナーライナー部材の製造方法及び装置、並びにインナーライナーを有するタイヤ |
| WO2007094053A2 (ja) * | 2006-02-15 | 2007-08-23 | Toyo Tire & Rubber Co | ベルトエッジテープの貼り付け方法及び装置 |
| DE112006003942B4 (de) * | 2006-07-10 | 2018-12-13 | Toyo Tire & Rubber Co., Ltd. | Gummistreifenmaterial |
| EP1985561A1 (de) | 2007-04-23 | 2008-10-29 | Harburg-Freundenberger Maschinenbau GmbH | Verfahren und Vorrichtung zur Handhabung von streifenförmigen Werkstücken |
| EP2296867B1 (en) * | 2008-04-23 | 2015-05-27 | MICHELIN Recherche et Technique S.A. | Method of forming a multi-layered tire component |
| TWI426993B (zh) * | 2008-04-25 | 2014-02-21 | Vmi Holland Bv | 使用一建造圓筒及一運送裝置製造一綠色輪胎之方法 |
| NL2003474C2 (nl) * | 2009-09-11 | 2011-03-14 | Vmi Holland Bv | Inrichting en werkwijze voor het vervaardigen van een luchtveer. |
-
2011
- 2011-07-06 NL NL2007058A patent/NL2007058C2/nl not_active IP Right Cessation
-
2012
- 2012-06-01 WO PCT/NL2012/050387 patent/WO2013006039A1/en not_active Ceased
- 2012-06-01 KR KR1020137005746A patent/KR20140038336A/ko not_active Abandoned
- 2012-06-01 US US13/814,360 patent/US9199423B2/en not_active Expired - Fee Related
- 2012-06-01 RU RU2013104087/05A patent/RU2560368C1/ru not_active IP Right Cessation
- 2012-06-01 EP EP12730669.4A patent/EP2598322B1/en not_active Not-in-force
- 2012-06-01 BR BR112013004441A patent/BR112013004441A2/pt not_active IP Right Cessation
- 2012-06-01 JP JP2014518844A patent/JP6085599B2/ja not_active Expired - Fee Related
- 2012-06-01 CN CN201280002466.4A patent/CN103097119B/zh not_active Expired - Fee Related
- 2012-06-04 TW TW101120094A patent/TWI558542B/zh not_active IP Right Cessation
- 2012-06-28 BR BR112014000187A patent/BR112014000187A2/pt not_active IP Right Cessation
- 2012-06-28 EP EP12738643.1A patent/EP2729299A1/en not_active Withdrawn
- 2012-06-28 US US14/127,471 patent/US20140196834A1/en not_active Abandoned
- 2012-06-28 WO PCT/NL2012/050456 patent/WO2013006043A1/en not_active Ceased
- 2012-06-28 JP JP2014518846A patent/JP2014522757A/ja active Pending
- 2012-06-28 KR KR1020147000974A patent/KR20140051898A/ko not_active Ceased
- 2012-06-28 CN CN201280033356.4A patent/CN103764380A/zh active Pending
- 2012-06-28 RU RU2014104026/05A patent/RU2014104026A/ru not_active Application Discontinuation
- 2012-07-04 TW TW101124012A patent/TW201328858A/zh unknown
Also Published As
| Publication number | Publication date |
|---|---|
| TWI558542B (zh) | 2016-11-21 |
| JP2014522757A (ja) | 2014-09-08 |
| WO2013006043A1 (en) | 2013-01-10 |
| RU2014104026A (ru) | 2015-08-20 |
| WO2013006039A1 (en) | 2013-01-10 |
| EP2729299A1 (en) | 2014-05-14 |
| KR20140038336A (ko) | 2014-03-28 |
| TW201311434A (zh) | 2013-03-16 |
| JP2014525849A (ja) | 2014-10-02 |
| BR112014000187A2 (pt) | 2017-06-27 |
| RU2560368C1 (ru) | 2015-08-20 |
| CN103764380A (zh) | 2014-04-30 |
| EP2598322B1 (en) | 2015-03-04 |
| CN103097119B (zh) | 2015-01-07 |
| JP6085599B2 (ja) | 2017-02-22 |
| EP2598322A1 (en) | 2013-06-05 |
| US9199423B2 (en) | 2015-12-01 |
| NL2007058C2 (nl) | 2013-01-08 |
| BR112013004441A2 (pt) | 2016-05-31 |
| RU2013104087A (ru) | 2015-08-20 |
| US20130205590A1 (en) | 2013-08-15 |
| TW201328858A (zh) | 2013-07-16 |
| US20140196834A1 (en) | 2014-07-17 |
| CN103097119A (zh) | 2013-05-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2731791B3 (en) | Method, process and apparatus for manufacturing tyres for vehicle wheels | |
| JP4523601B2 (ja) | タイヤの成型方法及び成型設備 | |
| JP4259704B2 (ja) | タイヤ成形システム及び成形方法 | |
| CN101808812B (zh) | 用于生产车轮用轮胎的工艺和设备 | |
| US20140196834A1 (en) | Apparatus and method for manufacturing a green tyre | |
| CN105189099B (zh) | 用于制造用于车辆车轮的轮胎的工艺和设备 | |
| CN104870177B (zh) | 管理细长元件到轮胎构造站的供给的方法 | |
| EP2978595B1 (en) | Process and apparatus for obtaining tyres for vehicle wheels | |
| CN107107502A (zh) | 用于收集或分配用于构造轮胎的细长元件的设备以及用于收集或分配缠绕在卷筒中的细长元件的方法 | |
| CN101084107B (zh) | 制造车轮轮胎的方法和设备 | |
| CN112976632B (zh) | 生胎的成型装置 | |
| CN100457435C (zh) | 组装车轮轮胎的方法和设备 | |
| CN103998218B (zh) | 用于构造车轮轮胎的方法和设备 | |
| EP3166777B1 (en) | Apparatus and process for building tyres for vehicle wheels | |
| CN101084106B (zh) | 制造车轮轮胎的方法和设备 | |
| CN100469562C (zh) | 用于制造车轮轮胎的方法和设备 | |
| KR20090093936A (ko) | 공기 타이어 구조방법 및 기기 | |
| CN101870175B (zh) | 用于生产车轮用轮胎的工艺和设备 | |
| CN117580704A (zh) | 用于将连续长形元件的部段朝向成型鼓供给的方法和装置 | |
| CN101148096B (zh) | 制造充气轮胎的方法和设备 | |
| JP5097502B2 (ja) | タイヤ成型体の製造装置およびタイヤ成型体の製造方法 | |
| CN105980280A (zh) | 在用于获得用于车辆车轮的轮胎的工艺中引导细长元件的方法和用于获得车辆轮胎的设备 | |
| KR101034604B1 (ko) | 차륜용 타이어 제조 방법 및 장치 | |
| CN120435379A (zh) | 用于构建自行车用生轮胎的方法和设备 | |
| JP2008120028A (ja) | タイヤ製造方法および装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0105 | International application |
Patent event date: 20140114 Patent event code: PA01051R01D Comment text: International Patent Application |
|
| PG1501 | Laying open of application | ||
| A201 | Request for examination | ||
| PA0201 | Request for examination |
Patent event code: PA02012R01D Patent event date: 20150609 Comment text: Request for Examination of Application |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20160715 Patent event code: PE09021S01D |
|
| E601 | Decision to refuse application | ||
| PE0601 | Decision on rejection of patent |
Patent event date: 20160926 Comment text: Decision to Refuse Application Patent event code: PE06012S01D Patent event date: 20160715 Comment text: Notification of reason for refusal Patent event code: PE06011S01I |