다양한 물품이 재귀반사성이거나, 재귀반사성과 밝은 색 또는 형광 색을 겸비한 재귀반사성 아플리케를 갖는다. 종종 물품은 재귀반사성 재료의 스트립(strip)과 밝은 색 또는 형광 색의 인접한 스트라이프를 갖는다. 이러한 방식으로, 물품은 밝은 색의 또는 형광 스트립으로 인해 주간에 고 가시성을 제공하며, 또한 야간에 고 가시성을 위해 재귀반사성이다. 예로서, 재귀반사성 스트립이 형광 황색 스트립들 사이에 위치한 2개의 형광 황색 스트립을 갖는 물품이 있다.
물품의 재귀반사성은 그것의 재귀반사도 계수(coefficient of retroreflectivity)(RA)의 면에서 하기 식으로 표현될 수 있다:
RA= Er*d2/Es*A
상기 식에서,
RA = 재귀반사 강도,
Er = 수광체에 입사하는 조명,
Es = Er과 동일한 단위로 측정되는, 피시험물 위치의 입사 광선에 수직인 평면에 입사하는 조명,
d = 피시험물로부터 프로젝터까지의 거리,
A = 시험 표면의 면적.
재귀반사도 계수(RA)가 미국 특허 제3,700,305호(빙햄(Bingham))에 추가로 기술되어 있다. 적어도 일부 실시 형태에서, 본 개시의 물품은 RA가 적어도 50이고, 다른 실시 형태에서, RA가 적어도 100이고, 다른 실시 형태에서, RA가 적어도 200이고, 다른 실시 형태에서, RA가 적어도 300이다.
전형적으로, 색은 색 명도(때때로 색가 또는 휘도로 지칭됨)와, 특정 색을 향한 포화의 척도인 채도의 조합을 사용하여 정의된다. 인간-인지 색은 인간 시각 시스템의 속성에 의해 영향을 받기 때문에, 색의 측정은 가시 파장 범위에 걸친 인간의 눈의 추상체에 의한 색 강도의 불균일한 인지를 고려하기 위해 가중 함수(명소시 함수)를 포함한다. 인지 색의 정의는 각자의 추상체 스펙트럼 민감도에 의해 정의되는 3가지 주된(삼자극) 색가의 조합으로서 종종 기술된다. 삼자극치(종종 XYZ로 지칭됨)가 물리적 색을 인지 색에 맵핑하는 데 사용된다. 재귀반사성 물품의 색은 휘도-색도 색 공간(Yxy)의 면에서 기술될 수 있으며, 여기서 Y는 색 휘도이고, x 및 y는 색도 좌표이다. 이들 값은 CIE XYZ 색 공간(국제 조명 위원회(International Commission on Illumination)(CIE 1931))에 관련된다:
x = X/(X+Y+Z)
y = Y/(X+Y+Z)
Yxy 색 공간을 사용하는 이점은 색도(x, y 색도 좌표에 의해 기술됨)가 보통 CIE x-y 색도 다이어그램으로 불리는 차트 상에 플로팅될 수 있다는 것이다. 이러한 색 표현/명명법은 형광 색에 대한 허용가능한 색도 범위를 한정하는 ANSI/ISEA 107-2010 및 ISO 20471:2013과 같은 고 가시성 안전 의류 규제 표준에서 사용된다.
예를 들어, ANSI/ISEA 107-2010에 대한 레벨 2의 광도 요건은 0.2도의 관찰각 및 5도의 입사각에서 적어도 330 cd/lux/m2의 재귀반사 계수(RA)를 요구한다. 이러한 표준을 충족시키기 위해, 형광 황록색 착색된 물품은 적어도 70의 최소 휘도(Y)를 가져야 한다. 이러한 표준을 충족시키기 위해, 형광 적등색(fluorescent red-orange) 착색된 물품은 적어도 40의 휘도(Y)를 가져야 한다. 휘도에 더하여, 형광 색 응용을 위한 색도는 지정된 좌표 범위에 의해 한정된다. 예를 들어, 형광 황록색에 대한 색도는 경계 (0.387, 0.610), (0.356, 0.494), (0.398, 0.452), (0.460, 0.540)에 의해 한정되는 공간에 포함되어야 한다. 형광 적등색에 대해, 색도는 경계 (0.610, 0.390), (0.535, 0.375), (0.570, 0.340), (0.655, 0.344)에 의해 한정되는 공간에 포함되어야 한다.
색을 기술하는 다른 방식은 L*a*b*의 면에서 기술하는 것이며, 종종 "CIE 1976 (L*, a*, b*) 색 공간"으로 지칭된다. 색의 명도는 L*에 의해 기술되고(예를 들어, 확산 백색에 대해 L* = 100, 흑색에 대해 L* = 0), 색 좌표 a* 및 b*은, 각각, 녹색 내지 자홍색, 및 청색 내지 황색의 컬러레이션(coloration)을 한정한다(음의 값 내지 양의 값으로). 이러한 시스템은 색 공간 범위에 걸쳐 더 인지적으로 균일하다는 이점을 가지며, 따라서 실시예들 중 일부에 기술된 바와 같이 저 강도(흑색) 색을 한정하는 데 유용하다. L*가 감소함에 따라(색이 점점 더 흑색이 됨에 따라), 인지 색에 대한 a* 및 b*의 영향이 덜 두드러진다. Yxy 및 L*a*b*는 삼자극 XYZ 값에 관련되며, 따라서 수학적 알고리즘에 의해 서로 관련된다. 대부분의 구매가능한 색도계는 어느 포맷이든 색 측정 데이터를 자동적으로 제공할 수 있다. 적어도 일부 실시 형태에서, 본 개시의 물품은 최소 RA가 적어도 50이고 L*가 35 미만이다.
재귀반사성 물품의 다른 태양은 다수회 세척된 후에 재귀반사성 및 색 품질을 유지하는 그것의 능력이다. 적어도 일부 실시 형태에서, 본 개시의 물품은 ISO 6330 방법 A를 사용한 50회 세척 후 적어도 50의 최소 RA 값을 갖는다. 델타(Delta) E는 직교 L*a*b* 공간에서 2개의 색 지점 사이의 기하학적 거리인데, 예를 들어 델타 E = sqrt{(델타 L*)^2 + (델타 a*)^2 + (델타 b*)^2}이다. 적어도 일부 실시 형태에서, 본 개시의 물품은 ISO 6330 방법 A를 사용한 50회 세척 후 적어도 50의 최소 RA 값 및 5 미만의 델타 E 값을 갖는다.
일부 경우에, 가시성을 훨씬 더 증가시키기 위해, 물품 전체가 재귀반사성일뿐만 아니라 주간에 고 가시성을 위해 밝은 색 및 형광 색을 갖는 재귀반사성 물품을 갖는 것이 바람직할 것이다. 이러한 방식으로, 물품은 밝은 색 또는 형광 색으로 인해 주간에 고 가시성을 가질뿐만 아니라, 물품은 증가된 재귀반사성으로 인해 더 큰 야간 가시성을 갖는다. 이러한 증가된 재귀반사성은 착용자의 가시성을 증가시킴으로써 안전을 향상시킬뿐만 아니라, 그것은 또한 더 작은 재귀반사성 물품을 사용하여 이러한 향상된 가시성을 달성하는 것을 허용한다. 예를 들어, 재귀반사성 아플리케가 의류 물품의 야간 가시성을 향상시키는 데 사용되는 경우, 더 적은 아플리케 또는 더 작은 아플리케가 사용될 수 있다.
일부 다른 경우에, 물품이 어두운 색 또는 밝은 색과 같은 비형광 색을 가져서, 물품이 주간 동안 외관상으로 재귀반사성이 아니지만, 야간에 재귀반사성의 이익을 제공하는 것이 바람직할 것이다. 이러한 재귀반사성의 부가는 보통은 어떠한 재귀반사성도 갖지 않을 수 있는 물품에 재귀반사성을 부가하여서, 광이 사람에게 비추어질 때 그렇지 않을 경우보다 사람을 더 가시적으로 만드는 것에 의해 안전을 향상시킬 수 있다.
그러나, 물품을 전체적으로 재귀반사성으로뿐만 아니라 고도로 착색되게 만드는 것은 달성하기 어려운데, 이는 재귀반사성 물품이 제조되는 방식 및 재귀반사성이 달성되는 방법 때문이다. 전형적으로, 재귀반사성 물품은 다단계 공정으로 제조된다. 이러한 공정에서, 열가소성 중합체 캐리어 층은 그것 내에 부분적으로 매립된 복수의 비드를 갖는다. 반사성 층, 즉 알루미늄, 은 등과 같은 반사성 금속 층, 또는 부분적으로 투명한 유전체 미러가 돌출 비드에 적용된다. 비드 접합 층이 코팅된 미소구체 층에 적용되고, 전사 접착제 또는 직물이 비드 접합 층에 접착될 수 있고, 열가소성 중합체 캐리어 층이 제거되어 재귀반사성 물품이 생성된다. 부분적으로 투명한 유전체 미러를 채용하는 착색된 물품에 대해, 착색제, 즉 안료, 염료 또는 이들의 조합이 비드 접합 층 내에 배치된다. 그러나, 반사성 층이 금속인 경우, 착색된 비드 접합 층은 볼 수 없다. 금속 미러의 경우, 재귀반사성인 영역은 색을 나타내지 않고, 비드 상에 반사성 금속 층이 없기 때문에 색을 나타내는 영역은 재귀반사성이 아니다.
본 개시에서, 동일한 영역에서 고도로 착색될뿐만 아니라 재귀반사성인 원하는 특징을 갖는 물품이 기술된다. 이러한 재귀반사성 물품은 비드 접합 층 내에 매립된 광학 요소의 층으로서, 광학 요소는 비드가 있는 영역 및 비드가 없는 영역을 포함하는 사전결정된 패턴으로 배열된 비드의 층을 포함하는, 광학 요소의 층, 비드 접합 층 내에 매립된 비드의 적어도 일부 및 각각의 비드가 없는 영역의 적어도 일부를 덮는 적어도 하나의 중합체 컬러 층, 및 비드 접합 층 내에 매립된 비드의 적어도 일부를 덮는 중합체 컬러 층의 적어도 일부를 덮는 적어도 하나의 반사성 층을 포함한다. 비드 접합 층 내에 매립된 비드의 적어도 일부를 덮는 중합체 컬러 층은, 전형적으로 적어도 하나의 착색제로 착색된 중합체 컬러 층을 포함한다.
본 개시의 물품은 비드가 있는 영역 및 비드가 없는 영역 둘 모두가 착색되기 때문에 증가된 색을 가지면서도, 재귀반사성이 여전히 달성된다. 상기에 언급된 바와 같이, 전형적으로 반사성 금속 층을 포함하는 착색된 재귀반사성 물품의 재귀반사성 부분은 착색되지 않는데, 왜냐하면 착색된 층이 반사성 금속 층 뒤에 있는 경우, 반사성 금속 층이 색을 가려 관찰되지 않게 하기 때문이다. 그러나, 반사성 금속 층과 비드 표면 사이에 착색된 층을 배치하는 것이 또한 문제가 될 수 있는데, 왜냐하면 이것은 투명 미소구체 비드와 반사성 금속 층 사이에서 광을 약화시키는 경향이 있기 때문이며, 따라서 매우 얇고 이에 따라 밝게 착색된 층만이 반사성 금속 층과 비드 표면 사이에 사용하기에 적합한 것으로 보인다.
본 개시에서, 중합체 컬러 층의 영역이 비드에 의해 덮이지 않는 방식으로 제조되는 물품이 기술된다. 비드가 없는 영역은 노출된 중합체 컬러 층을 가질 수 있거나, 중합체 컬러 층 상에, 착색되거나 투명할 수 있는 장벽 층 재료를 가질 수 있다. 이러한 착색된, 비드가 없는 영역의 특징과 비드 표면의 적어도 일부와 반사성 층 사이의 중합체 컬러 층의 특징을 조합하는 것은 재귀반사성 물품에 대한 바람직한 색 강도 및 투명도와 적합한 레벨의 재귀반사성을 제공하는 것으로 밝혀졌다. 따라서, 이러한 특징은 재귀반사성 레벨을 지나치게 희생시키지 않으면서 재귀반사성 물품의 색 강도를 증가시키는 것을 허용하거나, 색 강도를 지나치게 희생시키지 않으면서 착색된 물품을 재귀반사성으로 만드는 것을 허용한다.
달리 지시되지 않는 한, 본 명세서 및 청구범위에 사용되는 특징부 크기, 양, 및 물리적 특성을 표현하는 모든 수치는 모든 경우에 용어 "약"에 의해 수식되는 것으로 이해되어야 한다. 따라서, 반대로 지시되지 않는 한, 전술한 명세서 및 첨부된 청구범위에 기재된 수치 파라미터는 본 명세서에 개시된 교시를 이용하는 당업자가 얻고자 하는 원하는 특성에 따라 달라질 수 있는 근사치이다. 종점(endpoint)에 의한 수치 범위의 언급은 그 범위 내에 포함되는 모든 수(예를 들어, 1 내지 5는 1, 1.5, 2, 2.75, 3, 3.80, 4 및 5를 포함함)와 그 범위 내의 임의의 범위를 포함한다.
본 명세서 및 첨부된 청구범위에 사용되는 바와 같이, 단수 형태는, 그 내용이 명백하게 달리 지시하지 않는 한, 복수의 지시 대상을 갖는 실시 형태를 포함한다. 예를 들어, "층"에 대한 언급은 1개, 2개 또는 그 초과의 층을 갖는 실시 형태를 포함한다. 본 명세서 및 첨부된 청구범위에 사용되는 바와 같이, 용어 "또는"은 일반적으로, 그 내용이 명백히 달리 지시하지 않는 한, 그것의 의미에 있어서 "및/또는"을 포함하는 것으로 사용된다.
본 명세서에서 사용되는 바와 같은 용어 "비드"는 투명 미소구체 비드를 의미한다.
본 명세서에서 사용되는 바와 같은 어구 "장벽 층 재료"는 장벽 층 재료가 그것 상에 적용되는 층, 예컨대 본 명세서에 개시된 바와 같은 중합체 캐리어 층에 비드가 부착되는 것을 실질적으로 방지하는 임의의 적합한 재료를 의미한다.
본 명세서에서 사용되는 바와 같은 어구 "육안으로 볼 수 있는(또는 식별가능한)"은 12 내지 18 인치의 거리에서 주위 일광(정의된 바와 같음, 예를 들어 CIE 표준 발광체 D65를 사용함)에서 20/20 시력을 가진 사람이 볼 수 있음(또는 식별가능함)을 의미한다.
본 명세서에서 사용되는 바와 같은 용어 "섞이다(interfuse)"는 2개 이상의 재료로서, 이들 중 적어도 하나가, 부분적으로 또는 완전히, 다른 것에 용해되거나 혼합되는 것을 지칭한다.
본 명세서에서 사용되는 바와 같이, "비드가 없는 영역"에 대한 언급은 실질적으로 비드를 갖지 않는 영역을 의미하며, 여기서 그 영역은 비드가 장벽 층 재료 없이 침착된다면 비드를 포함할 것이거나 포함할 수 있다.
"장벽 층 재료" 및 "비드가 없는 영역"의 정의에 관하여, 용어 "실질적으로"는 도 7, 도 9, 도 10 및 도 11에 나타난 바와 같이 몇 개의 비드가 장벽 층 재료 또는 비드가 없는 영역에 부착될 수 있음을 의미한다.
본 명세서에서 사용되는 바와 같은 용어 "덮는"은 임의의 특정 배향을 암시하지 않는다. 본 발명의 물품 내의 제1 층 및 제2 층에 관하여, 제1 층은 그것이 제품의 임의의 주어진 배향에서 제2 층 위에 있든지 또는 아래에 있든지에 무관하게 제2 층을 덮을 수 있다.
본 명세서에서 사용되는 바와 같은 용어 "접착제"는 2개의 피착물을 함께 접착시키는 데 유용한 중합체 조성물을 지칭한다. 접착제의 예에는 감압성 접착제, 열 활성화 접착제 및 라미네이팅 접착제(laminating adhesive)가 있다.
감압성 접착제 조성물은 하기를 포함하는 특성을 갖는 것으로 당업자에게 잘 알려져 있다: (1) 실온에서 강력하면서 영구적인 점착성, (2) 손가락 압력 이하의 압력에 의한 접착, (3) 피착물 상에의 충분한 유지력, 및 (4) 피착물로부터 깨끗하게 제거될 수 있기에 충분한 응집 강도. 감압성 접착제로서 잘 기능하는 것으로 밝혀진 재료는 점착성, 박리 접착력, 및 전단 유지력의 원하는 균형을 가져오는 데 필요한 점탄성 특성을 나타내도록 설계되고 제형화된 중합체이다. 특성들의 적절한 균형을 달성하는 것은 간단한 과정이 아니다.
열 활성화 접착제는 실온에서는 비점착성이지만, 승온에서 점착성으로 되어 기재에 접합될 수 있다. 이러한 접착제는 보통 실온보다 높은 Tg 또는 융점(Tm)을 갖는다. 온도가 Tg 또는 Tm보다 높게 상승될 때, 저장 모듈러스(storage modulus)가 보통 감소하고 접착제가 점착성으로 된다.
라미네이팅 접착제(때때로 접촉 접착제로도 지칭됨)는 분배 직후에 2개의 기재에 대한 접합을 형성하도록 설계된 접착제이다. 일단 접착제가 분배되었으면, 접착제가 2개의 기재에 대한 접합을 형성할 수 있는, 때때로 "오픈 타임(open time)"으로 지칭되는, 제한된 시간이 존재한다. 일단 오픈 타임이 경과하였으면, 라미네이팅 접착제는 더 이상 접착성 접합을 형성할 수 없다. 라미네이팅 접착제의 예는 고온 용융 접착제, 액체 매질 중 중합체 재료 또는 중합체 재료를 형성하도록 경화가능한 재료의 용액 또는 분산물, 및 경화성 접착제이다. 라미네이팅 접착제를 기재 상에 코팅하고, 제2 기재를 접착제 표면에 접촉시키고, 형성된 3층 구조물을 냉각, 건조, 및/또는 경화시켜 라미네이트(laminate)를 형성한다. 라미네이팅 접착제의 예에는 핫 글루 건(hot glue gun)에 사용되는 글루 스틱(glue stick)(이는 냉각 시 접합을 형성하는 접착제의 고온 용융 유형임), 때때로 "화이트 글루"로 불리는 카세인 글루(이는 건조 시 접합을 형성하는 수계 분산물임) 및 시아노아크릴레이트 접착제(이는 공기에의 노출 시 경화되어 접합을 형성함)가 포함된다. 달리 지시되지 않는 한, 용어 "투명한"과 "광학적으로 투명한"은 상호 교환가능하게 사용되고 가시광 스펙트럼(약 400 내지 약 700 nm)의 적어도 일부에 걸쳐 높은 광 투과율을 갖는 물품, 필름 또는 접착제를 지칭한다.
본 명세서에서 사용되는 바와 같이, 용어 "중합체"는 단일중합체 또는 공중합체인 중합체 재료를 지칭한다. 본 명세서에 사용되는 바와 같이, 용어 "단일중합체"는 1종의 단량체의 반응 생성물인 중합체 재료를 지칭한다. 본 명세서에서 사용되는 바와 같이, 용어 "공중합체"는 적어도 2종의 상이한 단량체의 반응 생성물인 중합체 재료를 지칭한다.
용어 "알킬"은 포화 탄화수소인 알칸의 라디칼인 1가 기를 지칭한다. 알킬은 선형, 분지형, 환형, 또는 이들의 조합일 수 있으며, 전형적으로 1 내지 20개의 탄소 원자를 갖는다. 일부 실시 형태에서, 알킬 기는 1 내지 18개, 1 내지 12개, 1 내지 10개, 1 내지 8개, 1 내지 6개, 또는 1 내지 4개의 탄소 원자를 포함한다. 알킬 기의 예에는 메틸, 에틸, n-프로필, 아이소프로필, n-부틸, 아이소부틸, tert-부틸, n-펜틸, n-헥실, 사이클로헥실, n-헵틸, n-옥틸, 및 에틸헥실이 포함되지만 이로 한정되지 않는다.
용어 "아릴"은, 방향족이고 탄소환식인 1가 기를 지칭한다. 아릴은 방향족 고리에 연결되거나 융합된 1 내지 5개의 고리를 가질 수 있다. 다른 고리 구조는 방향족, 비방향족, 또는 이들의 조합일 수 있다. 아릴 기의 예에는 페닐, 바이페닐, 터페닐, 안트릴, 나프틸, 아세나프틸, 안트라퀴노닐, 페난트릴, 안트라세닐, 피레닐, 페릴레닐, 및 플루오레닐이 포함되지만 이로 한정되지 않는다.
용어 "알킬렌"은 알칸의 라디칼인 2가 기를 지칭한다. 알킬렌은 직쇄형, 분지형, 환형, 또는 이들의 조합일 수 있다. 알킬렌은 종종 1 내지 20개의 탄소 원자를 갖는다. 일부 실시 형태에서, 알킬렌은 1 내지 18개, 1 내지 12개, 1 내지 10개, 1 내지 8개, 1 내지 6개, 또는 1 내지 4개의 탄소 원자를 포함한다. 알킬렌의 라디칼 중심은 동일한 탄소 원자 상에 있을 수 있거나(즉, 알킬리덴), 또는 상이한 탄소 원자 상에 있을 수 있다. 알킬렌 기는 또한 하나 이상의 알킬 또는 아릴 기로 치환될 수 있다.
용어 "아릴렌"은, 탄소환식이고 방향족인 2가 기를 지칭한다. 이 기는 연결되거나, 융합되거나, 또는 이들의 조합인 1 내지 5개의 고리를 갖는다. 다른 고리는 방향족, 비방향족 또는 이들의 조합일 수 있다. 일부 실시 형태에서, 아릴렌 기는 최대 5개의 고리, 최대 4개의 고리, 최대 3개의 고리, 최대 2개의 고리, 또는 1개의 방향족 고리를 갖는다. 예를 들어, 아릴렌 기는 페닐렌일 수 있다. 아릴렌 기는 또한 하나 이상의 알킬 또는 아릴 기로 치환될 수 있다.
용어 "알콕시"는 R이 알킬 기인 화학식 -OR의 1가 기를 지칭한다.
본 명세서에서 사용되는 바와 같이, 용어 "열가소성", "비-열가소성" 및 "열경화성"은 재료의 특성을 지칭한다. 열가소성 재료는 열의 적용 시에 용융되고/되거나 유동하고, 냉각 시에 재고화되고, 열의 적용 시에 다시 용융되고/되거나 유동하는 재료이다. 열가소성 재료는 가열 및 냉각 시에 단지 물리적 변화만을 겪으며, 인식가능할 정도의 화학적 변화는 일어나지 않는다. 비-열가소성 재료는 재료가 열화되기 시작하는 온도까지 열의 적용 시에 유동하지 않는 재료이다. 열경화성 재료는 가열 또는 경화될 때 가교결합되는 것과 같이, 비가역적으로 경화하는 경화성 재료이다. 일단 경화되면, 열경화성 재료는 열의 적용 시에 인식가능할 정도로 용융되거나 유동하지 않을 것이다.
착색된 재귀반사성 물품 및 이의 제조 방법이 본 명세서에 개시된다. 이러한 방법은 제1 주 표면 및 제2 주 표면을 갖는 중합체 캐리어 층을 제공하는 단계, 캐리어 층의 제1 주 표면 상에 사전결정된 패턴으로 장벽 층 재료를 침착시키는 단계, 투명 미소구체 층을 제공하는 단계, 중합체 캐리어 층의 제1 주 표면의 노출된 부분 내에, 투명 미소구체 비드를, 비드가 중합체 캐리어 층의 제1 주 표면으로부터 적어도 부분적으로 돌출하도록 부분적으로 매립하여, 비드가 있는 영역 및 비드가 없는 영역을 포함하는 패턴화된 층(patterned layer)을 형성하는 단계, 비드가 있는 영역의 적어도 일부 및 비드가 없는 영역의 적어도 일부 상에 중합체 컬러 층을 침착시키는 단계, 중합체 컬러 층의 적어도 일부 상에 반사성 층을 침착시키는 단계, 반사성 층의 적어도 일부 상에 비드 접합 층을 침착시키는 단계, 중합체 캐리어 층을 제거하는 단계를 포함한다.
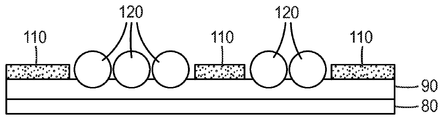
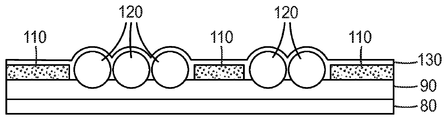
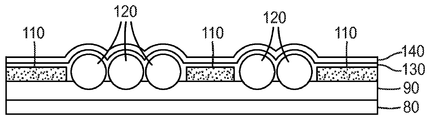
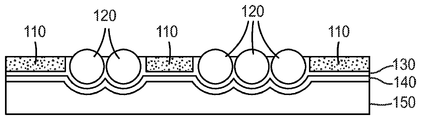
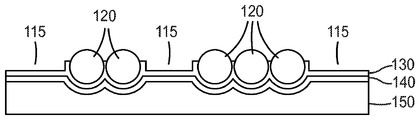
본 개시의 물품 및 그것이 제조되는 방법의 예가 도면에 제공된다. 도 1a 내지 도 1h는 본 개시의 물품의 실시 형태의 제조 단계를 도시한다. 도 1a는 배킹 층(backing layer)(80) 및 열가소성 층(90)을 갖는 중합체 캐리어를 도시한다. 도 1b는 열가소성 층(90)의 부분을 덮는 장벽 층 재료(110)를 추가로 도시한다. 도 1c는 장벽 층 재료(110) 사이에서 열가소성 층(90) 내에 부분적으로 매립된 비드(120)를 추가로 도시한다. 도 1d는 장벽 층 재료(110)와 비드(120)를 덮는 중합체 컬러 층(130)을 추가로 도시한다. 도 1e는 중합체 컬러 층(130)을 덮는 반사성 층(140)을 추가로 도시한다. 도 1f는 반사성 층(140)을 덮는 비드 접합 층(150)을 추가로 도시한다. 도 1g는 중합체 캐리어가 제거된 후의 물품을 도시한다. 도 1h는 장벽 층 재료(110)가 일시적이지만, 예를 들어 첫 번째 세척때까지 물품에 남아 있어서, 공동(cavity)(115) - 이곳은 장벽 층 재료가 예전에 위치되었던 곳임 - 을 생성하는 실시 형태를 도시한다.
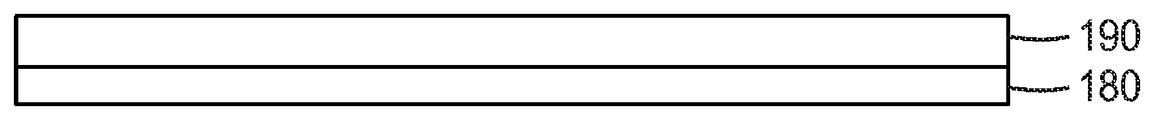
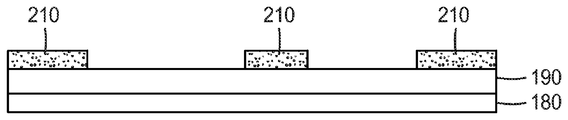
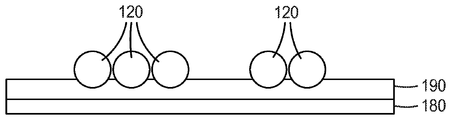
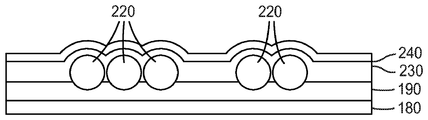
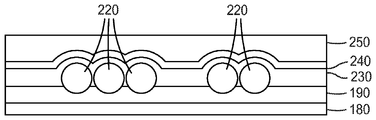
도 2a 내지 도 2h는 비드가 중합체 캐리어에 적용된 후에 장벽 층 재료가 제거되는 대안적인 실시 형태를 도시한다. 도 2a는 배킹 층(180) 및 열가소성 층(190)을 갖는 중합체 캐리어를 도시한다. 도 2b는 열가소성 층(190)의 부분을 덮는 장벽 층 재료(210)를 추가로 도시한다. 도 2c는 장벽 층 재료(210) 사이에서 열가소성 층(190) 내에 부분적으로 매립된 비드(220)를 추가로 도시한다. 도 2d는 장벽 층 재료(210)의 제거를 추가로 도시한다. 도 2e는 열가소성 층(190) 및 비드(220)의 부분을 덮는 중합체 컬러 층(230)을 추가로 도시한다. 도 2f는 중합체 컬러 층(230)을 덮는 반사성 층(240)을 추가로 도시한다. 도 2g는 반사성 층(240)을 덮는 비드 접합 층(250)을 추가로 도시한다. 도 2h는 중합체 캐리어가 제거된 후의 물품을 도시한다.
도 3은 본 개시의 실시 형태의 단면도이다. 도 3에서, 재귀반사성 물품은 장벽 층 재료(310), 비드(320), 착색제를 포함하는 중합체 층(330), 반사성 층(340) 및 비드 접합 층(350)을 포함한다.
도 4는 본 개시의 대안적인 실시 형태를 도시한다. 도 4에서, 장벽 층 재료(410')는 반영구적이며, 3개의 하위층(sublayer)(431, 432, 433)을 포함하는 다층 중합체 컬러 층(430)의 하나의 층과 섞였다. 일부 실시 형태에서, 하위층(433)은 착색제를 함유하고, 하위층(431)은 UV 안정화제, 산화방지제, UV 흡수제, 특성 개질제, 성능 향상제 또는 이들의 조합으로부터 선택되는 적어도 하나의 첨가제를 함유한다. 다른 실시 형태에서, 하위층(433)은 착색제를 함유하고, 하위층(431)은 투명한 중합체 컬러 층이다. 하위층(432)은 투명하거나 착색될 수 있다. 물품은 또한 비드(420), 반사성 층(440) 및 비드 접합 층(450)을 포함한다.
매우 다양한 재료가 상기에 기술된 물품 및 방법에 사용하기에 적합하다.
이러한 재료의 예가 하기 설명에 포함된다. 많은 재료 및 재료들의 조합이 중합체 캐리어 층에 적합하다. 많은 실시 형태에서, 중합체 캐리어 층은 열가소성 중합체 캐리어 층이지만, 다른 실시 형태에서, 중합체 캐리어 층은 탄성중합체성 중합체 캐리어 층을 포함할 수 있고, 일부 실시 형태에서, 심지어 감압성 접착제 또는 열 활성화 접착제일 수 있다. 전형적으로, 중합체 캐리어 층은 열가소성 중합체 캐리어 층을 포함한다. 일부 실시 형태에서, 열가소성 중합체 캐리어 층은 독립형(standalone) 층일 수 있다; 다른 실시 형태에서, 열가소성 중합체 캐리어 층은 시트(sheet)의 제1 주 표면 상에서 열가소성 중합체 캐리어 재료의 코팅을 포함할 수 있다. 시트는, 예를 들어 종이, 중합체 필름 등을 포함할 수 있다. 유용한 중합체 캐리어 재료의 예에는 폴리비닐 클로라이드, 폴리설폰, 폴리알킬렌, 예컨대 폴리에틸렌, 폴리프로필렌 및 폴리부틸렌, 폴리에스테르 등이 포함된다.
앞서 기술된 바와 같이, 패턴화된 장벽 층 재료가 중합체 캐리어 층의 표면 상에 침착된다. 장벽 층은 임의의 적합한 방법에 의해 침착될 수 있다. 인쇄가 전형적으로 가장 바람직한 방법이다. 그러나, 임의의 불연속 침착 방법(예를 들어, 스트라이프의 니들 다이 코팅(needle die coating))이 사용될 수 있다. 접촉 인쇄, 예컨대 플렉소그래픽 인쇄(flexographic printing), 그라비어 인쇄(gravure printing), 잉크 젯 인쇄 및 스크린 인쇄(screen printing)를 포함한 다수의 인쇄 방법이 장벽 층을 침착시키는 데 사용될 수 있다.
일부 실시 형태에서, 장벽 층 재료는 영구적이고, 완성된 재귀반사성 물품에서 실질적으로 온전하게 그리고 (비드가 없는 영역에서) 중합체 컬러 층에 부착되어 유지된다. 다른 실시 형태에서, 장벽 층 재료는 반영구적이고, 중합체 컬러 층이 적용되는 경우 (적어도 비드가 없는 영역에서) 중합체 컬러 층과 섞인다; 이에 의해 완성된 재귀반사성 물품에서, 변경된 형태로, 남아 있게 된다. 또 다른 실시 형태에서, 장벽 층 재료는 일시적이고, 완성된 재귀반사성 물품에 부재하거나 그것으로부터 제거가능하다. 일시적 장벽 층이 중합체 컬러 층의 침착 전에 제거될 수 있다. 대안적으로, 그것은 완성된 재귀반사성 물품으로부터 제거될 수 있다.
장벽 층 재료는, 그것이 중합체 캐리어 층이 비드와 접촉하는 것을 방지하는 한, 임의의 적합한 두께일 수 있다. 예를 들어, 일부 실시 형태에서, 장벽 층 재료는 표면 단층(surface monolayer)일 수 있고, 일부 실시 형태에서, 그것은 약 10 nm 내지 약 100 ㎛ 두께일 수 있고, 다른 실시 형태에서 그것은 상이한 두께를 가질 수 있다.
장벽 층 재료는 바람직하게는 비드에 대하여 물리적으로 그리고 화학적으로 "불활성"인 재료이다. 다시 말하면, 그것은 비드와 반응하지 않는데, 예를 들어 비드를 끌어당기거나 비드에 부착되지 않거나, 비드가 매립되도록 허용하지 않는다. 따라서, 비드는 전형적으로 장벽 층 또는 장벽 층에 의해 덮인 중합체 캐리어 층의 부분 내에 매립될 수 없다. 바람직하게는, 장벽 층 재료는 열이 중합체 캐리어 층에 가해질 때 연화되지 않는데, 이 열은 비드가 캐리어 층과 접촉하고/하거나 그것 내에 매립되도록 허용하기 위해 가해진다. 장벽 층 재료의 이러한 물리적 "불활성"은, 예를 들어 중합체 캐리어 층 재료보다 훨씬 더 높은 연화점을 갖는 재료를 선택하고/하거나, 장벽 층 재료에 그의 "불활성"을 증가시키는 입자 또는 다른 첨가제를 로딩함으로써 달성될 수 있다. 입자, 안료 및 가교결합제의 첨가는 장벽 층의 물리적 불활성을 증가시킬 수 있다. 장벽 층 재료의 화학적 "불활성"은, 예를 들어 장벽 층의 표면 상에 접착-불활성 층의 입체 장벽을 제공하는 것과 같이, 비드의 접착을 방지하는 슬립제(slipping agent) 또는 왁스와 같은 첨가제를 이용하여 달성될 수 있다. 그러나, 몇몇 비드가 장벽 층 재료 내에 매립될지라도 바람직한 재귀성 및 색 품질이 달성될 수 있음에 유의해야 한다.
장벽 층 재료는 투명하거나 착색될 수 있다. 장벽 층 재료가 투명한 경우, 그것은 (완성된 물품에서) 밑에 있는 중합체 컬러 층의 색이 비쳐 보이도록 허용할 것이다. 장벽 층 재료가 착색되는 경우, 그것은 (완성된 물품에서) 밑에 있는 중합체 컬러 층과 동일하거나 상이한 색일 수 있다. 영구적 또는 반영구적 장벽 층 재료는 최종 재귀반사성 물품의 색을 강화하기 위해 착색된 중합체 컬러 층과 동일한 색일 수 있다. 일부 실시 형태에서, 장벽 층 재료는 후속적으로 침착되는 중합체 컬러 층과 동일한 성분들 중 일부 또는 전부를 포함할 수 있다.
잉크를 사용하여 장벽 층을 형성할 수 있다. "잉크"는 표면 상에 액체로서 침착되고 고화되어 사전결정된 패턴을 형성하는 조성물을 지칭한다. 장벽 층 재료를 형성하는 데 사용되는 잉크는 투명하거나 착색될 수 있다. 투명한 잉크에 적합한 재료에는 왁스, 폴리비닐 알코올, 폴리우레탄, 폴리아크릴레이트, 폴리실록산, 라텍스, 또는 잉크로서 적합한 임의의 다른 재료가 포함된다. 잉크가 착색되는 경우, 그것은 염료 또는 나노안료를 포함한 안료를 함유할 수 있다. 착색된 잉크에 적합한 재료에는 착색제의 첨가를 갖는, 투명한 잉크에 대한 것과 동일한 재료가 포함된다. 잉크에 적합한 착색제에는 중합체 컬러 층에 사용되는 동일한 착색제, 예를 들어 염료 및 안료(나노안료를 포함함)가 포함된다. 계면활성제, 소포제, 안료, 무기 입자 또는 클러스터(cluster), 예컨대 실리케이트, 탄산칼슘, 점토, 금속, 금속 산화물 또는 다른 재료, 및 유기 입자, 예컨대 폴리실록산 비드, 폴리스티렌 비드, PMMA 비드 및 다른 재료와 같은 상이한 첨가제를 사용하여 잉크 안정성, 인쇄 적성 및/또는 잉크의 장벽 "불활성" 기능을 개선시킬 수 있다.
영구적 장벽 층을 형성하는 데 사용될 수 있는 재료에는 왁스, 수지, 중합체 재료, 잉크, 무기물, UV-경화성 중합체, 및 유기 또는 무기 금속 또는 비금속 재료로 구성된 입자가 포함된다.
반영구적 장벽 층 재료를 형성하는 데 사용될 수 있는 재료에는 중합체 컬러 층의 코팅 공정 동안 중합체 컬러 층과 섞일 임의의 조성물 또는 재료가 포함된다. 예를 들어, 중합체 컬러 층 용액이 수계인 경우, 수용성인 임의의 장벽 재료, 예컨대 폴리비닐 알코올을 포함하는 장벽 재료가 적합할 것이다.
최종 물품에 부재하는 일시적 장벽 층 재료를 형성하는 데 사용될 수 있는 재료에는 화학적으로 또는 물리적으로 용해되고 세척 제거될 수 있는 것들, 예컨대 포토레지스트(photoresist)가 포함된다. 비드가 캐리어 층 내에 매립된 후에, 그러나 중합체 컬러 층이 적용되기 전에 일시적 장벽 층이 용매에 의해 제거되는 경우, 비드 또는 중합체 캐리어 층에 영향을 주지 않는 임의의 적합한 용매가 사용될 수 있다. 중합체 컬러 층(및 다른 층)이 첨가된 후에 일시적 장벽 층이 용매에 의해 제거되는 경우, 용매는 노출된 층들 중 어떠한 것에도 영향을 주지 않는 임의의 적합한 용매일 수 있다. 예를 들어, 장벽 층은 재귀반사성 물품의 세척 동안 제거될 수 있다. 대안적으로, 일시적 장벽 층 재료는 최종 재귀반사성 물품에 대해보다 중합체 캐리어 층에 대해 더 높은 접착력을 갖는 임의의 재료일 수 있고, 따라서 그것이 최종 재귀반사성 물품으로부터 분리될 때 중합체 캐리어 층에 남아 있다.
장벽 층 재료는 규칙 및 불규칙 형상, 선형 및 만곡된 형상, 연속 및 불연속 패턴, 무작위 및 반복 패턴, 및 이들의 조합을 포함한 임의의 적합한 패턴 또는 형상으로 적용될 수 있다. 장벽 층 재료를 포함하는 영역은 크거나 작을 수 있다. 장벽 층 재료의 영역이 더 클수록, 그 안의 미소구체 비드가 더 적고, 따라서 최종 물품의 재귀반사도가 더 낮으며, 동시에 최종 물품에서 색이 더 강렬하다.
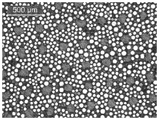
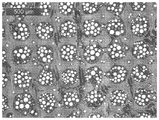
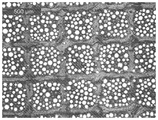
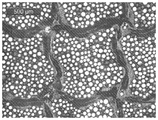
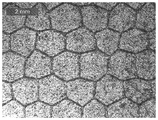
일부 실시 형태에서, 비드가 있는 그리고/또는 비드가 없는 영역의 사전결정된 패턴은 선, 점, 정사각형, 원, 갈매기 무늬(chevron), 또는 임의의 규칙 및 불규칙 형상과 같은 반복 특징부를 가질 수 있으며, 이때 특징부 크기 및 특징부들 사이의 간격은 원하는 시각적 효과에 따라 결정된다. 일부 실시 형태에서, 특징부 크기 및/또는 특징부들 사이의 간격을, 사전결정된 패턴이 육안으로 보이지 않도록, 예를 들어 비드가 있는 영역과 비드가 없는 영역의 구별이 식별가능하지 않도록 충분히 작게 만드는 것이 바람직하다. 그러한 실시 형태에서, 고 레벨의 재귀반사성 및 색 강도 둘 모두가 달성될 수 있다. 도 5 내지 도 13은 사용될 수 있는 패턴의 예를 보여준다. 도 5는 장벽 층 재료에 의해 점유된 영역 외에서 캐리어 층에 부착된 비드를 보여주는 광학 현미경 사진이다. 도 5의 장벽 층 재료 패턴은 직선을 포함한다. 도 6은 장벽 층 재료에 의해 점유된 영역 외에서 캐리어 층에 부착된 비드를 보여주는 광학 현미경 사진이다. 도 6의 장벽 층 재료 패턴은 대략 2개의 비드의 폭과 동일한 직경을 갖는 규칙적으로 이격된 원을 포함한다. 도 7은 장벽 층 재료에 의해 점유된 영역 외에서 캐리어 층에 부착된 비드를 보여주는 광학 현미경 사진이다. 도 7의 장벽 층 재료 패턴은 단일 비드와 대략 동일한 직경인 밑에 있는 캐리어 층의 코팅되지 않은 영역을 갖는 장벽 층 재료의 실질적으로 연속적인 코팅을 포함한다. 이러한 장벽 층 재료 패턴은 서로 균일하게 이격된 개별 비드를 생성한다. 오른쪽 상부 모서리는 비드가 부착되지 않은 캐리어 층의 코팅되지 않은 영역을 보여준다. 도 8은 장벽 층 재료에 의해 점유된 영역 외에서 캐리어 층에 부착된 비드를 보여주는 광학 현미경 사진이다. 도 8의 장벽 층 재료 패턴은 균등하게 이격된 고리를 포함한다. 도 9는 장벽 층 재료에 의해 점유된 영역 외에서 캐리어 층에 부착된 비드를 보여주는 광학 현미경 사진이다. 도 9의 장벽 층 재료 패턴은 코팅되지 않은 원형-형상의 영역을 갖는 장벽 층 재료의 실질적으로 연속적인 격자-유사 코팅을 포함한다. 도 10은 장벽 층 재료에 의해 점유된 영역 외에서 캐리어 층에 부착된 비드를 보여주는 광학 현미경 사진이다. 도 10의 장벽 층 재료 패턴은 코팅되지 않은 정사각형-형상의 영역을 갖는 장벽 층 재료의 실질적으로 연속적인 격자-유사 코팅을 포함한다. 도 11은 장벽 층 재료에 의해 점유된 영역 외에서 캐리어 층에 부착된 비드를 보여주는 광학 현미경 사진이다. 도 11의 장벽 층 재료 패턴은 코팅되지 않은 영역을 사이에 갖는 장벽 층 재료의 실질적으로 연속적인 갈매기 무늬-형상의 격자-유사 코팅을 포함한다. 도 12는 장벽 층 재료에 의해 점유된 영역 외에서 캐리어 층에 부착된 비드를 보여주는 광학 현미경 사진이다. 도 12의 장벽 층 재료 패턴은 코팅되지 않은 영역을 사이에 갖는 장벽 층 재료의 실질적으로 연속적인 갈매기 무늬-형상의 격자-유사 코팅을 포함한다. 도 13은 장벽 층 재료에 의해 점유된 영역 외에서 캐리어 층에 부착된 비드를 보여주는 광학 현미경 사진이다. 도 13의 장벽 층 재료 패턴은 코팅되지 않은 영역을 사이에 갖는 장벽 층 재료의 실질적으로 연속적인 비-균일 육각형-형상의 격자-유사 코팅을 포함한다.
일부 실시 형태에서, 장벽 층 재료는, 적어도 몇 가지 점에서, 재귀반사성 물품이 적용되는 의류 또는 다른 기재의 패턴 또는 텍스처(texture)를 모방하거나, 닮거나, 달리 그것과 정합하거나 그것을 보완하는 패턴으로 적용된다. 그러한 실시 형태에서, 기술된 재귀반사성 물품은 미적으로 만족스러운 방식으로 스포츠 의류, 디자이너 의류 등과 같은 완성된 상품에 통합될 수 있다. 이러한 패턴 또는 텍스처 정합은, 예를 들어 광학 현미경을 통해 (직물 표면에 수직으로 관찰되는) 직물 패턴에 대한 전형적인 반복 거리를 측정한 후, 유사한 또는 유사하게 비례하는 간격으로 장벽 층 패턴을 규정함으로써 성취될 수 있다. 이들 실시 형태 중 적어도 일부에서, 적어도 하나의 방향을 따라, 재귀반사성 물품 내의 비드가 있는 영역 및 비드가 없는 영역과 그것이 부착되는 의복 또는 기재의 패턴 간격은 60% 미만, 바람직하게는 40% 미만, 그리고 더 바람직하게는 20% 미만만큼 상이하다.
물품의 평면 내의 방향에서의 패턴 간격은 상기 방향으로 샘플을 가로지른 가상 선을 따른 상관 도메인(correlating domain)들의 중심점들 사이의 평균 거리를 계산함으로써 결정될 수 있다. "상관 도메인들"은 공통된 식별 특징 - 본 개시의 재귀반사성 물품에서와 같이, 비드의 존재 또는 부재 여부, 형상, 평균 치수, 또는 의복 또는 다른 기재에서와 같이 그래픽 프린트, 엠보싱, 텍스처, 보풀, 스레드(thread) 방향, 스레드 색 등 - 을 갖는, 그리고 반복 패턴의 주기성 또는 공통성 및 무작위 패턴의 무작위성을 확립하는 그러한 영역들이다. 패턴 간격을 평가하는 것은 대응하는 패턴 특징부들 사이의 정확한 거리에 있어서의 전형적인 가변성에도 불구하고 패턴이 인식될 수 있다는 점에서 직관적인 자명한 요소를 갖는다는 것이 인식되어야 한다.
비드는 패턴화된 장벽 층 재료에 의해 덮이지 않은 영역에서 중합체 캐리어 층의 표면 상에 부분적으로 매립된다. 비드의 층은 비드를 중합체 캐리어 층 상에 캐스케이딩(cascading)함으로써 조립되며, 이는 미소구체 비드를 원하는 임시 배치로 고정시킨다. 전형적으로, 중합체 캐리어 층은 열 연화된다. 미소구체 비드는 일반적으로 매우 우수한 재귀반사 밝기를 달성하기 위해 가능한 한 밀접하게, 이상적으로는 그것의 최밀 육방 배열로 패킹되며, 임의의 편리한 적용 공정, 예컨대 인쇄, 스크리닝, 캐스케이딩 또는 핫 롤링(hot rolling)에 의해 그렇게 배열될 수 있다. 냉각 시에, 중합체 캐리어 층은 원하는 배열 상태로 미소구체 비드를 보유한다.
전형적으로, 비드는 가장 균일하고 효율적인 재귀반사를 제공하기 위해 형상이 실질적으로 구형이다. 미소구체 비드는 입사광의 대부분이 재귀반사되도록 광의 흡수를 최소화하기 위해 실질적으로 투명하다. 미소구체 비드는 종종 실질적으로 무색이지만, 어떤 다른 방식으로 틴팅(tinting)되거나 착색될 수 있다.
미소구체 비드는 유리, 비-유리질 세라믹 조성물 또는 합성 수지로부터 제조될 수 있다. 유리 및 세라믹 미소구체 비드가 특히 적합한데, 왜냐하면 이들은 합성 수지로부터 제조되는 미소구체 비드보다 더 경질이고 내구성이 더 강한 경향이 있기 때문이다. 사용될 수 있는 미소구체 비드의 예가 다음의 미국 특허 제1,175,224호, 제2,461,011호, 제2,726,161호, 제2,842,446호, 제2,853,393호, 제2,870,030호, 제2,939,797호, 제2,965,921호, 제2,992,122호, 제3,468,681호, 제3,946,130호, 제4,192,576호, 제4,367,919호, 제4,564,556호, 제4,758,469호, 제4,772,511호 및 제4,931,414호에 기술되어 있다.
중합체 컬러 층은 전형적으로 적어도 하나의 중합체 및 적어도 하나의 착색제를 포함한다. 일부 실시 형태에서, 착색제는 형광 착색제를 포함한다. 일부 실시 형태에서, 착색제는 어두운 색, 예컨대 흑색, 청록색 또는 자홍색, 또는 밝은 색, 예컨대 백색을 포함한다.
중합체 컬러 층은 단일 층 또는 다층 구조일 수 있다. 중합체 컬러 층이 다층 구조인 경우, 적어도 하나의 층이 착색제로 착색된다. 추가의 층이 또한 착색될 수 있지만, 모든 층이 착색될 필요는 없다. 일부 실시 형태에서, 다층 구조의 층들 중 적어도 하나가 UV 안정화제, 산화방지제, UV 흡수제, 틴팅제, 특성 개질제, 성능 향상제 또는 이들의 조합으로부터 선택되는 적어도 하나의 첨가제를 포함하는 중합체 컬러 층을 포함한다. 안정화 첨가제를 함유하는 이러한 층이 착색 안료 또는 염료를 함유하는 중합체 컬러 층과 환경 사이에 위치되어, 그것이 착색 안료 또는 염료를 함유하는 중합체 컬러 층을 UV 열화, 세탁으로 인한 열화 등으로부터 보호하는 것이 바람직하다. 따라서, UV 안정화제, 산화방지제, UV 흡수제, 틴팅제, 특성 개질제, 성능 향상제 또는 이들의 조합으로부터 선택되는 적어도 하나의 첨가제를 포함하는 중합체 층은 투명 미소구체의 표면과 적어도 하나의 착색제로 착색된 중합체 컬러 층 사이에 위치된다. 또한, 다층 중합체 구조는, 착색된 또는 투명한 그리고 선택적으로 상기에 기술된 첨가제들 중 하나 이상을 함유하는 추가의 층을 포함할 수 있다.
다층 중합체 구조를 포함하는 다른 실시 형태에서, 다층 중합체 구조는 투명한 중합체 층을 포함할 수 있다. 투명한 중합체 층이라는 것은 광학적으로 투과성이거나 광학적으로 투명한 중합체 층을 의미한다. 이러한 중합체 층은 착색된 층과 환경 사이에 위치될 수 있어, 그것이 착색된 층을 환경에의 노출로 인한 열화로부터 보호한다. 투명한 중합체 층은 또한 중합체 컬러 층과 나중에 기술되는 바와 같은 반사성 층 사이에 위치될 수 있다. 또한, 다층 중합체 구조는, 착색된 또는 투명한 그리고 선택적으로 상기에 기술된 첨가제들 중 하나 이상을 함유하는 추가의 층을 포함할 수 있다.
중합체 컬러 층은 착색제를 포함한다. 착색제는 파장-선택적 흡수의 결과로서 반사 또는 투과 광의 색을 변화시킬 수 있는 임의의 재료일 수 있다. 임의의 착색제가 본 명세서에 개시된 바와 같은 재귀반사성 물품에 이용될 수 있다. 일부 실시 형태에서, 착색제는 나노안료일 수 있다. 나노안료는, 일반적으로 나노미터 범위의 평균 입자 크기를 갖는 안료이다. 일부 실시 형태에서, 착색제는 평균 입자 크기가 약 1 nm 내지 약 1000 nm일 수 있다. 나노안료는 이것과 광의 상호작용 때문에 유용할 수 있다; 광은 그것의 크기 때문에 나노안료로부터 회절될 것이며, 이는 높은 반사도에 기여할 수 있다. 일부 실시 형태에서, 나노안료는 평균 입자 크기가 약 20 nm 내지 약 500 nm일 수 있다. 이용될 수 있는 예시적인 나노안료에는 캡오제트(CABOJET) 300이 포함되며, 이는 캐봇 코포레이션(Cabot Corporation)(미국 매사추세츠주 보스턴 소재)으로부터 구매가능하다.
일부 실시 형태에서, 중합체 컬러 층은 나노안료 및 다른 크기의 안료(이는 본 명세서에서 "보통 안료"로 지칭될 수 있음) 둘 모두를 포함할 수 있다. 나노안료 및 보통 안료 둘 모두를 포함하는 일부 실시 형태에서, 나노안료는 중량 기준으로 총 안료의 적어도 약 5%를 차지할 수 있다. 나노안료 및 보통 안료 둘 모두를 포함하는 일부 실시 형태에서, 나노안료는 중량 기준으로 총 안료의 적어도 약 10%를 차지할 수 있다. 일부 실시 형태에서, 착색된 층은 예를 들어 나노안료 및 염료 둘 모두와 같은, 안료 및 염료 둘 모두를 포함한다.
중합체 컬러 층은 일반적으로 착색된 층 또는 완성된 재귀반사성 물품에 원하는 색 또는 색 농도를 제공하기 위해 바람직한 양의 착색제를 포함한다. 중합체 컬러 층 내의 착색제의 양은 이용되는 특정 착색제(들), 원하는 색 또는 색의 색조, 중합체 컬러 층 내의 다른 성분 및 이들의 조합에 적어도 부분적으로 좌우될 수 있다. 일부 실시 형태에서, 중합체 컬러 층은 착색된 층 내의 고형물의 중량을 기준으로 0.1 내지 80%의 안료; 착색된 층 내의 고형물의 중량을 기준으로 1 내지 60%의 안료; 또는 착색된 층 내의 고형물의 중량을 기준으로 5 내지 40%의 안료를 가질 수 있다.
상기에 언급된 바와 같이, 중합체 컬러 층은 염료, 안료 또는 염료와 안료의 조합과 같은 착색제를 함유할 수 있다. 중합체 컬러 층을 착색하는 데 사용될 수 있는 염료 및 안료의 예에는 미국 델라웨어주 윌밍턴 소재의 이. 아이. 듀폰 디 네모아 앤드 컴퍼니(E. I. du Pont de Nemours and Company)로부터의 듀폰 티-푸어(DUPONT TI-PURE) R-960; 미국 뉴저지주 클리프턴 소재의 바스프, 코포레이션(BASF, Corporation)으로부터의 오라스퍼스(AURASPERSE) II 레드(Red) 2030, 오라스퍼스 II 블루(blue) 15:3, 오라스퍼스 II 옐로우(yellow) 1100, 엑스페스트 오렌지(XFAST Orange) 2930, 엑스페스트 옐로우(XFAST Yellow) 1102, 수단 옐로우(SUDAN YELLOW) 146, 수단 옐로우 150, 수단 레드(SUDAN RED) 290 및 수단 블루(SUDAN BLUE) 35; 미국 매사추세츠주 보스턴 소재의 캐봇 코포레이션으로부터의 캡-오-제트(CAB-O-JET) 200, 캡-오-제트 300, 캡-오-제트 352k; 미국 오하이오주 신시내티 소재의 선 케미칼(Sun Chemical)로부터의 275-0570(피그먼트 옐로우(Pigment Yellow) 83) 및 275-0023(피그먼트 옐로우 17)이 포함된다.
일부 실시 형태에서, 착색제는 고 가시성 형광 염료 및/또는 안료이다. 형광 염료 및/또는 안료는 주간 조명 조건하에서 향상된 현저성(conspicuity)을 제공할 수 있다. 중합체 컬러 층을 착색하는 데 사용될 수 있는 형광 염료 또는 안료의 예에는 미국 오하이오주 클리블랜드 소재의 데이-글로 컬러 코포레이션(Day-Glo Color Corp.)으로부터의 데이-글로 파이어 오렌지(DAY-GLO FIRE ORANGE) T-14, 로켓 레드(ROCKET RED) GT, 블레이즈 오렌지(BLAZE ORANGE) GT 및 사턴 옐로우(SATURN YELLOW) T-17; 미국 오하이오주 아크론 소재의 클리블랜드 피그먼트 앤드 컬러 컴퍼니(Cleveland Pigment & Color Co.)로부터의 플래어(FLARE) 911; 미국 뉴저지주 클리프턴 소재의 바스프 코포레이션으로부터의 루모젠 에프 레드(LUMOGEN F RED) 300, 에프 옐로우(F YELLOW) 083 및 옐로우(YELLOW) S0790(피그먼트 옐로우 101, C.I. 번호 48052)이 포함된다.
매우 다양한 중합체가 본 개시의 중합체 컬러 층에 사용하기에 적합하다. 일반적으로, 비드 접합 층에 대해 하기에 기술되는 것과 같은 중합체 재료가 이용될 수 있다. (안료가 포함될 수 있는) 특정한 예시적인 폴리우레탄 형성 방법이 미국 특허 제5,645,938호 및 제6,416,856호(크랜덜(Crandall)) 및 PCT 공개 WO 96/16343호 및 미국 특허 제5,976,669호(플레밍(Fleming)) 및 PCT 공개 WO 98/28642호에 기술되어 있다. 일부 실시 형태에서, 폴리에스테르 폴리우레탄, 폴리에테르 폴리우레탄, 폴리카르보네이트 폴리우레탄, 또는 폴리에테르와 폴리에스테르 단위의 블록 공중합체를 포함하는 폴리우레탄이 이용될 수 있다. 이용될 수 있는 구매가능한 폴리우레탄 재료의 부류는 바이엘 아게(Bayer AG)(독일 레버쿠젠 소재)로부터 입수가능한 베이하이드롤(BAYHYDROL) 폴리우레탄 분산물이다.
중합체 컬러 층은 임의의 적합한 두께일 수 있다. 중합체 컬러 층은 바람직하게는 인접한 비드들 사이의 임의의 간극(gap) 또는 개구를 충전하고, 얇지만 적어도 실질적으로 연속적인 층을 미소구체 비드 위에 형성한다. 적어도 일부 실시 형태에서, 인접한 비드들 사이의 중합체 컬러 층의 두께는 약 1 ㎛ 내지 약 100 ㎛이다.
중합체 컬러 층의 두께 및 두께 균일성은 착색된 재귀반사성 물품의 색 및 재귀반사성 둘 모두에 크게 영향을 미친다. 미국 특허 공개 제2011/0292508호(황 등)는 캐리어 층 내에 부분적으로 매립된 광학 요소의 노출된 표면 상에 착색된 조성물을 침착시키고, 이어서 반사성 층을 침착시킴으로써 착색된 재귀반사성 물품을 제조하기 위한 방법을 개시한다. 착색된 조성물은, 착색된 조성물의 건조 동안, 더 적은 착색된 조성물이 광학 요소의 상부에 남아 있도록 설계된다. 착색된 조성물은 비드의 노출된 표면 아래로 유동하고, 광학 요소와 그것이 매립된 캐리어 웨브 사이의 체적을 충전한다. 광학 요소의 상부 표면에 남아 있는 농밀한 착색된 조성물은 그 다음에 광학 요소 상에 코팅되는 반사성 층의 효과를 어느 정도 방해할 수 있으며, 이에 따라 물품의 재귀반사성을 감소시킬 수 있다.
이는 고 재귀반사성이 요구되고 광범위한 입사각에서 최소 재귀반사도 계수를 금지하는 고 가시성 안전복과 같은 응용에 특히 해로울 수 있다(예를 들어, ANSI/ISEA 107/2010 또는 ISO 20471:2013과 같은 고 가시성 의류 시험 방법 및 요건 표준을 참고).
반사성 층은 반사성 금속 층 또는 유전체 반사성 층을 포함할 수 있다. 반사성 금속 층은 반사성 금속 층 코팅을 형성하는 경면 반사성 금속이다. 이러한 기술은 재귀반사를 위해 실질적으로 균일한 방향으로의 재귀반사성 요소(광학 요소 및 반사성 재료)의 배열을 촉진한다. 재귀반사성 요소의 크기, 즉 반사성 재료로 덮인 미소구체 비드의 표면 부분은 반사성 재료의 적용 전에 미소구체 비드가 중합체 내에 매립되는 깊이를 제어함으로써 부분적으로 제어될 수 있다.
반사성 재료는 광을 경면 반사할 수 있는 원소 금속을 포함하는 층일 수 있다. 다양한 금속이 경면 반사성 금속 층을 제공하는 데 사용될 수 있다. 이들 금속에는 원소 형태의 알루미늄, 은, 크롬, 금, 니켈, 마그네슘 등 및 이들의 조합이 포함된다. 알루미늄 및 은이 성능 관점에서 반사성 층에 사용하기에 특히 적합한 금속이다. 금속은 진공-침착, 증기 코팅, 화학-침착 또는 무전해 도금에 의해 생성되는 것과 같이 연속 코팅일 수 있다. 알루미늄의 경우, 이 금속의 일부가 금속 산화물 및/또는 수산화물의 형태일 수 있다는 것이 이해되어야 한다. 알루미늄 및 은은 그들이 최고의 재귀반사 밝기를 제공하는 경향이 있기 때문에 바람직하다. 일부 실시 형태에서, 은 금속이 특히 바람직하다. 금속 층은 입사 광을 반사하기에 충분히 두꺼워야 한다. 전형적으로, 반사성 금속 층은 약 50 내지 150 나노미터 두께이다.
반사성 층이 유전체 반사성 층인 경우, 유전체 반사성 층은 유전체 미러이다. 유전체 미러는 빙햄의 미국 특허 제3,700,305호 및 제4,763,985호에 개시된 공지된 유전체 미러와 유사할 수 있다. 유전체 미러는 전형적으로 굴절률 n2를 갖는 층 및 굴절률 n1을 갖는 그것 상에 배치된 투명 재료의 층을 갖는 다층 구조이고, (굴절률 n1을 갖는) 투명 재료의 반대편 면(face)은 굴절률 n3을 갖는 재료와 접촉하며, 여기서 n2 및 n3 둘 모두는 굴절률이 적어도 0.1, 더 전형적으로는 적어도 0.3, n1 초과 또는 미만이다. 투명 재료는, 전형적으로 약 380 내지 약 1,000 나노미터의 파장 범위에서 광의 약 1/4 파장의 홀수배(즉, 1, 3, 5, 7...)에 대응하는 광학 두께를 갖는 층이다. 따라서, n2 >n1 <n3 또는 n2 <n1 >n3이고, 투명 층의 양쪽 면 상의 재료들은 굴절률이 n1보다 둘 모두가 더 높거나 둘 모두가 더 낮을 수 있다. n1이 n2 및 n3 둘 모두보다 더 높은 경우, n1은 1.7 내지 4.9 범위이고, n2 및 n3은 1.2 내지 1.7 범위이다. 역으로, n1이 n2 및 n3 둘 모두보다 더 낮은 경우, n1은 1.2 내지 1.7 범위이고, n2 및 n3은 1.7 내지 4.9 범위이다. 유전체 미러는 일반적으로 교번하는 굴절률 시퀀스를 갖는 재료들 - 적어도 하나가 층 형태임 - 의 인접 어레이를 포함한다. 전형적으로, 인접 어레이는 렌즈 요소에 인접한 2개 내지 7개의 층, 더 전형적으로는 3개 내지 5개의 층을 갖는다. 유전체 미러는 매우 우수한 재귀반사성을 제공할 수 있지만, 그것은 전형적으로 반사성 금속 층만큼 효율적인 반사기가 아니다.
원하는 굴절률 범위 내의 투명 재료를 제공하는 데 사용될 수 있는 많은 화합물 중에는 다음의 것이 있다: 고 굴절률 재료, 예컨대 CdS, CeO2, CsI, GaAs, Ge, InAs, InP, InSb, ZrO2, Bi2O3, ZnSe, ZnS, WO3, PbS, PbSe, PbTe, RbI, Si, Ta2O5, Te, TiO2; 저 굴절률 재료, 예컨대 Al2O3, AlF3, CaF2, CeF3, LiF, MgF2, Na3 AlF6, ThOF2, 퍼플루오로프로필렌과 비닐리덴 플루오라이드의 탄성중합체성 공중합체(굴절률 >> 1.38) 등. 다른 재료가 문헌[Thin Film Phenomena, K. L. Chopra, page 750, McGraw-Hill Book Company, N.Y., (1969)]에 보고되어 있다. 특히 적합한 유전체 미러는 SiO2, CaF2, MgF2, ZnS, Nb2O5, Ta2O5 또는 이들의 조합의 층을 포함한다. 일부 실시 형태에서, 유전체 반사성 층은 CaF2, ZnS 또는 이들의 조합의 층을 포함한다.
비드 접합 층은 적어도 하나의 중합체(전형적으로, 결합제 재료로 불림)를 함유하고, 추가의 첨가제, 예컨대 착색제 또는 다른 선택적인 첨가제, 예컨대 UV 안정화제, 산화방지제, UV 흡수제, 특성 개질제, 성능 향상제 또는 이들의 조합을 함유할 수 있다. 상기에 기술된 착색제(나노안료, 염료 및 안료)들 중 임의의 것이 비드 접합 층에 사용하기 적합하다.
비드 접합 층의 중합체 결합제 재료는 탄성중합체를 포함하지만 이로 한정되지 않는 중합체일 수 있다. 본 개시에서, 탄성중합체는 그의 원래의 길이의 적어도 2배로 신장되고 이형되는 경우 거의 그의 원래의 길이로 수축되는 능력을 갖는 중합체로 정의된다(문헌["Hawley's Condensed Chemical Dictionary", R. J. Lewis Sr. Ed., 12th Ed., Van Nostrand Reinhold Co., New York, N.Y. (1993)]으로부터 취해진 정의). 전형적으로, 중합체 결합제 재료는 가교결합되거나 사실상 가교결합된 탄성중합체를 포함한다. 가교결합된 탄성중합체는 탄성중합체의 중합체 사슬이 화학적으로 가교결합되어 분자 유동에 대해 안정화된 3차원 네트워크를 형성함을 의미한다. 사실상 가교결합된 탄성중합체는 탄성중합체의 중합체 사슬 이동성이 사슬 엉킴에 의해 그리고/또는 수소 결합에 의해 크게 감소되어, 중합체의 응집 또는 내부 강도에 있어서의 증가를 유발함을 의미한다. 그러한 중합체 가교결합의 예에는 탄소-탄소 결합 형성, 예컨대 사슬들 사이에서 비닐 기들 사이의 자유 라디칼 결합; 아이소시아네이트 또는 에폭시 작용화 중합체의 경우 다이올과 같은 커플링제(coupling agent)와의 반응 또는 가황에 의한 것과 같은 제제 또는 기 커플링; 아민 및 알코올 작용화 중합체의 경우 다이아이소시아네이트 또는 활성화 에스테르; 및 카르복실산 또는 무수물 작용화 중합체의 경우 에폭사이드 및 다이올이 포함된다. 그러한 사실상 가교결합의 예에는 폴리아미드에서 발견되는 바와 같은 아미드 수소 결합 또는 스티렌과 아크릴로니트릴의 블록 공중합체에서 발견되는 바와 같은 결정질 및 비정질 영역 상호작용이 포함된다.
비드 접합 층에 결합제 재료로서 채용될 수 있는 중합체의 예시적인 예에는 폴리올레핀; 폴리에스테르; 폴리우레탄; 폴리에폭사이드; 천연 및 합성 고무; 및 이들의 조합이 포함된다. 가교결합된 중합체의 예에는 가교결합성 기, 예컨대 에폭사이드 기, 올레핀 기, 아이소시아네이트 기, 알코올 기, 아민 기 또는 무수물 기로 치환된 중합체의 전술한 예가 포함된다. 중합체의 작용기와 반응하는 다작용성 단량체 및 올리고머가 또한 가교결합제로서 사용될 수 있다.
유용한 비드 접합 층 재료의 구체적인 예가 미국 특허 제5,200,262호 및 제5,283,101호에 개시되어 있다. '262호 특허에서, 비드 접합 층은 활성 수소 작용기를 갖는 하나 이상의 가요성 중합체, 예컨대 가교결합된 우레탄계 중합체(예를 들어, 아이소시아네이트 경화 폴리에스테르 또는 2가지 성분의 폴리우레탄들 중 하나) 및 하나 이상의 아이소시아네이트-작용성 실란 커플링제를 포함한다. '101호 특허에서, 비드 접합 층은 클로로설폰화 폴리에틸렌, 적어도 약 70 중량%의 폴리에틸렌을 포함하는 에틸렌 공중합체 및 폴리(에틸렌-코-프로필렌-코 다이엔) 중합체로 이루어진 군으로부터 선택되는 전자-빔 경화 중합체를 포함한다.
비드 접합 층에 사용될 수 있는 구매가능한 중합체의 예에는 다음의 것이 포함된다: 미국 위스콘신주 와우와토사 소재의 보스틱(Bostik)으로부터 입수가능한 바이텔(VITEL) VPE 3550B 및 VPE 5833 폴리에스테르; 다우 케미칼(Dow Chemical)로부터 입수가능한 로플렉스(RHOPLEX) HA-8 및 NW-1845 아크릴 수지; 미국 뉴저지주 웨스트 패터슨 소재의 사이텍 인더스트리즈(Cytec Industries)로부터 입수가능한 시드로탄(CYDROTHANE) 폴리우레탄; 미국 오하이오주 클리블랜드 소재의 루브리졸 코포레이션(Lubrizol Corporation)으로부터 입수가능한 이스탄(ESTANE) 5703 및 5715; 및 미국 일리노이주 롤링 미도우스 소재의 제온 케미칼스 인코포레이티드(Zeon Chemicals, Inc.)로부터 입수가능한 니폴(NIPOL) 1000.
접합 층은 전형적으로 두께가 약 50 내지 250 마이크로미터(2 내지 10 밀(mil))이며, 이때 약 75 내지 200 마이크로미터(3 내지 8 밀)의 두께가 종종 특히 적합하다. 이들 범위 밖의 두께를 갖는 비드 접합 층이 사용될 수 있지만, 비드 접합 층이 너무 얇은 경우, 그것은 미소구체 비드에 충분한 지지를 제공하지 않아, 미소구체 비드가 이탈되게 할 수 있다는 것이 이해되어야 한다.
착색되는 경우, 비드 접합 층은 일반적으로 중합체 컬러 층 또는 물품의 보충 색 또는 색 농도를 제공하기 위해 바람직한 양의 착색제를 포함한다. 중합체 컬러 층 내의 착색제의 양은 사용되는 특정 착색제(들), 원하는 색 또는 색의 색조, 중합체 컬러 층 내의 다른 성분 및 이들의 조합에 적어도 부분적으로 좌우될 수 있다.
일부 실시 형태에서, 재귀반사성 물품은 물품의 표면의 적어도 일부가 불연속적인 것이 바람직하다. 불연속적이라는 것은 미소구체 비드 및 장벽 재료 층으로부터 비드 접합 층까지의 모든 층이 없는 영역이 완성된 재귀반사성 물품에 존재함을 의미한다. 이러한 불연속성은 다양한 이유로 유익할 수 있다. 일부 실시 형태에서, 불연속성은 패턴 또는 디자인을 형성할 수 있다. 패턴 또는 디자인은 표시, 로고 등의 형태일 수 있다. 다른 실시 형태에서, 불연속성은 무작위로 또는 비-연속적 패턴으로 배열될 수 있다. 불연속성의 시각적 효과 외에도, 불연속성은 재귀반사성 물품에 향상된 통기성을 제공할 수 있다. 이는 기체 및/또는 수분이 재귀반사성 물품을 더 용이하게 통과할 수 있음을 의미한다. 향상된 통기성의 효과는 그러한 물품을 착용하는 사람에게 더 편안하다는 것이다. 이는 건설 작업자, 소방관, 긴급 작업자 및 운동하는 사람들에게 특히 바람직하다.
불연속 세그먼트를 갖는 재귀반사성 물품은 다양한 상이한 방식으로 제조될 수 있다. 특히 적합한 방식은 하나 이상의 세그먼트의 부분으로부터 광학 요소 및 비드 접합 층을 부분적으로 제거하는 것을 수반한다. 이러한 제거는 커팅, 스크레이핑(scraping), 구멍-펀칭 및 다른 적합한 기계적 수단에 의해 실행될 수 있다.
본 개시의 재귀반사성 아플리케를 포함하는 의류 물품이 또한 본 명세서에 개시된다. 이러한 의류 물품은 제1 주 표면 및 제2 주 표면을 갖는 직물, 및 직물의 제1 주 표면에 부착된 재귀반사성 아플리케를 포함한다. 재귀반사성 아플리케는 상기에 기술된 재귀반사성 물품이다. 매우 다양한 직물이 적합하다.
전사 필름 재귀반사성 아플리케 및 고정식 재귀반사성 아플리케가 기계적 부착 또는 접착제 부착과 같은 매우 다양한 부착 기술에 의해 직물 표면에 부착될 수 있다. 기계적 부착 기술의 예에는, 예를 들어 바느질 및 열 라미네이션이 포함된다. 접착제 부착에서, 접착제가 비드 접합 층에 적용될 수 있거나, 배킹 층이 비드 접합 층에 적용되고 접착제 층이 배킹 층에 적용될 수 있다.
적합한 접착제 층의 예에는 감압성 접착제, 열 활성화 접착제 및 라미네이팅 접착제가 포함된다. 접착제 층은 형성된 접착제 층을 비드 접합 층 또는 배킹 층에 코팅함으로써 또는 라미네이팅함으로써 비드 접합 층 또는 배킹 층에 적용될 수 있다.
점착성 부여된(tackified) 천연 고무, 합성 고무, 점착성 부여된 스티렌 블록 공중합체, 폴리비닐 에테르, 폴리 (메트)아크릴레이트, 폴리우레탄, 폴리우레아, 폴리-알파-올레핀 및 실리콘을 포함한 매우 다양한 감압성 접착제가 적합하다. 감압성 접착제는 기재에의 접착 전에 접착제를 보호하기 위해 이형 라이너로 덮일 수 있다.
열 활성화 접착제는 감압성 접착제와 매우 유사하지만, 점착성으로 되기 위해 열의 적용을 필요로 한다. 열 활성화 접착제의 한 가지 이점은, 그것이 실온에서 점착성이 아니기 때문에, 그것은 전형적으로 기재에의 접착 전에 접착제 층을 보호하기 위한 이형 라이너를 필요로 하지 않는다는 점이다.
전형적으로, 라미네이팅 접착제가 사용되는 경우, 접착제 층은 기재에 즉시 접합되어 접착제 기재 접합을 형성한다. 라미네이팅 접착제의 예에는 고온 용융 접착제, 접착제 분산물 및 현탁액, 및 경화 접착제, 예컨대 시아노아크릴레이트가 포함된다.
매우 다양한 의류 물품이 재귀반사성 아플리케의 부착에 적합하다. 그러한 의류 물품의 예에는, 예를 들어 도로 건설 작업자가 빈번히 착용하는 안전 조끼와 같은 조끼가 포함되지만, 또한 매우 다양한 다른 의류 유형이 포함된다. 예에는 셔츠, 스웨터, 재킷, 코트, 바지, 반바지, 양말, 신발, 장갑, 벨트, 모자, 정장, 원피스 바디 의복 등이 포함된다.
실시예
이들 실시예는 단지 예시의 목적만을 위한 것이며, 첨부된 청구범위의 범주를 제한하고자 하는 것은 아니다. 달리 언급되지 않는 한, 실시예 및 본 명세서의 나머지에서 모든 부, 백분율, 비 등은 중량 기준이다. 달리 언급되지 않는 한, 사용한 용매 및 다른 시약은 미국 위스콘신주 밀워키 소재의 시그마-알드리치 케미칼 컴퍼니(Sigma-Aldrich Chemical Company)로부터 입수하였다. 다음의 약어가 사용된다: nm = 나노미터; ㎛ = 마이크로미터; mPa = 밀리파스칼; psi = 제곱인치당 파운드; MPa = 메가파스칼; min = 분; mm = 밀리미터; ft = 피트, fpm = 분당 피트; m/min = 분당 미터; BCM = 제곱인치당 10억 세제곱 마이크로미터; ℉ = 화씨 온도; ℃ = 섭씨 온도, in = 인치; LW = 선 폭. 용어 "중량%", "중량 기준 %" 및 "wt%"는 상호 교환가능하게 사용된다.
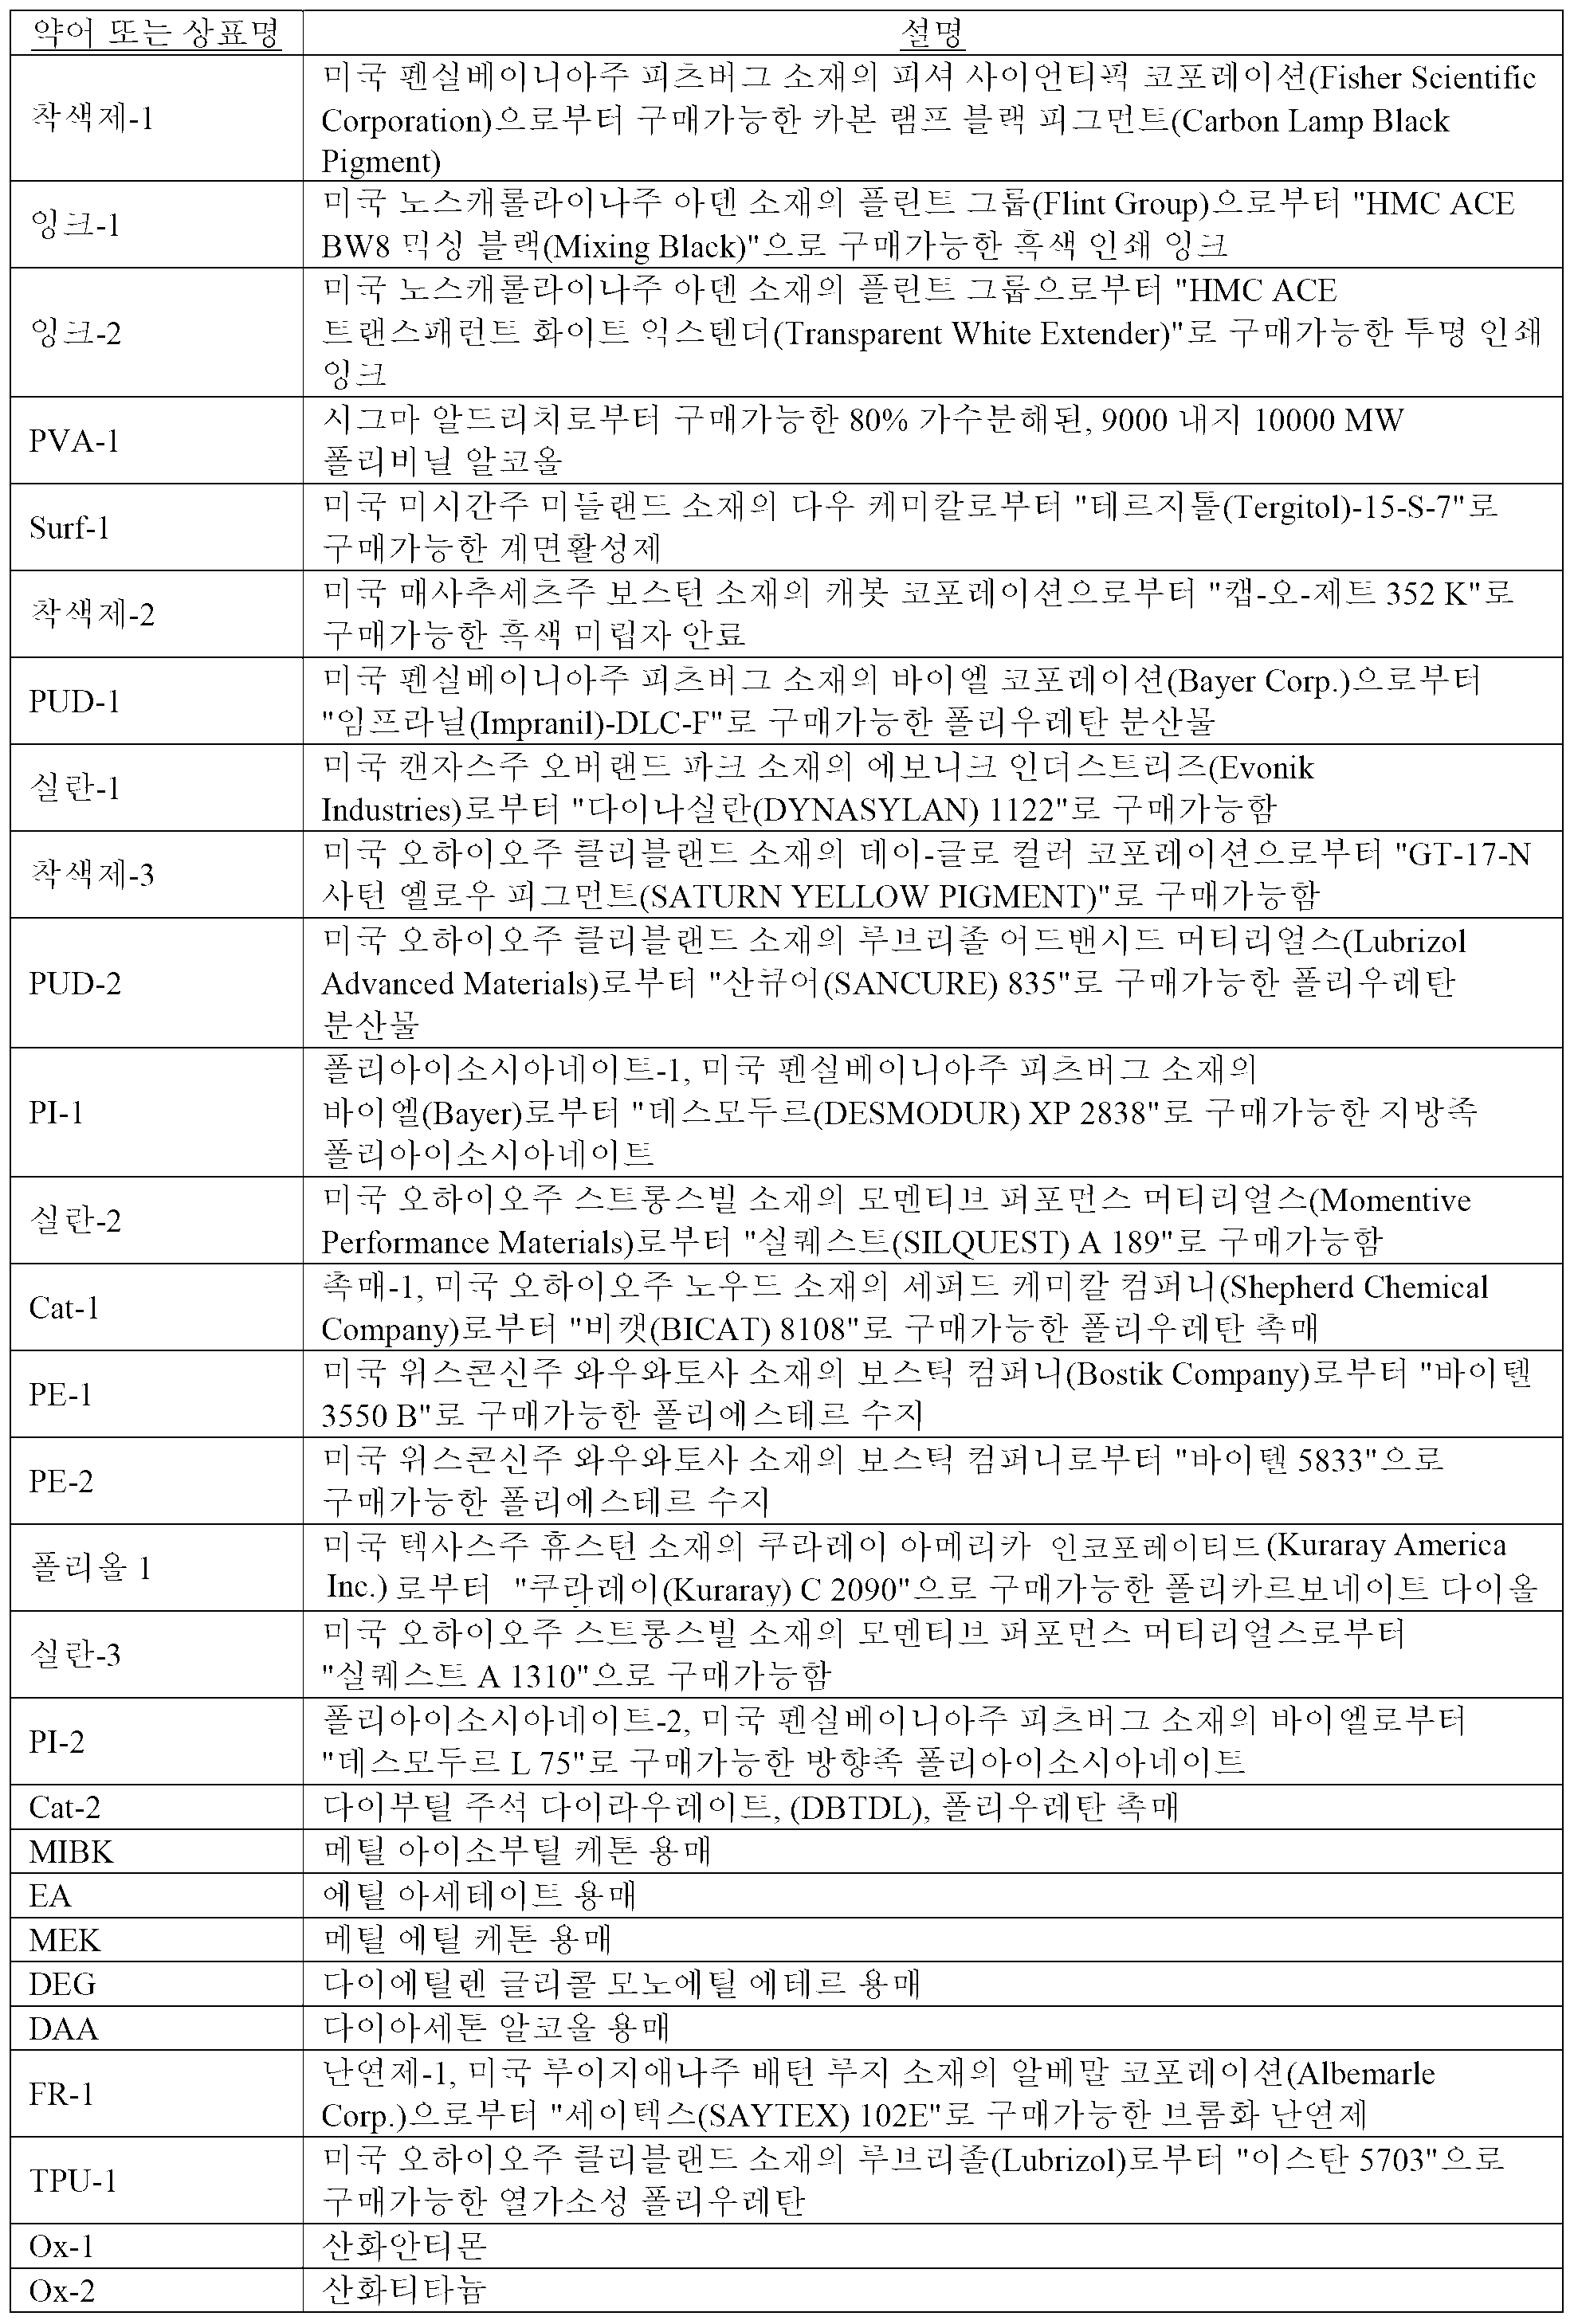
약어표
시험 방법
재귀반사도 측정
ASTM E810-03 (2013)― 동일 평면 기하학적 구조를 사용하는 재귀반사성 시팅의 계수에 대한 표준 시험 방법(Standard Test Method for Coefficient of Retroreflective Sheeting using the Coplanar Geometry)에 기술된 시험 기준을 사용하여 재귀반사도를 측정하였다. 재귀반사도 단위는 cd/lux/m2 단위로 기록된다.
색 측정
색(Yxy 또는 L*a*b* 중 어느 하나로 표현됨)을 ASTM E 308-90에 약술된 절차에 따라 측정하였으며, 여기서 다음의 작동 파라미터는 하기에 기재된 바와 같다:
표준 발광체: D65 주간 발광체
표준 관찰자: CIE(국제 조명 위원회 위원) 1931 2°
파장 간격: 10 나노미터 간격의 400 내지 700 나노미터
입사광: 샘플 평면에 0°
관찰: 16개의 광섬유 수용체 스테이션의 링을 통해 45°
관찰 영역: 1 인치
포트 크기: 1 인치
이들 파라미터를 숙지하여, 당업자는 이 시험을 재현할 수 있다. 작동 파라미터의 추가의 논의에 대해, ASTM E 1164-93을 참고한다.
실시예 1 내지 실시예 17 및 비교예 1 및 비교예 2
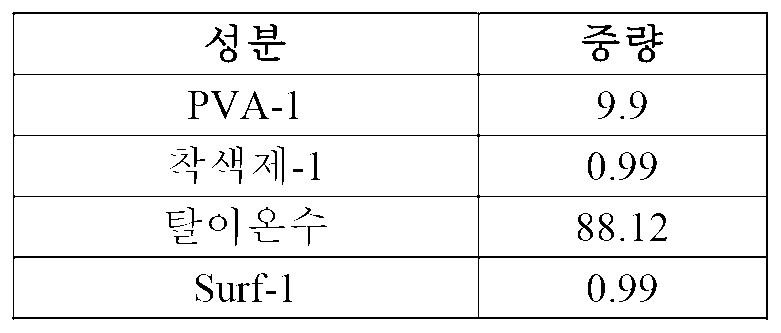
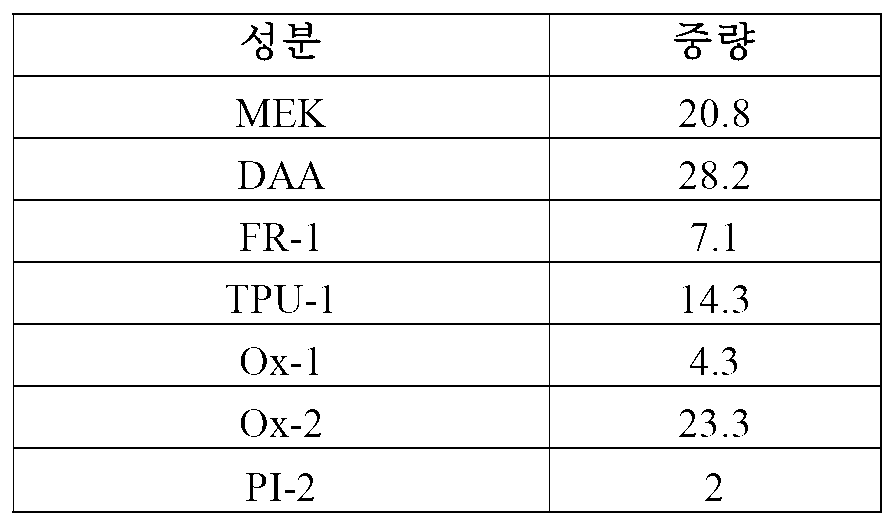
실시예 1에 대해, 폴리에틸렌의 열-연화성 층으로 코팅된 종이 시트를 포함하는 40 cm 폭의 캐리어 웨브를, 듀폰(Dupont) 0.067 DPR HD 스탬프(미국 미네소타주 브룩클린 파크 소재의 서던 그래픽스 시스템즈(Southern Graphics Systems))를 갖는 데스크톱 플렉소그래픽 인쇄기를 이용하여 표 1에 열거된 조성을 갖는 PVA계 수성 잉크를 사용하여 인쇄하였다. 인쇄 조건은 다음으로 이루어졌다: 32.8 fpm(10 m/min)에서 10 BCM/in2 아닐록스(anilox) 롤을 사용하여 캐리어 웨브를 인쇄하였고, 212℉(100℃)로 설정된 배치 오븐에서 2분 동안 건조시켰다. 인쇄 패턴은 355 마이크로미터 피치를 갖는 62.5 마이크로미터 폭의 선으로 이루어졌다. 인쇄되지 않은 캐리어 웨브를 사용하여 비교예 1을 제조하였다.
[표 1]
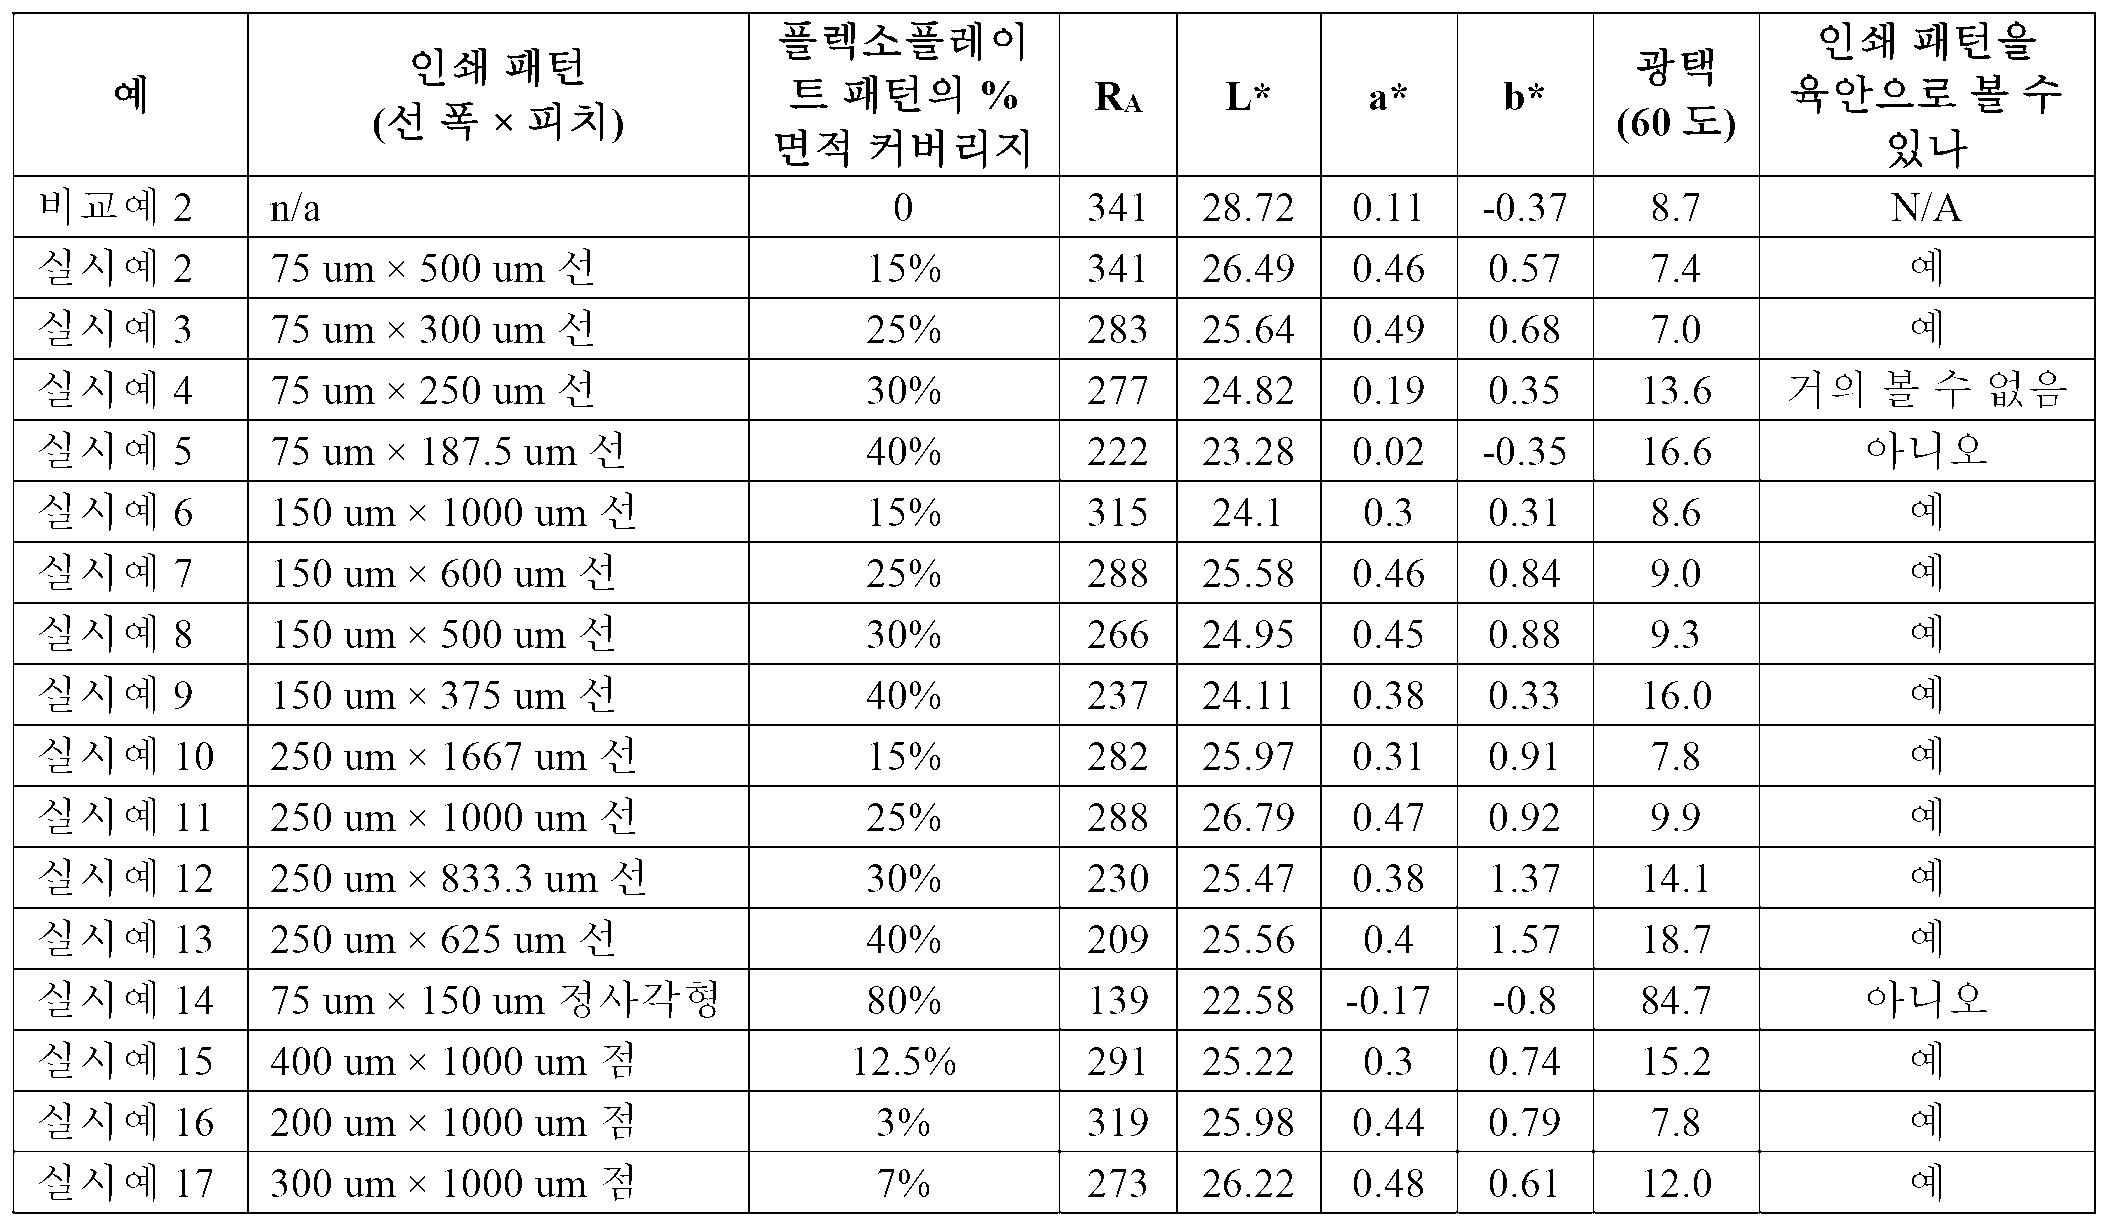
실시예 2 내지 실시예 17에 대해, 폴리에틸렌의 층으로 코팅된 종이 시트를 포함하는 40 cm 폭의 캐리어 웨브를 잉크-1로 인쇄하였다. 잉크를 4.0 BCM/in2 아닐록스 롤, 60 fpm 선 속도의 조건하에서 듀폰 0.067 DPR HD 스탬프(미국 미네소타주 브룩클린 파크 소재의 서던 그래픽스 시스템즈)를 이용하여 폴리에틸렌 표면 상에 플렉소그래픽 인쇄하였고, 3.8 줄(Joule)/in2의 공기 코로나하에서, 175℉ (80℃) 오븐 온도로 설정된 2개의 2 피트-길이의 오븐을 사용하여 건조시켰다. 스탬프 내의 다양한 인쇄 패턴은 표 5에 기술되어 있다; 인쇄되지 않은 캐리어 웨브를 사용하여 비교예 1 및 비교예 2를 제조하였다.
실시예 1 내지 실시예 17 및 비교예 1 및 비교예 2에 대해, 상기에 기술된 바와 같은 종이-배킹된 폴리에틸렌 캐리어 웨브의 시트를 대략 230℉(110℃)로 박스 오븐 내에서 가열하였고, 이어서 투명 유리 미소구체 비드(직경이 대략 40 내지 120 마이크로미터의 범위이며, 이때 중위 직경(median diameter)이 86 마이크로미터임)를 폴리에틸렌 표면 상에 부었고 대략 2분 동안 방치하였다. 이어서, 캐리어 웨브 시트를 오븐으로부터 꺼내고, 시트를 기울여 과량의 비드가 웨브로부터 쏟아지게 하였다. 후속하여 시트를 대략 320℉(160℃)로 가열하여 비드가 폴리에틸렌 내로 부분적으로 가라앉게 하였다. 생성된 비드 층을 부드러운 털의 페인트 붓으로 붓질하여 느슨하게 부착된 임의의 비드 재료를 제거하였다.
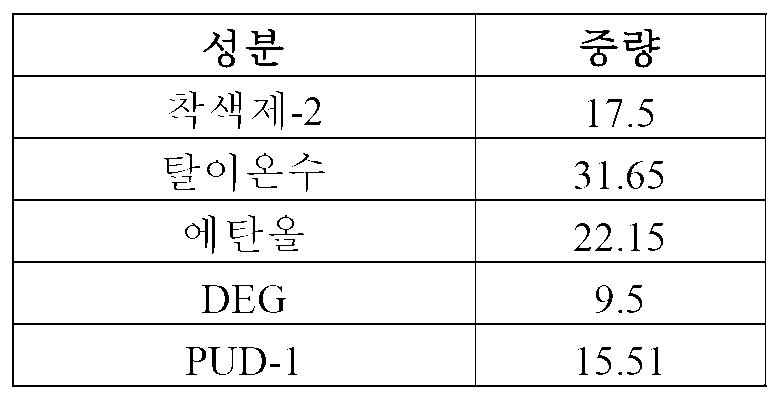
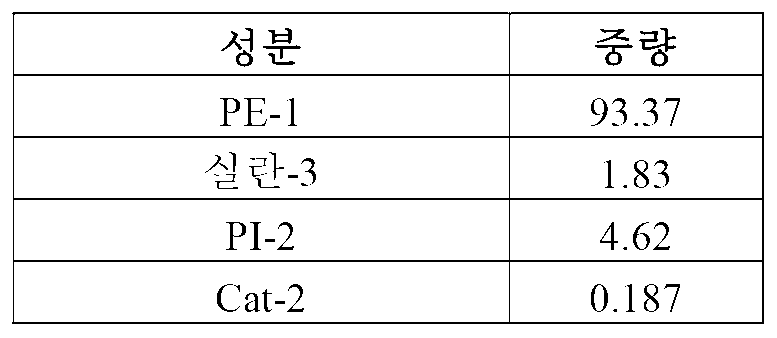
이어서, 생성된 비드 층을, 0.002"(51 마이크로미터) 간극을 갖는 노치 바아(notch bar)를 사용하여 흑색 착색된 중합체 코팅(조성에 대해 표 2를 참고)으로 코팅하였고, 이어서 3분 동안 140℉(60℃)에 이어서 2분 동안 194℉(90℃)에서 건조시켰다. 이어서, 흑색 코팅된 샘플을 알루미늄 박막의 층으로 진공 코팅한 후 0.008"(203 마이크로미터) 간극에서 노치 바아 코터를 사용하여 비드 결합제 층(조성에 대해 표 3을 참고)을 코팅하였고, 이어서 30초 동안 190℉(88℃)에서 건조시키고, 다공성 폴리에스테르 직물에 라미네이팅한 후에 6분 동안 216℉(102℃)에서 건조시켰다. 실시예 1은 반영구적 장벽 층을 갖는 것으로 여겨진다. 실시예 2 내지 실시예 17은 영구적 장벽 층을 갖는 것으로 여겨진다. 주위 조건하에서 하룻밤 경화시킨 후에, 임시 캐리어 웨브를 제거하였고, 샘플을 재귀반사도(재귀반사도 계수 RA를 0.2° 관찰각 및 5° 입사각에서 측정하였음), 색 성능 및 세척 내구성에 대해 평가하였다. 재귀반사도 측정은 ASTM E810에 기술된 절차를 이용하여 행하였다. 색 측정을 위한 방법은 표준화된 절차, 예를 들어 ASTM E1347에 기술되어 있다. 흑색의 비교를 위해, L*a*b*의 CIE 1976 규약을 사용하여 명도(L*) 및 색도(a*, b*)를 기술한다. 세척 시험은 ISO 6330―방법 2A에 기술된 절차를 사용하였다.
[표 2]
[표 3]
표 4에 나타난 바와 같이, 임시 캐리어 웨브 상의 인쇄된 영역을 갖는 실시예 1은 인쇄를 갖지 않는 비교예 1보다 상당히 더 흑색이었는데, 즉 L*이 더 낮았으며, 동시에 RA > 100을 유지하였다. 실시예 1의 샘플은 비교예 1에 비교할 만한 세척 성능(즉, 50회 사이클 후 재귀반사도(Ra) 감소 및 색 변화(ΔL* 및 ΔE))을 나타냈다. 퍼센트 RA 감소는 Ra1(세척 전)과 Ra2(지정된 횟수의 세척 후)에 있어서의 퍼센트 차이이다. 델타 L*는 L*1(세척 전)과 L*2(지정된 횟수의 세척 후)에 있어서의 차이이다. 델타 E는 직교 L*a*b* 공간에서 2개의 색 지점 사이의 기하학적 거리인데, 예를 들어 델타 E = sqrt{(델타 L*)^2 + (델타 a*)^2 + (델타 b*)^2}이다.
[표 4]
표 5에 나타난 바와 같이, 패턴화된 장벽 재료 층을 갖는, 실시예 2 내지 실시예 17은 인쇄를 갖지 않는 비교예 2보다 상당히 더 어두웠는데, 즉 L*이 더 낮았으며, 동시에 RA > 100을 유지하였다. 실시예 2 내지 실시예 17의 인쇄 패턴은 초기 Ra, L*, 광택 및 패턴 가시성에 상당한 영향을 미쳤다. ASTM D2457-13에 의해 기술된 절차를 이용해 마이크로 트라이-글로스 미터(Micro Tri-Gloss Meter)를 사용하여 광택 측정을 행하였다. 실시예 5 및 실시예 14에 사용된 것과 같은 좁은 선 폭 및 작은 피치를 갖는 패턴은 최종 재귀반사성 아플리케에서 육안으로 쉽게 볼 수 없다. 비교하여, 실시예 2 내지 실시예 4에 사용된 것과 같이, 선 패턴의 동일한 좁은 선 폭을 갖고서 피치를 증가시키는 것, 또는 실시예 6 내지 실시예 13에 사용된 것과 같이, 선 패턴의 선 폭을 증가시키는 것은 최종 재귀반사성 아플리케에서 주간 패턴 가시성을 증가시킨다. 패턴 기하학 구조를 변경하는 것의 예상치 못한 결과는 광택의 현저한 변화였다. 패턴 및 인쇄 면적을 조정함으로써 고 재귀반사도를 여전히 유지하면서 7로부터 84.7로의 변화가 달성가능하였다는 것을 발견하였다.
[표 5]
실시예 18 내지 실시예 22 및 비교예 3
실시예 18 내지 실시예 22에 대해, 폴리에틸렌의 층으로 코팅된 종이 시트를 포함하는 40 cm 폭의 캐리어 웨브를 투명 잉크(잉크-2)로 인쇄하였다. 잉크를 4.0 BCM/in2 아닐록스 롤, 75 fpm 선 속도의 조건하에서 듀폰 0.067 DPR HD 스탬프(미국 미네소타주 브룩클린 파크 소재의 서던 그래픽스 시스템즈)를 이용하여 폴리에틸렌 표면 상에 플렉소그래픽 인쇄하였고, 175℉(80℃)로 설정된 2개의 2 피트-길이의 오븐을 사용하여 건조시켰다. 스탬프는 표 10에 기술된 바와 같은 상이한 면적 커버리지를 갖는 다양한 인쇄(선 폭/피치) 패턴을 포함하였다. 인쇄되지 않은 캐리어 웨브를 사용하여 비교예 3을 제조하였다.
실시예 18 내지 실시예 22 및 비교예 3에 대해, 기술된 바와 같은 종이-배킹된 폴리에틸렌 캐리어 웨브의 시트를 대략 230℉(110℃)로 박스 오븐 내에서 가열하였고, 이어서 투명 유리 미소구체 비드(직경이 대략 40 내지 120 마이크로미터의 범위이며, 이때 중위 직경이 86 마이크로미터임)를 폴리에틸렌 표면 상에 부었고 대략 2분 동안 방치하였다. 이어서, 캐리어 웨브 시트를 오븐으로부터 꺼내고, 시트를 기울여 과량의 비드가 웨브로부터 쏟아지게 하였다. 후속하여 시트를 대략 320℉(160℃)로 가열하여 비드가 폴리에틸렌 내로 부분적으로 가라앉게 하였다. 이어서, 부분적으로 가라앉은 비드의 돌출 부분을 50 마이크로미터 간극을 갖는 노치 바아 코터를 사용하여 형광 황색 안료를 함유하는 착색된 중합체 코팅으로 코팅하였다. 착색된 중합체 코팅의 조성이 표 6에 나타나 있다. 착색된 중합체 코팅(30% 고형물 용액)을 3분 동안 149℉(65℃)에서 그리고 2분 동안 194℉(90℃)에서 건조시켰다. 건조 공정 후에, 50 마이크로미터 간극을 갖는 노치 코터를 사용하여 추가의 투명 중합체 코팅을 침착시켰다. 투명 중합체 코팅의 화학적 조성이 표 7에 나타나 있다. 이어서, 코팅된 웨브를 은 금속 박막을 사용하여 증기-코팅하였다.
[표 6]
[표 7]
금속 증기 코팅 후에, 샘플을 175 마이크로미터 두께의 간극을 갖는 노치 바아를 사용하여 표 8에 기술된 착색된 비드 접합 조성물로 코팅한 후, 30초 동안 160℉(71℃)에서 그리고 3분 동안 180℉(82℃)에서 열 처리하였다. 비드 접합 층의 노출된 표면을 아라미드 직물 상에 코팅된 접착제 층에 라미네이팅하였다. 접착제 층(표 9에 나타내어진 조성)은 0.23 mm(9 밀)의 습윤 코팅 두께를 가졌다. 라미네이션은 220F(104℃)에서 70 psi(482 ㎪), 20 인치/분(0.5 m/min)의 회전 속도로 작동하는 닙 롤 라미네이터(nip roll laminator)를 사용하였다. 실시예 18 내지 실시예 22는 영구적 장벽 층을 갖는 것으로 여겨진다.
[표 8]
[표 9]
표 10은 비교예 3 및 실시예 18 내지 실시예 22에 대한 Y,x,y 색 및 RA 재귀반사도 값을 보여준다. 전형적으로, 더 높은 Y 및 더 높은 RA 값이 요구된다. 어떠한 인쇄도 갖지 않는 비교예 3과 비교하여, 색 휘도가 실시예 18 내지 실시예 22에서 비교적 작은 인쇄 면적의 포함에 의해 상당히 향상되었다. 비-인쇄된 예와 비교하여 재귀반사도의 상당히 감소 없이도 그러한 색 향상이 달성될 수 있다는 것이 놀라웠다.
[표 10]
실시예 23 내지 실시예 39
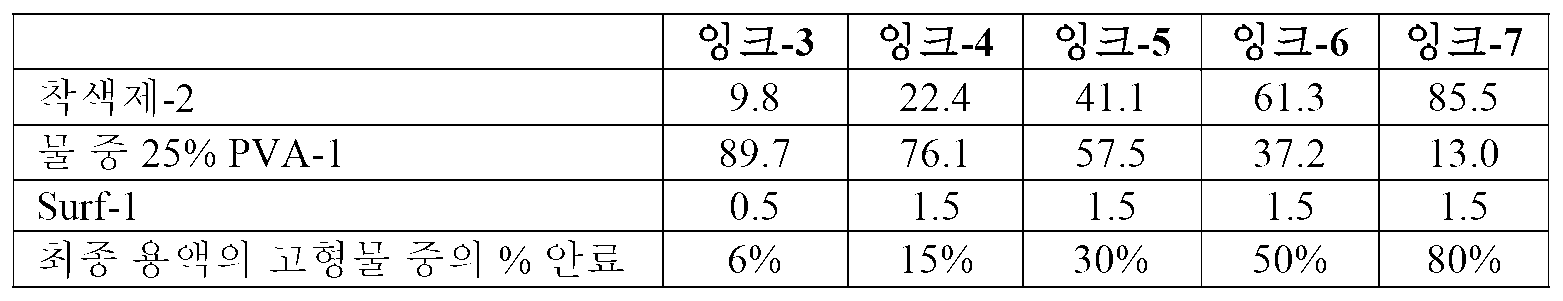
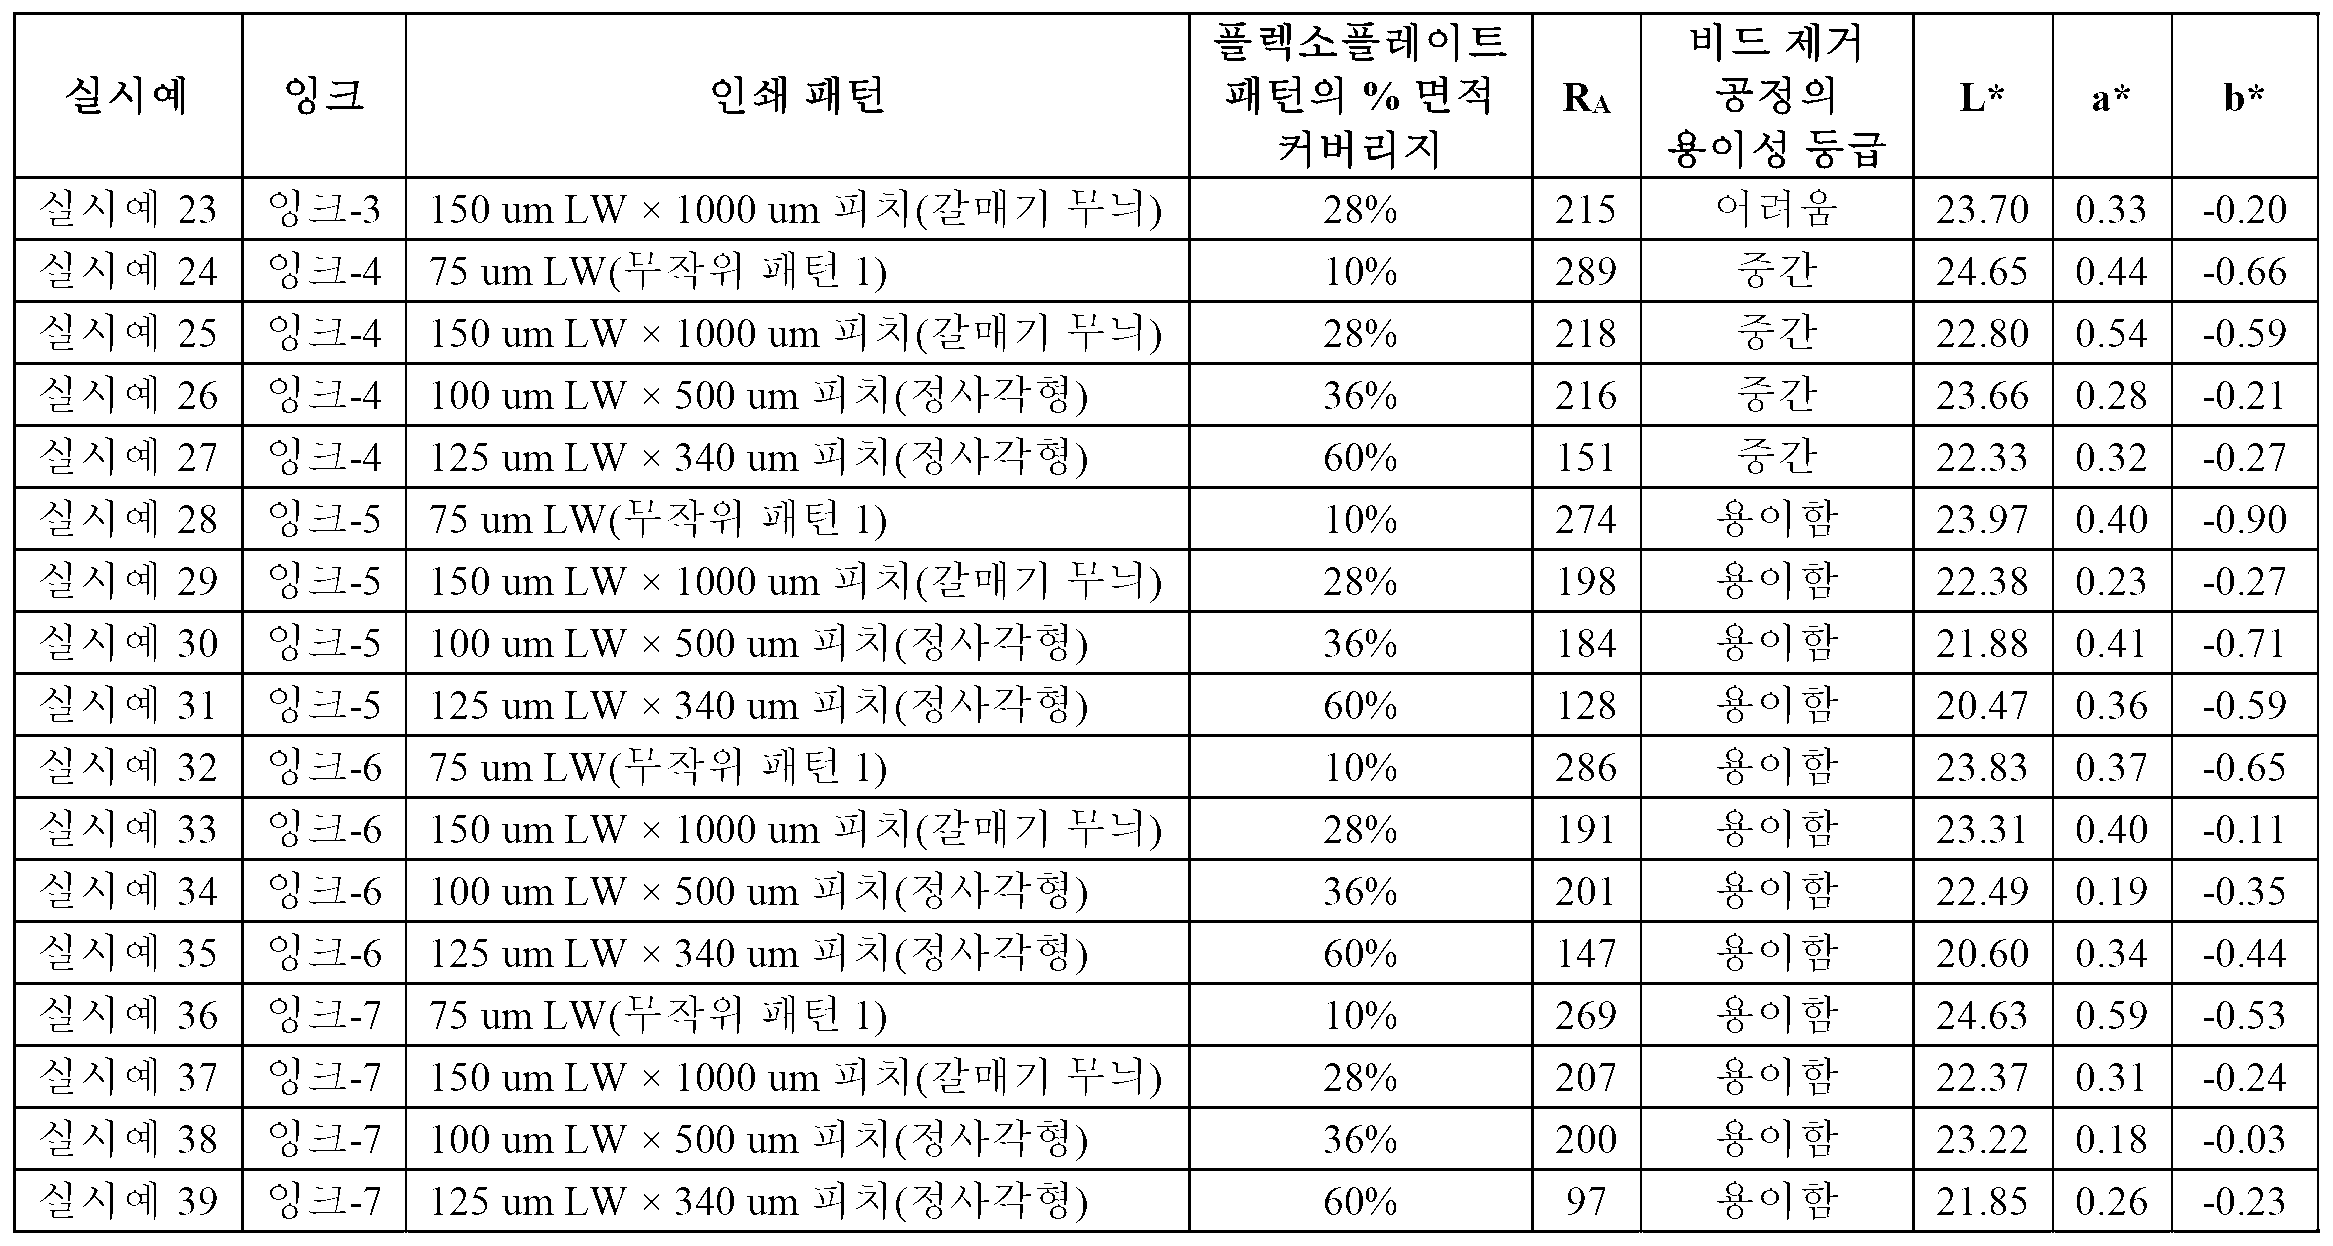
실시예 23 내지 실시예 39에 대해, 폴리에틸렌의 층으로 코팅된 종이 시트를 포함하는 40 cm 폭의 캐리어 웨브를 표 11에 열거된 조성을 갖는 다양한 잉크를 사용하여 인쇄하였다. 잉크를 4.0 BCM/in2 아닐록스 롤, 100 fpm 선 속도의 조건하에서, 표 12에 기술된 바와 같은 다양한 인쇄 패턴을 갖는 듀폰 0.067 DPR HD 스탬프(미국 미네소타주 브룩클린 파크 소재의 서던 그래픽스 시스템즈)를 이용하여 폴리에틸렌 표면 상에 플렉소그래픽 인쇄하였고, 245℉(118℃) 오븐 온도로 설정된 2개의 2 피트-길이의 오븐을 사용하여 건조시켰다. 이어서, 인쇄된 종이-배킹된 폴리에틸렌 캐리어 웨브의 시트를 대략 230℉(110℃)로 박스 오븐 내에서 가열하였고, 이어서 투명 유리 미소구체 비드(직경이 대략 46 내지 86 마이크로미터의 범위이며, 이때 중위 직경이 66 마이크로미터임)를 폴리에틸렌 표면 상에 부었고 대략 2분 동안 방치하였다. 이어서, 캐리어 웨브 시트를 오븐으로부터 꺼내고, 시트를 기울여 과량의 투명 미소구체 비드가 웨브로부터 쏟아지게 하였다. 후속하여 시트를 대략 320℉(160℃)로 가열하여 투명 미소구체 비드가 폴리에틸렌 내로 부분적으로 가라앉게 하였다. 생성된 비드 층을 부드러운 털의 페인트 붓으로 붓질하여 느슨하게 부착된 임의의 비드 및/또는 장벽 층 재료에 부착된 비드를 제거하고, 실시예 2 내지 실시예 17과 유사하게 처리하여 흑색 재귀반사성 시트를 제공하였다.
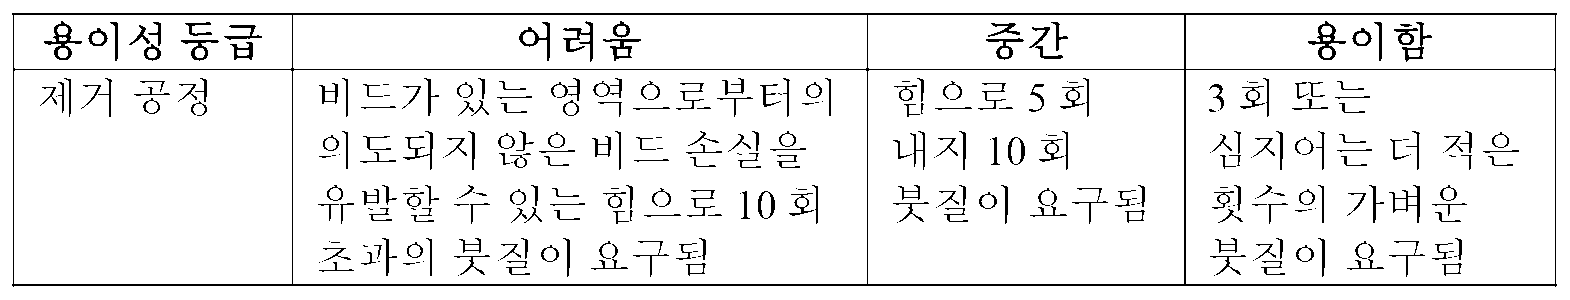
비드 코트로부터의, 부드러운 털의 페인트 붓에 의한, 느슨하게 부착된 비드 및/또는 장벽 층 재료에 부착된 비드에 대한 제거 공정의 용이성을 하기 차트에 따라 등급을 매겼다. 느슨하게 부착된 비드는 제거가 비교적 용이하였지만, 일부 경우에 장벽 층 재료에 부착된 비드를 제거하기 위해서는 추가의 힘이 필요하였다.
표 12는 실시예 23 내지 실시예 39에서의 인쇄 패턴이 초기 RA 및 L*에 상당한 영향을 미쳤음을 다시 보여준다. 예상 밖으로, 잉크 조성물은 인쇄된 잉크가 쉽게 중합체 컬러 층에 의해 용해되고 그것 내로 섞임에 따라 흑색 재귀반사성 시트의 성능에 최소의 영향을 미쳤고; 동시에, 잉크 조성물은 비드 코팅 단계에 상당한 영향을 미쳤으며, 여기서 최종 잉크 조성물의 고형물 중의 안료의 더 높은 백분율은 페인트 붓에 의한, 느슨하게 결합된 비드 재료의 더 용이한 제거로 이어졌다.
[표 11]
[표 12]
설명의 목적을 위해 구체적인 실시 형태가 본 명세서에 예시 및 기술되었지만, 매우 다양한 대안 및/또는 동등한 구현예가 본 발명의 범주로부터 벗어남이 없이 도시 및 기술된 구체적인 실시 형태를 대체할 수 있음이 당업자에 의해 이해될 것이다. 본 출원은 본 명세서에 논의된 실시 형태의 임의의 개조 또는 변경을 포함하도록 의도된다.