KR20170072821A - 용기 및 용기의 제작방법 - Google Patents
용기 및 용기의 제작방법 Download PDFInfo
- Publication number
- KR20170072821A KR20170072821A KR1020160172425A KR20160172425A KR20170072821A KR 20170072821 A KR20170072821 A KR 20170072821A KR 1020160172425 A KR1020160172425 A KR 1020160172425A KR 20160172425 A KR20160172425 A KR 20160172425A KR 20170072821 A KR20170072821 A KR 20170072821A
- Authority
- KR
- South Korea
- Prior art keywords
- side edge
- offset
- blank
- cover
- sleeve
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images





Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D3/00—Rigid or semi-rigid containers having bodies or peripheral walls of curved or partially-curved cross-section made by winding or bending paper without folding along defined lines
- B65D3/10—Rigid or semi-rigid containers having bodies or peripheral walls of curved or partially-curved cross-section made by winding or bending paper without folding along defined lines characterised by form of integral or permanently secured end closure
- B65D3/12—Flanged discs permanently secured, e.g. by adhesives or by heat-sealing
- B65D3/14—Discs fitting within container end and secured by bending, rolling, or folding operations
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D3/00—Rigid or semi-rigid containers having bodies or peripheral walls of curved or partially-curved cross-section made by winding or bending paper without folding along defined lines
- B65D3/10—Rigid or semi-rigid containers having bodies or peripheral walls of curved or partially-curved cross-section made by winding or bending paper without folding along defined lines characterised by form of integral or permanently secured end closure
- B65D3/20—Rigid or semi-rigid containers having bodies or peripheral walls of curved or partially-curved cross-section made by winding or bending paper without folding along defined lines characterised by form of integral or permanently secured end closure with end portion of body adapted to be closed, by flattening or folding operations, e.g. formed with crease lines or flaps
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D22/00—Shaping without cutting, by stamping, spinning, or deep-drawing
- B21D22/02—Stamping using rigid devices or tools
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D51/00—Making hollow objects
- B21D51/16—Making hollow objects characterised by the use of the objects
- B21D51/26—Making hollow objects characterised by the use of the objects cans or tins; Closing same in a permanent manner
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B50/00—Making rigid or semi-rigid containers, e.g. boxes or cartons
- B31B50/74—Auxiliary operations
- B31B50/742—Coating; Impregnating; Waterproofing; Decoating
- B31B50/743—Coating or impregnating edges or corners
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31F—MECHANICAL WORKING OR DEFORMATION OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31F1/00—Mechanical deformation without removing material, e.g. in combination with laminating
- B31F1/0003—Shaping by bending, folding, twisting, straightening, flattening or rim-rolling; Shaping by bending, folding or rim-rolling combined with joining; Apparatus therefor
- B31F1/0006—Bending or folding; Folding edges combined with joining; Reinforcing edges during the folding thereof
- B31F1/0032—Bending or folding; Folding edges combined with joining; Reinforcing edges during the folding thereof of tubes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D3/00—Rigid or semi-rigid containers having bodies or peripheral walls of curved or partially-curved cross-section made by winding or bending paper without folding along defined lines
- B65D3/02—Rigid or semi-rigid containers having bodies or peripheral walls of curved or partially-curved cross-section made by winding or bending paper without folding along defined lines characterised by shape
- B65D3/04—Rigid or semi-rigid containers having bodies or peripheral walls of curved or partially-curved cross-section made by winding or bending paper without folding along defined lines characterised by shape essentially cylindrical
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D3/00—Rigid or semi-rigid containers having bodies or peripheral walls of curved or partially-curved cross-section made by winding or bending paper without folding along defined lines
- B65D3/10—Rigid or semi-rigid containers having bodies or peripheral walls of curved or partially-curved cross-section made by winding or bending paper without folding along defined lines characterised by form of integral or permanently secured end closure
- B65D3/12—Flanged discs permanently secured, e.g. by adhesives or by heat-sealing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D3/00—Rigid or semi-rigid containers having bodies or peripheral walls of curved or partially-curved cross-section made by winding or bending paper without folding along defined lines
- B65D3/28—Other details of walls
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D53/00—Sealing or packing elements; Sealings formed by liquid or plastics material
- B65D53/06—Sealings formed by liquid or plastic material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B2105/00—Rigid or semi-rigid containers made by assembling separate sheets, blanks or webs
- B31B2105/002—Making boxes characterised by the shape of the blanks from which they are formed
- B31B2105/0022—Making boxes from tubular webs or blanks, e.g. with separate bottoms, including tube or bottom forming operations
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B2110/00—Shape of rigid or semi-rigid containers
- B31B2110/20—Shape of rigid or semi-rigid containers having a curved cross section, e.g. circular
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Making Paper Articles (AREA)
Abstract
Description
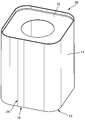
도 2 에는 본 발명의 다른 실시예에 따른 용기를 위에서 비스듬하게 본 모습이 도시되어 있고,
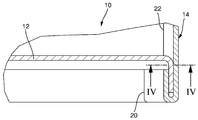
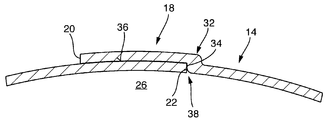
도 3 에는 도 1 의 용기의 상세 단면도가 도시되어 있고,
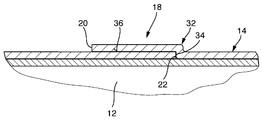
도 4 에는 도 3 의 단면 IV-IV을 따라 취한 상세도가 도시되어 있고,
도 5 에는 도 1 의 용기의 상세 단면도로서, 도 3 의 모습에 대응되는 모습을 도시한 것이고,
도 6 에는 도 5 의 단면 VI-VI을 따라 취한 상세도가 도시되어 있고,
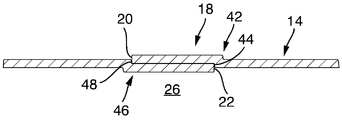
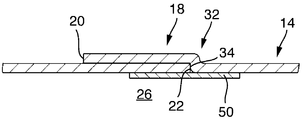
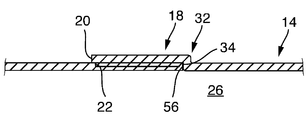
도 7 에는 본 발명의 다른 실시예에 따른 용기의 상세 단면도가 도시되어 있고,
도 8 에는 본 발명의 다른 실시예에 따른 용기의 상세 단면도가 도시되어 있고,
도 9 에는 본 발명의 다른 실시예에 따른 용기의 단면도가 도시되어 있고,
도 10 에는 본 발명의 다른 실시예에 따른 용기의 단면도가 도시되어 있고,
도 11 에는 본 발명의 다른 실시예에 따른 용기의 단면도가 도시되어 있고,
도 12 에는 본 발명의 다른 실시예에 따른 용기의 부분 단면도가 도시되어 있고,
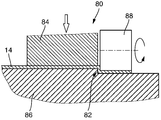
도 13 에는 본 발명에 따른 용기를 제작하기 위한 장치의 개략도가 도시되어 있고,
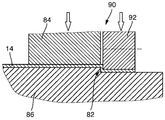
도 14 에는 본 발명에 따른 용기를 제작하기 위한 장치의 다른 실시예의 개략도가 도시되어 있고,
도 15 에는 본 발명에 따른 다른 용기의 상세 단면도가 도시되어 있고,
도 16 에는 도 15 의 단면 XVI-XVI을 따라 취한 상세도가 도시되어 있다.
Claims (15)
- 종이 또는 종이 유사 재료(paper-like material)로 이루어진 용기로서, 상기 용기는 슬리브(sleeve; 14)와 저부(bottom; 12) 및/또는 커버(cover; 16)를 구비하고, 상기 슬리브(14)와 저부(12)는 저부 스커트(bottom skirt)의 영역에서 실질적으로 액체밀봉 방식(liquid-tight fashion)으로 연결되고, 상기 커버(16)와 슬리브(14)는 커버 스커트의 영역에서 각각 실질적으로 액체밀봉 방식으로 연결되며, 상기 슬리브(14)는 시트 유사 블랭크(sheetlike blank)로 이루어지고, 제1 측부 에지(first side edge; 20)에 인접한 영역 및 상기 블랭크의 제1 측부 에지(20) 반대측에 위치한 제2 측부 에지(second side edge; 22)의 영역은 서로 위아래로 놓여져서 겹치는 측부 솔기(overlapping side seam; 18)를 형성하고 또한 재료 접합 결합(material-bonding engagement)에 의하여 서로 연결되며,
적어도 상기 저부 스커트 및/또는 커버 스커트의 영역에서, 적어도 제1 측부 에지(20)에 인접한 영역은 상기 블랭크의 나머지 부분에 대해 오프셋(offset)된 단차(step)(32; 42; 52; 62; 72)를 형성하는 것을 특징으로 하는, 용기. - 제1항에 있어서,
단차(32; 42; 52; 62; 72)는 오프셋(34) 및 상기 오프셋으로부터 제1 측부 에지(20)까지 연장된 단차 표면(step surface; 36)을 가지며, 제2 측부 에지(22)에 인접한 영역은 상기 단차 표면(36) 상에 놓이고, 제2 측부 에지(22)는 오프셋(34)에 대해 지탱되는 것을 특징으로 하는, 용기. - 앞선 청구항들 중 어느 한 항에 있어서,
제2 측부 에지(22) 주위에는 밀봉 스트립(sealing strip; 66)이 놓이고, 상기 밀봉 스트립은 재료 접합 결합에 의하여 시트 유사 블랭크에 대해 서로 연결되는 것을 특징으로 하는, 용기. - 앞선 청구항들 중 적어도 어느 한 항에 있어서,
상기 제2 측부 에지(22)는, 재료 접합 결합에 의하여 슬리브(14)의 내측부에 연결되는 밀봉 스트립(50)에 의해서, 용기(10)의 내부 공간(26)을 향하여 덮이는 것을 특징으로 하는, 용기. - 앞선 청구항들 중 어느 한 항에 있어서,
상기 제2 측부 에지(22)에 인접한 영역은 180도에 걸쳐 접혀지고, 이로써 서로 위아래로 놓이는 두 개의 재료층(material layer)들을 가진 섹션(section)이 형성되며, 상기 섹션이 블랭크의 신규 측부 에지(new side edge; 56)를 형성하는 것을 특징으로 하는, 용기. - 제5항에 있어서,
상기 제2 측부 에지(22)에 인접한 영역의 재료 두께는, 블랭크의 나머지 부분에 비하여 작은 것을 특징으로 하는, 용기. - 앞선 청구항들 중 적어도 어느 한 항에 있어서,
적어도 저부 스커트 및/또는 커버 스커트의 영역에서, 제2 측부 에지(22)에 인접한 영역은 오프셋된 제2 단차(42)를 형성하고, 최종 용기 상에서의 두 개의 단차들(42; 46)은 반경방향에서 볼 때 상이한 방향들로 연장된 것을 특징으로 하는, 용기. - 제7항에 있어서,
제1 단차(42) 및 제2 단차(46) 각각은 하나의 오프셋(44, 48)과, 상기 오프셋(44, 48)으로부터 개별적으로 제1 측부 에지 또는 제2 측부 에지(20, 22)로 연장된 하나의 단차 표면을 구비하며,
제1 단차(42) 및 제2 단차(46)의 오프셋(44, 48)의 높이는 각각 블랭크의 재료 두께의 절반에 해당되는 것을 특징으로 하는, 용기. - 제1항 내지 제8항 중 어느 한 항에 있어서,
단차(32)는 단차(32)로부터 블랭크의 나머지 부분까지의 천이부에 오프셋(34)을 구비하고, 오프셋(34)의 높이는 종이 또는 종이 유사 재료의 재료 두께에 해당되는 것을 특징으로 하는, 용기. - 앞선 청구항들 중 어느 한 항에 있어서,
저부(12) 및/또는 커버(16)는 포트(pot) 형상의 형태를 가지며, 개별적으로 저부 플레이트(bottom plate) 또는 커버 플레이트(cover plate)로부터 직각으로 각각 돌출된 저부 칼라(bottom collar) 또는 커버 칼라(cover collar)를 구비하고, 상기 저부 칼라 또는 커버 칼라 각각에는 반경방향 내향으로 연장된 피-스탬핑 형성부(stamped formation; 100)가 구비되며, 상기 피-스탬핑 형성부(100)는 겹치는 측부 솔기(18)의 내향으로 돌출된 영역의 치수에 맞도록 구성된 것을 특징으로 하는, 용기. - 앞선 청구항들 중 어느 한 항에 있어서,
저부(12) 및/또는 커버(16)는 특히 알루미늄인 금속성 재료 또는 금속층을 갖는 재료로 이루어지는 것을 특징으로 하는, 용기. - 앞선 청구항들 중 어느 한 항에 따른 용기를 제작하는 방법으로서,
적어도 저부 스커트 및/또는 커버 스커트의 영역의 제1 측부 에지(20)에 인접한 영역에서 블랭크의 나머지 부분에 대해 오프셋된 단차(32; 42; 52; 62; 72)를 형성함;
제2 측부 에지(22)에 인접한 영역을 상기 단차(32; 42; 52; 62; 72)의 단차 표면(36) 상에 배치시킴; 및
상기 제2 측부 에지(22)를 단차(32; 42; 52; 62; 72)의 오프셋(34)에 대해 배치시킴;을 특징으로 하는, 용기의 제작방법. - 제12항에 있어서,
단차(32; 42; 52; 62; 72)를 펀치(punch; 90) 또는 롤러(roller; 88)에 의하여 스탬핑함을 특징으로 하는, 용기의 제작방법. - 제12항 또는 제13항에 있어서,
상기 블랭크의 제1 측부 에지(20)에 인접한 영역을 감소된 재료 두께로 깍고(mill) 상기 제2 측부 에지(22)에 인접한 영역을 180도만큼 접음으로써, 각각이 감소된 재료 두께를 가지며 서로 상하로 놓여진 두 개의 재료층을 가진 섹션(section)이 형성되고, 상기 섹션은 블랭크의 신규 측부 에지(56)을 형성함을 특징으로 하는, 용기의 제작방법. - 제12항, 제13항, 또는 제14항에 있어서,
저부(12)의 저부 플레이트로부터 직각으로 돌출된 저부 칼라 및/또는 커버(16)의 커버 플레이트로부터 직각으로 돌출된 커버 칼라 상에 피-스탬핑 형성부(100)를 형성하고, 상기 피-스탬핑 형성부는 상기 겹치는 측부 솔기의 내향으로 돌출된 영역의 치수에 맞도록 구성되는 것을 특징으로 하는, 용기의 제작방법.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102015225799.1A DE102015225799A1 (de) | 2015-12-17 | 2015-12-17 | Behälter und Verfahren zum Herstellen eines Behälters |
| DE102015225799.1 | 2015-12-17 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20170072821A true KR20170072821A (ko) | 2017-06-27 |
| KR102676660B1 KR102676660B1 (ko) | 2024-06-20 |
Family
ID=57570296
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020160172425A Active KR102676660B1 (ko) | 2015-12-17 | 2016-12-16 | 용기 및 용기의 제작방법 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US10589890B2 (ko) |
| EP (1) | EP3181472B1 (ko) |
| JP (1) | JP6858542B2 (ko) |
| KR (1) | KR102676660B1 (ko) |
| CN (1) | CN106892175B (ko) |
| DE (1) | DE102015225799A1 (ko) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2020096418A1 (ko) * | 2018-11-09 | 2020-05-14 | 임병윤 | 건강과 친환경의 알루미늄내피 종이용기 및 그 제조방법 |
| USD895440S1 (en) * | 2019-03-05 | 2020-09-08 | Chocoladefabriken Lindt & Sprüngli Ag | Preserve can |
| CN120549312A (zh) * | 2019-10-30 | 2025-08-29 | 宁波新鲜派环保科技有限公司 | 一种保鲜用纸盒 |
| GB202005709D0 (en) * | 2020-04-20 | 2020-06-03 | Obrist Closures Switzerland | Jar |
| WO2021214002A1 (en) | 2020-04-20 | 2021-10-28 | Berry Superfos Randers A/S | Hybrid package and method associated |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB511843A (en) * | 1938-01-24 | 1939-08-25 | John Edward Hackford | Improvements in the manufacture of containers |
| US4934591A (en) * | 1988-11-15 | 1990-06-19 | Michael Horauf Maschenfabrik GmbH & Co. KG | Cardboard container comprising a cylindrically wound jacket with end closures |
| US5622308A (en) * | 1995-04-26 | 1997-04-22 | Toyo Ink Manufacturing Co., Ltd. | Paper container for fluid substances, and inside lid therefor |
| JP2007091323A (ja) * | 2005-09-30 | 2007-04-12 | Tokan Kogyo Co Ltd | カップ状紙容器 |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3242829A (en) * | 1963-11-07 | 1966-03-29 | American Can Co | Container |
| JPS566787U (ko) * | 1979-06-26 | 1981-01-21 | ||
| JPS62146149A (ja) * | 1985-12-16 | 1987-06-30 | 東洋製罐株式会社 | 3ピ−ス缶の缶胴 |
| JPH07195584A (ja) | 1993-12-28 | 1995-08-01 | Yokohama Rubber Co Ltd:The | シーリング材の紙缶の製造方法 |
| US5846619A (en) * | 1997-02-06 | 1998-12-08 | Sonoco Products Company | Polymeric liner ply for tubular containers and methods and apparatus for manufacturing same |
| US6085970A (en) * | 1998-11-30 | 2000-07-11 | Insulair, Inc. | Insulated cup and method of manufacture |
| WO2003106277A1 (en) * | 2002-06-12 | 2003-12-24 | Sonoco Development, Inc. | Metalized seam seal for single wrap container |
| JP2004231197A (ja) | 2003-01-28 | 2004-08-19 | Toppan Printing Co Ltd | 発泡紙カップ容器 |
| US7112356B2 (en) * | 2004-05-11 | 2006-09-26 | Sonoco Development, Inc. | Composite container with RFID device and high-barrier liner |
| CN2769188Y (zh) | 2005-02-21 | 2006-04-05 | 丁椒平 | 一种纸制容器 |
| CN201254311Y (zh) | 2008-07-25 | 2009-06-10 | 丁椒平 | 防渗漏纸制容器 |
| JP2010215249A (ja) | 2009-03-14 | 2010-09-30 | Toppan Printing Co Ltd | バリア性を有する紙容器 |
| GB2506796B (en) * | 2011-06-17 | 2017-03-22 | Berry Plastics Corp | Insulated container |
| JP2014141282A (ja) | 2013-01-25 | 2014-08-07 | Nippon Dekishii:Kk | 紙製容器及びスカイブヘミング加工方法 |
-
2015
- 2015-12-17 DE DE102015225799.1A patent/DE102015225799A1/de not_active Withdrawn
-
2016
- 2016-12-12 JP JP2016240071A patent/JP6858542B2/ja active Active
- 2016-12-13 EP EP16203883.0A patent/EP3181472B1/de active Active
- 2016-12-16 KR KR1020160172425A patent/KR102676660B1/ko active Active
- 2016-12-16 US US15/381,659 patent/US10589890B2/en active Active
- 2016-12-16 CN CN201611165950.5A patent/CN106892175B/zh active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB511843A (en) * | 1938-01-24 | 1939-08-25 | John Edward Hackford | Improvements in the manufacture of containers |
| US4934591A (en) * | 1988-11-15 | 1990-06-19 | Michael Horauf Maschenfabrik GmbH & Co. KG | Cardboard container comprising a cylindrically wound jacket with end closures |
| US5622308A (en) * | 1995-04-26 | 1997-04-22 | Toyo Ink Manufacturing Co., Ltd. | Paper container for fluid substances, and inside lid therefor |
| JP2007091323A (ja) * | 2005-09-30 | 2007-04-12 | Tokan Kogyo Co Ltd | カップ状紙容器 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2017109796A (ja) | 2017-06-22 |
| EP3181472B1 (de) | 2019-03-13 |
| KR102676660B1 (ko) | 2024-06-20 |
| DE102015225799A1 (de) | 2017-06-22 |
| CN106892175A (zh) | 2017-06-27 |
| US20170174385A1 (en) | 2017-06-22 |
| EP3181472A1 (de) | 2017-06-21 |
| CN106892175B (zh) | 2020-04-24 |
| JP6858542B2 (ja) | 2021-04-14 |
| US10589890B2 (en) | 2020-03-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101735854B1 (ko) | 레토르트 컵 | |
| KR102676660B1 (ko) | 용기 및 용기의 제작방법 | |
| EP2049325B1 (en) | Two piece paper cup | |
| JP5045157B2 (ja) | カップ状紙容器およびその製造方法 | |
| JP2008222245A (ja) | 紙容器およびその製造方法 | |
| US20190337664A1 (en) | Package Sleeve, Package and Method for Manufacturing a Package | |
| JPH02270543A (ja) | カートンスリーブ用エンドプレス | |
| JP5060207B2 (ja) | 紙製容器の製造方法 | |
| CA3167888A1 (en) | Method for top sealing a cardboard tray lined with a plastic foil and cardboard tray therefor | |
| CN213733700U (zh) | 一种防边渗的纸容器坯料及其纸容器 | |
| JP2008222244A (ja) | カップ状紙容器およびその製造方法 | |
| JP2017109796A5 (ko) | ||
| JP5532739B2 (ja) | 紙カップ | |
| KR20180089874A (ko) | 종이 재료 또는 종이 유사 재료로 콘테이너를 제조하는 장치 및 방법과 콘테이너 | |
| CA1087118A (en) | Bonded can top | |
| JPH07285552A (ja) | 容器の開口の切断縁を保護被覆層により覆う方法 | |
| JP2009102038A (ja) | 紙容器 | |
| GB2528134A (en) | Film lidded tray | |
| JP2010222038A (ja) | 紙容器とその製造方法 | |
| JP2005272010A (ja) | 紙容器と紙カップ並びに該紙容器と紙カップの製造方法 | |
| JP2004115117A (ja) | 密封性紙カップ容器用バリア性蓋材 | |
| JPS5843264B2 (ja) | タイスイヨウキノセイゾウホウホウ | |
| JP2014024572A (ja) | 筒状容器 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0109 | Patent application |
St.27 status event code: A-0-1-A10-A12-nap-PA0109 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| A201 | Request for examination | ||
| PA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-PA0201 |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| T11-X000 | Administrative time limit extension requested |
St.27 status event code: U-3-3-T10-T11-oth-X000 |
|
| E13-X000 | Pre-grant limitation requested |
St.27 status event code: A-2-3-E10-E13-lim-X000 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
St.27 status event code: A-1-2-D10-D22-exm-PE0701 |
|
| PR0701 | Registration of establishment |
St.27 status event code: A-2-4-F10-F11-exm-PR0701 |
|
| PR1002 | Payment of registration fee |
St.27 status event code: A-2-2-U10-U11-oth-PR1002 Fee payment year number: 1 |
|
| PG1601 | Publication of registration |
St.27 status event code: A-4-4-Q10-Q13-nap-PG1601 |