KR20200071679A - 웨브 재료의 릴을 감고 교체하는 장치 및 방법 - Google Patents
웨브 재료의 릴을 감고 교체하는 장치 및 방법 Download PDFInfo
- Publication number
- KR20200071679A KR20200071679A KR1020190163363A KR20190163363A KR20200071679A KR 20200071679 A KR20200071679 A KR 20200071679A KR 1020190163363 A KR1020190163363 A KR 1020190163363A KR 20190163363 A KR20190163363 A KR 20190163363A KR 20200071679 A KR20200071679 A KR 20200071679A
- Authority
- KR
- South Korea
- Prior art keywords
- take
- shaft
- winding
- reel
- web material
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H19/00—Changing the web roll
- B65H19/22—Changing the web roll in winding mechanisms or in connection with winding operations
- B65H19/26—Cutting-off the web running to the wound web roll
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H19/00—Changing the web roll
- B65H19/22—Changing the web roll in winding mechanisms or in connection with winding operations
- B65H19/2207—Changing the web roll in winding mechanisms or in connection with winding operations the web roll being driven by a winding mechanism of the centre or core drive type
- B65H19/223—Changing the web roll in winding mechanisms or in connection with winding operations the web roll being driven by a winding mechanism of the centre or core drive type with roll supports being independently displaceable along a common path
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H19/00—Changing the web roll
- B65H19/22—Changing the web roll in winding mechanisms or in connection with winding operations
- B65H19/30—Lifting, transporting, or removing the web roll; Inserting core
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H18/00—Winding webs
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H18/00—Winding webs
- B65H18/08—Web-winding mechanisms
- B65H18/10—Mechanisms in which power is applied to web-roll spindle
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H19/00—Changing the web roll
- B65H19/22—Changing the web roll in winding mechanisms or in connection with winding operations
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H19/00—Changing the web roll
- B65H19/22—Changing the web roll in winding mechanisms or in connection with winding operations
- B65H19/2207—Changing the web roll in winding mechanisms or in connection with winding operations the web roll being driven by a winding mechanism of the centre or core drive type
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H35/00—Delivering articles from cutting or line-perforating machines; Article or web delivery apparatus incorporating cutting or line-perforating devices, e.g. adhesive tape dispensers
- B65H35/02—Delivering articles from cutting or line-perforating machines; Article or web delivery apparatus incorporating cutting or line-perforating devices, e.g. adhesive tape dispensers from or with longitudinal slitters or perforators
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/40—Type of handling process
- B65H2301/41—Winding, unwinding
- B65H2301/413—Supporting web roll
- B65H2301/4135—Movable supporting means
- B65H2301/41352—Movable supporting means moving on linear path (including linear slot arrangement)
- B65H2301/413523—Movable supporting means moving on linear path (including linear slot arrangement) reciprocrating supporting means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/40—Type of handling process
- B65H2301/41—Winding, unwinding
- B65H2301/417—Handling or changing web rolls
- B65H2301/418—Changing web roll
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/50—Auxiliary process performed during handling process
- B65H2301/51—Modifying a characteristic of handled material
- B65H2301/515—Cutting handled material
- B65H2301/5155—Cutting handled material longitudinally
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2403/00—Power transmission; Driving means
- B65H2403/90—Machine drive
- B65H2403/94—Other features of machine drive
- B65H2403/942—Bidirectional powered handling device
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/17—Nature of material
- B65H2701/175—Plastic
- B65H2701/1752—Polymer film
Landscapes
- Replacement Of Web Rolls (AREA)
- Winding Of Webs (AREA)
Abstract
Description
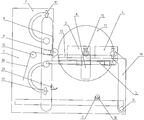
도 2는 오른쪽 감기의 경우에 대해서 릴 교체 동안의 권취기의 측면도이다.
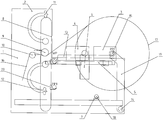
도 3은 왼쪽 감기의 경우에 대해서 릴 교체 동안의 권취기의 측면도이다.
2 기계 하우징
3, 4 중심 구동기
5 레일
6 구동가능한 권취축 가이드
7 수평 권취축 운반 유닛
8 수직 권취축 운반 유닛
9 접촉 롤러 유닛
10 방향전환 롤러
11, 12 들어올리기 및 자르기 장치
13 지지부
14 유압 릴 제거 장치
15 권취축
16 필름 웨브/웨브 재료
17 릴
18 새로운 권취축
19 내리기 아암
20 후크
PP 대기 위치
PP 1 대기 위치 1
PP 2 대기 위치 2
WP 권취 위치
Claims (14)
- - 구동가능한 권취축 가이드(6)용 레일(5)을 가진 기계 하우징(2),
- 권취축(15)을 구동시키는 두 개의 독립적으로 작동가능한 중심 구동기(3, 4),
- 각각의 경우에 하나의 중심 구동기(3, 4)와 상호작용하고 레일(5)상의 상기 중심 구동기를 대기 위치(PP)와 권취 위치(WP) 사이에서 구동시키는 구동가능한 권취축 가이드(6),
- 각각의 중심 구동기(3, 4)에 의해 구동되는 권취 위치(WP)의 권취축(15)과 상호작용하는 접촉 롤러 유닛(9),
- 웨브 재료(16)를 자르는 슬리팅 유닛(11, 12),
- 권취축 교체를 위해 새로운 권취축(18)을 공급하는 권취축 운반 유닛(7, 8),
- 릴 제거 장치(14)
를 포함하는 웨브 재료의 릴을 감고 교체하는 장치(1)에 있어서,
- 권취축 교체를 위해, 구동가능한 권취축 가이드(6)가 완성된 릴(17)을 권취축(15)으로 이동시키는 제1 중심 구동기(3)와 함께 권취 위치(WP)로부터 대기 위치(PP)로 이동될 수 있고,
- 제1 중심 구동기(3)가 구동가능한 권취축 가이드(6)로부터 분리되어 제1 중심 구동기(3)의 대기 위치(PP)에 연결될 수 있고,
- 제2 중심 구동기(4)가 구동가능한 권취축 가이드(6)에 연결될 수 있고 제2 중심 구동기(4)의 대기 위치(PP)로부터 권취 위치(WP)로 이동될 수 있고, 상기 권취 위치(WP)에서 제2 중심 구동기(4)가 새로운 권취축(18)에 연결될 수 있으며 구동가능하고,
- 접촉 롤러 유닛(9)이 새로운 권취축(18)쪽으로 이동되어 새로운 권취축(18)과 상호작용할 수 있고,
- 웨브 재료(16)가 슬리팅 장치(11, 12)에 의해서 잘릴 수 있고 새로운 릴에 감길 수 있는 것을 특징으로 하는 웨브 재료의 릴을 감고 교체하는 장치(1). - 제2항에 있어서,
새로운 권취축(18)이 웨브 재료(16)의 오른쪽 감기를 위해서 권취축 운반 유닛(8)에 의해서 아래로부터 권취 위치(WP)로 운반될 수 있는 것을 특징으로 하는 웨브 재료의 릴을 감고 교체하는 장치(1). - 제2항에 있어서,
새로운 권취축(18)이 웨브 재료(16)의 왼쪽 감기를 위해서 권취축 운반 유닛(8)에 의해서 위로부터 권취 위치(WP)로 운반될 수 있는 것을 특징으로 하는 웨브 재료의 릴을 감고 교체하는 장치(1). - 제1항 또는 제2항에 있어서,
슬리팅 유닛(11, 12)이 권취축(18)의 권취 위치(WP)보다 위와 아래에 배치되어 있으며 웨브 재료(16)를 들어올리고, 내리고 자를 수 있는 것을 특징으로 하는 웨브 재료의 릴을 감고 교체하는 장치(1). - 제5항에 있어서,
오른쪽 감기의 경우에는, 웨브 재료(16)가 하부 슬리팅 유닛(12)에 의해서 들어올려지고 잘릴 수 있는 것을 특징으로 하는 웨브 재료의 릴을 감고 교체하는 장치(1). - 제5항에 있어서,
왼쪽 감기의 경우에는, 웨브 재료(16)가 상부 슬리팅 유닛(11)에 의해서 아래쪽으로 눌러진 다음 하부 슬리팅 유닛(12)에 의해서 잘릴 수 있는 것을 특징으로 하는 웨브 재료의 릴을 감고 교체하는 장치(1). - 제1항 내지 제6항 중 어느 한 항에 있어서,
웨브 재료(16)가 필름 웨브, 복합 필름 웨브 또는 관형 필름을 구성하는 것을 특징으로 하는 웨브 재료의 릴을 감고 교체하는 장치(1). - - 제1 중심 구동기(3)가 피구동 권취축 가이드(6)와 상호작용하고, 릴(17)을 감기 위해서, 권취축(15)이 접촉 롤러 유닛(9)과 상호작용하는, 웨브 재료(16)를 제1 중심 구동기(3)에 의해서 구동되는 제1 권취축(15)에 감는 단계를 가진 웨브 재료(16)의 릴을 감고 교체하는 방법에 있어서,
릴 교체가 아래의 단계:
- 제1 중심 구동기(3)에 의해서 구동되는 완성된 릴(17)이 구동가능한 권취축 가이드(6)에 의해서 권취 위치(WP)로부터 대기 위치(PP)로 이동되는 단계,
- 제1 중심 구동기(3)를 구동가능한 권취축 가이드(6)로부터 분리시키고 제1 중심 구동기(3)가 계속하여 릴(17)을 회전시키는 제1 중심 구동기(3)의 대기 위치(PP)에 연결시키는 단계,
- 구동가능한 권취축 가이드(6)를 제2 중심 구동기(4)와 연결시키고 제2 중심 구동기(4)를 제2 중심 구동기(4)의 대기 위치(PP)로부터 권취 위치(WP)로 이동시키는 단계,
- 제2 중심 구동기(4)를 새로운 권취축(18)과 연결시키고 새로운 권취축(18)을 작동시키는 단계,
- 접촉 롤러 유닛(9)이 권취축(18)쪽으로 이동되는 단계,
- 웨브 재료(16)가 슬리팅 유닛(11, 12)에 의해서 잘리고 새로운 릴이 감기는 단계,
- 완성된 릴(17)이 릴 제거 장치(14)에 의해서 제거되는 단계
로 이루어지는 것을 특징으로 하는 웨브 재료(16)의 릴을 감고 교체하는 방법. - 제9항에 있어서,
새로운 권취축(18)이 웨브 재료(16)의 오른쪽 감기를 위해서 권취축 운반 유닛(8)에 의해서 아래로부터 권취 위치(WP)로 운반되는 것을 특징으로 하는 웨브 재료(16)의 릴을 감고 교체하는 방법. - 제9항에 있어서,
새로운 권취축(18)이 웨브 재료(16)의 왼쪽 감기를 위해서 권취축 운반 유닛(8)에 의해서 위로부터 권취 위치(WP)로 운반되는 것을 특징으로 하는 웨브 재료(16)의 릴을 감고 교체하는 방법. - 제12항에 있어서,
웨브 재료의 왼쪽 감기를 위해서, 권취 위치(WP)보다 위에 배치된 슬리팅 유닛(11)이 웨브 재료(16)로 선회하여 웨브 재료(16)를 아래쪽으로 누르고, 권취축(18)이 권취 위치(WP)로 이동되고, 접촉 롤러 유닛(19)이 권취 위치(WP)로 이동되고 상부 슬리팅 장치(11)가 원위치로 선회한 다음, 하부 슬리팅 장치(12)가 웨브 재료(16)로 선회하여 웨브를 자르는 것을 특징으로 하는 웨브 재료(16)의 릴을 감고 교체하는 방법. - 제12항에 있어서,
웨브 재료의 오른쪽 감기를 위해서, 권취 위치(WP)보다 아래에 배치된 슬리팅 유닛(12)이 웨브 재료(16)로 선회하여 웨브 재료(16)를 들어올리고, 권취축(18)이 권취 위치(WP)로 이동되고, 접촉 롤러 유닛(19)이 권취 위치(WP)로 이동되고 하부 슬리팅 장치(12)가 자르기 위치로 선회하여 웨브를 자르는 것을 특징으로 하는 웨브 재료(16)의 릴을 감고 교체하는 방법. - 제8항 내지 제12항 중 하나 이상의 항에 있어서,
상기 방법이 제1항 내지 제7항 중 하나 이상의 항에 따른 장치(1)로 수행되는 것을 특징으로 하는 웨브 재료(16)의 릴을 감고 교체하는 방법. - 제8항 내지 제13항 중 하나 이상의 항에 있어서,
웨브 재료(16)가 필름 웨브, 복합 필름 웨브 또는 관형 필름을 구성하는 것을 특징으로 하는 웨브 재료(16)의 릴을 감고 교체하는 방법.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102018009632.8A DE102018009632B4 (de) | 2018-12-11 | 2018-12-11 | Vorrichtung zum Aufwickeln und Wickelwechsel von bahnförmigem Material und ein Verfahren dafür |
| DE102018009632.8 | 2018-12-11 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20200071679A true KR20200071679A (ko) | 2020-06-19 |
| KR102314304B1 KR102314304B1 (ko) | 2021-10-20 |
Family
ID=68916163
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020190163363A Active KR102314304B1 (ko) | 2018-12-11 | 2019-12-10 | 웨브 재료의 릴을 감고 교체하는 장치 및 방법 |
Country Status (11)
| Country | Link |
|---|---|
| US (1) | US11339021B2 (ko) |
| EP (1) | EP3666700B1 (ko) |
| JP (1) | JP6918085B2 (ko) |
| KR (1) | KR102314304B1 (ko) |
| CN (1) | CN111302117B (ko) |
| CA (1) | CA3064404C (ko) |
| DE (1) | DE102018009632B4 (ko) |
| ES (1) | ES2893577T3 (ko) |
| PL (1) | PL3666700T3 (ko) |
| RU (1) | RU2737008C1 (ko) |
| TW (1) | TWI782243B (ko) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102018008127B4 (de) | 2018-10-13 | 2022-06-09 | Hosokawa Alpine Aktiengesellschaft | Blaskopf und Verfahren zur Herstellung einer Mehrschichtschlauchfolie |
| DE102018009632B4 (de) | 2018-12-11 | 2021-12-09 | Hosokawa Alpine Aktiengesellschaft | Vorrichtung zum Aufwickeln und Wickelwechsel von bahnförmigem Material und ein Verfahren dafür |
| DE102020000334A1 (de) | 2020-01-21 | 2021-07-22 | Hosokawa Alpine Aktiengesellschaft | Vorrichtung und Verfahren zur monaxialen Längenänderung von Folienbahnen |
| CN112976528B (zh) * | 2021-02-06 | 2022-08-30 | 广东新佳兴包装材料有限公司 | 一种双面防雾型bopp膜制备装置 |
| DE102022000351A1 (de) | 2022-01-29 | 2023-08-03 | Hosokawa Alpine Aktiengesellschaft | Verfahren und Vorrichtung zur Foliendickenregelung von gereckter im Folienblasverfahren hergestellter Schlauchfolie |
| DE102022004478A1 (de) | 2022-11-30 | 2024-06-06 | Hosokawa Alpine Aktiengesellschaft | Vorrichtung zum Aufwickeln und Wickelwechsel von bahnförmigem Material und Verfahren dafür |
| US20240317525A1 (en) * | 2023-03-24 | 2024-09-26 | New Era Converting Machinery, Inc. | Dual position automatic winder |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009249178A (ja) * | 2008-04-11 | 2009-10-29 | Fuji Iron Works Co Ltd | 二軸ノーロスワインダー |
| JP2013245105A (ja) * | 2012-05-29 | 2013-12-09 | Fuji Iron Works Co Ltd | シート巻取装置 |
Family Cites Families (101)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE291871C (ko) | ||||
| US2206981A (en) | 1938-07-13 | 1940-07-09 | Sturtevant Mill Co | Air separator |
| AT304058B (de) | 1966-04-22 | 1972-12-27 | Exxon Research Engineering Co | Verfahren und Vorrichtung zur Herstellung von transparenten Schlauchfolien |
| NO126423B (ko) | 1970-10-09 | 1973-02-05 | Thordarson Jon | |
| DE2132098A1 (de) | 1971-06-28 | 1973-01-18 | Windmoeller & Hoelscher | Kuehlvorrichtung fuer mittels eines folienblaskopfes hergestellte kunststoff-schlauchfolien |
| US3770124A (en) | 1971-12-21 | 1973-11-06 | Combustion Eng | Swing back whizzer blades for mechanical air separator |
| US3809515A (en) | 1972-03-03 | 1974-05-07 | Farrell Patent Co | Extrusion die for blowing plastic film |
| DE2250151B2 (de) | 1972-10-13 | 1975-07-31 | Barmag Barmer Maschinenfabrik Ag, 5600 Wuppertal | StrangpreBkopf zum Herstellen einer mehrschichtigen Schlauchfolie |
| US3962023A (en) | 1974-07-17 | 1976-06-08 | Mackenzie Trading Co. Ltd. | Apparatus for applying handles to plastic bags |
| DE2555848A1 (de) | 1975-12-11 | 1977-06-23 | Windmoeller & Hoelscher | Kuehlvorrichtung fuer mittels eines folienblaskopfes hergestellte kunststoff-schlauchfolien mit luftkuehlung |
| USRE33085E (en) | 1976-01-12 | 1989-10-10 | Precleaner | |
| US4018388A (en) | 1976-05-13 | 1977-04-19 | Andrews Norwood H | Jet-type axial pulverizer |
| DE2641620C3 (de) | 1976-09-16 | 1987-07-09 | Krupp Polysius Ag, 4720 Beckum | Rollenmühle mit Sichter |
| US4165356A (en) | 1978-05-15 | 1979-08-21 | Owens-Illinois, Inc. | Method of forming tubular plastic material having a flare-top edge using a blow head |
| DE3140294C2 (de) | 1981-10-10 | 1983-11-17 | Alpine Ag, 8900 Augsburg | Verfahren und Vorrichtung zum Trennen eines Gutgemisches in Komponenten unterschiedlicher Mahlbarkeit |
| DE3338138C2 (de) | 1983-10-20 | 1986-01-16 | Alpine Ag, 8900 Augsburg | Fließbett-Gegenstrahlmühle |
| JPS60141229U (ja) | 1984-02-28 | 1985-09-19 | 酒井美化工業株式会社 | 発泡シ−ト |
| DE3425101A1 (de) | 1984-07-07 | 1986-01-16 | Heinz 4630 Bochum Jäger | Verfahren und sichter zur trennscharfen sichtung eines gutstromes, insbesondere von zement |
| CN1004339B (zh) * | 1985-06-29 | 1989-05-31 | 阿莱德公司 | 运动细丝钳位和切割联合系统 |
| CN1005498B (zh) | 1985-07-02 | 1989-10-18 | 湖南大学 | 锻件瞬时温度测定装置 |
| SU1615113A1 (ru) * | 1989-01-12 | 1990-12-23 | Предприятие П/Я М-5064 | Устройство дл намотки ленточного материала |
| JP2674185B2 (ja) | 1989-02-28 | 1997-11-12 | 三菱樹脂株式会社 | 多層環状口金 |
| FR2658096B1 (fr) | 1990-02-13 | 1992-06-05 | Fives Cail Babcock | Selecteur a air a action centrifuge. |
| JPH07110728B2 (ja) | 1990-06-08 | 1995-11-29 | ベロイト・テクノロジーズ・インコーポレイテッド | 支持ローラのロール裁断機、あるいは類似のもののための巻き取り装置 |
| JPH074557B2 (ja) | 1990-10-23 | 1995-01-25 | 株式会社栗本鐵工所 | 粉砕媒体を使用した気流粉砕方法 |
| DE4100338A1 (de) | 1991-01-08 | 1992-07-09 | Nied Roland | Verfahren zum ermitteln des grades der befuellung eines behaelters |
| DE4109369A1 (de) | 1991-03-22 | 1992-09-24 | Reifenhaeuser Masch | Werkzeugkopf zum strangpressen von schlauchfoermigen oder rohrfoermigen vorformlingen aus thermoplastifiziertem kunststoff |
| DE4116964C2 (de) * | 1991-05-24 | 1994-03-31 | Hans Heuser Maschinen Und Mess | Rollenschneid- und Wickelmaschine |
| DE4140656C1 (ko) | 1991-12-10 | 1992-09-10 | Alpine Ag, 8900 Augsburg, De | |
| JPH0615193U (ja) | 1992-07-29 | 1994-02-25 | ホーチキ株式会社 | Catv監視システム |
| DE9214651U1 (de) | 1992-10-28 | 1993-02-18 | Windmöller & Hölscher, 4540 Lengerich | Blasfolienextrusionskopf |
| NO176507C (no) | 1992-12-01 | 1995-04-19 | Sinvent Sintef Gruppen | Rotor for klassifiserings-apparat |
| US5370327A (en) * | 1993-05-06 | 1994-12-06 | Beloit Technologies, Inc. | Method and apparatus for reeling a wound web roll |
| AT402056B (de) | 1993-08-18 | 1997-01-27 | Chemiefaser Lenzing Ag | Wickelmaschine |
| DE4405462C1 (de) | 1994-02-21 | 1995-04-20 | Windmoeller & Hoelscher | Folienblaskopf zur Extrusion eines Schlauches aus thermoplastischer Kunststoffschmelze |
| RU2128617C1 (ru) * | 1994-06-16 | 1999-04-10 | Фабио Перини С.П.А. | Перемоточный станок для образования рулона ленточного материала |
| US5544841A (en) * | 1994-08-18 | 1996-08-13 | Beloit Technologies, Inc. | Method and apparatus for reeling a traveling web into a wound web roll |
| DE19507799C2 (de) * | 1995-03-06 | 1997-04-30 | Kleinewefers Ramisch Gmbh | Vorrichtung zum kontinuierlichen Aufwickeln von bahnförmigem Wickelgut |
| DE29505311U1 (de) | 1995-03-29 | 1995-06-01 | Omya GmbH, 50968 Köln | Zentrifugalkraftsichter |
| WO1996033856A1 (en) | 1995-04-24 | 1996-10-31 | Black Clawson Sano Inc. | Extrusion die |
| CA2191630A1 (en) | 1995-12-14 | 1997-06-15 | Surendra M. Sagar | Annular co-extrusion die |
| US5673870A (en) * | 1995-12-19 | 1997-10-07 | Beloit Technologies, Inc. | Method and apparatus for reeling a traveling paper web |
| DE19613902C2 (de) | 1996-04-06 | 1998-08-06 | Hosokawa Alpine Ag | Windsichter mit steifem Sichterradgrundkörper |
| AU4804897A (en) | 1996-10-22 | 1998-05-15 | Henry G. Schirmer | Modular disk coextrusion die |
| ATE290504T1 (de) * | 1997-01-25 | 2005-03-15 | Voith Paper Patent Gmbh | Wickelmaschine und verfahren zum kontinuierlichen aufwickeln einer materialbahn |
| DE19728382C2 (de) | 1997-07-03 | 2003-03-13 | Hosokawa Alpine Ag & Co | Verfahren und Vorrichtung zur Fließbett-Strahlmahlung |
| RU2124465C1 (ru) * | 1997-11-26 | 1999-01-10 | Манулик Сергей Николаевич | Перемоточный станок для намотки в рулон ленточных материалов |
| DE19755357A1 (de) | 1997-12-12 | 1999-06-24 | Freudenberg Carl Fa | Portal-Tragwalzenwickler zur stillstandsfreien Aufwicklung bahnförmiger Materialien |
| ATE290041T1 (de) | 1997-12-19 | 2005-03-15 | Trexel Inc | Mikrozellulares schaumstoff- extrusions/blasformverfahren und damit hergestellter gegenstand |
| JP2000280726A (ja) | 1998-04-07 | 2000-10-10 | Nippon Soken Inc | 車両暖房装置 |
| FI110424B (fi) * | 1998-06-18 | 2003-01-31 | Metso Paper Inc | Rullain ja menetelmä rainan rullaamiseksi |
| DE19840344C2 (de) | 1998-09-04 | 2002-04-04 | Hosokawa Alpine Ag & Co | Sichtrad für einen Zentrifugalkraft-Windsichter |
| US6189821B1 (en) | 1999-03-25 | 2001-02-20 | Raymond James | Apparatus for plastic particle reduction using dove-tailed blade |
| US6398139B1 (en) | 1999-08-23 | 2002-06-04 | Roland Nied | Process for fluidized-bed jet milling, device for carrying out this process and unit with such a device for carrying out this process |
| DE10029175B4 (de) | 1999-09-09 | 2004-10-07 | Kdesign Gmbh | Verfahren und Vorrichtung zur Steuerung und Regelung des Dickenprofils bei der Blasfolienherstellung |
| DE20022174U1 (de) | 1999-09-09 | 2001-05-17 | Kdesign GmbH, 51371 Leverkusen | Vorrichtung zur Steuerung und Regelung des Dickenprofils bei der Blasfolienherstellung |
| JP3052086B1 (ja) | 1999-09-16 | 2000-06-12 | 株式会社不二鉄工所 | 2軸直動型巻取機 |
| DE10033628A1 (de) | 2000-07-11 | 2002-01-24 | Hosokawa Alpine Ag & Co | Fliessbett-Gegenstrahlmühle |
| DE10059306C1 (de) | 2000-11-29 | 2002-05-16 | Reifenhaeuser Masch | Werkzeugkopf zur Extrusion eines rohrförmigen Stranges aus mindestens einer thermoplastischen Kunststoffschmelze für die Herstellung von Blasfolien |
| DE20117248U1 (de) | 2001-10-24 | 2003-03-06 | Reinhold, Klaus, 49525 Lengerich | Vorrichtung zum Aufwickeln von Materialbahnen |
| US6877689B2 (en) * | 2002-09-27 | 2005-04-12 | C.G. Bretting Mfg. Co., Inc. | Rewinder apparatus and method |
| DK1433730T3 (da) | 2002-10-25 | 2007-05-21 | Reifenhaeuser Masch | Opviklingsanordning og fremgangsmåde til udövelse af et opviklingsrörskifte i en opviklingsanordning |
| US7028931B2 (en) | 2003-11-03 | 2006-04-18 | Riley Power, Inc. | Dynamic ring classifier for a coal pulverizer |
| US7255301B2 (en) * | 2004-03-01 | 2007-08-14 | Andritz Tissue Inc. | Reel spool storage and loading device and method |
| US7913851B2 (en) | 2004-04-19 | 2011-03-29 | Jin-Hong Chang | Separator for grinding mill |
| DE102004040151B4 (de) | 2004-08-19 | 2008-08-21 | Hosokawa Alpine Ag | Folienblaskopf für die Herstellung von Schlauchfolien |
| CA2642489C (en) | 2006-02-24 | 2013-10-08 | Taiheiyo Cement Corporation | Centrifugal air classifier |
| KR101621628B1 (ko) | 2006-03-01 | 2016-05-16 | 가부시키가이샤 가네카 | 다층 폴리이미드 필름의 제조 방법 |
| DE102006048850A1 (de) | 2006-10-16 | 2008-04-17 | Evonik Degussa Gmbh | Amorphe submicron Partikel |
| DE102006044833B4 (de) | 2006-09-20 | 2010-01-21 | Babcock Borsig Service Gmbh | Zentrifugalsichter und Verfahren zum Sichten |
| EP1947043B1 (de) | 2007-01-18 | 2010-11-03 | Reifenhäuser GmbH & Co. KG Maschinenfabrik | Wickeleinrichtung |
| FI121303B (fi) | 2008-07-03 | 2010-09-30 | Metso Paper Inc | Kuiturainan pituusleikkurijärjestely ja menetelmä kuiturainan pituusleikkaamiseksi |
| DE202008012076U1 (de) | 2008-09-11 | 2008-11-27 | ETEC Gesellschaft für technische Keramik mbH | Verschleißschutz-Flächenelement |
| US8876512B2 (en) | 2008-09-23 | 2014-11-04 | Cryovac, Inc. | Die for coextruding a plurality of fluid layers |
| US20100072655A1 (en) | 2008-09-23 | 2010-03-25 | Cryovac, Inc. | Die, system, and method for coextruding a plurality of fluid layers |
| CN201280352Y (zh) | 2008-09-28 | 2009-07-29 | 沙市轻工机械有限公司 | 高速自动接纸退纸机 |
| FR2941389B1 (fr) | 2009-01-29 | 2011-10-14 | Fives Fcb | Dispositif de separation granulometrique selective de matieres pulverulentes solides, a action centrifuge, et procede d'utilisation d'un tel dispositif |
| US8231007B2 (en) | 2009-01-29 | 2012-07-31 | Wark Rickey E | Static classifier cage |
| DE102009033171B4 (de) | 2009-07-13 | 2016-03-03 | Hosokawa Alpine Ag | Verfahren zur Regelung der Foliendicke von verstreckten Schlauchfolien sowie Vorrichtung zur Durchführung des Verfahrens |
| CN101987703B (zh) | 2009-07-30 | 2012-08-29 | 全利机械股份有限公司 | 薄纸卷绕机预卷纸张截断机构及其方法 |
| DE102009046593A1 (de) | 2009-11-10 | 2011-05-12 | Windmöller & Hölscher Kg | Vorrichtung und Verfahren zum Längsrecken einer Folienbahn |
| DE102009046585B4 (de) | 2009-11-10 | 2026-06-11 | Windmöller & Hölscher SE & Co. KG | Vorrichtung und Verfahren zum Längsrecken einer Folienbahn |
| US20110229722A1 (en) | 2010-03-18 | 2011-09-22 | Cryovac, Inc. | Multilayer Oxygen Barrier Film Comprising a Plurality of Adjoining Microlayers Comprising Ethylene/Vinyl Alcohol Copolymer |
| JP5812668B2 (ja) | 2010-05-14 | 2015-11-17 | 三菱日立パワーシステムズ株式会社 | 回転式分級機 |
| DE102011085735A1 (de) | 2011-11-03 | 2013-05-08 | Windmöller & Hölscher Kg | Reckwerk und Verfahren zum Längen von Folienbahnen |
| US8870561B2 (en) | 2012-03-16 | 2014-10-28 | Bbs Corporation | Layer sequence repeater module for a modular disk co-extrusion die and products thereof |
| DE102013016898A1 (de) | 2013-10-13 | 2015-04-16 | Reifenhäuser GmbH & Co. KG Maschinenfabrik | Innenkühlkörper für eine Blasfolienanlage, Blasfolienanlage mit einem solchen Innenkörper sowie Verfahren zum Betreiben einer solchen Blasfolienanlage |
| EP2873508B1 (de) | 2013-10-15 | 2019-09-11 | Reifenhäuser GmbH & Co. KG Maschinenfabrik | Extrusionskopf |
| WO2015149163A1 (en) | 2014-04-03 | 2015-10-08 | Macro Technology Ltd. | Co-extrusion die with rectangular feed channel |
| CN204183848U (zh) | 2014-10-17 | 2015-03-04 | 广东金明精机股份有限公司 | 多层共挤吹膜设备 |
| DE102014017556B4 (de) | 2014-11-28 | 2019-05-16 | Hosokawa Alpine Aktiengesellschaft | Innenkühlturm für Folienblasanlagen |
| TWM504084U (zh) * | 2015-01-29 | 2015-07-01 | Cosmo Machinery Co Ltd | 捲筒式膜料/袋料分裝捲取裝置 |
| CN205634333U (zh) * | 2016-05-19 | 2016-10-12 | 天津市禹神建筑防水材料有限公司 | 一种防水卷材的收卷切割系统 |
| ES2896917T3 (es) | 2016-07-06 | 2022-02-28 | Reifenhaeuser Masch | Herramienta de capa múltiple |
| DE102016012388A1 (de) | 2016-10-18 | 2018-04-19 | Reifenhäuser GmbH & Co. KG Maschinenfabrik | Verteilerplattenpaket für einen blaskopf einer blasfolienanlage, blaskopf, verfahren zum herstellen einer folie im blasfolienverfahren, verfahren zum umrüsten eines blaskopfes sowie blasfolienanlage |
| DE102016015051B4 (de) | 2016-12-16 | 2019-01-31 | Hosokawa Alpine Aktiengesellschaft | Sichtrad für einen Zentrifugalkraft-Windsichter |
| EP3686700B1 (de) | 2018-07-27 | 2020-12-16 | Eisenmann SE | Verfahren zur überwachung einer automatisierungsanlage |
| DE102018008127B4 (de) | 2018-10-13 | 2022-06-09 | Hosokawa Alpine Aktiengesellschaft | Blaskopf und Verfahren zur Herstellung einer Mehrschichtschlauchfolie |
| DE102018009632B4 (de) | 2018-12-11 | 2021-12-09 | Hosokawa Alpine Aktiengesellschaft | Vorrichtung zum Aufwickeln und Wickelwechsel von bahnförmigem Material und ein Verfahren dafür |
| DE102020000334A1 (de) | 2020-01-21 | 2021-07-22 | Hosokawa Alpine Aktiengesellschaft | Vorrichtung und Verfahren zur monaxialen Längenänderung von Folienbahnen |
| RU2737006C1 (ru) | 2020-06-09 | 2020-11-24 | Российская Федерация, от имени которой выступает Государственная корпорация по атомной энергии "Росатом" (Госкорпорация "Росатом") | Устройство для генерации электромагнитных возмущений в низкотемпературной магнитоактивной плазме |
-
2018
- 2018-12-11 DE DE102018009632.8A patent/DE102018009632B4/de active Active
-
2019
- 2019-12-06 TW TW108144774A patent/TWI782243B/zh active
- 2019-12-09 RU RU2019140284A patent/RU2737008C1/ru active
- 2019-12-10 CA CA3064404A patent/CA3064404C/en active Active
- 2019-12-10 KR KR1020190163363A patent/KR102314304B1/ko active Active
- 2019-12-10 JP JP2019222864A patent/JP6918085B2/ja active Active
- 2019-12-10 US US16/709,025 patent/US11339021B2/en active Active
- 2019-12-11 CN CN201911262431.4A patent/CN111302117B/zh active Active
- 2019-12-11 ES ES19000556T patent/ES2893577T3/es active Active
- 2019-12-11 EP EP19000556.1A patent/EP3666700B1/de active Active
- 2019-12-11 PL PL19000556T patent/PL3666700T3/pl unknown
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009249178A (ja) * | 2008-04-11 | 2009-10-29 | Fuji Iron Works Co Ltd | 二軸ノーロスワインダー |
| JP2013245105A (ja) * | 2012-05-29 | 2013-12-09 | Fuji Iron Works Co Ltd | シート巻取装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| BR102019026088A2 (pt) | 2020-07-07 |
| TW202028097A (zh) | 2020-08-01 |
| CN111302117B (zh) | 2022-07-01 |
| ES2893577T3 (es) | 2022-02-09 |
| CN111302117A (zh) | 2020-06-19 |
| JP6918085B2 (ja) | 2021-08-11 |
| DE102018009632A1 (de) | 2020-06-18 |
| EP3666700A1 (de) | 2020-06-17 |
| US20200180890A1 (en) | 2020-06-11 |
| TWI782243B (zh) | 2022-11-01 |
| CA3064404A1 (en) | 2020-06-11 |
| PL3666700T3 (pl) | 2022-01-24 |
| EP3666700B1 (de) | 2021-09-08 |
| US11339021B2 (en) | 2022-05-24 |
| KR102314304B1 (ko) | 2021-10-20 |
| RU2737008C1 (ru) | 2020-11-24 |
| JP2020097489A (ja) | 2020-06-25 |
| DE102018009632B4 (de) | 2021-12-09 |
| CA3064404C (en) | 2022-04-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR102314304B1 (ko) | 웨브 재료의 릴을 감고 교체하는 장치 및 방법 | |
| CN104080719B (zh) | 卷筒退绕机和退绕方法 | |
| KR20120140661A (ko) | 웹 재료의 릴을 권취시키기 위한 기계 및 방법 | |
| US20060185796A1 (en) | Laminating apparatus | |
| CN103347804A (zh) | 复卷机及卷绕方法 | |
| CN101553422B (zh) | 回转卷绕机中的可摆动的定位辊 | |
| CN100415466C (zh) | 在切断机里移动原卷的装置和方法 | |
| JP7173519B2 (ja) | シート巻取装置 | |
| CN115279676B (zh) | 玻璃卷的制造方法以及玻璃卷的制造装置 | |
| CN1835884A (zh) | 回卷方法及回卷机 | |
| CN120001846A (zh) | 一种自动化卷桶机 | |
| CN113682036A (zh) | 不停机收放卷卷筒软包材料胶印机 | |
| EP0268544A2 (en) | Apparatus for laying a continuous strip of elastomeric material onto a surface | |
| EP3109192B1 (en) | Reel-up for reeling of a fiber web | |
| JP2003118897A (ja) | 親巻用スプール搬送装置 | |
| CN118753883B (zh) | 一种高速料带收放卷装置 | |
| KR102872894B1 (ko) | 전극시트 권취장치 | |
| CN223836730U (zh) | 收卷换卷机构和分切机 | |
| EP2578524A2 (en) | Web unwinding, slitting and rewinding apparatus and methods of processing webs | |
| JP2964083B1 (ja) | 2連スリッター装置 | |
| BR102019026088B1 (pt) | Dispositivo para bobinamento e troca de bobina de material em forma de fita e processo para tal | |
| JP2025080526A (ja) | ガラスロールの製造装置および製造方法 | |
| CN120646584A (zh) | 换卷装置及换卷控制方法 | |
| CN121872148A (zh) | 一种pet片材生产用全自动收卷切割一体装置及其方法 | |
| FI20235352A1 (en) | Winding device and method for winding a fiber web |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0109 | Patent application |
St.27 status event code: A-0-1-A10-A12-nap-PA0109 |
|
| PA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-PA0201 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
St.27 status event code: A-1-2-D10-D22-exm-PE0701 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
St.27 status event code: A-2-4-F10-F11-exm-PR0701 |
|
| PR1002 | Payment of registration fee |
St.27 status event code: A-2-2-U10-U11-oth-PR1002 Fee payment year number: 1 |
|
| PG1601 | Publication of registration |
St.27 status event code: A-4-4-Q10-Q13-nap-PG1601 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 4 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 5 |
|
| U11 | Full renewal or maintenance fee paid |
Free format text: ST27 STATUS EVENT CODE: A-4-4-U10-U11-OTH-PR1001 (AS PROVIDED BY THE NATIONAL OFFICE) Year of fee payment: 5 |