RU2201822C2 - Предварительно напряженный составной прокатный валок - Google Patents
Предварительно напряженный составной прокатный валок Download PDFInfo
- Publication number
- RU2201822C2 RU2201822C2 RU2001105881A RU2001105881A RU2201822C2 RU 2201822 C2 RU2201822 C2 RU 2201822C2 RU 2001105881 A RU2001105881 A RU 2001105881A RU 2001105881 A RU2001105881 A RU 2001105881A RU 2201822 C2 RU2201822 C2 RU 2201822C2
- Authority
- RU
- Russia
- Prior art keywords
- roll
- axis
- arbor
- band
- annular
- Prior art date
Links
- 238000005096 rolling process Methods 0.000 title claims abstract description 27
- 239000002131 composite material Substances 0.000 claims description 10
- 230000013011 mating Effects 0.000 claims description 6
- 210000003739 neck Anatomy 0.000 claims description 4
- 238000007514 turning Methods 0.000 abstract description 5
- 238000004519 manufacturing process Methods 0.000 abstract description 3
- 239000011324 bead Substances 0.000 abstract 5
- 230000000694 effects Effects 0.000 abstract 1
- 230000000284 resting effect Effects 0.000 abstract 1
- 239000000126 substance Substances 0.000 abstract 1
- 239000002184 metal Substances 0.000 description 6
- 229910000831 Steel Inorganic materials 0.000 description 5
- 239000010959 steel Substances 0.000 description 5
- 238000006073 displacement reaction Methods 0.000 description 4
- 238000010438 heat treatment Methods 0.000 description 3
- 238000000034 method Methods 0.000 description 3
- 230000006835 compression Effects 0.000 description 2
- 238000007906 compression Methods 0.000 description 2
- 230000005489 elastic deformation Effects 0.000 description 2
- 238000004364 calculation method Methods 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 230000003068 static effect Effects 0.000 description 1
Images
Landscapes
- Reduction Rolling/Reduction Stand/Operation Of Reduction Machine (AREA)
Abstract
Использование: изобретение относится к прокатному производству и может быть использовано при производстве прокатных валков. Сущность: в предварительно напряженном составном прокатном валке, содержащем ось с неприводной и приводной шейками, буртом и резьбовым участком, бандаж, насаженный на ось с гарантированным зазором и контактирующий с буртом оси, насаженную на резьбовой участок оси фиксирующую гайку, опертую в другой торец бандажа, на торцевых поверхностях бандажа дополнительно выполнены кольцевые проточки, а на сопряженных торцевых поверхностях бурта оси и фиксирующей гайки выполнены кольцевые выступы, причем внутренний диаметр кольцевых выступов меньше или равен внутреннему диаметру сопряженных кольцевых проточек. Кроме того, сопряженные внутренние поверхности кольцевых выступов и проточек могут быть выполнены с одинаковым углом, большим угла трения, а на торцевой поверхности бурта оси, контактирующей с бандажом, и на сопряженной с буртом оси торцевой поверхности бандажа могут быть выполнены радиальные или осевые пазы, в которых расположены шпонки. Изобретение обеспечивает снижение трудоемкости сборки валка, повышение надежности валка в работе при передаче усилия прокатки с бандажа на ось валка. 2 з.п.ф-лы, 1 табл., 1 ил.
Description
Изобретение относится к прокатному производству и может быть использовано при производстве прокатных валков.
Известен предварительно напряженный составной прокатный валок, содержащий бандаж, ось валка с буртом и фиксирующую гайку. При этом ось выполнена за одно целое с приводной и неприводной шейками валка. Известный валок предполагает свободную посадку бандажа на ось со значительным зазором, вследствие чего передача усилия и момента прокатки от оси валка к бандажу осуществляется за счет сил трения покоя в торцевых стыках деталей, обеспечиваемых необходимым усилием предварительного растяжения стальной оси и фиксирования этого растяжения с помощью фиксирующей гайки (1).
Недостатком данного предварительно напряженного составного валка является возможность смещения бандажа относительно оси валка при кратковременных перегрузках валка по давлению металла на валки или моменту прокатки.
Известен предварительно напряженный составной валок, в котором бандаж центрируется относительно оси валка кольцевыми расточками, контактирующими с кольцевыми поясками вала и втулки (2). В известном валке кольцевые расточки и пояски служат для центровки бандажа и устранения поперечного смещения бандажа от радиальных сил. Недостатком данного предварительно напряженного валка также является то, что кольцевые расточки бандажа и кольцевые пояски вала и втулки не могут быть использованы при сборке валка, при котором растяжение стальной оси проводят путем нагрева оси, посадки бандажа и фиксирования растяжения оси фиксирующей гайкой, так как при выборе диаметров расточки и пояска необходимо учитывать температурное линейное расширение пояска оси валка при нагреве оси в момент сборки валка и предусмотреть гарантированный зазор по диаметру расточки и пояска.
Известен составной прокатный валок, содержащий бандаж и несущую ось с неприводной и приводной шейками и буртом, контактирующим с торцом бандажа, насаженные на резьбовой хвостовик оси стяжные элементы, состоящие из резьбового кольца и гайки, а ось снабжена эксцентричным относительно оси вращения валка кольцевым выступом, расположенным со стороны бурта, при этом по внутреннему диаметру бандажа выполнена ответная кольцевая канавка, а ширина выступов резьбы резьбового кольца меньше ширины профиля резьбовых канавок на хвостовике оси на величину s=(0,001-0,002)•D, где D - наружный диаметр бандажа, что позволяет обеспечить деформацию оси на ту же величину без дополнительного нагружения резьбы резьбового кольца при предварительном растяжении стальной оси и сжатии бандажа при сборке валка (3) - ближайший аналог.
В известном валке эксцентричные относительно оси вращения валка кольцевые выступы служат для обеспечения передачи крутящего момента, частично для центровки бандажа и обеспечения отсутствия поперечного смещения бандажа. Недостатком данного предварительно напряженного валка является то, что кольцевые канавки бандажа и кольцевые выступы оси могут быть использованы только для предварительно напряженных составных валков, которые собирают путем растяжения оси валка посредством гидравлической гайки и фиксирования этого растяжения оси с помощью фиксирующей гайки. В случае сборки валка, при котором растяжение стальной оси проводят путем нагрева оси, посадки бандажа и фиксирования растяжения оси фиксирующей гайкой, кольцевые канавки бандажа и кольцевые выступы оси валка не могут обеспечить центровку и отсутствие поперечного смещения бандажа, так как при выборе диаметров канавки и выступа необходимо учитывать температурное линейное расширение выступа оси валка при нагреве оси в момент сборки валка и предусмотреть гарантированный зазор по диаметру канавки и выступа.
Задачей, на решение которой направлено предлагаемое изобретение, является снижение трудоемкости сборки валка, повышение надежности валка в работе при передаче усилия прокатки с бандажа на ось валка.
Это достигается тем, что в предварительно напряженном составном прокатном валке, содержащем ось с неприводной и приводной шейками, буртом и резьбовым участком, бандаж, насаженный на ось с гарантированным зазором и контактирующий с буртом оси, насаженную на резьбовой участок оси фиксирующую гайку, опертую в другой торец бандажа, на торцевых поверхностях бандажа дополнительно выполнены кольцевые проточки, а на сопряженных торцевых поверхностях бурта оси и фиксирующей гайки выполнены кольцевые выступы, причем внутренний диаметр кольцевых выступов меньше или равен внутреннему диаметру сопряженных кольцевых проточек. Кроме того, сопряженные внутренние поверхности кольцевых выступов и проточек могут быть выполнены с одинаковым углом, большем угла трения, а на торцевой поверхности бурта оси, контактирующей с бандажом, и на сопряженной с буртом оси торцевой поверхности бандажа могут быть выполнены радиальные или осевые пазы, в которых расположены шпонки.
На чертеже показан описываемый валок, продольный разрез. Прокатный валок содержит ось 1 с буртом 2 и резьбовым участком 3, бандаж 4, размещенный на оси валка с гарантированным зазором и сжатый между буртом 2 оси валка и фиксирующей гайкой 5. На контактирующей с бандажом торцевой поверхности бурта 2 оси валка выполнены кольцевой выступ 6 и радиальные пазы 7, в которых расположены торцевые шпонки 8. На контактирующей с бандажом торцевой поверхности фиксирующей гайки 5 выполнен кольцевой выступ 9. На торцевых поверхностях бандажа 4 выполнены кольцевые проточки 10, а на контактирующей с буртом оси торцевой поверхности бандажа дополнительно выполнены радиальные пазы 11, в которые входят торцевые шпонки 8.
Сборка валка и его работа осуществляются следующим образом.
Перед сборкой валка ось 1 валка предварительно нагревают до температуры То, определяемой в зависимости от требуемого усилия предварительного напряжения, суммарной податливости деталей, суммарной контактной жесткости сопряженных деталей, длины бандажа, температурного коэффициента линейного расширения оси валка и температуры бандажа при сборке. Требуемое осевое усилие предварительного напряжения валка после сборки определяется по следующей зависимости:
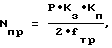
где Р - максимальное давление металла на валки при прокатке;
fтр - коэффициент трения в стыках бандаж - бурт оси и бандаж - фиксирующая гайка;
Кз - коэффициент запаса по давлению прокатки
Кп - коэффициент, учитывающий снижение Nпр при эксплуатации валка.
где Р - максимальное давление металла на валки при прокатке;
fтр - коэффициент трения в стыках бандаж - бурт оси и бандаж - фиксирующая гайка;
Кз - коэффициент запаса по давлению прокатки
Кп - коэффициент, учитывающий снижение Nпр при эксплуатации валка.
Ось валка перед сборкой нагревается вместе с навинченной на резьбовой участок 3 фиксирующей гайкой 5. При этом фиксирующая гайка и бурт 2 оси валка также нагреваются до температуры ≥ То, внутренний диаметр кольцевых выступов бурта 6 и фиксирующей гайки 9 увеличивается и становится больше внутреннего диаметра кольцевых проточек 10 бандажа 4 и при сборке валка кольцевые выступы могут свободно входить в кольцевые проточки. После нагрева оси фиксирующая гайка снимается с оси валка, на ось надевается бандаж 4 и сразу закручивается фиксирующая гайка 5. При нагреве оси на участке посадки бандажа длина этого участка увеличивается. При охлаждении оси собранного валка ее длина стремится уменьшиться, но, так как бандаж 4 и фиксирующая гайка 5 препятствуют этому уменьшению, возникает осевое усилие предварительного напряжения валка. Под действием этой силы происходит упругая деформация элементов валка. При этом изменение длины оси, возникающее при ее нагреве, преобразуется в упругую деформацию оси и элементов валка, а также в деформацию по плоскостям контакта элементов валка. При охлаждении бурта оси валка и фиксирующей гайки внутренний диаметр кольцевых выступов 6 и 9 стремится уменьшиться и на сопряженных внутренних поверхностях контакта кольцевых выступов бурта оси и фиксирующей гайки с кольцевыми проточками бандажа возникают контактные давления, сжимающие бандаж и растягивающие кольцевые выступы.
Осевое усилие предварительного напряжения валка ограничено прочностью элементов валка. При этом наиболее слабым элементом валка является резьбовое соединение оси и фиксирующей гайки. Напряжение смятия резьбы, определяемое по известным методикам, не должно превышать допустимого напряжения смятия резьбы, принимаемого для предварительно напряженных валков равным 0,3 [σт]. Поэтому допустимое осевое усилие предварительного напряжения валка может быть меньше требуемого осевого усилия и при работе валка возможно смещение бандажа относительно оси валка, что недопустимо, а также снижаются силы трения покоя, которые препятствуют проворачиванию бандажа относительно оси валка. Наличие кольцевых выступов бурта оси, фиксирующей гайки и кольцевых проточек бандажа, сопряжение которых выполнено с натягом, приводит к возникновению контактных давлений и контактных радиальных сил, сжимающих бандаж, что препятствует смещению бандажа в радиальном направлении при кратковременных перегрузках при прокатке. Кроме того, кольцевые выступы выполняют функции шпонок, работающих на срез в радиальном направлении.
Для повышения надежности работы валка при передаче крутящего момента и устранения возможности проворачивания бандажа относительно оси валка при кратковременных перегрузках по моменту прокатки возможна установка торцевых шпонок 8.
С целью упрощения разборки валка, которая может проводиться, например, после прорезки бандажа на токарном станке, внутренние сопряженные поверхности кольцевых выступов и проточек могут быть выполнены с одинаковым углом β, большем угла трения. При этом отвинчивание фиксирующей гайки и снятие бандажа с бурта оси валка будет проходить без заклинивания кольцевых выступов 6 и 9 в кольцевых проточках бандажа 10.
Пример конкретного выполнения
Рассмотрим пример определения основных размеров элементов валка и рабочих параметров для предварительно напряженного валка мелкосортного стана с размером бочки валка 400х710 мм. Максимальный момент прокатки 4,79 тн•м, максимальное давление металла на валка при прокатке 85,55 тн.
Рассмотрим пример определения основных размеров элементов валка и рабочих параметров для предварительно напряженного валка мелкосортного стана с размером бочки валка 400х710 мм. Максимальный момент прокатки 4,79 тн•м, максимальное давление металла на валка при прокатке 85,55 тн.
Задаем основные размеры элементов валка: наружный диаметр бандажа 400 мм, внутренний диаметр бандажа 246 мм, длина бандажа 585 мм, материал оси валка - сталь 50, диаметр оси валка 245 мм, диаметр бурта оси и наружный диаметр фиксирующей гайки 345 мм. Резьба упорная усиленная 240х8 мм по ГОСТ 13535-87, внутренний диаметр резьбы гайки 232 мм. Ширина фиксирующей гайки 75 мм. Внутренний диаметр кольцевых проточек бандажа 285 мм, наружный диаметр кольцевых проточек бандажа 305 мм и 310 мм. Ширина кольцевых выступов 3 мм. Натяг по внутреннему диаметру кольцевых выступов бурта оси и фиксирующей гайки задаем в пределах от 0 до 0,9 мм. Наружный диаметр кольцевых выступов 303 и 308 мм.
По известным методикам определяем допустимое осевое усилие предварительного сжатия валка из условия смятия резьбы при допустимом напряжении смятия 0,3[σт]
Nдоп=0,3•40,4•π•(2402-2322)/4•(75/8)=
=336,97 тн.
Nдоп=0,3•40,4•π•(2402-2322)/4•(75/8)=
=336,97 тн.
При этом допустимое давление на бандаж составит
Рдоп=Nдоп•fтр=336,97•0,17=57,29 тн.
Рдоп=Nдоп•fтр=336,97•0,17=57,29 тн.
То есть допустимое давление на бандаж (57,29 тн) меньше максимального давления металла на валки при прокатке (85,55 тн) и без кольцевых выступов и проточек при прокатке произойдет смещение бандажа относительно оси валка.
Допустимый момент на бандаже составит
Мдоп=Рдоп•(Dбрт+Dоси)/4/1000=
=57,29•(345+245)/4/1000=8,45 тн•м.
Мдоп=Рдоп•(Dбрт+Dоси)/4/1000=
=57,29•(345+245)/4/1000=8,45 тн•м.
То есть допустимый момент на бандаже больше максимального момента прокатки и коэффициент запаса по моменту составляет 1,76.
При установке одной торцевой шпонки шириной 40 мм момент среза шпонки, определенный по известным методикам расчета, составит 2,38 тн•м и коэффициент запаса по моменту прокатки составит 2,26. Для одной торцевой шпонки шириной 60 мм будет соответственно 3,58 тн•м и 2,51.
В таблице приведены значения радиальной силы по контакту кольцевых выступов бурта оси и фиксирующей гайки с кольцевыми проточками бандажа, сжимающих бандаж и растягивающих кольцевые выступы, определенных по известным методикам расчета составных толстостенных труб, для натяга по внутреннему диаметру кольцевых выступов бурта оси и фиксирующей гайки, равного 0-0,9 мм, значения радиальной силы среза кольцевого выступа и суммарного допустимого давления на бандаж. С увеличением натяга на поверхности контакта кольцевых проточек и кольцевых выступов радиальная сила увеличивается с 0 до 18,23 тн (для наружного диаметра кольцевой проточки 305 мм) и до 20,72 тн (для наружного диаметра кольцевой проточки 310 мм). При этом коэффициент запаса по допустимому давлению металла на валки, составляющий при отсутствии кольцевых проточек и выступов 0,67, увеличивается с учетом радиальных сил среза кольцевых выступов до 1,76 и 2,02 соответственно.
В предлагаемой конструкции составного предварительно напряженного прокатного валка наличие силовых центрирующих элементов, состоящих из кольцевых проточек бандажа и кольцевых выступов бурта оси валка и фиксирующей гайки, позволяет на стадии проектирования и сборки валка обеспечить прочность элементов валка и работу валка с требуемым коэффициентом запаса по допустимому давлению металла на валки и моменту прокатки.
Источники информации
1. Сапожников А.Я. Предварительно напряженные составные валки сортовых станов. - М.: ЦНИИТЭИтяжмаш. Металлургическое оборудование, сер. 1, вып.2, 1991.
1. Сапожников А.Я. Предварительно напряженные составные валки сортовых станов. - М.: ЦНИИТЭИтяжмаш. Металлургическое оборудование, сер. 1, вып.2, 1991.
2. То же, стр.16.
3. А.С. СССР 1731313, кл. В 21 В 27/02, 1992.
Claims (3)
1. Предварительно напряженный составной прокатный валок, содержащий ось с неприводной и приводной шейками, буртом и резьбовым участком, бандаж, насаженный на ось с гарантированным зазором и контактирующий с буртом оси, насаженную на резьбовой участок оси фиксирующую гайку, опертую в другой торец бандажа, отличающийся тем, что на торцевых поверхностях бандажа выполнены кольцевые проточки, а на сопряженных торцевых поверхностях бурта оси и фиксирующей гайки выполнены кольцевые выступы, причем внутренний диаметр кольцевых выступов меньше или равен внутреннему диаметру кольцевых проточек.
2. Валок по п.1, отличающийся тем, что сопряженные поверхности кольцевых выступов и проточек выполнены с одинаковым углом, большим угла трения.
3. Валок по п. 1, отличающийся тем, что на торцевой поверхности бурта оси, контактирующей с бандажом, и на сопряженной с буртом оси торцевой поверхности бандажа выполнены пазы, в которых установлены шпонки.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2001105881A RU2201822C2 (ru) | 2001-03-02 | 2001-03-02 | Предварительно напряженный составной прокатный валок |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2001105881A RU2201822C2 (ru) | 2001-03-02 | 2001-03-02 | Предварительно напряженный составной прокатный валок |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| RU2001105881A RU2001105881A (ru) | 2003-03-27 |
| RU2201822C2 true RU2201822C2 (ru) | 2003-04-10 |
Family
ID=20246774
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU2001105881A RU2201822C2 (ru) | 2001-03-02 | 2001-03-02 | Предварительно напряженный составной прокатный валок |
Country Status (1)
| Country | Link |
|---|---|
| RU (1) | RU2201822C2 (ru) |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SU554897A1 (ru) * | 1976-01-04 | 1977-04-25 | Магнитогорский горно-металлургический институт им.Г.И.Носова | Составной прокатный валок |
| SU1731313A1 (ru) * | 1990-02-28 | 1992-05-07 | Магнитогорский горно-металлургический институт им.Г.И.Носова | Составной прокатный валок |
| RU2056958C1 (ru) * | 1993-07-05 | 1996-03-27 | Акционерное общество "Электростальский завод тяжелого машиностроения" | Сборный валок пильгерстана холодной прокатки труб |
-
2001
- 2001-03-02 RU RU2001105881A patent/RU2201822C2/ru not_active IP Right Cessation
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SU554897A1 (ru) * | 1976-01-04 | 1977-04-25 | Магнитогорский горно-металлургический институт им.Г.И.Носова | Составной прокатный валок |
| SU1731313A1 (ru) * | 1990-02-28 | 1992-05-07 | Магнитогорский горно-металлургический институт им.Г.И.Носова | Составной прокатный валок |
| RU2056958C1 (ru) * | 1993-07-05 | 1996-03-27 | Акционерное общество "Электростальский завод тяжелого машиностроения" | Сборный валок пильгерстана холодной прокатки труб |
Non-Patent Citations (1)
| Title |
|---|
| САПОЖНИКОВ А.Я. Предварительно напряженные составные валки сортовых станов. - М.: ЦНИИТЭИтяжмаш. Металлургическое оборудование, сер., 1, вып.2, 1991. * |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US4622730A (en) | Apparatus to mechanically stress a bolt-type fastener | |
| USRE33490E (en) | Apparatus to mechanically stress a bolt-type fastener | |
| JPH04228212A (ja) | ローリングミルのロール及び撓み型ロールの組立て方法 | |
| CN101322979B (zh) | 一种组合轧辊 | |
| CN115351533A (zh) | 一种联轴器安装方法 | |
| EP1378298A3 (en) | Rolling mill roll assembly | |
| CA1176876A (en) | Rolling mill roll assembly | |
| US3833982A (en) | Method of mounting rings of hard sintered metal on a rolling cylinder | |
| KR100352960B1 (ko) | 압연기 롤 조립체 | |
| US4961261A (en) | Roll for mill and method of making a roll for a mill | |
| US4117705A (en) | Work reducing and pressure applying | |
| US4838831A (en) | Coupling for connecting two shafts | |
| JPH10146605A (ja) | スリーブロール | |
| RU2226134C2 (ru) | Предварительно напряженный составной прокатный валок | |
| CN212349892U (zh) | 棒线材轧机接轴的辊端结构 | |
| JP2001314906A (ja) | 圧延用スリーブロールとその組立方法 | |
| RU2185905C2 (ru) | Способ сборки составных прокатных валков | |
| JP2926431B2 (ja) | 圧延ロール及びそれを用いた圧延機並びに圧延ロールの製造方法 | |
| JPS5940081Y2 (ja) | 圧延ロ−ル | |
| JPH1024303A (ja) | ロールおよびその組立て方法 | |
| JPS6148614A (ja) | 油膜軸受 | |
| KR0120720Y1 (ko) | 선재조압연용 콤포지트롤 | |
| JP2001087806A (ja) | 圧延用組立式スリーブロール | |
| JP2000210706A (ja) | 複合スリ―ブロ―ル | |
| JPH032321Y2 (ru) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| MM4A | The patent is invalid due to non-payment of fees |
Effective date: 20100303 |