RU2215832C2 - Способ электролитно-разрядной очистки сварочной проволоки - Google Patents
Способ электролитно-разрядной очистки сварочной проволоки Download PDFInfo
- Publication number
- RU2215832C2 RU2215832C2 RU2001129923/02A RU2001129923A RU2215832C2 RU 2215832 C2 RU2215832 C2 RU 2215832C2 RU 2001129923/02 A RU2001129923/02 A RU 2001129923/02A RU 2001129923 A RU2001129923 A RU 2001129923A RU 2215832 C2 RU2215832 C2 RU 2215832C2
- Authority
- RU
- Russia
- Prior art keywords
- electrolyte
- reservoir
- welding wire
- window
- power source
- Prior art date
Links
- 238000004140 cleaning Methods 0.000 title claims abstract description 20
- 238000000034 method Methods 0.000 title claims abstract description 16
- 238000003466 welding Methods 0.000 title claims abstract description 13
- 239000003792 electrolyte Substances 0.000 claims abstract description 16
- CDBYLPFSWZWCQE-UHFFFAOYSA-L Sodium Carbonate Chemical compound [Na+].[Na+].[O-]C([O-])=O CDBYLPFSWZWCQE-UHFFFAOYSA-L 0.000 claims abstract description 8
- 239000007864 aqueous solution Substances 0.000 claims abstract description 4
- 238000005192 partition Methods 0.000 claims abstract description 4
- 229910000029 sodium carbonate Inorganic materials 0.000 claims abstract description 4
- VEXZGXHMUGYJMC-UHFFFAOYSA-M Chloride anion Chemical compound [Cl-] VEXZGXHMUGYJMC-UHFFFAOYSA-M 0.000 claims abstract 2
- 238000005272 metallurgy Methods 0.000 abstract description 2
- 239000000126 substance Substances 0.000 abstract 1
- FAPWRFPIFSIZLT-UHFFFAOYSA-M Sodium chloride Chemical compound [Na+].[Cl-] FAPWRFPIFSIZLT-UHFFFAOYSA-M 0.000 description 4
- NBIIXXVUZAFLBC-UHFFFAOYSA-N Phosphoric acid Chemical compound OP(O)(O)=O NBIIXXVUZAFLBC-UHFFFAOYSA-N 0.000 description 2
- 238000009826 distribution Methods 0.000 description 2
- 229910052751 metal Inorganic materials 0.000 description 2
- 239000002184 metal Substances 0.000 description 2
- 150000002739 metals Chemical class 0.000 description 2
- BWHMMNNQKKPAPP-UHFFFAOYSA-L potassium carbonate Chemical compound [K+].[K+].[O-]C([O-])=O BWHMMNNQKKPAPP-UHFFFAOYSA-L 0.000 description 2
- 239000011780 sodium chloride Substances 0.000 description 2
- 239000000243 solution Substances 0.000 description 2
- ZCYVEMRRCGMTRW-UHFFFAOYSA-N 7553-56-2 Chemical compound [I] ZCYVEMRRCGMTRW-UHFFFAOYSA-N 0.000 description 1
- LFQSCWFLJHTTHZ-UHFFFAOYSA-N Ethanol Chemical compound CCO LFQSCWFLJHTTHZ-UHFFFAOYSA-N 0.000 description 1
- 229910000147 aluminium phosphate Inorganic materials 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 229910052740 iodine Inorganic materials 0.000 description 1
- 239000011630 iodine Substances 0.000 description 1
- 238000011089 mechanical engineering Methods 0.000 description 1
- 238000002844 melting Methods 0.000 description 1
- 230000008018 melting Effects 0.000 description 1
- 230000007935 neutral effect Effects 0.000 description 1
- 229910000027 potassium carbonate Inorganic materials 0.000 description 1
- 231100000331 toxic Toxicity 0.000 description 1
- 230000002588 toxic effect Effects 0.000 description 1
- -1 welding wire Chemical class 0.000 description 1
Images
Landscapes
- Cleaning And De-Greasing Of Metallic Materials By Chemical Methods (AREA)
Abstract
Изобретения относятся к электролитной очистке поверхности металлов, в частности сварочной проволоки, и может найти применение в металлургии, строительстве и различных отраслях машиностроения. Сначала ведут катодную обработку в электролите - водном растворе хлорида и/или карбоната натрия в закрытой емкости, подключенной к плюсовой шине источника питания, затем во второй закрытой емкости, рабочая длина которой более чем в два раза превышает рабочую длину первой емкости и которая отделена от первой диэлектрической перегородкой с окном, площадь которого более чем в полтора раза превышает суммарную площадь входного окна первой емкости и выходного окна второй емкости. Через окна без контакта пропускают сварочную проволоку, подключенную через правящие ролики к нулевой шине источника питания. В результате повышается производительность процесса. 2 ил.
Description
Изобретение относится к электролитной очистке поверхности металлов, преимущественно сварочной проволоки, и может найти применение в металлургии, строительстве, машиностроении.
Известен способ электролитно-разрядной очистки сварочной проволоки (см. описание к авторскому свидетельству СССР 1599446, MПK 5 С 25 F 1/00, опубл. 1990), в соответствии с которым очистку осуществляют в электролите на основе ортофосфорной кислоты с добавлением 15% спиртового раствора йода путем анодной обработки при плотности тока 1•103...1,2•103 А/дм2. Обладая высокой производительностью (скорость очистки 1,00. . . 1,25 м/с), способ по а.с. 1599446 имеет существенный недостаток - использование высокотоксичных компонентов требует дополнительных затрат на защиту окружающей среды. Кроме того, на очистку требуются значительные энергетические затраты.
Авторским свидетельством СССР 296829, МПК 1 С 25 F 1/00, публ. 1971 защищен способ электролитно-разрядной очистки металлов, включающий электрохимическую катодную обработку изделий в 3...20% водном растворе карбоната натрия или калия, хлорида натрия при плотности тока 0,8•103... 1,0•103 А/дм2 и напряжении 90. . . 190 В. Недостаток этого способа - сравнительно низкое качество очистки сварочной проволоки.
Наиболее близким к заявляемому техническому решению является способ электролитно-разрядной очистки длинномерных изделий, защищенный патентом РФ 206803, МПК 6 С 25 F 1/00, публ. 1994, который принят в качестве прототипа. Недостаток прототипа - по производительности ограничена 1,5...2,0 м/с.
Технический результат, на достижение которого направлено изобретение, - повышение производительности очистки сварочной проволоки.
Указанный технический результат достигается тем, что в способе электролитно-разрядной очистки сварочной проволоки, включающем катодную обработку в электролите - водном растворе хлорида и/или карбоната натрия, обработку ведут сперва в закрытой емкости, подключенной к плюсовой шине источника питания, а затем во второй замкнутой емкости, рабочая длина которой более чем в два раза превышает рабочую длину первой емкости и которая отделена от первой диэлектрической перегородкой с окном, площадь которого более чем в 1,5 раза превышает суммарную площадь входного окна первой емкости и выходного окна второй емкости, через которые без контакта пропускают очищаемую сварочную проволоку, через направляющие ролики подключенную к нулевой шине источника питания.
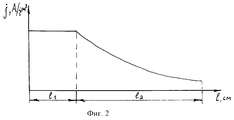
Изобретение поясняется чертежами. На фиг.1 схематично изображено устройство, с помощью которого реализуется заявленный способ, на фиг.2 показано распределение плотности тока по длине обработки сварочной проволоки.
Заявленный способ реализуется следующим образом. Сварочную проволоку 1(фиг. 1) пропускают через окна 7 и 9 емкостей 2 и 3, разделенных диэлектрической перегородкой 5 с окном 6. Положение проволоки 1 в окнах 6, 7 и 9 фиксируется направляющими роликами 8. Плюсовая шина (анод) источника питания 4 соединена с емкостью 2, нулевая шина (катод) через ролики 8 с проволокой 1. Из открытой емкости 12 с помощью насоса 14 через диэлектрический трубопровод 13 электролит под давлением 1,5...2,0 атм подают в емкость 2, из которой через окно 6 электролит поступает в емкость 3, а через отверстия 7 и 9 выливается назад в емкость 12, емкости 2 и 3 установлены на диэлектрической подставке 15. С включением насоса 14 емкости 2 и 3 заполняются электролитом, включается источник питания 4 и проволока 1 начинает с заданной скоростью перематываться с бабины 10 на бабину 11. В емкости 2 между ее стенками, являющимися анодом, и проволокой 1, являющейся катодом, возникает напряжение 150. ..200 В, проволока 1 подвергается интенсивному нагреву и осуществляется интенсивная плазменная очистка. Через электролит, протекающий через окно 6, положительный потенциал передается в входную часть емкости 3 и его распределение по длине емкости 3 будет соответствовать изображенному на фиг.2. Чем больше рабочая длина емкости 3, тем больше будет падение напряжения от входа к выходу емкости 3. Так как рабочая длина емкости 3 более чем в два раза превышает рабочую длину емкости 2, напряжение на выходе емкости 3 падает до 50. . .70 В и в результате в емкости 3 будет осуществляться и дополнительная очистка проволоки 1, и ее охлаждение. Это позволяет повысить скорость прохождения проволоки через емкость без ухудшения качества очистки в 2...3 раза по сравнению со способом-прототипом.
Электролит в емкость 2 подают под давлением 1,5...2,0 атм. для обеспечения обмена электролита в емкости 3. При меньшем давлении в емкости 3 будет накапливаться отработанный электролит, большее давление приведет лишь к лишнему его расходу. Напряжение источника питания в пределах 150...200 В выбрано для интенсификации режима плазменной очистки. Повышение этого напряжения нежелательно, т.к. возможно оплавление проволоки, снижение не обеспечит увеличения скорости очистки. Концентрацию электролита желательно поддерживать на уровне 20...25%. Концентрация свыше 30% не влияет на скорость очистки, концентрация ниже 10% не позволяет увеличить скорость очистки.
Claims (3)
1. Способ элетролитно-разрядной очистки сварочной проволоки, включающий катодную обработку в электролите - водном растворе хлорида и/или карбоната натрия, отличающийся тем, что сначала обработку ведут в закрытой емкости, подключенной к плюсовой шине источника питания, а затем во второй закрытой емкости, рабочая длина которой более чем в два раза превышает рабочую длину первой емкости и которая отделена от первой диэлектрической перегородкой с окном, площадь которого более чем в полтора раза превышает суммарную площадь входного окна первой емкости и выходного окна второй емкости, через которые без контакта пропускают сварочную проволоку, подключенную через правящие ролики к нулевой шине источника питания.
2. Способ по п. 1, отличающийся тем, что напряжение питания устанавливают в пределах 150-200 В, а электролит в первую емкость подают под давлением 1,5-2,0 атм.
3. Способ по любому из пп. 1 и 2, отличающийся тем, что используют электролит с концентрацией 10-30%.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2001129923/02A RU2215832C2 (ru) | 2001-11-05 | 2001-11-05 | Способ электролитно-разрядной очистки сварочной проволоки |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2001129923/02A RU2215832C2 (ru) | 2001-11-05 | 2001-11-05 | Способ электролитно-разрядной очистки сварочной проволоки |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| RU2001129923A RU2001129923A (ru) | 2003-07-10 |
| RU2215832C2 true RU2215832C2 (ru) | 2003-11-10 |
Family
ID=32027001
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU2001129923/02A RU2215832C2 (ru) | 2001-11-05 | 2001-11-05 | Способ электролитно-разрядной очистки сварочной проволоки |
Country Status (1)
| Country | Link |
|---|---|
| RU (1) | RU2215832C2 (ru) |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3900376A (en) * | 1972-11-08 | 1975-08-19 | Electricity Council | Cleaning of metal surfaces |
| US4265678A (en) * | 1977-12-27 | 1981-05-05 | Tokyo Rope Mfg. Co., Ltd. | Metal wire cord |
| SU1599446A1 (ru) * | 1987-06-29 | 1990-10-15 | Институт Электросварки Им.Е.О.Патона | Способ электролитно-разр дной очистки сварочной проволоки |
| RU2041297C1 (ru) * | 1992-09-04 | 1995-08-09 | Сергей Алексеевич Матюхин | Способ очистки металлических деталей |
| RU2055947C1 (ru) * | 1994-02-22 | 1996-03-10 | Виталий Макарович Рябков | Способ очистки поверхности металлического изделия |
| RU2068038C1 (ru) * | 1993-06-10 | 1996-10-20 | Липецкий политехнический институт | Способ электролитно-разрядной очистки длинномерных изделий |
-
2001
- 2001-11-05 RU RU2001129923/02A patent/RU2215832C2/ru not_active IP Right Cessation
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3900376A (en) * | 1972-11-08 | 1975-08-19 | Electricity Council | Cleaning of metal surfaces |
| US4265678A (en) * | 1977-12-27 | 1981-05-05 | Tokyo Rope Mfg. Co., Ltd. | Metal wire cord |
| SU1599446A1 (ru) * | 1987-06-29 | 1990-10-15 | Институт Электросварки Им.Е.О.Патона | Способ электролитно-разр дной очистки сварочной проволоки |
| RU2041297C1 (ru) * | 1992-09-04 | 1995-08-09 | Сергей Алексеевич Матюхин | Способ очистки металлических деталей |
| RU2068038C1 (ru) * | 1993-06-10 | 1996-10-20 | Липецкий политехнический институт | Способ электролитно-разрядной очистки длинномерных изделий |
| RU2055947C1 (ru) * | 1994-02-22 | 1996-03-10 | Виталий Макарович Рябков | Способ очистки поверхности металлического изделия |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1115908B1 (en) | Natural gas-assisted steam electrolyzer | |
| JP4796733B2 (ja) | ガス分解装置およびそれを用いたプラズマ設備 | |
| KR100934303B1 (ko) | 스테인레스 스틸 스트립의 디스케일링, 피클링 및 마감처리/페시베이팅 방법 및 플랜트, 및 이에 의해 제조된 스트립 | |
| JP5146841B2 (ja) | メッキ装置 | |
| KR950027972A (ko) | 전해 활성수 생성 및 반도체 기판의 웨트 처리 | |
| CZ74695A3 (en) | Industrial waste water treatment method and apparatus for making the same | |
| PT1583719E (pt) | Método e aparelho para remoção de impurezas das águas residuais por electroflotação | |
| JP2984736B2 (ja) | 電解酸洗浄方法及び装置 | |
| EP0393192A4 (en) | Device for electrochemical treatment of articles | |
| GB1576195A (en) | Apparatus for continuous electrolytic descaling of steel wire with mill scales | |
| US4482440A (en) | Electrochemical cell and process for manufacturing temperature sensitive solutions | |
| CN206705755U (zh) | 一种循环水处理箱体装置 | |
| JPH0214020A (ja) | 金属束の牽引によって得られる金属繊維 | |
| CN205443463U (zh) | 钢丝阶梯酸洗工艺装备 | |
| US4973380A (en) | Process for etching copper base materials | |
| WO2000044964A1 (en) | Method and device for removing and suppressing scale of metal material | |
| FI110367B (fi) | Elektrolyyttinen pintakäsittelymenetelmä ja laite sen toteuttamista varten | |
| RU2375506C2 (ru) | Способ и устройство для травления металлов | |
| JPH08112573A (ja) | 洗浄装置および洗浄方法 | |
| CN106757256B (zh) | 氧化槽铝离子与硫酸回收和改用脉冲电源节能系统与工艺 | |
| CN1313411A (zh) | 不锈钢的中性盐电解液的处理装置、以及不锈钢的脱垢方法和装置 | |
| CN109534454A (zh) | 模块化常压电化学处理装置 | |
| EP1452166A4 (en) | HAIR REPAIR LIQUID CONTAINING WATER DISPERSED WITH ULTRAFINITE PARTICLES OF METAL OF TITANIUM GROUP BY UNDERWATER PLASMA DISCHARGE AND METHOD AND SYSTEM FOR ITS MANUFACTURE | |
| WO2012149382A1 (en) | Apparatus and method for reducing outer shells of metal or metal composition wires | |
| US4725374A (en) | Process and apparatus for etching copper base materials |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| MM4A | The patent is invalid due to non-payment of fees |
Effective date: 20031106 |