CN100577341C - 激光束加工机 - Google Patents
激光束加工机 Download PDFInfo
- Publication number
- CN100577341C CN100577341C CN200510108909A CN200510108909A CN100577341C CN 100577341 C CN100577341 C CN 100577341C CN 200510108909 A CN200510108909 A CN 200510108909A CN 200510108909 A CN200510108909 A CN 200510108909A CN 100577341 C CN100577341 C CN 100577341C
- Authority
- CN
- China
- Prior art keywords
- laser beam
- focus
- workpiece
- chuck table
- pulsed laser
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/02—Positioning or observing the workpiece, e.g. with respect to the point of impact; Aligning, aiming or focusing the laser beam
- B23K26/06—Shaping the laser beam, e.g. by masks or multi-focusing
- B23K26/0604—Shaping the laser beam, e.g. by masks or multi-focusing by a combination of beams
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/02—Positioning or observing the workpiece, e.g. with respect to the point of impact; Aligning, aiming or focusing the laser beam
- B23K26/06—Shaping the laser beam, e.g. by masks or multi-focusing
- B23K26/0604—Shaping the laser beam, e.g. by masks or multi-focusing by a combination of beams
- B23K26/0613—Shaping the laser beam, e.g. by masks or multi-focusing by a combination of beams having a common axis
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/02—Positioning or observing the workpiece, e.g. with respect to the point of impact; Aligning, aiming or focusing the laser beam
- B23K26/06—Shaping the laser beam, e.g. by masks or multi-focusing
- B23K26/062—Shaping the laser beam, e.g. by masks or multi-focusing by direct control of the laser beam
- B23K26/0622—Shaping the laser beam, e.g. by masks or multi-focusing by direct control of the laser beam by shaping pulses
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/02—Positioning or observing the workpiece, e.g. with respect to the point of impact; Aligning, aiming or focusing the laser beam
- B23K26/06—Shaping the laser beam, e.g. by masks or multi-focusing
- B23K26/067—Dividing the beam into multiple beams, e.g. multi-focusing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/08—Devices involving relative movement between laser beam and workpiece
- B23K26/083—Devices involving movement of the workpiece in at least one axial direction
- B23K26/0838—Devices involving movement of the workpiece in at least one axial direction by using an endless conveyor belt
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/36—Removing material
- B23K26/40—Removing material taking account of the properties of the material involved
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2101/00—Articles made by soldering, welding or cutting
- B23K2101/36—Electric or electronic devices
- B23K2101/40—Semiconductor devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2103/00—Materials to be soldered, welded or cut
- B23K2103/50—Inorganic materials other than metals or composite materials
Landscapes
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Engineering & Computer Science (AREA)
- Plasma & Fusion (AREA)
- Mechanical Engineering (AREA)
- Laser Beam Processing (AREA)
- Dicing (AREA)
Abstract
一种激光束加工机,包括用于固定工件的卡盘台、用于向固定在卡盘台上的该工件施加能够穿过该工件的激光束的激光束施加装置、和用于相对彼此移动卡盘台和激光束施加装置的加工进给装置,该激光束施加装置包括激光束振荡装置、用于传输由激光束振荡装置振荡的激光束的光学传输装置、和具有用于会聚由光学传输装置传输的激光束的单个聚光透镜的传输/会聚装置,其中该传输/会聚装置将由激光束振荡装置振荡的激光束会聚在两个或者多个焦点,通过所述单个聚光透镜使这些焦点在光轴方向和加工进给方向上移动。
Description
技术领域
本发明涉及一种通过施加能穿过工件的激光束例如脉冲激光束在工件的内部形成退化层的激光束加工机。
现有技术
在半导体器件的生产工艺中,通过以格状图案设置在包括适当衬底例如硅衬底、蓝宝石衬底、碳化硅衬底、钽酸锂衬底、玻璃衬底或者石英衬底的晶圆的正面上的称为“街道”的分隔线分隔多个区域,并且在每个分隔区形成电路(功能元件)例如IC或者LSI。通过沿着分隔线切割晶圆以将它分隔成每个在其上都形成有电路的区域来制造各个半导体器件。为了分隔晶圆,提出了各种使用激光束的方法。
美国专利号6,211,488和日本专利号3408805公开了一种晶圆分隔方法,该方法包括步骤:在晶圆的厚度方向的中间部分会聚激光束,并且沿着分隔线相对彼此移动脉冲激光束和晶圆以沿着分隔线在晶圆的厚度方向的中间部分形成退化层,然后,在晶圆上施加外力以便沿着退化层来分隔晶圆。
然而,可以想像得到,不仅在晶圆的厚度方向上的中间部分形成退化层,而且代替在厚度方向上的中间部分形成退化层或者除了在厚度方向上的中间部分形成退化层之外还沿着分隔线在从背面上至预定深度的部分或者从正面到预定深度的部分形成退化层。在任何一种情况中,为了通过向晶圆施加外力沿着分隔线精确地分隔晶圆,必须使退化层的厚度,也就是,退化层在晶圆的厚度方向上的尺寸相对较大。由于在脉冲激光束的焦点附近退化层的厚度为10到50μm,当将要增加退化层的厚度时,需要在晶圆厚度方向上改变脉冲激光束的焦点位置,然后反复地沿着每条分隔线相对彼此移动脉冲激光束和晶圆。因此,在晶圆很厚的情况下,形成足够厚的退化层以便将晶圆精确地分隔开需要花费很长时间。
为了解决上述问题,本申请人以前提出一种激光束加工机,如日本专利申请号2003-273341,其是如此构成的,以便于允许脉冲激光束可以在其光轴方向上彼此移动的至少两个点会聚。采用这种激光束加工机,可以同时在工件,即晶圆的厚度方向上彼此移动的至少两个焦点的位置形成退化层。然而,由于该激光束加工机施加其焦点在晶圆的厚度方向上的同一光轴上彼此偏离的激光束时,具有浅焦点的激光束阻碍具有深焦点的激光束的施加,由此使得不可能形成所需的退化层。
发明内容
本发明的目的是提供一种激光束加工机,该激光束加工机能够同时形成所需厚度的多个退化层,且不允许具有浅焦点的激光束阻碍具有深焦点的激光束的施加。
根据本发明,通过一种激光束加工机可以获得本发明的上述目的,该激光束加工机包括:用于固定工件的卡盘台、用于向固定在该卡盘台上的该工件施加能够穿过该工件的激光束的激光束施加装置、和用于相对彼此移动所述卡盘台和所述激光束施加装置的加工进给装置,该激光束施加装置包括激光束振荡装置、用于传输由该激光束振荡装置振荡的激光束的光学传输装置、和具有用于会聚由所述光学传输装置传输的激光束的单个聚光透镜的传输/会聚装置,其中,该传输/会聚装置使得由所述激光束振荡装置振荡的激光束在两个或者多个焦点会聚,通过所述单个聚光透镜使这些焦点在所述加工进给方向和固定在所述卡盘台上的工件的厚度方向上移动,其中,所述光学传输装置包括用于将由所述激光束振荡装置振荡的激光束分成第一激光束和第二激光束的分束器、用于在加工进给方向上移动所述第一激光束的焦点和所述第二激光束的焦点的焦点位置移动装置、和用于在固定在上述卡盘台上的工件的厚度方向上移动所述第一激光束和所述第二激光束中的其中一个的焦点的焦点深度移动装置,其中,该焦点位置移动装置具有多个镜子,并且通过改变所述多个镜子的安装角度来改变所述加工进给方向上所述第一激光束的焦点和所述第二激光束的焦点之间的位移至一距离,其中,所述第二激光束的焦点比所述第一激光束的焦点在所述工件的厚度方向上的位置深。
其中所述工件是晶圆,并且所述第一激光束和所述第二激光束沿所述晶圆的预定分隔线形成具有第一厚度和第二厚度的两个退化层。
其中,焦点深度移动装置改变激光束的光束发散角。
在本发明的激光束加工机中,由激光束振荡装置振荡的激光束会聚在两个或者多个焦点,在其光轴方向和它的加工进给方向上相对彼此移动这些焦点,由此形成在其中一个焦点的退化层不阻碍具有其它焦点的激光束的照射。因此,可以同时形成具有所需厚度的多个退化层。
附图简述
图1是根据本发明构造的激光束加工机的示意图;
图2是示出通过图1所示的激光束加工机在工件的内部同时形成两个退化层的状态的图;
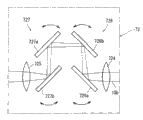
图3是设置在图1所示的激光束加工机中的焦点深度移动装置的另一个例子的示意图;以及
图4是设置在图1所示的激光束加工机中的焦点深度移动装置的再一个例子的示意图。
优选实施例
在下文中参考附图将具体描述根据本发明构造的激光束加工机的优选实施例。
图1是根据本发明构造的激光束加工机的示意图。所示出的加工机包括用于固定作为工件的晶圆2的卡盘台3和用4表示的激光束施加装置。
卡盘台3包括由多孔件形成或者具有多个吸入孔或者凹槽的吸附卡盘31,并且该吸附卡盘31和未示出的吸入装置连接。因此,附着到作为工件的晶圆2的其上形成电路的表面的一侧的保护带21设置在吸附卡盘31上,并通过触发(activating)未示出的吸入装置被吸入固定在卡盘台3上。因此,这样构成的卡盘台3如此构成使得可以通过未示出的加工进给装置在图1中的箭头X表示的加工进给方向上移动。因此,卡盘台3和激光束施加装置4可以在箭头X表示的加工进给方向上彼此相对移动。
激光束施加装置4包括脉冲激光束振荡装置5和用于传输和会聚由脉冲激光束振荡装置5振荡的脉冲激光束的传输/会聚装置6。脉冲激光束振荡装置5振荡能过穿过作为工件的晶圆2的脉冲激光束10。当晶圆2是包括硅衬底、碳化硅衬底、钽酸锂衬底、玻璃衬底或者石英衬底的晶圆时,作为这种脉冲激光束振荡装置5,可以使用用于振荡例如波长为1064nm的脉冲激光束10的YVO4脉冲激光束振荡器或者YAG脉冲激光振荡器。
将参考图1继续描述。激光束施加装置4的传输/会聚装置6插在脉冲激光束振荡装置5和作为固定在卡盘台3上的工件的晶圆2之间。在所述实施例中的传输/会聚装置6包括用于传输由脉冲激光束振荡装置5振荡的脉冲激光束的光学传输装置7和用于会聚由光学传输装置7传输的脉冲激光束的聚光透镜8,例如物镜。光学传输装置7包括分束器71、用于在作为固定在上述卡盘台3上的工件的晶圆2的厚度方向(即,在图1中箭头Z指示的方向)上移动激光束的焦点的焦点深度移动装置72,和用于在图1中的箭头X指示的加工进给方向上移动穿过焦点深度移动装置72的激光束的焦点的焦点位置移动装置73。焦点深度移动装置72由所述实施例中的凸透镜721构成。焦点位置移动装置73包括第一镜731、第二镜732和分束器733。
在上述激光束加工机中,由脉冲激光束振荡装置5振荡的脉冲激光束10被分束器71分成两个脉冲激光束10a和10b,也就是,直接穿过分束器71的第一脉冲激光束10a和由分束器71反射的基本上以直角改变它的方向的第二脉冲激光束10b。第一脉冲激光束10a穿过分束器733,并且通过聚光透镜8会聚在作为工件的晶圆2的内部的焦点Pa。
同时,第二脉冲激光束10b穿过作为焦点深度移动装置72的凸透镜721以改变其光束发散角。在所述的实施例中,在第二脉冲激光束10b穿过凸透镜721之后,它的发散角如此降低以致于使得随着它离凸透镜721越来越远它的直径逐渐变小。其发散角通过穿过凸透镜721已经被改变的第二脉冲激光束10b被第一镜731和第二镜732反射,并且被分束器733进一步反射,反射的角度相应于它们的安装角度。以相应于它的安装角度的角度已经被分束器733反射的第二脉冲激光束10b以形成在它的光轴L2和上述第一脉冲激光束10a的光轴L1之间的预定角度θ到达聚光透镜8。由于通过穿过作为上述焦点深度移动装置72的凸透镜721改变了入射到聚光透镜8上的第二脉冲激光束10b的发散角,所以它的直径也改变了。穿过聚光透镜8的第二脉冲激光束10b会聚在作为工件的晶圆2内部的焦点Pb。
如上所述,当入射到聚光透镜8上的第二脉冲激光束10b的光轴L2相对于第一脉冲激光束10a的光轴L1具有预定角度θ时,在图1中的箭头X指示的加工进给方向上,第二脉冲激光束10b的焦点Pb离第一脉冲激光束10a的焦点Pa的距离为“S”。通过改变第一镜731和第二镜732的安装角度可以适当地改变该位移“S”。当将要入射到物方聚光透镜8的第二脉冲激光束10b穿过作为焦点深度移动装置72的凸透镜721时,它的发散角改变,并且通过第一镜731、第二镜732和分束器733它的光束直径朝着聚光透镜8逐渐增加,由此,它的焦点Pb位于比第一脉冲激光束10a的焦点Pa深的位置(在图1中的较低位置),也就是,在光轴的方向上更加远离目标聚光透镜8。通过在光轴的方向上移动作为焦点深度移动装置72的凸透镜721可以适当地调整焦点Pb的深度。
当第一脉冲激光束10a会聚在焦点Pa时,从而,在作为工件的晶圆2中、在焦点Pa附近通常是在从焦点Pa朝向上的方向具有厚度T1的区域中形成退化层W1。另外,当第二脉冲激光束10b会聚在焦点Pb时,在作为工件的晶圆2中、在焦点Pb附近通常是在从焦点Pb朝向上的方向具有厚度T2的区域中形成退化层W2。在这点上,由于在图1中的箭头X指示的加工进给方向上,第二脉冲激光束10b的焦点Pb离第一脉冲激光束10a的焦点Pa的距离为“S”,因此第一脉冲激光束10a和第二脉冲激光束10b不相互干扰,并且具有浅焦点的第一脉冲激光束10a不妨碍具有较深焦点的第二脉冲激光束10b。因此,具有所需厚度的退化层W1和W2可以分别形成在第一脉冲激光束10a的焦点Pa附近和第二脉冲激光束10b的焦点Pb附近。形成在作为工件的晶圆2中的退化层通常熔化并且重新凝固(也就是说,当脉冲激光束10a和10b会聚时熔化,然后在脉冲激光束10a和10b会聚之后凝固),即,处于空隙或者裂缝的状态中,尽管这取决于晶圆2的材料和会聚的脉冲激光束10a和10b的强度。
如上所述,当施加脉冲激光束时,所述实施例中的激光束加工机例如在图1中向左的方向上移动卡盘台3(即,作为固定在卡盘台3上的工件的晶圆2)。结果,如图2所示,沿着晶圆内部的预定分隔线同时形成具有厚度T1和T2的两个退化层W1和W2。如上所述,根据所述实施例中的激光束加工机,可以在通过使用单个激光束施加装置4在作为工件的晶圆2的厚度方向彼此移动的两个区域中同时形成具有厚度T1和T2的退化层W1和W2。当将要连续形成退化层W1和W2时,例如,在图1的向左的方向上移动作为焦点深度移动装置72的凸透镜721以便向上移动第二脉冲激光束10b的焦点Pb,并且设置焦点Pb,使其位于比第一脉冲激光束10a的焦点Pa低厚度T2的位置。
例如如下所述来设置上述激光加工中的激光加工条件:
光源:LD激发的Q开关Nd:YVO4脉冲激光器
波长:1064nm
脉冲输出:2.5μJ
焦点直径:1μm
脉冲宽度:40ns
重复频率:100KHz
加工进给速度:100mm/sec
当作为工件的晶圆2很厚时,并且因此具有厚度T1和T2的退化层W1和W2不足以精确地沿着分隔线分隔晶圆,在光轴的方向上,即,在图1中的箭头Z指示的垂直方向上将激光束施加装置4和卡盘台3彼此相对移动预定距离。由此,当从激光束施加装置4施加脉冲激光束时,焦点Pa和焦点Pb在光轴方向上,也就是在作为工件的晶圆2的厚度方向上移动,并且卡盘台3在图1中的箭头X指示的加工进给方向上移动。结果,除了上述退化层W1和W2之外,在作为工件的晶圆中、在厚度方向上偏离的位置处还可以重新形成具有厚度T1和T2的退化层W1和W2。
参考图3随后给出焦点深度移动装置72的另一个例子的描述。
图3中所示的焦点深度移动装置72包括在光轴方向上彼此分隔开的第一凸透镜722和第二凸透镜723。在图3所示的焦点深度移动装置72中,在第二脉冲激光束10b穿过第一凸透镜722和第二凸透镜723之后,它的发散角的直径设计成随着它离第二凸透镜723越来越远而逐渐变大。通过在光轴的方向上移动第一凸透镜722或第二凸透镜723可以适当地调整第二脉冲激光束10b的发散角和入射到上述聚光透镜8上的第二脉冲激光束10b的光束直径,也就是,穿过焦点深度移动装置72并被上述聚光透镜8会聚的第二脉冲激光束10的焦点Pb的深度位置。
参考图4随后给出焦点深度移动装置72的再一个例子的描述。
图4所示的焦点深度移动装置72包括彼此分隔开的第三凸透镜724和第四凸透镜725,以及插在第三凸透镜724和第四凸透镜725之间的第一对镜子726和第二对镜子727。第一对镜子726由彼此平行并以其间保持它们隔开的状态固定在镜子固定件(未示出)上的第一镜726a和第二镜726b组成。第二对镜子727由彼此平行并以其间保持它们隔开的状态固定在镜子固定件(未示出)上的第一镜727a和第二镜727b组成。在图4所示的如此构成的焦点深度移动装置72中,在第二脉冲激光束10b穿过第三凸透镜724、第一对镜子726的第一镜726a和第二镜726b、第二对镜子727的第一镜727a和第二镜727b、以及第四凸透镜725之后,它的发散角的直径设计成随着它离第四凸透镜725越来越远而逐渐变大。通过改变第一对镜子726和第二对镜子727的安装角度来改变光路的长度可以适当地调整第二脉冲激光束10b的发散角和入射到上述聚光透镜8上的第二脉冲激光束10b的光束直径,也就是,穿过焦点深度移动装置72并被上述聚光透镜8会聚的第二脉冲激光束10b的焦点Pb的深度位置。对于安装角度的调整,在第一镜726a和第一镜727a分别点对称于第二镜726b和第二镜727b的点上转动用于固定第一对镜子726和第二对镜子727的镜子固定件(未示出)。
尽管参考附图借助于优选实施例已经描述了本发明,但是应当注意的是,本发明决不仅仅局限于上面的实施例,而是在不超出本发明范围的情况下可以以其它各种方式来改变或者修改。例如,在所述的实施例中,作为焦点深度移动装置的凸透镜72设置在第二脉冲激光束10b的路径中,但是焦点深度移动装置可以设置在第一脉冲激光束10a的路径中。此外,作为焦点深度移动装置的透镜可以是凸透镜或者一组透镜。另外,在所述的实施例中使用了脉冲激光束,但是在本发明中可以使用连续波激光束,例如CO2激光束。
Claims (3)
1、一种激光束加工机,包括:用于固定工件的卡盘台、用于向固定在该卡盘台上的该工件施加能够穿过该工件的激光束的激光束施加装置、和用于相对彼此移动所述卡盘台和所述激光束施加装置的加工进给装置,该激光束施加装置包括激光束振荡装置、用于传输由该激光束振荡装置振荡的激光束的光学传输装置、和具有用于会聚由所述光学传输装置传输的激光束的单个聚光透镜的传输/会聚装置,
其中,该传输/会聚装置使得由所述激光束振荡装置振荡的激光束在两个或者多个焦点会聚,通过所述单个聚光透镜使这些焦点在所述加工进给方向和固定在所述卡盘台上的工件的厚度方向上移动,
其中,所述光学传输装置包括用于将由所述激光束振荡装置振荡的激光束分成第一激光束和第二激光束的分束器、用于在加工进给方向上移动所述第一激光束的焦点和所述第二激光束的焦点的焦点位置移动装置、和用于在固定在上述卡盘台上的工件的厚度方向上移动所述第一激光束和所述第二激光束中的其中一个的焦点的焦点深度移动装置,
其中,该焦点位置移动装置具有多个镜子,并且通过改变所述多个镜子的安装角度来改变所述加工进给方向上所述第一激光束的焦点和所述第二激光束的焦点之间的位移至一距离,
其中,所述第二激光束的焦点比所述第一激光束的焦点在所述工件的厚度方向上的位置深。
2、根据权利要求1所述的激光束加工机,其中所述工件是晶圆,并且所述第一激光束和所述第二激光束沿所述晶圆的预定分隔线形成具有第一厚度和第二厚度的两个退化层。
3、根据权利要求1所述的激光束加工机,其中该焦点深度移动装置改变所述激光束的光束发散角。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004280870A JP4354376B2 (ja) | 2004-09-28 | 2004-09-28 | レーザ加工装置 |
| JP280870/2004 | 2004-09-28 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN1754646A CN1754646A (zh) | 2006-04-05 |
| CN100577341C true CN100577341C (zh) | 2010-01-06 |
Family
ID=36144225
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN200510108909A Expired - Lifetime CN100577341C (zh) | 2004-09-28 | 2005-09-28 | 激光束加工机 |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US7482553B2 (zh) |
| JP (1) | JP4354376B2 (zh) |
| CN (1) | CN100577341C (zh) |
Families Citing this family (20)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| TWI348408B (en) * | 2004-04-28 | 2011-09-11 | Olympus Corp | Laser processing device |
| KR101074408B1 (ko) * | 2004-11-05 | 2011-10-17 | 엘지디스플레이 주식회사 | 펨토초 레이저 발생장치 및 이를 이용한 기판의 절단방법 |
| JP2007142000A (ja) * | 2005-11-16 | 2007-06-07 | Denso Corp | レーザ加工装置およびレーザ加工方法 |
| JP5101869B2 (ja) * | 2006-11-15 | 2012-12-19 | 株式会社ディスコ | ウエーハの加工方法 |
| JP2010049110A (ja) * | 2008-08-22 | 2010-03-04 | Nec Corp | バーコードリーダ及びマルチフォーカス形成方法 |
| JP5940896B2 (ja) | 2012-06-05 | 2016-06-29 | 株式会社ディスコ | レーザー加工装置 |
| JP5965239B2 (ja) * | 2012-07-31 | 2016-08-03 | 三星ダイヤモンド工業株式会社 | 貼り合わせ基板の加工方法並びに加工装置 |
| JP6034097B2 (ja) | 2012-08-28 | 2016-11-30 | 株式会社ディスコ | レーザー加工装置 |
| JP6068882B2 (ja) | 2012-09-05 | 2017-01-25 | 株式会社ディスコ | レーザー加工装置 |
| CN102925938B (zh) * | 2012-09-14 | 2015-06-03 | 中国科学院半导体研究所 | 一种对激光镀层进行处理的系统 |
| DE102014201739B4 (de) * | 2014-01-31 | 2021-08-12 | Trumpf Laser- Und Systemtechnik Gmbh | Laserbearbeitungsvorrichtung sowie Verfahren zum Erzeugen zweier Teilstrahlen |
| RU2661977C1 (ru) * | 2014-07-03 | 2018-07-23 | Ниппон Стил Энд Сумитомо Метал Корпорейшн | Устройство лазерной обработки |
| JP6487184B2 (ja) | 2014-11-10 | 2019-03-20 | 株式会社ディスコ | レーザー発振機構 |
| JP6426443B2 (ja) | 2014-11-18 | 2018-11-21 | 株式会社ディスコ | レーザー加工装置 |
| JP6430790B2 (ja) | 2014-11-25 | 2018-11-28 | 株式会社ディスコ | レーザー加工装置 |
| CN108213697A (zh) * | 2016-12-14 | 2018-06-29 | 上海新昇半导体科技有限公司 | SiC晶体切片设备及切片方法 |
| CN108213745B (zh) * | 2016-12-16 | 2020-01-24 | 上海新昇半导体科技有限公司 | SiC晶体切片移动设备及移动方法 |
| US10562130B1 (en) | 2018-12-29 | 2020-02-18 | Cree, Inc. | Laser-assisted method for parting crystalline material |
| US10576585B1 (en) * | 2018-12-29 | 2020-03-03 | Cree, Inc. | Laser-assisted method for parting crystalline material |
| JP2022077223A (ja) * | 2020-11-11 | 2022-05-23 | 株式会社ディスコ | レーザー加工装置 |
Family Cites Families (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS55155314A (en) * | 1979-05-21 | 1980-12-03 | Nippon Telegr & Teleph Corp <Ntt> | Connecting method of optical fiber and its connector |
| JPS62246146A (ja) * | 1986-04-18 | 1987-10-27 | Nec Corp | 光デイスク情報消去方式及び光デイスク装置 |
| JPS63180801A (ja) * | 1987-01-23 | 1988-07-25 | Nikon Corp | アライメント装置 |
| JP2605090B2 (ja) * | 1988-03-28 | 1997-04-30 | 東京エレクトロン株式会社 | ビームアニール装置 |
| JPH02244289A (ja) * | 1989-03-17 | 1990-09-28 | Nippon Electric Ind Co Ltd | 多ビーム型バーコードリーダ |
| US5155323A (en) * | 1991-05-16 | 1992-10-13 | John Macken | Dual focus laser welding |
| US5283599A (en) * | 1991-07-08 | 1994-02-01 | Asahi Kogaku Kogyo Kabushiki Kaisha | Apparatus for combining and projecting images |
| JPH08180484A (ja) * | 1994-12-22 | 1996-07-12 | Matsushita Electric Ind Co Ltd | 記録媒体及び光学ヘッド |
| JP3453972B2 (ja) * | 1995-12-27 | 2003-10-06 | トヨタ自動車株式会社 | レーザ溶接方法および装置 |
| US6211488B1 (en) * | 1998-12-01 | 2001-04-03 | Accudyne Display And Semiconductor Systems, Inc. | Method and apparatus for separating non-metallic substrates utilizing a laser initiated scribe |
| US6417485B1 (en) * | 2000-05-30 | 2002-07-09 | Igor Troitski | Method and laser system controlling breakdown process development and space structure of laser radiation for production of high quality laser-induced damage images |
| JP3408805B2 (ja) | 2000-09-13 | 2003-05-19 | 浜松ホトニクス株式会社 | 切断起点領域形成方法及び加工対象物切断方法 |
| JP2005028438A (ja) * | 2003-07-11 | 2005-02-03 | Disco Abrasive Syst Ltd | レーザ光線を利用する加工装置 |
| JP2005268752A (ja) * | 2004-02-19 | 2005-09-29 | Canon Inc | レーザ割断方法、被割断部材および半導体素子チップ |
| EP1721695A4 (en) * | 2004-03-05 | 2009-04-01 | Olympus Corp | LASER PROCESSING FACILITY |
| JP2006123228A (ja) * | 2004-10-27 | 2006-05-18 | Disco Abrasive Syst Ltd | レーザ加工方法およびレーザ加工装置 |
-
2004
- 2004-09-28 JP JP2004280870A patent/JP4354376B2/ja not_active Expired - Lifetime
-
2005
- 2005-09-13 US US11/224,066 patent/US7482553B2/en active Active
- 2005-09-28 CN CN200510108909A patent/CN100577341C/zh not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| JP4354376B2 (ja) | 2009-10-28 |
| US7482553B2 (en) | 2009-01-27 |
| CN1754646A (zh) | 2006-04-05 |
| JP2006095529A (ja) | 2006-04-13 |
| US20060076326A1 (en) | 2006-04-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US7402773B2 (en) | Laser beam processing machine | |
| US7538048B2 (en) | Laser beam processing machine | |
| US7482553B2 (en) | Laser beam processing machine | |
| US7223937B2 (en) | Laser beam processing method and laser beam processing machine | |
| US7714249B2 (en) | Laser beam processing machine | |
| US7553777B2 (en) | Silicon wafer laser processing method and laser beam processing machine | |
| US7459655B2 (en) | Laser beam processing machine | |
| US7364986B2 (en) | Laser beam processing method and laser beam machine | |
| CN100388428C (zh) | 利用激光束的处理装置 | |
| KR100829876B1 (ko) | 레이저 기계가공의 제어 | |
| JP6059059B2 (ja) | レーザ加工方法 | |
| JP4791248B2 (ja) | レーザー加工装置 | |
| CN111069793A (zh) | 一种双脉冲激光隐形切割的方法 | |
| EP1341638A1 (en) | Laser machining of semiconductor materials | |
| CN102639280A (zh) | 激光加工及切割系统与方法 | |
| JP2006315017A (ja) | レーザ切断方法および被切断部材 | |
| US20080011725A1 (en) | Laser beam processing machine | |
| US7919725B2 (en) | Via hole forming method | |
| US7935910B2 (en) | Method of laser drilling vias | |
| JP2005109322A (ja) | レーザーダイシング装置 | |
| US7332415B2 (en) | Silicon wafer dividing method and apparatus | |
| US20060249496A1 (en) | Processing method and apparatus using laser beam | |
| JP4640945B2 (ja) | レーザー加工方法 | |
| TW202430308A (zh) | 雷射切割以控制飛濺 | |
| JP4333172B2 (ja) | レーザ加工装置およびレーザ加工方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C06 | Publication | ||
| PB01 | Publication | ||
| C10 | Entry into substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CX01 | Expiry of patent term | ||
| CX01 | Expiry of patent term |
Granted publication date: 20100106 |