EP0392952A1 - Procédé et installation de coulée de produits métalliques minces - Google Patents
Procédé et installation de coulée de produits métalliques minces Download PDFInfo
- Publication number
- EP0392952A1 EP0392952A1 EP90470010A EP90470010A EP0392952A1 EP 0392952 A1 EP0392952 A1 EP 0392952A1 EP 90470010 A EP90470010 A EP 90470010A EP 90470010 A EP90470010 A EP 90470010A EP 0392952 A1 EP0392952 A1 EP 0392952A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- mold
- section
- product
- thickness
- solidified
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/12—Accessories for subsequent treating or working cast stock in situ
- B22D11/1206—Accessories for subsequent treating or working cast stock in situ for plastic shaping of strands
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/04—Continuous casting of metals, i.e. casting in indefinite lengths into open-ended moulds
- B22D11/0408—Moulds for casting thin slabs
Definitions
- the present invention relates to a process for the continuous casting of thin metallic products, in particular steel, such as thin slabs, according to which the molten metal is poured into a mold of elongated section and the thickness of the product from the mold is reduced. directly at the outlet thereof while the core of said product is not yet solidified.
- It also relates to a casting installation, allowing the implementation of this process, comprising a mold with cooled fixed walls and a device located directly downstream of the mold, intended to reduce the thickness of the cast product to bring it to the 'final thickness desired for the thin product, this device comprising two clamping members, for joining or at least bringing the solidified walls of the product from the ingot mold, generally constituted by cylinders acting on said product in the manner of rolling cylinders.
- the mold has, at least in its upper part, a central flare, the large faces then having for example a section in the form of a "gendarme hat".
- the cast product passes immediately downstream of the mold between two cylinders which bring the large faces of the product together to bring them parallel to each other.
- the thickness of the product from the mold is reduced immediately downstream of it, while the core is not yet solidified, to bring the cast product to the desired thickness.
- the rolling of the edges requires a force for tightening the thickness reduction cylinders, much greater than the force necessary to bring the solidified skins closer to the central parts of the large faces, which leads to oversizing the device ensuring the "rolling" .
- the purpose of the present invention is to solve the problems set out above, and to allow obtaining thin products, such as thin slabs, of good quality, while limiting the dimensions and therefore the size of the installation. Manufacturing.
- the present invention relates to a process for the continuous casting of thin metallic products, such as thin slabs, according to which the molten metal is poured into an ingot mold of elongated section and the thickness of the product is reduced. from the mold, while the core thereof is not yet solidified, up to the desired thickness of said thin metallic product.
- this method is characterized in that the cast metal is led to solidify superficially in the mold so that the skin solidified from the edges of the product from the mold forms, on each edge, a solidified section wall rounded transverse containing the metal not yet solidified, and the thickness is reduced so that said rounded solidified wall gradually folds back on itself.
- this process is characterized in that the thickness reduction is continued until the longitudinal edges of said rounded solidified wall are practically in contact with one another.
- the invention also relates to a continuous casting installation for thin metal products, comprising a mold whose walls define a casting space of elongated cross section, and a thickness reduction device placed downstream of the mold to reduce the thickness of the product from the mold.
- this installation is characterized in that the ends of said section of the pouring space are rounded convex.
- the sides of the central part of said section are convex, and preferably connect to said ends so that the section of the mold is of elliptical shape.
- the sides of the central part of the section are straight, at least in the lower part of the mold.
- the perimeter of said section is substantially constant over the entire height of the mold, the section passing progressively, from the top to the bottom of the mold, from a substantially circular shape to a very elongated elliptical shape, or to a form having two elongated parallel rectilinear sides, connected at their ends by semicircles.
- the principle of the invention is to form in the mold a product of elongated cross section, not solidified to the core, the skins solidified from the edges being able to be, during the reduction in thickness later, folded back on themselves, instead of being crushed by rolling.
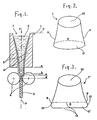
- FIG. 1 is shown schematically in longitudinal section an installation for casting thin slabs comprising an ingot mold 1 whose cooled walls 2 delimit a casting space 7, and two thickness reduction cylinders 4 arranged downstream of the ingot mold and spaced apart by a distance equal to the desired thickness of the slab 5, less than the width of the outlet section of the mold.
- liquid metal 3 is supplied with the casting space 7, in a conventional manner.
- the metal solidifies on contact with the walls of the mold to form solidified skins 6.
- the different casting parameters are adjusted so that at the outlet level a of the mold, the core of the product is still liquid.
- the product extracted from the mold 1 then passes between the cylinders 4 where it undergoes a reduction in thickness which has the effect of bringing the solidified skins 6 almost until contact, giving the product the desired thickness.
- the casting space has a shape such as that shown in FIG. 2.
- the inlet section 10 of the casting space 7 at level 0 of the mold. has an enlarged elliptical shape which allows in particular the easy introduction of a liquid metal supply nozzle of the conventional type.
- this section can even be practically circular.
- the outlet section 11 at level a of the mold, is also elliptical but of very elongated shape. Between levels higher 0 and lower a , the section evolves regularly while keeping a constant perimeter.
- the space of casting 7 ′ has an outlet section 11 ′ which has two parallel rectilinear sides 12 connected at their ends by semicircles 13.
- the basic idea of the invention is to shape the mold so that the edges of the product extracted therefrom are rounded.
- This configuration can also be obtained by means of an ingot mold whose perimeter of the section is not constant over its height. It is however preferable to keep a constant perimeter, at least in the lower part of the mold, so that the solidified skin does not undergo elongation or compression, in the plane transverse to the direction of casting, which could lead to surface cracks or wrinkles.
- the aim of the present invention is to eliminate or at least limit the rolling of the edges of the product extracted from the ingot mold during the reduction in thickness produced by the cylinders 4.
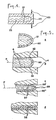
- FIGS. 4 and 5 To better understand how the particular shape of the ingot mold achieves this result, reference is made to FIGS. 4 and 5.
- FIG. 4 represents the section of an edge of a product poured into an ingot mold according to the prior art, the small walls of which are flat and perpendicular to the edges of the large walls.
- the product On leaving such an ingot mold, the product has on its edges a skin 20 solidified in contact with the small walls of the ingot mold, the outer surface of which is perpendicular to those of the skins 21 formed in contact with the large walls.
- the skins 21 can easily be brought close to each other since the core 22 of the product is not yet solidified.
- the end skin 20 is compressed, according to the arrows 23, between the thickness reduction cylinders. This solidified skin is therefore really laminated. It follows an elongation thereof, while the skins 21 which are simply brought closer to each other, retain their size, which creates in the final product the defect of "long edge" already mentioned.
- Figure 5 shows the evolution of the section of an edge of the product obtained at the outlet of the mold according to the invention.
- FIG. 5 a represents the section at the outlet level a of the ingot mold, a section which is preserved until the surface of the product comes into contact with the cylinders 4.
- the solidified skin forms a curved wall 30 which contains the still liquid metal 31.
- the reduction in thickness is greater.
- the two parts 30 ′, 30 ⁇ of the skin 30, located on either side of the plane P of longitudinal symmetry are folded over one another, the junction line 33 of these two parts 30 ′, 30 ⁇ , being moved laterally outwards.
- the cooling in the mold is carried out so that the thickness of the skin solidified on the short sides of the product is less than the half thickness of the final product, substantially up to the level of the iron cylinders.
- the invention is not limited to the preferred forms of ingot mold which have been described above by way of example.
- the supply of liquid metal to the mold can be carried out by a flattened nozzle, or by other means, such as for example a lateral supply, the mold can have a constant section over its entire height. , such as that of the outlet section 11 ′ shown in FIG. 3.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Continuous Casting (AREA)
Abstract
Selon le procédé conforme à l'invention, pour la coulée en continu de produits métalliques minces, on coule le métal liquide dans une lingotière dont les parois définissent un espace de coulée 7 de section transervale allongée et on réduit l'épaisseur du produit issu de la lingotière, alors que le coeur de celui-ci n'est pas encore solidifié, jusqu'à l'épaisseur souhaité dudit produit métallique mince. Selon l'invention on conduit le métal coulé à se solidifier superficiellement dans la lingotière de manière que la peau solidifiée du produit issu de la lingotière forme, sur chaque bord, une paroi solidifiée de section transversale arrondie contenant le métal non encore solidifié, et on réalise la réduction d'épaisseur de façon que ladite paroi solidifiée arrondie se replie progressivement sur elle-même.
Afin de former ladite paroi de section arrondie les extrémités 9 de ladite section de l'espace de coulée sont convexes arrondies.
Description
- La présente invention concerne un procédé de coulée continue de produits métalliques minces, notamment en acier, tels que des brames minces, selon lequel on coule le métal en fusion dans une lingotière de section allongée et on réduit l'épaisseur du produit issu de la lingotière directement à la sortie de celle-ci alors que le coeur dudit produit n'est pas encore solidifié.
- Elle concerne également une installation de coulée, permettant la mise en oeuvre de ce procédé, comportant une lingotière à parois fixes refroidies et un dispositif situé directement en aval de la lingotière, destiné à réduire l'épaisseur du produit coulé pour l'amener à l'épaisseur finale souhaitée pour le produit mince, ce dispositif comportant deux organes de pincement, pour réunir ou du moins rapprocher les parois solidifiées du produit issu de la lingotière, généralement constitués par des cylindres agissant sur ledit produit à la manière de cylindres de laminage.
- De tels procédés et installations sont déjà connus, visant à produire des brames minces, c'est-à-dire dont la largeur est généralement supérieure à trois fois l'épaisseur, celle-ci étant inférieure à environ 120 mm.
- Il a par exemple été déjà proposé de couler le métal liquide dans une lingotière dont les petites faces ont une largeur faible par rapport à la largeur des grandes faces. Notamment afin de pouvoir faire pénétrer la busette de coulée entre les grandes faces, la lingotière présente, au moins dans sa partie supérieure, un évasement central, les grandes faces ayant alors par exemple une section en forme de "chapeau de gendarme". Pour ramener le produit coulé à une section rectangulaire, soit l'élargissement se réduit progressivement du haut vers le bas de la lingotière, où celle-ci retrouve une section rectangulaire, soit le produit coulé passe immédiatement en aval de la lingotière entre deux cylindres qui rapprochent les grandes faces du produit pour les ramener parallèles l'une à l'autre.
- Il a également été proposé de couler dans une lingotière de section rectangulaire allongée sensiblement constante, la busette ayant alors une section fortement aplatie pour pouvoir s'insérer entre les parois de la lingotière.
- Dans tous les cas, l'épaisseur du produit issu de la lingotière est réduite immédiatement en aval de celle-ci, alors que le coeur n'est pas encore solidifié, pour amener le produit coulé à l'épaisseur désirée.
- Toutefois ces procédés présentent un inconvénient majeur résultant du laminage des bords du produit issu de la lingotière. En effet, comme cela a été indiqué ci-dessus, le laminage est réalisé alors que le coeur du produit est encore liquide. En fait il ne s'agit pas réellement d'un laminage, mais plutôt d'un écrasement du produit issu de la lingotière pour rapprocher jusqu'au contact les peaux solidifiées des grandes faces de celui-ci. La partie centrale des grandes faces ne subit donc pas d'allongement sensible lors de cet écrasement. Par contre, du fait de la solidification des bords du produit dans la lingotière, ceux-ci sont réellement laminés ce qui conduit à une déformation et un allongement des bords. Il s'ensuit que les brames minces obtenues par ces procédés peuvent présenter des défauts du type "bords longs" bien connus des lamineurs.
- De plus le laminage des bords nécessite un effort de serrage des cylindres de réduction d'épaisseur, bien supérieur à l'effort nécessaire pour rapprocher les peaux solidifiées des parties centrales des grandes faces, ce qui conduit à surdimensionner le dispositif assurant le "laminage".
- Le but de la présente invention est de résoudre les problèmes exposés ci-dessus, et de permettre l'obtention de produits minces, tels que des brames minces, de bonne qualité, tout en limitant les dimensions et donc l'encombrement de l'installation de fabrication.
- Avec ces objectifs en vue, la présente invention a pour objet un procédé de coulée en continu de produits métalliques minces, tels que des brames minces, selon lequel on coule le métal liquide dans une lingotière de section allongée et on réduit l'épaisseur du produit issu de la lingotière, alors que le coeur de celui-ci n'est pas encore solidifié, jusqu'à l'épaisseur souhaitée dudit produit métallique mince.
- Selon l'invention, ce procédé est caractérisé en ce qu'on conduit le métal coulé à se solidifier superficiellement dans la lingotière de manière que la peau solidifiée des bords du produit issu de la lingotière forme, sur chaque bord, une paroi solidifiée de section transversale arrondie contenant le métal non encore solidifié, et on réalise la réduction d'épaisseur de façon que ladite paroi solidifiée arrondie se replie progressivement sur elle-même.
- Selon une disposition particulière de l'invention ce procédé est caractérisé en ce qu'on poursuit la réduction d'épaisseur jusqu'à ce que les bords longitudinaux de ladite paroi solidifiée arrondie soient pratiquement au contact l'un de l'autre.
- L'invention a aussi pour objet une installation de coulée continue de produits métalliques minces, comportant une lingotière dont les parois définissent un espace de coulée de section transversale allongée, et un dispositif de réduction d'épaisseur placé en aval de la lingotière pour réduire l'épaisseur du produit issu de la lingotière.
- Selon l'invention cette installation est caractérisé en ce que les extrémités de ladite section de l'espace de coulée sont convexes arrondies.
- Selon une disposition particulière de l'invention, les côtés de la partie centrale de ladite section sont convexes, et préférentiellement se relient auxdites extrémités de manière que la section de la lingotière soit de forme elliptique.
- Selon une autre disposition, les côtés de la partie centrale de la section sont rectilignes, au moins dans la partie inférieure de la lingotière.
- Selon une autre disposition encore, le périmètre de ladite section est sensiblement constant sur toute la hauteur de la lingotière, la section passant progressivement, du haut vers le bas de la lingotière, d'une forme sensiblement circulaire à une forme elliptique très allongée, ou à une forme présentant deux côtés allongés rectilignes parallèles, reliés à leurs extrémités par des demi-cercles.
- Comme on l'aura sans doute déjà compris, le principe de l'invention est de former dans la lingotière un produit de section transversale allongée, non solidifié à coeur, dont les peaux solidifiées des bords puissent être, lors de la réduction d'épaisseur ultérieure, repliées sur elles-mêmes, au lieu d'être écrasées par laminage.
- L'invention sera mieux comprise, et d'autres caractéristiques et avantages apparaîtront, à la lecture de la description qui va être faite à titre d'exemple d'une installation et d'un procédé de fabrication de brames minces en acier.
- On se reportera aux dessins annexés dans lesquels :
- - la figure 1 est une représentation schématique en coupe d'une installation de coulée conforme à l'invention ;
- - la figure 2 est une représentation en perspective de l'espace de coulée de la lingotière ;
- - la figure 3 représente une variante de la forme de cet espace de coulée ;
- - la figure 4 représente la section du bord du produit à la sortie de la lingotière dans une installation selon l'Art Antérieur ;
- - la figure 5 représente l'évolution de la section du bord du produit lors de la réduction d'épaisseur.
- A la figure 1 est représentée schématiquement en coupe longitudinale une installation de coulée de brames minces comportant une lingotière 1 dont les parois 2 refroidies délimitent un espace de coulée 7, et deux cylindres 4 de réduction d'épaisseur disposés en aval de la lingotière et espacés d'une distance égale à l'épaisseur désirée de la brame 5, inférieure à la largeur de la section de sortie de la lingotière.
- Lors de la coulée, on alimente en métal liquide 3 l'espace de coulée 7, de manière classique. Le métal se solidifie au contact des parois de la lingotière pour former des peaux solidifiées 6. Les différents paramètres de coulée sont réglés de manière qu'au niveau de sortie a de la lingotière, le coeur du produit soit encore liquide.
- Le produit extrait de la lingotière 1 passe ensuite entre les cylindres 4 où il subit une réduction d'épaisseur qui a pour effet de rapprocher pratiquement jusqu'au contact, les peaux solidifiées 6 en donnant au produit l'épaisseur souhaitée.
- Conformément à une disposition de l'invention, l'espace de coulée a une forme telle que celle représentée à la figure 2. A sa partie supérieure, la section d'entrée 10 de l'espace de coulée 7 au niveau 0 de la lingotière a une forme elliptique élargie ce qui permet notamment l'introduction facile d'une busette d'alimentation en métal liquide de type classique. En variante, cette section peut même être pratiquement circulaire.
- La section de sortie 11, au niveau a de la lingotière, est également elliptique mais de forme très allongée. Entre les niveaux supérieur 0 et inférieur a, la section évolue régulièrement en conservant un périmètre constant.
- Selon une autre variante, représentée à la figure 3, l'espace de coulée 7′ a une section de sortie 11′ qui comporte deux côtés 12 rectilignes parallèles reliés à leurs extrémités par des demi-cercles 13.
- L'idée à la base de l'invention est de conformer la lingotière de manière que les bords du produit qui en est extrait soient arrondis. Cette configuration peut également être obtenue au moyen d'une lingotière dont le périmètre de la section ne soit pas constant sur sa hauteur. Il est cependant préférable de conserver un périmètre constant, au moins dans la partie inférieure de la lingotière, pour que la peau solidifiée ne subisse pas d'allongement ou de compression, dans le plan transversal à la direction de coulée, qui pourraient conduire à des fissures ou des plissements de surface.
- Comme cela a déjà été souligné, le but de la présente invention est de supprimer ou tout au moins limiter le laminage des bords du produit extrait de la lingotière lors de la réduction d'épaisseur réalisée par les cylindres 4.
- Pour mieux comprendre comment la forme particulière de la lingotière permet d'arriver à ce résultat, on se reportera aux figures 4 et 5.
- La figure 4 représente la section d'un bord d'un produit coulé dans une lingotière selon l'Art Antérieur dont les parois de petites dimensions sont planes et perpendiculaires aux bords des parois de grande dimension. A la sortie d'une telle lingotière, le produit présente sur ses bords une peau 20 solidifiée au contact des parois de petite dimension de la lingotière, dont la surface extérieure est perpendiculaire à celles des peaux 21 formées au contact des parois de grande dimension. Lorsque l'on veut réduire l'épaisseur de ce produit, les peaux 21 peuvent facilement être rapprochées l'une de l'autre puisque le coeur 22 du produit n'est pas encore solidifié. Par contre la peau d'extrémité 20 se trouve comprimée, selon les flèches 23, entre les cylindres de réduction d'épaisseur. Cette peau solidifiée est donc réellement laminée. Il s'ensuit un allongement de celle-ci, alors que les peaux 21 qui sont simplement rapprochées l'une de l'autre, conservent leur dimension, ce qui crée dans le produit final le défaut de "bord long" déjà évoqué.
- La figure 5 représente l'évolution de la section d'un bord du produit obtenu à la sortie de la lingotière conforme à l'invention.
- La figure 5a représente la section au niveau de sortie a de la lingotière, section qui se conserve jusqu'à ce que la surface du produit entre en contact avec les cylindres 4. La peau solidifiée forme une paroi incurvée 30 qui contient le métal encore liquide 31.
- Lorsque le produit arrive au contact des cylindres 4 (niveau b sur la figure 1) ceux-ci commencent par rapprocher l'une de l'autre les peaux 6 formées sur les parois de la lingotière dans la zone centrale 8 où le rayon de courbure de la section ellipsoïdale de la lingotière est le plus grand. Par contre la peau 30, formée dans les zones d'extrémité 9, de plus faible rayon de courbure, n'est pratiquement pas déformée (figure 5b), les bords longitudinaux 32 de la peau 30 conservant leur écartement relatif.
- Au niveau c (figure 5 c) la réduction d'épaisseur est plus importante. Les deux parties 30′, 30˝ de la peau 30, situées de part et d'autre du plan P de symétrie longitudinal sont rabattues l'une sur l'autre, la ligne de jonction 33 de ces deux parties 30′, 30˝, se trouvant déplacée latéralement vers l'extérieur.
- Au niveau d, voisin du niveau des axes des cylindres, la réduction d'épaisseur se termine, les bords 32 de la peau 30 sont pratiquement au contact l'un de l'autre, les deux parties 30′ et 30˝ de celle-ci s'étant totalement repliées l'une sur l'autre.
- Ainsi, grâce à la forme arrondie des bords de l'espace de coulée, il est possible de réduire l'épaisseur du produit issu de la lingotière pratiquement sans laminage des bords. De plus l'effort nécessaire pour replier l'une sur l'autre les deux parties 30′, 30˝ des peaux 30 des bords, est bien moindre que celui qui serait nécessaire pour écraser la peau 20 d'un produit à petites faces planes.
- On notera que à cet effet le refroidissement en lingotière est conduit de manière que l'épaisseur de la peau solidifiée sur les petits côtés du produit soit inférieure à la demi-épaisseur du produit final, sensiblement jusqu'au niveau de l'entre fer des cylindres.
- L'invention n'est pas limitée aux formes préférentielles de lingotière qui ont été décrites ci-dessus à titre d'exemple. En particulier, dans la mesure où l'alimentation en métal liquide de la lingotière peut être réalisée par une busette applatie, ou par d'autre moyens, tels que par exemple une alimentation latérale, la lingotière peut avoir sur toute sa hauteur une section constante, telle que celle de la section de sortie 11′ représentée à la figure 3.
Claims (7)
1) Procédé de coulée en continu de produits métalliques minces, tels que des brames minces, selon lequel on coule le métal liquide dans une lingotière de section allongée (1) et on réduit l'épaisseur du produit issu de la lingotière, alors que le coeur de celui-ci n'est pas encore solidifié, jusqu'à l'épaisseur souhaité dudit produit métallique mince (5), caractérisé en ce qu'on conduit le métal coulé (3) à se solidifier superficiellement dans la lingotière de manière que la peau solidifiée du produit issu de la lingotière forme, sur chaque bord, une paroi solidifiée (30) de section transversale arrondie contenant le métal non encore solidifié (31), et on réalise la réduction d'épaisseur de façon que ladite paroi solidifiée arrondie se replie progressivement sur elle-même.
2) Procédé selon la revendication 1, caractérisé en ce qu'on poursuit la réduction d'épaisseur jusqu'à ce que les bords longitudinaux (32) de ladite paroi solidifiée arrondie soient pratiquement au contact l'un de l'autre.
3) Installation de coulée continue de produits métalliques minces, comportant une lingotière (1) dont les parois définissent un espace de coulée (7) de section transversale allongée, et un dispositif de réduction d'épaisseur (4) placé en aval de la lingotière pour réduire l'épaisseur du produit issu de la lingotière, caractérisé en ce que les extrémités (9) de ladite section de l'espace de coulée sont convexes arrondies.
4) Installation selon les revendications 3, caractérisée en ce que les côtés de la partie centrale (8) de ladite section sont convexes.
5) Installation selon la revendication 3, caractérisée en ce que les côtés de la partie centrale (8) de ladite section sont rectilignes, au moins dans la partie inférieure de la lingotière.
6) Installation selon la revendication 3, caractérisée en ce que ladite section est de forme elliptique.
7) Installation selon la revendication 3, caractérisée en ce que le périmètre de ladite section est sensiblement constant sur toute la hauteur de la lingotière.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR8904860A FR2645463B1 (fr) | 1989-04-06 | 1989-04-06 | Procede et installation de coulee de produits metalliques minces |
| FR8904860 | 1989-04-06 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0392952A1 true EP0392952A1 (fr) | 1990-10-17 |
Family
ID=9380658
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP90470010A Withdrawn EP0392952A1 (fr) | 1989-04-06 | 1990-03-20 | Procédé et installation de coulée de produits métalliques minces |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0392952A1 (fr) |
| FR (1) | FR2645463B1 (fr) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5339887A (en) * | 1991-09-19 | 1994-08-23 | Sms Schloemann-Siemag Aktiengesellschaft | Process for production of steel strip |
| EP0904873A1 (fr) * | 1997-09-27 | 1999-03-31 | Sms Schloemann-Siemag Aktiengesellschaft | Moule en forme d'entonnoir pour coulée continue de metal |
| WO2018092090A1 (fr) * | 2016-11-18 | 2018-05-24 | Danieli & C. Officine Meccaniche S.P.A. | Dispositif de coulée continue pour brames minces |
| CN109702154A (zh) * | 2019-02-27 | 2019-05-03 | 山东钢铁股份有限公司 | 一种生产薄板坯用的结晶器 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3512574A (en) * | 1966-12-02 | 1970-05-19 | Inland Steel Co | Continuous casting process and apparatus |
| DE2042546A1 (en) * | 1970-08-27 | 1972-03-02 | Zentralnyj nautschno lssledowatelskij Institut tschernoj metallurgn lmenti I P Bardina, Moskau | Reduction of cooling of continuous castings - in secondary cooling zo |
-
1989
- 1989-04-06 FR FR8904860A patent/FR2645463B1/fr not_active Expired - Fee Related
-
1990
- 1990-03-20 EP EP90470010A patent/EP0392952A1/fr not_active Withdrawn
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3512574A (en) * | 1966-12-02 | 1970-05-19 | Inland Steel Co | Continuous casting process and apparatus |
| DE2042546A1 (en) * | 1970-08-27 | 1972-03-02 | Zentralnyj nautschno lssledowatelskij Institut tschernoj metallurgn lmenti I P Bardina, Moskau | Reduction of cooling of continuous castings - in secondary cooling zo |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5339887A (en) * | 1991-09-19 | 1994-08-23 | Sms Schloemann-Siemag Aktiengesellschaft | Process for production of steel strip |
| EP0904873A1 (fr) * | 1997-09-27 | 1999-03-31 | Sms Schloemann-Siemag Aktiengesellschaft | Moule en forme d'entonnoir pour coulée continue de metal |
| CN1106238C (zh) * | 1997-09-27 | 2003-04-23 | Sms舒路曼-斯玛公司 | 金属连铸结晶器及其用途 |
| WO2018092090A1 (fr) * | 2016-11-18 | 2018-05-24 | Danieli & C. Officine Meccaniche S.P.A. | Dispositif de coulée continue pour brames minces |
| CN109702154A (zh) * | 2019-02-27 | 2019-05-03 | 山东钢铁股份有限公司 | 一种生产薄板坯用的结晶器 |
| CN109702154B (zh) * | 2019-02-27 | 2024-06-11 | 山东钢铁股份有限公司 | 一种生产薄板坯用的结晶器 |
Also Published As
| Publication number | Publication date |
|---|---|
| FR2645463B1 (fr) | 1991-05-31 |
| FR2645463A1 (fr) | 1990-10-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0230433B1 (fr) | Procede et machine de coulee continue d'un produit metallique mince | |
| FR2754595A1 (fr) | Echangeur de chaleur, et faisceau d'echange de chaleur, ainsi que procedes de soudage et de realisation s'y rapportant | |
| CH624030A5 (fr) | ||
| EP0391824A1 (fr) | Procédé et installation de coulée de produits métalliques minces à réduction d'épaisseur sous la lingotière | |
| EP2229259A1 (fr) | Moule pour soudure aluminothermique a coulee directe | |
| FR2645463A1 (fr) | Procede et installation de coulee de produits metalliques minces | |
| CA2030610C (fr) | Procede et dispositif de coulee continue sur un ou entre deux cylindres | |
| FR2491374A1 (fr) | Procede pour enlever mecaniquement de la matiere a des surfaces de coulees continues d'acier et appareil de meulage | |
| EP0407323B1 (fr) | Procédé et dispositif de coulée continue entre cylindres de produits métalliques minces aptes au laminage à froid direct | |
| FR2522552A1 (fr) | Procede de coulee continue horizontale de metaux, notamment d'alliages legers, et installation pour sa mise en oeuvre | |
| CA2044880C (fr) | Procede d'alimentation en metal sous basse pression d'un moule en sable borgne, moule et installation de coulee correspondants | |
| EP0463911B1 (fr) | Procédé, moule et installation pour la coulée de métal multi-étages sous basse pression | |
| CA1185414A (fr) | Procede et dispositif de coulee continue sur roue a gorge | |
| EP0709151A1 (fr) | Surface de coulée d'une lingotière de coulée continue des métaux à paroi mobile | |
| FR2690099A1 (fr) | Procédé de coulée en charge permettant d'éviter la fissuration de la réhausse. | |
| EP4452543B1 (fr) | Moule pour soudure aluminothermique de rails | |
| CH363316A (fr) | Procédé de fabrication d'un corps tubulaire et corps tubulaire obtenu par ce procédé | |
| FR2584958A1 (fr) | Bloc d'amorcage de la coulee d'un metal fondu | |
| EP0413650A1 (fr) | Procédé et dispositif de coulée continue directe de produits métalliques minces | |
| BE707873A (fr) | ||
| FR2522287A1 (fr) | Procede de fabrication de toles ou plaques d'acier | |
| EP0545770A1 (fr) | Procédé et dispositif de coulée continue d'une bande mince métallique entre cylindres | |
| BE422432A (fr) | ||
| CH238185A (fr) | Procédé de préparation d'un moule de fonderie et moule obtenu par ce procédé. | |
| FR2670142A1 (fr) | Procede et dispositif de coulee continue d'une bande mince de metal et plaque d'obturation laterale d'un tel dispositif de coulee continue. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK ES GB GR IT LI LU NL SE |
|
| 17P | Request for examination filed |
Effective date: 19910209 |
|
| 17Q | First examination report despatched |
Effective date: 19920525 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 19930103 |