EP0701507B1 - Verfahren zur bestimmung und verwendung der füllmengen von pressgut bei der fest-flüssigtrennung mit einer filterpresse - Google Patents
Verfahren zur bestimmung und verwendung der füllmengen von pressgut bei der fest-flüssigtrennung mit einer filterpresse Download PDFInfo
- Publication number
- EP0701507B1 EP0701507B1 EP95911183A EP95911183A EP0701507B1 EP 0701507 B1 EP0701507 B1 EP 0701507B1 EP 95911183 A EP95911183 A EP 95911183A EP 95911183 A EP95911183 A EP 95911183A EP 0701507 B1 EP0701507 B1 EP 0701507B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- yield
- filling
- working point
- pressing
- efficiency
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B9/00—Presses specially adapted for particular purposes
- B30B9/02—Presses specially adapted for particular purposes for squeezing-out liquid from liquid-containing material, e.g. juice from fruits, oil from oil-containing material
- B30B9/04—Presses specially adapted for particular purposes for squeezing-out liquid from liquid-containing material, e.g. juice from fruits, oil from oil-containing material using press rams
- B30B9/047—Control arrangements
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B9/00—Presses specially adapted for particular purposes
- B30B9/02—Presses specially adapted for particular purposes for squeezing-out liquid from liquid-containing material, e.g. juice from fruits, oil from oil-containing material
- B30B9/04—Presses specially adapted for particular purposes for squeezing-out liquid from liquid-containing material, e.g. juice from fruits, oil from oil-containing material using press rams
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B9/00—Presses specially adapted for particular purposes
- B30B9/02—Presses specially adapted for particular purposes for squeezing-out liquid from liquid-containing material, e.g. juice from fruits, oil from oil-containing material
- B30B9/22—Presses specially adapted for particular purposes for squeezing-out liquid from liquid-containing material, e.g. juice from fruits, oil from oil-containing material using a flexible member, e.g. diaphragm, urged by fluid pressure
Definitions
- the invention relates to a method for determining and Use of the filling quantities of pressed material in the solid-liquid separation with a filter press comprising one Press room in which liquid under the influence of a press element acted upon by compressive force several successive lifting operations from the pressed material is squeezed, whereby in the course of a filling phase of Separation process in each lifting a quantity in the Press room is introduced.
- Prefill quantity The same conditions apply here as with the total filling quantity. Too small or too big The prefill quantity influences the yield / performance behavior very negative.
- the invention is therefore based on the object specified problems through an optimized procedure for Determination and use of the filling quantities of pressed material at to fix a filter press.
- this object is achieved achieved through the following steps: 1) it is under measurement a filling and pressing process of performance and yield executed, which in the yield / performance diagram a first operating point with known performance and Yield leads; 2) for at least one subsequent one second filling and pressing process, which in the yield / performance diagram leads to a second working point at least one process variable for the second operating point set and then using relationships for the changes in performance and yield of solid-liquid separation in the filling and pressing processes under Interposition of a fictitious working point Filling quantity determined and used, which is required so that a maximum product of Yield and performance results, the transition from the first Working point to the fictitious working point by a pure Filling takes place and the transition from fictional Working point to the second working point by a pure one Pressing takes place and it is assumed that the rectilinear connections of those working points which differ by a pure pressing process, differ in Yield / performance diagram in a common Working point with maximum yield and vanishing Cut power or are parallel to each other.
- Fig. 1 shows schematically a horizontal Filter piston press of known type. It comprises one Press cover 11 is located inside the press cover 11 a plunger 6, which is attached to a piston rod 14 is.
- the piston rod 14 is in a hydraulic Cylinder movably supported and leads over the plunger 6 the pressing operations.
- the press jacket 11 is about a closable filling opening by means of a pump 8 the pressed material 7 introduced, which a variety of not penetrates with drainage elements shown.
- the drainage elements guide the liquid during the pressing process Phase of the material to be pressed 7 under the pressure of Press plunger 6 into a drain line 10 to the outside.
- a drain line 10 to the outside.
- At the pressed material can be fruit and the liquid phase around fruit juice.
- the "priming" process ends as soon as the Press plunger 6 no longer at position HS reached. Then in a subsequent step only filled in discontinuous phases, each start withdrawing the plunger 6. It is first ensured by a filling control that the Press plunger 6 always the same for each lifting operation HS lying end position reached.
- the plunger 6 also reaches progressive filling of the press room positions which move further and further away from HS.
- the Filling control for every lifting and pressing process the yield or the performance of the pressing process constant remains. Reaches the plunger 6 during its advance the position HE, so in a subsequent step then back to the constant end position of the plunger 6 driven until the desired total amount of Press material is filled and the other press strokes only still take place without filling processes F.
- Fig. 2 shows in a representation similar to Fig. 1, in which same reference number on same functions indicate separate filling and pressing processes.
- An operating point denoted by 1 in FIG. 3 corresponds a current operating state of the press, like him within a sequence of individual pressings of FIG. 1 and 2 described type immediately after the end of a Lifting process occurs.
- the plunger 6 is at Working point 1 is still in the pressing position, the working pressure but has already been dismantled. The previous one The lifting process started at operating point 1 '.
- the working points 1 ', 1 differ only in this lifting process. If you carry out a certain filling quantity in working point 1 Pressed material too, so working point 1 goes into one Working point 3 'above, the power L increases and the yield A decreases.
- Working points 1, 3 ' differ only in this filling process.
- FIG. 4 shows a straight course of the pressing characteristics in the Course of several pure pressing processes. It has Pressed material due to a low total filling quantity Condition a). In comparison, for a state b) the Pressed goods with a larger total filling quantity in the final state another straight line.
- the extended courses a) and b) run through one under idealized conditions common intersection A0 with the yield axis, corresponding to a performance value of zero. In practice it can this intersection A0 its location during processing change a batch of pressed material.
- Fig. 5 shows the power yield comparative Combinations with different regulations of the Press operations can be achieved.
- R1 Pre-filling process
- L constant power L
- Yield A shows the pressing process R2 a regulation with the The goal is constant performance with almost sufficient Refill performance.
- R3 a pressing process without refill.
- the course b shows a pressing process with insufficient refill performance.
- the course a finally shows three parts, which one after the other constant end position of the pressing element for everyone Press stroke, with constant yield and finally after End of filling.
- Fig. 7 shows the course in the yield / performance diagram a single pressing process, in which between the Working points 1 at the beginning and 4 at the end quantity of pressed material supplied is determined so that the Yield is kept constant. Another one Pressability of the goods can also be a point 4 result in greater power to the right of point 1.
- FIG. 8 shows the course in the yield / performance diagram a pressing process in which during a Pre-fill R1 and several piston strokes comprehensive pre-pressing process is no longer refilled. This process was described in relation to FIG. 2. To the Prepress closes a non-pressing Refill process that leads from point 4 to point 3 '. At the transition from point 3 'to point 4' follow again several pressing processes without refilling. The one for the pressure-free refilling process is used working time through a transition to a virtual working point 1 ' shown.
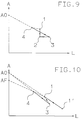
- Fig. 9 shows how in the yield / performance diagram of the Influence of a refill quantity supplied by a theoretical consideration can be captured. Similar to already described for FIG. 3, corresponds to the operating point 1 the current operating status immediately after the end of a single previous press stroke. The plunger 6 (Fig. 1) is still in the pressing position HS, the pressing pressure but already dismantled. Due to the refill quantity Press residues are diluted and the yield is reduced. In a virtually no time consumption through pure filling If you reach point 2, the yield will decrease, while performance remains the same.
- G1 denotes the quantity of pressed material supplied up to point 1
- G2 the quantity supplied up to point 2 and A1 and A2 the yields in points 1 and 2
- A2 A1 (G1 / G2)
- Fig. 10 shows similar to Figs. 3 and 9 in a yield / performance diagram the working points that arise if for the second, through a single filling and Lifting process from working point 1 reached working point 4 the condition specifies that the associated values of Yield A4 and power L4 of this operating point 4 one Point 4 on the straight line connecting the first Working point 1 and a working point AF on the Define the yield axis, which is a fixed maximum theoretical yield value for the material to be pressed corresponds.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Fluid Mechanics (AREA)
- Physics & Mathematics (AREA)
- Control Of Presses (AREA)
- Sampling And Sample Adjustment (AREA)
- Soy Sauces And Products Related Thereto (AREA)
- Apparatuses For Bulk Treatment Of Fruits And Vegetables And Apparatuses For Preparing Feeds (AREA)
- Non-Alcoholic Beverages (AREA)
- Filtration Of Liquid (AREA)
- Feeding, Discharge, Calcimining, Fusing, And Gas-Generation Devices (AREA)
- Basic Packing Technique (AREA)
- Separation By Low-Temperature Treatments (AREA)
- Crystals, And After-Treatments Of Crystals (AREA)
- Press Drives And Press Lines (AREA)
- Extrusion Moulding Of Plastics Or The Like (AREA)
Description
Es zeigen:
- Der Presskolben 6 wird zurückgezogen und gleichzeitig wird das Pressgut 7 über die Öffnung eingefüllt.
- Die ganze in Fig. 1 gezeigte Presseinheit wird um die Mittelachse rotiert,
- Der Presskolben 6 wird unter Druck vorgefahren,
- Der Saft wird durch Pressen vom Pressgut abgetrennt,
- Der Pressdruck wird abgestellt.
- Der Presskolben 6 wird unter Rotation der ganzen in Fig. 1 gezeigten Presseinheit zurückgezogen, wobei das zurückgebliebene Pressgut aufgelockert und aufgerissen wird.
- Die Verfahrensschritte Pressen und Auflockern werden als Abpressungen pro Charge Pressgut mehrfach wiederholt, bis ein erwünschter End- Auspresszustand erreicht ist.
- Die Pressrückstände werden durch Öffnen des Pressmantels 11 entleert.
| n | A1 Gew. % | L1 t/h | ΔG kg | Hub mm | A4 Gew. % | L4 t/h |
| 1 | 53.56 | 17.63 | 330 | 499.9 | 55.65 | 16.57 |
| 2 | 55.65 | 16.57 | 220 | 493.4 | 57.13 | 15.78 |
| 3 | 57.13 | 15.78 | 240 | 498.7 | 58.63 | 15.09 |
| 4 | 58.63 | 15.09 | 210 | 497.5 | 59.85 | 14.51 |
| 5 | 59.85 | 14.51 | 210 | 500.3 | 61.28 | 13.90 |
| 6 | 61.28 | 13.90 | 190 | 494.4 | 62.16 | 13.50 |
| 7 | 62.16 | 13.50 | 220 | 502.5 | 63.51 | 13.01 |
| 8 | 63.51 | 13.01 | 180 | 494.3 | 65.19 | 12.42 |
Claims (9)
- Verfahren zur Bestimmung und und Verwendung der Füllmengen von Pressgut (7) bei der Fest- Flüssigtrennung mit einer Filterpresse umfassend einen Pressraum (11), in welchem Flüssigkeit unter Einwirkung eines mit Druckkraft beaufschlagten Presselementes (6) mittels mehrerer aufeinander folgender Hubvorgänge vom Pressgut (7) abgepresst wird, wobei im Verlauf einer Füllphase des Trennvorganges in jedem Hubvorgang eine Füllmenge in den Pressraum (11) eingebracht wird, gekennzeichnet durch folgende Schritte: 1) es wird unter Messung von Leistung (L) und Ausbeute (A) ein Füll- und Pressvorgang ausgeführt, welcher im Ausbeute/ Leistungsdiagramm zu einem ersten Arbeitspunkt (1) mit bekannter Leistung (L1) und Ausbeute (A1) führt; 2) für mindestens einen nachfolgenden zweiten Füll- und Pressvorgang, welcher im Ausbeute/ Leistungsdiagramm zu einem zweiten Arbeitspunkt (4, 4') führt, wird mindestens eine Prozessgrösse für den zweiten Arbeitspunkt (4, 4,) festgelegt und dann unter Verwendung von Beziehungen für die Änderungen von Leistung (L) und Ausbeute (A) der Fest- Flüssigtrennung bei den Füll- und Pressvorgängen unter Zwischenschaltung eines fiktiven Arbeitspunktes (3, 3') eine Füllmenge (G4) bestimmt und verwendet, welche erforderlich ist, damit sich bei dem Trennvorgang ein maximales Produkt von Ausbeute (A4) und Leistung (L4) ergibt, wobei der Übergang vom ersten Arbeitspunkt (1) zum fiktiven Arbeitspunkt (3, 3') durch einen reinen Füllvorgang erfolgt und der Übergang vom fiktiven Arbeitspunkt (3, 3') zum zweiten Arbeitspunkt (4, 4') durch einen reinen Pressvorgang erfolgt und vorausgesetzt wird, dass die geradlinigen Verbindungen derjenigen Arbeitspunkte (1', 1; 3', 4'), welche sich durch einen reinen Pressvorgang unterscheiden, sich im Ausbeute/ Leistungsdiagramm in einem gemeinsamen Arbeitspunkt (A0 A01, A04) mit maximaler Ausbeute (A) und verschwindender Leistung (L) schneiden oder zueinander parallel sind.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass als Prozessgrösse für den zweiten Arbeitspunkt (4, 4') eine Endposition des Presselementes (6) der Filterpresse vorgegeben wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass als Prozessgrösse für den zweiten Arbeitspunkt (4, 4') ein Ausbeutewert der Fest- Flüssigtrennung vorgegeben wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass als Prozessgrösse für den zweiten Arbeitspunkt (4, 4') ein Leistungswert der Fest- Flüssigtrennung vorgegeben wird.
- Verfahren nach Anspruch 4, dadurch gekennzeichnet, dass zu dem vorgegebenen Leistungswert für den zweiten Arbeitspunkt (4, 4') der zu erwartende Ausbeutewert bestimmt wird und dass keine Füllmenge zugeführt wird, wenn der für den zweiten Arbeitspunkt (4, 4') ermittelte Ausbeutewert kleiner ist als der für den ersten Arbeitspunkt (1) bekannte Ausbeutewert.
- Verfahren nach den Ansprüchen 2 und 4, dadurch gekennzeichnet, dass die Füllmengen, welche zum Erreichen der vorgegebenen Prozessgrössen konstante Endposition des Presselementes (6) und konstante Leistung der Fest- Flüssigtrennung gegenüber dem vorhergehenden Füll- und Pressvorgang erforderlich sind, verglichen werden, und dass die zum Erreichen des vorgegebenen konstanten Leistungswertes erforderliche Füllmenge für den vom ersten Arbeitspunkt zum zweiten Arbeitspunkt führenden Füll- und Pressvorgang verwendet wird, falls dieselbe kleiner ist, als die zum Erreichen der vorgegebenen Endposition erforderliche Füllmenge.
- Verfahren nach den Ansprüchen 2 und 3, dadurch gekennzeichnet, dass mindestens zwei Füll- und Pressvorgänge mit der Filterpresse ausgeführt werden, welche im Ausbeute/ Leistungsdiagramm zu einem Arbeitspunkt mit vorgegebener gleicher konstanter Endposition des Presselementes (6) der Filterpresse führen und dass für einen nachfolgenden Arbeitspunkt mit gleicher konstanter Endpositicn des Presselementes (6) die Ausbeute desjenigen Füll- und Pressvorganges als zu erreichende konstante Prozessgrösse vorgegeben wird, bei welchem sich eine maximale abgetrennte Flüssigkeitsmenge ergibt.
- Verfahren nach den Ansprüchen 2, 3, 4, 5, 6 und 7, dadurch gekennzeichnet, dass mehrere Füll- und Pressvorgänge mit der Filterpresse ausgeführt werden, welche im Ausbeute/ Leistungsdiagramm zu mehreren nachfolgenden Arbeitspunkten führen, dass für mehrere der nachfolgenden Arbeitspunkte mindestens eine zu erreichende Prozessgrösse gemäss einem der Ansprüche 2, 3, 4, 5, 6 und 7 vorgegeben wird und dass für die Füll- und Pressvorgänge zum Erreichen der nachfolgenden Arbeitspunkte aus den Beziehungen für die Änderungen von Leistung, Ausbeute und Position des Presselementes (6) bei der Fest- Flüssigtrennug die zum Erreichen der vorgegebenen Prozessgrössen erforderlichen Füllmengen bestimmt und für die zu den betreffenden Arbeitspunkten führenden Füll- und Pressvorgänge verwendet werden.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass für den zweiten Arbeitspunkt (4, 4,) die Bedingung vorgegeben wird, dass die zugehörigen Werte von Ausbeute (A4) und Leistung (L4) im Ausbeute/ Leistungsdiagramm einen Arbeitspunkt ergeben, welcher auf der Verbindungsgeraden zwischen dem ersten Arbeitspunkt (1) und einem Arbeitspunkt (AF) auf der Ausbeuteachse liegt, welcher einem festen maximalen Ausbeutewert für das betreffende Pressgut entspricht.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| SI9530176T SI0701507T1 (en) | 1994-03-30 | 1995-03-21 | Process for determining and using the quantity of filling press material in solid-liquid separation with a filter press |
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CH00946/94A CH689381A5 (de) | 1994-03-30 | 1994-03-30 | Verfahren zur Bestimmung und Verwendung der Fuellmengen von Pressgut bei der Fest/Fluessig-Trennung mit einer Filterpresse. |
| CH946/94 | 1994-03-30 | ||
| PCT/CH1995/000062 WO1995026874A1 (de) | 1994-03-30 | 1995-03-21 | Verfahren zur bestimmung und verwendung der füllmengen von pressgut bei der fest-flüssigtrennung mit einer filterpresse |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0701507A1 EP0701507A1 (de) | 1996-03-20 |
| EP0701507B1 true EP0701507B1 (de) | 1998-10-07 |
Family
ID=4198847
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP95911183A Expired - Lifetime EP0701507B1 (de) | 1994-03-30 | 1995-03-21 | Verfahren zur bestimmung und verwendung der füllmengen von pressgut bei der fest-flüssigtrennung mit einer filterpresse |
Country Status (24)
| Country | Link |
|---|---|
| US (1) | US5575200A (de) |
| EP (1) | EP0701507B1 (de) |
| JP (1) | JP3633623B2 (de) |
| CN (1) | CN1061601C (de) |
| AT (1) | ATE171893T1 (de) |
| AU (1) | AU681947B2 (de) |
| BR (1) | BR9505797A (de) |
| CA (1) | CA2163971C (de) |
| CH (1) | CH689381A5 (de) |
| CZ (1) | CZ284424B6 (de) |
| DE (1) | DE59503840D1 (de) |
| ES (1) | ES2123961T3 (de) |
| HR (1) | HRP950165A2 (de) |
| HU (1) | HU215633B (de) |
| MD (1) | MD950444A (de) |
| NZ (1) | NZ281909A (de) |
| PL (1) | PL178564B1 (de) |
| RU (1) | RU2127193C1 (de) |
| SI (1) | SI0701507T1 (de) |
| SK (1) | SK281001B6 (de) |
| TR (1) | TR28738A (de) |
| WO (1) | WO1995026874A1 (de) |
| YU (1) | YU19995A (de) |
| ZA (1) | ZA952551B (de) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH688797A5 (de) * | 1994-03-25 | 1998-03-31 | Bucher Guyer Ag Masch | Verfahren fuer die Zufuehrung von Pressgut zu einer Filterpresse. |
| US6745679B2 (en) * | 2001-07-03 | 2004-06-08 | Ntk Corporation | Grinding sludge compacting machine |
| FR2862904A1 (fr) * | 2003-12-02 | 2005-06-03 | Juarros Silvino Alonso | Pressoir a raisin vertical et procede de pressurage mis en oeuvre par ce pressoir |
| US10869490B2 (en) * | 2014-05-08 | 2020-12-22 | Royal Duyvis Wiener B.V. | Method of and press for separating cocoa mass into cocoa butter and cocoa cake |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SU499133A1 (ru) * | 1973-06-26 | 1976-01-15 | Грузинский Научно-Исследовательский Институт Пищевой Промышленности | Способ контрол процесса о жима жидкостей из дисперсных сред |
| IT1001191B (it) * | 1973-12-14 | 1976-04-20 | Diemme Snc | Pressa orizzontale per la spremi tura in particolare di uve pregia te |
| SU531765A1 (ru) * | 1974-12-23 | 1976-10-15 | Всесоюзный Проектно-Конструкторский И Научно-Исследовательский Институт Автоматизации Пищевой Промышленности "Пищепромавтоматика" | Способ управлени процессом прессовани |
| DE2848446A1 (de) * | 1977-12-15 | 1979-06-21 | Bucher Guyer Ag Masch | Vorrichtung zum entsaften von landwirtschaftlichen produkten, insbesondere von fruechten |
| NL7802947A (nl) * | 1978-03-17 | 1979-09-19 | Brouwer & Co Holding | Inrichting voor het scheiden van vleesresten van beenderen. |
| JPS5586697A (en) * | 1978-12-26 | 1980-06-30 | Toshiba Corp | Operating device of pressure type sludge dehydrator |
| JPS5588999A (en) * | 1978-12-27 | 1980-07-05 | Toshiba Corp | Operating method of pressurizing type sludge dehydrating machine |
| JPS5623399A (en) * | 1979-08-06 | 1981-03-05 | Toshiba Corp | Sludge compressing time controlling method of pressure dehydrator |
| IT1165777B (it) * | 1982-11-05 | 1987-04-29 | Primo Melandri | Procedimento di vinificazione e impianto per attuarlo |
| US4467715A (en) * | 1983-02-28 | 1984-08-28 | Bunger Richard E | Moisture reducing ram press |
| CH674632A5 (de) * | 1987-03-05 | 1990-06-29 | Bucher Guyer Ag Masch | |
| US5231922A (en) * | 1987-03-05 | 1993-08-03 | Bucher-Guyer Ag Maschinenfabrik | Process for control of extraction of juice from organic products |
| FR2669266B1 (fr) * | 1990-11-16 | 1995-12-01 | Chalonnaises Const Mec Met | Procede de pressurage et dispositif pour sa mise en óoeuvre. |
| US5275740A (en) * | 1992-06-08 | 1994-01-04 | Jwi, Inc. | Filter press with adaptive automated control arrangement |
-
1994
- 1994-03-30 CH CH00946/94A patent/CH689381A5/de not_active IP Right Cessation
-
1995
- 1995-03-21 CA CA002163971A patent/CA2163971C/en not_active Expired - Fee Related
- 1995-03-21 EP EP95911183A patent/EP0701507B1/de not_active Expired - Lifetime
- 1995-03-21 CZ CZ952909A patent/CZ284424B6/cs not_active IP Right Cessation
- 1995-03-21 WO PCT/CH1995/000062 patent/WO1995026874A1/de not_active Ceased
- 1995-03-21 NZ NZ281909A patent/NZ281909A/en unknown
- 1995-03-21 DE DE59503840T patent/DE59503840D1/de not_active Expired - Lifetime
- 1995-03-21 US US08/553,337 patent/US5575200A/en not_active Expired - Lifetime
- 1995-03-21 SI SI9530176T patent/SI0701507T1/xx unknown
- 1995-03-21 RU RU95122564A patent/RU2127193C1/ru not_active IP Right Cessation
- 1995-03-21 AU AU18878/95A patent/AU681947B2/en not_active Ceased
- 1995-03-21 SK SK1437-95A patent/SK281001B6/sk not_active IP Right Cessation
- 1995-03-21 HU HU9503400A patent/HU215633B/hu not_active IP Right Cessation
- 1995-03-21 MD MD95-0444A patent/MD950444A/ro unknown
- 1995-03-21 JP JP52532695A patent/JP3633623B2/ja not_active Expired - Fee Related
- 1995-03-21 ES ES95911183T patent/ES2123961T3/es not_active Expired - Lifetime
- 1995-03-21 AT AT95911183T patent/ATE171893T1/de active
- 1995-03-21 BR BR9505797A patent/BR9505797A/pt not_active IP Right Cessation
- 1995-03-21 PL PL95311196A patent/PL178564B1/pl not_active IP Right Cessation
- 1995-03-21 CN CN95190250A patent/CN1061601C/zh not_active Expired - Fee Related
- 1995-03-28 TR TR00325/95A patent/TR28738A/xx unknown
- 1995-03-29 HR HR00946/94-7A patent/HRP950165A2/xx not_active Application Discontinuation
- 1995-03-29 YU YU19995A patent/YU19995A/sh unknown
- 1995-03-30 ZA ZA952551A patent/ZA952551B/xx unknown
Also Published As
| Publication number | Publication date |
|---|---|
| SI0701507T1 (en) | 1999-02-28 |
| PL178564B1 (pl) | 2000-05-31 |
| JPH08511204A (ja) | 1996-11-26 |
| HU9503400D0 (en) | 1996-03-28 |
| HUT76150A (en) | 1997-07-28 |
| CA2163971A1 (en) | 1995-10-12 |
| TR28738A (tr) | 1997-02-20 |
| SK281001B6 (sk) | 2000-10-09 |
| WO1995026874A1 (de) | 1995-10-12 |
| MD950444A (ro) | 1997-07-31 |
| ZA952551B (en) | 1995-12-21 |
| CN1061601C (zh) | 2001-02-07 |
| CN1125922A (zh) | 1996-07-03 |
| CZ290995A3 (en) | 1996-04-17 |
| RU2127193C1 (ru) | 1999-03-10 |
| CA2163971C (en) | 2006-01-24 |
| EP0701507A1 (de) | 1996-03-20 |
| AU1887895A (en) | 1995-10-23 |
| CH689381A5 (de) | 1999-03-31 |
| HU215633B (hu) | 1999-01-28 |
| HRP950165A2 (en) | 1997-02-28 |
| ATE171893T1 (de) | 1998-10-15 |
| NZ281909A (en) | 1997-10-24 |
| PL311196A1 (en) | 1996-02-05 |
| CZ284424B6 (cs) | 1998-11-11 |
| AU681947B2 (en) | 1997-09-11 |
| BR9505797A (pt) | 1996-02-27 |
| SK143795A3 (en) | 1997-04-09 |
| US5575200A (en) | 1996-11-19 |
| JP3633623B2 (ja) | 2005-03-30 |
| DE59503840D1 (de) | 1998-11-12 |
| ES2123961T3 (es) | 1999-01-16 |
| YU19995A (sh) | 1997-12-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0916253B1 (de) | Kanalballenpresse mit einer Regeleinrichtung | |
| EP0951988B1 (de) | Kanalballenpresse | |
| EP0696961B1 (de) | Verfahren zur steuerung oder regelung des pressdruckes einer presse zur fest-/flüssigtrennung | |
| EP3225141B1 (de) | Kaffeemaschine sowie betriebsverfahren | |
| EP0875136B1 (de) | Landwirtschaftliche Rundballenpresse | |
| EP0485901B1 (de) | Pressverfahren und Vorrichtung zu dessen Durchführung | |
| EP1744872B1 (de) | Verfahren zum betrieb einer filterpresse mit presskolben | |
| DE2602845A1 (de) | Presse zum auspressen von fluessigkeit | |
| DE1584982C3 (de) | Verfahren und Vorrichtung zum Auspressen von Flüssigkeit aus flüssigkeitshaltigem, insbesondere grob- und faserstoffhaltigem Gut | |
| CH689381A5 (de) | Verfahren zur Bestimmung und Verwendung der Fuellmengen von Pressgut bei der Fest/Fluessig-Trennung mit einer Filterpresse. | |
| DE69309322T2 (de) | Presse für verschiedene Produkte | |
| DE2848446A1 (de) | Vorrichtung zum entsaften von landwirtschaftlichen produkten, insbesondere von fruechten | |
| EP0700335B1 (de) | Verfahren für die zuführung von pressgut zu einer filterpresse | |
| DE2432774A1 (de) | Verfahren zur steuerung des vor- und ruecklaufes eines werkzeuges an einer bearbeitungsmaschine und vorrichtung zur ausfuehrung des verfahrens | |
| EP0304444B1 (de) | Verfahren zur steuerung der entsaftung organischer produkte | |
| DE2910394A1 (de) | Verfahren und vorrichtung zum trennen von fleischresten von knochen | |
| DE2049324A1 (de) | Kontinuierliche Presse, insbesondere zum Auspressen von Fruchten | |
| EP0003593A2 (de) | Verfahren und Vorrichtung zum Filtrieren von Schlamm od.dgl.Filtergut in einer Filterpresse | |
| DE46417C (de) | Obst- und Weinpresse mit zwei Kolbenpaaren | |
| DE1154649B (de) | Dosiervorrichtung fuer faseriges Gut, insbesondere Baumwolle | |
| DE658034C (de) | Hydraulische Reihenpresse zum Auspressen von feuchtem Gut, z. B. oelhaltigen Fruechten, mit mindestens drei nacheinander zu beschickenden Pressen, die zuerst mit Nieder- und dann nach Umschalten unter Hochdruck arbeiten | |
| AT348871B (de) | Fahrbares traubenerntegeraet | |
| DE102023129957A1 (de) | Sequentielle Abbindung von verpresstem Material und so hergestellte Ballen | |
| DE1276960B (de) | Ballenpresse fuer Stroh, Heu od. dgl. | |
| DE2033537A1 (de) | Füllmaschine für kompressible Massen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19951122 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT CH DE ES FR GB IT LI SE |
|
| AX | Request for extension of the european patent |
Free format text: SI PAYMENT 951122 |
|
| RAX | Requested extension states of the european patent have changed |
Free format text: SI PAYMENT 951122 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| 17Q | First examination report despatched |
Effective date: 19980326 |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT CH DE ES FR GB IT LI SE |
|
| REF | Corresponds to: |
Ref document number: 171893 Country of ref document: AT Date of ref document: 19981015 Kind code of ref document: T |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REF | Corresponds to: |
Ref document number: 59503840 Country of ref document: DE Date of ref document: 19981112 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19981022 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2123961 Country of ref document: ES Kind code of ref document: T3 |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| REG | Reference to a national code |
Ref country code: SI Ref legal event code: IF |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20120329 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20130321 Year of fee payment: 19 Ref country code: ES Payment date: 20130326 Year of fee payment: 19 Ref country code: SE Payment date: 20130321 Year of fee payment: 19 Ref country code: GB Payment date: 20130321 Year of fee payment: 19 Ref country code: FR Payment date: 20130408 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20130313 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20140319 Year of fee payment: 20 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 59503840 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: EUG |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 171893 Country of ref document: AT Kind code of ref document: T Effective date: 20140321 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20140321 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140322 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20141128 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 59503840 Country of ref document: DE Effective date: 20141001 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140321 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141001 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140321 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140321 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20150428 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140322 |