EP1638708B1 - Procede de gestion d'une installation de traitement de bande metallique en ligne continue et installation pour la mise en oeuvre du procede - Google Patents
Procede de gestion d'une installation de traitement de bande metallique en ligne continue et installation pour la mise en oeuvre du procede Download PDFInfo
- Publication number
- EP1638708B1 EP1638708B1 EP04767835A EP04767835A EP1638708B1 EP 1638708 B1 EP1638708 B1 EP 1638708B1 EP 04767835 A EP04767835 A EP 04767835A EP 04767835 A EP04767835 A EP 04767835A EP 1638708 B1 EP1638708 B1 EP 1638708B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- accumulator
- joining
- strip
- cycle
- period
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C49/00—Devices for temporarily accumulating material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C47/00—Winding-up, coiling or winding-off metal wire, metal band or other flexible metal material characterised by features relevant to metal processing only
- B21C47/16—Unwinding or uncoiling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C47/00—Winding-up, coiling or winding-off metal wire, metal band or other flexible metal material characterised by features relevant to metal processing only
- B21C47/24—Transferring coils to or from winding apparatus or to or from operative position therein; Preventing uncoiling during transfer
- B21C47/247—Joining wire or band ends
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/50—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for welded joints
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/52—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for wires; for strips ; for rods of unlimited length
- C21D9/54—Furnaces for treating strips or wire
- C21D9/56—Continuous furnaces for strip or wire
- C21D9/562—Details
Definitions
- the subject of the invention is a method for managing the input of a new reel in a continuous online processing facility of a web product and also covers an improved processing facility for implementing the method (see FIG. for example US-A-2,662,271 ).
- the tape to be processed fed in the form of coils placed one after the other on a reel, passes successively in the various sections of the installation.
- To carry out the continuous treatment it is therefore necessary, at the end of unwinding of a coil, to fix the tail thereof, that is to say its downstream end in the direction of travel, on the head of the coil.
- next coil that is to say the upstream end in the direction of scrolling.
- This junction which must be able to withstand the forces applied to the strip during the scrolling in successive sections of the installation is performed, most often, by electrical welding, particularly in the case of steel strips.
- the process of connecting two consecutive bands thus comprises, on the one hand, operations for preparing the ends of the two bands and, on the other hand, the actual joining operations.
- the set of operations is carried out in successive stages in equipment which, generally, are grouped in an input section of the associated installation, most often with two unwinders respectively carrying, one the coil at the end of unwinding and the other the new coil to be processed.
- the ends of the two strips are sheared at the same time in the welding machine which, for this purpose, is associated with means for positioning and clamping the ends of the two strips to be welded and for shearing means of the two ends along two perfectly parallel lines which are then brought closer together to perform the welding, in particular by flashing, by passing an electric current between the two strips to be welded.
- the actual junction cycle comprising shearing the ends of the two strips to form two parallel edges facing, their bringing together and welding and the finishing of the weld.
- the band passes over the upstream pit which is covered with the platform.
- a certain length of band is accumulated in the downstream pit. The scrolling process is stopped when the tail of this first coil reaches the level of the welder.
- the platform is then discarded and a certain length of the second band can accumulate in the upstream pit.
- the tail of the latter is held by pinch rollers in order to pass in the downstream pit, the accumulated length in the upstream pit. This can then be covered by the platform for the passage of the head of a third band which is placed in the welder for its junction with the tail of the second band whose scrolling can be continued through the accumulated length in the downstream pit.
- Such a line comprises successively an annealing furnace and a stripping plant for the removal of scale, which is constituted, in most cases, of a series of tanks filled with acid in which the bandaged.
- a blasting descaling device placed before the pickling tanks to promote chemical pickling.
- the normal speed of travel of the strip in acid trays is generally very high and can range, for example, up to 400 m / min.
- the running of the strip must be stopped periodically, in the input section, to allow the operations of joining the tail of a coil with the head of the next coil.
- the installation terminates in an output section comprising at least one winder of the reel strip.
- the wound length is obviously limited, it is necessary, at the end of the winding of a coil, cut the end thereof and engage the continuation of the band on another winder to allow the evacuation of the coil wound.
- a downstream accumulator must be placed between the processing section and the output section in order to reserve the length of tape processed at normal speed during the evacuation time of a coiled coil.
- a continuous in-line treatment plant in particular for stripping steel strips, successively comprises, in the running direction of the strip, an inlet section, an upstream accumulator, a section of processing, a downstream accumulator and an output section, the upstream accumulators and the downstream accumulator each having an accumulation capacity corresponding at least to the length of strip scrolling, at normal speed, in the processing section, respectively during the time stopping in the input section for connecting the head of a new spool to the tail of the previous spool and during the stopping time in the outlet section for the evacuation of the wound spool.
- connection between two consecutive bands requires a series of operations performed by the different equipment of the input section.
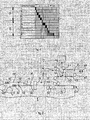
- the diagram of the figure 1 shows that the dead time from the moment when one begins to reduce the speed until the moment when this one returns to the normal speed, exceeds 1 minute.
- a notching step J of the ends of the welded part which may take 10 seconds and a solder annealing step K which may require 40 seconds. These two steps can be performed at the same time before the acceleration of the band for the return to normal speed.
- the overall time during which the scrolling must be stopped in the input section can thus go from 75 to 115 seconds.
- the diagram of the figure 1 is only an example and other operations could possibly be added to the joining process, but in all cases, the dead time of stopping the scrolling for the joining of the two strips remains between 1 minute and 1 minute 30 .
- the normal speed of scrolling is quite high, for example of the order of 400 m / min, and should, as far as possible, remain substantially constant.
- the upstream accumulator must therefore have a capacitance of between 400 and 600 meters so that the bandwidth stored supplies the treatment section during the downtime in the input section.
- a continuous on-line processing facility is provided in its input section with means for making the connection between successive coils without stopping the scrolling in the processing section. It is therefore possible to successively treat strips having different structural and dimensional characteristics, by welding them one after the other.
- the length of strip to be treated may also vary according to the needs and, in practice, quite often it is necessary to treat coils having a short length, for example from 300 to 400 meters.
- the upstream accumulator placed between the inlet section and the treatment section must feed the treatment section during a dead time of stopping in the input section whose duration can not be decreased below a certain limit because it results from a succession of functions whose elementary times are chained in sequences.
- the accumulator must be refilled again to allow connection with the next coil and, for this, the new tape is inlet section, at a speed higher than the normal processing speed, for example 600 to 800 m / min.
- the new coil is very short, its tail can arrive in the input section before the accumulator is completely filled and it is necessary, at this moment, to stop the scrolling in the input section again to make the junction by feeding the treatment section from the accumulator. If it is possible to absorb the passage of a single short coil, on the other hand, the insufficiency of filling can accumulate if several short coils must be treated successively.
- the present invention makes it possible to solve this problem by means of a new process and an improved installation which makes it possible to considerably reduce the dead time of the inlet section and, thus, to incorporate much more easily in the line of the coils of different sizes.
- the invention makes it possible to increase the real processing speed and thus the productivity of the line.
- the subject of the invention is therefore, in general, a method for managing the input of a new reel in a continuous online processing installation of a reel-wound web product, comprising a section of input fed in successive coils and in which the tail of a coil at the end of unwinding is connected to the head of a following coil for the formation of a continuously moving band, an upstream accumulator, a processing section, an accumulator downstream and an output section, the connection of two consecutive bands being made in the input section of the installation in two cycles of successive steps, respectively a first preparation cycle of the ends, respectively tail and head of the two bands for their joining and a second joining cycle of two edges facing said ends, comprising the approximation of said edges, their joining in a welding machine and finishing operations, a method in which the running of the web is stopped or at least slowed down in the input section for a time necessary for all the connection operations and the processing section is fed during the downtime or slowing down, by a tape length stored in advance in the upstream accumulator, for
- the second edge joining cycle with respect to the ends of the two strips is carried out in at least two parts of the inlet section, between which is interposed an intermediate accumulator for the setting aside a variable length of strip, respectively a first part in which the welding machine is placed, in order to perform a first phase of the joining cycle comprising the junction of the edges facing the two consecutive strips, and a second part in which is performed a second phase of the junction cycle comprising at least one finishing operation, the time required for all the connection operations of the two bands being thus divided into at least two periods, respectively a first period corresponding to the first cycle of preparation and a first phase of the junction cycle, and a second period corresponding to a seco nde phase of the junction cycle, said two periods being separated by a time interval of variable duration corresponding to the scroll in the intermediate accumulator of the stored length, the welding operation is carried out at the end of the first period in the first phase of the junction cycle, is passed through the intermediate battery the tail of the first band and its welded junction with
- the second edge joining cycle with respect to the ends of the two strips is carried out in at least two parts of the inlet section, between which is interposed an intermediate accumulator for the storage of a variable length of strip, respectively a first part in which the scrolling is stopped to achieve a first phase of the joining cycle comprising a temporary junction of the edges vis-à-vis the two consecutive strips, and a second part comprising the machine welding and in which is performed the final junction of the two strips and at least one finishing operation, the time required for all the connection operations of the two strips being thus divided into at least two periods, respectively a first period corresponding to the first cycle of preparation and a first phase of the junction cycle and a second period corresponded nt at a second phase of the junction cycle, said two periods, being separated by a time interval of variable duration corresponding to the movement, in the intermediate accumulator, of the stored length, the temporary junction of the tail of the first band with the head of the next band, at the end of the first period of the general connection process, then resumes
- An essential idea of the invention therefore lies in the splitting of the junction cycle into two separate phases, with setting aside a variable length of band in an intermediate accumulator.
- the method according to the invention thus makes it possible, during the first period of the joining process, to feed the normal-speed processing section from the upstream accumulator, and at the same time to pass through the upstream accumulator, from the intermediate accumulator, a length of tape capable of replacing at least a portion of the length passing through the processing section.
- the invention also covers an improved installation for the implementation of the method, comprising, as usual, an input section, an upstream accumulator, a processing section a downstream accumulator and an output section.
- the invention is based on the idea that it was possible to divide the equipment of the input section into two physically separate parts by an intermediate accumulator, so that the whole connection process is divided into two separate periods. by a time interval of variable duration.
- This intermediate accumulator will have a capacity corresponding at least to the running tape length in the normal speed processing section for the duration of the first period of the connection process.
- this intermediate accumulator can supply the upstream accumulator so as to maintain it as far as possible at its maximum capacity. In this way, it is possible to give the upstream accumulator a capacity simply corresponding to the length of tape running in the processing section at normal speed during the second period of the connection process.
- the invention makes it possible, in particular, to solve the problem of relatively short coils. Indeed, it is possible to manage the rate of filling the intermediate accumulator according to the length of each new coil so as to restore the upstream accumulator to its maximum capacity after each period of the connection process.
- a third coil into the input section as soon as the intermediate accumulator is sufficiently filled to allow a stop of the scrolling in the first part of the section. input, in order to join, at least temporarily, the tail of the new coil to the head of the third coil.
- the unwinding speed of the new coil is increased for filling, at least partially of the intermediate accumulator, so that, depending on the length of the new coil, the tail of the latter can be stopped in the first part of the input section for its junction with the head of a third coil, after setting aside a band length corresponding to at least the first period of the connection process.
- this dead time may, in practice, not exceed the longer of the two periods of the connection process.
- figure 1 is a diagram representing, on the abscissa, the time course of the various steps A to I of the general connection process, carried out, in a conventional manner, in the input section of a continuous online processing installation.
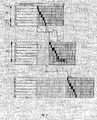
- the figure 2 schematically represents the input section of an improved plant according to the invention, in a first embodiment.
- the band to be treated can take place from one or the other of two unrollers 11, 11 'each associated with means 12, 12' of unwinding and straightening of the band and a shear trimming 13, 13 '.
- a switching device 14 makes it possible to introduce into the input section the band M or M 'coming, respectively, from one or other of the two unwinders 11, 11'.
- the inlet section 1 is divided into two parts 3 and 4 between which is interposed an intermediate accumulator 5.
- the band passes, as usual, in an upstream accumulator 6 then in the processing section 7, which is followed by a downstream accumulator and the output section.
- the parts of the installation that follow the upstream accumulator 6 are not modified and have not been shown in the drawings.
- the equipment necessary for joining two successive coils is distributed between the two parts 3 and 4 of the inlet section 1.
- the first part 3 of the inlet section comprises temporary joining means 31 such as a stapler, associated with inlet and outlet side guides 32 and 33.
- the intermediate accumulator 5 can be made in the usual way according to the length of band to be stored, this length being indicated below.
- a tape accumulator consists of a set of stationary rollers and a set of moving rollers on which the tape passes, the movable rollers being mounted on a carriage which can be move to vary the accumulated tape length.
- the strip must remain tensioned between the fixed and moving rollers and that is why such an accumulator must be associated, normally, with two tensioners, for example with S-rollers, placed respectively upstream and downstream of the accumulator in the direction scrolling.
- the intermediate accumulator 5 has been shown schematically by a movable roller 51 and two tensioners respectively upstream 52 and downstream 53.
- the second part 4 of the inlet section 1 comprises, as usual, a welding equipment 41, for example by spark, associated with a double shear 42 and a planer 43.
- a welding equipment 41 for example by spark
- these devices have been shown separately but we know that they can advantageously be grouped in the same machine.
- the French patent 2,756,504 of the same company discloses a spark-welding machine comprising two pairs of clamping jaws of the ends of the two strips M, M 'to be connected, which are respectively mounted on a fixed frame and on a mobile frame, a double shear consisting for example two pairs of blades or wheels movable transversely for shearing the ends of the two strips along two parallel lines and a planing tool mounted transversely sliding on the fixed frame.
- the welding machine is associated, usually, with inlet side guides 44 and outlet guides 45 which make it possible to precisely position, in the machine, the two strips M, M ', in particular, for shearing. and the approximation of the ends to be welded.
- the upstream accumulator 6 can be produced in any known manner and has therefore been schematized on the figure 2 by a single mobile roller 61 associated with two tensioners 62, 63.
- the installation represented on the figure 2 thus allows to divide the connection process in two successive periods respectively carried out in the two parts 3 and 4 of the input section.
- the first section 3 of the installation differs from a conventional installation in that the electric welding machine is replaced by a temporary joining means such as a stapler 31.
- the first period of the process thus, on the one hand, the steps A, B, C, D, E of the corresponding preparation cycle P, as explained above with reference to FIG. figure 1 at the cut of the tail of the strip being unwound, the introduction of the next strip cut beforehand and the positioning of the two strips in the stapler and, secondly, two new steps L and M.
- step L the two strips are stapled. This operation is faster than welding and may require, for example, 5 seconds.
- the overall time T 1 of stopping of the scroll in the first part 3 of the input section can therefore be of the order of 50 seconds.
- the treatment section (7) has been fed by the upstream accumulator 6 but, according to an essential characteristic of the invention, it has been fed in turn from the intermediate accumulator 5 so as to be maintained substantially at its maximum capacity.
- the capacity of the intermediate accumulator 5 must therefore correspond at least to the length of tape traveling at the normal processing speed during the first stopping time T 1 .
- the tail of the first band returned to its running speed is temporarily attached to the head of the new band and therefore passes into the intermediate battery 5 to arrive in the second part 4 of the input section. Since, at this moment, the intermediate accumulator 5 has a reduced capacity, the transit time T 2 of the temporary junction in this intermediate accumulator can be quite low, for example, 25 seconds.
- the temporary junction must first be positioned in the welding machine in a step E 'which may take 10 seconds.
- Finishing operations are then performed, such as planing the weld (step H) and then returning to normal speed (step I).
- This second period of the connection process requires an overall time T 3 of stopping in the second part 4 of the input section which can be of the order of 45 seconds.
- step J a notching (step J) and / or annealing of the weld (step K) is performed.
- the running of the tape can resume at normal speed but the upstream accumulator 6 which fed the processing section must be reduced to its maximum capacity.
- the speed of scrolling in the input section 1 is increased by for example, up to 700 or 800 m / min during the time required to fill the accumulator.
- the scrolling must be stopped when the tail of this new coil arrives at the beginning of the input section 1 and, if the length of this new coil is too small, this moment may occur before the upstream accumulator 6 not completely filled.
- the method which has just been described makes it possible to avoid such a disadvantage by splitting the connection process into two periods carried out in two different parts 3, 4 of the input section 1 and separated by a time interval T 2 of variable duration.
- the overall run-stop time required for connection of two successive bands is divided into two periods, and therefore the time during which the processing section 7 must be fed by the upstream accumulator 6 is equal to either at the stop time T 1 in the first part 3 of the inlet section, or at the stop time T 2 in the second part 4.
- the intermediate accumulator 5 can maintain the upstream accumulator 6 at its maximum capacity during the stopping time T 1 in the first part 3 and can then be filled during the stopping time T 3 in the second part 4 of the input section so as to be at its maximum capacity when the tail of the new band arrives in the first part 3.
- the tail of the new integrated coil in the line arrives at the beginning of the input section 1 at a time t 4 .
- This instant t 4 is shifted by a time T 4 with respect to the moment t 1 when the head of the new band M 'had left the first part 3 of the inlet section 1, after its provisional junction with the tail of the previous band M.
- This time T 4 depends on the length of the new coil.
- an intermediate accumulator 5 it is possible to stop scrolling again in the first part 3 to make the junction with a third coil, as soon as the intermediate accumulator 5 has a sufficient capacity to maintain the scroll downstream for the time T 1 .
- the running speed in the first part 3 can be increased to fill the intermediate accumulator 5.
- the time necessary for this filling therefore corresponds to the minimum duration of the offset T 4 between the respective passages of the head and tail of the new coil, which depends on the length thereof.
- the junction with a third coil possibly begins even before the time t 3 is that is before the end of the second period T 3 of the connection process.
- the two periods can indeed overlap since they are made in two different parts of the inlet section 1 separated by the intermediate accumulator 5.
- the invention is not limited to the only embodiment that has just been described but may be subject to variants, for example for the distribution of equipment between the two parts of the input section.
- the welding machine 41 is placed in the first part 3 of the inlet section 1, upstream of the intermediate accumulator 5. In this case, no temporary junction is necessary and the stapler 31 of the figure 2 is removed, the tail of the band M at the end of unwinding being electrically welded to the head of the new band M '.
- the welding machine 41 can be equipped with a double shear 42 making it possible, on the ends of the two strips, two parallel edges which are then close together for spark.
- planing operation is delayed, a planer 43 'being installed downstream of the intermediate accumulator 5, in the second part 4 of the inlet section 1. Indeed, it is possible, for example at reduced speed, to pass in the accumulator 5 the bead formed by the electrical welding of the ends of the two strips M, M ' .
- the diagram of the figure 5 indicates the durations of the different steps of the joining process in the case of an installation according to the figure 4 .
- the different stages A, B, C, D, E, F, G, of the welding process are the same as in the conventional process illustrated by the figure 1 .
- the planing is delayed and, after the welding of the ends opposite the two bands, it is ordered, in a step M, the restart of the line to return to normal speed.
- the general connection process illustrated by the figure 5 therefore further comprises a preparation cycle P corresponding to the steps A to E and a junction cycle divided into two phases separated by the passage in the intermediate accumulator 5, respectively a first phase S 1 corresponding to the steps F, G, M and in the first period of the process and a second phase S 2 corresponding to the steps N, H, I and possibly J and K.
- the overall duration T ' 1 of this first period of the joining process is a little greater than that of the first period in the case of the figure 3 , and may be in the range of 60 to 65 seconds.
- the welded junction passes into the intermediate accumulator 5 and arrives in the second part 4 of the input section at a moment t'2, the passage time T ' 2 being able to be simply 20 or 25 seconds in the at which time the intermediate accumulator 5 has a reduced capacity.
- step J notching
- step K annealing
- the duration T 1 of the first welding period may be greater than the duration T ' 3 of the second planing period but is, in any case much less than the overall time previously required for the joining.
- the intermediate accumulator 5 makes it possible to replace, at least partially, the length of band supplied by the upstream accumulator 6 during the time T ' 3 and, thus, to keep it at its optimum capacity.
- the invention is especially applicable to continuous strip stripping lines of steel but could also be adapted to other continuous line treatments.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Winding, Rewinding, Material Storage Devices (AREA)
- Replacement Of Web Rolls (AREA)
- Heat Treatment Of Strip Materials And Filament Materials (AREA)
Description
- L'invention a pour objet un procédé de gestion de l'entrée d'une nouvelle bobine dans une installation de traitement en ligne continue d'un produit en bande et couvre également une installation de traitement perfectionnée pour la mise en oeuvre du procédé (voir par exemple
US-A-2 662 271 ). - On sait que le processus de fabrication de produits sidérurgiques, en particulier de bandes métalliques, nécessite une série de traitements successifs. D'une façon générale après l'élaboration de l'acier et sa coulée en lingotières ou par coulée continue, on réalise tout d'abord un laminage à chaud et le produit enroulé en bobine est ensuite soumis à diverses opérations, généralement un recuit, un décapage permettant d'éliminer la calamine et un laminage à froid qui peut être réalisé soit sur un train réversible soit sur un laminoir tandem. La bande ainsi laminée peut, ensuite, être soumise à divers traitement, par exemple dégraissage, revenu, décapage, revêtement de surface etc...
- L'évolution de la technique conduit de plus en plus à regrouper en une ligne continue certains traitements qui, auparavant, étaient réalisés dans des équipements séparés, la bande étant enroulée en bobine à la fin d'un traitement pour être transportée dans l'équipement suivant afin de subir un autre traitement.
- La bande à traiter, alimentée sous forme de bobines placées l'une après l'autre sur une dérouleuse, passe successivement dans les diverses sections de l'installation. Pour réaliser le traitement en continu, il faut donc, à la fin du déroulement d'une bobine, fixer la queue de celle-ci, c'est-à-dire son extrémité aval dans le sens de défilement, sur la tête de la bobine suivante, c'est-à-dire l'extrémité amont dans le sens de défilement. Cette jonction, qui doit être capable de résister aux efforts appliqués sur la bande pendant le défilement dans les sections successives de l'installation est réalisée, le plus souvent, par soudure électrique, en particulier dans le cas de bandes d'acier.
- On peut, par exemple, appliquer les deux parties à souder l'une sur l'autre mais il en résulte une surépaisseur, et généralement, on préfère réaliser une soudure bord à bord, par étincelage.
- Dans tous les cas, il faut que les deux extrémités, respectivement aval et amont des deux bandes successives à souder, soient parfaitement parallèles et elles sont donc cisaillées avant la soudure par des moyens qui peuvent être intégrés à l'équipement de soudage.
- Cependant, étant donné que l'on traite des bobines venant du laminoir à chaud, il faut d'abord procéder à une opération d'éboutage afin d'éliminer la tête et la queue de la bobine qui ne sont pas rectilignes et peuvent présenter certains défauts.
- Le processus de raccordement de deux bandes consécutives comprend donc, d'une part des opérations de préparation des extrémités des deux bandes et, d'autre part, les opérations de jonction proprement dites. L'ensemble des opérations s'effectue par étapes successives dans des équipements qui, généralement, sont regroupés dans une section d'entrée de l'installation associée, le plus souvent, à deux dérouleuses portant respectivement, l'une la bobine en fin de déroulement et l'autre la nouvelle bobine à traiter.
- A la fin du déroulement de la première bobine, il faut donc, tout d'abord, procéder à l'éboutage de la queue de celle-ci dans une cisaille d'entrée puis positionner la bande dans la machine de soudage et procéder au cisaillage de son extrémité aval. Pendant ce temps, on a pu commencer le déroulement de la première bobine, à partir de la seconde dérouleuse et réaliser l'éboutage de la tête de celle-ci au moyen d'une cisaille d'entrée. La nouvelle bande est alors introduite dans la machine de soudage, positionnée et cisaillée.
- Avantageusement, les extrémités des deux bandes sont cisaillées en même temps dans la machine de soudage qui, à cet effet, est associée à des moyens de positionnement et de serrage des extrémités des deux bandes à souder et à des moyens de cisaillage des deux extrémités le long de deux lignes parfaitement parallèles qui sont ensuite rapprochées l'une vers l'autre pour réaliser le soudage, en particulier par étincelage, en faisant passer un courant électrique entre les deux bandes à souder.
- Les équipements placés dans la section d'entrée de l'installation réalisent donc une suite d'opérations que l'on peut répartir en deux cycles successifs :
- tout d'abord, un cycle de préparation comportant l'éboutage de la queue de la première bande et son positionnement dans la soudeuse, puis l'introduction de la bande suivante avec éboutage de sa tête et son positionnement dans la soudeuse.
- Ensuite, le cycle de jonction proprement dit comportant le cisaillage des extrémités des deux bandes pour former deux bords parallèles en vis à vis, leur rapprochement et leur soudage et le finissage de la soudure.
- Toutes ces opérations demandent, évidemment, un certain temps pendant lequel le défilement de la bande doit être arrêté ou, au moins, ralenti à une vitesse minimale.
- En effet, si l'on peut réaliser l'éboutage et le cisaillage des bandes au défilé, au moyen d'une cisaille volante, le positionnement des deux extrémités à souder et l'opération de soudage demandent, normalement, un arrêt complet.
- Or, dans la plupart des installations de traitement en ligne continue, le défilement de la bande doit être poursuivi en permanence.
- A cet effet, on a proposé, dans le document
US 2,662,671 (Greenberger ), de disposer deux fosses, respectivement en amont et en aval de la soudeuse, dans lesquelles peut s'accumuler une certaine longueur de bande, en spires superposée, la fosse amont pouvant être recouverte d'une plateforme déplaçable transversalement, et sur laquelle est placé un convoyeur. - Pendant le déroulement d'une première bobine, la bande passe au-dessus de la fosse amont qui est recouverte de la plateforme. En revanche, une certaine longueur de bande est accumulée dans la fosse aval. Le processus de défilement est arrêté lorsque la queue de cette première bobine arrive au niveau de la soudeuse.
- On commence alors le déroulement d'une seconde bobine dont la tête passe sur la plateforme, au-dessus de la fosse amont, puis vient se placer dans la soudeuse afin d'être solidarisée avec la queue de la première bobine dont le défilement a pu être poursuivi, pendant ce temps, grâce à la longueur de bande accumulée dans la fosse aval.
- La plateforme est alors écartée et une certaine longueur de la seconde bande peut s'accumuler dans la fosse amont.
- A la fin du déroulement de la seconde bande, la queue de celle-ci est maintenue par des rouleaux pinceurs afin de faire passer dans la fosse aval, la longueur accumulée dans la fosse amont. Celle-ci peut alors être recouverte par la plateforme pour le passage de la tête d'une troisième bande qui vient se placer dans la soudeuse pour sa jonction avec la queue de la seconde bande dont le défilement peut être poursuivi grâce à la longueur accumulée dans la fosse aval.
- Une telle disposition permet donc un fonctionnement continu mais l'accumulation de la bande, dans chaque passe, en spires superposées, risque de détériorer la qualité de surface.
- On connaît également des installations utilisées couramment, pour le décapage en ligne continue de bandes d'acier. D'une façon générale, une telle ligne comprend successivement un four de recuit et une installation de décapage pour l'élimination de la calamine, qui est constituée, le plus souvent, d'une série de bacs remplis d'acide dans lesquels plonge la bande. Bien entendu, d'autres équipements peuvent être nécessaires, par exemple un dispositif de décalaminage par grenaillage placé avant les bacs de décapage afin de favoriser le décapage chimique.
- La vitesse normale de défilement de la bande dans des bacs d'acide est généralement très élevée et peut aller, par exemple, jusqu'à 400 m/mn. Or, comme on vient de le voir, le défilement de la bande doit être arrêté périodiquement, dans la section d'entrée, pour permettre les opérations de jonction de la queue d'une bobine avec la tête de la bobine suivante.
- Etant donné que l'intensité du décapage dépend du temps de séjour de la bande dans l'acide, il est nécessaire que la vitesse de défilement dans les bacs soit sensiblement constante. C'est pourquoi l'on interpose, entre la section d'entrée et la section de traitement, par exemple de décapage, un dispositif d'accumulation qui est rempli à l'avance d'une longueur de bande mise en réserve afin de poursuivre le défilement dans la section de traitement à vitesse normale pendant le temps d'arrêt dans la section d'entrée pour la jonction des deux bandes successives.
- De même, l'installation se termine par une section de sortie comprenant au moins une enrouleuse de la bande en bobine. La longueur enroulée étant évidemment limitée, il faut, à la fin de l'enroulement d'une bobine, couper l'extrémité de celle-ci et engager la suite de la bande sur une autre enrouleuse afin de permettre l'évacuation de la bobine enroulée. Ces opérations demandent un certain temps d'arrêt du défilement, pendant lequel le décapage doit se poursuivre.
- C'est pourquoi un accumulateur aval doit être placé entre la section de traitement et la section de sortie afin de mettre en réserve la longueur de bande traitée à vitesse normale pendant le temps d'évacuation d'une bobine enroulée.
- D'une façon générale, une installation de traitement en ligne continue, en particulier pour le décapage de bandes d'acier, comprend successivement, dans le sens de défilement de la bande, une section d'entrée, un accumulateur amont, une section de traitement, un accumulateur aval et une section de sortie, les accumulateurs amont et l'accumulateur aval ayant chacun une capacité d'accumulation correspondant au moins à la longueur de bande défilant, à vitesse normale, dans la section de traitement, respectivement pendant le temps d'arrêt dans la section d'entrée pour le raccordement de la tête d'une nouvelle bobine à la queue de la bobine précédente et pendant le temps d'arrêt dans la section de sortie pour l'évacuation de la bobine enroulée.
- Comme indiqué plus haut, le raccordement entre deux bandes consécutives nécessite une suite d'opérations effectuées par les différents équipements de la section d'entrée.
- A titre d'exemple, la
figure 1 est un diagramme indiquant, en abscisse, les temps nécessaires aux étapes successives du processus général de raccordement entre la queue d'une bobine en fin de déroulement et la tête d'une nouvelle bobine, ces étapes, référencées A à K, étant, par exemple, les suivantes : - A: Arrêt dans la section d'entrée de la bobine en fin de déroulement. La vitesse de défilement étant élevée, par exemple 400 m/mn, le temps d'arrêt peut être de l'ordre de 5 secondes comme indiqué sur le diagramme.
- B : Coupe pour l'éboutage de la queue de la bande en fin de déroulement.
- C : Positionnement dans la soudeuse de la queue de la première bande.
- D : Introduction de la bande suivante à partir de la seconde dérouleuse. Cette opération nécessite l'engagement de la tête de la bobine suivante dans les équipements d'entrée et peut donc demander un certain temps, par exemple 10 secondes, comme indiqué sur le diagramme. Bien entendu, la tête de la bobine suivante doit être éboutée, mais cette opération a pu être réalisée à l'avance, chaque dérouleuse pouvant être associée à une cisaille d'entrée.
- E : Positionnement de la bande suivante dans la soudeuse, par exemple au moyen de guides latéraux d'entrée.
- On voit sur le diagramme que les opérations C, D, E peuvent demander chacune environ 10 secondes.
- F : Cisaillage des extrémités en vis-à-vis des deux bandes. Comme on l'a indiqué, les bords en vis-à-vis des deux bandes successives doivent être rectilignes et parfaitement parallèles, en particulier pour un soudage par étincelage. A cet effet, il est habituel d'utiliser une cisaille double permettant de réaliser en même temps, de part et d'autre de l'appareil de soudure, le cisaillage des deux bords en vis-à-vis. Cette opération peut donc être rapide et demander, par exemple, 5 secondes.
- G : Soudage des deux bords en vis-à-vis. Cette opération dépend du procédé de soudage mais peut demander, en moyenne 15 secondes.
- H : Finissage de la soudure, en particulier, lorsque l'on doit éviter une surépaisseur. Il est intéressant, en effet, de réaliser le soudage par étincelage mais l'on sait qu'il se produit alors un bourrelet qui risque de détériorer les cylindres de laminage. Ce bourrelet doit donc être éliminé par rabotage. Selon les cas, cette opération peut être effectuée soit dans la machine de soudage elle-même, soit légèrement en aval de celle-ci et, dans ce cas, il faut déplacer la jonction soudée depuis la machine de soudage jusqu'à la machine de rabotage.
- Le temps nécessaire aux opérations de finition peut être de l'ordre de 10 secondes.
- - I : Retour à la vitesse normale de défilement. Cette vitesse étant élevée, il faut un certain temps d'accélération qui peut être évalué à 5 secondes.
- Le diagramme de la
figure 1 montre que le temps mort allant du moment où l'on commence à réduire la vitesse jusqu'au moment où celle-ci revient à la vitesse normale, dépasse 1 minute. - De plus, certaines opérations supplémentaires sont éventuellement nécessaires dans certains cas, par exemple, après le soudage, une étape J d'encochage des extrémités de la partie soudée, qui peut demander 10 secondes et une étape K de recuit de la soudure qui peut demander 40 secondes. Ces deux étapes peuvent être réalisées en même temps avant l'accélération de la bande pour le retour à la vitesse normale.
- Selon le diagramme de la
figure 1 , le temps global pendant lequel le défilement doit être arrêté dans la section d'entrée, peut donc aller de 75 à 115 secondes. - Cependant, il apparaît que l'on peut distinguer, sur ce diagramme, deux cycles successifs d'opérations qui sont réalisées par des équipements différents, tout d'abord un premier cycle P de préparation comprenant l'arrêt du défilement, l'éboutage des extrémités des deux bandes et leur positionnement dans la machine de soudage et qui correspond donc aux étapes A à E et, ensuite, un second cycle S de jonction proprement dite, comprenant le cisaillage des deux bords en vis à vis des deux bandes, leur soudage, le finissage de la soudure et le retour à la vitesse normale et qui correspond donc aux opérations F à I avec, éventuellement, les étapes J et K.
- Bien entendu, le diagramme de la
figure 1 n'est qu'un exemple et d'autres opérations pourraient éventuellement être ajoutées au processus de jonction, mais dans tous les cas, le temps mort d'arrêt du défilement pour la jonction des deux bandes reste compris entre 1 minute et 1 minute 30. - Or, comme on l'a vu, la vitesse de défilement normale est assez élevée, par exemple de l'ordre de 400 m/mn, et doit, autant que possible, rester sensiblement constante. L'accumulateur amont doit donc avoir une capacité comprise entre 400 et 600 mètres pour que la longueur de bande mise en réserve alimente la section de traitement pendant le temps d'arrêt dans la section d'entrée.
- De tels accumulateurs sont extrêmement encombrants et onéreux mais leur utilisation reste, cependant, rentable pour des productions importantes.
- C'est pourquoi, depuis quelques années, on a réalisé de nombreuses installations fonctionnant en ligne continue, non seulement pour le décapage mais pour d'autres opérations, par exemple le laminage à froid ou le revêtement de surface.
- Toutefois, depuis un certain temps, les besoins de la clientèle ont évolué et nécessitent, périodiquement, une modification du plan de charge d'une usine, la composition de l'acier et les dimensions des bandes produites pouvant varier assez souvent.
- Comme on vient de le voir, une installation de traitement en ligne continue, est munie dans sa section d'entrée, de moyens permettant de réaliser le raccordement entre des bobines successives sans arrêter le défilement dans la section de traitement. Il est donc possible de traiter successivement des bandes ayant des caractéristiques structurelles et dimensionnelles différentes, en les soudant l'une après l'autre. Cependant, la longueur de bande à traiter peut également varier en fonction des besoins et, dans la pratique, il arrive assez souvent que l'on doive traiter des bobines ayant une faible longueur, par exemple de 300 à 400 mètres. Or, l'accumulateur amont placé entre la section d'entrée et la section de traitement doit alimenter la section de traitement pendant un temps mort d'arrêt dans la section d'entrée dont la durée ne peut pas être diminuée au-dessous d'une certaine limite du fait qu'il résulte d'une succession de fonctions dont les temps élémentaires sont enchaînés en séquences.
- Cependant, après s'être vidé pour alimenter la section de traitement pendant le temps d'arrêt, l'accumulateur doit être de nouveau rempli pour permettre le raccordement avec la bobine suivante et, pour cela, on fait défiler la nouvelle bande, dans la section d'entrée, à une vitesse plus élevée que la vitesse normale de traitement, par exemple 600 à 800 m/mn.
- Si la nouvelle bobine est très courte, sa queue peut arriver dans la section d'entrée avant que l'accumulateur ne soit complètement rempli et il faut, à ce moment, de nouveau arrêter le défilement dans la section d'entrée pour réaliser la jonction en alimentant la section de traitement à partir de l'accumulateur. S'il est possible d'absorber le passage d'une seule bobine courte, en revanche, l'insuffisance de remplissage peut se cumuler si plusieurs bobines courtes doivent être traitées successivement.
- La disposition du document
US 2,662,671 ne permettrait pas de résoudre ce problème des bobines courtes qui, d'ailleurs, ne se posait pas à cette époque. - En revanche, la présente invention permet de résoudre ce problème grâce à un nouveau procédé et une installation perfectionnée qui permettent de réduire considérablement le temps mort de la section d'entrée et, ainsi, d'incorporer beaucoup plus facilement dans la ligne des bobines de tailles différentes. En outre, grâce à cette réduction du temps mort d'entrée, l'invention permet d'augmenter la vitesse réelle de traitement et, ainsi, la productivité de la ligne.
- L'invention a donc pour objet, d'une façon générale, un procédé de gestion de l'entrée d'une nouvelle bobine dans une installation de traitement en ligne continue d'un produit en bande enroulé en bobines, comportant une section d'entrée alimentée en bobines successives et dans laquelle la queue d'une bobine en fin de déroulement est raccordée à la tête d'une bobine suivante pour la formation d'une bande défilant en continu, un accumulateur amont, une section de traitement, un accumulateur aval et une section de sortie, le raccordement de deux bandes consécutives étant effectué dans la section d'entrée de l'installation en deux cycles d'étapes successives, respectivement un premier cycle de préparation des extrémités, respectivement queue et tête des deux bandes en vue de leur jonction et un second cycle de jonction de deux bords en vis à vis desdites extrémités, comportant le rapprochement desdits bords, leur jonction dans une machine de soudage et des opérations de finition,
procédé dans lequel le défilement de la bande est arrêté ou, au moins, ralenti dans la section d'entrée, pendant un temps nécessaire à l'ensemble des opérations de raccordement et la section de traitement est alimentée, pendant le temps d'arrêt ou de ralentissement, par une longueur de bande mise en réserve à l'avance dans l'accumulateur amont, pour la poursuite du traitement à une vitesse normale de défilement. - Dans un premier mode de réalisation de l'invention, le second cycle de jonction des bords en vis à vis des extrémités des deux bandes est réalisé dans au moins deux parties de la section d'entrée, entre lesquelles est interposé un accumulateur intermédiaire pour la mise en réserve d'une longueur variable de bande, respectivement une première partie dans laquelle est placée la machine de soudage, afin de réaliser une première phase du cycle de jonction comportant la jonction des bords en vis à vis des deux bandes consécutives, et une seconde partie dans laquelle est réalisée une seconde phase du cycle de jonction comportant au moins une opération de finition, le temps nécessaire à l'ensemble des opérations de raccordement des deux bandes étant ainsi divisé en au moins deux périodes, respectivement une première période correspondant au premier cycle de préparation et à une première phase du cycle de jonction, et une seconde période correspondant à une seconde phase du cycle de jonction, lesdites deux périodes étant séparées par un intervalle de temps de durée variable correspondant au défilement dans l'accumulateur intermédiaire de la longueur mise en réserve, on réalise l'opération de soudure à la fin de la première période dans la première phase du cycle de jonction , on fait ensuite passer dans l'accumulateur intermédiaire la queue de la première bande et sa jonction soudée avec la tête de la bande suivante, et l'on arrête de nouveau le défilement dans la seconde partie de la section d'entrée pour réaliser au moins une opération de finition au cours de la seconde période correspondant à la seconde phase du cycle de jonction.
- Dans un second mode de réalisation, le second cycle de jonction des bords en vis à vis des extrémités des deux bandes est réalisé dans au moins deux parties de la section d'entrée, entre lesquelles est interposé un accumulateur intermédiaire pour la mise en réserve d'une longueur variable de bande, respectivement une première partie dans laquelle le défilement est arrêté pour réaliser une première phase du cycle de jonction comportant une jonction provisoire des bords en vis-à-vis des deux bandes consécutives, et une seconde partie comportant la machine de soudage et dans laquelle est réalisée la jonction définitive des deux bandes et au moins une opération de finition, le temps nécessaire à l'ensemble des opérations de raccordement des deux bandes étant ainsi divisé en au moins deux périodes, respectivement une première période correspondant au premier cycle de préparation et à une première phase du cycle de jonction et une seconde période correspondant à une seconde phase du cycle de jonction, lesdites deux périodes, étant séparées par un intervalle de temps de durée variable correspondant au défilement, dans l'accumulateur intermédiaire, de la longueur mise en réserve, on réalise la jonction provisoire de la queue de la première bande avec la tête de la bande suivante, à la fin de la première période du processus général de raccordement, on reprend ensuite le défilement de la bande pour amener ladite jonction provisoire dans la seconde partie de la section d'entrée en passant par l'accumulateur intermédiaire, et l'on arrête de nouveau le défilement de la bande pendant la seconde période du processus général de raccordement afin de réaliser l'opération de soudure proprement dite et au moins une opération de finition dans une seconde phase du cycle de jonction.
- Une idée essentielle de l'invention réside donc dans le fractionnement du cycle de jonction en deux phases séparées, avec mise en réserve d'une longueur variable de bande dans un accumulateur intermédiaire.
- De façon particulièrement avantageuse, avant la fin du déroulement de la première bobine, on met en réserve dans l'accumulateur amont et dans l'accumulateur intermédiaire des longueurs de bande correspondant à leur capacité maximale.
- Le procédé selon l'invention permet ainsi, pendant la première période du processus de jonction d'alimenter, la section de traitement à vitesse normale à partir de l'accumulateur amont, et en même temps, de faire passer dans l'accumulateur amont, depuis l'accumulateur intermédiaire, une longueur de bande susceptible de remplacer au moins une partie de la longueur passant dans la section de traitement.
- En outre, pendant la seconde période du processus de jonction, il est possible d'alimenter la section de traitement à vitesse normale à partir de l'accumulateur amont et, en même temps, de commander le défilement dans la première partie de la section d'entrée, de la longueur de bande nécessaire pour le rétablissement de l'accumulateur intermédiaire à sa capacité maximale.
- L'invention couvre également une installation perfectionnée pour la mise en oeuvre du procédé, comportant, comme habituellement, une section d'entrée, un accumulateur amont, une section de traitement un accumutaleur aval et une section de sortie.
- Comme on l'a indiqué, le processus de raccordement de la queue d'une bobine en fin de déroulement avec la tête d'une nouvelle bobine est réalisé par étapes successives dans différents équipements qui, parfois, sont regroupés dans une même machine mais peuvent aussi être séparés. Par exemple, pour réaliser les étapes A à K décrites précédemment, l'installation comprend :
- au moins deux dérouleuses fonctionnant alternativement, l'une pour le déroulement d'une bobine en cours de traitement et l'autre pour le déroulement de la bobine suivante, chaque dérouleuse étant associée à une cisaille d'éboutage
- un dispositif formant aiguillage pour l'engagement dans l'installation de la bande venant de l'une ou l'autre des deux dérouleuses,
- des moyens de positionnement, par exemple des guides latéraux d'entrée de bande dans la soudeuse,
- une machine de soudage associée à deux cisailles ou à une cisaille double pour le cisaillage de deux bords en vis à vis sur les extrémités des deux bandes,
- un équipement de finition, par exemple une machine de rabotage qui peut, éventuellement, être intégrée dans la machine de soudage,
- des moyens de positionnement tels que des guides latéraux pour la sortie de la bande et par exemple son entrée dans un tensionneur précédant l'accumulateur amont placé à l'entrée de la section de décapage.
- L'invention repose sur l'idée qu'il était possible de répartir les équipements de la section d'entrée en deux parties séparées physiquement par un accumulateur intermédiaire, de telle sorte que l'ensemble du processus de raccordement soit divisé en deux périodes séparées par un intervalle de temps de durée variable.
- Cet accumulateur intermédiaire aura une capacité correspondant au moins à la longueur de bande défilant dans la section de traitement à vitesse normale pendant la durée de la première période du processus de raccordement.
- Comme on l'a indiqué plus haut, pendant la seconde période du processus de raccordement, cet accumulateur intermédiaire peut alimenter l'accumulateur amont de façon à maintenir celui-ci, autant que possible, à sa capacité maximale. De la sorte, il est possible de donner à l'accumulateur amont une capacité correspondant simplement à la longueur de bande défilant dans la section de traitement à vitesse normale pendant la seconde période du processus de raccordement.
- L'invention permet, en particulier, de résoudre le problème des bobines relativement courtes. En effet, il est possible de gérer le taux de remplissage de l'accumulateur intermédiaire en fonction de la longueur de chaque nouvelle bobine de façon à pouvoir rétablir l'accumulateur amont à sa capacité maximale après chaque période du processus de raccordement.
- En particulier, selon une caractéristique préférentielle de l'invention, il est possible d'introduire une troisième bobine dans la section d'entrée dès que l'accumulateur intermédiaire est suffisamment rempli pour permettre un arrêt du défilement dans la première partie de la section d'entrée, afin de joindre, au moins provisoirement, la queue de la nouvelle bobine à la tête de la troisième bobine.
- Ainsi, dans un mode de réalisation préférentiel de l'invention, à partir de l'arrêt de la jonction dans la seconde partie de la section d'entrée, on augmente la vitesse de déroulement de la nouvelle bobine pour le remplissage, au moins partiel, de l'accumulateur intermédiaire, de façon que, selon la longueur de la nouvelle bobine, la queue de celle-ci puisse être arrêtée dans la première partie de la section d'entrée pour sa jonction avec la tête d'une troisième bobine, après la mise en réserve d'une longueur de bande correspondant au moins à la première période du processus de raccordement.
- En fractionnant ainsi en au moins deux périodes séparées par un intervalle, le temps global nécessaire au raccordement de deux bobines successives, il est possible, grâce à l'invention, de réduire le temps mort d'arrêt du déroulement des bobines dans la section d'entrée, ce temps mort pouvant, en pratique, ne pas dépasser la plus longue des deux périodes du processus de raccordement.
- Mais l'invention sera mieux comprise par la description suivante de certains modes de réalisation particuliers, donnés à titre d'exemple et représentés sur les dessins annexés.
- La
figure 1 est un diagramme indiquant, à titre d'exemple, la durée des différentes étapes du processus général de raccordement de deux bandes successives. - La
figure 2 représente schématiquement la section d'entrée d'une installation, dans un premier mode de réalisation de l'invention. - La
figure 3 est un diagramme représentant le déroulement, dans le temps, des deux périodes du processus de raccordement. - La
figure 4 représente schématiquement la section d'entrée d'une installation, dans un second mode de réalisation de l'invention. - La
figure 5 est un diagramme indiquant, dans le temps, le déroulement des deux périodes du processus général de raccordement, dans le mode de réalisation de lafigure 4 . - Comme on l'a indiqué, la
figure 1 est un diagramme représentant, en abscisse, le déroulement dans le temps des différentes étapes A à I du processus général de raccordement, réalisé, de façon classique, dans la section d'entrée d'une installation de traitement en ligne continue. - La
figure 2 représente schématiquement la section d'entrée d'une installation perfectionnée selon l'invention, dans un premier mode de réalisation. - Comme habituellement, la bande à traiter peut se dérouler à partir de l'une ou l'autre de deux dérouleuses 11, 11' associée chacune à des moyens 12, 12' de déroulement et de redressement de la bande et à une cisaille d'éboutage 13, 13'. Un dispositif d'aiguillage 14 permet d'introduire dans la section d'entrée la bande M ou M' venant, respectivement, de l'une ou l'autre des deux dérouleuses 11, 11'.
- Selon l'invention, la section d'entrée 1 est divisée en deux parties 3 et 4 entre lesquelles est interposé un accumulateur intermédiaire 5. Après sa sortie de la section d'entrée, la bande passe, comme habituellement, dans un accumulateur amont 6 puis dans la section de traitement 7, celle-ci étant suivie d'un accumulateur aval et de la section de sortie. Les parties de l'installation qui suivent l'accumulateur amont 6 ne sont pas modifiées et n'ont donc pas été représentées sur les dessins.
- Les équipements nécessaires à la jonction de deux bobines successives sont réparties entre les deux parties 3 et 4 de la section d'entrée 1.
- C'est ainsi que, dans le mode de réalisation représenté sur la
figure 2 , la première partie 3 de la section d'entrée comprend un moyen de jonction provisoire 31 tel qu'une agrafeuse, associé à des guides latéraux d'entrée 32 et de sortie 33. - L'accumulateur intermédiaire 5 peut être réalisé de façon habituelle selon la longueur de bande à mettre en réserve, cette longueur étant indiquée plus loin.
- On sait que, d'une façon générale, un accumulateur de bande est constitué d'un ensemble de rouleaux fixes et d'un ensemble de rouleaux mobiles sur lesquels passe la bande, les rouleaux mobiles étant montés sur un chariot que l'on peut déplacer de façon à faire varier la longueur de bande accumulée. La bande doit rester tendue entre les rouleaux fixes et mobiles et c'est pourquoi un tel accumulateur doit être associé, normalement, à deux tensionneurs, par exemple à rouleaux en S, placés respectivement en amont et en aval de l'accumulateur dans le sens de défilement.
- Sur la
figure 2 , l'accumulateur intermédiaire 5 a été représenté schématiquement par un rouleau mobile 51 et deux tensionneurs respectivement amont 52 et aval 53. - La deuxième partie 4 de la section d'entrée 1 comporte, comme habituellement, un équipement de soudage 41, par exemple par étincelage, associé à une cisaille double 42 et à une raboteuse 43. Sur la
figure 2 , ces équipements ont été représentés séparément mais l'on sait qu'ils peuvent avantageusement être regroupés dans une même machine. A titre de simple exemple, le brevet français2 756 504 - Par ailleurs, la machine de soudage est associée, habituellement, à des guides latéraux d'entrée 44 et de sortie 45 qui permettent de réaliser un positionnement précis, dans la machine, des deux bandes M, M', en particulier, pour le cisaillage et le rapprochement des extrémités à souder.
- L'accumulateur amont 6 peut être réalisé de toute façon connue et a donc été schématisé sur la
figure 2 par un simple rouleau mobile 61 associé à deux tensionneurs 62, 63. - L'installation représentée sur la
figure 2 permet donc de diviser le processus de raccordement en deux périodes successives réalisées respectivement dans les deux parties 3 et 4 de la section d'entrée. - Sur le diagramme de la
figure 3 , on a représenté, en fonction du temps indiqué en abscisse, les étapes successives du processus général de raccordement des deux bandes, dans une installation telle que représentée sur lafigure 2 et comprenant, par conséquent, deux périodes successives séparées par un temps de passage dans l'accumulateur intermédiaire 5. - Comme on l'a indiqué, la première section 3 de l'installation diffère d'une installation classique par le fait que la machine de soudage électrique est remplacée par un moyen de jonction provisoire telle qu'une agrafeuse 31. La première période du processus de raccordement comprend donc, d'une part, les étapes A, B, C, D, E du cycle de préparation P correspondant, comme on l'a exposé plus haut en se référant à la
figure 1 , à la coupe de la queue de la bande en cours de déroulement, l'introduction de la bande suivante préalablement coupée et le positionnement des deux bandes dans l'agrafeuse et, d'autre part, deux nouvelles étapes L et M. - En effet, dans une étape L, on réalise l'agrafage des deux bandes. Cette opération est plus rapide que le soudage et peut demander, par exemple, 5 secondes.
- Les deux bandes étant ainsi provisoirement jointes, le défilement est remis en route dans une étape de démarrage M qui peut durer 5 secondes.
- Ces deux étapes L et M constituent donc une première phase S1 du cycle de jonction se déroulant dans la première période du processus de raccordement.
- Pour cette première période, le temps global T1 d'arrêt du défilement dans la première partie 3 de la section d'entrée peut donc être de l'ordre de 50 secondes.
- Pendant ce temps d'arrêt T1, la section de traitement (7) a été alimentée par l'accumulateur amont 6 mais, selon une caractéristique essentielle de l'invention, celui-ci a été alimenté à son tour à partir de l'accumulateur intermédiaire 5 de façon à être maintenu sensiblement à sa capacité maximale.
- La capacité de l'accumulateur intermédiaire 5 doit donc correspondre au moins à la longueur de bande défilant à la vitesse normale de traitement pendant le premier temps d'arrêt T1.
- La queue de la première bande revenue à sa vitesse de défilement est jointe provisoirement à la tête de la nouvelle bande et passe donc dans l'accumulateur intermédiaire 5 pour arriver dans la deuxième partie 4 de la section d'entrée. Etant donné que, à ce moment, l'accumulateur intermédiaire 5 a une capacité réduite, le temps T2 de défilement de la jonction provisoire dans cet accumulateur intermédiaire peut être assez faible, par exemple, de 25 secondes.
- On peut alors réaliser la seconde phase S2 du cycle de jonction dans la seconde partie 4 de la section d'entrée.
- La jonction provisoire doit être, tout d'abord, positionnée dans la machine de soudage dans une étape E' qui peut demander 10 secondes. Les extrémités des deux bandes étant maintenues par les mors de serrage de la machine de soudage, on procède, dans une étape F', au cisaillage des deux bords avec évacuation de l'agrafe et à leur soudage, dans une étape G.
- On réalise ensuite des opérations de finition, comme le rabotage de la soudure (étape H) puis l'on revient à la vitesse normale (étape I).
- Cette seconde période du processus de raccordement demande un temps global T3 d'arrêt dans la deuxième partie 4 de la section d'entrée qui peut être de l'ordre de 45 secondes.
- Bien entendu, comme on l'a indiqué en se référant à la
figure 1 , ce temps peut être allongé si l'on réalise un encochage (étape J) et/ou un recuit de la soudure (étape K). - A la fin de l'étape I ou K, le défilement de la bande peut reprendre à vitesse normale mais l'accumulateur amont 6 qui a alimenté la section de traitement doit être ramené à sa capacité maximale. Pour cela, la vitesse de défilement dans la section d'entrée 1 est augmentée, par exemple, jusqu'à 700 ou 800 m/mn pendant le temps nécessaire au remplissage de l'accumulateur.
- Cependant, le défilement doit être arrêté au moment où la queue de cette nouvelle bobine arrive au début de la section d'entrée 1 et, si la longueur de cette nouvelle bobine est trop faible, ce moment peut arriver avant que l'accumulateur amont 6 ne soit complètement rempli.
- Le procédé qui vient d'être décrit permet d'éviter un tel inconvénient grâce au fractionnement du processus de raccordement en deux périodes réalisées dans deux parties différentes 3, 4 de la section d'entrée 1 et séparées par un intervalle de temps T2 de durée variable.
- En effet, le temps global d'arrêt du défilement nécessaire au raccordement de deux bandes successives est divisé en deux périodes et, par conséquent, le temps pendant lequel la section de traitement 7 doit être alimentée par l'accumulateur amont 6, est égal, soit au temps T1 d'arrêt dans la première partie 3 de la section d'entrée, soit au temps T2 d'arrêt dans la deuxième partie 4.
- Par ailleurs, l'accumulateur intermédiaire 5 peut maintenir l'accumulateur amont 6 à sa capacité maximale pendant le temps d'arrêt T1 dans la première partie 3 et peut ensuite se remplir pendant le temps d'arrêt T3 dans la deuxième partie 4 de la section d'entrée de façon à se trouver à sa capacité maximale lorsque la queue de la nouvelle bande arrive dans la première partie 3. On dispose ainsi de multiples possibilités de gestion du défilement de la bande en fonction de la longueur des bobines à intégrer dans la ligne et selon les capacités respectives de l'accumulateur intermédiaire 5 et de l'accumulateur amont 6.
- Par exemple, comme on l'a représenté sur la
figure 3 , la queue de la nouvelle bobine intégrée dans la ligne arrive au début de la section d'entrée 1 à un instant t4. Cet instant t4 est décalé d'un temps T4 par rapport au moment t1 où la tête de la nouvelle bande M' avait quitté la première partie 3 de la section d'entrée 1, après sa jonction provisoire avec la queue de la bande précédente M. Ce temps T4 dépend donc de la longueur de la nouvelle bobine. - Grâce à l'utilisation selon l'invention, d'un accumulateur intermédiaire 5, il est possible d'arrêter de nouveau le défilement dans la première partie 3 pour réaliser la jonction avec une troisième bobine, dès que l'accumulateur intermédiaire 5 a une capacité suffisante pour maintenir le défilement en aval pendant le temps T1.
- En pratique, à partir de l'instant t1 où la tête de la nouvelle bande M' est jointe à la bande précédente M, on peut augmenter la vitesse de défilement dans la première partie 3 pour remplir l'accumulateur intermédiaire 5. Le temps nécessaire à ce remplissage correspond donc à la durée minimale du décalage T4 entre les passages respectifs de la tête et de la queue de la nouvelle bobine, qui dépend de la longueur de celle-ci.
- En cas de besoin, pour l'intégration d'une bobine courte, il est donc possible de gérer le fonctionnement des accumulateurs 5, 6 de façon que la jonction avec une troisième bobine commence éventuellement avant même l'instant t3, c'est-à-dire avant la fin de la seconde période T3 du processus de raccordement. Les deux périodes peuvent, en effet, se chevaucher puisqu'elles sont réalisées dans deux parties différentes de la section d'entrée 1 séparées par l'accumulateur intermédiaire 5.
- Par ailleurs, l'invention ne se limite pas au seul mode de réalisation qui vient d'être décrit mais peut faire l'objet de variantes, par exemple pour la répartition des équipements entre les deux parties de la section d'entrée.
- Ainsi, dans un autre mode de réalisation représenté sur la
figure 4 , la machine de soudage 41 est placée dans la première partie 3 de la section d'entrée 1, en amont de l'accumulateur intermédiaire 5. Dans ce cas, aucune jonction provisoire n'est nécessaire et l'agrafeuse 31 de lafigure 2 est supprimée, la queue de la bande M en fin de déroulement étant soudée électriquement à la tête de la nouvelle bande M'. Comme habituellement, la machine de soudage 41 peut être équipée d'une cisaille double 42 permettant de réaliser, sur les extrémités des deux bandes, deux bords parallèles qui sont ensuite rapprochés pour étincelage. - En revanche, pour réduire la durée de l'arrêt dans cette première partie 3 de la section d'entrée 1, l'opération de rabotage est différée, une raboteuse 43' étant installée en aval de l'accumulateur intermédiaire 5, dans la deuxième partie 4 de la section d'entrée 1. En effet, il est possible, par exemple à vitesse réduite, de faire passer dans l'accumulateur 5 le bourrelet formé par la soudure électrique des extrémités des deux bandes M, M'.
- Une telle disposition nécessite, donc, l'installation d'une raboteuse séparée 43' mais permet, en revanche, de supprimer l'agrafeuse. De plus, il est plus facile, en cas de besoin, d'intégrer dans la deuxième partie 4 de la section d'entrée un dispositif d'encochage 46 et un four de recuit 47.
- Le diagramme de la
figure 5 indique les durées des différentes étapes du processus de jonction dans le cas d'une installation selon lafigure 4 . - Etant donné que la machine de soudage 41 est placée, avec la cisaille 42, dans la première partie 3 de la section d'entrée, les différents étapes A, B, C, D, E, F, G, du processus de soudure sont les mêmes que dans le procédé classique illustré par la
figure 1 . En revanche, le rabotage est différé et, après le soudage des extrémités en vis à vis des deux bandes, on commande, dans une étape M, le redémarrage de la ligne pour revenir à la vitesse normale. - Le processus général de raccordement illustré par la
figure 5 comporte donc encore un cycle de préparation P correspondant aux étapes A à E et un cycle de jonction divisé en deux phases séparées par le passage dans l'accumulateur intermédiaire 5, respectivement une première phase S1 correspondant aux étapes F, G, M et se déroulant dans la première période du processus et une seconde phase S2 correspondant aux étapes N, H, I et, éventuellement J et K. - Du fait que l'on réalise la jonction définitive des deux bandes et non pas un simple agrafage, la durée globale T'1 de cette première période du processus de jonction est un peu supérieure à celle de la première période dans le cas de la
figure 3 , et peut être de l'ordre de 60 à 65 secondes. - Comme précédemment, le défilement étant repris, la jonction soudée passe dans l'accumulateur intermédiaire 5 et arrive dans la deuxième partie 4 de la section d'entrée à un instant t'2, le temps de passage T'2 pouvant être simplement de 20 ou 25 secondes dans la mesure où, à ce moment, l'accumulateur intermédiaire 5 a une capacité réduite.
- Le défilement de la bande étant nouveau arrêté, il faut positionner la soudure dans la raboteuse 43' (étape N) puis l'on procède au rabotage dans une étape H.
- Comme on l'a indiqué, un tel mode de réalisation est particulièrement avantageux si l'on doit réaliser un encochage (étape J) et un recuit (étape K).
- Dans ce cas, la durée T1 de la première période de soudure peut être supérieure à la durée T'3 de la seconde période de rabotage mais est, de toute façon très inférieure au temps global nécessaire auparavant pour la jonction. De plus, l'accumulateur intermédiaire 5 permet de remplacer, au moins partiellement, la longueur de bande fournie par l'accumulateur amont 6 pendant le temps T'3 et, ainsi, de maintenir celui-ci à sa capacité optimale.
- On voit que l'invention présente de nombreux avantages car elle apporte une très grande souplesse dans la gestion de l'installation.
- Certes, une telle installation nécessite l'adjonction d'un accumulateur intermédiaire, mais le coût de cet équipement est rapidement compensé par l'amélioration de la productivité de l'installation dont le plan de charge peut être établi de façon beaucoup plus souple grâce à la possibilité d'incorporer des bobines ayant des longueurs variables, éventuellement très courtes. En particulier, dans la mesure où les deux périodes du processus de jonction sont entièrement séparées, on peut envisager, en cas d'une bobine très courte, que la tête et la queue de celle-ci se trouvent en même temps à l'intérieur de l'accumulateur intermédiaire, les deux parties 3, 4 de la section d'entrée 1, étant occupées par des bandes différentes.
- D'autres variantes seraient d'ailleurs possibles, par exemple, en utilisant un autre accumulateur intermédiaire de façon à diviser le processus de jonction en trois périodes.
- Par ailleurs, l'invention s'applique spécialement aux lignes continues de décapage de bandes d'acier mais pourrait également s'adapter à d'autres traitements en lignes continues.
Claims (13)
- Procédé de gestion de l'entrée d'une nouvelle bobine dans une installation de traitement en ligne continue d'un produit en bande enroulé en bobines, comportant une section d'entrée (1) alimentée en bobines successives et dans laquelle la queue d'une bobine (11) en fin de déroulement est raccordée à la tête d'une bobine suivante (11') pour la formation d'une bande défilant en continu, un accumulateur amont (6), une section de traitement (7), un accumulateur aval et une section de sortie, le raccordement de deux bandes consécutives (11, 11') étant effectué dans la section d'entrée (1) de l'installation en deux cycles d'étapes successives, respectivement un premier cycle de préparation des extrémités, respectivement queue et tête des deux bandes en vue de leur jonction et un second cycle de jonction de deux bords en vis à vis desdites extrémités, comportant le rapprochement desdits bords, leur jonction dans une machine de soudage (41) et des opérations de finition,
procédé dans lequel le défilement de la bande est arrêté ou, au moins, ralenti dans la section d'entrée (1), pendant un temps nécessaire à l'ensemble des opérations de raccordement et la section de traitement (7) est alimentée, pendant le temps d'arrêt ou de ralentissement, par une longueur de bande mise en réserve à l'avance dans l'accumulateur amont (6), pour la poursuite du traitement à une vitesse normale de défilement,
caractérisé par le fait que le second cycle de jonction des bords en vis à vis des extrémités des deux bandes (M, M') est réalisé dans au moins deux parties de la section d'entrée (1), entre lesquelles est interposé un accumulateur intermédiaire (5) pour la mise en réserve d'une longueur variable de bande, respectivement une première partie (3) dans laquelle est placée la machine de soudage (41), afin de réaliser une première phase du cycle de jonction comportant la jonction des bords en vis à vis des deux bandes (M, M') consécutives, et une seconde partie (4) dans laquelle est réalisée une seconde phase du cycle de jonction comportant au moins une opération de finition, le temps nécessaire à l'ensemble des opérations de raccordement des deux bandes (M, M') étant ainsi divisé en au moins deux périodes (T1, T3), respectivement une première période (T1) correspondant au premier cycle de préparation et à une première phase du cycle de jonction, et une seconde période (T3) correspondant à une seconde phase du cycle de jonction, lesdites deux périodes (T1, T3) étant séparées par un intervalle de temps (T2) de durée variable correspondant au défilement dans l'accumulateur intermédiaire (5) de la longueur mise en réserve, que l'on réalise l'opération de soudure à la fin de la première période (T1) dans la première phase du cycle de jonction , que l'on fait ensuite passer dans l'accumulateur intermédiaire (5) la queue de la première bande (M) et sa jonction soudée avec la tête de la bande suivante (M'), et que l'on arrête de nouveau le défilement dans la seconde partie (4) de la section d'entrée (1) pour réaliser au moins une opération de finition au cours de la seconde période (T3) correspondant à la seconde phase du cycle de jonction. - Procédé de gestion de l'entrée d'une nouvelle bobine dans une installation de traitement en ligne continue d'un produit en bande enroulé en bobines, comportant une section d'entrée (1) alimentée en bobines successives et dans laquelle la queue d'une bobine (11) en fin de déroulement est raccordée à la tête d'une bobine suivante (11') pour la formation d'une bande défilant en continu, un accumulateur amont (6), une section de traitement (7), un accumulateur aval et une section de sortie, le raccordement de deux bandes consécutives (11, 11') étant effectué dans la section d'entrée (1) de l'installation en deux cycles d'étapes successives, respectivement un premier cycle de préparation des extrémités, respectivement queue et tête des deux bandes en vue de leur jonction et un second cycle de jonction de deux bords en vis à vis desdites extrémités, comportant le rapprochement desdits bords, leur jonction dans une machine de soudage (41) et des opérations de finition,
procédé dans lequel le défilement de la bande est arrêté ou, au moins, ralenti dans la section d'entrée (1), pendant un temps nécessaire à l'ensemble des opérations de raccordement et la section de traitement (7) est alimentée, pendant le temps d'arrêt ou de ralentissement, par une longueur de bande mise en réserve à l'avance dans l'accumulateur amont (6), pour la poursuite du traitement à une vitesse normale de défilement,
caractérisé par le fait que le second cycle de jonction des bords en vis à vis des extrémités des deux bandes (M, M') est réalisé dans au moins deux parties de la section d'entrée (1), entre lesquelles est interposé un accumulateur intermédiaire (5) pour la mise en réserve d'une longueur variable de bande, respectivement une première partie (3) dans laquelle le défilement est arrêté pour réaliser une première phase du cycle de jonction comportant une jonction provisoire des bords en vis-à-vis des deux bandes (M,M') consécutives, et une seconde partie (4) comportant la machine de soudage (41) et dans laquelle est réalisée la jonction définitive des deux bandes et au moins une opération de finition, le temps nécessaire à l'ensemble des opérations de raccordement des deux bandes (M, M') étant ainsi divisé en au moins deux périodes (T1, T3), respectivement une première période (T1) correspondant au premier cycle de préparation et à une première phase du cycle de jonction et une seconde période (T3) correspondant à une seconde phase du cycle de jonction, lesdites deux périodes (T1, T3), étant séparées par un intervalle de temps (T2) de durée variable correspondant au défilement, dans l'accumulateur intermédiaire (5), de la longueur mise en réserve, que l'on réalise la jonction provisoire de la queue de la première bande (M) avec la tête de la bande suivante (M'), à la fin de la première période (T1) du processus général de raccordement, que l'on reprend ensuite le défilement de la bande pour amener ladite jonction provisoire dans la seconde partie (4) de la section d'entrée (1) en passant par l'accumulateur intermédiaire (5), et que l'on arrête de nouveau le défilement de la bande pendant la seconde période (T3) du processus général de raccordement afin de réaliser l'opération de soudure proprement dite et au moins une opération de finition dans une seconde phase du cycle de jonction. - Procédé de gestion selon l'une quelconque des revendications 1 et 2, caractérisé par le fait que, avant la fin du déroulement de la première bobine (11), on met en réserve dans l'accumulateur amont (6) et dans l'accumulateur intermédiaire (5) des longueurs de bande correspondant à leur capacité maximale.
- Procédé de gestion selon la revendication 3, caractérisé par le fait que, pendant la première période (T1) du processus général de raccordement, la section de traitement (7) est alimentée à vitesse normale à partir de l'accumulateur amont (6), et que l'on commande en même temps le passage dans l'accumulateur amont (6), depuis l'accumulateur intermédiaire (5), d'une longueur de bande susceptible de remplacer au moins une partie de la longueur passant dans la section de traitement (7).
- Procédé de gestion selon l'une des revendications précédentes, caractérisé par le fait que, pendant la seconde période (T3) du processus général de raccordement, la section de traitement (7) est alimentée à vitesse normale à partir de l'accumulateur amont (6), et que l'on commande le défilement dans la première partie (3) de la section d'entrée (1), de la longueur de bande nécessaire pour le rétablissement de l'accumulateur intermédiaire (5) à sa capacité maximale.
- Procédé selon l'une des revendications 4 et 5, caractérisé par le fait que l'on donne à l'accumulateur intermédiaire (5) une capacité correspondant au moins à la longueur de bande défilant dans la section de traitement (7) à vitesse normale pendant la durée (T1) de la première période du processus général de raccordement.
- Procédé selon la revendication 6, caractérisé par le fait que, à partir de l'arrêt pour la jonction de la tête de la nouvelle bande (M') à la queue de la bande précédente (M), on augmente la vitesse de déroulement de la nouvelle bobine pour le remplissage, au moins partiel, de l'accumulateur intermédiaire (5), de façon que, selon la longueur de la nouvelle bobine (11'), la queue de celle-ci puisse être arrêtée dans la première partie (3) de la section d'entrée (1) pour sa jonction avec la tête d'une troisième bobine, après la mise en réserve d'une longueur de bande correspondant au moins à la première période (T1) du processus général de raccordement.
- Procédé selon l'une des revendications 4 à 7, caractérisé par le fait que l'on donne à l'accumulateur amont (6) une capacité correspondant au moins à la longueur de bande défilant dans la section de traitement (7) à vitesse normale pendant la seconde période (T3) du processus général de raccordement.
- Procédé selon l'une des revendications précédentes, caractérisé par le fait que l'on gère le taux de remplissage de l'accumulateur intermédiaire (5) en fonction de la longueur de chaque nouvelle bobine (11') de façon à pouvoir rétablir l'accumulateur amont (6) à sa capacité maximale après chaque période du processus général de raccordement.
- Procédé selon l'une des revendications précédentes, caractérisé par le fait que, à la fin de la seconde période du processus général de raccordement, on effectue un recuit de la soudure.
- Installation de traitement en une ligne continue d'un produit en bande comportant une section d'entrée (1) alimentée en bobines successives avec raccordement, par étapes successives, de la queue d'une bobine (11) en fin de déroulement avec la tête d'une bobine suivante (11') pour la formation d'une bande défilant en continu , un accumulateur amont (6), une section de traitement (7), un accumulateur aval et une section de sortie équipée de moyens d'évacuation des bobines en fin d'enroulement, la section d'entrée (1) étant équipée de moyens (13, 13') de préparation, au moins par éboutage, des extrémités, respectivement queue et tête, de deux bandes consécutives et d'un ensemble de jonction desdites extrémités comportant au moins des moyens de jonction (41) et des moyens (43) de finition de la jonction, caractérisée par le fait que la section d'entrée (1) est divisée en au moins deux parties entre lesquelles est interposé au moins un accumulateur intermédiaire (5), respectivement une première partie (3) comportant au moins des moyens (13, 13') de préparation de la queue et de la tête de deux bandes successives (M, M'), des moyens (31, 33) de positionnement et un équipement de soudure (41),et une seconde partie (4) comportant au moins des moyens (43) de finition de la soudure.
- Installation de traitement en une ligne continue d'un produit en bande comportant une section d'entrée (1) alimentée en bobines successives avec raccordement, par étapes successives, de la queue d'une bobine (11) en fin de déroulement avec la tête d'une bobine suivante (11') pour la formation d'une bande défilant en continu ; un accumulateur amont (6), une section de traitement (7), un accumulateur aval et une section de sortie équipée de moyens d'évacuation des bobines en fin d'enroulement, la section d'entrée (1) étant équipée de moyens (13, 13') de préparation, au moins par éboutage, des extrémités, respectivement queue et tête, de deux bandes consécutives et d'un ensemble de jonction desdites extrémités comportant au moins des moyens de jonction (41) et des moyens (43) de finition de la jonction, caractérisée par le fait que la section d'entrée (1) est divisée en au moins deux parties entre lesquelles est interposé au moins un accumulateur intermédiaire (5), respectivement une première partie (3) comportant au moins des moyens (13, 13') de préparation de la queue et de la tête de deux bandes successives (M, M') et un moyen (31) de jonction provisoire desdites queue et tête et une seconde partie (4) comportant au moins un équipement de soudure (41) associé à des moyens (44,45) de positionnement et d'élimination de la jonction provisoire et à des moyens (43) de finition de la soudure.
- Installation de traitement selon l'une des revendications 11 et 12, caractérisée par le fait que la deuxième partie (4) de la section d'entrée (1) comprend des moyens de recuit de la soudure.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR0350213A FR2855991B1 (fr) | 2003-06-12 | 2003-06-12 | Procede de gestion d'une installation de traitement de bande metallique en ligne continue et installation pour la mise en oeuvre du procede. |
| PCT/FR2004/050273 WO2004110663A1 (fr) | 2003-06-12 | 2004-06-11 | Procede de gestion d'une installation de traitement de bande metallique en ligne continue et installation pour la mise en oeuvre du procede |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1638708A1 EP1638708A1 (fr) | 2006-03-29 |
| EP1638708B1 true EP1638708B1 (fr) | 2013-02-27 |
Family
ID=33484716
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP04767835A Expired - Lifetime EP1638708B1 (fr) | 2003-06-12 | 2004-06-11 | Procede de gestion d'une installation de traitement de bande metallique en ligne continue et installation pour la mise en oeuvre du procede |
Country Status (9)
| Country | Link |
|---|---|
| US (1) | US7766217B2 (fr) |
| EP (1) | EP1638708B1 (fr) |
| JP (1) | JP4560042B2 (fr) |
| KR (1) | KR101106309B1 (fr) |
| CN (1) | CN101242915B (fr) |
| BR (1) | BRPI0411337A (fr) |
| CA (1) | CA2528902A1 (fr) |
| FR (1) | FR2855991B1 (fr) |
| WO (1) | WO2004110663A1 (fr) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102006036224B3 (de) * | 2006-08-03 | 2007-08-30 | Thyssenkrupp Steel Ag | Fertigungslinie und Verfahren zum Erzeugen eines Magnesiumbands |
| DE102006036223B3 (de) * | 2006-08-03 | 2007-08-30 | Thyssenkrupp Steel Ag | Fertigungslinie und Verfahren zum Erzeugen eines Magnesiumbands |
| EP2299500A1 (fr) * | 2009-09-16 | 2011-03-23 | 3S Industries AG | Procédé de fonctionnement d'un stringer et stringer |
| KR101388273B1 (ko) * | 2012-01-31 | 2014-04-22 | 현대제철 주식회사 | 스트립 인출 장치 |
| EP2644291A1 (fr) * | 2012-03-29 | 2013-10-02 | Cockerill Maintenance & Ingenierie S.A. | Section d'entrée de ligne de décapage, d'un laminoir à froid en tandem continu ou d'une ligne de décapage couplée à une installation de laminage à froid en tandem |
| CN106794497B (zh) * | 2014-10-10 | 2019-01-04 | 丹尼尔和科菲森梅克尼齐有限公司 | 用于酸洗和轧制金属带的组合的酸洗和轧制设备 |
| CN116607000B (zh) * | 2023-05-17 | 2026-03-17 | 马鞍山钢铁有限公司 | 一种热镀锌极限厚规格立式退火炉内断带快速处理方法 |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2054819A (en) * | 1934-05-10 | 1936-09-22 | American Rolling Mill Co | Apparatus for tensioned cold rolling in reversible mills |
| US2662271A (en) * | 1948-03-27 | 1953-12-15 | United Eng Foundry Co | Method of joining sections of strip for a uniform-speed continuousfeed strip-treating line |
| DE1452440A1 (de) * | 1965-07-17 | 1969-04-17 | Siemag Siegener Maschb Gmbh | Einrichtung zum kontinuierlichen Zufuehren von in Bundform vorliegendem Walzband,in Bearbeitungslinien fuer Baender |
| DE2532901C2 (de) * | 1975-07-23 | 1981-09-17 | Estel Hoesch Werke Ag, 4600 Dortmund | Rohrschweißanlage |
| US4513490A (en) * | 1980-06-25 | 1985-04-30 | Tadeusz Sendzimir | Intermediate accumulating system in processing strip material |
| JPS6227271A (ja) * | 1985-07-25 | 1987-02-05 | Mitsubishi Electric Corp | 連続処理設備の速度制御装置 |
| ES2043166T3 (es) * | 1990-04-06 | 1993-12-16 | Thyssen Industrie | Procedimiento para soldar una con otra chapas de acero de espesor diferente o igual - tambien chapas delgadas - mediante soldadura por rayo laser en regimen continuo. |
| JP2750096B2 (ja) * | 1995-05-08 | 1998-05-13 | 新日本製鐵株式会社 | ストリップ連続鋳造熱間圧延熱処理酸洗設備および酸洗コイルの製造方法 |
| JP3341658B2 (ja) | 1997-12-01 | 2002-11-05 | 住友金属工業株式会社 | 圧延ミルの制御方法 |
-
2003
- 2003-06-12 FR FR0350213A patent/FR2855991B1/fr not_active Expired - Fee Related
-
2004
- 2004-06-11 CN CN2004800198746A patent/CN101242915B/zh not_active Expired - Fee Related
- 2004-06-11 CA CA002528902A patent/CA2528902A1/fr not_active Abandoned
- 2004-06-11 EP EP04767835A patent/EP1638708B1/fr not_active Expired - Lifetime
- 2004-06-11 WO PCT/FR2004/050273 patent/WO2004110663A1/fr not_active Ceased
- 2004-06-11 JP JP2006516347A patent/JP4560042B2/ja not_active Expired - Fee Related
- 2004-06-11 KR KR1020057023929A patent/KR101106309B1/ko not_active Expired - Fee Related
- 2004-06-11 BR BRPI0411337-3A patent/BRPI0411337A/pt not_active IP Right Cessation
- 2004-06-11 US US10/560,361 patent/US7766217B2/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| US20060124696A1 (en) | 2006-06-15 |
| EP1638708A1 (fr) | 2006-03-29 |
| BRPI0411337A (pt) | 2006-07-25 |
| US7766217B2 (en) | 2010-08-03 |
| KR101106309B1 (ko) | 2012-01-18 |
| CA2528902A1 (fr) | 2004-12-23 |
| WO2004110663A1 (fr) | 2004-12-23 |
| JP4560042B2 (ja) | 2010-10-13 |
| JP2007527321A (ja) | 2007-09-27 |
| FR2855991A1 (fr) | 2004-12-17 |
| KR20060052700A (ko) | 2006-05-19 |
| CN101242915A (zh) | 2008-08-13 |
| CN101242915B (zh) | 2012-06-20 |
| FR2855991B1 (fr) | 2005-09-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| FR2535990A1 (fr) | Procede pour realiser, par des operations se succedant sans intermediaire, une bande d'acier laminee a chaud a partir d'un precedent materiau obtenu par coulee continue | |
| EP2205369B1 (fr) | Dispositif d'inspection d'une bande métallique | |
| EP1155753B1 (fr) | Procédé et installation de laminage à froid. | |
| EP1638708A1 (fr) | Procede de gestion d'une installation de traitement de bande metallique en ligne continue et installation pour la mise en oeuvre du procede | |
| EP0814921B1 (fr) | Dispositif d'etirage automatique | |
| EP1917113B1 (fr) | Procede d'inspection | |
| EP1591190A1 (fr) | Procédé de soudure de deux tôles métalliques | |
| FR2644092A1 (fr) | Procede et dispositif pour fabriquer un element de palier lisse profile | |
| EP1100632B1 (fr) | Procede de fabricaton, en continu, d'une bande metallique | |
| CH625149A5 (fr) | ||
| BE1022273B1 (fr) | Section d'entree d'une ligne de decapage, d'un laminoir a froid tandem (tcm) continu ou d'une installation de ligne de decapage accouplee a un laminoir a froid tandem (pl/tcm) | |
| EP1357205B1 (fr) | Procédé et installation de traitement d'un produit en bande | |
| EP1343920A1 (fr) | Installation de production d'une bande metallique avec revetement de protection | |
| EP0416964A2 (fr) | Ensemble d'armatures pour produits en béton armé, procédé et installation pour sa fabrication | |
| WO2013117400A1 (fr) | Installation et procédé de sortie de laminoir tandem avec carrousel de bobinage couplée avec une inspection en ligne | |
| WO2009034248A1 (fr) | Procede de laminage de bandes metalliques | |
| WO2010070208A1 (fr) | Procédé d'assemblage d'une installation pour le traitement d'une bande métallique et installation produite | |
| FR2566686A1 (fr) | Procede et dispositif pour le dressage de bobines de bandes laminees a chaud, notamment de bobines simplement degrossies | |
| FR2549858A1 (fr) | Procede pour l'exploitation d'une installation continue de decapage par passe pour des bandes metalliques sans fin agrafees l'une a l'autre ainsi qu'installation de decapage pour la mise en oeuvre de ce procede | |
| BE565764A (fr) | ||
| WO2014139604A1 (fr) | Ligne de finition d'un produit métallique | |
| CH214439A (fr) | Procédé et installation pour la fabrication de profilés métalliques. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20060112 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PL PT RO SE SI SK TR |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AT DE ES GB IT |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AT DE ES GB IT |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AT DE ES FR GB IT |
|
| DAX | Request for extension of the european patent (deleted) | ||
| RBV | Designated contracting states (corrected) |
Designated state(s): AT DE ES FR GB IT |
|
| 17Q | First examination report despatched |
Effective date: 20070228 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: SIEMENS VAI METALS TECHNOLOGIES SAS |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT DE ES FR GB IT |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 598215 Country of ref document: AT Kind code of ref document: T Effective date: 20130315 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 602004041155 Country of ref document: DE Effective date: 20130425 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MK05 Ref document number: 598215 Country of ref document: AT Kind code of ref document: T Effective date: 20130227 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130227 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130607 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130227 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20131128 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20130611 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 602004041155 Country of ref document: DE Effective date: 20131128 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20140228 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 602004041155 Country of ref document: DE Effective date: 20140101 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130611 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140101 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130701 |