JP2004250099A - 平坦な筒状小包を使用した製品梱包方法および機械 - Google Patents
平坦な筒状小包を使用した製品梱包方法および機械 Download PDFInfo
- Publication number
- JP2004250099A JP2004250099A JP2003168001A JP2003168001A JP2004250099A JP 2004250099 A JP2004250099 A JP 2004250099A JP 2003168001 A JP2003168001 A JP 2003168001A JP 2003168001 A JP2003168001 A JP 2003168001A JP 2004250099 A JP2004250099 A JP 2004250099A
- Authority
- JP
- Japan
- Prior art keywords
- suction
- tubular
- flat
- package
- sheet
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000000034 method Methods 0.000 title claims abstract description 23
- 238000012856 packing Methods 0.000 title claims abstract description 13
- 235000019504 cigarettes Nutrition 0.000 claims abstract description 17
- 238000004806 packaging method and process Methods 0.000 claims description 8
- 238000003780 insertion Methods 0.000 claims description 7
- 230000037431 insertion Effects 0.000 claims description 7
- 230000002441 reversible effect Effects 0.000 claims description 2
- 230000007704 transition Effects 0.000 claims 1
- 230000000737 periodic effect Effects 0.000 abstract 1
- 238000010586 diagram Methods 0.000 description 3
- 230000003287 optical effect Effects 0.000 description 2
- 238000004026 adhesive bonding Methods 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B5/00—Packaging individual articles in containers or receptacles, e.g. bags, sacks, boxes, cartons, cans, jars
- B65B5/06—Packaging groups of articles, the groups being treated as single articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B50/00—Making rigid or semi-rigid containers, e.g. boxes or cartons
- B31B50/74—Auxiliary operations
- B31B50/76—Opening and distending flattened articles
- B31B50/80—Pneumatically
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B43/00—Forming, feeding, opening or setting-up containers or receptacles in association with packaging
- B65B43/12—Feeding flexible bags or carton blanks in flat or collapsed state; Feeding flat bags connected to form a series or chain
- B65B43/14—Feeding individual bags or carton blanks from piles or magazines
- B65B43/16—Feeding individual bags or carton blanks from piles or magazines by grippers
- B65B43/18—Feeding individual bags or carton blanks from piles or magazines by grippers by suction-operated grippers
- B65B43/185—Feeding individual bags or carton blanks from piles or magazines by grippers by suction-operated grippers specially adapted for carton blanks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B43/00—Forming, feeding, opening or setting-up containers or receptacles in association with packaging
- B65B43/26—Opening or distending bags; Opening, erecting, or setting-up boxes, cartons, or carton blanks
- B65B43/30—Opening or distending bags; Opening, erecting, or setting-up boxes, cartons, or carton blanks by grippers engaging opposed walls, e.g. suction-operated
- B65B43/305—Opening or distending bags; Opening, erecting, or setting-up boxes, cartons, or carton blanks by grippers engaging opposed walls, e.g. suction-operated specially adapted for boxes, cartons or carton blanks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B50/00—Making rigid or semi-rigid containers, e.g. boxes or cartons
- B31B50/006—Controlling; Regulating; Measuring; Improving safety
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Supplying Of Containers To The Packaging Station (AREA)
- Container Filling Or Packaging Operations (AREA)
Abstract
【解決手段】平坦な筒状小包3を使用したシガレットカートンの群2を梱包するための方法および機械1であって、平坦筒状小包3の頂壁4がグリップヘッド10に吸引により係止されており、グリップヘッドは平坦筒状小包3をシートへ供給するために動かされ、このシートは吸引により平坦筒状小包3の底壁を係止しており;それからシートおよびグリップヘッド10の間の相対的な回動動作が起されて筒状小包3が平坦な輪郭から開放輪郭へ変えられ;シガレットカートンの群2が開放筒状小包3内へ押し込まれ;グリップヘッド10が開放筒状小包3の頂壁4を解放し;かつシートが筒状小包3を閉塞ステーション28へ供給するように動かされ、閉塞ステーションでは筒状小包3が閉塞される。
【選択図】図1
Description
【0001】
本発明は平坦な筒状小包を使用した製品の梱包方法に関する。
【0002】
本発明はシガレットカートン箱詰めのための機械に役立つように使用することができ、即ち、その機械上でシガレットカートンの群が対応する箱内に梱包され、そのための以下の記述は純粋に例示である。
【背景技術】
【0003】
シガレットカートン梱包のための最近知られている機械は、複数の平坦筒状小包を供給しかつ開くための1個のユニットを包含し、かつそのユニットはパレットから平坦筒状小包の堆積を受け取り、かつ各平坦筒状小包をコンベヤー上の対応シートへ供給し、それにより筒状小包は直線状の梱包通路に沿い供給される。梱包通路に沿い、各筒状小包は対応するシートに対して連結状態にあり、それから解放ステーションへと供給され、そこで筒状小包はシガレットカートンの対応する群を受け入れるのに適した輪郭へと開放され;挿入ステーションにおいて対応するシガレットカートンの群は開放筒状小包内へ押し込まれ;最後に、閉塞ステーションにおいて筒状小包は糊付けおよび対応フラップの折り曲げにより閉塞される。
【0004】
上述のような公知の箱詰機械はかなり嵩張り、かつ箱詰機械上での使用のためには平坦筒状小包が正確な位置内にあることが要求され、従って操作者側に周期的な助けが求められる。
【考案の開示】
【発明が解決しようとする課題】
【0005】
本発明の目的は平坦な筒状小包を使用し、上述の欠点を除去するように設計され、特に安価で実行容易な製品梱包方法を提供することにある。
【課題を解決するための手段】
【0006】
本発明によると、平坦な筒状小包を使用した製品梱包方法が提供されており、筒状小包が1個の頂壁、1個の底壁、および一側で頂壁にまた他側で底壁に夫々連結された2個の横壁を包含しており;この方法が1個のグリップヘッドを使用して吸引により平坦な筒状小包の頂壁を係止し;平坦筒状小包をシートへ供給するようにグリップヘッドを動かしてシートに平坦筒状小包の底壁を吸引により係止させ;シートおよびグリップヘッドを相対的に回して筒状小包を平坦な輪郭から開放輪郭へ変え;かつ製品を開放筒状小包内へ挿入する工程を包含していることを特徴としている。
【0007】
本発明は平坦筒状小包を使用した製品梱包機械にも関している。本発明によると、平坦な筒状小包を使用した製品の梱包機械が提供されており、筒状小包が1個の頂壁、1個の底壁および一側で頂壁にまた他側で底壁に夫々連結された2個の横壁を包含しているものにおいて;この機械が平坦な筒状小包の頂壁を係止するための吸引グリップヘッド;平坦筒状小包の底壁を係止するための吸引シート;グリップヘッドを支持し、かつ平坦筒状小包を吸引シートへ供給するためにグリップヘッドを動かし、かつ吸引シートおよびグリップヘッドを相対的に回して筒状小包を平坦な輪郭から開放輪郭へ変える供給装置;および製品を開放筒状小包内へ挿入するための挿入装置を包含していることを特徴としている。
本発明の非限定的な実施例が添付図面に関連して以下に例示されるであろう。
【発明を実施するための最良の形態】
【0008】
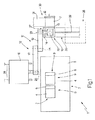
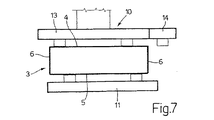
図1内の符号1は全体としてシガレットカートンの群2を箱詰めするための箱詰機械を示しており;この機械1はシガレットカートンの各群2を1個の対応する筒状小包3内に挿入するための機構を備えており、上記小包は1個の頂壁4、1個の底壁5、および2個の横壁6を包含し、各横壁は一側において頂壁4へかつ他側において底壁5に連結されている(図5ないし8に示されているように)。
【0009】
箱詰機械1は1個の入口ステーション7を包含し、この入口ステーションは平坦な筒状小包3、即ち、平坦な輪郭に圧縮された筒状小包3の2個の堆積9を支持している1個のパレット8を収容しており;かつ各堆積9内の各平坦筒状小包3は水平面内に横たわっている。
【0010】
箱詰機械1はまた1個の堆積9内頂上の平坦筒状小包3の頂壁4に係合するための1個の吸引グリップヘッド10;筒状小包3の底壁5に係合するための1個の吸引シート11;およびグリップヘッド10を支持しかつ平坦筒状小包3をシート11へ供給するためにグリップヘッド10を動かすための1個の供給装置12を包含している。
【0011】
より詳細には、吸引グリップヘッド10は筒状小包3の頂壁4に係合するための1個の吸引部分13;および筒状小包3の横壁6に係合するための1個の吸引部分14を包含している。
【0012】
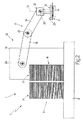
図1および2内に示されているように、供給装置12はグリップヘッド10を互いに直交する3方向における平行移動、および平坦筒状小包3の水平面に対して直交する垂直軸15周りの回転を包含した4段階の自由度で動かす。より詳細には、供給装置12は1個の動力付き関節式アーム17を支持している1個のベース16を包含し、アーム17は互いに枢着された2個の部材18、19を包含しており;部材18は一端においてベース16に関連して水平軸20周りに回転可能にベース16に枢支され、かつ他端において部材19に関連して軸20と並行な水平軸21周りに回転可能に部材19に枢支され;部材19は一端において部材18に関連して水平軸21周りに回すように部材18に枢支され、かつ他端において動力付き関節式ジョイント22に関節式ジョイント22に関連して軸20、21と並行な水平軸23周りに回すように枢支されており;かつ間接式ジョイント22は一端において部材19に関連して軸23周りに回すように部材19に枢支され、かつ他端において吸引グリップヘッド10を軸20、21、23と直交する垂直軸15周りに回すように吸引グリップヘッド10に枢支されている。
【0013】
関節式アーム17は吸引グリップヘッド10を常時水平にかつ従って平坦筒状小包3の面と並行に保つように駆動可能とされており;関節式アーム17の動きは吸引グリップヘッド10をそれ自体軸20、21、23と直交する垂直面内で動かし;かつベース16は対応する公知のモーター(図示せず)により軸20、21、23と並行な水平ガイド24に沿い走らされて、吸引グリップヘッド10を軸20、21、23と並行な方向へ動かす。
【0014】
吸引グリップヘッド10は堆積9内頂部の平坦筒状小包3の正確な位置を平坦筒状小包3が係合される前に決定するための公知の光センサー25を包含し;かつ1個の公知の制御ユニット(図示せず)が吸引グリップヘッド10を支持している供給装置12を制御するために備えられており、これにより吸引グリップヘッド10の位置を平坦筒状小包3の正確な検出位置に適合させ、予め定められた相互配列に従い平坦筒状小包3に係合し、従って平坦筒状小包3が堆積9内で正確に配置されていない場合であっても供給装置12が正確に作動する。
【0015】
図1内に示されているように、吸引シート11はシート11を筒状小包3を(図1内に示されているように)受け取るための受領ステーション27、および搬送位置(図示せず)の間で動かすために直線コンベヤー26により支持されており、上記搬送位置ではシート11は公知の閉塞ステーション28(図1では概略的に示されている)の近傍に位置しており、そこでは公知の搬送装置(図示せず)が備えられてシガレットカートン群を収容した開放筒状小包3が吸引シート11から閉塞ステーション28へ搬送される。より詳細には、直線コンベヤー26は1個の固定ガイド29を包含し、この固定ガイドに沿って吸引シート11が走り;かつ吸引シート11を固定ガイド29に沿い動かすための公知の可逆モーター(図示せず)を包含している。
【0016】
図示されていない異なる実施例において、コンベヤー26は1個の無端移動ベルトを包含し、このベルトは多数の吸引シート11を支持しかつ受領ステーション27から閉塞ステーション28へ至る無端通路に沿い循環駆動する。
【0017】
図示されていない更なる実施例において、吸引シート11は受領ステーション27の固定位置で搭載され、かつ1個の押圧装置が備えられてシガレットカートンの対応する群2が収容された開放筒状小包3を吸引シート11から閉塞ステーション28へ搬送する。
【0018】
最後に、箱詰機械1は1個の挿入装置30を包含し、この挿入装置は受領ステーション27の近傍に配置されかつシガレットカートンの群2を受領ステーション27に位置させかつ吸引シート11により支持されている開放筒状小包3内へ挿入するためのものである。挿入装置30は1個のコンベヤー31を包含してシガレットカートンの群2を受領ステーション27で開放筒状小包3の列に連続的に供給可能とし;かつ1個のプッシャー32を包含してシガレットカートンの群2を開放筒状小包3内へ押し込み得るようにしている。
【0019】
箱詰機械1の動作が堆積9頂部の平坦筒状小包3、およびシガレットカートンの対応する群2との関連において記述されるであろう。
【0020】
まず、供給装置12が吸引ヘッド10を動かして平坦筒状小包3に係合させ、従って吸引ヘッド10の部分13が平坦筒状小包3の頂壁4に係合し、吸引ヘッド10の吸引部分14が平坦筒状小包3の横壁6に係合する。より詳細には、供給装置12は吸引ヘッド10を平坦筒状小包3の見積もられた(即ち最適条件の)位置上へ動かし;光センサー25により、吸引グリップヘッド10はそれから平坦筒状小包3の実際位置を決定し;かつ、平坦筒状小包3の実際の位置に基づき、供給装置12は平坦筒状小包3の実際の位置に対する吸引グリップヘッド10の位置を採用するように駆動され、かつそれにより与えられた相互配列によるグリップヘッド10の平坦筒状小包3との係合が可能となる。
【0021】
供給装置12はそれからグリップヘッド10を平坦筒状小包3と共に受領ステーション27の上方へ動かして平坦筒状小包3を吸引シート11へ供給し、シート11は平坦筒状小包3の底壁5に係合し;その状態で、平坦筒状小包3は吸引ヘッド10および吸引シート11に同時に係止される。受領ステーション27へ搬送される際に、吸引ヘッド10は垂直軸15周りに90°回され平坦筒状小包3も吸引シート11への供給のための正しい位置へ同様に回る。
【0022】
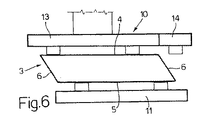
相対的な回動運動が吸引シート11およびグリップヘッド10の間に生じて筒状小包3が平坦な輪郭から開放輪郭へと変わる。より詳細には、この相対的な回動は好ましくは吸引シート11を静止させ、グリップヘッド10を動かすことによって起される。代わりに、相対的な回動は吸引シート11を水平にかつグリップヘッド10を垂直に動かすことにより起し得る。
【0023】
吸引シート11およびグリップヘッド10の間の相対的な回動は図5、6、7内に示されており、これらはグリップヘッド10の吸引部分14が平坦筒状小包3の横壁6をいかに相対運動が起こる前に解放し、横壁6の頂壁4および底壁5に対する回動が可能になるかを明らかに示している。図8内に示されている別の実施例においては、吸引部分14は吸引部分13に対して枢着されており、かつ吸引グリップヘッド10が公知のアクチュエーター(図示せず)を包含し、吸引部分14をシート11およびグリップヘッド10の間に相対的な回動が生ずるまで吸引部分13に対して並行に保ち、それから第2吸引部分14を第1吸引部分13に対して回し、横壁6の回動を起して筒状小包3を平坦な輪郭から開放輪郭へ変える。
【0024】
筒状小包3がひとたび開放輪郭になると、挿入装置30はシガレットカートンの群2を開放筒状小包3内に挿入し;グリップヘッド10はそれから開放筒状小包3の頂壁4を解放し;シート11が小包3を閉塞ステーション28へ供給するために動かされ;シガレットカートンの群2を収容している解放筒状小包3はシート11から閉塞ステーションへ搬送され;かつシート11はそれから受領ステーション27へ戻されて吸引ヘッド10から別の平坦筒状小包3を受け取る。
【0025】
上述したような箱詰機械1は数え切れない利点を備えており、それは比較的に簡単かつコンパクトであることにより、かつ堆積9内の筒状小包3に正確な位置が要求されず従って完全自動的に供給され得ることによる。
【図面の簡単な説明】
【0026】
【図1】シガレットカートン箱詰めのための、本発明による箱詰機械の平面略図である。
【図2】図1内の供給装置の前面図である。
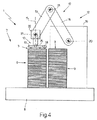
【図3】異なる操作状態における図1の箱詰機械の平面略図である。
【図4】異なる操作状態における図2の供給装置の前面図である。
【図5】図1の箱詰機械の操作シーケンスを示す略図である。
【図6】図1の箱詰機械の操作シーケンスを示す略図である。
【図7】図1の箱詰機械の操作シーケンスを示す略図である。
【図8】異なる実施例を示す図6の詳細部分に対応する図である。
Claims (28)
- 平坦な筒状小包を使用した製品の梱包方法であって、筒状小包が1個の頂壁(4)、1個の底壁(5)、および一側で頂壁(4)にまた他側で底壁(5)に夫々連結された2個の横壁(6)を包含しているものにおいて;この方法が1個のグリップヘッド(10)を使用して吸引により平坦な筒状小包(3)の頂壁(4)を係止し;平坦筒状小包(3)をシート(11)へ供給するようにグリップヘッド(10)を動かしてシートに平坦筒状小包(3)の底壁(5)を吸引により係止させ;シート(11)およびグリップヘッド(10)を相対的に回して筒状小包(3)を平坦な輪郭から開放輪郭へ変え;かつ製品(2)を開放筒状小包(3)内へ挿入する工程を包含していることを特徴とする、梱包方法。
- 製品(2)を開放小包(3)内へ挿入した後、グリップヘッド(10)が開放筒状小包(3)の頂壁(4)を解放し、シート(11)は小包(3)を閉塞ステーション(28)へ供給するために動かされることを特徴とする、請求項1に記載の方法。
- 製品(2)を収容している開放筒状小包(3)がシート(11)から閉塞ステーション(28)へ搬送され、シート(11)はそれから別の平坦筒状小包(3)を受け入れるために元の位置へ戻されることを特徴とする、請求項2に記載の方法。
- 製品(2)を開放筒状小包(3)内へ挿入した後、グリップヘッド(10)が開放筒状小包(3)の頂壁(4)を解放し、シート(11)が閉塞ステーション(28)を通して小包(3)を供給するために動かされることを特徴とする、請求項1に記載の方法。
- 製品(2)を開放小包(3)内へ挿入した後、グリップヘッド(10)およびシート(11)が開放筒状小包(3)を解放し、解放筒状小包(3)がプッシャー手段により閉塞ステーション(28)へ搬送されることを特徴とする、請求項1に記載の方法。
- 平坦筒状小包(3)がグリップヘッド(10)により平坦筒状小包(3)の堆積(9)から取り去られることを特徴とする、請求項1に記載の方法。
- グリップヘッド(10)が平坦筒状小包(3)をシート(11)へ供給するために動いている間に平坦筒状小包(3)が平坦筒状小包(3)と直交する軸(15)周りに90°回されることを特徴とする、請求項6に記載の方法。
- 堆積(9)頂上の平坦筒状小包(3)と係合する前に、グリップヘッド(10)が平坦筒状小包(3)の正確な位置を定め、かつ予め定められた相互配置に従って平坦筒状小包(3)と係合するようにその位置を採用することを特徴とする、請求項6または7に記載の方法。
- グリップヘッド(10)が互いに直交する3方向への3並行移動および平坦筒状小包(3)の面と直交する軸(15)周りの1個の回転を包含する4自由度で動かされることを特徴とする、請求項8に記載の方法。
- グリップヘッド(10)が平坦筒状小包(3)の頂壁(4)および横壁(6)の双方に吸引により係合し;シート(11)とグリップヘッド(10)の間の相対的な回動が生じて筒状小包(3)が平坦な輪郭から開放輪郭に変わる前にグリップヘッド(10)が平坦筒状小包(3)の横壁(6)を解放することを特徴とする、請求項1ないし9の何れかに記載の方法。
- グリップヘッド(10)が頂壁(4)に係合するための第1吸引部分(13)、および第1吸引部分(13)にヒンジ止めされかつ横壁(6)に係合するための第2吸引部分(14)を包含し;グリップヘッド(10)が平坦筒状小包(3)の頂壁(4)および横壁(6)の双方に係合し;シート(11)とグリップヘッド(10)の間の相対的な回動が生じて筒状小包(3)が平坦な輪郭から開放輪郭に変わるまで第2吸引部分(14)が第1吸引部分(13)に対して並行に保たれ;かつ第2吸引部分(14)が第1吸引部分(13)に対して回動してシート(11)とグリップヘッド(10)の間の相対的な回動が生じて筒状小包(3)が平坦な輪郭から開放輪郭に変わる間に横壁(6)を従動させることを特徴とする、請求項1ないし9の何れかに記載の方法。
- 製品(2)がシガレットのカートン群(2)により限定されていることを特徴とする、請求項1ないし11の何れかに記載の方法。
- 平坦な筒状小包を使用した製品の梱包機械であって、筒状小包が1個の頂壁(4)、1個の底壁(5)および一側で頂壁(4)にまた他側で底壁(5)に夫々連結された2個の横壁(6)を包含しているものにおいて;この機械(1)が平坦な筒状小包(3)の頂壁(4)を係止するための吸引グリップヘッド(10);平坦筒状小包(3)の底壁(5)を係止するための吸引シート(11);グリップヘッド(10)を支持し、かつ平坦筒状小包(3)を吸引シート(11)へ供給するためにグリップヘッド(12)を動かし、かつ吸引シート(11)およびグリップヘッド(10)を相対的に回して筒状小包(3)を平坦な輪郭から開放輪郭へ変える供給装置(12);および製品(2)を開放筒状小包(3)内へ挿入するための挿入装置(30)を包含していることを特徴とする、梱包機械。
- 1個の閉塞ステーション(28);および1個のコンベヤー(26)を包含し、上記コンベヤーが開放筒状小包(3)内に製品(2)を挿入した後に筒状小包(3)を閉塞ステーション(28)へ供給するために吸引シート(11)を動かすためのものであることを特徴とする、請求項13に記載の機械。
- 製品(2)を収容した開放筒状小包(3)を吸引シート(11)から閉塞ステーション(28)へ搬送するための搬送装置を包含していることを特徴とする請求項14に記載の機械。
- コンベヤー(26)が吸引シート(11)が沿って走る固定ガイド(29);および吸引シート(11)を固定ガイドに沿って動かすための可逆モーターを包含していることを特徴とする、請求項14または15に記載の機械。
- コンベヤー(26)が上記多数の吸引シート(11)を支持しかつ吸引シート(11)を無端通路に沿い循環駆動させるための可動無端ベルトを包含していることを特徴とする、請求項14または15に記載の機械。
- 1個の閉塞ステーション(28);および製品(2)を収容している開放筒状小包(3)を閉塞ステーション(28)へ供給するように吸引シート(11)を動かすための1個のコンベヤー(26)を包含していることを特徴とする請求項13に記載の機械。
- 1個の閉塞ステーション(28);および製品(2)を収容している開放筒状小包(3)を閉塞ステーション(28)へ供給するように吸引シート(11)を吸引シート(11)から閉塞ステーション(28)へ搬送するための1個のプッシュ装置を包含し;吸引シート(11)が機械(1)の固定場所に装着されていることを特徴とする、請求項13に記載の機械。
- 少なくとも1個の平坦筒状小包(3)の堆積(9)を収容した1個の入口ステーション(7)を包含し、これらの小包がグリップヘッド(10)により徐々に係止されることを特徴とする、請求項13ないし19の何れかに記載の機械。
- グリップヘッド(10)が平坦筒状小包(3)が係止される前に堆積(9)の頂上で平坦筒状小包(3)の正確な位置を決定するための1個のセンサー(25)を包含し;グリップヘッド(10)を支持している供給装置(12)を制御するために1個の制御ユニットが用意されており、これによりグリップヘッド(10)の位置が平坦筒状小包(3)の予め定められた正確な位置を与え、かつ予め定められた相対的配置において平坦筒状小包(3)と係合するようにしたことを特徴とする、請求項20に記載の機械。
- 供給装置(12)がグリップヘッド(10)を互いに直交する3方向への3並行移動および平坦筒状小包(3)の面と直交する軸(15)周りの1個の回転を包含する4自由度で動くことを特徴とする、請求項21に記載の機械。
- 平坦筒状小包(3)の面が実質的に水平面であり;供給装置(12)が互いに枢着された2個の部材を包含した動力付き関節式アームを支持している1個のベース(16)を包含しており;第1部材(18)は一端がベース(16)に対して枢着されてベース(16)に対して水平な第1軸(20)周りに回転可能であり、かつ反対端部で第2部材(19)に枢支されて第2部材(19)に対して水平な第2軸(21)周りに回転可能であり;第2部材(19)は一端において第1部材(18)に枢支されて第1部材(18)に対して水平な第2軸(21)周りに回転可能であり、かつ反対端部においてグリップヘッド(10)に対して枢支されてグリップヘッド(10)に対して水平な第3軸(23)周りに回転可能とされていることを特徴とする、請求項20または21に記載の機械。
- 動力付き関節式ジョイント(22)が第2部材(19)およびグリップヘッド(10)の間に介装され、一側において第2部材(19)に対して枢支され、他側においてグリップヘッド(10)に対して枢支されてグリップヘッド(10)を垂直軸(15)周りに回すように構成されていることを特徴とする、請求項23に記載の機械。
- 供給装置(12)のベース(16)が対応するモーターの作用により水平な第1、第2、第3の軸(20、21、23)と並行な水平ガイド(24)に沿い走るように装着されていることを特徴とする、請求項23または24に記載の機械。
- グリップヘッド(10)が頂壁(4)に係合するための第1吸引部分(13)、および横壁(6)に係合するための第2吸引部分(14)を包含し;第1吸引部分(13)による吸引が第2吸引部分(14)による吸引に関して独立に制御可能とされていることを特徴とする、請求項13ないし25の何れかに記載の機械。
- グリップヘッド(10)が頂壁(4)に係合するための第1吸引部分(13)、および第1吸引部分(13)に枢支されかつ横壁(14)に係合するための第2吸引部分(14)を包含し;吸引シート(11)とグリップヘッド(10)の間の相対的な回動が生じて筒状小包(3)が平坦な輪郭から開放輪郭に変わり、かつ第1吸引部分(13)に対して第2吸引部分(14)を回して吸引シート(11)とグリップヘッド(10)の間に相対回動を生ずる間に横壁(6)の相対的動きを起こしかつ筒状小包(3)を平坦な輪郭から開放輪郭へ変えるまで第2吸引部分(14)を第1吸引部分(13)に対して並行に保つアクチュエータを包含していることを特徴とする、請求項13ないし26の何れかに記載の機械。
- 挿入装置(30)が製品(2)を開放筒状小包(3)に関して整合する位置へ供給するためのコンベヤー(31);および製品(2)を開放筒状小包(3)内へ押し込むためのプッシャー(32)を包含していることを特徴とする、請求項13ないし27の何れかに記載の機械。
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| IT2002BO000379A ITBO20020379A1 (it) | 2002-06-13 | 2002-06-13 | Metodo e macchina per l ' impacchettamento di un prodotto utilizzandoun incarto tubolare appiattito |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004250099A true JP2004250099A (ja) | 2004-09-09 |
| JP4454968B2 JP4454968B2 (ja) | 2010-04-21 |
Family
ID=11440225
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003168001A Expired - Fee Related JP4454968B2 (ja) | 2002-06-13 | 2003-06-12 | 平坦な筒状小包を使用した製品梱包方法および機械 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US6915622B2 (ja) |
| EP (1) | EP1371564B1 (ja) |
| JP (1) | JP4454968B2 (ja) |
| CN (1) | CN1294051C (ja) |
| DE (1) | DE60303240T2 (ja) |
| IT (1) | ITBO20020379A1 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2019034770A (ja) * | 2017-08-18 | 2019-03-07 | 株式会社イシダ | 製函装置 |
| WO2023095235A1 (ja) * | 2021-11-25 | 2023-06-01 | スターテクノ株式会社 | 物品吸着装置、その物品吸着装置を使用した製函装置及び製函方法 |
Families Citing this family (36)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ITBO20020521A1 (it) * | 2002-08-05 | 2004-02-06 | Gd Spa | Metodo e macchina per l'impacchettamento di un prodotto |
| ITBO20050576A1 (it) * | 2005-09-23 | 2007-03-24 | Marchesini Group Spa | Stazione per il prelievo di fustellati tubolari in configurazione appiattita e per la messa a volume dei fustellati medesimi |
| US7510517B2 (en) * | 2005-09-23 | 2009-03-31 | Prototype Equipment Corporation | Case erector apparatus |
| ITBO20070086A1 (it) * | 2007-02-15 | 2008-08-16 | Marchesini Group Spa | Macchina per il confezionamento di articoli in astucci |
| EP2000410B1 (de) * | 2007-05-03 | 2009-07-22 | UHLMANN PAC-SYSTEME GmbH & Co. KG | Verfahren zur Herstellung von Mehrtagesverpackungen mit verschiedenen Arzneimitteln |
| DE102007034872B4 (de) * | 2007-07-24 | 2010-07-29 | WINKLER+DüNNEBIER AG | Verfahren zum Bereitstellen aufgerichteter Faltschachteln an dem Ausgang einer Produktionsmaschine und zum Palettieren befüllter Faltschachteln |
| US7828708B2 (en) * | 2007-10-04 | 2010-11-09 | Wexxar Packaging, Inc. | Case erector and sealer apparatus |
| ITBO20080194A1 (it) * | 2008-03-27 | 2009-09-28 | Marchesini Group Spa | Dispositivo per la messa a volume di fustellati tubolari in forma appiattita |
| DE102009031298A1 (de) * | 2009-06-30 | 2011-01-05 | Konecranes Lifting Systems Gmbh | Vorrichtung zum Entfalten von zusammengelegten Gegenständen |
| US9149122B1 (en) | 2010-11-04 | 2015-10-06 | J Squared, Inc. | Chair palletizing method |
| JP5351946B2 (ja) * | 2011-08-10 | 2013-11-27 | 株式会社安川電機 | 梱包装置 |
| FR2986510B1 (fr) * | 2012-02-03 | 2016-03-25 | Otor Sa | Dispositif et procede de formation de boites d'emballages avec depilage vertical |
| WO2013159180A1 (en) | 2012-04-24 | 2013-10-31 | Langen H J Paul | Method and apparatus for forming containers |
| US20150324893A1 (en) | 2012-04-24 | 2015-11-12 | H. J. Paul Langen | Method and system for order fulfilment |
| DE102012111449A1 (de) * | 2012-11-26 | 2014-05-28 | Pester Pac Automation Gmbh | Vorrichtung zum Aufrichten eines Faltschachtelzuschnittes |
| US12172787B2 (en) | 2014-03-11 | 2024-12-24 | H. J. Paul Langen | Method and system for order fulfilment |
| US20180169988A1 (en) * | 2014-09-19 | 2018-06-21 | Kliklok Corporation | Carton forming machine and related methods |
| DE102014221221A1 (de) * | 2014-10-20 | 2016-04-21 | Krones Aktiengesellschaft | Vorrichtung und Verfahren zum Aufziehen und Aufrichten von zusammengelegten oder zusammengefalteten Kartonagen zu stehend angeordneten Gefachen und/oder Umverpackungen |
| US10640308B2 (en) | 2014-12-08 | 2020-05-05 | Wexxar Packaging, Inc. | Carton feeding system and method and related carton forming and sealing machine |
| JP6626411B2 (ja) * | 2016-06-06 | 2019-12-25 | 川崎重工業株式会社 | 食品の詰め込み装置 |
| US10273042B1 (en) * | 2017-07-19 | 2019-04-30 | Wayne Automation Corporation | Bi-directional carton opening system |
| US11173686B2 (en) | 2017-08-25 | 2021-11-16 | Wexxar Packaging, Inc. | Apparatus and method for accurate carton formation |
| EP3546205A1 (de) * | 2018-03-27 | 2019-10-02 | Harro Höfliger Verpackungsmaschinen GmbH | Vorrichtung zum übergeben einer faltschachtel an eine transportvorrichtung |
| DE102018132330A1 (de) * | 2018-12-14 | 2020-06-18 | Krones Aktiengesellschaft | Verpackungsvorrichtung, Entnahmevorrichtung und Verfahren zum Entnehmen eines Kartonzuschnitts |
| DE102019101816A1 (de) * | 2019-01-25 | 2020-07-30 | Sig Technology Ag | Verfahren und Vorrichtung zum wenigstens teilweisen Auffalten von flachgefalteten Packungsmänteln |
| CN112297508B (zh) * | 2019-07-31 | 2022-07-08 | 上海烟草集团有限责任公司 | 硬卡纸包装盒自动成形装置及成形方法 |
| US11390049B2 (en) * | 2019-11-07 | 2022-07-19 | H. J. Paul Langen | Method and apparatus for erecting cartons |
| US11752723B2 (en) | 2019-11-07 | 2023-09-12 | H. J. Paul Langen | Method and apparatus for erecting cartons and for order fulfilment and packing |
| CN110721986A (zh) * | 2019-11-15 | 2020-01-24 | 楚天科技股份有限公司 | 一种去内膜装置及其去内膜方法 |
| US11426965B2 (en) | 2020-07-30 | 2022-08-30 | Taiwan Semiconductor Manufacturing Co., Ltd. | Box erecting apparatus and method |
| CA3193127A1 (en) | 2020-08-28 | 2022-03-03 | H. J. Paul Langen | Warehouse system for fulfilling orders |
| US11731386B2 (en) * | 2020-11-03 | 2023-08-22 | Wayne Automation Corporation | System and method for processing case and carton blanks |
| US12473111B2 (en) | 2021-02-12 | 2025-11-18 | Afa Systems Ltd. | Method and apparatus loading of cases with items |
| EP4190544A1 (de) * | 2021-12-03 | 2023-06-07 | Uhlmann Pac-Systeme GmbH & Co. KG | Verfahren und übergabevorrichtung zum übergeben von faltschachteln |
| CN118679101A (zh) * | 2022-02-15 | 2024-09-20 | Abb瑞士股份有限公司 | 用于拆装纸箱的夹具 |
| CN118419349A (zh) * | 2024-05-20 | 2024-08-02 | 上海松川远亿机械设备有限公司 | 一种用于包装箱箱坯打开成型的智能系统 |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2250667C3 (de) | 1972-10-16 | 1980-09-11 | Stork-Packo-Maschinenbau Gmbh, 3412 Noerten-Hardenberg | Vorrichtung zum Aufrichten von flachgefalteten Verpackungskartons in eine viereckige Füllstellung |
| FR2532912A1 (fr) | 1982-09-15 | 1984-03-16 | Thermopac | Machine automatique pour la mise sous fourreau de boites ou emballages analogues, notamment de boites d'oeufs |
| IT1273814B (it) * | 1994-02-24 | 1997-07-10 | Ima Spa | Dispositivo per il prelievo, l'apertura e il trasferimento a una linea di confezionamento di involucri ricavati da elementi in foglio |
| JPH07290608A (ja) * | 1994-04-26 | 1995-11-07 | Sony Corp | ロボットハンド |
| IT1282475B1 (it) | 1995-03-30 | 1998-03-23 | Marchesini Group Spa | Macchina per il confezionamento automatico di articoli in contenitori ottenuti da fustellati tubolari |
| JPH10324311A (ja) * | 1997-05-26 | 1998-12-08 | Gunze Ltd | 四角筒状ケースの開口方法及び開口装置 |
| JP4644350B2 (ja) * | 2000-10-13 | 2011-03-02 | 株式会社フジシールインターナショナル | 折畳箱の取出供給装置 |
-
2002
- 2002-06-13 IT IT2002BO000379A patent/ITBO20020379A1/it unknown
-
2003
- 2003-06-09 US US10/457,801 patent/US6915622B2/en not_active Expired - Fee Related
- 2003-06-10 EP EP03013070A patent/EP1371564B1/en not_active Expired - Lifetime
- 2003-06-10 DE DE60303240T patent/DE60303240T2/de not_active Expired - Lifetime
- 2003-06-12 CN CNB031472192A patent/CN1294051C/zh not_active Expired - Fee Related
- 2003-06-12 JP JP2003168001A patent/JP4454968B2/ja not_active Expired - Fee Related
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2019034770A (ja) * | 2017-08-18 | 2019-03-07 | 株式会社イシダ | 製函装置 |
| JP6996734B2 (ja) | 2017-08-18 | 2022-01-17 | 株式会社イシダ | 製函装置 |
| WO2023095235A1 (ja) * | 2021-11-25 | 2023-06-01 | スターテクノ株式会社 | 物品吸着装置、その物品吸着装置を使用した製函装置及び製函方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| US6915622B2 (en) | 2005-07-12 |
| ITBO20020379A0 (it) | 2002-06-13 |
| CN1294051C (zh) | 2007-01-10 |
| EP1371564B1 (en) | 2006-01-18 |
| US20040168408A1 (en) | 2004-09-02 |
| CN1490218A (zh) | 2004-04-21 |
| EP1371564A1 (en) | 2003-12-17 |
| ITBO20020379A1 (it) | 2003-12-15 |
| JP4454968B2 (ja) | 2010-04-21 |
| DE60303240T2 (de) | 2006-08-03 |
| DE60303240D1 (de) | 2006-04-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4454968B2 (ja) | 平坦な筒状小包を使用した製品梱包方法および機械 | |
| CA2715882C (en) | Method and device for inserting (tube) bags into cartons | |
| JP4406361B2 (ja) | 平らなチューブ状包装体に製品を包装する方法および装置 | |
| US7320203B2 (en) | Method for packaging articles in boxes and a machine which carries out the method | |
| CN105829207B (zh) | 用于从介质盒进给箱盒坯件到搬运器的装置和方法 | |
| CA3079176A1 (en) | Method and apparatus for erecting cartons and for order fulfilment and packing | |
| CN114502471A (zh) | 物品拾取和处理设备 | |
| JP4753780B2 (ja) | 包装機の給袋装置 | |
| CN108298133B (zh) | 用于传送泡罩包装的方法 | |
| JP4146131B2 (ja) | カートン形成装置 | |
| JP7072216B2 (ja) | 供給装置、物品収容装置および供給方法 | |
| KR100662928B1 (ko) | 카톤 정립 장치 | |
| CN210175244U (zh) | 一种全自动纸盒开盒机 | |
| KR20210136647A (ko) | 횡방향으로 연결된 소포장물의 자동 절단 공급장치 | |
| JP2001097307A (ja) | 箱詰め装置及び箱詰め方法 | |
| JP7139158B2 (ja) | 袋搬送方法及び袋搬送装置 | |
| JP2000245429A (ja) | 物品を移送するための装置 | |
| TW425366B (en) | Carton loading mechanism | |
| JP7399487B2 (ja) | 搬送装置 | |
| WO2013093622A1 (en) | Vertical packaging machine and method | |
| JP2005193922A (ja) | 箱移送装置及び箱詰装置 | |
| JP4327444B2 (ja) | 袋掛け装置 | |
| JPH11124228A (ja) | 口栓付き不定形容器の供給装置及び供給方法 | |
| JP2003137220A (ja) | パウチ袋搬送装置 | |
| KR100536306B1 (ko) | 포장기용 가이드장치 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20060427 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20090324 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20090617 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20090804 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20091008 |
|
| A911 | Transfer to examiner for re-examination before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20091211 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20100112 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20100203 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130212 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |