JP2008023751A - 輪転印刷機およびその運転方法 - Google Patents
輪転印刷機およびその運転方法 Download PDFInfo
- Publication number
- JP2008023751A JP2008023751A JP2006196033A JP2006196033A JP2008023751A JP 2008023751 A JP2008023751 A JP 2008023751A JP 2006196033 A JP2006196033 A JP 2006196033A JP 2006196033 A JP2006196033 A JP 2006196033A JP 2008023751 A JP2008023751 A JP 2008023751A
- Authority
- JP
- Japan
- Prior art keywords
- web
- drag
- tension
- printing
- unit
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000011017 operating method Methods 0.000 title description 3
- 238000003825 pressing Methods 0.000 title 1
- 238000011144 upstream manufacturing Methods 0.000 claims abstract description 42
- 238000000034 method Methods 0.000 claims description 20
- 230000032258 transport Effects 0.000 claims description 16
- 238000001816 cooling Methods 0.000 abstract description 57
- 230000002040 relaxant effect Effects 0.000 abstract 1
- 230000002093 peripheral effect Effects 0.000 description 21
- 238000003860 storage Methods 0.000 description 20
- 230000037303 wrinkles Effects 0.000 description 20
- 230000008569 process Effects 0.000 description 12
- 238000004519 manufacturing process Methods 0.000 description 11
- 238000004140 cleaning Methods 0.000 description 10
- 238000001035 drying Methods 0.000 description 10
- 238000001514 detection method Methods 0.000 description 8
- 230000005540 biological transmission Effects 0.000 description 5
- 238000010586 diagram Methods 0.000 description 3
- 238000010438 heat treatment Methods 0.000 description 3
- 239000007788 liquid Substances 0.000 description 3
- 230000001133 acceleration Effects 0.000 description 2
- 230000008859 change Effects 0.000 description 2
- 238000005520 cutting process Methods 0.000 description 2
- 230000003247 decreasing effect Effects 0.000 description 2
- 230000033001 locomotion Effects 0.000 description 2
- 238000002360 preparation method Methods 0.000 description 2
- FBOUIAKEJMZPQG-AWNIVKPZSA-N (1E)-1-(2,4-dichlorophenyl)-4,4-dimethyl-2-(1,2,4-triazol-1-yl)pent-1-en-3-ol Chemical compound C1=NC=NN1/C(C(O)C(C)(C)C)=C/C1=CC=C(Cl)C=C1Cl FBOUIAKEJMZPQG-AWNIVKPZSA-N 0.000 description 1
- 238000006243 chemical reaction Methods 0.000 description 1
- 239000003086 colorant Substances 0.000 description 1
- 238000011109 contamination Methods 0.000 description 1
- 238000005314 correlation function Methods 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 238000011946 reduction process Methods 0.000 description 1
- 230000001105 regulatory effect Effects 0.000 description 1
- 230000001360 synchronised effect Effects 0.000 description 1
- 230000002123 temporal effect Effects 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H23/00—Registering, tensioning, smoothing or guiding webs
- B65H23/04—Registering, tensioning, smoothing or guiding webs longitudinally
- B65H23/18—Registering, tensioning, smoothing or guiding webs longitudinally by controlling or regulating the web-advancing mechanism, e.g. mechanism acting on the running web
- B65H23/188—Registering, tensioning, smoothing or guiding webs longitudinally by controlling or regulating the web-advancing mechanism, e.g. mechanism acting on the running web in connection with running-web
- B65H23/1888—Registering, tensioning, smoothing or guiding webs longitudinally by controlling or regulating the web-advancing mechanism, e.g. mechanism acting on the running web in connection with running-web and controlling web tension
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F13/00—Common details of rotary presses or machines
- B41F13/02—Conveying or guiding webs through presses or machines
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/10—Selective handling processes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2511/00—Dimensions; Position; Numbers; Identification; Occurrences
- B65H2511/40—Identification
- B65H2511/414—Identification of mode of operation
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2801/00—Application field
- B65H2801/03—Image reproduction devices
- B65H2801/21—Industrial-size printers, e.g. rotary printing press
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Inking, Control Or Cleaning Of Printing Machines (AREA)
- Controlling Rewinding, Feeding, Winding, Or Abnormalities Of Webs (AREA)
- Rotary Presses (AREA)
Abstract
【課題】 安価で、かつ、低速運転時にウェブに発生するしわを確実に防止し得る輪転印刷機を提供することを目的とする。
【解決手段】 搬送されるウェブ17に印刷する印刷部7と、印刷部7の上流側に設けられ、ウェブ17の張力を調節して下流側へ搬送するインフィードドラグ21と、印刷部7の下流側に設けられ、ウェブ17をインフィードドラグ21の搬送速度以上の搬送速度で搬送する冷却ドラグ39と、ウェブ17の張力を制御する張力制御部61と、が備えられている輪転印刷機1であって、張力制御部61には、冷却ドラグ39とインフィードドラグ21との搬送速度差が、印刷時における冷却ドラグ39とインフィードドラグ21との搬送速度差よりも小さくされる張力緩和運転モードTMが備えられていることを特徴とする。
【選択図】 図1
【解決手段】 搬送されるウェブ17に印刷する印刷部7と、印刷部7の上流側に設けられ、ウェブ17の張力を調節して下流側へ搬送するインフィードドラグ21と、印刷部7の下流側に設けられ、ウェブ17をインフィードドラグ21の搬送速度以上の搬送速度で搬送する冷却ドラグ39と、ウェブ17の張力を制御する張力制御部61と、が備えられている輪転印刷機1であって、張力制御部61には、冷却ドラグ39とインフィードドラグ21との搬送速度差が、印刷時における冷却ドラグ39とインフィードドラグ21との搬送速度差よりも小さくされる張力緩和運転モードTMが備えられていることを特徴とする。
【選択図】 図1
Description
本発明は輪転印刷機およびその運転方法に関するものである。
商業オフセット輪転機等の輪転印刷機は、給紙部から連続して繰り出されるウェブがインフィード部で張力を調節された後、印刷部、乾燥部、冷却部、ウェブパス部および折機の順に通過し、その間に所望の印刷を施した折帖に加工するものである。
この輪転印刷機では、冷却部、ウェブパス部および折機にそれぞれ上流側のウェブ搬送速度よりも早いもしくは遅い搬送速度を付与するドラグ、すなわち、冷却ドラグ、ウェブパスドラグおよび折機ドラグが備えられている。
冷却ドラグおよびウェブパスドラグは、それぞれ上流側のドラグに対して一定比率(引き率)搬送速度を与え、ウェブに適正な張力を付与するドロー制御が行なわれ、印刷部〜ウェブパス部でのウェブの張力を安定させている。
折機ドラグでは、上流側よりも速い所定の速度でウェブを引張り、ウェブに対して折り動作に必要な張力を付加している。
この輪転印刷機では、冷却部、ウェブパス部および折機にそれぞれ上流側のウェブ搬送速度よりも早いもしくは遅い搬送速度を付与するドラグ、すなわち、冷却ドラグ、ウェブパスドラグおよび折機ドラグが備えられている。
冷却ドラグおよびウェブパスドラグは、それぞれ上流側のドラグに対して一定比率(引き率)搬送速度を与え、ウェブに適正な張力を付与するドロー制御が行なわれ、印刷部〜ウェブパス部でのウェブの張力を安定させている。
折機ドラグでは、上流側よりも速い所定の速度でウェブを引張り、ウェブに対して折り動作に必要な張力を付加している。
輪転印刷機では、印刷時以外にも各種の準備作業があり、この準備作業の大半は、胴脱状態で、かつ、低速でウェブを搬送しつつ行われる。
このとき、従来の輪転印刷機では、冷却ドラグおよびウェブパスドラグは印刷時と同じ設定で運転されていた。
胴脱状態で行われるので、ウェブは、インフィード部から冷却部にかけて、何れのブランケット胴やローラ等に係合又は支持されないフリーの状態になる。このように、ウェブがフリーになる距離、即ち、ウェブが規制されない距離が印刷時より大幅に長くなってしまうので、ウェブを支持(規制)する終端部分である、冷却部のウェブ走行方向の上流部分において、ウェブにしわ(縦じわ)が発生してしまうことがある。
このような「しわ」は、ウェブが薄紙である場合に発生しやすい。このように、ウェブにしわが発生してしまうと、このしわを起点とした断紙が起こりやすくなり、印刷機の生産性を著しく低下させてしまう。
このとき、従来の輪転印刷機では、冷却ドラグおよびウェブパスドラグは印刷時と同じ設定で運転されていた。
胴脱状態で行われるので、ウェブは、インフィード部から冷却部にかけて、何れのブランケット胴やローラ等に係合又は支持されないフリーの状態になる。このように、ウェブがフリーになる距離、即ち、ウェブが規制されない距離が印刷時より大幅に長くなってしまうので、ウェブを支持(規制)する終端部分である、冷却部のウェブ走行方向の上流部分において、ウェブにしわ(縦じわ)が発生してしまうことがある。
このような「しわ」は、ウェブが薄紙である場合に発生しやすい。このように、ウェブにしわが発生してしまうと、このしわを起点とした断紙が起こりやすくなり、印刷機の生産性を著しく低下させてしまう。
このしわの発生を低減させるものとして、低速運転時にはインフィード部での張力制御を行なわないようにしたものがあるが、不十分であった。
また、特許文献1あるいは特許文献2に示されるように冷却ドラグをドロー制御に替えて張力制御するようにし、しわの発生を防止するものが提案されている。
特許文献1に示されるものは、低速運転時にのみ張力制御を行ない、特許文献2に示されるものは印刷時および低速運転時の全てで張力制御を行なうものである。
また、特許文献1あるいは特許文献2に示されるように冷却ドラグをドロー制御に替えて張力制御するようにし、しわの発生を防止するものが提案されている。
特許文献1に示されるものは、低速運転時にのみ張力制御を行ない、特許文献2に示されるものは印刷時および低速運転時の全てで張力制御を行なうものである。
しかしながら、張力制御を行なうためには、そのための高価な機器および制御手段を追加する必要があるので、製造コストが掛かるという問題がある。
また、張力を測定する必要があるが、従来の輪転印刷機では、この張力検出装置は一般に冷却部とウェブパス部との間に存在し、これを利用すると、冷却部とウェブパス部との間の張力を制御することになり、冷却部の入口で発生するしわを防止することができない。そのため、張力検出装置を冷却部の直前に設置することが考えられるが、張力検出装置を配したローラの接触による汚れ、コストおよび運転時の熱対策の面で実現が困難である。
さらに、低速運転のように張力が弱い時には、ウェブの挙動が不安定であり、張力検出装置の検出精度が維持できない。そのため、安定した張力制御が行なえないという問題がある。ウェブの挙動が著しく不安定となると張力検出装置が破損する恐れがあり、制御不能な状態となる恐れもある。
また、張力を測定する必要があるが、従来の輪転印刷機では、この張力検出装置は一般に冷却部とウェブパス部との間に存在し、これを利用すると、冷却部とウェブパス部との間の張力を制御することになり、冷却部の入口で発生するしわを防止することができない。そのため、張力検出装置を冷却部の直前に設置することが考えられるが、張力検出装置を配したローラの接触による汚れ、コストおよび運転時の熱対策の面で実現が困難である。
さらに、低速運転のように張力が弱い時には、ウェブの挙動が不安定であり、張力検出装置の検出精度が維持できない。そのため、安定した張力制御が行なえないという問題がある。ウェブの挙動が著しく不安定となると張力検出装置が破損する恐れがあり、制御不能な状態となる恐れもある。
本発明は、上記問題点に鑑み、安価で、かつ、低速運転時にウェブに発生するしわを安定して防止し得る輪転印刷機およびその運転方法を提供することを目的とする。
上記課題を解決するために、本発明は以下の手段を採用する。
すなわち、本発明にかかる輪転印刷機は、搬送されるウェブに印刷する印刷部と、該印刷部の上流側に設けられ、前記ウェブの張力を調節して下流側へ搬送する上流側ドラグと、前記印刷部の下流側に設けられ、前記ウェブを前記上流側ドラグの搬送速度以上の搬送速度で搬送する下流側ドラグと、前記ウェブの張力を制御する張力制御部と、が備えられている輪転印刷機であって、前記張力制御部には、前記下流側ドラグと前記上流側ドラグとの搬送速度差が、印刷時における前記下流側ドラグと前記上流側ドラグとの搬送速度差よりも小さくされる張力緩和運転モードが備えられていることを特徴とする。
すなわち、本発明にかかる輪転印刷機は、搬送されるウェブに印刷する印刷部と、該印刷部の上流側に設けられ、前記ウェブの張力を調節して下流側へ搬送する上流側ドラグと、前記印刷部の下流側に設けられ、前記ウェブを前記上流側ドラグの搬送速度以上の搬送速度で搬送する下流側ドラグと、前記ウェブの張力を制御する張力制御部と、が備えられている輪転印刷機であって、前記張力制御部には、前記下流側ドラグと前記上流側ドラグとの搬送速度差が、印刷時における前記下流側ドラグと前記上流側ドラグとの搬送速度差よりも小さくされる張力緩和運転モードが備えられていることを特徴とする。
このように、印刷時における下流側ドラグと上流側ドラグとの搬送速度差よりも小さくされる張力緩和運転モードが備えられているので、低速運転時でしわが発生する恐れがある場合には、張力緩和運転モードを用いて下流側ドラグと上流側ドラグとの搬送速度差(ドロー値)を小さくするようにする。
下流側ドラグと上流側ドラグとの搬送速度差(ドロー値)を小さくすると、印刷部を通過するウェブにかかる張力が小さくなるので、下流側ドラグの部分でしわが発生することを防止することができる。
また、張力緩和運転モードでは、ウェブを上流側ドラグの搬送速度以上の搬送速度で搬送する下流側ドラグのドロー値の設定値を小さく変更し、ドロー制御を行なうだけであるので、安定した動作が可能で、かつ、制御用の機器、シーケンスあるいは張力検出装置を追加する必要がなく、製造コストの増加を防止することができる。
なお、上流側ドラグとしては、例えば、インフィードドラグが、下流側ドラグとしては、例えば、冷却ドラグあるいはウェブパスドラグが用いられる。
また、張力緩和運転モードにおけるドロー値は複数備えられ、それらが状況に応じて選択されるようにしてもよい。さらに、ドロー値は連続的に変化できるようにされていてもよい。
下流側ドラグと上流側ドラグとの搬送速度差(ドロー値)を小さくすると、印刷部を通過するウェブにかかる張力が小さくなるので、下流側ドラグの部分でしわが発生することを防止することができる。
また、張力緩和運転モードでは、ウェブを上流側ドラグの搬送速度以上の搬送速度で搬送する下流側ドラグのドロー値の設定値を小さく変更し、ドロー制御を行なうだけであるので、安定した動作が可能で、かつ、制御用の機器、シーケンスあるいは張力検出装置を追加する必要がなく、製造コストの増加を防止することができる。
なお、上流側ドラグとしては、例えば、インフィードドラグが、下流側ドラグとしては、例えば、冷却ドラグあるいはウェブパスドラグが用いられる。
また、張力緩和運転モードにおけるドロー値は複数備えられ、それらが状況に応じて選択されるようにしてもよい。さらに、ドロー値は連続的に変化できるようにされていてもよい。
また、上記発明では、前記張力緩和運転モードにおける前記搬送速度差は、紙種に対応して設定されることが好適である。
このようにすると、しわが発生し易い薄紙を用いる場合にのみ張力緩和運転モードを実施して小さいドロー値へ変更することができ、一方、剛性が高い厚紙を用いる場合には、張力緩和運転モードを実施しないという選択が可能となる。
このようにすると、しわが発生し易い薄紙を用いる場合にのみ張力緩和運転モードを実施して小さいドロー値へ変更することができ、一方、剛性が高い厚紙を用いる場合には、張力緩和運転モードを実施しないという選択が可能となる。
また、本発明にかかる輪転印刷機の運転方法は、搬送されるウェブに印刷する印刷部と、該印刷部の上流側に設けられ、前記ウェブの張力を調節して下流側へ搬送する上流側ドラグと、前記印刷部の下流側に設けられ、前記ウェブを前記上流側ドラグの搬送速度以上の搬送速度で搬送する下流側ドラグと、前記ウェブの張力を制御する張力制御部と、が備えられている輪転印刷機の運転方法であって、前記張力制御部は、印刷時よりもウェブの搬送速度が低い時に、前記下流側ドラグと前記上流側ドラグとの搬送速度差を、印刷時における前記下流側ドラグと前記上流側ドラグとの搬送速度差よりも小さくする張力緩和運転を行うことを特徴とする。
このように、張力制御部は、印刷時よりもウェブの搬送速度が低い時に、下流側ドラグと上流側ドラグとの搬送速度差を、印刷時における下流側ドラグと上流側ドラグとの搬送速度差よりも小さくする張力緩和運転を行うので、印刷部を通過するウェブにかかる張力を小さくすることができる。これにより、下流側ドラグの部分でしわが発生することを防止することができる。
また、張力緩和運転では、ウェブを上流側ドラグの搬送速度よりも早い搬送速度で搬送する下流側ドラグのドロー値の設定値を小さく変更し、従来のドロー制御を行なうだけであるので、この運転方法を行う輪転印刷機は安定した動作が可能で、かつ、制御用の機器、シーケンスあるいは張力検出装置を追加する必要がなく、製造コストの増加を防止することができる。
なお、上流側ドラグとしては、例えば、インフィードドラグが、下流側ドラグとしては、例えば、冷却ドラグあるいはウェブパスドラグが用いられる。
また、張力緩和運転モードにおけるドロー値は複数備えられ、それらが状況に応じて選択されるようにしてもよい。さらに、ドロー値は連続的に変化できるようにされていてもよい。
また、張力緩和運転では、ウェブを上流側ドラグの搬送速度よりも早い搬送速度で搬送する下流側ドラグのドロー値の設定値を小さく変更し、従来のドロー制御を行なうだけであるので、この運転方法を行う輪転印刷機は安定した動作が可能で、かつ、制御用の機器、シーケンスあるいは張力検出装置を追加する必要がなく、製造コストの増加を防止することができる。
なお、上流側ドラグとしては、例えば、インフィードドラグが、下流側ドラグとしては、例えば、冷却ドラグあるいはウェブパスドラグが用いられる。
また、張力緩和運転モードにおけるドロー値は複数備えられ、それらが状況に応じて選択されるようにしてもよい。さらに、ドロー値は連続的に変化できるようにされていてもよい。
また、上記発明では、前記張力緩和運転における前記搬送速度差は、紙種に対応して設定されることが好適である。
このようにすると、しわが発生し易い薄紙を用いる場合にのみ張力緩和運転を実施して小さいドロー値へ変更することができ、一方、剛性が高い厚紙を用いる場合には、張力緩和運転を実施しないという選択が可能となる。
このようにすると、しわが発生し易い薄紙を用いる場合にのみ張力緩和運転を実施して小さいドロー値へ変更することができ、一方、剛性が高い厚紙を用いる場合には、張力緩和運転を実施しないという選択が可能となる。
本発明の輪転印刷機によれば、印刷時における下流側ドラグと上流側ドラグとの搬送速度差よりも小さくされる張力緩和運転モードが備えられているので、下流側ドラグの部分でしわが発生することを防止することができる。
また、張力緩和運転モードでは、ウェブを上流側ドラグの搬送速度よりも早い搬送速度で搬送する下流側ドラグのドロー値の設定値を小さく変更し、従来のドロー制御を行なうだけであるので、安定した動作が可能で、かつ、制御用の機器、シーケンスあるいは張力検出装置を追加する必要がなく、製造コストの増加を防止することができる。
本発明の輪転印刷機の運転方法によれば、張力制御部は、印刷時よりもウェブの搬送速度が低い時に、下流側ドラグと上流側ドラグとの搬送速度差を、印刷時における下流側ドラグと上流側ドラグとの搬送速度差よりも小さくする張力緩和運転を行うので、下流側ドラグの部分でしわが発生することを防止することができる。
また、張力緩和運転では、ウェブを上流側ドラグの搬送速度よりも早い搬送速度で搬送する下流側ドラグのドロー値の設定値を小さく変更し、従来のドロー制御を行なうだけであるので、この運転方法を行う輪転印刷機は安定した動作が可能で、かつ、制御用の機器、シーケンスあるいは張力検出装置を追加する必要がなく、製造コストの増加を防止することができる。
また、張力緩和運転モードでは、ウェブを上流側ドラグの搬送速度よりも早い搬送速度で搬送する下流側ドラグのドロー値の設定値を小さく変更し、従来のドロー制御を行なうだけであるので、安定した動作が可能で、かつ、制御用の機器、シーケンスあるいは張力検出装置を追加する必要がなく、製造コストの増加を防止することができる。
本発明の輪転印刷機の運転方法によれば、張力制御部は、印刷時よりもウェブの搬送速度が低い時に、下流側ドラグと上流側ドラグとの搬送速度差を、印刷時における下流側ドラグと上流側ドラグとの搬送速度差よりも小さくする張力緩和運転を行うので、下流側ドラグの部分でしわが発生することを防止することができる。
また、張力緩和運転では、ウェブを上流側ドラグの搬送速度よりも早い搬送速度で搬送する下流側ドラグのドロー値の設定値を小さく変更し、従来のドロー制御を行なうだけであるので、この運転方法を行う輪転印刷機は安定した動作が可能で、かつ、制御用の機器、シーケンスあるいは張力検出装置を追加する必要がなく、製造コストの増加を防止することができる。
以下、本発明の一実施形態について、図1〜図4を用いて説明する。
本実施形態は、本発明をウェブの両面に多色印刷を行うブランケット対向型の輪転印刷機1に適用したものである。
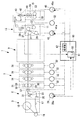
図1は、輪転印刷機1の全体概略構成を示す模式図である。
輪転印刷機1には、給紙部3と、インフィード部5と、印刷部7と、乾燥部9と、冷却部11と、ウェブパス部13と、折機15と、が備えられている。
本実施形態は、本発明をウェブの両面に多色印刷を行うブランケット対向型の輪転印刷機1に適用したものである。
図1は、輪転印刷機1の全体概略構成を示す模式図である。
輪転印刷機1には、給紙部3と、インフィード部5と、印刷部7と、乾燥部9と、冷却部11と、ウェブパス部13と、折機15と、が備えられている。
給紙部3はウェブ17を供給するものであり、ウェブ17がロール状に巻かれた紙ロール19が2個保持できるように構成されている。
一方の紙ロール19から給紙されている場合に、他方の紙ロール19が装着され、紙継ぎ準備がなされる。一方の紙ロール19のウェブ17が残り少なくなると、他方の紙ロール19のウェブ17に紙継ぎされる。そして、他方の紙ロール19からウェブ17が供給されている間に一方の紙ロール19が装着され紙継ぎ準備がなされる。
このようにして、ウェブ17は給紙部3から下流側へ向けて連続的に繰り出されることになる。
また、各紙ロール19の軸には、給紙を規制する給紙ブレーキが備えられている。
一方の紙ロール19から給紙されている場合に、他方の紙ロール19が装着され、紙継ぎ準備がなされる。一方の紙ロール19のウェブ17が残り少なくなると、他方の紙ロール19のウェブ17に紙継ぎされる。そして、他方の紙ロール19からウェブ17が供給されている間に一方の紙ロール19が装着され紙継ぎ準備がなされる。
このようにして、ウェブ17は給紙部3から下流側へ向けて連続的に繰り出されることになる。
また、各紙ロール19の軸には、給紙を規制する給紙ブレーキが備えられている。
インフィード部5には、インフィードドラグ(上流側ドラグ)21と、ダンサローラ23と、テンション変動吸収用ダンパ25とが備えられている。
インフィードドラグ21は紙ロール19から連続的にウェブ17を引き出す部分であり、無断変速機能29aを有するインフィード部シャフトレスモータ29によって駆動されるように構成されている。ここで、インフィードドラグ21は、ウェブ17をローラで挟持する構成を採用している。
ダンサローラ23はウェブ17の搬送方向に対し略直交し、ウェブ17と並行に配設されたローラである。ダンサローラ23は、図示しないエアシリンダによって上下方向(即ち,ウェブ17の走行面に離接する方向)に弾性的に支持されている。
ウェブ17の張力が弱ければエアシリンダによってダンサローラ23が降下してウェブ17の張力を高め、ウェブ17の張力が強ければエアシリンダに抗してダンサローラ23が上昇しウェブ17の張力を低下させるようになっている。
テンション変動吸収用ダンパ25は、ウェブ17の張力の変動を吸収するダンパである。
インフィードドラグ21は紙ロール19から連続的にウェブ17を引き出す部分であり、無断変速機能29aを有するインフィード部シャフトレスモータ29によって駆動されるように構成されている。ここで、インフィードドラグ21は、ウェブ17をローラで挟持する構成を採用している。
ダンサローラ23はウェブ17の搬送方向に対し略直交し、ウェブ17と並行に配設されたローラである。ダンサローラ23は、図示しないエアシリンダによって上下方向(即ち,ウェブ17の走行面に離接する方向)に弾性的に支持されている。
ウェブ17の張力が弱ければエアシリンダによってダンサローラ23が降下してウェブ17の張力を高め、ウェブ17の張力が強ければエアシリンダに抗してダンサローラ23が上昇しウェブ17の張力を低下させるようになっている。
テンション変動吸収用ダンパ25は、ウェブ17の張力の変動を吸収するダンパである。
印刷部7には、印刷色数に相当する個数だけ印刷ユニット31がウェブ17の搬送方向に沿って並設されている。
本実施形態では、印刷ユニット31は4ユニット設けられており、それぞれシアン、イエロー、マゼンダおよびスミを印刷し、これらの混色を利用してカラー印刷を行うものである。
印刷ユニット31には、両面印刷可能なように、版胴33とブランケット胴35との組が2組設けられている。それぞれの組のブランケット胴35はウェブ17を挟んで対向して配置されており、相互に印圧を付与し合う機能を果たしている。
それぞれの版胴33の周面には、図示を省略した湿し装置およびインキ装置が設けられている。湿し装置は、版胴33の周囲に取り付けられた印版に湿し水を供給し、インキ装置は印版にインキを供給するものである。
各印刷ユニット31は、印刷部シャフトレスモータ32によって独立して駆動されるように構成されている。
本実施形態では、印刷ユニット31は4ユニット設けられており、それぞれシアン、イエロー、マゼンダおよびスミを印刷し、これらの混色を利用してカラー印刷を行うものである。
印刷ユニット31には、両面印刷可能なように、版胴33とブランケット胴35との組が2組設けられている。それぞれの組のブランケット胴35はウェブ17を挟んで対向して配置されており、相互に印圧を付与し合う機能を果たしている。
それぞれの版胴33の周面には、図示を省略した湿し装置およびインキ装置が設けられている。湿し装置は、版胴33の周囲に取り付けられた印版に湿し水を供給し、インキ装置は印版にインキを供給するものである。
各印刷ユニット31は、印刷部シャフトレスモータ32によって独立して駆動されるように構成されている。
なお、図示はしていないが4色目の印刷ユニット31の出口部、もしくはウェブパス部13には自動見当センサが設けられている。
この自動見当センサにより各色の色ずれ量を検出し、検出した各色の色ずれ量に応じて各版胴33に備えられた図示しない天地見当モータを駆動して見当修正を行なうことにより、各色の色ずれ量をゼロに近づけるようになっている。
この自動見当センサにより各色の色ずれ量を検出し、検出した各色の色ずれ量に応じて各版胴33に備えられた図示しない天地見当モータを駆動して見当修正を行なうことにより、各色の色ずれ量をゼロに近づけるようになっている。
乾燥部9は、印刷部7によって両面に印刷されたウェブ17を加熱し乾燥する機能を有している。
冷却部11には、複数の冷却ドラム37が設けられており、乾燥部9で加熱されたウェブ17が各冷却ドラム37の周面に接するように通過させることによってウェブ17を冷却している。
なお、2本目の冷却ドラムは冷却ドラグ(下流側ドラグ)39を構成している。冷却ドラグ39は、上記のインフィードドラグ21と同様に、無断変速機能41aを有する冷却部シャフトレスモータ41によって駆動されるように構成されている。また、冷却ドラグ39もウェブ17を挟持するためのローラを有する。
冷却部11には、複数の冷却ドラム37が設けられており、乾燥部9で加熱されたウェブ17が各冷却ドラム37の周面に接するように通過させることによってウェブ17を冷却している。
なお、2本目の冷却ドラムは冷却ドラグ(下流側ドラグ)39を構成している。冷却ドラグ39は、上記のインフィードドラグ21と同様に、無断変速機能41aを有する冷却部シャフトレスモータ41によって駆動されるように構成されている。また、冷却ドラグ39もウェブ17を挟持するためのローラを有する。
ウェブパス部13は、複数のガイドローラで構成され、下流側にウェブパスドラグ43を備えている。
ウェブパスドラグドラグ43は、上記のインフィードドラグ21と同様に、無断変速機能45aを有するウェブパス部シャフトレスモータ45によって駆動されるように構成されている。
ウェブパスドラグ43はウェブ17の張力を調節して折機15に供給する機能を有しており、また、ウェブ17を挟持するためのローラを有している。
ここで、ウェブパス部13は、必要によってウェブ17を縦断(スリット)する切断機能を有する構成としてもよい。
ウェブパスドラグドラグ43は、上記のインフィードドラグ21と同様に、無断変速機能45aを有するウェブパス部シャフトレスモータ45によって駆動されるように構成されている。
ウェブパスドラグ43はウェブ17の張力を調節して折機15に供給する機能を有しており、また、ウェブ17を挟持するためのローラを有している。
ここで、ウェブパス部13は、必要によってウェブ17を縦断(スリット)する切断機能を有する構成としてもよい。
ウェブパス部13の入口直前には図示しないカットオフセンサが設けられている。
このカットオフセンサにより絵柄全体の位相を検出し、検出した位相に応じてウェブパス部13内の図示しない全幅コンペンモータを駆動してカットオフ(断裁位置)修正を行なうことにより、絵柄位相を折機位相に合致させウェブ17を適正な位置で断裁できるようにしている。
このカットオフセンサにより絵柄全体の位相を検出し、検出した位相に応じてウェブパス部13内の図示しない全幅コンペンモータを駆動してカットオフ(断裁位置)修正を行なうことにより、絵柄位相を折機位相に合致させウェブ17を適正な位置で断裁できるようにしている。
折機部15におけるウェブ17は、三角板47を経て縦に二つ折りされた後、リードインローラ49、折機ドラグ(ニッピングローラ)51を順次経由し、鋸胴53および折胴55によって所定の位置で裁断されると共に折り畳まれて目的とする折帖に形成され、その後、外部へ搬出されるようになっている。ここで、折機ドラグ51も折機部シャフトレスモータ52を備える。
なお、ウェブ17の張力状態を検出する手段として、印刷部の直前に設けられたインフィードテンションピック57と、ウェブパス部13の入口部に設けられたウェブパステンションピック59とが備えられている。
輪転印刷機1には、張力制御部61と仮想軸制御部62を含む制御部60が備えられている。ここで、仮想軸制御部62は、インフィード部シャフトレスモータ29、印刷部シャフトレスモータ32、冷却部シャフトレスモータ41、ウェブパス部シャフトレスモータ45、折機部シャフトレスモータ52の位相を仮想軸に同期させる方式で制御し、従前のリアルシャフトでの駆動制御と同様の印刷制御を実現している。
張力制御部61は、インフィードドラグ21、冷却ドラグ39、およびウェブパスドラグ43の運転を制御して、搬送されるウェブ17の張力を制御する機能を奏するものである。なお、これらのドラグ制御に対し、折機ドラグ51は一定の引き率を呈するよう制御される。
張力制御部61は、インフィードドラグ21、冷却ドラグ39、およびウェブパスドラグ43の運転を制御して、搬送されるウェブ17の張力を制御する機能を奏するものである。なお、これらのドラグ制御に対し、折機ドラグ51は一定の引き率を呈するよう制御される。
張力制御部61は、インフィードテンションピック57の検出結果を見て、これが目標張力になるように制御するものであり、具体的には、インフィード部5において、ダンサローラ23が略一定の位置に位置するように無断変速機能を有するインフィード部シャフトレスモータ29を作動させ、インフィードドラグ21の周速(ウェブ17の搬送速度)を調節してウェブ17の張力が目標張力となるように張力制御している。
また、オペレータは、ウェブパステンションピック59の表示により冷却ドラグ39、およびウェブパスドラグ43の周速を手動調整して所望のテンションに手動にて調整することにより、一定の引き率にてテンションを安定させるドロー制御方式を実現している。
また、オペレータは、ウェブパステンションピック59の表示により冷却ドラグ39、およびウェブパスドラグ43の周速を手動調整して所望のテンションに手動にて調整することにより、一定の引き率にてテンションを安定させるドロー制御方式を実現している。
また、冷却部11およびウェブパス部13において、冷却部シャフトレスモータ41およびウェブパス部シャフトレスモータ45を作動させ、冷却ドラグ39の周速(ウェブ17の搬送速度)およびウェブパスドラグ43の周速(ウェブ17の搬送速度)を上流側のドラグの周速に対して一定比率の周速(ドロー値)で駆動するようにドロー制御している。ここで、ドロー値は、印刷部7または折機の速度を基準として、ドラグローラの周速を速くまたは遅くするかを示す値である。
冷却ドラグ39のドロー値は、例えば、0.06%とされる。これにより、冷却ドラグ39は印刷部7の搬送速度の100.06%の周速となるように制御されることとなる。
冷却ドラグ39のドロー値は、例えば、0.06%とされる。これにより、冷却ドラグ39は印刷部7の搬送速度の100.06%の周速となるように制御されることとなる。
張力制御部61には、張力緩和運転モードTMを行う張力緩和制御部63が備えられている。図2は、張力緩和制御部63の概略構成を示すブロック図である。
張力緩和制御部63には、入力部65と、出力部67と、判断部69と、通常ドロー値記憶部71と、第一緩和ドロー値記憶部73と、第二緩和ドロー値記憶部75と、第三緩和ドロー値記憶部77と、第四緩和ドロー値記憶部79と、が備えられている。
入力部65は、例えば、生産管理装置からウェブ17の坪量、紙巾および搬送速度を受取るものである。
張力緩和制御部63には、入力部65と、出力部67と、判断部69と、通常ドロー値記憶部71と、第一緩和ドロー値記憶部73と、第二緩和ドロー値記憶部75と、第三緩和ドロー値記憶部77と、第四緩和ドロー値記憶部79と、が備えられている。
入力部65は、例えば、生産管理装置からウェブ17の坪量、紙巾および搬送速度を受取るものである。
入力部65は、判断部69で紙種、主として紙厚を判断するために生産管理装置からウェブ17の坪量等の情報を受取るようにしているが、受け取る情報の形態としては、生産管理装置からの張力のプリセット値、あるいは、印刷時のインフィード部5の張力設定値、張力値等の紙厚と相関があるものであればいずれからであってもよく、例えば、直接的に値を取得しなかった場合にはその相関関係のデータベースや相関関数などを用いて変換して取得する支援構成を採用し得る。
通常ドロー値記憶部71は、印刷時のドロー値、例えば0.06%を記憶し、第一緩和ドロー値記憶部73は、第一緩和ドロー値、例えば0%を記憶し、第二緩和ドロー値記憶部75は、第二緩和ドロー値、例えば0.01%を記憶し、第三緩和ドロー値記憶部77は、第三緩和ドロー値、例えば0.02%を記憶し、第四緩和ドロー値記憶部79は、第四緩和ドロー値、例えば0.04%を記憶している。
判断部69は、入力部65に入力された情報に基づいて、通常ドロー値記憶部71、第一緩和ドロー値記憶部73、第二緩和ドロー値記憶部75、第三緩和ドロー値記憶部77および第四緩和ドロー値記憶部79に記憶された各ドロー値の内、最適なドロー値を判断し、選定したドロー値を出力部67に送付するものである。
出力部67は、判断部69から送られてきた選定されたドロー値に基づいて無断変速機能を有する冷却部シャフトレスモータ41を作動させるものである。
出力部67は、判断部69から送られてきた選定されたドロー値に基づいて無断変速機能を有する冷却部シャフトレスモータ41を作動させるものである。
本実施形態では、判断部69によって複数のドロー値の一つを選定するようにしているが、例えば、紙種条件により連続的に変化するドロー値の関数を備え、判断部69が紙種に応じたドロー値を演算し、その演算結果のドロー値を出力部67に供給するようにしてもよい。
以上、説明した本実施形態にかかる輪転印刷機1の動作について説明する。
まず、印刷動作について説明する。
インフィード部5のインフィードドラグ21には、インフィード部シャフトレスモータ29からの回転駆動力が伝達される。インフィードドラグ21は、張力制御部61からの指令に基づいて所定の回転数で回転駆動される。
給紙部3から繰り出されるウェブ17は、このインフィードドラグ21によって引き出され、ダンサローラ23によって一定の目標張力に調整され印刷部7へ供給される。
印刷部7では、各印刷ユニット31において、湿し水とインキとが供給されることによって版胴33の周面に取り付けられた印版に形成された画像が、ブランケット胴35に転写される。
この転写された画像がブランケット胴35,35の間を通過するウェブ17の両面に転写され、印刷される。
まず、印刷動作について説明する。
インフィード部5のインフィードドラグ21には、インフィード部シャフトレスモータ29からの回転駆動力が伝達される。インフィードドラグ21は、張力制御部61からの指令に基づいて所定の回転数で回転駆動される。
給紙部3から繰り出されるウェブ17は、このインフィードドラグ21によって引き出され、ダンサローラ23によって一定の目標張力に調整され印刷部7へ供給される。
印刷部7では、各印刷ユニット31において、湿し水とインキとが供給されることによって版胴33の周面に取り付けられた印版に形成された画像が、ブランケット胴35に転写される。
この転写された画像がブランケット胴35,35の間を通過するウェブ17の両面に転写され、印刷される。
ウェブ17は4個の印刷ユニット31を通過することによって、スミ、シアン、マゼンタ、およびイエローを印刷され、カラー印刷される。
印刷部7で印刷されたウェブ17は乾燥部9で加熱されインキが乾燥される。
次いで、ウェブ17は、冷却部11の各冷却ドラム37の周面に接するように通過し、各冷却ドラム37によって冷却される。
このとき、冷却ドラグ39には、冷却部シャフトレスモータ41からの回転駆動力が伝達される。冷却ドラグ39は、張力制御部61からの指令に基づいて印刷速度(インフィードドラグ21の周速)に対して所定の引き率、例えば、0.06%を加えた周速で回転駆動される。これにより、印刷部7を搬送されるウェブ17は引っ張られ、張力が付加されるので、印刷部7でのウェブ17の張力が安定され、良好な印刷が行われる。
印刷部7で印刷されたウェブ17は乾燥部9で加熱されインキが乾燥される。
次いで、ウェブ17は、冷却部11の各冷却ドラム37の周面に接するように通過し、各冷却ドラム37によって冷却される。
このとき、冷却ドラグ39には、冷却部シャフトレスモータ41からの回転駆動力が伝達される。冷却ドラグ39は、張力制御部61からの指令に基づいて印刷速度(インフィードドラグ21の周速)に対して所定の引き率、例えば、0.06%を加えた周速で回転駆動される。これにより、印刷部7を搬送されるウェブ17は引っ張られ、張力が付加されるので、印刷部7でのウェブ17の張力が安定され、良好な印刷が行われる。
冷却部11で冷却されたウェブ17は、ウェブパス部13のウェブパスドラグ43によって所定の引き率を加えた周速あるいは減じた周速で回転駆動される。これにより、張力を調節されて折機15に供給される。
三角板31によって縦折りされて折機15に入ったウェブ17は、リードインローラ49で案内され、折機ドラグ51によって下流へ搬送される。
このウェブ17は、鋸胴53および折胴55によって所定の位置で裁断(横断)されるとともに折り畳まれて目的とする折帖に形成され、その後、外部へ搬出される。
三角板31によって縦折りされて折機15に入ったウェブ17は、リードインローラ49で案内され、折機ドラグ51によって下流へ搬送される。
このウェブ17は、鋸胴53および折胴55によって所定の位置で裁断(横断)されるとともに折り畳まれて目的とする折帖に形成され、その後、外部へ搬出される。
次に、印刷作業が終了し、次ぎの印刷が始まるまでの運転動作について図3および図4を参照して説明する。
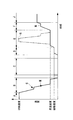
図3は、印刷終了時から印刷立上げ時の間にブランケット洗浄を行う場合における印刷ユニット31の回転速度とウェブ17の走行速度の時間変化を示したタイムチャートである。図4は、張力緩和運転モードを用いた運転のフローを示すフロー図である。
なお、図3中の実線がウェブの走行速度を示したものであり、二点鎖線が印刷ユニットの回転速度を示したものである。実線と二点鎖線とが重なる部分は実線のみを示している。
図3は、印刷終了時から印刷立上げ時の間にブランケット洗浄を行う場合における印刷ユニット31の回転速度とウェブ17の走行速度の時間変化を示したタイムチャートである。図4は、張力緩和運転モードを用いた運転のフローを示すフロー図である。
なお、図3中の実線がウェブの走行速度を示したものであり、二点鎖線が印刷ユニットの回転速度を示したものである。実線と二点鎖線とが重なる部分は実線のみを示している。
印刷工程Aが終了すると、ウェブ17の搬送速度を所定の生産速度から停止状態まで減速させていく減速工程Bが行なわれる。
このとき、減速されたウェブ17の走行速度(即ち、印刷ユニット31の回転速度)において比較的短時間の一定速度期間が設けられ、この期間内にインキローラ群のインキを刷り減らすインキ刷り減らし工程Gが行なわれる。
さらに、減速される間に、印刷部7の各印刷ユニット31におけるブランケット胴35のウェブ17に対する係合を解除する胴脱が行なわれる。
この減速工程Gにおいて、後述する張力緩和運転モードTMを用いて印刷部7を通過するウェブ17に掛かる張力を低減させるようにしてもよい。
特に、胴脱Mの後では、ウェブ17にしわが発生し易い状態となるので、張力緩和運転モードTMを用いてしわの発生を抑制するのが好適である。
この場合には、ウェブ17の搬送速度が大きく変動するので、搬送速度も考慮してドロー値を変更するようにするとよい。
このとき、減速されたウェブ17の走行速度(即ち、印刷ユニット31の回転速度)において比較的短時間の一定速度期間が設けられ、この期間内にインキローラ群のインキを刷り減らすインキ刷り減らし工程Gが行なわれる。
さらに、減速される間に、印刷部7の各印刷ユニット31におけるブランケット胴35のウェブ17に対する係合を解除する胴脱が行なわれる。
この減速工程Gにおいて、後述する張力緩和運転モードTMを用いて印刷部7を通過するウェブ17に掛かる張力を低減させるようにしてもよい。
特に、胴脱Mの後では、ウェブ17にしわが発生し易い状態となるので、張力緩和運転モードTMを用いてしわの発生を抑制するのが好適である。
この場合には、ウェブ17の搬送速度が大きく変動するので、搬送速度も考慮してドロー値を変更するようにするとよい。
印刷作業の停止中に、ブランケットの洗浄作業、乾燥部9でのウェブ17の過乾燥を防止するため、紙継ぎ部分の除去作業等を行うため、ウェブ17は緩動速度という一番遅い速度で搬送されることがある。
ここでは、ウェブ17の搬送速度をこの緩動速度で運転し、ブランケット洗浄工程Cが行なわれる場合について説明する。
この場合、図4に示される張力緩和運転モードTMによってウェブ17の張力が制御される。
ここでは、ウェブ17の搬送速度をこの緩動速度で運転し、ブランケット洗浄工程Cが行なわれる場合について説明する。
この場合、図4に示される張力緩和運転モードTMによってウェブ17の張力が制御される。
まず、張力緩和運転モードTMを用いるかどうかを判断する(ステップS1)。
張力緩和運転モードTMを用いる場合(YES)には、現在の冷却ドラク39の設定周速、すなわち印刷時の周速、具体的には印刷時のドロー値を通常ドロー値記憶部71に記憶する(ステップS2)。
次いで、判断部69が入力部65に入力された生産管理装置からの坪量に基づいて第一緩和ドロー値記憶部73〜第四緩和ドロー値記憶部79のドロー値の内から適用するドロー値を選定する。この場合、坪量の小さいウェブ17ほどしわが発生する恐れが大きいので、小さいドロー値を選定することになる。
この選定されたドロー値が、出力部67から冷却部シャフトレスモータ41に送られ、冷却ドラグ39の周速が変更される(ステップS3)。
張力緩和運転モードTMを用いる場合(YES)には、現在の冷却ドラク39の設定周速、すなわち印刷時の周速、具体的には印刷時のドロー値を通常ドロー値記憶部71に記憶する(ステップS2)。
次いで、判断部69が入力部65に入力された生産管理装置からの坪量に基づいて第一緩和ドロー値記憶部73〜第四緩和ドロー値記憶部79のドロー値の内から適用するドロー値を選定する。この場合、坪量の小さいウェブ17ほどしわが発生する恐れが大きいので、小さいドロー値を選定することになる。
この選定されたドロー値が、出力部67から冷却部シャフトレスモータ41に送られ、冷却ドラグ39の周速が変更される(ステップS3)。
ブランケットの洗浄作業のためブランケット胴35を回転させる必要があるので、輪転印刷機1は、緩動速度で運転される(ステップS4)。この緩動運転によりウェブ17は緩動速度で搬送される。
このとき、冷却ドラグ39は変更された印刷時のドロー値よりも小さなドロー値に基づいて運転される。
このように、冷却ドラグ39のインフィードドラグ21に対するドロー値(搬送速度差)が小さくされた状態とされると、印刷部7を通過するウェブ17にかかる張力が小さくなるので、冷却ドラグ39の部分でしわが発生することを防止することができる。
坪量の小さい、例えば、54g/m2のような薄いウェブ17を用いる場合でも、例えば、冷却ドラグ39のドロー値を0%とすれば、紙引き量が略一定となるので、冷却部11でしわが発生し難くなる。
このとき、冷却ドラグ39は変更された印刷時のドロー値よりも小さなドロー値に基づいて運転される。
このように、冷却ドラグ39のインフィードドラグ21に対するドロー値(搬送速度差)が小さくされた状態とされると、印刷部7を通過するウェブ17にかかる張力が小さくなるので、冷却ドラグ39の部分でしわが発生することを防止することができる。
坪量の小さい、例えば、54g/m2のような薄いウェブ17を用いる場合でも、例えば、冷却ドラグ39のドロー値を0%とすれば、紙引き量が略一定となるので、冷却部11でしわが発生し難くなる。
また、張力緩和運転モードTMでは、ウェブ17をインフィードドラグ21の搬送速度よりも早い搬送速度で搬送する冷却ドラグ39のドロー値の設定値を小さく変更し、従来のドロー制御を行なうだけであるので、安定した動作が可能で、かつ、制御用の機器、シーケンスあるいは張力検出装置を追加する必要がなく、製造コストの増加を防止することができる。
一方、ステップS1で張力緩和運転モードTMを用いない場合(NO)には、ステップS4に入り、冷却ドラグ39は印刷時のドロー値に基づいて緩動運転される。
このように、しわが発生し易い薄紙を用いる場合にのみ張力緩和運転モードを実施して小さいドロー値へ変更することができ、一方、剛性が高い厚紙を用いる場合には、張力緩和運転モードを実施しないという選択が可能となる。
このように、しわが発生し易い薄紙を用いる場合にのみ張力緩和運転モードを実施して小さいドロー値へ変更することができ、一方、剛性が高い厚紙を用いる場合には、張力緩和運転モードを実施しないという選択が可能となる。
この緩動運転中にブランケットを洗浄するブランケット洗浄工程Cが行われる。(図3参照)
ブランケット洗浄工程Cの終了後に、次ぎの運転状態、すなわち、運転の指示を判断する(ステップS5)。
運転の指示が停止であれば、判断部69は通常ドロー値記憶部71に記憶された印刷時(通常運転時)のドロー値を出力部67を介して冷却部シャフトレスモータ41に送り、冷却ドラグ39の周速を変更(元に戻す)する(ステップS6)。その後、輪転印刷機1の運転が停止される(ステップS7)。
運転の指示が加速であれば、判断部69は通常ドロー値記憶部71に記憶された印刷時(通常運転時)のドロー値を出力部67を介して冷却部シャフトレスモータ41に送り、冷却ドラグ39の周速を変更(元に戻す)する(ステップS8)。その後、輪転印刷機1の運転は加速される(ステップS9)。
ブランケット洗浄工程Cの終了後に、次ぎの運転状態、すなわち、運転の指示を判断する(ステップS5)。
運転の指示が停止であれば、判断部69は通常ドロー値記憶部71に記憶された印刷時(通常運転時)のドロー値を出力部67を介して冷却部シャフトレスモータ41に送り、冷却ドラグ39の周速を変更(元に戻す)する(ステップS6)。その後、輪転印刷機1の運転が停止される(ステップS7)。
運転の指示が加速であれば、判断部69は通常ドロー値記憶部71に記憶された印刷時(通常運転時)のドロー値を出力部67を介して冷却部シャフトレスモータ41に送り、冷却ドラグ39の周速を変更(元に戻す)する(ステップS8)。その後、輪転印刷機1の運転は加速される(ステップS9)。
緩動運転中のブランケット洗浄工程Cが終了すると、輪転印刷機1の運転が停止される。
その後、印刷運転に入るため、輪転印刷機1は再度始動され、刷り出し工程に入る。
刷り出し工程では、ウェブ17を緩動速度で走行させながら印刷条件に応じた輪転印刷機1のプリセットを行なうプリセット工程Dが行われる。
次に、ウェブ17を緩動速度よりも早い略一定の速度(昇温速度)で搬送させ、乾燥部9を再加熱する乾燥部加熱工程Eが行われる。
その後、印刷運転に入るため、輪転印刷機1は再度始動され、刷り出し工程に入る。
刷り出し工程では、ウェブ17を緩動速度で走行させながら印刷条件に応じた輪転印刷機1のプリセットを行なうプリセット工程Dが行われる。
次に、ウェブ17を緩動速度よりも早い略一定の速度(昇温速度)で搬送させ、乾燥部9を再加熱する乾燥部加熱工程Eが行われる。
乾燥部加熱工程Eと並行して、各印刷ユニット31を別個に高速回転させて、ブランケット胴35から洗浄液を除去する洗浄液除去工程Hが行われる。
このとき、洗浄液除去工程Hと並行してインキローラ群へのインキの予備供給が行われる。
その後、ウェブ17の搬送速度を昇速する昇速工程Fに入る。
昇速工程Fでウェブ17の搬送速度が昇速される間に、ウェブ17の搬送速度と各印刷ユニット31の速度とが同期させられるとともに各印刷ユニット31におけるブランケット胴35をウェブ17に係合させる胴入れNが行なわれる。
胴入れNの後、ウェブ17は略一定の調整速度で搬送され、色調およびウェブ17の見当を調整する調整工程Jが行なわれる。
調整工程J後は、図示を省略しているが、調整速度から生産速度まで段階的に昇速され印刷が行われる。
このとき、洗浄液除去工程Hと並行してインキローラ群へのインキの予備供給が行われる。
その後、ウェブ17の搬送速度を昇速する昇速工程Fに入る。
昇速工程Fでウェブ17の搬送速度が昇速される間に、ウェブ17の搬送速度と各印刷ユニット31の速度とが同期させられるとともに各印刷ユニット31におけるブランケット胴35をウェブ17に係合させる胴入れNが行なわれる。
胴入れNの後、ウェブ17は略一定の調整速度で搬送され、色調およびウェブ17の見当を調整する調整工程Jが行なわれる。
調整工程J後は、図示を省略しているが、調整速度から生産速度まで段階的に昇速され印刷が行われる。
この刷り出し工程において、張力緩和運転モードTMを用いて印刷部7を通過するウェブ17に掛かる張力を低減させるようにしてもよい。
特に、胴入れNの前では、ウェブ17にしわが発生し易い状態となるので、張力緩和運転モードTMを用いてしわの発生を抑制するのが好適である。
この場合には、ウェブ17の搬送速度が大きく変動するので、搬送速度も考慮してドロー値を変更するようにするとよい。
特に、胴入れNの前では、ウェブ17にしわが発生し易い状態となるので、張力緩和運転モードTMを用いてしわの発生を抑制するのが好適である。
この場合には、ウェブ17の搬送速度が大きく変動するので、搬送速度も考慮してドロー値を変更するようにするとよい。
以上、本発明の一実施形態としての輪転印刷機1およびその運転方法について説明したが、本発明はかかる実施形態に限定されるものではなく、本発明の趣旨を逸脱しない範囲で種々変形して実施することができる。
例えば、本実施形態では、下流側ドラグとして冷却ドラグ39を用いているが、これは、ウェブパスドラグ43を用いてもよいし、冷却ドラグ39およびウェブパスドラグ43の両方を用いてもよい。
例えば、本実施形態では、下流側ドラグとして冷却ドラグ39を用いているが、これは、ウェブパスドラグ43を用いてもよいし、冷却ドラグ39およびウェブパスドラグ43の両方を用いてもよい。
1 輪転印刷機
7 印刷部
17 ウェブ
21 インフィードドラグ
39 冷却ドラグ
43 ウェブパスドラグ
61 張力制御部
63 張力緩和制御部
TM 張力緩和運転モード
7 印刷部
17 ウェブ
21 インフィードドラグ
39 冷却ドラグ
43 ウェブパスドラグ
61 張力制御部
63 張力緩和制御部
TM 張力緩和運転モード
Claims (4)
- 搬送されるウェブに印刷する印刷部と、
該印刷部の上流側に設けられ、前記ウェブの張力を調節して下流側へ搬送する上流側ドラグと、
前記印刷部の下流側に設けられ、前記ウェブを前記上流側ドラグの搬送速度以上の搬送速度で搬送する下流側ドラグと、
前記ウェブの張力を制御する張力制御部と、が備えられている輪転印刷機であって、
前記張力制御部には、前記下流側ドラグと前記上流側ドラグとの搬送速度差が、印刷時における前記下流側ドラグと前記上流側ドラグとの搬送速度差よりも小さくされる張力緩和運転モードが備えられていることを特徴とする輪転印刷機。 - 前記張力緩和運転モードにおける前記搬送速度差は、紙種に対応して設定されていることを特徴とする請求項1に記載された輪転印刷機。
- 搬送されるウェブに印刷する印刷部と、
該印刷部の上流側に設けられ、前記ウェブの張力を調節して下流側へ搬送する上流側ドラグと、
前記印刷部の下流側に設けられ、前記ウェブを前記上流側ドラグの搬送速度以上の搬送速度で搬送する下流側ドラグと、
前記ウェブの張力を制御する張力制御部と、が備えられている輪転印刷機の運転方法であって、
前記張力制御部は、印刷時よりもウェブの搬送速度が低い時に、前記下流側ドラグと前記上流側ドラグとの搬送速度差を、印刷時における前記下流側ドラグと前記上流側ドラグとの搬送速度差よりも小さくする張力緩和運転を行うことを特徴とする輪転印刷機の運転方法。 - 前記張力緩和運転における前記搬送速度差は、紙種に対応して設定されていることを特徴とする請求項3に記載された輪転印刷機。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006196033A JP2008023751A (ja) | 2006-07-18 | 2006-07-18 | 輪転印刷機およびその運転方法 |
| PCT/JP2007/064115 WO2008010496A1 (fr) | 2006-07-18 | 2007-07-17 | Presse rotative et son procédé de fonctionnement |
| US12/306,276 US20090193989A1 (en) | 2006-07-18 | 2007-07-17 | Web offset press and operation method for the same |
| DE112007001628T DE112007001628T5 (de) | 2006-07-18 | 2007-07-17 | Offsetrotationsdruckmaschine und Betriebsverfahren dafür |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006196033A JP2008023751A (ja) | 2006-07-18 | 2006-07-18 | 輪転印刷機およびその運転方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2008023751A true JP2008023751A (ja) | 2008-02-07 |
Family
ID=38956827
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2006196033A Withdrawn JP2008023751A (ja) | 2006-07-18 | 2006-07-18 | 輪転印刷機およびその運転方法 |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US20090193989A1 (ja) |
| JP (1) | JP2008023751A (ja) |
| DE (1) | DE112007001628T5 (ja) |
| WO (1) | WO2008010496A1 (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2010167714A (ja) * | 2009-01-23 | 2010-08-05 | Mitsubishi Heavy Ind Ltd | 幅見当修正装置およびこれを備えた印刷機 |
| JP2016068384A (ja) * | 2014-09-30 | 2016-05-09 | 大日本印刷株式会社 | 印刷機および印刷方法 |
| JPWO2018088407A1 (ja) * | 2016-11-14 | 2019-06-24 | 旭化成株式会社 | ロールツーロール印刷装置 |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE112010005694B4 (de) | 2010-06-24 | 2017-10-19 | Hewlett-Packard Development Company, L.P. | Verfahren zum Drucken mit einer Rollendruckmaschine |
| FR2967564B1 (fr) * | 2010-11-19 | 2014-08-01 | Sammic Sl | Grille pour le decoupage d'aliments vegetaux |
| JP5911142B2 (ja) * | 2012-08-02 | 2016-04-27 | 株式会社Isowa | 段ボールシートの印刷装置、段ボールシート製函機、および段ボールシート製函機のための管理装置 |
| JP6033604B2 (ja) | 2012-08-09 | 2016-11-30 | 株式会社ミヤコシ | 印刷機械における用紙搬送装置 |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0541792U (ja) * | 1991-11-11 | 1993-06-08 | 株式会社小森コーポレーシヨン | 印刷機械の張力設定装置 |
| JPH05162291A (ja) * | 1991-12-17 | 1993-06-29 | Taiyo Ltd | 印刷機における用紙のテンション調整方法及び装置 |
| JP3016665B2 (ja) * | 1992-10-12 | 2000-03-06 | 株式会社小森コーポレーション | ウェブ印刷機におけるクーリングロールの制御装置 |
| JP2000127352A (ja) | 1998-10-26 | 2000-05-09 | Mitsubishi Heavy Ind Ltd | 輪転印刷機のウェブ張力制御装置及びウェブ張力制御方法 |
| US7017485B2 (en) * | 2000-03-24 | 2006-03-28 | Goss International Americas, Inc. | Device and method for controlling web tension |
| DE10035787C2 (de) * | 2000-07-22 | 2002-05-16 | Koenig & Bauer Ag | Verfahren zur Regelung einer Bahnspannung |
| JP3564409B2 (ja) * | 2001-02-23 | 2004-09-08 | 三菱重工業株式会社 | 輪転印刷機の運転開始時の制御方法及び制御装置 |
| US6915742B2 (en) * | 2001-09-26 | 2005-07-12 | Mitsubishi Heavy Industries, Ltd. | Blanket washing method and blanket washing solution removing method for use in web offset printing press |
| JP3712658B2 (ja) * | 2001-11-07 | 2005-11-02 | 三菱重工業株式会社 | オフセット輪転印刷機におけるプリテンション方法とその装置 |
| JP4722631B2 (ja) * | 2005-09-07 | 2011-07-13 | 大日本スクリーン製造株式会社 | 印刷装置および張力制御方法 |
-
2006
- 2006-07-18 JP JP2006196033A patent/JP2008023751A/ja not_active Withdrawn
-
2007
- 2007-07-17 WO PCT/JP2007/064115 patent/WO2008010496A1/ja not_active Ceased
- 2007-07-17 US US12/306,276 patent/US20090193989A1/en not_active Abandoned
- 2007-07-17 DE DE112007001628T patent/DE112007001628T5/de not_active Withdrawn
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2010167714A (ja) * | 2009-01-23 | 2010-08-05 | Mitsubishi Heavy Ind Ltd | 幅見当修正装置およびこれを備えた印刷機 |
| JP2016068384A (ja) * | 2014-09-30 | 2016-05-09 | 大日本印刷株式会社 | 印刷機および印刷方法 |
| JPWO2018088407A1 (ja) * | 2016-11-14 | 2019-06-24 | 旭化成株式会社 | ロールツーロール印刷装置 |
| US11148412B2 (en) | 2016-11-14 | 2021-10-19 | Asahi Kasei Kabushiki Kaisha | Roll-to-roll printing apparatus |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2008010496A1 (fr) | 2008-01-24 |
| DE112007001628T5 (de) | 2009-04-30 |
| US20090193989A1 (en) | 2009-08-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US20090193989A1 (en) | Web offset press and operation method for the same | |
| US20100080643A1 (en) | Printing press and operating method for the same | |
| JP5419312B2 (ja) | ウェブテンションを制御するための装置及び方法 | |
| JP6652328B2 (ja) | グラビア印刷装置部を持つ複合印刷機及び追い刷り印刷としてグラビア印刷を行う複合印刷方法 | |
| US20100187348A1 (en) | Printing press and paper-splicing method for reel stand unit | |
| US6085956A (en) | Method and apparatus for controlling tension in a web offset printing press | |
| JP5918917B1 (ja) | オフセット輪転印刷機及びオフセット輪転印刷機の印刷制御方法 | |
| EP2077185A1 (en) | Printing press operating method of printing press | |
| JP3564409B2 (ja) | 輪転印刷機の運転開始時の制御方法及び制御装置 | |
| JP7312677B2 (ja) | ウェブの張力調整装置および方法並びに印刷機 | |
| JP3735261B2 (ja) | 輪転印刷機のウェブ張力制御装置及びウェブ張力制御方法 | |
| JP4131696B2 (ja) | 印刷機の運転方法及びオフセット輪転印刷機 | |
| JP2006224413A (ja) | グラビア印刷機およびテンション制御方法 | |
| JP7320423B2 (ja) | ファンアウト抑制制御装置および印刷機並びに印刷制御方法 | |
| JP7304297B2 (ja) | 印刷装置および輪転印刷機並びに版交換方法 | |
| JP2000127352A (ja) | 輪転印刷機のウェブ張力制御装置及びウェブ張力制御方法 | |
| JP2005138384A (ja) | 輪転印刷機 | |
| JP3712658B2 (ja) | オフセット輪転印刷機におけるプリテンション方法とその装置 | |
| JPH09123425A (ja) | 多色刷輪転機の幅見当修正装置 | |
| JP5009587B2 (ja) | 断裁位置見当調整方法および印刷機 | |
| JP2005297403A (ja) | グラビア輪転印刷機の制御装置 | |
| JP2003231236A (ja) | 輪転印刷機 | |
| JP2000071427A (ja) | 印刷加工機の加減速装置および方法 | |
| JP5891677B2 (ja) | オフセット印刷機および印刷方法 | |
| JP2003291309A (ja) | 輪転印刷機の断裁見当制御方法及び輪転印刷機 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20090716 |
|
| A711 | Notification of change in applicant |
Free format text: JAPANESE INTERMEDIATE CODE: A712 Effective date: 20100901 |
|
| A761 | Written withdrawal of application |
Free format text: JAPANESE INTERMEDIATE CODE: A761 Effective date: 20110916 |