JP2008132000A - 人工大理石天板 - Google Patents
人工大理石天板 Download PDFInfo
- Publication number
- JP2008132000A JP2008132000A JP2006318540A JP2006318540A JP2008132000A JP 2008132000 A JP2008132000 A JP 2008132000A JP 2006318540 A JP2006318540 A JP 2006318540A JP 2006318540 A JP2006318540 A JP 2006318540A JP 2008132000 A JP2008132000 A JP 2008132000A
- Authority
- JP
- Japan
- Prior art keywords
- artificial marble
- top plate
- decorative
- plate
- marble top
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 239000002928 artificial marble Substances 0.000 title claims abstract description 94
- 239000000463 material Substances 0.000 claims abstract description 47
- 239000000853 adhesive Substances 0.000 claims abstract description 21
- 230000001070 adhesive effect Effects 0.000 claims abstract description 21
- 230000002787 reinforcement Effects 0.000 claims abstract description 5
- 238000004519 manufacturing process Methods 0.000 claims description 6
- 238000000034 method Methods 0.000 abstract description 11
- 239000004412 Bulk moulding compound Substances 0.000 description 10
- 229920005989 resin Polymers 0.000 description 9
- 239000011347 resin Substances 0.000 description 9
- 239000002023 wood Substances 0.000 description 6
- VVQNEPGJFQJSBK-UHFFFAOYSA-N Methyl methacrylate Chemical compound COC(=O)C(C)=C VVQNEPGJFQJSBK-UHFFFAOYSA-N 0.000 description 4
- 230000001771 impaired effect Effects 0.000 description 4
- 238000000465 moulding Methods 0.000 description 4
- 239000011120 plywood Substances 0.000 description 4
- 229920006332 epoxy adhesive Polymers 0.000 description 3
- 238000009966 trimming Methods 0.000 description 3
- 229920006337 unsaturated polyester resin Polymers 0.000 description 3
- 239000004830 Super Glue Substances 0.000 description 2
- NIXOWILDQLNWCW-UHFFFAOYSA-N acrylic acid group Chemical group C(C=C)(=O)O NIXOWILDQLNWCW-UHFFFAOYSA-N 0.000 description 2
- 230000001154 acute effect Effects 0.000 description 2
- FGBJXOREULPLGL-UHFFFAOYSA-N ethyl cyanoacrylate Chemical compound CCOC(=O)C(=C)C#N FGBJXOREULPLGL-UHFFFAOYSA-N 0.000 description 2
- NJPPVKZQTLUDBO-UHFFFAOYSA-N novaluron Chemical compound C1=C(Cl)C(OC(F)(F)C(OC(F)(F)F)F)=CC=C1NC(=O)NC(=O)C1=C(F)C=CC=C1F NJPPVKZQTLUDBO-UHFFFAOYSA-N 0.000 description 2
- 239000002245 particle Substances 0.000 description 2
- 229920000728 polyester Polymers 0.000 description 2
- 230000003014 reinforcing effect Effects 0.000 description 2
- 239000004575 stone Substances 0.000 description 2
- 229920005992 thermoplastic resin Polymers 0.000 description 2
- 239000013585 weight reducing agent Substances 0.000 description 2
- NIXOWILDQLNWCW-UHFFFAOYSA-M Acrylate Chemical compound [O-]C(=O)C=C NIXOWILDQLNWCW-UHFFFAOYSA-M 0.000 description 1
- 239000004925 Acrylic resin Substances 0.000 description 1
- 229920000178 Acrylic resin Polymers 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 241000342393 Zygia racemosa Species 0.000 description 1
- 238000005266 casting Methods 0.000 description 1
- 239000003795 chemical substances by application Substances 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 239000000835 fiber Substances 0.000 description 1
- 239000011094 fiberboard Substances 0.000 description 1
- 239000000945 filler Substances 0.000 description 1
- 239000003365 glass fiber Substances 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 239000000123 paper Substances 0.000 description 1
- 230000000704 physical effect Effects 0.000 description 1
- 229920003229 poly(methyl methacrylate) Polymers 0.000 description 1
- 229910001220 stainless steel Inorganic materials 0.000 description 1
- 239000010935 stainless steel Substances 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 229920003002 synthetic resin Polymers 0.000 description 1
- 239000000057 synthetic resin Substances 0.000 description 1
Images
Landscapes
- Laminated Bodies (AREA)
Abstract
【課題】人工大理石天板の木口に化粧を施して当該木口を人工大理石天板の表面部分と一体感のある木口とした安価で高級感のある人工大理石天板を提供する。
【解決手段】人工大理石製の表面化粧板1の裏面側に補強兼取付け用の木質系の裏貼り材を接着剤により貼り付けて成る人工大理石天板に於いて、前記人工大理石天板の木口に表面化粧板1と同じ材料及び製法により製作されて表面化粧板1よりも薄肉の人工大理石製の木口用化粧板3を接着剤により貼り付け、当該木口用化粧板3の稜部分を表面化粧板1と木口用化粧板3の接着面の位置まで面取り加工Cする。
【選択図】図1
【解決手段】人工大理石製の表面化粧板1の裏面側に補強兼取付け用の木質系の裏貼り材を接着剤により貼り付けて成る人工大理石天板に於いて、前記人工大理石天板の木口に表面化粧板1と同じ材料及び製法により製作されて表面化粧板1よりも薄肉の人工大理石製の木口用化粧板3を接着剤により貼り付け、当該木口用化粧板3の稜部分を表面化粧板1と木口用化粧板3の接着面の位置まで面取り加工Cする。
【選択図】図1
Description
本発明は、システムキッチンや洗面化粧台、店舗や事務所のカウンター、家具等に於いて使用される人工大理石天板の改良に係り、特に、薄肉に形成した人工大理石製の表面化粧板の裏面側に補強兼取付け用の木質系の裏貼り材を貼り付けて成る人工大理石天板の木口に化粧を施して当該木口を人工大理石天板の表面部分と一体感のある木口とすることができるようにした人工大理石天板に関するものである。
従前からシステムキッチンや洗面化粧台、店舗や事務所のカウンター、家具等の天板には、合成樹脂製の天板やステンレス鋼製の天板が広く利用されている。その中でも、人工大理石製の天板は、天然石に良く似た風合いを持ちながら、天然石にはない均質性と高い強度をもっており、システムキッチン等に広く用いられている。
一般に、天板に用いる人工大理石には、ポリエステル系人工大理石及びアクリル系人工大理石等があり、不飽和ポリエステル樹脂やMMA樹脂(メチルメタクリレートを主成分とするアクリル樹脂)をベースにした注型品、同じく不飽和ポリエステル樹脂やMMA樹脂をベースにしたBMC(Bulk Molding Compound:樹脂・硬化剤・充填材等を混練した材料)の加圧成形品等が広く利用されている。
特に、BMC製の人工大理石天板は、平板状の天板本体の前縁及び後縁に前エプロン及びバックガードを夫々一体成形すると共に、天板本体と前エプロンの境界部分及び天板本体とバックガードの境界部分にアールを付けることにより継ぎ目のない衛生的な天板とすることができ、又、その材料にガラス繊維を入れることができるので注型品に比較して強度を大幅に高めることができる。
特に、BMC製の人工大理石天板は、平板状の天板本体の前縁及び後縁に前エプロン及びバックガードを夫々一体成形すると共に、天板本体と前エプロンの境界部分及び天板本体とバックガードの境界部分にアールを付けることにより継ぎ目のない衛生的な天板とすることができ、又、その材料にガラス繊維を入れることができるので注型品に比較して強度を大幅に高めることができる。
更に、人工大理石天板は、その質感を出すために若干透明性を持たせているが、その透明度が僅かであるため、その厚みを薄くしてもその表面の風合いが損なわれるようなことはない。そのため、人工大理石天板は、コストダウン及び取り扱いの容易さ(軽量化)を目的として素材の物性及び成形方法の改良を進め、その薄肉化が図られている。現在では、厚みを6mmまで薄くした人工大理石天板が市場に受け入れられている。
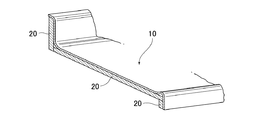
厚みを薄肉化した人工大理石天板の場合には、図7に示す如く、キャビネットや機器類等への取付けや固定の容易化を図るためと若干の補強を兼ねて人工大理石製の表面化粧板10の裏面側に合板やパーティクルボード、ファイバーボート等の木質系ボードから成る平板状の裏貼り材20や桟木状の裏貼り材20を接着剤により貼り付けることが行われている(例えば、特許文献1参照)。この場合、人工大理石天板の木口部に平板状の裏貼り材や桟木状の裏貼り材が露出して外観を著しく損なうため、木口に化粧板等を貼り付けて化粧を施す必要が生じる。
従来、裏貼り材を貼り付けた薄肉の人工大理石天板の木口に化粧を施す方法としては、(1)人工大理石天板の木口に共材を貼り付ける方法、(2)人工大理石天板の木口にDAPシート(化粧紙にDAP樹脂を含浸加工したシート)等の樹脂製シートを貼り付ける方法、(3)人工大理石天板の木口形状に合わせて熱可塑性樹脂の射出成形品を貼り付ける方法等がある。
しかし、木口に共材を貼り付けた人工大理石天板は、共材の厚みが6mm以上あり、共材を人工大理石天板の木口の形状と合致するように加工するのに時間とコストが掛かると云う問題があった。
又、木口に樹脂製シートを貼り付けた人工大理石天板は、樹脂製シートが家具等の木口処理に多用されているために技術的及びコスト的に問題はないが、側面エプロンの風合いが天板表面の風合いと異なることになり、一体感に欠けて高級感が損なわれると云う問題があった。
更に、木口に熱可塑性樹脂の射出成形品を貼り付けた人工大理石天板は、樹脂製シートと同様に側面エプロンと天板表面との材質感や色調等が異なることになり、一体感に欠けて高級感が損なわれると云う問題があった。
そのうえ、何れの人工大理石天板も、その木口部分に於いて継ぎ目が良く判り、極めて意匠性に劣るものであった。
実開平2−92736号公報
又、木口に樹脂製シートを貼り付けた人工大理石天板は、樹脂製シートが家具等の木口処理に多用されているために技術的及びコスト的に問題はないが、側面エプロンの風合いが天板表面の風合いと異なることになり、一体感に欠けて高級感が損なわれると云う問題があった。
更に、木口に熱可塑性樹脂の射出成形品を貼り付けた人工大理石天板は、樹脂製シートと同様に側面エプロンと天板表面との材質感や色調等が異なることになり、一体感に欠けて高級感が損なわれると云う問題があった。
そのうえ、何れの人工大理石天板も、その木口部分に於いて継ぎ目が良く判り、極めて意匠性に劣るものであった。
本発明は、このような問題点に鑑みて為されたものであり、その目的は、人工大理石天板の木口に化粧を施して当該木口を人工大理石天板の表面部分と一体感のある木口とした安価で高級感のある人工大理石天板を提供することにある。
上記目的を達成するために、本発明の請求項1の発明は、人工大理石製の表面化粧板の裏面側に補強兼取付け用の木質系の裏貼り材を接着剤により貼り付けて成る人工大理石天板に於いて、前記人工大理石天板の木口に表面化粧板と同じ材料及び製法により製作されて表面化粧板よりも薄肉の人工大理石製の木口用化粧板を接着剤により貼り付け、当該木口用化粧板の稜部分を表面化粧板と木口用化粧板の接着面の位置まで面取り加工したことに特徴がある。
又、本発明の請求項2の発明は、請求項1の発明に於いて、人工大理石製の木口用化粧板を2mm〜3mmの厚みに形成したことに特徴がある。
本発明の人工大理石天板は、その木口に人工大理石製の表面化粧板と同じ材料及び製法により製作した表面化粧板よりも薄肉の人工大理石製の木口用化粧板を接着剤により貼り付け、当該木口用化粧板の稜部分を表面化粧板と木口用化粧板の接着面の位置まで面取り加工し、木口用化粧板の鋭角状に形成された先端を表面化粧板と木口用化粧板の接着面に合致させているため、表面化粧板と木口用化粧板との継ぎ目(接着面)が極めて判り難くなり、人工大理石天板の表面部分と木口部分とが同じ風合いになる。即ち、本発明の人工大理石天板は、一体感のある一枚物の人工大理石天板と同等の表面及び木口部の意匠性を有することになり、高級感のある人工大理石天板とすることができる。
又、本発明の人工大理石天板は、その木口に表面化粧板よりも薄肉の人工大理石製の木口用化粧板を貼り付けてその稜部分に面取り加工を施すだけで高級感のある人工大理石天板とすることができるため、極めて安価に製作することができる。
更に、本発明の人工大理石天板は、人工大理石製の木口用化粧板を2mm〜3mmの厚みに形成しているため、特殊な工具やNC盤のような設備を必要とすることなく、トリマー等の通常の電動工具でトリミング加工を行えることになる。即ち、本発明の人工大理石天板は、トリマー等の通常の電動工具でトリミング加工を行えるため、木口用化粧板が人工大理石天板の端部よりも若干大きめであっても支障がなく、又、木口用化粧板を精密に形状合わせする必要もなく、更に、木口用化粧板の接着位置が多少ずれていても構わず、加工を簡単且つ容易に行えることになる。
以下、本発明の実施の形態を図面に基づいて詳細に説明する。
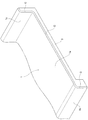
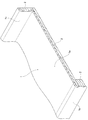
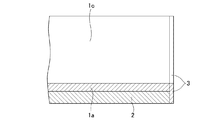
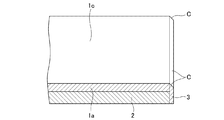
図1乃至図6は本発明の実施の形態に係る人工大理石天板を示し、当該人工大理石天板は、人工大理石製の表面化粧板1の裏面側に補強兼取付け用の木質系の裏貼り材2を接着剤により裏貼りすると共に、その木口に表面化粧板1と同じ材料及び製法により製作された人工大理石製の薄肉の木口用化粧板3を接着剤により貼り付け、当該木口用化粧板3の稜部分を表面化粧板1と木口用化粧板3の接着面の位置まで面取り加工Cし、木口用化粧板3の鋭角状に形成された先端を表面化粧板1と木口用化粧板3の接着面に合致させたものであり、システムキッチンや洗面化粧台、店舗や事務所のカウンター、家具等の天板に夫々使用されるものである。
図1乃至図6は本発明の実施の形態に係る人工大理石天板を示し、当該人工大理石天板は、人工大理石製の表面化粧板1の裏面側に補強兼取付け用の木質系の裏貼り材2を接着剤により裏貼りすると共に、その木口に表面化粧板1と同じ材料及び製法により製作された人工大理石製の薄肉の木口用化粧板3を接着剤により貼り付け、当該木口用化粧板3の稜部分を表面化粧板1と木口用化粧板3の接着面の位置まで面取り加工Cし、木口用化粧板3の鋭角状に形成された先端を表面化粧板1と木口用化粧板3の接着面に合致させたものであり、システムキッチンや洗面化粧台、店舗や事務所のカウンター、家具等の天板に夫々使用されるものである。
即ち、前記表面化粧板1は、不飽和ポリエステル樹脂やMMA樹脂(メチルメタクリレート樹脂)をベースにしたBMC(Bulk Molding Compound:樹脂・硬化剤・充填材等を混練した材料)の加圧成形品である所謂BMC系人工大理石により形成されており、図1及び図2に示す如く、平板状の天板本体1aの前縁及び後縁に前エプロン1b及びバックガード1cが夫々一体的に形成されていると共に、天板本体1aと前エプロン1bの境界部分及び天板本体1aとバックガード1cの境界部分が夫々アールに形成されている。そのため、この人工大理石製の表面化粧板1は、前エプロン1b及びバックガード1cに継ぎ目がなく、衛生的で美しい仕上がりを有する清掃性にも優れた表面化粧板1となっている。
又、表面化粧板1は、その厚みが6mm〜9mmに形成されており、人工大理石天板のコストダウンと軽量化を図っている。
又、表面化粧板1は、その厚みが6mm〜9mmに形成されており、人工大理石天板のコストダウンと軽量化を図っている。
前記木質系の裏貼り材2は、厚みを薄肉化した表面化粧板1の補強兼取付け用として用いられるものであり、合板やパーティクルボード、ファイバーボード等の木質系ボードから形成されている。この裏貼り材2には、図2に示す如く、例えば合板により形成された平板状の裏貼り材2と、同じく合板により形成された桟木状の裏貼り材2とが使用されている。
又、平板状の裏貼り材2及び桟木状の裏貼り材2は、表面化粧板1の裏面に接着剤により貼り付けられており、表面化粧板1を補強すると共に、キャビネット等への取付け固定を容易に行えるようにしている。
又、平板状の裏貼り材2及び桟木状の裏貼り材2は、表面化粧板1の裏面に接着剤により貼り付けられており、表面化粧板1を補強すると共に、キャビネット等への取付け固定を容易に行えるようにしている。
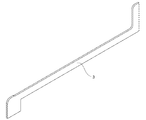
前記木口用化粧板3は、表面化粧板1と同じ材料及び製法により製作されたBMC系人工大理石により形成されており、図1に示す如く、表面化粧板1及び裏貼り材2の木口にシアノアクリレート系接着剤やエポキシ系接着剤等の接着剤により貼り付けられ、平板状の裏貼り材2や桟木状の裏貼り材2が露出して外観を著しく損なうのを防止するようにしている。この木口用化粧板3は、図3に示すように表面化粧板1及び裏貼り材2の切断端面の形状に合わせて形成しても良く、或いはBMC系人工大理石から成る平板を成形してこの平板から表面化粧板1及び裏貼り材2の切断端面の形状に合うように木口用化粧板3を切出すようにしても良い。
又、木口用化粧板3は、その厚みが2mm〜3mmに形成されており、特殊な工具やNC盤のような設備を必要とすることなく、トリマー等の通常の電動工具でトリミング加工を行えるようになっている。
又、木口用化粧板3は、その厚みが2mm〜3mmに形成されており、特殊な工具やNC盤のような設備を必要とすることなく、トリマー等の通常の電動工具でトリミング加工を行えるようになっている。
次に、上述した人工大理石天板を組み立てる場合について説明する。
先ず、前エプロン1b及びバックガード1cを一体的に形成した厚みが6mm〜9mmのBMC系人工大理石から成る表面化粧板1の裏面に木質系の平板状の裏貼り材2及び桟木状の裏貼り材2をシアノアクリレート系接着剤やエポキシ系接着剤等の接着剤により貼り付けた後、切断機を用いて所定の寸法に切断する。このとき、切断端面(木口)部分に於いては、図2に示すように裏貼り材2が露出した状態となっている。
先ず、前エプロン1b及びバックガード1cを一体的に形成した厚みが6mm〜9mmのBMC系人工大理石から成る表面化粧板1の裏面に木質系の平板状の裏貼り材2及び桟木状の裏貼り材2をシアノアクリレート系接着剤やエポキシ系接着剤等の接着剤により貼り付けた後、切断機を用いて所定の寸法に切断する。このとき、切断端面(木口)部分に於いては、図2に示すように裏貼り材2が露出した状態となっている。
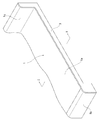
次に、表面化粧板1と同じ材料及び製法に製作した厚みが2mm〜3mmのBMC系人工大理石から成る木口用化粧板3を表面化粧板1及び裏貼り材2の切断端面にシアノアクリレート系接着剤やエポキシ系接着剤等の接着剤により貼り付ける(図4及び図5参照)。このとき、表面化粧板1及び裏貼り材2の切断端面又は木口用化粧板3の裏面の何れか一方、或いは両者に接着剤を塗布して両者の接着を行う。
その後、電動トリマー等の電動工具を用いて木口用化粧板3の形状が表面化粧板1及び裏貼り材2の切断端面の形状と合致するようにトリミング加工を行うと共に、木口用化粧板3の目視できる稜部分(木口用化粧板3の上縁側及び前縁側の稜部分)に面取り加工C(C形面取り加工)を施す。
即ち、木口用化粧板3は、図6に示すように木口用化粧板3の表面化粧板1の端面に対向する稜部分を表面化粧板1と木口用化粧板3の接着面の位置まで面取り加工C(C形面取り加工)し、木口用化粧板3の鋭角状に形成された先端を表面化粧板1と木口用化粧板3の接着面に合致させている。これにより、表面化粧板1と木口用化粧板3の接着面は殆ど目視できなくなり、人工大理石天板の表面と木口とが同じ風合いとなる。その結果、組み立てられた人工大理石天板は、一体感のある一枚物の人工大理石天板と同等の表面、木口部の意匠性を有することになり、高級感のある人工大理石天板となる。
又、この人工大理石天板は、その木口に表面化粧板1よりも薄肉の人工大理石製の木口用化粧板3を貼り付けてその稜部分に面取り加工Cを施すだけで高級感のある人工大理石天板とすることができるため、極めて安価に製作することができる。
更に、この人工大理石天板は、電動トリマー等の通常の電動工具で木口用化粧板3のトリミング加工を行えるため、木口用化粧板3が人工大理石天板の端部よりも若干大きめであっても支障がなく、又、木口用化粧板3を精密に形状合わせする必要もなく、更に、木口用化粧板3の接着位置が多少ずれていても構わず、加工を簡単且つ容易に行えることになる。
このようにして組み立てられた人工大理石天板は、固定金具や固定ビス等によりシステムキッチンのキャビネット等に取付け固定される。
尚、上記の実施の形態に於いては、表面化粧板1及び木口用化粧板3に加圧成形により形成したBMC系人工大理石を使用するようにしたが、他の実施の形態に於いては、表面化粧板1及び木口用化粧板3に注型法や真空成形等の他の成形方法により形成したポリエステル系人工大理石やアクリル系人工大理石を使用するようにしても良い。
又、上記の実施の形態では、表面化粧板1の裏面に平板状及び桟木状の裏貼り材2を接着剤により貼り付けるようにしたが、他の実施の形態では、表面化粧板1の裏面に平板状の裏貼り材2又は桟木状の裏貼り材2の何れか一方、或いは両方の裏貼り材2を接着剤により部分的に貼り付けるようにしても良い。
1は表面化粧板、2は木質系の裏貼り材、3は木口用化粧板、Cは面取り加工。
Claims (2)
- 人工大理石製の表面化粧板(1)の裏面側に補強兼取付け用の木質系の裏貼り材(2)を接着剤により貼り付けて成る人工大理石天板に於いて、前記人工大理石天板の木口に表面化粧板(1)と同じ材料及び製法により製作されて表面化粧板(1)よりも薄肉の人工大理石製の木口用化粧板(3)を接着剤により貼り付け、当該木口用化粧板(3)の稜部分を表面化粧板(1)と木口用化粧板(3)の接着面の位置まで面取り加工(C)したことを特徴とする人工大理石天板。
- 人工大理石製の木口用化粧板(3)を2mm〜3mmの厚みに形成したことを特徴とする請求項1に記載の人工大理石天板。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006318540A JP2008132000A (ja) | 2006-11-27 | 2006-11-27 | 人工大理石天板 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006318540A JP2008132000A (ja) | 2006-11-27 | 2006-11-27 | 人工大理石天板 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2008132000A true JP2008132000A (ja) | 2008-06-12 |
Family
ID=39557280
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2006318540A Pending JP2008132000A (ja) | 2006-11-27 | 2006-11-27 | 人工大理石天板 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2008132000A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2022084434A (ja) * | 2020-11-26 | 2022-06-07 | 吉本産業株式会社 | カウンターの製造方法及びカウンター |
| JP2023140539A (ja) * | 2022-03-23 | 2023-10-05 | トクラス株式会社 | 天板及びその製造方法 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5614028U (ja) * | 1979-07-12 | 1981-02-06 | ||
| JPH07304008A (ja) * | 1994-05-13 | 1995-11-21 | Okura Ind Co Ltd | 化粧板の製造方法 |
-
2006
- 2006-11-27 JP JP2006318540A patent/JP2008132000A/ja active Pending
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5614028U (ja) * | 1979-07-12 | 1981-02-06 | ||
| JPH07304008A (ja) * | 1994-05-13 | 1995-11-21 | Okura Ind Co Ltd | 化粧板の製造方法 |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2022084434A (ja) * | 2020-11-26 | 2022-06-07 | 吉本産業株式会社 | カウンターの製造方法及びカウンター |
| JP7681397B2 (ja) | 2020-11-26 | 2025-05-22 | 吉本産業株式会社 | カウンターの製造方法及びカウンター |
| JP2023140539A (ja) * | 2022-03-23 | 2023-10-05 | トクラス株式会社 | 天板及びその製造方法 |
| JP7695909B2 (ja) | 2022-03-23 | 2025-06-19 | トクラス株式会社 | 天板及びその製造方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US5330262A (en) | Coved backsplash for a countertop | |
| US4008551A (en) | Relief panel and method of making same | |
| US5452666A (en) | Coved interface backsplash for a countertop | |
| US20140047627A1 (en) | Composite toilet lid and seat and method for manufacturing | |
| US6773538B2 (en) | Method of making countertops | |
| US10492600B2 (en) | Method for forming a laminate countertop | |
| KR101202680B1 (ko) | 패널 및 그 제조방법, 이를 이용한 핸들프리도어 | |
| US8726962B2 (en) | Apparatus and method to manufacture shaped counter top edges for custom counter tops | |
| JP2002036350A (ja) | 曲げ加工品とその加工方法 | |
| CN202664962U (zh) | 一种欧式金属镜子 | |
| JP4623835B2 (ja) | 曲げ加工品及びその製造方法 | |
| JP2023140539A (ja) | 天板及びその製造方法 | |
| US20060150576A1 (en) | Method for making countertop | |
| KR200192789Y1 (ko) | 씽크대 상판 | |
| JPH0637098B2 (ja) | 家具用板材並びにその製造方法 | |
| CN213167219U (zh) | 一种板材 | |
| JPH0633021Y2 (ja) | 人造石により構成したキッチンカウンター | |
| JP2736722B2 (ja) | 化粧パネルの製造方法 | |
| KR200240195Y1 (ko) | 조립식 책상다리 | |
| JPH05153681A (ja) | スピーカ用キヤビネツトおよびその製造方法 | |
| JPH0760723A (ja) | 軽量パーティクルボード側端面の補強方法 | |
| KR200387676Y1 (ko) | 가구용 패널 | |
| JP3572812B2 (ja) | 化粧板及びその製造方法 | |
| KR200248860Y1 (ko) | 장식물이 고정된 목재가구 | |
| KR200438279Y1 (ko) | 장식 돌출띠를 가지는 가구용 마감부재 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Effective date: 20091111 Free format text: JAPANESE INTERMEDIATE CODE: A621 |
|
| A977 | Report on retrieval |
Effective date: 20111020 Free format text: JAPANESE INTERMEDIATE CODE: A971007 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20111121 |
|
| A02 | Decision of refusal |
Effective date: 20120326 Free format text: JAPANESE INTERMEDIATE CODE: A02 |