JP2012254919A - レンズブランク、及びその製造方法、並びにレンズの製造方法 - Google Patents
レンズブランク、及びその製造方法、並びにレンズの製造方法 Download PDFInfo
- Publication number
- JP2012254919A JP2012254919A JP2012106569A JP2012106569A JP2012254919A JP 2012254919 A JP2012254919 A JP 2012254919A JP 2012106569 A JP2012106569 A JP 2012106569A JP 2012106569 A JP2012106569 A JP 2012106569A JP 2012254919 A JP2012254919 A JP 2012254919A
- Authority
- JP
- Japan
- Prior art keywords
- lens
- lens blank
- manufacturing
- blank
- glass
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Landscapes
- Grinding And Polishing Of Tertiary Curved Surfaces And Surfaces With Complex Shapes (AREA)
- Surface Treatment Of Glass (AREA)
Abstract
【解決手段】光学機能面に仕上げられる対向する二つの主表面R1,R2と、これら二つの主表面を囲む側面コバ4を備え、研磨を含む二次加工が施されてレンズに仕上げられるガラス製のレンズブランク1の側面4に、一方の主表面側から他方の主表面側へと向かう凹部6および/または凸部5を形成する。
【選択図】 図2
Description
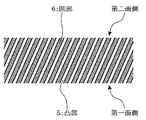
本発明のレンズブランクは、研磨を含む二次加工が施されてレンズに仕上げられるガラス製のレンズブランクにおいて、光学機能面に仕上げられる対向する二つの主表面と、前記二つの主表面を囲む側面とを備え、前記側面に一方の主表面側から他方の主表面側へと向かう凹部および/または凸部を有することを特徴とする。
なお、レンズブランクは、プレス成形用素材とは異なり、ガラスを加熱して塑性変形させる熱間加工を施すためのガラス物品ではなく、冷間加工によりレンズを作製するための物品である。
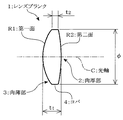
また、図1を参照しながら両凸形状のレンズブランクについて説明した事項は、平凸形状のレンズブランクや凸メニスカス形状のレンズブランクについても適用することができる。
なお、レンズブランク1の外径φ、中心肉厚t1、コバ4の肉厚に相当する肉薄部の厚みt2については特に限定はないが、各部位の寸法を例示すると、外径φは30〜105mm、中心肉厚t1は5〜30mmであり、両凸形状のレンズブランク、平凸形状のレンズブランク、凸メニスカス形状のレンズブランクにおいては、コバ4の肉厚に相当する肉薄部3の厚みt2は1〜20mm程度である。また、中心肉厚t1に対する肉薄部の厚みt2の比(t2/t1)は1/30〜1/2、外径φに対する肉薄部3の厚さt2の比(t2/φ)は1/105〜1/2程度である。
凹部6あるいは凸部5はレンズブランク1の側面の全周に形成してもよいが、レンズブランク1とチャックの滑りを防止することができれば、レンズブランク1の側面の一部に形成してもよい。
なお、レンズブランク1の側面をチャッキングしたとき、側面に形成された凸部5の頂部が破損しないようにするため、前記凸部5の頂部は丸みを帯びていることが好ましい。
レンズブランク1の側面の凹部6、凸部5は二次加工時の滑り防止部として機能する。
本発明のレンズブランクの製造方法は、研磨を含む二次加工が施されてレンズに仕上げられるレンズブランクの製造方法において、一対の対向する押圧型と、内周面に一方の押圧型側から他方の押圧型へと向かう凹部および/または凸部を有する胴型を備えたプレス成形型により熔融ガラスをプレス成形し、前記一対の押圧型のプレス成形面と胴型の内周面をガラスに転写することを特徴とする。
ターンテーブルを回転することにより、各金型20で上記プロセスを実行することにより、熔融ガラスからレンズブランク1を次々と製造する。
そして、レンズブランク1の側面には図2に示す凸部5と凹部6が形成される。
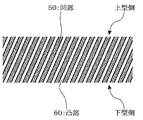
なお、レンズブランク1側面に図3に示す凸部5と凹部6a,6bを形成したい場合は、レンズブランク1側面の凹部6a,6bの形状、凸部5の形状をそれぞれ反転した形状の凸部60と凹部50を胴型内周面に形成すればよい。
また、胴型内周面の凹部50、凸部60を上型10側から下型21側に向かうように形成することにより、金型20からレンズブランクを取り出しやすくなる。
本発明のレンズの製造方法の第一の態様は、レンズブランクを研削、研磨するレンズの製造方法において、上記本発明のレンズブランクを用い、前記レンズブランク1の側面を保持して主表面を研削する工程を含むことを特徴とする。
すなわち、レンズブランク1の側面をカーブジェネレータの保持具、すなわち、チャックに固定し、レンズブランク1の主表面を球面研削、所謂、荒摺りを行う。二つの主表面の荒摺りを終えたら、二つの主表面に順次、砂掛けと呼ばれる精研削を施し、次いで研磨を実行して二つの光学機能面を形成する。それから、芯取りによりレンズブランク1の側面に相当する外周部を削り、光軸Cの周りに対称なレンズ形状に仕上げる。
そのためには、芯取りの加工しろよりも、凹部6の深さ、凸部5の高さ、あるいは凹部6と凸部5の高低差を小さく形成しておくことが好ましい。
なお、レンズの光学機能面には必要に応じて反射防止膜などをコートしてもよい。
なお、このフツリン酸ガラスの屈折率ndは1.49700、アッベ数νdは81.61、ガラス転移温度は457℃である。
このようにして図1に示す両凸レンズ用のレンズブランク1を作製した。
カーブジェネレータによる荒摺り後、二つの主表面に順次砂掛けと呼ばれる精研削を施し、さらに研磨を行い、レンズの光学機能面を形成した。
次に芯取りを行い、側面に形成した凹部と凸部を完全に除去した。
胴型内周面に凹部、凸部を設けず、レンズブランク側面に凹部、凸部を形成しない点を除き、上記実施例と同様にしてフツリン酸光学ガラスからなるレンズブランクを作製した。このレンズブランクを実施例と同様にカーブジェネレータの保持具に固定し、荒摺りを開始したところ、ワークと保持具とが滑ってしまい、加工を中断し、最初からやり直さなければならなくなった。
このように何度か同様の荒摺りを行ったところ、ワークと保持具との滑りによりワークが破損したり、ワークの取り付け角度が加工中に変ったことによると考えられる加工精度の低下が見られた。
2 肉厚部
3 肉薄部
4 コバ
C 光軸
R1 第一面
R2 第二面
10 上型
10a 上型成形面
20 金型
21 下型
21a 下型成形面
22 胴型
Claims (5)
- 研磨を含む二次加工が施されてレンズに仕上げられるガラス製のレンズブランクにおいて、
光学機能面に仕上げられる対向する二つの主表面と、前記二つの主表面を囲む側面とを備え、前記側面に一方の主表面側から他方の主表面側へと向かう凹部および/または凸部を有することを特徴とするレンズブランク。 - 両凸形状、平凸形状、凸メニスカス形状のいずれかの形状を備えた請求項1に記載のレンズブランク。
- 研磨を含む二次加工が施されてレンズに仕上げられるレンズブランクの製造方法において、
一対の対向する押圧型と、内周面に一方の押圧型側から他方の押圧型へと向かう凹部および/または凸部を有する胴型を備えたプレス成形型により熔融ガラスをプレス成形し、前記一対の押圧型のプレス成形面と胴型の内周面をガラスに転写することを特徴とするレンズブランクの製造方法。 - レンズレンズブランクを研削、研磨するレンズの製造方法において、
請求項1または2に記載のレンズブランクを用い、前記レンズブランクの側面を保持して主表面を研削する工程を含むことを特徴とするレンズの製造方法。 - レンズレンズブランクを研削、研磨するレンズの製造方法において、
請求項3に記載のレンズブランクの製造方法によりレンズブランクを作製し、前記レンズブランクの側面を保持して主表面を研削する工程を含むことを特徴とするレンズの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012106569A JP5499074B2 (ja) | 2011-05-17 | 2012-05-08 | レンズブランク、及びその製造方法、並びにレンズの製造方法 |
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011110311 | 2011-05-17 | ||
| JP2011110311 | 2011-05-17 | ||
| JP2012106569A JP5499074B2 (ja) | 2011-05-17 | 2012-05-08 | レンズブランク、及びその製造方法、並びにレンズの製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012254919A true JP2012254919A (ja) | 2012-12-27 |
| JP5499074B2 JP5499074B2 (ja) | 2014-05-21 |
Family
ID=47150836
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2012106569A Expired - Fee Related JP5499074B2 (ja) | 2011-05-17 | 2012-05-08 | レンズブランク、及びその製造方法、並びにレンズの製造方法 |
Country Status (2)
| Country | Link |
|---|---|
| JP (1) | JP5499074B2 (ja) |
| CN (2) | CN202640081U (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2015186696A1 (ja) * | 2014-06-03 | 2015-12-10 | 株式会社ニコン・エシロール | レンズブランク、レンズ母型、レンズブランクの製造方法、眼鏡レンズの製造方法 |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5499074B2 (ja) * | 2011-05-17 | 2014-05-21 | Hoya株式会社 | レンズブランク、及びその製造方法、並びにレンズの製造方法 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009096711A (ja) * | 2007-09-25 | 2009-05-07 | Hoya Corp | 成形型、この成形型を用いるガラス成形体の製造方法、及び光学素子の製造方法 |
| WO2010058740A1 (ja) * | 2008-11-19 | 2010-05-27 | コニカミノルタオプト株式会社 | 非球面レンズの製造方法 |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2186441B1 (ja) * | 1972-05-29 | 1976-08-06 | Essilor Int | |
| JP4951166B2 (ja) * | 2007-02-23 | 2012-06-13 | Hoya株式会社 | レンズブランク及びレンズの製造方法 |
| JP2009069221A (ja) * | 2007-09-10 | 2009-04-02 | Olympus Corp | 光学部品 |
| JP5499074B2 (ja) * | 2011-05-17 | 2014-05-21 | Hoya株式会社 | レンズブランク、及びその製造方法、並びにレンズの製造方法 |
-
2012
- 2012-05-08 JP JP2012106569A patent/JP5499074B2/ja not_active Expired - Fee Related
- 2012-05-16 CN CN 201220221006 patent/CN202640081U/zh not_active Expired - Lifetime
- 2012-05-16 CN CN201210152460.7A patent/CN102785146B/zh active Active
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009096711A (ja) * | 2007-09-25 | 2009-05-07 | Hoya Corp | 成形型、この成形型を用いるガラス成形体の製造方法、及び光学素子の製造方法 |
| WO2010058740A1 (ja) * | 2008-11-19 | 2010-05-27 | コニカミノルタオプト株式会社 | 非球面レンズの製造方法 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2015186696A1 (ja) * | 2014-06-03 | 2015-12-10 | 株式会社ニコン・エシロール | レンズブランク、レンズ母型、レンズブランクの製造方法、眼鏡レンズの製造方法 |
| JPWO2015186696A1 (ja) * | 2014-06-03 | 2017-07-13 | 株式会社ニコン・エシロール | レンズブランク、レンズ母型、レンズブランクの製造方法、眼鏡レンズの製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN202640081U (zh) | 2013-01-02 |
| CN102785146A (zh) | 2012-11-21 |
| JP5499074B2 (ja) | 2014-05-21 |
| CN102785146B (zh) | 2017-04-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN105873748B (zh) | 用于制备接触镜片的模具 | |
| JPS60118639A (ja) | プレスレンズの製造方法 | |
| EP3083215A1 (en) | Reusable castings molds and method of making such molds | |
| CN102490103A (zh) | 一种弯月透镜及其加工方法 | |
| US5822134A (en) | Optical lens and mold for molding the same | |
| JP2005320199A (ja) | 光学ガラス素子およびその製造方法 | |
| JP5499074B2 (ja) | レンズブランク、及びその製造方法、並びにレンズの製造方法 | |
| JP4951166B2 (ja) | レンズブランク及びレンズの製造方法 | |
| WO2010058740A1 (ja) | 非球面レンズの製造方法 | |
| JP2016521378A (ja) | 処方レンズ作製における微細構造化眼鏡レンズの生成 | |
| EP3862329A1 (en) | Optical element and production method therefor | |
| JP5198347B2 (ja) | 精密プレス成形用プリフォームの製造方法、及びガラス製光学素子の製造方法。 | |
| JP2000296448A (ja) | 光学素子の製造方法 | |
| JP4030136B2 (ja) | ガラスレンズ成形用型及びその製造方法並びにガラスレンズ成形方法 | |
| CN115113307B (zh) | 一体化透镜制备方法 | |
| CN116533099B (zh) | 一种台阶玻璃加工装置及加工方法 | |
| JPH11228149A (ja) | ガラス基板の作製方法 | |
| JP4426740B2 (ja) | ガラス成形品の製造方法、光学部品の製造方法、プレス成形装置 | |
| JPS616139A (ja) | 軸ずれの少ないレンズをプレス成形する方法 | |
| JPS6296328A (ja) | 光学ガラス素子の成形方法 | |
| JP2006044952A (ja) | ガラスレンズ成型用プレス型およびそれを用いたガラスレンズ製造方法 | |
| JPH0372016B2 (ja) | ||
| JPH0597450A (ja) | 光学素子成形用金型および光学素子 | |
| JPS63310735A (ja) | 光学素子の成形方法 | |
| JP2007297229A (ja) | 光学素子の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20130226 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20131111 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20131119 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20140115 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20140304 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20140310 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5499074 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |