JP2017505235A - テーラード鋳造ブランクを形成する方法 - Google Patents
テーラード鋳造ブランクを形成する方法 Download PDFInfo
- Publication number
- JP2017505235A JP2017505235A JP2016550522A JP2016550522A JP2017505235A JP 2017505235 A JP2017505235 A JP 2017505235A JP 2016550522 A JP2016550522 A JP 2016550522A JP 2016550522 A JP2016550522 A JP 2016550522A JP 2017505235 A JP2017505235 A JP 2017505235A
- Authority
- JP
- Japan
- Prior art keywords
- strip
- casting
- blank
- width
- thickness
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B1/00—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations
- B21B1/46—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling metal immediately subsequent to continuous casting
- B21B1/463—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling metal immediately subsequent to continuous casting in a continuous process, i.e. the cast not being cut before rolling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/04—Continuous casting of metals, i.e. casting in indefinite lengths into open-ended moulds
- B22D11/05—Continuous casting of metals, i.e. casting in indefinite lengths into open-ended moulds into moulds having adjustable walls
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/009—Continuous casting of metals, i.e. casting in indefinite lengths of work of special cross-section, e.g. I-beams, U-profiles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/01—Continuous casting of metals, i.e. casting in indefinite lengths without moulds, e.g. on molten surfaces
- B22D11/015—Continuous casting of metals, i.e. casting in indefinite lengths without moulds, e.g. on molten surfaces using magnetic field for conformation, i.e. the metal is not in contact with a mould
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/06—Continuous casting of metals, i.e. casting in indefinite lengths into moulds with travelling walls, e.g. with rolls, plates, belts, caterpillars
- B22D11/0622—Continuous casting of metals, i.e. casting in indefinite lengths into moulds with travelling walls, e.g. with rolls, plates, belts, caterpillars formed by two casting wheels
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/10—Supplying or treating molten metal
- B22D11/11—Treating the molten metal
- B22D11/114—Treating the molten metal by using agitating or vibrating means
- B22D11/115—Treating the molten metal by using agitating or vibrating means by using magnetic fields
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/12—Accessories for subsequent treating or working cast stock in situ
- B22D11/1206—Accessories for subsequent treating or working cast stock in situ for plastic shaping of strands
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/16—Controlling or regulating processes or operations
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B2205/00—Particular shaped rolled products
- B21B2205/02—Tailored blanks
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Metal Rolling (AREA)
- Continuous Casting (AREA)
Abstract
Description
2 鋳造機フィーダ先端
3 矢印
4 鋳造機ロール、鋳造機ローラ
5 圧延機スタンドロール
6 (鋳造方向に対して垂直な)方向
7 領域
8 ストリップ厚さ
10 鋳造機タンディッシュ
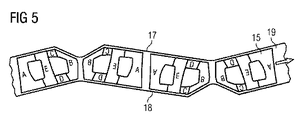
11、14、17、18 縁部
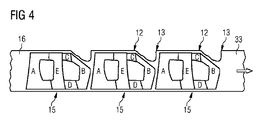
12 長さに沿った位置
13 開始位置
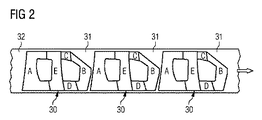
15、30 ブランク
16、33 鋳造ストリップ
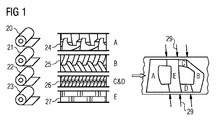
20、21、22、23 コイル
24、25、26、27 材料
28 完全ドアブランク
29 溶接線
31 廃材
32 コイル状ストリップ
34 第1のロール対
35、36、37 ロール対
38 最終ストリップ
A、B、C、D、E 区画、部分
2 鋳造機フィーダ先端
3 矢印
4 鋳造機ロール、鋳造機ローラ
5 圧延機スタンドロール
6 (鋳造方向に対して垂直な)方向
7 領域
8 ストリップ厚さ
10 鋳造機タンディッシュ
11、14、17、18 縁部
12 長さに沿った位置
13 開始位置
15、30 ブランク
16、33 鋳造ストリップ
20、21、22、23 コイル
24、25、26、27 材料
28 完全ドアブランク
29 溶接線
31 廃材
32 コイル状ストリップ
34 第1のロール対
35、36、37 ロール対
38 最終ストリップ
A、B、C、D、E 区画、部分
Claims (12)
- テーラード鋳造ブランクを形成する方法であって、該方法は、
ブランクの厚さパターンおよびプロファイルパターンの少なくとも1つを決定するステップと、
前記決定された厚さもしくはプロファイルのパターンまたは両方を有する一連のブランクのレイアウトを生成するステップと、
ストリップの鋳造中に鋳造機の幅を変化させるサブステップを含む、前記レイアウトに基づいて前記ストリップを鋳造するステップと、を含む、方法。 - 前記鋳造機幅を変化させる前記サブステップは、前記ストリップの少なくとも一方の縁部上で縁部範囲制限デバイスの有効位置を変化させて、前記レイアウトの輪郭に従うサブサブステップを含む、請求項1に記載の方法。
- 前記鋳造機幅を変化させる前記サブステップは、前記ストリップの両縁部上で縁部範囲制限デバイスの有効位置を別々に変化させて、前記レイアウトの輪郭に従うサブステップを含む、請求項1または2に記載の方法。
- 前記縁部範囲制限デバイスは、機械的縁部ダムおよび電磁範囲制限機構のうちの1つを含む、請求項2または3に記載の方法。
- 前記方法は、鋳造機ロールギャップを変化させて、前記ブランクの部分の厚さを修正するステップをさらに含む、請求項1から4のいずれか一項に記載の方法。
- 前記方法は、前記鋳造ストリップを圧延して、前記ブランクの前記部分の前記厚さを修正するステップをさらに含む、請求項1から5のいずれか一項に記載の方法。
- 前記厚さは、前記ストリップの前記長さに沿って、または前記ストリップの前記幅全体に亘って修正されて、前記プロファイルを変更する、請求項5または6に記載の方法。
- 前記方法は、さらなるブランクのためのさらなるパターンを決定するステップと、前記さらなるパターンと鋳造用の前記レイアウトの前記パターンとを統合するステップと、をさらに含む、請求項1から7のいずれか一項に記載の方法。
- 前記鋳造と前記圧延とは連続工程である、請求項1から8のいずれか一項に記載の方法。
- 前記鋳造および圧延されたストリップはコイルに形成される、請求項1から9のいずれか一項に記載の方法。
- 前記方法は、前記ストリップを個別部分に切断するステップをさらに含み、各部分は少なくとも1つのテーラード鋳造ブランクを含む、請求項1から10のいずれか一項に記載の方法。
- 少なくとも1つのテーラード鋳造ブランクを含むストリップであって、鋳造中の鋳造機幅全体に亘る縁部範囲制限デバイス位置の変化に従って、その縁部上で変化する輪郭を含む、ストリップ。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| GB1402072.1A GB2522873A (en) | 2014-02-07 | 2014-02-07 | A method of forming tailored cast blanks |
| GB1402072.1 | 2014-02-07 | ||
| PCT/EP2014/076819 WO2015117696A1 (en) | 2014-02-07 | 2014-12-08 | A method of forming tailored cast blanks |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2017505235A true JP2017505235A (ja) | 2017-02-16 |
| JP6382325B2 JP6382325B2 (ja) | 2018-08-29 |
Family
ID=50390573
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016550522A Expired - Fee Related JP6382325B2 (ja) | 2014-02-07 | 2014-12-08 | テーラード鋳造ブランクを形成する方法 |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US10464111B2 (ja) |
| EP (1) | EP3102350B1 (ja) |
| JP (1) | JP6382325B2 (ja) |
| KR (1) | KR20160119191A (ja) |
| CN (1) | CN105939800A (ja) |
| GB (1) | GB2522873A (ja) |
| WO (1) | WO2015117696A1 (ja) |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2524962B (en) * | 2014-04-07 | 2016-12-07 | Cambridge Entpr Ltd | Strip casting |
| ITUB20160442A1 (it) * | 2016-02-04 | 2017-08-04 | Fiat Ricerche | Procedimento per la laminazione di lamiere metalliche con spessore variabile |
| US20200298303A1 (en) * | 2016-03-18 | 2020-09-24 | Aleris Rolled Products Germany Gmbh | Method of manufacturing continuous cast aluminium alloy strip of variable width |
| US10618107B2 (en) * | 2016-04-14 | 2020-04-14 | GM Global Technology Operations LLC | Variable thickness continuous casting for tailor rolling |
| KR101781192B1 (ko) * | 2016-05-19 | 2017-09-25 | 동해금속 주식회사 | 차량의 백모듈용 트랜스버스 장치 |
| IT201600120426A1 (it) * | 2016-11-28 | 2018-05-28 | Profilglass S P A | Macchina per la formazione di nastri in alluminio. |
| WO2018141744A1 (en) * | 2017-01-31 | 2018-08-09 | Siemens Ag Österreich | Casting roll and method for casting metal strip with crown control |
| IT201900000693A1 (it) * | 2019-01-16 | 2020-07-16 | Danieli Off Mecc | Dispositivo elettromagnetico per un contenimento laterale di metallo liquido in una colata di prodotti metallici |
| DE102021105063B4 (de) | 2021-03-03 | 2022-10-06 | Schaeffler Technologies AG & Co. KG | Vorrichtung und Verfahren zum Walzlaserschweißen |
| KR20230094666A (ko) | 2021-12-21 | 2023-06-28 | 주식회사 포스코 | 이종 두께를 갖는 고강도 고성형성 냉연강판 및 그 제조방법 |
| EP4442379B1 (de) * | 2023-04-03 | 2025-12-24 | Primetals Technologies Germany GmbH | Betriebsverfahren einer endlos-giesswalzanlage mit stauchgerüst |
| KR20250093033A (ko) | 2023-12-15 | 2025-06-24 | 주식회사 포스코 | 이종 두께 및 재질을 갖는 냉연강판의 재질 제어 시스템 및 냉연강판의 재질 예측 모델 생성 방법 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS63157743A (ja) * | 1986-12-19 | 1988-06-30 | Kobe Steel Ltd | 双ロ−ル連続鋳造機 |
| JP2011067857A (ja) * | 2009-09-28 | 2011-04-07 | Mazda Motor Corp | アルミニウム合金板材の製造方法、アルミニウム合金板材およびアルミニウム合金板材の製造装置 |
Family Cites Families (20)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5154837A (en) * | 1974-11-08 | 1976-05-14 | Nippon Steel Corp | Renzokuchuzochunochuhenhabakakudaihoho |
| AT374128B (de) * | 1978-06-14 | 1984-03-26 | Voest Alpine Ag | Stranggiesskokille |
| JPS60130450A (ja) * | 1983-12-16 | 1985-07-11 | Mitsubishi Heavy Ind Ltd | 薄板連続鋳造装置 |
| DE3501716C2 (de) * | 1985-01-19 | 1987-05-14 | Mannesmann AG, 4000 Düsseldorf | Verfahren und Einrichtung zum Verstellen der Schmalseitenplatten einer Stranggießkokille beim Stranggießen von Metallen, insbesondere von Stahl |
| US4759400A (en) * | 1985-10-03 | 1988-07-26 | Kawasaki Steel Corporation | Belt type cast sheet continuous caster and prevention of melt leakage in such a caster |
| DE3907905C2 (de) * | 1988-07-04 | 1999-01-21 | Mannesmann Ag | Stranggießverfahren |
| JPH0542345A (ja) * | 1991-08-13 | 1993-02-23 | Nippon Steel Corp | 双ロール式薄板連続鋳造におけるロール間の溶融金属の保持方法 |
| JPH07276004A (ja) * | 1994-04-11 | 1995-10-24 | Nippon Steel Corp | 双ロール式連続鋳造法における鋳片クラウン及び板厚制御方法 |
| JPH07284887A (ja) * | 1994-04-20 | 1995-10-31 | Nippon Steel Corp | 双ロール式連続鋳造における幅変更時の薄肉鋳片の捲取り方法 |
| AU703992B2 (en) * | 1995-09-01 | 1999-04-01 | Bhp Steel (Jla) Pty Limited | Electromagnetic confinement of molten steel in a twin roll continuous caster |
| AUPO925397A0 (en) * | 1997-09-18 | 1997-10-09 | Bhp Steel (Jla) Pty Limited | Strip casting apparatus |
| DE19823440C1 (de) * | 1998-05-19 | 1999-12-09 | Mannesmann Ag | Verfahren und Vorrichtung zum endabmessungsnahen Gießen von Metall |
| DE19840898C2 (de) * | 1998-09-08 | 2000-06-29 | Thyssenkrupp Stahl Ag | Verfahren zum Herstellen belastungsoptimierter Stahlbänder |
| JP5103916B2 (ja) * | 2007-02-01 | 2012-12-19 | 株式会社Ihi | 双ロール鋳造機の操業方法及びサイド堰支持装置 |
| WO2009095264A1 (en) * | 2008-01-30 | 2009-08-06 | Corus Staal Bv | Method of producing a hot-rolled twip-steel and a twip-steel product produced thereby |
| JP5074246B2 (ja) * | 2008-03-11 | 2012-11-14 | 新日鉄エンジニアリング株式会社 | オンライン短辺交換を行う電磁ブレーキを搭載した連続鋳造鋳型 |
| CN101502878B (zh) * | 2009-02-27 | 2011-02-16 | 莱芜钢铁股份有限公司 | 一种异型坯连铸机中间包及其不同铸坯断面的转换方法 |
| EP2436459A1 (de) * | 2010-09-29 | 2012-04-04 | Siemens Aktiengesellschaft | Vorrichtung und Verfahren zur Positionierung mindestens einer von zwei Gießrollen in einem kontinuierlichen Gießverfahren zur Herstellung eines Metallbands |
| KR101246393B1 (ko) * | 2011-02-24 | 2013-04-01 | 현대제철 주식회사 | Trb 제조 장치 및 이를 이용한 trb 제조 방법 |
| DE102011005977B4 (de) * | 2011-03-23 | 2025-05-08 | Muhr Und Bender Kg | Verstärkungsblech einer B-Säule |
-
2014
- 2014-02-07 GB GB1402072.1A patent/GB2522873A/en not_active Withdrawn
- 2014-12-08 US US15/116,797 patent/US10464111B2/en not_active Expired - Fee Related
- 2014-12-08 WO PCT/EP2014/076819 patent/WO2015117696A1/en not_active Ceased
- 2014-12-08 KR KR1020167024625A patent/KR20160119191A/ko not_active Withdrawn
- 2014-12-08 CN CN201480075033.0A patent/CN105939800A/zh active Pending
- 2014-12-08 JP JP2016550522A patent/JP6382325B2/ja not_active Expired - Fee Related
- 2014-12-08 EP EP14814791.1A patent/EP3102350B1/en not_active Not-in-force
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS63157743A (ja) * | 1986-12-19 | 1988-06-30 | Kobe Steel Ltd | 双ロ−ル連続鋳造機 |
| JP2011067857A (ja) * | 2009-09-28 | 2011-04-07 | Mazda Motor Corp | アルミニウム合金板材の製造方法、アルミニウム合金板材およびアルミニウム合金板材の製造装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| GB2522873A (en) | 2015-08-12 |
| GB201402072D0 (en) | 2014-03-26 |
| JP6382325B2 (ja) | 2018-08-29 |
| EP3102350A1 (en) | 2016-12-14 |
| EP3102350B1 (en) | 2017-10-25 |
| WO2015117696A1 (en) | 2015-08-13 |
| KR20160119191A (ko) | 2016-10-12 |
| CN105939800A (zh) | 2016-09-14 |
| US20160375473A1 (en) | 2016-12-29 |
| US10464111B2 (en) | 2019-11-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6382325B2 (ja) | テーラード鋳造ブランクを形成する方法 | |
| US5634510A (en) | Integrated manufacturing system | |
| CN108067837B (zh) | 用于制造板状金属坯料的方法和设备 | |
| JP2014521517A (ja) | 熱間圧延中間スラブの頭部および尾部の切断量を減少させるための、連続鋳造スラブの頭部および尾部の形状を予め制御する方法 | |
| CN111545938B (zh) | 一种铝合金舱段成型方法 | |
| CN105121042A (zh) | 用于通过铸造轧制制造金属带的方法 | |
| RU2461442C1 (ru) | Установка и способ литья и прокатки металла | |
| US11400511B2 (en) | Method for producing a component having a core portion which consists of steel | |
| US10293399B2 (en) | Strip casting | |
| CN104722576A (zh) | 用于无头轧制的设备和方法 | |
| Bondarenko et al. | Numerical analysis of twin-roll casting of strips with profiled cross-section | |
| US7137437B2 (en) | Method and device for producing continuously cast steel slabs | |
| KR20070085051A (ko) | 압연에 의해 금속 제품을 제조하기 위한 장치 | |
| JP5884753B2 (ja) | 熱延鋼板の製造方法 | |
| JP7410230B2 (ja) | 金属帯材を製造する方法 | |
| EP3560629A1 (en) | Continuous casting apparatus and method | |
| JPH11221651A (ja) | 被覆された鋳造製品を造るための方法および装置 | |
| CN110681697A (zh) | 一种适应直接轧制的长材生产线工艺设备 | |
| KR20140002884A (ko) | 후판 압연 제어 방법 | |
| JP7072388B2 (ja) | 連続鋳造用鋳型 | |
| Park et al. | Wide strip casting technology of magnesium alloys | |
| KR20200052634A (ko) | 빌렛 피시테일 저감방법 및 이에 의해 생산된 블룸 | |
| WO2013164847A2 (en) | A method to reduce end defects in rolling of sections | |
| JP2020032464A (ja) | 鋳片の内部欠陥低減方法及び鋳片製造設備 | |
| JP2018075620A (ja) | H形鋼の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20161006 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20161101 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20170911 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20170915 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20171215 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20180105 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20180405 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20180702 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20180801 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6382325 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |