JP3660124B2 - ワイヤソーによるインゴットの加工方法及びワイヤソー - Google Patents
ワイヤソーによるインゴットの加工方法及びワイヤソー Download PDFInfo
- Publication number
- JP3660124B2 JP3660124B2 JP12354598A JP12354598A JP3660124B2 JP 3660124 B2 JP3660124 B2 JP 3660124B2 JP 12354598 A JP12354598 A JP 12354598A JP 12354598 A JP12354598 A JP 12354598A JP 3660124 B2 JP3660124 B2 JP 3660124B2
- Authority
- JP
- Japan
- Prior art keywords
- wire
- tension
- ingot
- cutting
- processing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000003672 processing method Methods 0.000 title description 3
- 238000005520 cutting process Methods 0.000 claims description 48
- 230000002093 peripheral effect Effects 0.000 claims description 8
- 238000000034 method Methods 0.000 claims description 3
- 230000007246 mechanism Effects 0.000 description 33
- 239000002002 slurry Substances 0.000 description 7
- 230000000694 effects Effects 0.000 description 4
- 238000004804 winding Methods 0.000 description 4
- 239000013078 crystal Substances 0.000 description 3
- 239000000463 material Substances 0.000 description 3
- 239000006061 abrasive grain Substances 0.000 description 2
- 239000000919 ceramic Substances 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 239000000696 magnetic material Substances 0.000 description 1
- 239000004065 semiconductor Substances 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23D—PLANING; SLOTTING; SHEARING; BROACHING; SAWING; FILING; SCRAPING; LIKE OPERATIONS FOR WORKING METAL BY REMOVING MATERIAL, NOT OTHERWISE PROVIDED FOR
- B23D57/00—Sawing machines or sawing devices not covered by one of the preceding groups B23D45/00 - B23D55/00
- B23D57/003—Sawing machines or sawing devices working with saw wires, characterised only by constructional features of particular parts
- B23D57/0069—Sawing machines or sawing devices working with saw wires, characterised only by constructional features of particular parts of devices for tensioning saw wires
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
- Processing Of Stones Or Stones Resemblance Materials (AREA)
Description
【発明の属する技術分野】
この発明は、ワイヤソーによりワイヤを用いて、半導体材料、磁性材料、セラミック等の硬脆材料よりなるインゴットを切断加工するインゴットの加工方法、及びワイヤソーに関するものである。
【0002】
【従来の技術】
従来のこの種のワイヤソーにおいては、一対のワイヤリール間で複数の加工用ローラに1本のワイヤが順に巻回されて、ダンサローラ等の張力保持手段により所定張力に緊張状態に保持されている。また、ワーク支持機構にはインゴットが、その結晶方位をワイヤの走行方向に対して所定の角度をなすように調整した状態、すなわち傾斜状態で装着されている。そして、加工用ローラの回転に伴いワイヤが走行されながら、そのワイヤ上に遊離砥粒を含むスラリが供給され、この状態でワイヤに対しインゴットが押し付け接触されて、ウエハ状に切断されるようになっている。
【0003】
【発明が解決しようとする課題】
ところが、この従来のワイヤソーにおいては、インゴットの切断加工中に、ワイヤの張力が常に一定となるように構成されている。このため、インゴットの軸線が加工用ローラの軸線に対して傾斜状態で、インゴットの外周面がワイヤに順に接触されて切断が開始される際に、ワイヤに張力変動が発生する。これにより、インゴットの切断開始時におけるプロファイル精度が低下したり、加工用ローラからワイヤが外れたりするおそれがあった。
【0004】
このように、インゴットの切断開始時に発生するワイヤの張力変動を防止するために、インゴットの切断開始時及び切断加工中におけるワイヤの張力を高く設定することが考えられる。しかしながら、ワイヤの張力を高く設定した場合には、ワイヤの走行に伴い各加工用ローラが著しく摩耗するという新たな問題が生じた。
【0005】
この発明は、このような従来の技術に存在する問題点に着目してなされたものである。その目的とするところは、インゴットの切断開始時にワイヤに張力変動が発生するのを抑制することができて、インゴットのプロファイル精度が低下したり、加工用ローラからワイヤが外れたりするおそれを防止することができるワイヤソーによるインゴットの加工方法及びワイヤソーを提供することにある。
【0006】
【課題を解決するための手段】
上記の目的を達成するために、請求項1に記載のワイヤソーによるインゴットの加工方法の発明では、複数の加工用ローラに巻回したワイヤによりインゴットの軸線が加工用ローラの軸線に対して傾斜調整された状態にあるインゴットを切断する際に、その切断開始時のワイヤの張力を通常切断時の張力よりも高く設定し、且つワイヤがインゴットの外周面の全長に亘って切り込みを開始した後、ワイヤの張力を徐々に通常切断時の張力に低下させるものである。
【0007】
請求項2に記載のワイヤソーの発明では、複数の加工用ローラに巻回したワイヤによりインゴットの軸線が加工用ローラの軸線に対して傾斜調整された状態にあるインゴットを切断する際に、その切断開始時のワイヤの張力を通常切断時の張力よりも高く設定し、且つワイヤがインゴットの外周面の全長に亘って切り込みを開始した後、ワイヤの張力を徐々に通常切断時の張力に低下させるように設定するワイヤ張力変更手段を設けたものである。
【0010】
【発明の実施の形態】
以下に、この発明の一実施形態を、図面に基づいて説明する。
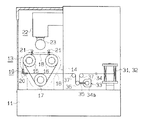
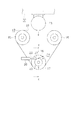
図1及び図2に示すように、この実施形態のワイヤソーの基台11には、切断機構13が一対の支持フレーム14を介して装設されている。この切断機構13は平行に延びる3本の加工用ローラ15,16,17を備え、それらの外周には多数のワイヤ掛装用の環状溝15a,16a,17aが形成されている。加工用ローラ15,16,17の環状溝15a,16a,17aには、1本のワイヤ18が連続的に巻回されている。
【0011】
前記基台11上にはワイヤ18を繰り出すための繰出しリール31と、ワイヤ18を巻き取るための巻取りリール32とが設けられている。前記基台11上には各リール31,32に隣接して図示しないトラバース機構が装設され、繰出しリール31からのワイヤ18の繰出し、及び巻取りリール32へのワイヤ18の巻取りを、上下にトラバースしながら案内する。そして、図示しないリール回転モータにて、両リール31,32が回転されることにより、繰出しリール31から切断機構13へワイヤ18が繰り出されるとともに、加工後のワイヤ18が巻取りリール32に巻き取られる。
【0012】
前記各リール機構31,32と切断機構13との間には、張力付与機構33が配設されている。張力付与機構33にはワイヤ18に張力を付与するトルクモータ34が装着されている。トルクモータ34のモータ軸34aにはその軸線を中心に回動可能なダンサアーム35が取り付けられている。ダンサアーム35の先端にはダンサローラ36が回転可能に支持され、そのダンサローラ36には複数のガイドローラ37を介してワイヤ18が掛装されている。そして、張力付与機構33により、加工用ローラ15,16,17間のワイヤ18に所定の張力が付与されるようになっている。
【0013】
前記支持フレーム14の前部には複数のガイドローラ20よりなるワイヤガイド機構19が装設されている。そして、図示しないワイヤ走行用モータにて、加工用ローラ15,16,17が回転されることにより、ワイヤ18がワイヤガイド機構19を介して加工用ローラ15,16,17上に給送されて走行される。
【0014】
前記切断機構13の上方に対向配置されるように、支持フレーム14上にはスラリ供給機構21が配設され、このスラリ供給機構21から加工用ローラ15,16,17間のワイヤ18上に、遊離砥粒を含むスラリが供給される。スラリ供給機構21の上方にはワーク支持機構22が昇降可能に配設され、その下部には硬脆材料よりなるインゴット23が、その結晶方位をワイヤ走行方向に対して所定の角度をなすように調整した状態でセットされる。
【0015】
そして、このワイヤソーの運転時には、ワイヤ18が切断機構13の加工用ローラ15,16,17間で走行されながら、ワーク支持機構22が図示しない昇降用モータにより切断機構13に向かって下降される。このとき、スラリ供給機構21からワイヤ18上へスラリが供給されるとともに、そのワイヤ18に対しインゴット23が押し付け接触され、ラッピング作用によってインゴット23がウエハ状に切断加工される。
【0016】
図3及び図4に示すように、前記複数の加工用ローラ15,16,17の内、1つの加工用ローラ17の両端部にはワイヤ張力変更手段としてのワイヤ張力変更機構24が対向配置されている。加工用ローラ17は両端部において支持フレーム14に対し、一対の軸受25を介して回転可能及び上下動可能に支持されている。各軸受25の上方に近接対向するように、支持フレーム14の外面には対向板26が突設されている。各軸受25と対向板26との間には楔部材27が出入可能に配設されている。各楔部材27に対応して支持フレーム14の両側外面にはシリンダ28が装着され、それらのピストンロッド29が楔部材27に連結されている。
【0017】
そして、図5に実線で示すように、インゴット23の外周面の一部がワイヤ18に接触して、インゴット23の切断が開始される際に、両シリンダ28の突出動作により、楔部材27が各軸受25と対向板26との間に挿入移動される。これにより、加工用ローラ17の軸線が下方に移動されて、ワイヤ18の張力が通常切断時の張力よりも高くなるように変更設定される。
【0018】
その後、図5に鎖線で示すように、ワイヤ18がインゴット23の外周面の全長に亘って接触して切り込みを開始したとき、シリンダ28の没入動作により、楔部材27が各軸受25と対向板26との間から徐々に退出移動される。これにより、加工用ローラ17の軸線が上方に移動されて、ワイヤ18の張力が徐々に通常切断時の張力に低下される。
【0019】
前記の実施形態によって期待できる効果について、以下に記載する。
・ この実施形態においては、ワイヤ18によりインゴット23を切断する際に、その切断開始時のワイヤ18の張力を、ワイヤ張力変更機構24により通常切断時の張力よりも高くなるように変更設定している。このため、インゴット23の結晶方位がワイヤ18の走行方向に対して所定の角度をなすように、インゴット23の軸線が加工用ローラの軸線に対して傾斜調整された状態にあっても、インゴット23の一部の外周面がワイヤ18に順に接触されて切断が開始される際に、ワイヤ18に張力変動が発生するのを抑制することができる。よって、インゴット23の切断開始時においてプロファイル精度が低下したり、加工用ローラ15〜17からワイヤ18が外れたりするおそれを防止することができる。
【0020】
・ この実施形態においては、ワイヤ18を巻回した複数の加工用ローラ15〜17の内で、少なくとも1つの加工用ローラ17の軸線を移動させることにより、加工用ローラ15〜17の軸線方向に亘るワイヤ18の張力を迅速に変更するようになっている。このため、ワイヤ張力変更機構24の簡単な構成により、インゴット23の切断開始時におけるワイヤ18の張力を適切に変更設定することができて、ワイヤ18の張力変動を確実に抑制することができる。
【0021】
・ この実施形態においては、ワイヤ18がインゴット23の外周面の全長に亘って切り込みを開始した後、ワイヤ18の張力を徐々に通常切断時の張力に低下させるようになっている。このため、インゴット23の切断加工中を通じて、ワイヤ18が高い張力状態に維持されることはなく、各加工用ローラ15〜17及びガイドローラ20に大きな摩耗が生じるおそれを防止することができる。
【0022】
なお、この実施形態は、次のように変更して具体化することも可能である。
・ ワイヤ張力変更機構24において、複数の加工用ローラ15〜17の軸線を移動させることにより、ワイヤ18の張力を変更するように構成すること。
【0023】
・ ワイヤ張力変更機構24として、加工用ローラ15〜17間に巻回されたワイヤ18にテンションローラを接離可能に対向配置させ、インゴット23の切断開始時に、このテンションローラの軸線を移動させてワイヤ18に接触させることにより、ワイヤ18の張力を高めるように構成すること。
【0024】
・ ワイヤ張力変更手段として、例えばトルク制御式ダンサローラ36を用いてプログラム信号によりダンサローラ36の回動をトルク制御することによってワイヤ18の張力を変更すること。
【0025】
・ ダンサローラ36を用いない場合には、繰出し側及び巻取り側リール31,32の回転をプログラム信号によりトルク制御することによってワイヤ18の張力を変更すること。
【0026】
次に、前記実施形態から把握できる請求項以外の技術的思想について、それらの効果とともに記載する。
・ワイヤ張力変更手段は、ワイヤを巻回した加工用ローラの軸線を移動させるものである請求項2に記載のワイヤソー。この構成によれば、加工用ローラの軸線方向に亘るワイヤの張力を迅速に変更することができる。
【0027】
・ワイヤ張力変更手段は、ダンサローラ或いはワイヤリールをプログラム信号によりトルク制御することによって、ワイヤの張力を変更するものである請求項2に記載のワイヤソー。この構成によれば、特別な機構を設けることなく、加工に応じてワイヤの張力を的確に変更することができる。
【0028】
【発明の効果】
この発明は、以上のように構成されているため、次のような効果を奏する。
請求項1または請求項2に記載の発明によれば、インゴットの切断開始時にワイヤに張力変動が発生するのを抑制することができ、その結果、インゴットのプロファイル精度が低下したり、加工用ローラからワイヤが外れたりするおそれを防止することができる。また、インゴットの切断加工中を通じて、ワイヤが高い張力状態に維持されることはなく、各加工用ローラ及びガイドローラに大きな摩耗が生じるおそれを防止することができる。
【図面の簡単な説明】
【図1】 この発明の一実施形態を示すワイヤソーの要部側断面図。
【図2】 ワイヤソーの切断機構を示す斜視図。
【図3】 ワイヤ張力変更機構を示す要部側断面図。
【図4】 図3の4−4線における部分断面図。
【図5】 ワイヤによるインゴットの切断開始時の動作を示す説明図。
【符号の説明】
13…切断機構、15,16,17…加工用ローラ、18…ワイヤ、22…ワーク支持機構、23…インゴット、24…ワイヤ張力変更機構(ワイヤ張力変更手段)、25…軸受、26…対向板、27…楔部材、28…シリンダ。
Claims (2)
- 複数の加工用ローラに巻回したワイヤによりインゴットの軸線が加工用ローラの軸線に対して傾斜調整された状態にあるインゴットを切断する際に、その切断開始時のワイヤの張力を通常切断時の張力よりも高く設定し、且つワイヤがインゴットの外周面の全長に亘って切り込みを開始した後、ワイヤの張力を徐々に通常切断時の張力に低下させるようにしたワイヤソーによるインゴットの加工方法。
- 複数の加工用ローラに巻回したワイヤによりインゴットの軸線が加工用ローラの軸線に対して傾斜調整された状態にあるインゴットを切断する際に、その切断開始時のワイヤの張力を通常切断時の張力よりも高く設定し、且つワイヤがインゴットの外周面の全長に亘って切り込みを開始した後、ワイヤの張力を徐々に通常切断時の張力に低下させるように設定するワイヤ張力変更手段を設けたワイヤソー。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP12354598A JP3660124B2 (ja) | 1998-05-06 | 1998-05-06 | ワイヤソーによるインゴットの加工方法及びワイヤソー |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP12354598A JP3660124B2 (ja) | 1998-05-06 | 1998-05-06 | ワイヤソーによるインゴットの加工方法及びワイヤソー |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH11320381A JPH11320381A (ja) | 1999-11-24 |
| JP3660124B2 true JP3660124B2 (ja) | 2005-06-15 |
Family
ID=14863257
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP12354598A Expired - Fee Related JP3660124B2 (ja) | 1998-05-06 | 1998-05-06 | ワイヤソーによるインゴットの加工方法及びワイヤソー |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3660124B2 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102007028439A1 (de) | 2007-06-18 | 2008-12-24 | Schott Ag | Verfahren zum Abtrennen einer Mehrzahl von Halbleiterscheiben von einem Halbleitermaterial-Rohblock |
| KR101508840B1 (ko) * | 2013-08-14 | 2015-04-06 | 삼성전기주식회사 | 재단 소결 세라믹 시트 및 그 제조방법 |
| DE102014208187B4 (de) * | 2014-04-30 | 2023-07-06 | Siltronic Ag | Verfahren zum gleichzeitigen Trennen einer Vielzahl von Scheiben mit besonders gleichmäßiger Dicke von einem Werkstück |
-
1998
- 1998-05-06 JP JP12354598A patent/JP3660124B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH11320381A (ja) | 1999-11-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US6095129A (en) | Tension adjusting mechanism for wire saw | |
| JPH11320381A (ja) | ワイヤソーによるインゴットの加工方法及びワイヤソー | |
| US6554686B1 (en) | Sawing wire and method for the cutting and lapping of hard brittle workpieces | |
| JP3324940B2 (ja) | ワイヤソー | |
| JPH0426978B2 (ja) | ||
| JPH0429512B2 (ja) | ||
| JP3958876B2 (ja) | ワイヤ式切断加工装置 | |
| JP3442260B2 (ja) | ワイヤソー及びワークの切削方法 | |
| JP3810125B2 (ja) | ワイヤーソー及び円柱形ワークを切断する方法 | |
| JP3434414B2 (ja) | ワイヤソー及びその切断停止制御方法 | |
| JP2003260652A (ja) | ワイヤソー | |
| JP3210528B2 (ja) | ワイヤソー装置 | |
| JP3256155B2 (ja) | ワイヤソー | |
| JPH10217239A (ja) | スライシング方法およびワイヤソー装置 | |
| JPH0426979B2 (ja) | ||
| JP2000094298A (ja) | ワイヤソー | |
| JPS61100365A (ja) | ワイヤ式切断装置 | |
| JPH1158212A (ja) | 固定砥粒ワイヤソーの運転方法 | |
| JP3425032B2 (ja) | ワイヤソー | |
| JP3324947B2 (ja) | ワイヤソー用ガイド装置 | |
| JPH1058439A (ja) | ワイヤソー | |
| JPH10329000A (ja) | ワークの加工方法、ワイヤソー及び記録媒体 | |
| JPH10166353A (ja) | ワイヤソーにおける張力低減装置及び張力低減方法 | |
| JPH11147218A (ja) | ワイヤソー | |
| JPH09290417A (ja) | ワイヤソー及びワーク加工方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20031218 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040106 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040225 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040316 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040510 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050308 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050316 |
|
| R150 | Certificate of patent (=grant) or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090325 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090325 Year of fee payment: 4 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090325 Year of fee payment: 4 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090325 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100325 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100325 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110325 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110325 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120325 Year of fee payment: 7 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120325 Year of fee payment: 7 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130325 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140325 Year of fee payment: 9 |
|
| LAPS | Cancellation because of no payment of annual fees |