JP3671463B2 - 断熱カップ - Google Patents
断熱カップ Download PDFInfo
- Publication number
- JP3671463B2 JP3671463B2 JP20716595A JP20716595A JP3671463B2 JP 3671463 B2 JP3671463 B2 JP 3671463B2 JP 20716595 A JP20716595 A JP 20716595A JP 20716595 A JP20716595 A JP 20716595A JP 3671463 B2 JP3671463 B2 JP 3671463B2
- Authority
- JP
- Japan
- Prior art keywords
- cup
- paper
- spacer
- protective cover
- cup body
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images


Landscapes
- Package Specialized In Special Use (AREA)
- Packages (AREA)
- Stackable Containers (AREA)
Description
【0001】
【発明の属する技術分野】
本発明は保護カバーがカップ本体に貼着された断熱カップに関し、特に、内容物に熱湯を注いで喫食に供する所謂インスタント食品や飲料用の断熱カップに関する。
【0002】
【従来の技術】
紙製のカップ本体の周囲を断熱構造の紙製の保護カバーで覆ったものが知られている。この様にして構成されたカップは、廃棄時の処理が容易であると共に必要であれば材料の再利用を図ることも可能であるという利点を有する。保護カバーの一例は、カップ本体の側壁に貼着されたエンボス紙とライナー紙との層構造からなる。
このような断熱カップは、例えば、実開平6−39717に開示される。
【0003】
【発明が解決しようとする課題】
カップ本体が保護カバーにより覆われてなる断熱カップは、しかし、保護カバーの有する弾力性に起因し、カップどうしを重ねた場合の結合力が高い。例えば、この種の断熱カップは、内容物を充填する前は、重ねられた状態で輸送及び貯蔵される。従って、この状態から自動供給装置によりカップを1つずつ送ろうとした場合に、上側のカップの外面と下側カップの内面とが完全に面接触するため、カップ離れの問題が生じる。
本発明は上述のような従来の問題点に鑑みてなされたものであり、カップ離れが良好な断熱カップを提供することを目的とする。
【0004】
【課題を解決するための手段】
本発明の第1の視点による断熱カップは、紙製の側壁及び紙製の底壁を有する逆円錐台型のカップ本体と、前記側壁を覆い且つこれに貼着された紙製の逆円錐台型の保護カバーと、を具備する断熱カップにおいて、
前記カップ本体内で、前記底壁が、上方に突出するように一体的に成形された環状凸部からなるスペーサをその周辺に具備し、前記保護カバーの下端の外径が、前記スペーサの頂部と同じレベルにおける前記カップ本体の内径と概ね同じ若しくはこれより小さくなるように設定され、ここで、当該断熱カップを2つ重ねた場合、下側の断熱カップの前記スペーサの前記頂部が上側の断熱カップの下端面に当接することを特徴とする。
【0005】
本発明の第2の視点による断熱カップは、本発明の第1の視点による断熱カップにおいて、前記カップ本体が、前記底壁の裏側に筒状凹部を具備し、前記スペーサの前記頂部の外径が、前記筒状凹部の内径よりも大きくなるように設定されることを特徴とする。
【0006】
本発明に係る断熱カップによれば、底壁の周辺に形成されたスペーサにより、カップどうしを重ねた場合でも、上側のカップが下側のカップ内に深く入り過ぎるのが防止され、上下のカップの外内面が過度に密着することがなくなる。このため、上下のカップ間に生じる静摩擦力は小さく、上側カップを下側のカップから、小さな力で引抜くことができる。
【0007】
【発明の実施の形態】
以下、図面を参照して本発明の実施の形態を説明する。
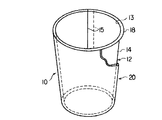
図1は本発明の実施の形態に係る断熱カップ10を示す正面図であり、図2は図1図示の断熱カップの部分切欠斜視図である。
【0008】
カップ本体12は、逆円錐台形の筒として形成された紙製の側壁14と、側壁14の小径端近傍を閉鎖する底壁16とを有する。側壁14は1枚の板紙を逆円錐台形に丸め、両側方端部15を重ね合わせて貼着することにより形成される。底壁16は浅い筒形を脚部を有し、逆円錐台形の側壁14の下端に嵌め込まれる。側壁14の小径端即ち下端の周縁は、底壁16の脚部を包むように内方に折返され、これによりシール性が確保される。カップ本体12の下端の構造は本発明の要部であり、従って、後に詳述する。
【0009】
側壁14の大径端即ち開口端の周縁は外方に折返されてフランジ部18が形成される。フランジ部18はカップ本体12を補強すると共に、シート状の蓋(図示せず)を貼り付けるために使用される。蓋はカップ本体12内に内容物が充填された後に貼り付けられる。シート状の蓋に代え、透明な樹脂の成形体等からなるキャップ(図示せず)をフランジ部18に装着することもできる。
【0010】
カップ本体12の側面周囲即ち側壁14の外面の実質的に全体を覆うように逆円錐台形の保護カバー20が配設される。保護カバー20は、側壁14の外面全体を覆うように貼着されたエンボス紙24と、エンボス紙24の全体を覆うように貼着されたライナー紙28と、からなる多層構造をなす。保護カバー20は全体に亘って均一な厚さを有する。
【0011】
カップ本体12の側壁14及び底壁16を構成する板紙は、白色の上質紙からなり、その坪量は約210g/m2 、厚さが約280μmである。側壁14及び底壁16を構成する板紙の内面には、厚さ約45μmのポリエチレン膜13がコーティングされる。側壁14用の板紙は、坪量が170g/m2 〜310g/m2 、厚さが220μm〜420μmに設定される。また、ポリエチレン膜13の厚さは20μm〜60μmに設定される。
【0012】
エンボス紙24は白色の晒クラフト紙からなり、その坪量は120g/m2 である。本実施の形態において、エンボス紙24の全体には、等間隔に配置された多数の縦溝と、等間隔に配設された複数の横溝とにより区画された多数の縦長の凸部からなるエンボス25が形成される。
【0013】
エンボス紙24は、エンボス25が通常の使用によっては潰れない程度の強度を有する一方、加工が容易であることが必要となる。この観点から、エンボス紙24の坪量の望ましい範囲は、50/m2 〜180g/m2 である。なお、晒クラフト紙のように繊維長が大きい紙は、エンボスを形成した際に穴があきにくいという利点を有する。
【0014】
また、エンボス25は、保護カバー20内に形成される断熱空気層を実質的に規定する。従って、エンボス25の形状及び寸法は、当該断熱カップの断熱性及び保温性の両面を考慮して決定する。エンボス25として、本実施の形態の模様の他、凹凸点模様、波形模様等の模様を採用することができる。
【0015】
ライナー紙28の坪量は230g/m2 で、その表側の面にはオフセット印刷若しくはグラビア印刷により商品に関する文字や図柄が施される。ライナー紙28の坪量の望ましい範囲は、180g/m2 〜270g/m2 である。この範囲以上であると剛性が高くなり過ぎ、保護カバー20の加工性が低下する。この範囲以下であると剛性及び強度が低下し、エンボス25に倣った凹凸が表面に生じたり、保護カバー20をカップ本体12に取付けた後、搬送や貯蔵時に破れやすくなる。
【0016】
カップ本体12、エンボス紙24、及びライナー紙28の各部材間は合成糊、例えば酢酸ビニル系糊、エチレン酢酸ビニル(EVA)系糊により夫々貼着される。糊としては、この他、種々の公知の糊を使用することができる。例えば、デンプン系糊も使用できるが、この場合、ライナー紙28の表面にエンボス25に倣った凹凸が生じやすい。従って、上記の酢酸ビニル系糊、エチレン酢酸ビニル系糊を使用することが望ましい。
【0017】
次に、カップ本体12の下端の構造について詳述する。
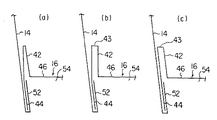
図1及び図3(a)図示の如く、底壁16は周辺に環状凸部からなるスペーサ42を具備する。本実施の形態において、スペーサ42は、筒形の脚部44と円形平坦部46とを接続する中間部を折曲げることにより形成される。一般的には、スペーサ42を形成するための中間部の折曲げは、底壁16の原紙を押型でプレスして脚部44及び平坦部46を成形する際に、同時に行われる。
【0018】
底壁16の脚部44は、側壁14の下端の折返し部52により全周に亘って包囲される。脚部44の両面は、糊によって、側壁14及び折返し部52に貼着され、これによりシール性が確保される。
【0019】
スペーサ42は、カップどうしを重ねた場合のカップ離れを向上させることを意図する。例えば、図4図示の如く、本実施の形態に係る2つのカップ10a、10bを重ねた場合、下側のカップ10aのスペーサ42の頂部が上側のカップ10bの下端面に当接する。即ち、スペーサ42は、上側のカップ10bが下側のカップ10a内に深く入り過ぎるのを防止する。このため、両カップ10a、10b間に生じる静摩擦力は小さく、上側カップ10bを下側のカップ10aから、小さな力で引抜くことができる。
【0020】
かかる観点から、スペーサ42の位置は、2つのカップ10a、10bを重ねた場合、下側のカップ10aのスペーサ42の頂部が上側のカップ10bの下端面に当接でき、且つ、この当接時に、下側のカップ10aの内面が上側のカップ10bの外面と過度に密着しなくなるように選択される。換言すると、下側のカップ10aのスペーサ42の頂部は、上側のカップ10bの裏側にある側壁14の折返し部52により規定される筒状凹部54内に潜り込むことなく、上側のカップ10bの下端面に当接する。またこの当接時に、上側のカップ10bの下端の外径は、これに対面する位置での下側のカップ10aの内径と概ね同じ若しくはこれより幾分小さくなる。
【0021】
上記条件を満足させるため、各カップ、即ち、図1図示のカップ10は、その保護カバー20の下端の外径が、スペーサ42の頂部と同じレベルにおけるカップ本体12の内径と概ね同じ若しくはこれより幾分小さくなるように設定される。また、スペーサ42の頂部の外径、即ち環状凸部の外径は、カップ本体12の下端の内径、即ち、筒状凹部54の内径よりも大きく、また、望ましくは保護カバー20の内径よりも大きくなるように設定される。
【0022】
スペーサ42は、図3(b)図示の如く、幅の広い、例えば、2mm〜3mmの幅の頂部43を有するように形成することもできる。この様にすれば、下側のカップ10aのスペーサ42の頂部と上側のカップ10bの下端面との当接が確実に得られるようになる。また、図3(c)図示の如く、スペーサ42の側面を側壁14の内面に沿うように成形することもできる。この様にすれば、スペーサ42と側壁14との間に隙間が生じなくなるため、ここに内容物が挟まることがなくなると共に、カップ自体の強度も向上することとなる。
【0023】
上述の如く本実施の形態に係る断熱カップによれば、カップどうしを重ねた場合でも、スペーサ42により、上下のカップの外内面が過度に密着することがなくなる。このため、保護カバー20が有する高い弾力性にもかかわらず、カップ離れが良好となる。
【0024】
次に、本発明の実施の形態に係る断熱カップの製造方法について説明する。
先ず、公知のカップ成形装置によりカップ本体12を形成する。ここで、先ず、逆円錐台形に丸められた側壁14と浅い筒形状の底壁16とを、前述の如く組合わせて、カップ本体12の原型を形成する。次に、カップ本体12の開口端周縁において側壁14を外方に折返してフランジ部18を形成する。
【0025】
一方、公知の打ち抜き装置において、保護カバー20の成形ブランクを形成する。このため、先ず、エンボス紙24の原料シート、例えばコルゲート紙のシートとライナー紙28の原料シートとを貼着する。ライナー紙28の原料シートの表面には、オフセット印刷或いはグラビア印刷により印刷を行う。この印刷により、多数枚の保護カバー20に対応する、商品に関する文字や図柄がライナー紙28の原料シートの表面に施される。
【0026】
次に、貼着されたエンボス紙24及びライナー紙28の原料シートを、ライナー紙28上の文字や図柄に合わせて順次打抜き切断する。これにより、カップ本体12の側面周囲の寸法に適合した寸法を有する扇形の保護カバー20の成形ブランクを得ることができる。
【0027】
成形ブランクの打ち抜き切断の際、エンボス紙24の原料であるコルゲート紙の縦溝と交差するように、罫線ブレードにより横溝をプレスする。これにより、縦溝と横溝とにより区画された多数の縦長の凸部からなるエンボス25が形成される。この様なエンボス25を形成することにより、コルゲート紙をそのまま使用した場合に比べて、保護カバー20を組立てる際の作業性及び確実性を向上させることができる。なお、横溝の形成は、エンボス紙24の原料シートとなるコルゲート紙のシートとライナー紙28の原料シートとの貼着後であれば、成形ブランクの打ち抜き前でも行うことができる。
【0028】
次に、保護カバー20をカップ本体12の側壁14に貼着する。これは、例えば、巻付け装置により、保護カバー20をカップ本体12の側面周囲に巻付けながら糊によって貼着することにより行うことができる。この巻付け方法を採用した場合には、保護カバー20は、その両側方端部を、重合わせることなく、突き合わせた状態でカップ本体12に装着することができる。
【0029】
また、保護カバー20を巻付ける方法に代え、予め保護カバー20だけでカップ本体12の側壁14と概ね同じ逆円錐台形の筒に組立て、その後、保護カバー20をカップ本体12に嵌め込みながら貼着する方法を採用することもできる。この場合、保護カバー20の成形ブランクには一側方端部に糊代が付設され、保護カバー20は、両側方端部を重合わせた状態で形成されることとなる。
【0030】
【発明の効果】
本発明に係る断熱カップによれば、底壁の周辺にスペーサが形成されているため、カップどうしを重ねた場合でも、上下のカップの外内面が過度に密着することがなくなる。このため、保護カバーが有する高い弾力性にもかかわらず、カップ離れが良好となる。
【図面の簡単な説明】
【図1】本発明の実施の形態に係る断熱カップを示す正面図。
【図2】図1図示の断熱カップの部分切欠斜視図。
【図3】(a)は図1図示の断熱カップのカップ本体の下端を拡大して示す概略図、(b)及び(c)はその変更例を示す概略図。
【図4】図1図示の断熱カップどうしを重ねた状態を示す概略図。
【符号の説明】
10…断熱カップ、12…カップ本体、14…側壁、16…底壁、18…フランジ部、20…保護カバー、24…エンボス紙、25…エンボス、28…ライナー紙、42…スペーサ、44…脚部、46…平坦部。
【発明の属する技術分野】
本発明は保護カバーがカップ本体に貼着された断熱カップに関し、特に、内容物に熱湯を注いで喫食に供する所謂インスタント食品や飲料用の断熱カップに関する。
【0002】
【従来の技術】
紙製のカップ本体の周囲を断熱構造の紙製の保護カバーで覆ったものが知られている。この様にして構成されたカップは、廃棄時の処理が容易であると共に必要であれば材料の再利用を図ることも可能であるという利点を有する。保護カバーの一例は、カップ本体の側壁に貼着されたエンボス紙とライナー紙との層構造からなる。
このような断熱カップは、例えば、実開平6−39717に開示される。
【0003】
【発明が解決しようとする課題】
カップ本体が保護カバーにより覆われてなる断熱カップは、しかし、保護カバーの有する弾力性に起因し、カップどうしを重ねた場合の結合力が高い。例えば、この種の断熱カップは、内容物を充填する前は、重ねられた状態で輸送及び貯蔵される。従って、この状態から自動供給装置によりカップを1つずつ送ろうとした場合に、上側のカップの外面と下側カップの内面とが完全に面接触するため、カップ離れの問題が生じる。
本発明は上述のような従来の問題点に鑑みてなされたものであり、カップ離れが良好な断熱カップを提供することを目的とする。
【0004】
【課題を解決するための手段】
本発明の第1の視点による断熱カップは、紙製の側壁及び紙製の底壁を有する逆円錐台型のカップ本体と、前記側壁を覆い且つこれに貼着された紙製の逆円錐台型の保護カバーと、を具備する断熱カップにおいて、
前記カップ本体内で、前記底壁が、上方に突出するように一体的に成形された環状凸部からなるスペーサをその周辺に具備し、前記保護カバーの下端の外径が、前記スペーサの頂部と同じレベルにおける前記カップ本体の内径と概ね同じ若しくはこれより小さくなるように設定され、ここで、当該断熱カップを2つ重ねた場合、下側の断熱カップの前記スペーサの前記頂部が上側の断熱カップの下端面に当接することを特徴とする。
【0005】
本発明の第2の視点による断熱カップは、本発明の第1の視点による断熱カップにおいて、前記カップ本体が、前記底壁の裏側に筒状凹部を具備し、前記スペーサの前記頂部の外径が、前記筒状凹部の内径よりも大きくなるように設定されることを特徴とする。
【0006】
本発明に係る断熱カップによれば、底壁の周辺に形成されたスペーサにより、カップどうしを重ねた場合でも、上側のカップが下側のカップ内に深く入り過ぎるのが防止され、上下のカップの外内面が過度に密着することがなくなる。このため、上下のカップ間に生じる静摩擦力は小さく、上側カップを下側のカップから、小さな力で引抜くことができる。
【0007】
【発明の実施の形態】
以下、図面を参照して本発明の実施の形態を説明する。
図1は本発明の実施の形態に係る断熱カップ10を示す正面図であり、図2は図1図示の断熱カップの部分切欠斜視図である。
【0008】
カップ本体12は、逆円錐台形の筒として形成された紙製の側壁14と、側壁14の小径端近傍を閉鎖する底壁16とを有する。側壁14は1枚の板紙を逆円錐台形に丸め、両側方端部15を重ね合わせて貼着することにより形成される。底壁16は浅い筒形を脚部を有し、逆円錐台形の側壁14の下端に嵌め込まれる。側壁14の小径端即ち下端の周縁は、底壁16の脚部を包むように内方に折返され、これによりシール性が確保される。カップ本体12の下端の構造は本発明の要部であり、従って、後に詳述する。
【0009】
側壁14の大径端即ち開口端の周縁は外方に折返されてフランジ部18が形成される。フランジ部18はカップ本体12を補強すると共に、シート状の蓋(図示せず)を貼り付けるために使用される。蓋はカップ本体12内に内容物が充填された後に貼り付けられる。シート状の蓋に代え、透明な樹脂の成形体等からなるキャップ(図示せず)をフランジ部18に装着することもできる。
【0010】
カップ本体12の側面周囲即ち側壁14の外面の実質的に全体を覆うように逆円錐台形の保護カバー20が配設される。保護カバー20は、側壁14の外面全体を覆うように貼着されたエンボス紙24と、エンボス紙24の全体を覆うように貼着されたライナー紙28と、からなる多層構造をなす。保護カバー20は全体に亘って均一な厚さを有する。
【0011】
カップ本体12の側壁14及び底壁16を構成する板紙は、白色の上質紙からなり、その坪量は約210g/m2 、厚さが約280μmである。側壁14及び底壁16を構成する板紙の内面には、厚さ約45μmのポリエチレン膜13がコーティングされる。側壁14用の板紙は、坪量が170g/m2 〜310g/m2 、厚さが220μm〜420μmに設定される。また、ポリエチレン膜13の厚さは20μm〜60μmに設定される。
【0012】
エンボス紙24は白色の晒クラフト紙からなり、その坪量は120g/m2 である。本実施の形態において、エンボス紙24の全体には、等間隔に配置された多数の縦溝と、等間隔に配設された複数の横溝とにより区画された多数の縦長の凸部からなるエンボス25が形成される。
【0013】
エンボス紙24は、エンボス25が通常の使用によっては潰れない程度の強度を有する一方、加工が容易であることが必要となる。この観点から、エンボス紙24の坪量の望ましい範囲は、50/m2 〜180g/m2 である。なお、晒クラフト紙のように繊維長が大きい紙は、エンボスを形成した際に穴があきにくいという利点を有する。
【0014】
また、エンボス25は、保護カバー20内に形成される断熱空気層を実質的に規定する。従って、エンボス25の形状及び寸法は、当該断熱カップの断熱性及び保温性の両面を考慮して決定する。エンボス25として、本実施の形態の模様の他、凹凸点模様、波形模様等の模様を採用することができる。
【0015】
ライナー紙28の坪量は230g/m2 で、その表側の面にはオフセット印刷若しくはグラビア印刷により商品に関する文字や図柄が施される。ライナー紙28の坪量の望ましい範囲は、180g/m2 〜270g/m2 である。この範囲以上であると剛性が高くなり過ぎ、保護カバー20の加工性が低下する。この範囲以下であると剛性及び強度が低下し、エンボス25に倣った凹凸が表面に生じたり、保護カバー20をカップ本体12に取付けた後、搬送や貯蔵時に破れやすくなる。
【0016】
カップ本体12、エンボス紙24、及びライナー紙28の各部材間は合成糊、例えば酢酸ビニル系糊、エチレン酢酸ビニル(EVA)系糊により夫々貼着される。糊としては、この他、種々の公知の糊を使用することができる。例えば、デンプン系糊も使用できるが、この場合、ライナー紙28の表面にエンボス25に倣った凹凸が生じやすい。従って、上記の酢酸ビニル系糊、エチレン酢酸ビニル系糊を使用することが望ましい。
【0017】
次に、カップ本体12の下端の構造について詳述する。
図1及び図3(a)図示の如く、底壁16は周辺に環状凸部からなるスペーサ42を具備する。本実施の形態において、スペーサ42は、筒形の脚部44と円形平坦部46とを接続する中間部を折曲げることにより形成される。一般的には、スペーサ42を形成するための中間部の折曲げは、底壁16の原紙を押型でプレスして脚部44及び平坦部46を成形する際に、同時に行われる。
【0018】
底壁16の脚部44は、側壁14の下端の折返し部52により全周に亘って包囲される。脚部44の両面は、糊によって、側壁14及び折返し部52に貼着され、これによりシール性が確保される。
【0019】
スペーサ42は、カップどうしを重ねた場合のカップ離れを向上させることを意図する。例えば、図4図示の如く、本実施の形態に係る2つのカップ10a、10bを重ねた場合、下側のカップ10aのスペーサ42の頂部が上側のカップ10bの下端面に当接する。即ち、スペーサ42は、上側のカップ10bが下側のカップ10a内に深く入り過ぎるのを防止する。このため、両カップ10a、10b間に生じる静摩擦力は小さく、上側カップ10bを下側のカップ10aから、小さな力で引抜くことができる。
【0020】
かかる観点から、スペーサ42の位置は、2つのカップ10a、10bを重ねた場合、下側のカップ10aのスペーサ42の頂部が上側のカップ10bの下端面に当接でき、且つ、この当接時に、下側のカップ10aの内面が上側のカップ10bの外面と過度に密着しなくなるように選択される。換言すると、下側のカップ10aのスペーサ42の頂部は、上側のカップ10bの裏側にある側壁14の折返し部52により規定される筒状凹部54内に潜り込むことなく、上側のカップ10bの下端面に当接する。またこの当接時に、上側のカップ10bの下端の外径は、これに対面する位置での下側のカップ10aの内径と概ね同じ若しくはこれより幾分小さくなる。
【0021】
上記条件を満足させるため、各カップ、即ち、図1図示のカップ10は、その保護カバー20の下端の外径が、スペーサ42の頂部と同じレベルにおけるカップ本体12の内径と概ね同じ若しくはこれより幾分小さくなるように設定される。また、スペーサ42の頂部の外径、即ち環状凸部の外径は、カップ本体12の下端の内径、即ち、筒状凹部54の内径よりも大きく、また、望ましくは保護カバー20の内径よりも大きくなるように設定される。
【0022】
スペーサ42は、図3(b)図示の如く、幅の広い、例えば、2mm〜3mmの幅の頂部43を有するように形成することもできる。この様にすれば、下側のカップ10aのスペーサ42の頂部と上側のカップ10bの下端面との当接が確実に得られるようになる。また、図3(c)図示の如く、スペーサ42の側面を側壁14の内面に沿うように成形することもできる。この様にすれば、スペーサ42と側壁14との間に隙間が生じなくなるため、ここに内容物が挟まることがなくなると共に、カップ自体の強度も向上することとなる。
【0023】
上述の如く本実施の形態に係る断熱カップによれば、カップどうしを重ねた場合でも、スペーサ42により、上下のカップの外内面が過度に密着することがなくなる。このため、保護カバー20が有する高い弾力性にもかかわらず、カップ離れが良好となる。
【0024】
次に、本発明の実施の形態に係る断熱カップの製造方法について説明する。
先ず、公知のカップ成形装置によりカップ本体12を形成する。ここで、先ず、逆円錐台形に丸められた側壁14と浅い筒形状の底壁16とを、前述の如く組合わせて、カップ本体12の原型を形成する。次に、カップ本体12の開口端周縁において側壁14を外方に折返してフランジ部18を形成する。
【0025】
一方、公知の打ち抜き装置において、保護カバー20の成形ブランクを形成する。このため、先ず、エンボス紙24の原料シート、例えばコルゲート紙のシートとライナー紙28の原料シートとを貼着する。ライナー紙28の原料シートの表面には、オフセット印刷或いはグラビア印刷により印刷を行う。この印刷により、多数枚の保護カバー20に対応する、商品に関する文字や図柄がライナー紙28の原料シートの表面に施される。
【0026】
次に、貼着されたエンボス紙24及びライナー紙28の原料シートを、ライナー紙28上の文字や図柄に合わせて順次打抜き切断する。これにより、カップ本体12の側面周囲の寸法に適合した寸法を有する扇形の保護カバー20の成形ブランクを得ることができる。
【0027】
成形ブランクの打ち抜き切断の際、エンボス紙24の原料であるコルゲート紙の縦溝と交差するように、罫線ブレードにより横溝をプレスする。これにより、縦溝と横溝とにより区画された多数の縦長の凸部からなるエンボス25が形成される。この様なエンボス25を形成することにより、コルゲート紙をそのまま使用した場合に比べて、保護カバー20を組立てる際の作業性及び確実性を向上させることができる。なお、横溝の形成は、エンボス紙24の原料シートとなるコルゲート紙のシートとライナー紙28の原料シートとの貼着後であれば、成形ブランクの打ち抜き前でも行うことができる。
【0028】
次に、保護カバー20をカップ本体12の側壁14に貼着する。これは、例えば、巻付け装置により、保護カバー20をカップ本体12の側面周囲に巻付けながら糊によって貼着することにより行うことができる。この巻付け方法を採用した場合には、保護カバー20は、その両側方端部を、重合わせることなく、突き合わせた状態でカップ本体12に装着することができる。
【0029】
また、保護カバー20を巻付ける方法に代え、予め保護カバー20だけでカップ本体12の側壁14と概ね同じ逆円錐台形の筒に組立て、その後、保護カバー20をカップ本体12に嵌め込みながら貼着する方法を採用することもできる。この場合、保護カバー20の成形ブランクには一側方端部に糊代が付設され、保護カバー20は、両側方端部を重合わせた状態で形成されることとなる。
【0030】
【発明の効果】
本発明に係る断熱カップによれば、底壁の周辺にスペーサが形成されているため、カップどうしを重ねた場合でも、上下のカップの外内面が過度に密着することがなくなる。このため、保護カバーが有する高い弾力性にもかかわらず、カップ離れが良好となる。
【図面の簡単な説明】
【図1】本発明の実施の形態に係る断熱カップを示す正面図。
【図2】図1図示の断熱カップの部分切欠斜視図。
【図3】(a)は図1図示の断熱カップのカップ本体の下端を拡大して示す概略図、(b)及び(c)はその変更例を示す概略図。
【図4】図1図示の断熱カップどうしを重ねた状態を示す概略図。
【符号の説明】
10…断熱カップ、12…カップ本体、14…側壁、16…底壁、18…フランジ部、20…保護カバー、24…エンボス紙、25…エンボス、28…ライナー紙、42…スペーサ、44…脚部、46…平坦部。
Claims (2)
- 紙製の側壁及び紙製の底壁を有する逆円錐台型のカップ本体と、前記側壁を覆い且つこれに貼着された紙製の逆円錐台型の保護カバーと、を具備する断熱カップにおいて、
前記カップ本体内で、前記底壁が、上方に突出するように一体的に成形された環状凸部からなるスペーサをその周辺に具備し、前記保護カバーの下端の外径が、前記スペーサの頂部と同じレベルにおける前記カップ本体の内径と概ね同じ若しくはこれより小さくなるように設定され、ここで、当該断熱カップを2つ重ねた場合、下側の断熱カップの前記スペーサの前記頂部が上側の断熱カップの下端面に当接することを特徴とする断熱カップ。 - 前記カップ本体が、前記底壁の裏側に筒状凹部を具備し、前記スペーサの前記頂部の外径が、前記筒状凹部の内径よりも大きくなるように設定されることを特徴とする請求項1記載の断熱カップ。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP20716595A JP3671463B2 (ja) | 1995-08-14 | 1995-08-14 | 断熱カップ |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP20716595A JP3671463B2 (ja) | 1995-08-14 | 1995-08-14 | 断熱カップ |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH0958656A JPH0958656A (ja) | 1997-03-04 |
| JP3671463B2 true JP3671463B2 (ja) | 2005-07-13 |
Family
ID=16535311
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP20716595A Expired - Fee Related JP3671463B2 (ja) | 1995-08-14 | 1995-08-14 | 断熱カップ |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3671463B2 (ja) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20010034904A (ko) * | 1998-09-18 | 2001-04-25 | 기타지마 요시토시 | 용기 |
| CN112110012A (zh) * | 2020-09-16 | 2020-12-22 | 浙江舒康科技有限公司 | 一种易分离纸浆容器 |
-
1995
- 1995-08-14 JP JP20716595A patent/JP3671463B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH0958656A (ja) | 1997-03-04 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP3047763B2 (ja) | 断熱カップ及びその製造方法 | |
| EP0934202B1 (en) | Heat-insulating container | |
| US9327895B2 (en) | Container having embossed outer sleeve | |
| US20060144915A1 (en) | Insulating cup wrapper and insulated container formed with wrapper | |
| CN1997557B (zh) | 隔热的容器 | |
| KR100829673B1 (ko) | 단열 용기 | |
| US4550854A (en) | Deep-drawn conical plastic container and method of making | |
| KR20030070053A (ko) | 전자 레인지 대응 종이컵 및 그 제조 방법 | |
| JP2000043954A (ja) | 紙製断熱容器 | |
| JP3075142B2 (ja) | 断熱カップ及びその製造方法 | |
| JP3075141B2 (ja) | 断熱カップ | |
| JP2004106918A (ja) | 紙製オーバーキャップ | |
| JPH09132224A (ja) | 断熱カップ | |
| JPH0958656A (ja) | 断熱カップ | |
| JPH0958657A (ja) | 断熱カップ | |
| JP3047776B2 (ja) | 断熱カップ及びその製造方法 | |
| JP3047775B2 (ja) | 断熱カップ | |
| JP3899721B2 (ja) | 紙製断熱容器 | |
| JP3885423B2 (ja) | 紙製断熱カップとその製造方法 | |
| JPH11130157A (ja) | 断熱容器 | |
| JP2000109144A (ja) | 紙製断熱容器 | |
| JP2000072189A (ja) | 紙製断熱容器 | |
| JP2012236649A (ja) | 凹み吸収紙カップ | |
| JP3633286B2 (ja) | 紙製断熱容器 | |
| JPH0858762A (ja) | 断熱カップ |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20050216 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050329 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050411 |
|
| R150 | Certificate of patent (=grant) or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |