JP3791027B2 - 線材コイルの分離・切断方法及びこれに用いる切断装置 - Google Patents
線材コイルの分離・切断方法及びこれに用いる切断装置 Download PDFInfo
- Publication number
- JP3791027B2 JP3791027B2 JP30343495A JP30343495A JP3791027B2 JP 3791027 B2 JP3791027 B2 JP 3791027B2 JP 30343495 A JP30343495 A JP 30343495A JP 30343495 A JP30343495 A JP 30343495A JP 3791027 B2 JP3791027 B2 JP 3791027B2
- Authority
- JP
- Japan
- Prior art keywords
- wire
- screw
- wire coil
- coil
- cutting
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images



Landscapes
- Wire Processing (AREA)
Description
【発明の属する技術分野】
この発明は巻取後の線材コイルを二分割等所定重量比率に分離し、切断する方法及びこれに用いる装置に関する。
【0002】
【発明の背景】
圧延後巻き取られた線材コイル、例えば2トンの線材コイルを半分に分離し、切断することが必要とされる場合があり、そのための方法として本出願人は、ほぼ中央部位を境界として軸方向の一方の部分と他方の部分とに互いに逆向きのねじを形成したスクリューを用い、巻取後の線材コイルをその境界部位に股がるようにしてスクリューに載せ(セットし)、そしてスクリューを回転させることによって線材コイルをその境界部位で互いに逆方向に移動させることで半分ずつに分離する方法を案出し、先の特許願(特願平5−255371)において提案している。
【0003】
この方法によれば、線材コイルを二分割等所定重量比率に分割する工程を自動化することも可能となるが、そのためにはスクリューによって分離した線材コイルの各分離体同士をつないでいる線材リングを作業者によらずに機械的に自動的に切断できること、またスクリューによって線材コイルを分離する際に、正確に求める重量比率で線材コイルを各分離体に分離でき、且つこれを自動化できること等の問題を解決することが必要である。
【0004】
【課題を解決するための手段】
本願の発明はこのような課題を解決することを目的としてなされたものである。
而して本願の第一の発明は線材コイルの分離・切断方法に係るもので、巻取後の線材コイルを所定重量比率で自動的に分離し、切断する方法であって、(イ)該巻取後の線材コイルをキャリアにて搬送し、該線材コイルを、ほぼ中央部位を境界として軸方向の一方の部分と他方の部分とに互いに逆向きのねじがそれぞれ形成されたスクリューに対して且つ該境界部位にまたがるようにして載せる線材コイルセット工程と、(ロ)該スクリューに載せた線材コイルの総重量を重量検出手段にて該スクリューごと計測する総重量計測工程と、(ハ)該スクリューに載せられている線材コイルを軸方向一端側から所定長さ分リフターにて持ち上げつつ、該スクリューに残った部分の重量を測定し、該線材コイルにおける分離位置を求める分離位置検出工程と、(ニ)該分離位置が前記スクリューの境界部位に丁度合致するように前記キャリアにて前記線材コイルの該スクリューへのセット位置を調整するセット位置調整工程と、(ホ)該スクリューを回転させて該線材コイルを該境界部位で逆方向に移動させ、以て定められた重量比率に分離する分離工程と、(ヘ)該線材コイルの分離体をつないでいる線材リングを、該線材リングを1本のみ引き出すことができる引掛爪により引き出して切断する線材切断工程とを含んでいることを特徴とする(請求項1)。
【0005】
請求項2の線材コイルの分離・切断方法は、請求項1の前記分離位置検出工程において、前記線材コイルの軸方向一端側から中央部側にかけて上面が下向きに傾斜する形状のリフターを用い、該リフターの上昇運動に伴って前記スクリューに載せられている線材コイルを該軸方向一端側から且つ該スクリューに残っている部分の重量が定められた重量となるまで漸次連続的に持ち上げることにより前記分離位置を求め、該分離位置と前記スクリューにおける境界部位との距離差分だけ前記位置調整工程において該線材コイルのセット位置を調整することを特徴とする(請求項2)。
【0006】
請求項3の発明は、上記方法に用いる線材コイルの切断装置に係るもので、請求項1又は2における前記分離工程において前記スクリュー上で分離された線材コイルの各分離体同士をつないでいる線材リングを切断する装置であって、(イ)該スクリューの軸方向及びこれと直角方向であって該線材コイルに接近・離間する方向に移動可能に設けられた本体と、(ロ)該本体を該軸方向及び線材コイルへの接近・離間方向に駆動する本体駆動手段と、(ハ)該本体に保持され、該本体と一体に移動するカッターと、(ニ)該本体に設けられ、前記分離体同士をつないでいる線材リングの位置を検出する線材位置検出センサと、(ホ)該線材リングを引掛けて取り出すフック状の引掛爪と、(ヘ)前記線材位置検出センサによる検出位置において該引掛爪を前進移動させて前記線材リングを引掛けさせた上、該引掛爪を引き戻して該線材リングを前記カッターによるカッター位置にセットせしめる爪駆動手段とを備えていることを特徴とする(請求項3)。
【0007】
【作用及び発明の効果】
上記のように請求項1の方法は、線材コイルセット工程,総重量計測工程,分離位置検出工程,セット位置調整工程,分離工程,線材切断工程等の一連の工程にて線材コイルを分離・切断するもので、本発明の方法によれば、線材コイルの分離・切断作業の自動化を容易なものとすることができる。
【0008】
特に本発明の方法においては、スクリューに載せた(セットした)線材コイルの一部を、具体的には軸方向一端側から所定長さ部分をリフターにて持ち上げることで、スクリューに残った部分の重量を計測し、以て線材コイルにおける分離位置を求める工程、及び求めた分離位置に基づいて線材コイルのセット位置をキャリアにて調整する工程を含んでいることから、スクリューの回転に基づいて線材コイルを分離させたときに、各分離体を求める重量比率で正確に分離することができ、従って本発明の方法によれば、線材コイルの分離・切断作業の自動化が容易となる。
【0009】
請求項2の方法は、前記分離位置検出工程において、リフターとして上面が線材コイルの軸方向一端側から中央部側にかけて下向きに傾斜する形状のものを用い、これを上昇運動させて線材コイルの軸方向一端側から中央部側にかけて漸次連続的にこれを持上げ動作するものである。
【0010】
このとき、スクリュー側に残っている線材コイルの重量は漸次連続的に減少し、而してスクリュー側に残っている線材コイルの重量を連続計測することで、間接的にリフターにて連続的に持ち上げられていく部分の重量を知ることができる。
そしてそのリフターにて持ち上げられた部分の重量が丁度求める重量となった時点を知ることにより、線材コイルにおける求める分離位置を知ることができ、そしてその分離位置とスクリューにおける境界部位との軸方向の距離差分だけ、線材コイルをスクリューに対してセット位置調整することで、線材コイルの分離位置をスクリューの境界部位に丁度合致する位置に位置させることができる。
【0011】
かかる本発明の方法によれば、簡単,正確に且つ自動的に線材コイルの分離位置を求めることができ、且つこれをスクリューの境界部位に合致させ得て、スクリューの回転による線材コイルの分離を正確に求める重量比率で行わしめることができる。
【0012】
請求項3の発明は、上記線材コイルの分離体同士をつないでいる線材リングを切断する装置に係るもので、この装置においては、本体に設けられた線材位置検出センサがその線材リングの位置を検出し、そして本体に設けられたフック状の引掛爪が線材リングの検出位置において爪駆動手段により前進運動させられて線材リングを引掛け、続いて引込み運動させられて線材リングを外部に取り出した上、これをカッターによるカッター位置にセットする。するとカッターが作動してこれを切断する。ここにおいて線材リングにより互いにつながった状態の各線材コイルの分離体がそれぞれに完全に分割される。
【0013】
本発明の装置によれば、線材の切断工程を作業者によらないで機械的,自動的に行うことができる。ひいては線材コイルの分離・切断工程の自動化を可能なものとすることができる。
【0014】
【実施例】
次に本発明の実施例を図面に基づいて詳しく説明する。
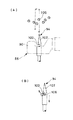
図1において、10はキャリアであって図示を省略するレールに沿って走行可能とされている。
キャリア10は、基部12と、その一端側より垂下する垂下部14と、垂下部14の下端より水平方向に延びるアーム16とを備えた、全体としてコ字形状をなす部材であって、そのアーム16において線材コイル18を吊持し、且つこれを搬送するようになっている。
【0015】
図1において、20は線材コイル18の分離装置であって、昇降台22と、昇降台22上の支柱24と、支柱24によって片持ち状に支持された支持アーム26とを有している。
支持アーム26の上面には2本のスクリュー28(図2)が配置されている。これらスクリュー28は、両端部の回転軸が軸受30によって回転可能に支持されており、また一方の回転軸には支持アーム26上に設けられたモータ34が連結されており、このモータ34によってスクリュー28が回転駆動されるようになっている。
【0016】
尚、一対の軸受30の下側には重量計測手段としてのロードセル32が介設されており、スクリュー28及びこれに載せられた線材コイル18の重量が計測されるようになっている。
ここでスクリュー28は、軸方向の中央部位を境界としてその境界部位Pの右側部分28Aと左側部分28Bとの外周面に互いに逆向きのねじが形成されている。
【0017】
他方、昇降台22の下側には昇降装置36が設けられている。この昇降装置36は、軸38の回りに回動可能なレバー40を備えており、そのレバー40の回動運動に伴って昇降台22を昇降駆動するようになっている。
【0018】
ここでレバー40の一方のアームは昇降台22に相対回転可能に連結され、また他方のアームは連結ロッド42に連結されており、その連結ロッド42がシリンダ44によって図中左右方向に往復動させられることで、レバー40が回動運動させられる。
【0019】
図2に示しているようにスクリュー28の内側には、それらスクリュー28の近傍位置において一対のリフター46が配設されている。これらリフター46は縦向きプレート状の部材であって、各上面が線材コイル18の軸方向一端側から中央部側にかけて下向きに傾斜する傾斜面48とされている。
【0020】
図3,図4は線材コイル18を分離したときに各分離体同士につながった状態の線材リングの切断装置を示したものである。
これらの図において、50は装置の本体であって互いに直角な方向に移動可能な第一及び第二のスライドベース52及び54を有している。
【0021】
第一のスライドベース52の下面には嵌合部56が設けられており、これら嵌合部56が、台58の側に設けられたガイドレール60に対して摺動可能に嵌合されている。
台58の側にはまた、図4に示しているようにモータ61とこれに連結された雄ねじ軸62とが設けられており、この雄ねじ軸62に対して第一のスライドベース52側に設けられた下向きの螺合部(図示省略)が螺合されている。
【0022】
そしてこれら雄ねじ軸62及び螺合部を含むボールスクリュー機構によって、第一のスライドベース52がガイドレール60及び嵌合部56の移動案内の下に、図4中上下方向、即ち図5における線材コイル18の軸と平行方向に駆動されるようになっている。
【0023】
この第一のスライドベース52上面には、図3に示しているように別の雄ねじ軸64とこれに連結されたモータ66とが設けられている。
一方第二のスライドベース54の下面には、下向き突出状の螺合部68が設けられており、この螺合部68が雄ねじ軸64に螺合されている。
【0024】
この第二のスライドベース54の下面にはまた、嵌合部72が設けられており、この嵌合部72が第一のスライドベース52側のガイドレール70に対して摺動可能に嵌合されており、第二のスライドベース54がこれら嵌合部72,ガイドレール70の案内の下に、雄ねじ軸64及び螺合部68を含むボールスクリュー機構によって図3中左右方向、即ち図5において線材コイル18に対して接近及び離間する方向に進退駆動されるようになっている。
本例においては、雄ねじ軸62,64,螺合部68,モータ61,66によって、本体50を互いに直角な二方向に進退駆動する本体駆動手段が構成されている。
【0025】
本体50には、昇降プレート74が縦向きに設けられており、この昇降プレート74が、これに固設された嵌合部76と位置固定に設けられた上下方向のガイドレール78との移動案内の下に、昇降プレート74側の螺合部80及び位置固定且つ回転可能に設けられた雄ねじ軸82を含むボールスクリュー機構によって昇降駆動されるようになっている。
尚、雄ねじ軸82にはモータ84が連結され、雄ねじ軸82がこのモータ84により回転駆動されるようになっている。
【0026】
昇降プレート74の前面(図3中左側面)には、カッター86が取付ブラケット88によって取付保持されており、かかるカッター86が昇降プレート74と一体に昇降させられるようになっている。
このカッター86は、図4に示しているように水平向きのC字形の本体90と、油圧により作動する一対の刃部92(図7参照)とを有しており、それら刃部92によって線材リング106を切断する。
【0027】
昇降プレート74にはまた、フック状の引掛爪94が一体移動する状態で設けられている。この引掛爪94は、図3に示しているように連結部材96を介してシリンダ98に連結されており、そのシリンダ98によって図3中左右方向、即ち線材コイル18に対して接近又は離間する方向に進退駆動されるようになっている。
【0028】
図6に明らかに示しているように、この引掛爪94は掛止孔100を有しており、この掛止孔100において線材リング106を掛止するようになっている。
尚、この引掛爪94の頭部102は先端の尖った平面略三角形状をなしている。
【0029】
本体50の上部には、線材リング106の位置を検出する光学式の線材位置検出センサ104が設けられている。この線材位置検出センサ104は、この例では反射型のもので、対象物に対して一定量の光を照射し、その反射光量の多少に基づいて対象物の有無を検出する。この線材位置検出センサ104は本体50と一体的に移動する。
尚線材位置検出センサ104は、図4に示しているように引掛爪94に丁度対応した位置に配設されている。
【0030】
次に、本発明に従って巻取後の圧延線材コイル18を二分割する場合の例を装置の作用と併せて以下に具体的に説明する。
本例においては、先ず図1に示しているように巻取後の圧延線材コイル18をキャリア10にて吊持した上、これを搬送し、分離装置20における一対のスクリュー28の上に、且つ右側部分28Aと左側部分28Bとの境界部位Pに股がるようにしてセットする。
【0031】
このとき、線材コイル18の略中央部位置がスクリュー28の境界部位Pに来るように線材コイル18をセットする。
スクリュー28にセットされた線材コイル18は、スクリュー28を受けるロードセル32によってその総重量が自動的に計測される。
【0032】
次に、図2に示しているように線材コイル18に接触しない位置に待機させておいたリフター46を上昇させ、その上面の傾斜面48において線材コイル18を軸方向の一端側(図中右端側)から中央部にかけて漸次且つ連続的にリフトアップする。
【0033】
これと同時に線材コイル18のスクリュー28側に残っている部分の重量をロードセル32にて連続的に計測する。そしてスクリュー28側に残っている部分の重量が線材コイル18の総重量の丁度半量となった時点を検知し、これに基づいて線材コイル18における二分割位置Qを求める。
【0034】
この二分割位置Qは、リフター46のリフトアップ高さh,傾斜面48の傾斜角度θから関係式ltanθ=hに従って簡単に求めることができる(リフター46の一端から距離lの位置が二分割位置Qである)。
またスクリュー28における右側部分28Aと左側部分28Bとの境界部位Pの位置(スクリュー28における右端から距離Lの位置)は予めわかっているから、線材コイル18の二分割位置Qと境界部位PとのずれxをL−lとして求めることができる。
【0035】
そこで次に図1に示しているように線材コイル18を再びキャリア10にて吊持させ、更にキャリア10を上記ずれの分xだけ移動させることで、線材コイル18におけるスクリュー28へのセット位置を調節し、線材コイル18における二分割位置Qと、スクリュー28における境界部位Pとの位置を合致させる。
【0036】
尚、スクリュー28からキャリア10への線材コイル18の受渡しは、線材コイル18内にキャリア10のアーム16を挿入させた状態でスクリュー28を昇降装置36にて下降させることによって行うことができる。また逆にキャリア10からスクリュー28への線材コイル18の受渡しは、昇降装置36によってスクリュー28を上昇させることによって行うことができる。
【0037】
さて、以上のようにして線材コイル18のセット位置を調整したら、次にスクリュー28を回転させて線材コイル18を境界部位Pを境として右側部分と左側部分とに分離移動させる。そして右側の分離体と左側の分離体とをつないでいる線材リング106を、図3及び図4に示す切断装置にて切断する。以下その切断の際の動作を装置の作用と共に説明する。
【0038】
先ず、切断装置における本体50を図4中上下方向、つまり線材コイル18の軸と平行方向に移動させ、線材位置検出センサ104により各分離体をつないでいる線材リング106、具体的には各分離体の間に位置している線材リング106の位置を検出する。そしてそしてその検出位置において引掛爪94を線材コイル18に向けて突き出させ、対象とする線材リング106を掛止孔100に引掛けて、引掛爪94の後退運動と共にこれを引き出す。
【0039】
このとき引掛爪94は、前方に線材リング106が複数あっても、一本の線材リング106のみを掛止孔100に引掛けてこれを引き出す。掛止孔100の形状がそのように選ばれている。
【0040】
さて、引掛爪94により取り出された線材リング106がカッター位置にセットされたところで、油圧により刃部92を作動させ、カッター86により線材リング106を切断する。ここにおいて線材リング106により互いにつながっていた右側の分離体と左側の分離体とが完全に分割される。
その後切断装置における本体50が線材コイル18から離間する方向に後退運動させられ、次の線材コイル18を切断すべく待機する。
【0041】
尚、図3及び図4の切断装置においてカッター86及び引掛爪94が昇降可能とされているのは、線材コイル18の大きさに応じて適切な位置において線材リング106を取り出し、切断できるようにするためである。
【0042】
上記の説明から明らかなように、本例の方法によれば線材コイル18の分離・切断作業を容易に自動化することができ、且つ線材コイル18の分離を自動的且つ正確に行うことができる。
また本例の線材の切断装置によれば、切断すべき線材の位置を自動的に検出し、且つ機械的,自動的に切断することができる。
従って本例によれば線材コイル18の半切作業の工程を無人化することができ、且つこれを効能率に行うことができ、生産性を高めることができる。
【0043】
以上本発明の実施例を詳述したがこれはあくまで一例示である。
例えば上例では線材コイル18を二分割するようにしているが、必要に応じてこれを2対1,3対1等の所定重量比率で分割するようになすこともできるし、また上例のリフター46の形状を他の形状となすことも可能であり、更に線材の切断装置を本発明の主旨内で他の構成となすこともできるなど、本発明はその主旨を逸脱しない範囲において種々変更を加えた態様,形態で実施,構成可能である。
【図面の簡単な説明】
【図1】 本発明の一実施例方法の要部工程図である。
【図2】 本発明の実施例方法の図1とは異なる他の工程の説明図である。
【図3】 本発明の一実施例である切断装置の側面図である。
【図4】 図3の切断装置の平面図である。
【図5】 図3及び図4の切断装置と線材コイルとの位置関係を示す図である。
【図6】 図3ないし図5の切断装置の作用説明図である。
【図7】 図3ないし図5におけるカッターとその周辺部の要部拡大図である。
【符号の説明】
10 キャリア
18 線材コイル
28 スクリュー
32 ロードセル
46 リフター
48 傾斜面
50 本体
62,64 雄ねじ軸
68 螺合部
86 カッター
94 引掛爪
98 シリンダ
104 線材位置検出センサ
106 線材リング
P 境界部位
Q 分離位置
Claims (3)
- 巻取後の線材コイルを所定重量比率で自動的に分離し、切断する方法であって
(イ)該巻取後の線材コイルをキャリアにて搬送し、該線材コイルを、ほぼ中央部位を境界として軸方向の一方の部分と他方の部分とに互いに逆向きのねじがそれぞれ形成されたスクリューに対して且つ該境界部位にまたがるようにして載せる線材コイルセット工程と
(ロ)該スクリューに載せた線材コイルの総重量を重量検出手段にて該スクリューごと計測する総重量計測工程と
(ハ)該スクリューに載せられている線材コイルを軸方向一端側から所定長さ分リフターにて持ち上げつつ、該スクリューに残った部分の重量を測定し、該線材コイルにおける分離位置を求める分離位置検出工程と
(ニ)該分離位置が前記スクリューの境界部位に丁度合致するように前記キャリアにて前記線材コイルの該スクリューへのセット位置を調整するセット位置調整工程と
(ホ)該スクリューを回転させて該線材コイルを該境界部位で逆方向に移動させ、以て定められた重量比率に分離する分離工程と
(ヘ)該線材コイルの分離体をつないでいる線材リングを、該線材リングを1本のみ引き出すことができる引掛爪により引き出して切断する線材切断工程と
を含んでいることを特徴とする線材コイルの分離・切断方法。 - 請求項1の前記分離位置検出工程において、前記線材コイルの軸方向一端側から中央部側にかけて上面が下向きに傾斜する形状のリフターを用い、該リフターの上昇運動に伴って前記スクリューに載せられている線材コイルを該軸方向一端側から且つ該スクリューに残っている部分の重量が定められた重量となるまで漸次連続的に持ち上げることにより前記分離位置を求め、該分離位置と前記スクリューにおける境界部位との距離差分だけ前記位置調整工程において該線材コイルのセット位置を調整することを特徴とする線材コイルの分離・切断方法。
- 請求項1又は2における前記分離工程において前記スクリュー上で分離された線材コイルの各分離体同士をつないでいる線材リングを切断する装置であって
(イ)該スクリューの軸方向及びこれと直角方向であって該線材コイルに接近・離間する方向に移動可能に設けられた本体と
(ロ)該本体を該軸方向及び線材コイルへの接近・離間方向に駆動する本体駆動手段と
(ハ)該本体に保持され、該本体と一体に移動するカッターと
(ニ)該本体に設けられ、前記分離体同士をつないでいる線材リングの位置を検出する線材位置検出センサと
(ホ)該線材リングを引掛けて取り出すフック状の引掛爪と
(ヘ)前記線材位置検出センサによる検出位置において該引掛爪を前進移動させて前記線材リングを引掛けさせた上、該引掛爪を引き戻して該線材リングを前記カッターによるカッター位置にセットせしめる爪駆動手段と
を備えていることを特徴とする線材の切断装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP30343495A JP3791027B2 (ja) | 1995-10-26 | 1995-10-26 | 線材コイルの分離・切断方法及びこれに用いる切断装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP30343495A JP3791027B2 (ja) | 1995-10-26 | 1995-10-26 | 線材コイルの分離・切断方法及びこれに用いる切断装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH09122806A JPH09122806A (ja) | 1997-05-13 |
| JP3791027B2 true JP3791027B2 (ja) | 2006-06-28 |
Family
ID=17920965
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP30343495A Expired - Fee Related JP3791027B2 (ja) | 1995-10-26 | 1995-10-26 | 線材コイルの分離・切断方法及びこれに用いる切断装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3791027B2 (ja) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105108010B (zh) * | 2015-09-17 | 2017-03-22 | 国家海洋技术中心 | 投弃式海洋剖面测量仪器自动剪线装置 |
| CN109500312B (zh) * | 2018-12-08 | 2023-05-02 | 淮安市盛通特种电缆有限公司 | 一种长度可调电缆线自动裁断装置 |
| CN109604481B (zh) * | 2018-12-08 | 2023-04-28 | 天津六0九电缆有限公司 | 一种用于电缆线加工的切割机构 |
| CN112605307A (zh) * | 2020-11-16 | 2021-04-06 | 国网山东省电力公司烟台供电公司 | 继电保护用电缆剪切装置 |
-
1995
- 1995-10-26 JP JP30343495A patent/JP3791027B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH09122806A (ja) | 1997-05-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN111199815B (zh) | 用于定位线缆的末端的方法和装置 | |
| WO2018103682A1 (zh) | 钢圈自动抓取装置及抓取方法 | |
| CN111200226A (zh) | 处理屏蔽线缆的系统、方法和装置 | |
| JPH0853236A (ja) | 大きな未結束の連を選り分けるための装置 | |
| CN114228039A (zh) | 一种注塑设备 | |
| JPH09122806A (ja) | 線材コイルの分離・切断方法及びこれに用いる切断装置 | |
| JPH0523741A (ja) | コイル材供給装置 | |
| CN120307018B (zh) | 一种幕墙型材自动化切割、打孔一体化设备及其工艺 | |
| CN112078043A (zh) | 一种硅棒下料机械手及下料装置 | |
| CN221650131U (zh) | 分切刀锋利度检测装置 | |
| CN218985814U (zh) | 一种高速卷焊一体化成型装置 | |
| US20020155803A1 (en) | Poultry processing machine having carcass locating apparatus | |
| JP2564245Y2 (ja) | フィルム巻回体回収装置 | |
| KR101171503B1 (ko) | 불량소재 처리장치 및 방법 | |
| JPH0649367Y2 (ja) | 線材巻取機 | |
| CN218593367U (zh) | 一种单晶棒截断用转晶线装置 | |
| CN115313782B (zh) | 一种eps电机的定子线圈绝缘贴纸器 | |
| JP6515585B2 (ja) | 切断装置、切断システム、無端ベルトの製造方法 | |
| JP3344668B2 (ja) | 端尺部材の排出方法および装置 | |
| CN214421480U (zh) | 一种运输车定位装置 | |
| KR101536599B1 (ko) | 레이저 절단장비의 언로딩 장치 | |
| CN220217646U (zh) | 管件上料装置 | |
| JP4369704B2 (ja) | コードプライの製造方法、及び製造装置 | |
| CN224250139U (zh) | 传输装置及加工设备 | |
| CN222328358U (zh) | 一种直管开料机构 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20050120 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20050913 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20051108 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20060314 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20060327 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090414 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100414 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100414 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110414 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110414 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120414 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130414 Year of fee payment: 7 |
|
| LAPS | Cancellation because of no payment of annual fees |