JP3863183B2 - ポリテトラフルオロエチレンの高強度で空気透過性の膜 - Google Patents
ポリテトラフルオロエチレンの高強度で空気透過性の膜 Download PDFInfo
- Publication number
- JP3863183B2 JP3863183B2 JP50854697A JP50854697A JP3863183B2 JP 3863183 B2 JP3863183 B2 JP 3863183B2 JP 50854697 A JP50854697 A JP 50854697A JP 50854697 A JP50854697 A JP 50854697A JP 3863183 B2 JP3863183 B2 JP 3863183B2
- Authority
- JP
- Japan
- Prior art keywords
- polytetrafluoroethylene
- article
- tape
- ptfe
- product
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images


Classifications
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08J—WORKING-UP; GENERAL PROCESSES OF COMPOUNDING; AFTER-TREATMENT NOT COVERED BY SUBCLASSES C08B, C08C, C08F, C08G or C08H
- C08J5/00—Manufacture of articles or shaped materials containing macromolecular substances
- C08J5/18—Manufacture of films or sheets
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01D—SEPARATION
- B01D39/00—Filtering material for liquid or gaseous fluids
- B01D39/14—Other self-supporting filtering material ; Other filtering material
- B01D39/16—Other self-supporting filtering material ; Other filtering material of organic material, e.g. synthetic fibres
- B01D39/1692—Other shaped material, e.g. perforated or porous sheets
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01D—SEPARATION
- B01D71/00—Semi-permeable membranes for separation processes or apparatus characterised by the material; Manufacturing processes specially adapted therefor
- B01D71/06—Organic material
- B01D71/30—Polyalkenyl halides
- B01D71/32—Polyalkenyl halides containing fluorine atoms
- B01D71/36—Polytetrafluoroethylene
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C55/00—Shaping by stretching, e.g. drawing through a die; Apparatus therefor
- B29C55/005—Shaping by stretching, e.g. drawing through a die; Apparatus therefor characterised by the choice of materials
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29K—INDEXING SCHEME ASSOCIATED WITH SUBCLASSES B29B, B29C OR B29D, RELATING TO MOULDING MATERIALS OR TO MATERIALS FOR MOULDS, REINFORCEMENTS, FILLERS OR PREFORMED PARTS, e.g. INSERTS
- B29K2027/00—Use of polyvinylhalogenides or derivatives thereof as moulding material
- B29K2027/12—Use of polyvinylhalogenides or derivatives thereof as moulding material containing fluorine
- B29K2027/18—PTFE, i.e. polytetrafluoroethylene, e.g. ePTFE, i.e. expanded polytetrafluoroethylene
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08J—WORKING-UP; GENERAL PROCESSES OF COMPOUNDING; AFTER-TREATMENT NOT COVERED BY SUBCLASSES C08B, C08C, C08F, C08G or C08H
- C08J2327/00—Characterised by the use of homopolymers or copolymers of compounds having one or more unsaturated aliphatic radicals, each having only one carbon-to-carbon double bond, and at least one being terminated by a halogen; Derivatives of such polymers
- C08J2327/02—Characterised by the use of homopolymers or copolymers of compounds having one or more unsaturated aliphatic radicals, each having only one carbon-to-carbon double bond, and at least one being terminated by a halogen; Derivatives of such polymers not modified by chemical after-treatment
- C08J2327/12—Characterised by the use of homopolymers or copolymers of compounds having one or more unsaturated aliphatic radicals, each having only one carbon-to-carbon double bond, and at least one being terminated by a halogen; Derivatives of such polymers not modified by chemical after-treatment containing fluorine atoms
- C08J2327/18—Homopolymers or copolymers of tetrafluoroethylene
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K1/00—Printed circuits
- H05K1/02—Details
- H05K1/03—Use of materials for the substrate
- H05K1/0313—Organic insulating material
- H05K1/032—Organic insulating material consisting of one material
- H05K1/034—Organic insulating material consisting of one material containing halogen
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/249921—Web or sheet containing structurally defined element or component
- Y10T428/249953—Composite having voids in a component [e.g., porous, cellular, etc.]
- Y10T428/249962—Void-containing component has a continuous matrix of fibers only [e.g., porous paper, etc.]
- Y10T428/249964—Fibers of defined composition
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/249921—Web or sheet containing structurally defined element or component
- Y10T428/249953—Composite having voids in a component [e.g., porous, cellular, etc.]
- Y10T428/249978—Voids specified as micro
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Manufacturing & Machinery (AREA)
- Health & Medical Sciences (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Medicinal Chemistry (AREA)
- Polymers & Plastics (AREA)
- Organic Chemistry (AREA)
- Manufacture Of Porous Articles, And Recovery And Treatment Of Waste Products (AREA)
- Shaping By String And By Release Of Stress In Plastics And The Like (AREA)
- Separation Using Semi-Permeable Membranes (AREA)
Description
本発明は、延伸膨張、即ち、フィブリルによって相互に接続された結節の微細構造を有する伸長された多孔質ポリテトラフルオロエチレン(ePTFE)膜の分野に関する。より詳しくは、本発明は、微細多孔質ePTFEの新規な構造体と、その構造体を調製する新規なプロセスに関する。
発明の背景
米国特許第3,953,566号、及び同4,187,390号は、微細多孔質ePTFEを製造するためにポリテトラフルオロエチレン(PTFE)を伸長することを記載する最初の米国特許である。しかしながら、高度に開口した細長い結節の構造を作成するための試みは上手くいっていない。米国特許第5,234,751号、同5,217,666号、同5,098,625号、同5,225,131号、同5,167,890号、同4,104,394号、同5,234,739号、同4,596,873号、特開平1-788,823号、特開平3-221,541号において、未延伸膨張の押出又は付形されたPTFEが加熱され、その物品を焼成又は半焼成している。この焼成又は半焼成された物品は、次に所望の多孔性と所望の特性にするため、伸長される。しかしながら、この技術は、本発明の融点未満で最初に伸長させる利点を獲得しておらず、このため、これらの技術は、小さい気孔サイズと細長くない結節を有するPTFE物品を提供する。
米国特許第4,671,754号と同4,714,748号において、PTFE押出物が延伸膨張され、同時に焼成される。これらの例において、伸長は縦方向に一軸に行われる。存在する結節の伸びはなく、また、構造体の開口性の向上もない。
イギリス特許出願第2,025,835号公開明細書と米国特許第4,760,102号において、PTFE押出物又はePTFE物品は、同時に伸長され焼成される。半焼成ePTFE物品の同時の焼成と伸長は、非常に不均一又はバラツキのある生産品をもたらす。また、未焼成の物品が伸長されながら、結節の破壊とフィブリルの生成が継続する。アモルファス的に固定される温度に物品が加熱されるとき、伸長の性質が変化し、アモルファス的に固定されると、結節は、もはや新たなフィブリルを形成するように解体しない。焼成と伸長の工程が同時に生じるとき、温度の若干の変化と伝熱が、最終的な生産品の特性に大きな変化をもたらすことがある。本発明において、これらの重要な工程は、別個な異なる工程で行われ、最終的な生産品の全体的な均一性と一定性は最大限にされる。
米国特許第4,082,893号と特開平6-256,549号において、加熱/焼成工程は、外側表面が内側表面と非常に大きく異なる前駆体を形成する仕方で行われる。最後の延伸膨張の後、非対称構造が生成する。本発明において、加熱/焼成工程は、延伸膨張物品を十分に焼成し、且つその厚みの全体にわたってフィブリルと結節の構造を保つ仕方で行われる。
特殊な用途について、特殊な用途のためにPTFEの特性を改質する目的で、PTFEにフィラー材が提供される。例えば、米国特許第4,949,284号より、セラミックフィラー(SiO2)と限られた量の微小ガラス繊維がPTFE材料の中に混和されることができることが公知であり、欧州特許第463,106号特許明細書において、二酸化チタン、ガラス繊維、カーボンブラック、活性炭などがフィラーとして記載されている。
発明の要旨
本発明のePTFE膜は、結節とフィブリルの間のスペースを通る空隙又は気孔の網状構造を形成するフィブリルによって相互に接続された結節の微細構造を備えた形態構造を有し、その空隙又は気孔は膜の一方の側から他方の側まで延在することを特徴とする。
この構造は、結節が非常に細長く、25:1を上回る好ましくは50:1を上回る、より好ましくは150:1を上回るアスペクト比を有するように、新しい仕方で形成される。また、結節は、実質的に細長い平行な構造に整列する。これらの整列した細長い結節は、極めて多数の微小フィブリルによって、それらの長さにそって相互に接続される。この結果、結節の一連のリブ状の列となり、各列は多数のフィブリルによって接続される。本発明の膜は、一般に、1524〜152400、好ましくは15240を上回るフレイジャー数(水柱1.27cmの圧力差でサンプル1m 2 あたりのリットル/分)(5〜500、好ましくは50を上回るフレイジャー数(水柱0.5インチの圧力差でサンプル1平方フィートあたりの立方フィート/分))を有する。
また、本発明は、ポリテトラフルオロエチレン(PTFE)ファインパウダー樹脂が潤滑油と配合され、円筒状プレフォームに形成され、所望の形状にペースト押出されて上記物品が製造されるプロセスに関する。この成形体は、所望の厚さにするように駆動ロールの間で圧延されることができる。この成形された物品から潤滑剤が除去され、次いでPTFE樹脂の結晶融点より低い温度で、あるいは、PTFE樹脂の配合物又は混合物が使用される場合は最も低い溶融性樹脂の結晶融点より低い温度で一軸又は二軸で延伸膨張され、微細多孔質延伸膨張PTFE(ePTFE)を生成させる。次いで延伸膨張された物品は、その構造をアモルファス的に固定させるため、存在する最も高い融点のPTFEの結晶融点を上回る温度に加熱される。次いで、延伸膨張されてアモルファス的に固定された物品は、存在する最も高い融点のPTFEの結晶融点を上回る温度まで加熱され、存在するPTFEの融点未満で生じた第1伸長の方向と少なくとも直角な方向で伸長される。本発明の物品は高度に均一で高強度であり、流体の流れに対して低い抵抗性を有する。本発明の物品は、濾過、電子製品、及び医療の分野に使用するのに特に上手く適する。
得られた膜は、フレイジャー数(水柱1.27cmの圧力差でサンプル1m 2 あたりのリットル/分)とボール破裂値(N)の積が少なくとも135654(フレイジャー数(水柱0.5インチの圧力差でサンプル1平方フィートあたりの立方フィート/分)とボール破裂値(ポンド)の積が少なくとも100)といったように、大きい空気流量と高い強度のユニークな組み合わせを有することによって特徴づけられる。また、本発明の膜は、改良された均一性、光学的透明性、及び取扱適性を有する。
1つの態様において、本膜は、フィラー材を含むことができる。フィラーの適切な選択により、例えば耐磨耗性などの種々の特性を高めることができる。
【図面の簡単な説明】
図1aと図1bは、例1で得られた本発明の生産品を示す。
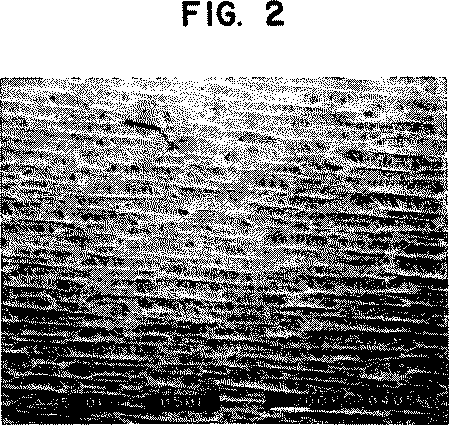
図2は、例2で得られた本発明の生産品を示す。
図3は、例3で得られた本発明の生産品を示す。
図4は、例4で得られた本発明の生産品を示す。
図5は、例5で得られた本発明の生産品を示す。
図6は、例6で得られた本発明の生産品を示す。
図7は、例7で得られた本発明の生産品を示す。
図8は、例8で得られた本発明の生産品を示す。
図9aと図9bは、2000と3000倍の倍率で撮影した、フィラーとして存在する5%のAl2O3ナノ粒子を含む本発明の生産品を示す。
図10aと図10bは、2000と3000倍の倍率で撮影した、フィラーとして存在する5%のTiO2ナノ粒子を含む本発明の生産品を示す。
発明の詳細な説明
流体の流れに対して低い抵抗を有するテープや膜を製造するための、ePTFE構造体を形成する従来のプロセスにおいて、いくつかの技術が使用可能である。より低い分子量のPTFEポリマーに変更することや改質PTFEポリマーに変更することは、より少なくてより大きい結節とより少なくてより長いフィブリルを有する粗い微細構造を容易に生成する材料を与える。
このことは、より大きい流体流量の膜やテープを生成するが、均一性がかなり低いテープや膜を生成しがちである。延伸速度のような製造パラメーターを変更することは、より開口したePTFE構造体を生成し得るが、全体的な均一性のかなりの低下を伴う。合計の延伸比を大きくしてより大きい流体流量の膜を生成させることもできるが、これは、膜の単位面積あたりの重量を下げ、このため、強度と取扱適性を低下させる。
本発明は、これらの欠点を克服し、良好な空気流れを有し、高強度で取扱適性があって均一な膜やテープを提供する。このことは、Goreの米国特許第3,953,566号に記載のように、先ず、伸長させると結節とフィブリルの微細構造を生成するのに適するポリテトラフルオロエチレン(PTFE)樹脂を配合することによって達成される。この樹脂に、ミネラルスピリットのような脂肪族炭化水素の潤滑性押出助剤が配合される。配合された樹脂は、円筒状ペレットにされ、公知の方法によって所望の押出成形体、好ましくはテープや膜にペースト押出される。この物品は、ロールの間で所望の厚さまで圧延されることができ、次いで潤滑剤を除去するために加熱乾燥される。乾燥された物品は、米国特許第3,953,566号の教示により、縦方向及び/又は構造の第1伸長によって延伸膨張され、フィブリルによって相互に接続された一連の結節を特徴とする延伸膨張PTFE構造を生成する。次いでePTFE物品は、PTFEの結晶融点(343℃)より高い例えば343〜375℃に加熱することによってアモルファス固定される。次いでアモルファス固定された物品は、第1伸長の最大延伸方向に少なくとも直角な方向に、結晶融点より高い温度でさらに伸長される。PTFE樹脂の混合物が使用されるならば、これら工程で採用される温度は、前述のようにより高めである。
もう1つの態様において、1つのペースト押出されたテープ又は膜が、別なペースト押出されたテープ又は膜と層状にされ、結節とフィブリルの微細構造が1つの側と相対する側で異なる本発明の非対称複合形態を形成することができる。各膜の押出物を調製し、上記のようにロール処理に供し、2枚の膜を統合して層にし、次いでいずれも上記のようにして圧延、乾燥、伸長、焼成、再伸長することにより、ラミネーションが行われる。
得られたePTFE物品は非常に均一であり、フィブリルによって相互に接続され非常に細長い結節を特徴とするユニークな微細構造を有する。また、得られた物品は、高い強度と流体流れに対する低い抵抗を含むユニークな物理的特性の組み合わせを有する。本発明は、広範囲な物理的特性を有する膜やテープを製造するために実施可能である。この新規な方式のプロセスが、とりわけ大きい結節を有する非常に均一で連続したフィルムを生成し得ること、即ち、粗い微細構造があり得ることは極めて驚くべきことである。
本発明は、2つのタイプの伸長技術を組み合せること(1つはアモルファス固定の前で1つはその後)により、流体流れに対して低い抵抗を有する連続気孔の膜やテープを作成することを可能にする。長手方向の最初の延伸膨張は、微細構造の大きさ(即ち、フィブリルと結節の寸法)を設定するため、アモルファス固定の前に行われる。この押出されたテープの均一性は極めて高い。この高度に均一な微細構造は、存在する最高の溶融性PTFEの結晶融点より高い温度に加熱され、アモルファス固定される。このことは、結節を固体ポリマーのセクションに合体させる。この固定工程は、初期の延伸膨張工程の均一性を保存するのに役立つ。最終的な横方向の伸長工程において、延伸膨張されたテープが、存在するPTFE樹脂の結晶融点より高い温度に加熱されると、フィブリルが離れながら結節が細長くなる。さらに伸長させると、アモルファス固定していないPTFEテープでの延伸膨張で生じるように、結節は破壊とフィブリル化を継続しない。この伸長工程では付加的なフィブリル化は生じないため、非高に開口した高い流れ性の高強度の膜が製造可能である。
従来のアモルファス固定していないPTFEの二軸延伸膨張は、温度と速度の差異に非常に敏感である。温度や速度のわずかな差が最終的な膜における不均一性をもたらすことがある。驚くべきことに、本発明の結晶融点を上回る伸長は、温度や速度の変化に対して繁感性がはるかに低い。その結果、本発明によって得られる膜は、従来の延伸膨張PTFE生産品よりもはるかに均一である。この構造の結節は、必ず非常に細長くて配向している。これらの結節のアスペクト比は約25:1又は50:1を上回り、好ましくは150:1を上回る。このことは、初期の延伸膨張方向に対して直角に配向した固体ポリマー強化の結節状リブを備えた構造を効果的に生成させる。これらのリブは、長手方向における破壊や裂けの伝搬を防止する。このことは、長手方向の破壊の伝搬が問題のラミネーションのような、ある以降の加工工程について重要な影響を有する。
本発明は、全物質の大部分が結節の中に保持される非常に粗い微細構造を提供する。このことは、一定の開口性又は空気流量についてはるかに大きい重量の物品をもたらし、このため、より高い強度と耐久性を生じさせる。第1と第2の伸長工程をバランスさせることにより、X方向とY方向の強度バランスが得られる。
PTFE出発材料は、延伸膨張させるとひとりでにフィブリルと結節を生成する任意のタイプの凝固した分散系PTFEでよい。これは、一般に、高分子量のポリマーである。
本発明の1つの好ましい態様において、均一で高強度であって且つ容易に取り扱える非常に高い流れ性の膜が生成する。この態様において、好ましい出発材料は、高分子量のファインパウダーPTFEホモポリマーと、より低い分子量の改質PTFEポリマーの配合物である。この材料は容易に加工され、大きい結節と長いフィブリルを有する均一な延伸膨張生産品を生成する。この2つのPTFE樹脂の配合物に上記の本発明のプロセスを組み合わせることにより、一群の高い流れ性の高強度で均一であって且つ取扱い適性のある膜が製造可能である。この一群の膜は、従来の技術では不可能な物理的特性の組み合わせを共通に有する。
このように、本発明のプロセスに使用されるPTFE出発材料は、ホモポリマーPTFE又はPTFEホモポリマーの配合物であることができる。また、純粋なホモポリマーPTFEの非溶融加工性をポリマーに失わせしめる量でコモノマー単位が存在しない、ホモポリマーとPTFEコポリマーの配合物であることができる。「ファインパウダーPTFE」とは、「水分散系」の重合技術によって調製されたPTFEを意味する。これらの用語は両方ともPTFEの技術分野で周知の用語である。
コポリマーは、当該技術で「改質PTFEホモポリマー」と称される。用語「改質PTFE」は、本願では非溶融加工性ポリマーを表わすために使用され、これはPTFEホモポリマーではなくてコポリマーであり、コポリマーの2重量%未満、好ましくは1重量%未満の少量の共重合性エチレン的不飽和コモノマーを用い、共重合によってホモポリマーが改質されたものである。これらのコポリマーは、当業者間で「改質」PTFEと称されているが、これは、コモノマー単位の存在がホモポリマーPTFEの基本的な非溶融加工性を変化させないからである。即ち、用語「改質」は、割合に微量のコモノマー単位によってホモポリマー鎖が遮断されても、ホモポリマーの優れた強靱性、耐熱性及び高温安定性が変化しないことを意味するのに用いられる。コポリマーの例には、オレフインの例えばエチレンとプロピレン、ハロゲン化オレフィンの例えばヘキサフルオロプロピレン(HFP)、フッ化ビニリデン、クロロフルオロエチレン、又はペルフルオロアルキルビニルエーテルの例えばペルフルオロプロピルビニルエーテル(PPVE)などが挙げられる。好ましくはコモノマーはフッ化物であり、最も好ましくはHFP又はPPVEである。PTFEホモポリマーと改質PTFEはいずれもゴム弾性ではないと考えられる。
また、ホモポリマーは、高分子量PTFEの照射によって作成される又は特殊なTFE重合によって作成されるミクロパウダーとして公知の低分子量PTFEを配合されることができる。また、ホモポリマーは、溶融加工性TFEコポリマーの例えばFEPやPFA(ヘキサフルオロプロピレン/テトラフルオロエチレンコポリマー又はペルフルオロアルキルビニルエーテル/テトラフルオロエチレンコポリマー)を配合されることもできる。2種以上のPTFEポリマーの配合物が使用されることもでき、同様にPTFEと他のフルオロポリマーの配合物であってもよい。これら配合物の成分比について、特定の優位性はない。1つの成分が5%〜95%(体積%又は重量%のいずれでもよい)であることができる。
1つの態様において、最終的な横方向伸長の前ではなくアモルファス固定の後、付加的な長手方向伸長を行うことにより、均一性や取扱適性を犠牲にすることなく、より一層の構造性の開口性が達成可能である。長手方向における第1の後アモルファス固定伸長は、結節をさらに破壊することは殆どなく、存在するフィブリルとそれぞれの存在する結節を伸長させる。この伸長工程を加えることにより、結節が離され、フィブリルが長くされる。このようにして形成された構造は、かなり大きい平均有効気孔サイズを有する。この付加的工程は、最終的な物品の全体的均一性を低下させない。この工程を加えることは、所与の前駆体で可能な、全体的な後アモルファス固定伸長比を大きく高める。典型的な構成物は、327℃以上で横方向に9:1〜12:1の比で伸長可能である。固定後の長手伸長を用いると、24:1以上のアモルファス固定後の全伸長比が達成可能である。所与の前駆体を用いると、アモルファス固定後の4:1の長手伸長が付加されたとき、フレイジャー数の値は25倍高められ、一方でボール破裂値はわずか1/3に低下したのみであった。
このように、本発明において、ユニークな特性又は特性の組み合せを有する膜が得られる。これらの属性のいくつかを下記に列挙する。
〔微細構造〕
本発明の膜は、25又は50を上回る、好ましくは150を上回るアスペクト比を有する非常に細長い結節を有するものとして特徴づけられる微細構造を有する。
結節の形状と配向は、ノッチの伝搬を防ぐように設計可能である。
〔均一性、取扱適性〕
本発明の膜は、単位面積あたりの重量、厚さ、及び流体流れに対する抵抗が非常に均一である。
仕上げられた膜の特性は、最終的な操作の際のわずかな温度変化に敏感ではない。
単位面積あたりの重量の変動率によって求められる均一性は11%未満、好ましくは8%未満である。
容易に取扱われ且つ加工される、非常に大きい空気流量値(>200F)を有する膜が作成可能である。
〔大きい空気流量/高強度〕
本発明の膜は、大きい空気流量と高い破裂強度のユニークな組合せを有するものとして特徴づけられる。この関係は、本発明の膜が、フレイジャー数(水柱1.27cmの圧力差でサンプル1m 2 あたりのリットル/分)の空気流量値とボール破裂強度値(N)の積が81392を上回る、好ましくは135654を上回る(フレイジャー数(水柱0.5インチの圧力差でサンプル1平方フィートあたりの立方フィート/分)の空気流量値とボール破裂強度値(ポンド)の積が60を上回る、好ましくは100を上回る)ようなこれら2つの値を有することができる事実に示される。
本発明の膜は、濾過装置のフィルターとして、反応性又は伝導性フィラーを支持する足場として、又は複合構造体の支持層として有用である。
本膜は、カーボンブラックその他の伝導性フィラーのようなフィラー材、触媒微粒子、熱安定性タイプの微粒子などを含むことができる。1つの態様において、本発明のePTFE構造体は、ナノメートルのサイズの範囲の粒子フィラーを含む伸長されたポリテトラフルオロエチレン(ePTFE)を含んでなる。これらのフィラー粒子は、5〜500nm、好ましくは10〜300nmのサイズを有する。これらは「ナノ粒子」と略称されることがある。
使用されるフィラー材に応じ、多くの特性が高められることができる。例えば、構造体の中に疎水性ナノ粒子を混和させることにより、水の流速の大きな増加が達成可能である。このことは、水系濾過における本発明の膜の利用性を高める。また、フィラー入り膜の中のナノサイズ粒子は、透石セルにおいてそれらを有用なものにする。
無機フィルターにおいて、とりわけ酸化物や混合酸化物の例えば2A族や4族の酸化物(表面が化学的に改質された酸化物や混合酸化物を含む)がフィラーとして使用可能である。例えば、このタイプのフィラーを用いて強磁性を得ることができる。このタイプの材料は、電気ケーブルを遮断するためや回路ボードに使用可能である。セラミックフィラーの好ましい例にはAl2O3とTiO2がある。その他のタイプの有用なフィラーには、例えば炭素(グラファイト)や金属のフィラーがある。
PTFE樹脂の中のナノサイズのフィラー粒子の混合は、潤滑剤の添加の前に生じる。混合は、一般に、3つの異なる仕方で生じることができ、即ち、分散混合、乾式混合、又は共凝固である。
一方のPTFE材料の粒子サイズと他方のフィラーの粒子サイズが同等であって、成分の凝集が観察されず、乾式混合によって成分の均一化が得られる場合、PTFEとフィラーナイ粒子の乾式混合が好ましい。
他方で、酸化物(例えばTiO2)を潤滑剤(例えば、ShellsolR製品)にゆっくり入れ込み、それに限られた量のラウリン酸を添加することにより、フィラー分散系が先ず調製されることができる。次に、ミキサーにPTFE粉末が入れられ、潤滑されたTiO2がその中に計量されてゆっくり入れられる。
あるいは、PTFE粉末が、ミキサー中でナノ粒子サイズの粉末酸化物と混合されることもできる。次いでラウリン酸を中に溶かした潤滑剤がこの混合物の中に計量して入れられる。
また、ナノ粒子の水分散系がPTFEの水分散系と混合され、電解質の添加によってその混合物が凝固されることもできる。水は分離され、その材料は乾燥されることができる。
次いで本発明の前述の伸長工程が、フィラー入りePTFE構造体を得るために採用される。
上記のプロセスによって得られる膜は、極めて薄く、非常に大きいガス又は流体のバルク流量を可能にし、従来の膜に比較して耐磨耗性がはるかに高く、優れたフィルター特性を有する。
−試験方法−
〔マトリックス引張強度(mTS)〕
テストは、DIN標準法53888に従い、インストロン(インストロン社のシリーズIX自動材料試験装置1.09)を用いて行った。サンプルは幅15mmであった。ゲージ長さ(クランプ間の距離)は50mmであった。サンプルは、20℃と湿度65%にて100mm/分のクロスヘッド速度で引張った。破断時の伸びと最大荷重を記録した。
〔水蒸気透過速度(MVTR)〕
米国特許第4,862,730号に記載の方法に準じ、塩として酢酸カリウムを用い、23℃と相対湿度50%で試験を行い、測定値を求めた。
〔分子量〕
分子量は次の式から求められる。
市販の材料の粒子サイズについてのデータは、メーカーのデータシートから採取した。
〔平均気孔直径(平均流量気孔サイズ、MFP d50)〕
25mmの直径を有するサンプル膜を入手し、ペルフルオロポリマーで湿らせた。湿らせた膜をコールターポロメーターの中に配置し、最終的な生産品の平均気孔直径を測定した。
〔破裂強度−ボール破裂試験〕
この試験は、破断時の最大荷重を測定することにより、膜のサンプルの相対的強度と測定する。膜の単一層を、内径7.62cm(3インチ)のリングで締めつけてそれに拘束し、直径2.54cm(1インチ)のボールで攻撃する。
膜は、リングの中にぴんと張って配置し、ボール破裂プローブの鋼球によってそれに圧力を加える。最大荷重を「ボール破裂値」としてニュートン単位で記録する。
〔フレイジャー数の空気透過率〕
空気透過率は、直径13.97cm(5.5インチ)の円形(面積153.28cm 2 (23.76平方インチ)ガスケット付フランジ式装置にテストサンプルを締めつけることによって空気透過率を測定した。サンプル装置の上流側は、ドライ圧縮空気源を備えた直列の流量計に接続した。サンプル装置の下流側は大気に開放した。
試験は、サンプルの上流側に水柱1.27cm(0.5インチ)の空気圧を加え、直列の流量計(ボール浮遊式ローターメーター)を通って流れる空気の流量を記録することによって行った。
結果はフレイジャー数として報告し、この値は、水柱1.27cm(0.5インチ)の圧力下でのリットル/分/サンプル1m 2 の単位を有する。
〔抵抗法の空気透過率〕
非常に大きい空気流量の膜についての空気透過率は、ガスケット付フランジ式の30cm×50cmの角形装置にテストサンプルを締めつけることによって測定した。空気流量を、3.2メートル/分の空気面速度に相当する480リットル/分に調節した。電子式マノメーターを使用し、テストサンプルの前後の圧力低下値を測定した。この圧力低下値は、正確に3.2メートル/分の面速度に標準化することにより、空気流量の若干の変動に対して修正した。この修正値を、3.2メートル/分の面速度あたりの水柱cmの単位の抵抗として記録した。この抵抗値は、修正係数と次式を用いて計算フレイジャー数に変換した。
139000/抵抗値=フレイジャー数(水柱1.27cmの圧力差でサンプル1m 2 あたりのリットル/分)(180/抵抗値=フレイジャー数(水柱0.5インチの圧力差でサンプル1平方フィートあたりの立方フィート/分))
〔結節のアスペクト比〕
膜の代表的なサンプルを選び、試料の表面の走査型電子顕微鏡写真を作成する。結節の長さとその結節の幅の測定は、適当な顕微鏡写真によって直接行う。代表的な結節について、このような測定を5回以上行う。アスペクト比を計算し、その値を平均し、結節のアスペクト比として記録する。
〔面積あたりの重量〕
膜の代表的サンプルから、直径11.28cm(4.442インチ)(面積100cm2)の5つの円を切り取る。各円の重量を、グラム単位で小数点第3位までの精度で化学天秤によって測定する。100平方センチメートルあたりのグラムの値は、100倍にすることによって1平方メートルあたりのグラムに変換される。面積あたりの重量値を平均し、g/m2の単位で表わした。
例1
分散系の形態の高分子量のPTFEホモポリマーをデュポン社より入手し、樹脂が固形分を基準に50/50の比で混ぜ合わせられる量で、CD090(ICI社製の改質PTFE)の分散系と混合した。改質ポリマーは殆どがテトラフルオロエチレンの繰り返し単位からなり、非常に少量のフッ化コモノマーを含んだ。合計で13.6kg(30ポンド)のポリマーを、15%の固形分濃度で調製した。モーター駆動インペラーを用い、攪拌によってこの混合物を凝固させた。凝固の後、配合された樹脂を濾過によって多量の水から分離し、空気オーブン中で乾燥させ、残りの水を除去した。この樹脂(約13.6kg(30ポンド))に重量で23.7%の脂肪族炭化水素(沸点170℃〜210℃)を配合した。円筒状ペレットを作成し、長方形のオリフィスダイを通して押出し、幅約15.24cm(6インチ)×厚さ0.711mm(0.028インチ)のテープを作成した。このテープをロールの間で圧延し、0.267mm(0.0105インチ)の最終的な厚さを得た。この押出・圧延したテープを加熱によって乾燥させ、潤滑剤を除去し、次いで300℃において長手方向に9:1で延伸膨張させた。この延伸膨張したテープを、365℃に加熱されたロールに接触させることにより、アモルファス固定した。このアモルファス固定したテープを、10m(32.8フィート)/分の線速度で走行させ、375℃の空気加熱チャンバー中で9.1:1の比で横方向に伸長させた。目視検査によると、仕上げられた膜は連続であり、破れや穴はなく、非常に均一であった。膜の全体的な特性を表1に示す。図1aと1bの走査型電子顕微鏡写真は、異なる倍率(50倍と500倍)で示された最終的な生産品である。
例2
例1と同様にして調製した押出・圧延したテープを、300℃において合計で5.06:1にして長手方向に延伸膨張させた。この延伸膨張したテープを、365℃に加熱されたロールに接触させることにより、アモルファス固定した。このテープを、10m(32.8フィート)/分の線速度で走行させ、375℃の空気加熱チャンバー中で合計で4.15:1にして横方向に伸長させた。目視検査によると、仕上げられた膜は連続であり、破れや穴はなく、非常に均一であった。膜の物理的特性を表1に示す。図2の走査型電子顕微鏡写真はこの生産品を示す。
例3
例1で用いた配合した樹脂処方物に23.37%の脂肪族炭化水素を配合し、円筒状ペレットを作成した。このペレットを長方形のオリフィスダイを通して押出し、幅30.48cm(12インチ)×厚さ0.762mm(0.030インチ)の連続テープを得た。このテープをロールの間で圧延し、0.1524mm(0.006インチ)の最終的な厚さを得た。このテープを加熱によって乾燥させ、脂肪族炭化水素を除去し、次いで300℃の加熱チャンバー中で長手方向に8:1の比で延伸膨張させた。この延伸膨張したテープを、360℃の空気中で加熱することにより、アモルファス固定した。このアモルファス固定したテープを、360℃の空気加熱チャンバー中で4:1の付加的な比で長手方向にさらに伸長させた。このテープを、10m(32.8フィート)/分の線速度で、375℃の空気加熱チャンバー中で5.6:1の比でにして横方向に伸長させた。得られた膜は均一であり、破れや穴はなく、見た目に透明であった。膜の物理的特性を表1に列挙した。図3の走査型電子顕微鏡写真はこの生産品を示す。
例4
例1で用いた配合した樹脂処方物に23.37%の脂肪族炭化水素を配合し、円筒状ペレットを作成した。このペレットを長方形のオリフィスダイを通して押出し、幅15.24cm(6インチ)×厚さ0.686mm(0.027インチ)の連続テープを得た。このテープをロールの間で圧延し、0.1524mm(0.006インチ)の最終的な厚さを得た。このテープを加熱によって乾燥させ、脂肪族炭化水素を除去し、次いで300℃において6.25:1の比で長手方向に延伸膨張させた。この延伸膨張したテープを、370℃の加熱ロールに接触させることにより、アモルファス固定した。この固定したテープを、6.1m(20フィート)/分の線速度で、375℃において長手方向に4:1の比でさらに伸長させた。次いでこのテープを10m(32.8フィート)/分の線速度で、375℃において6.58:1の比でにして横方向に伸長させた。得られた膜は連続で均一であった。膜の特性を表1に示す。図4の走査型電子顕微鏡写真はこの生産品を示す。
例5
高分子量のPTFEホモポリマー(SSG=2.158g/cc)に21.7%の脂肪族炭化水素を配合し、円筒状ペレットを作成した。このペレットを長方形のオリフィスダイを通して押出し、幅15.24cm(6インチ)×厚さ0.686mm(0.027インチ)の連続テープを得た。このテープをロールの間で圧延し、0.1524mm(0.006インチ)の最終的な厚さを得た。このテープを加熱によって乾燥させ、潤滑剤を除去し、5.06:1の合計比にして300℃と3.05m(10フィート)/分の線速度で長手方向に延伸膨張させた。この延伸膨張したテープを、370℃の加熱ロールに接触させることにより、アモルファス固定した。このアモルファス固定したテープを10m(32.8フィート)/分の線速度で、375℃の加熱チャンバー中で6.56:1の比で横方向に伸長させた。得られた膜は非常に均一で高強度であり、穴や破れが存在しなかった。この膜の物理的特性を表1に示す。この生産品の走査型電子顕微鏡写真を図5に示す。
高分子量のPTFEホモポリマー(SSG=2.158g/cc)に21.7%の脂肪族炭化水素を配合し、円筒状ペレットを作成した。このペレットを長方形のオリフィスダイを通して押出し、幅15.24cm(6インチ)×厚さ0.686mm(0.027インチ)の連続テープを得た。このテープをロールの間で圧延し、0.267mm(0.0105インチ)の最終的な厚さを得た。このテープを加熱によって乾燥させ、潤滑剤を除去し、9:1の合計比にして300℃と3.05m(10フィート)/分の線速度で長手方向に延伸膨張させた。この延伸膨張したテープを、370℃の加熱ロールに接触させることにより、アモルファス固定した。このアモルファス固定したテープを10m(32.8フィート)/分の線速度で、375℃の加熱チャンバー中で7.13:1の合計比にして横方向に伸長させた。得られた膜は非常に均一で高強度であり、穴や破れが存在しなかった。
この膜の長手にそって約4.6m(15フィート)の間隔で5つのセクションを採取した。各セクションを、ウェブの端から端までの均等な間隔の5か所の位置で、空気流量(フレイジャー試験)、破裂強度(ボール破裂強度)、面積あたりの重量について試験した。エッジの影響を避けるため、膜のエッジから少なくとも5cm(2インチ)の位置で測定を行った。約30m(100フィート)の膜の全長にわたり、各特性について合計で25回の測定値を求めた。平均と標準偏差を計算した。次いで下記の式を用い、各特性について変動率(%)を計算した。
標準偏差/平均×100=変動率(%)
変動率(%)は、本願では、測定される特性に関する膜の全体的な均一性の尺度として用いられる。測定した3つの特性のそれぞれについての平均、標準偏差、及び変動率を下記に表示する。
欧州特許出願第170382号に従って作成した高分子量(分子量>5×10⁶)のPTFEエマルジョン重合体(12800g)に、10分間にわたって、照射技術によって得られた820gのPTFEミクロパウダーMP1200(デラウェア州のウィルミントンにあるデュポン社により入手)を予備混合した。この樹脂配合物に4000mlの脂肪族炭化水素(沸点191〜212℃)を配合した。円筒状ペレットを作成し、長方形のオリフィスダイを通して押出し、幅約160mm×厚さ660μm(0.026インチ)のテープを作成した。このテープをロールの間で圧延し、100μmの最終的な厚さを得た。この押出されてロール処理されたテープを加熱によって乾燥させ、潤滑剤を除去し、4:1で長手方向に235℃で延伸膨張させた。この延伸膨張したテープを、361℃の加熱ロールに接触させることにより、アモルファス固定した。このテープは43m/分の線速度で走行させた。このアモルファス固定したテープを20m/分の線速度で355℃の加熱チャンバー中で10.0:1の合計比にして横方向に伸長させた。この膜の全体的な特性を表2に示す。図6の走査型電子顕微鏡写真は2000倍の倍率で示されたこの最終的な生産品である。
例8
欧州特許出願第170382号に従って作成した高分子量(分子量>5×10⁶)のPTFEエマルジョン重合体(6396g)に、10分間にわたって、重合により作成されたHoechst AG Gendorfから市販の408gのPTFEミクロパウダーTF9202を予備混合した。この樹脂配合物に2160mlの脂肪族炭化水素(沸点191〜212℃)を配合した。円筒状ペレットを作成し、長方形のオリフィスダイを通して押出し、幅約160mm×厚さ660μm(0.026インチ)のテープを作成した。このテープをロールの間で圧延し、95μmの最終的な厚さを得た。この押出されてロール処理されたテープを加熱によって乾燥させ、潤滑剤を除去し、3.98:1で長手方向に230℃で延伸膨張させた。この延伸膨張したテープを、361℃の加熱ロールに接触させることにより、アモルファス固定した。このテープは、43m/分の線速度で走行させた。このアモルファス固定したテープを20m/分の線速度で、355℃の加熱チャンバー中で10.0:1の合計比にして横方向に伸長させた。この膜の全体的な特性を表2に示す。図7の走査型電子顕微鏡写真は2000倍の倍率で示されたこの最終的な生産品である。
例9
欧州特許出願第170382号に従って作成した高分子量(分子量>5×10⁶)のPTFEエマルジョン重合体(6396g)に、10分間にわたって、408gのPFA532-5011(デラウェア州のウィルミントンにあるデュポン社より入手)を予備混合した。この樹脂配合物に2190mlの脂肪族炭化水素(沸点191〜212℃)を配合した。円筒状ペレットを作成し、長方形のオリフィスダイを通して押出し、幅約160mm×厚さ660μm(0.026インチ)のテープを作成した。このテープをロールの間で圧延し、95μmの最終的な厚さを得た。この押出されてロール処理されたテープを加熱によって乾燥させ、潤滑剤を除去し、3.98:1で長手方向に230℃で延伸膨張させた。この延伸膨張したテープを、361℃の加熱ロールに接触させることにより、アモルファス固定した。このテープは43m/分の線速度で走行させた。このアモルファス固定したテープを20m/分の線速度で、355℃の加熱チャンバー中で10.0:1の合計比にして横方向に伸長させた。この膜の全体的な特性を表2に示す。図8の走査型電子顕微鏡写真は2000倍の倍率で示されたこの最終的な生産品である。
181℃〜212℃の沸点を有する4000mlのパラフィンオイルを水冷ミルの中に入れた。次いでこれに12gのラウリン酸を素早く添加し、次に600gの酸化アルミニウム(Al2O3)(Chemag社から入手のαUFK-MAR)をゆっくり添加した。11.4kgのPTFEエマルジョン重合体(欧州特許出願第170382号に従って作成し、分子量>5×10⁶)が中に存在する固液ミキサー(Patterson Kelly)に、この分散系を計量して10分間にわたって入れ、次いでさらに10分間にわたって混合した。10〜15バールの減圧下でこの混合物からペレット成形体を作成した。
ペレット押出によってフィルム(テープ)を作成した。次いでこのフィルムを加熱ロールにより所望の厚さまで圧延した(表3参照)。加熱によって潤滑剤を除去した。この目的のため、圧延工程の後、フィルムを加熱ロール(240℃〜250℃)の上に通した。次いでこのフィルムを240℃において縦方向に、次いで横方向に伸長させ(200%/s)、330℃を超える温度で焼成した。次いでこのフィルムを、結晶融点を上回る温度で縦方向に垂直に(横方向)に伸長した。伸長比は10:1とした。
例11
例10に同様な方法を踏襲し、600gの酸化アルミニウムの代わりに酸化チタン(Hombitanから入手のR-320)を含むフィラー入りテープを作成した。次いでこのフィルムを、結晶融点を上回る温度で、縦方向に垂直に(横方向)2回伸長させた。伸長比は10:1であり、例11.2.4については伸長比は5:1であった(表3参照)。
同様に図10Aと10BにePTFE膜の構造が示されており、ここではナノ粒子フィラーは5%のTiO2からなる。
Claims (14)
- フィブリルによって相互に接続された一連の結節から本質的になる内部微細構造を有し、前記結節は、ほぼ平行に配列し、高度に細長く、25:1であるか又はそれより大きいアスペクト比を有する微細多孔質ポリテトラフルオロエチレン物品。
- 結節のアスペクト比が50:1であるか又はそれより大きい請求項1に記載の微細多孔質ポリテトラフルオロエチレン物品。
- その物品が、フレイジャー数(水柱1.27cmの圧力差でサンプル1m 2 あたりのリットル/分)とボール破裂値(N)の積が81392以上(フレイジャー数(水柱0.5インチの圧力差でサンプル1平方フィートあたりの立方フィート/分)とボール破裂値(ポンド)の積が60以上)であるようなフレイジャー数の空気流れとボール破裂強度値を有する、請求項1に記載の微細多孔質ポリテトラフルオロエチレン物品。
- その物品がフレイジャー数(水柱1.27cmの圧力差でサンプル1m 2 あたりのリットル/分)とボール破裂値(N)の積が135654以上(フレイジャー数(水柱0.5インチの圧力差でサンプル1平方フィートあたりの立方フィート/分)とボール破裂値(ポンド)の積が100以上)であるようなフレイジャー数の空気流れとボール破裂強度値を有する請求項1に記載の微細多孔質ポリテトラフルオロエチレン物品。
- 結節のアスペクト比が150を上回る請求項1に記載の微細多孔質ポリテトラフルオロエチレン物品。
- ポリテトラフルオロエチレン樹脂が、2種以上のポリテトラフルオロエチレンポリマーの配合物である請求項1に記載の物品。
- ポリテトラフルオロエチレン樹脂が、ポリテトラフルオロエチレンホモポリマーと改質ポリテトラフルオロエチレンポリマーの配合物である請求項1に記載の物品。
- 膜又はチューブの形状の請求項1に記載の微細多孔質ポリテトラフルオロエチレン物品。
- 膜又はチューブの2つの相対する表面の結節とフィブリルの微細構造が異なるといった点で不均整である請求項8に記載の微細多孔質ポリテトラフルオロエチレン物品。
- フィラーを含む請求項1に記載のポリテトラフルオロエチレン物品。
- 5〜500ナノメートルの平均サイズのフィラー粒子を含む請求項1に記載のポリテトラフルオロエチレン物品。
- 無機フィラーから選択されたフィラーを含む請求項1に記載のポリテトラフルオロエチレン物品。
- 無機フィラーを含む請求項11に記載のポリテトラフルオロエチレン物品。
- (a)少なくとも1種のポリテトラフルオロエチレンのファインパウダー樹脂を潤滑してペースト押出に供し、テープ押出物を作成し、
(b)潤滑剤を除去し、
(c)最も低い結晶融点のポリテトラフルオロエチレン成分の結晶融点を下回る温度でその押出物を少なくとも一軸に伸長し、
(d)最も高い結晶融点のポリテトラフルオロエチレン成分の結晶融点を上回る温度までそのテープの温度を高めることによって、その伸長されたテープをアモルファス固定し、
(e)最も高い結晶融点のポリテトラフルオロエチレン成分の結晶融点を上回る温度で、少なくとも、最大の元の伸長方向に直角な方向に伸長する、
各工程を順次に含む多孔質ポリテトラフルオロエチレン物品の製造方法。
Applications Claiming Priority (9)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US189395P | 1995-08-04 | 1995-08-04 | |
| US348795P | 1995-09-08 | 1995-09-08 | |
| US814395P | 1995-10-31 | 1995-10-31 | |
| DE60/001,893 | 1995-12-01 | ||
| DE19544912A DE19544912A1 (de) | 1995-12-01 | 1995-12-01 | PTFE-Körper aus mikroporösem Polytetrafluorethylen mit Füllstoff und Verfahren zu dessen Herstellung |
| DE60/003,487 | 1995-12-01 | ||
| DE19544912.6 | 1995-12-01 | ||
| DE60/008,143 | 1995-12-01 | ||
| PCT/US1996/012619 WO1997006206A1 (en) | 1995-08-04 | 1996-08-02 | Strong, air permeable membranes of polytetrafluoroethylene |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| JPH11515036A JPH11515036A (ja) | 1999-12-21 |
| JPH11515036A5 JPH11515036A5 (ja) | 2004-08-12 |
| JP3863183B2 true JP3863183B2 (ja) | 2006-12-27 |
Family
ID=27438244
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP50854697A Expired - Lifetime JP3863183B2 (ja) | 1995-08-04 | 1996-08-02 | ポリテトラフルオロエチレンの高強度で空気透過性の膜 |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US5814405A (ja) |
| EP (1) | EP0850265B1 (ja) |
| JP (1) | JP3863183B2 (ja) |
| AU (1) | AU6687396A (ja) |
| CA (1) | CA2233695C (ja) |
| DE (1) | DE69617707T2 (ja) |
| ES (1) | ES2164909T3 (ja) |
| WO (1) | WO1997006206A1 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2020532422A (ja) * | 2017-11-28 | 2020-11-12 | エルジー・ケム・リミテッド | フッ素系樹脂多孔性膜の製造方法 |
| KR20220019048A (ko) * | 2019-06-13 | 2022-02-15 | 더블유.엘. 고어 앤드 어소시에이트스, 인코포레이티드 | 높은 고유 강도와 광학 투명도를 갖는 경량의 확장형 폴리테트라플루오로에틸렌 멤브레인 |
Families Citing this family (222)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3866771B2 (ja) * | 1996-08-05 | 2007-01-10 | 帝人株式会社 | 配向フィルムの製造方法 |
| WO1998031547A1 (en) * | 1997-01-21 | 1998-07-23 | Gore Enterprise Holdings, Inc. | Ink filter element for printers |
| JPH1177787A (ja) * | 1997-09-02 | 1999-03-23 | Daikin Ind Ltd | 高導電性ポリテトラフルオロエチレンシートの製造方法及び高導電性ポリテトラフルオロエチレン幅広長尺状シート |
| AU9441498A (en) * | 1997-09-22 | 1999-04-12 | W.L. Gore & Associates Gmbh | An electrochemical energy storage means |
| US5931865A (en) * | 1997-11-24 | 1999-08-03 | Gore Enterprise Holdings, Inc. | Multiple-layered leak resistant tube |
| US7276287B2 (en) * | 2003-12-17 | 2007-10-02 | Eidgenössische Technische Hochschule Zürich | Melt-processible poly(tetrafluoroethylene) |
| US6737165B1 (en) | 1998-08-06 | 2004-05-18 | Omlidon Technologies Llc | Melt-processible poly(tetrafluoroethylene) |
| DE69939784D1 (de) | 1998-08-06 | 2008-12-04 | Eidgenoess Tech Hochschule | Schmelzverarbeitbares polytetrafluorethylen |
| US6277512B1 (en) | 1999-06-18 | 2001-08-21 | 3M Innovative Properties Company | Polymer electrolyte membranes from mixed dispersions |
| US6331351B1 (en) | 1999-09-22 | 2001-12-18 | Gore Enterprise Holdings, Inc. | Chemically active filter material |
| US6238467B1 (en) | 1999-09-24 | 2001-05-29 | Gore Enterprise Holdings, Inc. | Rigid multi-functional filter assembly |
| JP4880824B2 (ja) * | 2001-04-12 | 2012-02-22 | 住友化学株式会社 | 多孔性フィルム |
| US6613203B1 (en) * | 2001-09-10 | 2003-09-02 | Gore Enterprise Holdings | Ion conducting membrane having high hardness and dimensional stability |
| US6770577B2 (en) * | 2001-10-29 | 2004-08-03 | Gore Enterprise Holdings, Inc. | Architectural fabric |
| US6517612B1 (en) * | 2001-10-29 | 2003-02-11 | Gore Enterprise Holdings, Inc. | Centrifugal filtration device |
| US20040015224A1 (en) | 2002-07-22 | 2004-01-22 | Armstrong Joseph R. | Endoluminal expansion system |
| US20040024392A1 (en) * | 2002-08-05 | 2004-02-05 | Lewis James D. | Apparatus and method for cryosurgery |
| CA2494545A1 (en) * | 2002-08-14 | 2004-02-26 | Pall Corporation | Fluoropolymer membrane |
| US20040074391A1 (en) * | 2002-10-16 | 2004-04-22 | Vincent Durante | Filter system |
| US20040081886A1 (en) * | 2002-10-25 | 2004-04-29 | David Zuckerbrod | Separator for electrochemical devices |
| US7198636B2 (en) | 2003-01-17 | 2007-04-03 | Gore Enterprise Holdings, Inc. | Deployment system for an endoluminal device |
| US20060058866A1 (en) | 2003-01-17 | 2006-03-16 | Cully Edward H | Deployment system for an expandable device |
| US7753945B2 (en) | 2003-01-17 | 2010-07-13 | Gore Enterprise Holdings, Inc. | Deployment system for an endoluminal device |
| US20040173978A1 (en) * | 2003-03-06 | 2004-09-09 | Christopher Bowen | PTFE membranes and gaskets made therefrom |
| US20040175571A1 (en) * | 2003-03-06 | 2004-09-09 | Wolfgang Buerger | Filled PTFE membranes and gaskets made therefrom |
| US7501003B2 (en) * | 2004-03-02 | 2009-03-10 | Gore Enterprise Holdings | Composite filter media |
| US20050216043A1 (en) * | 2004-03-26 | 2005-09-29 | Blatter Duane D | Stented end graft vessel device for anastomosis and related methods for percutaneous placement |
| US7270845B2 (en) * | 2004-03-31 | 2007-09-18 | Endicott Interconnect Technologies, Inc. | Dielectric composition for forming dielectric layer for use in circuitized substrates |
| US7078816B2 (en) * | 2004-03-31 | 2006-07-18 | Endicott Interconnect Technologies, Inc. | Circuitized substrate |
| US7145221B2 (en) * | 2004-03-31 | 2006-12-05 | Endicott Interconnect Technologies, Inc. | Low moisture absorptive circuitized substrate, method of making same, electrical assembly utilizing same, and information handling system utilizing same |
| US7922946B2 (en) * | 2004-11-24 | 2011-04-12 | Donaldson Company, Inc. | PTFE membrane |
| ATE375193T1 (de) * | 2004-12-23 | 2007-10-15 | Gore W L & Ass Gmbh | Luftfilter für turbineneinlass |
| US7524445B2 (en) | 2004-12-31 | 2009-04-28 | Boston Scientific Scimed, Inc. | Method for making ePTFE and structure containing such ePTFE, such as a vascular graft |
| US20110129657A1 (en) * | 2005-02-11 | 2011-06-02 | Norman Clough | Ballistic Resistant Composite Fabric |
| US20060233990A1 (en) * | 2005-04-13 | 2006-10-19 | Trivascular, Inc. | PTFE layers and methods of manufacturing |
| US20060233991A1 (en) | 2005-04-13 | 2006-10-19 | Trivascular, Inc. | PTFE layers and methods of manufacturing |
| US8851294B2 (en) * | 2005-05-25 | 2014-10-07 | W. L. Gore & Associates, Inc. | Aqueous delivery system for low surface energy structures |
| ES2363229T3 (es) * | 2005-07-14 | 2011-07-27 | W.L.GORE & ASSOCIATES GMBH | Unidad de refrigeración mediante ventilador para refrigerar componentes electrónicos. |
| US7306729B2 (en) * | 2005-07-18 | 2007-12-11 | Gore Enterprise Holdings, Inc. | Porous PTFE materials and articles produced therefrom |
| US8187733B2 (en) | 2005-08-02 | 2012-05-29 | W. L. Gore & Associates, Inc. | Architectural fabric |
| US8349747B2 (en) | 2005-08-02 | 2013-01-08 | W. L. Gore & Associates, Inc. | High seam strength architectural fabric |
| US7501356B2 (en) * | 2005-08-02 | 2009-03-10 | Gore Enterprise Holdings, Inc. | Architectural fabric |
| JP4963185B2 (ja) * | 2006-03-28 | 2012-06-27 | 日東電工株式会社 | ポリテトラフルオロエチレン多孔質膜の製造方法とフィルター濾材ならびにフィルターユニット |
| JP5204384B2 (ja) * | 2006-05-19 | 2013-06-05 | 富士フイルム株式会社 | 結晶性ポリマー微孔性膜とその製造方法、および濾過用フィルター |
| US20080255663A1 (en) | 2007-04-13 | 2008-10-16 | Akpek Esen K | Artificial Cornea and Method of Making Same |
| US8147583B2 (en) * | 2007-06-08 | 2012-04-03 | Gore Enterprise Holdings, Inc. | Multiple layer filter media |
| US8695812B2 (en) | 2007-07-18 | 2014-04-15 | Nitto Denko Corporation | Water-proof sound-transmitting membrane, method for producing water-proof sound-transmitting membrane, and electrical appliance using the membrane |
| US7785363B2 (en) * | 2007-08-15 | 2010-08-31 | Boston Scientific Scimed, Inc. | Skewed nodal-fibril ePTFE structure |
| US8906081B2 (en) * | 2007-09-13 | 2014-12-09 | W. L. Gore & Associates, Inc. | Stented vascular graft |
| US8066755B2 (en) | 2007-09-26 | 2011-11-29 | Trivascular, Inc. | System and method of pivoted stent deployment |
| US8226701B2 (en) | 2007-09-26 | 2012-07-24 | Trivascular, Inc. | Stent and delivery system for deployment thereof |
| US8663309B2 (en) | 2007-09-26 | 2014-03-04 | Trivascular, Inc. | Asymmetric stent apparatus and method |
| US8110283B2 (en) * | 2007-09-28 | 2012-02-07 | General Electric Company | Article and associated method |
| US10159557B2 (en) | 2007-10-04 | 2018-12-25 | Trivascular, Inc. | Modular vascular graft for low profile percutaneous delivery |
| US8328861B2 (en) | 2007-11-16 | 2012-12-11 | Trivascular, Inc. | Delivery system and method for bifurcated graft |
| US8083789B2 (en) | 2007-11-16 | 2011-12-27 | Trivascular, Inc. | Securement assembly and method for expandable endovascular device |
| US7989115B2 (en) * | 2007-12-14 | 2011-08-02 | Gore Enterprise Holdings, Inc. | Highly stable fuel cell membranes and methods of making them |
| US7812081B2 (en) * | 2008-02-26 | 2010-10-12 | General Electric Company | Methods of making a mixture for a PTFE membrane with inorganic materials, and compositions related thereto |
| DE112008003733B4 (de) * | 2008-02-26 | 2021-02-04 | Toyota Jidosha Kabushiki Kaisha | Verstärkte Polyelektrolytmembran für eine Brennstoffzelle, Brennstoffzellenelektrodenmembran und feste Polymerelektrolytbrennstoffzelle umfassend die Brennstoffzellenmembranelektrodenanordnung |
| US8673040B2 (en) | 2008-06-13 | 2014-03-18 | Donaldson Company, Inc. | Filter construction for use with air in-take for gas turbine and methods |
| US7942275B2 (en) | 2008-07-08 | 2011-05-17 | Bha Group, Inc. | Expanded PFTE membrane and method of making |
| US8071006B2 (en) * | 2008-08-12 | 2011-12-06 | General Electric Company | Poly(tetrafluoroethylene) zeolite composite and methods |
| US20100050872A1 (en) * | 2008-08-29 | 2010-03-04 | Kwangyeol Lee | Filter and methods of making and using the same |
| JP4937977B2 (ja) * | 2008-09-02 | 2012-05-23 | 富士フイルム株式会社 | 結晶性ポリマー微孔性膜及びその製造方法、並びに濾過用フィルタ |
| US7648542B1 (en) | 2008-10-13 | 2010-01-19 | Bgf Industries, Inc. | Static dissipative glass filtration fabric |
| WO2010065949A1 (en) * | 2008-12-05 | 2010-06-10 | E. I. Du Pont De Nemours And Company | Filter media with nanoweb layer |
| CN102123863B (zh) * | 2009-01-21 | 2013-08-21 | 日东电工株式会社 | 防水透声膜和其制造方法以及使用该防水透声膜的电器 |
| US8658707B2 (en) | 2009-03-24 | 2014-02-25 | W. L. Gore & Associates, Inc. | Expandable functional TFE copolymer fine powder, the expanded functional products obtained therefrom and reaction of the expanded products |
| US20100280200A1 (en) | 2009-03-24 | 2010-11-04 | Poddar Tarun K | Water Permeable Fluoropolymer Articles |
| US9139669B2 (en) | 2009-03-24 | 2015-09-22 | W. L. Gore & Associates, Inc. | Expandable functional TFE copolymer fine powder, the expandable functional products obtained therefrom and reaction of the expanded products |
| ES2384910T3 (es) | 2009-04-02 | 2012-07-13 | W.L. Gore & Associates Gmbh | Casete de filtrado, dispositivo de filtrado y turbina de gas con dicho casete de filtrado |
| WO2010126063A1 (ja) | 2009-05-01 | 2010-11-04 | 日産自動車株式会社 | 燃料電池用ガス拡散層 |
| US9084447B2 (en) * | 2009-05-13 | 2015-07-21 | W. L. Gore & Associates, Inc. | Lightweight, durable apparel and laminates for making the same |
| US8163662B2 (en) * | 2009-05-13 | 2012-04-24 | W. L. Gore & Associates, Inc. | Lightweight, durable enclosures and laminates for making the same |
| US9006117B2 (en) * | 2009-05-13 | 2015-04-14 | W. L. Gore & Associates, Inc. | Lightweight, durable apparel and laminates for making the same |
| WO2010144772A2 (en) * | 2009-06-12 | 2010-12-16 | Clarcor Air Filtration Products, Inc. | Air cooling system incorporating membrane-free filter and/or integral framing for filter |
| US8296970B2 (en) | 2009-09-29 | 2012-10-30 | W. L. Gore & Associates, Inc. | Waterproof breathable footwear having hybrid upper construction |
| US20110146493A1 (en) * | 2009-12-22 | 2011-06-23 | General Electric Company | Filter bag and laminated filter media |
| US20160354997A1 (en) * | 2010-03-26 | 2016-12-08 | EF-Materials Industries Inc. | Water-proof and dust-proof membrane assembly and apparatus using the same |
| JP5470139B2 (ja) * | 2010-03-31 | 2014-04-16 | 富士フイルム株式会社 | 結晶性ポリマー微孔性膜及びその製造方法、並びに、該結晶性ポリマー微孔性膜を用いた濾過用フィルター |
| JP5470137B2 (ja) * | 2010-03-31 | 2014-04-16 | 富士フイルム株式会社 | 結晶性ポリマー微孔性膜及びその製造方法、並びに、該結晶性ポリマー微孔性膜を用いた濾過用フィルター |
| JP5470140B2 (ja) * | 2010-03-31 | 2014-04-16 | 富士フイルム株式会社 | 結晶性ポリマー微孔性膜及び濾過用フィルター |
| US9944044B2 (en) | 2010-05-06 | 2018-04-17 | W. L. Gore & Associates, Inc. | Contamination resistant air permeable fabric laminate and garments made therefrom |
| US8462973B2 (en) | 2010-05-17 | 2013-06-11 | W.L. Gore & Associates, Inc. | Ear fitting |
| JP2012011369A (ja) * | 2010-06-01 | 2012-01-19 | Fujifilm Corp | 結晶性ポリマー微孔性膜及びその製造方法、並びに濾過用フィルタ |
| EP2596482A4 (en) | 2010-07-22 | 2014-01-08 | Clarcor Air Filtration Products Inc | FREE SERVICE KIOSK INCLUDING AN ANTI-MOISTURE FILTER |
| US8808848B2 (en) | 2010-09-10 | 2014-08-19 | W. L. Gore & Associates, Inc. | Porous article |
| US8889572B2 (en) | 2010-09-29 | 2014-11-18 | Milliken & Company | Gradient nanofiber non-woven |
| US8795561B2 (en) | 2010-09-29 | 2014-08-05 | Milliken & Company | Process of forming a nanofiber non-woven containing particles |
| US9839540B2 (en) | 2011-01-14 | 2017-12-12 | W. L. Gore & Associates, Inc. | Stent |
| US10166128B2 (en) | 2011-01-14 | 2019-01-01 | W. L. Gore & Associates. Inc. | Lattice |
| US9415193B2 (en) | 2011-03-04 | 2016-08-16 | W. L. Gore & Associates, Inc. | Eluting medical devices |
| US20120310210A1 (en) | 2011-03-04 | 2012-12-06 | Campbell Carey V | Eluting medical devices |
| US10016579B2 (en) | 2011-06-23 | 2018-07-10 | W.L. Gore & Associates, Inc. | Controllable inflation profile balloon cover apparatus |
| US20130004690A1 (en) | 2011-06-29 | 2013-01-03 | Mikhael Michael G | Hydrophilic expanded fluoropolymer composite and method of making same |
| US20130035665A1 (en) | 2011-08-05 | 2013-02-07 | W. L. Gore & Associates, Inc. | Polymer-Based Occlusion Devices, Systems and Methods |
| JP6039673B2 (ja) | 2011-09-23 | 2016-12-07 | ダブリュ.エル.ゴア アンド アソシエイツ,インコーポレイティドW.L. Gore & Associates, Incorporated | 表面変性フルオロポリマーメンブレン及びその製造方法 |
| US9730726B2 (en) | 2011-10-07 | 2017-08-15 | W. L. Gore & Associates, Inc. | Balloon assemblies having controllably variable topographies |
| US10343085B2 (en) | 2011-10-14 | 2019-07-09 | W. L. Gore & Associates, Inc. | Multilayer porous composite |
| EP2785431B1 (en) | 2011-12-02 | 2016-03-16 | W.L. Gore & Associates, Inc. | Heat-stabilized composite filter media and method of making the filter media |
| US10342548B2 (en) | 2012-01-13 | 2019-07-09 | W. L. Gore & Associates, Inc. | Occlusion devices and methods of their manufacture and use |
| US9775933B2 (en) | 2012-03-02 | 2017-10-03 | W. L. Gore & Associates, Inc. | Biocompatible surfaces and devices incorporating such surfaces |
| US8992595B2 (en) | 2012-04-04 | 2015-03-31 | Trivascular, Inc. | Durable stent graft with tapered struts and stable delivery methods and devices |
| US9498363B2 (en) | 2012-04-06 | 2016-11-22 | Trivascular, Inc. | Delivery catheter for endovascular device |
| WO2013159071A1 (en) | 2012-04-19 | 2013-10-24 | Stern & Stern Industries, Inc. | Flexible laminate structure |
| EP2840115B1 (en) | 2012-04-20 | 2018-06-06 | Daikin Industries, Ltd. | Composition mainly composed of ptfe, mixed powder, molding material, filtering medium for filter, air filter unit, and porous membrane manufacturing method |
| US9381326B2 (en) | 2012-06-15 | 2016-07-05 | W. L. Gore & Associates, Inc. | Vascular occlusion and drug delivery devices, systems, and methods |
| US9283072B2 (en) | 2012-07-25 | 2016-03-15 | W. L. Gore & Associates, Inc. | Everting transcatheter valve and methods |
| US10376360B2 (en) | 2012-07-27 | 2019-08-13 | W. L. Gore & Associates, Inc. | Multi-frame prosthetic valve apparatus and methods |
| US10173038B2 (en) | 2012-09-05 | 2019-01-08 | W. L. Gore & Associates, Inc. | Retractable sheath devices, systems, and methods |
| US9145469B2 (en) | 2012-09-27 | 2015-09-29 | Ticona Llc | Aromatic polyester containing a biphenyl chain disruptor |
| US9205359B2 (en) | 2012-10-09 | 2015-12-08 | W.L. Gore & Associates, Inc. | V-panel filters |
| US9480953B2 (en) * | 2012-10-17 | 2016-11-01 | W. L. Gore & Associates, Inc. | Composite filter media for fuel streams |
| US10010654B2 (en) * | 2012-10-30 | 2018-07-03 | W. L. Gore & Associates, Inc. | Sleeve for medical device assembly |
| EP2727555B1 (en) | 2012-10-31 | 2016-10-05 | W.L. Gore & Associates GmbH | Fluoropolymer articles having a high surface roughness and high coarseness |
| US9700441B2 (en) | 2012-10-31 | 2017-07-11 | W. L. Gore & Associates, Inc. | Devices and methods related to deposited support structures |
| US10959715B2 (en) | 2012-10-31 | 2021-03-30 | W. L. Gore & Associates, Inc. | Devices and methods related to deposited support structures |
| US9931193B2 (en) | 2012-11-13 | 2018-04-03 | W. L. Gore & Associates, Inc. | Elastic stent graft |
| US11744594B2 (en) | 2012-11-16 | 2023-09-05 | W.L. Gore & Associates, Inc. | Space filling devices |
| JP6073925B2 (ja) * | 2012-12-11 | 2017-02-01 | アモグリーンテック カンパニー リミテッド | 防水通音シートおよびその製造方法 |
| KR101509597B1 (ko) | 2012-12-11 | 2015-04-07 | 주식회사 아모그린텍 | 방수통음시트 및 이의 제조 방법 |
| US9510075B2 (en) * | 2012-12-11 | 2016-11-29 | Amogreentech Co., Ltd. | Waterproof sound transmitting sheet, and method for producing same |
| DK2742820T3 (en) | 2012-12-14 | 2015-06-08 | Gore W L & Ass Gmbh | Monofilament footwear lining |
| US10321986B2 (en) | 2012-12-19 | 2019-06-18 | W. L. Gore & Associates, Inc. | Multi-frame prosthetic heart valve |
| US9968443B2 (en) | 2012-12-19 | 2018-05-15 | W. L. Gore & Associates, Inc. | Vertical coaptation zone in a planar portion of prosthetic heart valve leaflet |
| US9737398B2 (en) | 2012-12-19 | 2017-08-22 | W. L. Gore & Associates, Inc. | Prosthetic valves, frames and leaflets and methods thereof |
| US9101469B2 (en) | 2012-12-19 | 2015-08-11 | W. L. Gore & Associates, Inc. | Prosthetic heart valve with leaflet shelving |
| US10966820B2 (en) | 2012-12-19 | 2021-04-06 | W. L. Gore & Associates, Inc. | Geometric control of bending character in prosthetic heart valve leaflets |
| US9144492B2 (en) | 2012-12-19 | 2015-09-29 | W. L. Gore & Associates, Inc. | Truncated leaflet for prosthetic heart valves, preformed valve |
| US9573339B2 (en) | 2013-01-18 | 2017-02-21 | W. L. Gore & Associates, Inc. | Low gloss, air permeable, abrasion resistant, printable laminate containing an asymmetric membrane and articles made therefrom |
| US9855160B2 (en) | 2013-03-14 | 2018-01-02 | W. L. Gore & Associates, Inc. | Endoprosthesis delivery systems with deployment aids |
| US11167063B2 (en) | 2013-03-14 | 2021-11-09 | W. L. Gore & Associates, Inc. | Porous composites with high-aspect ratio crystals |
| JP6382933B2 (ja) | 2013-03-15 | 2018-08-29 | ダブリュ.エル.ゴア アンド アソシエイツ,インコーポレイティドW.L. Gore & Associates, Incorporated | 低表面エネルギー構造体用水性送達システム |
| FR3003807B1 (fr) * | 2013-03-26 | 2016-10-14 | Valeo Systemes Thermiques | Rechauffeur electrique pour vehicule automobile |
| US20140366733A1 (en) * | 2013-06-18 | 2014-12-18 | Bha Altair, Llc | Filter media and method of forming the same |
| EP2839949B1 (en) | 2013-08-23 | 2016-10-12 | W.L. Gore & Associates GmbH | Process for the production of a structured film |
| EP2857438B1 (de) | 2013-10-02 | 2019-01-09 | Berghof Fluoroplastic Technology GmbH | Druckausgleichselement und Herstellungsverfahren dafür |
| US10449781B2 (en) | 2013-10-09 | 2019-10-22 | Dover Europe Sarl | Apparatus and method for thermal transfer printing |
| US10842918B2 (en) | 2013-12-05 | 2020-11-24 | W.L. Gore & Associates, Inc. | Length extensible implantable device and methods for making such devices |
| US10369524B2 (en) | 2014-01-06 | 2019-08-06 | W. L. Gore & Associates, Inc. | Autogenous cleaning filtration method and device |
| EP2937004A1 (en) | 2014-04-24 | 2015-10-28 | W.L. Gore & Associates (UK) Ltd. | Garment with air ventilating system |
| US9737855B2 (en) | 2014-06-17 | 2017-08-22 | W. L. Gore & Associates, Inc. | Filtration article containing a filtration material containing fibrous layers having different lengths |
| JP6496012B2 (ja) | 2014-08-27 | 2019-04-03 | ダブリュ.エル.ゴア アンド アソシエーツ,ゲゼルシャフト ミット ベシュレンクテル ハフツングW.L. Gore & Associates, Gesellschaft Mit Beschrankter Haftung | 防水性かつ水蒸気透過性のラミネート |
| US10189231B2 (en) | 2014-09-12 | 2019-01-29 | Columbia Sportswear North America, Inc. | Fabric having a waterproof barrier |
| CN107107584A (zh) | 2014-09-12 | 2017-08-29 | 哥伦比亚运动休闲北美公司 | 具有防水阻隔的织物 |
| US9827094B2 (en) | 2014-09-15 | 2017-11-28 | W. L. Gore & Associates, Inc. | Prosthetic heart valve with retention elements |
| US9731239B2 (en) | 2014-12-15 | 2017-08-15 | W. L. Gore & Associates, Inc. | Fluoropolymer article for bacterial filtration |
| EP3061598B1 (en) | 2015-02-24 | 2019-04-03 | W.L. Gore & Associates GmbH | Process for the formation of a porous film assembly |
| US10987638B2 (en) * | 2015-06-19 | 2021-04-27 | W. L. Gore & Associates, Inc. | Asymmetric polytetrafluoroethylene composite having a macro-textured surface and method for making the same |
| DK3389818T3 (da) | 2015-12-17 | 2020-02-17 | Gore & Ass | Artikel med katalytisk materiale |
| CN108883597B (zh) | 2016-01-27 | 2022-03-01 | W.L.戈尔及同仁股份有限公司 | 包含增强的气凝胶复合物的层叠体 |
| EP4652972A3 (en) | 2016-04-21 | 2026-01-14 | W. L. Gore & Associates, Inc. | Diametrically adjustable endoprostheses and associated systems and methods |
| JP6656110B2 (ja) | 2016-07-27 | 2020-03-04 | 日本ゴア株式会社 | 防水通音カバー、防水通音カバー部材および音響装置 |
| EP3284985B1 (en) | 2016-08-17 | 2020-01-08 | W.L. Gore & Associates GmbH | Check valve |
| JP6875506B2 (ja) | 2016-09-14 | 2021-05-26 | ダブリュ.エル.ゴア アンド アソシエーツ,ゲゼルシャフト ミット ベシュレンクテル ハフツングW.L. Gore & Associates, Gesellschaft Mit Beschrankter Haftung | 音響デバイスを保護するためのアセンブリ |
| JP7245158B2 (ja) | 2016-10-21 | 2023-03-23 | ダブリュ.エル.ゴア アンド アソシエイツ,インコーポレイティド | 収縮膜材料を含む音響保護カバー組立体 |
| KR20230037059A (ko) | 2016-11-03 | 2023-03-15 | 아리조나 보드 오브 리전츠 온 비해프 오브 더 유니버시티 오브 아리조나 | 외부 산소 전달을 수반 또는 비-수반하는 산소 센서가 구비된 캡슐화 장치 시스템 |
| AU2017396754B2 (en) | 2016-11-03 | 2021-08-05 | Arizona Board Of Regents On Behalf Of The University Of Arizona | Methods and systems for real-time assessment of cells in encapsulation devices pre-and post-transplantation |
| US11446133B2 (en) | 2016-11-03 | 2022-09-20 | Arizona Board Of Regents On Behalf Of The University Of Arizona | Stacked tissue encapsulation device systems with or without oxygen delivery |
| US11052230B2 (en) | 2016-11-08 | 2021-07-06 | W. L. Gore & Associates, Inc. | Implantable encapsulation devices |
| US10849731B2 (en) | 2016-11-08 | 2020-12-01 | W. L. Gore & Associates, Inc. | Cell encapsulation devices containing structural spacers |
| US11707611B2 (en) | 2016-11-08 | 2023-07-25 | W. L. Gore & Associates, Inc. | Implantable apparatus for retention of biological moieties |
| WO2018117056A1 (ja) * | 2016-12-19 | 2018-06-28 | 日東電工株式会社 | ポリテトラフルオロエチレン多孔質膜とこれを用いた防水通気膜及び防水通気部材 |
| CN115568980A (zh) | 2017-09-12 | 2023-01-06 | W.L.戈尔及同仁股份有限公司 | 用于假体瓣膜的瓣叶框架附连件 |
| EP3687452A1 (en) | 2017-09-27 | 2020-08-05 | W. L. Gore & Associates, Inc. | Prosthetic valves with mechanically coupled leaflets |
| JP7068444B2 (ja) | 2017-09-27 | 2022-05-16 | ダブリュ.エル.ゴア アンド アソシエイツ,インコーポレイティド | 拡張可能なフレームを備えた人工弁、並びに関連するシステム及び方法 |
| AU2018342475B2 (en) | 2017-09-29 | 2021-07-01 | W.L. Gore & Associates, Inc. | Fluid handling detectors |
| JP7136901B2 (ja) | 2017-10-09 | 2022-09-13 | ダブリュ.エル.ゴア アンド アソシエイツ,インコーポレイティド | 調和されたステントカバー |
| WO2019074607A1 (en) | 2017-10-13 | 2019-04-18 | W. L. Gore & Associates, Inc. | TELESCOPIC PROSTHETIC VALVE AND INSTALLATION SYSTEM |
| AU2018362081B2 (en) | 2017-10-31 | 2021-05-06 | Edwards Lifesciences Corporation | Prosthetic heart valve |
| ES2988847T3 (es) | 2017-10-31 | 2024-11-21 | Gore & Ass | Sistemas de despliegue por catéter y métodos asociados |
| WO2019089136A1 (en) | 2017-10-31 | 2019-05-09 | W. L. Gore & Associates, Inc. | Medical valve and leaflet promoting tissue ingrowth |
| CN107938007A (zh) * | 2018-01-03 | 2018-04-20 | 江苏金由新材料有限公司 | 采用不同分子量材料制备ptfe短纤维的系统及方法 |
| US11547977B2 (en) | 2018-05-31 | 2023-01-10 | Aspen Aerogels, Inc. | Fire-class reinforced aerogel compositions |
| AU2019346547A1 (en) * | 2018-09-24 | 2021-04-29 | Procyon Technologies Llc | Methods and systems for implantable medical devices and vascularization membranes |
| CA3112711C (en) | 2018-09-26 | 2023-10-17 | W. L. Gore & Associates, Inc. | Cell encapsulation devices with controlled cell bed thickness |
| EP3657051B1 (en) | 2018-11-21 | 2021-06-30 | W.L. Gore & Associates, Inc. | Sealing element and method of manufacture of a sealing element |
| CN113396007B (zh) | 2018-12-17 | 2023-06-30 | 唐纳森公司 | 多孔ptfe膜 |
| WO2020146658A2 (en) * | 2019-01-09 | 2020-07-16 | The Regents Of The University Of Michigan | Porous material with microscale features |
| US11497601B2 (en) | 2019-03-01 | 2022-11-15 | W. L. Gore & Associates, Inc. | Telescoping prosthetic valve with retention element |
| US12447014B2 (en) | 2019-04-12 | 2025-10-21 | Edwards Lifesciences Corporation | Valve with multi-part frame and associated resilient bridging features |
| WO2020243666A1 (en) | 2019-05-31 | 2020-12-03 | W. L. Gore & Associates, Inc. | A biocompatible membrane composite |
| JP7555975B2 (ja) | 2019-05-31 | 2024-09-25 | ダブリュ.エル.ゴア アンド アソシエイツ,インコーポレイティド | 生体適合性メンブレン複合体 |
| CA3257300A1 (en) | 2019-05-31 | 2025-06-12 | W. L. Gore & Associates, Inc. | Cell encapsulation devices with controlled oxygen diffusion distances |
| JP2022534545A (ja) * | 2019-05-31 | 2022-08-01 | ダブリュ.エル.ゴア アンド アソシエイツ,インコーポレイティド | 生体適合性メンブレン複合体 |
| US10741160B1 (en) | 2019-09-25 | 2020-08-11 | W. L. Gore & Associates, Inc. | Acoustically resistive supported membrane assemblies |
| WO2021072190A1 (en) | 2019-10-10 | 2021-04-15 | W.L. Gore & Associates, Inc. | Cell encapsulation devices |
| JP2023506094A (ja) | 2019-12-02 | 2023-02-14 | アスペン アエロジェルズ,インコーポレイテッド | 電気自動車用バッテリにおける熱暴走問題を管理するための構成要素およびシステム |
| KR20220109454A (ko) | 2019-12-02 | 2022-08-04 | 아스펜 에어로겔, 인코포레이티드 | 전기차 열관리를 위한 에어로겔-기반 조성물 및 시스템 |
| KR20220104724A (ko) | 2019-12-05 | 2022-07-26 | 닛토덴코 가부시키가이샤 | 폴리테트라플루오로에틸렌 연신 다공질막과 이것을 사용한 통기 여과재 및 필터 부재 |
| DE112020005959T5 (de) | 2019-12-05 | 2022-09-22 | Nitto Denko Corporation | Gestreckte poröse polytetrafluorethylen-membran, luftdurchlässiges medium, bei dem diese verwendet wird, und filterelement, bei dem diese verwendet wird |
| US11040548B1 (en) | 2019-12-10 | 2021-06-22 | Dover Europe Sarl | Thermal transfer printers for deposition of thin ink layers including a carrier belt and rigid blade |
| EP4335538A1 (en) | 2019-12-13 | 2024-03-13 | W. L. Gore & Associates, Inc. | Porous polytetrafluoroethylene membrane having a macro-textured surface and method for making the same |
| KR20220114053A (ko) | 2019-12-13 | 2022-08-17 | 더블유.엘. 고어 앤드 어소시에이트스, 인코포레이티드 | 강화된 바이오폴리머 |
| CN115279583B (zh) | 2020-01-07 | 2025-01-14 | 亚斯朋空气凝胶公司 | 电池热管理构件 |
| US11417311B2 (en) | 2020-08-03 | 2022-08-16 | W. L. Gore & Associates, Inc. | Acoustically resistive supported membrane assemblies including at least one support structure |
| AU2021372247A1 (en) | 2020-10-30 | 2023-06-22 | Arizona Board Of Regents On Behalf Of The University Of Arizona | Methods and systems for encapsulation devices for housing cells and agents |
| CN112717728B (zh) * | 2020-12-28 | 2023-03-17 | 张春燕 | 一种ptfe大孔膜及其制备方法与用途 |
| CN112717729B (zh) * | 2020-12-28 | 2023-03-21 | 张春燕 | 一种ptfe多孔膜及其制备方法与用途 |
| CN112844072B (zh) * | 2020-12-28 | 2023-03-17 | 张春燕 | 一种聚四氟乙烯大孔膜及其制备方法与用途 |
| CN112791597B (zh) * | 2020-12-28 | 2023-05-02 | 张春燕 | 一种聚四氟乙烯多孔膜及其制备方法与用途 |
| JP2024512353A (ja) | 2021-03-05 | 2024-03-19 | ダブリュ.エル.ゴア アンド アソシエイツ,インコーポレイティド | 吸着のための疎水性収着性ポリマー複合体物品 |
| WO2022187730A1 (en) | 2021-03-05 | 2022-09-09 | W. L. Gore & Associates, Inc. | Polymer composite article having retained solids and methods of formation |
| JP2024519913A (ja) | 2021-05-18 | 2024-05-21 | ダブリュ.エル.ゴア アンド アソシエイツ,インコーポレイティド | 選択的バリア層を備えた収着性物品 |
| CN117320807A (zh) * | 2021-05-18 | 2023-12-29 | W.L.戈尔及同仁股份有限公司 | 具有选择性阻挡层的吸着剂制品 |
| WO2022251197A1 (en) | 2021-05-24 | 2022-12-01 | W. L. Gore & Associates, Inc. | Dense photoluminescent composites and processes for fabricating the same |
| WO2022251195A1 (en) | 2021-05-24 | 2022-12-01 | W. L. Gore & Associates, Inc. | Photoluminescent composites and processes for fabricating the same |
| DE202022002887U1 (de) | 2021-07-02 | 2024-02-05 | Aspen Aerogels Inc. | Systeme zur Abschwächung thermischer Propagation in batteriegestützten Energiespeicherungssystemen |
| EP4324046B1 (en) | 2021-07-02 | 2026-02-18 | Aspen Aerogels Inc. | Devices, systems, and methods for controlling vent gases and ejecta from thermal runaway events in energy storage systems |
| EP4320676B1 (en) | 2021-07-02 | 2026-02-11 | Aspen Aerogels Inc. | Materials, systems, and methods for mitigation of electrical energy storage thermal events |
| US20250025830A1 (en) | 2021-11-19 | 2025-01-23 | W. L. Gore & Associates, Inc. | Poly(ionic liquid)s composite for absorption and separation |
| CN219778976U (zh) | 2021-12-03 | 2023-09-29 | 亚斯朋空气凝胶公司 | 用于电力系统的阻隔件元件、电池模块、电力系统、设备或车辆 |
| JP2025511748A (ja) | 2022-04-04 | 2025-04-16 | ダブリュ.エル.ゴア アンド アソシエイツ,インコーポレイティド | 保護された音響トランスデューサ |
| EP4258683A1 (en) | 2022-04-04 | 2023-10-11 | W. L. Gore & Associates, Inc. | Protected acoustic transducer |
| JP2025532936A (ja) | 2022-09-30 | 2025-10-03 | ダブリュ.エル.ゴア アンド アソシエイツ,インコーポレイティド | インプラント可能な膜構造体及びそれを組み込んだカプセル化デバイス |
| US20240408550A1 (en) | 2023-06-12 | 2024-12-12 | Pall Corporation | Amorphous fluoropolymer membranes |
| US20250018094A1 (en) | 2023-07-14 | 2025-01-16 | W. L. Gore & Associates, Inc. | Hydrogel reinforcement using expanded articles and hydrogel-expanded article composites |
| CN117398859A (zh) * | 2023-09-25 | 2024-01-16 | 东方电气(福建)创新研究院有限公司 | 一种孔隙可控的聚四氟乙烯微孔膜及其制备方法和在海洋防污中的应用 |
| WO2025188700A1 (en) | 2024-03-05 | 2025-09-12 | W. L. Gore & Associates, Inc. | Evacuation vent |
| WO2025217103A1 (en) | 2024-04-08 | 2025-10-16 | W. L. Gore & Associates, Inc. | Durable ion exchange membranes with additives |
| WO2026016158A1 (en) | 2024-07-19 | 2026-01-22 | W. L. Gore & Associates (Shenzhen) Co., Ltd. | Improved vent assembly |
| CN119283390A (zh) * | 2024-12-06 | 2025-01-10 | 浙江格尔泰斯环保特材科技股份有限公司 | 一种尺寸稳定型膨体聚四氟乙烯纤维膜及其制备方法 |
Family Cites Families (27)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CA962021A (en) * | 1970-05-21 | 1975-02-04 | Robert W. Gore | Porous products and process therefor |
| US4104394A (en) * | 1975-12-15 | 1978-08-01 | Sumitomo Electric Industries, Ltd. | Method for diametrically expanding thermally contractive ptfe resin tube |
| US4082893A (en) * | 1975-12-24 | 1978-04-04 | Sumitomo Electric Industries, Ltd. | Porous polytetrafluoroethylene tubings and process of producing them |
| US4110392A (en) * | 1976-12-17 | 1978-08-29 | W. L. Gore & Associates, Inc. | Production of porous sintered PTFE products |
| GB2025835B (en) * | 1978-05-31 | 1982-10-27 | Nitto Electric Ind Co | Producing a porous polytetrafluorethylene article |
| US4596837A (en) * | 1982-02-22 | 1986-06-24 | Daikin Industries Ltd. | Semisintered polytetrafluoroethylene article and production thereof |
| US4598011A (en) * | 1982-09-10 | 1986-07-01 | Bowman Jeffery B | High strength porous polytetrafluoroethylene product having a coarse microstructure |
| JPS59109534A (ja) * | 1982-12-14 | 1984-06-25 | Nitto Electric Ind Co Ltd | ポリテトラフルオロエチレン多孔質体 |
| JPS59109506A (ja) * | 1982-12-14 | 1984-06-25 | Daikin Ind Ltd | 新規なポリテトラフルオロエチレン・フアインパウダ− |
| US4671754A (en) * | 1984-03-28 | 1987-06-09 | Sumitomo Electric Industries, Ltd. | Apparatus for manufacturing porous polytetrafluoroethylene material |
| US4743480A (en) * | 1986-11-13 | 1988-05-10 | W. L. Gore & Associates, Inc. | Apparatus and method for extruding and expanding polytetrafluoroethylene tubing and the products produced thereby |
| JPS63191041A (ja) * | 1987-02-03 | 1988-08-08 | Komori Printing Mach Co Ltd | 濃度測定位置合わせ方法 |
| GB2211190A (en) * | 1987-10-19 | 1989-06-28 | Gore & Ass | Rapid recoverable ptfe and a process for its manufacture |
| US4902423A (en) * | 1989-02-02 | 1990-02-20 | W. L. Gore & Associates, Inc. | Highly air permeable expanded polytetrafluoroethylene membranes and process for making them |
| US5098625A (en) * | 1989-03-14 | 1992-03-24 | Yeu Ming Tai Chemical Industrial Co., Ltd. | Process for forming an expanded porous tetrafluoroethylene polymer |
| US4985296A (en) * | 1989-03-16 | 1991-01-15 | W. L. Gore & Associates, Inc. | Polytetrafluoroethylene film |
| AT391473B (de) * | 1989-04-06 | 1990-10-10 | Chemiefaser Lenzing Ag | Monoaxial verstreckter formkoerper aus polytetrafluoraethylen und verfahren zu seiner herstellung |
| US5234751A (en) * | 1989-09-12 | 1993-08-10 | Sumitomo Electric Industries, Ltd. | Porous material of polytetrafluoroethylene and process for producing the same |
| US5225131A (en) * | 1989-12-07 | 1993-07-06 | Daikin Industries, Ltd. | Process for producing multilayer polytetrafluoroethylene porous membrane and semisintered polytetrafluoroethylene multilayer structure |
| JPH0689165B2 (ja) * | 1990-01-29 | 1994-11-09 | ダイキン工業株式会社 | ポリテトラフルオロエチレン多孔膜およびその製造方法 |
| US5217666A (en) * | 1991-05-29 | 1993-06-08 | Daikin Industries Ltd. | Process for producing porous polytetrafluoroethylene film |
| DE69223065T2 (de) * | 1991-06-14 | 1998-04-09 | Gore & Ass | Oberflächenmodifiziertes, poröses expandiertes polytetrafluoroäthylen und verfahren zur herstellung desselben |
| CA2074349C (en) * | 1991-07-23 | 2004-04-20 | Shinji Tamaru | Polytetrafluoroethylene porous film and preparation and use thereof |
| JPH07507014A (ja) * | 1992-03-13 | 1995-08-03 | アトリウム メディカル コーポレイション | 制御された多孔度の膨張ポリテトラフルオロエチレン製品及び二次加工 |
| JP3260890B2 (ja) * | 1993-03-02 | 2002-02-25 | 日東電工株式会社 | ポリテトラフルオロエチレン多孔質膜およびその製造法 |
| JP3003500B2 (ja) * | 1994-04-28 | 2000-01-31 | ダイキン工業株式会社 | ポリテトラフルオロエチレン複合多孔膜 |
| US5552100A (en) * | 1995-05-02 | 1996-09-03 | Baxter International Inc. | Method for manufacturing porous fluoropolymer films |
-
1996
- 1996-08-01 US US08/690,924 patent/US5814405A/en not_active Expired - Lifetime
- 1996-08-02 AU AU66873/96A patent/AU6687396A/en not_active Abandoned
- 1996-08-02 EP EP96926857A patent/EP0850265B1/en not_active Expired - Lifetime
- 1996-08-02 CA CA 2233695 patent/CA2233695C/en not_active Expired - Lifetime
- 1996-08-02 JP JP50854697A patent/JP3863183B2/ja not_active Expired - Lifetime
- 1996-08-02 DE DE69617707T patent/DE69617707T2/de not_active Expired - Lifetime
- 1996-08-02 ES ES96926857T patent/ES2164909T3/es not_active Expired - Lifetime
- 1996-08-02 WO PCT/US1996/012619 patent/WO1997006206A1/en not_active Ceased
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2020532422A (ja) * | 2017-11-28 | 2020-11-12 | エルジー・ケム・リミテッド | フッ素系樹脂多孔性膜の製造方法 |
| US11420162B2 (en) | 2017-11-28 | 2022-08-23 | Lg Chem, Ltd. | Method for preparing porous membrane of fluorine-based resin |
| KR20220019048A (ko) * | 2019-06-13 | 2022-02-15 | 더블유.엘. 고어 앤드 어소시에이트스, 인코포레이티드 | 높은 고유 강도와 광학 투명도를 갖는 경량의 확장형 폴리테트라플루오로에틸렌 멤브레인 |
| KR102734796B1 (ko) | 2019-06-13 | 2024-11-26 | 더블유. 엘. 고어 앤드 어소시에이트스, 인코포레이티드 | 높은 고유 강도와 광학 투명도를 갖는 경량의 확장형 폴리테트라플루오로에틸렌 멤브레인 |
Also Published As
| Publication number | Publication date |
|---|---|
| ES2164909T3 (es) | 2002-03-01 |
| AU6687396A (en) | 1997-03-05 |
| CA2233695A1 (en) | 1997-02-20 |
| DE69617707T2 (de) | 2002-05-08 |
| US5814405A (en) | 1998-09-29 |
| EP0850265B1 (en) | 2001-12-05 |
| WO1997006206A1 (en) | 1997-02-20 |
| EP0850265A1 (en) | 1998-07-01 |
| JPH11515036A (ja) | 1999-12-21 |
| CA2233695C (en) | 2002-12-03 |
| DE69617707D1 (de) | 2002-01-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CA2233695C (en) | Strong, air permeable membranes of polytetrafluoroethylene | |
| EP2657291B1 (en) | Polytetrafluoroethylene mixture | |
| JP3298890B2 (ja) | 多孔質ポリテトラフルオロエチレン混合物 | |
| KR101848218B1 (ko) | VDF-코-(TFE 또는 TrFE) 중합체로부터 제조된 물품 | |
| US8937132B2 (en) | Polytetrafluoroethylene mixture | |
| JP5444712B2 (ja) | テトラフルオロエチレン重合体及びその水性分散液 | |
| JP3442790B2 (ja) | フルオロポリマーと熱可塑性ポリマーの共連続配合物と製造方法 | |
| CN101518951A (zh) | 制备ptfe膜与无机材料的混合物的方法及与其相关的组合物 | |
| JP2022078151A (ja) | フッ素系樹脂多孔性膜の製造方法 | |
| JP2022502549A (ja) | 寸法安定性を有する未焼結の延伸ポリテトラフルオロエチレン複合膜 | |
| JP5367058B2 (ja) | 延伸材料 | |
| EP4289495A1 (en) | Air filter filtration material, method for producing air filter filtration material, filtration material for masks, and filtration material for pleat-like masks | |
| JP5652484B2 (ja) | ポリテトラフルオロエチレン混合物 | |
| JP2000508014A (ja) | 顆粒タイプの改質されたポリテトラフルオロエチレンディスパージョンとそれから調製された融合物品 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20050628 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20050616 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20050927 |
|
| A602 | Written permission of extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A602 Effective date: 20051107 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20051116 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20060829 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20060928 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20091006 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20101006 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111006 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121006 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131006 Year of fee payment: 7 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| EXPY | Cancellation because of completion of term |