JP4014833B2 - バリ取り装置およびバリ取り方法 - Google Patents
バリ取り装置およびバリ取り方法 Download PDFInfo
- Publication number
- JP4014833B2 JP4014833B2 JP2001265090A JP2001265090A JP4014833B2 JP 4014833 B2 JP4014833 B2 JP 4014833B2 JP 2001265090 A JP2001265090 A JP 2001265090A JP 2001265090 A JP2001265090 A JP 2001265090A JP 4014833 B2 JP4014833 B2 JP 4014833B2
- Authority
- JP
- Japan
- Prior art keywords
- cutter
- gear
- shaving
- axis
- shaving cutter
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images


Landscapes
- Gear Processing (AREA)
Description
【発明の属する技術分野】
この発明は、バリ取り装置およびバリ取り方法に関し、特に、歯車の加工に際して歯端面に形成された微細なバリや打痕を除去する歯車のバリ取り装置に関するものである。
【0002】
【従来の技術】
歯車の研削加工においては、歯車をシェービング加工で仕上げ、次いで、熱処理を施す方法が一般的である。熱処理においては、疲れ寿命の改善を図るためにショットピーニング加工が行われるが、その際に、歯面に返りバリが発生したり、熱処理治具の干渉により、歯面に打痕が発生したりする不都合がある。
【0003】
このようなバリや打痕が歯面に残っていると、歯車の駆動時に騒音が発生したり、歯車の早期摩耗を生じたりするので、確実に除去しておく必要がある。
従来、このような歯面に存在するバリや打痕を、歯面から除去するためには、シェービングカッターのような工具を熱処理後の歯車の歯面に押し当てながら回転させるバリ取り装置が採用されている。このようなバリ取り装置としては、例えば、特開平3−43118号公報に示される構造のものがある。
【0004】
この公報に示される従来のバリ取り装置は、モータにより回転駆動されるシェービングカッターと、該シェービングカッターを被加工歯車に対して前後進させる送り機構と、シェービングカッターを上下動させる高さ調整機構とを備えている。また、被加工歯車およびシェービングカッターは、一般にねじれ角を有するので、被加工歯車とシェービングカッターとを噛み合わせるためには、両者が適当な軸交差角をなして配置される必要がある。このため、このバリ取り装置は、シェービングカッターの被加工歯車に対する傾斜角度を調節する傾角調節機構を有している。
【0005】
従来のバリ取り装置における傾角調節機構は、シェービングカッターおよびモータを保持する連結アームを、シェービングカッターの回転軸線に直交する水平軸線回りに回転自在に支持しておき、作業者が被加工歯車のねじれ角に合わせて連結アームを適宜調節して固定するようになっている。
【0006】
そして、このバリ取り装置によって被加工歯車のバリや打痕を除去するには、被加工歯車を、例えば、垂直軸線回りに回転自在に支持しておき、高さ調整機構および送り機構を作動させてシェービングカッターを被加工歯車に対して上下動および前進させる。これにより、シェービングカッターが被加工歯車に噛み合わせられるので、モータを作動させてシェービングカッターを回転させることにより、被加工歯車をつれ回りさせながら歯面とシェービングカッターとを摺動させて、被加工歯車の歯面のバリや打痕を除去することができるようになっている。
【0007】
【発明が解決しようとする課題】
このような従来のバリ取り装置では、シェービングカッターを被加工歯車に噛み合わせるために、その傾角を調節して固定するので、傾角が適正に調節された被加工歯車に対しては適正なバリ取り作業を行うことができる。
しかしながら、被加工歯車には、熱処理工程の焼き入れ時等に歪みが発生し、歯車の歯面形状がばらつくため、傾角を固定したシェービングカッターによって、全ての被加工歯車のバリ取り作業を均一に行うことは困難であるという不都合がある。したがって、全ての被加工歯車に対して適正なバリ取り作業を行うためには、被加工歯車毎に傾角の調整作業を行わなければならず、多大な作業時間を要していた。
【0008】
また、ショットピーニング等により発生するバリは、通常、被加工歯車の歯面の端部に形成されるので、歯筋方向に平坦なシェービングカッターでは、歯筋方向に沿って膨らむクラウンを有する被加工歯車の歯面の厚さ方向の両端に形成されているバリを効果的に除去することができないという不都合がある。これを解決するためには、シェービングカッター自体を研削することによって、被加工歯車の厚さ方向の両端に接触可能な形状とする必要があり、その調節作業は困難であった。
【0009】
この発明は、上述した事情に鑑みてなされたものであって、個々の被加工歯車に対して、シェービングカッターの傾斜角度を逐一調節することなく、全ての被加工歯車のバリや打痕を除去することが可能なバリ取り装置およびバリ取り方法を提供することを目的としている。
【0010】
【課題を解決するための手段】
上記目的を達成するために、この発明は、熱処理後の被加工歯車の歯面に形成された打痕やバリを取り除くバリ取り装置であって、被加工歯車をその軸線回りに回転自在に支持する歯車支持機構と、被加工歯車に噛み合わせられる歯形を有するシェービングカッターと、該シェービングカッターをその軸線回りに回転させるカッター回転機構と、前記シェービングカッターを被加工歯車にそのねじれ方向に合わせて噛合可能となるまで傾動させるカッター作動機構とを有して構成され、前記カッター作動機構は、前記被加工歯車に噛み合わせられて回転させられているシェービングカッターを、円弧板状のガイドレールをカムフォロワで案内して周方向へ移動させることで、前記傾動後の位置を中心として傾動方向と同一方向に沿って前記カッターおよび被加工歯車の軸線に直交する軸線回りに所定角度範囲にわたって往復揺動させることを特徴とするバリ取り装置を提案している。
【0011】
この発明に係るバリ取り装置によれば、シェービングカッターと熱処理後の被加工歯車とを噛み合わせた状態でカッター回転機構を作動させ、シェービングカッターをその軸線回りに回転させることにより、歯車支持機構によって回転自在に支持された被加工歯車が、シェービングカッターの回転によってつれ回りさせられながらシェービングカッターによってその歯面を削られる。これにより、歯面に形成されていたバリや打痕が除去されることになる。
【0012】
この場合において、本発明に係るバリ取り装置では、上述したシェービングカッターによる被加工歯車のバリ取り作業の際に、シェービングカッターを該シェービングカッターの軸線および被加工歯車の軸線に直交する軸線回りに往復揺動させることにより、シェービングカッターと被加工歯車との接触位置が、被加工歯車の歯筋の方向に移動させられる。その結果、歯車の歯面の歯筋方向のクラウンに合わせてシェービングカッターが歯面に接触するので、歯面を全面にわたって削ることが可能となり、歯面の端部に形成されているバリを効果的に除去されることになる。
【0013】
請求項2に係る発明は、請求項1記載の発明において、前記シェービングカッターを、被加工歯車の歯のねじれ方向に合わせて傾動させるように、前記シェービングカッターおよび被加工歯車の軸線に直交する軸線回りに回転移動させるモータを具備するバリ取り装置を提案している。
【0014】
この発明に係るバリ取り装置によれば、カッター作動機構を作動させることにより、被加工歯車のねじれ方向に合わせてシェービングカッターを傾けることができる。この場合において、カッター作動機構はモータ駆動によりシェービングカッターを傾けるので、モータに、シェービングカッターの傾角を指令するだけで、作業者が調節作業を行うことなくカッターを適正な角度に傾けることが可能となる。
【0015】
しかも、シェービングカッターによるバリ取り加工の際に、シェービングカッターを所定角度範囲にわたって揺動させるので、カッター作動機構によるシェービングカッターの傾角の設定は厳密に行われる必要がなく、ある程度の角度範囲内に設定されれば済む。したがって、作業者が、被加工歯車毎に行っていた調整作業が不要であり、作業工数の削減およびコストの低減を図ることが可能となる。
【0016】
請求項3に係る発明は、請求項2記載の発明において、前記カッター作動機構のモータが、前記シェービングカッターを往復揺動させるモータであるバリ取り装置を提案している。この発明に係るバリ取り装置によれば、カッター作動機構のモータが、シェービングカッターを往復揺動させるモータであるので、簡易な構造により、被加工歯車のねじれ方向に合わせたシェービングカッターの傾動と、歯面全体にわたる確実なバリ取りとを達成することが可能となる。
【0017】
請求項4に係る発明は、熱処理後の被加工歯車をその軸線回りに回転自在に支持し、被加工歯車に噛み合わせられる歯形を有するシェービングカッターを傾動させ、該被加工歯車に噛み合わせた状態でその軸線回りに回転させるとともに、前記シェービングカッターを、円弧板状のガイドレールをカムフォロワで案内して周方向へ移動させることで、前記傾動後の位置を中心として傾動方向と同一方向に沿って前記シェービングカッターおよび被加工歯車の軸線に直交する軸線回りに、所定角度範囲にわたって往復揺動させるバリ取り方法を提案している。
【0018】
この発明に係るバリ取り方法によれば、被加工歯車にシェービングカッターを噛み合わせた状態で回転させることにより、回転自在に支持された被加工歯車がその軸線回りにつれ回りさせられながら、シェービングカッターとの接触によってバリ取り加工される。この際に、傾動させられたシェービングカッターを、傾動後の位置を中心として傾動方向と同一方向に沿って該シェービングカッターの軸線および被加工歯車の軸線に直交する軸線回りに往復揺動させることにより、クラウニング加工により厚さ方向の中央部で膨らんだ形状の被加工歯車の歯面が全面にわたってシェービングカッターと接触させられ、バリが効果的に除去されることになる。
【0019】
【発明の実施の形態】
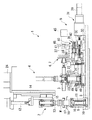
以下、本発明に係るバリ取り装置およびバリ取り方法の一実施形態について、図面を参照しながら説明する。本実施形態に係るバリ取り装置1は、図1に示されるように、被加工歯車であるはすば歯車を有するワークWを垂直軸線回りに回転自在に支持する歯車支持機構2と、該歯車支持機構2に支持されたワークWを削るシェービングカッター3と、該シェービングカッター3をその軸線回りに回転させるカッター回転機構4と、前記シェービングカッター3をワークWに向けて前後進させるカッター前後進機構5と、前記シェービングカッター3を傾動させるカッター傾動機構(カッター作動機構)6と、軸線回りに回転しているシェービングカッター3を、該シェービングカッター3およびワークWの軸線に直交する軸線回りに所定角度範囲にわたって往復揺動させるカッター揺動機構(カッター作動機構)7と具備している。
【0020】
前記歯車支持機構2は、図1および図2に示されるように、ベース8に固定されたホルダ9内に、ベアリング10によって垂直軸線回りに回転自在に支持された歯車支持台11と、該歯車支持台11の上方に配置され、シリンダ12によって上下動可能に設けられたワーククランパ13とを具備している。図中、符号14,15は、ワーククランパ13の上下動を案内するリニアガイドおよびスライダ、符号16は、図示しない昇降機構によって昇降させられるエジェクタプレートを示している。
【0021】
前記歯車支持台11の上部には前記ワークWの内径に嵌合して、ワークWを位置決めするボス部17が設けられている。また、前記ワーククランパ13も前記スライダ15に固定されたホルダ18に垂直軸線回りに回転自在に支持されている。
【0022】
前記シェービングカッター3は、例えば、図3に示されているように、はすば歯車の歯面19に複数の切れ刃溝を付けた形状を有しており、熱処理前のシェービング加工に用いられるよりも切れ味の悪いカッター、例えば、シェービング加工で摩耗したカッターが用いられる。
【0023】
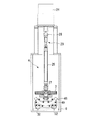
前記カッター回転機構4は、図1および図4に示されているように、後述する揺動ベース21上に固定されたホルダ22内に収容され、鉛直軸線回りに回転自在に支持されるとともに、その上端に前記シェービングカッター3を固定したスピンドルシャフト23と、該スピンドルシャフト23に伝達する回転駆動力を発生するモータ24と、該モータ24と前記スピンドルシャフト23とを連結する連結シャフト25とを具備している。該連結シャフト25とモータ24およびスピンドルシャフト23との間には、それぞれユニバーサルジョイント26,27が配置されている。また、連結シャフト25とユニバーサルジョイント26との間には、スプライン継手28が設けられている。これにより、連結シャフト25とモータ24またはスピンドルシャフト23との相対角度が変化しても、ユニバーサルジョイント26,27をモータ24の回転駆動力をスピンドルシャフト23に伝達することができるようになっている。
【0024】
前記カッター前後進機構5は、水平配置されたボールねじ29と、該ボールねじ29に回転駆動力を付与するモータ30および減速機31と、前記歯車支持機構2に向かって水平に延びるリニアガイド32と、該リニアガイド32に沿って水平方向に移動可能に設けられた第1のスライダ33および第2のスライダ34と、これら第1、第2のスライダ33,34を連結する加圧力伝達手段35とを具備している。
【0025】
前記第1のスライダ33には、前記ボールねじ29に取り付けられているナット36が固定され、モータ30の駆動によってボールねじ29が回転させられると、ナット36がボールねじ29に沿って前後進させられる結果、該ナット36が固定されている第1のスライダ33がナット36とともに前後進させられるようになっている。
【0026】
また、前記加圧力伝達手段35は、第1のスライダ33に固定された第1ブラケット37と、第2のスライダ34に固定された第2ブラケット38と、これらの間に配置された加圧バネ39とから構成されている。図中符号40は、加圧力調節ユニットであり、スリーブ41を回転させることにより、該スリーブ41内の調整バネ42を伸縮させて、第1ブラケット37から第2ブラケット38へ伝達する加圧力を調節することができるようになっている。
【0027】
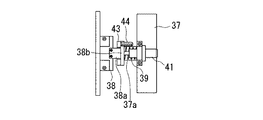
図5は、前記加圧力伝達手段35を上方からみた平面図である。この図5によれば、第1ブラケット37には、連結プレート37aを介して検知プレート43が固定され、第2ブラケット38には、連結プレート38aを介してセンサ固定プレート38bが固定されている。そして、該センサ固定プレート38bには、該センサ固定プレート38bと前記検知プレート43との間の距離が所定距離以上離れた場合に検出信号を出力する近接センサ44が設けられている。これにより、第2ブラケット38に外力が作用して、加圧バネ39が圧縮され、第1ブラケット37に連結された検知プレート43との間の距離が離れた場合には、近接センサ44が作動して、検出信号が出力されるようになっている。
【0028】
前記カッター傾動機構6は、図1に示されるように、回転駆動力を発生するモータ45および減速機46と、該減速機46の出力軸に固定された揺動アーム47と、該揺動アーム47の先端に固定された揺動ベース21と、該揺動ベース21に固定された、減速機46の出力軸を中心とする円弧板状のガイドレール48と、図4に示されるように、該ガイドレール48を半径方向に挟む位置に、周方向に間隔をあけて複数配置され、前記ガイドレール48の表面に接触して該ガイドレール48の周方向への移動を案内するカムフォロワ49とを具備している。
【0029】
前記カッター揺動機構7は、前記カッター傾動機構6と同じ構成部材によって構成され、図示しないコントローラからの指令信号に応じて、モータ45を駆動することにより、シェービングカッター3の傾動後の位置を中心として、傾動方向と同一方向に沿ってシェービングカッター3を予め設定した所定角度範囲内で往復揺動させるように構成されている。
【0030】
このように構成された本実施形態に係るバリ取り装置1の作用について以下に説明する。
熱処理工程においてショットピーニングを施されてバリや打痕が形成されているワークWが、図示しないマニピュレータによって搬送されてくると、図2に示されるように、歯車支持機構2に設けられているエジェクタプレート16が上昇させられて、その上に、搬送されてきたワークWが載置される。
【0031】
ワークWが載置されたエジェクタプレート16は下降させられて、ワークWの内孔が歯車支持台11上部のボス部17に嵌合させられる。また、これとともに、シリンダ12が作動させられてワーククランパ13がリニアガイド14に沿って鉛直方向に下降させられ、ボス部17に嵌合したワークWの上面を押さえる。これにより、歯車支持台11とワーククランパ13との間にワークWが挟まれて固定される。この状態でエジェクタプレート16はさらに下降させられてワークWから離れる。そして、歯車支持台11およびワーククランパ13は、各ホルダ9,18に同一の垂直軸線回りに回転自在に支持されているので、ワークWは垂直軸線回りに回転自在に配され、ワークW側の準備が完了する。
【0032】
次に、カッター傾動機構6が作動させられて、ワークWのねじれ角度およびワークWとシェービングカッター3との交差角度に合わせてワークWにシェービングカッター3が噛合可能となる角度まで、シェービングカッター3が減速機46の出力軸回りに傾動させられる。ここで、減速機46の出力軸の軸線は、ワークWの軸線およびシェービングカッター3の軸線に対して常に直交している。
【0033】
また、この場合に、モータ45および減速機46からの回転駆動力が、連結アーム47および揺動ベース21を揺動させ、該揺動ベース21に固定されているホルダ22ごと傾動させられることによって、シェービングカッター3が傾動させられる。揺動ベース21は、複数のカムフォロワ49によって支持された円弧平板状のガイドレール48により、減速機46の出力軸線回りに回転可能に支持されているので、バリ取り作業においてシェービングカッター3に過大な衝撃力が作用しても、カムフォロワ49とガイドレール48とによってシェービングカッター3がぶれないように安定化させることができる。
【0034】
さらに、カッター回転機構4のモータ24が、シェービングカッター3を固定したスピンドルシャフト23に連結シャフト25、スプライン継手28およびユニバーサルジョイント26,27を介して連結されているので、カッター傾動機構6の作動によりシェービングカッター3の傾角が変更させられても、モータ24の回転力をシェービングカッター3に伝達して、シェービングカッター3を安定して回転させることができる。
【0035】
次に、カッター前後進機構5が作動させられて、上述のようにして傾斜した状態のシェービングカッター3がワークWに向けて前進させられる。具体的には、カッター前後進機構5を構成するモータ30の作動により、減速機31を介してボールねじ29が回転駆動され、ボールねじ29に取り付けられているナット36がワークWの方向に向けて直線移動させられる。これにより、該ナット36に固定されている第1のスライダ33がリニアガイド32に案内されてワークWの方向に直線的に前進させられる。
【0036】
そして、第1のスライダ33と第2のスライダ34とは加圧力伝達手段35によって連結されているので、第1のスライダ33が前進させられると、加圧力伝達手段35を介して第2のスライダ34に加圧力が伝達され、第2のスライダ34も前進移動させられる。
具体的には、第1・第2のスライダ33,34が静止している状態から、第1のスライダ33が前進移動させられると、加圧力伝達手段35の第1・第2ブラケット37,38間に配されている加圧バネ39によって、第2ブラケット38に加圧力が伝達され、第2のスライダ34がリニアガイド32に沿って前進移動させられる。
【0037】
第2のスライダ34には、シェービングカッター3ならびにカッター回転機構4およびカッター傾動機構6が搭載されているので、カッター傾動機構6の作動によりワークWのねじれ角に合わせて傾斜させられたシェービングカッター3が、ワークWと噛み合わせられるまで前進移動させられる。
この場合において、シェービングカッター3とワークWとをより適正に噛み合わせるために、シェービングカッター3とワークWとが接触する時点ではカッター回転機構4が作動させられて、シェービングカッター3が微速回転させられながらワークWに向かって前進移動させられるようになっている。
【0038】
そして、シェービングカッター3がワークWに適正に噛み合わせられ、第1のスライダ33が所定の前進位置まで移動させられると、加圧バネ39による適正な押圧力でシェービングカッター3がワークWに押し付けられる。この状態でカッター回転機構4を作動させ、シェービングカッター3を高速回転させることにより、バリ取り作業が開始される。
【0039】
一方、シェービングカッター3の歯先とワークWの歯先とが突き当たって、両者の噛み合わせが適正に行われない場合には、第1のスライダ33が所定の前進位置まで移動させられるまでの間に、加圧バネ39が圧縮させられて、第1ブラケット37と第2ブラケット38とが近接する。第1ブラケット37には検知プレート43が固定され、第2ブラケット38にはセンサ固定プレート38bが固定されているので、第1ブラケット37と第2ブラケット38とが近接すると、センサ固定プレート38bと検知プレート43との距離は離れ、その距離が所定距離以上離れると、近接センサ44が作動して、シェービングカッター3とワークWとが適正に噛み合っていないことが検出される。そして、この検出信号に基づいて、カッター前後進機構5によるシェービングカッター3の前進移動が後進移動に切り替えられて、シェービングカッター3がワークWから一旦引き離された後に、再度噛み合わせ作業が繰り返される。
【0040】
このようにして、シェービングカッター3がワークWに適正に噛み合わせられると、シェービングカッター3は、加圧バネ39の加圧力によってワークWに押し付けられた状態で、予め設定された所定の速度で回転軸線回りに高速回転させられることにより、ワークWの歯面に存在しているバリや打痕を削り取る。
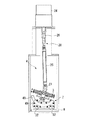
【0041】
そして、この状態で、図6に示されるように、カッター揺動機構7が作動させられることにより、シェービングカッター3が所定の微小角度範囲にわたって往復揺動させられる。すなわち、カッター揺動機構7は、上述したカッター傾動機構6により構成されているので、シェービングカッター3を傾動させたモータ45をさらに作動させることにより、シェービングカッター3が傾動後の位置を中心として往復揺動させられることになる。
【0042】
その結果、シェービングカッター3は、該シェービングカッター3に噛み合っているワークWを歯車支持台11の垂直軸線回りにつれ回りさせながらワークWの歯面上を摺動させられるとともに、ワークWの回転軸線およびシェービングカッター3の回転軸線の両方に直交する水平軸線回りに揺動させられることによってワークWの歯面に形成されているクラウンに沿うように移動させられる。したがって、ワークWのクラウンを有する歯面の全体をシェービングカッター3によって摺ることが可能になり、歯面上のあらゆる部分に形成されている打痕や、歯面の端部に形成されがちなショットピーニングによるバリ等を全て擦り取ることができる。
【0043】
バリ取り作業が終了した後には、カッター揺動機構7の作動によるシェービングカッター3の揺動動作が停止され、カッター回転機構4によるシェービングカッター3の回転速度が低下させられるとともに、カッター前後進機構5が作動させられて、シェービングカッター3がワークWから離れる方向に後進移動させられる。この際、カッター傾動機構6の作動により、シェービングカッター3を水平位置まで戻すことにしてもよい。
【0044】
そして、この後に、シリンダ12の作動により、ワーククランパ13が上昇させられて、ワークWの把持状態が解除されるとともに、エジェクタプレート16の上昇によってワークWがボス部17から取り外され、マニピュレータによる搬送が可能な状態となる。
【0045】
このように、本実施形態に係るバリ取り装置1によれば、シェービングカッター3をワークWに噛み合わせて、適当な押圧力で押し付けた状態で回転させながら、シェービングカッターを所定角度範囲内で往復揺動させるので、クラウンを有するワークWの歯面が全体にわたってシェービングカッター3によって摺られ、バリを効率的に除去することができる。
【0046】
また、シェービングカッター3をワークWの回転軸線およびシェービングカッター3の回転軸線の両方に垂直な軸線回りに所定角度範囲にわたって往復揺動させるので、ワークWの歯面のねじれ方向に合わせたシェービングカッター3の傾角の調節を厳密に行う必要がない。したがって、ねじれ角の異なるワークWに対してシェービングカッター3の傾角の調節を行う際における調節作業を簡易に行うことができる。さらに、ワークWの形状が焼き入れ時等に歪み等によってばらつく場合であっても、ワークW毎の傾角の微調整が不要であり、作業時間を大幅に短縮することができる。
【0047】
なお、上記実施形態においては、シェービングカッター3の傾角調節は、カッター傾動機構6を構成するモータ45の作動によって行うので、人手で行う傾角調節作業自体をなくして、作業時間の短縮を図ることができる。
【0048】
【発明の効果】
以上の説明から明らかなように、本発明は以下の効果を奏する。請求項1の発明に係るバリ取り装置によれば、シェービングカッターを熱処理後の被加工歯車に噛み合わせてつれ回り回転させながら往復揺動させることにより、クラウンを有する被加工歯車の歯面全体にシェービングカッターを接触させることができる。その結果、歯面の端面に形成されがちなショットピーニングにより形成されたバリや、歯面の打痕を確実に除去することができるという効果を奏する。
【0049】
請求項2の発明に係るバリ取り装置によれば、モータの作動によりシェービングカッターを被加工歯車のねじれ方向に合わせて傾かせることができるので、ねじれ角の異なる被加工歯車のバリ取り作業を行う際に、そのねじれ方向をモータに指令するだけで足り、傾角調節作業に要していた作業時間を短縮することができるという効果がある。
【0050】
この場合において、本発明のバリ取り装置では、シェービングカッターが、該シェービングカッターおよび被加工歯車の軸線に直交する軸線回りに所定角度範囲にわたって揺動させられるので、シェービングカッターの傾角調節は、比較的簡易で足り、厳密な微調整が不要となる。したがって、熱処理による歪み等によって被加工歯車の歯面形状にばらつきが生じている場合においても、個別に厳密な傾角調節を行う必要がなく、作業時間の短縮を図ることができるという効果を奏する。
【0051】
請求項3の発明に係るバリ取り装置によれば、カッター傾動機構とカッター揺動機構のモータを共通化することにより、簡易な構成で上記効果を達成するバリ取り装置を提供することができる。
【0052】
また、請求項4の発明に係るバリ取り方法によれば、被加工歯車に噛み合わせられたシェービングカッターを所定角度範囲にわたって揺動させながら軸線回りに回転させるだけで、被加工歯車の歯面の歯筋方向全域にわたってシェービングカッターを接触させることができ、その結果、歯面の端面に形成されがちなショットピーニング時のバリや、歯面全体の微細な打痕等を確実に除去することができるという効果を奏する。
【図面の簡単な説明】
【図1】 この発明の一実施形態に係るバリ取り装置の全体構成図を示す、一部を破断した正面図である。
【図2】 図1のバリ取り装置の歯車支持機構を示す一部を破断した正面図である。
【図3】 図1のバリ取り装置を構成するシェービングカッターを部分的に示す斜視図である。
【図4】 図1のバリ取り装置の歯車回転機構を示す側面図である。
【図5】 図1のバリ取り装置の加圧力伝達手段を示す平面図である。
【図6】 図1のバリ取り装置を構成する歯車回転機構のバリ取り作業中の状態を示す側面図である。
【符号の説明】
W ワーク(被加工歯車)
1 バリ取り装置
2 歯車支持機構
3 シェービングカッター(カッター)
4 カッター回転機構
6 カッター傾動機構
7 カッター揺動機構
45 モータ
Claims (4)
- 熱処理後の被加工歯車の歯面に形成された打痕やバリを取り除くバリ取り装置であって、被加工歯車をその軸線回りに回転自在に支持する歯車支持機構と、被加工歯車に噛み合わせられる歯形を有するシェービングカッターと、該シェービングカッターをその軸線回りに回転させるカッター回転機構と、前記シェービングカッターを被加工歯車にそのねじれ方向に合わせて噛合可能となるまで傾動させるカッター作動機構とを有して構成され、前記カッター作動機構は、前記被加工歯車に噛み合わせられて回転させられているシェービングカッターを、円弧板状のガイドレールをカムフォロワで案内して周方向へ移動させることで、前記傾動後の位置を中心として傾動方向と同一方向に沿って前記カッターおよび被加工歯車の軸線に直交する軸線回りに所定角度範囲にわたって往復揺動させることを特徴とするバリ取り装置。
- 前記シェービングカッターを、被加工歯車の歯のねじれ方向に合わせて傾動させるように、前記カッターおよび被加工歯車の軸線に直交する軸線回りに回転移動させるモータを具備する請求項1記載のバリ取り装置。
- 前記カッター作動機構のモータが、前記シェービングカッターを往復揺動させるモータである請求項2記載のバリ取り装置。
- 熱処理後の被加工歯車をその軸線回りに回転自在に支持し、被加工歯車に噛み合わせられる歯形を有するシェービングカッターを傾動させ、該被加工歯車に噛み合わせた状態でその軸線回りに回転させるとともに、前記シェービングカッターを、円弧板状のガイドレールをカムフォロワで案内して周方向へ移動させることで、前記傾動後の位置を中心として傾動方向と同一方向に沿って前記シェービングカッターおよび被加工歯車の軸線に直交する軸線回りに、所定角度範囲にわたって往復揺動させるバリ取り方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001265090A JP4014833B2 (ja) | 2001-08-31 | 2001-08-31 | バリ取り装置およびバリ取り方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001265090A JP4014833B2 (ja) | 2001-08-31 | 2001-08-31 | バリ取り装置およびバリ取り方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2003071633A JP2003071633A (ja) | 2003-03-12 |
| JP4014833B2 true JP4014833B2 (ja) | 2007-11-28 |
Family
ID=19091601
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2001265090A Expired - Fee Related JP4014833B2 (ja) | 2001-08-31 | 2001-08-31 | バリ取り装置およびバリ取り方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4014833B2 (ja) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN107685415A (zh) * | 2017-08-02 | 2018-02-13 | 广州蓝圣智能科技有限公司 | 一种用于注塑件三维空间边缘上毛刺去除的自动化系统 |
| CN107442868B (zh) * | 2017-09-29 | 2023-08-18 | 湖北航嘉麦格纳座椅系统有限公司 | 一种去毛刺机及其剃齿机构 |
| JP7592863B2 (ja) * | 2021-06-09 | 2024-12-02 | 三菱電機株式会社 | バリ取り装置およびバリ取りユニット |
| CN114473078B (zh) * | 2022-02-23 | 2023-04-07 | 重庆聚嘉机械有限公司 | 一种齿轮倒棱装置 |
-
2001
- 2001-08-31 JP JP2001265090A patent/JP4014833B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2003071633A (ja) | 2003-03-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR100865053B1 (ko) | 기어 연삭기, 나사형 연삭휠을 드레싱하는 방법 및가공물을 연삭하는 방법 | |
| JP4901546B2 (ja) | 加工装置 | |
| WO2011114558A1 (ja) | 面取り装置およびそれを具備する歯車加工機 | |
| US20100062689A1 (en) | Working apparatus | |
| JP5192748B2 (ja) | 面取り装置およびそれを具備する歯車加工機 | |
| JP4443039B2 (ja) | 鋸歯を有する加工物を機械加工するための機械 | |
| CN114770235B (zh) | 一种应用刀具刀头造型机对刀具刀头加工的加工方法 | |
| JPH05200625A (ja) | 平歯車を精密に加工するための装置および方法 | |
| JP2003071633A (ja) | バリ取り装置およびバリ取り方法 | |
| CN112453901B (zh) | 一种齿轮磨棱抛光打标一体机及其使用方法 | |
| JP2003145348A (ja) | ギア歯面定位置加工方法及び装置 | |
| KR100862716B1 (ko) | 브로치 커터의 연마 장치 | |
| CN211387226U (zh) | 一种结构改进的内齿轮加工装置 | |
| CN211387239U (zh) | 一种内齿轮加工装置 | |
| JPH08112747A (ja) | 中口径管の端部加工装置 | |
| JPH0994717A (ja) | バリ取り装置およびバリ取り方法 | |
| WO1996026804A1 (en) | Gear finishing device with a helical correction | |
| JP5010421B2 (ja) | 工作物外径面および平面のセンタレス研削方法およびセンタレス研削装置 | |
| JPH10128647A (ja) | バリ取り方法及び該バリ取り方法に使用する研削砥石のバリ取り構造 | |
| US20210187643A1 (en) | Shaving processing method and shaving processing apparatus for gear | |
| JP3517595B2 (ja) | 球面加工方法およびその装置ならびにダミーホルダ | |
| JPH08323524A (ja) | 面取り加工装置 | |
| JP4454850B2 (ja) | 鋸歯を有する加工物を機械加工するための機械 | |
| JP6815913B2 (ja) | ウォーム加工装置、ウォーム加工方法及びウォーム | |
| KR200373282Y1 (ko) | 가공물의 표면 연마장치 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20041215 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20050111 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20050304 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20050802 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20050926 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20060228 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20060428 |
|
| A911 | Transfer of reconsideration by examiner before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20060509 |
|
| A912 | Removal of reconsideration by examiner before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A912 Effective date: 20060630 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20070912 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100921 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4014833 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100921 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110921 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110921 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120921 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120921 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130921 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140921 Year of fee payment: 7 |
|
| LAPS | Cancellation because of no payment of annual fees |