JP4331818B2 - 直管部と湾曲部を有する既設管の更生工法及び帯状体の接続部材 - Google Patents
直管部と湾曲部を有する既設管の更生工法及び帯状体の接続部材 Download PDFInfo
- Publication number
- JP4331818B2 JP4331818B2 JP12234499A JP12234499A JP4331818B2 JP 4331818 B2 JP4331818 B2 JP 4331818B2 JP 12234499 A JP12234499 A JP 12234499A JP 12234499 A JP12234499 A JP 12234499A JP 4331818 B2 JP4331818 B2 JP 4331818B2
- Authority
- JP
- Japan
- Prior art keywords
- strip
- pipe
- existing pipe
- tube
- straight
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images






Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16L—PIPES; JOINTS OR FITTINGS FOR PIPES; SUPPORTS FOR PIPES, CABLES OR PROTECTIVE TUBING; MEANS FOR THERMAL INSULATION IN GENERAL
- F16L55/00—Devices or appurtenances for use in, or in connection with, pipes or pipe systems
- F16L55/16—Devices for covering leaks in pipes or hoses, e.g. hose-menders
- F16L55/162—Devices for covering leaks in pipes or hoses, e.g. hose-menders from inside the pipe
- F16L55/165—Devices for covering leaks in pipes or hoses, e.g. hose-menders from inside the pipe a pipe or flexible liner being inserted in the damaged section
- F16L55/1655—Devices for covering leaks in pipes or hoses, e.g. hose-menders from inside the pipe a pipe or flexible liner being inserted in the damaged section a pipe being formed inside the old pipe by winding strip-material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C53/00—Shaping by bending, folding, twisting, straightening or flattening; Apparatus therefor
- B29C53/56—Winding and joining, e.g. winding spirally
- B29C53/58—Winding and joining, e.g. winding spirally helically
- B29C53/72—Winding and joining, e.g. winding spirally helically using external forming surfaces
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C53/00—Shaping by bending, folding, twisting, straightening or flattening; Apparatus therefor
- B29C53/56—Winding and joining, e.g. winding spirally
- B29C53/58—Winding and joining, e.g. winding spirally helically
- B29C53/78—Winding and joining, e.g. winding spirally helically using profiled sheets or strips
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C63/00—Lining or sheathing, i.e. applying preformed layers or sheathings of plastics; Apparatus therefor
- B29C63/26—Lining or sheathing of internal surfaces
- B29C63/30—Lining or sheathing of internal surfaces using sheet or web-like material
- B29C63/32—Lining or sheathing of internal surfaces using sheet or web-like material by winding helically
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16L—PIPES; JOINTS OR FITTINGS FOR PIPES; SUPPORTS FOR PIPES, CABLES OR PROTECTIVE TUBING; MEANS FOR THERMAL INSULATION IN GENERAL
- F16L11/00—Hoses, i.e. flexible pipes
- F16L11/14—Hoses, i.e. flexible pipes made of rigid material, e.g. metal or hard plastics
- F16L11/16—Hoses, i.e. flexible pipes made of rigid material, e.g. metal or hard plastics wound from profiled strips or bands
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16L—PIPES; JOINTS OR FITTINGS FOR PIPES; SUPPORTS FOR PIPES, CABLES OR PROTECTIVE TUBING; MEANS FOR THERMAL INSULATION IN GENERAL
- F16L9/00—Rigid pipes
- F16L9/16—Rigid pipes wound from sheets or strips, with or without reinforcement
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C53/00—Shaping by bending, folding, twisting, straightening or flattening; Apparatus therefor
- B29C53/56—Winding and joining, e.g. winding spirally
- B29C53/58—Winding and joining, e.g. winding spirally helically
- B29C53/78—Winding and joining, e.g. winding spirally helically using profiled sheets or strips
- B29C53/785—Winding and joining, e.g. winding spirally helically using profiled sheets or strips with reinforcements
Landscapes
- Engineering & Computer Science (AREA)
- General Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Rigid Pipes And Flexible Pipes (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
Description
【発明の属する技術分野】
本発明は、上下水道管及びガス管等の老朽化した既設管の更正工法に関し、特に、直管部と湾曲部を有する既設管の更正工法に関する。
【0002】
【従来の技術】
上下水道及びガス管等として使用される既設管には、古くから金属管やヒューム管が使用されている。このような既設管は、長期の使用によって老朽化し、割れや腐食により漏水するおそれがある。このため、最近では、老朽化した埋設管等の既設管内に合成樹脂管を挿入してライニングすることが行われている。
【0003】
例えば、特公平3−48392号公報に記載されているように、既設管のライニング工法の一つに合成樹脂製の帯状体を螺旋状に巻回することにより形成される螺旋管によって既設管をライニングする方法が知られている。この方法では、既設管ライニング用の帯状体螺旋状に巻回して、螺旋状に巻回された帯状体の隣接する側縁部同士を係合状態とすることにより螺旋管を製造し、製造された螺旋管を既設管内に挿入することにより既設管内面を螺旋管によってライニングするようになっている。
【0004】
上記既設管ライニング用帯状体では、例えば湾曲した既設管に沿って螺旋管を挿通させる場合には、既設管内周面が螺旋管と接触することにより、螺旋管に大きな抵抗力が作用する。このために、螺旋管に順次帯状体が送給されることにより、螺旋管を構成する帯状体に螺旋方向への推進力が作用して、螺旋管には拡径するように力が加わる。これにより、螺旋管を構成している帯状体の幅方向に大きな引張力が作用し、その引張力により帯状体の各側縁部同士の係合状態が解除されて、螺旋管が破損するおそれがある。
【0005】
特に螺旋管が挿入される下水管が湾曲している場合には、下水管内へ挿入される螺旋管が湾曲部分に到達すると、下水管内周面と螺旋管先端部外周面とが接触して、螺旋管には大きな抵抗力が加わる。そして、螺旋管が下水管に沿って湾曲することにより、螺旋管を構成している帯状体には、幅方向に引張力が作用する。
【0006】
そこで、上記の問題を解決するため、特開平8−75042号公報に記載されているように、帯状体同士をジョイナーで接続し、ジョイナーに伸縮機能を持たせる手段が提案されている。
【0007】
即ち、図19に示すように、帯板状(イ)(イ)間に軟質塩化ビニル樹脂製のジョイナー(ロ)を設け、ジョイナー(ロ)の突条(ハ)を帯板状(イ)の凹溝(ニ)に挿入することにより帯板状(イ)(イ)同士を結合して螺旋管を構成し、ジョイナー(ロ)の屈曲変形部(ホ)の変形により既設管(へ)の湾曲に対応できるようにしたものである。
【0008】
【発明が解決しようとする課題】
しかしながら、上記の螺旋管は、既設管の湾曲の曲率が大して大きくない場合には有効であるが、既設管の湾曲の曲率が大きくなると、帯板状の幅を小さくする必要があり、幅の小さな帯板状を使用する結果、施工効率の低下が免れない欠点があった。
【0009】
本発明は上記の従来の既設管の更生工法における課題に着目してなされたものであり、その目的とするところは、従来の既設管の更生工法における課題を解決し、直管部と湾曲部を有する既設管の湾曲部の湾曲の曲率が大きくなっても、帯板状の幅を小さくする必要はなく、施工効率の低下の恐れのない直管部と湾曲部を有する既設管の更生工法を提供することを目的とする。
【0010】
【課題を解決するための手段】
請求項1記載の本発明の直管部と湾曲部を有する既設管の更生工法は、幅方向の両端部に接合部が形成されている既設管ライニング用の帯状体を既設管内に挿入する工程と、帯状体を既設管内において螺旋状に巻回し、隣接する帯状体の接合部同志を相互に嵌合することにより螺旋管とする工程とを含む既設管の更生工法であって、直管部と湾曲部を有する既設管の直管部内に帯状体を挿入し、帯状体を直管部内において螺旋状に巻回し螺旋管とする工程と、直管部と湾曲部との境界部付近において、直管部における螺旋管の帯状体を切断する工程と、既設管の湾曲部に幅方向へ伸長し得るように形成された伸縮部を有する湾曲部用の帯状体を挿入し、湾曲部用の帯状体を螺旋状に巻回し螺旋管とする工程と、直管部における螺旋管の帯状体の切断端と湾曲部の螺旋管の湾曲部用の帯状体の端部とを接続する工程とを含むことを特徴とするものである。
【0011】
又、請求項2記載の本発明の直管部と湾曲部を有する既設管の更生工法は、幅方向の両端部に接合部が形成されている既設管ライニング用の帯状体を既設管内に挿入する工程と、帯状体を既設管内において螺旋状に巻回し、隣接する帯状体の接合部同志を相互に嵌合することにより螺旋管とする工程とを含む既設管の更生工法であって、直管部と湾曲部を有する既設管の湾曲部に幅方向へ伸長し得るように形成された伸縮部を有する湾曲部用の帯状体を挿入し、湾曲部用の帯状体を螺旋状に巻回し螺旋管とする工程と、湾曲部における螺旋管の帯状体を切断する工程と、湾曲部と直線部との境界部付近において、
湾曲部における螺旋管の帯状体の切断端と直線部の螺旋管の湾曲部用の帯状体の端部とを接続する工程と、既設管の直管部内に帯状体を挿入し、帯状体を直管部内において螺旋状に巻回し螺旋管とする工程とを含むことを特徴とするものである。
【0012】
又、請求項3記載の本発明の直管部と湾曲部を有する既設管の更生工法は、請求項1又は請求項2記載の直管部と湾曲部を有する既設管の更生工法において、直管部内に形成した螺旋管を拡径させる工程と、湾曲部内に形成した螺旋管を拡径させる工程とを包むことを特徴とするものである。
【0013】
又、請求項4記載の本発明の直管部と湾曲部を有する既設管の更生工法は、請求項1乃至請求項3のいずれか1項記載の直管部と湾曲部を有する既設管の更生工法において、既設管ライニング用の帯状体が幅方向の両端部に接合部が形成されている主帯状部材と、螺旋状に巻回された際に隣接する主帯状部材の接合部と嵌合する嵌合部材とからなることを特徴とするものである。
【0015】
本発明において、帯状体は、塩化ビニル樹脂、ポリエチレン、ポリプロピレン、ポリカーボネート、ポリエステル、或いは、これらの樹脂をガラス繊維で補強した所謂FRTP等の材料により、押出成形等により一体成形される。
【0016】
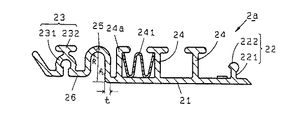
本発明において、伸縮部を有する湾曲部用の帯状体としては、幅方向に「波形」や「山形」等の湾曲した形状部分を有するものとか、スライド機構が設けられたもの等、幅方向に伸縮し得るように形成された伸縮部を備えたものが使用できる。伸縮部の大きさは特に限定されず、ライニングすべき既設管の内径、曲げ角度、帯状体の材料強度等によって適宜選定すればよく、例えば既設管の内径500mm、曲げ角度10度の場合には、図6に示すように、高さ(h)12mm、肉厚(t)2mm(基板と同様)、半径(R)4mm程度が適当である。湾曲部用の帯状体に設けられる伸縮部の個数は1個でもよく複数個でもよい。
【0017】
本発明においは、既設管の直管部と湾曲部との境界部付近において、直管部内の螺旋管の帯状体の切断端と湾曲部内の螺旋管の帯状体の端部との接続する箇所は、直管部内の螺旋管の帯状体の切断端と湾曲部内の螺旋管の帯状体の端部とに引張力を大して受けない箇所、即ち、直管部と湾曲部との境界部付近において湾曲部の若干手前が好ましい。例えば、口径1000mmの螺旋管の場合には、湾曲部の50cm〜1m程度手前が好ましい。
【0018】
直管部内の螺旋管の帯状体の切断端と湾曲部内の螺旋管の帯状体の端部との接続する手段としては、特に限定されないが、例えば、バット融着してもよく、或いは、一方に受け部を設け、他方を受け部に差し込んで接合するようにしてもよく、境界部材の両側に短杆状挿入部材が設けられた接続部材を使用し、接続部材の短杆状挿入部材を帯状体の補強リブ間に挿入するようにしてもよい。
【0019】
直管部内の螺旋管の帯状体と湾曲部内の帯状体との断面形状の違いによる開口部が生じる場合には、開口部をエポキシ系接着剤等により充填して閉塞すればよい。
【0020】
既設管の湾曲部が終了した箇所から再度直管部が存在する場合には、湾曲部と直管部との境界部付近において、湾曲部内の螺旋管の帯状体を切断し、切断端に直管部内の螺旋管の帯状体を接続し、同様に直管部内を帯状体による螺旋管により直管部をライニング施工すればよい。
【0021】
請求項5記載の接続部材の材質としては、硬質塩化ビニル樹脂、ポリエチレン、ポリプロピレン、ポリカーボネート等の合成樹脂やステンレス鋼、アルミニウム、銅等の金属が使用できる。
【0022】
(作用)
請求項1記載の本発明の直管部と湾曲部を有する既設管の更生工法においては、直管部と湾曲部を有する既設管の直管部内に帯状体を挿入し、帯状体を直管部内において螺旋状に巻回し螺旋管とする工程と、直管部と湾曲部との境界部付近において、直管部における螺旋管の帯状体を切断する工程と、既設管の湾曲部に幅方向へ伸長し得るように形成された伸縮部を有する湾曲部用の帯状体を挿入し、湾曲部用の帯状体を螺旋状に巻回し螺旋管とする工程と、直管部における螺旋管の帯状体の切断端と湾曲部の螺旋管の湾曲部用の帯状体の端部とを接続する工程とを含むものであるから、湾曲部においては、帯状体に引張力が作用しても、湾曲部用主帯状部材の各伸縮部が幅方向へと広がった状態になり、湾曲部用主帯状部材が幅方向へと伸長して帯状体に作用する引張力が吸収される。その結果、既設管を湾曲部の湾曲の曲率が大きい場合にも各伸縮部の変形により対応できる。
【0023】
請求項2記載の本発明の直管部と湾曲部を有する既設管の更生工法においては、直管部と湾曲部を有する既設管の湾曲部に幅方向へ伸長し得るように形成された伸縮部を有する湾曲部用の帯状体を挿入し、湾曲部用の帯状体を螺旋状に巻回し螺旋管とする工程と、湾曲部における螺旋管の帯状体を切断する工程と、湾曲部と直線部との境界部付近において、湾曲部における螺旋管の帯状体の切断端と直線部の螺旋管の湾曲部用の帯状体の端部とを接続する工程と、既設管の直管部内に帯状体を挿入し、帯状体を直管部内において螺旋状に巻回し螺旋管とする工程とを含むものであるから、湾曲部においては、帯状体に引張力が作用しても、湾曲部用主帯状部材の各伸縮部が幅方向へと広がった状態になり、湾曲部用主帯状部材が幅方向へと伸長して帯状体に作用する引張力が吸収される。その結果、既設管を湾曲部の湾曲の曲率が大きい場合にも各伸縮部の変形により対応できる。
【0024】
又、請求項3記載の本発明の直管部と湾曲部を有する既設管の更生工法においては、直管部内に形成した螺旋管を拡径させる工程と、湾曲部内に形成した螺旋管を拡径させる工程とを包むものであるから、既設管の直管部内はもとより湾曲部内をも断面縮小の少ないライニングを行うことができる。
【0025】
又、請求項4記載の本発明の直管部と湾曲部を有する既設管の更生工法においては、既設管ライニング用の帯状体が幅方向の両端部に接合部が形成されている主帯状部材と、螺旋状に巻回された際に隣接する主帯状部材の接合部と嵌合する嵌合部材とからなるものであるから、嵌合部材の幅を拡大することにより帯状体の幅を拡大することができる。
【0027】
【発明の実施の形態】
本発明の実施の形態を図面をもって詳細に説明する。
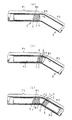
図1(a)(b)(c)は、本発明更生工法の一実施態様を工程順に示す説明図である。
【0028】
図1(a)において、Pは本発明更生工法により更生される既設管であり、P1は既設管Pの直管部、P2は湾曲部、P3は直管部である。
R1は直管部P1内に設けられた螺旋管であり、螺旋管R1は図2に示す既設管ライニング用帯状体1を螺旋状に巻回し、隣接する帯状体1の接合部同士が接合されることにより形成されている。
図2に示す既設管ライニング用の帯状体1は塩化ビニル樹脂を使用して押出成形法により製せられたものであり、帯板状の基板11の両側端から適当な距離を隔てて一方の接合部である凸条12と他方の接合部である凹条13が設けられ、凸条12は支柱部121と先端の断面半円形の挿入部122とからなり、凹条13は断面半円形状に形成された被挿入部131とフランジ部132とからなる。基板11の中央部には2本のT形補強リブ14が立設されている。
【0029】
被挿入部131付近に段部15が設けられ、段部15の開始部から被挿入部131の中心迄の距離L2は基板11の一端から凸条12の中心までの距離L1とほぼ等しくされ、帯状体1を巻回し、隣り合う2本の帯状体1、1の一方の帯状体1の凸条12を他方の帯状体1の凹条13に挿入した場合に、凸条12が設けられた一端付近が段部15に嵌合されるようになっている。
【0030】
本発明工法においては、図1(a)に示すように、図2に示す既設管ライニング用帯状体1を螺旋状に巻回し、隣接する帯状体1、1の一方の帯状体1の凹条13の被挿入部131内に他方の帯状体1の凸条12を挿入嵌合することによりライニング管R1を構成する。
【0031】
本発明更生工法においては、図1(a)に示すように、既設管Pの直管部P1内に螺旋管R1を設けた後、図1(b)に示すように、既設管Pの直管部P1と湾曲部P2との境界部付近において、螺旋管R1の帯状体1の端部を切断し、湾曲部P2に湾曲部用の帯状体2を挿入し、螺旋管R1の帯状体1の切断端に螺旋管R2の湾曲部用の帯状体2の端部と接合する。
【0032】
即ち、螺旋管R2は図3に示す湾曲部用の帯状体2を螺旋状に巻回し、隣接す帯状体2、2の接合部同士を接合することにより構成する。
【0033】
図3に示す湾曲部用の帯状体2は塩化ビニル樹脂を使用して押出成形法により製せられたものであり、帯板状2の基板21の両側端から適当な距離を隔てて一方の接合部である凸条22と他方の接合部である凹条23が設けられ、凸条22は支柱部221と先端の断面半円形の挿入部222とからなり、凹条23は断面半円形状に形成された被挿入部231とフランジ部232とからなる。基板11の中央部には2本のT形補強リブ24が立設されると共に山形に屈曲した伸縮部25が設けられている。
【0034】
被挿入部231から伸縮部25付近に段部26が設けられ、伸縮部25から被挿入部231の中心迄の距離L4は基板21の一端から凸条22の中心までの距離L3とほぼ等しくされ、帯状体2を巻回し、図4に示すように、隣り合う2本の帯状体2、2の一方の帯状体2の凸条22を他方の帯状体2の凹条23に挿入した場合に、凸条22が設けられた一端付近が段部26に嵌合されるようになっている。
【0035】
螺旋管R2は図3に示す湾曲部用の帯状体2を螺旋状に巻回し、隣接する帯状体2、2の一方の帯状体2の凸条22を他方の帯状体2の凹条23に挿入することにより隣接する帯状体2、2同士が接合されて形成されている。
【0036】
螺旋管R1の帯状体1の切断端に螺旋管R2の湾曲部用の帯状体2の端部と接合は、図5に示す接続部材3を使用する。図5に示す接続部材3は硬質塩化ビニル樹脂製の境界部材31の両側に短杆状挿入部材32が突設されて構成されている。境界部材31は帯状体2の断面形状と似た形状であって、帯状体2の中央部のT形補強リブ24を除いた形状を備えている。
【0037】
螺旋管R1の帯状体1の端部と螺旋管R2の湾曲部用の帯状体2の端部とは接続部材3の挿入部材32、32の一端を帯状体1の凸条13と補強リブ14の間及び2本の補強リブ14、14の間に挿入し、挿入部材32、32の他端を螺旋管R2の湾曲部用の帯状体2の伸縮部25の壁と補強リブ24の間及び2本の補強リブ24、24の間に挿入することにより接続される。
【0038】
螺旋管R1の帯状体1の端部と螺旋管R2の湾曲部用の帯状体2の端部との間には接続部材3の境界部材31が挟まれる。境界部材31は帯状体2の断面形状と似た形状であるので、殆ど目立たない。
【0039】
本発明更生工法においては、図1(b)に示すように、既設管Pの湾曲部P2内に螺旋管R2を設けた後、図1(c)に示すように、既設管Pの湾曲部P2と直管部P3との境界部付近において、螺旋管R2の湾曲部用の帯状体2の余剰端部を切断し、切断端に螺旋管R3の帯状体1の端部とを接続する。
【0040】
螺旋管R3は螺旋管R1と同様に図2に示す既設管ライニング用帯状体1を螺旋状に巻回し、隣接する帯状体1、1の一方の帯状体1の凸条12を他方の帯状体1の凹条13に挿入することにより接合して構成する。
【0041】
螺旋管R2の湾曲部用の帯状体2の端部と螺旋管R3の帯状体1の端部との接続は図5に示す接続部材3を使用する。
【0042】
図に示す本発明の更生工法においては、叙上のように、既設管Pの直管部P1と湾曲部P2との境界部付近において、ライニング管R1の螺旋管R1の帯状体1を切断し、切断端に伸縮部25を有する湾曲部用の帯状体2を接続し、湾曲部P2においては、湾曲部用の帯状体2を螺旋状に巻回し、隣接する帯状体2、2の一方の帯状体2の凹条23内に他方の帯状体2の凸条23を挿入嵌合することによりに螺旋管R2とするものであるから、湾曲部P2においては、帯状体2に引張力が作用しても、帯状体2の各伸縮部25が幅方向へと広がった状態になり、帯状体2が幅方向へと伸長して帯状体1に作用する引張力が吸収される。その結果、既設管Pの湾曲部P2の湾曲の曲率が大きい場合にも各伸縮部25の変形により対応できる。
尚、本発明工法において、帯状体1、2を巻回する方法は、特開平6−143420号公報記載の方法によればよい。
【0043】
図6は湾曲部用の帯状体の他の一例を示す断面図であり、図6に示す帯状体2aはT形補強リブ24の他に断面逆L形の補強リブ24a、24aが立設され、補強リブ24a、24a間には断面W形の鋼製補強材241が挿入されている。
【0044】
図7は湾曲部用の帯状体の他の一例を示す断面図であり、図7に示す帯状体2bにおいては、屈曲された伸縮部の代わりにスライド可能な伸縮部が設けられたものである。即ち、帯状体2bは2枚の部材211、212とからなり、一方の部材211の一端には矢形の挿入部213が設けられ、他方の部材212の一端には二股状嵌合部214が設けられ、嵌合部214の開口部内側に抜け止め215が突設されている。伸縮部は二股状嵌合部214内に挿入部213がスライド可能に挿入されて構成されている。
【0045】
図8は接続部材の他の一例を示す斜視図である。図8に示す接続部材4aにおいては、挿入部材42の両端にテーパー部421を設けて挿入し易いようになっているものである。挿入部材42には抜け止め防止のゴムバンドを嵌めてもよい。
【0046】
図9は、既設管Pの直管部P1、P3の螺旋管R1、R3に使用する帯状体の他の一例を示す断面図である。図9に示す帯状体1aにおいては、主帯状部材11aと嵌合部材12aとからなる。
主帯状部材11aは図10に拡大して示すように、帯板状の基板111の両側端から適当な距離を隔てて接合部である凹条112が設けられ、凹条112は断面半円形状に形成された被挿入部1121とフランジ部1122とからなる。基板11の中央部には2本の逆L形補強リブ113、113が立設され、補強リブ113、113間には断面W形の鋼製補強材1131が挿入されている。被挿入部1121付近に段部116が設けられている。
【0047】
嵌合部材12aは図11に拡大して示すように、基板121の両側端から適当な距離を隔てて2条の凸条122、122が立設されている。凸条122は支柱部1221と、支柱部1221の先端に配設された断面半円形の挿入部1222とからなる。基板121の中央部には補強リブ123が立設されている。124は基板121の上面に貼着されたシール材である。
【0048】
図9に示す帯状体1aにより螺旋管とするには、主帯状部材11aを湾曲し、主帯状部材11aの凹条112内に嵌合部材12aの凸条122を挿入することにより形成する。
【0049】
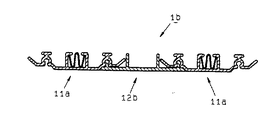
図12は、既設管Pの直管部P1、P3の螺旋管R1、R3に使用する帯状体の更に異なる他の一例を示す断面図である。図12に示す帯状体1bにおいては、図10に示す主帯状部材11aと図13に示す嵌合部材12bとからなる。
図13にすように、嵌合部材12bは幅広の基板121の中央部には2本の補強リブ123、123が立設されている以外は図11に示す嵌合部材12aと同様であるので、その他の部分の説明を省略する。
【0050】
図14は既設管Pの湾曲部P2の螺旋管R2に使用する帯状体の他の一例を示す断面図である。
図14に示す帯状体2aは図15に示す主帯状部材21aと図11に示す嵌合部材12aとから構成されている。
【0051】
図15に示す主帯状部材21aは帯板状の基板211の両側端付近の凹条212と逆L形補強リブ213との間に基板211を屈曲することにより形成した伸縮部213が設けられている以外は図10に示す主帯状部材11aと同様であるので、その他の部分の説明を省略する。
【0052】
図16は既設管Pの湾曲部P2の螺旋管R2に使用する帯状体の更に異なる他の一例を示す断面図である。
図16に示す帯状体2bは図15に示す主帯状部材21aと図17に示す嵌合部材12cとからなる。
【0053】
図17に示す嵌合部材12cは基板121の中央部に立設された補強リブ123の先端に断面三角状の頭部1231が設けられている以外は図11に示す嵌合部材12aと同様であるので、その他の部分の説明を省略する。
【0054】
図18(a)〜(h)は、本発明更生工法の他の一実施態様を工程順に示す説明図である。
図18(a)〜(h)において、Pは本発明工法により更生される既設管であり、P1は既設管Pの直管部、P2は湾曲部、P3は直管部である。
【0055】
まず、図18(a)に示すように、既設管Pの直管部P1内にて、図2に示す既設ライニング用帯状体1を供給しつつ螺旋状に巻回しつつ、自走式製管機5を隣接する帯状体1の接合部間にまたがるように周回させて、その接合部同士を接合させることにより、既設管Pの直管部P1の内径よりも若干小さい外径を有する螺旋管を形成する。
【0056】
次に、図18(b)に示すように、自走式製管機5の周回を一旦停止させ、その自走式製管機5に帯状体1のみを強制供給することにより、自走式製管機5に極く近接する部分を残して、既設管Pの直管部P1の内径と同じ外径を有するまで拡径させるようにして、拡径した螺旋管R1′を形成して、既設管Pの直管部P1内に密接させる。
【0057】
次に、18(c)に示すように、既設管Pの湾曲部P2の境界部の手前約50cm〜1mの地点にて、帯状体1の端部を切断し、図3に示す湾曲部用の帯状体2を供給して接続し、設管Pの湾曲部P2内にて、帯状体2を供給しつつ螺旋状に巻回しつつ、自走式製管機5を隣接する帯状体2の接合部間にまたがるように1〜2回周回させて、その接合部同士を接合させることにより、既設管Pの湾曲部P2の内径よりも若干小さい外径を有する螺旋管を形成する。
【0058】
次に、図18(d)に示すように、自走式製管機5の周回を一旦停止させ、その自走式製管機5に帯状体2のみを強制供給することにより、自走式製管機5に極く近接する部分を残して、既設管Pの直管部P2の内径と同じ外径を有するまで拡径させるようにして、1〜2周回分の拡径した螺旋管R2′を形成して、既設管Pの湾曲部P2内に密接させていく。
【0059】
1〜2周回分の拡径した螺旋管R2′を形成するのは、湾曲部の拡径時に管に偏芯した力が働くために、拡径部を短く確保しながら行う方が十分に拡径できるからである。
同様にして、図18(e)及び図18(f)に示すように、順次拡径した螺旋管R2′を形成して、既設管Pの湾曲部P2内に密接させていく。
【0060】
次に、18(g)に示すように、既設管Pの湾曲部P2の境界部の後方約1mの地点にて、帯状体2の端部を切断し、図2に示す直管部用の帯状体1を供給して接続し、設管Pの直管部P3内にて、帯状体1を供給しつつ螺旋状に巻回しつつ、自走式製管機5を隣接する帯状体1の接合部間にまたがるように周回させて、その接合部同士を接合させることにより、既設管Pの直管部P3の内径よりも若干小さい外径を有する螺旋管を形成する。
【0061】
更に、図18(h)に示すように、自走式製管機5の周回を一旦停止させ、その自走式製管機5に帯状体1のみを強制供給することにより、自走式製管機5に極く近接する部分を残して、既設管Pの直管部P3の内径と同じ外径を有するまで拡径させるようにして、拡径した螺旋管R3′を形成して、既設管Pの湾曲部P3内に密接させる。
【0062】
上記の例では、小さめの螺旋管の形成とその拡径を逐次行ったが、同時に行うようにしてもよい。同時に行う場合には、自走式製管機5の周回線速度よりも帯状体の供給速度を若干速くなるようにするとよい。
以上説明したように、この実施ょ形態の場合には、既設管の直管部内はもとより湾曲部内をも拡径した螺旋管により断面縮小の少ないライニングを行うことができる。
【0063】
以上、本発明の実施の形態を図により説明したが、本発明の具体的な構成は図示の実施の形態に限定されるものではなく、本発明の趣旨を逸脱しない範囲の設計変更は本発明に含まれる。
【0064】
【発明の効果】
請求項1記載の本発明の直管部と湾曲部を有する既設管の更生工法においては、湾曲部において、帯状体に引張力が作用しても、湾曲部用主帯状部材の各伸縮部が幅方向へと広がった状態になり、湾曲部用主帯状部材が幅方向へと伸長して帯状体に作用する引張力が吸収される。その結果、既設管を湾曲部の湾曲の曲率が大きい場合にも各伸縮部の変形により対応できる。従って、既設管の湾曲部の湾曲の曲率が大きくなっても、帯板状の幅を小さくする必要はなく、施工効率の低下の恐れはない。
【0065】
又、請求項2記載の本発明の直管部と湾曲部を有する既設管の更生工法においては、湾曲部において、帯状体に引張力が作用しても、湾曲部用主帯状部材の各伸縮部が幅方向へと広がった状態になり、湾曲部用主帯状部材が幅方向へと伸長して帯状体に作用する引張力が吸収される。その結果、既設管を湾曲部の湾曲の曲率が大きい場合にも各伸縮部の変形により対応できる。従って、既設管の湾曲部の湾曲の曲率が大きくなっても、帯板状の幅を小さくする必要はなく、施工効率の低下の恐れはない。
【0066】
又、請求項3記載の本発明の直管部と湾曲部を有する既設管の更生工法においては、既設管の直管部内はもとより湾曲部内をも拡径した螺旋管により断面縮小の少ないライニングを行うことができる。
【0067】
又、請求項4記載の本発明の直管部と湾曲部を有する既設管の更生工法においては、嵌合部材の幅を拡大縮小することにより帯状体の幅を拡大縮小することができるので、既設管の湾曲部の湾曲の曲率の大きさにより対応できる。即ち、湾曲部の湾曲の曲率が小さい場合には、嵌合部材の幅を拡大することにより帯状体の幅を拡大すればよく、湾曲部の湾曲の曲率が大きい場合には、嵌合部材の幅を縮小することにより帯状体の幅を縮小すればよい。
【図面の簡単な説明】
【図1】(a)(b)(c)は本発明の既設管の更生工法の一実施態様を工程順に示す説明図。
【図2】既設管の直管部に使用する帯状体の一例を示す断面図。
【図3】既設管の湾曲部に使用する帯状体の一例を示す断面図。
【図4】図3に示す帯状体の接合状態を示す断面図。
【図5】帯状体の接続に使用する接続部材の一例を示す斜視図。
【図6】既設管の湾曲部に使用する帯状体の他の一例を示す断面図。
【図7】既設管の湾曲部に使用する帯状体の更に異なる他の一例を示す断面図。
【図8】帯状体の接続に使用する接続部材の他の一例を示す斜視図。
【図9】既設管の直管部に使用する帯状体の他の一例を示す断面図。
【図10】図9に示す帯状体に使用する主帯状部材の一例を示す断面図。
【図11】図9に示す帯状体に使用する嵌合部材の一例を示す断面図。
【図12】既設管の直管部に使用する帯状体の更に異なる他の一例を示す断面図。
【図13】図12に示す帯状体に使用する嵌合部材の他の一例を示す断面図。
【図14】既設管の湾曲部に使用する帯状体の更に異なる他の一例を示す断面図。
【図15】図12に示す帯状体に使用する主帯状部材を拡大して示す断面図。
【図16】既設管の湾曲部に使用する帯状体の更に異なる他の一例を示す断面図。
【図17】図16に示す帯状体に使用する嵌合部材をを拡大して示す断面図。
【図18】(a)〜(h)は本発明の既設管の更生工法の他の一実施態様を工程順に示す説明図。
【図19】従来の更生工法の実施態様を示す断面図。
【符号の説明】
P 既設管
P1、P3 直管部
P2 湾曲部
R1、R2、R3 螺旋管
R1′、R2′、R3′拡径した螺旋管
1、1a、1b 帯状体
11 基板
12、13 接合部
13 補強リブ
2、2a、2b 帯状体
21 基板
22、23 接合部
23 補強リブ
25、214 伸縮部
231 補強材
3 接続部材
31 境界部材
32 挿入部材
Claims (4)
- 幅方向の両端部に接合部が形成されている既設管ライニング用の帯状体を既設管内に挿入する工程と、帯状体を既設管内において螺旋状に巻回し、隣接する帯状体の接合部同志を相互に嵌合することにより螺旋管とする工程とを含む既設管の更生工法であって、直管部と湾曲部を有する既設管の直管部内に帯状体を挿入し、帯状体を直管部内において螺旋状に巻回し螺旋管とする工程と、直管部と湾曲部との境界部付近において、直管部における螺旋管の帯状体を切断する工程と、既設管の湾曲部に幅方向へ伸長し得るように形成された伸縮部を有する湾曲部用の帯状体を挿入し、湾曲部用の帯状体を螺旋状に巻回し螺旋管とする工程と、直管部における螺旋管の帯状体の切断端と湾曲部の螺旋管の湾曲部用の帯状体の端部とを接続する工程とを含むことを特徴とする直管部と湾曲部を有する既設管の更生工法。
- 幅方向の両端部に接合部が形成されている既設管ライニング用の帯状体を既設管内に挿入する工程と、帯状体を既設管内において螺旋状に巻回し、隣接する帯状体の接合部同志を相互に嵌合することにより螺旋管とする工程とを含む既設管の更生工法であって、直管部と湾曲部を有する既設管の湾曲部に幅方向へ伸長し得るように形成された伸縮部を有する湾曲部用の帯状体を挿入し、湾曲部用の帯状体を螺旋状に巻回し螺旋管とする工程と、湾曲部における螺旋管の帯状体を切断する工程と、湾曲部と直線部との境界部付近において、湾曲部における螺旋管の帯状体の切断端と直線部の螺旋管の湾曲部用の帯状体の端部とを接続する工程と、既設管の直管部内に帯状体を挿入し、帯状体を直管部内において螺旋状に巻回し螺旋管とする工程とを含むことを特徴とする直管部と湾曲部を有する既設管の更生工法。
- 直管部内に形成した螺旋管を拡径させる工程と、湾曲部内に形成した螺旋管を拡径させる工程とを包むことを特徴とする請求項1又は請求項2に記載の直管部と湾曲部を有する既設管の更生工法。
- 既設管ライニング用の帯状体が幅方向の両端部に接合部が形成されている主帯状部材と、螺旋状に巻回された際に隣接する主帯状部材の接合部と嵌合する嵌合部材とからなることを特徴とする請求項1乃至請求項3のいずれか1項に記載の直管部と湾曲部を有する既設管の更生工法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP12234499A JP4331818B2 (ja) | 1998-08-10 | 1999-04-28 | 直管部と湾曲部を有する既設管の更生工法及び帯状体の接続部材 |
Applications Claiming Priority (7)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP22597998 | 1998-08-10 | ||
| JP30104298 | 1998-10-22 | ||
| JP11-587 | 1999-01-05 | ||
| JP10-301042 | 1999-01-05 | ||
| JP10-225979 | 1999-01-05 | ||
| JP58799 | 1999-01-05 | ||
| JP12234499A JP4331818B2 (ja) | 1998-08-10 | 1999-04-28 | 直管部と湾曲部を有する既設管の更生工法及び帯状体の接続部材 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2000254970A JP2000254970A (ja) | 2000-09-19 |
| JP4331818B2 true JP4331818B2 (ja) | 2009-09-16 |
Family
ID=27453210
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP12234499A Expired - Lifetime JP4331818B2 (ja) | 1998-08-10 | 1999-04-28 | 直管部と湾曲部を有する既設管の更生工法及び帯状体の接続部材 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4331818B2 (ja) |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4527872B2 (ja) * | 2000-11-16 | 2010-08-18 | 積水化学工業株式会社 | 管渠内面ライニング用部材及びその製造方法 |
| JP3702390B2 (ja) * | 2002-10-08 | 2005-10-05 | 株式会社大阪防水建設社 | 管の内面ライニング工法 |
| JP4805093B2 (ja) * | 2006-10-25 | 2011-11-02 | 積水化学工業株式会社 | 既設管の更生方法 |
| JP2008307784A (ja) * | 2007-06-14 | 2008-12-25 | Sekisui Chem Co Ltd | 既設管ライニング用帯状体及びライニング方法 |
| JP5286183B2 (ja) * | 2009-07-27 | 2013-09-11 | 積水化学工業株式会社 | 更生管の製管方法 |
| JP5703093B2 (ja) * | 2011-03-30 | 2015-04-15 | 積水化学工業株式会社 | プロファイル |
| EP2739453B1 (en) * | 2011-08-05 | 2019-02-06 | Elegant Technical Solutions Pty Limited | Method for controlling creep in spirally expandable profile |
| JP6783611B2 (ja) * | 2016-09-30 | 2020-11-11 | 積水化学工業株式会社 | 螺旋管形成用帯状部材 |
| JP6755784B2 (ja) * | 2016-11-25 | 2020-09-16 | 積水化学工業株式会社 | 更生管路構造およびライニング用帯状部材 |
| RU2721104C1 (ru) * | 2017-03-01 | 2020-05-15 | Секисуй Кемикал Ко., Лтд. | Полосовой элемент для спиральной трубы и способ восстановления существующей трубы |
| JP7211897B2 (ja) * | 2019-05-30 | 2023-01-24 | 積水化学工業株式会社 | 既設管状体の更生方法及び更生構造 |
| JP7412232B2 (ja) * | 2020-03-11 | 2024-01-12 | 積水化学工業株式会社 | 螺旋管用帯状部材及び螺旋管 |
-
1999
- 1999-04-28 JP JP12234499A patent/JP4331818B2/ja not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| JP2000254970A (ja) | 2000-09-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5162499B2 (ja) | 波形合成樹脂管の接続構造および該接続構造に用いる波形合成樹脂管 | |
| JP4805093B2 (ja) | 既設管の更生方法 | |
| JP2000254970A (ja) | 直管部と湾曲部を有する既設管の更生工法及び帯状体の接続部材 | |
| JPH06143420A (ja) | 既設管ライニング用帯状体 | |
| JP3779037B2 (ja) | 既設管ライニング用帯状体 | |
| JP6010437B2 (ja) | 既設管更生用帯状部材 | |
| JP3694129B2 (ja) | 螺旋管用補強材と、それを用いた螺旋管および既設管のライニング方法 | |
| JPH06190922A (ja) | 既設管のライニング工法 | |
| JP4495268B2 (ja) | ライニング管の接続方法及びライニング管接続部材 | |
| JP3644828B2 (ja) | 螺旋管形成用帯状部材及び既設管のライニング方法 | |
| JP3749603B2 (ja) | 既設管ライニング用帯状体 | |
| JP3199492B2 (ja) | 既設管ライニング用螺旋管 | |
| JP4037558B2 (ja) | 螺旋管形成用帯状部材 | |
| JP2946012B2 (ja) | 湾曲管の内張り施工法 | |
| JP4540162B2 (ja) | 空洞構造体曲がり部の覆工施工法 | |
| JP2602636B2 (ja) | 既設管のライニング工法 | |
| JP3436987B2 (ja) | シールド工法における二次覆工方法 | |
| JP2000205451A (ja) | 曲折部を有する既設管の更生工法 | |
| JP2693124B2 (ja) | 既設管のライニング工法 | |
| JPH0413152Y2 (ja) | ||
| JPH06143419A (ja) | 既設管ライニング用帯状体 | |
| JP2016164456A (ja) | 管路更生用管及びその製造方法、管路構造 | |
| JP2001221383A (ja) | 螺旋管形成用帯状体の接続部材 | |
| JP2000055245A (ja) | 螺旋管の製造方法 | |
| JPH05302688A (ja) | 既設管ライニング用螺旋管の案内部材 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20060221 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20070928 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20071031 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20071212 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20090527 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20090619 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120626 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120626 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130626 Year of fee payment: 4 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313114 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| EXPY | Cancellation because of completion of term |