JP4620211B2 - 断熱化粧材及び断熱化粧部材 - Google Patents
断熱化粧材及び断熱化粧部材 Download PDFInfo
- Publication number
- JP4620211B2 JP4620211B2 JP2000096477A JP2000096477A JP4620211B2 JP 4620211 B2 JP4620211 B2 JP 4620211B2 JP 2000096477 A JP2000096477 A JP 2000096477A JP 2000096477 A JP2000096477 A JP 2000096477A JP 4620211 B2 JP4620211 B2 JP 4620211B2
- Authority
- JP
- Japan
- Prior art keywords
- layer
- heat
- powder
- heat insulating
- sheet
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images


Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02A—TECHNOLOGIES FOR ADAPTATION TO CLIMATE CHANGE
- Y02A30/00—Adapting or protecting infrastructure or their operation
- Y02A30/24—Structural elements or technologies for improving thermal insulation
- Y02A30/242—Slab shaped vacuum insulation
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02B—CLIMATE CHANGE MITIGATION TECHNOLOGIES RELATED TO BUILDINGS, e.g. HOUSING, HOUSE APPLIANCES OR RELATED END-USER APPLICATIONS
- Y02B80/00—Architectural or constructional elements improving the thermal performance of buildings
- Y02B80/10—Insulation, e.g. vacuum or aerogel insulation
Landscapes
- Building Environments (AREA)
- Vehicle Interior And Exterior Ornaments, Soundproofing, And Insulation (AREA)
- Thermal Insulation (AREA)
- Laminated Bodies (AREA)
Description
【発明の属する技術分野】
本発明は、建築物、建具、及び乗り物等の内装や外装に用いられる断熱化粧材と、それを金属等の基材に積層して得られる断熱化粧部材に関する。
【0002】
【従来の技術】
従来より、扉や壁等として、金属基材や無機質基材等の表面を、天然木等の絵柄や色調に化粧することが、上記の如き各種用途で使用されている。この様な、場合、例えば、樹脂シートに印刷等で装飾処理を施したシート状の化粧材を、金属等の基材に貼着し積層して化粧部材としている。
【0003】
ところで、基材が特に鉄、アルミニウム等の金属の場合には、化粧部材の熱伝導率が高くなる為、夏期の冷房や冬季の暖房時に、保冷や保温の断熱効果が不十分となったり、室内暖房時に結露が生じたり、或いは日光に当たって加熱され熱膨張による反りが生じたりする、問題があった。
そこで従来の断熱化粧材や断熱化粧部材では、断熱の為に硬質ウレタンフォーム等の断熱材からなる断熱層を設けた構成とする事が主流であった。
【0004】
【発明が解決しようとする課題】
しかし、近年の地球温暖化防止、オゾン層破壊などの環境問題から、ウレタンフォームの発泡にフロンガスを用いると共に、その低熱伝導を利用した断熱材は徐々に好まれなくなってきた。また、代替フロンガスとして近年水発泡タイプの硬質ウレタンフォームが用いられてきたが、断熱性は従来のものから比べて劣るものであった。
【0005】
そこで、本発明の課題は、金属等の基材に積層しても、保冷や保温等の優れた断熱効果が得られ、反りや結露を生じない様にできる上、フロンガスを使用しないで済む断熱化粧材と、それを用いて得られる断熱化粧部材を提供することである。
【0006】
【課題を解決するための手段】
上記課題を解決するために、本発明の断熱化粧材では、化粧層の裏側に断熱層が設けられてなり、該断熱層は粉体が真空包装されてなる断熱層であって、且つ前記粉体が透気性シート同士の固定部により複数の小室に区画された内包に包まれ、更に前記内包の外側を気体遮断性シートからなる外包で包み真空包装してなる構成とした。
【0007】
この様な構成とする事で、断熱層にはウレタンフォームを使用しないので、地球環境上問題となるフロンガスを使用せずに、保冷や保温の断熱性能が得られる。しかも、断熱層に用いる真空包装中の粉体は、内側が透気性シートで内包し且つ外側は気体遮断性シートで外包してあるので、断熱層を、その内部を真空引きして作成する時に、内側の透気性シートによって粉体が舞うのを抑え、製造も容易な化粧材となる。また、粉体も同時に真空吸引されてしまうのを防げ、粉体の減量による断熱性能低下も無い。
【0008】
また、本発明の断熱化粧材は、上記構成に於いて更に、透気性シートの透気度が0.01〜1000s/100cm3 である構成とする。
【0009】
この様な透気度の透気性シートを使用する事で、真空吸引を阻害する事なく粉体が舞うのを確実の抑える事ができる。
【0010】
また、本発明の断熱化粧部材は、上記いずれかの断熱化粧材が、その裏側面で直接又はその他の層を介して、基材に積層されてなる構成とした。
【0011】
この様な構成とする事で、上述断熱化粧材で延べた効果が得られる。そして、例えば、冬季の暖房等によって起こる結露や反りの問題等を防げる。
【0012】
【発明の実施の形態】
以下、図面を参照しながら、本発明の実施の形態を説明する。
【0013】
概要:
先ず、図1の断面図で、本発明の断熱化粧材の基本的な構成を説明する。図に例示する如く、本発明の断熱化粧材Sは、化粧層1の裏側に断熱層2が設けられ、その断熱層2は粉体3が真空包装された構造で、しかもその真空包装は粉体3が透気性シート4により内包され更に、その外側を気体遮断性シート5で外包された構造となっている、断熱化粧材である。
また、図9(A)の断面図でその一形態を例示する如く、本発明の断熱化粧部材Dは、本発明の断熱化粧材Sが、その裏側(すなわち断熱層2側)面で、直接又はその他の層(同図では接着剤層7)を介して、金属等からなる基材8に積層された構成の化粧部材である。
【0014】
断熱化粧材:
以下、先ず断熱化粧材の化粧層から順に更に詳述する。
【0015】
〔化粧層〕
化粧層1は、断熱層2の上側に、直接、又は接着剤層等の他の層を介して積層される。或いは、この化粧層1の下側に、直接、又は接着剤層等の他の層を介して、断熱層2を積層する。
【0016】
化粧層1は、例えば図2及び図3の断面図で示す各種形態例の断熱化粧材Sの様に、化粧層1の構成要素として基材シート11を用いることができる。基材シートは、通常、厚さ20〜200μm程度である。基材シート自体で所望の意匠外観を表現できれば、基材シートをそのまま化粧層として用いることができるが、通常は、基材シートに対して装飾処理を施したものを化粧層とする。
【0017】
(基材シート)
基材シート11としては、例えば、ポリエチレン、ポリプロピレン、ポリメチルペンテン、エチレン−プロピレン共重合体、エチレン−プロピレン−ブテン共重合体、エチレン−ビニルアルコール共重合体、エチレン−酢酸ビニル共重合体等のポリオレフィン系樹脂、ポリ(メタ)アクリル酸メチル、ポリ(メタ)アクリル酸エチル、ポリ(メタ)アクリル酸ブチル、(メタ)アクリル酸エチル−(メタ)アクリル酸ブチル共重合体、(メタ)アクリル酸メチル−スチレン共重合体、(メタ)アクリル酸メチル−(メタ)アクリル酸ブチル−(メタ)アクリル酸−2−ヒドロキシエチル共重合体等のアクリル樹脂(ここで、(メタ)アクリルとは、アクリル又はメタクリルの意味で用いる。)、ポリエチレンテレフタレート、ポリブチレンテレフタレート等のポリエステル樹脂、塩化ビニル樹脂、ナイロン、ABS(アクリロニトリル−ブタジエン−スチレン共重合体)、ポリスチレン等の樹脂、ガラス繊維、石綿、チタン酸カリウム繊維、アルミナ繊維、シリカ繊維、炭素繊維等の無機質繊維、ポリエステル繊維、ビニロン繊維等の有機樹脂繊維等の織布又は不織布等が挙げられる。また、これらの単層の他、2層以上の積層体を基材シートとして用いることもできる。
【0018】
(装飾処理)
基材シートに対する装飾処理としては、化粧シートに於ける従来公知のもので良く、特に制限は無い。例えば、基材シート表面に絵柄層、金属薄膜層等を形成したり、基材シート表面に凹凸模様を施したり、或いは基材シートが樹脂の場合には、染料、顔料等の着色剤を練り込んだり、或いはこれらの組み合わせとする。或いは、また別の第二の基材シートにそれらの装飾処理を施したものを、(第一の)基材シートに積層する事で(第一の)基材シートを装飾処理する事もある。
【0019】
ここで、特に化粧層の各種形態例を主体に例示した図2及び図3で例示する各種断熱化粧材Sを参照しながら、化粧層1に於いて基材シート11に対して行う各種装飾処理の例を説明する。
【0020】
図2(A)の断熱化粧材Sは、化粧層1の裏側に本発明特有の断熱層2が積層された構成のものであるが、図2(A)に於ける化粧層1は、着色剤添加による装飾処理の例であり、樹脂シート等からなる基材シート11に対して、その内部に着色剤aが練り込み等によって添加され着色されて、基材シート11自体が化粧層1自体となった例である。
【0021】
次に、図2(B)に示す断熱化粧材Sに於ける化粧層1は、基材シート11に対する装飾処理として、基材シート11の表側に絵柄層12が印刷等で形成された例である。
【0022】
次に、図2(C)に示す断熱化粧材Sに於ける化粧層1は、図2(B)において、装飾処理として、絵柄層12の形成の代わりに、エンボス加工等によって凹凸模様13が基材シート11の表側に形成された例である。
【0023】
次に、図2(D)に示す断熱化粧材Sに於ける化粧層1は、図2(C)において、装飾処理として、更に、凹凸模様13の凹部内部にワイピング加工等によって着色部14が形成され例である。
【0024】
次に、図3の断面図で例示する断熱化粧材Sに於ける化粧層1は、図2(B)において、装飾処理として、更に、絵柄層12が形成された基材シート11の表側面に、表面保護層15が形成された例である。
【0025】
前記着色剤aとしては、チタン白、亜鉛華、弁柄、朱、群青、コバルトブルー、チタン黄、黄鉛、カーボンブラック等の無機顔料、イソインドリノン、ハンザイエロー、キナクリドン、パーマネントレッド4R、フタロシアニンブルー、インダスレンブルーRS、アニリンブラック等の有機顔料(或いは染料も含む)、アルミニウム、真鍮等の箔粉からなる金属顔料(或いは染料も含む)、二酸化チタン被覆雲母、塩基性炭酸鉛等の箔粉からなる真珠光沢(パール)顔料等がある。これらは、粉末或いは鱗片状箔片として添加、分散せしめられる。
【0026】
また、絵柄層12は、印刷法、手描き等によって形成する。印刷法としては、例えば、グラビア印刷、オフセット印刷、シルクスクリーン印刷、転写シートからの転写印刷等の公知の印刷法によってインキにて絵柄(模様)を形成する。絵柄が全面ベタ柄の場合は、グラビアコート、ロールコート等の公知の塗工法によって塗料で形成する事もできる。
絵柄層の形成に用いるインキ(或いは)塗料としては、バインダーの樹脂として、例えば、塩素化ポリエチレン、塩素化ポリプロピレン等の塩素化ポリオレフィン、ポリエステル樹脂、ウレタン樹脂、アクリル樹脂、酢酸ビニル樹脂、塩化ビニル−酢酸ビニル共重合体、セルロース樹脂等を、1種又は2種以上の混合物として用いる。これに前記列挙した様な公知の着色剤を1種又は2種以上添加した物を用いる。
絵柄は、木目絵柄、石目絵柄、布目絵柄、皮絞絵柄、タイル貼り絵柄、煉瓦積み絵柄、幾何学図形、文字、記号、或いは全面ベタ柄等である。
【0027】
一方、金属薄膜層は、アルミニウム、クロム、金、銀、銅等の金属を用い、真空蒸着法、スパッタリング法等の公知の成膜法で成膜し形成する。該金属薄膜層は、全面に設けても、或いは、部分的に、例えばパターン状に設けてもよい。
【0028】
凹凸模様13を形成するには、エンボス加工により形成するのが、特に熱可塑性樹脂からなる基材シートの場合には代表的であるが、ヘアライン加工等のその他の方法も可能である。エンボス加工は、基材シートを加熱軟化させ、エンボス版で加圧、賦形し、冷却固定するもので、公知の枚葉、或いは輪転式のエンボス機が用いられる。
【0029】
凹凸模様としては、木目導管溝、石板表面凹凸(花崗岩劈開面等)、布表面テクスチュア、梨地、砂目、ヘアライン、万線条溝、煉瓦積又はタイル貼りの目地溝等がある。
【0030】
更に必要に応じて、凹凸模様の凹部に公知のワイピング法(特公昭58−14312号公報等参照)によって、着色インキを充填して着色部14を形成することもできる。着色インキは前記絵柄層に用いたインキと同様の物を使用することができる。但し、耐磨耗性の点で、2液硬化型ウレタン樹脂をバインダーの樹脂とする物が好ましい。
【0031】
更に必要に応じ、前記絵柄層の上に表面保護や塗装感や艶調整等の装飾処理のための表面保護層15を形成することもできる。表面保護層は、例えば、アクリル樹脂系の塗料(又はインキ)の塗工(又は印刷)で形成することができる。
また、表面保護層は、単層の他に複層であっても良い。例えば図示は省略するが、アクリル系等の不織布からなる不織布層と、その上の塗膜層とからなる表面保護層とする。不織布層は、アクリル樹脂等の樹脂の溶液又は分散液等からなる接着剤で積層し、その上から表面保護層として、アクリル樹脂等の樹脂を用いた塗膜層を塗工形成すれば良い。不織布層は表面強度の向上、塗装適性の向上等の為に用いる。
【0032】
なお、上記不織布或いは織布としては、例えば、硝子繊維、石綿、チタン酸カリウム繊維、アルミナ繊維、シリカ繊維、炭素繊維などの無機質繊維、アクリル繊維、ポリエステル繊維、ビニロン繊維などの有機樹脂繊維などを用いることができる。
【0033】
また、上記塗膜層等の表面保護層、前記基材シート、絵柄層中には、耐候(光)を付与するために、ベンゾトリアゾール系、ベンゾフェノン系、シアノアクリレート系、微粒子酸化セリウム、微粒子酸化亜鉛等の各種の紫外線吸収剤、及び/又はヒンダードアミン系ラジカル捕捉剤等の光安定剤を添加することもできる。
【0034】
〔断熱層〕
断熱層2は、外界から熱が伝導してくるのを遮断して、断熱層の下側に位置させる金属等の基材〔例えば図9(A)の断熱化粧部材Dに於ける基材8等〕が熱伝導により昇温或いは冷却されるのを防止するために設けられる層である。断熱層としては、一般的には化粧層側から基材側へ(なお、この逆方向もある)の熱伝導、輻射及び対流による熱移動を抑制することが可能なものであれば、基本的にはいずれでも良い。しかし、近年の地球温暖化防止の観点等から、特に高断熱のものがより好ましい。また、オゾン層保護の観点から、従来のウレタンフォームの様に、フロンガスを発泡等に利用する事も避けるべきである。そこで、本発明では、真空断熱技術を用いる事で、フロンガスを使用せずに優れた断熱性を呈する真空断熱材を開発し、これを断熱層に採用した。すなわち、該真空断熱材は粉体を真空包装した構造であり、しかも真空包装は、図1で示す如く、透気性シート4からなる内包と気体遮断性シート5からなる外包との多重構造として、粉体3は内包及び外包によって二重に包装されている構造とした。
以上の様な多重構造の包装体から断熱層を構成することで、包装体の内部を真空引きして断熱層とする時に、内側の透気性シートで粉体が舞って真空吸引されてしまうのを防げる。従って、製造が容易な化粧材或いは化粧部材となり、粉体の減量による断熱性能低下も無い。また、断熱層に例えば繊維質シート等を採用する場合に比べて、断熱性能は良好となる。
【0035】
(粉体)
断熱層に使用する粉体3としては、基本的には特に制限は無い。粉体を内包及び外包からなる多重構造の包装体で真空包装した構造とする事で、相応の良好な断熱性が得られる。
但し、使用する粉体としては、平均粒径が1〜5μmで、且つ嵩比重が0.1〜0.3のものが良好な断熱性能上、ヒートブリッジ(局所的な熱伝達の短絡)を起こし難く好ましい。平均粒径が1μm未満であると、断熱層作成時の粉体のハンドリングの問題等の点で好ましくない。逆に、平均粒径が5μmを超えると、通常の真空包材と真空ポンプを用いて容易に実現できる真空度(絶対圧)である1.3kPa(旧単位10Torrの換算値)程度の真空度に於ける平均自由工程を超えてしまい、熱の対流が発生してしまう為に好ましくない。また、嵩比重が0.1未満となると、粉体自体の製造上のハンドリングの難易度が上がってしまい、また嵩比重が0.3を超えると、断熱層内で芯材となる粉体自体のヒートブリッジの影響度が増して断熱性が悪くなる。
【0036】
なお、粉体の平均粒径はあまり大きくしない方が、平均自由工程の観点から良いのは、次の様な理由による。
【0037】
すなわち、断熱層を真空包装体で作るとは言っても、或る程度の空気は内部に残留する。そして、空気を通しての熱伝達は、分子の熱拡散の寄与は小さいが、空気全体が流体として振る舞い対流することによる寄与は大である。したがって、空気の断熱性を高める為には、粉体の粒子間の空隙に残留する空気が流体として振る舞えなくなる程度の真空度が必要となる。その為に、粉体の粒子間の間隙の寸法が、空気の平均自由工程以下になることが必要となるからである。
【0038】
ここで更に、図4を参照しながら、粒子サイズと平均自由工程の関係を説明する。最も単純な例として、粉体が球状粒子だと仮定し、この粉体を最密充填した場合に於ける空隙の大きさと粒径の関係を考察してみる。図4は、真球の粉体3a、3b、3cが(平面上で)最密充填された状態を示す。これら粉体同士の間に形成される空隙9の寸法を、空隙9の差し渡し長Labだとすると、Labは、三角比から、粉体の半径(=直径/2)がaのとき、
【0039】
Lab=〔(3)1/2 −1〕×a
【0040】
となり、仮に粉体の半径がa=10/2=5μmとすると、
【0041】
となり、粒径10μm(半径5μm)の粉体では、差し渡し長Labは3.7μmで粒径の約1/3となる事が分かる。なお、ここでの考察は、全ての粉体が一つの完全な真球から成り且つ全ての粉体が同一粒径を有する場合である。実際に用いる粉体は、粉体が完全な真球でなかったり、多数の小粒子が結合した構造体であったり、或る粒径の粉体により小さい粒径の粉体が混ざっていたりする等して、最密充填に於ける空隙の大きさは、これと異なってくる。例えば、小さい粒径の粉体が混ざっていれば、空隙の寸法はより小さくなる。
【0043】
そして、代表的には上記の差し渡し長Labのサイズが、空気の平均自由工程のサイズ以下となる様な、粉体の粒径とすれば良い事になる。なお、空気の平均自由工程は、いわゆる常温、常圧〔20℃、100kPa(旧単位で1気圧)程度〕の場合で0.1μm程度であるが、圧力と反比例しして真空度が増す(絶対圧が低下)と増大する。
以上の様に粒子サイズと平均自由工程は関連し、そして、粉体の平均粒径を5μm以下とすると断熱性の点で好ましい結果が得られる。
【0044】
ところで、本発明で用いる粉体は無機物、有機物のいずれでも良い。また、粉体は中空、中実のいずでも良い。但し、中実よりは中空の方が断熱性の点で好ましい。粉体としては、例えば、シリカ、中空ビーズ等が使用できる。また、シリカは、多数の微小粒子が凝集し該微小粒子間に空隙を有する凝集体からなる粒子を利用できる。なお、中空ビーズは球形状の中空体の総称であり、バルーンとも呼ばれる。中空ビーズの隔壁は無機質材料又は樹脂等の有機質材料からなり、中空ビーズの内部は、空気、窒素、二酸化炭素、アルゴン、ブタン等の気体が充填されているか、或いは真空となっている。
また、粉体はその表面を、例えばシランカップリング剤で疎水化処理する等、公知の表面処理がされたものでも良い。
【0045】
なお、粉体の形状としては、球状、不定形等、基本的には特に制限は無い。例えば、中空ビーズの場合でも、その形状は完全な球形でも良いし、回転楕円体、正多面体、或いはこれらの多少歪んだ形状であっても良い。但し、平均粒径が特に大きい場合、不定形よりは好ましくは球状の方が良い。不定形で大粒径の粉体は、内包や外包を傷付けて真空度を損ない事もあるからである。
【0046】
なお、無機系の中空ビーズとしては、原料としてケイ酸ソーダ系ガラスを用いたものがあるが、耐水性等に優れたアルミケイ酸ガラス系或いはホウケイ酸ソーダガラス系等の多成分系ガラスからなるものが好ましい。その他、シラスや黒曜石等の天然火山性ガラス系等を原料にした中空ビーズ等もある。
【0047】
また、有機系の中空ビーズとしては、例えば、ポリエチレン(高密度、中密度又は低密度)、ポリプロピレン、ポリメチルペンテン等のポリオレフィン系樹脂や、ポリ塩化ビニリデン、ポリアクリロニトリル、ポリフッ化ビニリデン等を隔壁に使用したもの等が挙げられる。
【0048】
なお、中実の粉体としては、アクリル樹脂、ポリアミド樹脂、ポリエステル樹脂等からなる有機系ビーズ、或いは、アルミナ、硝子、シリカ等からなる無機系ビーズもある。
【0049】
(透気性シート)
透気性シート4は、上記した粉体を真空包装して断熱層とする際に使用する内側の包装体を構成する。透気性シート4で粉体を内包する事によって、断熱層を真空吸引して作成する時に、粉体が舞ってしまい真空吸引と同時に吸引されてしまうのを防げる。従って、製造が容易となり、また、粉体の減量による断熱性能低下も無い。特に嵩比重が1よりも小さい粉体の場合には舞い易いので、透気性シートの使用は効果的である。内包を構成する透気性シートには、真空吸引は阻害せずに粉体を内包内に止め得るものであれば特に制限は無い。好ましい透気性の目安としては、透気度が0.01〜1000s/100cm3 の範囲に入るシートが良い。透気度が、0.01未満であると、透気性が良すぎて真空引きの時に粉体が舞い易い。一方、透気度が1000を超えると、透気性が悪すぎて内包の内部を十分に真空引き出来ないし、また真空引きに長時間を要し生産性が低下する。
【0050】
以上の様な透気性シートとしては、例えば、ガラス繊維、石綿、チタン酸カリウム繊維、アルミナ繊維、シリカ繊維、炭素繊維等の無機質繊維、ポリエステル繊維、ビニロン繊維等の有機樹脂繊維等の織布又は不織布、或いは紙、或いは紙や樹脂シートに、小孔を針等で穿設したもの等を使用する。なお、樹脂シートの樹脂としては、前述化粧層の基材シートで列記した如き樹脂等が挙げられる。
【0051】
(気体遮断性シート)
一方、気体遮断性シート5としては、その内部を真空に保てる様なものであれば、特に制限は無い。例えば、気体遮断性シートとしては、ポリエチレンテレフタレート、ポリブチレンテレフタレート、ポリ塩化ビニル、ポリ塩化ビニリデン、ポリスチレン、ポリアクリロニトリル、ポリエチレン、ポリプロピレン等の樹脂シートの片面或いは両面に、アルミニウム、シリカ等からなる気体遮断性の薄膜を真空蒸着等で形成したシートを使用できる。また、断熱性は低下するが、アルミニウム等の金属箔、或いは金属箔を上記の如き樹脂シート等に貼り合わせた積層体等も使用できる。
【0052】
内包と透気性シートと外包とする気体遮断性シートとで粉体を包装するには、先ず、内包とする透気性シートで作った袋等の包装体と、外包とする気体遮断性シートで作った袋等の包装体とを用意し、前記内包とする包装体に粉体を入れて封止して内包とした後、その内包を外包とする包装体に入れて(外包の内側と内包の外側との間の空間から)真空引きした後密閉して外包とすれば良い。こうすれば、内包の内部も真空状態となり、粉体が内包及び外包で二重に包装された真空包装体からなる断熱層が得られる。
【0053】
図5に例示する包装体6は、透気性シート4或いは気体遮断性シート5からなる包装体の一例として、一辺に開口部21を有する袋状のものを示す。開口部21の内側には熱可塑性樹脂等からなる感熱接着剤をヒートシール層22として施してあり、開口部から内容物(内包の場合は粉体、外包の場合は密閉済み等とした内包)を入れた後、感熱接着剤を熱融着させて開口部を密閉することができる。なお、包装体の形状は、用途に合った形状とすれば良い。
なおもちろんだが、外包の場合は、開口部の完全密閉は真空引き完了後である。
【0054】
なお、包装体6は最初から袋状では無くても良い。二方が開口部となった円筒状のシートに内容物を入れた後、両端の開口部を熱融着等で密閉しても良い。或いは、二枚のシートの間に粉体を挟んで、四方を熱融着等で密閉する等しても良い。
【0055】
なお、気体遮断シートによって維持される断熱層の真空度は、もちろん高い(値は小さい)方が断熱性の点で好ましいが、真空度としては特に制限は無い。それは、常圧に比較して減圧状態となっていれば、その真空度に応じた相応の断熱効果が得られるからである。例えば、真空度は1.3kPa(旧単位10Torrの換算値)程度とすれば良い。
【0056】
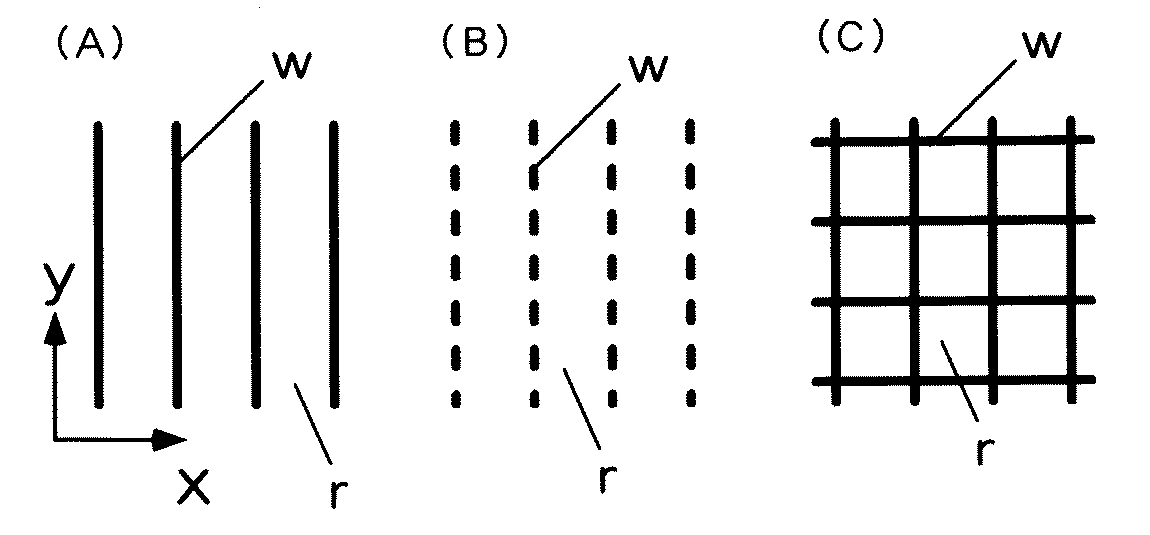
また、断熱層は、図6の断面図、及び図7(A)〜図7(C)の平面図で例示する如く、内部の粉体を、固定部wによって複数の小室rで区画しても良い。小室rは、粉体(の集合)を区画するのが目的であるから、少なくとも内包に於いて設ければ良い。この様な小室に区画された断熱層とする事で、断熱層の可撓性が不足する場合に、固定部wで増大した可撓性によって、断熱層全体としての可撓性を向上させる事ができる。例えば、断熱性化粧材を二次元曲面に貼着する場合等である〔図9(B)参照〕。また、断熱層内部で粉体が動き回る場合、それも防げる。
小室r及び固定部wの平面視形状は任意である。但し、壁部wは断熱性が低下しているので、なるべく面積的に少ない方が良い。これら形状は、必要な可撓性の方向性(例えば1方向のみ、2方向)を考慮した形状とすれば良い。例えば、図7(A)及び図7(B)ではX方向の可撓性が向上し、図7(C)ではX及びY方向の可撓性が向上する。また、図7(CBの如く、固定部wは点線状、或いは点状(スポット状)等と連続線状で無くても良い。
なお、小室同士は連通していても、連通していなくても良い。真空引きは透気性シートによって確保されるからである。内包を小室に区画するには、図7(A)の様な線状であれば、区画後に粉体を入れても良いが、図7(C)の様な格子状等では、粉体を包装体に入れた後、熱プレス等によって区画する等すれば良い。そしてその後、内包を外包に入れて真空引きすれば良い。
また、固定部wにて、上下の透気性シートを接触或いは接近させるには、当該部分に公知の熱可塑性樹脂等からなるヒートシール層を印刷等でパターン状に形成したりして熱融着部としておき、これを(間に粉体がある場合は粉体も含めて)熱融着させたりすれば良い。
【0057】
〔接着剤層〕
また、本発明の断熱化粧材は、図8で例示する断熱化粧材Sの如く、化粧層1と断熱層2との積層には必要に応じ適宜、接着剤層16を介して積層しても良い。接着剤層に用いる接着剤は、用途に応じ、アクリル樹脂、ポリアミド等の熱可塑性樹脂、2液硬化型ウレタン樹脂、2液硬化型エポキシ樹脂等の硬化性樹脂等の従来公知の接着剤を使用すれば良い。なお、接着剤層はロールコート、フローコート、スプレーコート等の公知の塗工法等で形成すれば良い。
【0058】
〔裏面接着剤層〕
また、図示は省略するが、本発明の断熱化粧材は、その裏面側に、被着体となる基材に積層させる為の裏面接着剤層、或いは接着性を向上する為のプライマー層を設けた構成としても良い。裏面接着剤層は、基材の材質等の用途に応じ、ポリアミド等の熱可塑性樹脂、2液硬化型ウレタン樹脂等の硬化性樹脂等の従来公知の接着剤、プライマー剤を使用すれば良い。形成は、グラビア印刷、ロールコート等の公知の印刷又は塗工法で形成すれば良い。なお、図9(A)の断面図で例示する断熱化粧部材Dにおける接着剤層7は、この裏面接着剤層によってもたらされる場合もある。
【0059】
断熱化粧部材:
本発明の断熱化粧部材は、図9(A)の断面図、及び図9(B)の斜視図で例示する断熱化粧部材Dの如く、上述した本発明の断熱化粧材Sが、(化粧層側を表側に断熱層側を裏側にして)金属等の基材8の表面に、直接又は他の層を介して積層した構成の部材である。該他の層は、例えば図9(A)及び(B)の如き接着剤層7である。一方、図9(B)で例示する断熱化粧部材Dは、柱状乃至は板状の基材8で、互いに角が曲面で連結する3側面に、断熱化粧材Sを、ラッピング加工法等によって、回り込む様にして貼着して積層した部材である。
そして、本発明の断熱化粧部材では、基材上に積層する断熱化粧材Sによって、基材に断熱効果及び表面装飾効果が付与される。なお、この様な部材は、例えば、基材が板状の場合では壁面材の内装建材等になる。
なお、既に目的用途に設置済みの基材(部材)に対しては、上述本発明の断熱化粧材を施工現場で貼着して積層すれば、該基材に断熱効果及び表面装飾効果が付与した本発明の断熱化粧部材とすることができる。
【0060】
〔基材〕
上記基材8、或いは前述本発明の断熱化粧材の被着体としての基材としては、形状、材質に特に制限は無い。基材の形状としては、例えば、中空或いは中実の平板、湾曲した凸面板等の板、円柱、多角柱等の角柱等の形状からなる基材を用いる事ができる。基材の材質としては、例えば、金属、木材、セラミックス、セメント等の無機窯業系、樹脂等が用いられるが、特に本発明が効果を奏するのは、元来それ自体が高熱伝導率の金属の場合である。金属としては、鉄、又は炭素鋼、ステンレス鋼等の鉄合金、アルミニウム又はジュラルミン等のアルミニウム合金、銅、真鍮、チタン等が挙げらける。
【0061】
〔積層法〕
基材に対して断熱化粧材を貼着して積層するには、基材の形状等に応じた従来公知の積層方法を採用すればよい。例えば、基材の外側に、接着剤を全面塗布して接着剤層を形成した後、本発明の断熱化粧材を、該断熱化粧材の裏面(化粧層に対して断熱層側の面)で貼着させることにより積層すれば良い。
【0062】
積層方法の具体的としては、例えば▲1▼接着剤層を間に介して板状の基材に加圧ローラーで加圧して積層する方法、▲2▼特公昭61−5895号公報、特公平3−2666号公報等に記載される様に、円柱、多角柱等の柱状体の基材の長軸方向に、断熱化粧材を間に接着剤層を介して供給しつつ、複数の向きの異なるローラーにより、柱状体を構成する複数の側面に順次断熱化粧材を加圧接着して積層してゆく、所謂ラッピング加工方法である。
【0063】
〔接着剤層〕
断熱化粧材Sと基材8間に接着剤層7を設ける場合、該接着剤層7としては、断熱化粧材を基材に接着できるものであれば、特に制限はない。例えば、2液硬化型ウレタン樹脂系、2液硬化型エポキシ樹脂系等の2液(反応)硬化型接着剤、熱硬化型ポリエステル系、フェノール樹脂系接着剤等の熱硬化性接着剤、ポリ酢酸ビニル系、アクリル樹脂系、ポリエチレン系接着剤等の熱可塑性接着剤等が挙げられる。これら接着剤は、断熱化粧材側、基材側、或いはこれら両方に施せば良い。
【0064】
断熱化粧材及び部材の用途:
本発明の断熱化粧材及び断熱化粧部材は、各種の内装材、又は外装材として用いられる。例えば、屋根、外壁、戸袋、窓枠、ルーフデッキ、バルコニー、フェンス、門扉、扉枠等の建築物又は建具の外装部材、回縁、幅木、手摺、室内扉、室内壁、間仕切り等の建築部材又は建具等の内装部材、自動車、電車、船舶、航空機等の乗物の外装材及び内装材等が挙げられる。
【0065】
【実施例】
以下、本発明を実施例及び比較例により更に説明する。
【0066】
〔実施例1〕
図8に示す如く、化粧層1の裏面に、粉体を内包及び外包で包み真空包装した断熱層2を、接着剤層16を介して積層した構成の断熱化粧材Sを、次の様にして作成した。
【0067】
化粧層1として、先ず、厚さ80μmの着色された(メタ)アクリル酸エステル樹脂シートからなる(第一の)基材シートの片面に、バインダーの樹脂にアクリル樹脂と塩化ビニル−酢酸ビニル共重合体との8対2質量比の混合樹脂を使用し着色剤は弁柄を主体とした着色インキを用いて、グラビア印刷で木目柄の絵柄層を形成して、印刷シートを作成した。次に、第二の基材シートとして厚さ50μmの透明アクリル系樹脂シートを、熱プレス法によるダブリングエンボスにて、上記印刷シートの絵柄層側に積層接着すると同時に、エンボスローラにて、木目導管溝の凹凸模様を第二の基材シートの表側面に賦形した。更にこの後、該凹凸模様の凹部内に、バインダーの樹脂にアクリルポリオールとヘキサメチレンジイソシアネートからなる2液硬化型ウレタン樹脂を用い、着色剤にカーボンブラックを用いたワイピングインキを、ワイピング法によって充填して着色部を形成した。そして、このシートの凹凸模様側の面全面に、分子中に水酸基を有するフッ化炭化水素系樹脂と脂肪族イソシアネートの架橋剤からなる2液硬化型フッ素樹脂を用いた塗料を塗工し、表面保護層を形成して、化粧層1とした。
【0068】
一方、断熱層2としては、粉体として平均粒径2.2μm、嵩比重0.13で基本粒子の形状が球状のシリカ粉末(水澤化学工業株式会社製、商品名「ミズカシルP707」)を、透気性シートとしてプレスにて透気度を1s/100cm3 に調整したアクリル不織布を用いて作った袋状の包装体に入れた後、開口部に設けたヒートシール層でヒートシールして内包とした。そして、この内包を、気体遮断性シートとして、真空蒸着でアルミニウム薄膜を形成したポリエチレンテレフタレートフィルムを用いた袋状の包装体に入れた後、開口部から1.3kPa(10Torr)まで真空引きを行った後、開口部に設けたヒートシール層でヒートシールして密閉して、粉体が内包及び外包で真空包装された厚み3mmのシート状包装体を得た。
【0069】
次に、上記シート状包装体を、前記の印刷シートの基材シート側に、2液硬化型ウレタン樹脂系接着剤による接着積層16で積層して、図8の如き本発明の断熱化粧材Sを得た。
【0070】
また、上記断熱化粧材Sを、金属製の基材としてアルニミニウム板(厚み2mm)の片面に、2液硬化型ウレタン樹脂系接着剤で貼り付けて、図9(A)の様な本発明の断熱化粧部材Dを得た。
【0071】
〔比較例1〕
実施例1に於いて、不織布からなる内包を省略して、粉体を外包とする包装体に直接入れた他は、実施例1と同様にして断熱化粧材を作製し、更に実施例1と同様にして断熱化粧部材を作製した。
【0072】
〔比較例2〕
実施例1に於いて、内包の透気性シートとして、透気度が0.01s/100cm3 未満のチタン紙を用いた他は、実施例1と同様にして断熱化粧材を作製し、更に実施例1と同様にして断熱化粧部材を作製した。
【0073】
〔比較例3〕
実施例1に於いて、内包の透気性シートとして、透気度が2000s/100cm3 の壁紙を用いた他は、実施例1と同様にして断熱化粧材を作製する事を試み、更に実施例1と同様にして断熱化粧部材を作製した。
【0074】
〔性能比較〕
実施例1に対して比較例1は、その断熱層に透気性シートによる内包を省略した為、内部を真空引きするときに粉体が舞ってしまい、一部が真空吸引と共に吸い取られてしまった。しかし、内包を併用した実施例1では、内包によって粉体が舞うのは抑えられ、容易に真空引きが出来た。但し、透気性シートの透気性が大き過ぎる比較例2は、比較例1程では無いが比較例1同様に粉体の一部が吸い取られてしまった。一方、透気性シートの透気性が小さ過ぎる比較例3では、十分に真空引きできず、目的の真空度まで到達しなかった。
【0075】
そして、断熱性能は、実施例1の断熱化粧部材を、室温20℃、30%RH(露点4℃)の部屋において、0℃の氷水の上に浮かべたところ、アルミニウム製の基材の温度が1℃であるのに対して、化粧部材表面の温度は14℃で結露も無く、優れた断熱性を示した。また、比較例3の断熱化粧部材の場合は、その表面温度は9℃で、実施例1程では無いがそこそこの断熱性を示した。
【0076】
【発明の効果】
本発明の断熱化粧材及び断熱化粧部材によれば、地球環境上問題となるフロンガスを使用しないで、優れた断熱性が得られる。しかも、断熱層を真空引きして作製する時に内部の粉体が舞う事が無く製造が容易な化粧材となる。また、真空引き時の粉体の減量による断熱性能低下も無い。特に内包に用いる透気性シートの透気度を特定範囲内とすれば、真空引きを阻害せずに粉体が舞うのを確実に防げる。
【0077】
以上の結果、夏季や冬季に、本発明の断熱化粧材や本発明の断熱化粧部材を使用した室内を冷暖房する場合、その優れた断熱効果により、冷房時は優れた保冷効果、暖房時は優れた保温効果が得られ、また、省エネ効果も得られる。また、特に冬季に室内暖房をする場合、外部温度が下降した際に内部に結露が生じたりすることがない。また、温度変化による反りも防げる。
【図面の簡単な説明】
【図1】本発明の断熱化粧材の基本的構成を示す断面図。
【図2】本発明の断熱化粧材に於ける化粧層の各種形態例を主体に例示する断面図。
【図3】本発明の断熱化粧材に於ける化粧層の別の形態例を例示する断面図。
【図4】粒子サイズと平均自由工程の関係を概念的に説明する説明図。
【図5】包装体の一例を説明する斜視図、
【図6】断熱層について別の形態例を示す断面図。
【図7】図6の形態に於ける平面視形状の各種例を示す平面図。
【図8】本発明の断熱化粧材の別の形態例を示す断面図。
【図9】本発明の断熱化粧部材の別の形態例を示す断面図と斜視図。
【符号の説明】
1 化粧層
2 断熱層
3 粉体
4 透気性シート
5 気体遮断性シート
6 包装体
7 接着剤層
8 基材
9 空隙
11 基材シート
12 絵柄層
13 凹凸模様
14 着色部
15 表面保護層
16 接着剤層
21 開口部
22 ヒートシール層
D 断熱化粧部材
S 断熱化粧材
a 着色剤
r 小室
w 固定部
Claims (3)
- 化粧層の裏側に断熱層が設けられてなり、該断熱層は粉体が真空包装されてなる断熱層であって、且つ前記粉体が透気性シート同士の固定部により複数の小室に区画された内包に包まれ、更に前記内包の外側を気体遮断性シートからなる外包で包み真空包装してなる、断熱化粧材。
- 前記透気性シートの透気度が、0.01〜1000s/100cm3である、請求項1記載の断熱化粧材。
- 請求項1又は2に記載の断熱化粧材が、その裏面側で直接又はその他の層を介して、基材に積層されてなる断熱化粧部材。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2000096477A JP4620211B2 (ja) | 2000-03-31 | 2000-03-31 | 断熱化粧材及び断熱化粧部材 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2000096477A JP4620211B2 (ja) | 2000-03-31 | 2000-03-31 | 断熱化粧材及び断熱化粧部材 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2001277396A JP2001277396A (ja) | 2001-10-09 |
| JP4620211B2 true JP4620211B2 (ja) | 2011-01-26 |
Family
ID=18611244
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2000096477A Expired - Fee Related JP4620211B2 (ja) | 2000-03-31 | 2000-03-31 | 断熱化粧材及び断熱化粧部材 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4620211B2 (ja) |
Families Citing this family (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3855867B2 (ja) | 2002-07-10 | 2006-12-13 | 日産自動車株式会社 | 車両用内装部品 |
| JP4130982B2 (ja) * | 2004-01-30 | 2008-08-13 | 有限会社メタルパネル | 真空断熱材 |
| JP2008255733A (ja) * | 2007-04-09 | 2008-10-23 | Achilles Corp | 建造物の断熱構造及び断熱パネル |
| JP5301816B2 (ja) * | 2007-11-21 | 2013-09-25 | 光洋サーモシステム株式会社 | 耐熱真空断熱材 |
| JP2009143274A (ja) * | 2007-12-11 | 2009-07-02 | Toyota Boshoku Corp | 天井内装材 |
| JP5973765B2 (ja) * | 2012-03-30 | 2016-08-23 | 積水化成品工業株式会社 | 輸送機の内装材および内装材の設置方法 |
| KR102459784B1 (ko) | 2017-08-01 | 2022-10-28 | 엘지전자 주식회사 | 진공단열체 및 냉장고 |
| KR102449175B1 (ko) | 2017-08-01 | 2022-09-29 | 엘지전자 주식회사 | 진공단열체 및 냉장고 |
| KR102449177B1 (ko) * | 2017-08-01 | 2022-09-29 | 엘지전자 주식회사 | 진공단열체 및 냉장고 |
| KR102529116B1 (ko) | 2017-08-01 | 2023-05-08 | 엘지전자 주식회사 | 진공단열체, 진공단열체의 제작방법, 및 그 진공단열체로 단열하는 냉온장고 |
| KR102427466B1 (ko) | 2017-08-01 | 2022-08-01 | 엘지전자 주식회사 | 차량, 차량용 냉장고, 및 차량용 냉장고의 제어방법 |
| KR102459786B1 (ko) | 2017-08-16 | 2022-10-28 | 엘지전자 주식회사 | 진공단열체 및 냉장고 |
| CN108943947B (zh) * | 2018-06-07 | 2020-08-25 | 苏州宏久航空防热材料科技有限公司 | 一种真空嵌套型高效抗寒结构材料 |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5850393A (ja) * | 1981-09-17 | 1983-03-24 | 松下電器産業株式会社 | 複合断熱板 |
| JPS58145678A (ja) * | 1982-02-17 | 1983-08-30 | 松下冷機株式会社 | 真空断熱材の製造方法 |
| JPS613739A (ja) * | 1984-06-18 | 1986-01-09 | シャープ株式会社 | 真空断熱材 |
| JPH03223597A (ja) * | 1989-11-07 | 1991-10-02 | Dainippon Printing Co Ltd | 耐火断熱材および耐火断熱容器 |
| JP3318413B2 (ja) * | 1993-11-16 | 2002-08-26 | 株式会社三共 | 加工機の弾球遊技機遊技盤自動搬出入機 |
| JPH07139690A (ja) * | 1993-11-22 | 1995-05-30 | Asahi Chem Ind Co Ltd | 真空断熱材 |
| JPH11216795A (ja) * | 1998-01-30 | 1999-08-10 | Dainippon Printing Co Ltd | 外装用断熱シート及び外装用化粧材 |
-
2000
- 2000-03-31 JP JP2000096477A patent/JP4620211B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2001277396A (ja) | 2001-10-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5955413B2 (ja) | 絶縁グレージングユニット用のスペーサ | |
| JP2001030397A (ja) | 断熱化粧シート及び断熱化粧部材 | |
| US7799164B2 (en) | Flocked articles having noncompatible insert and porous film | |
| JP2001277396A (ja) | 断熱化粧材及び断熱化粧部材 | |
| JP2001021094A (ja) | 断熱性複合シートおよび断熱性部材 | |
| JP5324389B2 (ja) | 遮熱透湿防水シート | |
| JP6724293B2 (ja) | 遮熱シート | |
| JP3959812B2 (ja) | 化粧材 | |
| JP2000265589A (ja) | 内外装用断熱シート及び内外装用断熱部材 | |
| JP2001253003A (ja) | 断熱層付化粧シート及び断熱部材 | |
| JP2001287292A (ja) | 断熱化粧材及び断熱化粧部材 | |
| JP2000246824A (ja) | 内外装用断熱化粧シート及び内外装用断熱化粧部材 | |
| JP2002060685A (ja) | 断熱性層形成用塗料組成物、断熱性シート、および化粧断熱性シート、ならびに断熱性建装部材 | |
| JP2001280029A (ja) | 断熱性金属ドア | |
| JP2000158603A (ja) | 内装用断熱化粧シートおよび内装用断熱部材 | |
| JP3925970B2 (ja) | 化粧シートの製造方法 | |
| JP2000229386A (ja) | 外装用断熱化粧シートおよび外装用断熱化粧部材 | |
| JP2000313091A (ja) | 建装部材用断熱性複合シートおよびその製造方法、ならびに断熱性建装部材 | |
| CN110154468A (zh) | 建筑表层复合膜结构、制备方法和应用 | |
| JP6927356B2 (ja) | 内装用シート、部屋、乗り物 | |
| JP2001090220A (ja) | 建装部材用断熱性シートおよび断熱性建装部材 | |
| JP3295804B2 (ja) | 断熱採光板及びその製造方法 | |
| JP2000263680A (ja) | 建装部材用断熱性複合シートおよび断熱性建装部材 | |
| KR200433849Y1 (ko) | 방습 및 방냉 기능을 갖는 단열 벽지 | |
| JP2000229387A (ja) | 内外装用断熱化粧シートおよび内外装用断熱部材 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20070123 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20090716 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20090721 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20090911 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20091111 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20100108 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20100316 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20100615 |
|
| A911 | Transfer to examiner for re-examination before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20100623 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20101019 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20101028 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131105 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |