JP4810384B2 - 空気入りタイヤ - Google Patents
空気入りタイヤ Download PDFInfo
- Publication number
- JP4810384B2 JP4810384B2 JP2006268328A JP2006268328A JP4810384B2 JP 4810384 B2 JP4810384 B2 JP 4810384B2 JP 2006268328 A JP2006268328 A JP 2006268328A JP 2006268328 A JP2006268328 A JP 2006268328A JP 4810384 B2 JP4810384 B2 JP 4810384B2
- Authority
- JP
- Japan
- Prior art keywords
- belt
- ribbon
- main
- tire
- sub
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 239000000463 material Substances 0.000 claims description 28
- 239000000835 fiber Substances 0.000 claims description 25
- 239000004760 aramid Substances 0.000 claims description 15
- 229920003235 aromatic polyamide Polymers 0.000 claims description 15
- 239000011324 bead Substances 0.000 claims description 11
- 230000002093 peripheral effect Effects 0.000 claims description 9
- 238000004519 manufacturing process Methods 0.000 claims description 5
- 238000005452 bending Methods 0.000 claims description 4
- 230000008602 contraction Effects 0.000 claims description 4
- 238000004804 winding Methods 0.000 claims description 3
- 239000004952 Polyamide Substances 0.000 claims description 2
- 238000000465 moulding Methods 0.000 claims description 2
- 229920002647 polyamide Polymers 0.000 claims description 2
- 239000010410 layer Substances 0.000 description 66
- 229920001778 nylon Polymers 0.000 description 8
- 238000000034 method Methods 0.000 description 5
- 230000015572 biosynthetic process Effects 0.000 description 4
- 238000000926 separation method Methods 0.000 description 4
- 239000004677 Nylon Substances 0.000 description 3
- 239000011229 interlayer Substances 0.000 description 3
- 230000015556 catabolic process Effects 0.000 description 2
- 238000010073 coating (rubber) Methods 0.000 description 2
- 238000006731 degradation reaction Methods 0.000 description 2
- 239000011241 protective layer Substances 0.000 description 2
- 238000013459 approach Methods 0.000 description 1
- 230000000052 comparative effect Effects 0.000 description 1
- 230000008034 disappearance Effects 0.000 description 1
- 239000003205 fragrance Substances 0.000 description 1
- 230000020169 heat generation Effects 0.000 description 1
- -1 polyethylene terephthalate Polymers 0.000 description 1
- 229920000139 polyethylene terephthalate Polymers 0.000 description 1
- 239000005020 polyethylene terephthalate Substances 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 239000002994 raw material Substances 0.000 description 1
- 230000002787 reinforcement Effects 0.000 description 1
- 238000005096 rolling process Methods 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
- 239000013585 weight reducing agent Substances 0.000 description 1
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D30/00—Producing pneumatic or solid tyres or parts thereof
- B29D30/06—Pneumatic tyres or parts thereof (e.g. produced by casting, moulding, compression moulding, injection moulding, centrifugal casting)
- B29D30/08—Building tyres
- B29D30/20—Building tyres by the flat-tyre method, i.e. building on cylindrical drums
- B29D30/30—Applying the layers; Guiding or stretching the layers during application
- B29D30/3035—Applying the layers; Guiding or stretching the layers during application by feeding a continuous band and moving it back and forth (zig-zag) to form an annular element
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D30/00—Producing pneumatic or solid tyres or parts thereof
- B29D30/06—Pneumatic tyres or parts thereof (e.g. produced by casting, moulding, compression moulding, injection moulding, centrifugal casting)
- B29D30/08—Building tyres
- B29D30/20—Building tyres by the flat-tyre method, i.e. building on cylindrical drums
- B29D30/30—Applying the layers; Guiding or stretching the layers during application
- B29D30/3028—Applying the layers; Guiding or stretching the layers during application by feeding a continuous band and winding it helically, i.e. the band is fed while being advanced along the drum axis, to form an annular element
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D30/00—Producing pneumatic or solid tyres or parts thereof
- B29D30/06—Pneumatic tyres or parts thereof (e.g. produced by casting, moulding, compression moulding, injection moulding, centrifugal casting)
- B29D30/70—Annular breakers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60C—VEHICLE TYRES; TYRE INFLATION; TYRE CHANGING; CONNECTING VALVES TO INFLATABLE ELASTIC BODIES IN GENERAL; DEVICES OR ARRANGEMENTS RELATED TO TYRES
- B60C9/00—Reinforcements or ply arrangement of pneumatic tyres
- B60C9/18—Structure or arrangement of belts or breakers, crown-reinforcing or cushioning layers
- B60C9/20—Structure or arrangement of belts or breakers, crown-reinforcing or cushioning layers built-up from rubberised plies each having all cords arranged substantially parallel
- B60C9/22—Structure or arrangement of belts or breakers, crown-reinforcing or cushioning layers built-up from rubberised plies each having all cords arranged substantially parallel the plies being arranged with all cords disposed along the circumference of the tyre
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60C—VEHICLE TYRES; TYRE INFLATION; TYRE CHANGING; CONNECTING VALVES TO INFLATABLE ELASTIC BODIES IN GENERAL; DEVICES OR ARRANGEMENTS RELATED TO TYRES
- B60C9/00—Reinforcements or ply arrangement of pneumatic tyres
- B60C9/18—Structure or arrangement of belts or breakers, crown-reinforcing or cushioning layers
- B60C9/26—Folded plies
- B60C9/263—Folded plies further characterised by an endless zigzag configuration in at least one belt ply, i.e. no cut edge being present
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T152/00—Resilient tires and wheels
- Y10T152/10—Tires, resilient
- Y10T152/10495—Pneumatic tire or inner tube
- Y10T152/10765—Characterized by belt or breaker structure
- Y10T152/10783—Reinforcing plies made up from wound narrow ribbons
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T152/00—Resilient tires and wheels
- Y10T152/10—Tires, resilient
- Y10T152/10495—Pneumatic tire or inner tube
- Y10T152/10765—Characterized by belt or breaker structure
- Y10T152/10801—Structure made up of two or more sets of plies wherein the reinforcing cords in one set lie in a different angular position relative to those in other sets
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Tires In General (AREA)
- Tyre Moulding (AREA)
Description
α(副)%−α(主)%−3%<(B−A)/B×100%<α(副)%−α(主)%+10%
を満足するものとする。
α(副)%−α(主)%−3%<(B−A)/B×100%<α(副)%−α(主)%+10%
の要件を満足するものとしたときにとくに効果的である。
ところで、リボン状ストリップ10の、図示のような延在形態の下では、副ベルト層の層数は二層としてカウントすることとする。
α(副)%−α(主)%−3%<(B−A)/B×100%<α(副)%−α(主)%+10%
を満足するものとする。
荷重 :243800N
内圧 :1620kPa
試験速度 :64km/h
走行距離 :5km/lサイクル
サイクル :60分(5km走行を1サイクルとし、60分毎に走行を繰り返す。)
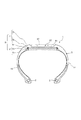
2 ビードコア
3 カーカス
4 主ベルト
4a,4b,4c 主ベルト層
5 副ベルト
5a,5b 副ベルト層
6 ベルト
7 芳香族ポリアミドコード
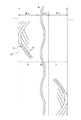
8 帯状部材
9 有機繊維コード
10 リボン状ストリップ
11 迂曲コード
12 ベルト保護層
13 トレッド
14 サイドウォール
21 形成素材
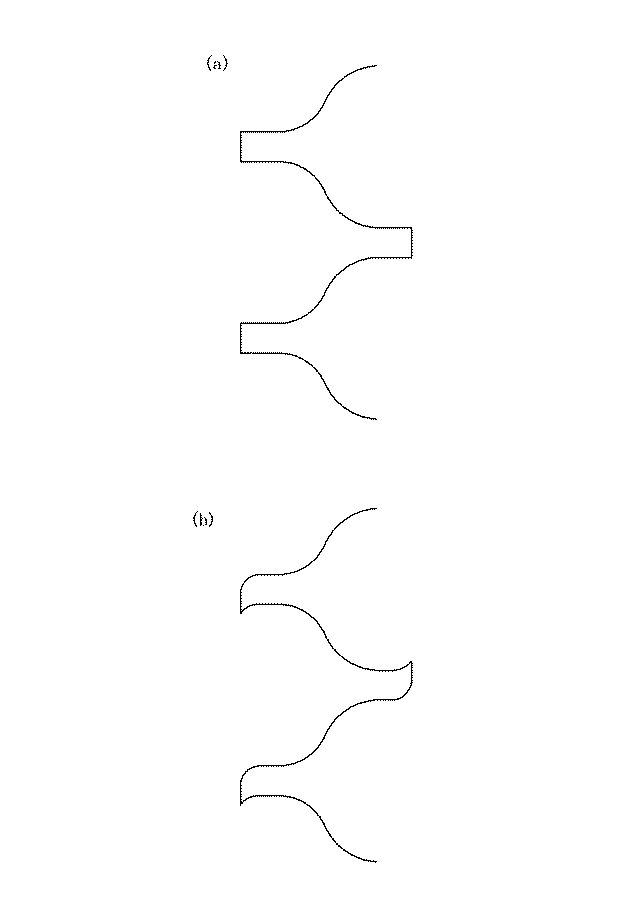
22 リボン状ストリップ
23 有機繊維コード
e 側縁
W 形成素材幅
R 側部領域
R0 中央領域
w1 リボン状ストリップ幅
A 直線状最短距離
B 曲線状延在長さ
Claims (1)
- 一対のビードコアと、これらのビードコア間にトロイダルに延びる、一枚以上のカーカスプライからなるカーカスと、このカーカスのクラウン域の外周側に配設した複数層の主ベルト層からなる主ベルトと、主ベルトのさらに外周側に配設した一層以上の副ベルト層からなる副ベルトとを具え、主ベルト層を、芳香族ポリアミドコードを円環状に螺旋巻回して形成するとともに、副ベルト層を、芳香族ポリアミドコードより熱収縮率の大きい有機繊維コードのリボン状ストリップを一方の側縁と他方の側縁とでジグザグ状に折り曲げて周方向に延在させて形成してなる空気入りタイヤを製造するに当り、
副ベルト層の形成素材の展開平面視で、その形成素材の側縁と、そこからその素材の幅の1/4の位置までタイヤ赤道面側に離隔した位置との間の領域内で、折り曲げたリボン状ストリップが曲線状に湾曲するように延在させるとともに、前記形成素材の側縁より、折り曲げたリボン状ストリップの幅寸法に相当する距離だけタイヤ赤道面側の位置から、その素材の幅の前記1/4の位置までの間での、リボン状ストリップの直線状最短距離をA、それらの間での、リボン状ストリップの幅中心線の曲線状延在長さをBとするとともに、芳香族ポリアミドコードの熱収縮率をα(主)%、前記有機繊維コードの熱収縮率をα(副)%としたとき、寸法A,Bが次式
α(副)%−α(主)%−3%<(B−A)/B×100%<α(副)%−α(主)%+10%
を満足するものとして生タイヤを成型する空気入りタイヤの製造方法。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006268328A JP4810384B2 (ja) | 2006-09-29 | 2006-09-29 | 空気入りタイヤ |
| US12/440,568 US8137495B2 (en) | 2006-09-29 | 2007-08-08 | Method of producing a pneumatic tire |
| PCT/JP2007/065549 WO2008041415A1 (en) | 2006-09-29 | 2007-08-08 | Process for manufacturing pneumatic tire |
| EP07792216.9A EP2070690B1 (en) | 2006-09-29 | 2007-08-08 | Process for manufacturing pneumatic tire |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006268328A JP4810384B2 (ja) | 2006-09-29 | 2006-09-29 | 空気入りタイヤ |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2008087243A JP2008087243A (ja) | 2008-04-17 |
| JP4810384B2 true JP4810384B2 (ja) | 2011-11-09 |
Family
ID=39268280
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2006268328A Expired - Fee Related JP4810384B2 (ja) | 2006-09-29 | 2006-09-29 | 空気入りタイヤ |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US8137495B2 (ja) |
| EP (1) | EP2070690B1 (ja) |
| JP (1) | JP4810384B2 (ja) |
| WO (1) | WO2008041415A1 (ja) |
Families Citing this family (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102405143B (zh) * | 2009-03-03 | 2014-02-19 | 株式会社普利司通 | 航空器用子午线轮胎 |
| FR2962371B1 (fr) * | 2010-07-07 | 2014-03-21 | Michelin Soc Tech | Armature de sommet pour pneumatique d'avion |
| FR2962369B1 (fr) * | 2010-07-07 | 2014-03-21 | Michelin Soc Tech | Armature de sommet pour pneumatique d'avion |
| US9199512B2 (en) * | 2012-12-20 | 2015-12-01 | The Goodyear Tire & Rubber Company | Pneumatic tire with geodesic belt |
| FR3013259B1 (fr) * | 2013-11-15 | 2017-03-17 | Michelin & Cie | Armature de sommet pour pneumatique d'avion |
| JP6786839B2 (ja) * | 2016-03-28 | 2020-11-18 | 住友ゴム工業株式会社 | 空気入りタイヤ |
| JP6741032B2 (ja) * | 2018-01-29 | 2020-08-19 | 住友ゴム工業株式会社 | 自動二輪車用タイヤ |
| JP6750639B2 (ja) * | 2018-01-30 | 2020-09-02 | 住友ゴム工業株式会社 | 空気入りタイヤ |
| JP7121607B2 (ja) * | 2018-09-12 | 2022-08-18 | 株式会社ブリヂストン | ラジアルタイヤ |
| JP7129900B2 (ja) * | 2018-12-21 | 2022-09-02 | 株式会社ブリヂストン | 航空機用空気入りタイヤ |
| JP7133461B2 (ja) * | 2018-12-21 | 2022-09-08 | 株式会社ブリヂストン | 航空機用空気入りタイヤ |
| JP7372857B2 (ja) * | 2020-03-11 | 2023-11-01 | 株式会社ブリヂストン | 空気入りタイヤ |
| CN118596749B (zh) * | 2024-08-08 | 2024-10-22 | 中策橡胶集团股份有限公司 | 轮胎性能提升方法 |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4989658A (en) * | 1989-06-09 | 1991-02-05 | The Goodyear Tire & Rubber Company | Belt overlay structure for pneumatic tires comprising a single ribbon wrapped about the belt structure |
| JP3126516B2 (ja) * | 1991-10-29 | 2001-01-22 | 株式会社ブリヂストン | 航空機用ラジアルタイヤ |
| JP3342912B2 (ja) * | 1993-04-09 | 2002-11-11 | 株式会社ブリヂストン | 航空機用ラジアルタイヤ |
| JPH08156513A (ja) * | 1994-12-09 | 1996-06-18 | Bridgestone Corp | 空気入りラジアルタイヤ |
| JP3532981B2 (ja) * | 1994-12-13 | 2004-05-31 | 株式会社ブリヂストン | 空気入りラジアルタイヤ |
| JP4624501B2 (ja) * | 1997-08-01 | 2011-02-02 | 株式会社ブリヂストン | 空気入りラジアルタイヤ及びその製造方法 |
| JP2002211208A (ja) * | 2000-11-17 | 2002-07-31 | Yokohama Rubber Co Ltd:The | 航空機用空気入りラジアルタイヤ |
| EP1477333B1 (en) * | 2002-01-24 | 2018-06-20 | Bridgestone Corporation | Pneumatic radial tire |
| JP3712395B2 (ja) * | 2003-01-10 | 2005-11-02 | 横浜ゴム株式会社 | 航空機用空気入りラジアルタイヤ |
| US20040163748A1 (en) * | 2003-02-24 | 2004-08-26 | Kiyoshi Ueyoko | Tire having a composite belt structure |
| US7360571B2 (en) * | 2003-09-16 | 2008-04-22 | The Goodyear Tire & Rubber Company | Pneumatic tire with composite belt structure |
| US20050194076A1 (en) * | 2004-03-08 | 2005-09-08 | Piet Vermaat | Pneumatic tire having a crown reinforcement structure with a plurality of adjacent cord reinforced strips and a process to manufacture or retread such a tire |
| WO2006035940A1 (ja) * | 2004-09-30 | 2006-04-06 | Bridgestone Corporation | 空気入りラジアルタイヤ |
-
2006
- 2006-09-29 JP JP2006268328A patent/JP4810384B2/ja not_active Expired - Fee Related
-
2007
- 2007-08-08 EP EP07792216.9A patent/EP2070690B1/en not_active Not-in-force
- 2007-08-08 WO PCT/JP2007/065549 patent/WO2008041415A1/ja not_active Ceased
- 2007-08-08 US US12/440,568 patent/US8137495B2/en active Active
Also Published As
| Publication number | Publication date |
|---|---|
| US20100000651A1 (en) | 2010-01-07 |
| EP2070690A4 (en) | 2012-04-18 |
| WO2008041415A1 (en) | 2008-04-10 |
| JP2008087243A (ja) | 2008-04-17 |
| EP2070690B1 (en) | 2014-05-07 |
| EP2070690A1 (en) | 2009-06-17 |
| US8137495B2 (en) | 2012-03-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US8137495B2 (en) | Method of producing a pneumatic tire | |
| KR100766097B1 (ko) | 원주 방향 나선식 권취 벨트층을 가지는 래디얼 타이어 | |
| US8117818B2 (en) | Steel cord, composite of rubber and steel cord, and tire | |
| EP1800905B1 (en) | Pneumatic radial tire for airplanes | |
| WO2013108464A1 (ja) | 空気入りタイヤの製造方法 | |
| EP1847408B1 (en) | Tire for an aircraft and method for producing the same | |
| JP4166308B2 (ja) | 空気入りタイヤ | |
| JP4118608B2 (ja) | 航空機用空気入りラジアルタイヤ及びその製造方法 | |
| JP4627664B2 (ja) | 空気入りラジアルタイヤ | |
| JP5961349B2 (ja) | 空気入りラジアルタイヤ | |
| US11926182B2 (en) | Aircraft pneumatic tire | |
| JP3002272B2 (ja) | 高速重荷重用タイヤ | |
| JPH06344720A (ja) | 空気入りラジアルタイヤ | |
| JP7129900B2 (ja) | 航空機用空気入りタイヤ | |
| WO2014073303A1 (ja) | 空気入りタイヤ、及びその製造方法 | |
| JP2006069390A (ja) | 高速重荷重用空気入りラジアルタイヤ | |
| JP5052088B2 (ja) | 空気入りタイヤ | |
| CN220562482U (zh) | 一种子午线轮胎带束层和冠带层贴合结构 | |
| JP6247730B2 (ja) | 空気入りタイヤ、及びその製造方法 | |
| JP4959182B2 (ja) | 航空機用ラジアルタイヤ | |
| JP7587400B2 (ja) | 航空機用空気入りタイヤ | |
| JP7572605B2 (ja) | 空気入りタイヤ | |
| JP5680988B2 (ja) | 空気入りラジアルタイヤ | |
| JP4761866B2 (ja) | 空気入りタイヤ | |
| JP2011168253A (ja) | 空気入りタイヤ |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20090629 |
|
| RD03 | Notification of appointment of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7423 Effective date: 20090629 |
|
| RD04 | Notification of resignation of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7424 Effective date: 20090629 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20110215 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20110413 |
|
| RD03 | Notification of appointment of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7423 Effective date: 20110426 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20110510 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20110707 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20110726 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20110822 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140826 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4810384 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |