JP4882144B2 - 壁紙の製造方法 - Google Patents
壁紙の製造方法 Download PDFInfo
- Publication number
- JP4882144B2 JP4882144B2 JP2000288208A JP2000288208A JP4882144B2 JP 4882144 B2 JP4882144 B2 JP 4882144B2 JP 2000288208 A JP2000288208 A JP 2000288208A JP 2000288208 A JP2000288208 A JP 2000288208A JP 4882144 B2 JP4882144 B2 JP 4882144B2
- Authority
- JP
- Japan
- Prior art keywords
- resin
- foamed
- vinyl acetate
- wallpaper
- resin layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images
Landscapes
- Synthetic Leather, Interior Materials Or Flexible Sheet Materials (AREA)
- Laminated Bodies (AREA)
- Paper (AREA)
Description
【発明の属する技術分野】
本発明は、住宅等の壁面や天井面等に貼着する内装用の化粧シートに関し、特に、環境に優しく、かつ、耐積圧性に優れた壁紙に関するものである。
【0002】
【従来の技術】
壁紙等の建築内装材としては、火災に対する安全性の面から、難燃性が要求され、建築基準法で一定の難燃性が義務づけられている場合が多い。また、建築内装材には、室内の居住空間としての快適性を高める為に高い意匠性が求められ、特に立体的な意匠を持たせる為には、柔軟性のみでなく高度に発泡させ得る材料が有利となる。この様な要求に応え得る材料として、従来、塩化ビニル樹脂を用いたものが広く用いられてきた。しかし、塩化ビニル樹脂等のハロゲンを含む樹脂組成物は火災時や焼却時に有害なガスを発生するという欠点を有している。
【0003】
そのため、ハロゲンを含まない樹脂からなる建築内装材が開発されており、その場合には、樹脂自体が難燃性でないため難燃性を付与する必要があり、燃焼時に有毒なガスの発生がなく、低煙性で無公害型の難燃剤として、水酸化アルミニウムや水酸化マグネシウム等の金属水酸化物が一般に用いられている。しかしながら、これら金属水酸化物は難燃性を高めるためには、多量に添加の必要があり、このため、高充填になると後工程での樹脂発泡時に、ガス抜けなど樹脂本来の発泡特性が損なわれ、発泡倍率の小さいボリューム感の少ないものになったり、樹脂層の製膜、混練時に樹脂と金属水酸化物等の無機質成分の摩擦が増大し、発熱し混練時に発泡してきれいな製膜が出来なく、良好な表面状態のシートが得られない等生産工程の安定性に問題があった。
【0004】
また、生産工程の安定性を得るため、融点の低い樹脂を用いた場合、製膜時の発泡はなく良好な表面状態のシートが得られ、後工程での発泡においても発泡倍率等については問題なくボリューム感のあるものが得られるが、最終製品での発泡体の耐積圧性が弱く、発泡体が潰れやすいという問題があった。
【0005】
【発明が解決しようとする課題】
そこで本発明は、上記問題点に鑑みてなされたものであり、その目的とするところは、火災時や燃焼時に有毒なガスを発生することもなく、ボリュウム感があると共に風合いがよく、バラツキの少ないほぼ一様な発泡セル形状の発泡樹脂層を有し、かつ、耐積圧性に優れた壁紙の製造方法を提供することである。
【0006】
【課題を解決するための手段】
上記目的を達成するための本発明の解決手段は、基材層上に、発泡剤、無機質成分、難燃剤を含む酢酸ビニル含有量が20%以上22%以下であり、メルトフローレートが45g/10分以上80g/10分以下であるエチレン−酢酸ビニル共重合体樹脂からなる発泡樹脂層形成組成物をTダイ押出し法にて製膜同時ラミネートして積層体となし、該積層体の前記発泡樹脂層形成組成物面に装飾層を印刷形成した後に、加熱発泡炉で前記発泡樹脂層形成組成物を発泡させて発泡樹脂層となすと共に、前記装飾層側からエンボス加工を行って凹凸模様を形成した壁紙の製造方法を採用するものである。
【0007】
上記構成とすることにより、発泡樹脂層の耐積圧性、耐カール性、難燃性が向上し、溶融温度が低く、製膜性に優れることから、加工性が向上し安価な壁紙とすることができ、人間や環境に優しいボリュウム感があると共に風合いがよく意匠性に優れた壁紙を得ることができる。さらに、装飾層側からエンボス加工を行って凹凸模様を形成することで様々な形状の凹凸模様を有する壁紙を得ることができる。
【0008】
また、エチレン−酢酸ビニル共重合体樹脂100重量部に対して無機質成分を50〜80重量部添加することにより、難燃性を保持するとともに、混練押出し中に発泡することなく、非発泡状態で製膜できるので、装飾層の付与が容易であり、意匠性に優れた壁紙とすることができる。
【0009】
また、難燃剤をシリコーン系難燃剤とすることにより、少量の添加で有効な難燃性を得ることができると共に樹脂溶融時の溶融張力が安定し発泡セルが緻密となるため、ボリュウム感のある壁紙とすることができる。
【0010】
【発明の実施の形態】
以下、本発明の具体的な実施形態を図面を参照しながら説明する。
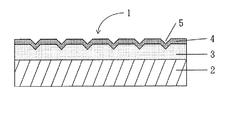
図1は本発明の化粧シートの実施形態の層構成図であり、1は壁紙、2は基材層、3は発泡樹脂層、4は装飾層、5は凹凸模様をそれぞれ表している。
【0011】
図1は本発明の壁紙1の実施形態の層構成図を示したものであり、本発明の壁紙1は、基材層2上に、Tダイ押出機で発泡剤、無機質成分、シリコーン系難燃剤を含む、酢酸ビニルの添加量が20%以上22%以下でメルトフローレート(以後、MFRと記載する)が45g/10分以上80g/10分以下のエチレン−酢酸ビニル共重合体樹脂を加熱溶融押出しとすることにより未発泡樹脂層を形成し、該未発泡樹脂層上に装飾層4を設けたあと、加熱発泡させた発泡樹脂層3からなり、前記装飾層4側から前記発泡樹脂層3にかけて凹凸模様5を施したものである。そして、エチレン−酢酸ビニル共重合体樹脂100重量部に対して無機質成分を50〜80重量部添加した樹脂層とすることで、難燃性を有し、溶融押出し時の製膜性が良好で発泡することがないので、耐積圧性、耐カール性に優れたボリュウム感の有る壁紙とすることができる。
【0012】
次に、本発明の壁紙1について更に詳しく説明する。
本発明に用いる基材層2としては、紙、難燃紙、不燃紙、有機繊維又は無機繊維の織布、不織布が用いられるが、加熱発泡させることを考慮してセルロースやポリエステル等の耐熱性のある素材が好ましい。また、施工後の火災等による燃焼を考慮して、スルファニル酸グアナジンや燐酸グアナジンなどの水溶性難燃剤を含浸させたパルプ主体の難燃紙、あるいは、炭酸カルシウム、水酸化アルミニウム、水酸化マグネシウムなどの無機質材を混抄した無機質紙などの通常壁紙用裏打紙といわれているものを用いることができ、その坪量としては30〜120g/m2 が好ましい。
【0013】
次に、発泡樹脂層3について説明する。本発明の壁紙1の発泡樹脂層3を形成する樹脂に用いる非ハロゲン系熱可塑性樹脂としては、エチレン−酢酸ビニル共重合体が好適である。エチレン−酢酸ビニル共重合体は、酢酸ビニル含有量により酸素指数が異なり、酢酸ビニル含有量が多い程、酸素指数が高く、燃焼熱が小さくなるので難燃性の点で好ましく、酢酸ビニルの含有量としては20%以上22%以下のものが好ましい。酢酸ビニルの含有量が20%以下では基材層2との積層後に積層体の反りが大きくなり、壁紙として施工する際に不具合となると共に難燃性も劣ってくる。また、22%以上では、発泡後の耐積圧性が弱くなり、発泡体が潰れ易く好ましくない。
【0014】
また、流動特性を表すMFR値が45g/10分以上80g/10分以下のものが、エチレン−酢酸ビニル共重合体樹脂100重量部に対して無機質成分を50〜80重量部含有させてもTダイ押出機で混練、押出し製膜中に発泡することなく非発泡状態で製膜でき、生産工程も安定し好ましいものである。MFR値が45g/10分以下では、加工中の流動性が低いために加工性が悪く製膜中に摩擦が増大し、発熱し混練時に発泡してきれいな製膜が出来なく、良好な表面状態の壁紙が得られない。また、エチレン−酢酸ビニル共重合体樹脂が硬くなり、発泡樹脂層となった状態でも折り曲げると割れやすい。また、80g/10分以上では軟化しすぎて表面のベタ付きが大きくなり加工が困難になると共に、発泡後の発泡体の耐積圧性が劣る。
【0015】
次に、発泡樹脂層3に用いる発泡剤としては、低沸点の炭化水素を内包した熱膨張型カプセル発泡剤を用いることができるが、低コストであるとともに、分解熱量が小さく、難燃性かつ自己消化性に優れ、水に安定で、無毒であり、前記発泡樹脂層3に難燃性を付与することができる点等からアゾジカルボンアミド、アゾビスホルムアミド等のアゾ系化合物の熱分解型発泡剤が好適である。アゾジカルボンアミドは分解温度が高く、発泡促進剤の併用により分解温度を下げることも出来るため好ましい。発泡促進剤としては無機塩系、金属石鹸系、酸類が用いられる。発泡剤の添加量は、要求される意匠性により適宜決めればよいが、概ね発泡樹脂層3を形成するエチレン−酢酸ビニル共重合体100重量部に対して2〜10重量部が適当である。
【0016】
次に、本発明の発泡樹脂層3に用いる難燃剤としては、シリコーン系、リン酸系、無機系金属水酸化物等が考えられ、環境に優しく、難燃剤を添加することにより少量で有効的に難燃性を付与することができるものが好ましく、シリコーン系難燃剤が極めて有効である、特に高分子量のシリコーン系難燃剤を用いると樹脂溶融時(樹脂発泡時)の溶融張力が安定し発泡セルが緻密となり好ましいものであり、具体的には、ポリジメチルシロキサン単体、ないし、エポキシ基あるいはメタクリレート基を有するポリジメチルシロキサン誘導体と二酸化珪素との混合物が好ましい。また、シリコーン系難燃剤を100%用いることにより、難燃層を形成する樹脂100重量部に対して30重量部で十分に難燃性を付与することができるが、シリコーン系難燃剤は高価であるために、シリコーン系難燃剤を100%用いることはできず、他の環境に優しい難燃剤と併用せざるを得ない。このシリコーン系難燃剤と併用する難燃剤としては、無機系難燃剤、具体的にはマイカ、水酸化アルミニウム、水酸化マグネシウム、炭酸カルシウム等の無機物の1種ないし2種以上の混合物からなるものを併用するのが上記理由から適当である。
【0017】
次に、無機質成分としては、水酸化アルミニウム、水酸化マグネシウム、炭酸カルシウム等の無機物が難燃剤、充填材として使用でき、また、二酸化チタン、酸化鉄等の無機顔料等が着色剤として用いられ、特に、本発明において黄、灰、白などの薄い色を鮮明にだす場合、二酸化チタン顔料が有効である。二酸化チタン顔料の添加量としては、エチレン−酢酸ビニル共重合体樹脂100重量部に対して10〜20重量部が好ましい。これら、無機質成分は樹脂層の難燃性、製膜性、意匠性に関係し、添加量としては樹脂100重量部に対して、50〜80重量部が好ましく、80重量部以上では製膜時発泡の不具合、50重量部以下では難燃性が悪くなる。
【0018】
次に、本発明の装飾層4は、一般的にはグラビア印刷、オフセット印刷、シルクスクリーン印刷等周知の印刷法によりインキにて形成することができる。印刷絵柄としては、木目柄、石目柄、布目柄、皮紋柄、幾何学図形、文字、記号、あるいは、全面ベタ等の印刷絵柄がある。インキとしては、ビヒクルとして、ポリエステル系樹脂、イソシアネートとポリオールからなるポリウレタン系樹脂、アクリル系樹脂、酢酸ビニル樹脂、セルロース系樹脂、ポリアミド系樹脂等を1種ないし2種以上混合して用い、これに顔料、溶剤、各種補助剤等を加えてインキ化したものを用いることができる。
【0019】
また、壁紙1の凹凸模様5面を希望する艶に調整を行うため、装飾層4として艶調節層を設けても良い。艶調節の方法はシリカ等のマット剤を混練したインキを表面に塗布する方法が主に用いられる。用いられるインキのバインダーとしては、アクリル系樹脂、ポリウレタン系樹脂、ポリエステル系樹脂、エポキシ樹脂、また、これらの共重合体樹脂の透明または半透明な樹脂が使用される。
【0020】
また、凹凸模様5の形成は、周知の枚葉、あるいは、輪転式のエンボス機を用いて積層体が加熱された状態にあるときに、基材層2上の最も外側の層からエンボス版で凹凸を施して後に冷却することにより、前記装飾層4から前記発泡樹脂層3にかけて形成したものである。この凹凸模様5の形状としては、木目板導管溝、石板表面凹凸、布表面テクスチュア、梨地、砂目、ヘアライン、万線条溝等がある。
【0021】
次に、本発明の壁紙の製造方法について、上記した実施形態の壁紙1を例に挙げて説明する。まず、裏打紙からなる基材層2上に、発泡剤、シリコーン系難燃剤、二酸化チタンおよび無機充填材からなる無機質成分50〜80重量部を含む、酢酸ビニル含有量が20%以上22%以下で、MFRが45g/10分以上80g/10分以下のエチレン−酢酸ビニル共重合体樹脂からなる混合樹脂物を加熱溶融押出しして積層体を作製し、該積層体の表出する未発泡樹脂層面にコロナ放電処理を施すと共に、該コロナ放電処理を施した面にグラビア印刷にて絵柄印刷等の装飾層4を形成して後に、このものを加熱発泡炉で前記未発泡樹脂層を発泡させて発泡樹脂層3となすと共に、前記装飾層4側から前記発泡樹脂層3にかけて、エンボス版にて凹凸模様5を形成後、冷却することにより、壁紙1を得ることができる。このように酢酸ビニル含有量が20%以上22%以下で、MFRが45g/10分以上80g/10分以下のエチレン−酢酸ビニル共重合体樹脂を用いることで、Tダイによる加熱溶融押出し加工工程で発泡剤が分解発泡することなく、基材層2面上に積層できるので、装飾層4も鮮明に形成することができ、また、加熱発泡する事によりボリュウム感があると共に耐積圧性に優れ、カールの発生がみられない壁紙1が得られる。
【0022】
【実施例】
実施例1
坪量70g/m2 の難燃性裏打紙(興人製、WK870D)上に、下記に示す配合の発泡樹脂層形成組成物のエチレン−酢酸ビニル共重合体樹脂に、酢酸ビニル含有量22%でそのMFRが49g/10分の樹脂(東ソー(株)、ウルトラセン633:ウルトラセン722=70:30 )を用い100μmになるようにTダイ押出し法にて製膜同時ラミネートして、積層体を作成した。

【0023】
〔発泡樹脂層形成組成物の配合 単位重量部〕
樹脂 エチレン−酢酸ビニル共重合体 100
無機充填材 水酸化アルミニウム 50
無機顔料 二酸化チタン 15
発泡剤 ADCA 6
安定剤 リン酸エステル 3
難燃剤 シリコーン系 5
【0024】
実施例2
前述の発泡樹脂層形成組成物に用いるエチレン−酢酸ビニル共重合体樹脂に、酢酸ビニル含有量22%でそのMFRが75g/10分の樹脂(東ソー(株)、ウルトラセン633:ウルトラセン727=72:28 )を用いた以外、実施例1と同様にして発泡壁紙を得た。
【0025】
実施例3
前述の発泡樹脂層形成組成物に用いるエチレン−酢酸ビニル共重合体樹脂に、酢酸ビニル含有量20%でそのMFRが80g/10分の樹脂(東ソー(株)、ウルトラセン633:ウルトラセン684=70:30 )を用いた以外、実施例1と同様にして発泡壁紙を得た。
【0026】
比較例1
前述の発泡樹脂層形成組成物に用いるエチレン−酢酸ビニル共重合体樹脂に、酢酸ビニル含有量19%でそのMFRが45g/10分の樹脂(日本ユニカー(株)、DQDJ1868:DQDJ3150=29.5:70.5 )を用いた以外、実施例1と同様にして発泡壁紙を得た。
【0027】
比較例2
前述の発泡樹脂層形成組成物に用いるエチレン−酢酸ビニル共重合体樹脂に、酢酸ビニル含有量23%でそのMFRが75g/10分の樹脂(東ソー(株)、ウルトラセン633:ウルトラセン722=56:44 )を用いた以外、実施例1と同様にして発泡壁紙を得た。
【0028】
比較例3
前述の発泡樹脂層形成組成物に用いるエチレン−酢酸ビニル共重合体樹脂に、酢酸ビニル含有量22%でそのMFRが85g/10分の樹脂(東ソー(株)、ウルトラセン633:ウルトラセン735=63:37 )を用いた以外、実施例1と同様にして発泡壁紙を得た。
【0029】
比較例4
前述の発泡樹脂層形成組成物に用いる水酸化アルミニウムの添加量を70重量部にした以外、実施例1と同様にして発泡壁紙を得た。
【0030】
上記で作製した実施例1〜3及び比較例1〜4の発泡壁紙について、各種試
験を行い、その結果を表1に纏めて示した。
【0031】
試験方法及び評価方法
製膜性: 加工温度120℃でTダイ押出し後、押出し製膜品の外観を目視評価した。
○ 発泡なし
△ やや発泡気味
× 発泡、製膜不可
耐積圧性: 発泡後に発泡層上に100g/cm2 の荷重をかけ、60℃雰囲気中に1時間放置後、荷重を取り除き常温にて24時間放置後発泡体の回復率を評価。
○ 回復率90%以上
△ 回復率90〜80%
× 回復率80%以下
カール性: 発泡後に10cm×10cmの大きさにカットし、10分間水中浸漬を行い、取り出し、水気を切ったのち、1時間放置して、サンプルの反りの程度を測定する。
○ 反りが1cm以下
△ 反りが1〜2cm
× 反りが2cm以上
燃焼試験: JIS A1321建築物の内装材料及び工法の難燃試験法によって測定した。
発熱量(Tdθ)は温度時間面積(℃分)を示す。
【0032】
〔表1〕
表1の結果からも明らかなように、エチレン−酢酸ビニル共重合体樹脂の酢酸ビニル含有量を20%以上22%以下とし、そのMFRが45g/10分以上80g/10分以下であるエチレン−酢酸ビニル共重合体樹脂よりなる発泡樹脂層を設けたものが、製膜性、耐積圧性、カール性ともに良好な成績を示している。
【0034】
【発明の効果】
以上説明した如く、本発明の製造方法で製造された壁紙は、基材層上に、発泡剤、無機質成分、難燃剤を含むエチレン−酢酸ビニル共重合体樹脂からなる発泡樹脂層と装飾層が順次設けられた化粧シートにおいて、前記エチレン−酢酸ビニル共重合体樹脂の酢酸ビニル含有量を20%以上22%以下としたため、発泡樹脂層の耐積圧性、耐カール性、難燃性を確保し、また、MFRが45g/10分以上80g/10分以下にしたため、無機質成分を50〜80重量部添加させても混練押出し中に発泡せず、被発泡状態で製膜でき、人間や環境に優しいボリュウム感があると共に風合いがよく意匠性に優れた壁紙が得られる。
【図面の簡単な説明】
【図1】本発明の壁紙の実施形態の層構成図である。
【符号の説明】
1 壁紙
2 基材層
3 発泡樹脂層
4 装飾層
5 凹凸模様
Claims (1)
- 基材層上に、発泡剤、無機質成分、難燃剤を含む酢酸ビニル含有量が20%以上22%以下であり、メルトフローレートが45g/10分以上80g/10分以下であるエチレン−酢酸ビニル共重合体樹脂からなる発泡樹脂層形成組成物をTダイ押出し法にて製膜同時ラミネートして積層体となし、該積層体の前記発泡樹脂層形成組成物面に装飾層を印刷形成した後に、加熱発泡炉で前記発泡樹脂層形成組成物を発泡させて発泡樹脂層となすと共に、前記装飾層側からエンボス加工を行って凹凸模様を形成したことを特徴とする壁紙の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2000288208A JP4882144B2 (ja) | 2000-09-22 | 2000-09-22 | 壁紙の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2000288208A JP4882144B2 (ja) | 2000-09-22 | 2000-09-22 | 壁紙の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2002096433A JP2002096433A (ja) | 2002-04-02 |
| JP4882144B2 true JP4882144B2 (ja) | 2012-02-22 |
Family
ID=18771834
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2000288208A Expired - Fee Related JP4882144B2 (ja) | 2000-09-22 | 2000-09-22 | 壁紙の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4882144B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2760307C1 (ru) * | 2018-05-31 | 2021-11-23 | Джей Эс Си Вейка | Слоистый лист без пвх для обоев с улучшенными адгезионными свойствами |
Families Citing this family (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR100603424B1 (ko) * | 2003-09-16 | 2006-07-26 | 주식회사 가람나노텍 | 다층구조 섬유계 난연흡음판 |
| JP2006097161A (ja) * | 2004-09-28 | 2006-04-13 | Dainippon Printing Co Ltd | 発泡壁紙の製造方法 |
| JP4556071B2 (ja) * | 2004-09-28 | 2010-10-06 | 大日本印刷株式会社 | 施工性及び耐スクラッチ性の高い発泡壁紙 |
| JP4565947B2 (ja) * | 2004-09-28 | 2010-10-20 | 大日本印刷株式会社 | 発泡壁紙の製造方法 |
| JP4552087B2 (ja) * | 2004-09-30 | 2010-09-29 | 大日本印刷株式会社 | 発泡壁紙の製造方法 |
| JP4614805B2 (ja) * | 2005-03-29 | 2011-01-19 | 大日本印刷株式会社 | 壁紙用化粧シート |
| JP4806948B2 (ja) * | 2005-03-30 | 2011-11-02 | 大日本印刷株式会社 | 水添石油樹脂を含む発泡壁紙 |
| JP4671878B2 (ja) * | 2006-01-27 | 2011-04-20 | 大日本印刷株式会社 | 発泡壁紙 |
| JP5077392B2 (ja) * | 2010-06-11 | 2012-11-21 | 大日本印刷株式会社 | 壁紙 |
| JP5177194B2 (ja) * | 2010-09-17 | 2013-04-03 | 大日本印刷株式会社 | 水添石油樹脂を含有するスキン層を有する発泡壁紙 |
| EP2915839A1 (en) * | 2014-03-06 | 2015-09-09 | JSC Veika | Composite sheet and manufacturing method for a foamed decorative sheet free of PVC and plasticizers |
| DE202017005179U1 (de) * | 2017-10-09 | 2019-01-11 | Follmann Gmbh & Co. Kg | Beschichtungszusammensetzung, insbesondere zur Herstellung einer beschichteten Wand-, Boden und Deckenbekleidung, insbesondere zur Herstellung einer beschichteten Tapete |
| CN112203856A (zh) * | 2018-03-30 | 2021-01-08 | 大日本印刷株式会社 | 发泡层叠片材 |
| CN118414374A (zh) * | 2021-12-21 | 2024-07-30 | 井上株式会社 | 树脂发泡体 |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6356448A (ja) * | 1986-08-27 | 1988-03-11 | 昭和電工株式会社 | 積層物 |
| JP2970106B2 (ja) * | 1991-08-29 | 1999-11-02 | 住友化学工業株式会社 | 複合発泡成形体及びその製法 |
| JP3988896B2 (ja) * | 1996-04-04 | 2007-10-10 | 大日本印刷株式会社 | 壁装材シート |
| JP3925970B2 (ja) * | 1996-11-29 | 2007-06-06 | 大日本印刷株式会社 | 化粧シートの製造方法 |
| JPH10280284A (ja) * | 1997-02-07 | 1998-10-20 | Toli Corp Ltd | 床材およびその製造方法 |
| JP2000071365A (ja) * | 1998-08-27 | 2000-03-07 | Dainippon Printing Co Ltd | 化粧シート |
| JP4184502B2 (ja) * | 1998-10-28 | 2008-11-19 | 大日本印刷株式会社 | 化粧シート |
| JP2000218751A (ja) * | 1999-02-01 | 2000-08-08 | Dainippon Printing Co Ltd | 化粧シート及びその製造方法 |
-
2000
- 2000-09-22 JP JP2000288208A patent/JP4882144B2/ja not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2760307C1 (ru) * | 2018-05-31 | 2021-11-23 | Джей Эс Си Вейка | Слоистый лист без пвх для обоев с улучшенными адгезионными свойствами |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2002096433A (ja) | 2002-04-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP3625069B2 (ja) | 装飾シートおよびその製造方法 | |
| JP2002096433A (ja) | 壁 紙 | |
| JP4184502B2 (ja) | 化粧シート | |
| JP2014109087A (ja) | 壁紙 | |
| JP2002192669A (ja) | 化粧シート | |
| JP2002029010A (ja) | 発泡壁紙 | |
| KR100359493B1 (ko) | 폴리에틸렌 또는 에틸렌 비닐 아세테이트 수지를 사용한벽지 및 그 제조방법 | |
| JP7234500B2 (ja) | 発泡壁紙、及び発泡壁紙の製造方法 | |
| JP4923320B2 (ja) | 化粧シート | |
| JP4170481B2 (ja) | 化粧シート | |
| JP2000211049A (ja) | 発泡化粧材 | |
| JP4882142B2 (ja) | 化粧シートの製造方法 | |
| JP2851995B2 (ja) | 装飾用シートおよびその製造方法 | |
| JP3988896B2 (ja) | 壁装材シート | |
| JP2006097192A (ja) | 壁紙 | |
| JP4904615B2 (ja) | 壁紙の製造方法 | |
| JP5050295B2 (ja) | 壁紙 | |
| JP2002069859A (ja) | 化粧シート | |
| JP7027703B2 (ja) | 木目意匠壁紙 | |
| JP6821917B2 (ja) | 不燃性能を有する壁紙の製造方法 | |
| JP6715051B2 (ja) | 発泡壁紙の製造方法 | |
| JP4629243B2 (ja) | 化粧材の製造方法 | |
| JP6673522B1 (ja) | 壁紙 | |
| CN101400855B (zh) | 包含烯烃材料的透气性墙壁覆盖物及其生产方法 | |
| JP4022957B2 (ja) | 難燃発泡性シート、難燃発泡シート及びそれよりなる壁紙並びに床材 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20070723 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20091125 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20091201 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20100129 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20110301 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20111108 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20111121 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20141216 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4882144 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |