EP2099576B1 - Busette a jet creux pour coulee continue d'acier - Google Patents
Busette a jet creux pour coulee continue d'acier Download PDFInfo
- Publication number
- EP2099576B1 EP2099576B1 EP07800357A EP07800357A EP2099576B1 EP 2099576 B1 EP2099576 B1 EP 2099576B1 EP 07800357 A EP07800357 A EP 07800357A EP 07800357 A EP07800357 A EP 07800357A EP 2099576 B1 EP2099576 B1 EP 2099576B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- nozzle
- powder
- pipe
- installation according
- injecting
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/10—Supplying or treating molten metal
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D41/00—Casting melt-holding vessels, e.g. ladles, tundishes, cups or the like
- B22D41/50—Pouring-nozzles
- B22D41/58—Pouring-nozzles with gas injecting means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/10—Supplying or treating molten metal
- B22D11/108—Feeding additives, powders, or the like
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D41/00—Casting melt-holding vessels, e.g. ladles, tundishes, cups or the like
- B22D41/50—Pouring-nozzles
Definitions
- the present invention relates to an improvement of the device and method for casting a molten metal, in particular steel, in a continuous casting mold, using a hollow jet nozzle, where the metallic material is finely divided is injected into the interior volume of the hollow jet, the latter being maintained by circulation of a flow of non-oxidizing gas such as argon.
- the molten steel is introduced into the mold by means of at least one nozzle, that is to say a generally tubular element arranged between the tundish and the mold. .
- the lower end of the nozzle is usually provided with one or two outlets located in the axis of the nozzle or laterally, and opens under the free level of liquid steel present in the mold.
- a protective gas such as argon under the distribution dome of the steel ensures the formation and maintenance of the hollow jet inside the nozzle.
- the introduction of the protective gas under pressure in the conduit causes an overpressure which prevents any entrainment of air by the liquid steel, which would lead to the oxidation thereof or to the formation of alumina with clogging. the nozzle.
- the injection of the powder is carried out by pneumatic transport under argon through the refractory dome creating the hollow jet.
- the document WO-2006/096942 describes an installation and method for injection of technical ceramic nanoparticles into the hollow jet created in a HJN nozzle.
- the injection of the nanoparticles can be carried out by means of a mechanical transport device such as a worm.
- a mechanical transport device such as a worm.
- this document does not mention, for this embodiment, the positioning and the characteristics that the auger device must possess to be operational, nor how the non-oxidizing gas necessary for the establishment of the hollow jet and the protection of the casting metal is conveyed into the nozzle, in connection with the injection of nanoparticles.
- the flow rate of the carrier gas increases depending on the amount of powder to be injected by the existing system.
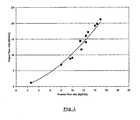
- the figure 1 shows an example of a relationship between the powder flow rate and the argon flow rate for an iron powder with a particle size of between 100 and 200 ⁇ m injected into a tube 10 mm in diameter. This therefore limits the amount of injectable powder in the product, especially in the case of continuous slab casting where the powder flow rates must be greater than for the casting of billets.
- the maximum quantity allowed gas is 15 Nl / min
- the rate of powder injected is limited to 13 kg / min.
- the present invention aims to provide a solution that makes it possible to overcome the disadvantages of the state of the art.
- the invention aims to allow the injection of a quantity of metal powder into a HJN nozzle at a high flow rate while maintaining a flow rate of the protective gas of the hollow jet acceptable in intensity for stable operation of the casting continuously.
- a first object of the present invention relates to a continuous casting plant for the flow of liquid steel from a tundish in an ingot mold through a hollow jet nozzle, called the HJN nozzle, comprising mainly, if it is described in a vertical position and considered in the direction of progression of the liquid steel from top to bottom, a vertical pipe terminated by an upper cover having an inlet for the liquid steel from the tundish and a lower base having at least one outlet, said duct comprising in its upper part a distributor member disposed substantially at the inlet of said vertical duct and comprising a deflector or dome for diverting the incoming metal to the side walls of the nozzle, said nozzle also comprising injection means of metal powder or solid metal finely divided under said dome in an injection zone and non-oxidizing gas injection means for the establishment and maintenance of the hollow jet, characterized in that the powder injection means are independent and physically separate from the injection means of the non-oxidizing gas, so that in operation the non-oxidizing gas is not used as a vector for powder injection.
- said installation comprises on the one hand a conduit for the incoming flow of non-oxidizing gas in the nozzle at a first orifice, possibly terminated by an injector located at this first orifice and its flow measuring device. and pressure and secondly, separately, a conduit for supplying the powder nozzle, at a second orifice, optionally terminated by an injector located at this second orifice, a powder reservoir or finely divided particles and its weight measuring device.
- the powder injection means comprise mechanical means such as a worm device.
- the worm gear device is disposed between the bottom of the tundish and the upper cover of the nozzle HJN.
- the conduit for the supply of the powder nozzle opens under the distribution dome, at least a portion of this conduit being arranged in the distribution dome with a non-zero slope.
- the installation is provided with means for controlling the flow of powder, said means preferably comprising a servocontrol of the rotation of the worm to a continuous measurement of the weight of the powder reservoir.
- the powder injection means are maintained under an inert atmosphere.
- the non-oxidizing gas comprises argon and said metal powder is an iron or ferroalloy powder.
- the figure 1 graphically represents the relationship between the flow of injected metal powder and the flow of argon in which it is in suspension, for injection into a continuous jet casting nozzle.
- the figure 2 represents an embodiment of an exemplary device according to the state of the art.
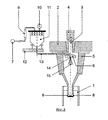
- the figure 3 represents a preferred embodiment of the device according to the present invention.
- the figure 2 shows a casting device according to the state of the art (patent BE 1014063 ), mounted between a continuous casting mold 1 and a pouring ladle or a tundish 2 comprising an outlet conduit 3.
- the outlet conduit 3 is provided with a flow regulator, such as a stopper 4 or a sliding drawer.
- the upper base of the cylinder is in contact with the conduit 3. This base is provided with a hole corresponding to the inner orifice of the conduit.
- the nozzle 5 comprises at its lower part at least one communication port 8 allowing the passage of steel to the mold.
- a dome-shaped distribution member 6 In the upper part of the nozzle 5 is arranged a dome-shaped distribution member 6, whose upper surface is slightly sloping, preferably greater than 10 °, relative to the horizontal.
- An injection device is arranged to introduce finely divided solid particles or powder 15 under the dome 6, using a non-oxidizing gas as a carrier.
- This device also comprises an inlet stream of argon 7 and its flow measuring device 9 and pressure device 10, a powder container or finely divided particles 11 and its weight measuring device 12, and finally a feed pipe in the nozzle 13, and an injector 14.
- the subject of the present invention is a device which makes it possible to separate the quantity of powder injected into the hollow jet nozzle from the quantity of argon added for the creation and maintenance of the hollow jet.
- the device of the invention shown schematically on the figure 3 thus comprises means for separating the gas supply and the powder injection.
- the supply of metal powder is ensured by means of a supply line 13, for example passing through the distributing dome 6, opening under it at an orifice 14, possibly provided with an injector of appropriate form not shown, and provided with a worm 13A.
- a supply line 13 for example passing through the distributing dome 6, opening under it at an orifice 14, possibly provided with an injector of appropriate form not shown, and provided with a worm 13A.
- Argon injection, independent of the injection of powder, intended solely to maintain the hollow jet is provided by an additional conduit 16 terminated by an orifice 17, optionally provided with an injector of appropriate shape not shown, opening for example also under the distribution dome 6.
- a regulation of the powder flow rate will be ensured by a control of the speed of rotation of the screw, slaved to a continuous measurement of the weight of the powder reservoir.
- the entire injection system is maintained under an inert atmosphere of argon to prevent oxygen scavenging in the steel.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Continuous Casting (AREA)
- Nozzles (AREA)
Description
- La présente invention se rapporte à une amélioration du dispositif et du procédé de coulée d'un métal en fusion, en particulier de l'acier, dans une lingotière de coulée continue, en utilisant une busette en jet creux, où de la matière métallique finement divisée est injectée dans le volume intérieur du jet creux, ce dernier étant maintenu par circulation d'un débit de gaz non oxydant tel que l'argon.
- Il est connu que, dans la technique de coulée continue, l'acier en fusion est introduit dans la lingotière au moyen d'au moins une busette, c'est-à-dire un élément généralement tubulaire disposé entre le panier répartiteur et la lingotière. L'extrémité inférieure de la busette est pourvue habituellement d'un ou deux orifices de sortie sis dans l'axe de la busette ou latéralement, et débouche sous le niveau libre d'acier liquide présent dans la lingotière.
- La busette de coulée en jet creux, dite HJN, pour hollow jet nozzle, a été développée il y a une vingtaine d'année pour la coulée continue d'acier à basse surchauffe. Le principe, décrit dans le brevet
EP-B-269 180 - d'une part de permettre une solidification de l'acier liquide, en passant par la phase pâteuse, sans bouchage de la busette, ;
- d'autre part, d'augmenter la surface d'échange entre l'acier liquide et la surface de refroidissement pour augmenter la puissance de refroidissement.
- Une injection d'un gaz protecteur tel que l'argon sous le dôme de répartition de l'acier assure la formation et le maintien du jet creux à l'intérieur de la busette. De plus, l'introduction du gaz protecteur sous pression dans le conduit provoque une surpression qui empêche tout entraînement d'air par l'acier liquide, qui conduirait à l'oxydation de celui-ci ou à la formation d'alumine avec bouchage de la busette.
- Un second brevet essentiel,
EP-B-605379 - de la poudre de fer pour créer des germes de solidification et affiner la structure de solidification ;
- de la poudre de ferro-alliage pour modifier la composition de l'acier in situ et améliorer les rendements d'addition dans le cas des éléments aisément oxydables.
- Toujours selon ce dernier brevet, l'injection de la poudre est réalisée par transport pneumatique sous argon au travers du dôme en réfractaire créant le jet creux.
Le documentWO-A-2006/096942 , décrit une installation et un procédé pour l'injection de nanoparticules de céramique technique à l'intérieur du jet creux créé dans une busette HJN. Selon un mode d'exécution particulier de l'invention, l'injection des nanoparticules peut s'effectuer au moyen d'un dispositif mécanique de transport tel qu'une vis sans fin. Ce document ne fait cependant pas état, pour ce mode d'exécution, du positionnement et des caractéristiques que doit posséder le dispositif de vis sans fin pour être opérationnel, ni comment le gaz non oxydant nécessaire à l'établissement du jet creux et à la protection du métal de coulée est acheminé dans la busette, en relation avec l'injection de nanoparticules. - Les nombreux essais industriels réalisés avec cet équipement ont fait apparaître une contrainte pratique majeure de mise en oeuvre du procédé dans la coulée continue. La quantité d'argon utilisée doit absolument être limitée au niveau de la lingotière à 15 à 20 Nl/min, cette valeur dépendant de la caractéristique de la machine en format et vitesse de coulée, dans le but :
- d'éviter le piégeage de bulles d'argon dans la peau en cours de solidification, la présence de bulles sous-cutanées pouvant créer après laminage des défauts de surface importants ;
- de réduire la perturbation du niveau d'acier se trouvant en lingotière par la remontée de bulles d'argon à la surface. Les variations importantes du niveau qui en résultent pénalisent fortement l'état de surface du produit brut de coulée et peuvent entraîner le piégeage de la poudre de couverture dans la peau solidifiée, pénalisant la qualité du produit final.
- Dans la pratique, le débit du gaz transporteur augmente en fonction de la quantité de poudre à injecter par le système existant. La
figure 1 montre un exemple de relation entre le débit de poudre et le débit d'argon pour une poudre de fer de granulométrie comprise entre 100 et 200 µm injectée dans un tube de 10 mm de diamètre. Ceci limite donc la quantité de poudre injectable dans le produit, surtout dans le cas de la coulée continue de brames où les débits de poudre doivent être plus importants que pour la coulée de billettes. Dans le cas particulier de lafigure 1 , si la quantité maximale autorisée de gaz est de 15 Nl/min, le débit de poudre injectée est limité à 13 kg/min environ. - La présente invention vise à fournir une solution qui permette de s'affranchir des inconvénients de l'état de la technique.
- En particulier, l'invention a pour but de permettre l'injection d'une quantité de poudre métallique dans une busette HJN selon un débit élevé tout en conservant un débit du gaz protecteur du jet creux acceptable en intensité pour un fonctionnement stable de la coulée en continu.
- Un premier objet de la présente invention se rapporte à une installation de coulée continue pour l'écoulement d'acier liquide à partir d'un panier répartiteur dans une lingotière au travers d'une busette en jet creux, dite busette HJN, comprenant principalement, si elle est décrite en position verticale et considérée dans le sens de progression de l'acier liquide de haut en bas, un conduit vertical, terminé par un couvercle supérieur présentant un orifice d'entrée de l'acier liquide à partir du panier répartiteur et une base inférieure présentant au moins un orifice de sortie, ledit conduit comprenant dans sa partie supérieure un organe répartiteur disposé sensiblement à l'entrée dudit conduit vertical et comprenant un déflecteur ou dôme permettant de dévier le métal entrant vers les parois latérales de la busette, ladite busette comprenant également des moyens d'injection de poudre métallique ou de manière métallique solide finement divisée sous ledit dôme dans une zone d'injection et des moyens d'injection de gaz non oxydant pour l'établissement et le maintien du jet creux, caractérisée en ce que les moyens d'injection de poudre sont indépendants et physiquement séparés des moyens d'injection du gaz non oxydant, de sorte qu'en fonctionnement le gaz non oxydant n'est pas utilisé comme vecteur pour l'injection de poudre.
- Selon l'invention, ladite installation comprend d'une part un conduit pour le flux entrant de gaz non oxydant dans la busette au niveau d'un premier orifice, éventuellement terminé par un injecteur sis à ce premier orifice et son dispositif de mesure de flux et de pression et d'autre part, séparément, un conduit pour l'alimentation de la busette en poudre, au niveau d'un second orifice, éventuellement terminé par un injecteur sis à ce second orifice, un réservoir de poudre ou particules finement divisées et son dispositif de mesure de poids.
- Avantageusement, les moyens d'injection de poudre comprennent des moyens mécaniques tels qu'un dispositif à vis sans fin.
- Selon une modalité préférée de l'invention, le dispositif à vis sans fin est disposé entre le bas du panier répartiteur et le couvercle supérieur de la busette HJN.
- De préférence, le conduit pour l'alimentation de la busette en poudre débouche sous le dôme répartiteur, au moins une partie de ce conduit étant aménagée dans le dôme répartiteur avec une pente non nulle.
- Avantageusement, l'installation est pourvue de moyens pour assurer la régulation du débit de poudre, lesdits moyens comprenant de préférence un asservissement de la rotation de la vis sans fin à une mesure en continu du poids du réservoir de poudre.
- Toujours avantageusement, les moyens d'injection de poudre sont maintenus sous atmosphère inerte.
- De préférence, le gaz non oxydant comprend de l'argon et ladite poudre métallique est une poudre de fer ou de ferro-alliage.
- Un second objet de la présente invention concerne un procédé pour la coulée continue d'acier en jet creux, de préférence sous la forme de produits plats ou longs, au moyen de l'installation précitée, comprenant les étapes suivantes :
- coulée d'un acier de base en fusion du panier répartiteur vers la lingotière au travers de la busette HJN ;
- établissement et maintien du jet creux par injection à partir d'un premier conduit d'un gaz non oxydant tel que l'argon à un débit ne dépassant pas 15 Nl/min ;
- injection par un second conduit, indépendant du premier conduit, de matière métallique solide finement divisée ou en poudre dans la partie creuse du jet sous l'organe répartiteur, ladite matière solide finement divisée ou en poudre se mélangeant avec l'acier à la fin de la zone d'injection dans la busette ou à la zone de jonction de la busette et de la lingotière.
- La
figure 1 , déjà mentionnée, représente graphiquement la relation entre le débit de poudre métallique injectée et le débit d'argon dans lequel celle-ci est en suspension, pour une injection dans une busette de coulée continue en jet creux. - La
figure 2 représente une forme d'exécution l'un exemple de dispositif selon l'état de la technique. - La
figure 3 représente une forme d'exécution préférée du dispositif selon la présente invention. - La
figure 2 montre un dispositif de coulée selon l'état de la technique (brevetBE 1014063 - Afin d'apporter une solution au problème posé ci-dessus, la présente invention a pour objet un dispositif qui permette de dissocier la quantité de poudre injectée dans la busette à jet creux de la quantité d'argon ajoutée pour la création et le maintien du jet creux.
- Le dispositif de l'invention, représenté schématiquement sur la
figure 3 , comporte ainsi des moyens pour séparer l'arrivée de gaz et l'injection de poudre. - Selon l'invention, l'alimentation en poudre métallique est assurée au moyen d'une conduite d'alimentation 13, passant par exemple au travers du dôme répartiteur 6, débouchant sous celui-ci au niveau d'un orifice 14, éventuellement doté d'un injecteur de forme appropriée non représenté, et munie d'une vis sans fin 13A. L'injection d'argon, indépendante de l'injection de poudre, destinée uniquement à maintenir le jet creux est assurée par un conduit supplémentaire 16 terminé par un orifice 17, éventuellement doté d'un injecteur de forme appropriée non représenté, débouchant par exemple également sous le dôme répartiteur 6.
- Grâce à ce système, on peut dissocier l'injection de poudre et de gaz et donc ajouter de manière contrôlée de plus grandes quantités de poudre dans l'acier liquide tout en maintenant un bon écoulement de l'acier en lingotière, et notamment sans perturbation du ménisque ni entraînement profond de bulles d'argon.
- Selon une forme d'exécution particulièrement avantageuse, la vis sans fin 13A du système d'injection de poudre selon l'invention sera placée entre le bas du panier répartiteur 2 et le couvercle 5A de la busette HJN 5. Cet emplacement particulier a le double avantage :
- de positionner la vis 13A dans un endroit où les températures sont soutenables pour un système mécanique et,
- de profiter de la gravité pour laisser s'écouler la poudre à travers le couvercle supérieur et le dôme de la busette HJN.
- Avantageusement, une régulation du débit de poudre sera assurée par un contrôle de la vitesse de rotation de la vis, asservi à une mesure en continu du poids du réservoir de poudre. De plus, tout le système d'injection est maintenu sous une atmosphère inerte d'argon pour éviter tout piégeage d'oxygène dans l'acier.
Claims (12)
- Installation de coulée continue pour l'écoulement d'acier liquide à partir d'un panier répartiteur (2) dans une lingotière (1) au travers d'une busette en jet creux, dite busette HJN, comprenant principalement, si elle est décrite en position verticale et considérée dans le sens de progression de l'acier liquide de haut en bas, un conduit vertical (5), terminé par un couvercle supérieur (5A) présentant un orifice d'entrée de l'acier liquide à partir du panier répartiteur (2) et une base inférieure présentant au moins un orifice de sortie (8), ledit conduit (5) comprenant dans sa partie supérieure un organe répartiteur disposé sensiblement à l'entrée dudit conduit vertical (5) et comprenant un déflecteur ou dôme (6) permettant de dévier le métal entrant vers les parois latérales de la busette, ladite busette comprenant également des moyens d'injection (13, 13A, 14) de poudre métallique ou de matière métallique solide finement divisée comprenant un dispositif à vis sans fin (13A) sous ledit dôme (6) dans une zone d'injection (15) et des moyens d'injection de gaz non oxydant (16, 17) pour l'établissement et le maintien du jet creux, caractérisée en ce que les moyens d'injection de poudre sont indépendants et physiquement séparés des moyens d'injection du gaz non oxydant (16, 17), le dispositif à vis sans fin (13A) étant disposé entre le bas du panier répartiteur (2) et le couvercle supérieur (5A) de la busette HJN.
- Installation selon la revendication 1, caractérisée en ce qu'elle comprend un conduit (16) pour le flux entrant de gaz non oxydant (7) dans la busette, au niveau d'un premier orifice (17), et son dispositif de mesure de flux (9) et de pression (10).
- Installation selon la revendication 2, caractérisée en ce que ledit conduit (16) pour le flux entrant de gaz non oxydant est terminé par un injecteur sis au premier orifice (17)
- Installation selon la revendication 1, 2 ou 3, caractérisée en ce qu'elle comprend, séparément, un conduit (13) pour l'alimentation de la busette en poudre, au niveau d'un second orifice (14), un réservoir de poudre ou particules finement divisées (11) et son dispositif de mesure de poids (12).
- Installation selon la revendication 4, caractérisée en ce que ledit conduit (13) pour l'alimentation de la busette en poudre est terminé par un injecteur sis au second orifice (14).
- Installation selon la revendication 4, caractérisée en ce que le conduit pour l'alimentation de la busette en poudre (13) débouche sous le dôme répartiteur (6), au moins une partie de ce conduit étant aménagée dans le dôme répartiteur (6) avec une pente non nulle.
- Installation selon la revendication 1, caractérisée en ce qu'elle est pourvue de moyens pour assurer la régulation du débit de poudre.
- Installation selon la revendication 7, caractérisée en ce que lesdits moyens comprennent un asservissement de la rotation de la vis sans fin (13A) à une mesure en continu du poids du réservoir de poudre (11).
- Installation selon l'une quelconque des revendications précédentes, caractérisée en ce que les moyens d'injection de poudre (13, 13A, 14) sont maintenus sous atmosphère inerte.
- Installation selon l'une quelconque des revendication précédentes, caractérisée en ce que le gaz non oxydant comprend de l'argon.
- Installation selon l'une quelconque des revendications précédentes, caractérisée en ce que ladite poudre métallique est une poudre de fer ou de ferro-alliage.
- Procédé pour la coulée continue d'acier en jet creux, de préférence sous la forme de produits plats ou longs, au moyen de l'installation selon l'une quelconque des revendications précédentes, comprenant les étapes suivantes :- coulée d'un acier de base en fusion du panier répartiteur (2) vers la lingotière (1) au travers de la busette HJN (5) ;- établissement et maintien du jet creux par injection à partir d'un premier conduit (16) d'un gaz non oxydant tel que l'argon à un débit ne dépassant pas 15 Nl/min ;- injection par un second conduit (13), indépendant du premier conduit et comprenant un dispositif à vis sans fin (13A), de matière métallique solide finement divisée ou en poudre dans la partie creuse du jet sous l'organe répartiteur (6), ladite matière solide finement divisée ou en poudre se mélangeant avec l'acier à la fin de la zone d'injection dans la busette ou à la zone de jonction de la busette et de la lingotière.
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| SI200730287T SI2099576T1 (sl) | 2006-12-12 | 2007-09-03 | Votla razpršilna šoba za kontinuirano litje jekla |
| PL07800357T PL2099576T3 (pl) | 2006-12-12 | 2007-09-03 | Wylew kadziowy z pustym wewnątrz strumieniem do odlewania ciągłego stali |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| BE2006/0609A BE1017392A3 (fr) | 2006-12-12 | 2006-12-12 | Busette a jet creux pour coulee continue d'acier. |
| PCT/BE2007/000100 WO2008070935A1 (fr) | 2006-12-12 | 2007-09-03 | Busette a jet creux pour coulee continue d'acier |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP2099576A1 EP2099576A1 (fr) | 2009-09-16 |
| EP2099576B1 true EP2099576B1 (fr) | 2010-05-19 |
| EP2099576B8 EP2099576B8 (fr) | 2010-07-21 |
Family
ID=37964317
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP07800357A Active EP2099576B8 (fr) | 2006-12-12 | 2007-09-03 | Busette a jet creux pour coulee continue d'acier |
Country Status (10)
| Country | Link |
|---|---|
| EP (1) | EP2099576B8 (fr) |
| KR (1) | KR101454311B1 (fr) |
| AT (1) | ATE468188T1 (fr) |
| BE (1) | BE1017392A3 (fr) |
| BR (1) | BRPI0718348B1 (fr) |
| DE (1) | DE602007006689D1 (fr) |
| ES (1) | ES2343979T3 (fr) |
| PL (1) | PL2099576T3 (fr) |
| SI (1) | SI2099576T1 (fr) |
| WO (1) | WO2008070935A1 (fr) |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2013144668A1 (fr) | 2012-03-28 | 2013-10-03 | Arcelormittal Investigacion Y Desarrollo Sl | Processus de coulée continue de métal |
| US9498822B2 (en) | 2012-03-28 | 2016-11-22 | Arcelormittal Investigacion Y Desarrollo, S.L. | Continuous casting equipment |
| CN111451462A (zh) * | 2020-04-09 | 2020-07-28 | 苏州大学 | 利用浸入式水口喷吹镁粉细化连铸坯凝固组织的方法 |
| CN111496240A (zh) * | 2020-06-24 | 2020-08-07 | 攀钢集团攀枝花钢铁研究院有限公司 | 用于连铸的浸入式水口 |
| CN111570782A (zh) * | 2020-06-24 | 2020-08-25 | 攀钢集团攀枝花钢铁研究院有限公司 | 连铸浸入式水口 |
| WO2025093902A1 (fr) * | 2023-10-30 | 2025-05-08 | Arcelormittal | Procédé de coulée continue d'un produit métallique composite |
| WO2025093900A1 (fr) * | 2023-10-30 | 2025-05-08 | Arcelormittal | Procédé de coulée continue d'un produit métallique composite |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101443348B1 (ko) * | 2013-03-28 | 2014-09-19 | 현대제철 주식회사 | 용강 탈황제 공급장치 |
| EP3056304A1 (fr) * | 2015-02-16 | 2016-08-17 | Uvån Holding AB | Une buse et un ensemble à entonnoir pour la granulation de matière fondue |
| WO2024127076A1 (fr) * | 2022-12-16 | 2024-06-20 | Arcelormittal | Équipement de coulée continue |
| WO2024127073A1 (fr) * | 2022-12-16 | 2024-06-20 | Arcelormittal | Équipement de coulée continue |
| WO2024127075A1 (fr) * | 2022-12-16 | 2024-06-20 | Arcelormittal | Équipement de coulée continue |
| WO2024161178A1 (fr) * | 2023-01-31 | 2024-08-08 | Arcelormittal | Équipement de coulée continue |
| WO2024201113A1 (fr) * | 2023-03-31 | 2024-10-03 | Arcelormittal | Équipement de coulée continue |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2150591A1 (en) * | 1971-08-27 | 1973-04-13 | Air Liquide | Cooling of molten metal - by addition of particles of the same metal(s) at a considerably lower temp |
| IT1116425B (it) * | 1977-04-18 | 1986-02-10 | Centro Speriment Metallurg | Sistema di raffreddamento e alligazione della massa fusa nella colata continua dell'acciaio |
| JPS5873713A (ja) * | 1981-10-27 | 1983-05-04 | Nippon Steel Corp | 強脱酸元素添加鋼の製造方法 |
| EP0269180B1 (fr) * | 1986-11-26 | 1992-01-02 | CENTRE DE RECHERCHES METALLURGIQUES CENTRUM VOOR RESEARCH IN DE METALLURGIE Association sans but lucratif | Dispositif de coulée d'un métal en phase pâteuse |
| BE1004121A6 (fr) * | 1990-05-04 | 1992-09-29 | Lahaut Hugues | Dispositif pour la coulee d'un metal et procede d'utilisation de ce dispositif. |
| BE1006567A6 (fr) * | 1992-12-28 | 1994-10-18 | Centre Rech Metallurgique | Procede de coulee d'un metal en phase pateuse. |
| BE1013745A3 (fr) * | 2000-10-10 | 2002-07-02 | Ct De Rech S Metallurg Ass San | Procede et dispositif pour couler en continu de l'acier a composition chimique mixte. |
| BE1014063A3 (fr) * | 2001-03-22 | 2003-03-04 | Ct De Rech S Metallurg Ass San | Procede et dispositif pour couler en continu de l'acier presentant des oxydes fins. |
| BE1016550A3 (fr) * | 2005-03-16 | 2007-01-09 | Ct Rech Metallurgiques Asbl | Procede pour couler en continu un metal a resistance mecanique amelioree et produit obtenu par le procede. |
-
2006
- 2006-12-12 BE BE2006/0609A patent/BE1017392A3/fr not_active IP Right Cessation
-
2007
- 2007-09-03 DE DE602007006689T patent/DE602007006689D1/de active Active
- 2007-09-03 EP EP07800357A patent/EP2099576B8/fr active Active
- 2007-09-03 PL PL07800357T patent/PL2099576T3/pl unknown
- 2007-09-03 BR BRPI0718348A patent/BRPI0718348B1/pt not_active IP Right Cessation
- 2007-09-03 ES ES07800357T patent/ES2343979T3/es active Active
- 2007-09-03 AT AT07800357T patent/ATE468188T1/de not_active IP Right Cessation
- 2007-09-03 SI SI200730287T patent/SI2099576T1/sl unknown
- 2007-09-03 KR KR1020097012282A patent/KR101454311B1/ko not_active Expired - Fee Related
- 2007-09-03 WO PCT/BE2007/000100 patent/WO2008070935A1/fr not_active Ceased
Cited By (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2013144668A1 (fr) | 2012-03-28 | 2013-10-03 | Arcelormittal Investigacion Y Desarrollo Sl | Processus de coulée continue de métal |
| CN104220190A (zh) * | 2012-03-28 | 2014-12-17 | 安赛乐米塔尔研发有限公司 | 金属的连续铸造方法 |
| US9498822B2 (en) | 2012-03-28 | 2016-11-22 | Arcelormittal Investigacion Y Desarrollo, S.L. | Continuous casting equipment |
| US12157165B2 (en) | 2012-03-28 | 2024-12-03 | Arcelormittal | Continuous casting process of metal |
| CN111451462A (zh) * | 2020-04-09 | 2020-07-28 | 苏州大学 | 利用浸入式水口喷吹镁粉细化连铸坯凝固组织的方法 |
| CN111451462B (zh) * | 2020-04-09 | 2021-09-28 | 苏州大学 | 利用浸入式水口喷吹镁粉细化连铸坯凝固组织的方法 |
| CN111496240A (zh) * | 2020-06-24 | 2020-08-07 | 攀钢集团攀枝花钢铁研究院有限公司 | 用于连铸的浸入式水口 |
| CN111570782A (zh) * | 2020-06-24 | 2020-08-25 | 攀钢集团攀枝花钢铁研究院有限公司 | 连铸浸入式水口 |
| WO2025093902A1 (fr) * | 2023-10-30 | 2025-05-08 | Arcelormittal | Procédé de coulée continue d'un produit métallique composite |
| WO2025093900A1 (fr) * | 2023-10-30 | 2025-05-08 | Arcelormittal | Procédé de coulée continue d'un produit métallique composite |
Also Published As
| Publication number | Publication date |
|---|---|
| DE602007006689D1 (de) | 2010-07-01 |
| EP2099576B8 (fr) | 2010-07-21 |
| ES2343979T3 (es) | 2010-08-13 |
| BRPI0718348B1 (pt) | 2016-03-29 |
| BE1017392A3 (fr) | 2008-08-05 |
| KR101454311B1 (ko) | 2014-10-23 |
| ATE468188T1 (de) | 2010-06-15 |
| PL2099576T3 (pl) | 2010-10-29 |
| EP2099576A1 (fr) | 2009-09-16 |
| BRPI0718348A2 (pt) | 2013-11-26 |
| SI2099576T1 (sl) | 2010-08-31 |
| KR20090095590A (ko) | 2009-09-09 |
| WO2008070935A1 (fr) | 2008-06-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2099576A1 (fr) | Busette a jet creux pour coulee continue d'acier | |
| EP0620062B1 (fr) | Procédé de coulée continue en charge des métaux et lingotière pour sa mise en oeuvre | |
| BE1013745A3 (fr) | Procede et dispositif pour couler en continu de l'acier a composition chimique mixte. | |
| KR101234171B1 (ko) | 합금주조장치 | |
| FR2554030A1 (fr) | Dispositif de decharge de metal fondu | |
| FR2546783A1 (fr) | Procede et dispositif de traitement d'un metal liquide moule sous basse pression, notamment pour l'inoculation de la fonte | |
| EP0743114B2 (fr) | Procédé de lubrification des parois d'une lingotière de coulée continue des métaux et lingotière pour sa mise en oeuvre | |
| FR2611151A1 (fr) | Dispositif de prechauffage et/ou d'obturation et de debouchage d'un orifice de coulee et procede pour sa mise en oeuvre | |
| BE1012037A3 (fr) | Busette pour couler en continu de l'acier. | |
| FR2555080A1 (fr) | Procede et appareil pour eviter la formation d'un tourbillon dans un recipient metallurgique de coulee a sortie par le fond | |
| BE1014063A3 (fr) | Procede et dispositif pour couler en continu de l'acier presentant des oxydes fins. | |
| EP0370934B1 (fr) | Procédé et ensemble d'alimentation en métal fondu de la lingotière d'une installation de coulée continue d'ébauches minces | |
| EP0242347A2 (fr) | Dispositif pour la coulée d'un métal en phase pâteuse | |
| EP1858662B1 (fr) | Procede pour couler en continu un metal a resistance mecanique amelioree et produit obtenu par le procede | |
| FR2728491A1 (fr) | Dispositif de coulee d'un metal liquide avec injection d'un gaz inerte dans le metal liquide en cours de coulee | |
| FR2704786A3 (fr) | Procédé de coulée continue en charge des métaux, notamment de l'acier, et lingotière pour sa mise en Óoeuvre. | |
| EP0943380A1 (fr) | Installation de coulée en continu d'un produit métallique et procédés de mise en oeuvre d'une telle installation | |
| FR2739795A1 (fr) | Appareil pour le chauffage de metal en fusion | |
| FR2607738A3 (fr) | Dispositif pour l'alimentation en metal en fusion des lingotieres de coulee continue | |
| EP1877211A1 (fr) | Procede pour la coulee continue d'ebauches de profiles en metal | |
| BE1015358A3 (fr) | Procede et dispositif pour la coulee continue en charge d'un metal en fusion. | |
| FR2720307A1 (fr) | Dispositif de guidage de l'acier en fusion dans un répartiteur. | |
| LU86395A1 (fr) | Dispositif et procede pour la coulee continue de l'acier | |
| WO2002060618A1 (fr) | Procede de traitement et de coulee d"alliages oxydables | |
| FR2700283A1 (fr) | Busette immergée pour la coulée continue des métaux. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20090605 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC MT NL PL PT RO SE SI SK TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| DAX | Request for extension of the european patent (deleted) | ||
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: CENTRE DE RECHERCHES METALLURGIQUES ASBL - CENTRUM |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC MT NL PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REF | Corresponds to: |
Ref document number: 602007006689 Country of ref document: DE Date of ref document: 20100701 Kind code of ref document: P |
|
| RAP4 | Party data changed (patent owner data changed or rights of a patent transferred) |
Owner name: CENTRE DE RECHERCHES METALLURGIQUES ASBL - CENTRUM |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: T3 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2343979 Country of ref document: ES Kind code of ref document: T3 |
|
| LTIE | Lt: invalidation of european patent or patent extension |
Effective date: 20100519 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100519 |
|
| REG | Reference to a national code |
Ref country code: PL Ref legal event code: T3 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100519 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100919 Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100519 |
|
| REG | Reference to a national code |
Ref country code: SK Ref legal event code: T3 Ref document number: E 7931 Country of ref document: SK |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100616 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100519 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100519 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100519 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100920 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100519 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20110222 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100820 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 602007006689 Country of ref document: DE Effective date: 20110221 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100519 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110930 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101120 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100519 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100903 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100819 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20140924 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20141021 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20140922 Year of fee payment: 8 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20150903 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MM Effective date: 20151001 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20160531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150903 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150930 Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151001 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230413 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20240820 Year of fee payment: 18 Ref country code: FI Payment date: 20240820 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20240820 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CZ Payment date: 20240820 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20240822 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SI Payment date: 20240827 Year of fee payment: 18 Ref country code: SK Payment date: 20240826 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20240820 Year of fee payment: 18 Ref country code: IT Payment date: 20240820 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20240826 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20241001 Year of fee payment: 18 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250903 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250903 |
|
| REG | Reference to a national code |
Ref country code: SK Ref legal event code: MM4A Ref document number: E 7931 Country of ref document: SK Effective date: 20250903 |