JP2004255253A - ワークの選別装置および選別方法 - Google Patents
ワークの選別装置および選別方法 Download PDFInfo
- Publication number
- JP2004255253A JP2004255253A JP2003046894A JP2003046894A JP2004255253A JP 2004255253 A JP2004255253 A JP 2004255253A JP 2003046894 A JP2003046894 A JP 2003046894A JP 2003046894 A JP2003046894 A JP 2003046894A JP 2004255253 A JP2004255253 A JP 2004255253A
- Authority
- JP
- Japan
- Prior art keywords
- work
- unit
- section
- sorting
- transfer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000000034 method Methods 0.000 title claims abstract description 9
- 238000007689 inspection Methods 0.000 claims abstract description 42
- 230000032258 transport Effects 0.000 claims description 47
- 230000002093 peripheral effect Effects 0.000 claims description 13
- 238000007599 discharging Methods 0.000 claims description 5
- 230000002265 prevention Effects 0.000 abstract description 4
- 230000002950 deficient Effects 0.000 description 20
- 230000009191 jumping Effects 0.000 description 8
- 238000011179 visual inspection Methods 0.000 description 4
- 230000004308 accommodation Effects 0.000 description 3
- 238000003384 imaging method Methods 0.000 description 3
- 239000003990 capacitor Substances 0.000 description 2
- 230000007547 defect Effects 0.000 description 2
- 238000001514 detection method Methods 0.000 description 2
- 230000005540 biological transmission Effects 0.000 description 1
- 238000004891 communication Methods 0.000 description 1
- 238000005096 rolling process Methods 0.000 description 1
- 238000011144 upstream manufacturing Methods 0.000 description 1
- 238000010626 work up procedure Methods 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B07—SEPARATING SOLIDS FROM SOLIDS; SORTING
- B07C—POSTAL SORTING; SORTING INDIVIDUAL ARTICLES, OR BULK MATERIAL FIT TO BE SORTED PIECE-MEAL, e.g. BY PICKING
- B07C5/00—Sorting according to a characteristic or feature of the articles or material being sorted, e.g. by control effected by devices which detect or measure such characteristic or feature; Sorting by manually actuated devices, e.g. switches
- B07C5/34—Sorting according to other particular properties
- B07C5/342—Sorting according to other particular properties according to optical properties, e.g. colour
- B07C5/3422—Sorting according to other particular properties according to optical properties, e.g. colour using video scanning devices, e.g. TV-cameras
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65G—TRANSPORT OR STORAGE DEVICES, e.g. CONVEYORS FOR LOADING OR TIPPING, SHOP CONVEYOR SYSTEMS OR PNEUMATIC TUBE CONVEYORS
- B65G39/00—Rollers, e.g. drive rollers, or arrangements thereof incorporated in roller-ways or other types of mechanical conveyors
- B65G39/02—Adaptations of individual rollers and supports therefor
- B65G39/09—Arrangements of bearing or sealing means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B07—SEPARATING SOLIDS FROM SOLIDS; SORTING
- B07C—POSTAL SORTING; SORTING INDIVIDUAL ARTICLES, OR BULK MATERIAL FIT TO BE SORTED PIECE-MEAL, e.g. BY PICKING
- B07C5/00—Sorting according to a characteristic or feature of the articles or material being sorted, e.g. by control effected by devices which detect or measure such characteristic or feature; Sorting by manually actuated devices, e.g. switches
- B07C5/02—Measures preceding sorting, e.g. arranging articles in a stream orientating
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65G—TRANSPORT OR STORAGE DEVICES, e.g. CONVEYORS FOR LOADING OR TIPPING, SHOP CONVEYOR SYSTEMS OR PNEUMATIC TUBE CONVEYORS
- B65G13/00—Roller-ways
- B65G13/02—Roller-ways having driven rollers
- B65G13/06—Roller driving means
- B65G13/071—Roller driving means with frictional engagement
Landscapes
- Engineering & Computer Science (AREA)
- Multimedia (AREA)
- Mechanical Engineering (AREA)
- Specific Conveyance Elements (AREA)
- Sorting Of Articles (AREA)
- Investigating Materials By The Use Of Optical Means Adapted For Particular Applications (AREA)
Abstract
【解決手段】検査装置30による検査が終了したワーク15を選別する選別装置40を、排出シュート33と、搬送テーブル42と、選別テーブル43と、エア噴出装置53aとで構成した。そして、搬送テーブル42には、排出シュート33との間に跳ね返り防止壁が形成されるワーク収容部50を周方向に所定のピッチで設け、搬送テーブル42が回転することにより、排出シュート33から搬送されてくるワーク15をワーク収容部50内に入れて搬送できるようにした。また、選別テーブル43は、搬送テーブル32によって搬送されてくるワーク15を受け取って搬送し、その間に、エア噴出装置53aが、選別テーブル43上のワーク15を、検査装置30の検査結果に応じて該当する収容部に排出するようにした。
【選択図】 図2
Description
【発明の属する技術分野】
本発明は、検査装置によって検査されたワークをその検査結果に応じて選別するワークの選別装置および選別方法に関する。
【0002】
【従来の技術】
従来から、例えば、電子機器に使用されるコンデンサやインダクタ等のチップからなるワークを、CCDカメラを用いた画像処理装置によって外観検査することが行われている。このような、外観検査を行う外観検査装置は、検査結果に応じてワークを良品と不良品とに選別するための選別装置を備えている(例えば、特許文献1)。この選別装置装置では、CCDカメラによる外観検査が終了したワークは、下方に向って傾斜した搬送路を介して回転テーブルの上面外周部に送られ、回転移動される際に、検査結果に応じて所定の位置にエアブローを利用した排出装置で排出される。
【0003】
【特許文献1】
特開2002−48725号公報
【0004】
【発明が解決しようとする課題】
しかしながら、前述した従来の選別装置では、ワークが回転テーブルに搬送される際に、回転テーブルから落下したり、回転テーブル上で転がって適正位置に設置できなかったりすることがある。このため、検査後のワークの選別ができないことがあるという問題が生じていた。
【0005】
【発明の概要】
本発明は、上記問題に対処するためになされたもので、その目的は、検査済みのワークを適正な選別位置に搬送することにより確実に選別することができるワークの選別装置および選別方法を提供することである。
【0006】
上記の目的を達成するため、本発明にかかるワークの選別装置の構成上の特徴は、検査装置による検査が終了したワークを順次搬送するための傾斜した傾斜路と、ワークを収容するワーク収容部が所定のピッチで複数設けられ、傾斜路に対向するワーク収容部が順次送られることによって傾斜路を搬送されてくるワークをワーク収容部内に入れて順次搬送する搬送部であって、傾斜路との間に傾斜路およびワーク収容部以外の位置にワークが跳ね返ることを防止する跳ね返り防止壁が形成されるものと、搬送部で搬送されたワークを、検査装置による検査結果に応じて該当する排出位置で排出する排出部とを備えたことにある。
【0007】
上記のように構成した本発明にかかるワークの選別装置では、検査が終了したワークを傾斜路からワーク収容部が設けられた搬送部に移して、搬送し、排出するようにしている。そして、傾斜路とワーク収容部との間にワークの跳ね上がりを防止するための跳ね上がり防止壁が形成されるようにしている。
【0008】
したがって、ワークが傾斜路から勢いよく搬送されてきても跳ねて外部に飛び出ることなく確実にワーク収容部内に収容される。そして、ワークは搬送部で搬送され排出部によって検査結果に応じた排出位置で排出され、ワークの確実な選別が行える。また、この場合、ワーク収容部の底面の大きさは、1個のワークが余裕を持って入れる程度にしておくことが好ましい。
【0009】
また、本発明にかかるワークの選別装置の他の構成上の特徴は、搬送部は、少なくとも一部に平面状の平面部を有し、搬送部を搬送されるワークを、平面部で搬送部から受け取って排出位置に搬送する第2搬送部を有し、搬送部は、回転することで傾斜路に対向するワーク収容部が順次送られるものであり、上面に凹部が設けられたハウジングの凹部内に設置され、ハウジングの凹部周面と凹部底面との間にワーク収容部を形成し、凹部底面と第2搬送部の上面とが略同一面上に位置するとともに、凹部周面における第2搬送部側部分が開放され、第2搬送部のその開放部分に対応する部分が第2搬送部の上面に位置するように構成されていることにある。
【0010】
これによると、傾斜路から搬送部に搬送されたワークをスムーズに第2搬送部に移送することができる。なお、この場合、ハウジングの凹部底面と第2搬送部の上面とを同一面上に位置させることが好ましいが、凹部の底面が選別テーブルの上面よりもやや高い位置になるように設定してもよい。これによって、搬送部から第2搬送部にワークを移送する際に、ワークの姿勢が乱れたり、ワークが転がったりすることを防止でき、ワークを適正な姿勢で第2搬送部に移送することができる。
【0011】
また、本発明にかかるワークの選別装置のさらに他の構成上の特徴は、搬送部の側面と凹部の周面との間であって、少なくともワークをワーク収容部に収容する開口部からワークを第2搬送部に移す移送部の間に隙間を設けて、搬送部の回転時にワークが搬送部とハウジングの間に挟まることを防ぐようにしたことにある。これによると、搬送部がハウジングの凹部周面に当たることなくスムーズに回転することができる。
【0012】
また、本発明にかかるワークの選別装置のさらに他の構成上の特徴は、凹部底面における搬送部が第2搬送部の上面に位置する部分の回転下流側部分にワークを逃がすための逃がし部を設け、搬送部から第2搬送部に移送されなかったワークを逃がし部から外部に排出するようにしたことにある。
【0013】
これによると、搬送部から第2搬送部への移送が失敗してワーク収容部に残ったワークを逃がし部から外部に排出することができる。このため、ワークがそのままワーク収容部に残って、後に傾斜路から搬送されるワークがワーク収容部内に入れなくなったり、1個のワーク収容部に複数のワークが収容されたりすることを防止できる。これによって、ワークの順番が判別できなくなって検査結果とワークの順番が一致しなくなることを防止することができる。
【0014】
また、本発明にかかるワークの選別装置のさらに他の構成上の特徴は、搬送部と第2搬送部は、互いの対向部分の移動速度が略等しくなるようにし、排出部は第2搬送部で搬送されるワークを排出することにある。これによると、搬送部におけるワークが位置する部分と、第2搬送部におけるワークを受け取る部分との移動速度が略等しくなるため、抵抗なく搬送テーブルから選別テーブルへのワークの移送が行われる。
【0015】
本発明にかかるワークの選別方法の構成上の特徴は、検査装置による検査が終了したワークを順次傾斜路によって搬送する第1搬送工程と、傾斜路との間に傾斜路およびワーク収容部以外の位置にワークが跳ね返ることを防止する跳ね返り防止壁が形成されるワーク収容部が所定のピッチで複数設けられ、傾斜路に対向するワーク収容部が順次送られることによって傾斜路を搬送されてくるワークをワーク収容部に入れて搬送する第2搬送工程と、第2搬送工程によって搬送されてくるワークを検査装置による検査結果に応じた排出位置で排出する排出工程とを備えたことにある。
【0016】
上記のように構成した本発明にかかるワークの選別方法によれば、傾斜路から搬送部に搬送されるワークは、跳ねて外部に飛び出ることなく確実にワーク収容部内に収容される。このため、ワークは確実に搬送テーブルで搬送され排出部によって選別される。
【0017】
また、本発明にかかるワークの選別方法の他の構成上の特徴は、傾斜路によって搬送されてくる各ワークの搬送間隔の時間よりも搬送部が1ピッチ移動する時間を短く設定したことにある。これによると、ワーク収容部間の位置にワークが来ても次のワーク収容部が、すぐ送られてくるのでそちらにワークが収容され搬送テーブルのワーク収容部に、ワークが収まらなかったり、1個以上のワークが入ったりすることをより確実に防止できる。この結果、ワークが外部に飛び出たり、ワーク収容部に複数のワークが入ってその順番が判別できなくなったりすることを防止できる。
【0018】
【発明の実施の形態】
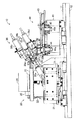
以下、本発明の一実施形態を図面を用いて説明する。図1は、本発明にかかる選別装置40を備えた外観検査装置10を示している。この外観検査装置10の下部は、上面にレール11が形成された四角板状の台部12で構成されており、その台部12の上面に、ワーク供給装置20、検査装置30および選別装置40が、それぞれレール11に沿って(図1における左右方向)、位置調節可能な状態で設けられている。
【0019】
ワーク供給装置20の下部は、レール11に係合した移動台21で構成されており、この移動台21をレール11に沿って移動させることによりワーク供給装置20は、台部12上の任意の位置に位置決めできる。また、移動台21は、調節ねじ(図示せず)の調節により、台部11に対する上下方向および前後方向(図示の手前側部分が前)の位置を調節することができる。移動台21の上面には、モータ等を有する振動発生装置22が取り付けられ、振動発生装置22の上面に、ワーク15(図6参照)を検査装置30に移送するためのフィーダー23が取り付けられている。このフィーダー23の先端部は、検査装置30側に突出して延びている。
【0020】
また、フィーダー23の上方には、ワーク15を一時的に収容するホッパー24が設けられ、ホッパー24の一端下部には、ホッパー24内のワーク15をフィーダー23に供給するための供給シュート25が設けられている。このため、ホッパー24からワーク15をフィーダー23に供給しながら振動発生装置22を駆動させると、フィーダー23はワーク15を検査装置30側に移動させるように振動する。これによって、ワーク15は一列に並んで順次フィーダー23の先端部に向って移動する。
【0021】
検査装置30は、下部側の移動台31の上面に検査を行うための本体部分を設置して構成されている。移動台31は、レール11に係合し、台部12上におけるレール11に沿った任意の位置に固定できる。この移動台31の上側部分は、ワーク供給装置20のフィーダー23の先端部に向けて屈曲しており、その上端に平板状のベースプレート32が上面をフィーダー23側に傾けて取り付けられている。このベースプレート32の中央には、検査済みのワーク15を検査装置30から排出する本発明の傾斜路としての排出シュート33を取り付けるとともに、ワーク15の下面を撮像するための透過用の穴部34が設けられている。
【0022】
排出シュート33は、穴部34の周縁部における移動台31側部分に取り付けられており、表面部を構成する部分が、断面形状が半円状の溝状に形成されている。また、ベースプレート32の上面には、フィーダー23と排出シュート33とを結ぶ経路を構成するとともに、ワーク15の各面を撮像するための各部材等が設けられた円筒状の連結部材35が取り付けられている。
【0023】
連結部材35の周囲には、フィーダー23の先端部から落下するワーク15の各側面を撮像できるように、4個のCCDカメラ36a,36b等(2個しか図示していない。)が円周に沿って等間隔で設けられている。そして、連結部材35の上方および下方には、ワーク15の上面および下面を撮像できるように、2個のCCDカメラ36c,36dが設けられている。これによって、6面を撮像する構成となっている。なお、4個のCCDカメラ36a,36b等だけの4面検査に利用してもよいし、上面または下面の一方と4面の組み合わせの5面を検査してもよい。
【0024】
また、連結部材35の上面には、ブラケット37aを介して反射ミラー38aが設けられており、この反射ミラー38aの反射によって、CCDカメラ36cはワーク15の上面を撮像することができる。そして、ベースプレート32の下面には、ブラケット37bを介して反射ミラー38bが設けられており、この反射ミラー38bの反射によって、CCDカメラ36dはワーク15の下面を撮像することができる。
【0025】
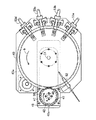
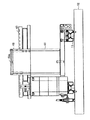
選別装置40は、CCDカメラ36a等による撮像結果に基づいて制御装置(図示せず)により作動を制御されてワーク15を選別するものである。この選別装置40は、図1ないし図3に示すように、下部の移動台41と、上部の搬送テーブル42および選別テーブル43とを備えている。移動台41は、台部12のレール11に位置調節が可能な状態で係合しており、内部に搬送テーブル42を回転駆動させるための電動モータ等を備えた駆動機構44および選別テーブル43を回転駆動させるための電動モータ等を備えた駆動機構45が収容されている。
【0026】
搬送テーブル42は、移動台41の上面におけるワーク供給装置20側の端部に設けられたハウジング46内に設置されており、周面に一定のピッチで切欠き部47が形成された歯車状の回転体で構成されている。そして、中心軸48を駆動機構44が備える電動モータの駆動軸44aに連結させて電動モータの駆動により矢印aの方向(上方から見た状態で時計回り方向)に回転する。切欠き部47の側面部は、搬送テーブル42の回転方向の上流側部分が搬送テーブル42の直径方向に沿った面に形成され、下流側部分が下流側に向って傾斜した面に形成されている。
【0027】
また、ハウジング46の上面には凹部49が形成されており、この凹部49内に搬送テーブル42が回転可能な状態で収容されている。この凹部49を形成する周面49aおよび底面49bと搬送テーブル42の切欠き部47とでワーク収容部50が形成される。このワーク収容部50を形成する底面49bの部分の広さは、1個のワーク15を余裕をもって収容できる大きさに設定されている。
【0028】
また、ハウジング46の一端には、排出シュート33の下端部が接続される穴部46aが形成されており、この穴部46aを介して排出シュート33の傾斜路と凹部49(ワーク収容部50)内とが連通している。なお、排出シュート33の両側部、穴部46aの周壁部および搬送テーブル42の高さはそれぞれ所定の高さ以上(排出シュート33からワーク15が勢いよく搬送されてきてもワーク15を飛び出させない程度の高さ)に設定されており、これらで本発明の跳ね上がり防止壁が構成される。
【0029】
凹部49の底面49bの選別テーブル43と対向する部分は、図4に示したように、円弧状に欠けており、搬送テーブル42は、この部分では底面49bからはみ出て選別テーブル43の上方に位置する。また、底面49bの欠けた部分の回転下流側部分には、外周に沿って先端側(図4の左側端部)が下方になった本発明の逃がし部としての傾斜状の逃がし溝49cが形成されている。この逃がし溝49cの端部の下方には逃がし溝49cに搬送されてきたワーク15を回収するためのワーク回収部(図示せず)が設けられている。このため、駆動機構44を駆動させて搬送テーブル42を回転させながら排出シュート33からワーク15を搬送すると、ワーク15は、穴部46aからワーク収容部50内に入り、搬送テーブル42の回転にしたがって、底面49b上を移動する。
【0030】
選別テーブル43は、中心軸51介して駆動機構45の駆動軸45aに連結されている。また、選別テーブル43の上面は、底面49bよりもやや低くなっており、外周縁部を底面49bの欠けた部分に沿わせて、図2の矢印b方向(上方から見た状態で反時計周り方向)に回転する。また、選別テーブル43の上面における縁部側部分は、搬送テーブル42が搬送してくるワーク15を受け取るワーク受け取り部43aになっている。このワーク受け取り部43aはゴム板で構成し、ワーク15が滑らないようにしてもよい。
【0031】
選別テーブル43の上方における搬送テーブル42側の部分には、位置検出センサ52が設けられて、選別テーブル43上を搬送されてくるワーク15を検出する。また、選別テーブル43の上方における搬送テーブル42と対向する外周側部分には、所定間隔を保って、本発明の排出装置としての4個のエア噴出装置53a,53b,53c,53dが設けられており、そのエア噴出装置53a,53b,53c,53dに対向する選別テーブル43の端部側下方には、それぞれワーク15を収容するための良品収容箱と不良品収容箱(図示せず)が設置されている。
【0032】
この選別テーブル43は、搬送テーブル42によって搬送されてくるワーク15を受け取って、ワーク受け取り部43aの上面に所定間隔を保って複数のワーク15を並べて各収容箱の方に運ぶ。そして、検査装置30の検査結果に基づいて、ワーク15が良品であればそのワーク15が良品収容箱の横を通過する際に、例えば、エア噴出装置53aが作動して、そのワーク15を良品収容箱内に吹き飛ばす。また、ワーク15が不良品であればそのワーク15が不良品収容箱の横を通過する際に、エア噴出装置53bが作動して、そのワーク15を不良品収容箱内に吹き飛ばす。これによって、ワーク15を良品と不良品とに選別する。また、エア噴出装置53c,53dは不良の度合いや種類に応じて各ワーク15を対応する収容箱内に吹き飛ばす。
【0033】
また、外観検査装置10には、前述した各装置等の他に、CCDカメラ36a等を含む画像処理装置や、CPU,ROM,RAMを備えた電気制御装置が設けられている。そして、画像処理装置は、CCDカメラ36a等が撮像する画像を画像処理してワーク15を良品と不良品とに判定する。また、画像処理装置には、ワーク15の6面を拡大表示するための画面も設けられており、操作者は、この画面を見ることにより、目視による判断も可能になっている。
【0034】
つぎに、以上のように構成した外観検査装置10を用いて、図6に示した被検査用のワーク15として、コンデンサチップを用いた場合の外観検査およびワーク15の選別方法について説明する。検査に際しては、まず、ワーク供給装置20のホッパー24に、ワーク15を収容しておき、外観検査装置10の電源スイッチをオンにする。これによって、外観検査装置10が備える各装置が作動を開始する。ワーク供給装置20においては、ホッパー24から、供給シュート25を介して、所定数のワーク15がフィーダー23に供給される。
【0035】
フィーダー23に供給されたワーク15は、振動発生装置22の駆動によりフィーダー23の先端側に送られて、フィーダー23の先端部から空間に放出される。このワーク15が連結部材35の中心部を通過して落下する際に、CCDカメラ36a〜36dが対応するワーク15の各面を撮像する。この撮像された6面の画像に対しては、画像処理装置によって、良否の判定が行われる。この判定は、外形寸法、汚れ、傷、異物の付着等の有無を、予め定められた基準と比較することによって行われる。この場合、撮像された6面の拡大画像が、画像処理装置の画面に表示されるため、操作者は、その画面からもワーク15のどの部分にどのような欠陥があるかを知ることができる。
【0036】
良否の判定が行われたワーク15は、排出シュート33内に落下し、排出シュート33の溝に沿って下降したのち、穴部46aを通って選別装置40におけるワーク収容部50内に落下する。この場合、ワーク15が勢いよくワーク収容部50内に落下しても、ワーク収容部50の周囲には跳ね上がり防止壁が形成されているため、ワーク15は確実にワーク収容部50内に入る。そして、ワーク15は、搬送テーブル42によって選別テーブル43側に搬送される。
【0037】
この場合、搬送テーブル42の回転速度は、各ワーク15が排出シュート33から搬送されてくる間隔時間よりも搬送テーブル42が1ピッチ(ワーク収容部50が1個分)分回転するための時間の方が短くなる速度に設定される。これによって、1個のワーク収容部50に複数のワーク15が入ることなく、各ワーク収容部50には、1個のワーク15が収容されるかまたは空の状態になる。
【0038】
ワーク15が、搬送テーブル42と選別テーブル43とが対向する部分まで搬送されると、ワーク15の下方には、底面49bがなくなり、選別テーブル43の上面が位置するようになるため、ワーク15は選別テーブル43に移送される。この際、選別テーブル43の上面が底面49bよりもやや低くなっているため、ワーク15の搬送テーブル42から選別テーブル43への移送がスムーズに行われる。
【0039】
また、搬送テーブル42と選別テーブル43との対向部分における切欠き部47の開口方向が選別テーブル43の移動方向と略同じ方向になるため、その移送はさらに確実に行える。この場合、搬送テーブル42と選別テーブル43との対向部分の移動速度は、略等しくなるように設定されている。これによって、ワーク15はスムーズに搬送テーブル42から選別テーブル43に移送される。なお、ワーク15の選別テーブル43への移送が失敗した場合には、そのワーク15は、逃がし溝49cからワーク回収部に送られる。
【0040】
そして、選別テーブル43移送されて収容箱側に運ばれるワーク15のうちの良品のワーク15は、対応するエア噴出装置53aの作動によって、良品収容箱内に吹き飛ばされ、不良品のワーク15は、対応するエア噴出装置53bの作動によって不良品収容箱内に吹き飛ばされる。これによって、ワーク15は、良品と不良品とに仕分けされてそれぞれの収容箱内に収容される。また、この場合、選別テーブル43上を搬送される各ワーク15は、位置検出センサ52によって検出され、位置の確認がされて順次搬送され、該当するエア噴出装置53a等によって吹き飛ばされる。
【0041】
このように、この選別装置40によれば、検査が終了したワーク15を一旦搬送テーブル42のワーク収容部50内に収容したのちに、選別テーブル43に搬送するようにしている。また、排出シュート33とワーク収容部50との間にはワーク15の跳ね上がりを防止するための跳ね上がり防止壁を設けている。したがって、排出シュート33から搬送テーブル43にワーク15を移送する際に、ワーク15が跳ねて外部に飛び出ることがなく確実にワーク収容部50内に収容される。
【0042】
また、凹部49の底面49bと選別テーブル43の上面が略等しい高さに設定され、搬送テーブル42と選別テーブル43の対向部分の移動速度が略等しく設定されている。さらに、搬送テーブル42と選別テーブル43との対向部分における切欠き部47の開口方向が選別テーブル43の移動方向と略同じ方向になるように設定されている。したがって、搬送テーブル42から選別テーブル43へのワーク15の移送もスムーズに行える。この結果、ワーク15の確実な選別が行える。
【0043】
なお、本実施の形態では、搬送テーブル42と選別テーブル43の2つのテーブルを利用した構成としたが、搬送テーブル42から直接選別を行うようにしてもよい。また、選別テーブル43は、回転テーブルとしたが、ワーク15の選別を高速化するには遠心力の影響を少なくするために直線状のコンベアを利用するようにしてもよい。また、選別テーブル43を回転させる場合には、搬送テーブルを直線状で送られるコンベアとしてもよい。
【図面の簡単な説明】
【図1】本発明の一実施形態による選別装置を備えた外観検査装置を示す正面図である。
【図2】選別装置を示す平面図である。
【図3】選別装置を示す側面図である。
【図4】ハウジングの凹部を示す平面図である。
【図5】ワークを示す斜視図である。
【符号の説明】
15…ワーク、30…検査装置、33…排出シュート、36a,36b,36c,36d…CCDカメラ、40…選別装置、42…搬送テーブル、43…選別テーブル、44,45…駆動機構、46…ハウジング、46a…穴部、47…切欠き部、49…凹部、49a…周面、49b…底面、49c…逃がし溝、50…ワーク収容部、53a,53b,53c、53d…エア噴出装置。
Claims (7)
- 検査装置による検査が終了したワークを順次搬送するための傾斜した傾斜路と、
ワークを収容するワーク収容部が所定のピッチで複数設けられ、傾斜路に対向するワーク収容部が順次送られることによって前記傾斜路を搬送されてくるワークを前記ワーク収容部内に入れて順次搬送する搬送部であって、前記傾斜路との間に傾斜路およびワーク収容部以外の位置にワークが跳ね返ることを防止する跳ね返り防止壁が形成されるものと、
前記搬送部で搬送された前記ワークを、前記検査装置による検査結果に応じて該当する排出位置で排出する排出部と
を備えたことを特徴とするワークの選別装置。 - 前記搬送部は、少なくとも一部に平面状の平面部を有し、前記搬送部を搬送される前記ワークを、前記平面部で前記搬送部から受け取って排出位置に搬送する第2搬送部を有し、前記搬送部は、回転することで傾斜路に対向するワーク収容部が順次送られるものであり、上面に凹部が設けられたハウジングの前記凹部内に設置され、前記ハウジングの凹部周面と凹部底面との間に前記ワーク収容部を形成し、前記凹部底面と前記第2搬送部の上面とが略同一面上に位置するとともに、前記凹部周面における前記第2搬送部側部分が開放され、前記第2搬送部のその開放部分に対応する部分が前記第2搬送部の上面に位置するように構成されている請求項1に記載のワークの選別装置。
- 前記搬送部の側面と前記凹部の周面との間であって、少なくとも前記ワークを前記ワーク収容部に収容する開口部からワークを前記第2搬送部に移す移送部の間に隙間を設けて、前記搬送部の回転時にワークが搬送部とハウジングの間に挟まることを防ぐようにした請求項2に記載のワークの選別装置。
- 前記凹部底面における前記搬送部が前記第2搬送部の上面に位置する部分の回転下流側部分にワークを逃がすための逃がし部を設け、前記搬送部から前記第2搬送部に移送されなかったワークを前記逃がし部から外部に排出するようにした請求項2または3に記載のワークの選別装置。
- 前記搬送部と前記第2搬送部は、互いの対向部分の移動速度が略等しくなるようにし、排出部は第2搬送部で搬送されるワークを排出する請求項2ないし4のうちのいずれか一つに記載のワークの選別装置。
- 検査装置による検査が終了したワークを順次傾斜路によって搬送する第1搬送工程と、
前記傾斜路との間に傾斜路およびワーク収容部以外の位置にワークが跳ね返ることを防止する跳ね返り防止壁が形成されるワーク収容部が所定のピッチで複数設けられ、傾斜路に対向するワーク収容部が順次送られることによって前記傾斜路を搬送されてくるワークを前記ワーク収容部に入れて搬送する第2搬送工程と、
前記第2搬送工程によって搬送されてくる前記ワークを前記検査装置による検査結果に応じた排出位置で排出する排出工程とを
備えたことを特徴とするワークの選別方法。 - 前記傾斜路によって搬送されてくる各ワークの搬送間隔の時間よりも前記搬送部が1ピッチ移動する時間を短く設定した請求項6に記載のワークの選別方法。
Priority Applications (6)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003046894A JP4243960B2 (ja) | 2003-02-25 | 2003-02-25 | ワークの選別装置および選別方法 |
| KR1020040011867A KR100555093B1 (ko) | 2003-02-25 | 2004-02-23 | 검사 결과에 따라 워크를 선별하는 장치 및 방법 |
| CNU2004200038316U CN2802438Y (zh) | 2003-02-25 | 2004-02-23 | 用于根据检查结果筛选工件的设备 |
| CNB2004100059463A CN1278101C (zh) | 2003-02-25 | 2004-02-23 | 用于根据检查结果筛选工件的设备和方法 |
| US10/784,804 US20040195258A1 (en) | 2003-02-25 | 2004-02-24 | Apparatus and method for screening of works in response to inspection results |
| TW093104641A TWI232297B (en) | 2003-02-25 | 2004-02-24 | Apparatus and method for screening of works in response to inspection results |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003046894A JP4243960B2 (ja) | 2003-02-25 | 2003-02-25 | ワークの選別装置および選別方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004255253A true JP2004255253A (ja) | 2004-09-16 |
| JP4243960B2 JP4243960B2 (ja) | 2009-03-25 |
Family
ID=33094786
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003046894A Expired - Fee Related JP4243960B2 (ja) | 2003-02-25 | 2003-02-25 | ワークの選別装置および選別方法 |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US20040195258A1 (ja) |
| JP (1) | JP4243960B2 (ja) |
| KR (1) | KR100555093B1 (ja) |
| CN (2) | CN1278101C (ja) |
| TW (1) | TWI232297B (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN107243458A (zh) * | 2017-08-03 | 2017-10-13 | 合肥新士鑫机械科技有限公司 | 一种基于机械旋转的工件筛选调控系统 |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101248234B1 (ko) * | 2010-12-23 | 2013-04-02 | 이희만 | 원스톱 철받침 생산 시스템 |
| CN107262738A (zh) * | 2017-07-24 | 2017-10-20 | 湖南匡楚科技有限公司 | 用于带密封圈轴承的自动精密车边机的分拣装置 |
| JP6795479B2 (ja) | 2017-09-25 | 2020-12-02 | 株式会社Screenホールディングス | 検査装置および検査方法 |
| CN109433652B (zh) * | 2018-11-01 | 2020-12-11 | 昆山市泽荀自动化科技有限公司 | 电感检测设备的上料运行控制方法 |
| CN112537635B (zh) * | 2020-12-17 | 2025-03-14 | 深圳市宏讯制造技术有限公司 | 物料供应装置 |
| CN113714140B (zh) * | 2021-09-02 | 2023-01-17 | 广东工贸职业技术学院 | 一种电子商务输送用危险品检测装置及其实施方法 |
| CN115445939B (zh) * | 2022-09-05 | 2025-08-26 | 合肥安徒视智能科技有限公司 | 一种橡胶圈分拣装置次品物料精准剔除方法 |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1844869A (en) * | 1927-05-13 | 1932-02-09 | Horix Mfg Company | Feed wheel for filling machines |
| US6131744A (en) * | 1997-05-02 | 2000-10-17 | Micro Beef Technologies, Inc. | System and method for recycling identification tags |
| JP3446598B2 (ja) * | 1998-03-23 | 2003-09-16 | 株式会社村田製作所 | チップ部品の移載装置 |
| US6294747B1 (en) * | 1999-06-02 | 2001-09-25 | Electro Scientific Industries, Inc. | Inspection machine for surface mount passive component |
| JP3690257B2 (ja) * | 2000-08-28 | 2005-08-31 | 株式会社村田製作所 | チップ部品の搬送装置 |
-
2003
- 2003-02-25 JP JP2003046894A patent/JP4243960B2/ja not_active Expired - Fee Related
-
2004
- 2004-02-23 CN CNB2004100059463A patent/CN1278101C/zh not_active Expired - Fee Related
- 2004-02-23 KR KR1020040011867A patent/KR100555093B1/ko not_active Expired - Fee Related
- 2004-02-23 CN CNU2004200038316U patent/CN2802438Y/zh not_active Expired - Lifetime
- 2004-02-24 TW TW093104641A patent/TWI232297B/zh not_active IP Right Cessation
- 2004-02-24 US US10/784,804 patent/US20040195258A1/en not_active Abandoned
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN107243458A (zh) * | 2017-08-03 | 2017-10-13 | 合肥新士鑫机械科技有限公司 | 一种基于机械旋转的工件筛选调控系统 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP4243960B2 (ja) | 2009-03-25 |
| CN2802438Y (zh) | 2006-08-02 |
| TW200424514A (en) | 2004-11-16 |
| CN1278101C (zh) | 2006-10-04 |
| KR20040076611A (ko) | 2004-09-01 |
| TWI232297B (en) | 2005-05-11 |
| CN1525143A (zh) | 2004-09-01 |
| KR100555093B1 (ko) | 2006-02-24 |
| US20040195258A1 (en) | 2004-10-07 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US6741731B1 (en) | Side surface inspecting apparatus for tablet, front and back surface inspecting apparatus for tablet, and tablet appearance inspecting apparatus using the same | |
| JP4039505B2 (ja) | 外観検査装置 | |
| JP4243960B2 (ja) | ワークの選別装置および選別方法 | |
| JP2004012257A (ja) | ワークの外観検査装置および外観検査方法 | |
| JP4381723B2 (ja) | キャップの外観検査装置 | |
| US7079236B2 (en) | Appearance inspection machine for flat tablet | |
| JP6948162B2 (ja) | 棒状体選別機 | |
| JPH1057903A (ja) | 果菜物の撮像装置 | |
| JPH06100147A (ja) | 部品整列装置 | |
| JP4273575B2 (ja) | プラスチックボトルの定量供給、搬送装置 | |
| JP3329966B2 (ja) | 頭付き棒材の検査装置 | |
| JP2000203713A (ja) | 外観検査装置 | |
| JPH09215963A (ja) | 揺動式搬送装置 | |
| JP3463585B2 (ja) | 部品整送装置 | |
| KR100499390B1 (ko) | 볼트 불량 선별장치 | |
| JP7758015B2 (ja) | 外観選別装置 | |
| JP2003121248A (ja) | 組合せ計量装置 | |
| CN221638803U (zh) | 一种销轴检测装置 | |
| JP2001212522A (ja) | 部品検査装置 | |
| JP4152128B2 (ja) | 直方体物品の検査装置 | |
| JP3490430B1 (ja) | 搬送装置 | |
| JPH0623328A (ja) | 部品仕分装置 | |
| JPH0525751Y2 (ja) | ||
| JP2025168827A (ja) | 物品検査装置 | |
| JP2025058747A (ja) | 青果物の選別装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20050726 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20080403 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080805 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080924 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20081224 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20081224 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120116 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130116 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140116 Year of fee payment: 5 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |