JP2016190685A - 食品用ネット付ケーシング - Google Patents
食品用ネット付ケーシング Download PDFInfo
- Publication number
- JP2016190685A JP2016190685A JP2016143466A JP2016143466A JP2016190685A JP 2016190685 A JP2016190685 A JP 2016190685A JP 2016143466 A JP2016143466 A JP 2016143466A JP 2016143466 A JP2016143466 A JP 2016143466A JP 2016190685 A JP2016190685 A JP 2016190685A
- Authority
- JP
- Japan
- Prior art keywords
- net
- nonwoven fabric
- fiber
- casing
- food
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images





Landscapes
- Packging For Living Organisms, Food Or Medicinal Products That Are Sensitive To Environmental Conditiond (AREA)
- Wrappers (AREA)
- Processing Of Meat And Fish (AREA)
- Laminated Bodies (AREA)
- Nonwoven Fabrics (AREA)
Abstract
Description
ハム、ソーセージ等の原料肉(肉塊、練り肉)は食品用ケーシングに詰込まれ、燻煙等の工程を経てハム、ソーセージ等の食肉加工品に製造される。燻煙は、原料肉を燻すことで、保存性を向上し、原料肉に装飾色を付け、香り付け及び味付けする工程である。
このように、原料肉に直接紐又はネットを巻付け、又は原料肉を詰込んだ食品用ケーシングに紐又はネットを巻付けることは、原料肉の成形に時間を費やし、生産性に劣る。
また、原料肉に直接、紐又はネットを巻付けると、紐又はネットが原料肉に食込むことから、紐又はネットをハム、ソーセージ等の食肉加工品から外して食する時に、剥がし難く、ハム、ソーセージ等の食肉加工品に紐又はネットが残存することで、苦情が多く生じている。
そのため、紐又はネットを剥がしやすくするために、食品用ケーシングに紐又はネットを巻付けて、ケーシングと共に容易に剥がすことができるようにしているのが現状である。
ネットは、有底筒状に形成され、袋状ケーシング外側に被せられる。また、ネットは、袋状ケーシングの両端部に糸で縫い合わされる。
しかし、特許文献2の食品用ネット付ケーシングでは、ネットを袋状ケーシングの両端部に糸で縫い合わせて、ネットと袋状ビスコースを一体化しているので、生産性が悪く、高価な包装資材の提供となる。
また、ネットは、袋状ケーシングの両端部に紐で縫合わせているので、ハム、ソーセージ等の原料肉を詰込む際、ネットが袋状ケーシングから外れる虞がある。
更に、ネットを袋状ケーシングの両端に縫合わせる糸が解けて、原料肉に混入する虞がある。
本発明に係る請求項は、第1に、不織布は熱可塑性合成繊維を含有して構成し、ネット(網)は熱可塑性樹脂(又は熱可塑性合成繊維)を含有して構成する。
これにより、不織布は、通気性及び通水性を有すると共にヒートシール性を兼ね備える。ネットはヒートシール性を有する。
第2に、不織布及びネットを熱ラミネートしてなる。
熱ラミネートは、熱可塑性樹脂(熱可塑性合成繊維)のガラス転移点以上の融点で不織布及びネットを加熱しつつ圧接することで、不織布の熱可塑性合成繊維及びネットの熱可塑性樹脂(又は熱可塑性合成繊維)を溶融して不織布とネットを熱圧着する。不織布の溶融した熱可塑性合成繊維は、ネットに接触し、ネットの溶融した熱可塑性樹脂(又は熱可塑性合成繊維)は、溶融した熱可塑性合成繊維に接触しつつ不織布の繊維間にも入込んで、不織布及びネットを接着(圧着)する。溶融した熱可塑性合成繊維及び溶融した熱可塑性樹脂(又は熱可塑性合成繊維)は、不織布とネットを接着するバインダ(接着剤)となる。
溶融した熱可塑性合成繊維及び溶融した熱可塑性樹脂(又は熱可塑性合成繊維)は、熱ラミネート後、冷却固化され、一体に結合される。
そして、冷却固化した不織布の熱可塑性合成繊維、及び冷却固化したネットの熱可塑性樹脂(又は熱可塑性合成繊維)は、不織布とネットを強固に一体化する。
これにより、例えば、食肉加工品において、ハム、ソーセージ等の原料肉(肉塊、練り肉)を食品用ネット付ケーシングに詰め込んでも、ネットは不織布から外れず、原料肉に混入しない。また、ネットは、熱可塑性樹脂(又は熱可塑性合成繊維)を含有して構成されるので、原料肉に倣って弾性変形し、不織布と共に原料肉に密着され、装飾効果を発揮する。
これにより、ネットの表面側は変形、溶融することなく、ネットの裏面側の熱可塑性樹脂(又は熱可塑性合成繊維)及び不織布の熱可塑性合成繊維を溶融することで、ネットを不織布に強固に圧着しつつネットの装飾効果を発揮できる。
更に、本発明に係る請求項1では、ラミネート機を使用して不織布とネットを熱ラミネートすることが好ましい。これにより、食品用ネット付ケーシングを連続して形成でき、安価な包装資材を提供できる。
これにより、不織布とネットを加熱する加熱温度の制御が容易になる。また、ポリエチレン繊維(ポリエチレン樹脂)は、汎用される樹脂であるので、安価に不織布とネットを構成できる。
これにより、不織布とネットを加熱する加熱温度の制御が容易になる。また、ポリエステル繊維(ポリエステル樹脂)は、汎用される樹脂であるので、安価に不織布とネットを構成できる。
植物繊維は、綿繊維、麻繊維、パルプ繊維、レーヨン繊維等を採用できる。
植物繊維は、綿繊維、麻繊維、パルプ繊維、レーヨン繊維維等を採用できる。
また、ネットは、低融点ポリエチレン樹脂によって柔軟性(弾性変形)を有し、例えば、食肉加工品のハム、ソーセージ等の原料肉(肉塊、練り肉)に倣って変形でき、ハム、ソーセージ等の形状を保持すると共に、シャード加工適性も向上する。
また、ネットは、ポリエステル繊維によって柔軟性(弾性変形)を有し、例えば、食肉加工品のハム、ソーセージ等の原料肉(肉塊、練り肉)に倣って変形でき、ハム、ソーセージ等の形状を保持すると共に、シャード加工適性も向上する。
本発明に係る請求項8は、第1に、不織布は熱可塑性合成繊維を含有して構成し、ネット(網)は熱可塑性樹脂(又は熱可塑性合成繊維)を含有して構成する。
これにより、不織布は、通気性及び通水性を有すると共にヒートシール性を兼ね備える。ネットはヒートシール性を有する。
第2に、不織布及びネットを熱ラミネートしてネット付不織布を構成する。
熱ラミネートは、熱可塑性樹脂(熱可塑性合成繊維)のガラス転移点以上の融点で不織布及びネットを加熱しつつ圧接することで、不織布の熱可塑性合成繊維及びネットの熱可塑性樹脂(又は熱可塑性合成繊維)を溶融して不織布とネットを熱圧着する。不織布の溶融した熱可塑性合成繊維は、ネットに接触し、ネットの溶融した熱可塑性樹脂(又は熱可塑性合成繊維)は、溶融した熱可塑性合成繊維に接触しつつ不織布の繊維間にも入込んで、不織布とネットを接着(圧着)する。溶融した熱可塑性合成繊維及び溶融した熱可塑性樹脂(又は熱可塑性合成繊維)は、不織布とネットを接着するバインダ(接着剤)となる。
溶融した熱可塑性合成繊維及び溶融した熱可塑性樹脂は、熱ラミネート後、冷却固化され、一体に結合される。
これにより、冷却固化した不織布の熱可塑性合成繊維、及び冷却固化したネットの熱可塑性樹脂(又は熱可塑性合成繊維)は、不織布とネットを強固に一体化する。
第3に、ネット付不織布は熱圧着されて筒状袋体に形成される。
熱圧着は、熱可塑性合成繊維(熱可塑性樹脂)のガラス転移点以上の融点まで不織布とネットを加熱しつつ圧接することで、不織布の熱可塑性合成繊維及びネットの熱可塑性樹脂(又は熱可塑性合成繊維)を溶融して不織布とネットを熱圧着する。
溶融した熱可塑性合成繊維及び溶融した熱可塑性樹脂は、冷却固化され、一体に結合される。
これにより、冷却固化した不織布の熱可塑性合成繊維、及び冷却固化したネットの熱可塑性樹脂(又は熱可塑性合成繊維)は、不織布とネットを強固に一体化して筒状袋体に保持する。
筒状袋体は、冷却固化した熱可塑性合成繊維及び冷却固化した熱可塑性樹脂によって強固に一体化される。
そして、例えば、食肉加工において、ハム、ソーセージ等の原料肉(肉塊、練り肉)を筒状袋体に詰め込んでも、筒状袋体は不織布とネットを熱溶着して強固に一体化してなるので、破れ等の破損を生じない。筒状袋体のネットは、熱可塑性合成繊維、熱可塑性樹脂で構成されるので、原料肉に倣って変形し、不織布と共に原料肉に密着する。
これにより、筒状袋体において、ネットは装飾効果を発揮する。また、原料肉を筒状袋体に詰込んでも、ネットは不織布から外れず、原料肉に混入しない。
これにより、筒状袋体を連続して形成でき、安価な包装資材を提供できる。
不織布とネットは、熱ラミネートして一体化されているので、筒状体をシャード状に加工してもネットが不織布から外れない。
また、シャード状の筒状体に、例えば、食肉加工品の原料練り肉を充填すると、ネットは不織布と協働して、原料練り肉を円柱状(ソーセージ等の形状)に形成し、更に装飾効果(網目模様)を発揮する。また、原料練り肉をシャード状の筒状体に充填しても、ネットは不織布から外れず、原料肉に混入しない。
これにより、筒状体を連続してシャード状に形成でき、安価な包装資材を提供できる。
本発明に係る請求項10は、第1に、不織布は熱可塑性合成繊維を含有して構成し、ネットは植物繊維又はレーヨン繊維で構成する。
これにより、不織布は、通気性及び通水性を有すると共にヒートシール性を兼ね備える。
第2に、不織布及びネットを熱ラミネートしてなる。
熱ラミネートは、熱可塑性合成繊維のガラス転移点以上の融点で不織布とネットを加熱しつつ圧接することで、不織布の熱可塑性合成繊維を溶融して不織布とネットを熱圧着する。不織布の溶融した熱可塑性合成繊維は、高圧接によって、ネットの植物繊維(又はレーヨン繊維)に接触し、又は植物繊維(又はレーヨン繊維)間に入込んで、不織布とネットを接着する。不織布の溶融した熱可塑性合成繊維は、不織布とネットを接着するバインダ(接着剤)となる。
溶融した熱可塑性合成繊維は、熱ラミネート後、冷却固化され、ネットの植物繊維(又はレーヨン繊維)に一体に接着する。
これにより、例えば、食肉加工品において、ハム、ソーセージ等の原料肉(肉塊、練り肉)を食品用ネット付ケーシングに詰込んでも、ネットは不織布から外れ難く、原料肉に混入しない。また、ネットは、植物繊維又はレーヨン繊維で構成されるので、原料肉に倣って変形し、不織布と共に原料肉に密着され、装飾効果を発揮する。
これにより、ネットの表面側は熱変形することなく、不織布の熱可塑性合成繊維を溶融することで、ネットを不織布に強固に圧着しつつネットの装飾効果を発揮できる。
更に、本発明に係る請求項10では、ラミネート機を使用して不織布とネットを熱ラミネートすることが好ましい。これにより、食品用ネット付ケーシングを連続して形成でき、安価な包装資材を提供できる。
食品加工品は、例えば、食肉加工品、魚肉加工品及び乳加工品である。
食肉加工品は、ハム、ソーセージ、ローストビーフ、焼き豚、サラミ、ベーコン、生肉等である。魚肉加工品は、魚肉ソーセージ、魚肉ハム等である。乳加工品は、チーズ等である。
食品用ネット付ケーシングXは、食肉加工品の食肉用ネット付ケーシング、魚肉加工品の魚肉用ネット付ケーシング、及び乳加工品の乳製品用ネット付ケーシングとなる。
熱可塑性合成繊維は、ポリエチレン繊維、ポリエステル繊維である。ポリエチレン繊維及びポリエステル繊維は、短繊維、長繊維でなる。
不織布1は、通気性及び通水性(通液性)を有すると共に、熱可塑性合成繊維を含有することでヒートシール性を兼ね備える。
不織布1は、ポリエチレン繊維を100質量%配合して構成する。
不織布1は、ポリエステル繊維を100質量%配合して構成する。
不織布1は、ポリエチレン繊維及び植物繊維を含有する複合繊維で構成する。
植物繊維は、綿繊維、麻繊維、パルプ繊維、レーヨン繊維等でなる。
ポリエチレン繊維及び植物繊維の質量%の配合比率(含有比率)は適宜選択される。
不織布1は、ポリエステル繊維及び植物繊維を含有する複合繊維で構成する。
植物繊維は、綿繊維、麻繊維、パルプ繊維、レーヨン繊維等でなる。
ポリエステル繊維及び植物繊維の質量%の配合比率(含有比率)は適宜選択される。
不織布1は、ポリエチレン繊維及びポリエステル繊維の複合繊維で構成する。
ポリエチレン繊維及びポリエステル繊維の質量%の配合比率(含有比率)は適宜選択される。
ポリエチレン繊維及びポリエステル繊維としては、例えば、ポリエステルを芯としポリエチレンを鞘とする芯鞘構造繊維を使用でき、ポリエステル繊維としては、例えばポリエステルを芯とし低融点ポリエステルを鞘とする芯鞘構造繊維を使用できる。
不織布1は、ポリエチレン繊維、ポリエステル繊維及び植物繊維の複合繊維で構成する。
植物繊維は、綿繊維、麻繊維、パルプ繊維等でなる。
ポリエチレン繊維、ポリエステル繊維及び植物繊維の質量%の配合比率(含有比率)は適宜選択される。
ポリエチレン繊維及びポリエステル繊維としては、例えば、ポリエステルを芯としポリエチレンを鞘とする芯鞘構造繊維を使用でき、ポリエステル繊維としては、例えばポリエステルを芯とし低融点ポリエステルを鞘とする芯鞘構造繊維を使用できる。
熱可塑性樹脂は、ポリエチレン樹脂、ポリエステ樹脂、又はポリプロピレン樹脂等である。
熱可塑性合成繊維は、ポリエチレン繊維、ポリエステル繊維又はポリプロピレン繊維等である。ポリエチレン繊維、ポリエステル繊維及びポリプロピレン繊維は、短繊維、長繊維でなる。
ネット2は、熱可塑性樹脂又は熱可塑性合成繊維を含有して構成することで柔軟性及びヒートシール性を備える。
ネット2は、黒、白、赤、緑、黄及び青等の有色の熱可塑性樹脂、又は有色の熱可塑性合成繊維で構成できる。
ネット2は、例えば、菱形網目を格子配列してなる。ネット2の網目は、菱形網目に限定されず、正方形網目、長方形網目、台形網目及び六角形網目等を採用できる。
ネット2は、ポリエチレン樹脂の線材を網目格子状に成形して構成する(成型網)。
ネット2は、ポリエステル樹脂の線材を網目格子状に成形して構成する(成型網)。
ネット2は、ポリエチレン繊維の線材(紐)を網目格子状に編込んで構成し(無結節網)、又はポリエチレン繊維の線材(紐)を網目格子状に結んで構成する(結節網)。
ネット2は、ポリエステル繊維の線材(紐)を網目格子状に編込んで構成し(無結節網)、又はポリエステル繊維の線材(紐)を網目格子状に結んで構成する(結節網)。
ネット2は、低融点ポリエチレン樹脂(又は低密度ポリエチレン樹脂)及び高融点ポリエチレン樹脂(又は高密度ポリエチレン樹脂)からなる複合樹脂の線材を網目格子状に成形して構成する(成型網)。
低融点ポリエチレン樹脂及び高融点ポリエチレン樹脂の質量%の配合比率は適宜選択される。
ネット2は、低融点ポリエチレン繊維及び高融点ポリエチレン繊維からなる複合繊維の線材(紐)を網目格子状に編込んで構成し(無結節網)、又は複合繊維の線材を網目格子状に結んで構成する(結節網)。
低融点ポリエチレン繊維及び高融点ポリエチレン繊維の質量%の配合比率は適宜選択される。
ネット2は、低融点ポリエステル樹脂及び高融点ポリエステル樹脂からなる複合樹脂の線材を網目格子状に成形して構成する(成型網)。
低融点ポリエステル樹脂及び高融点ポリエステル樹脂の質量%の配合比率は適宜選択される。
ネット2は、低融点ポリエステル繊維及び高融点ポリエステル繊維からなる複合繊維の線材(紐)を網目格子状に編込んで構成し(無結節網)、又は複合繊維の線材を網目格子状に結んで構成する(結節網)。
低融点ポリエステル繊維及び高融点ポリエステル繊維の質量%の配向比率は適宜選択される。
ネット2は、ポリプロピレン樹脂の線材を網目格子状に成形して構成する(成形網)。
ネット2は、ポリプロピレン繊維の線材を網目格子状に編込んで構成し(無結節網)、又はポリプロピレン繊維の線材(紐)を網目格子状に結んで構成する(結節網)。
食品用ネット付ケーシングXは、「不織布構成A」の不織布1、及び「ネット構成a」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成A」の不織布1、及び「ネット構成b」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成A」の不織布1、及び「ネット構成c」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成A」の不織布1、及び「ネット構成d」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成A」の不織布1、及び「ネット構成e」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成A」の不織布1、及び「ネット構成f」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成A」の不織布1、及び「ネット構成g」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成A」の不織布1、及び「ネット構成h」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成A」の不織布1、及び「ネット構成i」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成A」の不織布1、及び「ネット構成j」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成B」の不織布1、及び「ネット構成a」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成B」の不織布1、及び「ネット構成b」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成B」の不織布1、及び「ネット構成c」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成B」の不織布1、及び「ネット構成d」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成B」の不織布1、及び「ネット構成e」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成B」の不織布1、及び「ネット構成f」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成B」の不織布1、及び「ネット構成g」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成B」の不織布1、及び「ネット構成h」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成B」の不織布1、及び「ネット構成i」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成B」の不織布1、及び「ネット構成j」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成C」の不織布1、及び「ネット構成a」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成C」の不織布1、及び「ネット構成b」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成C」の不織布1、及び「ネット構成c」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成C」の不織布1、及び「ネット構成d」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成C」の不織布1、及び「ネット構成e」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成C」の不織布1、及び「ネット構成f」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成C」の不織布1、及び「ネット構成g」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成C」の不織布1、及び「ネット構成h」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成C」の不織布1、及び「ネット構成i」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成C」の不織布1、及び「ネット構成j」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成D」の不織布1、及び「ネット構成a」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成D」の不織布1、及び「ネット構成b」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成D」の不織布1、及び「ネット構成c」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成D」の不織布1、及び「ネット構成d」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成D」の不織布1、及び「ネット構成e」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成D」の不織布1、及び「ネット構成f」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成D」の不織布1、及び「ネット構成g」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成D」の不織布1、及び「ネット構成h」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成D」の不織布1、及び「ネット構成i」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成D」の不織布1、及び「ネット構成j」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成E」の不織布1、及び「ネット構成a」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成E」の不織布1、及び「ネット構成b」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成E」の不織布1、及び「ネット構成c」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成E」の不織布1、及び「ネット構成d」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成E」の不織布1、及び「ネット構成e」
食品用ネット付ケーシングXは、「不織布構成E」の不織布1、及び「ネット構成f」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成E」の不織布1、及び「ネット構成g」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成E」の不織布1、及び「ネット構成h」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成E」の不織布1、及び「ネット構成i」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成E」の不織布1、及び「ネット構成j」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成F」の不織布1、及び「ネット構成a」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成F」の不織布1、及び「ネット構成b」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成F」の不織布1、及び「ネット構成c」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成F」の不織布1、及び「ネット構成d」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成F」の不織布1、及び「ネット構成e」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成F」の不織布1、及び「ネット構成f」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成F」の不織布1、及び「ネット構成g」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成F」の不織布1、及び「ネット構成h」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成F」の不織布1、及び「ネット構成i」のネット2を備える。
食品用ネット付ケーシングXは、「不織布構成F」の不織布1、及び「ネット構成j」のネット2を備える。
食品用ネット付ケーシングXにおいて、不織布1及びネット2を熱ラミネートすることで、ネット付不織布NF(ネット付不織布シート)を構成する。
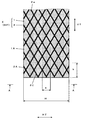
積層工程では、図1及び図2に示すように、ネット2を不織布1の表面1Aにわたって積層し、不織布1の表面1A及びネット2の裏面2Bを接触させる。
加熱工程では、図2(b)に示すように、不織布1の裏面1Bから不織布1とネット2を加熱して、不織布1の熱可塑性合成繊維及びネット2の裏面2B側の熱可塑性樹脂(又は熱可塑性合成繊維)を溶融する。
加熱温度Tmは、<組合構成1〜60>によって相違し、不織布1又はネット2に含有されるポリエチレン樹脂(又はポリエチレン繊維)の融点、又はポリエステル樹脂(又はポリエステル繊維)の融点、又はネット2に含有する低融点ポリエチレン樹脂(又は低融点ポリエチレン繊維)の融点、低融点ポリエステル樹脂(又は低融点ポリエステル繊維)の融点、又はネット2に含有するポリプロピレン樹脂(又はポリプロピレン繊維)の融点を採用でき、1又は複数種の熱可塑性樹脂(又は熱可塑性合成繊維)を溶融できる融点である。
加熱工程において、不織布1の裏面1Bから不織布1とネット2を加熱すると、ネットの表面1A側は溶融され難くなる。
これにより、ネット2の表面2A側は、加熱による変形・溶融が抑制され、ネット形状を維持できる。
加熱工程において、不織布1及びネット2の加熱時間tmは、不織布1の熱可塑性合成繊維及びネット2の裏面2B側の熱可塑性樹脂(又は熱可塑性繊維)を溶融でき、ネット2の表面2A側が加熱で変形・溶融しない時間であり、熱可塑性樹脂及び熱可塑性合成繊維の種類、質量%配合比率、不織布1の布厚ht、ネット2の線材2aの寸法、網目寸法、網目ピッチ等に基づいて、適宜選択される。
圧接工程では、図2(b)に示すように、不織布1の表面1Aとネット2の表面2Aを圧着する。
圧接工程において、不織布1及びネット2を圧力Pで圧接すると、不織布1の溶融した熱可塑性合成繊維は、図2(b)に示すように、ネット2の裏面2B側に接触し、ネット2の溶融した熱可塑性樹脂(又は熱可塑性合成繊維)は、不織布1の溶融した熱可塑性合成繊維に接触しつつ不織布1の繊維間にも入り込み、不織布1とネット2を接着する。溶融した熱可塑性合成繊維、及び溶融した熱可塑性樹脂は、不織布1とネット2を接着するバインダ(接着剤)となる。
圧接工程の圧力Pは、不織布1及びネット2を十分圧着でき、ネット2を潰して変形させない圧力であり、熱可塑性樹脂及び熱可塑性合成繊維の種類、質量%配合比率、不織布1の布厚hf、ネット2の線材2aの寸法、網目寸法、網目ピッチ等に基づいて、適宜選択される。
圧接工程は、加熱工程と同時に実施して、不織布1とネット2を加熱温度Tmで加熱しつつ圧力Pで圧接する。
冷却工程において、溶融した熱可塑性合成繊維及び溶融した熱可塑性樹脂は、冷却固化されて一体的に結合する。
ネット2の全裏面2B側は、不織布1の表面1Bにわたって密着して、冷却固化した熱可塑性合成繊維、及び冷却固化した熱可塑性樹脂(又は熱可塑性合成繊維)で一体化される。
これにより、不織布1とネット2でなるネット付不織布NFを構成する。
ネット付不織布NFは、ネット2の全裏面2Bを不織布1の表面1Aに一体化(接着)しているので、不織布1からネット2が剥がれ難く強固に接着される構造体である。
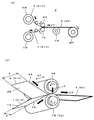
また、ラミネート機Tは、積層工程、加熱工程、圧接工程及び冷却工程を実行する。
また、ラミネート機Tは、積層工程、加熱工程、圧接工程及び冷却工程を実行する。
不織布ロールFRは、一定幅Hで帯状の不織布1を巻付けてなる。ネットロールNRは、一定幅Hで帯状のネット2を巻付けてなる。
加熱ローラTRは、不織布ロールFR及びネットロールNRの下流に配置され、不織布1及びネット2を加熱温度Tmで加熱する。加熱ローラTRは、不織布1の幅方向HTにわたって不織布1の裏面1Bに線接触する。
圧接ローラPRは、不織布ロールFR及びネットロールNRの下流に配置され、ネット2及び不織布1を線圧力Pで加熱ローラTRに圧接する。圧接ローラPRは、ネット2の幅方向HTに渡ってネット2の表面2Aに線接触し、不織布1及びネット2を線圧力Pで圧接する。
冷却ローラCRは、加熱ローラTR及び圧接ローラPRの下流に配置され、不織布1の裏面1Bに接触する。巻取ローMRは、冷却ローラCRの下流に配置される。
各ローラTR,PR間に送込まれるネット2は、不織布1の表面1Aにわたって積層される。ネット2及び不織布1は、ネット2の裏面2B及び不織布1の表面1Aを接触して積層される(積層工程)。
これにより、不織布1の表面1A及びネット2の裏面2B側を圧着する。このとき、不織布1の溶融した熱可塑性合成繊維は、ネット2の裏面2B側に接触され、ネット2の裏面2B側の溶融した熱可塑性樹脂(又は熱可塑性合成繊維)は、溶融した熱可塑性合成繊維に接触しつつ不織布1の繊維間にも入込み、不織布1とネット2を接着する。
このとき、ネット2裏面2B側の溶融した熱可塑性樹脂(又は熱可塑性合成繊維)及び不織布1の溶融した熱可塑性繊維は、冷却固化されて一体的に結合する。
これにより、不織布1とネット2は、冷却固化した熱可塑性合成繊維及び熱可塑性樹脂で一体化され、ネット付不織布NFを構成する。
ネット付不織布NF(帯状のネット付不織布シート)は、冷却ローラCRから巻取ローMRに送出される。巻取ロールMRは、ネット付不織布NFを巻取る。
このように、ラミネート機Tを使用して不織布1とネット2を熱ラミネートすることで、食品用ネット付ケーシングXであるネット付不織布NFを連続して形成できるので、安価な包装資材を提供できる。
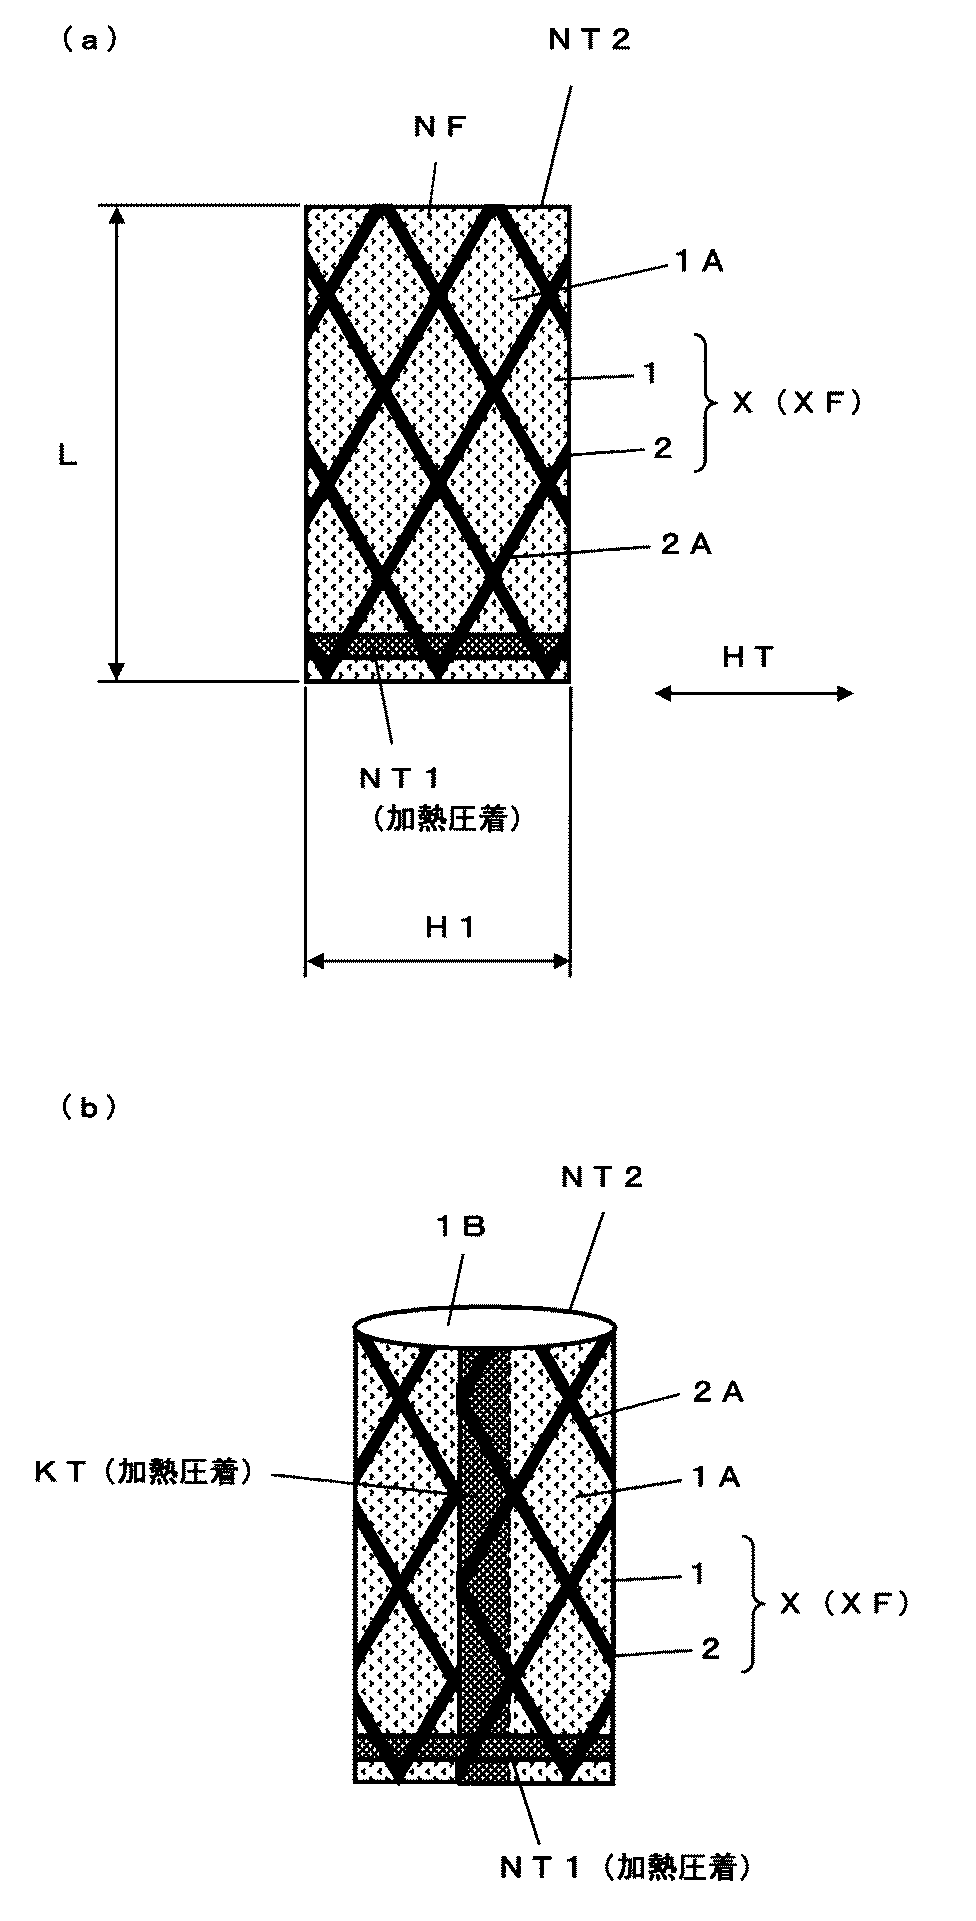
食品用ネット付ケーシングXにおいて、ネット付不織布NFは、図4乃至図6に示すように、熱圧着されて筒状袋体XFに形成される。
以下、筒状袋体XFを製造する工程について説明する。
図4において、ネット付不織布NFを折返す(以下、「折返工程」と称する)。
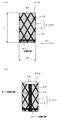
折返工程では、ネット付不織布NFの幅方向HTの両端NF1,NF2側を不織布1の裏側1Bに折返し、更に両端NF1,NF2を重ね合わせる。
これにより、ネット付不織布NFは、筒状体NTに形成され、ネット2を筒状体NT外側(外周)に配置する(図4参照)。
ネット付不織布NFの両端NF1,NF2は、図4に示すように、幅方向HTに直交する長手方向VTにわたって重ねられ、重ね領域KTを形成する。
縦熱圧着工程では、重ね領域KTにおいて、ネット2及び不織布1を加熱温度Kmで加熱し、同時に、不織布1及びネット2を圧力PKで圧接する。
縦加熱圧着工程では、図4(b)に示すように、筒状体NTのネット2側から重ね領域KTの不織布1及びネット2を加熱して、不織布1の熱可塑性合成繊維とネット2の熱可塑性樹脂(又は熱可塑性合成繊維)を溶融する。
加熱温度Kmは、熱可塑性合成繊維(又は熱可塑性樹脂)のガラス転移点以上の融点であり、上記<組合構成1〜60>で相違する。<組合構成1〜60>の加熱温度Kmは、熱ラミネートの加熱工程で説明したと同様である。
縦加熱圧着工程では、加熱と同時に、重ね領域KTの不織布1とネット2を圧力PKで圧接する。
縦加熱圧着工程において、重ね領域KTの不織布1とネット2を圧力PKで圧接すると、不織布1の一端NF1で溶融した熱可塑性合成繊維は、図4(b)に示すように、両端NF1,NF2間のネット2に接触し、更に溶融した熱可塑性合成繊維に接触しつつ他端NF2の繊維間にも入込み、不織布1の他端NF2で溶融した熱可塑性繊維は、両端NF1,NF2間のネット2に接触し、更に溶融した熱可塑性合成繊維に接触しつつ一端NF1の繊維間にも入込む。両端NF1,NF2間にあるネット2の溶融した熱可塑性樹脂(又は熱可塑性合成繊維)は、両端NF1,NF2の繊維間にも入込む。
これにより、溶融した熱可塑性合成繊維及び溶融した熱可塑性樹脂は、重ね領域KTにおいて、不織布1の両端NF1,NF2を圧着する。
横加熱圧着工程では、図5に示すように、筒状体NTの軸方向JTに直交する幅方向HTにわたって不織布1及びネット2を加熱温度Kmで加熱して、不織布1の熱可塑性合成繊維及びネット2の熱可塑性樹脂(又は熱可塑性合成繊維)を溶融する。
横加熱圧着工程では、加熱と同時に、筒状体NTの一軸端NTにおいて、不織布1とネット2を圧力PKで圧接する。
筒状体NTの一軸端NT1は、図5(b)に示すように、ネット付不織布NFが上下に重ねられ、下側にある不織布1の溶融した熱可塑性合成繊維は、溶融した熱可塑性合成繊維に接触しつつ上側にある不織布1の繊維間にも入込む。上側にある不織布1の溶融した熱可塑性合成繊維は、溶融した熱可塑性合成繊維に接触しつつ下側にある不織布1の繊維間にも入込む。
これにより、溶融した熱可塑性合成繊維は、筒状体1の一軸端NTにおいて、上下側の不織布1,1を接着する。
切断工程では、図5(a)及び図6に示すように、筒状態NTの軸方向JTにおいて、筒状体1の一軸端NTから長さLを隔てる位置で切断する。
筒状体NTは、幅方向HTにわたって切断される。
これにより、ネット付不織布NFは、図6に示すように、筒状袋体XFに形成される。
これにより、筒状袋体XFは、重ね領域KT及び一軸端NT1において、冷却固化した熱可塑性合成繊維及び熱可塑性樹脂(又は熱可塑性合成繊維)によって不織布1とネット2を一体化するので、剥がれ難く強固に接着される。
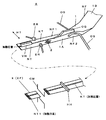
センタープレスシール製袋機Aは、折返工程、縦加熱圧着工程、横加熱圧着工程及び切断工程を実行する。
センタープレスシール製袋機Aにおいて、ネット付不織布NFは、折曲棒OS,OS間に送り込まれ、ネット2側(不織布1の表面1A側)を各折曲棒OS,OSに当接する。ネット付不織布NFにおいて、幅方向HTの両端NF1,NF2側を各折曲棒OS,OSに当接する。
各折曲棒OS,OSは、ネット付不織布NFの両端NF1,NF2側を不織布1の裏面1Bに折返し、折返ガイドOGに当接する。
縦加熱圧着器VHは、重ね領域KTを加熱圧着し(縦加熱圧着工程)、更に横加熱圧着器HHは筒状体NTの一軸端NT1を加熱圧着する(横加熱圧着工程)。
これにより、ネット付不織布NFは、筒状袋体XF(食品用ネット付ケーシングX)に形成される。
このように、センタープレスシール製袋機Aを使用してネット付不織布NFを熱圧着することで、食品用ネット付ケーシングXである筒状袋体XFを連続して形成できるので、安価な包装資材を提供できる。
筒状袋体XFの開口軸端NT2の熱圧着は、筒状体NTの一軸端NT1の熱圧着(横加熱圧着工程)と同様の加熱温度Km及び圧力PKで行われる。
筒状袋体XFは、図6に示すように、不織布1の表面1A(筒状袋体XF外周)にネット2を一体化し、更にネット2を熱可塑性樹脂(又は熱可塑性合成繊維)で構成している。
これにより、筒状袋体XFに原料肉を詰込むと、ネット2は原料肉の形状に倣って弾性変形し、不織布1と共に原料肉表面に密着する。筒状袋体XFにおいて、不織布1とネット2は、原料肉表面に密着することで、協働して原料肉形状を維持し、更にネット2は装飾効果(網目模様)を発揮する。
また、原料肉を筒状袋体XFに詰込んでも、ネット2は不織布1から外れず、原料肉に混入しない。
また、ネット2は、不織布1の表面1Aに一体化され、原料肉に接触しないので、ネット2及び不織布1を一体化(接着)した部分においても、燻煙は不織布1の繊維間を通して原料肉に接触する。
これにより、筒状袋体XF(食品用ネット付ケーシングX)では、燻煙を原料肉全体(全表面)にわたって接触でき、燻煙による装飾色付け、香付け及び味付けの斑を抑制できる。
筒状袋体XF(食品用ネット付ケーシングX)は、不織布1の表面1Aにネット2を一体化しているので、勲煙工程と同様、蒸気等は不織布1の繊維間を通して原料肉に接触する。不織布1及びネット2を一体化した部分においても、不織布1の繊維間を通して原料肉に接触する。
これにより、筒状袋体1の原料肉を内部まで十分に加熱して殺菌できる。
なお、ハム、ベーコン等の原料肉は、必要に応じて燻煙工程、蒸煮工程が適宜選択される。
そして、原料肉を詰込んだ筒状装体XFは、冷却工程、及び二次包装工程等を経て食肉加工品として出荷等される。二次包装工程において、原料肉を詰込んだ筒状袋体XFは、真空パックされ、この真空パンク時に不織布1に水分を吸収して透明状態になる。これにより、透明な不織布1を通して詰込んだ原料肉(燻煙及び蒸煮した原料肉)を目視できる。
なお、筒状袋体XFにおいて、魚肉加工品の原料練り魚肉又は乳加工品の原料カードを筒状袋体XFに詰込んで、魚肉ソーセージ、魚肉ハム等の魚肉加工品、又はチーズ等の乳加工品を成形、包装及び製造することもできる。
食品用ネット付ケーシングXにおいて、ネット付不織布NFは、熱圧着されて筒状体NTに形成する。筒状体NTに形成したネット付不織布NFは、シャード状に形成してなる。
先ず、筒状体NTは、図1に示すように、一定幅Hで帯状のネット付不織布1から形成される。
筒状体NTは、図4に示すように、使用態様1と同様、折返工程、縦加熱圧着工程を実行し、重ね領域KTにおいて、ネット2と不織布1を加熱温度Kmで加熱し、同時に、不織布1とネット2を圧接する。
縦加熱圧着工程では、重ね領域KTの不織布1及びネット2を圧力PKで圧接することで、不織布1とネット2を圧着して筒状体NTを形成する。
筒状体NTは、シャード機Bを使用してシャード状に形成される。
シャード機Bは、筒状体NTの一軸端NT1に当接するストッパSTを有して、筒状体NTをストッパSTに向けて送出す(以下、「シャード工程」と称する)。
シャード工程では、筒状体NTの一軸端NTにストッパSTが当接しているので、筒状体NTは、図9に示すように、軸方向JTにおいて、縮込まれ、シャード状(蛇腹状)に形成される。
これにより、筒状体NTは、軸方向JTに伸縮自在の構造体となる。
また、筒状体NTにおいて、不織布1及びネット2は、熱ラミネートして一体化されているので、筒状体NTをシャード状に加工してもネット2が不織布1から外れない。
原料練り肉の充填に際し、シャード状の筒状体NTは、ダブルクリッパー等の肉連続充填機Wに装着され、図9(b)に示すように、筒状体NTの一軸端NT1をクリップCRで閉塞して、原料練り肉を充填しつつ軸方向JTに伸長される。シャード状の筒状体NTは、図9(b)に示すように、不織布1の表面1A(筒状体NT外周)にネット2を一体化し、更にネット2を熱可塑性樹脂(又は熱可塑性合成繊維)で構成している。
これにより、シャード状の筒状体NTに原料練り肉を充填すると、ネット2は不織布1と協働して、原料練り肉を円柱状(ソーセージ等の形状)に成形し、更に装飾効果(網目模様)を発揮する。また、原料練り肉をシャード状の筒状体NTに充填しても、ネット2は不織布1から外れず、原料練り肉に混入しない。
シャード状の筒状体NTを伸長して原料練り肉を充填すると、筒状体NTの開口軸端NT2をクリップCRで閉塞して筒状袋体XF1にする。
これにより、筒袋体NTでは、燻煙を原料練り肉全体(全表面)にわたって接触でき、燻煙による装飾色付け、香り付け及び味付けの斑を抑制できる。
これにより、筒状袋体XF1の原料練り肉を内部まで十分に加熱して殺菌できる。
そして、原料練り肉を充填した筒状袋体XF1は、冷却工程、二次包装工程等を経て食肉加工品として出荷等される。二次包装工程において、原料肉を詰込んだ筒状袋体XF1は、真空パックされ、この真空パンク時に不織布1に水分を吸収して透明状態になる。これにより、透明な不織布1を通して詰込んだ原料肉(燻煙及び蒸煮した原料肉)を目視できる。
なお、シャード状の筒状体NTにおいて、魚肉加工品の原料練り魚肉又は乳加工品の原料カードを詰込んで、魚肉ソーセージ、魚肉ハム等の魚肉加工品、又はチーズ等の乳加工品を成形、包装及び製造することもできる。
これにより、原料肉の煮込み斑を抑制できる。
なお、図10及び図11において、図1乃至図9と同一符号は同一部材、同一構成を示すので、その詳細な説明は省略する。
ネット22は、図10及び図11に示すように、複数の線材22aを有し、各線材22aで網目22C(目合)を形成する。
ネット22は、黒、白、赤、緑、黄及び青等の有色の植物繊維、又は有色のレーヨン繊維で構成できる。
ネット22は、例えば、菱形網目22Cを格子配列してなる。ネット2の網目は、菱形網目に限定されず、正方形網目、長方形網目、台形網目及び六角形網目等を採用できる。
ネット22は、具体的構成として、ネット構成k、lを採用する。
ネット22は、植物繊維の線材(紐)を網目格子状に編込んで構成し(無結節網)、又は植物繊維の線材(紐)を網目格子状に結んで構成する(結節網)。
植物繊維は、綿繊維、麻繊維、パルプ繊維等である。
ネット22は、レーヨン繊維の線材(紐)を網目格子状に編込んで構成し(無結節網)、又はレーヨン繊維の線材(紐)を網目格子状に結んで構成する(結節網)。
他の食品用ネット付ケーシングXは、「不織布構成A」の不織布1、及び「ネット構成k」のネット22を備える。
他の食品用ネット付ケーシングXは、「不織布構成A」の不織布1、及び「ネット構成l」のネット22を備える。
他の食品用ネット付ケーシングXは、「不織布構成B」の不織布1、及び「ネット構成k」のネット22を備える。
他の食品用ネット付ケーシングXは、「不織布構成B」の不織布1、及び「ネット構成l」のネット22を備える。
他の食品用ネット付ケーシングXは、「不織布構成C」の不織布1、及び「ネット構成k」のネット22を備える。
他の食品用ネット付ケーシングXは、「不織布構成C」の不織布1、及び「ネット構成l」のネット22を備える。
他の食品用ネット付ケーシングXは、「不織布構成D」の不織布1、及び「ネット構成k」のネット22を備える。
他の食品用ネット付ケーシングXは、「不織布構成D」の不織布1、及び「ネット構成l」のネット22を備える。
他の食品用ネット付ケーシングXは、「不織布構成E」の不織布1、及び「ネット構成k」のネット22を備える。
他の食品用ネット付ケーシングXは、「不織布構成E」の不織布1、及び「ネット構成l」のネット22を備える。
他の食品用ネット付ケーシングXは、「不織布構成F」の不織布1、及び「ネット構成k」のネット22を備える。
他の食品用ネット付ケーシングXは、「不織布構成F」の不織布1、及び「ネット構成l」のネット22を備える。
積層工程では、図10及び図11に示すように、ネット22を不織布1の表面1Aにわたって積層し、不織布1の表面1A及びネット22の裏面22Bを接触させる。
加熱工程では、図11(b)に示すように、不織布1の裏面1Bから不織布1及びネット22を加熱して、不織布1の熱可塑性合成繊維を溶融する。
加熱温度Tmは、<組合構成51〜62>によって相違し、不織布1に含有するポリエチレン繊維の融点、ポリエステル繊維の融点を採用でき、1又は複数種の熱可塑性合成繊維を溶融できる融点である。
圧接工程では、図11(b)に示すように、不織布1の表面1A及びネットの裏面を圧着する。
圧接工程において、不織布1及びネット22を圧力PPで圧接すると、不織布1の溶融した熱可塑性合成繊維は、図11(b)に示すように、ネット22の裏面側で植物繊維(又はレーヨン繊維)に接触し、ネット22の植物繊維(又はレーヨン繊維)間に入込んで植物繊維(又はレーヨン繊維)に絡み付き、不織布1及びネット22を接着する。
不織布1の溶融した熱可塑性合成繊維は、不織布1及びネット22を接着するバインダ(接着剤)となる。
圧接工程の圧力PPは、不織布1及びネット22を十分圧着でき、ネット22を潰して変形させない圧力であり、不織布1の熱可塑性合成繊維の種類、質量%配合比率、不織布1の布厚ht、ネット22の線材の寸法、網目寸法及び網目ピッチ等に基づいて、適宜選択される。
圧接工程は、加熱工程と同時に実施して、不織布1及びネット22を加熱温度Tmで加熱しつつ圧力P1で圧接する。
冷却工程において、不織布1の溶融した熱可塑性合成繊維は、冷却固化されてネット22の植物繊維(又はレーヨン繊維)に一体的に接着する。
ネット22の全裏面22B側は、不織布1の表面1Bにわたって密着して、冷却固化した熱可塑性合成繊維で一体化される。
これにより、不織布1及びネット22でなるネット付不織布nfを構成する。
ネット付不織布nf2は、ネット22の全裏面22Bを不織布1の表面1Aに一体化(接着)しているので、不織布1からネット22が剥がれ難い構造体である。
不織布1及びネット22は、図3で説明したと同様、ラミネート機Tを使用して熱ラミネートされる。
また、ネット付不織布nfは、図7で説明したと同様、センタープレスシール製袋機Aを使用して筒状袋体又は筒状体に形成される。
また、筒状袋体XF2は、図9で説明したと同様、シャード機Bでシャード状に形成し、例えば、ソーセージ等の原料肉(練り肉)をダブルクリッパー等の連続肉充填機Wでシャード状の筒状体に詰込んで、食肉加工品を成形、包装及び製造する。
また、実施例1乃至実施例9において、食品用ネット付ケーシング(ネット付不織布、筒状袋体)の特性評価を示す(表1参照)。
実施例1の食品用ネット付ケーシングXは、不織布A及びネットA(<組合構成45>に相当)を備え、不織布A及びネットAを熱ラミネートしてなる。
合成繊維Aは、ポリエステルを芯としポリエチレンを鞘とする芯鞘構造繊維である。合成繊維Aは、繊維太さ0.55〜5.5dtx、繊維長さ2.0〜12.0mm程度とし、特に繊維太さ2.2dtx、及び繊維長さ10mmとすることが好ましい。合成繊維Aの具体例は、ユニチカ株式会社の「商品名メルティ(登録商標)6080」を使用する。
合成繊維Bは、ポリエステルを芯とし低融点ポリエステルを鞘にする芯鞘構造繊維である。合成繊維Bは、繊維太さ0.55〜5.5dtx、繊維長さ2.0〜12.0mm程度とし、特に繊維太さ2.2dtx、繊維長さ5.0mmとすることが好ましい。合成繊維Bの具体例は、株式会社クラレの「商品名ソフィット(登録商標)N720」を使用する。
合成繊維Cは、極細ポリエステル繊維である。合成繊維Cは、円網抄紙機で繊維原料を抄紙する際、合成繊維同士を絡ませて不織布上及び不織布間での湿紙の移行を可能にする。合成繊維Cは、繊維太さ0.1〜0.55dtx、繊維長さ2.0〜5.0mm程度とし、特に繊維太さ0.1dtx、繊維長さ3.0mmとすることが好ましい。合成繊維Cの具体例は、帝人株式会社の「商品名TA04PN」を使用する。
合成繊維A,B,Cの質量%配合比率は、合成繊維Aを45質量%、合成繊維Bを50質量%、合成繊維Cを5質量%にする。
実施例1は、合成繊維A:45質量%、合成繊維B:50質量%及び合成繊維C:5質量%を配合混合し、円網抄紙機で坪量20.2g/m2、坪量30.4g/m2、坪量40.1g/m2及び坪量50.3g/m2の各湿式不織布(坪量の相違する各湿方不織布)を製造する。
熱可塑性樹脂aは、低融点ポリエチレン樹脂(低密度ポリエチレン樹脂)である。熱可塑性樹脂bは、高融点ポリエチレン樹脂(高密度ポリエチレン樹脂)である。
熱可塑性樹脂a,bの質量%配合比率は、低融点ポリエチレン樹脂を10質量%、高融点ポリエチレン樹脂を90質量%にする。熱可塑性樹脂aの具体例は、住友化学株式会社の低融点ポリエチレン樹脂、熱可塑性樹脂bの具体例は株式会社プライムポリマーの高融点ポリエチレン樹脂を使用する。
実施例1のネットAは、図1に示すように、菱形網目を格子配列してなり、例えば、線材2A:0.5〜1.0mm程度、各菱形網目2Cの対角線a:15.0mm及び対角線b:25.0mmとする。
実施例1のネットAは、不織布Aに積層して、ネットAの全裏面及び不織布Aの表面を接触する。
図3において、ラミネート機Tは、加熱ローラTRを不織布Aの裏面に接触する。加熱ローラTRは、不織布Aの幅方向HTに渡って不織布Aの裏面に線接触する。圧接ローラPRは、ネットAの幅方向HTに渡ってネットAの裏面に線接触し、ネットA及び不織布Aを加熱ローラTRに圧接する。不織布AとネットAは、加熱ローラTR及び圧接ローラPRで幅方向HTに渡って線圧力Pを受ける。
実施例1の熱ラミネートは、加熱温度Tm:160℃、線圧力P:30kgf/cm、送出し速度V:10m/分である。
実施例1では、坪量20.2g/m2の不織布AとネットAを熱ラミネートしたネット付不織布(以下、「実施例1−1」と称する)、坪量30.4g/m2の不織布AとネットAを熱ラミネートしたネット付不織布(以下、「実施例1−2」と称する)、坪量40.1g/m2の不織布AとネットAを熱ラミネートしたネット付不織布(以下、「実施例1−3」と称する)、及び坪量50.3g/m2の不織布AとネットAを熱ラミネートしたネット付不織布(以下、「実施例1−4」と称する)を製造する。
実施例2の食品用ネット付ケーシングは、不織布A及びネットB(又はネットC)(<組合構成45>に相当)を備え、不織布AとネットB、又は不織布AとネットBを熱ラミネートしてなる。
実施例2のネットBにおいて、熱可塑性樹脂a,bの質量%配合比率は、低融点ポリエチレン樹脂を50質量%及び高融点ポリエチレン樹脂を50質量%にする。
実施例2のネットCにおいて、熱可塑性樹脂a,bの質量%配合比率は、低融点ポリエチレン樹脂を70質量%及び高融点ポリエチレン樹脂を30質量%にする。
実施例2のネットB,Cは、実施例1のネットと同様、線材2a:0.5〜1.0mm程度、各菱形網目の対角線a:15.0mm及び対角線b:25.0mmとする(図1参照)。
実施例2の熱ラミネートは、実施例1と同様、加熱温度Tm:160℃、線圧力P:30kgf/cm、送出し速度V:10m/分である。
実施例2では、不織布AとネットBを熱ラミネートしたネット付不織布(以下、「実施例2−1」と称する。)、及び不織布AとネットCを熱ラミネートしたネット付不織布(以下、「実施例2−2」と称する。)を製造する。
更に、不織布Aにおいて、合成繊維A,Bの芯部分、及び合成繊維Cは、実施例1と同様、不織布Aの繊維として機能する。また、ネットB,Cは、熱可塑性樹脂b(低融点ポリエチレン樹脂)で柔軟性を有する。
実施例3の食品用ネット付ケーシングは、不織布B及びネットB(又はネットC)(<組合構成55>に相当)を備え、不織布BとネットB、又は不織布BとネットCを熱ラミネートしてなる。
合成繊維Aは、実施例1と同一構成の芯鞘構造繊維である。合成繊維Dは、ポリエチレン繊維である。植物繊維Aは麻パルプ繊維である。
合成繊維A,D及び植物繊維Aの質量%配合比率は、合成繊維A:40質量%、合成繊維D:40質量%及び植物繊維A:20質量%にする。
実施例3の不織布Bは、合成繊維A:40質量%、合成繊維B:40質量%及び植物繊維A:20質量%を配合混合し、坪量30.4g/m2の湿式不織布を製造する。
実施例3の熱ラミネートは、実施例1と同様、加熱温度Tm:160℃、線圧力P:30kgf/cm、送り速度V:10m/分である。
実施例3では、坪量30.4g/m2の不織布BとネットBを熱ラミネートしたネット付不織布(以下、「実施例3−1」と称する。)、及び不織布BとネットCを熱ラミネートしたネット付不織布(以下、「実施例3−2」と称する。)を製造する。
実施例4の食品用ネット付ケーシングは、不織布C及びネットB(又はネットC)(<組合構成45>に相当)を備え、不織布CとネットB、又は不織布CとネットCを熱ラミネートしてなる。
不織布Cの具体例は、ユニチカ株式会社の「商品名エルベス(登録商標)T0203WDO」を使用する。
実施例4の不織布Cは、スパンボンド方法で坪量20.0g/m2のスパンボンド不織布を製造する。
実施例3の熱ラミネートは、実施例1と同様、加熱温度Tm:160℃、線圧力P:30kgf/cm、送り速度V:10m/分である。
実施例4では、不織布BとネットBを熱ラミネートしたネット付不織布(以下、「実施例4−1」と称する。)、及び不織布BとネットCを熱ラミネートしたネット付不織布(以下、「実施例4−2」と称する。)を製造する。
実施例5の食品用ネット付ケーシングは、不織布A及びネットD(<組合構成43>に相当)を備え、不織布AとネットDを熱ラミネートしてなる。
実施例5は、合成繊維A:45質量%、合成繊維B:50質量%及び合成繊維C:5質量%を配合混合し、円網抄紙機で坪量20.2g/m2、坪量30.4g/m2、坪量40.1g/m2、坪量50.3g/m2の各湿式不織布を製造する。
実施例5のネットDの具体例は、日本テープ株式会社の「平シートネットC」を使用する。
実施例5のネットDは、実施例1のネットと同様、線材2a:0.5〜1.0mm程度、菱形網目の対角線a:15.0mm及び対角線b:25.mmである(図1参照)。
実施例5の熱ラミネートは、加熱温度Tm:170℃、線圧力P:40kgf/cm、及び送り速度V:10m/分である。
実施例5では、坪量20.2g/m2の不織布AとネットDを熱ラミネートしたネット付不織布(以下、「実施例5−1」と称する。)、坪量30.4g/m2の不織布AとネットDを熱ラミネートしたネット付不織布(以下、「実施例5−2」と称する。)、坪量40.1g/m2の不織布AとネットDを熱ラミネートしたネット付不織布(以下「実施例5−3」と称する。)、及び坪量50.3g/m2の不織布AとネットDを熱ラミネートしたネット付不織布(以下、「実施例5−4」と称する。)を製造する。
実施例6の食品用ネット付ケーシングは、不織布B及びネットD(<組合構成53>に相当)を備え、不織布BとネットDを熱ラミネートしてなる。
実施例6のネットDは、実施例5のネットと同一構成である。
実施例6の熱ラミネートは、加熱温度Tm:170℃、線圧力P:40kgf/m2、及び送り速度V:10m/分である。
実施例6では、坪量30.4g/m2の不織布BとネットDを熱ラミネートしたネット付不織布(以下、「実施例6」と称する。)を製造する。
実施例7の食品用ネット付ケーシングは、不織布D及びネットD(<組合構成53>に相当)を備え、不織布D及びネットDを熱ラミネートしてなる。
合成繊維A,Bは、実施例1の合成繊維と同一構成である。植物繊維Aは、麻パルプ繊維である。
合成繊維A,B及び植物繊維Aの質量%配合比率は、合成繊維A:40質量%、合成繊維B:40質量%、及び植物繊維A:20質量%である。
実施例7は、合成繊維A:40質量%、合成繊維B:40質量%及び植物繊維:20質量%を配合混合し、円網抄紙機で坪量30.3g/m2の湿式不織布(以下、「実施例7」と称する。)を製造する。
実施例7の熱ラミネートは、加熱温度Tm:170℃、線圧力P:40kgf/cm、及び送り速度V:10m/分である。
実施例7では、坪量30.3g/m2の不織布D及びネットDを熱ラミネートしたネット付不織布(以下、「実施例7」と称する。)を製造する。
実施例8の食品用ネット付ケーシングは、不織布B及びネットE(<組合構成62>に相当)を備え、不織布BとネットEを熱ラミネートしてなる。
実施例8は、合成繊維A:40質量%、合成繊維D:40質量%及び植物繊維:20質量%を配合混合し、円網抄紙機で坪量30.4g/m2の湿式不織布を製造する。
ネットEは、図10に示すように、菱形網目を格子配列してなり、線材22a:0.7〜1.0mm程度、菱形網目の対角線a:15.0mm及び対角線b:25.0mmである。
実施例8の熱ラミネートは、加熱温度Tm:170℃、線圧力P:40kgf/cm、及び送り速度V:10m/分である。
実施例8では、坪量30.4g/m2の不織布BとネットEを熱ラミネートしたネット付不織布(以下、「実施例8」と称する。)を製造する。
実施例9の食品用ネット付ケーシングは、不織布B及びネットF(<組合構成61>に相当)を備え、不織布BとネットFを熱ラミネートしてなる。
実施例9は、合成繊維A:40質量%、合成繊維D:40質量%及び植物繊維:20質量%を配合混合し、円網抄紙機で坪量30.4g/m2の湿式不織布を製造する。
ネットFは、形網目を格子配列してなり、線材22a:0.7〜1.0mm程度、菱形網目の対角線a:15.0mm及び対角線b:25.0mmである(図11参照)。
実施例9の熱ラミネートは、加熱温度Tm:170℃、線圧力P:40kgf/cm、及び送り速度V:10m/分である。
実施例9では、坪量30.4g/m2の不織布BとネットFを熱ラミネートして食品用ネット付ケーシング(以下、「実施例9」と称する。)を製造する。
センタープレスシール製袋機Aは、図5及び図6に示すように、筒状袋体の重ね領域KTを加熱圧着し(縦加熱圧着工程)、筒状袋体の一軸端を加熱圧着(横加熱圧着工程)する。更に、センタープレスシール製袋機Aは、袋長Lで切断して、実施例1乃至実施例9の筒状袋体を製造する。縦加熱圧着工程、及び横加熱圧着工程において、加熱温度:200℃とし、縦加熱圧着工程では、実施例1乃至実施例9のネット付不織布の送り速度:10m/分で縦加熱圧着器AHに送込む。
実施例1乃至実施例9では、図6に示すように、袋折径H:110mm、袋長L:250mmの筒状袋体を製造する。なお、袋折径Hは、筒状袋体を偏平に潰した時の幅寸法Hである。
実施例1乃至実施例9の筒状袋体に、例えば、食肉加工のハムの原料肉(豚肉塊)を詰込んで(充填)、燻製前・乾燥、燻煙及び燻製後・乾燥を施した。
燻製前・乾燥は、乾燥温度:90℃、湿度:15%において、豚肉塊を詰込んだ実施例1乃至実施例9の筒状袋体(以下、「実施例1乃至実施例9の肉詰・筒状袋体」と称する)を時間:90分乾燥する。
燻煙は、温度:90℃において、実施例1乃至実施例9の肉詰・筒状袋体を桜等の煙で時間:90分燻す。
燻製後・乾燥は、温度:90℃において、実施例1乃至実施例9の肉詰・筒状袋体を時間:10分乾燥する。
続いて、実施例1乃至実施例9の肉詰・筒状袋体を冷却し、真空パックしてハム製品(食肉加工品)にする。
1)ラミネート適正
2)柔軟性
3)機械適正
4)充填強度
5)シャード適正
6)透明性
7)スモーク(燻煙)適正
8)成形性
9)通気度
とする。
ラミネート適正は、不織布及びネットの接着強度(剥離強度)であり、ネット付不織布のネットに加重を負荷し、加重「100g」以上で不織布からネットが剥離しない場合に、「◎」:最適(非常に良好)、及び「○」:適正(良好)とする。
柔軟性は、ネット付不織布及び筒状袋体の柔軟性である。
機械適正は、ネット付不織布の製袋性(筒状袋体の形成易さ)、及び食肉加工品の原料肉(肉塊、練り軸)の充填性である。
充填強度は、食肉加工品の原料肉(肉塊、練り肉)を筒状袋体に充填する際の強度である。
シャード適正は、筒状袋体をシャード状に形成する際の柔軟性及び破袋強度である。
透明性は、肉詰・筒状袋体を燻製前・乾燥、燻煙及び燻製後・乾燥し、真空パックした時の透明度合である。
成形性は、筒状袋体に原料肉を詰込んで(充填)、燻製前・乾燥、燻煙及び燻製後・乾燥をした後の食肉加工品の成形状態(型崩れ、変形の度合)である。
通気度は、肉詰・筒状袋体において、気体(空気)又は液体(水等)の通気性である。
表1において、「◎」は最適(非常に良好)、「○」は適正(良好)、「△」はやや不適正(やや不良)、「×」は不適正(不良)を意味する。
実施例1−3、実施例2−1、実施例2−2、実施例3−1、実施例3−2、実施例5−3及び実施例7は、食品用ネット付ケーシングに最適であると言える。
NF ネット付不織布(ネット付不織布シート)
XF 筒状袋体
1 不織布
2 ネット(網)
本発明に係る請求項1、3、5、7、9は、第1に、不織布は熱可塑性合成繊維を含有して構成し、ネット(網)は熱可塑性樹脂(又は熱可塑性合成繊維)を含有して構成する。
これにより、不織布は、通気性及び通水性を有すると共にヒートシール性を兼ね備える。ネットはヒートシール性を有する。
第2に、不織布及びネットを熱ラミネートしてなる。
熱ラミネートは、熱可塑性樹脂(熱可塑性合成繊維)のガラス転移点以上の融点で不織布及びネットを加熱しつつ圧接することで、不織布の熱可塑性合成繊維及びネットの熱可塑性樹脂(又は熱可塑性合成繊維)を溶融して不織布とネットを熱圧着する。不織布の溶融した熱可塑性合成繊維は、ネットに接触し、ネットの溶融した熱可塑性樹脂(又は熱可塑性合成繊維)は、溶融した熱可塑性合成繊維に接触しつつ不織布の繊維間にも入込んで、不織布及びネットを接着(圧着)する。溶融した熱可塑性合成繊維及び溶融した熱可塑性樹脂(又は熱可塑性合成繊維)は、不織布とネットを接着するバインダ(接着剤)となる。
溶融した熱可塑性合成繊維及び溶融した熱可塑性樹脂(又は熱可塑性合成繊維)は、熱ラミネート後、冷却固化され、一体に結合される。
そして、冷却固化した不織布の熱可塑性合成繊維、及び冷却固化したネットの熱可塑性樹脂(又は熱可塑性合成繊維)は、不織布とネットを強固に一体化する。
これにより、例えば、食肉加工品において、ハム、ソーセージ等の原料肉(肉塊、練り肉)を食品用ネット付ケーシングに詰め込んでも、ネットは不織布から外れず、原料肉に混入しない。また、ネットは、熱可塑性樹脂(又は熱可塑性合成繊維)を含有して構成されるので、原料肉に倣って弾性変形し、不織布と共に原料肉に密着され、装飾効果を発揮する。
これにより、ネットの表面側は変形、溶融することなく、ネットの裏面側の熱可塑性樹脂(又は熱可塑性合成繊維)及び不織布の熱可塑性合成繊維を溶融することで、ネットを不織布に強固に圧着しつつネットの装飾効果を発揮できる。
更に、本発明に係る請求項1、3.5、7、9では、ラミネート機を使用して不織布とネットを熱ラミネートすることが好ましい。これにより、食品用ネット付ケーシングを連続して形成でき、安価な包装資材を提供できる。
これにより、不織布とネットを加熱する加熱温度の制御が容易になる。また、ポリエチレン繊維(ポリエチレン樹脂)は、汎用される樹脂であるので、安価に不織布とネットを構成できる。
これにより、不織布とネットを加熱する加熱温度の制御が容易になる。また、ポリエステル繊維(ポリエステル樹脂)は、汎用される樹脂であるので、安価に不織布とネットを構成できる。
植物繊維は、綿繊維、麻繊維、パルプ繊維、レーヨン繊維等を採用できる。
植物繊維は、綿繊維、麻繊維、パルプ繊維、レーヨン繊維等を採用できる。
また、ネットは、低融点ポリエチレン樹脂によって柔軟性(弾性変形)を有し、例えば、食肉加工品のハム、ソーセージ等の原料肉(肉塊、練り肉)に倣って変形でき、ハム、ソーセージ等の形状を保持すると共に、シャード加工適性も向上する。
また、ネットは、ポリエステル繊維によって柔軟性(弾性変形)を有し、例えば、食肉加工品のハム、ソーセージ等の原料肉(肉塊、練り肉)に倣って変形でき、ハム、ソーセージ等の形状を保持すると共に、シャード加工適性も向上する。
本発明は、第1に、不織布は熱可塑性合成繊維を含有して構成し、ネット(網)は熱可塑性樹脂(又は熱可塑性合成繊維)を含有して構成する。
これにより、不織布は、通気性及び通水性を有すると共にヒートシール性を兼ね備える。ネットはヒートシール性を有する。
第2に、不織布及びネットを熱ラミネートしてネット付不織布を構成する。
熱ラミネートは、熱可塑性樹脂(熱可塑性合成繊維)のガラス転移点以上の融点で不織布及びネットを加熱しつつ圧接することで、不織布の熱可塑性合成繊維及びネットの熱可塑性樹脂(又は熱可塑性合成繊維)を溶融して不織布とネットを熱圧着する。不織布の溶融した熱可塑性合成繊維は、ネットに接触し、ネットの溶融した熱可塑性樹脂(又は熱可塑性合成繊維)は、溶融した熱可塑性合成繊維に接触しつつ不織布の繊維間にも入込んで、不織布とネットを接着(圧着)する。溶融した熱可塑性合成繊維及び溶融した熱可塑性樹脂(又は熱可塑性合成繊維)は、不織布とネットを接着するバインダ(接着剤)となる。
溶融した熱可塑性合成繊維及び溶融した熱可塑性樹脂は、熱ラミネート後、冷却固化され、一体に結合される。
これにより、冷却固化した不織布の熱可塑性合成繊維、及び冷却固化したネットの熱可塑性樹脂(又は熱可塑性合成繊維)は、不織布とネットを強固に一体化する。
第3に、ネット付不織布は熱圧着されて筒状袋体に形成される。
熱圧着は、熱可塑性合成繊維(熱可塑性樹脂)のガラス転移点以上の融点まで不織布とネットを加熱しつつ圧接することで、不織布の熱可塑性合成繊維及びネットの熱可塑性樹脂(又は熱可塑性合成繊維)を溶融して不織布とネットを熱圧着する。
溶融した熱可塑性合成繊維及び溶融した熱可塑性樹脂は、冷却固化され、一体に結合される。
これにより、冷却固化した不織布の熱可塑性合成繊維、及び冷却固化したネットの熱可塑性樹脂(又は熱可塑性合成繊維)は、不織布とネットを強固に一体化して筒状袋体に保持する。
筒状袋体は、冷却固化した熱可塑性合成繊維及び冷却固化した熱可塑性樹脂によって強固に一体化される。
そして、例えば、食肉加工において、ハム、ソーセージ等の原料肉(肉塊、練り肉)を筒状袋体に詰め込んでも、筒状袋体は不織布とネットを熱溶着して強固に一体化してなるので、破れ等の破損を生じない。筒状袋体のネットは、熱可塑性合成繊維、熱可塑性樹脂で構成されるので、原料肉に倣って変形し、不織布と共に原料肉に密着する。
これにより、筒状袋体において、ネットは装飾効果を発揮する。また、原料肉を筒状袋体に詰め込んでも、ネットは不織布から外れず、原料肉に混入しない。
これにより、筒状袋体を連続して形成でき、安価な包装資材を提供できる。
不織布とネットは、熱ラミネートして一体化されているので、筒状体をシャード状に加工してもネットが不織布から外れない。
また、シャード状の筒状体に、例えば、食肉加工品の原料練り肉を充填すると、ネットは不織布と協働して、原料練り肉を円柱状(ソーセージ等の形状)に形成し、更に装飾効果(網目模様)を発揮する。また、原料練り肉をシャード状の筒状体に充填しても、ネットは不織布から外れず、原料肉に混入しない。
これにより、筒状体を連続してシャード状に形成でき、安価な包装資材を提供できる。
本発明に係る請求項2、4、6、8は、第1に、不織布は熱可塑性合成繊維を含有して構成し、ネットは植物繊維又はレーヨン繊維で構成する。
これにより、不織布は、通気性及び通水性を有すると共にヒートシール性を兼ね備える。
第2に、不織布及びネットを熱ラミネートしてなる。
熱ラミネートは、熱可塑性合成繊維のガラス転移点以上の融点で不織布とネットを加熱しつつ圧接することで、不織布の熱可塑性合成繊維を溶融して不織布とネットを熱圧着する。不織布の溶融した熱可塑性合成繊維は、高圧接によって、ネットの植物繊維(又はレーヨン繊維)に接触し、又は植物繊維(又はレーヨン繊維)間に入込んで、不織布とネットを接着する。不織布の溶融した熱可塑性合成繊維は、不織布とネットを接着するバインダ(接着剤)となる。
溶融した熱可塑性合成繊維は、熱ラミネート後、冷却固化され、ネットの植物繊維(又はレーヨン繊維)に一体に接着する。
これにより、例えば、食肉加工品において、ハム、ソーセージ等の原料肉(肉塊、練り肉)を食品用ネット付ケーシングに詰込んでも、ネットは不織布から外れ難く、原料肉に混入しない。また、ネットは、植物繊維又はレーヨン繊維で構成されるので、原料肉に倣って変形し、不織布と共に原料肉に密着され、装飾効果を発揮する。
これにより、ネットの表面は熱変形することなく、不織布の熱可塑性合成繊維を溶融することで、ネットを不織布に強固に圧着しつつネットの装飾効果を発揮できる。
更に、本発明に係る請求項2、4、6、8では、ラミネート機を使用して不織布とネットを熱ラミネートすることが好ましい。これにより、食品用ネット付ケーシングを連続して形成でき、安価な包装資材を提供できる。
Claims (10)
- 熱可塑性合成繊維を含有して構成される不織布と、
前記不織布に積層され、熱可塑性樹脂又は熱可塑性合成繊維を含有して構成されるネットを備え、
前記不織布及び前記ネットを熱ラミネートしてなる
ことを特徴とする食品用ネット付ケーシング。 - 前記不織布は、ポリエチレン繊維を含有して構成され、
前記ネットは、ポリエチレン樹脂又はポリエチレン繊維で構成される
ことを特徴とする請求項1に記載の食品用ネット付ケーシング。 - 前記不織布は、ポリエステル繊維を含有して構成され、
前記ネットは、ポリエステル樹脂又はポリエステル繊維で構成される
ことを特徴とする請求項1に記載の食品用ネット付ケーシング。 - 前記不織布は、ポリエチレン繊維、及び植物繊維を含有する複合繊維で構成される
ことを特徴とする請求項1又は2に記載の食品用ネット付ケーシング。 - 前記不織布は、ポリエステル繊維、及び植物繊維を含有する複合繊維で構成される
ことを特徴とする請求項1又は3に記載の食品用ネット付ケーシング。 - 前記ネットは、低融点ポリエチレン樹脂及び高融点ポリエチレン樹脂でなる
ことを特徴とする請求項1又は2に記載の食品用ネット付ケーシング。 - 前記ネットは、ポリエステル繊維でなる
ことを特徴とする請求項1又は3に記載の食品用ネット付ケーシング。 - 熱可塑性合繊繊維を含有して構成される不織布と、
前記不織布に積層され、熱可塑性樹脂又は熱可塑性合成繊維を含有して構成されるネットを備え、
前記不織布及び前記ネットを熱ラミネートしてネット付不織布を構成し、
前記ネット付不織布は、
熱圧着されて筒状袋体に形成される
ことを特徴とする食品用ネット付ケーシング。 - 熱可塑性合繊繊維を含有して構成される不織布と、
前記不織布に積層され、熱可塑性樹脂又は熱可塑性合成繊維を含有して構成されるネットを備え、
前記不織布及び前記ネットを熱ラミネートしてネット付不織布を構成し、
前記ネット付不織布は、
熱圧着されて筒状体に形成され、
前記筒状体に形成したネット付不織布は、シャード状に形成されてなる
ことを特徴とする食品用ネット付ケーシング。 - 熱可塑性合成繊維を含有して構成される不織布と、
前記不織布に積層され、植物繊維又はレーヨン繊維で構成されるネットを備え、
前記不織布及び前記ネットを熱ラミネートしてなる
ことを特徴とする食品用ネット付ケーシング。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016143466A JP6273325B2 (ja) | 2016-07-21 | 2016-07-21 | 食品用ネット付ケーシング |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016143466A JP6273325B2 (ja) | 2016-07-21 | 2016-07-21 | 食品用ネット付ケーシング |
Related Parent Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2013086775A Division JP6091307B2 (ja) | 2013-04-17 | 2013-04-17 | 食品用ネット付ケーシング、及び食品用ネット付ケーシングの製造方法 |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2017143662A Division JP6410894B2 (ja) | 2017-07-25 | 2017-07-25 | 食品用ネット付ケーシング |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2016190685A true JP2016190685A (ja) | 2016-11-10 |
| JP6273325B2 JP6273325B2 (ja) | 2018-01-31 |
Family
ID=57246265
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016143466A Active JP6273325B2 (ja) | 2016-07-21 | 2016-07-21 | 食品用ネット付ケーシング |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6273325B2 (ja) |
Citations (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS57153520U (ja) * | 1981-03-25 | 1982-09-27 | ||
| JPS61148187U (ja) * | 1985-03-06 | 1986-09-12 | ||
| JPS6320785U (ja) * | 1986-07-23 | 1988-02-10 | ||
| JPH0542960A (ja) * | 1991-08-05 | 1993-02-23 | Daifuku Seishi Kk | ヒートシール性を備えた包装用シート及び包装用シート積層体 |
| JPH05310285A (ja) * | 1992-05-07 | 1993-11-22 | Motomasa Maki | ハムなどの包装材料 |
| JPH06227560A (ja) * | 1993-02-04 | 1994-08-16 | Daifuku Seishi Kk | 包装体及びその包装用シート |
| JPH06248595A (ja) * | 1993-02-19 | 1994-09-06 | Daifuku Seishi Kk | ヒートシール性ケーシング及びケーシング用紙 |
| JP3021977U (ja) * | 1995-06-16 | 1996-03-12 | 藤森工業株式会社 | ケーシング |
| JPH08150690A (ja) * | 1994-11-30 | 1996-06-11 | Kanebo Ltd | 食品包装シート |
| JP2636972B2 (ja) * | 1990-12-28 | 1997-08-06 | ユニチカ株式会社 | ハム・ソーセージケーシング用包装材 |
| JP2917035B2 (ja) * | 1989-12-05 | 1999-07-12 | 三菱樹脂株式会社 | ヒートシール用積層フィルム |
| JP2003128123A (ja) * | 2001-10-29 | 2003-05-08 | Asakura:Kk | 包装体用シートおよびこれを用いた包装体並びに包装袋 |
| JP2009509560A (ja) * | 2005-10-04 | 2009-03-12 | フィスコテーパック ベルギウム ナムローゼ フェンノートシャップ | 網式ケーシング製造方法 |
-
2016
- 2016-07-21 JP JP2016143466A patent/JP6273325B2/ja active Active
Patent Citations (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS57153520U (ja) * | 1981-03-25 | 1982-09-27 | ||
| JPS61148187U (ja) * | 1985-03-06 | 1986-09-12 | ||
| JPS6320785U (ja) * | 1986-07-23 | 1988-02-10 | ||
| JP2917035B2 (ja) * | 1989-12-05 | 1999-07-12 | 三菱樹脂株式会社 | ヒートシール用積層フィルム |
| JP2636972B2 (ja) * | 1990-12-28 | 1997-08-06 | ユニチカ株式会社 | ハム・ソーセージケーシング用包装材 |
| JPH0542960A (ja) * | 1991-08-05 | 1993-02-23 | Daifuku Seishi Kk | ヒートシール性を備えた包装用シート及び包装用シート積層体 |
| JPH05310285A (ja) * | 1992-05-07 | 1993-11-22 | Motomasa Maki | ハムなどの包装材料 |
| JPH06227560A (ja) * | 1993-02-04 | 1994-08-16 | Daifuku Seishi Kk | 包装体及びその包装用シート |
| JPH06248595A (ja) * | 1993-02-19 | 1994-09-06 | Daifuku Seishi Kk | ヒートシール性ケーシング及びケーシング用紙 |
| JPH08150690A (ja) * | 1994-11-30 | 1996-06-11 | Kanebo Ltd | 食品包装シート |
| JP3021977U (ja) * | 1995-06-16 | 1996-03-12 | 藤森工業株式会社 | ケーシング |
| JP2003128123A (ja) * | 2001-10-29 | 2003-05-08 | Asakura:Kk | 包装体用シートおよびこれを用いた包装体並びに包装袋 |
| JP2009509560A (ja) * | 2005-10-04 | 2009-03-12 | フィスコテーパック ベルギウム ナムローゼ フェンノートシャップ | 網式ケーシング製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6273325B2 (ja) | 2018-01-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3881719B1 (en) | Bagged spring string, bagged spring mattress core, and mattress | |
| US4079568A (en) | Method for forming fiber-filled articles | |
| CN101686884B (zh) | 栓塞以及用于制造栓塞的方法 | |
| JP6091307B2 (ja) | 食品用ネット付ケーシング、及び食品用ネット付ケーシングの製造方法 | |
| JP6410894B2 (ja) | 食品用ネット付ケーシング | |
| JP6273325B2 (ja) | 食品用ネット付ケーシング | |
| US20040253398A1 (en) | Laminated casing or netting for proteinaceous products | |
| JP2003237826A (ja) | 練り製品用包装材および製造方法 | |
| JP6792300B1 (ja) | フィルター成形品の製造方法 | |
| JP6185362B2 (ja) | 食肉包装用ケーシング及び食肉包装用ケーシングの製造方法 | |
| JP2006192613A (ja) | 羽毛製品の立体キルト部品、その製法及びその連結方法 | |
| WO2013183456A1 (ja) | 食肉包装用シート及び食肉包装用ケーシング | |
| JP2018071019A (ja) | 中綿入り衣料の製造方法 | |
| CN203255473U (zh) | 一种调料包装袋 | |
| JP3060246U (ja) | ハム製品 | |
| JP6735407B1 (ja) | 複数繊維含有衣料品用積層生地及び複数繊維含有衣料品用積層生地の製造方法 | |
| JP3121586U (ja) | ラッピング材 | |
| KR101827125B1 (ko) | 맛살을 압착하여 제조되는 건조포, 그 제조 장치 및 그 제조 방법 | |
| JP3151084U (ja) | 不織布を切断加工した部材と包装用の袋および包装材 | |
| JPH0630004U (ja) | 濾しパック | |
| CN208956912U (zh) | 牛皮夹鸡肉翻花咬胶 | |
| KR200306832Y1 (ko) | 롤형 비닐 쇼핑백 | |
| JPH06248595A (ja) | ヒートシール性ケーシング及びケーシング用紙 | |
| JPH0633483U (ja) | 食品素材転写用チューブ | |
| JPH079814Y2 (ja) | 食品梱包用ネット付きケーシング |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20170522 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20170530 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20170725 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20171212 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20180105 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6273325 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |