JP3570833B2 - ドリル研磨方法 - Google Patents
ドリル研磨方法 Download PDFInfo
- Publication number
- JP3570833B2 JP3570833B2 JP34062496A JP34062496A JP3570833B2 JP 3570833 B2 JP3570833 B2 JP 3570833B2 JP 34062496 A JP34062496 A JP 34062496A JP 34062496 A JP34062496 A JP 34062496A JP 3570833 B2 JP3570833 B2 JP 3570833B2
- Authority
- JP
- Japan
- Prior art keywords
- drill
- chuck
- chisel
- polishing
- positioning
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000005498 polishing Methods 0.000 title claims description 77
- 238000000034 method Methods 0.000 title claims description 11
- 210000000078 claw Anatomy 0.000 claims description 10
- 239000000463 material Substances 0.000 claims description 6
- 230000005540 biological transmission Effects 0.000 claims description 4
- 238000005553 drilling Methods 0.000 description 4
- 230000002093 peripheral effect Effects 0.000 description 3
- 238000005452 bending Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 239000004575 stone Substances 0.000 description 1
Images





Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B3/00—Sharpening cutting edges, e.g. of tools; Accessories therefor, e.g. for holding the tools
- B24B3/24—Sharpening cutting edges, e.g. of tools; Accessories therefor, e.g. for holding the tools of drills
- B24B3/247—Supports for drills
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B41/00—Component parts such as frames, beds, carriages, headstocks
- B24B41/06—Work supports, e.g. adjustable steadies
- B24B41/066—Work supports, e.g. adjustable steadies adapted for supporting work in the form of tools, e.g. drills
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
Description
【0001】
【発明が属する技術分野】
本発明は、工作機械や孔明け加工分野におけるドリル研磨方法に関し、特に研磨しようとするドリルのチゼル部を常に一定の角度となるように位置決めを正確に行って精度よく研磨することができるドリル研磨方法に関する。
【0002】
【従来の技術】
従来、工作機械や孔明け加工で使用するドリルの刃先を研磨するドリル研磨機については、米国特許第3553898号公報や特公平1−46266号公報のものが知られている。
【0003】
しかし、上記米国特許第3553898号公報のものは、砥石の回転軸に対してドリルを一定角度に傾斜させてスライド上を移動するもので、ドリルのホルダーを手で押さえてスライドさせねばならず、またドリルの先端の一方の刃先を研磨した後にドリルをはずしてその向きを180度反転させて研磨しなければならなく、手間がかかって精度もよくなかった。
【0004】
また、後者の特公平1−46266号公報では、上記のタイプのものにドリルを保持するホルダーをスライドベース上で180度回転して支持し、ドリルの研磨作業の効率を向上させるようにしている。
【0005】
【発明が解決しようとする課題】
しかし、これらのドリル研磨では、いずれもドリルホルダー軸を砥石の回転軸に対して所定の角度に設定し、ドリルのホルダーの締付面を水平面に対して所定の角度として研磨しているものであった。
【0006】
そのため、研磨しようとするドリルの両側のスパイラル状の溝部を基準として正確にチゼル位置決めしてチゼル位置決めしているものでなく、常にチゼル部に対して一定の角度の逃げ面に研磨したり、シンニングすることが困難であった。
【0007】
また、本願出願人は、特願平7−345599号で研磨しようとするドリルをワンチャッキングでドリルの刃先の逃げ面の研磨とチゼル部のシンニングを行う方法を提案しているが、ドリル径に対してチゼル部の幅がそれぞれ相違しているため、径の異なるドリルのチゼル位置決めを正確に行って研磨することが難しいものであった。
【0008】
【課題を解決するための手段】
本発明は、上記のような点に鑑みたもので、上記の課題を解決するために、ドリル研磨機にチャックホルダーを支持する支持軸を所定の弾性力のばね材に抗して押し下げ可能に垂設するとともに、この垂設した支持軸の上端部にチャックホルダーのアーム部を固定して、このチャックホルダーにドリルチャックを嵌装してドリルチャックをドリルチャック軸まわりに180度旋回自在とし、ドリル研磨機にディスクグラインダー等のグラインダーを水平方向と垂直方向にそれぞれ所定角度傾斜させて回転駆動自在に配設して、ドリルチャックにチャックしたドリルをドリル研磨機の旋回位置決め機構で上記グラインダーのドリルの切刃の逃げ面研磨位置、チゼル部のシンニング位置およびチゼル角度位置決め位置の所定位置にチャックハンドルで旋回して位置決めしてドリルの切刃の逃げ面の研磨とチゼル部のシンニングをするドリル研磨機を形成し、ドリル径に対応してチゼル位置決め部を研磨しようとするドリル径に合わせて複数個配設したドリルチゼル位置決め具を上記ドリル研磨機の側部に旋回可能に配設して、上記ドリルチゼル位置決め具の研磨しようとするドリル径用の位置決め部を旋回操作をして選択して研磨しようとするドリル径のドリルのスパイラル状のドリル溝の先端部分をそのチゼル位置決め爪に当接してドリルのチゼル部を一定の角度に位置決めして上記したチャックハンドルで旋回してこのドリルチゼル位置決め具の上方位置にドリルチャックを位置してチゼル位置決めしたドリルをドリルチャックに固着し、上記ドリルチャックのチャックホルダーを支持軸のまわりに所定の角度旋回して、ドリルの逃げ面の研磨にあたって上記ドリルの先端の研磨する切刃の片面側の逃げ面をディスクグラインダーの研磨面に対向するように旋回してアーム部を介して支持軸を押圧して研磨面に当接して逃げ面を研磨するとともに、その研磨後に支持軸への押圧を弛めて支持軸を上昇してドリルチャックを介してドリルをドリルチャック軸まわりに180度反転してドリルの研磨する切刃の他面側の逃げ面をディスクグラインダーの研磨面に対向するように旋回してアーム部を介して支持軸を押圧して研磨面に当接して他面側の逃げ面を研磨し、ドリルのチゼル部の研磨にあたってチャックホルダーのアーム部を介して上記ドリルチャックのチャックホルダーを上記支持軸のまわりに所定の角度旋回して上記ドリルの片面側のチゼル部をディスクグラインダーの研磨面に対向するように旋回してアーム部を介して支持軸を押圧して研磨面に当接してシンニングするとともに、そのシンニング後に上記支持軸への押圧を弛めて支持軸を上昇してアーム部の操作でドリルチャックを介してドリルをドリルチャック軸まわりに180度反転してドリルの他面側のチゼル部をディスクグラインダーの研磨面に対向するように旋回してアーム部を介して支持軸を押圧して研磨面に当接して他面側をシンニングしてワンチャッキングでドリルの左右両側の逃げ面およびシンニングすることを特徴とするドリル研磨方法を提供するにある。
【0009】
【発明の実施の態様】
本発明のドリル研磨方法は、ドリル研磨機にチャックホルダーを支持する支持軸を所定の弾性力のばね材に抗して押し下げ可能に垂設するとともに、この垂設した支持軸の上端部にチャックホルダーのアーム部を固定して、このチャックホルダーにドリルチャックを嵌装してドリルチャックをドリルチャック軸まわりに180度旋回自在とし、ドリル研磨機にディスクグラインダー等のグラインダーを水平方向と垂直方向にそれぞれ所定角度傾斜させて回転駆動自在に配設して、ドリルチャックにチャックしたドリルをドリル研磨機の旋回位置決め機構で上記グラインダーのドリルの切刃の逃げ面研磨位置、チゼル部のシンニング位置およびチゼル角度位置決め位置の所定位置にチャックハンドルで旋回して位置決めしてドリルの切刃の逃げ面の研磨とチゼル部のシンニングをするドリル研磨機を形成し、
ドリル径に対応してチゼル位置決め部を研磨しようとするドリル径に合わせて複数個配設したドリルチゼル位置決め具を上記ドリル研磨機の側部に旋回可能に配設して、上記ドリルチゼル位置決め具の研磨しようとするドリル径用の位置決め部を旋回操作をして選択して研磨しようとするドリル径のドリルのスパイラル状のドリル溝の先端部分をそのチゼル位置決め爪に当接してドリルのチゼル部を一定の角度に位置決めして上記したチャックハンドルで旋回してこのドリルチゼル位置決め具の上方位置にドリルチャックを位置してチゼル位置決めしたドリルをドリルチャックに固着し、
上記ドリルチャックのチャックホルダーを支持軸のまわりに所定の角度旋回して、
ドリルの逃げ面の研磨にあたって上記ドリルの先端の研磨する切刃の片面側の逃げ面をディスクグラインダーの研磨面に対向するように旋回してアーム部を介して支持軸を押圧して研磨面に当接して逃げ面を研磨するとともに、その研磨後に支持軸への押圧を弛めて支持軸を上昇してドリルチャックを介してドリルをドリルチャック軸まわりに180度反転してドリルの研磨する切刃の他面側の逃げ面をディスクグラインダーの研磨面に対向するように旋回してアーム部を介して支持軸を押圧して研磨面に当接して他面側の逃げ面を研磨し、
ドリルのチゼル部の研磨にあたってチャックホルダーのアーム部を介して上記ドリルチャックのチャックホルダーを上記支持軸のまわりに所定の角度旋回して上記ドリルの片面側のチゼル部をディスクグラインダーの研磨面に対向するように旋回してアーム部を介して支持軸を押圧して研磨面に当接してシンニングするとともに、そのシンニング後に上記支持軸への押圧を弛めて支持軸を上昇してアーム部の操作でドリルチャックを介してドリルをドリルチャック軸まわりに180度反転してドリルの他面側のチゼル部をディスクグラインダーの研磨面に対向するように旋回してアーム部を介して支持軸を押圧して研磨面に当接して他面側をシンニングしてワンチャッキングでドリルの左右両側の逃げ面およびシンニングすることをを特徴としている。
【0010】
本発明のドリル研磨機1は、図1〜図5のようにその側部にドリル2のチゼル部を一定の角度となるように位置決めができるチゼル位置決め具3を配設して、チゼル部を一定の角度に位置決めしたドリル2をドリルチャック4でチャックし、ドリル2の先端の切刃5をグラインダー6、7の研磨面8、9にそれぞれ対向して当接し、ドリル2の切刃5の逃げ面10の研磨およびチゼル部11のシンニングをワンチャッキングで精度よく行えるようにしている。
【0011】
チゼル部を一定の角度となるように位置決めできるドリルチゼル位置決め具3は、たとえば図1のように水平固定軸12のまわりに回転可能に枢着していて、研磨しようとする1〜13mm径の小径のドリル2に対応してチゼル部を一定の角度となるように正確に位置決めできるように図6、図7のようにチゼル位置決め部13を放射状に配設し、上部に位置したチゼル位置決め部13に研磨しようとするドリル2を挿入することで所要の位置決めを簡単にできるようにしている。
【0012】
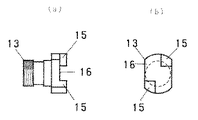
上記チゼル位置決め部13は、図8、図9のように所定径のドリル2の先端部の両側または片側のスパイラル状のドリル溝14に当接して位置決めできるように軸対称状に角状のチゼル位置決め爪15をそれぞれ所定の間隔で配設し、チゼル位置決め部13に挿入してその底部16に当接したドリル2をそのチゼル部11が常に一定の角度となるようにして位置決めできるようにしている。
【0013】
また、上記チゼル位置決め部13は、図7のように多角形状としたチゼル位置決め具3の周部に20度または30度の角度間隔で開口した開口部17に挿着し、固着具(図示せず)で所定位置に調整して固着し、上記のように位置決めできるようにしている。
【0014】
そして、チゼル位置決め具3は、図6、図7のように背面に位置出し孔19を開口して、図1のようにドリル研磨機1側に弾性的に突設したボールプランジャーの位置出し部20に嵌装してインデックステーブルのように所要の位置で正確に停止できるようにしている。
【0015】
このように側部にドリルチゼル位置決め具3を配設したドリル研磨機1には、図1のように水平方向と垂直方向にそれぞれ所定角度傾けてディスクグラインダー6、7をそれぞれ配設し、タイミングベルト21、22を懸架して駆動モーター23でそれぞれを所定の回転数で回転駆動してドリル研磨できるようにしている。
【0016】
そして、図1、図2のように上記ドリル研磨機1に支持軸24を垂設し、この支持軸24に所定長さのアーム部25を旋回可能に装着してチャックホルダー26を取り付け、チャックホルダー26にドリルチャック4を脱着可能に装着するとともに、チャックハンドル27で180度旋回可能に嵌装している。
【0017】
ドリルチャック4は、チャックホルダー26に所定の角度傾斜させて取り付けて、切刃面のすくい角や、逃げ面10の逃げ角をつけられるようにすることもできる。必要により、支持軸24に対して傾斜させることもできる。
【0018】
このようなドリルチャック4に上記のようにして位置決めしたドリル2を挿入してチャックし、図4、図5のようにアーム部25を所定角度旋回してドリル2の先端をグラインダー6、7の周部の山形状等とした研磨面8、9にそれぞれ当接して、切刃5の逃げ面10の研磨およびチゼル部9のシンニングができるようにしているものである。
【0019】
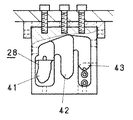
上記アーム部25の旋回位置決め機構としては、たとえば図10、図11のようにドリル2のチゼル角度位置決め位置、逃げ面研磨位置、シンニング位置に自動車の変速手段のような位置決め用溝28を設け、この位置決め用溝28に位置決め具29を挿入することなどによって行なうことができる。
【0020】
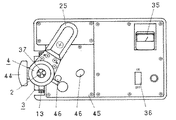
なお、上記したグラインダー6、7には、図1のようにその駆動軸30、31にタイミングギヤー32、33を取着して上記したようにタイミングベルト21、22で1つの駆動モーター23のタイミングギヤー34に懸架して、グラインダー6、7を所定の回転数で駆動するとともに、電流計35を電気接続して駆動モーター23の電流値を確認しながら適正な負荷でドリル研磨できるようにしている。36は、電源スイッチである。
【0021】
【実施例】
図1以下は、本発明の一実施例を示すものである。ドリル研磨機1は、図1〜図3のように上面側に切刃5の逃げ面10の研磨用に周部を所定の研磨面8としたディスクグラインダー6を水平面から所定角度傾け、その側部にチゼル部11のシンニング用に周部を所定の山形状の研磨面9としたディスクグラインダー7を垂直面から所定角度傾けて配設して、ドリル研磨機1に内蔵した駆動モーター23でタイミングベルト21、22を介して所定の回転数で回転駆動自在としている。
【0022】
そして、その後部に図1〜図3のように垂設した支持軸24の上端部にチャックホルダー26のアーム部25を固着し、図2のようにこのチャックホルダー26に4つ爪のドリルチャック4を着脱可能に嵌装しているとともに、チャックハンドル27の操作でドリルチャック4を180度旋回自在に嵌装している。
【0023】
上記ドリルチャック4は、図2、図3のように4つ爪のチャック爪37を相対向して拡縮可能に爪ホルダー38に装着し、チャック爪37のチャック部の長さをチャックするドリル径(必要により最大ドリル径)の1.5倍のリードピッチ以上として、ドリル2が撓むことなく、しっかりとチャックして研磨できるようにしている。
【0024】
上記した支持軸24は、図1のように支持筒39に内装していて、コイルスプリングのばね材に抗して下方に押し下げ可能に配設しているとともに、図10のようにその途中に旋回時の位置決め具29を水平に突設し、その先端の球状の嵌装部40を所定の位置決め用溝27にそれぞれ嵌着するようにして上記したように所定の角度位置にチャックホルダー26を旋回して正確に位置決めできるようにしている。
【0025】
上記位置決め用溝28は、上記位置決め具29に対向して配設していて、図10、図11のように自動車の変速クラッチの切り換えのように逆山形状に開口し、上記したドリルチゼル位置決め部41、逃げ面研磨位置部42とシンニング研磨位置部43のそれぞれの位置に正確に位置決めできるようにしている。特に、上記各位置決め用溝28は、図11のように位置決め具29の球状の嵌装部40の球面に点接触してチゼル位置決め精度を高められるように当接部をV字形状面としている。
【0026】
そして、上記ドリル研磨機1の側部には、図6、図7のような15角形のインデックステーブルのようなドリルチゼル位置決め具3を枢着し、図3のようにアーム部25をドリルチゼル位置決め具3の位置に旋回して、ドリルチャック4にチゼル部11を所定の方向に位置決めたドリル2を嵌着できるようにしている。
【0027】
ドリルチゼル位置決め具3は、小型工具用に必要な1〜13mm径のそれぞれのドリル2をその両側のドリル溝14にチゼル位置決め爪15を当接して位置決めするようにして、ノブ44で旋回してボールプランジャーの位置出し部20で上方側に選出した所定径用のチゼル位置決め部13にドリル2を挿入して位置決めし、位置決めしたドリル2をドリルチャック4にチャックするものである。
【0028】
そして、アーム部25を旋回して図4のように上記した位置決め用溝28の逃げ面研磨位置部42でドリルチャック4を押し下げ、カバー45に開孔したドリル挿入部46に挿入していくと、ディスクグラインダー6の周部の研磨面8に当接して研磨できる。なお、研磨は、駆動モーター23の電流計35を確認しながら押圧調整できる。
【0029】
切刃5の片方面の逃げ面10の研磨ができたら、やや上昇させて、その位置でチャックハンドル27で180度回転してドリルチャック4を180度回転し、再び押し下げていってドリル2の他側面の切刃5の逃げ面10を研磨する。
【0030】
また、アーム部25を旋回して図5のようにシンニング位置部41でドリルチャック4を押し下げると、ディスクグラインダー7の研磨面9に当接してシンニングができる。この場合にも、上記と同様にドリルチャック4を180度回転し、他側面のシンニングが行える。
【0031】
したがって、誰でも、簡単にドリルの刃先部の位置決めを正確に行え、しかもワンチャッキングでドリルの切刃の逃げ面とシンニングの両方の研磨を精度よく行なえる。
【0032】
特に、ドリルチゼル位置決め具に複数のドリルチゼル位置決め部を並設することによって、1.0mm径といった小径から13mm径といったドリルまでも容易に位置決めできて、上記のように研磨することができる。必要により、13mm径以上のものにも適用できるものである。
【0033】
上記ディスクグラインダー6、7は、ドリル2の一文字状や山形状の切刃5の逃げ面10の研磨やチゼル部11のシンニングができるようにそれぞれに対応した研磨面形状としたものを装着して使用することもできる。
【0034】
上記したドリルチゼル位置決め具のインデックステーブル状のものは一例にすぎず、一直線状や円環状など適宜な配列機構とすることができるものである。
【0035】
また、実施例のドリルチャックを、コレット式としたり、キードライブ付きやキーレスのドリルチャックに適用できるものであり、その他、本発明の趣旨の範囲で適宜に変形実施できるものである。
【0036】
またさらに、実施例では、グラインダーを水平状および垂直状に1つずつ配設したが、垂直状のものに左右対称状にして左右でシンニングできるように2つ配設することもでき、さらにこれらのものを複数対配設するとともに所要の位置にドリルを旋回するようにして、所要の切刃面、シンニング面を研磨するようにもできるものである。
【0037】
【発明の効果】
以上のように本発明にあっては、ドリル研磨機にチャックホルダーを支持する支持軸を所定の弾性力のばね材に抗して押し下げられ、アーム部を介してドリルチャックをドリルチャック軸まわりに180度旋回できて、ドリルをドリル研磨機の旋回位置決め機構で上記グラインダーのドリルの切刃の逃げ面研磨位置、チゼル部のシンニング位置およびチゼル角度位置決め位置の所定位置に位置決めしてドリルの切刃の逃げ面の研磨とチゼル部のシンニングができる。また、上記したチャックハンドルで旋回してこのドリルチゼル位置決め具の上方位置にドリルチャックを位置してチゼル位置決めしたドリルをドリルチャックに固着することができる。
【0038】
また、位置決めしたドリルをドリル研磨機のドリルチャックにチャックしてチャックハンドルで旋回して、ワンチャッキングで、ドリルの切刃の逃げ面研磨位置、チゼル部のシンニング位置のグラインダーの所定の研磨面に当接して研磨でき、誰でも簡単に、かつ精度よくドリルの切刃の逃げ面の研磨およびチゼル部のシンニングができるものである。すなわち、ドリルチャックのチャックホルダーを上記支持軸のまわりに所定の角度逆に旋回して、ドリルの先端の切刃の片面側の逃げ面をディスクグラインダーの研磨面に当接して逃げ面を研磨するとともに、ドリルチャックを介してドリルをドリルチャック軸まわりに180度反転してドリルの切刃の他面側の逃げ面をディスクグラインダーの研磨面に当接して他面側の逃げ面を研磨できる。そしてまた、ドリルの片面側のチゼル部をディスクグラインダーの研磨面に当接してシンニングするとともに、ドリルチャックを介してドリルをドリルチャック軸まわりに180度反転してドリルの他面側のチゼル部をディスクグラインダーの研磨面に当接してシンニングできる。このようにして、ワンチャッキングで切刃面の逃げ面とチゼル部のシンニングの両方の研磨を簡単にかつ精度よく行なうことができる。また、チャックホルダーにコレットチャックのドリルチャックを嵌装してドリルをチャックして研磨することによって、ドリルをコレットチャックにチャックできて行うことができる。
【0039】
特に、自動車の変速手段のように操作してドリル研磨機の旋回位置決め機構でドリルのチゼル角度位置決め位置、切刃の逃げ面研磨位置およびチゼル部のシンニング位置にチャックハンドルで旋回して位置決めできて、ドリルのチゼル部の位置決めができるとともに、ドリルの逃げ面の研磨およびシンニングの両方の研磨を上記のように精度よく行うことができる。
【0040】
また、ドリルのスパイラル状のドリル溝の両側の先端部分をチゼル位置決め部の軸対称状に設けたチゼル位置決め爪にそれぞれ当接してドリルを位置決めすることによって、ドリルのチゼル位置決めを精度よく、確実に行ってドリル研磨を行うことができる。
【0041】
また、
位置決め具の球状の嵌装部の球面に点接触して位置決め精度を高めることができてドリル研磨を行うことができる。
【0042】
またさらに、ドリル研磨機の側部に枢着したドリルチゼル位置決め具を研磨しようとするドリルのドリル径に対応して旋回して所定径のドリルのチゼル位置決め部を選択してドリルを挿入してドリルのチゼル部を一定の角度に位置決めすることによって、異なるドリル径であっても研磨しようとするドリルを簡単に位置決めできて、上記のようにワンチャッキングで研磨することができる。
【図面の簡単な説明】
【図1】本発明のドリル研磨機の一実施例の一部省略した側断面図、
【図2】同上のアーム部、ドリルチャック部の側断面図、
【図3】同上のドリル研磨機の位置決めしたドリルのチャック状態の平面図、
【図4】同上のドリル研磨機の逃げ面研磨状態の平面図、
【図5】同上のドリル研磨機のシンニング状態の平面図、
【図6】同上のドリルチゼル位置決め具部の側断面図、
【図7】同上のドリルチゼル位置決め具の一部省略した側断面図、
【図8】同上のチゼル位置決め爪の説明用拡大図、
【図9】同上のチゼル位置決め爪の説明用拡大図、
【図10】同上のアーム部旋回位置決め部の平断面図、
【図11】同上の一部省略した側断面図。
【符号の説明】
1…ドリル研磨機 2…ドリル 3…ドリルチゼル位置決め具
4…ドリルチャック 5…切刃 6、7…グラインダー
8、9…研磨面 10…逃げ面 11…チゼル部
13…チゼル位置決め部 14…ドリル溝 15…チゼル位置決め爪
Claims (5)
- ドリル研磨機にチャックホルダーを支持する支持軸を所定の弾性力のばね材に抗して押し下げ可能に垂設するとともに、この垂設した支持軸の上端部にチャックホルダーのアーム部を固定して、このチャックホルダーにドリルチャックを嵌装してドリルチャックをドリルチャック軸まわりに180度旋回自在とし、
ドリル研磨機にディスクグラインダー等のグラインダーを水平方向と垂直方向にそれぞれ所定角度傾斜させて回転駆動自在に配設して、ドリルチャックにチャックしたドリルをドリル研磨機の旋回位置決め機構で上記グラインダーのドリルの切刃の逃げ面研磨位置、チゼル部のシンニング位置およびチゼル角度位置決め位置の所定位置にチャックハンドルで旋回して位置決めしてドリルの切刃の逃げ面の研磨とチゼル部のシンニングをするドリル研磨機を形成し、
ドリル径に対応してチゼル位置決め部を研磨しようとするドリル径に合わせて複数個配設したドリルチゼル位置決め具を上記ドリル研磨機の側部に旋回可能に配設して、上記ドリルチゼル位置決め具の研磨しようとするドリル径用の位置決め部を旋回操作をして選択して研磨しようとするドリル径のドリルのスパイラル状のドリル溝の先端部分をそのチゼル位置決め爪に当接してドリルのチゼル部を一定の角度に位置決めして上記したチャックハンドルで旋回してこのドリルチゼル位置決め具の上方位置にドリルチャックを位置してチゼル位置決めしたドリルをドリルチャックに固着し、
上記ドリルチャックのチャックホルダーを支持軸のまわりに所定の角度旋回して、
ドリルの逃げ面の研磨にあたって上記ドリルの先端の研磨する切刃の片面側の逃げ面をディスクグラインダーの研磨面に対向するように旋回してアーム部を介して支持軸を押圧して研磨面に当接して逃げ面を研磨するとともに、その研磨後に支持軸への押圧を弛めて支持軸を上昇してドリルチャックを介してドリルをドリルチャック軸まわりに180度反転してドリルの研磨する切刃の他面側の逃げ面をディスクグラインダーの研磨面に対向するように旋回してアーム部を介して支持軸を押圧して研磨面に当接して他面側の逃げ面を研磨し、
ドリルのチゼル部の研磨にあたってチャックホルダーのアーム部を介して上記ドリルチャックのチャックホルダーを上記支持軸のまわりに所定の角度旋回して上記ドリルの片面側のチゼル部をディスクグラインダーの研磨面に対向するように旋回してアーム部を介して支持軸を押圧して研磨面に当接してシンニングするとともに、そのシンニング後に上記支持軸への押圧を弛めて支持軸を上昇してアーム部の操作でドリルチャックを介してドリルをドリルチャック軸まわりに180度反転してドリルの他面側のチゼル部をディスクグラインダーの研磨面に対向するように旋回してアーム部を介して支持軸を押圧して研磨面に当接して他面側をシンニングしてワンチャッキングでドリルの左右両側の逃げ面およびシンニングすることを特徴とするドリル研磨方法。 - 旋回位置決め機構として、自動車の変速手段のように支持筒に内装した支持軸をコイルスプリングのばね材に抗して下方に押し下げ可能に配設し、その途中に旋回時の位置決め具を突設してその先端の球状の嵌装部を所定の位置決め用溝にそれぞれ嵌着するようにして所定の角度位置にチャックホルダーを旋回して正確に位置決めできるようにした位置決め用溝を設けてドリルのチゼル角度位置決め位置、切刃の逃げ面研磨位置およびチゼル部のシンニング位置をそれぞれ定める請求項1に記載のドリル研磨方法。
- ドリルのスパイラル状のドリル溝の両側の先端部分をドリルチゼル位置決め具の軸対称状に設けたチゼル位置決め爪にそれぞれ当接してドリルを位置決めする請求項1または2に記載のドリル研磨方法。
- 位置決め具の嵌装部が球面状で、旋回位置決め用溝に設けたV字状面に嵌装した請求項1ないし3のいずれに記載のドリルの研磨方法。
- ドリルチゼル位置決め具をドリル研磨機の側部に旋回自在に配設し、研磨しようとするドリルのドリル径に対応して上記ドリルチゼル位置決め具を旋回して放射状に配 設した所定径のドリルのチゼル位置決め部を選択し、研磨しようとするドリルをチゼル位置決め部に挿入して位置決めしてドリル研磨機のドリルチャックをチャックハンドルで旋回してドリルチャックにチャックして研磨する請求項1ないし4のいずれかに記載のドリル研磨方法。
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP34062496A JP3570833B2 (ja) | 1996-12-04 | 1996-12-04 | ドリル研磨方法 |
| US08/956,018 US6086458A (en) | 1996-12-04 | 1997-10-22 | Drill polishing method and its centering tool |
| KR1019970059443A KR19980063572A (ko) | 1996-12-04 | 1997-11-12 | 드릴 연마 방법 및 그 중심내기 공구 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP34062496A JP3570833B2 (ja) | 1996-12-04 | 1996-12-04 | ドリル研磨方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH10156675A JPH10156675A (ja) | 1998-06-16 |
| JP3570833B2 true JP3570833B2 (ja) | 2004-09-29 |
Family
ID=18338765
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP34062496A Expired - Fee Related JP3570833B2 (ja) | 1996-12-04 | 1996-12-04 | ドリル研磨方法 |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US6086458A (ja) |
| JP (1) | JP3570833B2 (ja) |
| KR (1) | KR19980063572A (ja) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| IT1303721B1 (it) * | 1998-11-09 | 2001-02-23 | Romeo Toniolo | Dispositivo automatico di sostituzione delle mole abrasive nellemacchine previste per la profilatura e lucidatura di manufatti |
| KR100341334B1 (ko) | 1999-12-09 | 2002-06-22 | 윤종용 | 직류용 전자렌지의 안전회로와 그 제어방법 |
| SE526439C2 (sv) * | 2003-03-10 | 2005-09-13 | Atlas Copco Secoroc Ab | Slipmaskin för slipning av stiftborrkronor |
| CN110125737B (zh) * | 2019-06-03 | 2024-03-19 | 深圳市金洲精工科技股份有限公司 | 一种托架机构 |
| CN114055260B (zh) * | 2021-12-07 | 2022-08-19 | 六安煜晟电子科技有限公司 | 一种pcb钻头生产用钻头打磨装置 |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3553898A (en) * | 1968-03-29 | 1971-01-12 | Alfred Nobile | Drill sharpening apparatus or the like |
| US3656264A (en) * | 1970-04-24 | 1972-04-18 | Radial Lip Machine Inc | Method of grinding drills |
| JPS6446266A (en) * | 1987-08-14 | 1989-02-20 | Nec Corp | Optical disk device |
| SE462901B (sv) * | 1988-10-17 | 1990-09-17 | Constr Mining Equip Cme | Anordning foer slipning av stiften paa borrkronor |
| US5400546A (en) * | 1993-03-19 | 1995-03-28 | Darex Corporation | Precision twist drill sharpener/point splitting machine |
| JPH09155698A (ja) * | 1995-12-04 | 1997-06-17 | Miyamoto Eng Kk | 小径ドリルの研磨用ドリルチャック |
| JPH09155699A (ja) * | 1995-12-08 | 1997-06-17 | Miyamoto Eng Kk | ドリルの研磨方法 |
| US5735732A (en) * | 1996-07-05 | 1998-04-07 | Bernard; David A. | Precision drill sharpener and grinding wheel assembly therefor |
| US5649853A (en) * | 1996-07-23 | 1997-07-22 | Kuo; Chun-Lin | Drill bit grinding machine |
-
1996
- 1996-12-04 JP JP34062496A patent/JP3570833B2/ja not_active Expired - Fee Related
-
1997
- 1997-10-22 US US08/956,018 patent/US6086458A/en not_active Expired - Fee Related
- 1997-11-12 KR KR1019970059443A patent/KR19980063572A/ko not_active Withdrawn
Also Published As
| Publication number | Publication date |
|---|---|
| US6086458A (en) | 2000-07-11 |
| JPH10156675A (ja) | 1998-06-16 |
| KR19980063572A (ko) | 1998-10-07 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0161090B1 (en) | A grinding device | |
| US6142856A (en) | Sharpening device for dental instruments | |
| JPS6315947A (ja) | 歯科用インスツルメント用携帯型研磨装置 | |
| JPH10156675A (ja) | ドリル研磨方法およびその芯出し具 | |
| US5558564A (en) | Faceting machine | |
| JP2011525862A (ja) | ツイストドリル先端を研摩するための装置及びその使用方法 | |
| US3340651A (en) | Apparatus for grinding drills | |
| JPH0790451B2 (ja) | ドリル研磨機 | |
| US7210986B2 (en) | System and method for duplicating keys | |
| JPS61121860A (ja) | ドリル研摩用ホルダ−装置 | |
| EP0754524B1 (en) | Apparatus for dressing a lens grinding stone | |
| JP4122127B2 (ja) | 砥石溝入れ装置 | |
| JPH0553849U (ja) | センタ研磨装置 | |
| JP2552389Y2 (ja) | 円錐形切削工具の研磨装置 | |
| JPH07155969A (ja) | 電極チップの研磨装置 | |
| KR200220691Y1 (ko) | 구면 연마장치 | |
| JPH09155699A (ja) | ドリルの研磨方法 | |
| KR102873410B1 (ko) | 공작기계 보수용 포터블 재제조 가공기구의 정밀 가이드장치 | |
| JP2752710B2 (ja) | 光学素子の加工方法と装置 | |
| CN110802447A (zh) | 能任意调整二斜面或三斜面钻头静点大小的钻头磨刃机 | |
| KR200300240Y1 (ko) | 정밀 구심연마장치 | |
| JPH04300150A (ja) | ドリルのホーニング加工方法 | |
| JP3856220B2 (ja) | ドリルの刃先研削装置 | |
| JPH11114785A (ja) | ドリル研磨用のドリルチャック | |
| JPS6325081Y2 (ja) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20040525 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20040622 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20080702 Year of fee payment: 4 |
|
| LAPS | Cancellation because of no payment of annual fees |