JP3664357B2 - ウェーハ研削装置 - Google Patents
ウェーハ研削装置 Download PDFInfo
- Publication number
- JP3664357B2 JP3664357B2 JP03049498A JP3049498A JP3664357B2 JP 3664357 B2 JP3664357 B2 JP 3664357B2 JP 03049498 A JP03049498 A JP 03049498A JP 3049498 A JP3049498 A JP 3049498A JP 3664357 B2 JP3664357 B2 JP 3664357B2
- Authority
- JP
- Japan
- Prior art keywords
- wafer
- grinding
- grindstone
- grinding head
- center
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 239000013078 crystal Substances 0.000 claims description 3
- 238000009434 installation Methods 0.000 claims description 3
- 235000012431 wafers Nutrition 0.000 description 70
- XUIMIQQOPSSXEZ-UHFFFAOYSA-N Silicon Chemical compound [Si] XUIMIQQOPSSXEZ-UHFFFAOYSA-N 0.000 description 15
- 229910052710 silicon Inorganic materials 0.000 description 15
- 239000010703 silicon Substances 0.000 description 15
- 239000006061 abrasive grain Substances 0.000 description 7
- 239000000758 substrate Substances 0.000 description 7
- 238000000034 method Methods 0.000 description 5
- 229910004298 SiO 2 Inorganic materials 0.000 description 4
- 230000002093 peripheral effect Effects 0.000 description 2
- 229910018072 Al 2 O 3 Inorganic materials 0.000 description 1
- 229910052582 BN Inorganic materials 0.000 description 1
- PZNSFCLAULLKQX-UHFFFAOYSA-N Boron nitride Chemical compound N#B PZNSFCLAULLKQX-UHFFFAOYSA-N 0.000 description 1
- 240000007594 Oryza sativa Species 0.000 description 1
- 235000007164 Oryza sativa Nutrition 0.000 description 1
- 238000013459 approach Methods 0.000 description 1
- 229910003460 diamond Inorganic materials 0.000 description 1
- 239000010432 diamond Substances 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000012212 insulator Substances 0.000 description 1
- 238000003754 machining Methods 0.000 description 1
- 229910052759 nickel Inorganic materials 0.000 description 1
- PXHVJJICTQNCMI-UHFFFAOYSA-N nickel Substances [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 description 1
- 229910021420 polycrystalline silicon Inorganic materials 0.000 description 1
- 229920005591 polysilicon Polymers 0.000 description 1
- 239000011347 resin Substances 0.000 description 1
- 229920005989 resin Polymers 0.000 description 1
- 235000009566 rice Nutrition 0.000 description 1
- 239000004575 stone Substances 0.000 description 1
Images
Landscapes
- Grinding Of Cylindrical And Plane Surfaces (AREA)
- Polishing Bodies And Polishing Tools (AREA)
- Mechanical Treatment Of Semiconductor (AREA)
Description
【発明の属する技術分野】
この発明は、ウェーハ表面の平坦度を高めることができるウェーハ研削装置に関する。
【0002】
【従来の技術】
今日、シリコンウェーハは、各種の方法により製造されている。例えば、単結晶インゴットから切り出されたウェーハをスライス・面取りした後、ラップ工程を経て、ウェーハ表面を片面ずつ研削する方法や、両面同時に研削する方法がある。
従来、この片面研削装置として、例えばウェーハを搭載・固定するチャックテーブルと、チャックテーブルにより固定されたウェーハの表面を砥石を用いて研削する研削ヘッドとを備えたものが知られている。なお、ここでいう砥石とは、研削ヘッドの下面外周部に多数個の部分砥石を環状配置したカップ型の砥石である。この従来の砥石は、各部分砥石を底面視して、三角のおむすび形や楕円形に配置されていた。
ウェーハ研削時は、ラップ工程後のウェーハをチャックテーブルに搭載・固定し、回転する研削ヘッドのカップ型砥石を下降・当接させて、まずウェーハの表面を研削する。その後、ウェーハを裏返して再固定し、それから研削ヘッドを下降して、ウェーハの裏面を研削する。
【0003】
【発明が解決しようとする課題】
しかしながら、上記従来のウェーハ研削装置においては、以下の課題が生じていた。すなわち、研削ヘッドの下面に設けられた砥石の形状が、三角のおむすび形や楕円形であったので、研削表面にウェーハ中心点を中心とした独特の放射状のうねり、すなわち研削痕が発生し、この研削痕が集中するウェーハ中心部にへそ状のくぼみができ、研削後のウェーハの表面の平坦度を低下させるという問題点があった(図3参照)。
なお、この研削表面の研削痕は、加工速度を低く設定することで消失させることができる。しかしながら、この場合でも、ウェーハ中心部には、このへそ状のくぼみができてしまう。
【0004】
【発明の目的】
そこで、この発明は、ウェーハ表面の平坦度を高められるウェーハ研削装置を提供することを、その目的としている。また、この発明は、研削時の加工取り代がウェーハ表面の全域において、ほぼ等しくなるウェーハ研削装置を提供することを、その目的としている。
【0005】
【課題を解決するための手段】
請求項1の発明は、単結晶インゴットから切り出されたウェーハをチャックテーブルに搭載・固定し、回転する研削ヘッドを下降・当接させて、この研削ヘッドの下面に設置された砥石により、ウェーハ表面を研削するウェーハ研削装置において、上記研削ヘッドの下面の中心からar0の距離までの範囲の各々の半径rにおける上記砥石の設置割合f(r)が、全周360゜を1としたときに次式で表されるウェーハ研削装置。
すなわち、
f(r)={r/√(r02−r2)}×{√(1−a)/√(1+a)}である。
ただし、r0は上記研削ヘッドの下面の中心から外周までの半径であり、aは定数で0.5<a<1とする。そして、この砥石設置割合f(r)は、f(r)±0.3以内を誤差範囲として含む。また、上記ar0からr0までの範囲は、全周(360°)範囲にわたって砥石が設置されているが、必ずしも全周範囲に設置されていなくてもよい。例えば、半径rがar0≦r≦r0における最適な砥石設置範囲f(r)は、0.9≦f(r)≦1である。
【0006】
研削されるウェーハは、例えばシリコンウェーハ、表面にSiO2膜が形成されたウェーハ、表面にポリシリコン膜が形成されたウェーハなど、どのような品種のウェーハでもよい。また、ウェーハは、片面だけを研削しても、両面を研削してもよい。
さらに、支持基板用ウェーハ上に活性層用ウェーハを張り合わせた張り合わせ基板でもよい。ここでいう張り合わせ基板は、ウェーハ同士を張り合わせる基板であればその品種に限定されない。例えば、Si/Si基板、SOI(Silicon on Insulator)基板やSiO2/SiO2基板などでもよい。
なお、砥石の形状は、上記数式に当てはまれば、どのような形状でもよい。また、砥石中の砥粒の分布密度は従来と同様とする。さらに、砥粒としては、ニッケルボンドやレジンボンドのダイヤモンド砥粒、Al2O3砥粒、SiO2砥粒、CBN(Cubic Boron Nitride)砥粒などを用いることができる。
【0007】
シリコンウェーハを研削するための砥石の好ましい粗さは、粗削りでは#500〜#800、仕上げ削りでは#1500以上である。#1500未満では研削による加工変質層が深くなる。
【0008】
【作用】
請求項1に記載のウェーハ研削装置によれば、ウェーハをチャックテーブルに搭載・固定し、回転する研削ヘッドを下降・当接させて、この研削ヘッドの下面に配置された砥石により、ウェーハ表面を研削する。
この際、研削ヘッドの下面における砥石の設置割合f(r)を、全周360゜を1としたときに、
f(r)={r/√(r02−r2)}×{√(1−a)/√(1+a)}により表されるものとしたので、このウェーハ研削装置によって研削されたウェーハの表面の平坦度を高められる。これは、砥石が研削ヘッドの下面の放射外周部分のみならず、放射内方側部分にも適切に分布されているからである。
【0009】
【0010】
【発明の実施の形態】
以下、この発明の実施例を図面を参照して説明する。
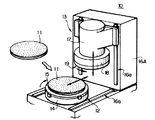
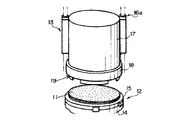
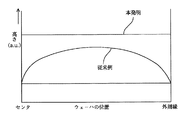
図1はこの発明の一実施例に係るウェーハ研削装置の全体斜視図、図2は研削ヘッドの拡大斜視図、図3はこの発明の一実施例に係るウェーハ研削装置により研削されたウェーハの表面の高さを示すグラフである。
図1において、10はウェーハ研削装置であり、このウェーハ研削装置10は、ウェーハの一例である直径200mm,厚さ780μmのラップ後のシリコンウェーハ11が搭載・固定されるチャックテーブル12と、この固定されたシリコンウェーハ11の表面を研削する研削ヘッド13とを備えている。
【0011】
チャックテーブル12は、図外の駆動モータを内蔵する平面視して円形の回転テーブル14を有している。回転テーブル14上には、ウェーハ吸着固定用のリング状のチャック15が設けられている。この回転テーブル14の回転方向は、図1において時計回りであり、回転速度は10〜50rpmである。
図1,図2に示すように、研削ヘッド13は、図外の昇降モータおよび垂直方向へ延びるLMガイド16aを介して、横行基台16Aに昇降可能に設けられている。この横行基台16Aは、図外の横行モータおよび水平方向へ延びるLMガイド16bを介して、チャックテーブル12に近接したり離反したりする。
回転モータ17の下向きの出力軸には、肉厚円板の砥石固定部18が固着されている。この砥石固定部18の下面に、直径100mm,厚さ20mmの十字状に配置された砥石19が装着されている。
【0012】
【0013】
研削ヘッド13の下面(実際は砥石固定部18の下面)の曲率中心から所定距離(ar0)までの範囲には、この下面の全域に砥石19が設置されているのではなく、その一部に設置されている。すなわち、各々の半径rにおける上記砥石19の設置されている割合f(r)が、その全周360゜を1としたときに次式で表される。
f(r)={r/√(r02−r2)}×{√(1−a)/√(1+a)}
ただし、r0は研削ヘッド13の下面の曲率中心から外周縁までの半径であり、aは定数で0.5<a<1とする。
なお、このときの砥粒付着割合f(r)の誤差は±0.3以内である。
【0014】
このような砥石19を装着したウェーハ研削装置10によりシリコンウェーハ11の表面を研削した結果、図3のグラフに示すように、研削後のウェーハ表面が平坦になった。図3のグラフには、このシリコンウェーハ11の表面の高さを縦軸に、横軸にシリコンウェーハ11の中心から外周縁までを示す。従来例による平坦度も併せて示す。
【0015】
図1に示すように、シリコンウェーハ11の研削時には、まずチャックテーブル12のチャック15内に、シリコンウェーハ11を搭載する。次いで、チャック15を作動し、シリコンウェーハ11を真空吸着で固定する。 さらに、LMガイド16bを介して、横行基台16Aをチャックテーブル12側へ移動し、研削ヘッド13をこのテーブル12上に配置する。その後、回転モータ17により砥石固定部18を回転しながら、LMガイド16aを介して、回転数4000rpm、切り込み速度2μm/secの条件で下降し、砥石19によりシリコンウェーハ11のウェーハ表面を研削した。一方、従来のウェーハ研削装置の砥石は楕円形状であり、これを用いて、同様の条件でもって、別のシリコンウェーハ11の表面研削を行った。なお、ウェーハ表面の高さの測定では、接触式表面形状測定器を用いて行った。
【0016】
【発明の効果】
以上説明してきたように、請求項1に記載のウェーハ研削装置によれば、研削ヘッドの下面における砥石の設置割合f(r)を、全周360゜を1としたときに、上記式により表されるものとしたので、このウェーハ研削装置によって研削されたウェーハの表面の平坦度を高められる。
【図面の簡単な説明】
【図1】 この発明の一実施例に係るウェーハ研削装置の全体斜視図である。
【図2】 この発明の一実施例に係るウェーハ研削装置に配備された研削ヘッドの拡大斜視図である。
【図3】 この発明の一実施例に係るウェーハ研削装置により研削されたウェーハの表面の高さを示すグラフである。
【符号の説明】
10 ウェーハ研削装置、
11 シリコンウェーハ、
12 チャックテーブル、
13 研削ヘッド、
19 砥石、
21 扇部、
22 十字部。
Claims (1)
- 単結晶インゴットから切り出されたウェーハをチャックテーブルに搭載・固定し、回転する研削ヘッドを下降・当接させて、この研削ヘッドの下面に設置された砥石により、ウェーハ表面を研削するウェーハ研削装置において、
上記研削ヘッドの下面の中心からar0の距離までの範囲の各々の半径rにおける上記砥石の設置割合f(r)が、全周360゜を1としたときに次式で表されるウェーハ研削装置。
すなわち、
f(r)={r/√(r02−r2)}×{√(1−a)/√(1+a)}である。
ただし、r0は上記研削ヘッドの下面の中心から外周までの半径であり、aは定数で0.5<a<1とする。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP03049498A JP3664357B2 (ja) | 1998-01-27 | 1998-01-27 | ウェーハ研削装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP03049498A JP3664357B2 (ja) | 1998-01-27 | 1998-01-27 | ウェーハ研削装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH11207577A JPH11207577A (ja) | 1999-08-03 |
| JP3664357B2 true JP3664357B2 (ja) | 2005-06-22 |
Family
ID=12305398
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP03049498A Expired - Fee Related JP3664357B2 (ja) | 1998-01-27 | 1998-01-27 | ウェーハ研削装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3664357B2 (ja) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE60022356T2 (de) * | 1999-09-24 | 2006-06-22 | Shin-Etsu Handotai Co., Ltd. | Doppelseitenpolierverfahren für dünne scheibenförmige Werkstücke |
| JP5187504B2 (ja) * | 2008-03-13 | 2013-04-24 | 株式会社ニコン | 研削装置 |
-
1998
- 1998-01-27 JP JP03049498A patent/JP3664357B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH11207577A (ja) | 1999-08-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US6214704B1 (en) | Method of processing semiconductor wafers to build in back surface damage | |
| JP3664188B2 (ja) | 表面加工方法及びその装置 | |
| JP3348429B2 (ja) | 薄板ワーク平面研削方法 | |
| JP2009090389A (ja) | ウェーハの研削加工装置 | |
| CN101161411A (zh) | 晶片的磨削加工方法 | |
| JPS6159889B2 (ja) | ||
| US6656818B1 (en) | Manufacturing process for semiconductor wafer comprising surface grinding and planarization or polishing | |
| JP2003273053A (ja) | 平面研削方法 | |
| JP7620380B2 (ja) | 研削方法 | |
| US8662961B2 (en) | Polishing pad seasoning method, seasoning plate, and semiconductor polishing device | |
| TWI804670B (zh) | 半導體裝置的製造方法和製造裝置 | |
| JP2009166150A (ja) | ウェハの製造方法 | |
| WO2005070619A1 (ja) | ウエーハの研削方法及びウエーハ | |
| WO2008059930A1 (fr) | Procede de fabrication de substrat de disque | |
| EP4186636A1 (en) | Grinding wheel and grinding methods | |
| JPH11207577A (ja) | ウェ−ハ研削装置 | |
| JPS58100432A (ja) | ウエハの面取り加工方法 | |
| JPH10309657A (ja) | ウェーハの研削装置および該装置を用いたウェ−ハ研削方法 | |
| JP2000323368A (ja) | 貼り合わせ半導体基板の製造方法及び製造装置 | |
| JP4582671B2 (ja) | 研削ホイール及び該研削ホイールを搭載した研削装置 | |
| JP3159928B2 (ja) | シ−ズニングリング | |
| JPH0994757A (ja) | 半導体基板の研磨方法 | |
| JPH06155253A (ja) | ウエハの製造方法 | |
| JP2003117818A (ja) | 基板の研削方法および研削装置 | |
| JPH04261768A (ja) | 両面ラップ加工装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20040528 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040610 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040809 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050311 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050324 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20080408 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090408 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100408 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100408 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110408 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120408 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120408 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130408 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140408 Year of fee payment: 9 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |