RU2199416C2 - Способ и устройство для предотвращения контакта кислорода с металлическим расплавом - Google Patents
Способ и устройство для предотвращения контакта кислорода с металлическим расплавом Download PDFInfo
- Publication number
- RU2199416C2 RU2199416C2 RU99119593/02A RU99119593A RU2199416C2 RU 2199416 C2 RU2199416 C2 RU 2199416C2 RU 99119593/02 A RU99119593/02 A RU 99119593/02A RU 99119593 A RU99119593 A RU 99119593A RU 2199416 C2 RU2199416 C2 RU 2199416C2
- Authority
- RU
- Russia
- Prior art keywords
- suction
- casting
- space
- inert gas
- walls
- Prior art date
Links
- 239000002184 metal Substances 0.000 title claims abstract description 25
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 title claims abstract description 21
- 239000001301 oxygen Substances 0.000 title claims abstract description 21
- 229910052760 oxygen Inorganic materials 0.000 title claims abstract description 21
- 238000000034 method Methods 0.000 title claims description 22
- 238000005266 casting Methods 0.000 claims abstract description 89
- 238000009749 continuous casting Methods 0.000 claims abstract description 12
- 230000000149 penetrating effect Effects 0.000 claims abstract 2
- 239000011261 inert gas Substances 0.000 claims description 27
- 229910000831 Steel Inorganic materials 0.000 claims description 3
- 230000003247 decreasing effect Effects 0.000 claims description 3
- 238000005096 rolling process Methods 0.000 claims description 3
- 239000010959 steel Substances 0.000 claims description 3
- 238000010926 purge Methods 0.000 claims description 2
- 238000007254 oxidation reaction Methods 0.000 abstract description 7
- 230000003647 oxidation Effects 0.000 abstract 2
- 230000000694 effects Effects 0.000 abstract 1
- 238000005272 metallurgy Methods 0.000 abstract 1
- 230000002265 prevention Effects 0.000 abstract 1
- 239000000126 substance Substances 0.000 abstract 1
- 239000000155 melt Substances 0.000 description 4
- 239000000843 powder Substances 0.000 description 3
- 238000007789 sealing Methods 0.000 description 3
- 238000001816 cooling Methods 0.000 description 2
- 238000009434 installation Methods 0.000 description 2
- 229910044991 metal oxide Inorganic materials 0.000 description 2
- 150000004706 metal oxides Chemical class 0.000 description 2
- 230000035515 penetration Effects 0.000 description 2
- 230000005855 radiation Effects 0.000 description 2
- 230000002730 additional effect Effects 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000007664 blowing Methods 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 238000002844 melting Methods 0.000 description 1
- 230000008018 melting Effects 0.000 description 1
- 230000002093 peripheral effect Effects 0.000 description 1
- 238000010405 reoxidation reaction Methods 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/06—Continuous casting of metals, i.e. casting in indefinite lengths into moulds with travelling walls, e.g. with rolls, plates, belts, caterpillars
- B22D11/0622—Continuous casting of metals, i.e. casting in indefinite lengths into moulds with travelling walls, e.g. with rolls, plates, belts, caterpillars formed by two casting wheels
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/06—Continuous casting of metals, i.e. casting in indefinite lengths into moulds with travelling walls, e.g. with rolls, plates, belts, caterpillars
- B22D11/0637—Accessories therefor
- B22D11/0697—Accessories therefor for casting in a protected atmosphere
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/06—Continuous casting of metals, i.e. casting in indefinite lengths into moulds with travelling walls, e.g. with rolls, plates, belts, caterpillars
- B22D11/0637—Accessories therefor
- B22D11/064—Accessories therefor for supplying molten metal
- B22D11/0642—Nozzles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/12—Accessories for subsequent treating or working cast stock in situ
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D27/00—Treating the metal in the mould while it is molten or ductile ; Pressure or vacuum casting
- B22D27/003—Treating the metal in the mould while it is molten or ductile ; Pressure or vacuum casting by using inert gases
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Continuous Casting (AREA)
- Manufacture And Refinement Of Metals (AREA)
- Waste-Gas Treatment And Other Accessory Devices For Furnaces (AREA)
- Coupling Device And Connection With Printed Circuit (AREA)
- Manufacture Of Switches (AREA)
- Investigating Or Analyzing Non-Biological Materials By The Use Of Chemical Means (AREA)
- Investigating Or Analysing Materials By The Use Of Chemical Reactions (AREA)
- Spark Plugs (AREA)
Abstract
Изобретение относится к металлургии, конкретно к непрерывной разливке металлов. При непрерывной разливке металлический расплав затекает в ограниченное стенками разливочное пространство и выходит из него в виде отливки. Для полного предотвращения контакта кислорода с металлическим расплавом и, тем самым, повторного окисления стремящийся проникнуть через возможные щели между стенками и/или приставший к стенкам кислород отсасывают при помощи отсасывающего устройства. Использование изобретения обеспечивает предотвращение повторного окисления металла. 2 с. и 19 з.п.ф-лы, 3 ил.
Description
Изобретение относится к способу предотвращения контакта кислорода с металлическим расплавом при непрерывной разливке, причем металлический расплав затекает в ограниченное стенками разливочное пространство и выходит из него в виде отливки, а также к устройству для осуществления способа.
При непрерывной разливке в разливочном пространстве происходит скопление металлического расплава, который необходимо предохранить от повторного окисления, а зеркало его ванны - от сильной теплоотдачи в результате излучения. При традиционной непрерывной разливке зеркало ванны покрывают для этой цели литейным порошком или маслом.
Для литья тонких лент известны различные способы, в которых разливочное пространство образовано не неподвижными стенками, а одной движущейся вместе с отливкой стенкой или несколькими движущимися вместе с отливкой стенками, например гусеничной лентой согласно европейской заявке 0526886, или валком согласно европейской заявке 0568211 или европейскому патенту 0040072, или двумя движущимися навстречу друг другу разливочными валками согласно заявке США 4987949 или европейскому патенту 0430841. При осуществлении этих способов невозможно надежно защитить металлический расплав литейным порошком или маслом от повторного окисления или теплоотдачи, как это в большинстве случаев происходит в разливочных пространствах или кристаллизаторах с неподвижными стенками.
Из европейского патента 0430841 у двухвалковой разливочной установки известна защита зеркала ванны кожухом от сильной теплоотдачи в результате излучения и от повторного окисления. У этого решения, однако, оказалось, что на поверхностях контакта между кожухом и разливочными валками как у кожуха, так и у разливочных валков, возникает сильный износ и из-за тепловой деформации деталей невозможно предотвратить проникновение воздуха и, тем самым, кислорода через щели между ограничивающими разливочное пространство стенками. Происходит повторное окисление расплава со всеми вытекающими отсюда последствиями.
Для уменьшения проникновения воздуха через щель между кожухом и разливочными валками в заявке США 4987949 и в европейской заявке 0714716 предложено вдувание в определенную щель между кожухом и разливочными валками инертного газа, преимущественно азота или аргона, и возведение, таким образом, барьера против проникновения воздуха. Этой меры, однако, не достаточно для полного предотвращения проникновения воздуха в разливочное пространство и, тем самым, к зеркалу ванны, так что, с одной стороны, по-прежнему на поверхности ванны образуются оксиды металла, приводящие к дефектам внутри металлической ленты. С другой стороны, на поверхности образующейся оболочки отливки образуются оксиды металла или же кислород диффундирует в краевой слой металлической ленты и образует там включения, что повышает склонность к трещинообразованию. Несмотря на подачу инертного газа в так называемом ламинарном нижнем слое пограничного слоя потока застрявший в микрошероховатостях поверхности валков воздух заносится в разливочное пространство. Этот нижний слой застревает в микрошероховатостях поверхности валков, и его невозможно удалить ни контактными скользящими уплотнениями, ни бесконтактными уплотнениями.
Изобретение ставит своей целью устранение этих недостатков и трудностей, а своей задачей - создание способа описанного выше рода, а также устройства для непрерывной разливки, с помощью которого можно предотвратить контакт кислорода с металлическим расплавом и которое полностью предотвращает повторное окисление, а именно даже тогда, когда возникает сильный износ в щелях, имеющихся между образующими разливочное пространство стенками. В частности, должно быть возможным удаление также так называемого ламинарного нижнего слоя, а именно приставшего к образующим разливочное пространство стенкам или привнесенного воздушного слоя.
Эта задача решается в способе описанного выше рода за счет того, что стремящийся проникнуть через возможные щели между стенками и/или приставший к стенкам кислород отсасывают.
Особенно эффективное удаление кислорода достигается предпочтительно за счет того, что отсос осуществляют в несколько ступеней, расположенных друг за другом снаружи внутрь в направлении разливочного пространства, причем целесообразно отсос осуществляют с давлением, уменьшающимся от ступени к ступени снаружи внутрь в направлении разливочного пространства.
При этом согласно предпочтительной форме выполнения давление отсоса на ближайшей к разливочному пространству ступени устанавливают ниже 50 мбар, преимущественно ниже 10 мбар.
Для обеспечения выравнивания давления относительно разливочного пространства целесообразно непосредственно по соседству с ближайшей к разливочному пространству зоной отсоса по ограничивающей разливочное пространство стенке к ней подают инертный газ, причем предпочтительно давление инертного газа, по меньшей мере, на 10 мбар, преимущественно более чем на 200 мбар, выше давления соседней ступени отсоса.
Преимущественно инертный газ вдувают к стенке в несколько ступеней, расположенных снаружи внутрь в направлении разливочного пространства.
Целесообразно инертный газ вдувают на стенку со скоростью, по меньшей мере, 0,5 м/с, максимально 10 м/с, преимущественно более 2 м/с.
В способе разливки, в котором, по меньшей мере, одну стенку перемещают относительно разливочного пространства, согласно предпочтительной форме выполнения, заново входящие в разливочное пространство участки этой стенки перед вхождением освобождают от приставшего к ним кислорода путем отсоса кислорода. Непрерывную разливку осуществляют тогда предпочтительно валковым способом, преимущественно двухвалковым способом, т.е. для способа согласно изобретению пригодны также способы только с одним разливочным валком, как это описано, например в европейском патенте 0040072. Само собой, способ согласно изобретению можно применять также при литье металлического расплава на произвольном подвижном охлаждающем теле, например гусеничной ленте согласно заявке ФРГ 3602594. При определенных обстоятельствах это предпочтительно также для кристаллизаторов с неподвижными стенками, например когда нанесение литейного порошка было бы невозможным или слишком сложным делом.
Устройство, с помощью которого можно предотвратить контакт кислорода с металлическим расплавом при непрерывной разливке, причем ограниченное стенками разливочное пространство заполнено металлическим расплавом и из разливочного пространства через его разливочную щель выходит отливка, отличается тем, что на возможных имеющихся между соседними стенками щелях предусмотрено отсасывающее устройство для стремящегося проникнуть через щели и/или приставшего к стенкам кислорода.
В устройстве для непрерывного литья металлической ленты, преимущественно стальной ленты, содержащего два вращающихся навстречу друг другу разливочных валка с расположенными рядом параллельно друг другу осями и двумя боковыми щитками, образующими сообща разливочное пространство для приема жидкого металла, кожух, который расположен над разливочным пространством и закрывает его вверх, а также отсасывающее устройство, которое предотвращает доступ воздуха в разливочное пространство вдоль щели, образованной кожухом и вращающимися разливочными валками, лежащая в основе изобретения задача решается предпочтительно за счет того, что отсасывающее устройство образовано, по меньшей мере, одной отсасывающей камерой, расположенной со стороны атмосферы вблизи щели между вращающимися разливочными валками и кожухом и простирающейся параллельно оси валка.
Особенно эффективно это отсасывающее устройство действует тогда, когда оно образовано несколькими отсасывающими камерами, расположенными рядом в направлении периферии разливочных валков. При этом предпочтительно, если каждая отсасывающая камера через отсасывающий трубопровод соединена с соответствующим отсасывающим насосом или ступенью многоступенчатого отсасывающего насоса. Согласно конструктивно простой форме выполнения отсасывающее устройство выполнено в виде последовательной многокамерной системы. Благодаря этой мере давление всасывания уменьшается в направлении движения разливочных валков от одной отсасывающей камеры к другой. За счет соответствующего согласования числа отсасывающих камер с окружной скоростью разливочных валков достигается полное удаление привнесенного воздуха.
Согласно усовершенствованной форме выполнения уплотнительное устройство расположено на определенном расстоянии от поверхности разливочных валков, и щель, образованная уплотнительным устройством и поверхностью разливочных валков, по меньшей мере, со стороны входа и выхода уплотнена контактными уплотнениями, преимущественно щеточными или резиновыми манжетными уплотнениями. За счет этого доступ воздуха уже перед первой отсасывающей камерой в значительной степени ограничен воздухом, привнесенным с пограничным слоем.
Согласно другой форме выполнения, по меньшей мере, одна их отсасывающих камер дополнительно оснащена продувкой инертным газом.
Устройство усовершенствовано за счет того, что между кожухом и отсасывающим устройством расположен подвод для инертного газа, причем этот подвод для инертного газа выполнен в виде вакуумной камеры с направленным к разливочным валкам отверстием. Предпочтительно отверстие выполнено в виде сопла, которое направлено наискось к поверхности разливочных валков и наклонено к соседней отсасывающей камере. Благодаря этой мере на разливочный валок наносится близкий к нему слой инертного газа, и таким образом создается прекрасная защита от доступа кислорода или воздуха. При нанесении на разливочный валок слоя инертного газа толщиной несколько миллиметров и при использовании инертного газа тяжелее воздуха необязательно, чтобы кожух примыкал непосредственно к подводу для инертного газа и к отсасывающему устройству.
Другие признаки и преимущества вытекают из нижеследующего описания устройства и способа литья металлической ленты в нескольких формах выполнения.
На фиг.1 изображено сечение двухвалковой разливочной установки с уплотнительным устройством согласно изобретению в первой форме выполнения.
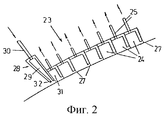
На фиг.2 изображена вторая форма выполнения отсасывающего устройства согласно изобретению.
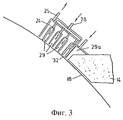
На фиг.3 изображена третья форма выполнения отсасывающего устройства согласно изобретению.
Двухвалковая разливочная установка, изображенная на фиг.1 схематично в разрезе, содержит два приводимых разливочных валка 1, 2, расположенные параллельно друг другу, оси 3, 4 которых лежат в одной горизонтальной плоскости. Оба вращающихся навстречу друг другу по стрелкам 5, 6 разливочных валка 1, 2 снабжены внутренним охлаждением (не показано) для их рубашки, образующей поверхность 7 разливочных валков. Разливочные валки 1, 2 и боковые щитки 8 образуют разливочное пространство 9, в которое из плавильного резервуара или распределительного сосуда (не показан) через снабженное выходными отверстиями 11 подающее сопло 10 подают расплав 20. Разливочное пространство 9 ограничено вверх от разливочных валков 1, 2 и боковых щитков кожухом 13, имеющим со стороны расплава огнеупорную облицовку 14 для защиты расплава 20 от слишком больших тепловых потерь и от повторного окисления кислородом воздуха. С помощью несущего устройства 15 для кожуха 13, юстируемого регулировочными элементами 17 относительно неподвижной станины 16, устанавливают нужную минимальную щель 18 между кожухом 13 и разливочными валками 1, 2. Через кожух 13 проходит подающее сопло 10, причем между этими обеими деталями предусмотрена, по возможности, небольшая щель, закрываемая при необходимости уплотнением.
С помощью двухвалковой разливочной установки такой конфигурации можно отливать тонкую металлическую ленту, в частности стальную ленту, толщиной от 1 до 12 мм, причем разливаемый расплав 20, как описано выше, непрерывно заполняет разливочное пространство 9. На вращающихся навстречу друг другу и охлаждаемых разливочных валках 1, 2 образуются становящиеся все более толстыми оболочки отливки, которые в самом узком сечении между разливочными валками соединяются в отформованную разливочными валками ленту. Толщина выдаваемой разливочными валками ленты определяется расстоянием между обоими разливочными валками.
Для предотвращения доступа воздуха в разливочное пространство 9 вдоль щелей 18, образованных кожухом 13 и вращающимися разливочными валками 1, 2, образованное отсасывающей камерой 24 отсасывающее устройство 23 расположено со стороны атмосферы вблизи щели 18 и на небольшом расстоянии от поверхности 7 разливочных валков. Отсасывающая камера 24 открыта к поверхности 7 разливочных валков и соединена с отсасывающим трубопроводом 25, а также отсасывающим насосом (на чертеже не показан). Отсасывающая камера 24 образована просто открытым к поверхности разливочных валков U-образным профилем, который проходит параллельно оси 3, 4 валка на небольшом расстоянии от поверхности разливочных валков по всей их длине. Щель между отсасывающей камерой 24 и поверхностью 7 разливочных валков закрыта закрепленными на полках U-образного профиля и касающимися поверхности 7 разливочных валков уплотнениями 27, которые выполнены преимущественно в виде щеточных или резиновых манжетных уплотнений.
Согласно другой форме выполнения, изображенной на фиг.2, отсасывающее устройство 23 образовано несколькими расположенными рядом в направлении периферии разливочных валков 1, 2 отсасывающими камерами 24, и каждая отсасывающая камера через соответствующий всасывающий трубопровод 25 соединена с одной ступенью многоступенчатого отсасывающего насоса (не показан). Это отсасывающее устройство 23, выполненное в виде последовательной многокамерной системы, позволяет удалять привнесенный воздух в несколько ступеней отсоса со ступенчато уменьшающимся в направлении вращения разливочных валков давлением в камерах. Давление в последней в направлении вращения разливочных валков отсасывающей камере 31 установлено для достижения оптимального отсоса воздуха на значение ниже 50 мбар, преимущественно ниже 10 мбар.
В форме выполнения по фиг.1 между отсасывающей камерой 24 и кожухом 13 дополнительно расположен подвод 28 для инертного газа, который образован вакуумной камерой 29 и имеет направленное к поверхности разливочных валков отверстие 32. Дополнительно оно соединено с подающим трубопроводом 30 для инертного газа. Детально вакуумная камера 29 выполнена аналогично отсасывающей камере 24, и во избежание доступа побочного воздуха обе объединены в один узел. По той же причине вакуумная камера 29 также герметично соединена с кожухом 13.
В форме выполнения, изображенной на фиг.2, вакуумная камера 29 выполнена с направленным к поверхности 7 разливочных валков выходным отверстием, причем вакуумная камера объединена с последовательной многокамерной системой отсасывающего устройства 23 в один узел и герметизирована от доступа воздуха.
Инертный газ подают в вакуумную камеру 29, с тем чтобы создать на поверхности 7 разливочных валков пограничный слой потока инертного газа, вводимый через щель 18 между разливочными валками 1,2 и кожухом 13 вместо воздуха в разливочное пространство 9. Для этого достаточно установить в вакуумной камере 29 давление, по меньшей мере, на 10 мбар, преимущественно более чем на 200 мбар выше давления расположенного перед ней отсасывающего устройства 23.
На фиг. 3 изображена форма выполнения, у которой внутри соединенной с отсасывающим трубопроводом 25 отсасывающей камеры 24 для отсоса побочного воздуха расположено несколько вакуумных камер 29, соединенных с одним общим подводом 28 для инертного газа. В последней в направлении вращения разливочных валков и расположенной непосредственно перед кожухом 13 вакуумной камере 29а в противоположность предшествующим вакуумным камерам 29 давление инертного газа устанавливают на значение выше атмосферного давления.
Последние остатки кислорода воздуха, приставшего в пограничном слое к поверхности 7 разливочных валков, могут быть удалены с помощью продувки инертным газом, если инертный газ вдувают к поверхности 7 разливочных валков, для чего скорость набегающего потока устанавливают, по меньшей мере, 0,5 м/с, преимущественно более 2 м/с. Скорости набегающего потока более 10 м/с не дают никакого дополнительного эффекта.
Claims (21)
1. Способ предотвращения контакта кислорода с металлическим расплавом при непрерывной разливке, включающий подачу металлического расплава в ограниченное стенками 1, 2, 13 разливочное пространство и получение из него отливки, отличающийся тем, что кислород, проникающий через возможные щели 18 между стенками 1, 2, 13 и/или приставший к стенкам 1, 2, отсасывает.
2. Способ по п. 1, отличающийся тем, что отсос осуществляют снаружи внутрь в направлении разливочного пространства в несколько ступеней, следующих одна за другой.
3. Способ по п.2, отличающийся тем, что отсос осуществляют снаружи внутрь в направлении разливочного пространства с давлением, уменьшающимся от ступени к ступени.
4. Способ по п.2 или 3, отличающийся тем, что давление отсоса на ближайшей к разливочному пространству ступени устанавливают ниже 50 мбар, преимущественно ниже 10 мбар.
5. Способ по любому из пп.1-4, отличающийся тем, что непосредственно по соседству с ближайшей к разливочному пространству зоной отсоса по ограничивающей разливочное пространство стенке подают инертный газ.
6. Способ по п.5, отличающийся тем, что давление инертного газа, по меньшей мере, на 10 мбар, преимущественно более чем на 200 мбар выше давления соседней ступени отсоса.
7. Способ по п. 5 или 6, отличающийся тем, что инертный газ подают на стенку снаружи внутрь в направлении разливочного пространства в несколько ступеней.
8. Способ по любому из пп.5-7, отличающийся тем, что инертный газ подают на стенку со скоростью, по меньшей мере, 0,5 м/с, максимально 10 м/с, преимущественно более 2 м/с.
9. Способ по любому из пп.1-8, отличающийся тем, что по меньшей мере одну стенку перемещают относительно разливочного пространства и заново входящие в разливочное пространство участки этой стенки перед вхождением освобождают от приставшего к ним кислорода путем отсоса.
10. Способ по п. 9, отличающийся тем, что непрерывную разливку осуществляют валковым способом, преимущественно двухвалковым.
11. Устройство для предотвращения контакта кислорода с металлическим расплавом при непрерывной разливке, включающее ограниченное стенками 1, 2, 13 разливочное пространство, заполненное металлическим расплавом, и разливочную щель для выхода отливки, отличающееся тем, что оно снабжено отсасывающим устройством 23, предусмотренным на возможных, имеющихся между соседними стенками 1, 2, 13 щелях 18, для отсоса кислорода, стремящегося проникнуть через щели (18) и/или приставшего к стенкам 1, 2.
12. Устройство по п.11, отличающееся тем, что для разливки металлической ленты, преимущественно стальной, оно содержит два вращающихся навстречу друг другу разливочных валка с параллельными друг другу осями и двумя боковыми щитками, образующими сообща разливочное пространство для приема металлического расплава, кожух, расположенный над разливочным пространством и закрывающий его сверху, а также отсасывающее устройство, предотвращающее доступ воздуха в разливочное пространство вдоль щели, образованной кожухом и вращающимися разливочными валками, образованное, по меньшей мере, одной отсасывающей камерой, расположенной со стороны атмосферы вблизи щели между вращающимися валками и кожухом параллельно оси валка.
13. Устройство по п.12 или 13, отличающееся тем, что отсасывающее устройство образовано несколькими отсасывающими камерами, расположенными рядом в направлении периферии разливочных валков.
14. Устройство по любому из пп.11-13, отличающееся тем, что каждая отсасывающая камера через отсасывающий трубопровод соединена с соответствующим отсасывающим насосом или ступенью многоступенчатого отсасывающего насоса.
15. Устройство по любому из пп.11-14, отличающееся тем, что отсасывающее устройство выполнено в виде последовательной многокамерной системы.
16. Устройство по любому из пп.11-15, отличающееся тем, что отсасывающее устройство расположено на определенном расстоянии от поверхности разливочных валков и щель, образованная отсасывающим устройством и поверхностью разливочных валков, по меньшей мере, со стороны входа и выхода уплотнена контактными уплотнениями, преимущественно щеточными или резиновыми манжетными уплотнениями.
17. Устройство по любому из пп.11-16, отличающееся тем, что, по меньшей мере, одна из отсасывающих камер дополнительно оснащена продувкой инертным газом.
18. Устройство по любому из пп.11-17, отличающееся тем, что между кожухом и отсасывающей камерой расположен подвод для инертного газа.
19. Устройство по п.18, отличающееся тем, что подвод для инертного газа выполнен в виде вакуумной камеры с направленным к поверхности разливочных валков отверстием.
20. Устройство по п.19, отличающееся тем, что отверстие выполнено в виде сопла, которое направлено наискось к поверхности разливочных валков и наклонено к соседней отсасывающей камере.
21. Устройство по любому из пп.11-20, отличающееся тем, что между отсасывающей камерой и кожухом расположено пластинчатое уплотнение.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| ITRM97A000082 | 1997-02-14 | ||
| IT97RM000082A IT1290932B1 (it) | 1997-02-14 | 1997-02-14 | Procedimento e dispositivo per impedire il contatto di ossigeno con una massa metallica fusa. |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| RU99119593A RU99119593A (ru) | 2001-08-20 |
| RU2199416C2 true RU2199416C2 (ru) | 2003-02-27 |
Family
ID=11404759
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU99119593/02A RU2199416C2 (ru) | 1997-02-14 | 1998-02-12 | Способ и устройство для предотвращения контакта кислорода с металлическим расплавом |
Country Status (17)
| Country | Link |
|---|---|
| US (1) | US6415849B1 (ru) |
| EP (1) | EP0961665B1 (ru) |
| JP (1) | JP2001512371A (ru) |
| KR (1) | KR100525035B1 (ru) |
| CN (1) | CN1072056C (ru) |
| AT (1) | ATE202304T1 (ru) |
| AU (1) | AU744243B2 (ru) |
| BR (1) | BR9807225A (ru) |
| CA (1) | CA2281703A1 (ru) |
| DE (1) | DE59800886D1 (ru) |
| ES (1) | ES2160406T3 (ru) |
| ID (1) | ID22429A (ru) |
| IT (1) | IT1290932B1 (ru) |
| PL (1) | PL335252A1 (ru) |
| RU (1) | RU2199416C2 (ru) |
| UA (1) | UA48296C2 (ru) |
| WO (1) | WO1998035773A1 (ru) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2343039C2 (ru) * | 2003-05-19 | 2009-01-10 | Фоест-Альпине Индустрианлагенбау Гмбх Унд Ко. | Способ изготовления литой металлической полосы и двухвалковое разливочное устройство для этого |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2002113555A (ja) * | 2000-10-10 | 2002-04-16 | Castrip Llc | 双ロール式連続鋳造機及びその使用方法 |
| CN103451371B (zh) * | 2013-09-10 | 2016-01-20 | 泰州鑫宇精密铸造有限公司 | 感应炉钢液覆盖吹氩保护浇注工艺及装置 |
| AT520033B1 (de) | 2017-06-02 | 2022-01-15 | Asmag Holding Gmbh | Strangpressmaschine |
| CN113231610B (zh) * | 2021-04-30 | 2022-09-23 | 中冶赛迪工程技术股份有限公司 | 弧形振动薄带连铸方法及薄带连铸连轧生产线 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SU946791A1 (ru) * | 1981-02-25 | 1982-07-30 | Всесоюзный научно-исследовательский и проектный институт титана | Устройство дл непрерывного лить легкоокисл ющихс металлов и сплавов |
| US4987949A (en) * | 1988-07-29 | 1991-01-29 | Hitachi Zosen Corporation | Protective cover for surface of molten steel used in continuous casting apparatus |
| RU2025198C1 (ru) * | 1991-12-05 | 1994-12-30 | Юзинор Сасилор С.А. | Способ изготовления ленты из полуферритной нержавеющей стали и устройство для его осуществления |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3920062A (en) * | 1972-10-03 | 1975-11-18 | Special Metals Corp | Control method for continuously casting liquid metal produced from consumable electrodes |
| DE2747061A1 (de) | 1977-10-20 | 1979-04-26 | Leybold Heraeus Gmbh & Co Kg | Verfahren und vorrichtung zum beschichten von baendern in vakuumanlagen mit schleuseneinrichtungen |
| DE2831710B1 (de) * | 1978-07-19 | 1979-10-25 | Messerschmitt Boelkow Blohm | Einrichtung zur Erhoehung des Vakuums in einer von einem Band durchlaufenen Vakuumkammer |
| DE2950406C2 (de) * | 1979-12-14 | 1986-12-04 | Hitachi Metals, Ltd., Tokyo | Vorrichtung zum Stranggießen eines Metallbandes |
| YU43229B (en) * | 1980-05-09 | 1989-06-30 | Battelle Development Corp | Device for continuous band casting |
| JPS6040653A (ja) * | 1983-08-12 | 1985-03-04 | Hitachi Ltd | 真空溶解連続鋳造法 |
| DE3602594A1 (de) * | 1986-01-29 | 1987-07-30 | Sundwiger Eisen Maschinen | Vorrichtung zum giessen von metallbaendern auf einem bewegten kuehlkoerper |
| FR2654657B1 (fr) * | 1989-11-22 | 1992-03-20 | Siderurgie Fse Inst Rech | Dispositif de coulee continue de bandes minces de metal entre deux cylindres. |
| SE507606C2 (sv) * | 1991-03-06 | 1998-06-29 | Tetra Laval Holdings & Finance | Anordning för framställning av banformig metallfolie |
| AU1955592A (en) * | 1991-08-06 | 1993-02-11 | Olin Corporation | Casting of metal strip |
| JP3172187B2 (ja) | 1992-04-24 | 2001-06-04 | 石川島播磨重工業株式会社 | 連続ストリップ鋳造方法及び装置 |
| US5293926A (en) * | 1992-04-30 | 1994-03-15 | Allegheny Ludlum Corporation | Method and apparatus for direct casting of continuous metal strip |
| FR2727338A1 (fr) | 1994-11-30 | 1996-05-31 | Usinor Sacilor | Dispositif de coulee continue entre cylindres a capotage d'inertage |
| US5535812A (en) * | 1995-01-06 | 1996-07-16 | Singleton Technology, Inc. | Method of and apparatus for continuous casting of metal |
-
1997
- 1997-02-14 IT IT97RM000082A patent/IT1290932B1/it active IP Right Grant
-
1998
- 1998-02-12 KR KR10-1999-7006578A patent/KR100525035B1/ko not_active Expired - Fee Related
- 1998-02-12 BR BR9807225-0A patent/BR9807225A/pt not_active IP Right Cessation
- 1998-02-12 ES ES98910649T patent/ES2160406T3/es not_active Expired - Lifetime
- 1998-02-12 DE DE59800886T patent/DE59800886D1/de not_active Expired - Fee Related
- 1998-02-12 ID IDW990629A patent/ID22429A/id unknown
- 1998-02-12 US US09/367,434 patent/US6415849B1/en not_active Expired - Fee Related
- 1998-02-12 RU RU99119593/02A patent/RU2199416C2/ru not_active IP Right Cessation
- 1998-02-12 CA CA002281703A patent/CA2281703A1/en not_active Abandoned
- 1998-02-12 CN CN98802525A patent/CN1072056C/zh not_active Expired - Fee Related
- 1998-02-12 AU AU64963/98A patent/AU744243B2/en not_active Ceased
- 1998-02-12 EP EP98910649A patent/EP0961665B1/de not_active Expired - Lifetime
- 1998-02-12 WO PCT/EP1998/000788 patent/WO1998035773A1/de not_active Ceased
- 1998-02-12 PL PL98335252A patent/PL335252A1/xx unknown
- 1998-02-12 AT AT98910649T patent/ATE202304T1/de not_active IP Right Cessation
- 1998-02-12 JP JP53534498A patent/JP2001512371A/ja active Pending
- 1998-12-02 UA UA99084539A patent/UA48296C2/ru unknown
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SU946791A1 (ru) * | 1981-02-25 | 1982-07-30 | Всесоюзный научно-исследовательский и проектный институт титана | Устройство дл непрерывного лить легкоокисл ющихс металлов и сплавов |
| US4987949A (en) * | 1988-07-29 | 1991-01-29 | Hitachi Zosen Corporation | Protective cover for surface of molten steel used in continuous casting apparatus |
| RU2025198C1 (ru) * | 1991-12-05 | 1994-12-30 | Юзинор Сасилор С.А. | Способ изготовления ленты из полуферритной нержавеющей стали и устройство для его осуществления |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2343039C2 (ru) * | 2003-05-19 | 2009-01-10 | Фоест-Альпине Индустрианлагенбау Гмбх Унд Ко. | Способ изготовления литой металлической полосы и двухвалковое разливочное устройство для этого |
Also Published As
| Publication number | Publication date |
|---|---|
| CN1072056C (zh) | 2001-10-03 |
| EP0961665A1 (de) | 1999-12-08 |
| JP2001512371A (ja) | 2001-08-21 |
| BR9807225A (pt) | 2000-04-25 |
| UA48296C2 (ru) | 2002-08-15 |
| IT1290932B1 (it) | 1998-12-14 |
| CN1247488A (zh) | 2000-03-15 |
| ES2160406T3 (es) | 2001-11-01 |
| KR20000070345A (ko) | 2000-11-25 |
| WO1998035773A1 (de) | 1998-08-20 |
| ATE202304T1 (de) | 2001-07-15 |
| AU6496398A (en) | 1998-09-08 |
| PL335252A1 (en) | 2000-04-10 |
| CA2281703A1 (en) | 1998-08-20 |
| AU744243B2 (en) | 2002-02-21 |
| US6415849B1 (en) | 2002-07-09 |
| EP0961665B1 (de) | 2001-06-20 |
| KR100525035B1 (ko) | 2005-11-01 |
| DE59800886D1 (de) | 2001-07-26 |
| ID22429A (id) | 1999-10-14 |
| ITRM970082A1 (it) | 1998-08-14 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CA2230369C (en) | Continuous hot-dip coating method and apparatus therefor | |
| EA004448B1 (ru) | Способ нанесения покрытия на металлическую ленту погружением и установка для его осуществления | |
| US4648438A (en) | Method and apparatus for feeding and continuously casting molten metal with inert gas applied to the moving mold surfaces and to the entering metal | |
| CA1208412A (en) | Methods and apparatus for feeding and continuously casting molten metal with inert gas applied to the moving mold surfaces and to the entering metal | |
| US4593742A (en) | Apparatus for feeding and continuously casting molten metal with inert gas applied to the moving mold surfaces and to the entering metal | |
| KR100525035B1 (ko) | 산소와 용탕과의 접촉을 방지하기 위한 방법 및 장치 | |
| JP4373796B2 (ja) | 鋼ストリップの鋳造 | |
| CN101198421B (zh) | 夹送辊装置及其操作方法 | |
| CA2101217C (en) | Tundish outlet edge seal and riser for continuous casting apparatus and method | |
| MXPA99006967A (es) | Metodo para prevenir el contacto del oxigeno con un metal fundido | |
| JPH01309768A (ja) | 溶鋼の無酸化連続鋳造方法および無酸化鋳込装置 | |
| JP3983815B2 (ja) | 溶融金属の酸素接触防止方法 | |
| RU99119593A (ru) | Способ и устройство для предотвращения контакта кислорода с металлическим расплавом | |
| NL8401742A (nl) | Werkwijze voor het toevoeren van een metaalsmelt. | |
| JPH066751B2 (ja) | 冷却兼シ−ル装置 | |
| JPH0776759A (ja) | 溶融金属めっき用空中ポット | |
| AU2003210359B2 (en) | Device for continuously casting molten metals | |
| JPH03275249A (ja) | 不活性雰囲気下での急冷金属薄帯の製造における搬送装置 | |
| JP2710946B2 (ja) | 薄帯の連続鋳造装置 | |
| KR950008974Y1 (ko) | 박판 주조시의 슬래그 혼입방지 장치 | |
| JP3083718B2 (ja) | 薄鋳片の連続鋳造方法 | |
| CZ9902849A3 (cs) | Způsob zabránění kontaktu kyslíku s taveninou kovu a zařízení k jeho provádění | |
| JPH06210413A (ja) | 単ベルト式連続鋳造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| MM4A | The patent is invalid due to non-payment of fees |
Effective date: 20050213 |