JP2012206439A - 熱転写用フィルム、及び加飾成形品 - Google Patents
熱転写用フィルム、及び加飾成形品 Download PDFInfo
- Publication number
- JP2012206439A JP2012206439A JP2011074912A JP2011074912A JP2012206439A JP 2012206439 A JP2012206439 A JP 2012206439A JP 2011074912 A JP2011074912 A JP 2011074912A JP 2011074912 A JP2011074912 A JP 2011074912A JP 2012206439 A JP2012206439 A JP 2012206439A
- Authority
- JP
- Japan
- Prior art keywords
- layer
- resin
- film
- thermal transfer
- active energy
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B44—DECORATIVE ARTS
- B44C—PRODUCING DECORATIVE EFFECTS; MOSAICS; TARSIA WORK; PAPERHANGING
- B44C1/00—Processes, not specifically provided for elsewhere, for producing decorative surface effects
- B44C1/16—Processes, not specifically provided for elsewhere, for producing decorative surface effects for applying transfer pictures or the like
- B44C1/165—Processes, not specifically provided for elsewhere, for producing decorative surface effects for applying transfer pictures or the like for decalcomanias; sheet material therefor
- B44C1/17—Dry transfer
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41M—PRINTING, DUPLICATING, MARKING, OR COPYING PROCESSES; COLOUR PRINTING
- B41M5/00—Duplicating or marking methods; Sheet materials for use therein
- B41M5/26—Thermography ; Marking by high energetic means, e.g. laser otherwise than by burning, and characterised by the material used
- B41M5/40—Thermography ; Marking by high energetic means, e.g. laser otherwise than by burning, and characterised by the material used characterised by the base backcoat, intermediate, or covering layers, e.g. for thermal transfer dye-donor or dye-receiver sheets; Heat, radiation filtering or absorbing means or layers; combined with other image registration layers or compositions; Special originals for reproduction by thermography
- B41M5/42—Intermediate, backcoat, or covering layers
- B41M5/44—Intermediate, backcoat, or covering layers characterised by the macromolecular compounds
Landscapes
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Decoration By Transfer Pictures (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
- Laminated Bodies (AREA)
Abstract
【課題】 射出成形同時転写法により、艶消し調の加飾成形品を得ることのできる熱転写用フィルムを提供する。
【解決手段】 剥離フィルム上に、活性エネルギー線硬化性樹脂組成物層と発泡性樹脂微粒子を含む層を有する加飾層とをこの順に積層した転写層を有する熱転写用フィルム、及び、前記熱転写用フィルムを使用し、射出成形用金型内に装着し射出成形するか又は真空成形法により被転写基材に貼り付ける工程と、剥離フィルムを剥離する工程と、活性エネルギー線を照射して発泡性樹脂微粒子を発泡させる工程をこの順に有する加飾成形品。
【選択図】 なし
【解決手段】 剥離フィルム上に、活性エネルギー線硬化性樹脂組成物層と発泡性樹脂微粒子を含む層を有する加飾層とをこの順に積層した転写層を有する熱転写用フィルム、及び、前記熱転写用フィルムを使用し、射出成形用金型内に装着し射出成形するか又は真空成形法により被転写基材に貼り付ける工程と、剥離フィルムを剥離する工程と、活性エネルギー線を照射して発泡性樹脂微粒子を発泡させる工程をこの順に有する加飾成形品。
【選択図】 なし
Description
本発明は、例えば合成樹脂系基材、木質系基材、無機質系基材、金属系基材、等の各種の被転写基材の表面に、艶消し調の意匠を転写形成するための転写フィルムに関する。
従来、物品の装飾方法として、合成樹脂系基材、木質系基材、無機質系基材、金属系基材等の各種の被転写基材の表面に簡便に保護層等を形成可能な、転写フィルムを用いた転写法が利用されている。この転写法とは、紙や熱可塑性樹脂フィルム等からなる基材フィルム上に、硬度や耐溶剤性等の表面物性に優れた樹脂組成物からなる保護層を剥離可能な状態に設け、更に必要に応じて絵柄層、接着層等(以後これらを前記保護層と合わせて転写層という)を設けて転写フィルムを作製し、この転写フィルムの転写層面を、基材(被転写基材)の表面に圧着してから転写層と基材フィルムとの界面で剥離して基材フィルムを除去する方法(真空成形同時転写法)や、射出成形金型内に予め転写フィルムを設置し、射出樹脂を充填することで、転写フィルムの転写層を被転写基材あるいは射出樹脂と接着させた後、転写層と基材フィルムとの界面で剥離して基材フィルムを除去する方法(射出成形同時転写法)により、被転写基材上に転写層が転写形成された目的の加飾品等を製造する方法である。近年では、自動車内装部材、家電部材、電子機器筐体等への加飾法として盛んに検討がなされている。
転写フィルムを用いて艶消し調などの表面凹凸意匠の加飾を得る方法としては、例えば、離型層にシリカやアルミナ等の体質顔料や樹脂ビーズといったマット剤を添加し、転写後に剥離フィルムと共に離型層を剥離することで、転写層表面に艶消し意匠を転写する方法や(例えば特許文献1参照)、熱転写法またはインモールド成形法によってマットハードコート層以外の層を予め形成し、その後、マットハードコート層を別途ジェットプリンタによって形成する方法(例えば特許文献2参照)、基材フィルムの表面に剥離層と絵柄層と感熱接着剤層とからなり、上記剥離層および/または絵柄層が熱発泡剤を含有している請熱転写層を設けた熱転写箔を、ホットスタンパーや加熱ロールを使用して熱転写層中の熱発泡剤を発泡させるとともに、基材フィルム1を剥離する方法(例えば特許文献3参照)等が知られている。
しかしながら特許文献1の方法は、艶消し層が単なる凹凸層であるために経時的に凹凸面が削られていき、艶消し調が失われることがあった。また所望する艶消し意匠に応じて剥離フィルムを変更する必要があり、コスト高に繋がる問題もあった。また特許文献2の方法は、インクジェットプリンタを必要とすることや、インクジェットで付与されるマットハードコート層が剥がれやすいといった問題があった。また特許文献3の熱転写箔は、射出成形同時転写法に応用した場合、熱発泡剤による凹凸が生じないといった問題があった。
しかしながら特許文献1の方法は、艶消し層が単なる凹凸層であるために経時的に凹凸面が削られていき、艶消し調が失われることがあった。また所望する艶消し意匠に応じて剥離フィルムを変更する必要があり、コスト高に繋がる問題もあった。また特許文献2の方法は、インクジェットプリンタを必要とすることや、インクジェットで付与されるマットハードコート層が剥がれやすいといった問題があった。また特許文献3の熱転写箔は、射出成形同時転写法に応用した場合、熱発泡剤による凹凸が生じないといった問題があった。
本発明が解決しようとする課題は、射出成形同時転写法により、艶消し調の加飾成形品を得ることのできる熱転写用フィルムを提供することにある。
本発明者らは、剥離フィルム上に、活性エネルギー線硬化性樹脂組成物層と発泡性樹脂微粒子を含む層を有する加飾層がこの順に積層してなる熱転写用フィルムを使用することで、上記課題を解決した。
前記熱転写フィルムを射出成形同時転写法や、即ち射出成形用金型内に装着し射出成形する。本発明者らは、この状態では、発泡性樹脂微粒子は発泡しないことを見出し、一方、この、転写された状態の熱転写フィルムから剥離性フィルムを剥離し、活性エネルギー線を照射することで、発泡性樹脂微粒子が発泡し、同時に発泡した微小な凹凸が、活性エネルギー線硬化性樹脂組成物層の硬化により固定化できることを見出した。
即ち本発明は、剥離フィルム上に、活性エネルギー線硬化性樹脂組成物層と発泡性樹脂微粒子を含む層を有する加飾層とをこの順に積層した転写層を有する熱転写用フィルムを提供する。
また本発明は、前記記載の熱転写用フィルムを射出成形用金型内に装着し射出成形する工程と、剥離フィルムを剥離する工程と、活性エネルギー線を照射して発泡性樹脂微粒子を発泡させる工程をこの順に有する加飾成形品を提供する。
また本発明は、前記記載の熱転写用フィルムを真空成形法により被転写基材に貼り付ける工程と、剥離フィルムを剥離する工程と、活性エネルギー線を照射して発泡性樹脂微粒子を発泡させる工程をこの順に有する加飾成形品を提供する。
本発明により、射出成形同時転写法により、経時的に凹凸面が削られていくこともなく、また凹凸が剥がれることのない、良好な表面凹凸意匠の加飾成形品を得ることができる。また、本発明は剥離フィルムには艶消し意匠を付与しないため、所望する意匠に応じた剥離フィルムを用意する必要がなく、コストダウンにも繋がる。
(基材フィルム)
本発明で使用する基材フィルムは、特に限定なく公知の熱転写用基材フィルムを使用できる。具体的には例えば、ポリエチレンテレフタレート(PET)、ポリエチレンナフタレート(PEN)、ポリアミド6、66(PA6,PA66)、ポリイミド(PI)、ポリビニルアルコール(PVA)等の耐熱樹脂製フィルムが好適に用いられる。中でもPET樹脂製フィルムがコスト、美麗性に優れるので最も好適に用いられる。ベース樹脂フィルム1の厚さは20〜125μmが好ましいが、立体形状への追従性を考慮すると30〜75μmが好ましい。
本発明で使用する基材フィルムは、特に限定なく公知の熱転写用基材フィルムを使用できる。具体的には例えば、ポリエチレンテレフタレート(PET)、ポリエチレンナフタレート(PEN)、ポリアミド6、66(PA6,PA66)、ポリイミド(PI)、ポリビニルアルコール(PVA)等の耐熱樹脂製フィルムが好適に用いられる。中でもPET樹脂製フィルムがコスト、美麗性に優れるので最も好適に用いられる。ベース樹脂フィルム1の厚さは20〜125μmが好ましいが、立体形状への追従性を考慮すると30〜75μmが好ましい。
前記基材フィルムと後述の転写層との間には、離型層を設けても良い。離型層は、被転写基材あるいは射出樹脂の成型物である射出成形体に転写される転写層と基材フィルムを離型する層として機能する。離型層には転写層との離型性が要求されるが、ハンドリングの際、基材フィルムと転写層が離型しない程度の転写層との接着性も要求される。
離型層としては、通常用いられているもので良く、シリコーン樹脂系、フッ素樹脂系、セルロース誘導体樹脂系、尿素樹脂系、ポリオレフィン樹脂系、メラミン樹脂系等の離型剤を用いることができる。例えば、ベース樹脂フィルム1としてPET樹脂製フィルムを用いた場合には適度な離型性を有するシリコーン樹脂系離型剤、メラミン樹脂系離型剤が好適に用いられる。離型層2はロールコーター等を用いて塗布することができ、その厚さは0.01μm〜5μmが好ましい。
(転写層)
本発明の熱転写用フィルムにおいて、転写層とは、少なくとも、被転写基材に転写して得られる転写体の、最表層となる活性エネルギー線重合性樹脂組成物層と、前記活性エネルギー線重合性樹脂組成物層と被転写基材との間となる加飾層とを少なくとも有する層である。
加飾層は、前記活性エネルギー線重合性樹脂組成物層と被転写基材との間となるように、前記基材フィルム上には、活性エネルギー線重合性樹脂組成物層と加飾層とをこの順に積層するように設ける。また、活性エネルギー線重合性樹脂組成物層と加飾層の他に、接着層や被転写基材表面の凹凸を隠蔽する中間層等の層を設けてもよい。
本発明の熱転写用フィルムにおいて、転写層とは、少なくとも、被転写基材に転写して得られる転写体の、最表層となる活性エネルギー線重合性樹脂組成物層と、前記活性エネルギー線重合性樹脂組成物層と被転写基材との間となる加飾層とを少なくとも有する層である。
加飾層は、前記活性エネルギー線重合性樹脂組成物層と被転写基材との間となるように、前記基材フィルム上には、活性エネルギー線重合性樹脂組成物層と加飾層とをこの順に積層するように設ける。また、活性エネルギー線重合性樹脂組成物層と加飾層の他に、接着層や被転写基材表面の凹凸を隠蔽する中間層等の層を設けてもよい。
(転写層 活性エネルギー線重合性樹脂組成物層)
本発明で使用する活性エネルギー線重合性樹脂組成物層は特に限定はないが、ラジカル重合性不飽和基を含有する(メタ)アクリル樹脂を主成分とする活性エネルギー線重合性樹脂組成物層が好ましい。
本発明で使用する活性エネルギー線重合性樹脂組成物層は特に限定はないが、ラジカル重合性不飽和基を含有する(メタ)アクリル樹脂を主成分とする活性エネルギー線重合性樹脂組成物層が好ましい。
(ラジカル重合性不飽和基を含有する(メタ)アクリル樹脂)
本発明で使用するラジカル重合性不飽和基を含有する(メタ)アクリル樹脂は、特に限定はなく公知の方法で得た(メタ)アクリル樹脂を使用することができる。具体的には例えば、メタクリル酸メチル、メタクリル酸エチル、メタクリル酸ブチル、メタクリル酸ヒドロキシエチル、メタクリル酸シクロヘキシル、メタクリル酸エチルヘキシル、アクリル酸メチル、アクリル酸エチル、アクリル酸ブチル、アクリル酸ヒドロキシエチル、アクリル酸シクロヘキシル、アクリル酸エチルヘキシル、メタクリル酸、アクリル酸、アクリロニトリル、メタクリルニトリル等の( メタ) アクリル系モノマーを単独もしくは共重合して得た(メタ)アクリル樹脂、あるいは前記(メタ)アクリレート類を主成分とし、必要に応じてこれらと共重合可能な重合性二重結合を有するモノマー、例えばエチレン、ブタジエン、イソプレン、酢酸ビニル、プロピオン酸ビニル、酪酸ビニル、スチレン、α − メチルスチレン、ビニルトルエン、ジビニルベンゼン、N − シクロヘキシルマレイミド、N − エチルマレイミド、N − フェニルマレイミド等が共重合成分として添加された(メタ)アクリル樹脂が挙げられる。
前記(メタ)アクリル樹脂は前記(メタ)アクリル系モノマーあるいは共重合可能な重合性二重結合を有するモノマーを常法により重合することで得られる。
前記(メタ)アクリル樹脂へ、重合性不飽和基を導入する方法としては、例えば、予め前記共重合成分としてアクリル酸やメタクリル酸等のカルボキシル基含有重合性単量体や、ジメチルアミノエチルメタクリレートやジメチルアミノプロピルアクリルアミド等のアミノ基含有重合性単量体を配合し共重合させ、カルボキシル基やアミノ基を有する前記共重合体を得、次に該カルボキシル基やアミノ基と、グリシジルメタクリレート等のグリシジル基及び重合性不飽和基を有する単量体を反応させる方法、
予め前記共重合成分として2−ヒドロキシエチルメタクリレート、2−ヒドロキシエチルアクリレート等の水酸基含有単量体を配合し共重合させ、水酸基を有する前記共重合体を得、次に該水酸基と、イソシアネートエチルメタクリレートの等のイソシアネート基と重合性不飽和基を有する単量体を反応させる方法、
予め前記共重合成分としてグリシジルメタクリレート等のグリシジル基含有重合性単量体を配合し共重合させ、グリシジル基を有する前記共重合体を得、次にグリシジル基と、アクリル酸やメタクリル酸のカルボキシル基含有重合性単量体を反応させる方法、
重合の際にチオグリコール酸を連鎖移動剤として使用して共重合体末端にカルボキシル基を導入し、該カルボキシル基に、グリシジルメタクリレートの等のグリシジル基と重合性不飽和基を有する単量体を反応させる方法、
重合開始剤として、アゾビスシアノペンタン酸の等のカルボキシル基含有アゾ開始剤を使用して共重合体にカルボキシル基を導入し、該カルボキシル基にグリシジルメタクリレートの等のグリシジル基と重合性不飽和基を有する単量体を反応させる方法等が挙げられる。
中でも、アクリル酸やメタクリル酸等のカルボキシル基含有単量体あるいはジメチルアミノエチルメタクリレートやジメチルアミノプロピルアクリルアミド等のアミノ基含有単量体を共重合しておき、そのカルボキシル基あるいはアミノ基とグリシジルメタクリレートの等のグリシジル基と重合性不飽和基を有する単量体を反応させる方法、あるいは、予め前記共重合成分としてグリシジルメタクリレート等のグリシジル基含有重合性単量体を配合し共重合させ、グリシジル基を有する前記共重合体を得、次にグリシジル基と、アクリル酸やメタクリル酸のカルボキシル基含有重合性単量体を反応させる方法が最も簡便であり好ましい。
前記ラジカル重合性不飽和基を含有する(メタ)アクリル樹脂は、活性エネルギー線重合性樹脂組成物の全固形分量の10〜99.9重量%含有することが好ましく、40〜99.9重量%の範囲が最も好ましい。10%未満では常温で液状であるエポキシ化植物油(メタ)アクリレートの添加により、表面にタック残存のおそれがある。
(その他の成分 光重合開始剤)
本発明の熱転写用フィルムを紫外線等で硬化させる場合は、前記活性エネルギー線重合性樹脂組成物層に光重合開始剤を使用してもよく好ましい。光重合開始剤の例としては、例えば、ジエトキシアセトフェノン、1−ヒドロキシシクロヘキシル−フェニルケトン等のアセトフェノン系化合物;ベンゾイン、ベンゾインイソプロピルエーテル等のベンゾイン系化合物;2,4,6−トリメチルベンゾインジフェニルホスフィンオキシド等のアシルホスフィンオキシド系化合物;ベンゾフェノン、o−ベンゾイル安息香酸メチル−4−フェニルベンゾフェノン等のベンゾフェノン系化合物;2,4−ジメチルチオキサントン等のチオキサントン系化合物;4,4′−ジエチルアミノベンゾフェノン等のアミノベンゾフェノン系化合物;ポリエーテル系マレイミドカルボン酸エステル化合物などが挙げられ、これらは併用して使用することもできる。光重合開始剤の使用量は、活性エネルギー線重合性樹脂組成物の全固形分量に対して、0.1〜20質量%、好ましくは0.5〜15質量%である。光増感剤としては、例えば、トリエタノールアミン、4−ジメチルアミノ安息香酸エチル等のアミン類が挙げられる。さらに、ベンジルスルホニウム塩やベンジルピリジニウム塩、アリールスルホニウム塩などのオニウム塩は、光カチオン開始剤として知られており、これらの開始剤を用いることも可能であり、上記の光重合開始剤と併用することもできる。
本発明の熱転写用フィルムを紫外線等で硬化させる場合は、前記活性エネルギー線重合性樹脂組成物層に光重合開始剤を使用してもよく好ましい。光重合開始剤の例としては、例えば、ジエトキシアセトフェノン、1−ヒドロキシシクロヘキシル−フェニルケトン等のアセトフェノン系化合物;ベンゾイン、ベンゾインイソプロピルエーテル等のベンゾイン系化合物;2,4,6−トリメチルベンゾインジフェニルホスフィンオキシド等のアシルホスフィンオキシド系化合物;ベンゾフェノン、o−ベンゾイル安息香酸メチル−4−フェニルベンゾフェノン等のベンゾフェノン系化合物;2,4−ジメチルチオキサントン等のチオキサントン系化合物;4,4′−ジエチルアミノベンゾフェノン等のアミノベンゾフェノン系化合物;ポリエーテル系マレイミドカルボン酸エステル化合物などが挙げられ、これらは併用して使用することもできる。光重合開始剤の使用量は、活性エネルギー線重合性樹脂組成物の全固形分量に対して、0.1〜20質量%、好ましくは0.5〜15質量%である。光増感剤としては、例えば、トリエタノールアミン、4−ジメチルアミノ安息香酸エチル等のアミン類が挙げられる。さらに、ベンジルスルホニウム塩やベンジルピリジニウム塩、アリールスルホニウム塩などのオニウム塩は、光カチオン開始剤として知られており、これらの開始剤を用いることも可能であり、上記の光重合開始剤と併用することもできる。
(その他の成分 熱可塑性樹脂)
また、熱可塑性樹脂を併用してもよく好ましい。使用する熱可塑性樹脂としては、活性エネルギー線硬化性樹脂に相溶できるものが好ましく、具体例としては、ポリメタアクリレート、ポリスチレン、ポリ塩化ビニル、ポリ塩化ビニリデン、ポリ酢酸ビニル、ポリエステルなどが挙げられる。これらはホモポリマーまたは複数のモノマーが共重合したものであって良い。熱可塑性樹脂は、非重合性であることが好ましい。
なかでも、ポリスチレンおよびポリメタアクリレートは、Tgが高く硬化性樹脂層の粘着性低減に適しているために好ましく、特にポリメチルメタアクリレートを主成分としたポリメタアクリレートが透明性、耐溶剤性および耐擦傷性に優れる点で好ましい。
また、熱可塑性樹脂の分子量とTgは塗膜形成能に大きな影響を与える。硬化性樹脂の流動性を抑制し、かつ硬化性樹脂層の活性化を容易にするために、熱可塑性樹脂の質量平均分子量は好ましくは3,000〜40万、より好ましくは1万〜20万であり、Tgは好ましくは35℃〜200℃、より好ましくは35℃〜150℃である。Tgが35℃付近の比較的低いTgを有する熱可塑性樹脂を用いる場合は、熱可塑性樹脂の質量平均分子量は10万以上であることが好ましい。
熱可塑性樹脂は、あまり多いと硬化性樹脂の硬化反応を阻害するので、硬化性樹脂層の全樹脂量100質量部に対して熱可塑性樹脂は70質量部を超えない範囲で添加することが好ましい。
熱可塑性樹脂は、あまり多いと硬化性樹脂の硬化反応を阻害するので、硬化性樹脂層の全樹脂量100質量部に対して熱可塑性樹脂は70質量部を超えない範囲で添加することが好ましい。
(イソシアネート化合物)
本発明の熱転写用フィルムは活性エネルギー線硬化性であるが、熱硬化系を併用させてもよく好ましい。前記ラジカル重合性不飽和基を含有する(メタ)アクリル樹脂が水酸基を有する場合、イソシアネート化合物を添加することで、ラジカル重合性不飽和基由来の架橋構造とは異なるウレタン架橋構造を導入することができ好ましい。
前記ラジカル重合性不飽和基を含有し、且つ水酸基を有する(メタ)アクリル樹脂としては、例えば、アクリル酸やメタクリル酸等のカルボキシル基含有単量体を共重合しておき、そのカルボキシル基とグリシジルメタクリレートの等のグリシジル基と重合性不飽和基を有する単量体を反応させる方法、あるいは、予め前記共重合成分としてグリシジルメタクリレート等のグリシジル基含有重合性単量体を配合し共重合させ、グリシジル基を有する前記共重合体を得、次にグリシジル基と、アクリル酸やメタクリル酸のカルボキシル基含有重合性単量体を反応させる方法により得た(メタ)アクリル樹脂、あるいは、アクリル酸ヒドロキシエチル等の水酸基を有する(メタ)アクリレートを共重合させた(メタ)アクリル樹脂等が挙げられる。
イソシアネート化合物としては、例えば、トリレンジイソシアネート、ジフェニルメタン−4,4’−ジイソシアネート等の芳香族ジイソシアネート類、メタ−キシリレンジイソシアネート、α,α,α’,α’−テトラメチル−メタ−キシリレンジイソシアネート等のアラルキルジイソシアネート類を主原料とするポリイソシアネート、テトラメチレンジイソシアネート、1,5−ペンタメチレンジイソシアネート、1,6−ヘキサメチレンジイソシアネート、2,2,4−(又は、2,4,4−トリメチル−1,6−ヘキサメチレンジイソイシアネート、リジンイソシアネート、イソホロンジイソシアネート、水添キシレンジイソシアネート、水添ジフェニルメタンジイソシアネート、1,4−ジイソシアネートシクロヘキサン、1,3−ビス(ジイソシアネートメチル)シクロヘキサン、4,4’−ジシクロヘキシルメタンジイソシアネート等の脂肪族ジイソシアネート、脂肪族ジイソシアネートから得られる脂肪族ポリイソシアネートであるアロファネート型ポリイソシアネート、ビウレット型ポリイソシアネート、アダクト型ポリイソシアネート及びイソシアヌレート型ポリイソシアネートが挙げられ、いずれも好適に使用することができる。
なお、前記したポリイソシアネートとしては、種々のブロック剤でブロック化された、いわゆるブロックポリイソシアネート化合物を使用することもできる。ブロック剤としては、例えばメタノール、エタノール、乳酸エステル等のアルコール類;フェノール、サリチル酸エステル等のフェノール性水酸基含有化合物類;ε−カプロラクタム、2−ピロリドン等のアマイド類;アセトンオキシム、メチルエチルケトオキシム等のオキシム類;アセト酢酸メチル、アセト酢酸エチル、アセチルアセトン等の活性メチレン化合物類等を使用することができる。ブロックポリイソシアネート化合物を使用することにより、後述する活性エネルギー線重合性樹脂組成物層を形成する際の塗料に対して、アルコールのような水酸基含有の溶剤を使用することも可能になる。
(その他の成分)
また、活性エネルギー線重合性樹脂組成物層は、無機あるいは金属化合物、有機微粒子等を添加することもできる。無機あるいは金属化合物としては、シリカ、シリガゲル、シリカゾル、シリコーン、モンモリロナイト、マイカ、アルミナ、酸化チタン、タルク、硫酸バリウム、ステアリン酸アルミニウム、炭酸マグネシウム、ガラスビーズ等があげられる。また該無機あるいは金属化合物を有機処理した、オルガノシリカゾル、アクリル変性シリカ、クロイサイト等を使用してもよい。有機微粒子としては、例えば、ポリエチレン樹脂、アクリル樹脂、スチレン樹脂、フッ素樹脂、メラミン樹脂、ポリウレタン樹脂、ポリカーボネート樹脂およびフェノール樹脂等の微粒子があげられる。これらは、単独で使用しても、複数を併用してもよい。その他本発明の効果を損なわない範囲において、汎用の添加剤、例えば紫外線吸収剤、レベリング剤、アンチブロッキング剤等を添加することもできる。
また、活性エネルギー線重合性樹脂組成物層は、無機あるいは金属化合物、有機微粒子等を添加することもできる。無機あるいは金属化合物としては、シリカ、シリガゲル、シリカゾル、シリコーン、モンモリロナイト、マイカ、アルミナ、酸化チタン、タルク、硫酸バリウム、ステアリン酸アルミニウム、炭酸マグネシウム、ガラスビーズ等があげられる。また該無機あるいは金属化合物を有機処理した、オルガノシリカゾル、アクリル変性シリカ、クロイサイト等を使用してもよい。有機微粒子としては、例えば、ポリエチレン樹脂、アクリル樹脂、スチレン樹脂、フッ素樹脂、メラミン樹脂、ポリウレタン樹脂、ポリカーボネート樹脂およびフェノール樹脂等の微粒子があげられる。これらは、単独で使用しても、複数を併用してもよい。その他本発明の効果を損なわない範囲において、汎用の添加剤、例えば紫外線吸収剤、レベリング剤、アンチブロッキング剤等を添加することもできる。
本発明で使用する活性エネルギー線重合性樹脂組成物層の厚みとしては、被転写基材あるいは射出成型体の表面保護及び凹凸の固定化の観点から、1〜50μmが好ましく、3〜40μmがより好ましい。求める意匠にもよるが、艶消し調のような、きめ細かい凹凸を効果的に発現させるためには、1〜20μmが好ましく、1〜10μmがより好ましい。
(加飾層)
本発明においては、加飾層として発泡性樹脂微粒子を含む層を有することを特徴とする。本発明で使用する発泡性樹脂微粒子は、気体または低沸点の液体が封入されており、加熱により体積膨張する性質を持つ小球である。発泡性樹脂微粒子の平均粒径は、1〜50μm、特に1〜20μmであることが好ましい。平均粒径が1μm未満であると、発泡による体積膨張が小さ過ぎ、凹凸の発現が不十分である。一方50μmを超えるとグラビア印刷等において発泡性樹脂微粒子の転移性が悪くなるおそれがあり、印刷不良を起す原因となりやすく、また加飾層の塗膜強度が低下する恐れもある。
中でも、発泡性樹脂微粒子として、熱可塑性樹脂等からなる外殻を有し、その中空に低沸点の気体または低沸点の液体、例えば低沸点の炭化水素系溶剤を封入したものが好ましい。このような発泡性樹脂微粒子は、加熱することで外殻の熱可塑性樹脂が軟化し、封入されている気体または液体が熱膨張することにより、その粒径が数倍(例えば4倍)となり体積膨張即ち発泡するという性質を有する。
前記発泡性樹脂微粒子は、インキに直接配合してもよいし、インキに使用するワニス用樹脂に配合してもよい。配合量は、加飾層に使用する印刷インキまたは塗料の固形分に対して0.1〜20重量%であることが好ましい。0.1重量%未満では凹凸の発現が不十分であり、20重量%を超えると印刷時に転移不良を起こすおそれがあったり、塗膜強度の低下を引き起こすおそれがある。
発泡後の発泡性樹脂微粒子は気泡を含むため、得られる加飾層は光拡散性を有する。このため、汎用の印刷インキまたは塗料を使用した加飾層よりも視認側に発泡性樹脂微粒子を含む層があると該印刷インキまたは塗料を使用した加飾層の装飾感が損なわれてしまう。従って発泡性樹脂微粒子を含む層は、汎用の印刷インキまたは塗料を使用した加飾層よりも装飾層の下層側(射出成形同時転写法であれば、射出成形用樹脂に近い側であり、真空成形同時転写法であれば被着体に近い側である)に設けることが好ましい。
具体的には、剥離フィルム/活性エネルギー線硬化性樹脂組成物層/汎用の印刷インキまたは塗料を使用した加飾層/発泡性樹脂微粒子を含む層の順に積層された熱転写用フィルムであることが好ましい。
具体的には、剥離フィルム/活性エネルギー線硬化性樹脂組成物層/汎用の印刷インキまたは塗料を使用した加飾層/発泡性樹脂微粒子を含む層の順に積層された熱転写用フィルムであることが好ましい。
前記発泡性樹脂微粒子を含む層以外の、汎用の印刷インキまたは塗料を使用した加飾層は、グラビア印刷、オフセット印刷、スクリーン印刷、インクジェット印刷、熱転写印刷などを用いて形成することができる。加飾層の乾燥膜厚は0.5〜15μmであることが好ましく、更に好ましくは、1〜7μmである。また絵柄のない着色層や、無色のワニス樹脂層についても塗工によって形成することができる。
また、印刷の場合の印刷柄は、版を起こせるあるいは印字できる模様や文字であればどのような印刷柄も可能である。またベタ版であってもよい。
また、印刷の場合の印刷柄は、版を起こせるあるいは印字できる模様や文字であればどのような印刷柄も可能である。またベタ版であってもよい。
印刷インキまたは塗料に使用する着色材としては、公知の有機顔料あるいは無機顔料を使用して印刷することができ好ましい。
前記有機顔料としては、たとえば、キナクリドン系顔料、フタロシアニン系顔料、スレン系顔料、ペリレン系顔料、フタロン系顔料、ジオキサジン系顔料、イソインドリノン系顔料、メチン・アゾメチン系顔料、ジケトピロロピロール系顔料、アゾレーキ顔料系顔料、不溶性アゾ系顔料、縮合アゾ系顔料等が挙げられる。
また、無機顔料としては、カーボンブラック、酸化鉄系、酸化チタン系等の無機顔料、アルミニウム粉、ブロンズ粉等の金属粉顔料、酸化チタン被覆雲母等の真珠光沢顔料等が挙げられる。
前記有機顔料としては、たとえば、キナクリドン系顔料、フタロシアニン系顔料、スレン系顔料、ペリレン系顔料、フタロン系顔料、ジオキサジン系顔料、イソインドリノン系顔料、メチン・アゾメチン系顔料、ジケトピロロピロール系顔料、アゾレーキ顔料系顔料、不溶性アゾ系顔料、縮合アゾ系顔料等が挙げられる。
また、無機顔料としては、カーボンブラック、酸化鉄系、酸化チタン系等の無機顔料、アルミニウム粉、ブロンズ粉等の金属粉顔料、酸化チタン被覆雲母等の真珠光沢顔料等が挙げられる。
前記インキに含有されるワニス用樹脂は、特に限定はないが、例えば、アクリル樹脂系、ポリウレタン樹脂系、ポリエステル樹脂系、ビニル樹脂系(塩ビ、酢ビ、塩ビ−酢ビ共重合樹脂)、塩素化オレフィン樹脂系、エチレン−アクリル樹脂系、石油系樹脂系、セルロース誘導体樹脂系などの公知のインキを用いることができる。
また、インキに含有される有機溶剤としては、硬化性樹脂層あるいは後述の剥離性フィルムを侵すものでなければ特に制限なく使用でき、具体例として、例えば、トルエン、キシレン、シクロヘキサン、n−ヘキサンもしくはミネラルスピリット等の炭化水素系有機溶剤、酢酸メチル、酢酸エチル、酢酸n−ブチル、酢酸イソブチル、エチレングリコールモノメチルエーテルアセテート、プロピレングリコールモノメチルエーテルアセテート、ジエチレングリコールモノブチルエーテルアセテートもしくは酢酸アミル等のエステル系有機溶剤、n−ブチルエーテル、ジオキサン、エチレングリコールモノメチルエーテル、エチレングリコールモノブチルエーテルもしくはジエチレングリコール等のエーテル系有機溶剤、アセトン、メチルエチルケトン、メチルイソブチルケトン、メチルアミノケトン、ジイソブチルケトンもしくはシクロヘキサノン等のケトン系有機溶剤、N−メチルピロリドン等の含窒素系、「スワゾール310、スワゾール1000、スワゾール1500」〔コスモ石油(株)製〕等の芳香族石油溶剤系を挙げることができる。これらの有機溶剤は、単独使用でも2種以上の併用でもよい。
印刷インキ又は塗料には、基材樹脂と着色剤のほか、必要に応じて可塑剤、界面活性剤、酸化防止剤、紫外線吸収剤、艶消し剤、溶媒などを含有させてよい。
(熱転写用フィルムの製造方法)
本発明の熱転写用フィルムは、前記ラジカル重合性樹脂層を設けた支持体フィルムに加飾層を直接印刷または塗工する方法が最も好ましい。また、前記ラジカル重合成樹脂層と加飾層の層間密着性を確保するために中間(プライマー)層を設けてもよい。
前記支持体フィルム上に前記活性エネルギー線重合性樹脂組成物層を設ける方法、あるいは前記加飾層を設ける方法としては特に限定はなく、例えばグラビア印刷法、オフセット印刷法、グラビアオフセット印刷法、フレキソ印刷法、スクリーン印刷法等の各種印刷方法や、グラビアコート法、マイクログラビアコート法、ロールコート法、ロッドコート法、キスコート法、ナイフコート法、エアーナイフコート法、コンマコート法、ダイコート法、リップコート法、フローコート法、ディップコート法、スプレーコート法等の各種公知の塗工方法を適宜用いることができる。特に加飾層の形成は、グラビア印刷、オフセット印刷、スクリーン印刷、インクジェット印刷などにより行うことができ、高画質画像を得やすいため、グラビア印刷が好ましい。加飾層の乾燥膜厚は0.5〜15μmであることが好ましく、更に好ましくは、1〜7μmである。
このときの、加飾層の印刷または塗工順は、汎用の印刷インキまたは塗料を使用した版で先に印刷し、前記発泡性樹脂微粒子を含む層の版は最後に印刷することが好ましい。
またドライラミネーション(乾式積層法)により、前記活性エネルギー線重合性樹脂組成物層を設けた支持体フィルムと、前記加飾層を設けた任意の剥離性フィルムとを、前記重合性樹脂層と前記装飾層とが相対するように重ねてドライラミネーション(乾式積層法)により貼り合わせ、転写する方法にて製造することもできる。
このとき、任意の剥離性フィルムへの加飾層の印刷又は塗工順は、前記発泡性樹脂微粒子を含む層の版を先に印刷し、汎用の印刷インキまたは塗料を使用した版は最後に印刷することが好ましい。
乾燥、加熱加圧による貼り合わせ温度は特に限定はなく、使用する基材フィルムの耐熱温度等を加味しながら行えばよい。
このとき、任意の剥離性フィルムへの加飾層の印刷又は塗工順は、前記発泡性樹脂微粒子を含む層の版を先に印刷し、汎用の印刷インキまたは塗料を使用した版は最後に印刷することが好ましい。
乾燥、加熱加圧による貼り合わせ温度は特に限定はなく、使用する基材フィルムの耐熱温度等を加味しながら行えばよい。
製造した熱転写フィルムは、層間密着性の向上等、必要に応じて、エージングをしてもよい。
(熱転写用フィルム 膜厚)
本願の熱転写用フィルムの全体の膜厚は、熱転写方法によるため特に制限されないが、被転写基材への形状追随性の観点から21.5〜200μmが好ましく、30〜150μmがより好ましい。
本願の熱転写用フィルムの全体の膜厚は、熱転写方法によるため特に制限されないが、被転写基材への形状追随性の観点から21.5〜200μmが好ましく、30〜150μmがより好ましい。
(接着剤層)
その他、本発明の効果を損なわない範囲において、任意の層を更に積層させることもできる。例えば本発明の熱転写フィルムを被転写基材と貼り付ける場合は、加飾層の、被転写基材と接する面に、接着層や粘着層を設けることは好ましい。接着層や粘着層は、被着体と接着力を高める目的で付与する層であり、接着剤でも粘着剤でも構わなく、樹脂フィルムと被着体とに接着する材質のものを適宜選択することが可能である。
その他、本発明の効果を損なわない範囲において、任意の層を更に積層させることもできる。例えば本発明の熱転写フィルムを被転写基材と貼り付ける場合は、加飾層の、被転写基材と接する面に、接着層や粘着層を設けることは好ましい。接着層や粘着層は、被着体と接着力を高める目的で付与する層であり、接着剤でも粘着剤でも構わなく、樹脂フィルムと被着体とに接着する材質のものを適宜選択することが可能である。
例えば接着剤としては、例えば、アクリル樹脂、ウレタン樹脂、ウレタン変性ポリエステル樹脂、ポリエステル樹脂、エポキシ樹脂、エチレン−酢酸ビニル共重合樹脂(EVA)、塩化ビニル樹脂、塩化ビニル−酢酸ビニル共重合樹脂、天然ゴム、SBR、NBR、シリコーンゴム等の合成ゴムなどがあげられ、溶剤型又は無溶剤型のものが使用出来る。
また、粘着剤としては、熱成形する温度でタック性を有するものであれば良く、例えば、アクリル樹脂、イソブチレンゴム樹脂、スチレン−ブタジエンゴム樹脂、イソプレンゴム樹脂、天然ゴム樹脂、シリコーン樹脂などの溶剤型粘着剤や、アクリルエマルジョン樹脂、スチレンブタジエンラテックス樹脂、天然ゴムラテックス樹脂、スチレン−イソプレン共重合体樹脂、スチレン−ブタジエン共重合体樹脂、スチレン−エチレン−ブチレン共重合体樹脂、エチレン−酢酸ビニル樹脂、ポリビニルアルコール、ポリアクリルアミド、ポリビニルメチルエーテルなどの無溶剤型粘着剤などがあげられる。
本発明の熱転写用フィルムに前記接着層や粘着層を設ける場合は、前記活性エネルギー線重合性樹脂組成物層と加飾層を設けたフィルムに直接印刷あるいは塗工したり、前記活性エネルギー線重合性樹脂組成物層と前記加飾層とが相対するように重ねてドライラミネーションにより転写する方法等で得ることができる。後者の場合、接着層を有する加飾層を転写することが好ましいが、加飾層を転写した後、接着層を設けてもよい。
(熱転写方法 射出成形同時転写法)
本発明の熱転写用フィルムは、射出成形同時転写法や真空成形同時転写法等、公知の加飾方法に使用することができる。
射出成形同時転写法とは、具体的には、必要に応じ予備成形した熱転写フィルムを、雌型の表面に設置し、両型を閉じ、射出孔から両型間のキャビティ(成形窩洞)内に熔融樹脂を射出し、射出樹脂を冷却固化させた後、両型を開き、成形品とこれに密着した転写フィルムとを型から取出し、基体フィルムのみを剥離して、被転写基材上に転写層が転写形成された加飾品を得る方法である。
本発明の熱転写用フィルムは、射出成形同時転写法や真空成形同時転写法等、公知の加飾方法に使用することができる。
射出成形同時転写法とは、具体的には、必要に応じ予備成形した熱転写フィルムを、雌型の表面に設置し、両型を閉じ、射出孔から両型間のキャビティ(成形窩洞)内に熔融樹脂を射出し、射出樹脂を冷却固化させた後、両型を開き、成形品とこれに密着した転写フィルムとを型から取出し、基体フィルムのみを剥離して、被転写基材上に転写層が転写形成された加飾品を得る方法である。
(射出成形用樹脂)
射出成形同時転写法において、射出成形に使用する樹脂は特に限定はなく、公知の射出成形樹脂が使用できる。具体的には、ABS樹脂、PVC(ポリ塩化ビニル)/ABS樹脂、PA(ポリアミド)/ABS樹脂、PC(ポリカーボネート)/ABS樹脂、PBT(ポリブチレンテレフタレート)/ABS等のABS系のポリマーアロイ、AAS(アクリロニトリル・アクリルゴム・スチレン)樹脂、AS(アクリロニトリル・スチレン)樹脂、AES(アクリロニトリル・エチレンゴム・スチレン)樹脂、MS((メタ)アクリル酸エステル・スチレン系樹脂、PC系樹脂、PMMA(ポリメチルメタクリレート)系樹脂、PP(ポリプロピレン)系樹脂、等が挙げられる。
射出成形同時転写法において、射出成形に使用する樹脂は特に限定はなく、公知の射出成形樹脂が使用できる。具体的には、ABS樹脂、PVC(ポリ塩化ビニル)/ABS樹脂、PA(ポリアミド)/ABS樹脂、PC(ポリカーボネート)/ABS樹脂、PBT(ポリブチレンテレフタレート)/ABS等のABS系のポリマーアロイ、AAS(アクリロニトリル・アクリルゴム・スチレン)樹脂、AS(アクリロニトリル・スチレン)樹脂、AES(アクリロニトリル・エチレンゴム・スチレン)樹脂、MS((メタ)アクリル酸エステル・スチレン系樹脂、PC系樹脂、PMMA(ポリメチルメタクリレート)系樹脂、PP(ポリプロピレン)系樹脂、等が挙げられる。
また、前記射出樹脂中には成形中または成形後の変形を防止する為に、無機フィラーを添加することが出来る。無機フィラーは特に限定されないが、タルク、炭酸カルシウム、クレー、珪藻土、マイカ、珪酸マグネシウム、シリカ等が挙げられる。
更に、成形性が阻害されない範囲で慣用の添加剤を添加してもよく、例えば、可塑剤、耐光性添加剤(紫外線吸収剤、安定剤等)、酸化防止剤、オゾン化防止剤、活性剤、耐電防止剤、滑剤、耐摩擦剤、表面調節剤(レベリング剤、消泡剤、ブロッキング防止剤等)、防カビ剤、抗菌剤、分散剤、難燃剤及び加流促進剤や加流促進助剤等の添加剤を配合してもよい。これら添加剤は単独で使用しても2種類以上を併用してもよい。
更に、成形性が阻害されない範囲で慣用の添加剤を添加してもよく、例えば、可塑剤、耐光性添加剤(紫外線吸収剤、安定剤等)、酸化防止剤、オゾン化防止剤、活性剤、耐電防止剤、滑剤、耐摩擦剤、表面調節剤(レベリング剤、消泡剤、ブロッキング防止剤等)、防カビ剤、抗菌剤、分散剤、難燃剤及び加流促進剤や加流促進助剤等の添加剤を配合してもよい。これら添加剤は単独で使用しても2種類以上を併用してもよい。
また、射出成形用樹脂に着色剤を添加しても良い。着色剤の添加量は、着色剤の種類及び目的とする色調により異なるが、射出樹脂100質量部に対して30質量部以下であることが好ましく、より好ましくは20質量部以下である。
用いる着色剤は、特に限定されず、目的とする意匠に合わせて、一般の熱可塑性樹脂の着色に使用される慣用の無機顔料、有機顔料および染料などが使用できる。例えば、酸化チタン、チタンイエロー、酸化鉄、複合酸化物系顔料、群青、コバルトブルー、酸化クロム、バナジウム酸ビスマス、カーボンブラック、酸化亜鉛、炭酸カルシウム、硫酸バリウム、シリカ、タルク等の無機顔料;アゾ系顔料、フタロシアニン系顔料、キナクリドン系顔料、ジオキサジン系顔料、アンスラキノン系顔料、イソインドリノン系顔料、イソインドリン系顔料、ペリレン系顔料、ペリノン系顔料、キノフタロン系顔料、チオインジゴ系顔料及びジケトピロロピロール系顔料等の有機顔料;金属錯体顔料などが挙げられる。また染料としては主として油溶性染料のグループから選ばれる1種または2種を使用することが好ましい。
用いる着色剤は、特に限定されず、目的とする意匠に合わせて、一般の熱可塑性樹脂の着色に使用される慣用の無機顔料、有機顔料および染料などが使用できる。例えば、酸化チタン、チタンイエロー、酸化鉄、複合酸化物系顔料、群青、コバルトブルー、酸化クロム、バナジウム酸ビスマス、カーボンブラック、酸化亜鉛、炭酸カルシウム、硫酸バリウム、シリカ、タルク等の無機顔料;アゾ系顔料、フタロシアニン系顔料、キナクリドン系顔料、ジオキサジン系顔料、アンスラキノン系顔料、イソインドリノン系顔料、イソインドリン系顔料、ペリレン系顔料、ペリノン系顔料、キノフタロン系顔料、チオインジゴ系顔料及びジケトピロロピロール系顔料等の有機顔料;金属錯体顔料などが挙げられる。また染料としては主として油溶性染料のグループから選ばれる1種または2種を使用することが好ましい。
射出成形の条件については特に限定されるものではなく、射出樹脂に応じた射出条件設定、金型温度設定で良い。金型温度はポリプロピレン樹脂やABS樹脂のインサート成形ではキャビティー側金型、コア側金型ともに水冷〜100℃程度の温調で良いが、インサート成形後の被転写体の形状によっては反りを生じる場合があり、こうした場合にはキャビティー側金型とコア側金型に温度差を設けた金型温調を行なっても良い。また金型内に挿入した装飾シートを射出樹脂の充填前に金型温度まで加温するために、型締めした金型内で1〜100秒の範囲で保持させる射出遅延時間を設定しても良い。
射出樹脂の樹脂温度は特に制限されるものではないが、ポリプロピレン系樹脂、ABS系樹脂等の熱可塑性樹脂であれば、射出可能な180〜250℃程度が好ましい。金型温度は雄型、雌型共に20〜80℃程度が好ましいが、射出成形体に反り等が発生する場合は雄型及び雌型に温度勾配を付け、修正をすることが必要となる。
(熱転写方法 射出成形同時転写法)
射出成形同時転写法とは具体的には、成形された被転写基材の上方に熱転写用フィルムを、転写層が被転写基材側に向くよう載置しフィルムを軟化温度以上に加熱した後、真空下で、金型を用いずに被転写基材を用いて成形すると同時に、直接被転写基材に貼り付ける方法である。
射出成形同時転写法とは具体的には、成形された被転写基材の上方に熱転写用フィルムを、転写層が被転写基材側に向くよう載置しフィルムを軟化温度以上に加熱した後、真空下で、金型を用いずに被転写基材を用いて成形すると同時に、直接被転写基材に貼り付ける方法である。
(被転写基材)
本発明の熱転写用フィルムが転写できる被転写基材は特に特に限定されず、樹脂、金属、ガラス、木、紙などの各種形状物を用いることができ、前記形状物は、塗装、メッキ、スクラッチ等の常用加飾法により加飾されていてもよい。
また、被転写基材の被着面の材質と、本発明の熱転写用フィルムに使用する熱可塑性樹脂やインキバインダーとの材質とが熱接着あるいは熱融着可能な材質同士であると、より密着性に優れ好ましい。例えば被転写基材の被着面の材質がアクリル系樹脂やスチレン系の樹脂である場合には、熱転写用フィルムに使用する熱可塑性樹脂の材質はアクリル系樹脂が好ましい。
本発明の熱転写用フィルムが転写できる被転写基材は特に特に限定されず、樹脂、金属、ガラス、木、紙などの各種形状物を用いることができ、前記形状物は、塗装、メッキ、スクラッチ等の常用加飾法により加飾されていてもよい。
また、被転写基材の被着面の材質と、本発明の熱転写用フィルムに使用する熱可塑性樹脂やインキバインダーとの材質とが熱接着あるいは熱融着可能な材質同士であると、より密着性に優れ好ましい。例えば被転写基材の被着面の材質がアクリル系樹脂やスチレン系の樹脂である場合には、熱転写用フィルムに使用する熱可塑性樹脂の材質はアクリル系樹脂が好ましい。
(活性エネルギー線照射)
本発明の熱転写用フィルムを転写した加飾品の活性エネルギー線重合性樹脂組成物層を、活性エネルギー線等で硬化させる。活性エネルギー線は、通常は可視光や紫外線を使用するのが好ましい。特に紫外線が好適である。紫外線源としては、太陽光線、低圧水銀灯、高圧水銀灯、超高圧水銀灯、カーボンアーク灯、メタルハライドランプ、キセノンランプ等が用いられる。また、熱を併用する場合の加熱源としては、熱風、近赤外線など公知の熱源が適用可能である。
この時の照射量としては、硬化性樹脂層が完全に硬化するような照射量であることが好ましく、具体的には250mJ/cm2〜3000mJ/cm2の範囲が好ましい。特に、加飾層との界面に移動したラジカル反応性希釈剤やラジカル重合性オリゴマーなどを充分に硬化させ、被転写基材との密着性を向上させるために、1000mJ/cm2〜3000mJ/cm2の範囲がより好ましい。
前記基材フィルムを剥離するタイミングは、前記活性エネルギー線を照射する前でも後でもよい。
本発明の熱転写フィルムを使用することで、艶消し調が得られる理由としては、以下のように推定している。
発泡性樹脂微粒子は通常加熱することにより発泡する。特許文献3の方法は、ホットスタンパーや加熱ロールを使用して熱転写層中の熱発泡剤を発泡させることで、艶消し調意匠を得ている。
一方、射出成形同時転写法は、金型内で成形と加飾とを同時に行う。従って、金型と射出樹脂との間に挟まれた加飾層に存在する発泡性微粒子には射出樹脂による圧力がかかるために発泡しないのではないかと推定している。
一方、射出成形後は、金型から取り出すために加飾層に圧力はかかっていない。この状態で、活性エネルギー線硬化性樹脂層を硬化させるために活性エネルギー線を照射すると、同時にかかる熱により発泡性樹脂微粒子が発泡し、発泡により活性エネルギー線硬化性樹脂組成物層の表層に凹凸が形成されるのと同時に硬化により固定化することができる。したがって、表面の凹凸は活性エネルギー線硬化性樹脂組成物層から成っており、経時的に凹凸面が削られていくこともなく、また凹凸が剥がれることのない、良好な艶消し調の加飾成形品を得ることができる。
また、真空成形同時転写法は、転写時に、真空時の圧力がかかる。従って、前述と同様に、発泡性微粒子は発泡しないのではないかと推定している。
以下、本発明を実施例により説明する。特に断わりのない限り「部」、「%」は重量基準である。
(評価方法)
<密着性>
JIS K−5400の碁盤目セロテープ(セロテープは登録商標である)剥離試験により、密着性を評価した。素地としてPC/ABS樹脂を用いているので、2mm角、100マスで評価した。残存したマスが100個であるものを○、100マス残存しているが欠けがあるものが10個以下の場合を△、その他を×として判定した。
<密着性>
JIS K−5400の碁盤目セロテープ(セロテープは登録商標である)剥離試験により、密着性を評価した。素地としてPC/ABS樹脂を用いているので、2mm角、100マスで評価した。残存したマスが100個であるものを○、100マス残存しているが欠けがあるものが10個以下の場合を△、その他を×として判定した。
(ラジカル重合性不飽和基を含有する(メタ)アクリル樹脂の製造方法)
<参考例1>
温度計、攪拌機、還流冷却器および窒素ガス導入管を備えた四つ口フラスコに、酢酸ブチルの950部を仕込んで80℃に昇温し、同温度に達したところで、アクリル酸ブチルの970部、メタクリル酸30部、2,2’−アゾビス(2−メチルブチロニトリル)の7部からなる混合物を4時間かけて滴下し、滴下終了後90℃に昇温し、10時間保持して反応を続行した。
反応液の温度を50℃に下げ、t−ブチルピロカテコールの0.2部を酢酸ブチルの20部に溶解した溶液を加え、さらにグリシジルメタクリレートの20部、ジメチルアミノエタノール3部を加えた後に、80℃まで昇温し、同温度で10時間反応を行う事で、ラジカル重合性不飽和基を含有する(メタ)アクリル樹脂(A1)の溶液を得た。
(成形方法)
<射出成形方法>
後述の方法で得た熱転写用フィルムを、東芝機械社製の射出成形機「EC75N−1.5Y」に設置した後、金型を閉めた。金型は、射出成形体の形状が、100(L)×100(W)×9(H)mm、コーナーR=10mm、立ち上がり部のR=5R、抜き勾配18.5°のトレー状となるものを使用した。
ヒーターで金型を50℃に温調し、帝人化成社製の射出樹脂「マルチロンTN−3715B」を、射出樹脂温265℃で射出した。金型内から射出成形体を取り外し、剥離性フィルムは剥離し、熱転写用フィルムの活性エネルギー線重合性樹脂組成物層と加飾層とが転写された射出成形体を得た。その後総照射量1000mJ/cm2(ピーク強度180mW/cm2)の紫外線照射を行なうことにより、加飾成型体を得た。
<真空成形同時貼り付け方法>
布施真空株式会社製「NGF−0709成形機」を使用し、熱成形を行った。
後述の方法で得た熱転写用フィルムの周囲を完全にクランプで固定した後、成形機の上下ボックスを閉じ、ボックス内をほぼ完全真空状態にした後、ヒーターとしてヘリウス社製中赤外線ヒーターを使用し前記熱転写用フィルムを上面より間接加熱した後に、被着体を乗せたテーブルを上昇させ、上ボックス中に0.2MPaの圧空を吹き込み、前記熱転写用フィルムを被着体に貼り付けて一体成形させた。
なお、ヒーターと樹脂シートSとの距離は250mm程度、被着体は縦80mm×横150mm×厚さ2mmの平板を使用した。
剥離性フィルムを剥離し、総照射量1000mJ/cm2(ピーク強度180mW/cm2)の紫外線照射を行なうことにより、加飾成型体を得た。
<実施例1 熱転写用フィルム(D1)の製造方法>
参考例1で得たラジカル重合性不飽和基を含有する(メタ)アクリル樹脂(A1)の溶液の不揮発分に対して、10重量%の光重合開始剤イルガキュア184(BASF製)を添加し、活性エネルギー線重合性樹脂組成物(B1)を調製した。
活性エネルギー線重合性樹脂組成物(B1)をロッドグラビアコーターを用い、東レフィルム加工社製のポリエチレンテレフタレート(PET)シート「セラピールHP2/TB(S)」(膜厚50μm)上に塗布し、100℃、1分間乾燥させることにより、乾燥後膜厚5μmの活性エネルギー線重合性樹脂組成物(B1)層を有するフィルム(C1)を得た。
フィルム(C1)に対し、DIC(株)製「XS−756IM系墨インキ」を用いグラビア印刷機にて活性エネルギー線重合性樹脂組成物(B1)層に直接ベタ印刷を付与し、さらにDIC(株)製「XS−756IM系インキ」に日本フィライト(株)製の発泡性樹脂微粒子「エクスパンセル461DU20」をインキ固形分に対し5重量%添加したインキにて文字柄を印刷し、熱転写用フィルム(D1)を得た。
<実施例2 熱転写用フィルム(D2)の製造方法>
DIC(株)製「XS−756IM系インキ」に日本フィライト(株)製の発泡性樹脂微粒子「エクスパンセル461DU20」をインキ固形分に対し5重量%添加したインキにて文字柄を印刷し、さらにDIC(株)製「XS−756IM系墨インキ」を用いベタ柄をグラビア印刷したOPPフィルム(東洋紡製パイレンP2002)(E1)を作製した。そして、上記(C1)と前記(E1)を、活性エネルギー線重合性樹脂組成物層とグラビア印刷層(「XS−756IM系墨インキ」のベタ柄)が相対するように、60℃でドライラミネートを行なった後、OPPフィルムを剥離することにより、熱転写用フィルム(D2)を得た。
DIC(株)製「XS−756IM系インキ」に日本フィライト(株)製の発泡性樹脂微粒子「エクスパンセル461DU20」をインキ固形分に対し5重量%添加したインキにて文字柄を印刷し、さらにDIC(株)製「XS−756IM系墨インキ」を用いベタ柄をグラビア印刷したOPPフィルム(東洋紡製パイレンP2002)(E1)を作製した。そして、上記(C1)と前記(E1)を、活性エネルギー線重合性樹脂組成物層とグラビア印刷層(「XS−756IM系墨インキ」のベタ柄)が相対するように、60℃でドライラミネートを行なった後、OPPフィルムを剥離することにより、熱転写用フィルム(D2)を得た。
<実施例3 熱転写用フィルム(D3)の製造方法>>
参考例1で得た重合性不飽和基を含有する(メタ)アクリル樹脂(A1)の溶液の不揮発分に対して、10重量%の光重合開始剤イルガキュア184(BASF製)を添加した後、前記(メタ)アクリル樹脂(A1)の水酸基に対し当量比36%になるように、ポリイソシアネート「バーノックDN−981」(DIC(株)社製)を添加し、活性エネルギー線重合性樹脂組成物(B2)の塗料を調製した。
前記組成物(B2)を、ロッドグラビアコーターを用い、東レフィルム加工社製のPETシート「セラピールHP2/TB(S)」(膜厚50μm)上に塗布し、100℃、1分間乾燥させることにより、乾燥後膜厚5μmの活性エネルギー線重合性樹脂組成物(B2)層を有するフィルム(C2)を得た。
フィルム(C2)に対し、DIC(株)製「XS−756IM系墨インキ」を用いグラビア印刷機にて活性エネルギー線重合性樹脂組成物(B2)層にベタ柄を付与し、さらにDIC(株)製「XS−756IM系インキ」に日本フィライト(株)製の発泡性樹脂微粒子「エクスパンセル461DU20」をインキ固形分に対し5重量%添加したインキにて文字柄を印刷し、熱転写用フィルム(D3)を得た。
<実施例4 ベタ印刷層(通常インキ)と文字印刷層(発泡性樹脂微粒子入りインキ)の印刷順を逆にした熱転写フィルムを使用した射出成形体の例>
上記フィルム(C1)に対し、DIC(株)製「XS−756IM系インキ」に日本フィライト(株)製の発泡性樹脂微粒子「エクスパンセル461DU20」をインキ固形分に対し5重量%添加したインキを用いグラビア印刷にて文字柄を印刷し、さらにDIC(株)製「XS−756IM系墨インキ」を用いてベタ柄を付与することにより、熱転写用フィルム(D4)を得た。
上記フィルム(C1)に対し、DIC(株)製「XS−756IM系インキ」に日本フィライト(株)製の発泡性樹脂微粒子「エクスパンセル461DU20」をインキ固形分に対し5重量%添加したインキを用いグラビア印刷にて文字柄を印刷し、さらにDIC(株)製「XS−756IM系墨インキ」を用いてベタ柄を付与することにより、熱転写用フィルム(D4)を得た。
(実施例5〜8 射出成形体の製造方法)
実施例1〜4で得られた熱転写用フィルム(D1)〜(D4)を、前記射出成形方法に従い、射出成形体(S1)〜(S4)を得た。得られた射出成形体(S1)〜(S4)は発泡性樹脂微粒子入りインキを印刷した部分でマット感を示した。結果を表1に示す。
実施例1〜4で得られた熱転写用フィルム(D1)〜(D4)を、前記射出成形方法に従い、射出成形体(S1)〜(S4)を得た。得られた射出成形体(S1)〜(S4)は発泡性樹脂微粒子入りインキを印刷した部分でマット感を示した。結果を表1に示す。
(実施例9 真空成形体の製造方法)
実施例2で得られた熱転写用フィルム(D2)を、前記真空成形同時貼り付け方法に従い、真空成形体(N1)を得た。得られた真空成形体(N1)は発泡性樹脂微粒子入りインキを印刷した部分でマット感を示した。結果を表1に示す。
実施例2で得られた熱転写用フィルム(D2)を、前記真空成形同時貼り付け方法に従い、真空成形体(N1)を得た。得られた真空成形体(N1)は発泡性樹脂微粒子入りインキを印刷した部分でマット感を示した。結果を表1に示す。
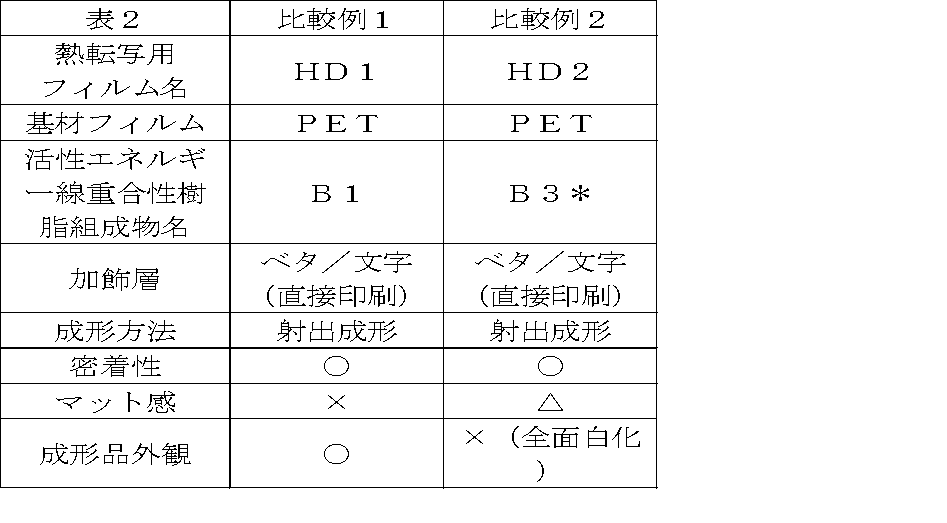
表1中*は、発泡性樹脂微粒子を含む層を示す。
<比較例1 発泡性樹脂微粒子入りインキ層を使用しない熱転写フィルムを使用した射出成形体の例)
上記フィルム(C1)に対し、DIC(株)製「XS−756IM系墨インキ」を用いグラビア印刷機にて活性エネルギー線重合性樹脂組成物(B1)層に直接ベタ柄を付与し、さらにDIC(株)製「XS−756IM系インキ」にて文字柄を印刷することにより、熱転写用フィルム(HD1)を得た。得られた熱転写用フィルム(HD1)を使用し、前記射出成形方法に従い、射出成形体(H1)を得た。得られた射出成形体(H1)は平滑な黒の表面を有していた。結果を表2に示す。
上記フィルム(C1)に対し、DIC(株)製「XS−756IM系墨インキ」を用いグラビア印刷機にて活性エネルギー線重合性樹脂組成物(B1)層に直接ベタ柄を付与し、さらにDIC(株)製「XS−756IM系インキ」にて文字柄を印刷することにより、熱転写用フィルム(HD1)を得た。得られた熱転写用フィルム(HD1)を使用し、前記射出成形方法に従い、射出成形体(H1)を得た。得られた射出成形体(H1)は平滑な黒の表面を有していた。結果を表2に示す。
<比較例2 活性エネルギー線重合性樹脂組成物層に発泡性樹脂微粒子を配合したフィルムを使用した射出成形体の例>
参考例1で得たラジカル重合性不飽和基を含有する(メタ)アクリル樹脂(A1)の溶液の固形分に対して、5重量%の日本フィライト(株)製の発泡性樹脂微粒子「エクスパンセル461DU20」及び10重量%の光重合開始剤イルガキュア184(BASF製)を添加し、活性エネルギー線重合性樹脂組成物(B3)を調製した。
活性エネルギー線重合性樹脂組成物(F1)をロッドグラビアコーターを用い、東レフィルム加工社製のポリエチレンテレフタレート(PET)シート「セラピールHP2/TB(S)」(膜厚50μm)上に塗布し、100℃、1分間乾燥させることにより、乾燥後膜厚5μmの活性エネルギー線重合性樹脂組成物(B3)層を有するフィルム(HC1)を得た。
フィルム(HC1)に対し、DIC(株)製「XS−756IM系墨インキ」を用いグラビア印刷機にて活性エネルギー線重合性樹脂組成物(B1)層に直接ベタ印刷を付与し、熱転写用フィルム(HD2)を得た。
得られた熱転写用フィルム(HD2)を使用し、前記射出成形方法に従い、絵柄を有する射出成形体(H2)を得た。得られた射出成形体(H2)は、活性エネルギー線重合性樹脂組成物層全体がマット化するものの、塗膜の白化が激しく加飾層が隠蔽されてしまった。これは、発泡性樹脂微粒子が気泡を含むために光拡散が起こったためと推定される。結果を表2に示す。
表2中*は、発泡性樹脂微粒子を含む層を示す。
この結果、実施例5〜9で得た加飾成形品は、発泡性樹脂微粒子入りインキを印刷した部分でマット感を示した。比較例1で得た加飾成形品は発泡性樹脂微粒子入りインキ層を使用していないため、マット感は得られなかった。また比較例2で得た加飾成形品は、活性エネルギー線重合性樹脂組成物層全体がマット化し、塗膜の白化が激しく加飾層が隠蔽されてしまった。
Claims (4)
- 剥離フィルム上に、活性エネルギー線硬化性樹脂組成物層と発泡性樹脂微粒子を含む層を有する加飾層とをこの順に積層した転写層を有することを特徴とする熱転写用フィルム。
- 前記転写層における活性エネルギー線硬化性樹脂組成物層が、ラジカル重合性不飽和基を含有する(メタ)アクリル樹脂を含有する請求項1に記載の熱転写用フィルム。
- 請求項1又は2に記載の熱転写用フィルムを射出成形用金型内に装着し射出成形する工程と、剥離フィルムを剥離する工程と、活性エネルギー線を照射して発泡性樹脂微粒子を発泡させる工程をこの順に有することを特徴とする加飾成形品。
- 請求項1又は2に記載の熱転写用フィルムを真空成形法により被転写基材に貼り付ける工程と、剥離フィルムを剥離する工程と、活性エネルギー線を照射して発泡性樹脂微粒子を発泡させる工程をこの順に有することを特徴とする加飾成形品。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011074912A JP2012206439A (ja) | 2011-03-30 | 2011-03-30 | 熱転写用フィルム、及び加飾成形品 |
| TW101110188A TW201309491A (zh) | 2011-03-30 | 2012-03-23 | 熱轉印用薄膜、裝飾成形品及其製造方法 |
| KR1020120031113A KR101384737B1 (ko) | 2011-03-30 | 2012-03-27 | 가식 성형품의 제조 방법 |
| CN2012100895506A CN102729680A (zh) | 2011-03-30 | 2012-03-29 | 热转印用膜和装饰成型品 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011074912A JP2012206439A (ja) | 2011-03-30 | 2011-03-30 | 熱転写用フィルム、及び加飾成形品 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012206439A true JP2012206439A (ja) | 2012-10-25 |
Family
ID=46986267
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011074912A Pending JP2012206439A (ja) | 2011-03-30 | 2011-03-30 | 熱転写用フィルム、及び加飾成形品 |
Country Status (4)
| Country | Link |
|---|---|
| JP (1) | JP2012206439A (ja) |
| KR (1) | KR101384737B1 (ja) |
| CN (1) | CN102729680A (ja) |
| TW (1) | TW201309491A (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2014231309A (ja) * | 2013-05-29 | 2014-12-11 | テイ・エス テック株式会社 | 車両用加飾部材及び車両用加飾部材の製造方法 |
| EP3804985A4 (en) * | 2018-05-28 | 2022-03-23 | Toppan Printing Co., Ltd. | DECORATIVE PAPER FOR RESIN IMPREGNATED DECORATIVE PANEL, RESIN IMPREGNATED DECORATIVE PAPER AND RESIN IMPREGNATED DECORATIVE PANEL |
| JP2023045792A (ja) * | 2021-09-22 | 2023-04-03 | 大日本印刷株式会社 | 加飾シート及び加飾成形品の製造方法 |
Families Citing this family (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| TW201509546A (zh) * | 2013-09-13 | 2015-03-16 | mei-hua Zhang | 自行車塗裝製程 |
| CN108136806B (zh) * | 2015-12-25 | 2020-01-07 | 大日本印刷株式会社 | 热转印片 |
| CN106085272A (zh) * | 2016-08-19 | 2016-11-09 | 上海谷奇数码科技有限公司 | 热发泡转移膜 |
| JP6851046B2 (ja) * | 2017-03-21 | 2021-03-31 | 豊田合成株式会社 | 熱転写シート、加飾製品の製造方法、及び加飾製品 |
| JP6658641B2 (ja) | 2017-03-23 | 2020-03-04 | カシオ計算機株式会社 | 熱膨張性シート及び立体画像の製造方法 |
| JP6982827B2 (ja) * | 2017-10-02 | 2021-12-17 | パナソニックIpマネジメント株式会社 | 木質化粧板の製造方法およびこの木質化粧板を用いたインサート成形品の製造方法 |
| JP6835040B2 (ja) * | 2018-06-19 | 2021-02-24 | カシオ計算機株式会社 | 樹脂成形シートの製造方法及び造形物の製造方法 |
| CN108909125A (zh) * | 2018-07-18 | 2018-11-30 | 苏州瑞高新材料有限公司 | 一种可作为模具使用的pvc表皮及其制备方法 |
| JP6879274B2 (ja) * | 2018-08-10 | 2021-06-02 | カシオ計算機株式会社 | 樹脂成形シート、樹脂成形シートの製造方法、造形物及び造形物の製造方法 |
| CN113348093B (zh) * | 2019-02-15 | 2022-10-14 | Dic株式会社 | 塑料容器的回收方法及应用于塑料容器的转印膜 |
| CN113784850B (zh) * | 2019-03-29 | 2022-11-25 | 大日本印刷株式会社 | 转印片及其制造方法、使用了该转印片的成型体 |
| CN113665263A (zh) * | 2021-09-10 | 2021-11-19 | 朱宏达 | 一种真空热转印花膜 |
| JP7274129B1 (ja) * | 2022-02-03 | 2023-05-16 | 大日本印刷株式会社 | 転写フィルム、並びに撥水・撥油性外装材及びその製造方法 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH01306299A (ja) * | 1988-06-03 | 1989-12-11 | Baruun Buero Kk | レリーフ状熱転写シート |
| JPH08108695A (ja) * | 1994-10-11 | 1996-04-30 | Dainippon Printing Co Ltd | 転写シート |
| JPH08269368A (ja) * | 1995-03-30 | 1996-10-15 | Minnesota Mining & Mfg Co <3M> | 塗膜複合体及び装飾シート |
| JPH1016499A (ja) * | 1996-06-27 | 1998-01-20 | Toppan Printing Co Ltd | 転写絵付け部材及びその製造方法 |
| JPH1148389A (ja) * | 1997-07-30 | 1999-02-23 | Dainippon Printing Co Ltd | 転写シート及びそれを用いた加飾品の製造方法 |
| JP2003094891A (ja) * | 2001-09-27 | 2003-04-03 | Japan Polymer-Ku Kk | 表面質感の特異な熱転写ラベルとその製造法 |
| JP2010047308A (ja) * | 2008-08-25 | 2010-03-04 | Toyo Seikan Kaisha Ltd | 発泡インキ印刷模様を設けた金属缶体 |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR840000840B1 (ko) * | 1982-09-22 | 1984-06-19 | 손상기 | 발포성전사지의 제조방법 |
| JPS6286030A (ja) * | 1985-10-09 | 1987-04-20 | Dainippon Printing Co Ltd | 凹凸化粧材の製造方法 |
| JPH0761109A (ja) * | 1993-08-23 | 1995-03-07 | Maron Kk | エンボス形成用転写シート |
| JP3983487B2 (ja) | 2001-03-14 | 2007-09-26 | アイカ工業株式会社 | 転写シート、その製造方法、および該転写シートを用いた化粧板の製造方法 |
| JP2003186403A (ja) * | 2001-12-21 | 2003-07-04 | Gunze Ltd | 飲料容器ラベル用発泡性熱収縮フイルムとラベル付き円筒飲料容器。 |
| JP3691030B2 (ja) * | 2002-07-01 | 2005-08-31 | 大日本インキ化学工業株式会社 | 水圧転写用フィルム及びそれを用いた水圧転写体の製造方法 |
| JP4758647B2 (ja) * | 2002-10-31 | 2011-08-31 | 共栄社化学株式会社 | 樹脂組成物、転写材及び成型品の製造方法 |
| CN100528558C (zh) * | 2003-09-30 | 2009-08-19 | 大日本印刷株式会社 | 装饰材料 |
| JP2007168079A (ja) * | 2005-12-19 | 2007-07-05 | Dainichiseika Color & Chem Mfg Co Ltd | 熱転写箔 |
| JP5155645B2 (ja) * | 2007-12-10 | 2013-03-06 | 日本写真印刷株式会社 | 耐箔バリ性に優れた転写材の製造方法と転写材 |
-
2011
- 2011-03-30 JP JP2011074912A patent/JP2012206439A/ja active Pending
-
2012
- 2012-03-23 TW TW101110188A patent/TW201309491A/zh unknown
- 2012-03-27 KR KR1020120031113A patent/KR101384737B1/ko not_active Expired - Fee Related
- 2012-03-29 CN CN2012100895506A patent/CN102729680A/zh active Pending
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH01306299A (ja) * | 1988-06-03 | 1989-12-11 | Baruun Buero Kk | レリーフ状熱転写シート |
| JPH08108695A (ja) * | 1994-10-11 | 1996-04-30 | Dainippon Printing Co Ltd | 転写シート |
| JPH08269368A (ja) * | 1995-03-30 | 1996-10-15 | Minnesota Mining & Mfg Co <3M> | 塗膜複合体及び装飾シート |
| JPH1016499A (ja) * | 1996-06-27 | 1998-01-20 | Toppan Printing Co Ltd | 転写絵付け部材及びその製造方法 |
| JPH1148389A (ja) * | 1997-07-30 | 1999-02-23 | Dainippon Printing Co Ltd | 転写シート及びそれを用いた加飾品の製造方法 |
| JP2003094891A (ja) * | 2001-09-27 | 2003-04-03 | Japan Polymer-Ku Kk | 表面質感の特異な熱転写ラベルとその製造法 |
| JP2010047308A (ja) * | 2008-08-25 | 2010-03-04 | Toyo Seikan Kaisha Ltd | 発泡インキ印刷模様を設けた金属缶体 |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2014231309A (ja) * | 2013-05-29 | 2014-12-11 | テイ・エス テック株式会社 | 車両用加飾部材及び車両用加飾部材の製造方法 |
| EP3804985A4 (en) * | 2018-05-28 | 2022-03-23 | Toppan Printing Co., Ltd. | DECORATIVE PAPER FOR RESIN IMPREGNATED DECORATIVE PANEL, RESIN IMPREGNATED DECORATIVE PAPER AND RESIN IMPREGNATED DECORATIVE PANEL |
| JP2023045792A (ja) * | 2021-09-22 | 2023-04-03 | 大日本印刷株式会社 | 加飾シート及び加飾成形品の製造方法 |
| JP7739889B2 (ja) | 2021-09-22 | 2025-09-17 | 大日本印刷株式会社 | 加飾成形品の製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| TW201309491A (zh) | 2013-03-01 |
| CN102729680A (zh) | 2012-10-17 |
| KR101384737B1 (ko) | 2014-04-14 |
| KR20120112106A (ko) | 2012-10-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101384737B1 (ko) | 가식 성형품의 제조 방법 | |
| JP4872140B2 (ja) | 熱転写用フィルム及びそれを用いた加飾成形品 | |
| US7514138B2 (en) | Hydraulic transfer film and method for producing hydraulic transfer body using the same | |
| JP5155645B2 (ja) | 耐箔バリ性に優れた転写材の製造方法と転写材 | |
| TWI435811B (zh) | 加飾成形品及其製法 | |
| JP5060648B1 (ja) | 転写シート及び転写シートの製造方法 | |
| JP6724722B2 (ja) | 加飾シート用保護フィルム、および保護フィルム付加飾シート | |
| JP5168939B2 (ja) | 水圧転写体の製造方法、及び水圧転写体 | |
| JP6331547B2 (ja) | 加飾シート、及び加飾樹脂成形品 | |
| JP2010228315A (ja) | 熱転写用フィルム及びその製造方法 | |
| JP5935271B2 (ja) | 熱転写用フィルム及びその製造方法 | |
| JP2688129B2 (ja) | 射出成形品の製造方法及び被覆用シート | |
| JP5381090B2 (ja) | 熱成形用積層シート及び加飾成形体 | |
| JP5521948B2 (ja) | 熱転写フィルム及びその製造方法 | |
| JP2014172278A (ja) | 熱転写用フィルム、その製造方法、及びそれを使用した加飾品の製造方法 | |
| JP2000102949A (ja) | 被覆成形品の製造方法 | |
| JP2014177062A (ja) | 加飾成形体の製造方法 | |
| JP2014159128A (ja) | 熱転写フィルムの製造方法、及びそれを使用した加飾品の製造方法 | |
| JP5935279B2 (ja) | 熱転写用フィルム及びその製造方法 | |
| JP2014223773A (ja) | 加飾成形体の製造方法及び射出成形体用金型 | |
| JP2013216065A (ja) | 凹凸状の模様を有するフィルムの製造方法、及び熱転写用フィルムの製造方法 | |
| JP5880955B2 (ja) | 熱転写用フィルム及びその製造方法 | |
| JP2015016635A (ja) | 射出成形同時転写用金型及び加飾成形体の製造方法 | |
| JPH04202335A (ja) | 光硬化性被覆用シート | |
| JP2007223203A (ja) | インサート成形体の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20140109 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20141215 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20141218 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20150416 |