JP3553722B2 - 生分解性不織布およびその製造方法 - Google Patents
生分解性不織布およびその製造方法 Download PDFInfo
- Publication number
- JP3553722B2 JP3553722B2 JP05111596A JP5111596A JP3553722B2 JP 3553722 B2 JP3553722 B2 JP 3553722B2 JP 05111596 A JP05111596 A JP 05111596A JP 5111596 A JP5111596 A JP 5111596A JP 3553722 B2 JP3553722 B2 JP 3553722B2
- Authority
- JP
- Japan
- Prior art keywords
- melting point
- point component
- fiber
- nonwoven fabric
- low
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 239000004745 nonwoven fabric Substances 0.000 title claims description 171
- 238000004519 manufacturing process Methods 0.000 title claims description 22
- 239000000835 fiber Substances 0.000 claims description 391
- 238000002844 melting Methods 0.000 claims description 384
- 230000008018 melting Effects 0.000 claims description 338
- 239000002131 composite material Substances 0.000 claims description 94
- ZMKVBUOZONDYBW-UHFFFAOYSA-N 1,6-dioxecane-2,5-dione Chemical compound O=C1CCC(=O)OCCCCO1 ZMKVBUOZONDYBW-UHFFFAOYSA-N 0.000 claims description 42
- 238000002425 crystallisation Methods 0.000 claims description 35
- 238000004049 embossing Methods 0.000 claims description 35
- 229920000642 polymer Polymers 0.000 claims description 32
- 229920000728 polyester Polymers 0.000 claims description 31
- 238000003466 welding Methods 0.000 claims description 29
- 229920003232 aliphatic polyester Polymers 0.000 claims description 25
- 230000004927 fusion Effects 0.000 claims description 23
- 239000002667 nucleating agent Substances 0.000 claims description 23
- -1 polybutylene succinate Polymers 0.000 claims description 22
- 238000000034 method Methods 0.000 claims description 21
- 238000003825 pressing Methods 0.000 claims description 20
- DJIHQRBJGCGSIR-UHFFFAOYSA-N 2-methylidene-1,3-dioxepane-4,7-dione Chemical compound C1(CCC(=O)OC(=C)O1)=O DJIHQRBJGCGSIR-UHFFFAOYSA-N 0.000 claims description 19
- 239000003484 crystal nucleating agent Substances 0.000 claims description 16
- 229920002961 polybutylene succinate Polymers 0.000 claims description 11
- 239000004631 polybutylene succinate Substances 0.000 claims description 11
- 238000007334 copolymerization reaction Methods 0.000 claims description 10
- 238000010030 laminating Methods 0.000 claims description 10
- 229920000742 Cotton Polymers 0.000 claims description 9
- AXKZIDYFAMKWSA-UHFFFAOYSA-N 1,6-dioxacyclododecane-7,12-dione Chemical compound O=C1CCCCC(=O)OCCCCO1 AXKZIDYFAMKWSA-UHFFFAOYSA-N 0.000 claims description 5
- AMCTYGGTIWUNMF-UHFFFAOYSA-N 1,6-dioxacyclohexadecane-7,16-dione Chemical compound O=C1CCCCCCCCC(=O)OCCCCO1 AMCTYGGTIWUNMF-UHFFFAOYSA-N 0.000 claims description 5
- GWEVSGVZZGPLCZ-UHFFFAOYSA-N Titan oxide Chemical compound O=[Ti]=O GWEVSGVZZGPLCZ-UHFFFAOYSA-N 0.000 claims description 5
- 238000007906 compression Methods 0.000 claims description 5
- 239000000454 talc Substances 0.000 claims description 5
- 229910052623 talc Inorganic materials 0.000 claims description 5
- OGIDPMRJRNCKJF-UHFFFAOYSA-N titanium oxide Inorganic materials [Ti]=O OGIDPMRJRNCKJF-UHFFFAOYSA-N 0.000 claims description 5
- 230000006835 compression Effects 0.000 claims description 4
- 238000003475 lamination Methods 0.000 claims description 4
- 240000008564 Boehmeria nivea Species 0.000 claims description 2
- 238000007796 conventional method Methods 0.000 claims description 2
- 239000000203 mixture Substances 0.000 claims description 2
- 125000001931 aliphatic group Chemical group 0.000 claims 1
- 230000000717 retained effect Effects 0.000 claims 1
- 238000001816 cooling Methods 0.000 description 119
- 230000008025 crystallization Effects 0.000 description 29
- 238000007731 hot pressing Methods 0.000 description 26
- 230000000704 physical effect Effects 0.000 description 19
- 238000009987 spinning Methods 0.000 description 19
- 238000012545 processing Methods 0.000 description 17
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 15
- 238000006065 biodegradation reaction Methods 0.000 description 13
- 239000000463 material Substances 0.000 description 10
- 229920001577 copolymer Polymers 0.000 description 9
- 230000001976 improved effect Effects 0.000 description 9
- 239000000843 powder Substances 0.000 description 9
- 238000010521 absorption reaction Methods 0.000 description 8
- 230000000052 comparative effect Effects 0.000 description 8
- 239000000470 constituent Substances 0.000 description 8
- 239000002994 raw material Substances 0.000 description 8
- 230000007423 decrease Effects 0.000 description 7
- 230000000694 effects Effects 0.000 description 7
- 238000003892 spreading Methods 0.000 description 7
- JVTAAEKCZFNVCJ-REOHCLBHSA-N L-lactic acid Chemical compound C[C@H](O)C(O)=O JVTAAEKCZFNVCJ-REOHCLBHSA-N 0.000 description 6
- 239000004594 Masterbatch (MB) Substances 0.000 description 6
- 238000002074 melt spinning Methods 0.000 description 5
- 229910052751 metal Inorganic materials 0.000 description 5
- 239000002184 metal Substances 0.000 description 5
- 239000002245 particle Substances 0.000 description 5
- 229920001169 thermoplastic Polymers 0.000 description 5
- 239000000155 melt Substances 0.000 description 4
- 239000000853 adhesive Substances 0.000 description 3
- 230000001070 adhesive effect Effects 0.000 description 3
- 238000010586 diagram Methods 0.000 description 3
- BXKDSDJJOVIHMX-UHFFFAOYSA-N edrophonium chloride Chemical compound [Cl-].CC[N+](C)(C)C1=CC=CC(O)=C1 BXKDSDJJOVIHMX-UHFFFAOYSA-N 0.000 description 3
- 230000001771 impaired effect Effects 0.000 description 3
- 238000005259 measurement Methods 0.000 description 3
- 230000002093 peripheral effect Effects 0.000 description 3
- VTYYLEPIZMXCLO-UHFFFAOYSA-L Calcium carbonate Chemical compound [Ca+2].[O-]C([O-])=O VTYYLEPIZMXCLO-UHFFFAOYSA-L 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 2
- 229920002988 biodegradable polymer Polymers 0.000 description 2
- 239000004621 biodegradable polymer Substances 0.000 description 2
- 230000015572 biosynthetic process Effects 0.000 description 2
- 238000004061 bleaching Methods 0.000 description 2
- 238000012999 compression bending Methods 0.000 description 2
- 239000004744 fabric Substances 0.000 description 2
- 239000012770 industrial material Substances 0.000 description 2
- 230000010354 integration Effects 0.000 description 2
- 229920000747 poly(lactic acid) Polymers 0.000 description 2
- 229920001610 polycaprolactone Polymers 0.000 description 2
- 239000004626 polylactic acid Substances 0.000 description 2
- 238000006116 polymerization reaction Methods 0.000 description 2
- PAPBSGBWRJIAAV-UHFFFAOYSA-N ε-Caprolactone Chemical compound O=C1CCCCCO1 PAPBSGBWRJIAAV-UHFFFAOYSA-N 0.000 description 2
- HPMGFDVTYHWBAG-UHFFFAOYSA-N 3-hydroxyhexanoic acid Chemical compound CCCC(O)CC(O)=O HPMGFDVTYHWBAG-UHFFFAOYSA-N 0.000 description 1
- NDPLAKGOSZHTPH-UHFFFAOYSA-N 3-hydroxyoctanoic acid Chemical compound CCCCCC(O)CC(O)=O NDPLAKGOSZHTPH-UHFFFAOYSA-N 0.000 description 1
- ALRHLSYJTWAHJZ-UHFFFAOYSA-M 3-hydroxypropionate Chemical compound OCCC([O-])=O ALRHLSYJTWAHJZ-UHFFFAOYSA-M 0.000 description 1
- 229910052582 BN Inorganic materials 0.000 description 1
- PZNSFCLAULLKQX-UHFFFAOYSA-N Boron nitride Chemical compound N#B PZNSFCLAULLKQX-UHFFFAOYSA-N 0.000 description 1
- 244000025254 Cannabis sativa Species 0.000 description 1
- 235000012766 Cannabis sativa ssp. sativa var. sativa Nutrition 0.000 description 1
- 235000012765 Cannabis sativa ssp. sativa var. spontanea Nutrition 0.000 description 1
- 229920002101 Chitin Polymers 0.000 description 1
- 229920001634 Copolyester Polymers 0.000 description 1
- OFOBLEOULBTSOW-UHFFFAOYSA-N Malonic acid Chemical compound OC(=O)CC(O)=O OFOBLEOULBTSOW-UHFFFAOYSA-N 0.000 description 1
- MUBZPKHOEPUJKR-UHFFFAOYSA-N Oxalic acid Chemical compound OC(=O)C(O)=O MUBZPKHOEPUJKR-UHFFFAOYSA-N 0.000 description 1
- 229920000954 Polyglycolide Polymers 0.000 description 1
- 229920000297 Rayon Polymers 0.000 description 1
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 1
- GTDPSWPPOUPBNX-UHFFFAOYSA-N ac1mqpva Chemical compound CC12C(=O)OC(=O)C1(C)C1(C)C2(C)C(=O)OC1=O GTDPSWPPOUPBNX-UHFFFAOYSA-N 0.000 description 1
- 239000000654 additive Substances 0.000 description 1
- 239000000783 alginic acid Substances 0.000 description 1
- 229920000615 alginic acid Polymers 0.000 description 1
- 229960001126 alginic acid Drugs 0.000 description 1
- 235000010443 alginic acid Nutrition 0.000 description 1
- 150000004781 alginic acids Chemical class 0.000 description 1
- 229940061720 alpha hydroxy acid Drugs 0.000 description 1
- 150000001280 alpha hydroxy acids Chemical class 0.000 description 1
- 239000003963 antioxidant agent Substances 0.000 description 1
- 230000003078 antioxidant effect Effects 0.000 description 1
- 238000013459 approach Methods 0.000 description 1
- VEZXCJBBBCKRPI-UHFFFAOYSA-N beta-propiolactone Chemical compound O=C1CCO1 VEZXCJBBBCKRPI-UHFFFAOYSA-N 0.000 description 1
- 229910000019 calcium carbonate Inorganic materials 0.000 description 1
- 235000009120 camo Nutrition 0.000 description 1
- 235000005607 chanvre indien Nutrition 0.000 description 1
- 239000003795 chemical substances by application Substances 0.000 description 1
- 238000009264 composting Methods 0.000 description 1
- 238000013329 compounding Methods 0.000 description 1
- 238000009833 condensation Methods 0.000 description 1
- 230000005494 condensation Effects 0.000 description 1
- 238000010924 continuous production Methods 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 238000000354 decomposition reaction Methods 0.000 description 1
- 229920006237 degradable polymer Polymers 0.000 description 1
- 230000032798 delamination Effects 0.000 description 1
- 238000005137 deposition process Methods 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 125000005442 diisocyanate group Chemical group 0.000 description 1
- 150000002009 diols Chemical class 0.000 description 1
- 230000001747 exhibiting effect Effects 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 239000003337 fertilizer Substances 0.000 description 1
- 238000007499 fusion processing Methods 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 239000011487 hemp Substances 0.000 description 1
- 238000003898 horticulture Methods 0.000 description 1
- 239000004611 light stabiliser Substances 0.000 description 1
- 239000000395 magnesium oxide Substances 0.000 description 1
- CPLXHLVBOLITMK-UHFFFAOYSA-N magnesium oxide Inorganic materials [Mg]=O CPLXHLVBOLITMK-UHFFFAOYSA-N 0.000 description 1
- AXZKOIWUVFPNLO-UHFFFAOYSA-N magnesium;oxygen(2-) Chemical compound [O-2].[Mg+2] AXZKOIWUVFPNLO-UHFFFAOYSA-N 0.000 description 1
- 239000006224 matting agent Substances 0.000 description 1
- 239000005022 packaging material Substances 0.000 description 1
- 239000000049 pigment Substances 0.000 description 1
- 229920001432 poly(L-lactide) Polymers 0.000 description 1
- 229920000070 poly-3-hydroxybutyrate Polymers 0.000 description 1
- 229920002791 poly-4-hydroxybutyrate Polymers 0.000 description 1
- 239000004632 polycaprolactone Substances 0.000 description 1
- 229920000921 polyethylene adipate Polymers 0.000 description 1
- 239000004633 polyglycolic acid Substances 0.000 description 1
- 230000001737 promoting effect Effects 0.000 description 1
- 229960000380 propiolactone Drugs 0.000 description 1
- 239000002964 rayon Substances 0.000 description 1
- 238000007670 refining Methods 0.000 description 1
- 230000000630 rising effect Effects 0.000 description 1
- 239000000741 silica gel Substances 0.000 description 1
- 229910002027 silica gel Inorganic materials 0.000 description 1
- 239000002689 soil Substances 0.000 description 1
- 238000007711 solidification Methods 0.000 description 1
- 230000008023 solidification Effects 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 230000008093 supporting effect Effects 0.000 description 1
- 125000006158 tetracarboxylic acid group Chemical group 0.000 description 1
- 230000003685 thermal hair damage Effects 0.000 description 1
- 239000004416 thermosoftening plastic Substances 0.000 description 1
- 239000002699 waste material Substances 0.000 description 1
- 238000005303 weighing Methods 0.000 description 1
- 210000002268 wool Anatomy 0.000 description 1
Images


Landscapes
- Artificial Filaments (AREA)
- Spinning Methods And Devices For Manufacturing Artificial Fibers (AREA)
- Laminated Bodies (AREA)
- Polyesters Or Polycarbonates (AREA)
- Biological Depolymerization Polymers (AREA)
- Multicomponent Fibers (AREA)
- Nonwoven Fabrics (AREA)
- Cleaning Implements For Floors, Carpets, Furniture, Walls, And The Like (AREA)
- Absorbent Articles And Supports Therefor (AREA)
Description
【発明の属する技術分野】
本発明は、医療・衛生材料、生活資材あるいは一般産業資材など、幅広い用途に用いられる生分解性不織布およびその製造方法に関するものである。
【0002】
【従来の技術】
生分解性不織布としては、例えば、コットン、麻、羊毛、レーヨン、キチン、アルギン酸等のような天然繊維由来の生分解性不織布が知られている。しかし、これらの生分解性不織布は一般的に親水性であり、優れた吸水性を有するものであるが、反面、これらの不織布は湿潤環境下での強力や寸法安定性の低下が著しく、一部の用途への展開には限界があった。さらに、これらの不織布は非熱可塑性であることから、熱成形性を有さず加工性に劣るものであった。
【0003】
これらの問題を解決する生分解性不織布としては、特開平5−93318号公報または特開平5−195407号公報に生分解性を有する熱可塑性重合体を用いた不織布が開示されている。しかし、これらにおいては、紡出糸条の冷却性および可紡性に劣るためスパンボンド法による製造は困難であり、しかも全融タイプとなるので得られた不織布の機械的特性および柔軟性に劣るものであった。これは、一般的に生分解性を有する重合体の融点および結晶化温度が低く、しかも結晶化速度が遅いことに起因する。すなわち、溶融紡出後の冷却、牽引細化、捕集、堆積工程において、糸条間で密着が発生するために充分な開繊を行なうことができないため、得られる不織布の地合いを損なうこととなり、また生分解速度の制御も困難である等の問題を生じることとなる。
【0004】
また、従来の、一成分のみから構成される単一型、単一中空型等の繊維横断面をもつ長繊維は、スパンボンド法による不織布の製造に際し、融点および結晶化温度の比較的高い生分解性を有する重合体を用いて紡出糸条の冷却性および開繊性を重視すると、得られる不織布の生分解性能に劣ることとなる。逆に、生分解性能を重視し融点および結晶化温度の比較的低い生分解性を有する重合体を用いると、紡出糸条の冷却性および開繊性が劣ることとなる。しかも、従来の方法では、生分解性能の制御は、適用する重合体の種類および繊度、複合比および繊維の配向度などを変更することにより幾分かは可能ではあるが、微妙な制御は不可能であった。
【0005】
さらに、前述のような生分解性熱可塑性重合体を用いた長繊維単独で形成された不織布は、機械的特性には優れるものの、吸湿性、吸水性に劣り、用途が限定されるものであった。これを改善する方法としては、吸水性に優れる天然繊維等を積層することが考えられるが、生分解性熱可塑性重合体からなる長繊維不織ウエブと天然繊維からなる不織ウエブとを積層して部分熱融着を施す場合に、従来適用されているエンボスロールを用いた熱圧接装置によると、両ウエブ間の接着力が弱く、得られる積層不織布は到底使用に耐えるものではなかった。
【0006】
【発明が解決しようとする課題】
本発明は、このような問題を解決するもので、生分解性能が制御可能であるとともに不織布の地合いおよび機械的特性、紡出糸条の冷却性および可紡性に優れ、かつ熱接着機能を有し、さらに必要に応じて吸水性をも発揮しうる生分解性不織布およびこれらの製造方法を提供しようとするものである。
【0007】
【課題を解決するための手段】
この課題を解決するため本発明は、以下の構成を要旨とするものである。
(1)複合長繊維からなる長繊維不織ウエブが部分的に熱圧接されて所定の形態が保持されてなる不織布であって、前記複合長繊維が生分解性を有する第1の脂肪族ポリエステルからなる高融点成分とこの高融点成分よりも融点の低い生分解性を有する第2の脂肪族ポリエステルからなる低融点成分とから形成されるとともに牽引速度2000m/分以上で牽引細化された多葉型複合長繊維であり、この多葉型複合長繊維の繊維横断面において、低融点成分が芯部を形成し、高融点成分が前記低融点成分の円周方向に独立した突起部を複数形成し、しかも低融点成分は高融点成分によって分断されることなく連続しており、かつ、多葉型複合長繊維を形成する高融点成分および低融点成分はともに繊維軸方向に連続するとともに繊維表面において交互に露出してなることを特徴とする生分解性不織布。
【0008】
(2)複合長繊維からなる長繊維不織ウエブと天然繊維からなる天然繊維不織ウエブとが積層され部分的な圧接により一体化され、前記複合長繊維が生分解性を有する第1の脂肪族ポリエステルからなる高融点成分とこの高融点成分よりも融点の低い生分解性を有する第2の脂肪族ポリエステルからなる低融点成分とから形成されるとともに牽引速度2000m/分以上で牽引細化された多葉型複合長繊維であり、この多葉型複合長繊維の繊維横断面において、低融点成分が芯部を形成し、高融点成分が前記低融点成分の円周方向に独立した突起部を複数形成し、しかも低融点成分は高融点成分によって分断されることなく連続しており、かつ、多葉型複合長繊維を形成する高融点成分および低融点成分はともに繊維軸方向に連続するとともに繊維表面において交互に露出してなることを特徴とする生分解性不織布。
【0009】
(3)複合長繊維からなる長繊維不織ウエブが部分的に熱圧接されて所定の形態が保持されてなる不織布の製造方法であって、前記複合長繊維を生分解性を有する第1の脂肪族ポリエステルからなる高融点成分とこの高融点成分よりも融点の低い生分解性を有する第2の脂肪族ポリエステルからなる低融点成分とを用いて形成し、繊維横断面において低融点成分が芯部を形成し、繊維横断面において高融点成分が前記低融点成分の円周方向に独立した突起部を複数形成し、しかも繊維横断面において前記低融点成分は高融点成分によって分断されることなく連続しており、高融点成分および低融点成分がともに繊維軸方向に連続するとともに繊維表面において交互に露出するような多葉型複合長繊維を溶融紡糸し、この多葉型複合長繊維を牽引速度2000m/分以上で牽引細化した後、長繊維不織ウエブとなし、この長繊維不織ウエブを熱圧接装置により部分的に熱圧接させることを特徴とする生分解性不織布の製造方法。
【0010】
(4)複合長繊維からなる長繊維不織ウエブと天然繊維からなる天然繊維不織ウエブとを積層して部分的に圧接することにより一体化し、前記複合長繊維を生分解性を有する第1の脂肪族ポリエステルからなる高融点成分とこの高融点成分よりも融点の低い生分解性を有する第2の脂肪族ポリエステルからなる低融点成分とを用いて形成し、繊維横断面において低融点成分が芯部を形成し、繊維横断面において高融点成分が前記低融点成分の円周方向に独立した突起部を複数形成し、しかも繊維横断面において前記低融点成分は高融点成分によって分断されることなく連続しており、高融点成分および低融点成分がともに繊維軸方向に連続するとともに繊維表面において交互に露出するような多葉型複合長繊維を溶融紡糸し、この多葉型複合長繊維を牽引速度2000m/分以上で牽引細化した後、長繊維不織ウエブとなし、この長繊維不織ウエブに常法にて別途作成した天然繊維の不織ウエブを積層した後に、超音波融着処理を施して両不織ウエブを部分的に融着させ一体化することを特徴とする生分解性不織布の製造方法。
【0011】
本発明は以上の構成により、長繊維の繊維横断面において、生分解性能には劣るが冷却性および開繊性に優れる高融点成分を細分化し繊維外周部に位置させ、冷却性および開繊性には劣るが生分解性能に優れる低融点成分を中央部に位置させることにより、冷却性、開繊性および生分解性能のいずれにも優れる不織布を得るものである。
【0012】
また、本発明の生分解性不織布のうち、長繊維不織ウエブと天然繊維不織ウエブとを積層した積層不織布は、天然繊維によって吸水性を発揮させるとともに、湿潤時の機械的強力に劣るという天然繊維の特性を長繊維不織ウエブによって補強するものである。しかも、長繊維不織ウエブは脂肪族ポリエステル系重合体から構成され、天然繊維不織ウエブはコットン等の分解性素材から構成されるため、本発明の積層不織布の構成素材は全て自然環境下で分解し得るものである。
【0013】
【発明の実施の形態】
まず、本発明の生分解性不織布のうち、長繊維不織ウエブが部分的に熱圧接されて所定の形態を保持してなる長繊維不織布について説明する。
【0014】
本発明に適用される長繊維は、生分解性を有する脂肪族ポリエステル2成分により形成される。すなわち、本発明に適用される長繊維は、高融点成分の脂肪族ポリエステルと低融点成分の脂肪族ポリエステルとで構成された複合長繊維である。一般に、高融点成分は、紡出糸条の冷却性および開繊性には優れるものの、結晶化度が高いため生分解性能には劣り、逆に、低融点成分は、紡出糸条の冷却性および開繊性には劣るものの、結晶化度が低いため生分解性能には優れる。例えば、繊維横断面が高融点成分単相の場合には、製糸性および不織布化には優れるものの、目標とする生分解性能を得ることができない。一方、繊維横断面が低融点成分単相の場合には、紡出糸条の冷却性に劣り不織布すら得ることができない。本発明によれば、長繊維の繊維横断面において、生分解性能には劣るが冷却性および開繊性に優れる高融点成分を細分化し繊維外周部に位置させ、冷却性および開繊性には劣るが生分解性能に優れる低融点成分を中央部に位置させることにより、冷却性、開繊性および生分解性能のいずれにも優れる不織布を得ることができるのである。
【0015】
従って、本発明における長繊維では、高融点成分と低融点成分との融点差を5℃以上とすることが好ましく、さらに好ましくは10℃以上とするのが良い。高融点成分と低融点成分との融点差が5℃未満であると、繊維横断面が単相の場合のような全融タイプに近づくため、次工程における不織布の部分熱圧接において低融点成分のみならず高融点成分であっても熱的なダメージを生じることとなり、得られる不織布は機械的特性と柔軟性とを伴せ持つことができないものとなる。
【0016】
本発明における多葉型複合長繊維を形成する脂肪族ポリエステルとしては、例えば、ポリグリコール酸やポリ乳酸のようなポリ(α−ヒドロキシ酸)、または、ポリ(ε−カプロラクトン)、ポリ(β−プロピオラクトン)のようなポリ(ω−ヒドロキシアルカノエート)またはこれらを構成する繰り返し単位要素による共重合体が、さらに、ポリ−3−ヒドロキシプロピオネート、ポリ−3−ヒドロキシブチレート、ポリ−3−ヒドロキシカプロエート、ポリ−3−ヒドロキシヘプタノエート、ポリ−3−ヒドロキシオクタノエートのようなポリ(β−ヒドロキシアルカノエート)およびこれらを構成する繰り返し単位要素とポリ−3−ヒドロキシバリレートやポリ−4−ヒドロキシブチレートを構成する繰り返し単位要素との共重合体が挙げられる。また、ジオールとジカルボン酸の縮重合体からなるものとして、例えば、ポリエチレンオキサレート、ポリエチレンサクシネート、ポリエチレンアジペート、ポリエチレンアゼテート、ポリブチレンオキサレート、ポリブチレンサクシネート、ポリブチレンアジペート、ポリブチレンセバケート、ポリヘキサメチレンセバケート、ポリネオペンチルオキサレートまたはこれらを構成する繰り返し単位要素による共重合体が挙げられる。以上の脂肪族ポリエステルのなかでは、ポリ乳酸またはポリエチレンサクシネートまたはポリブチレンサクシネートまたはポリブチレンアジペートまたはポリブチレンセバケートまたはこれらを構成する繰り返し単位要素による共重合体が、製糸性および生分解性能に優れるなどの理由により、好適に用いられる。
【0017】
さらに、前記脂肪族ポリエステルのなかでは、ブチレンサクシネートを主繰り返し単位とする共重合ポリエステルが特に好適であるが、このとき、ブチレンサクシネートの共重合量比は、高融点成分としては80モル%以上、低融点成分としては70〜90モル%であることが好ましい。ブチレンサクシネートの共重合量比が低すぎると、生分解性能には優れるものの、紡出糸条の冷却性および開繊性に劣り、目的とする長繊維ひいては不織布が得られないこととなる。逆に、ブチレンサクシネートの共重合量比が高すぎると、冷却性および開繊性には優れるものの、生分解性能に劣り本発明の目的とするものではない。
【0018】
本発明で適用する重合体のメルトフロレート値(以降、MFR値と記す)は、高融点成分および低融点成分のMFR値が1〜100g/10分であることが好まく、さらには、高融点成分が15〜50g/10分であり、低融点成分が20〜70g/10分であることが好ましい。但し、本発明におけるMFR値は、ASTM−D−1238(E)記載の方法に準じて測定したものである。高融点成分のMFR値が15g/10分未満および/または低融点成分のMFR値が20g/10分未満であると、あまりにも高粘度であるため、紡出糸条の細化がスムーズでなく操業性を損なう結果となり、しかも得られる繊維は太繊度で均斉度に劣るものとなる。逆に、高融点成分のMFR値が50g/10分および/または低融点成分のMFR値が70g/10分を超えると、あまりにも低粘度であるため、複合断面が不安定となるばかりか、紡糸工程において糸切れが発生し操業性を損なうとともに、得られる不織布の機械的特性が劣る結果となる。これらの理由により、高融点成分のMFR値は12〜45g/10分、低融点成分のMFR値は18〜65g/10分であることがさらに好適である。
【0019】
また、高融点成分の粘度は低融点成分の粘度より高い方が好ましい。一般に、熱可塑性重合体の複合紡糸において得られる繊維横断面は、低粘度成分が高粘度成分を被覆しようとする力が働く。つまり、本発明においては、高融点成分を高粘度にすることにより、円周方向における高融点成分は独立させやすく、さらには異形度を上げるのにも好適となる。
【0020】
本発明において、高融点成分および低融点成分に適用される脂肪族ポリエステルは、数平均分子量が約20,000以上、好ましくは40,000以上、さらに好ましくは60,000以上のものが、製糸性および得られる糸条の特性の点で良い。また、重合度を高めるために少量のジイソシアネートやテトラカルボン酸二無水物などで鎖延長したものでも良い。
【0021】
本発明において適用される長繊維においては、その構成成分のうちの少なくとも低融点成分中に結晶核剤が添加されていることが好ましい。結晶核剤を添加することにより、溶融紡出後に固化しにくい結晶性の低い重合体であっても、紡出糸条間に密着が発生するのを防止することができる。また、結晶核剤は、重合工程あるいは溶融工程で添加するが、その際、得られる糸の機械的性能および均斉度を向上させるため、できる限り均一分散させておくことが好ましい。
【0022】
結晶核剤としては、粉末状の無機物で、かつ溶融液に溶解したりするものでなければ特に制限をうけないが、タルク、炭酸カルシウム、酸化チタン、窒化ホウ素、シリカゲル、酸化マグネシウムなどが通常用いられ、これらの中でも特に、タルクまたは酸化チタンまたはこれらの混合物が好適に用いられる。
【0023】
結晶核剤としての無機粉末の平均粒径は5μm以下であるのが好ましい。平均粒径が5μmを超えると、繊度のより細かな繊維が得られにくくなる傾向が生じたり、あるいは吐出孔を複数備えている紡糸口金内の濾過フィルターに目詰まりが発生しやすくなり、紡糸操業性が低下する傾向が生じる。これら理由により、結晶核剤としての無機粉末の平均粒径は5μm以下、好ましくは4μm以下、さらに好ましくは3μm以下が良い。
【0024】
結晶核剤としての無機粉末の嵩比容は、2〜10cc/gであるのが好ましく、3〜8cc/gであるのがより好ましい。なお、嵩比容は、単位重量当りの無機粉末の体積のことである。嵩比容が大きくなればなるほど、無機粉末の表面積が大きくなり、結晶核剤としての効果を増大させることになる。無機粉末の嵩比容が2cc/g未満であると、結晶核剤としての効果が低減し、そのために結晶核剤の添加量(重合体中への含有量)を多くしなければならず、得られる長繊維ひいては不織布の機械的強度は低下する。また、嵩比容が10cc/gを超える無機粉末の製造は困難であり、このような無機粉末を得ようとすると、無機粉末のコストが高騰し、ひいては得られる長繊維のコストも高騰する結果となる。
【0025】
また、結晶核剤は、高融点成分中への結晶核剤の添加量をQA (重量%)とし、低融点成分中への結晶核剤の添加量をQB (重量%)としたときに、(1)式および(2)式を満足するように添加されていることが好ましい。
[(ΔTA +ΔTB)/100]−2 /3 ≦QA +QB ≦[(ΔTA +ΔTB)/100]+4…(1)
QA ≦QB …(2)
但し、ΔTA =高融点成分の融点−高融点成分の結晶化温度≧35
ΔTB =低融点成分の融点−低融点成分の結晶化温度≧35
結晶核剤の全添加量QA +QB (重量%)が(1)式で定義された上限を超えると、紡出糸条の冷却効果は高いものの、製糸性が低下するとともに得られた長繊維ひいては不織布の機械的性能が劣り好ましくない。逆に、結晶核剤の全添加量QA +QB (重量%)が(1)式で定義された下限より低くなると、紡出糸条の冷却性が低下して紡出糸条間に密着が発生し、目標とする不織布を得ることが困難となる。また、高融点成分中への結晶核剤の添加量QA (重量%)が、低融点成分中への結晶核剤の添加量QB (重量%)よりも多くなると、高融点成分の冷却性はさらに向上するが、低融点成分の冷却性が低くなり、これによって紡出糸条間に密着が発生しやすくなるため好ましくない。
【0026】
ところで、(1)式において、ΔTは各成分の融点と結晶化温度との差であるが、製糸工程においては、このΔTが小さいほうが紡出糸条の冷却性は向上する。本発明の重合体において、ΔTは通常35以上と大きくなるが、結晶核剤を添加することにより効果的に紡出糸条の冷却を促進することができるのである。
【0027】
なお、本発明においては高融点成分または低融点成分に、あるいは両成分ともに、必要に応じて、例えば艶消し剤、顔料、光安定剤、耐候剤、酸化防止剤などの各種添加剤を本発明の効果を損なわない範囲内で添加することができる。
【0028】
次に、本発明に適用される複合長繊維の繊維横断面形状について説明する。
本発明の多葉型複合断面においては、低融点成分が芯部を形成し、高融点成分が前記低融点成分の円周方向に独立した突起部を複数形成し、しかも前記低融点成分は高融点成分によって分断されることなく連続しており、高融点成分および低融点成分はともに繊維軸方向に連続するとともに繊維表面において交互に露出していることが必要である。さらに詳しくは、高融点成分が芯部を形成する低融点成分の円周方向に個々に独立した突起部を複数形成していること、すなわち低融点成分が高融点成分によって分断されることなく連続していることは、優れた生分解性能を維持させるのに必要である。また、高融点成分および低融点成分のいずれもが繊維軸方向に連続することは、繊維横断面の安定性、製糸性および繊維の機械的特性を向上させるために必要である。さらに、高融点成分および低融点成分が繊維表面において交互に露出していることは、紡出糸条の冷却性、開繊性の向上および生分解性能の促進、制御のために必要である。
【0029】
このような繊維横断面形状を有する長繊維を適用することにより、たとえば低融点成分が冷却性および開繊性に劣る重合体であっても、突起部に配設する高融点成分により糸条間の凝集が防止され紡出糸条の冷却性および開繊性を向上させることができる。また、高融点成分が生分解性能に劣る重合体であっても、芯部に配設された低融点成分の生分解性能が優れるため、経時的に高融点成分が小片として取り残される状態となり、この小片の繊度が極めて細いことから、不織布としての生分解性能には優れる結果となるのである。
【0030】
本発明に適用される複合長繊維の繊維横断面において、高融点成分の突起部数は4〜10であることが好ましい。高融点成分の突起部数が4未満であると、紡出糸条の冷却性、開繊性および生分解性能に劣ることとなる。すなわち、本発明においては高融点成分の円周方向に占める割合が大きいほど、紡出糸条の冷却性および開繊性には優れる結果となるが、突起部数が4未満であると、低融点成分の円周占有率が大きくなり冷却性および開繊性に劣ることとなる。これを回避するために高融点成分の複合比を上げると、個々に独立した高融点成分のセグメント繊度、すなわち繊維横断面において高融点成分が占める最小構成単位部分の繊度が大きくなるのであるから、必然的に不織布の生分解性能には劣ることとなる。逆に、高融点成分の突起部数が10を超えると、高融点成分の各セグメントを個々に独立させることが困難となり好ましくない。これらの理由により、高融点成分の突起部数は、さらに好ましくは、5〜10が良い。
【0031】
また、本発明に適用される複合長繊維の繊維横断面における高融点成分/低融点成分の周長比、すなわち繊維横断面の外周において各成分の占める周長合計の比は、高融点成分/低融点成分が90/10〜40/60であることが好ましい。たとえば、繊維横断面の外周における高融点成分の円周占有率が大きくなると、それにつれて突起部分が大きくなり、ウエブを熱圧接する際の低融点成分の円周占有率が小さすぎるため圧接されにくく機械的性能に劣る不織布しか得られないこととなる。しかも、個々に独立した高融点成分のセグメント繊度も大きくなることから、不織布の生分解性能も低下する傾向になる。逆に、繊維横断面の外周における低融点成分の円周占有率が大きくなると、紡出糸条が冷却性されにくくなり、延伸・開繊工程において融着を生じやすくなる。
【0032】
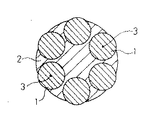
本発明に適用される複合長繊維の繊維横断面において、個々に独立した高融点成分のセグメントの配設形態は、前記の繊維横断面形状を満足するものであれば制限はないが、高融点成分の各セグメントが繊維横断面の外周上に各々等間隔に位置していることが好ましい。高融点成分の各セグメントが繊維横断面の外周上に各々片寄りをもって位置する場合においては、紡糸工程において紡出糸条がニーリングを発生するとともに、ウエブを熱圧接する際に繊維同士が絡合しにくく、高融点成分と低融点成分との接着点が均一に付与できず、不織布の強力にムラが生じやすくなる。さらに、高融点成分の各セグメントは、全て同じ割合で低融点成分のなかに埋没するように配設されていることが好ましい。高融点成分の各セグメントが各々異なる割合で低融点成分のなかに埋没するような場合においては、ウエブを熱圧接する際に繊維同士が絡合しにくく、高融点成分と低融点成分との接着点が均一に付与できないため、不織布の強力にムラが生じやすくなる。また、高融点成分の各セグメントがどのような割合で低融点成分のなかに埋没するように配設されているかについては、たとえば、図1に示すように、高融点成分1の各セグメントの中心3が低融点成分2の円周より外側にあるような配設形態、すなわち高融点成分1の円周占有率が大きい場合から、図2に示すように、高融点成分1の各セグメントの中心3が低融点成分2の円周より内側にあるような配設形態、すなわち低融点成分2の円周占有率が大きい場合まで、任意の形態を適用できるが、少なくとも、高融点成分1の各セグメントが製糸・製反工程において剥離しない程度に低融点成分2と重なり合っていること、ならびに低融点成分2が内部に埋没した高融点成分1によって分断されていないことが必要である。ウエブを熱圧接する際の繊維同士の絡合しやすさからは、たとえば、図3に示すように、高融点成分1の各セグメントの中心3が低融点成分2の円周上にあるような配設形態が良い。
【0033】
本発明に適用される複合長繊維の高融点成分/低融点成分の複合比は1/3〜3/1(重量比)であることが好ましい。複合比がこの範囲を外れると紡出糸条の冷却性、開繊性および生分解性能の全てを併せて満足することができず、さらに、繊維横断面形状の不安定さを誘発するため好ましくない。たとえば、高融点成分/低融点成分の複合比が1/3を超えると、生分解性能には優れるものの、紡出糸条の冷却性、開繊性には劣る結果となる。逆に、高融点成分/低融点成分の複合比が3/1を超えると、紡出糸条の冷却性、開繊性には優れるものの、生分解性能には劣る結果となる。たとえば、高融点成分が生分解性能に劣る重合体であれば、低融点成分の複合比を上げることにより生分解速度を促進させることができる。この理由により、高融点成分/低融点成分の複合比は、さらに好ましくは1/2〜2/1(重量比)が良い。
【0034】
本発明に適用される複合長繊維の高融点成分の各セグメント繊度は0.05〜2デニールであることが好ましい。ここで、高融点成分のセグメント繊度とは、繊維横断面において高融点成分が占める最小構成単位部分の繊度のことである。高融点成分の各セグメント繊度が0.05デニール未満であると、生産量の低下および繊維横断面形状の不安定さなどにより好ましくない。逆に、高融点成分の各セグメント繊度が2デニールを超えると、紡出糸条の冷却性、開繊性に劣るとともに生分解性能にも劣る結果となる。これらの理由により、高融点成分の各セグメント繊度は、さらに好ましくは0.1〜1デニールが良い。
【0035】
また、高融点成分の各セグメント繊度と同様に、本発明に適用される複合長繊維の単糸繊度は1.5〜10デニールであること好ましい。単糸繊度が1.5デニール未満であると、紡糸口金の複雑化、製糸工程における糸切れの増大、生産量の低下および繊維断面形状の不安定化などにより好ましくない。逆に、10デニールを超えると、紡出糸条の冷却性に劣るとともに生分解性能にも劣ることとなる。これらの理由により、単糸繊度は、さらに好ましくは2〜8デニールが良い。
【0036】
次に、本発明の生分解性不織布のうち、前記の長繊維不織ウエブに天然繊維不織ウエブを積層して超音波融着により一体化された積層不織布について説明する。
【0037】
本発明に適用される天然繊維は、生分解性を有するものであれば特に制限はないが、特に、コットン、ラミー、短繊維状に裁断されたシルク繊維等が好適に用いられる。ここで、コットンとしては、晒し加工の施されていないコーマ糸、晒し加工の施された晒し綿、または織物・編み物から得られた反毛等が挙げられる。
【0038】
本発明における天然繊維不織ウエブは、前記天然繊維を単独または複数組み合わせて作成されるウエブであり、カード機の進行方向に配列したパラレルウエブ、パラレルウエブのクロスレイドされたウエブ、ランダムに配列したランダムウエブあるいは中程度に配列したセミランダムウエブのいずれであっても良く、使用用途によって適宜選択することができる。特に、衣料用途に用いる場合には、不織布としての強力において、縦/横強力比が概ね1/1となるカードウエブを使用するのが好ましい。
【0039】
天然繊維不織ウエブを積層する場合、天然繊維不織ウエブと長繊維不織ウエブとの積層比率は10/90〜90/10(重量%)であることが好ましい。天然繊維が10重量%未満であると、積層不織布の機械的特性には優れるものの、吸湿性、吸水性を充分に向上させることができず、天然繊維を積層した目的を達成することができないため好ましくない。逆に、天然繊維が90重量%を超えると、吸湿性、吸水性には優れるものの、機械的特性を損なうこととなり好ましくない。これらの理由により、天然繊維不織ウエブと長繊維不織ウエブとの積層比率は20/80〜80/20(重量%)であることがさらに好ましい。
【0040】
積層された長繊維不織ウエブと天然繊維不織ウエブとの一体化は、超音波融着処理によって行われる。この超音波融着処理は後述の超音波融着装置を用いて部分的な融着区域を形成するものであり、融着区域における複合長繊維を熱融解させて天然繊維の内部に埋没させることにより、長繊維不織ウエブと天然繊維不織ウエブとが融着される。これにより、長繊維不織ウエブと熱接着性を有しない天然繊維とを実用に耐えうるだけの接着力で一体化することができる。
【0041】
以上のように、本発明の生分解性不織布は、生分解性能を異にする高融点成分および低融点成分で構成された多葉型複合長繊維よりなる不織布であって、両成分の複合比、高融点成分の突起部数、高融点成分の各セグメント繊度、単糸繊度などを組み合わせることにより、要求する紡出糸条の冷却性、開繊性、生分解性能を制御することができるのである。
【0042】
次に、本発明の生分解性不織布の製造方法について説明する。
まず、本発明の生分解性不織布のうち、長繊維不織ウエブが部分的に熱圧接されて所定の形態を保持してなる長繊維不織布についての製造方法を説明する。
【0043】
本発明の生分解性不織布の製造は、通常の複合紡糸装置を用いて行なうことができる。まず、前述したところの高融点成分のMFR値が15〜50g/10分、低融点成分のMFR値が20〜70g/10分である生分解性を有する脂肪族ポリエステル、すなわち高融点成分としてポリブチレンサクシネートあるいはブチレンサクシネートの共重合量比が80モル%以上であるブチレンサクシネートを主繰り返し単位とした共重合ポリエステルを、低融点成分としてブチレンサクシネートの共重合量比が70〜90モル%であるブチレンサクシネートを主繰り返し単位とした共重合ポリエステルを好適材料として用い、これらを別々に溶融し、高融点成分/低融点成分の複合比が1/3〜3/1(重量比)となるように個別に計量した後、前述の高融点成分の突起部数、高融点成分の各セグメント繊度、単糸繊度を満足する繊維横断面構造を形成可能な多葉型複合紡糸口金より吐出した紡出糸条を冷却空気流などを用いた公知の冷却装置にて冷却する。次いで、エアーサッカーなどの引取手段を用いて目標繊度となるよう牽引細化して引き取られる。牽引細化した複合長繊維は公知の開繊器具にて開繊せしめた後、スクリーンコンベアなどの移動式捕集面上に開繊堆積させて長不織ウエブとする。その後、この長繊維不織ウエブを熱圧接装置を用い部分的に熱圧接して生分解性不織布が得られるのである。
【0044】
本発明の生分解性不織布の製造方法においては、用いる重合体、特に低融点成分を構成する重合体に前述の結晶核剤を添加することにより、紡出糸条の密着を防止し、冷却性、開繊性を向上させることができる。
【0045】
溶融紡糸において、紡糸温度は、用いる脂肪族ポリエステルによって異なるものの、少なくとも重合体のMFR値と繊維形成性すなわち製糸性とを勘案すれば適宜設定することができる。通常は、紡糸温度を重合体の融点より少なくとも40℃高い温度とし、特に120〜300℃とするのが好ましい。紡糸温度が120℃未満であると、重合体の未溶融物が発生したり、溶融粘度が高過ぎるため溶融押出機を用いて重合体を押出すことが困難となり、逆に、紡糸温度が300℃を超えると、重合体が熱分解をし始めるため、いずれも好ましくない。
【0046】
牽引速度は2000m/分以上であることが必要であり,特に2500m/分以上とすると不織布の寸法安定性が向上するためさらに好適である。牽引速度が2000m/分未満であると、紡出糸条の冷却性、可紡性および開繊性に劣り、さらに得られる不織布の機械的性能および寸法安定性に劣ることとなるため好ましくない。
【0047】
長繊維不織ウエブに部分的な熱圧接処理を施すに際しては、加熱されたエンボスロールと表面が平滑な金属ロールとを用いて長繊維間に点状融着区域を形成する方法、あるいは超音波融着装置を用いパターンロール上で超音波による高周波を印加してパターン部の長繊維間に点状融着区域を形成する方法が採用される。
【0048】
前記部分的な熱圧接とは、構成繊維間において、低融点成分と高融点成分とが熱圧接されることでウエブの形態を保持し、少なくとも高融点成分同士は融着されず構成繊維同士の完全融着を防止し得るような熱圧接をいい、このような部分的熱圧接とすることにより、所定の不織布形態を保持しつつ生分解性能および柔軟性を発揮させることができる。
【0049】
部分的熱圧接により形成された圧接領域は、長繊維不織ウエブの全表面積に対して特定の領域を有するものであり、具体的には、個々の熱圧接領域は丸型,楕円型,菱型,三角型,T字型,井型など任意の形状であって良いが、0.07〜1.5mm2 の面積を有し、その密度すなわち圧接点密度が10〜120点/cm2 、好ましくは20〜60点/cm2 であるのが良い。圧接点密度が10点/cm2 未満であると得られる不織布の機械的特性や寸法安定性が向上せず、逆に、圧接点密度が120点/cm2 を超えると柔軟性と嵩高性が向上せず、いずれも好ましくない。また、ウエブの全表面積に対する全熱圧接領域の面積の比すなわち圧接面積率は3〜40%好ましくは4〜30%であるのが良い。この圧接面積率が3%未満であると得られる不織布の寸法安定性に劣り好ましくない。逆に、圧接面積率が40%を超えると、得られた不織布の柔軟性および嵩高性を損なうとともに、生分解性能にも劣ることとなるため好ましくない。
【0050】
加熱されたエンボスロールを用いる場合、ロールの表面温度すなわち加工温度は低融点成分の融点以下の温度としなければならない。低融点成分の融点を超えると、熱圧接装置に重合体が固着し操業性を著しく損なうばかりか、不織布の風合いが硬くなり柔軟な不織布が得られないこととなる。
【0051】
超音波融着装置を用いる場合、周波数が約20kHzの通常ホーンと呼称される超音波発振器と、円周上に点状または帯状に凸状突起部を具備するパターンロールとからなる装置が採用される。前記超音波発振器の下部に前記パターンロールが配設され、長繊維不織ウエブを超音波発振器とパターンロールとの間に通すことにより部分的に熱融着することができる。このパターンロールに配設される凸状突起部1列あるいは複数列であってもよく、また、その配設が複数列の場合には、並列あるいは千鳥型のいずれの配列でも良い。
【0052】
なお、部分的な熱圧接処理は、連続工程あるいは別工程のいずれで行っても良い。また、熱圧接処理については、前述の加熱されたエンボスロールあるいは超音波融着装置のいずれを選択しても良いが、不織布の使用用途に応じ、特に柔軟性が要求される医療・衛生材料や拭き取り布などの一般生活関連材としては、超音波融着装置を用いると、優れた性能を有する不織布を得ることができる。
【0053】
次に、本発明の生分解性不織布のうち、長繊維不織ウエブと天然繊維不織ウエブとを積層した積層不織布を得る方法について説明する。
前記と同様にして移動式補集面上に開繊堆積させた長繊維不織ウエブに、常法により別途作成した天然繊維を積層し、これに超音波融着処理を施して一体化させて積層不織布を得る。
【0054】
超音波融着処理を施すに際しては、前述の部分的熱圧接処理の場合と同様の超音波融着装置が好適に用いられる。詳しくは、ロールの加圧には空気圧が使用され、ホーンがロールに接する線圧は1.0〜50kg/cmの範囲とすることが好ましい。線圧が1.0kg/cm未満であると、積層不織布の厚みに対し押し圧が不足となり積層体の剥離強力が小さくなり好ましくない。逆に、線圧が50kg/cmを超えると、融着部分に対して圧力が掛かり過ぎるため、融着部分のフイルム化により同様に接着強力の低下を招き好ましくない。
【0055】
本発明においては、移動式補集面上に開繊堆積させた長繊維不織ウエブと天然繊維不織ウエブとを積層する前に予め、長繊維不織ウエブに仮熱圧接処理または熱風接着処理または三次元交絡処理を公知の方法により施しておくことが好ましい。これにより、長繊維不織ウエブと天然繊維不織ウエブとを積層する際に、長繊維織ウエブの形態を予備的に保持することができる。
【0056】
本発明の生分解性不織布の目付けは、使用目的により選択されるため特に限定されるものではないが、一般的には10〜150g/m2 の範囲が好ましく、より好ましくは15〜70g/m2 の範囲である。目付けが10g/m2 未満では柔軟性および生分解速度には優れるものの機械的強力に劣り実用的ではない。逆に、目付けが150g/m2 を超えると、不織布が硬い風合いのものとなり、柔軟性に劣るものとなる。
【0057】
【実施例】
次に、実施例に基づき本発明を具体的に説明するが、本発明は、これらの実施例によって何ら限定されるものではない。
【0058】
実施例において、各物性値の測定を次の方法により実施した。
・メルトフローレート値(g/10分);ASTM−D−1238(E)に記載の方法に準じて温度190℃で測定した。(以降、MFR値と記す)
【0059】
・融点(℃);パーキンエルマ社製示差走査型熱量計DSC−2型を用い、試料重量を5mg、昇温速度を20℃/分として測定して得た融解吸熱曲線の最大値を与える温度を融点(℃)とした。
【0060】
・結晶化温度(℃);パーキンエルマ社製示差走査型熱量計DSC−2型を用い、試料重量を5mg、昇温速度を20℃/分として測定して得た固化発熱曲線の最大値を与える温度を結晶化温度(℃)とした。
【0061】
・冷却性;紡出糸条を目視して下記の4段階にて評価した。
◎;密着糸が認められない。
○;密着糸がわずかではあるが認められる。
△;密着糸があり、繊維が一部集束している。
×;大部分が密着し、開繊不可能である。
【0062】
・開繊性;開繊器具より吐出した紡出糸条にて形成された長繊維不織ウエブを、目視にて下記の4段階にて評価した。
◎;構成繊維が分繊され、密着糸および収束糸が全く認められない。
○;密着糸および収束糸がわずかではあるが認められる。
△;密着糸および収束糸があり、開繊性がやや不良である。
×;構成繊維の大部分が密着し、開繊性が不良である。
【0063】
・目付け(g/m2 );標準状態の試料から試料長が10cm、試料幅が10cmの試料片10点を作成し平衡水分にした後、各試料片の重量(g)を秤量し、得られた値の平均値を単位面積当たりに換算し、目付け(g/m2 )とした。
【0064】
・不織布の強力(kg/5cm幅);JIS−L−1096Aに記載の方法に準じて測定した。すなわち、試料長が20cm、試料幅が5cmの試料片10点を作成し、試料片毎に不織布の縦方向について、定速伸張型引張り試験機(東洋ボールドウイン社製テンシロンUTM−4−1−100)を用いて、引張り速度10cm/分で伸張し、得られた切断時荷重値の平均値を強力(kg/5cm幅)とした。
【0065】
・不織布の圧縮剛軟度(g);試料長が10cm、試料幅が5cmの試料片5点を作成し、各試料片毎に横方向に曲げて円筒状物とし、各々その端部を接合したものを圧縮剛軟度測定試料とした。次いで、各測定試料毎にその軸方向について、定速伸長型引長試験機(東洋ボールドウイン社製テンシロンUTM−4−1−100)を用い、圧縮速度5cm/分で圧縮し、得られた最大荷重値(g)の平均値を圧縮剛軟度(g)とした。なお、この圧縮剛軟度とは、値が小さいほど柔軟性が優れることを意味するものである。
【0066】
・生分解性能;不織布を土中に埋設し、6ヶ月後に取り出し、不織布がその形態を保持していない場合、あるいは、その形態を保持していても強力が埋設前の強力初期値に対して50%以下に低下している場合、生分解性能が良好(;○)であるとし、強力が埋設前の強力初期値に対して75%以下に低下している場合、生分解性能は普通(;△)であるとし、強力が埋設前の強力初期値に対して75%を超える場合、生分解性能が不良(;×)であると評価した。
【0067】
・層間剥離強力(g/5cm幅):試料長が15cm、試料幅が5cmの試料片計3点を準備し、各試料毎に不織布の経方向について、定速伸張型引張試験機(東洋ボールウィン社製テンシロンUTM−4−−1−100)を用いて、積層不織布における、長繊維不織ウエブの端部と天然繊維不織ウエブの端部とを上下チャックにて把持し、剥離速度5cm/分にて5cm長を強制的に剥離させて得られた荷重値の平均値を層間剥離を(g/5cm幅)とした。
【0068】
・吸水性(mm):JIS−L−1096に記載のバイレック法に準じて測定した。すなわち、試料長が20cm、試料幅が2.5cmの試料片5点を作成し、各試料片を20±2℃の水を入れた水槽上の一定の高さに支えた水平棒上にピンで留めて吊す。試料片の下端を一線に並べて水平棒を下げ、試料片の下端の1cmがちょうど水に浸かるようにする。10分間放置後の水の上昇した高さ(mm)を測り、その平均値を吸水性(mm)とした。
【0069】
実施例1
高融点成分として、MFR値が20g/10分で融点114℃、結晶化温度75℃のポリブチレンサクシネートを、低融点成分として、MFR値が30g/10分で融点102℃、結晶化温度52℃のブチレンサクシネート/エチレンサクシネート=85/15(モル%)の共重合ポリエステルを用いて、多葉型複合長繊維よりなる不織布を製造した。
【0070】
すなわち、前記2成分を、高融点成分/低融点成分の複合比が1/1(重量比)となるように個別に計量した後、個別のエクストルーダ型溶融押出し機を用いて温度180℃で溶融し、図3に示すような高融点成分配列形態の繊維横断面(高融点成分突起部数=6)となる紡糸口金を用い、単孔吐出量1.9g/分で多葉型複合長繊維を溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、口金の下方に設置したエアーサッカーを用いて、牽引速度が4200m/分で牽引細化して引き取った。次いで、公知の開繊器具にて開繊し、移動するスクリーンコンベア上に単糸繊度4.1デニール(高融点成分セグメント繊度=0.34デニール×6、低融点成分セグメント繊度=2.0デニール)の複合長繊維からなる長繊維不織ウエブとして開繊堆積させた。この長繊維不織ウエブを熱エンボスロールからなる熱圧接装置にて熱圧接して目付けが30g/m2 の生分解性不織布を得た。熱圧接条件としては、面積が0.6mm2 の彫刻模様で圧接点密度が20点/cm2 、圧接面積率が15%で配設された熱エンボスロールと表面が平滑な金属ロールとを用い、加工温度を95℃とした。操業性および不織布物性、生分解性能を表1に示す。
【0071】
実施例2
低融点成分としてMFR値が30g/10分で融点105℃、結晶化温度29℃のブチレンサクシネート/ブチレンアジペート=80/20(モル%)の共重合ポリエステルを用いること以外は実施例1と同一条件下にて、多葉型複合長繊維を溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、エアーサッカーを用いて、牽引速度が3900m/分で牽引細化して引き取った。次いで、公知の開繊器具にて開繊し、移動するスクリーンコンベア上に単糸繊度4.4デニール(高融点成分セグメント繊度=0.37デニール×6、低融点成分セグメント繊度=2.2デニール)の複合長繊維からなる長繊維不織ウエブとして開繊堆積させた。この長繊維不織ウエブを熱エンボスロールからなる熱圧接装置にて熱圧接して目付けが30g/m2 の生分解性不織布を得た。熱圧接条件は、加工温度を98℃とすること以外は実施例1と同一条件で実施した。操業性および不織布物性、生分解性能を表1に示す。
【0072】
実施例3
低融点成分としてMFR値が30g/10分で融点105℃、結晶化温度32℃のブチレンサクシネート/ブチレンセバケート=85/15(モル%)の共重合ポリエステルを用いること以外は実施例1と同一条件下にて、多葉型複合長繊維を溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、エアーサッカーを用いて、牽引速度が3800m/分で牽引細化して引き取った。次いで、公知の開繊器具にて開繊し、移動するスクリーンコンベア上に単糸繊度4.5デニール(高融点成分セグメント繊度=0.38デニール×6、低融点成分セグメント繊度=2.3デニール)の複合長繊維からなる長繊維不織ウエブとして開繊堆積させた。この長繊維不織ウエブを熱エンボスロールからなる熱圧接装置にて熱圧接して目付けが30g/m2 の生分解性不織布を得た。熱圧接条件は、加工温度を98℃とすること以外は実施例1と同一条件で実施した。操業性および不織布物性、生分解性能を表1に示す。
【0073】
実施例4
高融点成分としてMFR値が20g/10分で融点96℃、結晶化温度40℃のブチレンサクシネート/エチレンサクシネート=80/20(モル%)の共重合ポリエステルを用い、低融点成分としてMFR値が30g/10分で融点90℃、結晶化温度25℃のブチレンサクシネート/エチレンサクシネート=70/30(モル%)の共重合ポリエステルを用いること以外は実施例1と同一条件下にて、多葉型複合長繊維を溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、エアーサッカーを用いて、牽引速度が3700m/分で牽引細化して引き取った。次いで、公知の開繊器具にて開繊し、移動するスクリーンコンベア上に単糸繊度4.6デニール(高融点成分セグメント繊度=0.39デニール×6、低融点成分セグメント繊度=2.3デニール)の複合長繊維からなる長繊維不織ウエブとして開繊堆積させた。この長繊維不織ウエブを熱エンボスロールからなる熱圧接装置にて熱圧接して目付けが30g/m2 の生分解性不織布を得た。熱圧接条件は、加工温度を83℃とすること以外は実施例1と同一条件で実施した。操業性および不織布物性、生分解性能を表1に示す。
【0074】
実施例5
低融点成分としてMFR値が30g/10分で融点108℃、結晶化温度68℃のブチレンサクシネート/エチレンサクシネート=95/5(モル%)の共重合ポリエステルを用いること以外は実施例1と同一条件下にて、多葉型複合長繊維を溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、エアーサッカーを用いて、牽引速度が4200m/分で牽引細化して引き取った。次いで、公知の開繊器具にて開繊し、移動するスクリーンコンベア上に単糸繊度4.1デニール(高融点成分セグメント繊度=0.34デニール×6、低融点成分セグメント繊度=2.0デニール)の複合長繊維からなる長繊維不織ウエブとして開繊堆積させた。この長繊維不織ウエブを熱エンボスロールからなる熱圧接装置にて熱圧接して、目付けが30g/m2の生分解性不織布を得た。熱圧接条件は、加工温度を100℃とした以外は実施例1と同一条件で実施した。操業性および不織布物性、生分解性能を表1に示す。
【0075】
実施例6
高融点成分としてMFR値が20g/10分で融点110℃、結晶化温度52℃のブチレンサクシネート/ブチレンアジペート=90/10(モル%)の共重合ポリエステルを用いること以外は実施例1と同一条件下にて、多葉型複合長繊維を溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、エアーサッカーを用いて、牽引速度が3500m/分で牽引細化して引き取った。次いで、公知の開繊器具にて開繊し、移動するスクリーンコンベア上に単糸繊度4.9デニール(高融点成分セグメント繊度=0.41デニール×6、低融点成分セグメント繊度=2.4デニール)の複合長繊維からなる長繊維不織ウエブとして開繊堆積させた。この長繊維不織ウエブを熱エンボスロールからなる熱圧接装置にて熱圧接して目付けが30g/m2 の生分解性不織布を得た。熱圧接条件は、実施例1と同一条件で実施した。操業性および不織布物性、生分解性能を表2に示す。
【0076】
実施例7
高融点成分としてMFR値が20g/10分で融点110℃、結晶化温度54℃のブチレンサクシネート/ブチレンセバケート=90/10(モル%)の共重合ポリエステルを用いること以外は実施例1と同一条件下にて、多葉型複合長繊維を溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、エアーサッカーを用いて、牽引速度が3400m/分で牽引細化して引き取った。次いで、公知の開繊器具にて開繊し、移動するスクリーンコンベア上に単糸繊度5.0デニール(高融点成分セグメント繊度=0.42デニール×6、低融点成分セグメント繊度=2.5デニール)の複合長繊維からなる長繊維不織ウエブとして開繊堆積させた。この長繊維不織ウエブを熱エンボスロールからなる熱圧接装置にて熱圧接して目付けが30g/m2 の生分解性不織布を得た。熱圧接条件は、実施例1と同一条件で実施した。操業性および不織布物性、生分解性能を表2に示す。
【0077】
実施例8
高融点成分としてMFR値が12g/10分で融点178℃、結晶化温度103℃のポリ−L−乳酸を用い、低融点成分としてMFR値が35g/10分で融点154℃、結晶化温度28℃のL−乳酸/ε−カプロラクトン=85/15(モル%)の共重合ポリエステルを用い、紡糸温度を240℃とすること以外は実施例1と同一条件下にて、多葉型複合長繊維を溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、エアーサッカーを用いて、牽引速度が3800m/分で牽引細化して引き取った。次いで、公知の開繊器具にて開繊し、移動するスクリーンコンベア上に単糸繊度4.5デニール(高融点成分セグメント繊度=0.38デニール×6、低融点成分セグメント繊度=2.3デニール)の複合長繊維からなる長繊維不織ウエブとして開繊堆積させた。この長繊維不織ウエブを熱エンボスロールからなる熱圧接装置にて熱圧接して目付けが30g/m2 の生分解性不織布を得た。熱圧接条件は、加工温度を147℃とすること以外は実施例1と同一条件で実施した。操業性および不織布物性、生分解性能を表2に示す。
【0078】
実施例9
低融点成分としてMFR値が30g/10分で融点92℃、結晶化温度20℃のブチレンサクシネート/エチレンサクシネート=70/30(モル%)の共重合ポリエステルを用いること以外は実施例1と同一条件下にて、多葉型複合長繊維を溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、エアーサッカーを用いて、牽引速度が3900m/分で牽引細化して引き取った。次いで、公知の開繊器具にて開繊し、移動するスクリーンコンベア上に単糸繊度4.4デニール(高融点成分セグメント繊度=0.37デニール×6、低融点成分セグメント繊度=2.2デニール)の複合長繊維からなる長繊維不織ウエブとして開繊堆積させた。この長繊維不織ウエブを熱エンボスロールからなる熱圧接装置にて熱圧接して、目付けが30g/m2 の生分解性不織布を得た。熱圧接条件は、加工温度を85℃とすること以外は実施例1と同一条件で実施した。操業性および不織布物性、生分解性能を表2に示す。
【0079】
実施例10
低融点成分としてMFR値が30g/10分で融点108℃、結晶化温度57℃のブチレンサクシネート/エチレンサクシネート=90/10(モル%)の共重合ポリエステルを用いること以外は実施例1と同一条件下にて、多葉型複合長繊維を溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、エアーサッカーを用いて、牽引速度が4200m/分で牽引細化して引き取った。次いで、公知の開繊器具にて開繊し、移動するスクリーンコンベア上に単糸繊度4.1デニール(高融点成分セグメント繊度=0.34デニール×6、低融点成分セグメント繊度=2.0デニール)の複合長繊維からなる長繊維不織ウエブとして開繊堆積させた。この長繊維不織ウエブを熱エンボスロールからなる熱圧接装置にて熱圧接して、目付けが30g/m2 の生分解性不織布を得た。熱圧接条件は、加工温度を101℃とすること以外は実施例1と同一条件で実施した。操業性および不織布物性、生分解性能を表2に示す。
【0080】
実施例11
高融点成分として、MFR値が5g/10分で融点114℃、結晶化温度75℃のポリブチレンサクシネートを用い、低融点成分として、MFR値が10g/10分で融点102℃、結晶化温度52℃のブチレンサクシネート/エチレンサクシネート=85/15(モル%)の共重合ポリエステルを用いること以外は実施例1と同一条件下にて、多葉型複合長繊維を溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、エアーサッカーを用いて、牽引速度が3500m/分で牽引細化して引き取った。次いで、公知の開繊器具にて開繊し、移動するスクリーンコンベア上に単糸繊度4.9デニール(高融点成分セグメント繊度=0.41デニール×6、低融点成分セグメント繊度=2.5デニール)の複合長繊維からなる長繊維不織ウエブとして開繊堆積させた。この長繊維不織ウエブを熱エンボスロールからなる熱圧接装置にて熱圧接して、目付けが30g/m2 の生分解性不織布を得た。熱圧接条件は、実施例1と同一条件で実施した。操業性および不織布物性、生分解性能を表2に示す。
【0081】
実施例12
高融点成分として、MFR値が50g/10分で融点114℃、結晶化温度75℃のポリブチレンサクシネートを用い、低融点成分としてMFR値が60g/10分で融点102℃、結晶化温度52℃のブチレンサクシネート/エチレンサクシネート=85/15(モル%)の共重合ポリエステルを用いること以外は実施例1と同一条件下にて、多葉型複合長繊維を溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、エアーサッカーを用いて、牽引速度が4500m/分で牽引細化して引き取った。次いで、公知の開繊器具にて開繊し、移動するスクリーンコンベア上に単糸繊度3.8デニール(高融点成分セグメント繊度=0.32デニール×6、低融点成分セグメント繊度=1.9デニール)の複合長繊維からなる長繊維不織ウエブとして開繊堆積させた。この長繊維不織ウエブを熱エンボスロールからなる熱圧接装置にて熱圧接して、目付けが30g/m2 の生分解性不織布を得た。熱圧接条件は、実施例1と同一条件で実施した。操業性および不織布物性、生分解性能を表2に示す。
【0082】
実施例13
実施例1と同一の2成分を原料とし、図1に示すような高融点成分配列形態の繊維横断面(高融点成分突起部数=6)となる紡糸口金を用いること以外は実施例1と同一条件下にて、多葉型複合長繊維を溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、エアーサッカーを用いて牽引速度が3800m/分で牽引細化して引き取った。次いで、公知の開繊器具にて開繊し、移動するスクリーンコンベア上に単糸繊度4.5デニール(高融点成分セグメント繊度=0.38デニール×6、低融点成分セグメント繊度=2.3デニール)の複合長繊維からなる長繊維不織ウエブとして開繊堆積させた。この長繊維不織ウエブを熱エンボスロールからなる熱圧接装置にて熱圧接して、目付けが30g/m2 の生分解性不織布を得た。熱圧接条件は、実施例と同一条件で実施した。操業性および不織布物性、生分解性能を表3に示す。
【0083】
実施例14
実施例1と同一の2成分を原料とし、高融点成分の突起部数が4であり、かつ図3と同様の配設形態を有する繊維横断面となるような紡糸口金を用いること以外は実施例1と同一条件下にて、多葉型複合長繊維を溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、エアーサッカーを用いて牽引速度が4000m/分で牽引細化して引き取った。次いで、公知の開繊器具にて開繊し、移動するスクリーンコンベア上に単糸繊度4.3デニール(高融点成分セグメント繊度=0.53デニール×4、低融点成分セグメント繊度=2.1デニール)の複合長繊維からなる長繊維不織ウエブとして開繊堆積させた。この長繊維不織ウエブを熱エンボスロールからなる熱圧接装置にて熱圧接して、目付けが30g/m2 の生分解性不織布を得た。熱圧接条件は、実施例と同一条件で実施した。操業性および不織布物性、生分解性能を表3に示す。
【0084】
実施例15
実施例1と同一の2成分を原料とし、高融点成分の突起部数が10であり、かつ図3と同様の配設形態を有する繊維横断面となるような紡糸口金を用いること以外は実施例1と同一条件下にて、多葉型複合長繊維を溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、エアーサッカーを用いて牽引速度が4300m/分で牽引細化して引き取った。次いで、公知の開繊器具にて開繊し、移動するスクリーンコンベア上に単糸繊度4.0デニール(高融点成分セグメント繊度=0.20デニール×10、低融点成分セグメント繊度=2.0デニール)の複合長繊維からなる長繊維不織ウエブとして開繊堆積させた。この長繊維不織ウエブを熱エンボスロールからなる熱圧接装置にて熱圧接して、目付けが30g/m2 の生分解性不織布を得た。熱圧接条件は、実施例と同一条件で実施した。操業性および不織布物性、生分解性能を表3に示す。
【0085】
実施例16
実施例1と同一の2成分を原料とし、高融点成分/低融点成分の複合比が1/3(重量比)となるように個別に計量した後、単孔吐出量を2.0g/分とすること以外は実施例1と同一条件下にて、多葉型複合長繊維を溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、エアーサッカーを用いて牽引速度が4000m/分で牽引細化して引き取った。次いで、公知の開繊器具にて開繊し、移動するスクリーンコンベア上に単糸繊度4.5デニール(高融点成分セグメント繊度=0.19デニール×6、低融点成分セグメント繊度=3.4デニール)の複合長繊維からなる長繊維不織ウエブとして開繊堆積させた。この長繊維不織ウエブを熱エンボスロールからなる熱圧接装置にて熱圧接して、目付けが30g/m2 の生分解性不織布を得た。熱圧接条件は、実施例と同一条件で実施した。操業性および不織布物性、生分解性能を表3に示す。
【0086】
実施例17
実施例1と同一の2成分を原料とし、高融点成分/低融点成分の複合比が3/1(重量比)となるように個別に計量した後、単孔吐出量を2.0g/分とすること以外は実施例1と同一条件下にて、多葉型複合長繊維を溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、エアーサッカーを用いて、牽引速度が4400m/分で牽引細化して引き取った。次いで公知の開繊器具にて開繊し、移動するスクリーンコンベア上に単糸繊度4.1デニール(高融点成分セグメント繊度=0.51デニール×6、低融点成分セグメント繊度=1.0デニール)の複合長繊維からなる長繊維不織ウエブとして開繊堆積させた。この長繊維不織ウエブを熱エンボスロールからなる熱圧接装置にて熱圧接して、目付けが30g/m2 の生分解性不織布を得た。熱圧接条件は、実施例1と同一条件で実施した。操業性および不織布物性、生分解性能を表3に示す。
【0087】
実施例18
実施例1と同一の2成分を原料とし、高融点成分/低融点成分の複合比が1/4(重量比)となるように個別に計量した後、単孔吐出量を2.0g/分とすること以外は実施例1と同一条件下にて、多葉型複合長繊維を溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、エアーサッカーを用いて牽引速度が3300m/分で牽引細化して引き取った。次いで、公知の開繊器具にて開繊し、移動するスクリーンコンベア上に単糸繊度5.5デニール(高融点成分セグメント繊度=0.18デニール×6、低融点成分セグメント繊度=4.4デニール)の複合長繊維からなる長繊維不織ウエブとして開繊堆積させた。操業性を表3に示す。
【0088】
実施例19
実施例1と同一の2成分を原料とし、高融点成分/低融点成分の複合比が4/1(重量比)となるように個別に計量した後、単孔吐出量を2.0g/分とすること以外は実施例1と同一条件下にて、多葉型複合長繊維を溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、エアーサッカーを用いて牽引速度が4400m/分で牽引細化して引き取った。次いで、公知の開繊器具にて開繊し、移動するスクリーンコンベア上に単糸繊度4.1デニール(高融点成分セグメント繊度=0.55デニール×6、低融点成分セグメント繊度=0.8デニール)の複合長繊維からなる長繊維不織ウエブとして開繊堆積させた。この長繊維不織ウエブを熱エンボスロールからなる熱圧接装置にて熱圧接して、目付けが30g/m2 の生分解性不織布を得た。熱圧接条件は、実施例1と同一条件で実施した。操業性および不織布物性、生分解性能を表3に示す。
【0089】
実施例20
実施例1と同一条件下にて、多葉型複合長繊維を溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、エアーサッカーを用いて、牽引速度が2000m/分で牽引細化して引き取った。次いで、公知の開繊器具にて開繊し、移動するスクリーンコンベア上に単糸繊度8.6デニール(高融点成分セグメント繊度=0.71デニール×6、低融点成分セグメント繊度=4.3デニール)の複合長繊維からなる長繊維不織ウエブとして開繊堆積させた。この長繊維不織ウエブを熱エンボスロールからなる熱圧接装置にて熱圧接して、目付けが30g/m2 の生分解性不織布を得た。熱圧接条件は、実施例1と同一条件で実施した。操業性および不織布物性、生分解性能を表4に示す。
【0090】
実施例21
実施例1と同一条件下にて、多葉型複合長繊維を溶融紡出、次いで、牽引細化、開繊し、単糸繊度4.1デニール(高融点成分セグメント繊度=0.34デニール×6、低融点成分セグメント繊度=2.0デニール)の複合長繊維からなる長繊維不織ウエブとして開繊堆積させた。この長繊維不織ウエブを超音波融着装置にて熱圧接して、目付けが30g/m2 の生分解性不織布を得た。熱圧接条件は、面積が0.6mm2 の彫刻模様で圧接点密度が20点/cm2、圧接面積率が15%で配設されたロールを用い、周波数を19.5kHzとした。操業性および不織布物性、生分解性能を表4に示す。
【0091】
実施例22
実施例1と同一条件下にて、多葉型複合長繊維を溶融紡出、次いで牽引細化、開繊し、単糸繊度4.1デニール(高融点成分セグメント繊度=0.34デニール×6、低融点成分セグメント繊度=2.0デニール)の複合長繊維からなる長繊維不織ウエブとして開繊堆積させた。この長繊維不織ウエブを熱エンボスロールからなる熱圧接装置にて熱圧接して、目付けが30g/m2 の生分解性不織布を得た。熱圧接条件は、加工温度を98℃とした以外は実施例1と同一条件で実施した。操業性および不織布物性、生分解性能を表4に示す。
【0092】
実施例23
多葉型複合長繊維からなる長繊維不織ウエブを得、これに天然繊維からなる不織ウエブを積層した積層不織布を得た。すなわち、実施例1と同一条件下にて、移動式補集面上に開繊堆積させた長繊維不織ウエブに、予めエンボスロールからなる熱圧接装置にて仮熱圧接を施した。熱圧接条件としては、面積が0.6mm2 の彫刻模様で圧接点密度が20点/cm2 、圧接面積率が15%で配設された熱エンボスロールと表面が平滑な金属ロールとを用い、加工温度を55℃とした。一方、天然繊維からなる不織ウエブとして、木綿の晒し綿を用い、ランダムカ−ド機により目付けが25g/m2 のカードウエブを作成した。
【0093】
次いで、仮熱圧接処理を施した前述の長繊維不織ウエブに晒し綿よりなる天然繊維不織ウエブを積層し、超音波融着装置にて融着処理を施し、目付けが50g/m2 の積層不織布を得た。融着処理条件としては、周波数19.7kHz、面積が0.4cm2 の彫刻模様が施されたロ−ルには凸部が配設され、凸部の圧接面積率15%、線圧2.0kg/cmで実施した。操業性および不織布物性、生分解性能を表5に示す。
【0094】
実施例24
実施例23と同一の長繊維不織ウエブおよび天然繊維不織ウエブを用い、長繊維不織ウエブの目付けを10g/m2 とし、天然繊維不織ウエブの目付けを40g/m2 としたこと以外、実施例23と同一条件下にて目付けが50g/m2 の積層不織布を得た。操業性および不織布物性、生分解性能を表5に示す。
【0095】
実施例25
実施例23と同一の長繊維不織ウエブおよび天然繊維不織ウエブを用い、長繊維不織ウエブの目付けを40g/m2 とし、天然繊維不織ウエブの目付けを10g/m2 としたこと以外、実施例23と同一条件下にて目付けが50g/m2 の積層不織布を得た。操業性および不織布物性、生分解性能を表5に示す。
【0096】
実施例26
高融点成分重合体として、MFR値が40g/10分で、融点114℃、結晶化温度75℃のポリブチレンサクシネート(PBS)を用い、低融点成分重合体として、MFR値が30g/10分で、融点102℃、結晶化温度52℃のブチレンサクシネート/エチレンサクシネート(BS/ES)=85/15(モル%)の共重合体を用いた。一方、結晶核剤として、平均粒径が1.0μmのタルク/酸化チタン=1/1(重量比)を20重量%含有させたマスターバッチを高融点成分重合体および低融点成分重合体ベースであらかじめ作成し、このマスターバッチとそれに対応する重合体とをそれぞれブレンドして、高融点成分に添加する結晶核剤が0.2重量%、低融点成分に添加する結晶核剤が1.0重量%となるようにして原料とした。
【0097】
この高融点成分と低融点成分とを個別のエクストルーダ型溶融押出し機を用いて紡糸温度180℃で溶融し、繊維横断面が図3に示す断面となるような紡糸口金を通して、単孔吐出量1.35g/分、吐出比が高融点成分/低融点成分=1/1(重量比)で溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、口金の下方に設置したエアーサッカーを用いて、牽引速度が3500m/分で牽引細化して引き取った。次いで、公知の開繊器具にて開繊し、移動するスクリーンコンベア上に捕集・堆積させて、単糸繊度3.5デニール(高融点成分セグメント繊度=0.29デニール×6、低融点成分セグメント繊度=1.7デニール)の長繊維からなる不織ウエブとした。この長繊維不織ウエブを熱エンボスロールからなる熱圧接装置にて熱圧接して目付けが30g/m2 の長繊維不織布を得た。熱圧接条件としては、圧接部の形状が丸形で、その面積が0.68mm2の彫刻模様でかつ圧接点密度が16点/cm2 、圧接面積率が15%で配設されたエンボスロールと表面が平滑な金属ロールとを用い、加工温度を95℃として行った。製造条件、操業性および不織布物性、生分解性能を表6に示す。
【0098】
実施例27〜30
実施例26における各成分に添加する結晶核剤の添加量を、表6に示すように変更した以外は、実施例26と同様にして長繊維不織布を得た。製造条件、操業性および不織布物性、生分解性能を表6に示す。
【0099】
実施例31
低融点成分としてMFR値が20g/10分で融点84℃、結晶化温度20℃のブチレンサクシネート/エチレンサクシネート=60/40(モル%)の共重合ポリエステルを用い、実施例26と同様にして結晶核剤を添加し、紡糸温度を160℃としたこと以外は実施例26と同一条件下にて、多葉型複合長繊維を溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、エアーサッカーを用いて、牽引速度が3600m/分で牽引細化して引き取った。次いで、公知の開繊器具にて開繊し、移動するスクリーンコンベア上に単糸繊度3.4デニール(高融点成分セグメント繊度=0.28デニール×6、低融点成分セグメント繊度=1.7デニール)の複合長繊維からなる不織ウエブとして開繊堆積させた。操業性を表7に示す。
【0101】
実施例32
高融点成分重合体として、MFR値が30g/10分で、融点102℃、結晶化温度52℃のブチレンサクシネート/エチレンサクシネート(BS/ES)=85/15(モル%)の共重合体を用い、低融点成分重合体として、MFR値が30g/10分で、融点63℃、結晶化温度23℃のポリカプロラクトンを用いた。一方、結晶核剤として、平均粒径が1.0μmのタルク/酸化チタン=1/1(重量比)を15重量%含有させたマスターバッチを高融点成分重合体および低融点成分重合体ベースであらかじめ作成し、このマスターバッチとそれに対応する重合体とをそれぞれブレンドして、高融点成分に添加する結晶核剤が0.6重量%、低融点成分に添加する結晶核剤が3.0重量%となるようにして原料とした。
【0102】
この高融点成分と低融点成分とを個別のエクストルーダ型溶融押出し機を用いて紡糸温度150℃で溶融し、繊維横断面が図3に示す断面となるような紡糸口金を通して、単孔吐出量2.00g/分、吐出比が高融点成分/低融点成分=1.5/1(重量比)で溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、口金の下方に設置したエアーサッカーを用いて、牽引速度が3800m/分で牽引細化して引き取った。次いで、公知の開繊器具にて開繊し、移動するスクリーンコンベア上に捕集・堆積させて、単糸繊度4.7デニール(高融点成分セグメント繊度=0.47デニール×6、低融点成分セグメント繊度=1.9デニール)の長繊維からなる不織ウエブとした。この長繊維不織ウエブを熱エンボスロールからなる熱圧接装置にて熱圧接して目付けが30g/m2 の長繊維不織布を得た。熱圧接条件としては、圧接部の形状が丸形で、その面積が0.68mm2 の彫刻模様でかつ圧接点密度が16点/cm2 、圧接面積率が15%で配設された熱エンボスロールと表面が平滑な金属ロールとを用い、加工温度を56℃として行った。製造条件、操業性および不織布物性、生分解性能を表7に示す。
【0103】
比較例1
実施例1と同一の高融点成分を単独で用い、繊維横断面が単相型になる紡糸口金を用いること以外は実施例1と同一条件下にて、単相型長繊維を溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、エアーサッカーを用いて牽引速度が4300m/分で牽引細化して引き取った。次いで、公知の開繊器具にて開繊し、移動するスクリーンコンベア上に単糸繊度4.0デニールの長繊維からなる長繊維不織ウエブとして開繊堆積させた。この長繊維不織ウエブを熱エンボスロールからなる熱圧接装置にて熱圧接して、目付けが30g/m2 の生分解性不織布を得た。熱圧接条件は、加工温度を107℃とすること以外は実施例1と同一条件で実施した。操業性および不織布物性、生分解性能を表8に示す。
【0104】
比較例2
実施例1と同一の低融点成分を単独で用い、繊維横断面が単相型になる紡糸口金を用いること以外は実施例1と同一条件下にて、単相型長繊維を溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、エアーサッカーを用いて牽引速度が4000m/分で牽引細化して引き取った。次いで、公知の開繊器具にて開繊し、移動するスクリーンコンベア上に単糸繊度4.3デニールの長繊維からなる長繊維不織ウエブとして開繊堆積させた。操業性を表8に示す。
【0105】
比較例3
実施例1と同一の条件下にて、多葉型複合長繊維を溶融紡出した。この紡出糸条を公知の冷却装置にて冷却した後、エアーサッカーを用いて、牽引速度が1800m/分で牽引細化して引き取った。次いで、公知の開繊器具にて開繊し、移動するスクリーンコンベア上に単糸繊度9.5デニール(高融点成分セグメント繊度=0.79デニール×6、低融点成分セグメント繊度=4.8デニール)の複合長繊維からなる長繊維不織ウエブとして開繊堆積させた。操業性および不織布物性、生分解性能を表8に示す。
【0106】
比較例4
実施例23と同一の目付けが25g/m2 の長繊維不織ウエブと目付けが25g/m2 の晒し綿よりなる天然繊維不織ウエブとを積層し、熱エンボスロールにて熱融着加工を行い、目付けが50g/m2 の積層不織布を得た。熱融着加工条件としては、ロ−ルには彫刻部面積0.4cm2 の彫刻模様が施された凸部が配設され、凸部の圧接面積率15%、線圧50kg/cm、加工温度95℃で実施した。積層不織布物性、分解性能を表8に示す。
【0107】
【表1】

【表2】
【表3】
【表4】
表1、表2、表3および表4から明らかなように、実施例1は、高融点成分としてポリブチレンサクシネートを用い、低融点成分としてブチレンサクシネート/エチレンサクシネート共重合ポリエステルを用いた本発明の多葉型複合長繊維を適用しているので、紡出糸条の冷却性、可紡性、および開繊性も良好であり、機械的性能にも優れるものであった。また、この不織布は良好な生分解性能を有することが認められた。
【0112】
実施例2は、高融点成分としてポリブチレンサクシネートを用い、低融点成分としてブチレンサクシネート/ブチレンアジペート共重合ポリエステルを用いた本発明の多葉型複合長繊維を適用しているので、紡出糸条の冷却性、可紡性、および開繊性も良好であり、機械的性能にも優れるものであった。また、この不織布は良好な生分解性能を有することが認められた。
【0113】
実施例3は、高融点成分としてポリブチレンサクシネートを用い、低融点成分としてブチレンサクシネート/ブチレンセバケート共重合ポリエステルを用いた本発明の多葉型複合長繊維を適用しているので、紡出糸条の冷却性、可紡性、および開繊性も良好であり、機械的性能にも優れるものであった。また、この不織布は良好な生分解性能を有することが認められた。
【0114】
実施例4は、高融点成分および低融点成分としていずれもブチレンサクシネート/エチレンサクシネート共重合ポリエステルを用いた本発明の多葉型複合長繊維を適用しているので、紡出糸条の冷却性、可紡性および開繊性も良好であり、機械的特性にも優れるものであった。また、この不織布は良好な生分解性能を有することが認められた。
【0115】
実施例5は、低融点成分としてブチレンサクシネート/エチレンサクシネート共重合ポリエステルを用いた本発明の多葉型複合長繊維を適用しているので、紡出糸条の冷却性、可紡性および開繊性も良好であった。また、低融点成分のブチレンサクシネートの共重合量比が実施例1よりも高いので、機械的特性には特に優れるものの生分解性能は実施例1よりもやや劣るものであった。
【0116】
実施例6は、高融点成分としてブチレンサクシネート/ブチレンアジペート共重合ポリエステルを用い、低融点成分としてブチレンサクシネート/エチレンサクシネート共重合ポリエステルを用いた本発明の多葉型複合長繊維を適用しているので、紡出糸条の冷却性、可紡性および開繊性も良好であり、機械的特性にも優れるものであった。また、この不織布は良好な生分解性能を有することが認められた。
【0117】
実施例7は、高融点成分としてブチレンサクシネート/ブチレンセバケート共重合ポリエステルを用い、低融点成分としてブチレンサクシネート/エチレンサクシネート共重合ポリエステルを用いた本発明の多葉型複合長繊維を適用しているので、紡出糸条の冷却性、可紡性および開繊性も良好であり、機械的特性にも優れるものであった。また、この不織布は良好な生分解性能を有することが認められた。
【0118】
実施例8は、高融点成分としてL−乳酸を用い、低融点成分としてL−乳酸/ε−カプロラクトン共重合ポリエステルを用いた本発明の多葉型複合長繊維を適用しているので、紡出糸条の冷却性、可紡性、および開繊性も良好であり、機械的性能にも優れるものであった。また、この不織布は良好な生分解性能を有することが認められた。
【0119】
実施例9は、低融点成分として用いるブチレンサクシネート/エチレンサクシネート共重合ポリエステルのブチレンサクシネート共重合量比が実施例1よりも低いにもかかわらず、本発明の多葉型複合長繊維を適用しているので、紡出糸条の冷却性、可紡性、および開繊性も良好であり、機械的性能にも優れるものであった。また、この不織布は良好な生分解性能を有することが認められた。
【0120】
実施例10は、低融点成分として用いるブチレンサクシネート/エチレンサクシネート共重合ポリエステルのブチレンサクシネート共重合量比が実施例1よりも高いにもかかわらず、本発明の多葉型複合長繊維を適用しているので、紡出糸条の冷却性、可紡性、および開繊性も良好であり、機械的性能にも優れるものであった。また、この不織布は良好な生分解性能を有することが認められた。
【0121】
実施例11は、両成分とも実施例1より高粘度の重合体を用いたにもかかわらず、本発明の多葉型複合長繊維を適用しているので、紡出糸条の冷却性にやや劣るものの、可紡性および開繊性も良好であり、機械的性能にも優れるものであった。また、この不織布は良好な生分解性能を有することが認められた。
【0122】
実施例12は、両成分とも実施例1より低粘度の重合体を用いたにもかかわらず、本発明の多葉型複合長繊維を適用しているので、紡出糸条の冷却性、可紡性および開繊性も良好であり、機械的性能にも優れるものであった。また、この不織布は良好な生分解性能を有することが認められた。
【0123】
実施例13は、高融点成分の配設形態を図1のように、高融点成分突起部が表面に高く露出するようにしたにもかかわらず、本発明の多葉型複合長繊維を適用しているので、紡出糸条の冷却性、可紡性、および開繊性も良好であり、実施例1よりも若干強力が劣るものの機械的性能にも優れるものであった。また、この不織布は良好な生分解性能を有することが認められた。
【0124】
実施例14は、実施例1よりも高融点成分の突起部数を少なくしたため、低融点成分の周長比が大きく、すなわち低融点成分の繊維表面における露出部分が多いにもかかわらず、本発明の多葉型複合長繊維を適用しているので、紡出糸条の冷却性にやや劣るものの、可紡性および開繊性も良好であり、機械的性能にも優れるものであった。また、この不織布は良好な生分解性能を有することが認められた。
【0125】
実施例15は、実施例1よりも高融点成分の突起部数を多くしたため、低融点成分の周長比が小さく、すなわち低融点成分の繊維表面における露出部分が少ないにもかかわらず、本発明の多葉型複合長繊維を適用しているので、得られた不織布の生分解性能には若干劣るものの、紡出糸条の冷却性、可紡性および開繊性も良好であり、機械的性能にも優れるものであった。
【0126】
実施例16は、実施例1よりも低融点成分を多くしたため、低融点成分の周長比が大きく、すなわち低融点成分の繊維表面における露出部分が多いにもかかわらず、本発明の多葉型複合長繊維を適用しているので、紡出糸条の冷却性にやや劣るものの、可紡性および開繊性も良好であり、機械的性能にも優れるものであった。また、この不織布は実施例1よりも良好な生分解性能を有することが認められた。
【0127】
実施例17は、実施例1よりも低融点成分を少なくしたため、低融点成分の周長比が小さく、すなわち低融点成分の繊維表面における露出部分が少ないにもかかわらず、本発明の多葉型複合長繊維を適用しているので、得られた不織布の生分解性能には若干劣るものの、紡出糸条の冷却性、可紡性および開繊性も良好であり、機械的性能にも優れるものであった。
【0128】
実施例18は、実施例16よりもさらに低融点成分を多くしたため、低融点成分の周長比が大きく、すなわち低融点成分の繊維表面における露出部分が多くなり、紡出糸条の冷却性に劣り、操業性の面ではあまり好ましくはなかった。
【0129】
実施例19は、実施例17よりもさらに低融点成分を少なくしたため、低融点成分の周長比が小さく、すなわち低融点成分の繊維表面における露出部分が少なくなるので、得られた不織布の生分解性能には若干劣るものの、紡出糸条の冷却性、可紡性および開繊性も良好であり、機械的性能にも優れるものであった。
【0130】
実施例20は、実施例1よりも紡出糸条の牽引速度を低くしたにもかかわらず、本発明の多葉型複合長繊維を適用しているので、繊度が大きいものの、紡出糸条の冷却性、可紡性および開繊性も良好であり、機械的性能にも優れるものであった。また、この不織布は良好な生分解性能を有することが認められた。
【0131】
実施例21は、実施例1で得られた長繊維不織ウエブを、超音波融着装置を用い熱圧接しているので、得られた不織布は柔軟性に優れ、かつ、紡出糸条の冷却性、可紡性、および開繊性も良好であり、機械的性能にも優れるものであった。また、この不織布は良好な生分解性能を有することが認められた。
【0132】
実施例22は、実施例1よりも熱圧接工程における加工温度が高くなっているにもかかわらず、本発明の多葉型複合長繊維を適用しているので、得られた不織布は柔軟性に若干劣るものの、紡出糸条の冷却性、可紡性、および開繊性も良好であり、機械的性能にも優れるものであった。また、この不織布は良好な生分解性能を有することが認められた。
【0133】
【表5】
表5から明らかなように、実施例23は、天然繊維からなる不織ウエブを積層した本発明の生分解性不織布であるので、天然繊維により優れた吸水性を具備するとともに、複合長繊維により優れた機械的特性を具備し、かつ複合長繊維が天然繊維と同程度の生分解速度を有しているため、積層不織布としても生分解性能に優れる不織布であることが認められた。
【0135】
実施例24は、実施例23よりも天然繊維不織ウエブの積層比率が多いため、得られた不織布はさらに吸水性に優れるとともに、複合長繊維が天然繊維と同程度の生分解速度を有しているため、生分解性能にも優れるものであった。また、長繊維不織ウエブが少ないために、不織布の強力についてはやや低いが、実用的な機械的特性を有するものであった。
【0136】
実施例25は、実施例23よりも天然繊維不織ウエブの積層比率が少ないため、吸水性についてはやや劣るが、実用的な機械的特性を有する積層不織布となり、しかも複合長繊維が天然繊維と同程度の生分解速度を有しているため、生分解性能にも優れるものであった。
【0137】
【表6】
【表7】
表6および表7から明らかなように、実施例26〜28においては、いずれも紡出糸条の冷却性および開繊性に問題もなく操業性は良好であり、しかも得られた不織布の性能は、実用的な強力を備え柔軟で生分解性に優れたものであった。
【0140】
実施例29においては、高融点成分と低融点成分とにおける結晶核剤の添加量が同量であるため、紡出糸条の冷却性はやや低下するものの、操業性に特に問題はなかった。
【0141】
実施例30においては、結晶核剤の全添加量が本発明の好ましい範囲よりも多すぎるため、紡出糸条の冷却性および開繊性には問題はなかったものの、得られた不織布の強力は実施例26よりも若干劣るものであった。
【0142】
実施例31においては、低融点成分としてさらに融点の低い重合体を用いたため、結晶核剤の効果が大きく寄与するものの、紡出糸条の冷却性および開繊性にはやや劣る結果であった。
【0144】
実施例32においては、両成分ともに融点の低い重合体を用いたが、結晶核剤の効果が大きく寄与するため、紡出糸条の冷却性および開繊性に問題がないことが判った。
【0145】
【表8】
これに対して、表8から明らかなように、比較例1は、実施例1と同一の高融点成分を用いたものの、繊維横断面が本発明の範囲外である単相型であるので、紡出糸条の冷却性、可紡性、および開繊性も良好であり、機械的性能にも優れるものの、得られた不織布は生分解性能に乏しいものであった。
【0147】
比較例2は、実施例1と同一の低融点成分を用いたものの、繊維横断面が本発明の範囲外である単相型であるので、紡出糸条の冷却性、可紡性、および開繊性が不良であり目標とした不織布が得られなかった。
【0148】
比較例3は、紡出糸条の牽引速度が低く本発明の範囲外であるので、紡出糸条の冷却性、可紡性および開繊性に劣り、かつ、得られた不織布は機械的性能および寸法安定性に劣るものであった。
【0149】
比較例4は、天然繊維不織ウエブと長繊維不織ウエブとの積層不織布であるが、両ウエブの一体化を熱エンボスロールからなる熱圧接装置にて行ったので、天然繊維不織ウエブがローラーに取られ熱圧接固定ができず、天然繊維不織ウエブと長繊維不織ウエブとの一体化された積層不織布を得ることができなかった。
【0150】
【発明の効果】
本発明によれば、紡出糸条の冷却性および開繊性に優れ、かつ生分解性能が制御可能であるとともに不織布の機械的特性、地合いに優れ、さらに熱接着機能を有する生分解性不織布およびその製造方法を提供することができる。
【0151】
本発明の不織布は、おむつや生理用品その他の医療・衛生材料素材、使い捨ておしぼりやワイピングクロスなどの拭き取り布、使い捨て包装材、家庭・業務用の生ごみ捕集用袋その他廃棄物処理材などの生活関連用素材、あるいは、農業・園芸・土木用に代表される産業用資材の各素材として好適である。しかもこの不織布は、生分解性を有するので、その使用後に完全に分解消失するため、自然環境保護の観点からも有益であり、あるいは、例えば堆肥化して肥料とするなど再利用を図ることもできるため資源の再利用の観点からも有益である。
【図面の簡単な説明】
【図1】本発明の多葉型複合長繊維の繊維横断面のモデル図である。
【図2】本発明の多葉型複合長繊維の繊維横断面のモデル図である。
【図3】本発明の多葉型複合長繊維の繊維横断面のモデル図である。
【符号の説明】
1 高融点成分
2 低融点成分
3 中心
Claims (20)
- 複合長繊維からなる長繊維不織ウエブが部分的に熱圧接されて所定の形態が保持されてなる不織布であって、前記複合長繊維が生分解性を有する第1の脂肪族ポリエステルからなる高融点成分とこの高融点成分よりも融点の低い生分解性を有する第2の脂肪族ポリエステルからなる低融点成分とから形成されるとともに牽引速度2000m/分以上で牽引細化された多葉型複合長繊維であり、この多葉型複合長繊維の繊維横断面において、低融点成分が芯部を形成し、高融点成分が前記低融点成分の円周方向に独立した突起部を複数形成し、しかも低融点成分は高融点成分によって分断されることなく連続しており、かつ、多葉型複合長繊維を形成する高融点成分および低融点成分はともに繊維軸方向に連続するとともに繊維表面において交互に露出してなることを特徴とする生分解性不織布。
- 複合長繊維からなる長繊維不織ウエブと天然繊維からなる天然繊維不織ウエブとが積層され部分的な圧接により一体化され、前記複合長繊維が生分解性を有する第1の脂肪族ポリエステルからなる高融点成分とこの高融点成分よりも融点の低い生分解性を有する第2の脂肪族ポリエステルからなる低融点成分とから形成されるとともに牽引速度2000m/分以上で牽引細化された多葉型複合長繊維であり、この多葉型複合長繊維の繊維横断面において、低融点成分が芯部を形成し、高融点成分が前記低融点成分の円周方向に独立した突起部を複数形成し、しかも低融点成分は高融点成分によって分断されることなく連続しており、かつ、多葉型複合長繊維を形成する高融点成分および低融点成分はともに繊維軸方向に連続するとともに繊維表面において交互に露出してなることを特徴とする生分解性不織布。
- 少なくとも高融点成分同士が熱圧接されていないことにより複合長繊維間において非熱圧接領域を保持させるとともに、高融点成分と低融点成分とが熱圧接されていることにより所定の形態を保持していることを特徴とする請求項1に記載の生分解性不織布。
- 天然繊維が、コットン、ラミー、短繊維状に裁断されたシルク繊維であることを特徴とする請求項2に記載の生分解性不織布。
- 天然繊維不織ウエブと長繊維不織ウエブとの積層比率が10/90〜90/10(重量%)であることを特徴とする請求項2又は4記載の生分解性不織布。
- 高融点成分および低融点成分がブチレンサクシネートを主繰り返し単位とする重合体であり、かつ、高融点成分がポリブチレンサクシネートあるいはブチレンサクシネートの共重合量比が80モル%以上の共重合ポリエステルであり、低融点成分がブチレンサクシネートの共重合量比が70〜90モル%の共重合ポリエステルであることを特徴とする請求項1から5までのいずれか1項に記載の生分解性不織布。
- 高融点成分と低融点成分との両方あるいは低融点成分のみが、ブチレンサクシネートにエチレンサクシネート、ブチレンアジペートあるいはブチレンセバケートのいずれかを共重合せしめた共重合ポリエステルであることを特徴とする請求項1から6までのいずれか1項に記載の生分解性不織布。
- 低融点成分および高融点成分のうち、少なくとも低融点成分に中に結晶核剤が添加されていることを特徴とする請求項1から7までのいずれか1項に記載の生分解性不織布。
- 結晶核剤が、高融点成分中への結晶核剤の添加量をQA (重量%)とし、低融点成分中への結晶核剤の添加量をQB (重量%)としたときに、(1)式および(2)式を満足するように添加されていることを特徴とする請求項8記載の生分解性不織布。
[(ΔTA +ΔTB)/100]−2 /3 ≦QA +QB ≦[(ΔTA +ΔTB)/100]+4…(1)
QA ≦QB …(2)
但し、ΔTA =高融点成分の融点−高融点成分の結晶化温度≧35
ΔTB =低融点成分の融点−低融点成分の結晶化温度≧35 - 結晶核剤が、タルクまたは酸化チタンまたはこれらの混合物であることを特徴とする請求項8又は9記載の生分解性不織布。
- 高融点成分の突起部数が4〜10であり、かつ高融点成分の個々に独立した各セグメント繊度が0.05〜2デニールであることを特徴とする請求項1から10までのいずれか1項に記載の生分解性不織布。
- 高融点成分と低融点成分とからなる複合長繊維の単糸繊度が1.5〜10デニールであることを特徴とする請求項1から11までのいずれか1項に記載の生分解性不織布。
- 高融点成分/低融点成分の複合比が1/3〜3/1(重量比)であることを特徴とする請求項1から12までのいずれか1項に記載の生分解性不織布。
- 複合長繊維からなる長繊維不織ウエブが部分的に熱圧接されて所定の形態が保持されてなる不織布の製造方法であって、前記複合長繊維を生分解性を有する第1の脂肪族ポリエステルからなる高融点成分とこの高融点成分よりも融点の低い生分解性を有する第2の脂肪族ポリエステルからなる低融点成分とを用いて形成し、繊維横断面において低融点成分が芯部を形成し、繊維横断面において高融点成分が前記低融点成分の円周方向に独立した突起部を複数形成し、しかも繊維横断面において前記低融点成分は高融点成分によって分断されることなく連続しており、高融点成分および低融点成分がともに繊維軸方向に連続するとともに繊維表面において交互に露出するような多葉型複合長繊維を溶融紡糸し、この多葉型複合長繊維を牽引速度2000m/分以上で牽引細化した後、長繊維不織ウエブとなし、この長繊維不織ウエブを熱圧接装置により部分的に熱圧接させることを特徴とする生分解性不織布の製造方法。
- 低融点成分の融点以下の温度で、エンボスロールにて長繊維不織ウエブを部分的に熱圧接することを特徴とする請求項14記載の生分解性不織布の製造方法。
- 超音波発振器を用いた超音波融着装置により、長繊維不織ウエブを部分的に熱圧接することを特徴とする請求項14記載の生分解性不織布の製造方法。
- 複合長繊維からなる長繊維不織ウエブと天然繊維からなる天然繊維不織ウエブとを積層して部分的に圧接することにより一体化し、前記複合長繊維を生分解性を有する第1の脂肪族ポリエステルからなる高融点成分とこの高融点成分よりも融点の低い生分解性を有する第2の脂肪族ポリエステルからなる低融点成分とを用いて形成し、繊維横断面において低融点成分が芯部を形成し、繊維横断面において高融点成分が前記低融点成分の円周方向に独立した突起部を複数形成し、しかも繊維横断面において前記低融点成分は高融点成分によって分断されることなく連続しており、高融点成分および低融点成分がともに繊維軸方向に連続するとともに繊維表面において交互に露出するような多葉型複合長繊維を溶融紡糸し、この多葉型複合長繊維を牽引速度2000m/分以上で牽引細化した後、長繊維不織ウエブとなし、この長繊維不織ウエブに常法にて別途作成した天然繊維の不織ウエブを積層した後に、超音波融着処理を施して両不織ウエブを部分的に融着させ一体化することを特徴とする生分解性不織布の製造方法。
- 長繊維不織ウエブと天然繊維不織ウエブとを積層する前に予め、長繊維不織ウエブに仮熱圧接処理または熱風接着処理または三次元交絡処理を施すことにより長繊維不織ウエブの形態を保持させることを特徴とする請求項17記載の生分解性不織布の製造方法。
- 低融点成分および高融点成分のうち、少なくとも低融点成分に中に結晶核剤を添加することを特徴とする請求項14から18までのいずれか1項に記載の生分解性不織布の製造方法。
- 高融点成分中への結晶核剤の添加量をQA (重量%)とし、低融点成分中への結晶核剤の添加量をQB (重量%)としたときに、(1)式および(2)式を満足するように、結晶核剤を添加することを特徴とする請求項19記載の生分解性不織布の製造方法。
[(ΔTA +ΔTB)/100]−2 /3 ≦QA +QB ≦[(ΔTA +ΔTB)/100]+4…(1)
QA ≦QB …(2)
但し、ΔTA =高融点成分の融点−高融点成分の結晶化温度≧35
ΔTB =低融点成分の融点−低融点成分の結晶化温度≧35
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP05111596A JP3553722B2 (ja) | 1995-03-08 | 1996-03-08 | 生分解性不織布およびその製造方法 |
Applications Claiming Priority (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP4768095 | 1995-03-08 | ||
| JP17529695 | 1995-07-12 | ||
| JP7-47680 | 1995-07-12 | ||
| JP7-175296 | 1995-07-12 | ||
| JP05111596A JP3553722B2 (ja) | 1995-03-08 | 1996-03-08 | 生分解性不織布およびその製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH0978427A JPH0978427A (ja) | 1997-03-25 |
| JP3553722B2 true JP3553722B2 (ja) | 2004-08-11 |
Family
ID=27293042
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP05111596A Expired - Fee Related JP3553722B2 (ja) | 1995-03-08 | 1996-03-08 | 生分解性不織布およびその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3553722B2 (ja) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR102104135B1 (ko) * | 2013-07-12 | 2020-04-23 | 쓰리엠 이노베이티브 프로퍼티즈 캄파니 | 설거지용 수세미 |
| WO2015175676A1 (en) * | 2014-05-13 | 2015-11-19 | First Quality Nonwovens, Inc. | Patterned nonwoven and method of making the same using a through-air drying process |
-
1996
- 1996-03-08 JP JP05111596A patent/JP3553722B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH0978427A (ja) | 1997-03-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR100404899B1 (ko) | 생분해성 필라멘트 부직포 및 그의 제조방법 | |
| JPH06207323A (ja) | 生分解性潜在捲縮性複合長繊維及びその不織布 | |
| JPH06207320A (ja) | 生分解性複合短繊維及びその不織布 | |
| JP3804999B2 (ja) | 生分解性長繊維不織布およびその製造方法 | |
| JP2002061060A (ja) | 不織布及び不織布加工品 | |
| JPH0995849A (ja) | ポリ乳酸系長繊維不織布およびその製造方法 | |
| JPH11117164A (ja) | 生分解性積層体シート | |
| JP3516291B2 (ja) | 伸縮性に優れた生分解性不織布の製造方法 | |
| JP3146221B2 (ja) | 微生物分解性極細繊維メルトブローン不織布およびその製造方法 | |
| JP4117915B2 (ja) | 生分解性不織布およびその製造方法 | |
| JPH0734369A (ja) | 生分解性長繊維不織布 | |
| JPH101855A (ja) | 生分解性短繊維不織布及びその製造方法 | |
| JP3556089B2 (ja) | 生分解性長繊維不織布およびその製造方法 | |
| JPH0941223A (ja) | 細繊維化可能な生分解性複合繊維及びこれを用いた繊維シート | |
| JP4117916B2 (ja) | 生分解性不織布およびその製造方法 | |
| JPH1088456A (ja) | 伸縮性長繊維不織布及びその製造方法 | |
| JPH09279449A (ja) | 積層不織布及びその製造方法 | |
| JPH0978427A (ja) | 生分解性不織布およびその製造方法 | |
| JP3262430B2 (ja) | 生分解性積層不織構造体の製造方法 | |
| JP3292786B2 (ja) | 生分解性長繊維不織布およびその製造方法 | |
| JPH09279461A (ja) | 生分解性不織布およびその製造方法 | |
| JP3844554B2 (ja) | 面ファスナー雌材用複合不織布及びその製造方法 | |
| JPH09310257A (ja) | 積層不織布およびその製造方法 | |
| JP2002069822A (ja) | 伸縮嵩高長繊維不織布およびその製造方法 | |
| JPH09279454A (ja) | 生分解性短繊維不織布およびその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20040406 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20040430 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090514 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100514 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110514 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120514 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130514 Year of fee payment: 9 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140514 Year of fee payment: 10 |
|
| LAPS | Cancellation because of no payment of annual fees |