JP4370628B2 - 重ね溶接継手部の減厚方法 - Google Patents
重ね溶接継手部の減厚方法 Download PDFInfo
- Publication number
- JP4370628B2 JP4370628B2 JP37349098A JP37349098A JP4370628B2 JP 4370628 B2 JP4370628 B2 JP 4370628B2 JP 37349098 A JP37349098 A JP 37349098A JP 37349098 A JP37349098 A JP 37349098A JP 4370628 B2 JP4370628 B2 JP 4370628B2
- Authority
- JP
- Japan
- Prior art keywords
- roll
- lap weld
- weld joint
- peripheral speed
- thickness
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images

Landscapes
- Butt Welding And Welding Of Specific Article (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
Description
【発明の属する技術分野】
本発明は、鋼板等の金属板の生産を連続して行うプロセスラインにおいて、先行金属板の後端部と後行金属板の先端部とを重ね合わせて溶接し連続化した重ね溶接継手部の肉厚を薄くするための重ね溶接継手部の減厚方法に関する。
【0002】
【従来の技術】
金属板の生産を連続して行うプロセスラインにおいて、先行金属板と後行金属板を溶接接続して連続化する設備として、例えば、マッシュシーム溶接装置が知られている。
マッシュシーム溶接装置とは、金属板の端部同士を重ね合わせて回転式電極によって溶接し、更に、その重ね合わせて溶接した重ね溶接継手部を、プラニッシュロール(スエージングロールともよぶ。)を用いて加圧してその肉厚を薄くし、継手部以外の部分の厚さに略等しくなるように減厚する装置である。
【0003】
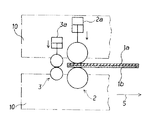
図1は、そのマッシュシーム溶接装置に適用される重ね溶接継手部の減厚方法を説明する概略図である。
すなわち、先行金属板1a、後行金属板1bの重ね部を上下一対の溶接電極2を用いて加圧溶接し、次いで溶接電極2の後方に連設した上下一対のプラニッシュロール3を用いて重ね溶接継手部を加圧して減肉する。ここで、2a、3aは、それぞれの加圧シリンダである。
【0004】
図1に例示する装置においては、重ね溶接継手部の溶接作業と加圧減肉作業とが同時に実施できるようになっている。なお、各機器は共通のC型フレーム(キャリッジ)10上に配置している。ここで、図1のように溶接作業と加圧減肉作業を同時に行うようにすることが最も効率的であるが、独立させて別々に行うようにしても良いことは当然である。
【0005】
このマッシュシーム溶接装置において、溶接電極2と、プラニッシュロール3は、所定圧力で加圧され、それぞれ回転しながら、溶接作業、および、減厚作業を行うようになっている。
ところが、プラニッシュロール3は、加圧減肉作業を行うものであるため、加圧力を大きくする必要があることから、ロール軸受に受ける摩擦力等が大きくなりすぎてスムーズに回転することができず、加圧している重ね溶接継手部とロールとの摩擦が大きくなって重ね溶接継手部が破損するトラブル等が発生していた。
【0006】
そのため、従来から、プラニッシュロールを駆動式としておき、ロールを駆動して回転を与えるようにされている。
そして、重ね溶接継手部を破損することなく安定した減厚作業を行うためには、その回転するロールの周速とロールの移動速度とを一致させることが好適であることがすでに知られている(特開平3-57567 号公報参照)。
【0007】
すなわち、プラニッシュロールの周速と移動速度とが不一致であると、重ね溶接継手部の両端部における板のちぎれ、重ね溶接継手部に沿って発生するしわ等のトラブルが生じることになる。
例えば、特開平5-185241号公報においては、プラニッシュロールの周速と移動速度とを一致させるため、センサを用いて周速と移動速度を検知して制御装置を用いてロール駆動の制御を行うとともに、プラニッシュロールを駆動する油圧モータの動作条件を一定にするため、油圧回路に油温制御装置を付加して作動油の温度を一定とし、油圧動作の安定化を図るようにすることが開示されている。
【0008】
ここで、重ね溶接継手部の厚さは、元の金属板厚のほぼ2倍(200 %)の厚さとなるが、プラニッシュロールで重ね溶接継手部を加圧することで、130 〜140 %程度の厚さにまで減厚され、後工程での通板性を保持するのである。
【0009】
【発明が解決しようとする課題】
しかしながら、実際にプラニッシュロールの周速と移動速度とを完全に一致させることは簡単なことではなく、特に、マッシュシーム溶接装置において通常適用される油空圧の駆動系において高精度の制御を実現しようとすると、設備が複雑となり、また、設備投資額が極めて大きくなる。そのため、せっかくの油空圧駆動系の利点である簡便さを生かすことができなくなる。
【0010】
また、設備を複雑にして制御系を設けても、かならずしも満足な制御結果をえることはできない。
例えば、重ね溶接継手部の終端部ではプラニッシュロールの加圧負荷がやや小さくなるために周速と移動速度にずれが生じ、周速が速くなって板にひっぱり力が印加される。このようなひっぱり力を修正する制御を行うため、上記のセンサでロール周速の変化をとらえてフィードバック制御を行おうとしても、制御はとても間に合わない。特に、板厚が0.02mm以下の薄い金属板の場合では、重ね溶接継手部の終端部での板ひきちぎり等の発生に至る場合が極めて多くなる。
【0011】
一方、単純な油空圧駆動系を適用し、単にプラニッシュロールのロールを駆動する油圧モータの速度設定を行って、周速と移動速度を一定値に設定するようにした場合、処理する金属板の板厚によって周速が変わることになり、また、モータ速度に季節変動が生じるため、周速と移動速度を完全に一致させることはできない。
【0012】
そのため、従来は、プラニッシュロールの周速と移動速度とがある程度ずれていても許容して操業し、ある程度の板のちぎれ(板ひきちぎり等)、しわが発生することを許容して操業を行っていた。ただし、その発生程度は軽微であるため、後工程にはそのままの状態で供することにしているが、ライン処理中に2%程度の板破断の発生は避けることができなかった。
【0013】
上記トラブルは、プラニッシュロールのロール加圧力が高い場合、あるいは、重ね溶接継手部の厚さが極端に厚い場合、または、極端に薄い場合に特に発生しやすく、ロール周速の調整だけで回避することは非常に困難である。
特に、重ね溶接継手部の始端部、終端部を除く定常部では、プラニッシュロールの周速と移動速度とがある程度ずれていても、そのずれを一定の許容範囲内に収めることも可能であるが、プラニッシュロールが重ね溶接継手部の始端部に乗り上げる際とプラニッシュロールが重ね溶接継手部の終端部を離れる直前である非定常部ではそのずれが大きくなってしまう場合も多く、トラブルが多発する傾向にある。
【0014】
一般に、重ね溶接継手部の始端部では、プラニッシュロールが重ね溶接継手部に噛み込むこととなるため、ロール周速が遅くなる傾向にある。一方、終端部では、板抜けでプラニッシュロールへの負荷も軽くなることから、ロール周速が速くなる傾向にある。
ここで、図2に基づき、プラニッシュロールの周速と移動速度とが異なる場合のしわ発生等のトラブルの状況について説明する。図2は、金属板1a、1bの重ね合わせ部を溶接した重ね溶接継手部4を、図示しないプラニッシュロールで5のキャリッジ進行方向に移動しながら加圧して減厚した場合を示している。ここで、(a)はプラニッシュロールの周速が移動速度よりも速い場合にしわ6aが発生する状況と、プラニッシュロールが重ね溶接継手部を離れる直前に発生する板引きちぎり部7aについて模式的に示している。この場合、プラニッシュロールが重ね溶接継手部に乗り上げる際には、しわはほとんど発生していない。
【0015】
なお、引きちぎりとは、プラニッシュロールの乗り下げ時、板が(図のケースではOP側に)引張られることにより、板端部が折れ曲がり、ちぎれる現象を指す。
一方、(b)はプラニッシュロールの周速が移動速度よりも遅い場合のしわ6b(しわ6aと方向がほぼ逆)が発生する状況と、プラニッシュロールが重ね溶接継手部に乗り上げようとする際に板を押して発生させる板押しちぎり部7bについて模式的に示している。
【0016】
ここで、押しちぎりとは、周速不足でプラニッシュロールが板に乗り上げることができずに板を押し曲げ、ちぎっていく現象を指す。この際、とくに乗り上げ側の板端部に、ちぎれによる目立つしわが発生しやすい(7c)が、この部分は「ぞうり虫」とも呼ばれる。
本発明は、以上のような重ね溶接継手部の始端部と終端部の非定常部に発生するしわ等のトラブルを防止して、後工程での安定な操業を可能にすることを目的としており、複雑な制御系を具備しない単純な油空圧駆動系のみでプラニッシュロールを駆動し、重ね溶接継手部を減厚するのに好適な重ね溶接継手部の減厚方法を提供するものである。
【0017】
【課題を解決するための手段】
本発明は、金属板の重ね溶接継手部を、ロール駆動式プラニッシュロールを移動しながら加圧して減厚する重ね溶接継手部の減厚方法であって、少なくとも前記プラニッシュロールが重ね溶接継手部に乗り上げる際には、プラニッシュロールの周速をその移動速度よりも速くしておき、少なくとも前記プラニッシュロールが重ね溶接継手部を乗り下げる際には、プラニッシュロールの周速をその移動速度よりも遅くしておくことを特徴とする重ね溶接継手部の減厚方法によって上記課題を解決したのである。
【0018】
【発明の実施の形態】
本発明においては、プラニッシュロールが重ね溶接継手部に乗り上げる際には、プラニッシュロールの周速を移動速度よりも速くなるように設定し、プラニッシュロールが重ね溶接継手部を離れる直前には、プラニッシュロールの周速を移動速度よりも遅くなるように設定することを特徴とする。
【0019】
ここで、上記の場合において、周速は移動速度よりも2〜5%程度速く、または、遅くなるように設定することが好適であり、代表値として3%に設定することが最も好ましい。
また、重ね溶接継手部の始端部と終端部で周速と移動速度とを異ならせて設定する区間は、始端と終端からそれぞれ50〜100mm 程度とすることが好ましく、それ以外の中間部では、周速と移動速度とを略等しく設定しておくことが好ましい。
【0020】
また、重ね溶接継手部のセンタ部を境として、その始端部側では周速を移動速度よりも速くなるように設定し、終端部側では周速を移動速度よりも遅くなるように設定するようにしても良い。
このように、本発明では、センサを多用したフィードバック制御等の複雑で高価な制御系は不要であり、プラニッシュロールの重ね溶接継手部位置に対応させて、プラニッシュロールの周速と移動速度を単純に設定しておくだけで本発明の方法を実現できる。
【0021】
【実施例】
本発明を冷延鋼板、特にブリキ原板に使用される調質圧延材を連続して処理するプロセスラインである連続スキンパスミル(CAPL)に適用した。
冷延鋼板の先後端を溶接した後、その重ね溶接継手部をプラニッシュロールで加圧し、減厚処理を本発明の方法で実施した(本発明例)。ここで、プラニッシュロールの加圧力は2500kgf としている。本発明例では、プラニッシュロールの周速を移動速度に対し、重ね溶接継手部の始端部で3%増加させ、重ね溶接継手部の終端部で3%減少する値となるように設定した。
【0022】
また、この周速と移動速度とを異ならせるように設定する区間は、それら始端部と終端部とからそれぞれ100mm の区間として設定している。
一方、比較のため、従来例として、プラニッシュロールの周速と移動速度を常に等しくなるように設定した場合についての操業も行った。
その結果、従来例での操業では、重ね溶接継手部の始端部と終端部等にしわが認められ、後工程での板破断も2%程度発生したが、本発明例では、しわの発生は認められず、板破断も全く発生しなかった。
【0023】
なお、本例ではプラニッシュロールの移動速度を設定しておき周速を移動速度に応じて変化させたが、本発明はこの方法に限定されるものではなく、周速を設定しておいて移動速度を周速に応じて変化させても良い。ただし移動速度は板の特性や厚みなどにより適正値が変化し得るので、周速を移動速度に応じて変化させる方が操業の安定が得られる。
【0024】
【発明の効果】
本発明によって、大きな設備投資を伴うことなく、重ね溶接継手部でのしわ発生を皆無とすることができ、後工程での板破断の発生を完全に解消することができた。
【図面の簡単な説明】
【図1】重ね溶接継手部の減厚方法を説明する概略図である。
【図2】重ね溶接継手部近傍でのしわの発生状況を説明する平面図である。
【符号の説明】
1a 金属板(先行金属板)
1b 金属板(後行金属板)
2 溶接電極
2a 溶接電極加圧シリンダ
3 プラニッシュロール
3a プラニッシュロール加圧シリンダ
4 重ね溶接継手部
5 キャリッジ進行方向
6a、6b しわ
7a 板引きちぎり部
7b 板押しちぎり部
7c ぞうり虫
10 C型フレーム(キャリッジ)
Claims (1)
- 金属板の重ね溶接継手部を、ロール駆動式プラニッシュロールを移動しながら加圧して減厚する重ね溶接継手部の減厚方法であって、
少なくとも前記プラニッシュロールが重ね溶接継手部に乗り上げる際には、プラニッシュロールの周速をその移動速度よりも速くしておき、少なくとも前記プラニッシュロールが重ね溶接継手部を乗り下げる際には、プラニッシュロールの周速をその移動速度よりも遅くしておくことを特徴とする重ね溶接継手部の減厚方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP37349098A JP4370628B2 (ja) | 1998-12-28 | 1998-12-28 | 重ね溶接継手部の減厚方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP37349098A JP4370628B2 (ja) | 1998-12-28 | 1998-12-28 | 重ね溶接継手部の減厚方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2000197979A JP2000197979A (ja) | 2000-07-18 |
| JP4370628B2 true JP4370628B2 (ja) | 2009-11-25 |
Family
ID=18502252
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP37349098A Expired - Fee Related JP4370628B2 (ja) | 1998-12-28 | 1998-12-28 | 重ね溶接継手部の減厚方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4370628B2 (ja) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2011092834A (ja) * | 2009-10-28 | 2011-05-12 | Jfe Steel Corp | 金属帯の塗装装置及び塗装方法 |
| JP5510138B2 (ja) * | 2010-07-12 | 2014-06-04 | Jfeスチール株式会社 | 冷延鋼板の溶接方法 |
| KR101289904B1 (ko) * | 2011-12-28 | 2013-07-24 | 재단법인 포항산업과학연구원 | 롤러 피닝 장치 및 이를 이용한 롤러 피닝 방법 |
| CZ306003B6 (cs) * | 2014-09-23 | 2016-06-15 | Žďas, A.S. | Hydraulická pojistka dolního rovnacího válce kosoúhlé dvouválcové rovnačky |
-
1998
- 1998-12-28 JP JP37349098A patent/JP4370628B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2000197979A (ja) | 2000-07-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102089116B (zh) | 金属板的接合方法及接合装置 | |
| EP2322308A1 (en) | Mash seam welding method and equipment | |
| JP2000197979A (ja) | 重ね溶接継手部の減厚方法 | |
| JP3760821B2 (ja) | 連続処理ラインにおける鋼帯の接合方法 | |
| JPS60244401A (ja) | 熱間鋼片の連続熱間圧延方法及び装置 | |
| JPH03234318A (ja) | 熱延板先端曲がりの矯正方法および装置 | |
| JPH0472637B2 (ja) | ||
| JPH11267728A (ja) | 板クラウン制御方法 | |
| JP2786545B2 (ja) | 鋼板の衝撃電流圧接法 | |
| JP2878992B2 (ja) | 薄鋼板のシーム溶接方法 | |
| JP2907419B2 (ja) | 圧延設備の被圧延板材の伸び率制御方法 | |
| JPH0919773A (ja) | 薄鋼帯重ね合わせ溶接部の圧潰減厚方法 | |
| JPS5893535A (ja) | リムの成形方法とその装置 | |
| JPH1147830A (ja) | 金属帯板の圧延装置、及び金属帯板の巻取り方法 | |
| JP2770174B2 (ja) | 帯状金属の連続処理ラインでロール成型する際に先立って行なう矯正方法 | |
| JP3235238B2 (ja) | 金属帯端部処理装置 | |
| JPH0352778A (ja) | 鋼帯の浴接方法 | |
| JPH08192225A (ja) | 金属帯の巻取り方法及び巻取り装置 | |
| JPH0211278A (ja) | 薄鋼帯重ね合わせ溶接部の圧潰減厚方法 | |
| JPH0220669A (ja) | シーム溶接装置 | |
| JP2541989B2 (ja) | 連続焼鈍設備における調質圧延方法 | |
| JPH0225282A (ja) | ストリップコイルのシーム溶接方法 | |
| JPH11277247A (ja) | マッシュシーム溶接方法及び装置 | |
| JPH07290107A (ja) | ストリップの連続処理設備における先行材と後行材の接続方法 | |
| JPH07204722A (ja) | 自動レベル調整装置によるストリップ位置制御方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20040325 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080205 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080327 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080422 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080617 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20090811 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20090824 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120911 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120911 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130911 Year of fee payment: 4 |
|
| LAPS | Cancellation because of no payment of annual fees |